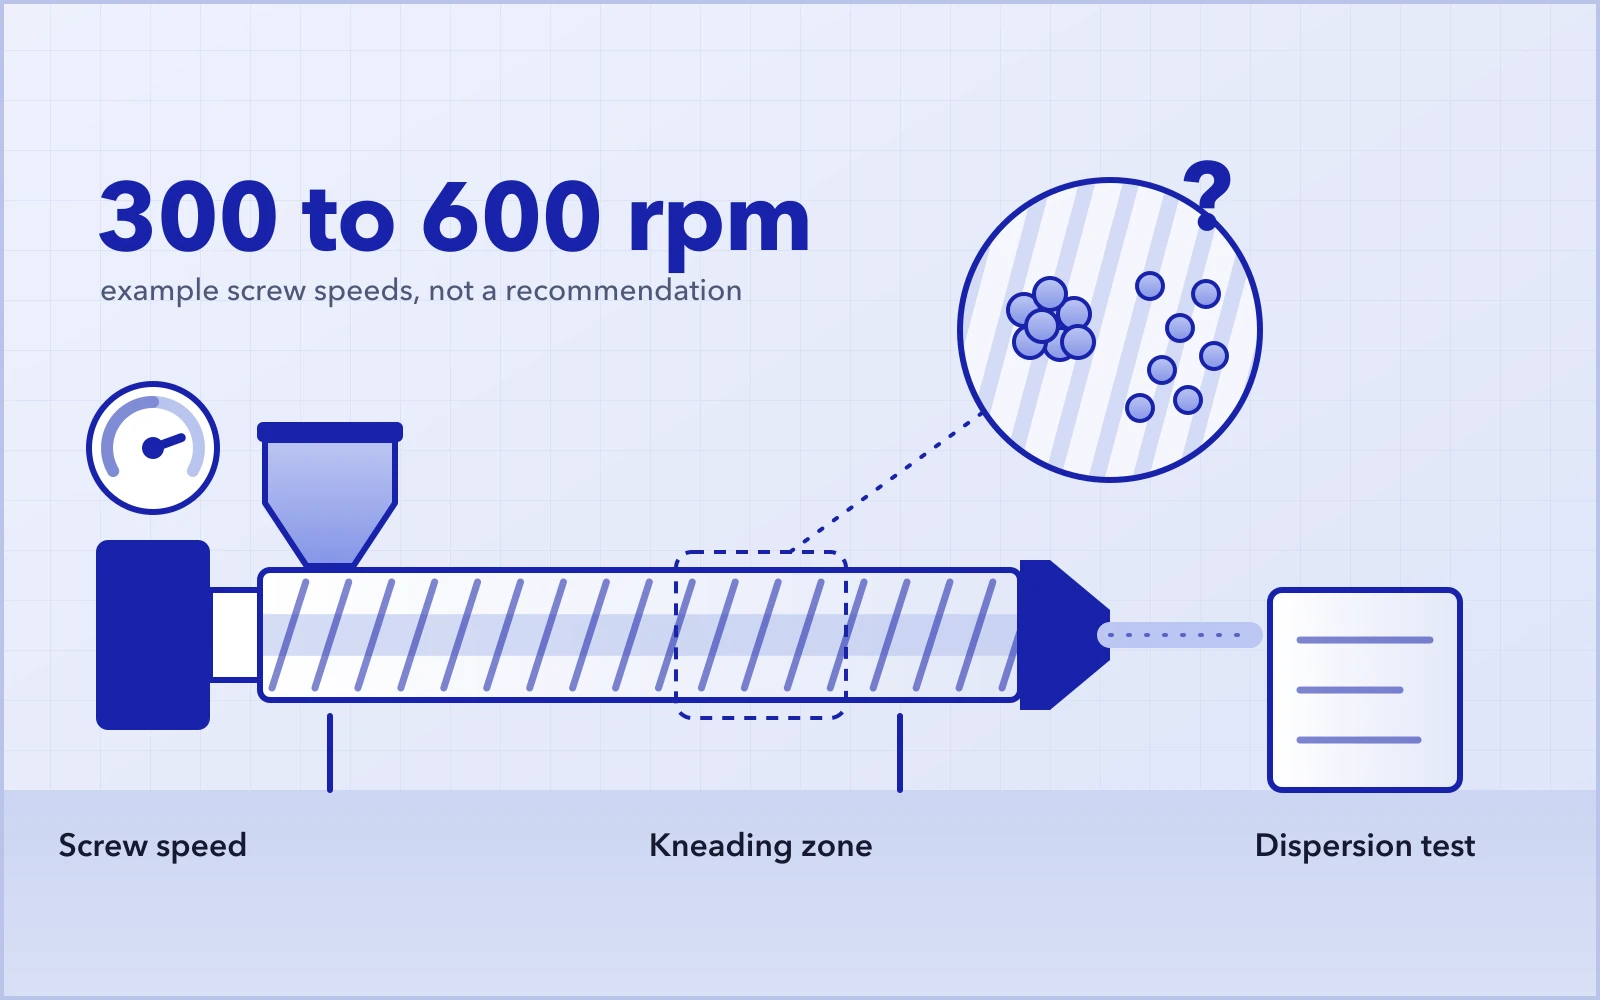
En compoundage bivis, lorsque des points de pigment, des agglomérats de charges ou un test de dispersion non conforme apparaissent, l’un des premiers réglages tentés sur la ligne consiste souvent à augmenter la vitesse des vis.
Ce réflexe a sa logique : sur la même extrudeuse, avec le même profil de vis, une vitesse plus élevée augmente généralement le taux de cisaillement local et peut intensifier le mélange dispersif.
Les résultats ne sont pourtant pas toujours les mêmes. Avec certaines formulations, la dispersion s’améliore nettement. Avec d’autres, l’effet principal est une matière fondue plus chaude. Avec d’autres encore, le test de dispersion s’améliore tandis que les propriétés du produit commencent à baisser.
La vraie question n’est donc pas de savoir si la vitesse peut augmenter, mais si la cause de la mauvaise dispersion peut être corrigée par un changement de vitesse, et ce que coûte cette amélioration.
Ce guide traite de la dispersion des agglomérats de pigments et de charges en compoundage sur extrudeuse bivis corotative. La préservation de la longueur des fibres et le contrôle de la morphologie des mélanges de polymères sont des tâches différentes et ne sont pas traités comme un même problème.
Une vitesse des vis plus élevée peut améliorer la dispersion, mais pas pour toutes les formulations. Elle modifie simultanément le taux de cisaillement local, la viscosité de la matière fondue, le taux de remplissage et le temps de séjour. Son efficacité doit être vérifiée dans des conditions comparables, au regard de la température matière réelle, de la charge de la machine, d’un test de dispersion et des propriétés clés du produit
01Mauvaise dispersion ou mauvaise distribution ?
« Ce n’est pas bien mélangé » peut désigner plusieurs problèmes.
Le mélange dispersif concerne le mouillage complet et la désagrégation des agglomérats. Si un pigment ou une charge est encore présent sous forme de gros agglomérats, sa dispersion exige une contrainte et un procédé adaptés.
Le mélange distributif concerne la répartition homogène des composants dans la matière. Lorsque la concentration locale varie, la couleur ou les propriétés peuvent manquer d’homogénéité, même sans gros agglomérats visibles.
Les deux sont liés, mais une seule observation ne permet pas de les distinguer.
Un écart de couleur ne vient pas toujours d’une mauvaise dispersion ; des fluctuations de dosage, les lots de matières premières ou des variations de procédé peuvent aussi en être la cause. Des granulés à la surface plus lisse ne prouvent pas, à eux seuls, qu’ils contiennent moins d’agglomérats.
Avant de modifier la vitesse, décidez donc quel résultat doit s’améliorer et comment il sera mesuré.
02Pourquoi une vitesse des vis plus élevée peut améliorer la dispersion
En tournant, les vis imposent à la matière un écoulement complexe dans les zones de convoyage et de malaxage ainsi que dans les jeux. Une vitesse plus élevée accentue généralement le gradient de vitesse dans certaines de ces zones et augmente le taux de cisaillement local.
Si la matière est déjà fondue et mouillée, et qu’il ne manque que l’action mécanique nécessaire pour rompre les agglomérats, une augmentation modérée de la vitesse peut améliorer la dispersion.
La rupture d’un agglomérat ne dépend pas du seul taux de cisaillement. Elle dépend aussi de la contrainte subie par la matière, de la cohésion de l’agglomérat lui-même et de la façon dont la matière traverse les zones de mélange efficaces.
Des essais publiés sur des mélanges-maîtres (masterbatches) de noir de carbone montrent par exemple que la vitesse des vis comme le profil de vis influent sur le résultat de dispersion, chacun avec une hausse différente de la température matière. Ces résultats vont dans le sens d’un effet possible d’une vitesse plus élevée ; ils ne signifient pas qu’il faille augmenter la vitesse pour toutes les matières.
03Un taux de cisaillement plus élevé ne signifie pas une contrainte de cisaillement proportionnellement plus élevée
Une relation simplifiée aide à y voir clair :
Contrainte de cisaillement locale ≈ viscosité apparente locale × taux de cisaillement local
Elle explique l’écoulement de cisaillement local ; elle ne remplace pas l’analyse du champ d’écoulement complexe à l’intérieur d’une extrudeuse bivis.
Les polymères fondus sont généralement non newtoniens. Quand le taux de cisaillement augmente, la viscosité apparente peut diminuer, et l’échauffement mécanique peut la faire baisser davantage.
Passer de 300 à 600 tr/min peut donc augmenter fortement le taux de cisaillement à certains endroits, sans que l’on puisse pour autant considérer que la contrainte de cisaillement double.
Une viscosité plus faible ne signifie pas non plus forcément une contrainte de cisaillement plus faible. La variation nette dépend de la rhéologie de la matière, de la température et des conditions d’écoulement locales.
Pour la dispersion, ce qui compte, c’est de savoir si la matière subit une contrainte assez élevée pour rompre les agglomérats visés, et si cette action s’exerce de façon suffisante. Une vis plus rapide n’est qu’une des conditions.
04Augmenter la vitesse des vis modifie aussi l’état de la matière dans l’extrudeuse
Le taux de remplissage peut changer
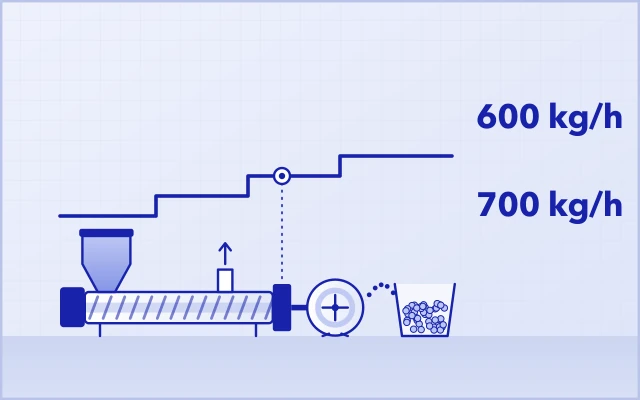
En alimentation dosée en famine, à débit d’alimentation constant, une vitesse des vis plus élevée modifie la quantité alimentée par tour, et le taux de remplissage de certaines zones de convoyage peut baisser.
Mais une extrudeuse bivis n’est pas remplie de façon uniforme d’un bout à l’autre. Les blocs de malaxage, les éléments à pas inverse et les restrictions en aval façonnent le profil local de remplissage et de pression.
Le seul fait que « la vitesse a augmenté » ne montre pas qu’il y a moins de matière sur toute la longueur des vis, ni que chaque zone de mélange travaille plus intensément.
Le temps de séjour peut changer
À vitesse plus élevée, le temps de séjour moyen peut raccourcir, mais l’évolution réelle dépend aussi du débit d’alimentation, du profil de vis et du remplissage local.
La dispersion dépend de la contrainte subie par la matière, de sa durée d’action et du trajet d’écoulement. Une action locale plus intense ne signifie pas que chaque fraction de matière reçoit au total un mélange proportionnellement plus important.
La température matière réelle peut changer
Des consignes de fourreau inchangées ne signifient pas une température de la matière inchangée.
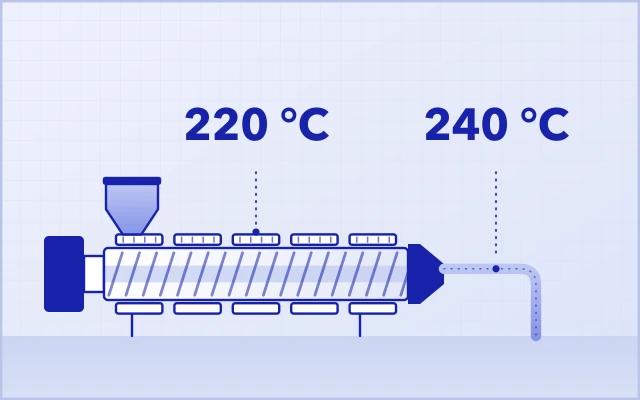
Dès lors qu’un changement de vitesse modifie l’apport d’énergie mécanique et les échanges thermiques, la température matière peut augmenter. Une hausse modérée favorise parfois la fusion, le mouillage et l’écoulement ; au-delà de la fenêtre de mise en œuvre de la matière, elle peut provoquer une dégradation ou une perte de propriétés. Voir pourquoi la température matière peut dépasser la consigne du fourreau.
Pour juger un changement de vitesse, relevez donc la température matière réelle, et pas seulement les consignes du régulateur.
05Comment vérifier si une vitesse des vis plus élevée est efficace
Établir une référence stable
Choisissez une condition de fonctionnement actuellement stable et relevez :
- formulation, lots de matières premières et conditions de séchage ;
- profil de vis, points d’alimentation et débit d’alimentation réel ;
- vitesse des vis, consignes de température du fourreau et état du refroidissement ;
- température matière réelle, charge du moteur principal et pression en tête ;
- résultat de dispersion actuel et propriétés clés du produit.
La référence doit couvrir une période de production stable, et non un seul relevé ponctuel.
Définir la question à laquelle l’essai doit répondre
Pour savoir si une vitesse plus élevée aide en elle-même, la première série d’essais doit maintenir identiques la formulation, l’état des matières premières, le débit d’alimentation et les autres conditions maîtrisables, et n’augmenter que la vitesse, par petits paliers.
Si la vitesse et le débit d’alimentation augmentent ensemble, l’essai répond à une autre question : le nouveau point de fonctionnement respecte-t-il la spécification ? Le résultat ne peut alors pas être attribué à la seule vitesse.
Les deux essais sont utiles, mais leurs objectifs diffèrent : ne mélangez pas leurs conclusions.
Ne prélever qu’une fois le procédé stabilisé
Après chaque changement, attendez que le procédé se stabilise de nouveau et assurez-vous que la matière de la condition précédente a été entièrement purgée, puis prélevez les échantillons de la même façon à chaque fois.
Il n’existe pas de temps d’attente unique valable pour toutes les extrudeuses. Les temps de séjour, la taille de la machine et la configuration du procédé diffèrent, tout comme les durées nécessaires à la stabilisation et à la purge.
Dans la mesure du possible, répétez la condition de référence pour vérifier si des variations de matières premières, l’état thermique de la machine ou une dérive dans le temps ont faussé la comparaison.
Comparer le même résultat avec la même méthode
Le test de dispersion doit être adapté à l’application, par exemple :
| Produit ou tâche | Test possible | Points de vigilance |
|---|---|---|
| Dispersion de pigments ou de noir de carbone | Taille et nombre d’agglomérats, cotation microscopique de la dispersion | Garder identiques la préparation des échantillons, le champ d’observation et la méthode de comptage |
| Applications spécifiques de mélanges-maîtres | Essai adapté de montée en pression au filtre ou de valeur de pression au filtre (FPV) | La pression en tête sur la ligne de production ne remplace pas un test de dispersion spécifique |
| Compounds chargés | Agglomérats, homogénéité de la répartition et propriétés spécifiées | L’aspect des granulés ne renseigne pas sur leur état interne |
| Systèmes sensibles à la préservation de la structure | Dispersion, associée à des essais de structure et de propriétés | Éviter d’améliorer la dispersion au détriment des fibres ou d’autres structures fonctionnelles |
Les essais et les seuils d’acceptation à retenir sont fixés par les exigences du client et les méthodes applicables ; ne les transposez pas d’une matière à une autre.
Contrôler en même temps la température et les propriétés
L’intensité ou le couple du moteur principal traduit une variation de charge, mais ne prouve pas à lui seul une meilleure dispersion et ne remplace pas les essais sur le produit.
Si vous comparez l’énergie mécanique spécifique (SME), utilisez la même base pour la puissance et pour le débit massique réel. La SME indique l’énergie mécanique apportée par unité de matière ; elle n’indique ni où ni comment cette énergie agit sur la matière.
Quel que soit le nombre de paramètres de procédé relevés, la question décisive reste de savoir si le produit respecte la spécification.
06Comment interpréter les résultats d’un changement de vitesse
| Résultat | Ce que cela indique | Étape suivante |
|---|---|---|
| Meilleure dispersion ; température et propriétés clés dans les limites | Le changement de vitesse mérite d’être retenu à ce point de fonctionnement | Vérifier la stabilité et la répétabilité en fonctionnement continu |
| Température matière plus élevée, dispersion à peu près identique | Le changement de vitesse apporte peu | Vérifier le mouillage, la plastification, les points d’alimentation et le profil de vis |
| Meilleure dispersion, mais baisse des propriétés clés | Une meilleure dispersion ne suffit pas à faire du changement une réussite | Rechercher une sollicitation excessive de la matière ou une atteinte à sa structure |
| La dispersion et les autres résultats continuent de fluctuer | D’autres facteurs faussent peut-être la comparaison | Stabiliser d’abord le dosage, l’état des matières premières et l’échantillonnage |
Ces résultats orientent l’étape suivante ; ils ne permettent pas de diagnostiquer à distance la cause racine. Si une hausse de température et une perte de propriétés apparaissent ensemble, par exemple, vérifiez le lien entre les deux avant de conclure, sur la seule base de la corrélation, que la matière s’est dégradée.
Menez chaque essai de vitesse dans les limites de la machine et de la matière. Lorsqu’une limite spécifiée de couple, de pression, de température ou de qualité du produit est atteinte, appliquez la procédure de l’usine ; ne poursuivez pas pour terminer l’essai.
07Que vérifier quand une vitesse plus élevée n’apporte rien
Lorsqu’un changement de vitesse n’améliore pas la dispersion, cessez de considérer la vitesse comme la seule variable.
Vérifiez d’abord que les matières premières sont complètement mouillées et plastifiées. L’état de la matière à l’entrée de la section de mélange conditionne tout ce qui se passe en aval. Un dosage instable ou un mauvais mouillage ne peuvent pas toujours être compensés par une vitesse plus élevée.
Vérifiez ensuite les points d’alimentation. Une fois introduit dans l’extrudeuse, chaque composant bénéficie-t-il d’une longueur de traitement suffisante et adaptée ? Une matière fondue appropriée s’est-elle formée avant le point où la dispersion est nécessaire ?
Revoyez ensuite le profil de vis : la position et le type des éléments de mélange, et leur relation avec les éléments de convoyage qui les entourent, plutôt que d’ajouter simplement des blocs de malaxage.
Enfin, revenez à la formulation. L’état de surface de la charge, la façon dont le pigment s’agglomère, la compatibilité de la résine support avec le polymère de base et les agents dispersants peuvent tous modifier la difficulté de la dispersion. Les réglages de la machine ne peuvent pas remplacer une formulation adaptée au procédé.
FAQ
Une vitesse des vis plus élevée améliore-t-elle toujours la dispersion dans une extrudeuse bivis ?
Non. Elle augmente généralement le taux de cisaillement local, mais elle modifie aussi la viscosité, le taux de remplissage, le temps de séjour et la température matière. Elle aide lorsque la matière est déjà fondue et mouillée et qu’il ne manque que l’action mécanique ; elle aide peu lorsque la limite tient au mouillage, au dosage, au point d’alimentation, au profil de vis ou à la formulation.
Si la vitesse des vis double, la contrainte de cisaillement double-t-elle ?
Non. La contrainte de cisaillement locale vaut à peu près la viscosité apparente multipliée par le taux de cisaillement, et la viscosité des polymères fondus baisse sous l’effet du cisaillement et de la chaleur. La variation nette dépend de la rhéologie de la matière, de la température et de l’écoulement local ; elle ne peut donc pas être considérée comme proportionnelle à la vitesse.
Comment mener un essai de vitesse des vis ?
Partez d’une référence stable, gardez identiques la formulation, l’état des matières premières et le débit d’alimentation, n’augmentez que la vitesse par petits paliers, attendez la stabilisation et la purge avant de prélever, et comparez à chaque fois le même test de dispersion, la température matière réelle et les propriétés clés.
La matière fondue est plus chaude, mais la dispersion ne s’est pas améliorée. Que faire ?
Cessez d’augmenter la vitesse. Vérifiez le mouillage et la plastification, la stabilité du dosage, les points d’alimentation, les éléments de mélange du profil de vis et la formulation elle-même : surface de la charge, agglomérats de pigment, compatibilité de la résine support et agents dispersants.
Conclusion
La bonne vitesse des vis est celle qui respecte la spécification, pas la plus élevée
Augmenter la vitesse des vis est un moyen vérifiable d’améliorer la dispersion, mais ce n’est pas une réponse universelle.
La bonne démarche consiste à définir d’abord l’objectif de dispersion, à modifier la vitesse par petits paliers dans des conditions comparables, à prélever une fois le procédé stabilisé, puis à juger ensemble le résultat de dispersion, la température matière réelle et les propriétés clés.
La vitesse à retenir n’est pas la plus élevée que l’extrudeuse puisse atteindre. C’est le point de fonctionnement qui, au débit visé, satisfait de façon stable aux exigences de dispersion, de propriétés et d’exploitation.
Ce guide aide à évaluer le procédé sur la ligne ; il ne remplace pas les essais avec votre formulation. Les figures sont des schémas de principe : ce ne sont ni des simulations, ni des courbes mesurées, ni des engagements de performance ; 300 et 600 tr/min sont des exemples et non une plage de vitesse recommandée, et les vis sont des dessins simplifiés, et non la géométrie réelle des éléments.
Si vous évaluez la dispersion sur une extrudeuse bivis ou ajustez le procédé, communiquez à USEON la matière et la plage de formulations, le profil de vis, la vitesse des vis, le débit d’alimentation réel, la température matière et les résultats des tests de dispersion. Des données de fonctionnement complètes aident à déterminer si le problème vient du réglage de la vitesse, de la configuration du procédé ou de la formulation. Découvrez les lignes USEON de mélange-maître de couleur et de mélange-maître de charges, ainsi que les extrudeuses bivis corotatives.