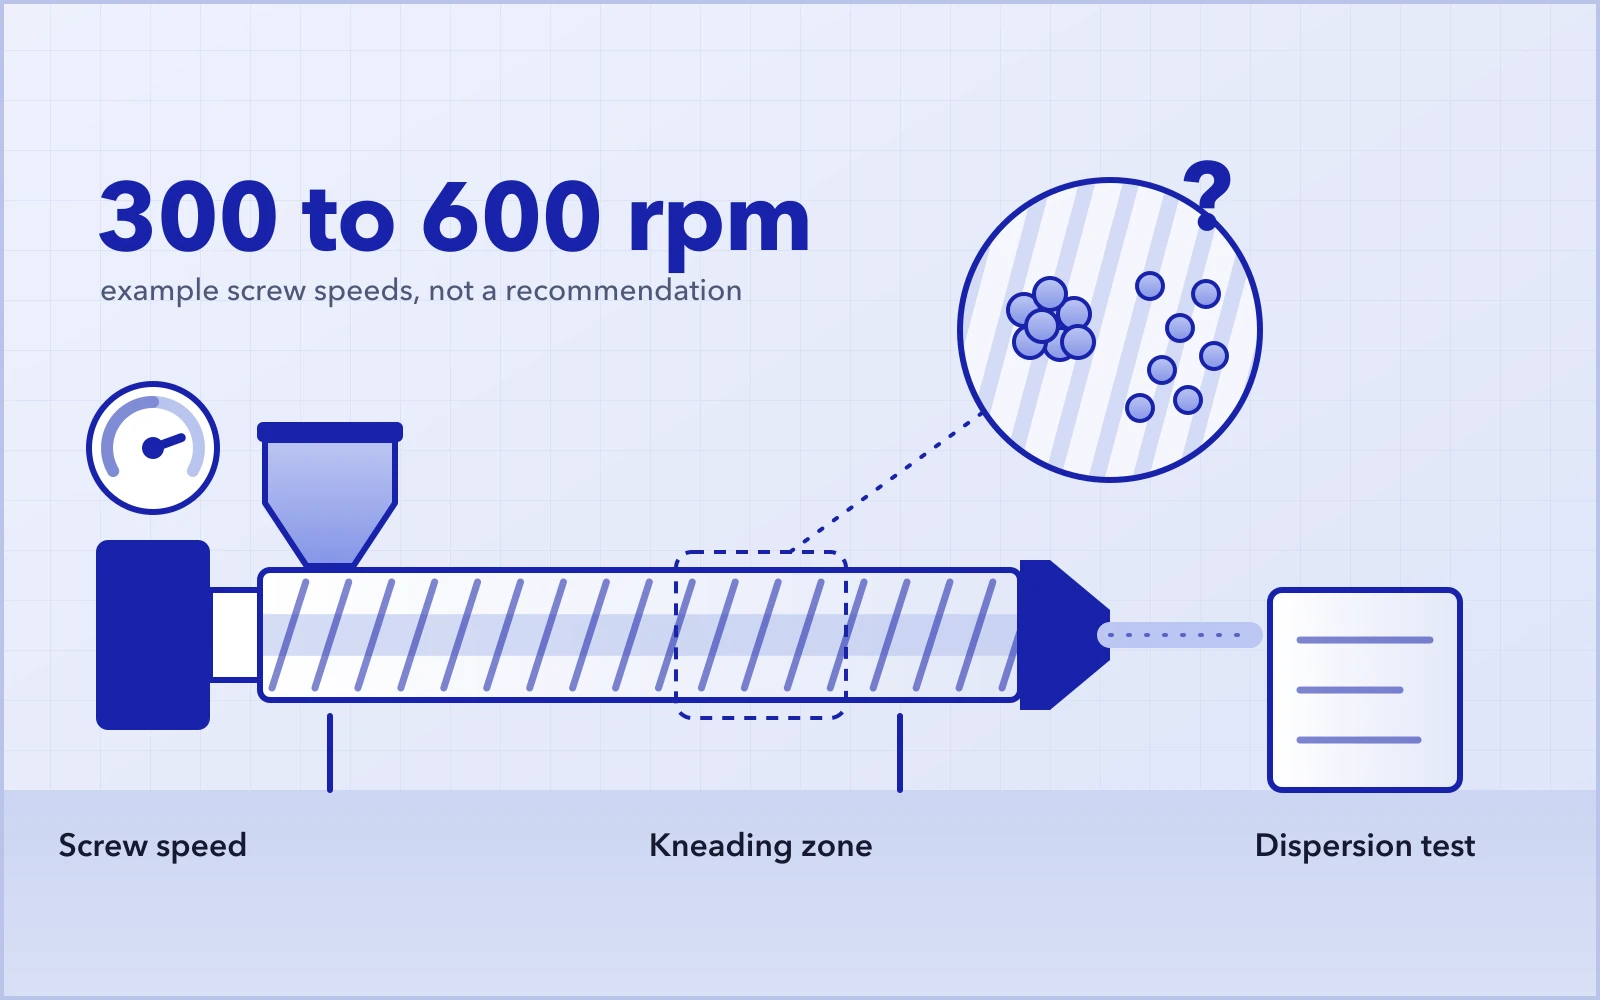
No compounding em dupla rosca, quando aparecem pontos de pigmento, aglomerados de carga ou uma reprovação no teste de dispersão, um dos primeiros ajustes na linha costuma ser aumentar a rotação da rosca.
Há uma razão para isso: na mesma extrusora e com a mesma configuração de rosca, uma rotação maior geralmente eleva a taxa de cisalhamento local e pode intensificar a mistura dispersiva.
Os resultados, porém, nem sempre são os mesmos. Em algumas formulações a dispersão melhora claramente. Em outras, o efeito principal é um fundido mais quente. E em outras ainda o teste de dispersão melhora enquanto as propriedades do produto começam a cair.
Por isso, a verdadeira pergunta não é se a rotação pode subir, e sim se a causa da má dispersão é algo que uma mudança de rotação consegue corrigir, e quanto custa essa melhora.
Este guia trata da dispersão de aglomerados de pigmentos e cargas no compounding em dupla rosca corrotante. A preservação do comprimento das fibras e o controle da morfologia em blendas poliméricas são tarefas diferentes e não são tratados como o mesmo problema.
Uma rotação maior pode melhorar a dispersão, mas não em todas as formulações. Ela muda ao mesmo tempo a taxa de cisalhamento local, a viscosidade do fundido, o grau de enchimento e o tempo de residência. Se funciona ou não, é preciso verificar em condições comparáveis, com a temperatura real do fundido, a carga da máquina, um teste de dispersão e as propriedades-chave do produto
01Má dispersão ou má distribuição?
“Não está bem misturado” pode descrever mais de um problema.
A mistura dispersiva diz respeito a se os aglomerados são totalmente umectados e quebrados. Se um pigmento ou uma carga ainda está presente na forma de aglomerados grandes, precisa da tensão certa e do processo certo para se dispersar.
A mistura distributiva diz respeito a se os componentes estão espalhados de forma uniforme por todo o material. Onde a concentração local varia, a cor ou as propriedades podem ficar irregulares mesmo sem aglomerados grandes visíveis.
As duas estão ligadas, mas uma única observação não permite distingui-las.
Uma diferença de cor nem sempre vem de má dispersão; oscilações na dosagem, diferenças entre lotes de matéria-prima ou mudanças de processo também podem causá-la. Pellets com superfície mais lisa não provam, por si só, que há menos aglomerados no interior.
Por isso, antes de mudar a rotação, defina qual resultado precisa melhorar e como ele será medido.
02Por que uma rotação maior pode melhorar a dispersão
Enquanto as roscas giram, o material passa por um escoamento complexo nas zonas de transporte, de malaxagem e de folga. Uma rotação maior geralmente torna o gradiente de velocidade mais acentuado em algumas dessas zonas e eleva a taxa de cisalhamento local.
Se o material já fundiu e foi umectado, e o que falta é a ação mecânica necessária para quebrar os aglomerados, um aumento moderado da rotação pode melhorar a dispersão.
A quebra de um aglomerado não depende só da taxa de cisalhamento. Depende também da tensão a que o material é submetido, da resistência do próprio aglomerado e de como o material passa pelas zonas de mistura efetivas.
Ensaios publicados com masterbatch de negro de fumo, por exemplo, mostram que tanto a rotação quanto a configuração da rosca afetam o resultado de dispersão, cada uma com um aumento diferente da temperatura do fundido. Resultados como esses sustentam a ideia de que uma rotação maior pode ajudar; não significam que todo material deva rodar mais rápido.
03Taxa de cisalhamento maior não significa tensão de cisalhamento proporcionalmente maior
Uma relação simplificada ajuda a entender:
Tensão de cisalhamento local ≈ viscosidade aparente local × taxa de cisalhamento local
Ela explica o escoamento de cisalhamento local; não substitui uma análise do complexo campo de escoamento dentro de uma extrusora de dupla rosca.
Polímeros fundidos geralmente são não newtonianos. À medida que a taxa de cisalhamento aumenta, a viscosidade aparente pode cair, e o aumento de temperatura causado pelo aquecimento mecânico pode reduzi-la ainda mais.
Por isso, passar de 300 para 600 rpm pode elevar bastante a taxa de cisalhamento em alguns pontos, mas não se pode simplesmente considerar que a tensão de cisalhamento dobrou.
Uma viscosidade menor também não significa necessariamente uma tensão de cisalhamento menor. A variação líquida depende da reologia do material, da temperatura e das condições locais de escoamento.
Para a dispersão, o que importa é se o material é submetido a uma tensão alta o bastante para quebrar os aglomerados em questão e se essa ação é suficiente. Uma rosca mais rápida é apenas uma das condições.
04Uma rotação maior também muda o estado do material na extrusora
O grau de enchimento pode mudar
Com alimentação dosada (starve feeding) a uma taxa constante, uma rotação maior altera a quantidade alimentada por rotação, e o grau de enchimento de algumas zonas de transporte pode cair.
Mas uma extrusora de dupla rosca não tem o mesmo grau de enchimento de ponta a ponta. Blocos de malaxagem, elementos de passo reverso e restrições a jusante definem o perfil local de enchimento e de pressão.
O simples fato de “a rotação ter subido” não mostra que há menos material ao longo de toda a rosca nem que todas as zonas de mistura trabalham mais.
O tempo de residência pode mudar
Com rotação maior, o tempo médio de residência pode ficar mais curto, mas a mudança real depende também da taxa de alimentação, da configuração da rosca e do enchimento local.
A dispersão depende da tensão a que o material é submetido, de por quanto tempo ela atua e do caminho do fluxo. Uma ação local mais forte não significa que cada porção de material receba, no total, uma mistura proporcionalmente maior.
A temperatura real do fundido pode mudar
Manter os setpoints do cilindro não significa que a temperatura do material se mantém.
Quando uma mudança de rotação altera o aporte de energia mecânica e a transferência de calor, a temperatura do fundido pode subir. Um aumento moderado às vezes favorece a fusão, a umectação e o escoamento; além da janela de processamento do material, pode causar degradação ou perda de propriedades. Veja por que a temperatura do fundido pode ficar acima do setpoint do cilindro.
Por isso, ao avaliar uma mudança de rotação, registre a temperatura real do fundido, e não apenas os setpoints do controlador.
05Como testar se uma rotação maior funciona
Estabeleça uma referência estável
Escolha uma condição que hoje roda de forma estável e registre:
- Formulação, lotes de matéria-prima e condição de secagem;
- Configuração da rosca, pontos de alimentação e taxa de alimentação real;
- Rotação da rosca, setpoints de temperatura do cilindro e estado do resfriamento;
- Temperatura real do fundido, carga do motor principal e pressão na matriz;
- Resultado de dispersão atual e propriedades-chave do produto.
A referência deve cobrir um período de produção estável, não uma leitura momentânea.
Defina o que o teste precisa responder
Para saber se uma rotação maior ajuda por si só, a primeira rodada deve manter iguais a formulação, a condição da matéria-prima, a taxa de alimentação e as demais condições controláveis, e aumentar só a rotação, em pequenas etapas.
Se rotação e taxa de alimentação sobem juntas, o teste responde a outra pergunta: se o novo ponto de operação atende à especificação. O resultado não pode ser atribuído só à rotação.
Os dois testes são úteis, mas têm objetivos diferentes; por isso, não misture suas conclusões.
Colete amostras só depois que o processo estabilizar
Após cada mudança, espere o processo estabilizar de novo e confirme que o material da condição anterior foi totalmente purgado; depois, colete as amostras sempre da mesma forma.
Não existe um tempo de espera único para todas as extrusoras. O tempo de residência, o porte da máquina e o layout do processo variam, assim como o tempo necessário para estabilizar e purgar.
Sempre que possível, repita a condição de referência para verificar se mudanças na matéria-prima, o estado térmico da máquina ou a deriva ao longo do tempo distorceram a comparação.
Compare o mesmo resultado com o mesmo método
O teste de dispersão deve corresponder à aplicação, por exemplo:
| Produto ou tarefa | Teste possível | Pontos de atenção |
|---|---|---|
| Dispersão de pigmento ou negro de fumo | Tamanho e quantidade de aglomerados, classificação da dispersão ao microscópio | Manter iguais a preparação da amostra, o campo de visão e o método de contagem |
| Aplicações específicas de masterbatch | Um teste adequado de aumento de pressão no filtro ou de valor de pressão de filtro (FPV) | A pressão na matriz da linha de produção não substitui um teste de dispersão específico |
| Compostos com carga | Aglomerados, uniformidade da distribuição e propriedades especificadas | A aparência do pellet não mostra o estado interno |
| Sistemas sensíveis à preservação da estrutura | Dispersão junto com testes de estrutura e propriedades | Evitar melhorar a dispersão à custa de danificar fibras ou outras estruturas funcionais |
Os testes e os limites de aprovação seguem os requisitos do cliente e os métodos aplicáveis; não os transfira de um material para outro.
Verifique temperatura e propriedades ao mesmo tempo
A corrente ou o torque do motor principal mostram uma mudança de carga, mas não provam sozinhos uma dispersão melhor nem substituem os testes do produto.
Se você comparar a energia mecânica específica (SME), use a mesma base para o valor de potência e para a vazão mássica real. A SME mostra o aporte de energia mecânica por unidade de material; não mostra onde nem como essa energia atua sobre o material.
Por mais parâmetros de processo que se registrem, a pergunta decisiva continua sendo se o produto atende à especificação.
06Como interpretar os resultados de uma mudança de rotação
| Resultado | O que indica | Próximo passo |
|---|---|---|
| Dispersão melhor; temperatura e propriedades-chave dentro dos limites | Vale a pena adotar a mudança de rotação neste ponto de operação | Verificar a estabilidade e a repetibilidade em operação contínua |
| Temperatura do fundido maior, dispersão praticamente igual | A mudança de rotação traz pouco | Verificar umectação, plastificação, pontos de alimentação e configuração da rosca |
| Dispersão melhor, mas as propriedades-chave caem | Melhorar só a dispersão não torna a mudança um sucesso | Verificar se há sobreprocessamento ou dano à estrutura do material |
| Dispersão e outros resultados continuam oscilando | Outros fatores podem estar distorcendo a comparação | Estabilizar primeiro a dosagem, a condição da matéria-prima e a amostragem |
Esses resultados indicam o próximo passo; não diagnosticam a causa raiz a distância. Por exemplo, se um aumento de temperatura e uma perda de propriedades aparecem juntos, verifique a relação entre eles antes de concluir, só pela correlação, que o material degradou.
Faça todo teste de rotação dentro dos limites da máquina e do material. Quando um limite especificado de torque, pressão, temperatura ou qualidade do produto for atingido, siga o procedimento da fábrica; não continue rodando só para terminar o teste.
07O que verificar quando mais rotação não traz ganho
Quando uma mudança de rotação não melhora a dispersão, pare de tratar a rotação como a única variável.
Primeiro, verifique se as matérias-primas estão totalmente umectadas e plastificadas. O estado do material ao entrar na seção de mistura afeta tudo o que vem a jusante. Dosagem instável ou umectação deficiente nem sempre podem ser compensados com mais rotação.
Em seguida, verifique os pontos de alimentação. Depois que um componente entra na extrusora, ele tem comprimento de processamento adequado e suficiente? Já se formou um fundido apropriado antes do ponto em que a dispersão é necessária?
Depois, revise a configuração da rosca: a posição e o tipo dos elementos de mistura e como eles se relacionam com os elementos de transporte ao redor, em vez de simplesmente acrescentar mais blocos de malaxagem.
Por fim, volte à formulação. A condição da superfície da carga, a forma como o pigmento se aglomera, a compatibilidade da resina veículo com o polímero base e os auxiliares de dispersão podem mudar o grau de dificuldade da dispersão. Os ajustes da máquina não substituem uma formulação adequada ao processo.
Perguntas frequentes
Uma rotação maior sempre melhora a dispersão em uma extrusora de dupla rosca?
Não. Geralmente eleva a taxa de cisalhamento local, mas também muda a viscosidade, o grau de enchimento, o tempo de residência e a temperatura do fundido. Ajuda quando o material já está fundido e umectado e o que falta é ação mecânica; ajuda pouco quando o limite está na umectação, na dosagem, no ponto de alimentação, na configuração da rosca ou na formulação.
Se a rotação da rosca dobrar, a tensão de cisalhamento dobra?
Não. A tensão de cisalhamento local é aproximadamente a viscosidade aparente vezes a taxa de cisalhamento, e a viscosidade dos polímeros fundidos cai com o cisalhamento e com o calor. A variação líquida depende da reologia do material, da temperatura e do escoamento local, por isso não pode ser considerada proporcional à rotação.
Como deve ser feito um teste de rotação da rosca?
Parta de uma referência estável, mantenha iguais a formulação, a condição da matéria-prima e a taxa de alimentação, aumente só a rotação em pequenas etapas, espere o processo estabilizar e purgar antes de coletar amostras e compare, a cada vez, o mesmo teste de dispersão, a temperatura real do fundido e as propriedades-chave.
O fundido esquentou, mas a dispersão não melhorou. E agora?
Pare de aumentar a rotação. Verifique a umectação e a plastificação, a estabilidade da dosagem, os pontos de alimentação, os elementos de mistura na configuração da rosca e a própria formulação: superfície da carga, aglomerados de pigmento, compatibilidade da resina veículo e auxiliares de dispersão.
Conclusão
A rotação certa é a que atende à especificação, não a mais alta
Aumentar a rotação da rosca é uma das formas verificáveis de melhorar a dispersão, mas não é uma resposta universal.
A abordagem correta é definir primeiro a meta de dispersão, mudar a rotação em pequenas etapas em condições comparáveis, coletar amostras com o processo estável e avaliar em conjunto o resultado de dispersão, a temperatura real do fundido e as propriedades-chave.
A rotação que vale a pena usar não é a mais alta que a extrusora consegue atingir. É o ponto de operação que, na produção desejada, atende de forma estável aos requisitos de dispersão, de propriedades e de operação.
Este guia apoia a avaliação do processo na linha; não substitui testes com a sua formulação. As figuras são esquemáticas: não são simulações, curvas medidas nem promessas de desempenho; 300 e 600 rpm são exemplos, não uma faixa de rotação recomendada, e as roscas são desenhos simplificados, não a geometria real dos elementos.
Se você está avaliando a dispersão em uma extrusora de dupla rosca ou ajustando o processo, envie à USEON o material e a faixa de formulação, a configuração da rosca, a rotação, a taxa de alimentação real, a temperatura do fundido e os resultados do teste de dispersão. Dados de operação completos ajudam a identificar se o problema está no ajuste da rotação, no layout do processo ou na formulação. Veja as linhas da USEON para masterbatch de cor e masterbatch de carga e as extrusoras de dupla rosca corrotantes.