
Linha de extrusão de chapas de PP / PS / PLA / PBAT / PHA
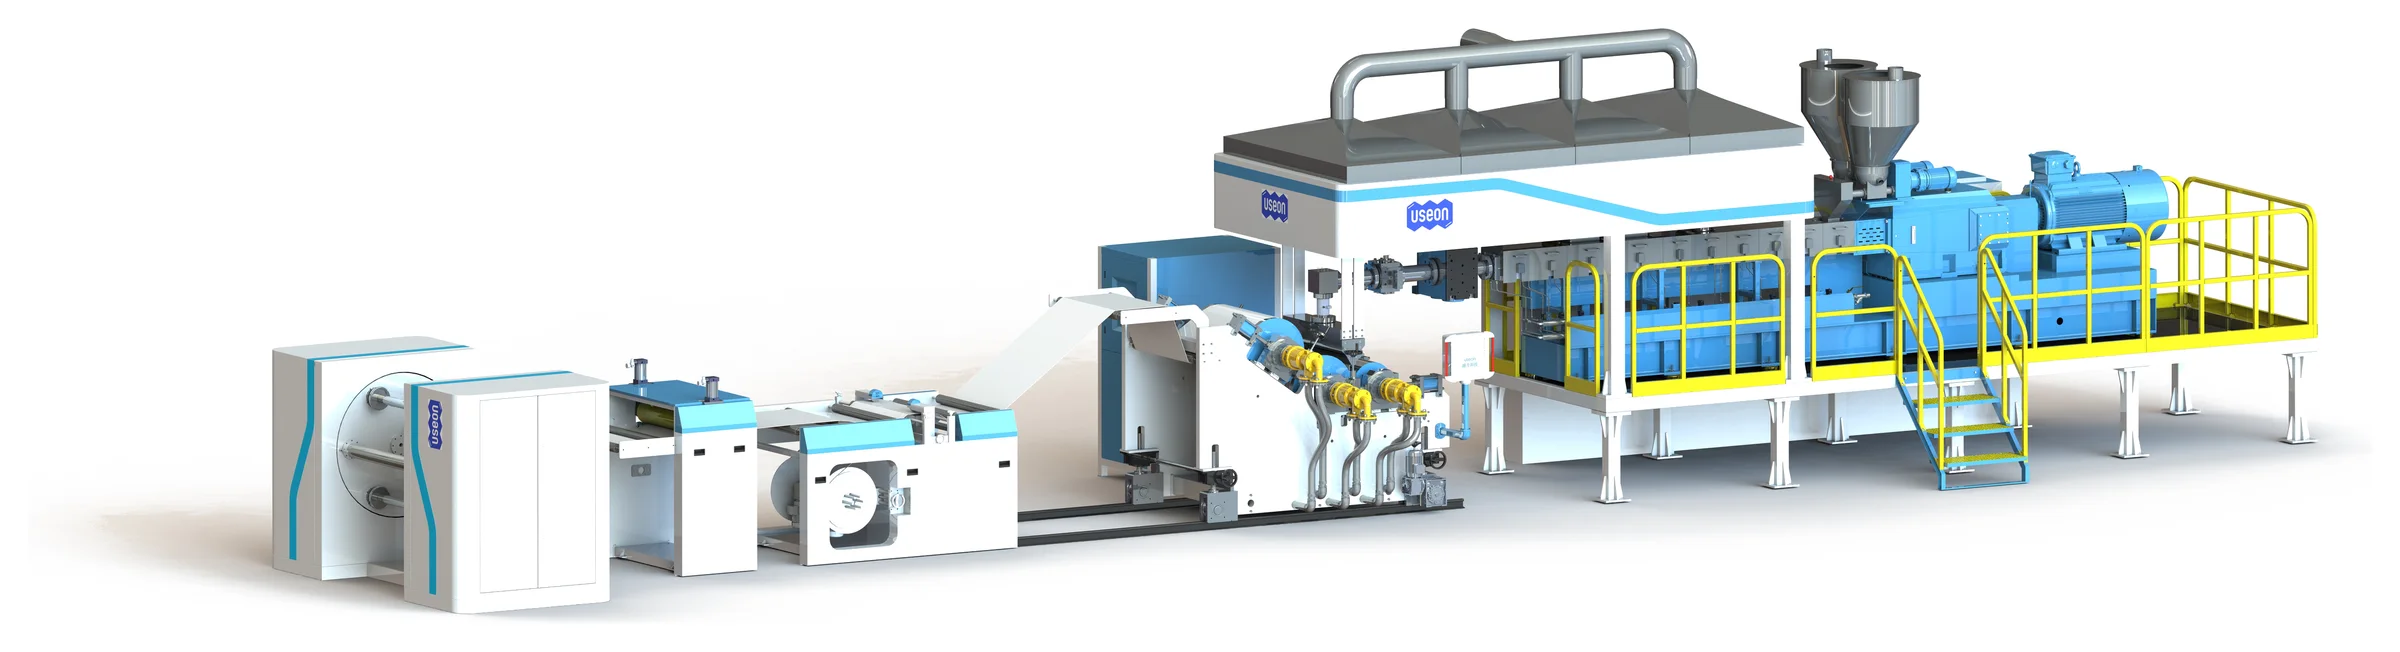
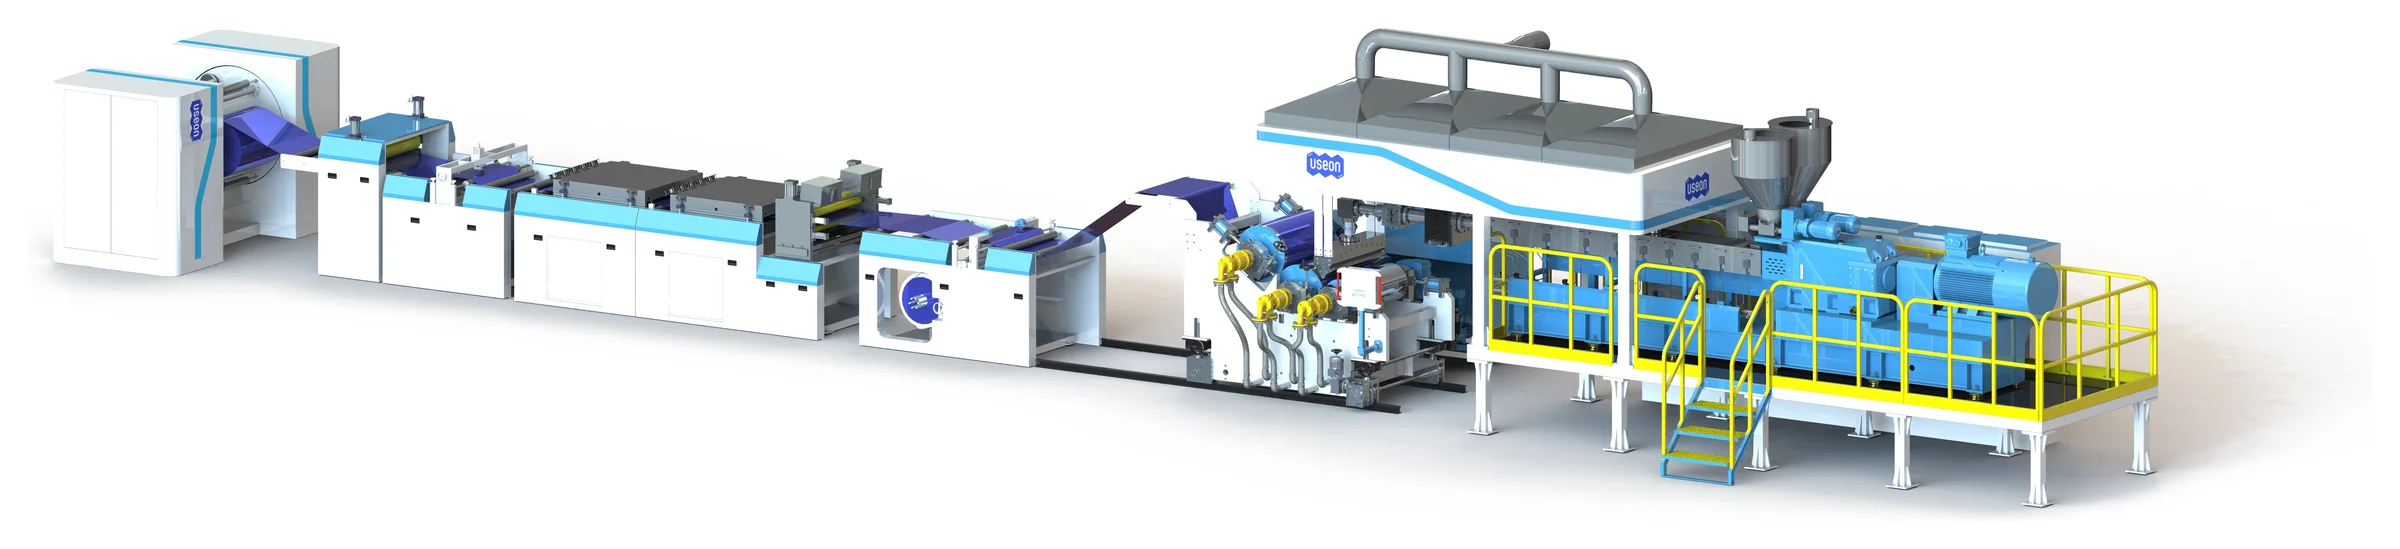
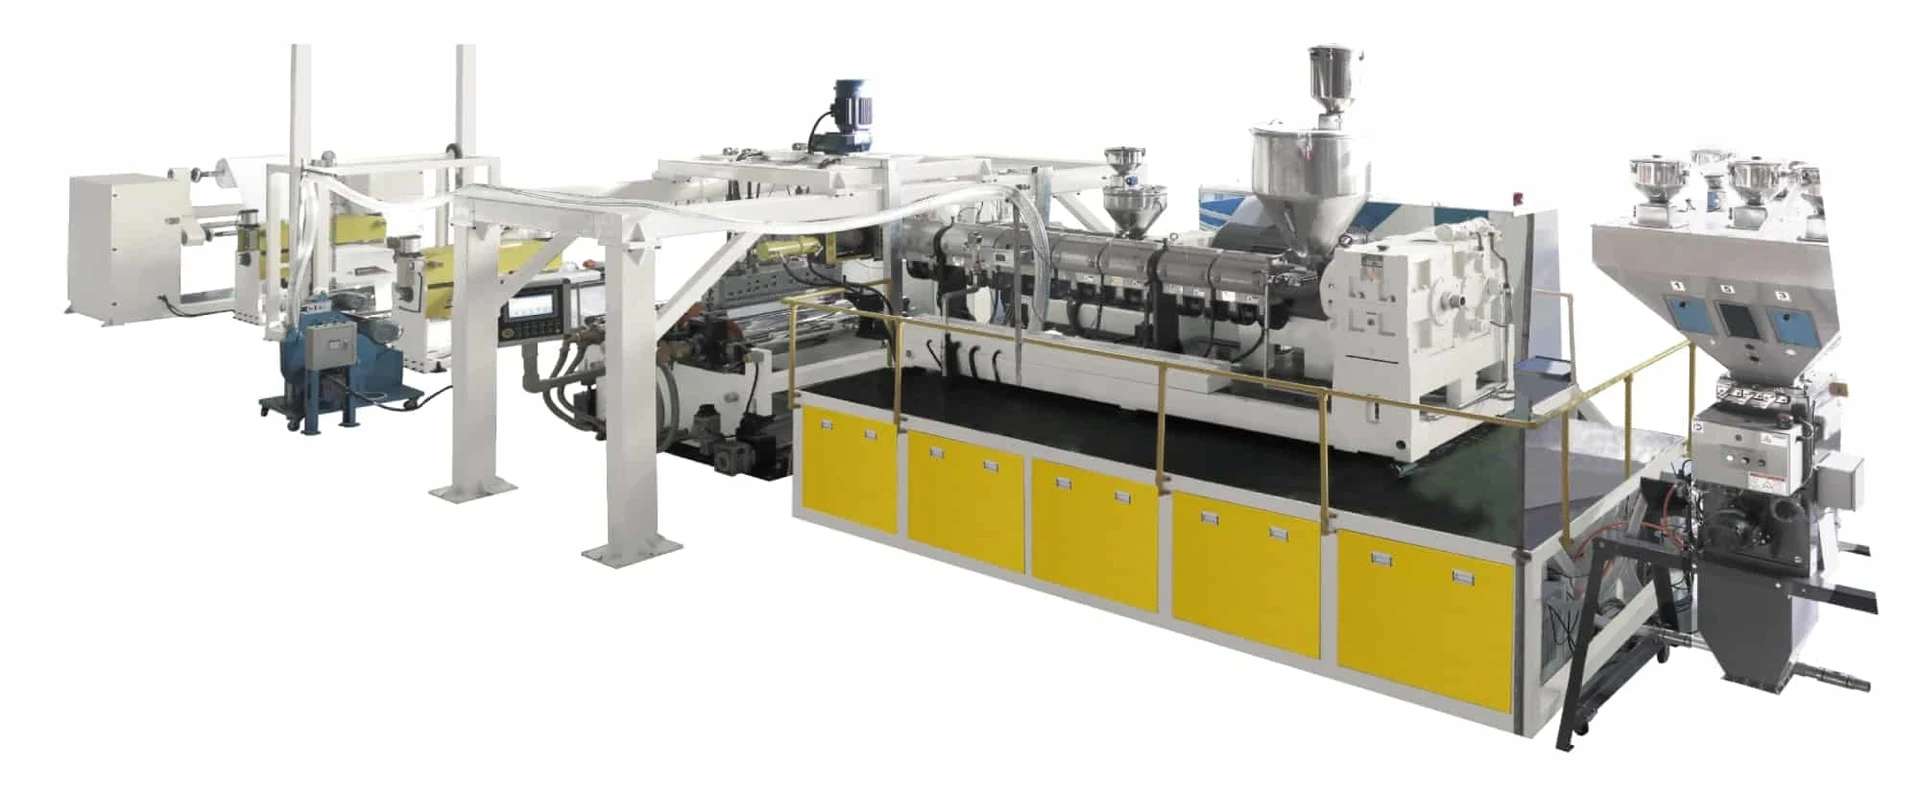
Linhas de extrusão de chapas de PP, PS e PSAI e dos biodegradáveis PLA, PBAT e PHA. As configurações padrão são monocamada e coextrusão de 3 camadas, além de linhas de coextrusão multicamada totalmente personalizáveis conforme a aplicação.
- PP
- PS
- PSAI
- PLA
- PBAT
- PHA
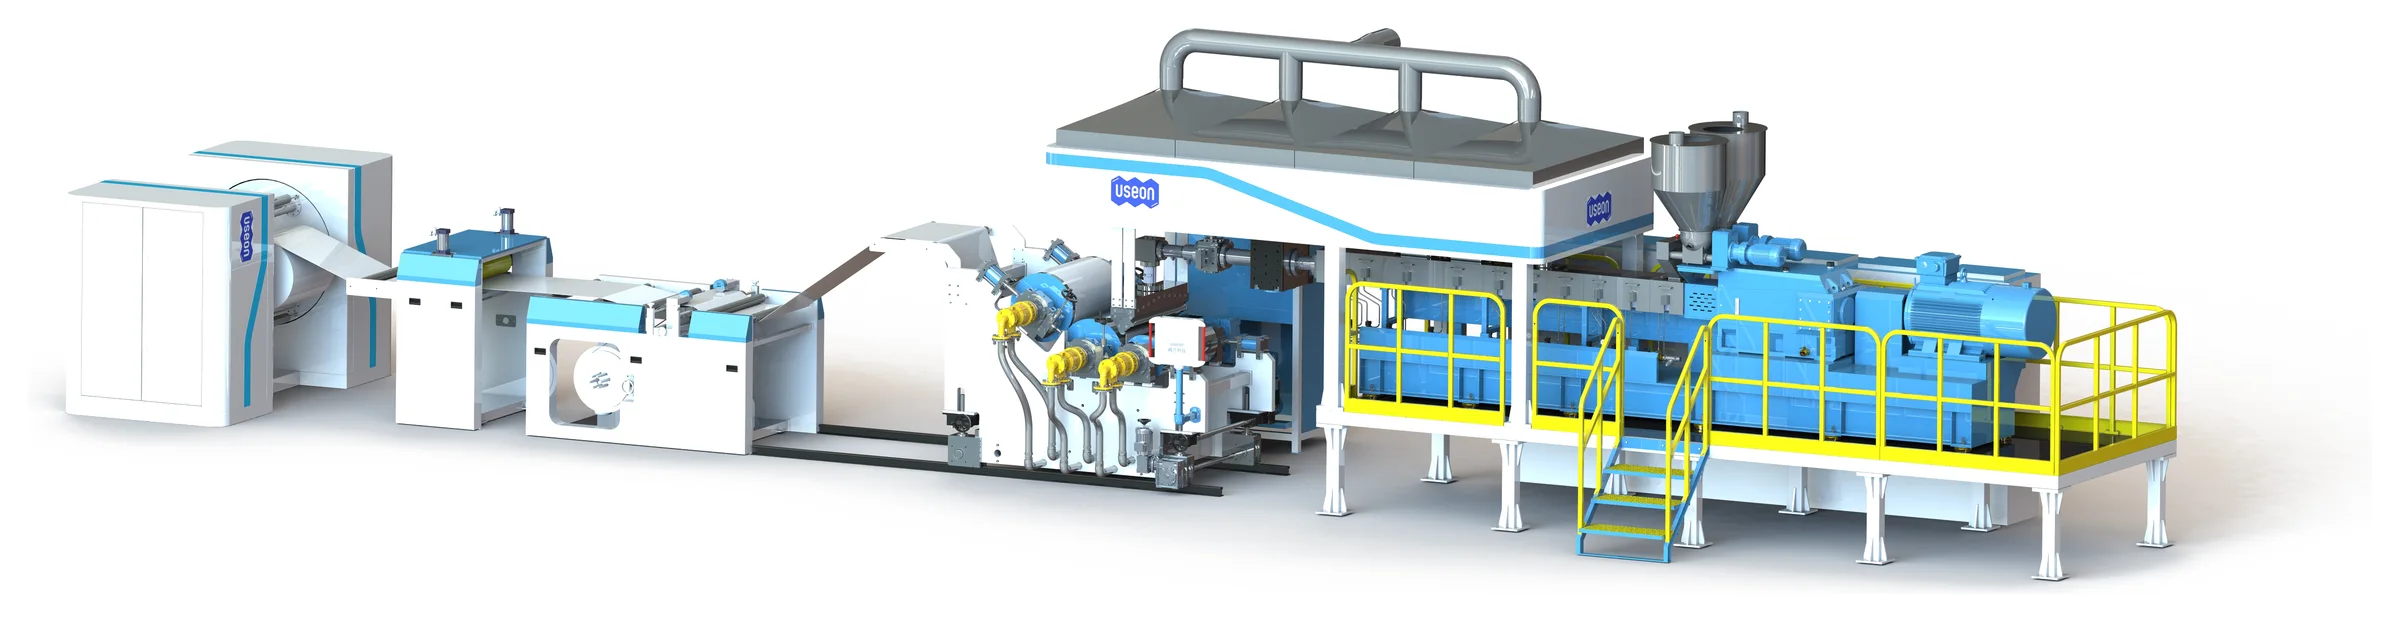
- Espessura da chapa
- 0,15–3mm
- Largura da chapa
- 600–3.000mm
- Produção, linhas de dupla rosca e monorrosca
- 350–1.500kg/h
- Tolerância de espessura da chapa
- ± 0,005mm
Cinco tipos de chapa com um único projeto de linha
As linhas são muito versáteis e projetadas para atender a diferentes necessidades de produção.
| Chapa | Variantes | Aplicações |
|---|---|---|
| Termoformagem e embalagens | Chapas premium para termoformagem | Embalagens de alimentos termoformadas ou formadas a vácuo; bandejas antiestáticas para componentes eletrônicos |
| Embalagens blister | Monocamada, bicolor coextrudada, transparente de altíssima clareza | Setores de termoformagem e de embalagens blister |
| Papelaria e material de escritório | Alta transparência, jateada / fosca com textura fina ou grossa, bicolor | Chapas de PP para papelaria |
| Chapa com alto teor de carga | Compounding de PP com altos percentuais de carbonato de cálcio (CaCO₃) ou talco | Potes rígidos para alimentos e marmitas |
| Chapa ecológica de base biológica | Compounding de PP com cargas naturais, como amido de milho ou pó de bambu | Aplicações ecológicas |
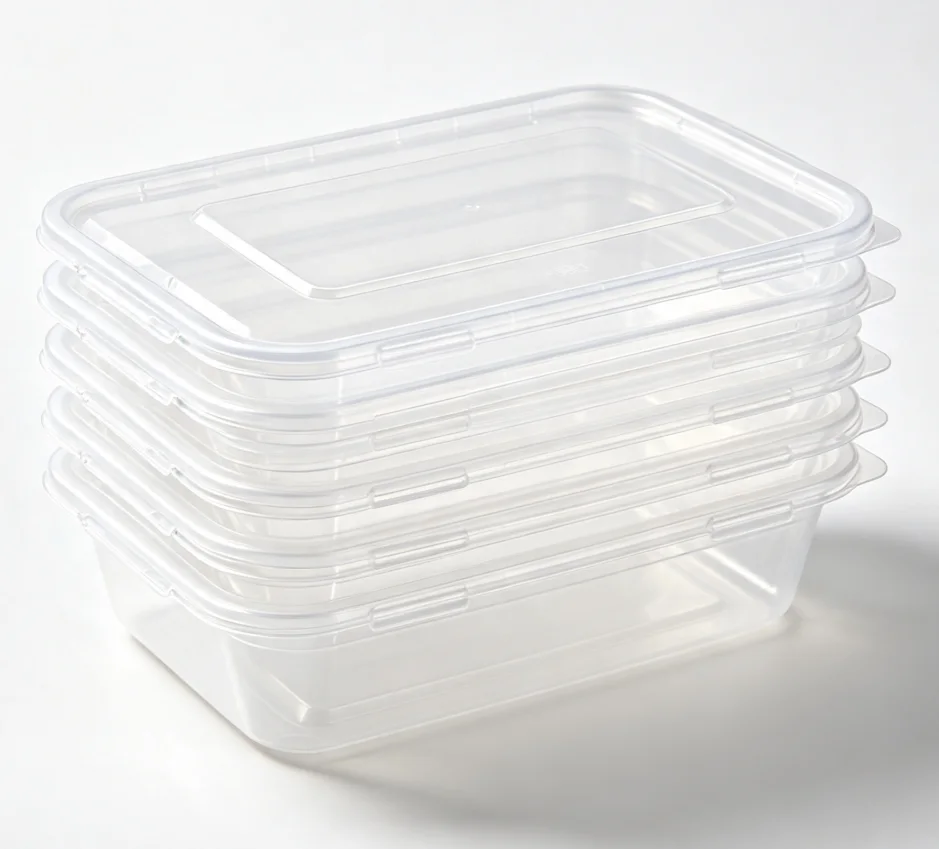
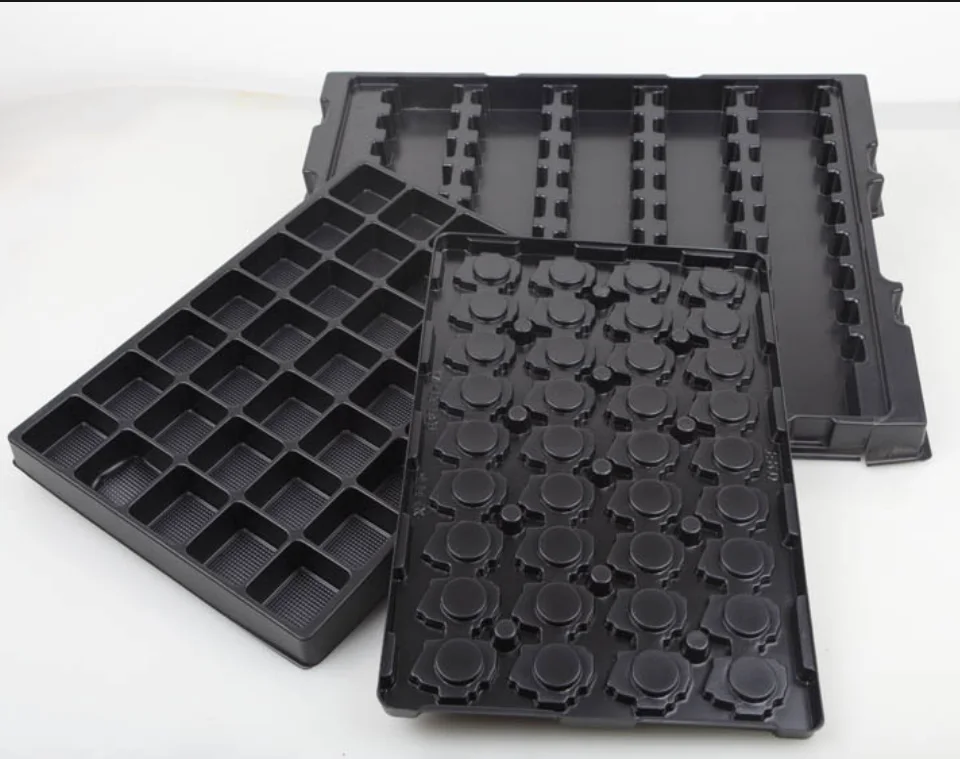
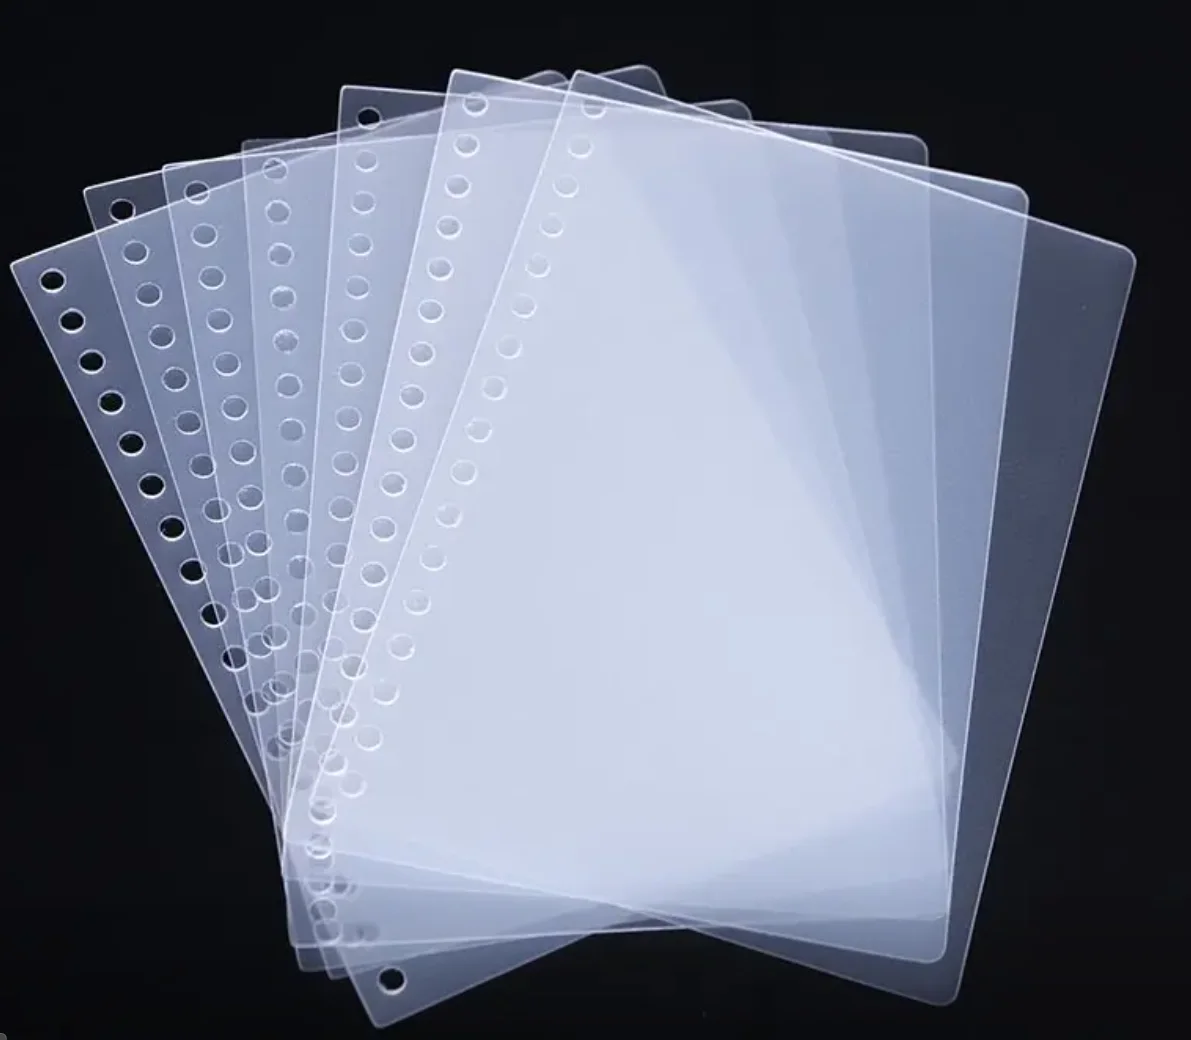
Chapa de PP
Leve, com boa resistência ao calor, alta resistência mecânica, excelente estabilidade química e isolamento elétrico. Após a termoformagem, vira copos para bebidas e embalagens para alimentos.
Chapa de PS
Excelente desempenho na termoformagem e boa dureza; fácil de colorir; baixa geração de eletricidade estática. Muito usada em embalagens blister de medicamentos, alimentos, brinquedos, eletrônicos e roupas.
Dupla rosca ou monorrosca
Os dois tipos de extrusora alimentam a mesma matriz, calandra e bobinadeira. Todas as linhas: espessura da chapa de 0,15–3 mm, largura de 600–3.000 mm.
Linha de extrusão de dupla rosca
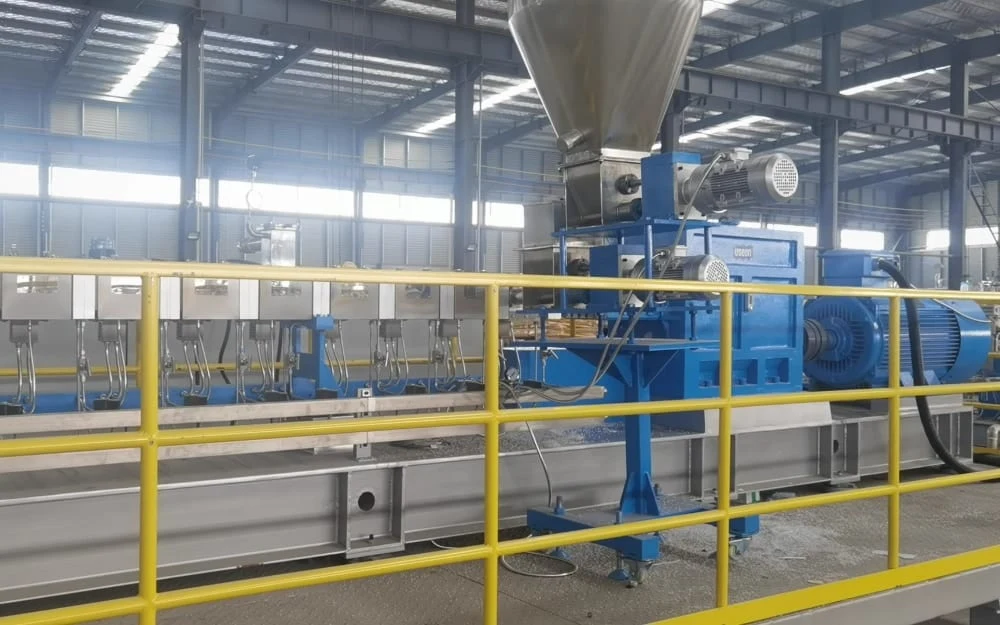
Para formulações com compounding na própria linha: cargas, talco, amido ou pó de bambu são alimentados e dispersos na extrusora, sem uma etapa de granulação separada. O compounding em linha dá mais flexibilidade à troca de receita e dispensa a preparação de masterbatch.
Linha de extrusão monorrosca
Para formulações simples: resina com uma pequena quantidade de masterbatch ou aditivos, pré-misturada e alimentada na extrusora.
Linha de extrusão de dupla rosca · série SAT
| Extrusora | Potência do motor | Capacidade máx. |
|---|---|---|
| Linha monocamada | ||
| SAT75 | 160 kW | 500–700 kg/h |
| SAT85 | 220 kW | 600–800 kg/h |
| SAT95 | 355 kW | 800–1.200 kg/h |
| Linha de coextrusão | ||
| SAT75 / SAT52 | 160 kW / 45 kW | 500–700 kg/h |
| SAT85 / SAT52 | 220 kW / 45 kW | 700–900 kg/h |
| SAT95 / SAT65 | 355 kW / 75 kW | 900–1.500 kg/h |
Linha de extrusão monorrosca · série TDD
| Extrusora | Potência do motor | Capacidade máx. |
|---|---|---|
| Linha monocamada | ||
| TDD120 | 132 kW | 350–450 kg/h |
| TDD130 | 160 kW | 500–600 kg/h |
| TDD150 | 200 kW | 600–800 kg/h |
| Linha de coextrusão | ||
| TDD120 / TDD65 | 132 kW / 45 kW | 350–450 kg/h |
| TDD130 / TDD75 | 160 kW / 55 kW | 500–600 kg/h |
| TDD150 / TDD90 | 200 kW / 75 kW | 600–800 kg/h |
Soluções de extrusão sob medida
Configurações de processo e de rosca projetadas para a forma da matéria-prima e suas exigências de processamento.
Acionamento com eficiência energética
Motor síncrono de ímãs permanentes, caixa de engrenagens de alto torque da USEON e acoplamento de segurança que desacopla em caso de sobrecarga de torque.
Coextrusão de precisão
Feedblock e matrizes de extrusão premium: fluxo de massa fundida estável, distribuição uniforme das camadas e controle preciso da proporção de cada camada.
Pressão de extrusão estável
Acionamento por servomotor e controle em malha fechada dupla, com operação simplificada.
Chapa biodegradável: PLA, PBAT e PHA na mesma linha
Chapa totalmente biodegradável para produtos termoformados.
Materiais biodegradáveis
O equipamento de processamento é muito parecido com o da linha de PP / PS: a mesma série de extrusoras, matriz, calandra e bobinadeira.
Extrusora de alto torque
Operação com baixa temperatura e baixa rotação.
Sistema de degasagem de alto vácuo
Excelente retenção de cor e queda mínima de VI; um vácuo muito estável, mantido de forma constante em −0,1 MPa, minimiza a degradação do polímero.
Configuração de rosca altamente otimizada
Intensidade de plastificação ideal e melhor distribuição de massa molar.
O composto antes da chapa: blendas de PLA, PBAT e amido.
A linha, estação por estação
Um sistema integrado de transporte do fundido e uma pós-extrusão completa de um único fornecedor, para baixa pulsação, máximo rendimento e longos períodos de operação contínua.
| Estação | Equipamentos | Função |
|---|---|---|
| Alimentação | Sistema de alimentação para alto teor de carga | Vazão maximizada. |
| ExtrusãoCoextrusão: uma extrusora a mais para as camadas externas | Extrusora de dupla rosca SAT ou monorrosca TDDDegasagem em alto vácuo | Operação em baixa temperatura e baixa rotação; degasagem e desvolatilização com geometria de cilindro e rosca reprojetada. |
| Alimentação do fundido | Trocador de telas contínuoBomba de massa fundidaFeedblockMatriz plana | Filtração do fundido sem paradas; a bomba de massa fundida equilibra vazões e diferenciais de pressão para uma extrusão sem oscilações. |
| Conformação | Calandra de 3 rolos tipo L | Os dois primeiros rolos ficam na horizontal, e a matriz extruda na vertical: comissionamento fácil e partida rápida. |
| Pós-extrusãoBobinadeiras e descarregadores de bobinas totalmente automáticos para uma produção sem intervenção manual | Esteira de resfriamentoUnidade de refile das bordasBobinadeira de refilePuxadorBobinadeira | Refila a chapa na largura final e a enrola em bobinas. |
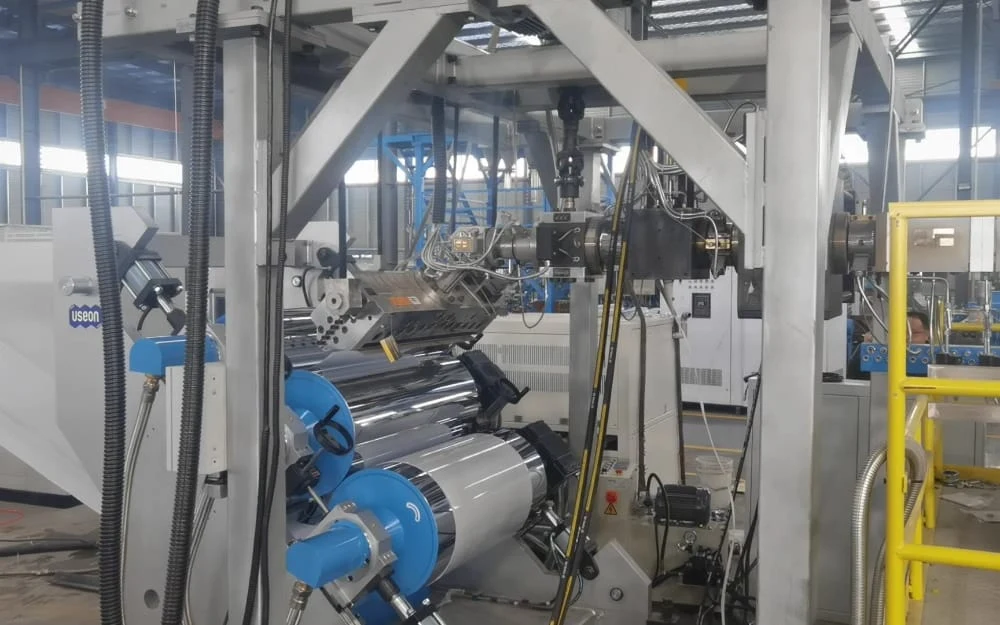
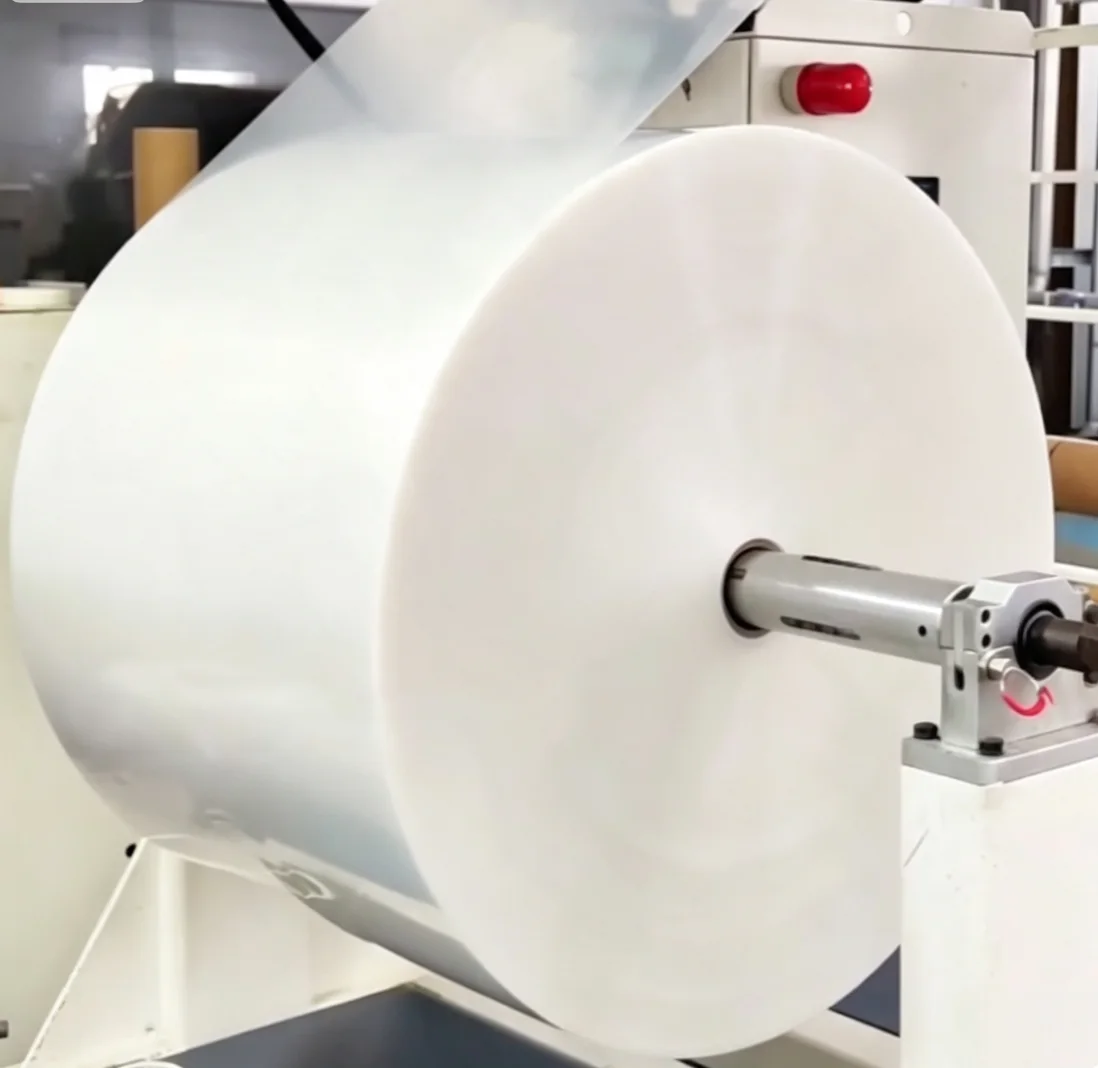
Calandra de 3 rolos de alta precisão
É onde se definem a superfície e a tolerância de espessura da chapa.
< 0,005 mm
Batimento radial do rolo em operação
Ra 0,015 μm
Superfície do rolo com cromo duro, polida
15 mm
Camisa do rolo de parede fina
Até 10 t
Força de aperto por cilindro hidráulico
- Rolos de parede fina: eficiência de resfriamento de 15% a 30% maior que a dos projetos tradicionais de parede grossa
- Camisa de aço-liga 42CrMo: resistência e dureza superficiais contra riscos ou amassados causados por chapas de alta rigidez
- Núcleo monobloco com canal em espiral, montado na camisa por interferência a quente: sem folgas internas e sem deflexão sob a pressão de calandragem
- Rolamentos de primeira linha, montados por interferência a quente para um ajuste sem folga entre rolamento e eixo
- Servomotores nos três rolos, com redutores de folga zero: sem marcas de vibração nem ondulações
- Aperto hidráulico sem nenhuma flutuação de pressão durante a produção, para maior planicidade e uniformidade
Linhas de chapas de PP entregues
As três fazem o compounding da carga na extrusora de dupla rosca e extrudam a chapa diretamente.
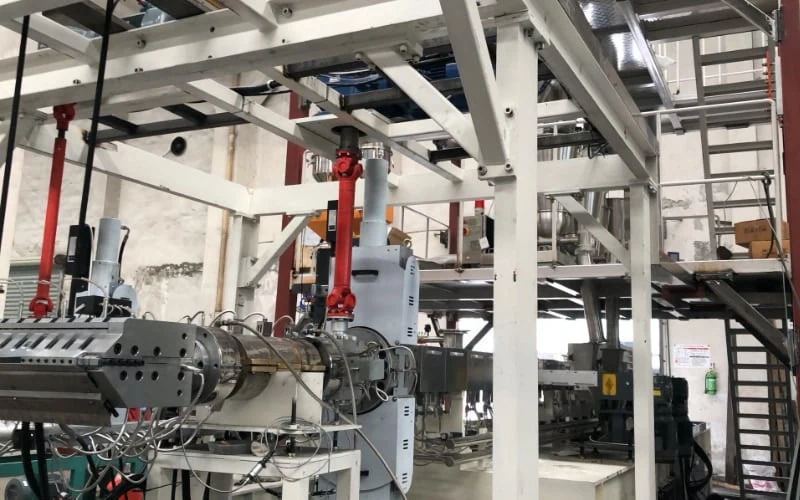 EUA
Linha de coextrusão de chapas A/B/A de três camadas de PP + 50% de talco de 900 kg/h
SAT-95900 kg/h
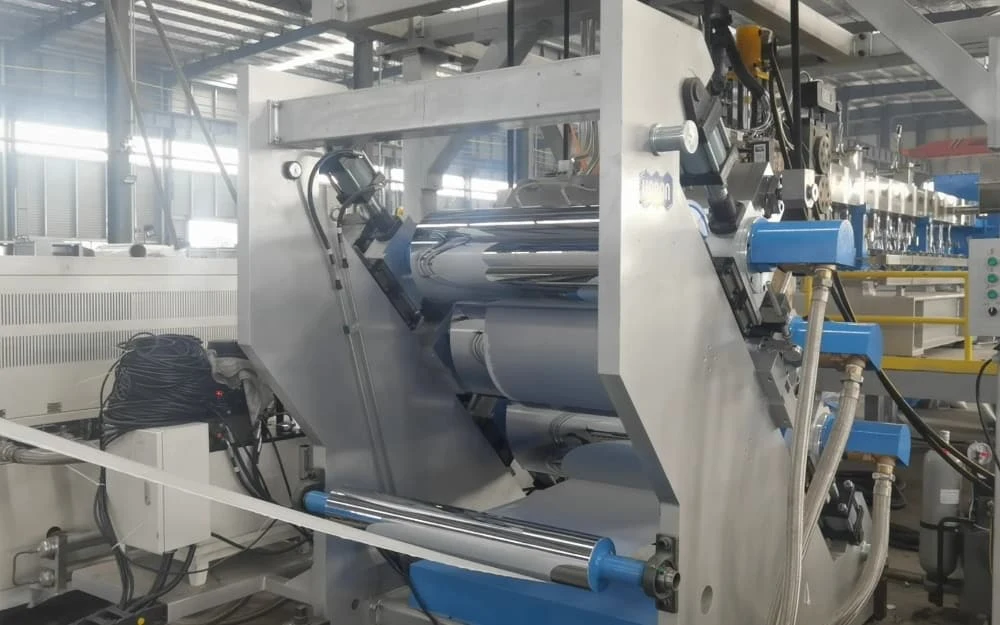 China
Linha de extrusão direta de chapas de PP de 400–500 kg/h
SAT75 · PP + 40% de CaCO₃400–500 kg/h
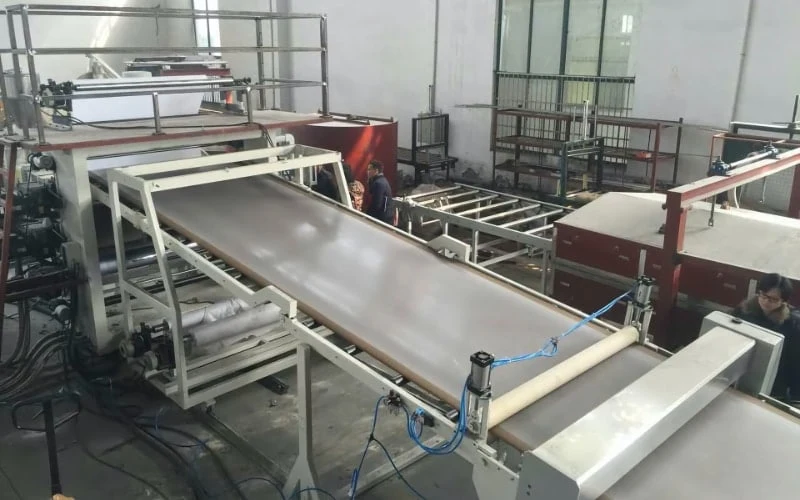 Letônia
Linha de extrusão de chapas de PP com fibra de madeira de 600 kg/h
SAT-95 · PP + 40% de fibra de madeira600 kg/h
Linhas relacionadas
 Extrusão de chapas
Por que o compounding e a extrusão da chapa acontecem em uma só etapa.
 Reciclagem de PET
Linha de extrusão de chapas de PET
A linha irmã para APET, RPET, CPET e PETG, sem pré-secagem.
 Extrusão de chapas
Linha de extrusão de chapas de barreira de PP/PE/PS/EVA/EVOH
Chapa multicamada com camada de barreira.
 Extrusão de espuma
Linhas de chapas microexpandidas de PET/PS/PLA/PC
Chapa de PLA com núcleo expandido, para bandejas mais leves.
Solicitar orçamento
Conte-nos qual chapa você vende e a formulação por trás dela. Propomos dupla rosca ou monorrosca, o número de camadas e a largura da linha.
- 01Material e formulação: PP, PS, PSAI, PLA, PBAT ou PHA; tipo e percentual de carga
- 02Chapa: faixa de espessura, largura, estrutura de camadas, produção por hora
- 03Tipo de extrusora, configuração da linha e orçamento

Souder Chen
Diretor da divisão de compounding
Na USEON desde 2008. Linhas de dupla rosca para compounding, desvolatilização e reciclagem.