
Reciclagem de PET
Linhas de extrusão de dupla rosca que transformam flakes de garrafas PET, aglomerado de PET (“popcorn”), filme, fibra e aparas de chapa diretamente em pellets, fibra, fita de arquear, filme, chapa ou espuma. Um vácuo intenso substitui o processo tradicional de secagem e mantém baixa a queda de VI.
- Flakes de garrafa
- Aglomerado (“popcorn”)
- Filme BOPET
- Fibra e fio
- Aparas de chapa
- Queda de VI, cerca de 0,04 dl/g
- < 5%
- Nível de vácuo na extrusora
- < 0,5kPa
- Economia de energia em relação ao processo tradicional de secagem
- Até 40%
- Produção por extrusora, da SAT65 à SAT175
- 200–4.000kg/h
Sobre o PET: cada produto exige sua própria VI
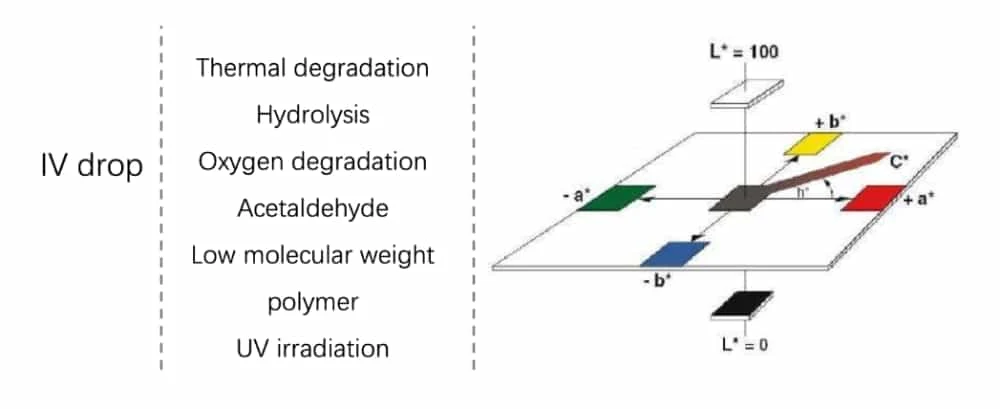
As resinas de PET são produzidas comercialmente a partir de etilenoglicol (EG) e ácido tereftálico (TPA). O que um PET reciclado pode se tornar depende da viscosidade intrínseca que ele mantém.
Viscosidade intrínseca por aplicação
dl/g
| Aplicação | Viscosidade intrínseca (VI) | Massa molar |
|---|---|---|
| Têxtil | 0,64 dl/g | 15.000–20.000 g/mol |
| Garrafa | 0,75–1,0 dl/g | 24.000–36.000 g/mol |
| Filme BOPET | 0,64 dl/g | 15.000–20.000 g/mol |
| Chapa | 0,7 dl/g | 20.000–25.000 g/mol |
| Cordonel para pneus | 1,0–1,2 dl/g | 36.000–50.000 g/mol |
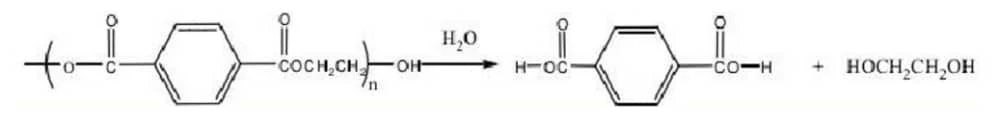
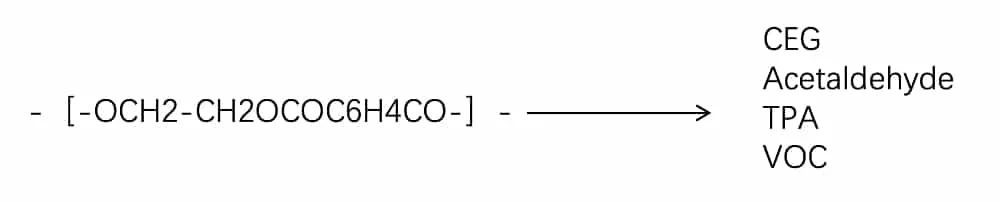
Reação de hidrólise
A esterificação, primeira etapa da síntese do PET, também ocorre durante a policondensação no estado fundido, a policondensação no estado sólido e a extrusão. Por ser uma reação de equilíbrio, vem sempre acompanhada da reação inversa: a hidrólise.
Reação de degradação térmica
A degradação térmica ocorre acima do ponto de fusão e é inevitável. Sua energia de ativação é maior que a da policondensação, por isso ela se intensifica à medida que a temperatura sobe.
Extrusora especial para reciclagem de PET
Quatro decisões de projeto respondem às duas reações acima: remover a umidade sob vácuo e fundir a uma temperatura mais baixa, com menos cisalhamento.
Caixa de engrenagens de alto torque
Processa o PET a temperaturas mais baixas e em menor rotação, com menos cisalhamento, e ao mesmo tempo oferece maior produção.
Vácuo intenso
Menor teor de COV e melhor cor. Queda de VI abaixo de 5%, cerca de 0,04 dl/g.
Sistema especial de alimentação forçada
Maior produção com materiais de baixa densidade aparente: tecido moído, fio e fibra, filme BOPET, chapa de PET, flakes de garrafas.
Excelente projeto de rosca
Melhor distribuição de massa molar. Evita amarelamento e superaquecimento; menor tempo de residência significa menos degradação do polímero.
- Tecnologia sem pré-secagem
- Melhor dispersão e, portanto, menor percentual de aditivos
- Compounding em linha: cor, aditivo anti-UV ou extensor de cadeia adicionados na mesma extrusora
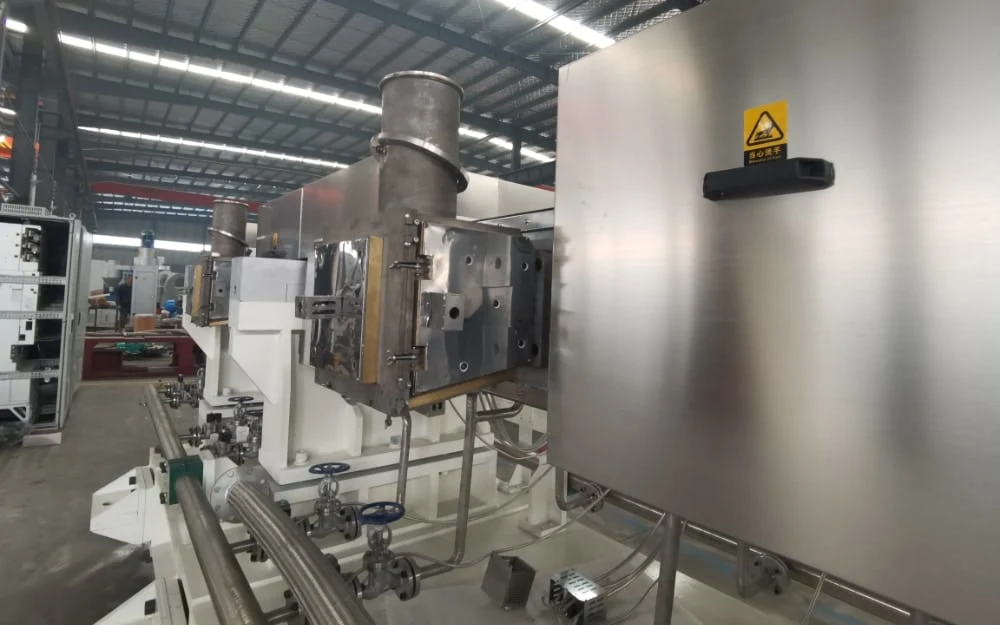
Aplicações da extrusão de PET
A mesma extrusora e o mesmo sistema de vácuo ficam no início de oito rotas de produto. Escolha o produto que você quer vender.
Pellets, fibra e fita de arquear
| Produto | Matéria-prima | Linha | Observações |
|---|---|---|---|
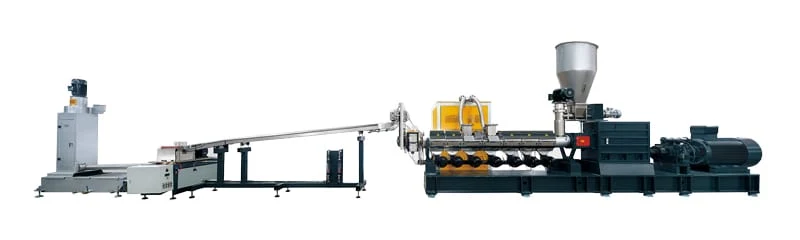
| De flakes de PET a pellets | Flakes, chapa, aparas, finos, aglomerado (de fibra, filme, roupas) | Extrusora de dupla roscaGranulação | Recicle o PET mantendo a mesma qualidade do PET virgem. |
| De flakes de garrafas a PSF | Flakes, aglomerado, aparas, filme, fibra, chapa com umidade abaixo de 1,5% | Extrusora de dupla roscaBomba de engrenagensFiltro CFPSF | — |
| De flakes de garrafas a POY | Flakes de garrafas limpos com umidade abaixo de 1% | Extrusora de dupla roscaBomba de engrenagensFiltro CFLSPPOY | — |
| De PET a fita de arquear | — | Linha de granulaçãoSSPExtrusão de 2 / 4 fitas | 2 ou 4 fitas por matriz. |
Extrusão direta: filme, chapa e espuma
| Produto | Estrutura | Dados | Observações |
|---|---|---|---|
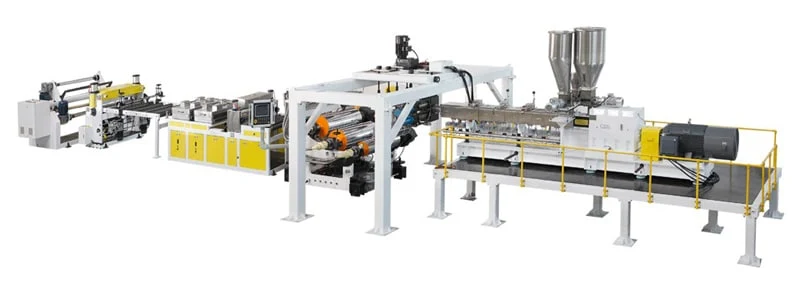
| Extrusão de filme BOPET | Coextrusão A/B/C | SAT75–SAT135–SAT75: 2,5 t/h no total · SAT95–SAT175–SAT95: 4,5 t/h no total | — |
| Extrusão de chapas de PET | Monocamada ou coextrusão multicamada, 0,15–3 mm, para termoformagem | SAT75 a SAT110 · coextrusão SAT75 / SAT52 a SAT95 / SAT65 · largura de 600–3.000 mm · 500–2.000 kg/h | A extrusão direta economiza energia, espaço e mão de obra. |
| Chapa de espuma de PET | Camada central com expansão física, camadas externas sólidas dos dois lados | Densidade de 0,8–1,1 g/cm³ · espessura de 0,5–1,5 mm | Custo de produção 5–30% menor que o de uma chapa sólida; melhor isolamento térmico para embalagens de alimentos quentes. |
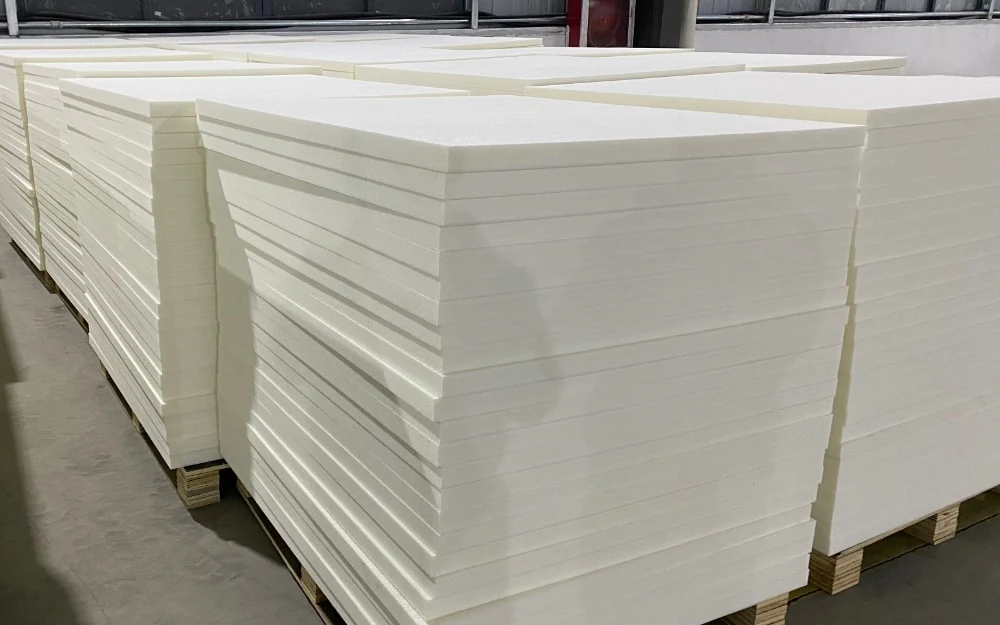
| Placa de espuma de PET | Reação, mistura e extrusão de espuma em uma única etapa | Densidade de 80–350 kg/m³ · largura de 600–1.220 mm · espessura de 5–60 mm | Material de núcleo para transporte rodoviário e ferroviário, aviação e energia eólica. |
Especificações da extrusora
| Tipo | Diâm. (mm) | Motor (kW) | Capacidade (kg/h) |
|---|---|---|---|
| SAT65 | 62,4 | 75–90 | 200–300 |
| SAT75 | 71 | 132–160 | 400–600 |
| SAT95 | 93 | 160–220 | 600–900 |
| SAT110 | 108 | 250–315 | 1100–1500 |
| SAT135 | 130 | 400–630 | 1500–2500 |
| SAT175 | 175 | 800–1200 | 2500–4000 |
Página da máquina: Extrusora de dupla rosca corrotante
Projeto de referência · América do Norte
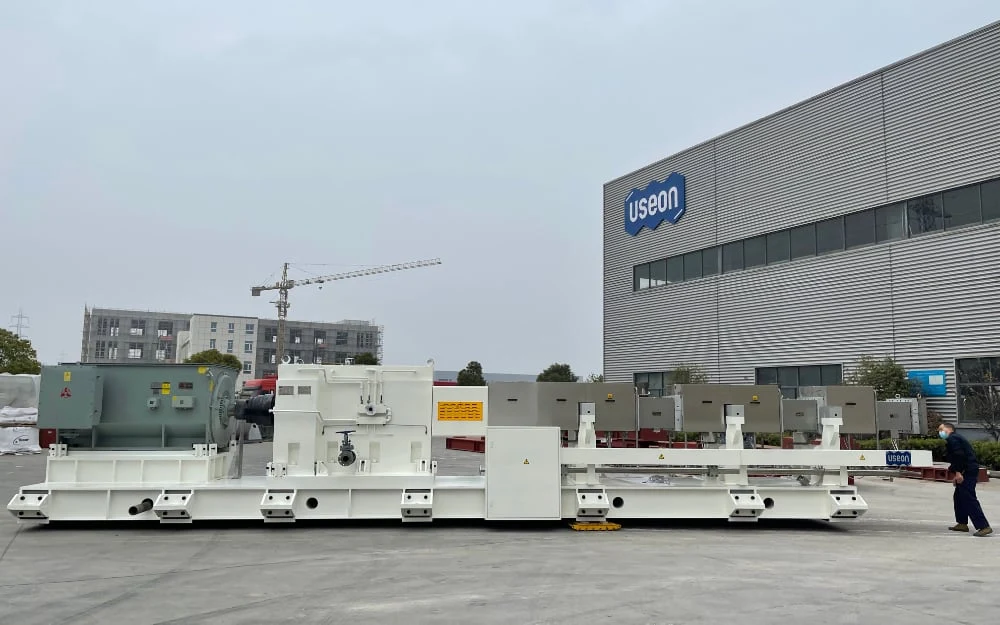
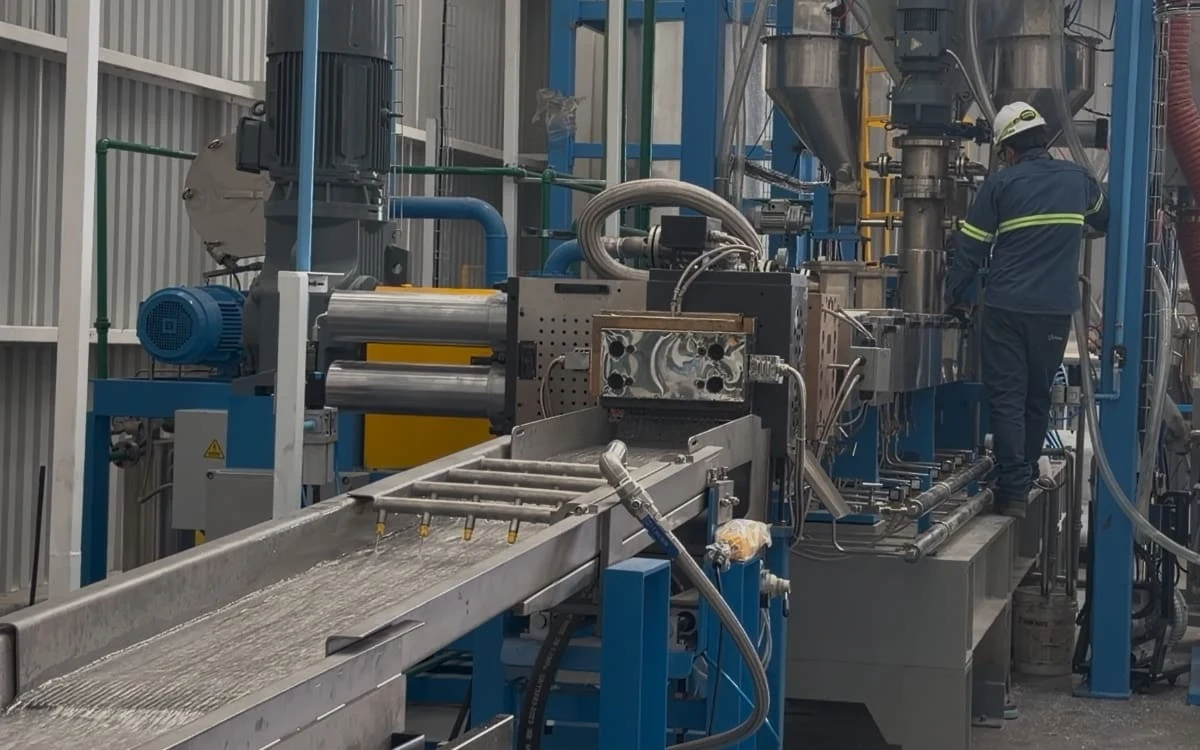
Linha de reciclagem e granulação de flakes de garrafas rPET de 1.200 kg/h
- Extrusora
- SAT110, L/D 36, 315 kW
- Material
- Flakes de garrafas rPET ≤ 10 mm
- Capacidade
- ~1.200 kg/h
A alimentação forçada resolve a baixa densidade aparente. Um silo secador e um alimentador forçado monorrosca pré-compactam os flakes leves e reduzem a formação de pontes.
O vácuo em dois estágios reduz o risco de hidrólise. Uma bomba Roots e uma bomba de vácuo de rosca removem a umidade e os voláteis de baixa massa molar da zona do fundido.
Uma bomba de massa fundida e um trocador de telas de 1.600 cm² mantêm estável a pressão no cabeçote durante as trocas de tela e minimizam as rupturas dos fios.
A cristalização em linha aproveita o calor residual dos pellets e reduz o risco de aglomeração.
Mais projetos de PET
 Oriente Médio
Linha de reciclagem de filme de BOPET moído no Oriente Médio
TDY110600–900 kg/h
 China
Extrusora TDZ180 para reciclagem de filme de BOPET
TDZ180800–1.000 kg/h
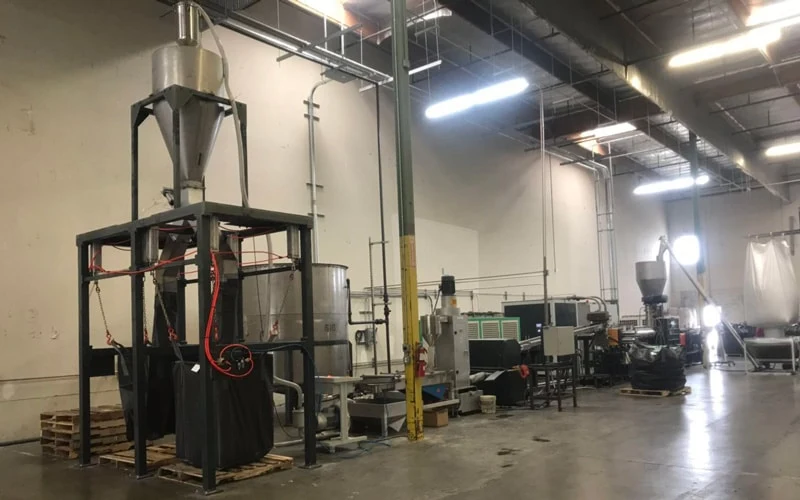 EUA
Linha de reciclagem de flakes de garrafas PET de 1.100 kg/h nos EUA
SAT1101.100 kg/h
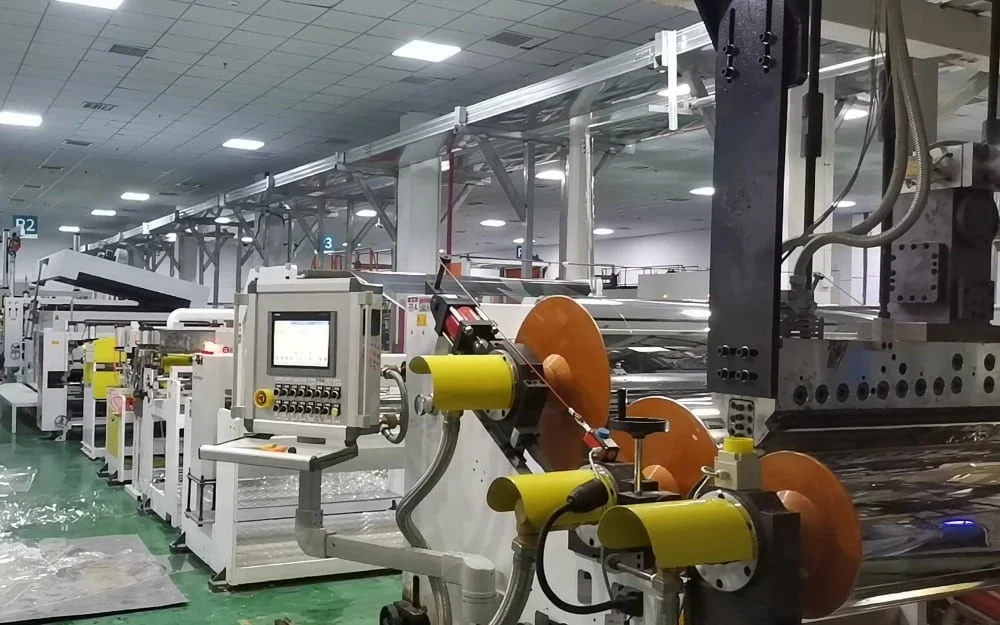 China
Linha de produção de chapas de PET de 800–1.200 kg/h em Jiangsu
SAT95 + SAT65800–1.200 kg/h

Solicitar orçamento
Conte-nos que resíduos de PET você tem e o que quer produzir com eles. Configuramos a alimentação, o vácuo e os equipamentos a jusante para essa rota.
- 01Matéria-prima: forma, umidade, densidade aparente
- 02Rota de produto e VI desejada
- 03Tamanho da extrusora, layout da linha e orçamento

Souder Chen
Diretor da divisão de compounding
Na USEON desde 2008. Linhas de dupla rosca para compounding, desvolatilização e reciclagem.