
Linha de reciclagem e granulação de flakes de garrafas de rPET de 1.200 kg/h
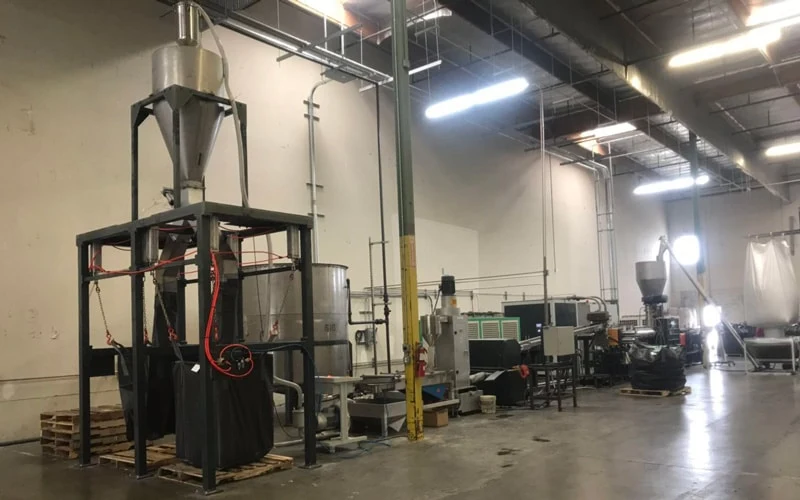
Este projeto consistiu em uma linha de reciclagem de rPET de 1.200 kg/h, feita sob medida para um cliente da América do Norte, que integra alimentação forçada, degasagem a vácuo em dois estágios, filtração do fundido e cristalização em linha para enfrentar a umidade, as impurezas e a queda de viscosidade intrínseca (IV) no processamento de PET reciclado.
Fluxo do processo
- flakes de garrafas de rPET
- silo de secagem isolado
- alimentação forçada
- extrusão em dupla rosca SAT110
- degasagem a vácuo
- bomba de massa fundida
- trocador de telas hidráulico
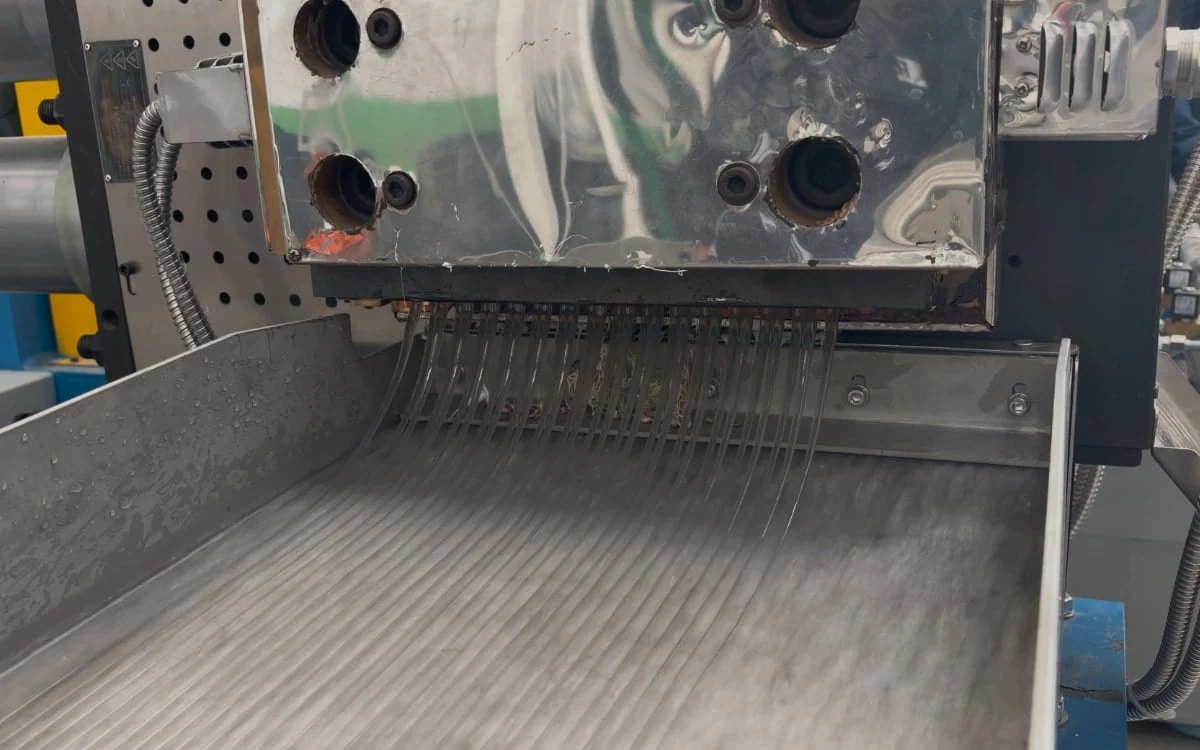
- Sistema de granulação por fios subaquática
- silos de secagem/cristalização
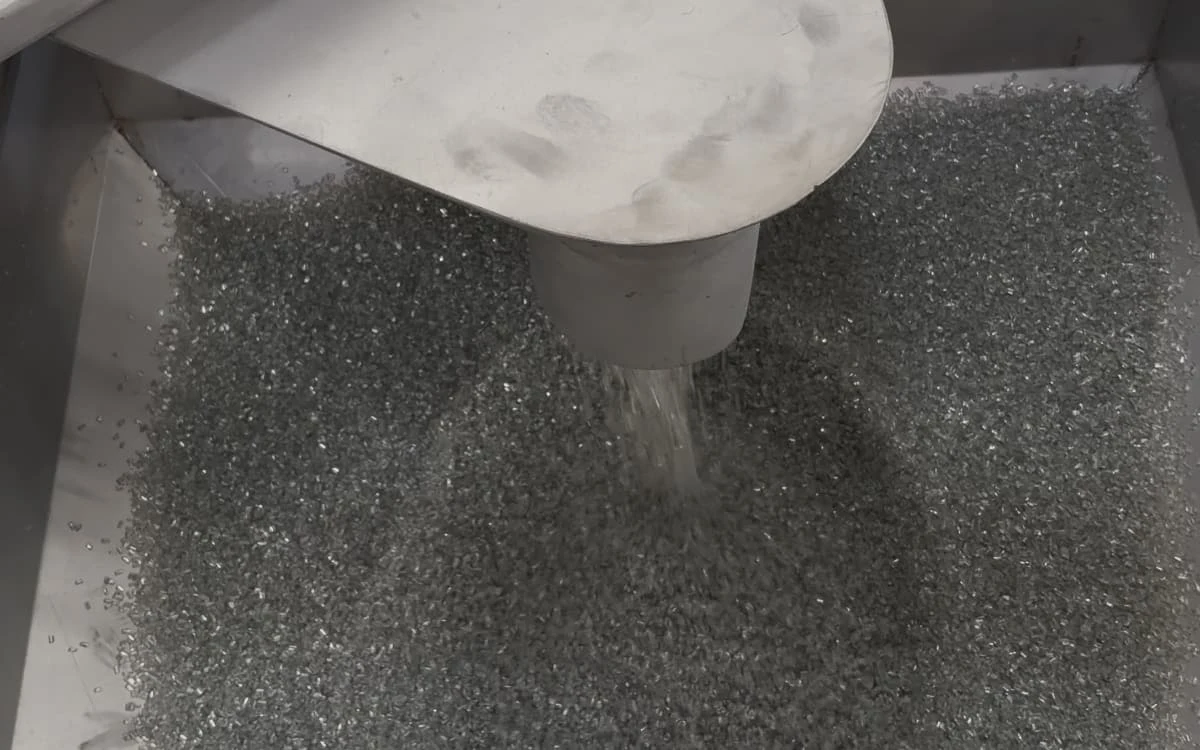
- pellets de rPET
Necessidades do cliente e desafios do processo
Na reciclagem de flakes de garrafas PET, o material costuma apresentar baixa densidade aparente, teores variáveis de umidade e voláteis e impurezas mecânicas. Neste projeto, os principais desafios operacionais do cliente eram:
Estabilidade da alimentação
Os flakes de PET, leves, tendem a formar pontes em funis convencionais, o que dificulta manter uma alimentação contínua e estável na capacidade-alvo de 1.200 kg/h.
Controle da queda de IV
O PET é muito sensível à umidade. A hidrólise durante a extrusão em alta temperatura pode reduzir a viscosidade intrínseca (IV), o que afeta as aplicações posteriores.
Filtração contínua e pressão
As impurezas no fundido exigem filtração de grande área. No entanto, as trocas de tela ou o entupimento parcial da tela podem provocar oscilações de pressão no cabeçote, que podem levar à quebra de fios e comprometer a continuidade da produção.
Solução da USEON
Em vez de fornecer apenas uma extrusora, a USEON projetou uma solução completa de reciclagem de PET adaptada às características físicas dos flakes de rPET. A linha integra alimentação, extrusão, degasagem, filtração, granulação e cristalização para atender aos requisitos de capacidade e de processo:
Pré-tratamento e alimentação
Equipada com silo de secagem isolado de aço inoxidável de 3.000 L, sistema de dosagem gravimétrica por perda de peso e alimentador forçado monorrosca.
Extrusão e degasagem
A extrusora de dupla rosca SAT110 trabalha com um sistema de vácuo que combina uma bomba de vácuo Roots e uma bomba de vácuo de rosca, para uma degasagem estável e eficaz.
Filtração e estabilização
Integração de uma bomba de massa fundida de 22 kW com um trocador de telas hidráulico de grande área, com pistão duplo e 1.600 cm².
Granulação e pós-tratamento
Uso de um sistema de granulação por fios subaquática (processo de granulação por fios em que os fios extrudados são conduzidos pela água antes do corte, diferente da granulação subaquática na face da matriz), seguido de transporte a vácuo para um sistema de pós-tratamento em dois estágios, composto por um silo de secagem de 1.600 L e um silo de cristalização de 2.500 L.
Por que esta configuração funciona
A alimentação forçada resolve a baixa densidade
A combinação do silo de secagem com o alimentador forçado monorrosca aplica uma pré-compressão física aos flakes leves. Isso ajuda a reduzir a formação de pontes e favorece uma entrada de material mais constante na extrusora de dupla rosca.
O vácuo em dois estágios reduz o risco de hidrólise
A combinação da bomba Roots com a bomba de vácuo de rosca oferece uma capacidade de extração dimensionada para remover a umidade e os voláteis de baixa massa molar da zona do fundido. Essa é uma etapa essencial para reduzir o risco de queda de IV.
Bomba de massa fundida + filtração favorecem a operação contínua
O trocador de telas de 1.600 cm² comporta um volume maior de impurezas, o que reduz a frequência das trocas de tela. A bomba de massa fundida volta a estabilizar a pressão depois da filtração. Esse arranjo foi projetado para manter a extrusão contínua e minimizar a quebra de fios.
A cristalização em linha reduz o risco de aglomeração
Recém-cortados, os pellets amorfos de rPET tendem a absorver umidade e a se aglomerar. O sistema de cristalização em linha aproveita o calor residual dos pellets para mudar o seu estado, o que reduz o risco de aglomeração e deixa o material mais bem preparado para o manuseio posterior.
Comissionamento no local e desempenho
Esta linha de granulação de rPET foi instalada, comissionada e colocada em operação na fábrica do cliente. O sistema apresenta desempenho estável e atingiu a capacidade de projeto de aproximadamente 1.200 kg/h. As observações durante o comissionamento indicam operação contínua dos fios no sistema de granulação por fios subaquática e aparência uniforme dos pellets. Após o processamento no silo de cristalização, não se observou aglomeração evidente nos testes de armazenamento posteriores. Os parâmetros operacionais e as condições do produto final atenderam aos critérios de aceitação técnica do cliente.
Aplicações adequadas
A lógica de engenharia e a experiência operacional desta configuração servem de referência prática para projetos de reciclagem de flakes de garrafas de rPET, recuperação de resíduos industriais de fios/filmes de PET e compounding de plásticos de engenharia que exijam degasagem e filtração de grande área.
Perguntas frequentes
Como o projeto desta linha ajuda a controlar a queda de IV?
R: O controle da queda de IV depende de dois fatores principais. Primeiro, a extrusora de dupla rosca SAT110 usa um perfil de rosca otimizado para PET, com cisalhamento suave. Segundo, o sistema de degasagem a vácuo com bomba Roots + bomba de vácuo de rosca extrai a umidade na zona do fundido, o que minimiza a hidrólise em altas temperaturas.
Por que a alimentação forçada é importante na granulação de flakes de PET?
R: Devido à baixa densidade aparente dos flakes de rPET, a alimentação por gravidade costuma causar formação de pontes. Um alimentador forçado monorrosca aplica força mecânica para compactar os flakes, aumentando a densidade aparente e mantendo uma alimentação mais contínua.
Por que usar uma bomba de massa fundida e um trocador de telas hidráulico em conjunto?
R: Os plásticos reciclados contêm impurezas que ficam retidas no trocador de telas. No entanto, as trocas de tela ou o entupimento parcial da tela podem provocar oscilações de pressão no cabeçote. A bomba de massa fundida isola essas oscilações do cabeçote da matriz e fornece uma vazão estabilizada, que ajuda a manter os fios uniformes e contínuos no sistema de granulação por fios subaquática.
Por que a linha de reciclagem de rPET inclui cristalização em linha?
R: Os pellets de rPET recém-cortados são amorfos e higroscópicos, por isso tendem a se aglomerar. O sistema de cristalização em linha usa o calor residual da extrusão para cristalizar os pellets. Isso reduz o risco de aglomeração e deixa o material mais bem preparado para o processamento posterior.
Solicitar orçamento
Informe seu material, sua formulação e a vazão desejada.
- 01Análise do processo
- 02Conversa com um engenheiro
- 03Proposta de linha

Souder Chen
Diretor da divisão de compounding
Na USEON desde 2008. Linhas de dupla rosca para compounding, desvolatilização e reciclagem.