
Compounding para rotomoldagem
Linhas completas para compostos de rotomoldagem, do sistema de pré-mistura ao moinho: PE, PP, PA e PC coloridos em uma extrusora monorrosca e PE reticulável em uma extrusora de dupla rosca que impede o material de reagir dentro do cilindro.
- Monorrosca · coloração
- Dupla rosca · PE reticulável
- Moinho com camisa de resfriamento
Da pré-mistura ao pó de rotomoldagem
Os moldes de rotomoldagem são carregados com pó, não com pellets. A linha incorpora a cor e os aditivos ao polímero, e depois o moinho transforma o composto em pó. A extrusora que fica no meio depende de o PE ser ou não reticulável.
Compounding, e não dry blend
O pigmento incorporado ao polímero no estado fundido dá uma cor uniforme e preserva a resistência ao impacto que o pigmento misturado a seco (dry blend) pode tirar da peça moldada.
Um corte granulométrico controlado
O pó para rotomoldagem costuma ser moído a cerca de 35 mesh (aproximadamente 500 µm). A peneira devolve as partículas grossas ao moinho.
Pó denso e de fácil escoamento
Partículas arredondadas e sem caudas escoam e se acomodam bem, de modo que o pó se distribui por igual na parede do molde.
Materiais comuns na rotomoldagem
O PE é a principal família; as mesmas linhas processam PP, PC e PA com masterbatch de cor e aditivos.
Polímeros
Formulação básica
- PE / PP / PC / PA
- Masterbatch de cor
- Aditivos
Extrusora monorrosca para coloração
Quem produz compostos para rotomoldagem troca de cor com frequência e trabalha com muitos grades. A rosca e o moinho são projetados para isso.
Desperdício mínimo na troca de cor
Uma zona de mistura especial reduz ao mínimo o material perdido durante a troca de cor.
Alta produção, menos energia
Uma zona de fusão especial proporciona alta produção com menor consumo médio de energia.
Camisa de resfriamento no moinho
A camisa de resfriamento permite que o moinho processe todo tipo de polímero sem grudar.
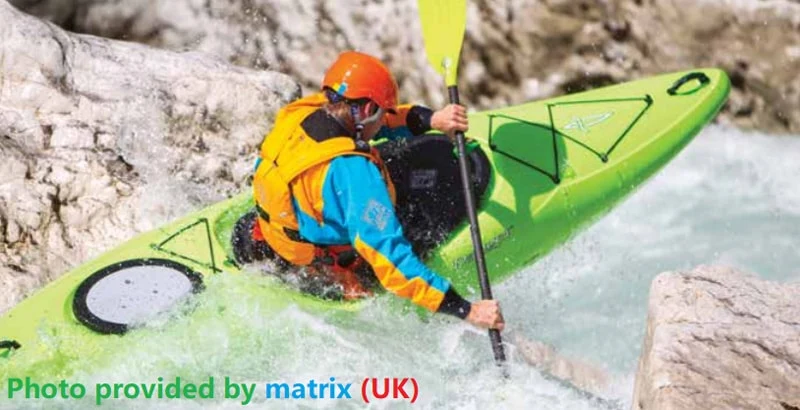
Oito linhas para produtores de compostos de rotomoldagem
A USEON já forneceu 8 linhas a produtores de materiais para rotomoldagem, entre eles o maior distribuidor europeu de materiais para rotomoldagem.
PE reticulável: compounding agora, reticulação no molde
O pó de PE reticulável precisa chegar ao rotomoldador sem ter reagido. A extrusora deve fundir e misturar o PE mantendo-se abaixo da temperatura em que o agente de reticulação começa a reagir — uma janela estreita.
Dupla rosca
Controle preciso de temperatura e um projeto de rosca adequado impedem que o material reaja durante o compounding.
- Controle preciso de temperatura ao longo do cilindro.
- Projeto de rosca escolhido para evitar reações durante o compounding.
- Produtos típicos: tanques de óleo diesel e tanques de armazenamento de produtos químicos.
Projetos · Europa
Duas linhas de rotomoldagem na Europa
Uma linha monorrosca de coloração para a Matrix, no Reino Unido, e uma linha de dupla rosca na Polônia que produz composto de XLPE para rotomoldagem.
- Mercado
- Reino Unido · Polônia
- Linhas
- 2
- Capacidade
- 1.000 + 600 kg/h
- Extrusoras
- TDD150 / SAT65
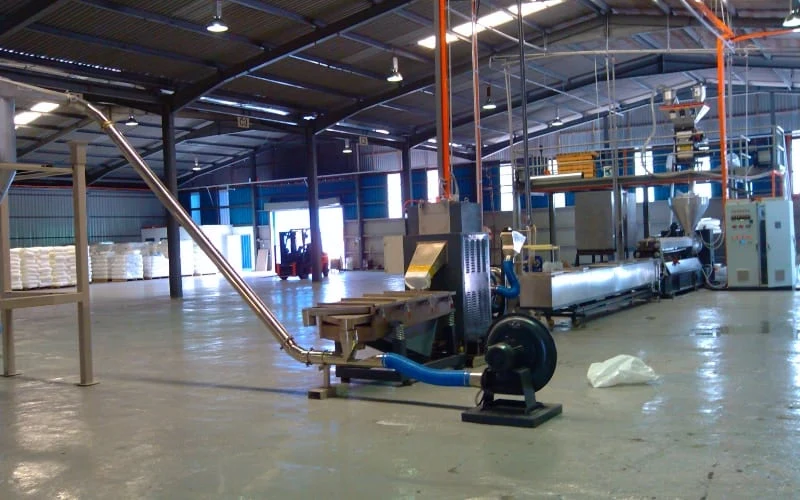
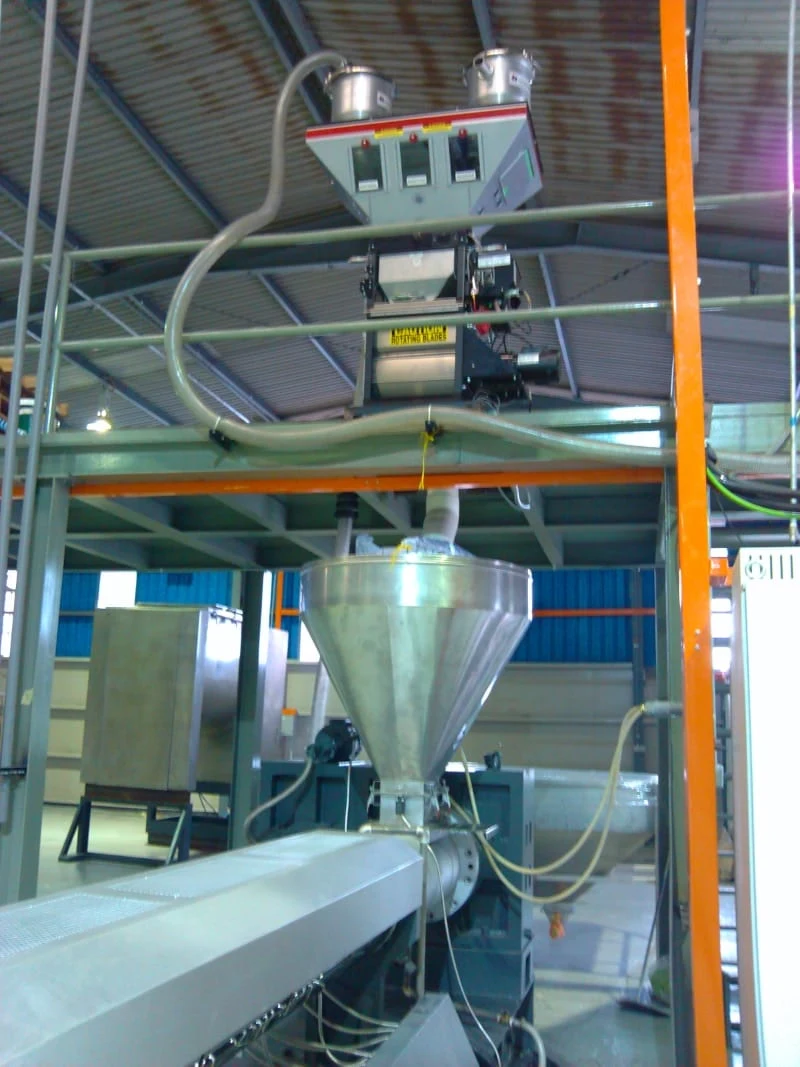
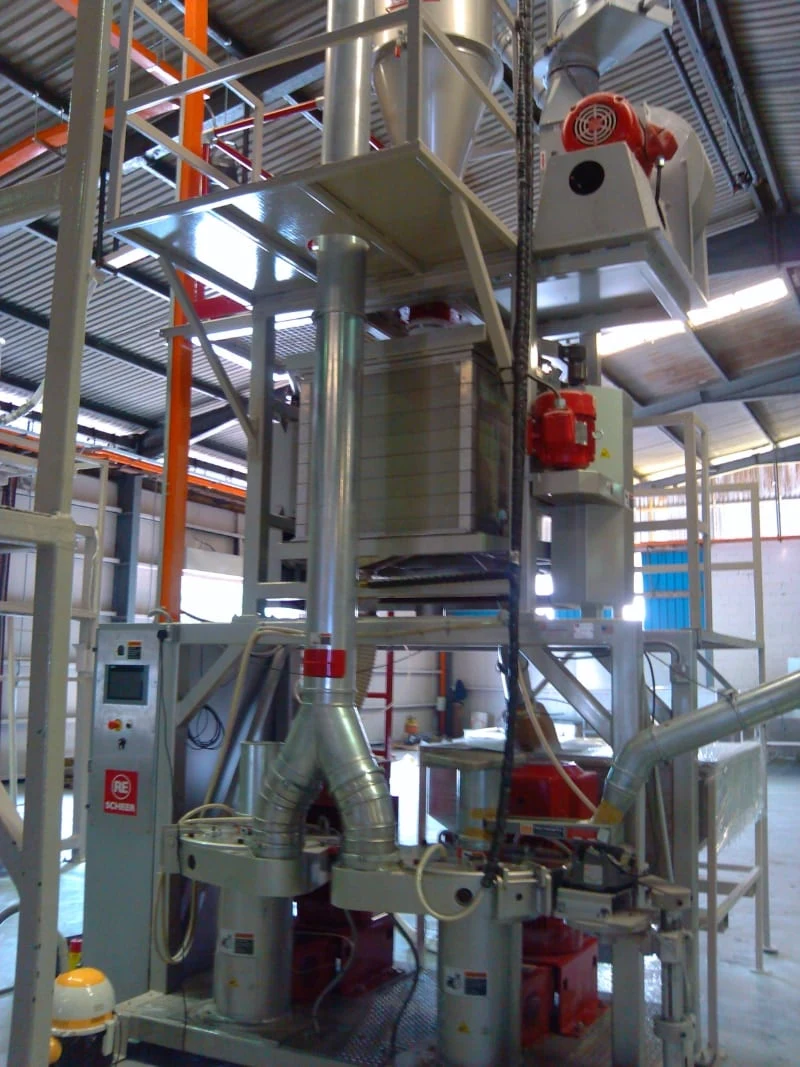
Linha de compounding para rotomoldagem de 1.000 kg/h no Reino Unido · TDD150 Linha de granulação de XLPE de 600 kg/h na Polônia · SAT65
A linha de 1.000 kg/h que construímos no Reino Unido
SoluçãoCompounding de poliolefinas SoluçãoMasterbatch de cor MáquinaExtrusora monorrosca
Solicitar orçamento
Informe o polímero e a família de grades, se o PE é reticulável, com que frequência você troca de cor e a produção de pó necessária. Proporemos a extrusora, o projeto da rosca e o moinho para o seu composto de rotomoldagem.
- 01Polímero, trocas de cor e aditivos
- 02Monorrosca ou dupla rosca
- 03Moinho e manuseio do pó

Souder Chen
Diretor da divisão de compounding
Na USEON desde 2008. Linhas de dupla rosca para compounding, desvolatilização e reciclagem.