
Compounding de masterbatch de carga
O masterbatch de carga é um concentrado de CaCO₃, talco ou BaSO₄ em uma resina veículo de PP ou PE. Projetamos a linha conforme a sua capacidade de produção, a sua formulação e a aplicação final: de 85% de carga para injeção a uma dispersão de grau filme sem olhos de peixe.
- CaCO₃
- Talco
- BaSO₄
- Resina veículo PP / PE
- Teor típico de carga
- 75–85%
- SAT110 + granulação subaquática, PP + CaCO₃
- 2.500–4.000kg/h
- Vida útil do cilindro vs. bimetálico padrão
- 2–3×
- Tripla rosca SAT-T vs. dupla rosca do mesmo tamanho
- +30–50%
Desafios de formulação e processamento
A configuração da máquina precisa se adaptar à reologia das formulações com alto teor de carga. Cada componente traz um problema próprio.
Carga · CaCO₃ / talco
75–85%Abrasão extrema; a baixa densidade aparente cria gargalos na alimentação.
Camisas maciças de liga Cr26MoV como padrão; alimentadores laterais de dupla rosca da série CWS para a desaeração.
Resina veículo · PP / PE
10–20%Resinas veículo de alto índice de fluidez (MFI) podem causar pulsação ou pressão instável.
Geometria de rosca que mantém o transporte estável mesmo com massas fundidas de baixa viscosidade.
Aditivos · cera
2–5%O excesso de lubrificante pode fazer a rosca patinar e reduzir a produção.
Buchas de alimentação ranhuradas que maximizam o atrito e a captura do material.
Uma camisa que se desgasta, mas não se perfura
Um cilindro bimetálico padrão tem uma camada de liga de 1–2 mm e é descartado quando essa camada se desgasta por completo. Nas zonas de fusão e mistura, instalamos camisas integrais maciças de Cr26MoV, com mais de 10 mm de espessura e dureza acima de 60 HRC, e elementos de rosca em aço rápido W6Mo5Cr4V2.
Com 80% de CaCO₃, a vida útil do cilindro costuma ser de 2 a 3 vezes a de um cilindro bimetálico, com menos trocas e menos paradas ocultas.
Bimetálico padrão
Descartado quando a camada se desgasta por completo.
Camisa maciça de Cr26MoV da USEON
Camisa integral nas zonas de fusão e mistura. Vida útil 2–3× maior com 80% de CaCO₃.
Controle de qualidade por aplicação
Cada aplicação final define prioridades diferentes na extrusão.
Filmes e embalagens · filme soprado
- Indicador crítico
- Zero olhos de peixe, alta dispersão
- Diferencial USEON
- L/D de 52:1 e degasagem de alto vácuo na zona 10 para dispersão em nível de mícron em filmes finos.
Ráfia e sacaria
- Indicador crítico
- Alta resistência à tração, sem rupturas
- Diferencial USEON
- Perfis de cisalhamento suaves preservam o comprimento das cadeias poliméricas e a resistência do fio.
Moldagem por injeção
- Indicador crítico
- Redução de custo, teor máximo de carga
- Diferencial USEON
- A alimentação lateral eleva o teor de CaCO₃ a 85% e reduz ao mínimo o custo de matéria-prima.
Fluxo de processo otimizado
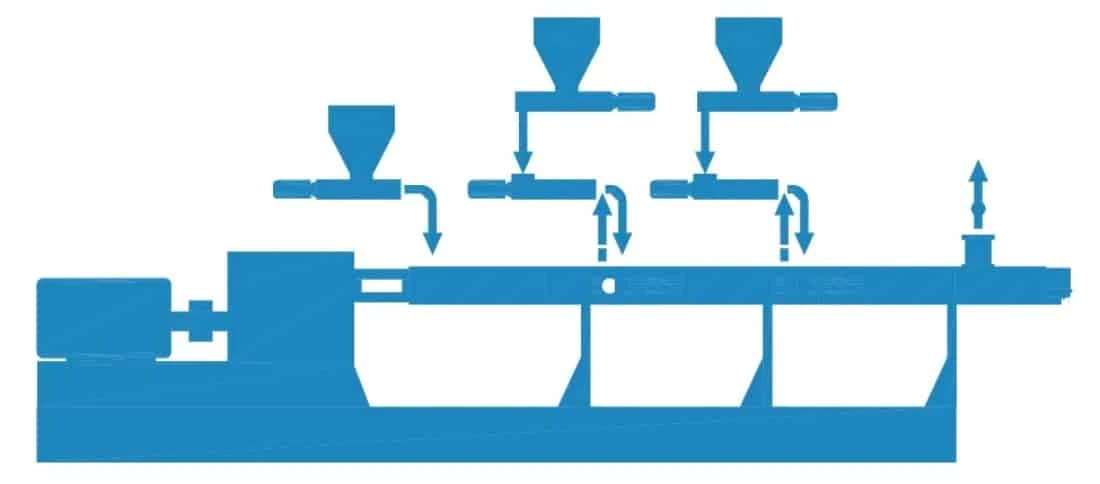
Nosso procedimento padrão, desenhado ao longo do cilindro. A resina entra pela garganta de alimentação; o pó se junta à massa fundida pela lateral.
- 1
Pré-mistura
Mesmo com alimentação dividida, a pré-mistura dos aditivos evita a segregação.
Reduz em 30% a poeira no alimentador.
- 2
Alimentação forçada e desaeração
Pós com alto teor de carga arrastam muito ar. O alimentador lateral forçado gera pressão, enquanto seus canais de ventilação reversa deixam o ar sair.
É isso que evita a “inundação da degasagem”.
- 3
Compounding
Fusão e dispersão na extrusora SAT / SAT-T. Blocos de malaxagem em vários estágios desfazem os aglomerados.
- 4
Degasagem a vácuo
Um sistema de alto vácuo remove umidade e voláteis para obter pellets densos e brilhantes.
Indispensável para grades de filme soprado.
- 5
Granulação
Granulação por anel d’água: o padrão robusto e econômico para cargas em PE / PP. Granulação subaquática para linhas acima de 2 t/h que exigem automação total.
Configurações de alimentação flexíveis
Dois sistemas de alimentação comprovados, escolhidos conforme o orçamento e o nível de automação.
Sistema econômico com pré-mistura
Ideal para: empresas iniciantes ou lotes pequenos com trocas frequentes de formulação.
- Pesagem
- Misturador de alta velocidade 5–10 min
- Carregador de rosca
- Dosador volumétrico
- Garganta principal
- O misturador recobre a carga antes da extrusão.
- Nosso perfil de rosca evita que a pré-mistura segregue no funil.
Sistema gravimétrico por perda de peso de alta precisão · alimentação dividida
Ideal para: produção contínua 24/7 com exatidão rigorosa da formulação.
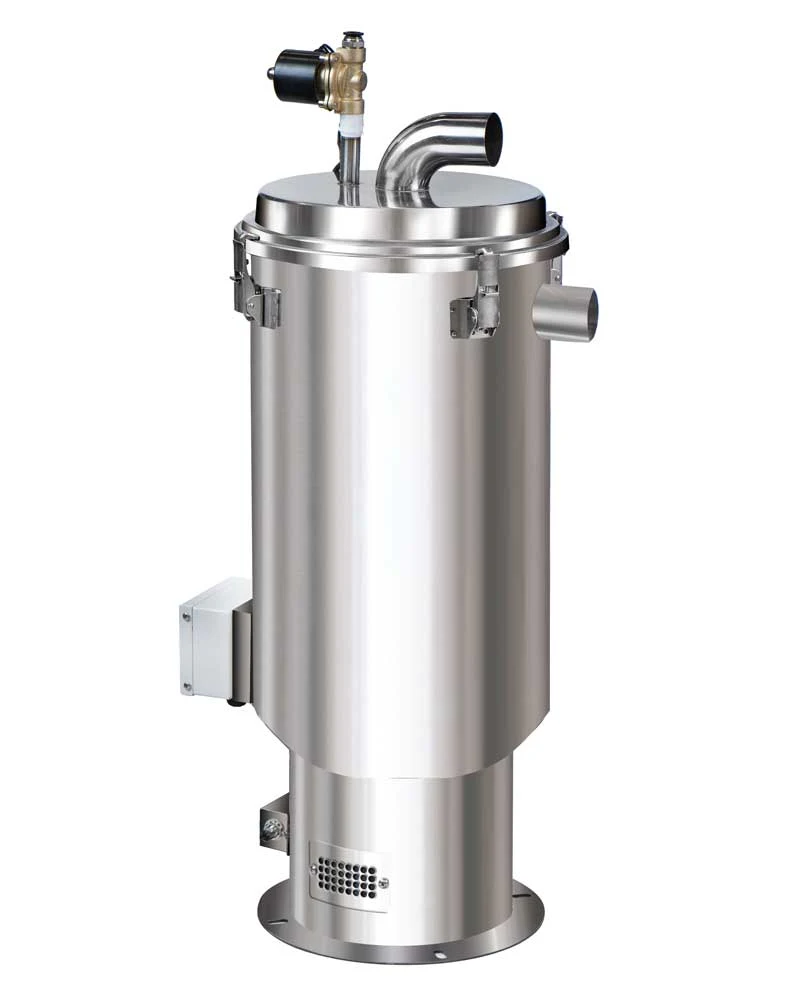
- Carregadores a vácuo
- Silos pulmão
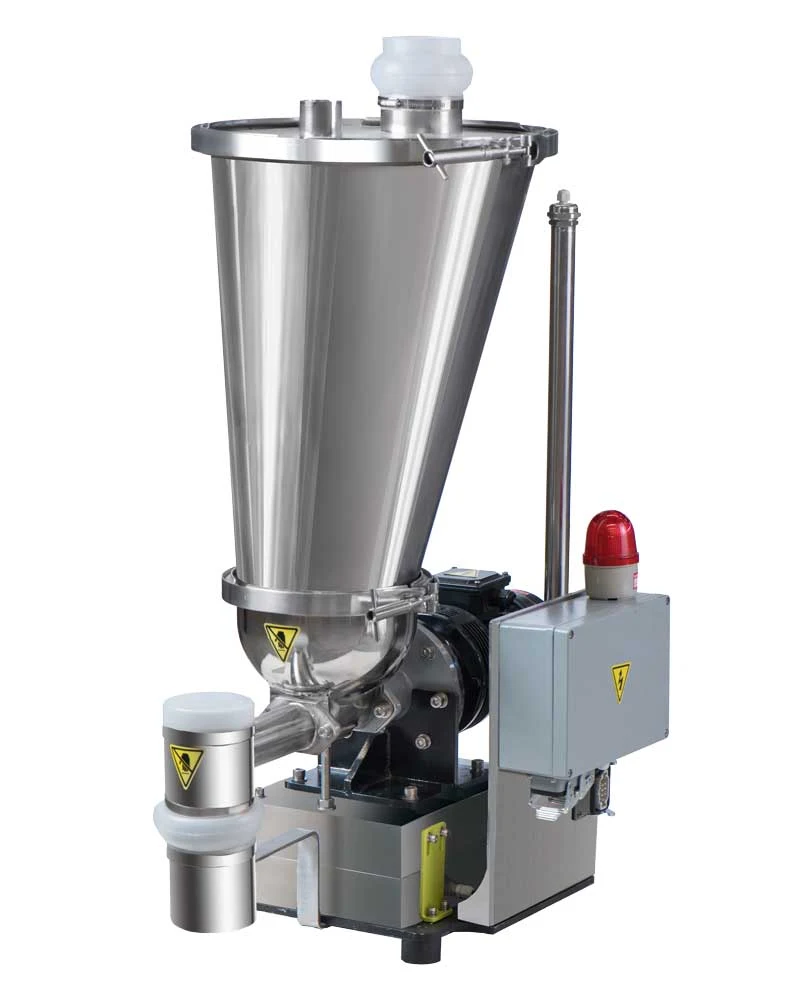
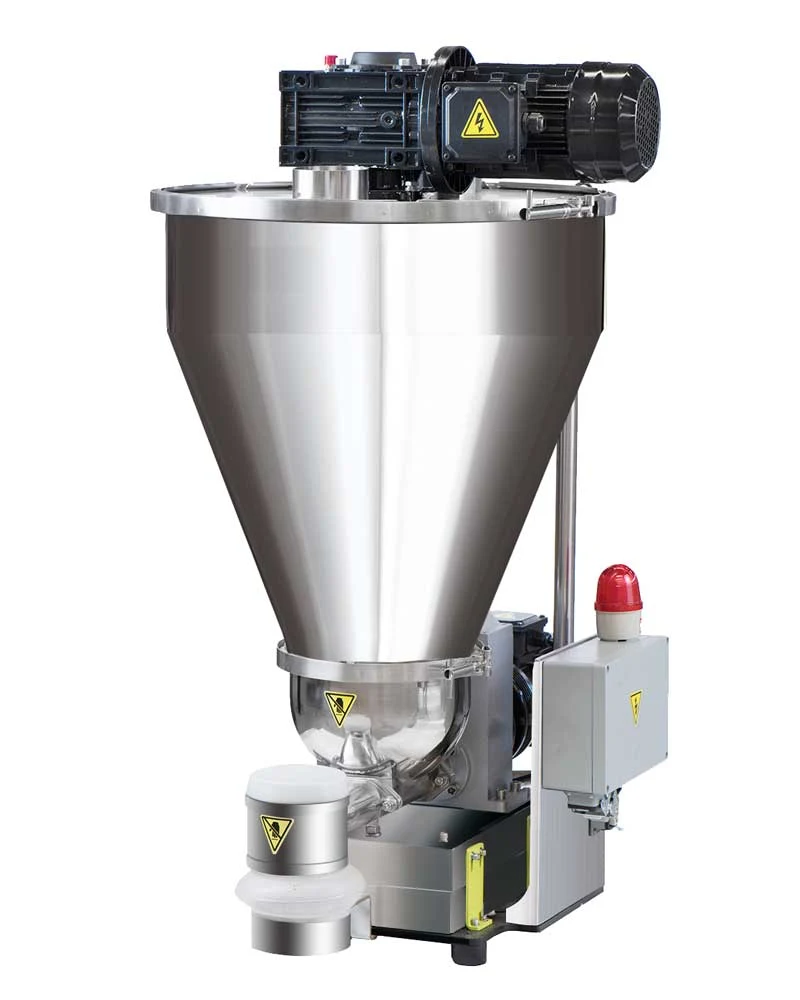
- LIW: resina → garganta principal
- LIW: pó → alimentador lateral
- O controle em malha fechada totalmente automático elimina o erro humano.
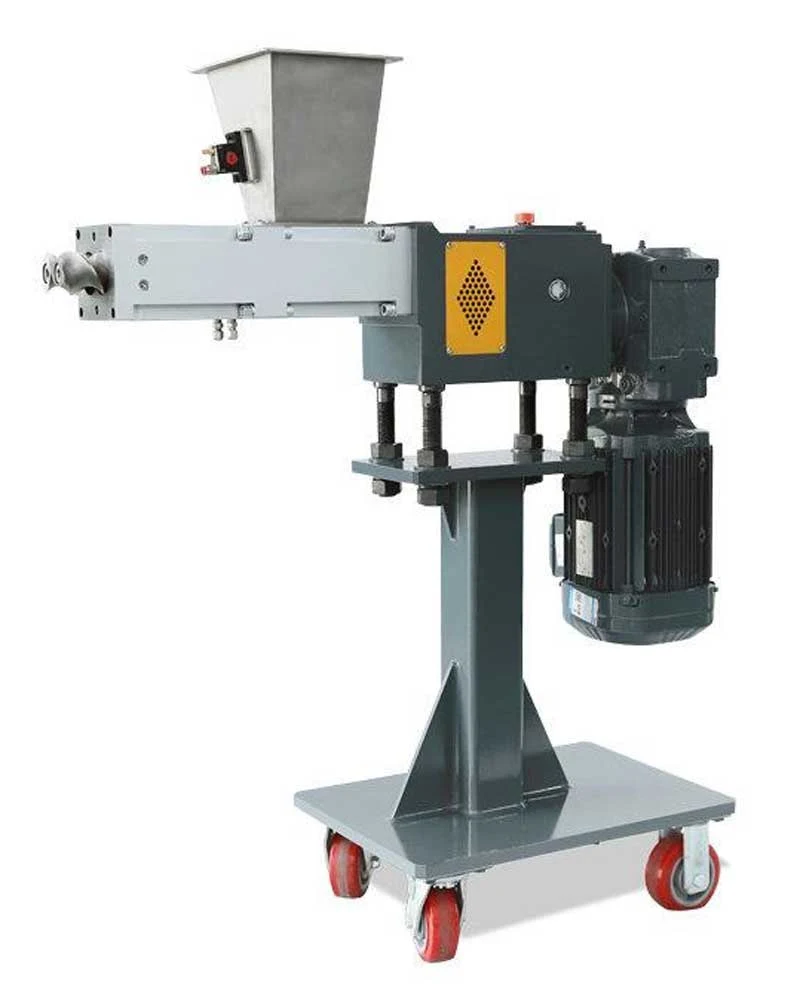
- Os alimentadores laterais forçados da série CWS fazem a desaeração mecânica do pó.
Guia de seleção de máquinas
Conforme a sua aplicação e a capacidade de produção, há três caminhos.
Dupla rosca SAT
Confiabilidade comprovada, operação simples e excelente retorno sobre o investimento.
Ideal paraMasterbatch de carga padrão com 75–85% de carga para injeção, filme soprado e tubos.
250–1.600 kg/h
Tripla rosca SAT-T
Maior intensidade de cisalhamento e maior área de superfície: 30–50% mais produção que uma dupla rosca do mesmo tamanho, com o mesmo consumo de energia.
Ideal paraProdução em grande volume que exige dispersão superior.
400–1.100 kg/h
Amassador + extrusora
Mistura intensiva em um amassador e geração de pressão em uma extrusora monorrosca ou de dupla rosca.
Ideal paraTeores de carga acima de 85% ou aditivos difíceis de dispersar.
600–1.700 kg/h
| Modelo | Diâmetro (mm) | Rotação máx. (rpm) | Motor (kW) | L/D | Capacidade (kg/h) |
|---|---|---|---|---|---|
| SAT52 | 51,4 | 800 | 110 | 48–52 | 250–350 |
| SAT65 | 62,4 | 800 | 160 | 48–52 | 450–600 |
| SAT75 | 71,4 | 800 | 250 | 48–52 | 700–900 |
| SAT95 | 93 | 600 | 600 | 48–52 | 1200–1600 |
| Modelo | Diâmetro (mm) | Rotação máx. (rpm) | Motor (kW) | L/D | Capacidade (kg/h) |
|---|---|---|---|---|---|
| SAT-T52 | 51,4 | 600 | 110 | 44–48 | 400–500 |
| SAT-T65 | 62,4 | 600 | 160 | 44–48 | 600–800 |
| SAT-T75 | 71,4 | 600 | 250 | 44–48 | 900–1100 |
| Modelo | Volume do amassador (litros) | Diâmetro da rosca (mm) | Rotação da rosca (rpm) | Motor (kW) | Capacidade (kg/h) |
|---|---|---|---|---|---|
| K75-TDD150 | 75 | 150 | 75 | 110/75 | 600–700 |
| K110-TDD180 | 110 | 180 | 75 | 160/90 | 900–1100 |
| Modelo | Volume do amassador (litros) | Diâmetro da rosca (mm) | Rotação da rosca (rpm) | Motor (kW) | Capacidade (kg/h) |
|---|---|---|---|---|---|
| K75-SAT75 | 75 | 71,4 | 600 | 110/132 | 800–900 |
| K110-SAT95 | 110 | 93 | 400 | 160/200 | 1500–1700 |
A capacidade de produção depende do tipo de carga, da granulometria (mesh), do teor de carga e da granulação. Extrusora de dupla rosca corrotante · Extrusora de tripla rosca paralela SAT-T · Extrusora monorrosca
Projeto · América do Sul
75% de CaCO₃ a 650–750 kg/h, pellets abaixo de 150 ppm
Um transformador de compostos de poliolefinas precisava de uma linha turnkey (chave na mão) para uma nova formulação com 75% de CaCO₃, com controle de poeira, alimentação estável e pellets secos. O teste de aceitação em fábrica (FAT) abrangeu a linha inteira, da alimentação do pó à pesagem em big bags.
- Extrusora
- SAT75 · L/D 60
- Acionamento
- 250 kW · 600 rpm
- Granulação
- Anel d’água WRP800
- Umidade
- < 150 ppm
Dois alimentadores laterais forçados com L/D 8 adicionam o CaCO₃ em etapas, depois da fusão da resina.
Uma bomba de massa fundida antes da matriz de anel d’água atenua a pulsação.
Desaguamento centrífugo, seguido de um secador desumidificador e silo de ar quente.
A produção atingiu a meta de 650–750 kg/h; pellets uniformes, sem aglomeração.
Linhas de masterbatch de carga que já entregamos
De uma SAT52 de 250 kg/h a uma SAT110 de 4 t/h. Em ordem de capacidade.
| Linha | Formulação | Capacidade | Granulação |
|---|---|---|---|
| Dupla rosca SAT110L/D 56 · bomba de massa fundida | PP + CaCO₃ | 2.500–4.000 kg/h | Subaquática |
| Tripla rosca SAT-T75 | PE/PP + CaCO₃ até 85% | 2.000–2.500 kg/h | Anel d’água |
| Tripla rosca SAT-T75Masterbatch de carga e bioplástico | Masterbatch de carga | 500–1.500 kg/h | Fios resfriados a ar |
| SAT75 · Arábia SauditaL/D 52 · dosador LIW de pó tipo X | PP homopolímero + 70% de CaCO₃ | 900–1.000 kg/h | Anel d’água WRP1000 |
| Linha de PE + CaCO₃ | PE + CaCO₃ | 500–900 kg/h | Anel d’água |
| SAT75–TDD180R · China | Carga para PE | 800 kg/h | — |
| SAT75 · América do SulL/D 60 · em destaque acima | PP/PE + 75% de CaCO₃ | 650–750 kg/h | Anel d’água WRP800 |
| SAT-75 · ÍndiaAlimentação dividida por perda de peso | Carga para PP | 700 kg/h | — |
| SAT52 · 90 kW | PEAD (MFI 0,35) + até 65% de CaCO₃, 8.000 mesh | 250 kg/h | Fios resfriados a água |
| Tripla rosca SAT-T75 · Oriente MédioL/D 52 · 250 kW · 600 rpm | PE/PP + 82% de carga | — | Anel d’água |
Também entregamos duas linhas SAT65 para PP + CaCO₃, uma com granulação por anel d’água e outra com granulação por fios resfriados a água. Extrusora de dupla rosca SAT65 com granulação por anel d’água para masterbatch de carga de PP + CaCO₃ · Extrusora de dupla rosca SAT65 com granulação por fios resfriados a água para masterbatch de carga de PP + CaCO₃
Perguntas frequentes
Desgaste, produção, inundação da degasagem, olhos de peixe, talco e assistência técnica.
Vocês destacam a resistência ao desgaste. Quanto tempo ela dura de fato em comparação com cilindros bimetálicos padrão?
Os cilindros bimetálicos padrão costumam ter uma camada fina de liga (1–2 mm) e são descartados quando ela se desgasta por completo. Para masterbatch de carga abrasivo, a USEON utiliza camisas integrais maciças de liga Cr26MoV (espessura >10 mm, dureza HRC 60+) nas zonas de fusão e mistura. Nas condições severas de 80% de CaCO₃, a vida útil do nosso cilindro costuma ser de 2 a 3 vezes maior que a das opções bimetálicas padrão, o que reduz bastante os custos ocultos de parada para substituição.
Estou com dificuldade de produção na minha dupla rosca atual. A tripla rosca (SAT-T) ajuda mesmo?
Com certeza. A extrusora de tripla rosca tem três zonas de engrenamento dispostas em linha reta, o que dobra a área de cisalhamento de uma dupla rosca. Isso permite uma plastificação melhor com relação L/D menor e temperatura mais baixa. Dados de campo mostram que, na produção de masterbatch com alto teor de carga, a série SAT-T entrega 30–50% mais produção que uma dupla rosca do mesmo tamanho, com menor energia específica, o que a torna especialmente adequada para a produção de cargas em grande volume e com margens baixas.
Como vocês lidam com a “inundação da degasagem” ou com problemas de alimentação ao trabalhar com teor de carga ultra-alto de 85%?
É um problema típico de “ar aprisionado no pó”. Pós finos contêm muito ar, que forma um bloqueio de ar se forem alimentados diretamente na garganta principal. Nossa solução:
- Adotar uma estratégia de alimentação dividida, alimentando a maior parte do pó por um alimentador lateral de dupla rosca CWS;
- O alimentador lateral tem um projeto mecânico especial de ventilação reversa, que deixa o ar sair no sentido contrário enquanto o pó é forçado para dentro. Essa é a chave para chegar a 85% de carga.
No masterbatch para filme soprado, como vocês garantem a dispersão e reduzem os olhos de peixe?
Os olhos de peixe costumam vir da aglomeração da carga ou da plastificação irregular da resina veículo. Além de garantir torque suficiente no equipamento, damos ainda mais atenção ao projeto da configuração da rosca. Recomendamos uma relação L/D alta, de 52:1, com mais de 3 conjuntos de blocos de malaxagem escalonados. Além disso, o sistema de degasagem de alto vácuo na zona 10 remove totalmente a umidade residual e os voláteis, a garantia principal para evitar o rompimento do balão no filme soprado.
As máquinas de vocês processam carga de talco? O talco é muito leve e difícil de alimentar.
O talco tem densidade aparente extremamente baixa (0,3–0,5 g/cm³), o que de fato desafia o sistema de alimentação. Equipamos nossas linhas com alimentadores forçados dedicados ou alimentadores laterais com função de degasagem, específicos para talco. Nossos casos de campo comprovam que, com essas otimizações, até talco ultrafino de 3.000 mesh pode ser produzido de forma estável com alto teor de carga.
O equipamento não deve ser apenas fácil de operar, mas também fácil de manter. Como é a assistência pós-venda de vocês?
Sabemos quanto custa uma parada. Os equipamentos da USEON têm projeto modular padronizado, com peças de reposição altamente intercambiáveis (como elementos de rosca e resistências de aquecimento). Temos centros de assistência nos principais mercados do mundo e oferecemos diagnóstico remoto via CLP. Muitas vezes conseguimos identificar a falha pela análise remota de dados antes mesmo de um engenheiro chegar ao local, o que ajuda você a retomar a produção rapidamente.
Guias e equipamentos
Guias técnicos · Masterbatch de carga
Masterbatch de PP com teor de carga ultra-alto (80–85%): análise de engenharia para um compounding estável e de alta produção
Pó, alimentação dividida, por que L/D 52 é importante para PP e degasagem acima de 80% de carga.
 Leia o guia
Relacionados
 Guias técnicos
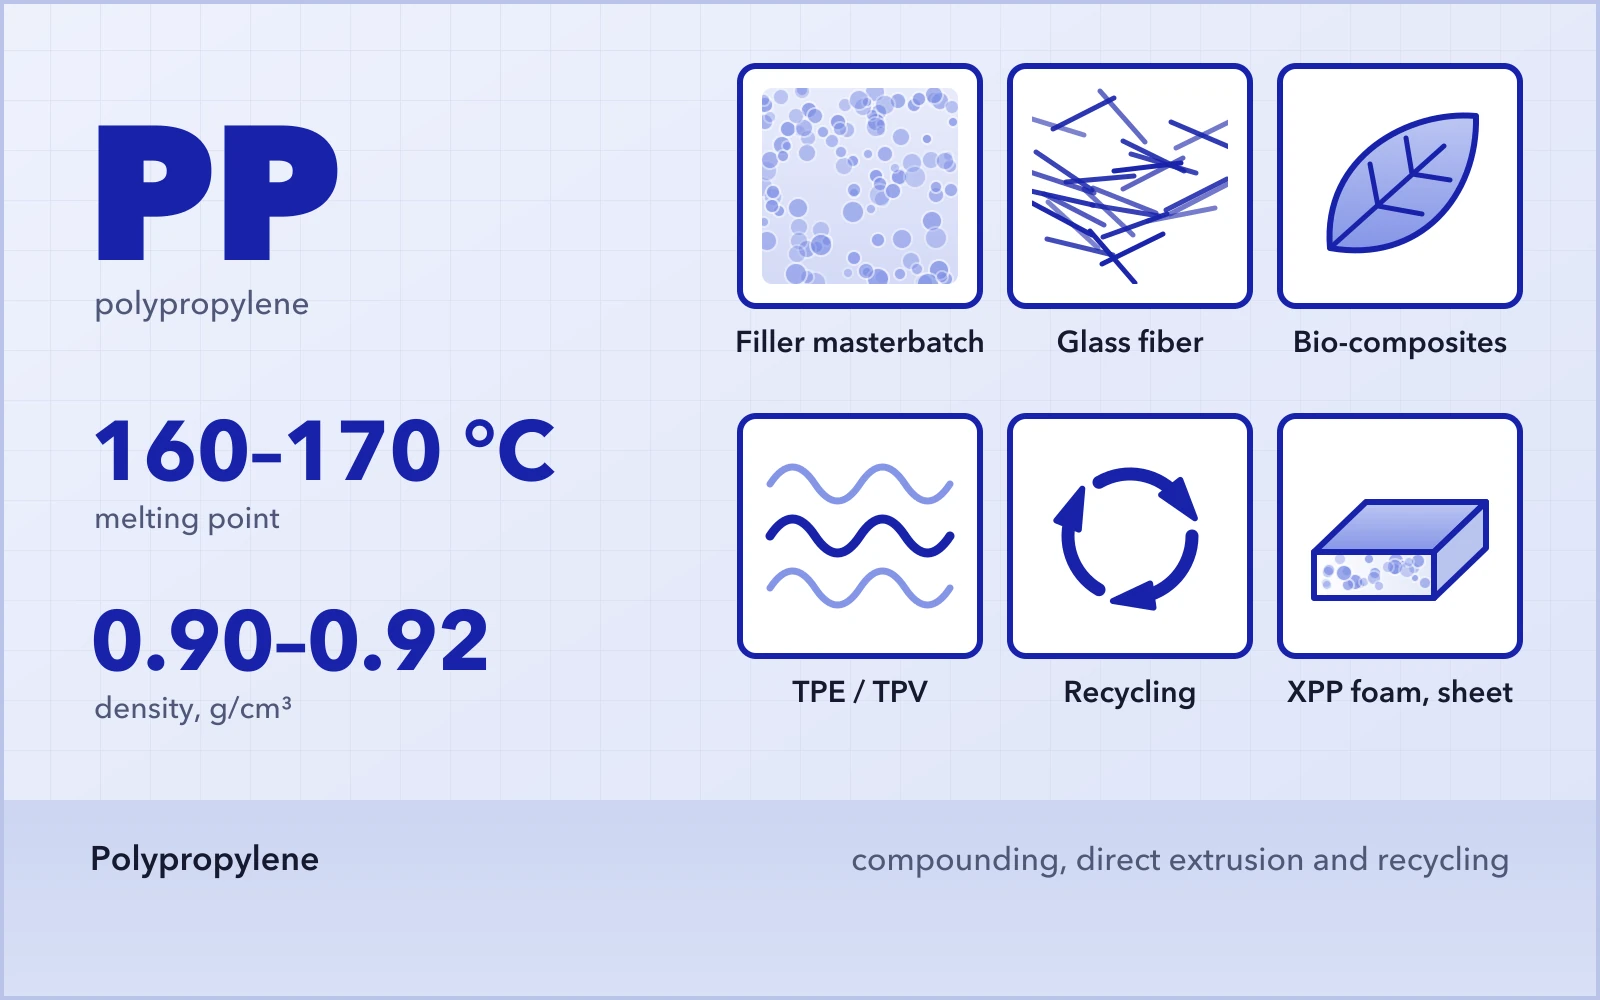
Guia de compounding e extrusão de polipropileno (PP) – fabricação, processamento e reciclagem
Cargas, reforço e reciclagem de PP.
 Guias técnicos
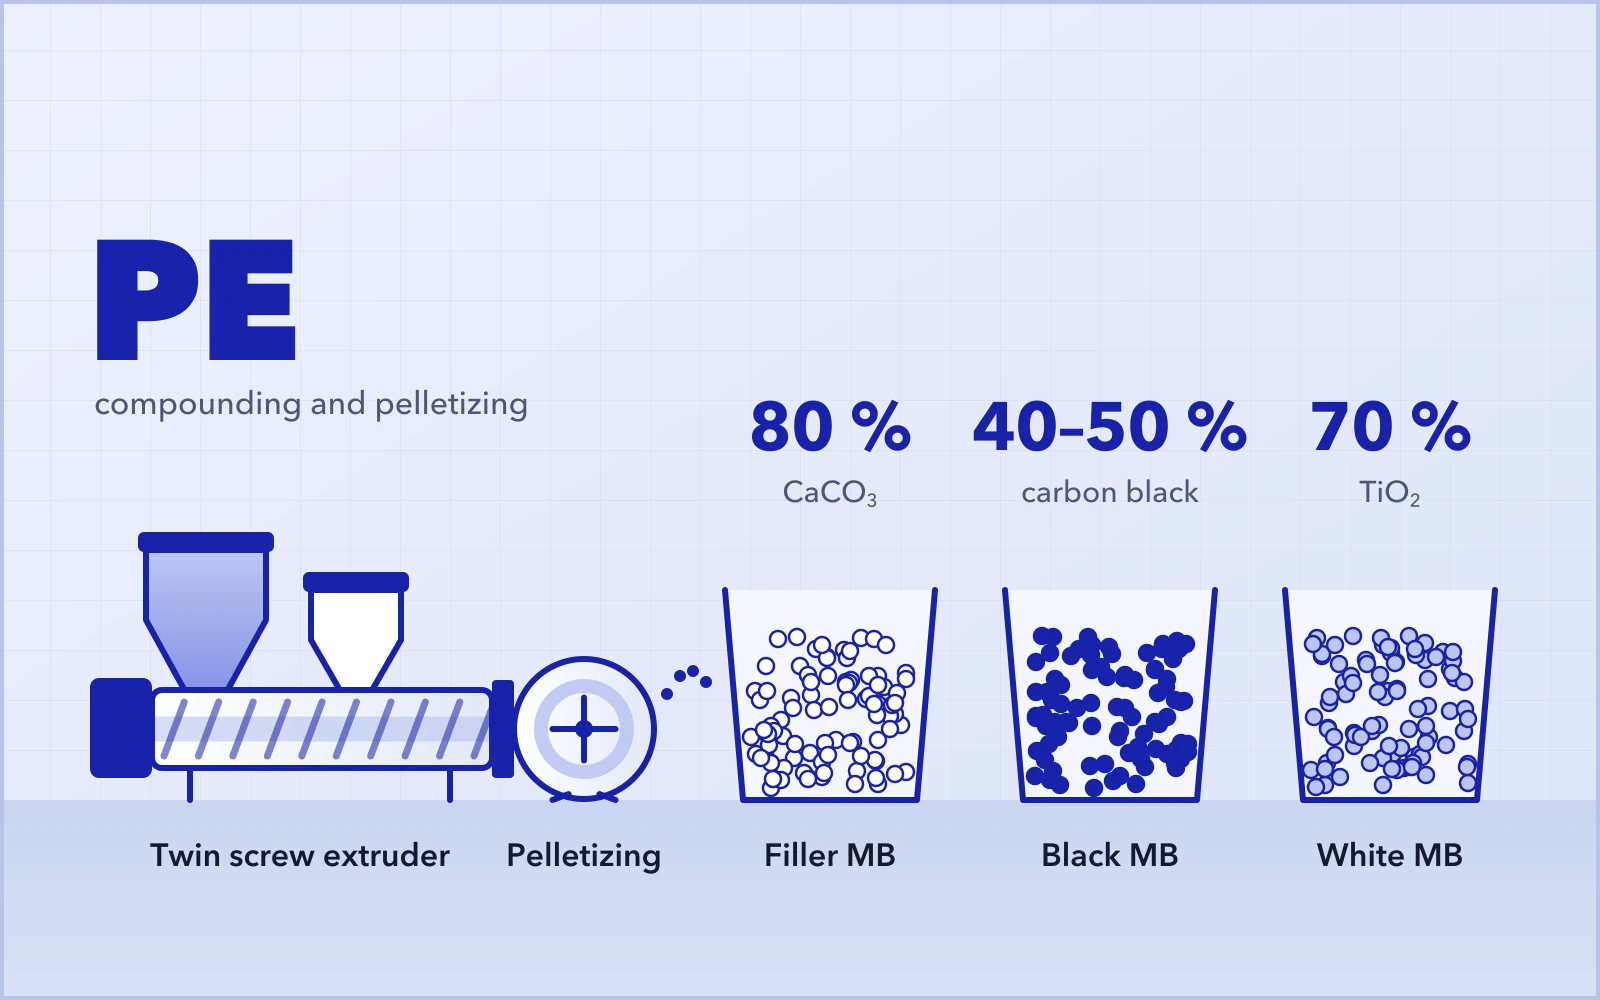
Compounding, extrusão e granulação de PE: aplicações, formulações e soluções em extrusoras
Aplicações, formulações e soluções de extrusão para PE.
 Equipamentos
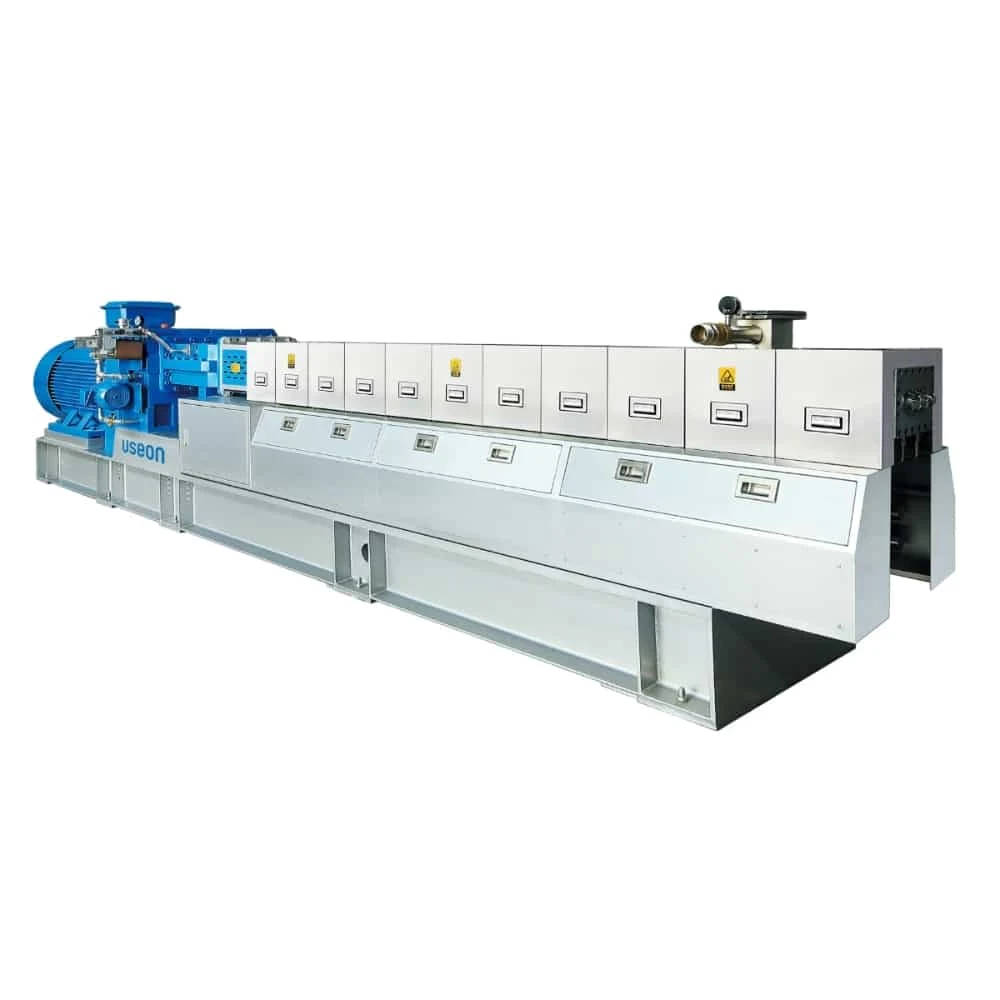
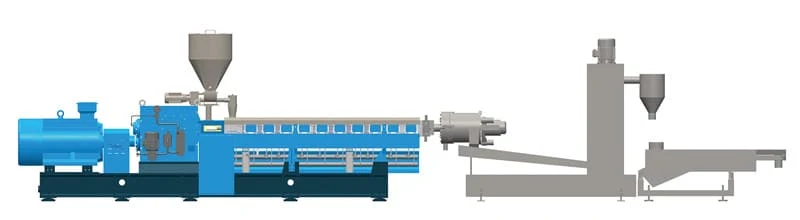
Extrusora de tripla rosca paralela SAT-T
Três roscas em linha para alta produção com cargas.
 Granulação
Sistema de granulação por anel d’água
Corte na face da matriz para PE / PP com alto teor de carga.
Solicitar orçamento
Informe a carga, a granulometria (mesh), o teor de carga, a resina veículo e o produto final. Dimensionamos juntos a alimentação, a extrusora e a granulação. Testes com a sua formulação podem ser feitos em nossa linha de laboratório antes do pedido.
- 01Formulação, teor de carga e aplicação final
- 02Alimentação, extrusora e granulação
- 03Testes com a sua formulação no laboratório, sob consulta

Souder Chen
Diretor da divisão de compounding
Na USEON desde 2008. Linhas de dupla rosca para compounding, desvolatilização e reciclagem.