
Compounding de masterbatch de carga
El masterbatch de carga es un concentrado de CaCO₃, talco o BaSO₄ en una resina portadora de PP o PE. Diseñamos la línea en función de su capacidad, su formulación y el uso final: desde un 85 % de carga para inyección hasta una dispersión apta para película sin ojos de pez.
- CaCO₃
- Talco
- BaSO₄
- Resina portadora PP / PE
- Contenido de carga típico
- 75–85%
- SAT110 + peletizado bajo agua, PP + CaCO₃
- 2500–4000kg/h
- Vida del cilindro frente a un bimetálico estándar
- 2–3×
- Triple husillo SAT-T frente a doble husillo del mismo tamaño
- +30–50%
Retos de la formulación y del procesamiento
La configuración de la máquina debe adaptarse a la reología de las formulaciones de alta carga. Cada componente plantea su propio problema.
Carga · CaCO₃ / talco
75–85%Abrasión extrema; la baja densidad aparente provoca cuellos de botella en la alimentación.
Camisas macizas de aleación Cr26MoV de serie; alimentadores laterales de doble husillo serie CWS para la desaireación.
Resina portadora · PP / PE
10–20%Las resinas portadoras de alto MFI pueden provocar pulsaciones o una presión inestable.
Geometría de husillo que mantiene un transporte estable incluso con fundidos de baja viscosidad.
Aditivos · cera
2–5%El exceso de lubricante puede hacer patinar el husillo y reducir la producción.
Casquillos de alimentación ranurados que maximizan la fricción y el arrastre.
Una camisa que se desgasta, pero no se perfora
Un cilindro bimetálico estándar tiene una capa de aleación de 1–2 mm y se desecha en cuanto esa capa se perfora. En las zonas de fusión y mezcla montamos camisas integrales macizas de Cr26MoV, de más de 10 mm de espesor y dureza HRC 60+, y elementos de husillo de acero rápido para herramientas W6Mo5Cr4V2.
Con un 80 % de CaCO₃, la vida del cilindro suele ser de 2 a 3 veces la de un cilindro bimetálico, con menos sustituciones y menos tiempo de parada oculto.
Bimetálico estándar
Se desecha en cuanto la capa se perfora.
Camisa maciza de Cr26MoV de USEON
Camisa integral en las zonas de fusión y mezcla. Vida 2–3× mayor con un 80 % de CaCO₃.
Control de calidad según la aplicación
Cada uso final impone prioridades distintas a la extrusión.
Película y envases · película soplada
- Parámetro crítico
- Cero ojos de pez, alta dispersión
- Ventaja de USEON
- L/D 52:1 y venteo de alto vacío en la zona 10 para una dispersión micrométrica en película delgada.
Rafia y sacos tejidos
- Parámetro crítico
- Alta resistencia a la tracción, sin roturas
- Ventaja de USEON
- Perfiles de cizallamiento suaves que preservan la longitud de las cadenas poliméricas y la resistencia del hilo.
Moldeo por inyección
- Parámetro crítico
- Reducción de costos, carga máxima
- Ventaja de USEON
- La alimentación lateral eleva la carga de CaCO₃ hasta el 85 % y reduce al mínimo el costo de materia prima.
Flujo de proceso optimizado
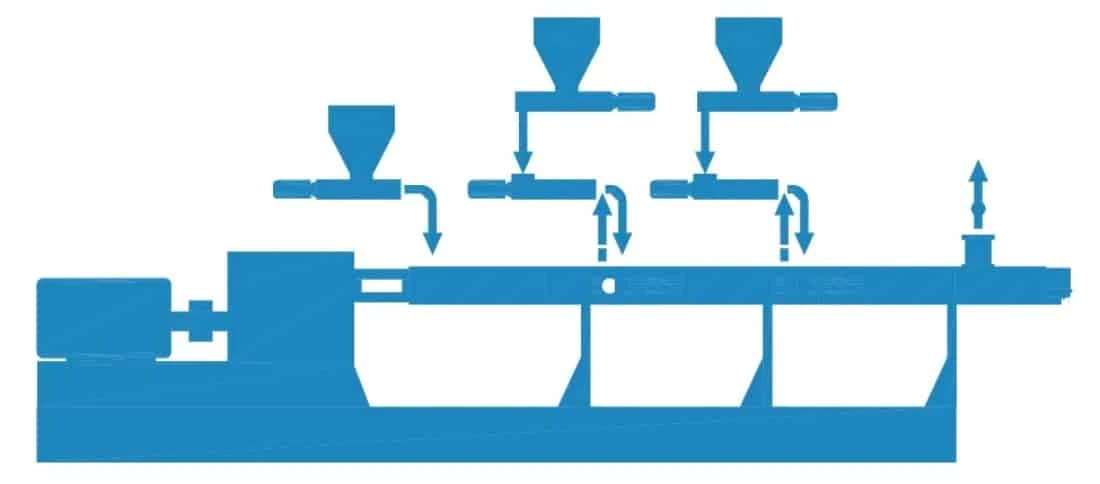
Nuestro procedimiento estándar, representado a lo largo del cilindro. La resina entra por la garganta de alimentación; el polvo se incorpora al fundido por el lateral.
- 1
Premezclado
Incluso con alimentación dividida, premezclar los aditivos evita la segregación.
Reduce un 30 % el polvo en el alimentador.
- 2
Alimentación forzada y desaireación
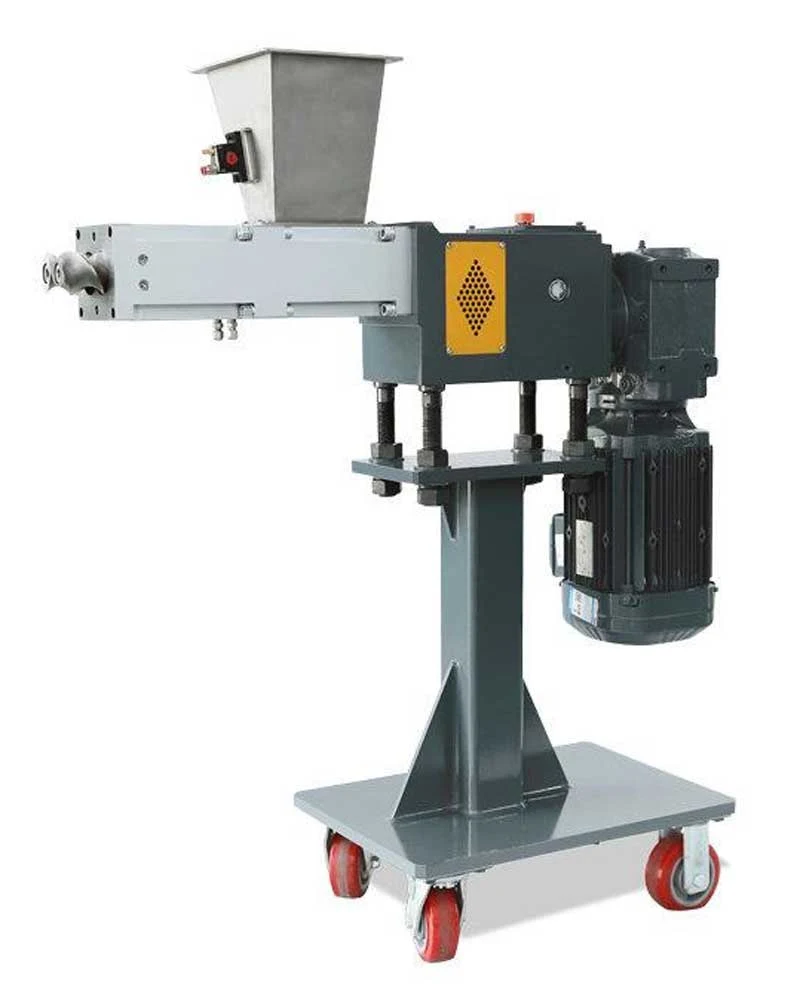
Los polvos de alta carga arrastran mucho aire. El alimentador lateral forzado genera presión mientras sus canales de venteo inverso dejan salir el aire.
Esto es lo que evita la «salida de material por el venteo».
- 3
Compounding
Fusión y dispersión en la extrusora SAT / SAT-T. Los bloques de amasado de varias etapas deshacen los aglomerados.
- 4
Desgasificación al vacío
Un sistema de alto vacío elimina la humedad y los volátiles para obtener pellets densos y brillantes.
Imprescindible para los grados de película soplada.
- 5
Peletizado
Peletizado por anillo de agua: el estándar robusto y económico para cargas de PE / PP. Peletizado bajo agua para líneas de más de 2 t/h que requieren automatización total.
Configuraciones de alimentación flexibles
Dos sistemas de alimentación probados, que se eligen según el presupuesto y el nivel de automatización.
Sistema económico de premezcla
Ideal para: empresas que comienzan o lotes pequeños con cambios frecuentes de formulación.
- Pesaje
- Mezclador de alta velocidad, 5–10 min
- Cargador helicoidal
- Dosificador volumétrico
- Garganta principal
- El mezclador recubre la carga antes de la extrusión.
- Nuestro perfil de husillo evita que la premezcla se segregue en la tolva.
Sistema gravimétrico por pérdida de peso de alta precisión · alimentación dividida
Ideal para: producción continua 24/7 con exigencias estrictas de precisión en la formulación.
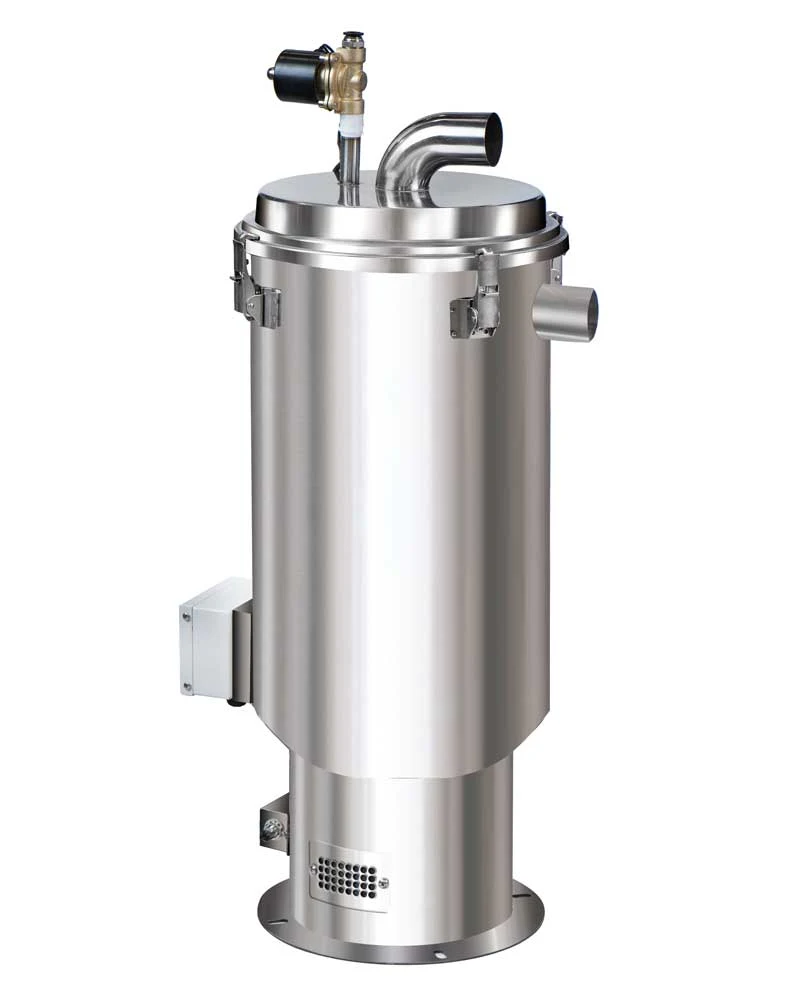
- Cargadores por vacío
- Depósitos intermedios
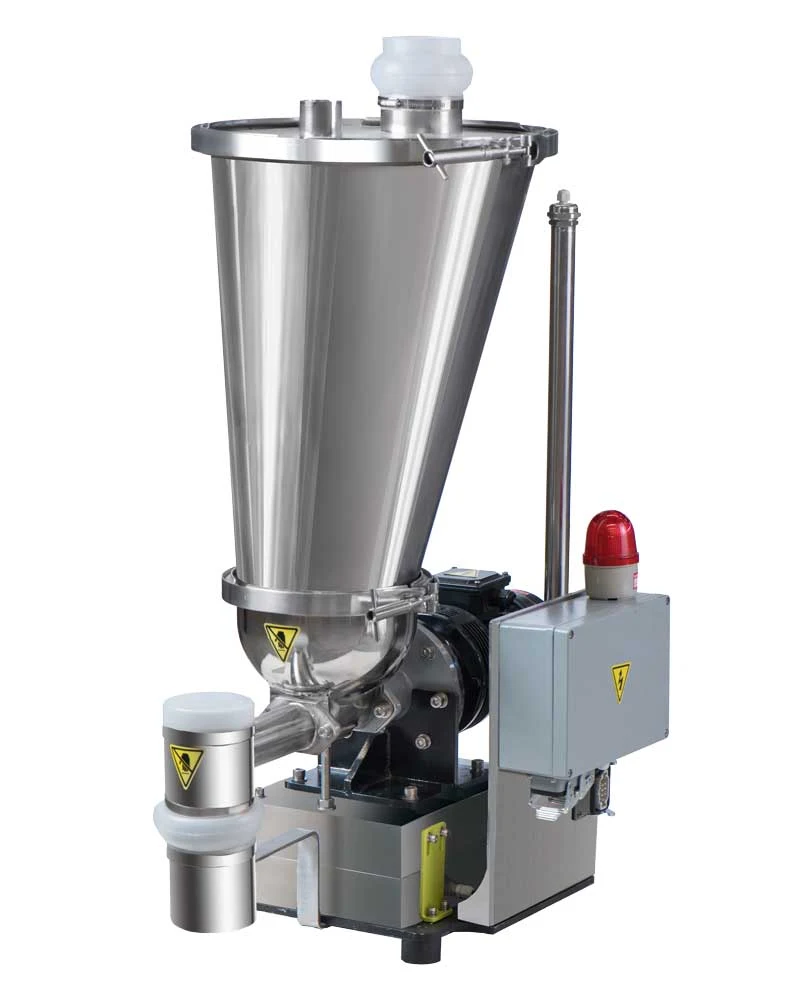
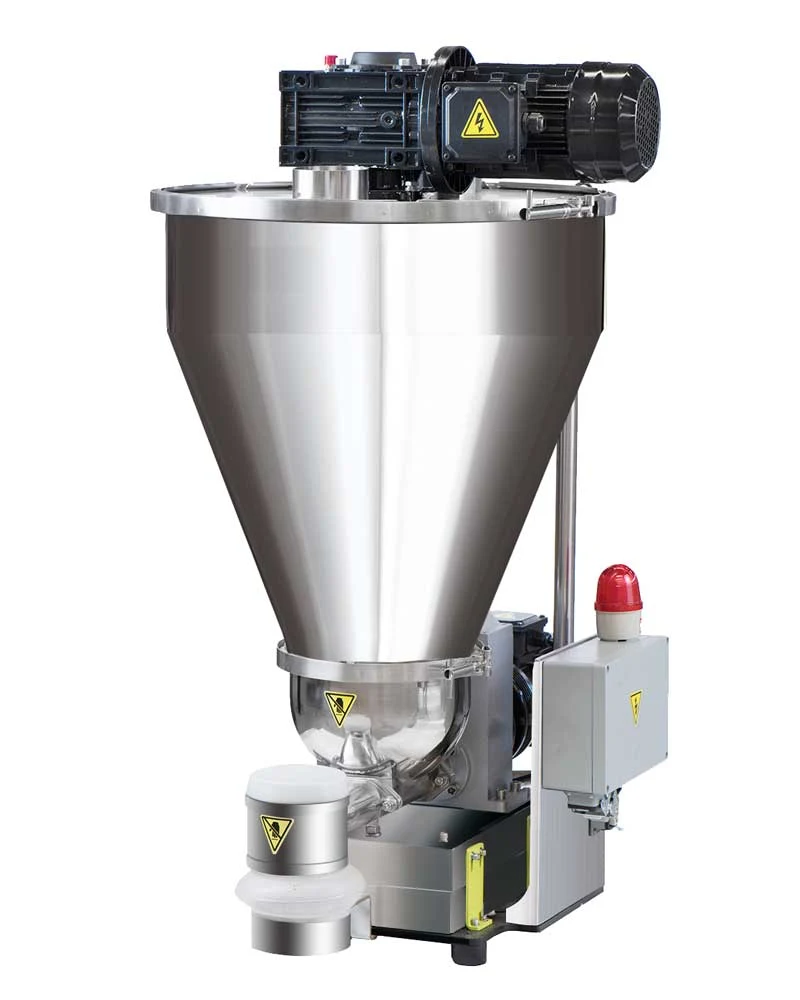
- LIW: resina → garganta principal
- LIW: polvo → alimentador lateral
- El control automático en lazo cerrado elimina el error humano.
- Los alimentadores laterales forzados serie CWS desairean el polvo mecánicamente.
Guía de selección de máquinas
Según su aplicación y su capacidad, hay tres opciones.
Doble husillo SAT
Fiabilidad probada, manejo sencillo y un excelente retorno de la inversión.
Ideal paraMasterbatch de carga estándar de 75–85 % para inyección, película soplada y tuberías.
250–1600 kg/h
Triple husillo SAT-T
Mayor intensidad de cizallamiento y mayor superficie: 30–50 % más de producción que un doble husillo del mismo tamaño, con el mismo consumo de energía.
Ideal paraProducción de gran volumen que exige una dispersión superior.
400–1100 kg/h
Amasadora + extrusora
Mezcla intensiva en una amasadora y generación de presión en una extrusora monohusillo o de doble husillo.
Ideal paraNiveles de carga superiores al 85 % o aditivos difíciles de dispersar.
600–1700 kg/h
| Modelo | Diámetro (mm) | Velocidad máx. (rpm) | Motor (kW) | L/D | Capacidad (kg/h) |
|---|---|---|---|---|---|
| SAT52 | 51.4 | 800 | 110 | 48–52 | 250–350 |
| SAT65 | 62.4 | 800 | 160 | 48–52 | 450–600 |
| SAT75 | 71.4 | 800 | 250 | 48–52 | 700–900 |
| SAT95 | 93 | 600 | 600 | 48–52 | 1200–1600 |
| Modelo | Diámetro (mm) | Velocidad máx. (rpm) | Motor (kW) | L/D | Capacidad (kg/h) |
|---|---|---|---|---|---|
| SAT-T52 | 51.4 | 600 | 110 | 44–48 | 400–500 |
| SAT-T65 | 62.4 | 600 | 160 | 44–48 | 600–800 |
| SAT-T75 | 71.4 | 600 | 250 | 44–48 | 900–1100 |
| Modelo | Volumen de la amasadora (litros) | Diámetro del husillo (mm) | Velocidad de husillo (rpm) | Motor (kW) | Capacidad (kg/h) |
|---|---|---|---|---|---|
| K75-TDD150 | 75 | 150 | 75 | 110/75 | 600–700 |
| K110-TDD180 | 110 | 180 | 75 | 160/90 | 900–1100 |
| Modelo | Volumen de la amasadora (litros) | Diámetro del husillo (mm) | Velocidad de husillo (rpm) | Motor (kW) | Capacidad (kg/h) |
|---|---|---|---|---|---|
| K75-SAT75 | 75 | 71.4 | 600 | 110/132 | 800–900 |
| K110-SAT95 | 110 | 93 | 400 | 160/200 | 1500–1700 |
La capacidad depende del tipo de carga, la finura (mesh), el nivel de carga y el peletizado. Extrusora de doble husillo corrotante · Extrusora de triple husillo paralela SAT-T · Extrusora monohusillo
Proyecto · Sudamérica
75 % de CaCO₃ a 650–750 kg/h, pellets con menos de 150 ppm de humedad
Un compoundador de poliolefinas necesitaba una línea llave en mano para una nueva formulación con 75 % de CaCO₃, con control de polvo, alimentación estable y pellets secos. La FAT abarcó toda la línea, desde la alimentación del polvo hasta el pesaje en big bags.
- Extrusora
- SAT75 · L/D 60
- Accionamiento
- 250 kW · 600 rpm
- Peletizado
- Anillo de agua WRP800
- Humedad
- < 150 ppm
Dos alimentadores laterales forzados de L/D 8 incorporan el CaCO₃ por etapas una vez fundida la resina.
Una bomba de fundido antes del cabezal de anillo de agua compensa las pulsaciones.
Deshidratación centrífuga, seguida de un secador deshumidificador y un silo de aire caliente.
La capacidad alcanzó el objetivo de 650–750 kg/h; pellets uniformes y sin aglomeraciones.
Líneas de masterbatch de carga que hemos entregado
Desde una SAT52 de 250 kg/h hasta una SAT110 de 4 t/h. Ordenadas por capacidad.
| Línea | Formulación | Capacidad | Peletizado |
|---|---|---|---|
| Doble husillo SAT110L/D 56 · bomba de fundido | PP + CaCO₃ | 2500–4000 kg/h | Bajo agua |
| Triple husillo SAT-T75 | PE/PP + CaCO₃ hasta 85 % | 2000–2500 kg/h | Anillo de agua |
| Triple husillo SAT-T75Masterbatch de carga y bioplásticos | Masterbatch de carga | 500–1500 kg/h | Hebras con enfriamiento por aire |
| SAT75 · Arabia SauditaL/D 52 · dosificador gravimétrico de polvo tipo X | PP homopolímero + 70 % de CaCO₃ | 900–1000 kg/h | Anillo de agua WRP1000 |
| Línea de PE + CaCO₃ | PE + CaCO₃ | 500–900 kg/h | Anillo de agua |
| SAT75–TDD180R · China | Masterbatch de carga de PE | 800 kg/h | — |
| SAT75 · SudaméricaL/D 60 · proyecto destacado arriba | PP/PE + 75 % de CaCO₃ | 650–750 kg/h | Anillo de agua WRP800 |
| SAT-75 · IndiaAlimentación dividida por pérdida de peso | Masterbatch de carga de PP | 700 kg/h | — |
| SAT52 · 90 kW | PEAD (MFI 0.35) + hasta 65 % de CaCO₃, 8000 mesh | 250 kg/h | Hebras con enfriamiento por agua |
| Triple husillo SAT-T75 · Oriente MedioL/D 52 · 250 kW · 600 rpm | PE/PP + 82 % de carga | — | Anillo de agua |
También entregadas: dos líneas SAT65 para PP + CaCO₃, una con peletizado por anillo de agua y otra con peletizado de hebras con enfriamiento por agua. Extrusora de doble husillo SAT65 con peletizadora por anillo de agua para masterbatch de carga de PP+CaCO₃ · Extrusora de doble husillo SAT65 con peletizadora de hebras con enfriamiento por agua para masterbatch de carga de PP+CaCO₃
Preguntas frecuentes
Desgaste, capacidad, salida de material por el venteo, ojos de pez, talco y servicio.
Ustedes insisten en la resistencia al desgaste. ¿Cuánto dura realmente en comparación con los cilindros bimetálicos estándar?
Los cilindros bimetálicos estándar suelen tener una capa de aleación delgada (1–2 mm) y se desechan en cuanto esa capa se perfora. Para el masterbatch de carga abrasivo, USEON monta en las zonas de fusión y mezcla camisas integrales macizas de aleación Cr26MoV (espesor >10 mm, dureza HRC 60+). En condiciones severas, con un 80 % de CaCO₃, la vida de nuestros cilindros suele ser de 2 a 3 veces mayor que la de las opciones bimetálicas estándar, lo que reduce notablemente los costos ocultos de las paradas por sustitución.
Tengo problemas de capacidad con mi extrusora de doble husillo actual. ¿El triple husillo (SAT-T) ayuda de verdad?
Sin duda. La extrusora de triple husillo presenta tres zonas de engrane dispuestas en línea, que duplican la superficie de cizallamiento de un doble husillo. Esto permite lograr una mejor plastificación con una relación L/D más corta y a menor temperatura. Los datos de campo muestran que, en la producción de masterbatch de carga de alto contenido, la serie SAT-T alcanza un 30–50 % más de producción que un doble husillo del mismo tamaño, con una energía específica menor, lo que la hace especialmente adecuada para la producción de cargas a granel de bajo margen.
¿Cómo resuelven la «salida de material por el venteo» o los problemas de alimentación al trabajar con una carga ultraalta del 85 %?
Es un problema típico de «aire atrapado en el polvo». Los polvos finos contienen mucho aire, que forma un tapón de aire si se alimentan directamente por la garganta principal. Nuestra solución es la siguiente:
- adoptar una estrategia de alimentación dividida e introducir la mayor parte del polvo mediante un alimentador lateral de doble husillo CWS;
- el alimentador lateral cuenta con un diseño mecánico especial de venteo inverso, que permite expulsar el aire en sentido contrario mientras el polvo entra a presión. Esta es la clave para alcanzar un 85 % de carga.
En el masterbatch para película soplada, ¿cómo garantizan la dispersión y reducen al mínimo los ojos de pez?
Los ojos de pez suelen deberse a la aglomeración de la carga o a una plastificación desigual de la resina portadora. Además de asegurar un torque suficiente en el equipo, ponemos el mayor énfasis en el diseño de la configuración de husillos. Recomendamos una relación L/D alta de 52:1 con más de 3 grupos de bloques de amasado escalonados. A su vez, el sistema de desgasificación de alto vacío de la zona 10 elimina a fondo la humedad residual y los volátiles, lo que constituye la garantía esencial para evitar roturas de burbuja en la película soplada.
¿Sus máquinas pueden procesar talco como carga? El talco es muy ligero y difícil de alimentar.
El talco tiene una densidad aparente muy baja (0.3–0.5 g/cm³), lo que efectivamente supone un reto para el sistema de alimentación. Equipamos nuestras líneas con alimentadores forzados específicos o alimentadores laterales con función de desgasificación pensados especialmente para el talco. Nuestros casos de campo demuestran que, con estas optimizaciones, incluso el talco ultrafino de 3000 mesh se produce de forma estable con altos niveles de carga.
Un equipo no solo debe ser fácil de usar, sino también fácil de mantener. ¿Cómo es su servicio posventa?
Sabemos lo que cuesta una parada. Los equipos de USEON tienen un diseño modular estandarizado, con repuestos altamente intercambiables (como elementos de husillo y resistencias calefactoras). Contamos con centros de servicio en los principales mercados del mundo y ofrecemos diagnóstico remoto del PLC. Es posible que identifiquemos la falla mediante el análisis remoto de datos incluso antes de que un ingeniero llegue a la planta, lo que le ayuda a reanudar la producción rápidamente.
Guías y equipos
Guías técnicas · Masterbatch de carga
Masterbatch de PP con carga ultraalta del 80–85 %: análisis técnico en profundidad de un compounding estable de alta capacidad
Polvo, alimentación dividida, por qué importa un L/D de 52 en PP y la desgasificación por encima del 80 % de carga.
 Leer la guía
Contenido relacionado
 Guías técnicas
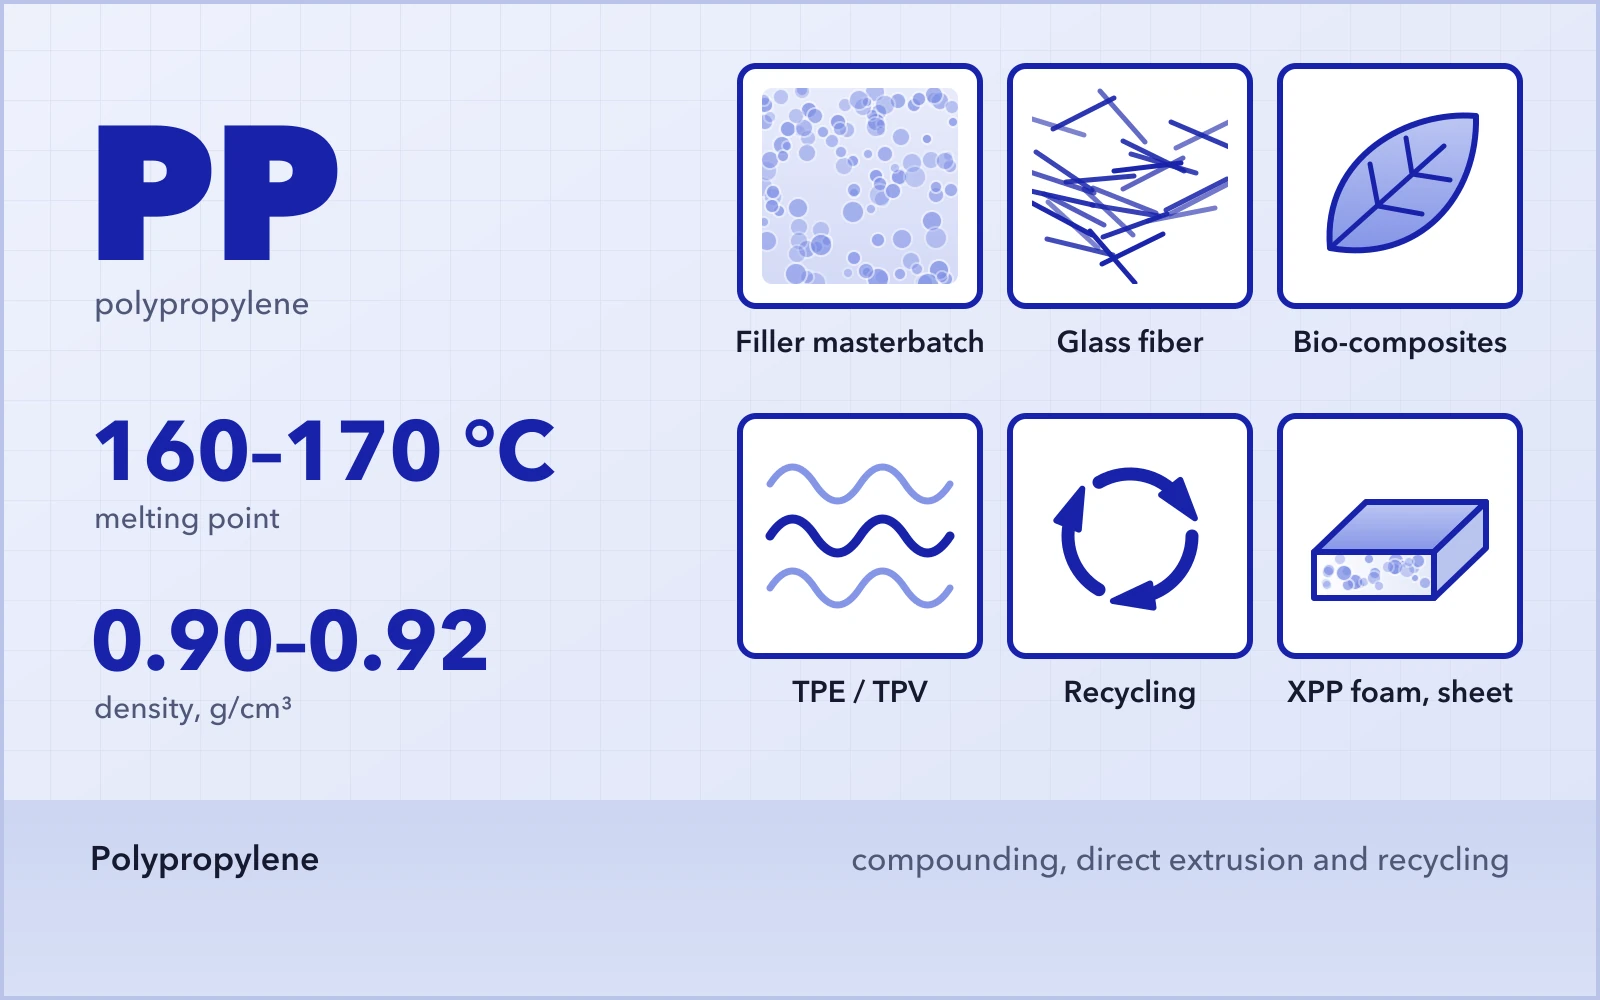
Guía de compounding y extrusión de polipropileno (PP): fabricación, procesamiento y reciclaje
Cargas, refuerzo y reciclaje del PP.
 Guías técnicas
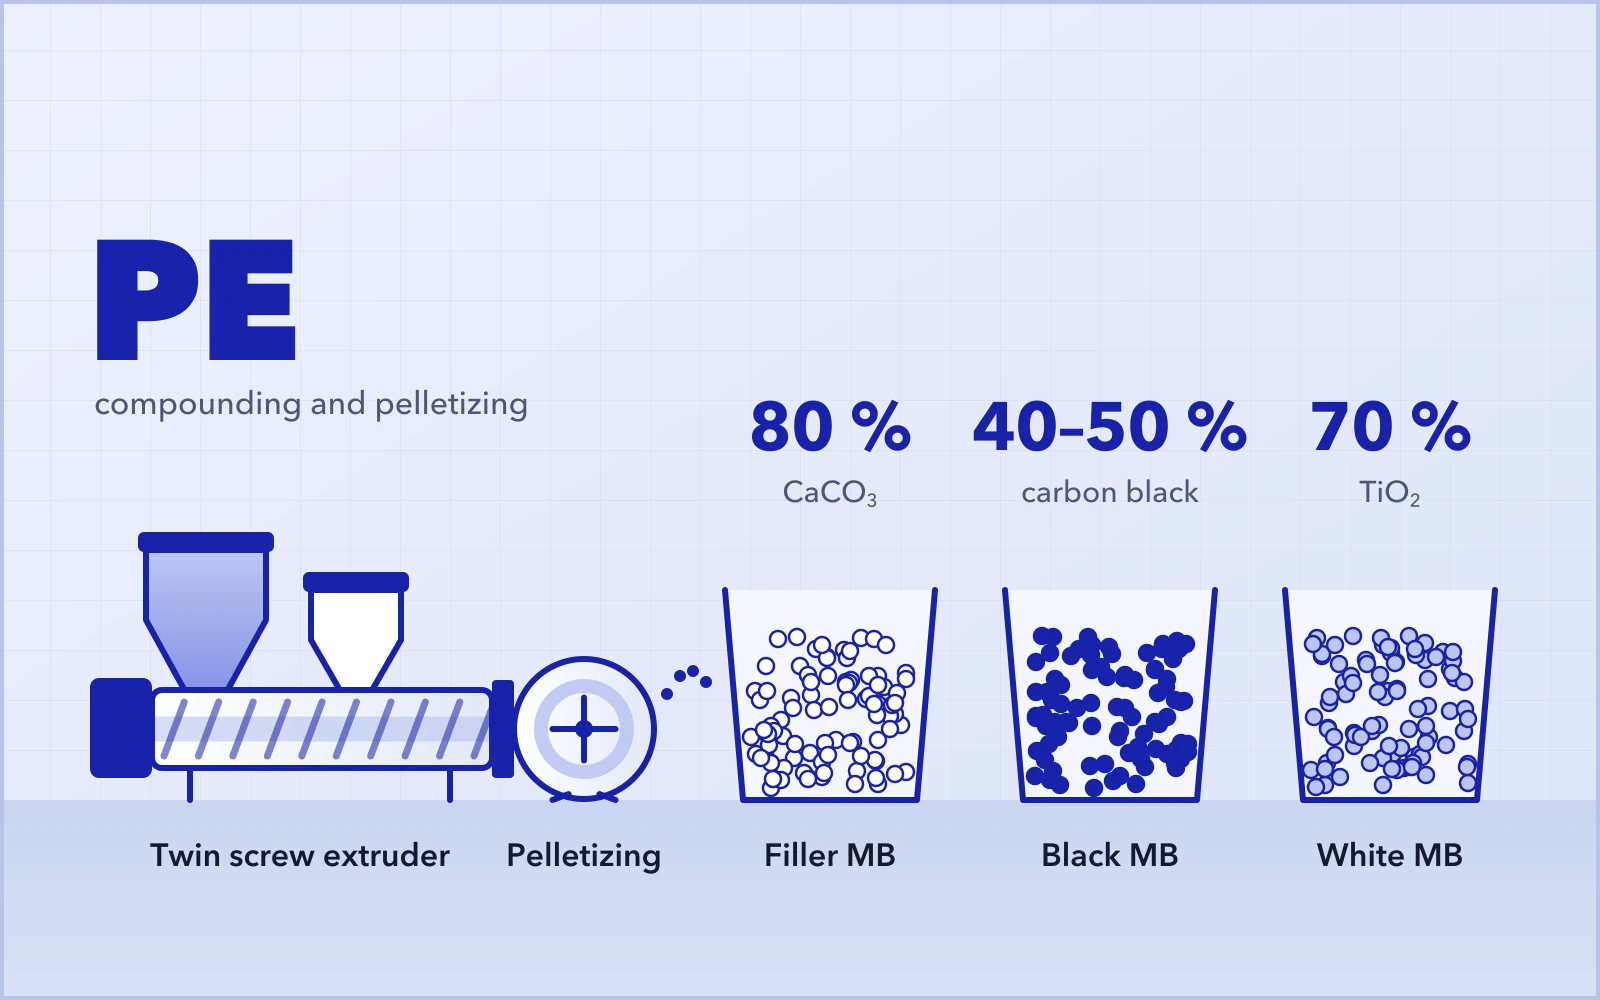
Compounding, extrusión y peletizado de PE: aplicaciones, formulaciones y soluciones de extrusión
Aplicaciones, formulaciones y soluciones de extrusión para el PE.
 Equipos
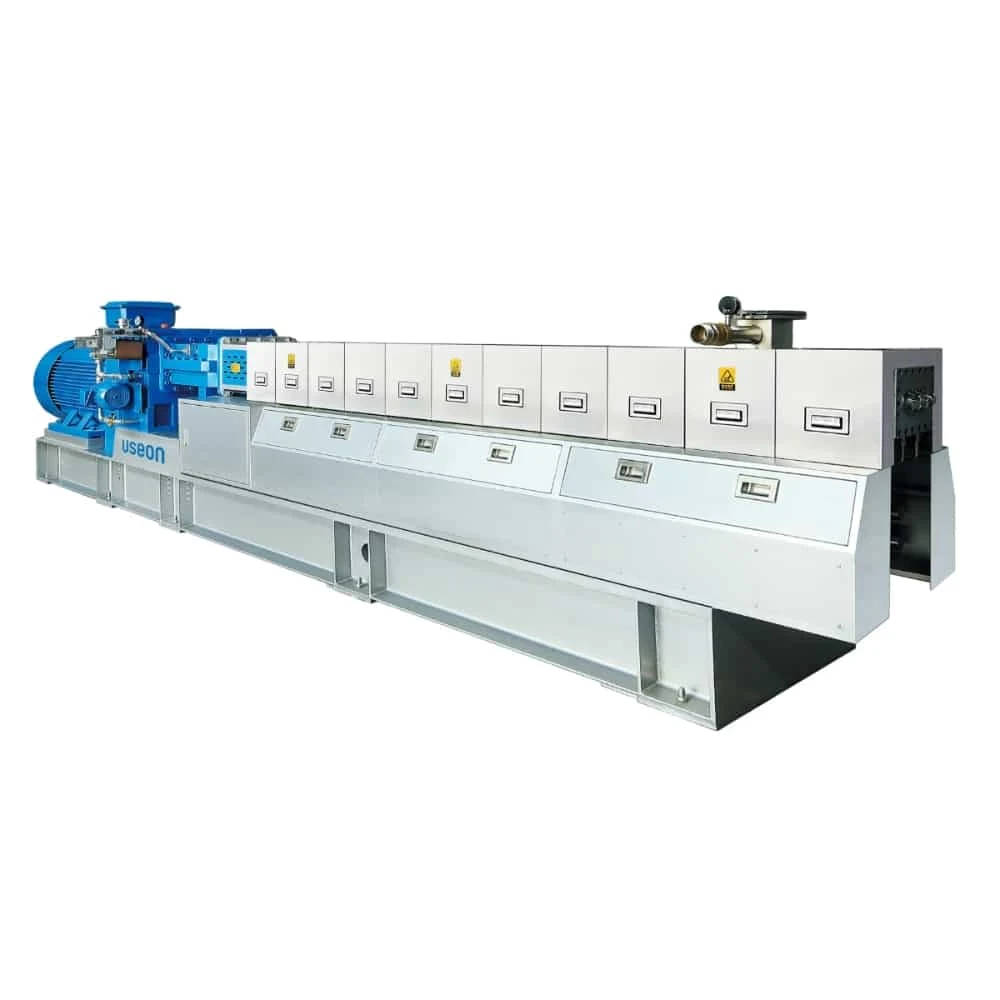
Extrusora de triple husillo paralela SAT-T
Tres husillos en línea para una alta producción de masterbatch de carga.
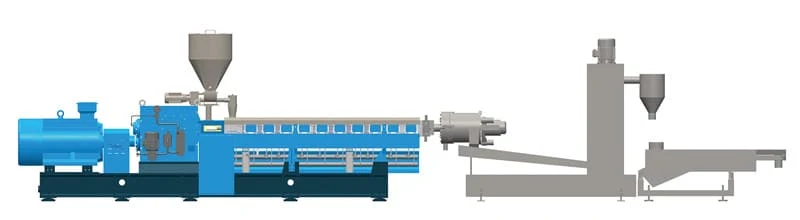 Peletizado
Sistema de peletizado por anillo de agua
Corte en la cara del dado para PE / PP con alta carga.
Solicitar cotización
Indíquenos la carga, su finura (mesh) y su porcentaje, la resina portadora y el producto final. Dimensionamos en conjunto la alimentación, la extrusora y el peletizado. Antes de su pedido, podemos realizar pruebas con su formulación en nuestra línea de laboratorio.
- 01Formulación, carga y uso final
- 02Alimentación, extrusora y peletizado
- 03Pruebas de laboratorio con su formulación, bajo pedido

Souder Chen
Director de la división de compounding
En USEON desde 2008. Líneas de compounding, desvolatilización y reciclaje con extrusoras de doble husillo.