
Extrusión de lámina
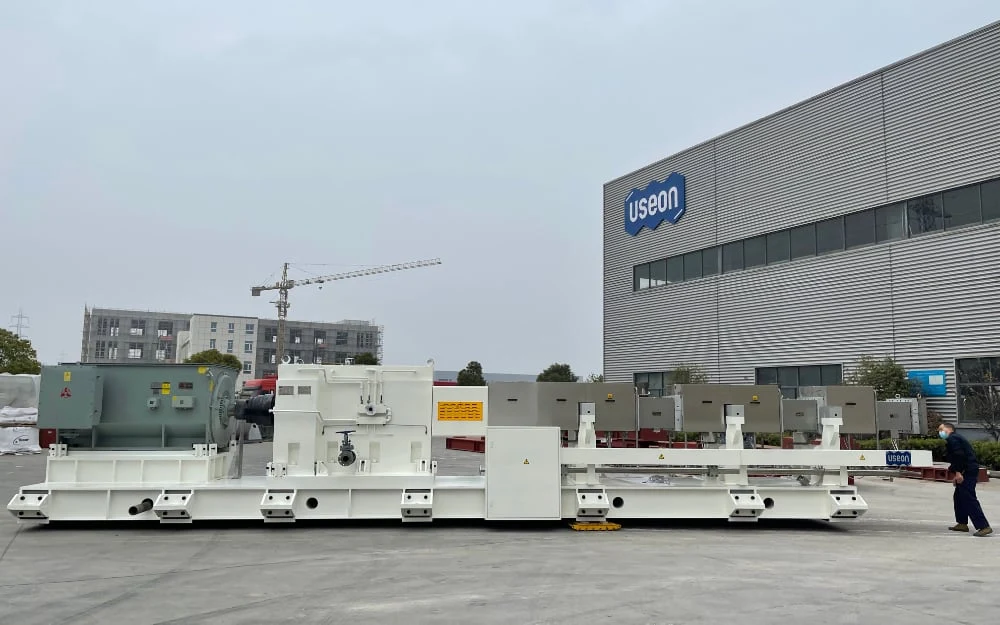
La extrusión directa de lámina es la especialidad por la que se conoce a USEON en lámina y película: el polímero, las cargas y los aditivos se alimentan, mezclan y desvolatilizan en una sola extrusora de doble husillo y salen del cabezal como lámina terminada, sin peletizado ni presecado intermedios. Las líneas monohusillo de lámina y placa completan la gama.
- Lámina para envases
- Lámina técnica y placa
- Película
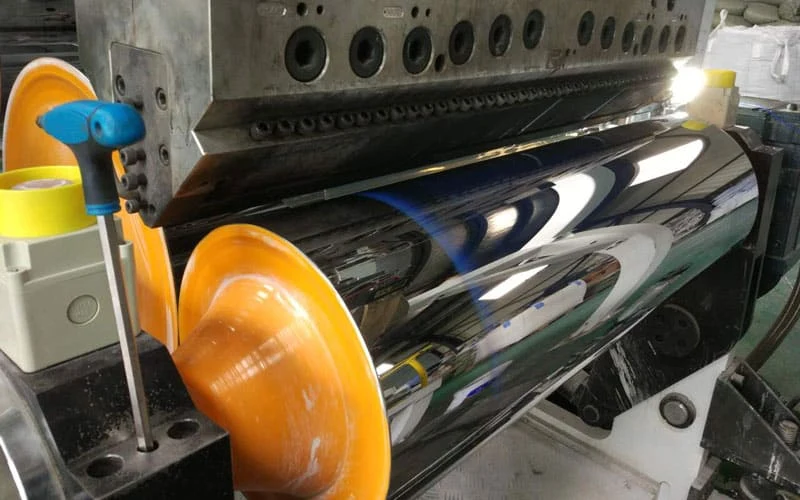
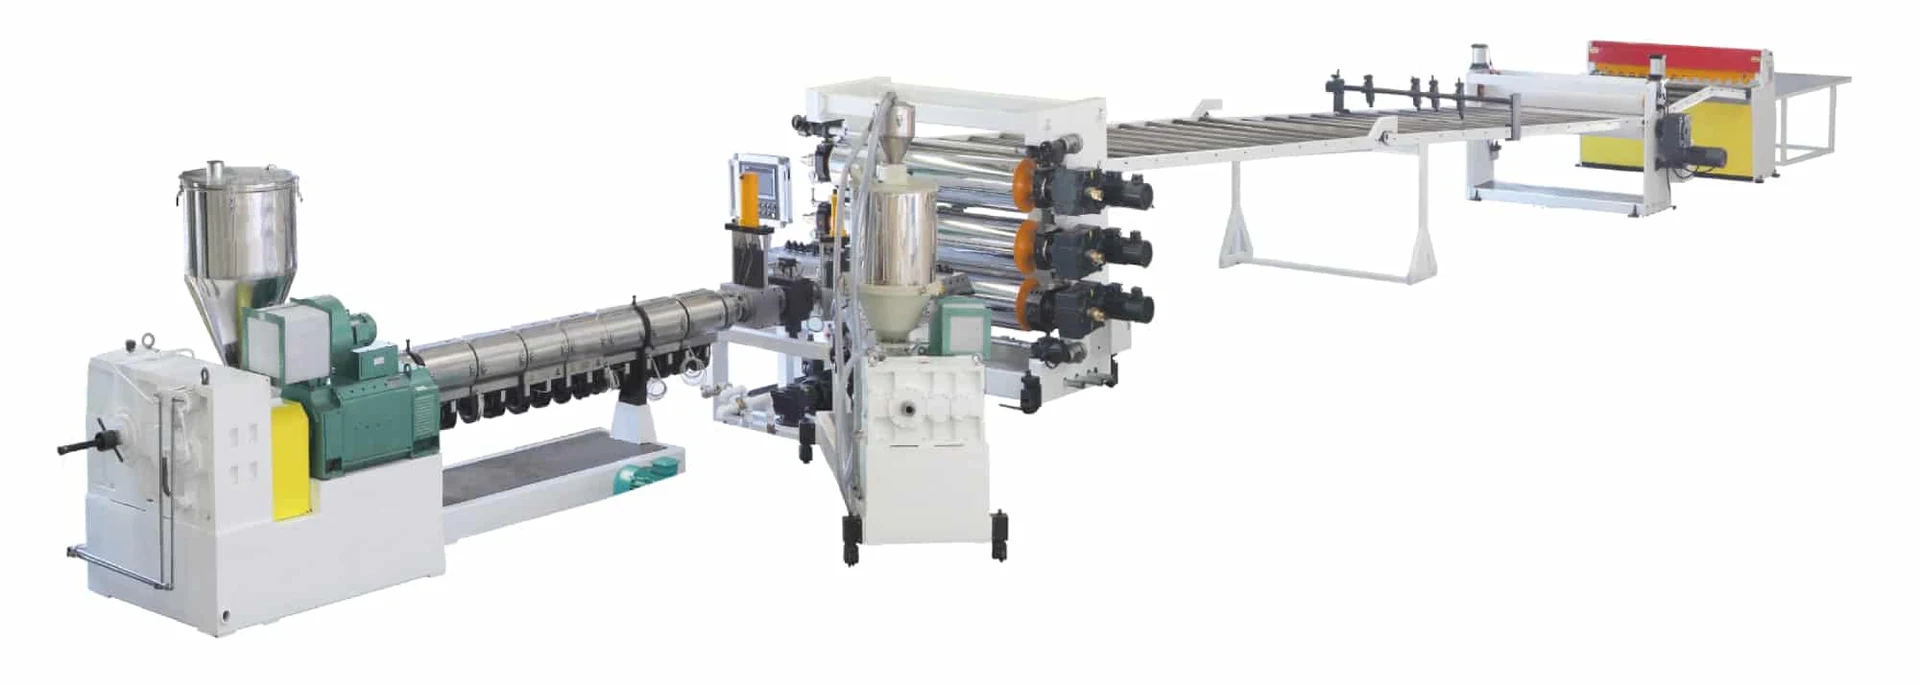
Encuentre su línea según lo que fabrica
Nueve líneas en tres grupos. Cada tarjeta indica los polímeros, las dimensiones de la lámina y la extrusora que mueve la línea.
Lámina para envases
Bobinada en rollos, para termoformado
 Lámina de PETAPETRPETCPETPETGEspesor0.15–3 mmCapacidad500–2000 kg/hDoble husillo · sin presecado
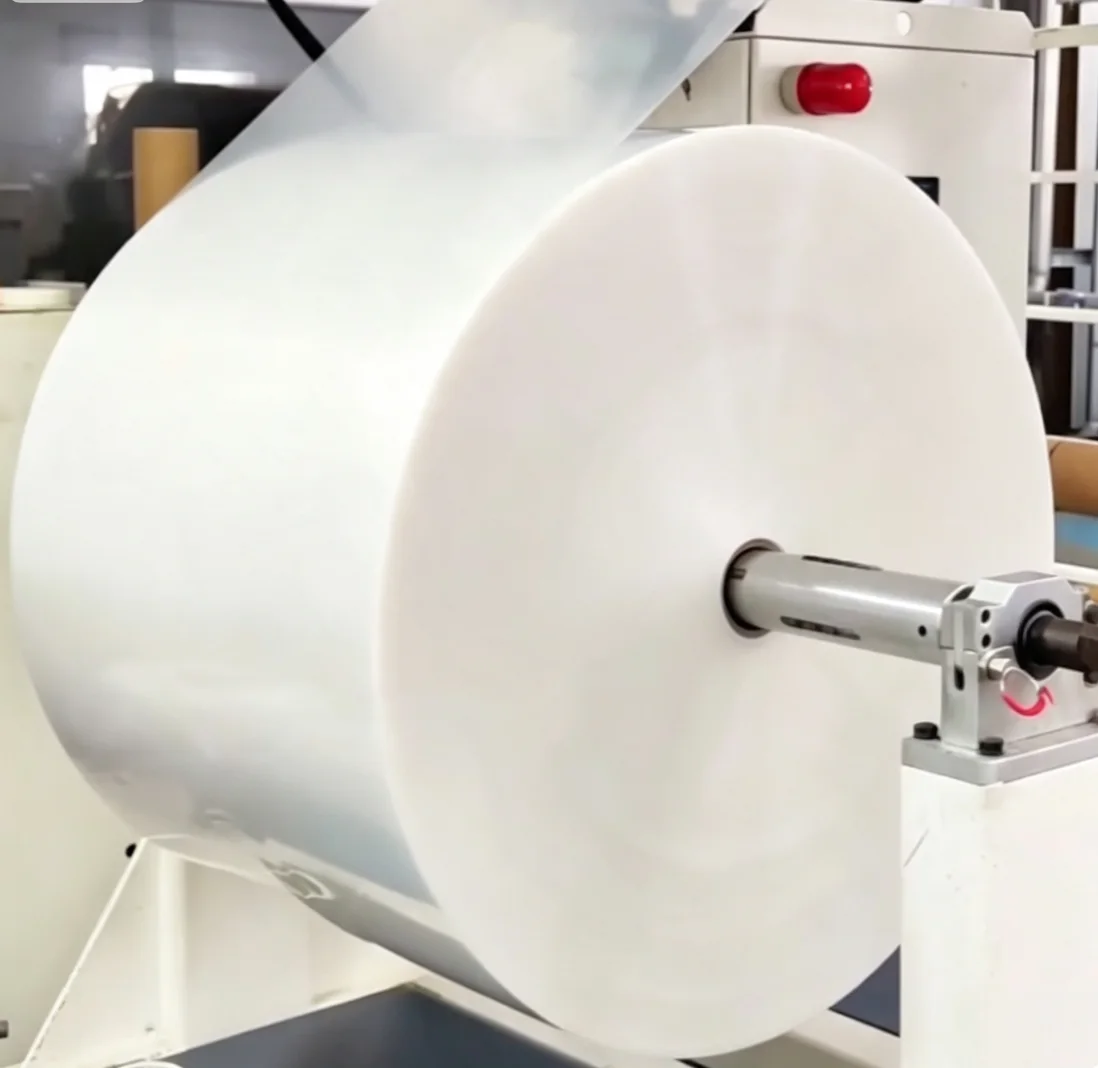 Lámina de PP / PS / PLA / PBAT / PHAPPPSHIPSPLA · PBAT · PHAEspesor0.15–3 mmCapacidad350–1500 kg/hDoble husillo o monohusillo
 Lámina barreraPPPEPSEVAEVOHEspesor0.15–2 mmCapacidad200–600 kg/hMonohusillo · multicapa
Lámina técnica y placa
Electrodomésticos, sanitarios, construcción
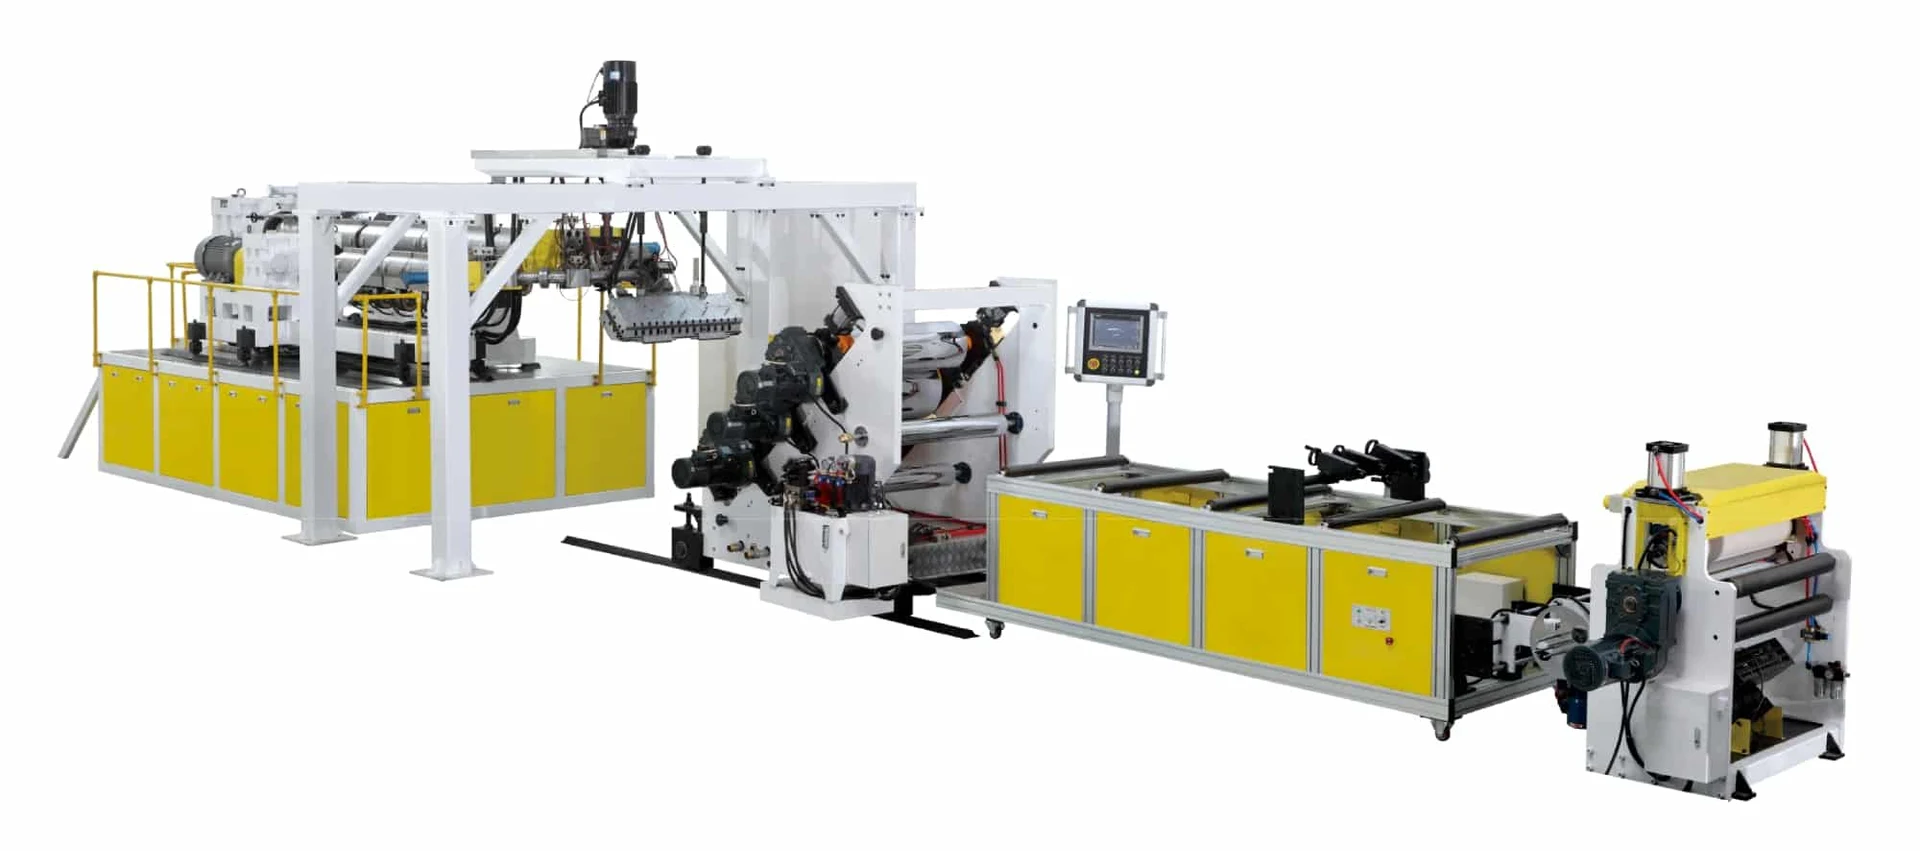 Lámina de ABSABS1 · 2 · 3 · 5 capasEspesor1–6 mmAncho600–1200 mmMonohusilloPlaca de ABS / HIPS / PMMAABSHIPSPSPMMAEspesor1–8 mmCapacidad550–750 kg/hTres extrusoras monohusillo · cortada y apilada
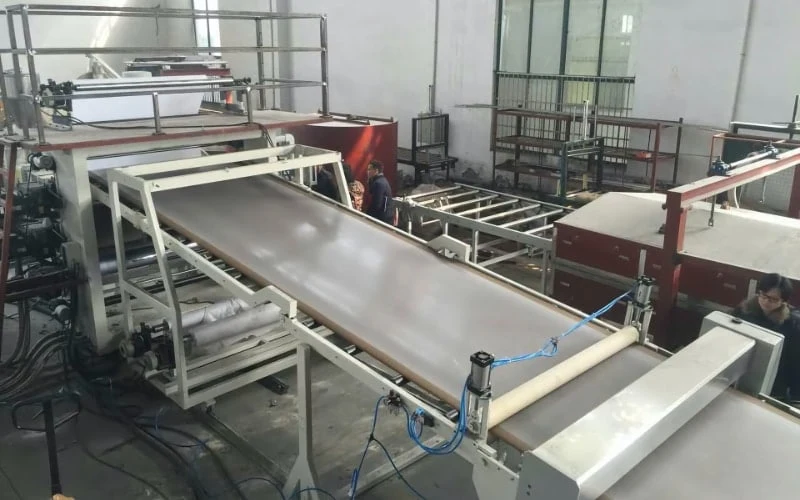 Lámina de WPCPP+ 40 % de fibra de maderaEspesor0.8–1.5 mmCapacidadhasta 600 kg/hDoble husillo · compounding en línea
Película
Intercapa para vidrio, solar, envases
Película de PVB / SGPPVBSGPEspesor0.3–1.5 mmAnchohasta 4000 mmDoble husillo · coextrusión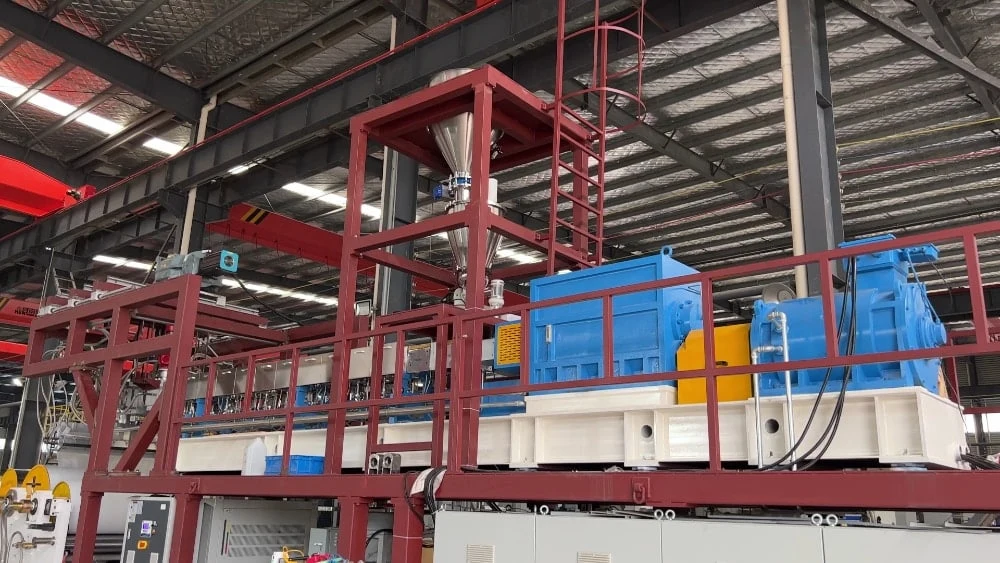 Película solar de POE / EVAEVAPOENuevas energíasEspesor0.3–0.9 mmCapacidad300–500 kg/hDoble husillo · aditivos líquidos
 Película BOPETPETA/B/CEspesor12–125 μmCapacidad5000 kg/hDoble husillo · la extrusora de la línea de película
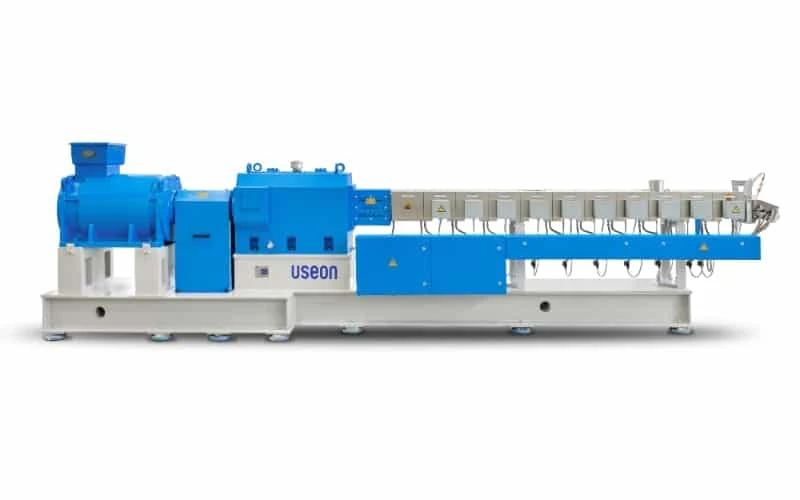
Doble husillo: extrusión directa, el compounding de la formulación se hace en la propia líneaMonohusillo: resina o premezcla, extruida tal cualAmbas series disponibles
Las líneas, comparadas
El espesor distingue las líneas: desde película estirada de 12 μm hasta placa de 8 mm.
Lámina para envasesLámina técnica y placaPelícula
Escala logarítmica. Rangos según se indican en la página de cada línea.
| Línea | Polímeros | Ancho de lámina | Capacidad | Extrusora | Sale de la línea como |
|---|---|---|---|---|---|
| Lámina para envases | |||||
| Lámina de PET | PET, APET, RPET, CPET, PETG | 600–3000 mm | 500–2000 kg/h | Doble husillo SAT | Rollos |
| Lámina de PP / PS / PLA / PBAT / PHA | PP, PS, HIPS, PLA, PBAT, PHA | 600–3000 mm | 350–1500 kg/h | Doble husillo SAT o monohusillo TDD | Rollos |
| Lámina barrera | PP, PE, PS, EVA, EVOH | 600–900 mm | 200–600 kg/h | Monohusillo | Rollos |
| Lámina técnica y placa | |||||
| Lámina de ABS | ABS | 600–1200 mm | — | Monohusillo | Rollos |
| Placa de ABS / HIPS / PMMA | ABS, PS, HIPS, PMMA | 1200–2100 mm | 550–750 kg/h | Tres extrusoras monohusillo | Placas cortadas a medida y apiladas |
| Lámina de WPC | PP con 40 % de fibra de madera | 1400–1600 mm | hasta 600 kg/h | Doble husillo SAT | Láminas apiladas |
| Película | |||||
| Película de PVB / SGP | PVB, SGP | hasta 4000 mm | 300–600 kg/h | Doble husillo SAT | Rollos |
| Película solar de POE / EVANuevas energías | EVA, POE | 1250 / 2500 mm | 300–500 kg/h | Doble husillo | Rollos |
| Película BOPET | PET | 7500 mm | 5000 kg/h | Doble husillo SAT | Fundido para la línea de estirado |
Por qué la extrusión directa
La forma tradicional de fabricar lámina o película depende de la formulación. En dos de los tres tipos de formulación se necesita un paso previo a la extrusora de lámina.
| Formulación | Proceso tradicional | Extrusión directa |
|---|---|---|
| Formulación sencillaPor ejemplo, PE con una pequeña adición de masterbatch o aditivos | Premezcla de todos los componentesExtrusora monohusilloLámina o películaUn paso | Dosificación gravimétricaExtrusora de doble husilloLámina o películaUn paso. Menos energía, mejor dispersión y menos desperdicio en cada cambio de color que con una extrusora monohusillo. |
| Formulación complejaPor ejemplo, PP con 40 % de carga o de fibra de madera | Compounding en una extrusora de doble husilloPeletizadoPremezclaExtrusora monohusilloLámina o películaDos pasos | Alimentación divididaExtrusora de doble husilloLámina o películaUn paso. El polímero se funde una sola vez; la receta se cambia en los alimentadores. |
| Material sensible al aguaPor ejemplo, PET o PA | Presecado, 3–5 horasExtrusora monohusilloLámina o películaDos pasos | Material sin secarExtrusora de doble husillo con vacíoLámina o películaUn paso. Sin cristalizador ni secador. |
Lo que cuesta el proceso tradicional
Más energía
Para el presecado, para el proceso en dos etapas o para la propia extrusora monohusillo.
Más mano de obra
Y más espacio en planta e inversión.
Peor dispersión
De los aditivos y de polímeros con distinto MFI.
Sobrecalentamiento y cizallamiento
De la fibra de madera natural.
Cizallamiento excesivo de la fibra de vidrio
En el proceso D-LFT.
Degradación del polímero
En el proceso de dos pasos.
Doble husillo frente a monohusillo, en cifras
Hasta un 30 %
De ahorro de energía. Dato de la línea de lámina de PEAD y de la línea de película BOPP, frente a la extrusión monohusillo.
5500 kg/h
Con el mismo motor de 1200 kW. Película BOPP: una extrusora monohusillo llega como máximo a 4200 kg/h.
Una en lugar de dos
Una extrusora de doble husillo sustituye a las dos extrusoras monohusillo que la línea BOPP tradicional conecta en serie.
3–5 horas
De presecado que ya no hacen falta. El PET y la PA se extruyen sin secar.
Menor porcentaje de aditivos
Una mejor dispersión permite reducir el porcentaje de aditivos.
Menos desperdicio en los cambios de color
Gracias al efecto autolimpiante del doble husillo.
Menor degradación del polímero
Menor tiempo de residencia en la extrusora.
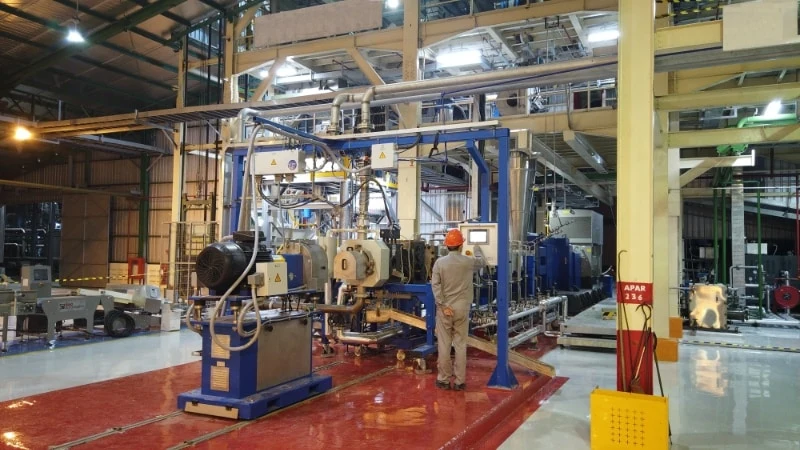
Seis formulaciones que hemos procesado
Cada una es una línea de extrusión directa entregada: la formulación, la lámina que produce y lo que la línea tuvo que resolver.
Más líneas de lámina y película entregadas
Cada una de las seis formulaciones anteriores enlaza con su proyecto. Otras cuatro líneas de extrusión directa que hemos entregado.
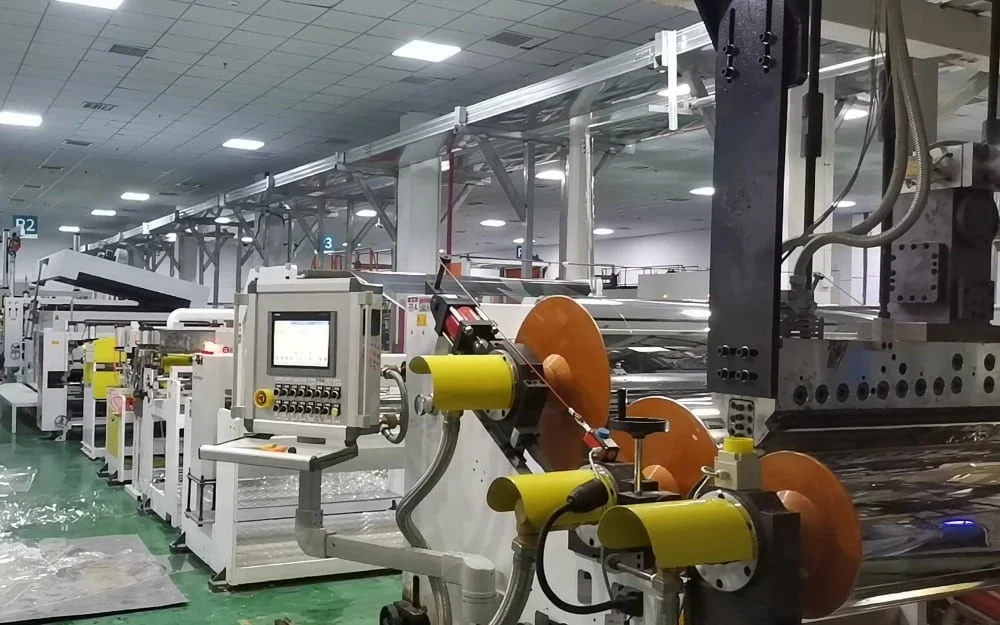 Lámina de PET · China
Línea de producción de lámina de PET de 800–1200 kg/h en Jiangsu
SAT95 + SAT65800–1200 kg/h
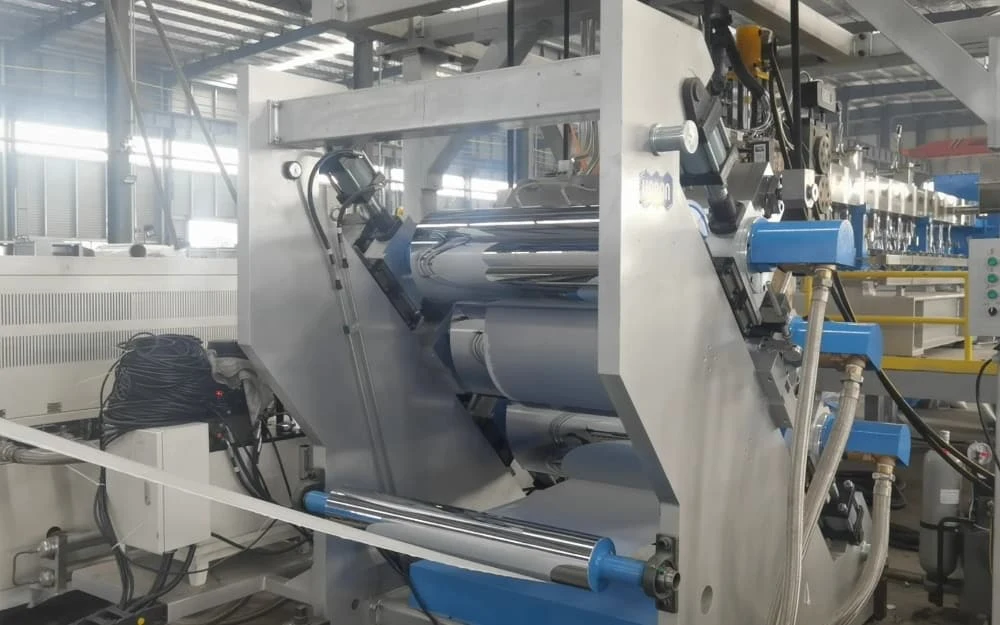 Lámina de PP · China
Línea de extrusión directa de lámina de PP de 400–500 kg/h
SAT75 · PP + 40 % de CaCO₃400–500 kg/h
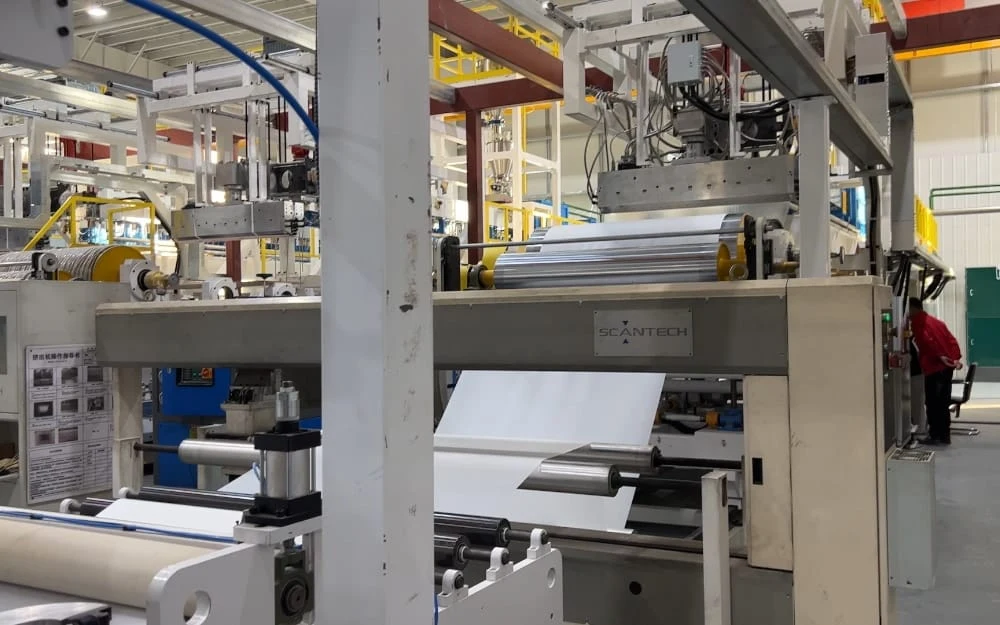 Película de POE · China
Línea de extrusión de película encapsulante de POE para paneles solares de 400 kg/h
Extrusora de doble husillo400 kg/h
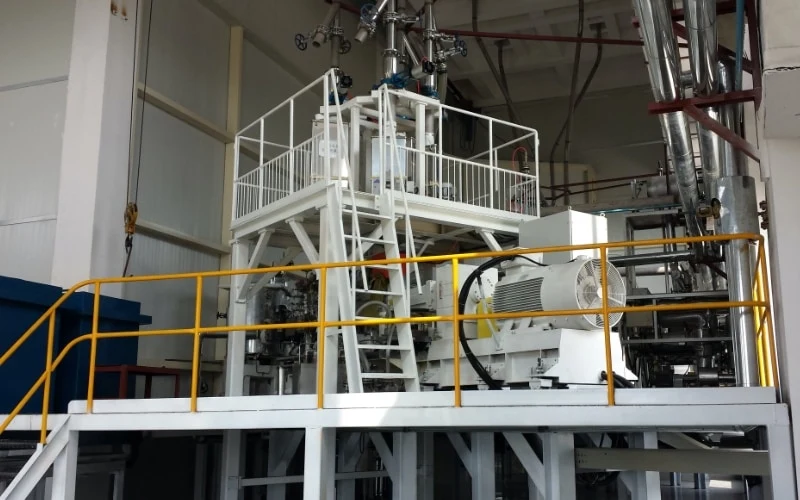 Película BOPET
Línea de extrusión de película BOPET de 3000 kg/h
—3000 kg/h
Cuando la lámina es espumada
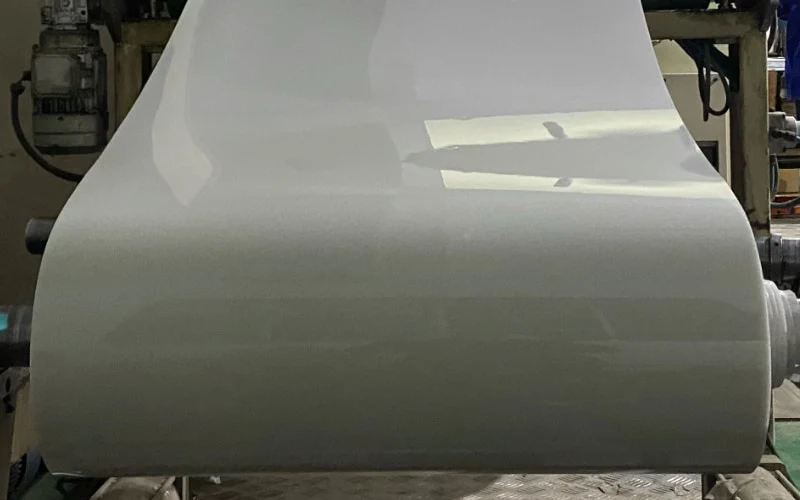 Extrusión de espumaLíneas de lámina microespumada de PET/PS/PLA/PCUn núcleo espumado entre capas exteriores compactas, para bandejas termoformadas más ligeras.
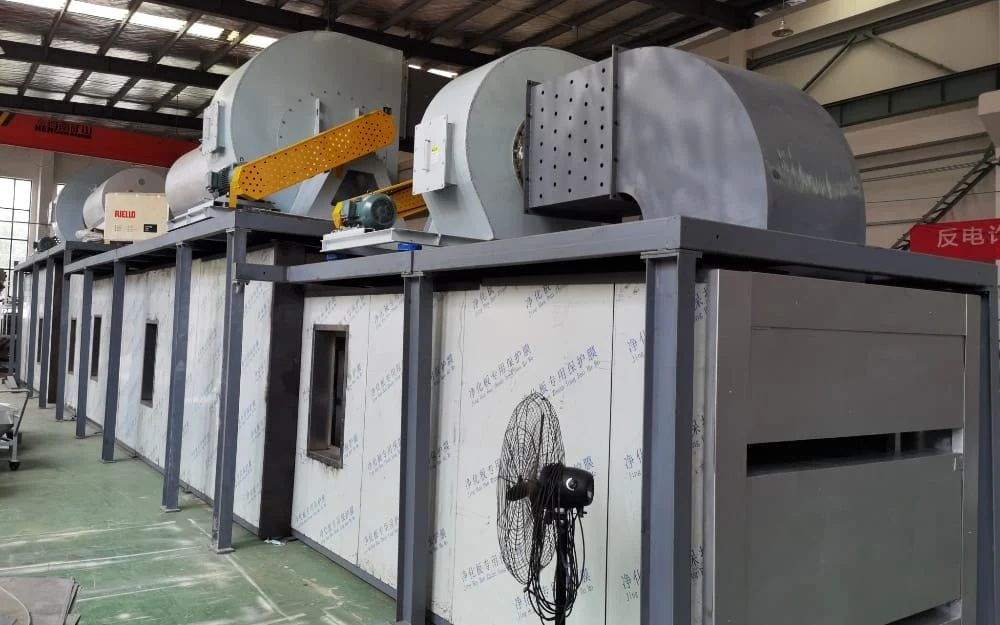 Extrusión de espumaLínea de extrusión de lámina de espuma XPEUna lámina base de calandra de tres rodillos, expandida en un horno de espumado.
Solicitar cotización
Díganos qué lámina, placa o película vende y la formulación que hay detrás. Le diremos si puede producirse por extrusión directa y le cotizaremos la línea completa.
- 01Polímero y formulación: cargas, fibras o aditivos y su porcentaje
- 02Producto: espesor, ancho, estructura de capas, producción por hora
- 03Tipo de extrusora, configuración de la línea y cotización

Souder Chen
Director de la división de compounding
En USEON desde 2008. Líneas de compounding, desvolatilización y reciclaje con extrusoras de doble husillo.