
Compounding de PVC
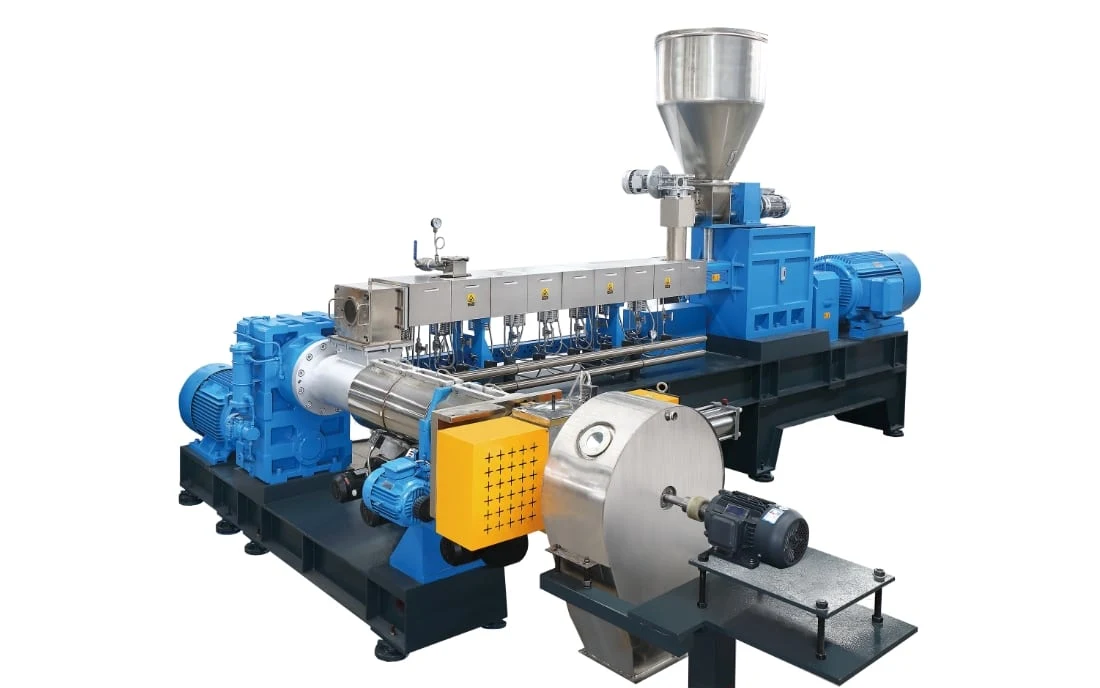
El PVC es duradero, económico y fácil de procesar, pero antes de convertirse en producto debe someterse a compounding con aditivos, y se degrada con facilidad a altas temperaturas. Nuestra extrusora tándem de compounding, un doble husillo seguido de un monohusillo de enfriamiento, está diseñada precisamente para eso.
- Rígido · accesorios de tubería y perfiles
- Flexible · cables y uso médico
- Reciclaje de perfiles
Dispersar en caliente y luego enfriar
El PVC se degrada con mucha facilidad por encima de 170 °C. Un doble husillo por sí solo aporta la dispersión y la capacidad, pero mantiene una temperatura del fundido elevada; por eso, un segundo monohusillo lento baja la temperatura del fundido antes del peletizado.
Doble husillo: dispersión
Husillos y cilindros modulares; la secuencia del husillo se cambia fácilmente para distintas formulaciones. Una alta velocidad de husillo ofrece mejor dispersión y más producción.
- Velocidad
- 300–500 rpm
- L/D
- 40
Monohusillo: enfriamiento
Enfría el fundido que llega del doble husillo y lo extruye para el peletizado.
- Velocidad
- 93 rpm
- L/D
- 8
- PVC rígido
Corte en cara del dado con enfriamiento por aire, excéntrico
Sin filtro; enfriamiento intenso en el monohusillo. Accesorios de tubería y perfiles.
- PVC flexible
Anillo de agua
Filtro antes del cabezal; deshidratación y lecho fluidizado después. Compuestos médicos.
- Reciclaje de perfiles
Sin pellets
Se enfría en un transportador y después se tritura hasta obtener polvo.
Qué lleva un compuesto de PVC
Antes de transformarse en productos terminados, el PVC se convierte en un compuesto con aditivos (no necesariamente todos estos).
Aditivos
Después se transforma mediante
GuíaPolicloruro de vinilo (PVC): propiedades, usos y procesamiento
Cuatro aplicaciones que conocemos bien
Experiencia de nuestras líneas de compounding de PVC.
a · PVC rígido
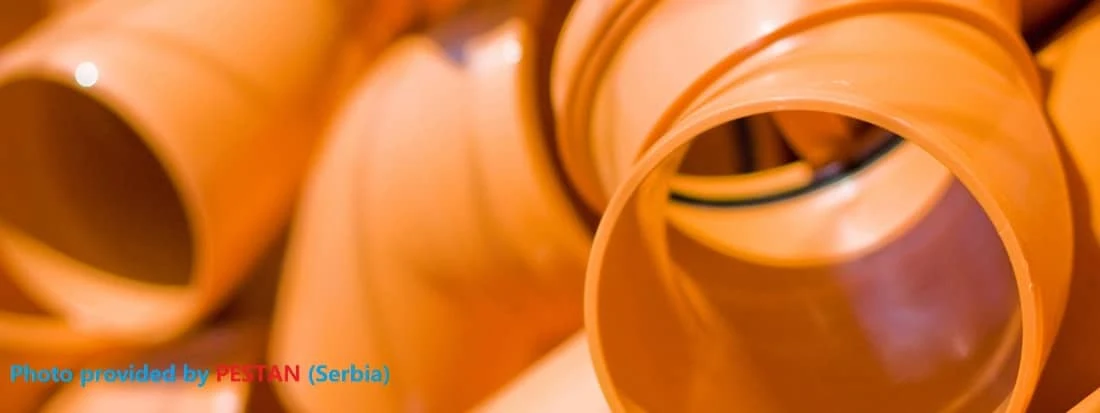
Accesorios y conexiones de tubería
- Para accesorios inyectados, los pellets de compuesto funcionan mejor que la premezcla en polvo: admiten más CaCO₃, mientras que la premezcla en polvo ofrece peor dispersión y peor calidad de forma.
- Sin filtro; peletizadora excéntrica.
- Enfriamiento intenso en la extrusora monohusillo.
Formulación básica
- PVC
- CaCO₃5–15 %
- Estabilizador térmico
- Modificador de impacto
- Cera lubricante
- Pigmento de color
ProyectoPVC rígido, 900 kg/h, SerbiaSAT75–TDD200 ProyectoPVC rígido, 500 kg/h, ChinaSAT65–TDD180 ProyectoLínea de PVC rígido en dos etapasSAT65–TDD180
b · PVC flexible
Compuesto transparente de grado médico
La industria médica solo admite PVC de la mejor calidad: bridas para DIU T de cobre, tubos desechables, tubos para suero (IV), mascarillas de oxígeno, reguladores, bolsas de orina, bolsas de sangre y bolsas de glucosa.
Proceso en nuestra línea médica de 2000 kg/h
- Mezclador de dos etapas
- Alimentación
- Doble husillo
- Monohusillo
- Filtrar
- Anillo de agua
- Deshidratación
- Clasificador
- Lecho fluidizado
- Almacenamiento
ProyectoPVC flexible de 2000 kg/h para aplicaciones médicasSAT95–TDD220
c · PVC flexible
Aislamiento y cubierta de cables
El PVC plastificado se usa habitualmente como aislamiento y cubierta de cables eléctricos.
Formulación básica
- PVC60 %
- DOP20 %
- Arcilla calcinada10–20 %
- CaCO₃0–10 %
- Estabilizador térmico
- Aditivos
SoluciónCompounding para cables: PE, XLPE, semiconductores, PVC, HFFR
d · Reciclaje
Recortes de perfiles de ventana convertidos de nuevo en perfil
- Premezcla de recortes + polvo virgen + modificador de impacto + pigmento + estabilizante
- Primer cilindro
- Alimentador lateral: fibra de madera o CaCO₃
- Enfriamiento en transportador
- Molienda a polvo
Formulación básica
- Recortes de PVC40 %
- PVC virgen en polvo10 %
- Fibra de madera20 %
- CaCO₃20 %
- Aditivos
Modelos de extrusoras tándem de compounding
Los valores de doble husillo / monohusillo se indican como etapa 1 / etapa 2.
| Modelo | Diámetro (mm) | Velocidad máx. (rpm) | L/D | Motor (kW) | Capacidad (kg/h) |
|---|---|---|---|---|---|
| SAT52-TDD150R | 51.4/150 | 500/93 | 40/8 | 90/55 | 250–350 |
| SAT65-TDD180R | 62.4/180 | 500/93 | 40/8 | 132/75 | 500–600 |
| SAT75-TDD200R | 71/200 | 500/93 | 40/8 | 220/90 | 800–1200 |
| SAT95-TDD240R | 93/240 | 500/93 | 40/8 | 355/110 | 1700–2500 |
Página de la máquina: Sistema de extrusión en tándem
Proyectos · PVC rígido
PVC rígido para perfiles, del big bag al silo
Una extrusora tándem de compounding SAT95-TDD220 para compuesto de PVC rígido para perfiles, con dosificación gravimétrica automática por pérdida de peso y peletizado con enfriamiento por aire.
- Extrusora
- SAT95-TDD220
- Capacidad
- 1200–1500 kg/h
- Peletizado
- Enfriamiento por aire
- Alimentación
- Por pérdida de peso
- Descarga de big bags
- Cargador por vacío
- Por pérdida de peso
- Doble husillo
- Monohusillo
- Peletizado con enfriamiento por aire
- Transporte y enfriamiento
- Clasificador
- Almacenamiento
Líneas de PVC entregadas
Ordenados por capacidad.
| Línea | Compuesto | Capacidad | Peletizado |
|---|---|---|---|
| SAT95-TDD220mezclador de dos etapas · filtro | PVC flexible, uso médico | 2000 kg/h | Anillo de agua |
| SAT95-TDD220proyecto destacado arriba | PVC rígido para perfiles | 1200–1500 kg/h | Enfriamiento por aire |
| SAT75–TDD200 · Serbia | PVC rígido | 900 kg/h | — |
| SAT65-TDD180 · China | PVC rígido | > 500 kg/h | — |
| SAT65-TDD180 | PVC rígido | 300 kg/h | Cara del dado con enfriamiento por aire |
Solicitar cotización
Indíquenos si procesa PVC rígido o flexible, su formulación (contenido de plastificante y de carga) y el producto final: accesorios, perfiles, cables o productos médicos. Dimensionaremos ambas etapas de la línea tándem y el peletizado para la capacidad que busca.
- 01Rígido o flexible, formulación y producto final
- 02Doble husillo y monohusillo de enfriamiento
- 03Peletizado, enfriamiento y almacenamiento

Souder Chen
Director de la división de compounding
En USEON desde 2008. Líneas de compounding, desvolatilización y reciclaje con extrusoras de doble husillo.