
Elastómeros termoplásticos (TPE)
Los TPE, también llamados cauchos termoplásticos (TPR), combinan las propiedades del caucho con la procesabilidad del plástico. USEON fabrica líneas de compounding para compuestos de TPV, TPR y SEBS y para TPU, con la L/D larga, la inyección de líquidos y el peletizado que requieren estos materiales blandos y cargados de aceite.
- TPV
- TPS · TPR · SEBS
- TPU
- TPO · TPC · TPA
Seis clases genéricas de TPE comerciales
La mayoría de los elastómeros son termoestables. Los TPE son copolímeros o mezclas físicas de un plástico y un caucho, por lo que pueden moldearse como los plásticos.
TPSTPE-S
Copolímeros de bloque estirénicos
A base de SBS o SEBS. Suaves al tacto y fáciles de colorear; son la base de los compuestos de TPR para calzado y de los grados soft-touch para sobremoldeo.
Usos típicosSuelas de calzado, empuñaduras de herramientas, sobremoldeo soft-touch
TPOTPE-O
Elastómeros termoplásticos de poliolefina
Mezclas de PP con caucho EPDM o POE, sin vulcanizar la fase de caucho. Baja densidad y buena resistencia a la intemperie.
Usos típicosParachoques, revestimientos interiores, membranas para techos
TPVTPE-V
Vulcanizados termoplásticos
PP y EPDM con la fase de caucho vulcanizada dinámicamente, para obtener la resiliencia y la resistencia térmica del caucho con un procesamiento termoplástico.
Usos típicosJuntas, burletes, mangueras, almohadillas de vía para metro
TPUTPU
Poliuretanos termoplásticos
Segmentos de poliuretano duros y blandos en una misma cadena. Alta resistencia a la abrasión y elasticidad en una amplia gama de durezas.
Usos típicosCubiertas de cables, películas, calzado
Micropellets de TPU de 80 kg/h, SAT40 Peletizado de grumos de TPU y caucho de 1 t/h
TPCTPE-E
Copoliéster termoplástico
Segmentos duros de poliéster y blandos de poliéter. Mantiene su resistencia a altas temperaturas y resiste los aceites y la fatiga por flexión.
Usos típicosFuelles de juntas homocinéticas, mangueras, cubiertas de cables
TPATPE-A
Poliamidas termoplásticas
Copolímeros de bloque de poliamida (PEBA). Ligeros, con alto rebote y buena flexibilidad a baja temperatura.
Usos típicosSuelas de calzado deportivo, tubos médicos
Aplicaciones
Automotriz
Cables y conductores
Construcción y transporte
Otros usos industriales
TPV: ¿una etapa o dos?
El TPV se obtiene vulcanizando caucho dentro de un plástico fundido. El caucho se cizalla en partículas de tamaño micrométrico, una estructura de mar e islas que da al compuesto la resiliencia del caucho y la procesabilidad del plástico. El proceso adecuado depende de la forma de su EPDM y de su capacidad de producción.
EPDM en pellets
Etapa 1: PP 20–30 %, EPDM en pellets 40–50 %, CaCO₃ 10–20 %, aceite 0–15 %, aditivos 2–10 %
Etapa 1 · premezcla, mezcla y absorción del aceite
- Doble husillo grande
- Anillo de agua
Etapa 2 · compounding reactivo
- Premezcla
- Alimentación volumétrica
- Doble husillo pequeño · L/D 52
- Anillo de agua o bajo agua
- Una extrusora grande puede abastecer a varias extrusoras pequeñas en la etapa 2.
- Una extrusora pequeña con menor holgura es el punto clave de la etapa 2.
- Elementos de husillo especiales premezclan el líquido y el polímero.
EPDM en bloque
Etapa 1: EPDM en bloque, CaCO₃ 10–20 %, aceite 0–30 %, aditivos 2–10 %
Etapa 1 · premezcla con CaCO₃, absorción de todo el aceite
- Amasadora
- Alimentación forzada
- Monohusillo
- Pellets o trozos triturados
Etapa 2 · compounding reactivo, con PP
- Dosificación gravimétrica por pérdida de peso
- Doble husillo · L/D 52
- Anillo de agua o bajo agua
- La L/D larga y una caja de engranajes de alto torque aportan suficiente tiempo de reacción y dispersión.
- En la etapa 2 es preferible la dosificación gravimétrica por pérdida de peso.
Vulcanización dinámica en una sola pasada
PP, EPDM, CaCO₃, aceite y aditivos en una sola línea; el aceite se incorpora por etapas a lo largo del cilindro.
Una línea · reacción, dispersión y peletizado
- Alimentadores principal y laterales por pérdida de peso
- Inyección de aceite en varios puertos
- Doble husillo · L/D 56
- Filtro · válvula desviadora
- Peletizado bajo agua
- La inyección por secciones evita la sobrelubricación local y el patinaje del husillo.
- El control de temperatura por secciones mantiene estable la ventana de reacción.
| Modelo | Diámetro (mm) | Velocidad máx. (rpm) | Motor (kW) | L/D | Capacidad (kg/h) |
|---|---|---|---|---|---|
| SAT75 | 71.4 | 500 | 220 | 48 | 500–600 |
| SAT95 | 93 | 500 | 355 | 40 | 800–900 |
| Modelo | Volumen de la amasadora (litros) | Diámetro del husillo (mm) | Velocidad de husillo (rpm) | Motor (kW) | Capacidad (kg/h) |
|---|---|---|---|---|---|
| K75-TDD180 | 75 | 180 | 75 | 110/90 | 300–400 |
| K110-TDD220 | 110 | 220 | 75 | 160/110 | 600–700 |
| Modelo | Diámetro (mm) | Velocidad máx. (rpm) | Motor (kW) | L/D | Capacidad (kg/h) |
|---|---|---|---|---|---|
| SAT52 | 51.4 | 600 | 110 | 52 | 200–300 |
| SAT65 | 62.4 | 600 | 220 | 52 | 300–400 |
| SAT75 | 71.4 | 600 | 315 | 52 | 500–600 |
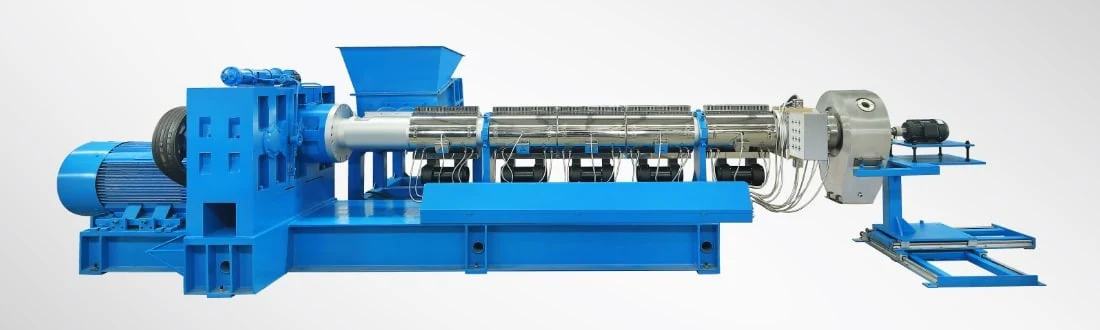
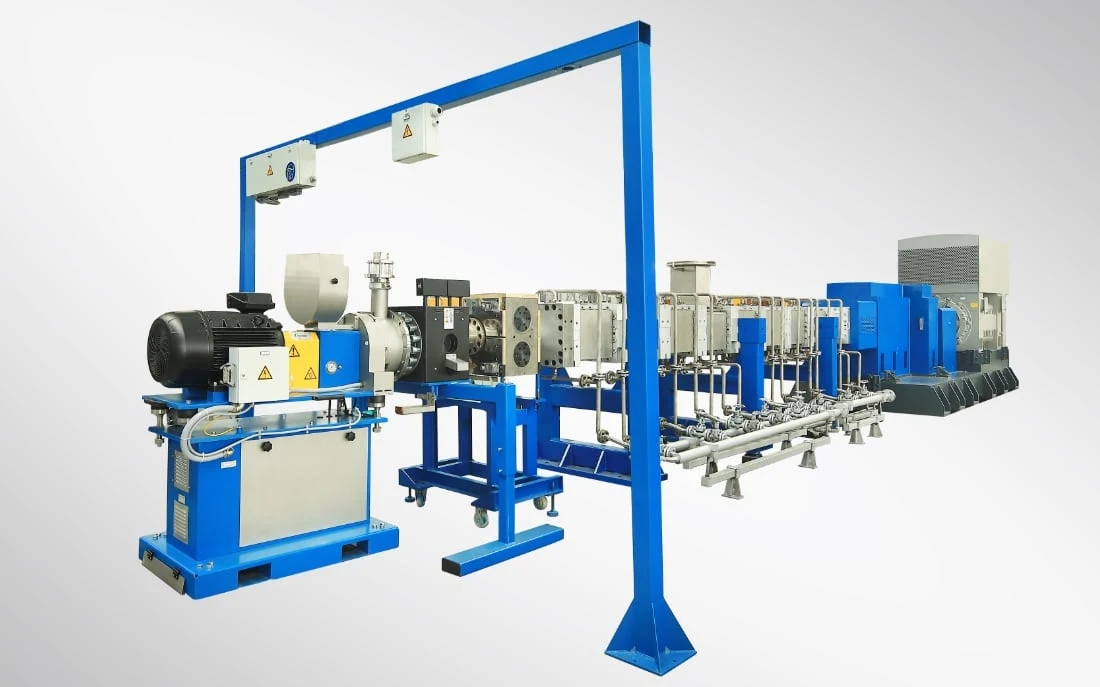
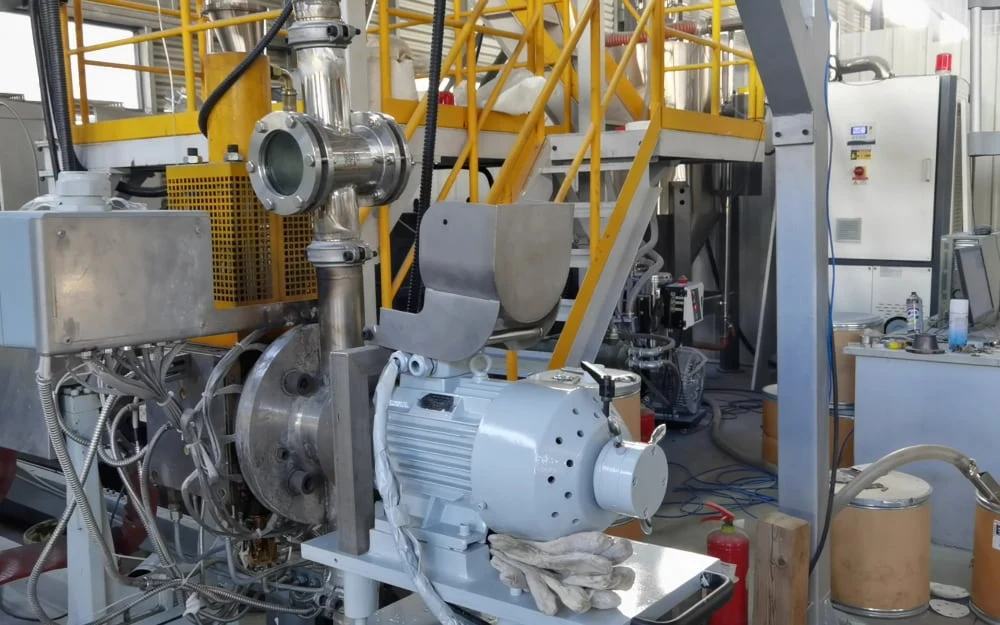
El interior de una extrusora reactiva para TPV
De nuestra línea SAT75 de TPV: cuatro decisiones de ingeniería para las tres partes difíciles del procesamiento de elastómeros: la reacción, la alimentación y el peletizado.
Control de la vulcanización dinámica
Con muy poco tiempo de reacción la vulcanización queda incompleta; con demasiado cizallamiento la temperatura se dispara.
L/D 56 + control de temperatura por secciones
Una ventana de tiempo de residencia suficientemente larga para la vulcanización in situ y una dispersión fina de la fase de caucho.
Alta viscosidad y carga de torque
El fundido de elastómero impone una carga elevada al accionamiento principal.
Motor de imanes permanentes de 250 kW refrigerado por agua + acoplamiento de seguridad
Alto torque a baja velocidad, un motor más limpio que no aspira polvo y protección mecánica contra sobrecargas.
Inyección de aceite y patinaje
Una gran cantidad de líquido en un solo punto hace patinar los husillos y desvía la formulación.
Inyección en varios puertos en los módulos 2, 3, 6, 7 y 8
El aceite se absorbe paso a paso; la presión de extrusión se mantiene estable.
Los pellets blandos se pegan
Las hebras de compuesto blando se rompen, se pegan y dejan colas.
Peletizado bajo agua UWP500 + placa de dado de temperatura uniforme
El corte y el enfriamiento se producen a la vez; los pellets salen más redondos y no se aglomeran.
Anillo de agua o bajo agua: según la dureza
La dureza de los pellets finales determina el peletizado. Estas son las opciones elegidas en nuestras líneas de TPE.
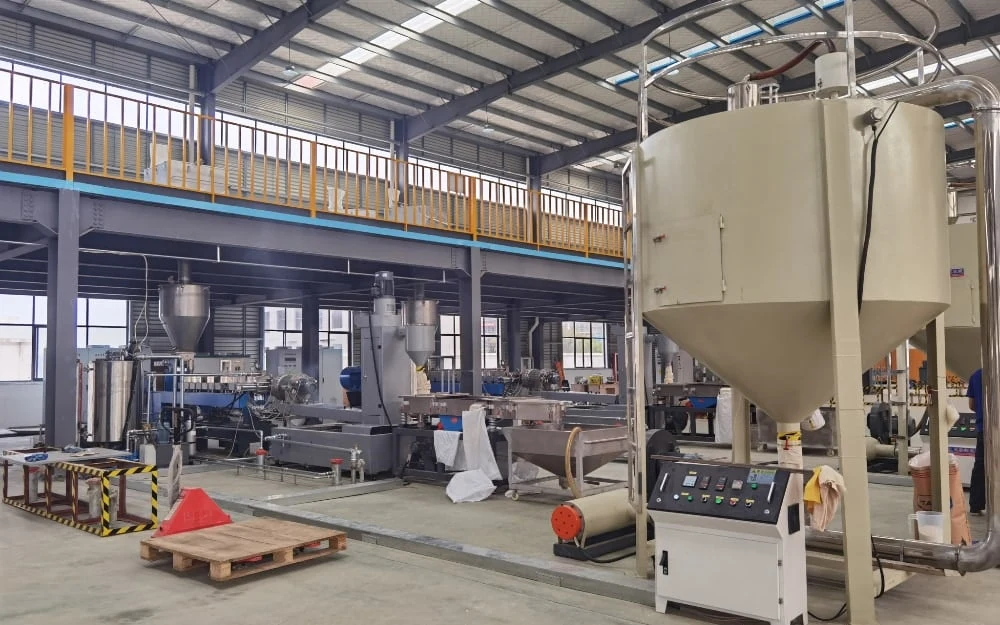
Compuestos más duros y pellets de la etapa 1
Un enfriamiento suave para elastómeros pegajosos que aún conservan su forma en la cara del dado.
- TPV etapa 1, proceso en dos etapasSAT95 · 500–600 kg/h
- SEBS + EVA para espumas de calzado y empuñaduras soft-touchSAT65 · L/D 48
- Compuestos de TPR para calzadoSAT65 / SAT75
Pellets blandos, cargados de aceite y micropellets
Corte y enfriamiento en el mismo instante, para TPV y TPE de baja dureza que el peletizado de hebras no puede procesar.
- Extrusión reactiva de TPV/TPESAT75 · UWP500
- Líneas de TPE en Brasil, Polonia y TurquíaSAT65–SAT110
- Micropellets de TPU, 1200 orificios de 0.8 mmSAT40 · 80 kg/h
- Grumos de TPU y caucho a 80 °CTDD220 · 1 t/h
PeletizadoSistema de peletizado por anillo de agua PeletizadoSistema de peletizado bajo agua
Compounding de TPR para calzado
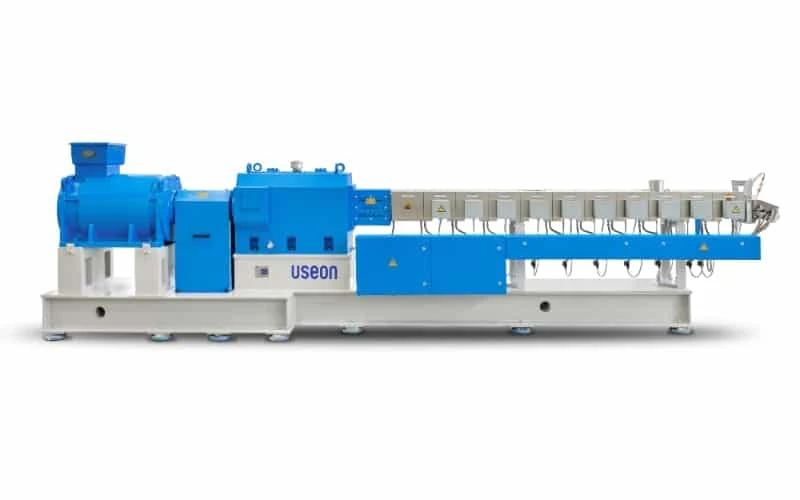
Un doble husillo en lugar de una amasadora
Frente al proceso tradicional de amasadora + monohusillo, la extrusora de doble husillo ofrece más producción y mejor dispersión, y permite cambiar de color con facilidad. Peletizado por anillo de agua.
Formulación básica
- HIPS / GPPS
- SBS
- Aceite de parafina
- CaCO₃
- Sílice
- EVA
- Estabilizante
- Aditivos
| Modelo | Diámetro (mm) | Velocidad máx. (rpm) | Motor (kW) | L/D | Capacidad (kg/h) |
|---|---|---|---|---|---|
| SAT65 | 62.4 | 500 | 160 | 52 | 400–500 |
| SAT75 | 71.4 | 500 | 220 | 52 | 700–800 |
ProyectoLínea de compounding de TPR de 400 kg/h, VietnamSAT65 ProyectoLínea de TPE/TPR de 1500 kg/h, BrasilSAT110
Proyectos · extrusión reactiva de TPV
TPV y TPE blando en una sola línea SAT75
Un fabricante de elastómeros termoplásticos necesitaba una sola línea tanto para el compounding convencional de TPE como para la vulcanización dinámica de TPV, con propiedades físicas muy constantes. Su equipo de L/D corta producía una reacción incompleta y grandes fluctuaciones.
- Extrusora
- SAT75 · L/D 56
- Capacidad
- 250–500 kg/h
- Accionamiento
- 250 kW (imanes permanentes)
- Peletizado
- UWP500
Torque del motor principal y presión en el cabezal estables en todo el rango de capacidad objetivo.
Pellets más redondos; la adherencia del material blando se suprime de forma eficaz.
Los enclavamientos y el arranque y parada con una sola tecla reducen las operaciones manuales y las paradas por error humano.
Líneas de TPE entregadas
Ordenados por capacidad.
| Línea | Material | Capacidad | Peletizado |
|---|---|---|---|
| SAT110 · Brasil | TPE / TPR | 1500 kg/h | Bajo agua |
| Monohusillo TDD220alimentador forzado cónico | Grumos de TPU y caucho a 80 °C | 1000 kg/h | Bajo agua |
| SAT95 · proceso en dos etapas | TPV | 500–600 kg/h | Anillo de agua |
| SAT75 · Polonia | Compuestos de TPE | 500 kg/h | Bajo agua |
| SAT65 · Turquía | TPE | 500 kg/h | Bajo agua |
| SAT75 · L/D 56proyecto destacado arriba | Vulcanización dinámica de TPV + TPE | 250–500 kg/h | Bajo agua UWP500 |
| SAT65 · Vietnam | TPR | 400 kg/h | — |
| SAT75 · China | TPV | 350 kg/h | Anillo de agua |
| SAT65 | TPV | 250–300 kg/h | Bajo agua |
| SAT40filtro · bomba de engranajes | Micropellets de TPU | 80 kg/h | Bajo agua |
| SAT40 · proceso en una etapa | TPV: PP, EPDM, CaCO₃, aceite | 40–80 kg/h | Bajo agua |
| SAT65-48 · 160 kW · 600 rpm | SEBS + EVA | — | Anillo de agua |
| Doble husillo U7video al inicio de la página | TPE | — | Bajo agua |
Solicitar cotización
Indíquenos su tipo de TPE, la forma de su caucho (pellets o balas), el contenido de aceite y la dureza que necesita. Le aconsejaremos un compounding en una o en dos etapas, en qué puntos del cilindro debe entrar el aceite y si a sus pellets les conviene el peletizado por anillo de agua o bajo agua.
- 01Formulación, forma del caucho y contenido de aceite
- 02Una o dos etapas y L/D
- 03Dureza y peletizado

Souder Chen
Director de la división de compounding
En USEON desde 2008. Líneas de compounding, desvolatilización y reciclaje con extrusoras de doble husillo.