
اللدائن المطاطية الحرارية (TPE)
تجمع اللدائن المطاطية الحرارية (TPE)، التي تُسمّى أحيانًا المطاط الحراري (TPR)، بين خصائص المطاط وسهولة معالجة البلاستيك. وتصنع USEON خطوط تركيب لمركّبات TPV وTPR وSEBS ولمادة TPU، مزوّدة بنسبة L/D الطويلة وحقن السوائل والتحبيب التي تتطلّبها هذه المواد اللينة المحمّلة بالزيت.
- TPV
- TPS · TPR · SEBS
- TPU
- TPO · TPC · TPA
ست فئات عامة من اللدائن المطاطية الحرارية التجارية
معظم المطاطيات (الإيلاستومرات) لدائن متصلّدة حراريًا. أما TPE فهي بوليمرات مشتركة أو خلائط فيزيائية من بلاستيك ومطاط، لذا يمكن قولبتها كما تُقولب اللدائن.
TPSTPE-S
البوليمرات المشتركة الكتلية الستايرينية
أساسها SBS أو SEBS. ناعمة الملمس وسهلة التلوين، وهي أساس مركّبات TPR للأحذية ودرجات القولبة الفوقية ناعمة الملمس.
الاستخدامات النموذجيةنعال الأحذية، ومقابض الأدوات، والقولبة الفوقية ناعمة الملمس
TPOTPE-O
اللدائن المطاطية الحرارية البولي أوليفينية
خلائط من PP مع مطاط EPDM أو POE، دون فلكنة الطور المطاطي. كثافة منخفضة ومقاومة جيدة للعوامل الجوية.
الاستخدامات النموذجيةمصدّات السيارات، وأغطية الأسطح الداخلية، وأغشية تسقيف المباني
TPVTPE-V
المفلكنات اللدنة حراريًا
PP وEPDM مع فلكنة الطور المطاطي فلكنةً ديناميكية، للحصول على مرونة ارتدادية تشبه المطاط ومقاومة للحرارة مع إمكان المعالجة كاللدائن الحرارية.
الاستخدامات النموذجيةموانع التسرّب، وشرائط العزل، والخراطيم، ووسائد سكك المترو
TPUTPU
البولي يوريثانات اللدنة حراريًا
مقاطع بولي يوريثان صلبة وأخرى لينة في سلسلة واحدة. مقاومة عالية للتآكل الاحتكاكي ومرونة عالية عبر نطاق واسع من الصلادة.
الاستخدامات النموذجيةأغلفة الكابلات، والأفلام، والأحذية
حبيبات TPU دقيقة بطاقة 80 كجم/ساعة، SAT40 تحبيب كتل TPU / المطاط بطاقة 1 طن/ساعة
TPCTPE-E
البوليستر المشترك اللدن حراريًا
مقاطع بوليستر صلبة ومقاطع بولي إيثر لينة. تحافظ على متانتها عند درجات الحرارة العالية وتقاوم الزيوت وكلال الانثناء.
الاستخدامات النموذجيةأغطية مفاصل السرعة الثابتة (CVJ)، والخراطيم، وأغلفة الكابلات
TPATPE-A
البولي أميدات اللدنة حراريًا
بوليمرات مشتركة كتلية من البولي أميد (PEBA). خفيفة الوزن، عالية الارتداد، وجيدة المرونة عند درجات الحرارة المنخفضة.
الاستخدامات النموذجيةنعال الأحذية الرياضية، والأنابيب الطبية
التطبيقات
صناعة السيارات
الأسلاك والكابلات
البناء والنقل
صناعات أخرى
TPV: مرحلة واحدة أم مرحلتان؟
يُصنع TPV بفلكنة المطاط داخل البلاستيك المصهور، إذ يُقصّ المطاط إلى جسيمات بحجم الميكرون في بنية «البحر والجزر»، تمنح المركّب مرونة المطاط الارتدادية وسهولة معالجة البلاستيك. ويتوقّف اختيار الطريقة المناسبة على شكل مادة EPDM لديك وعلى الطاقة الإنتاجية.
EPDM على هيئة حبيبات
المرحلة 1: PP بنسبة 20–30%، وحبيبات EPDM بنسبة 40–50%، وCaCO₃ بنسبة 10–20%، وزيت بنسبة 0–15%، وإضافات بنسبة 2–10%
المرحلة 1 · خلط مسبق ومزج وامتصاص الزيت
- آلة ثنائية اللولب كبيرة
- الحلقة المائية
المرحلة 2 · التركيب التفاعلي
- الخلط المسبق
- تغذية حجمية
- آلة ثنائية اللولب صغيرة · L/D 52
- الحلقة المائية أو تحت الماء
- يمكن لآلة بثق كبيرة واحدة أن تغذّي عدة آلات بثق صغيرة في المرحلة 2.
- آلة البثق الصغيرة ذات الخلوص الأقل هي النقطة الأساسية في المرحلة 2.
- عناصر لولب خاصة تخلط السائل والبوليمر خلطًا مسبقًا.
EPDM على هيئة كتل
المرحلة 1: كتل EPDM، وCaCO₃ بنسبة 10–20%، وزيت بنسبة 0–30%، وإضافات بنسبة 2–10%
المرحلة 1 · خلط مسبق مع CaCO₃ وامتصاص الزيت بالكامل
- عجّانة
- التغذية القسرية
- أحادية اللولب
- حبيبات أو قطع مكسّرة
المرحلة 2 · التركيب التفاعلي مع PP
- التغذية الوزنية بفقد الوزن
- آلة ثنائية اللولب · L/D 52
- الحلقة المائية أو تحت الماء
- تمنح نسبة L/D الطويلة وعلبة التروس عالية العزم زمنَ تفاعل وتشتيتًا كافيين.
- التغذية الوزنية بفقد الوزن أفضل للمرحلة 2.
الآلة · المرحلة 1
آلة البثق أحادية اللولب TDDمع مغذٍّ قسري مخروطي، بعد العجّانةفلكنة ديناميكية في تمريرة واحدة
PP وEPDM وCaCO₃ والزيت والإضافات في خط واحد، ويدخل الزيت على مراحل على امتداد الأسطوانة.
خط واحد · تفاعل وتشتيت وتحبيب
- مغذّيات رئيسية وجانبية بفقد الوزن
- حقن الزيت من فتحات متعددة
- آلة ثنائية اللولب · L/D 56
- مرشّح · صمام تحويل
- التحبيب تحت الماء
- يمنع الحقن على مقاطع الإفراطَ الموضعي في التزييت وانزلاقَ اللولب.
- يحافظ التحكم في درجة الحرارة حسب المقاطع على ثبات نافذة التفاعل.
| الطراز | القطر (مم) | السرعة القصوى (دورة/دقيقة) | المحرك (kW) | L/D | الطاقة الإنتاجية (كجم/ساعة) |
|---|---|---|---|---|---|
| SAT75 | 71.4 | 500 | 220 | 48 | 500–600 |
| SAT95 | 93 | 500 | 355 | 40 | 800–900 |
| الطراز | حجم العجّانة (لتر) | قطر اللولب (مم) | سرعة دوران اللولب (دورة/دقيقة) | المحرك (kW) | الطاقة الإنتاجية (كجم/ساعة) |
|---|---|---|---|---|---|
| K75-TDD180 | 75 | 180 | 75 | 110/90 | 300–400 |
| K110-TDD220 | 110 | 220 | 75 | 160/110 | 600–700 |
| الطراز | القطر (مم) | السرعة القصوى (دورة/دقيقة) | المحرك (kW) | L/D | الطاقة الإنتاجية (كجم/ساعة) |
|---|---|---|---|---|---|
| SAT52 | 51.4 | 600 | 110 | 52 | 200–300 |
| SAT65 | 62.4 | 600 | 220 | 52 | 300–400 |
| SAT75 | 71.4 | 600 | 315 | 52 | 500–600 |
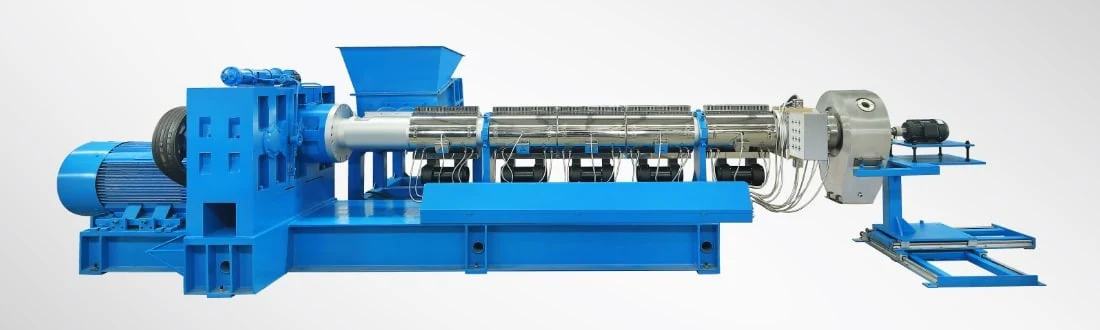
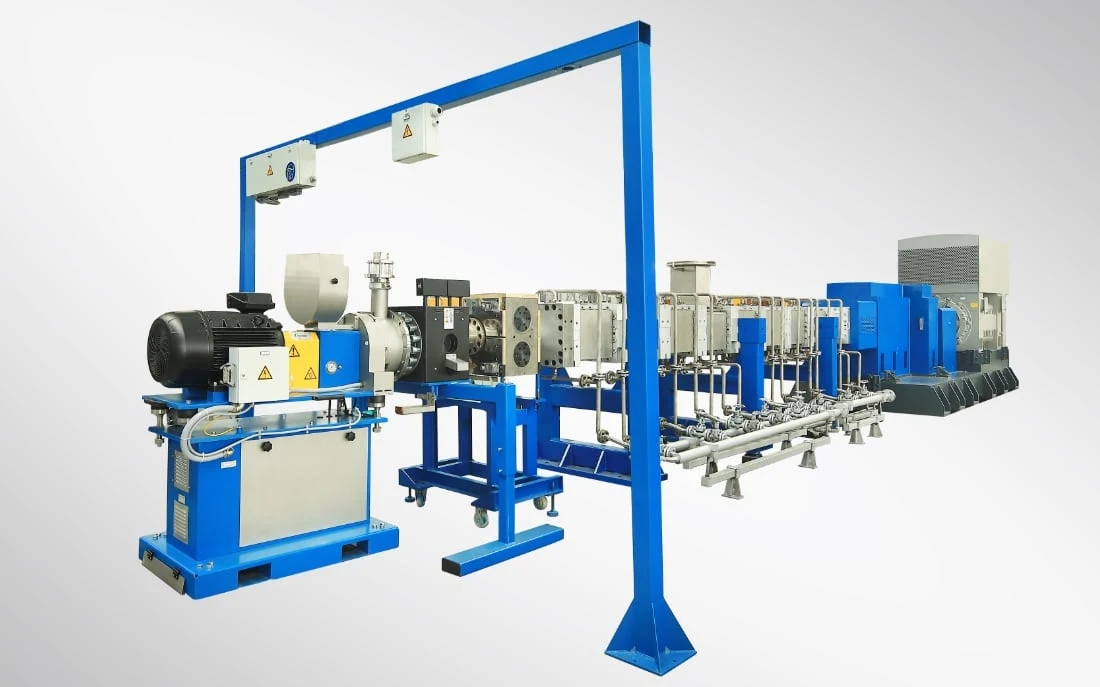
داخل آلة بثق تفاعلي لإنتاج TPV
من خط TPV بآلة SAT75 لدينا: أربعة خيارات هندسية للأجزاء الثلاثة الصعبة في معالجة المطاطيات، وهي التفاعل والتغذية والتحبيب.
التحكم في الفلكنة الديناميكية
قِصر زمن التفاعل يترك الفلكنة غير مكتملة، والإفراط في القص يرفع درجة الحرارة خارج السيطرة.
L/D 56 + تحكم في درجة الحرارة حسب المقاطع
نافذة زمن مكوث طويلة بما يكفي للفلكنة الموضعية والتشتيت الدقيق للطور المطاطي.
لزوجة عالية وحمل عزم كبير
يفرض مصهور المطاطيات حملًا كبيرًا على نظام الدفع الرئيسي.
محرك بمغناطيس دائم (PM) بقدرة 250 kW مبرَّد بالماء + وصلة أمان
عزم دوران عالٍ عند السرعات المنخفضة، ومحرك أنظف لا يسحب الغبار، وحماية ميكانيكية من الحمل الزائد.
حقن الزيت والانزلاق
حقن كمية كبيرة من السائل في نقطة واحدة يسبّب انزلاق اللوالب وانحراف التركيبة.
حقن من فتحات متعددة عند مقاطع الأسطوانة 2 و3 و6 و7 و8
يُمتصّ الزيت تدريجيًا ويبقى ضغط البثق مستقرًا.
التصاق الحبيبات اللينة
خيوط المركّب اللين تنقطع وتلتصق وتترك ذيولًا.
التحبيب تحت الماء UWP500 + لوح قالب منتظم الحرارة
يجري القطع والتبريد معًا، فتخرج الحبيبات أكثر استدارة ولا تتكتّل.
الحلقة المائية أم تحت الماء: تحدّدها الصلادة
صلادة الحبيبات النهائية هي التي تحدّد طريقة التحبيب. وفيما يلي الخيارات المعتمدة في خطوط TPE لدينا.
المركّبات الأكثر صلادة وحبيبات المرحلة 1
مسار تبريد لطيف للمطاطيات اللزجة التي تظل محافظة على شكلها عند وجه القالب.
- TPV المرحلة 1، عملية من مرحلتينSAT95 · 500–600 كجم/ساعة
- SEBS + EVA لرغوة الأحذية والمقابض ناعمة الملمسSAT65 · L/D 48
- مركّبات TPR للأحذيةSAT65 / SAT75
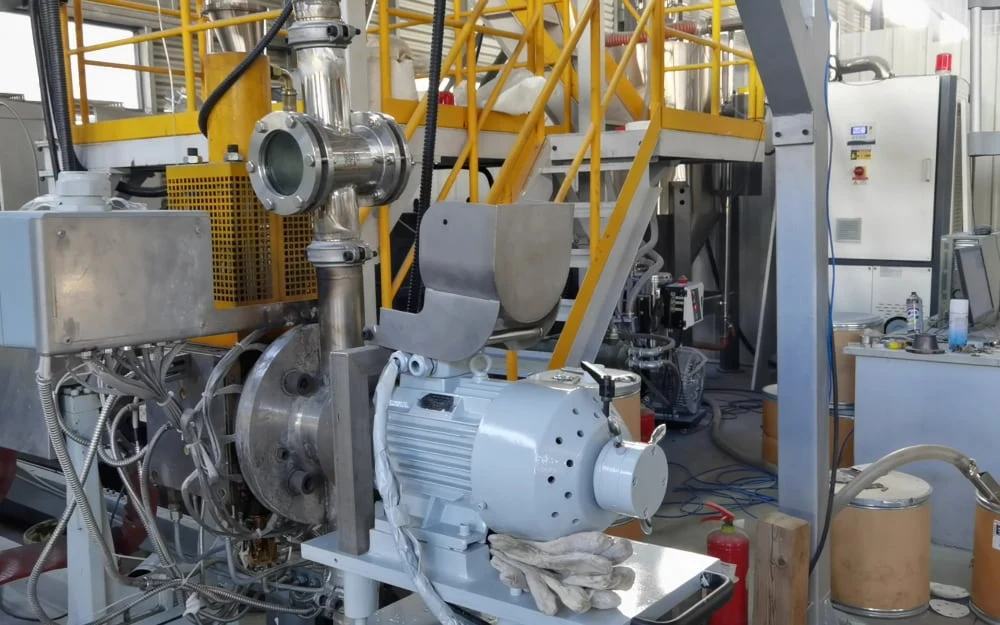
الحبيبات اللينة والمحمّلة بالزيت والدقيقة
القطع والتبريد في اللحظة نفسها، لدرجات TPV وTPE منخفضة الصلادة التي لا يستطيع تحبيب الخيوط معالجتها.
- البثق التفاعلي لـ TPV / TPESAT75 · UWP500
- خطوط TPE في البرازيل وبولندا وتركياSAT65–SAT110
- حبيبات TPU دقيقة، 1,200 ثقب بقطر 0.8 ممSAT40 · 80 كجم/ساعة
- كتل TPU / المطاط عند 80 °CTDD220 · 1 طن/ساعة
التحبيبنظام التحبيب بالحلقة المائية التحبيبنظام التحبيب تحت الماء
تركيب TPR للأحذية
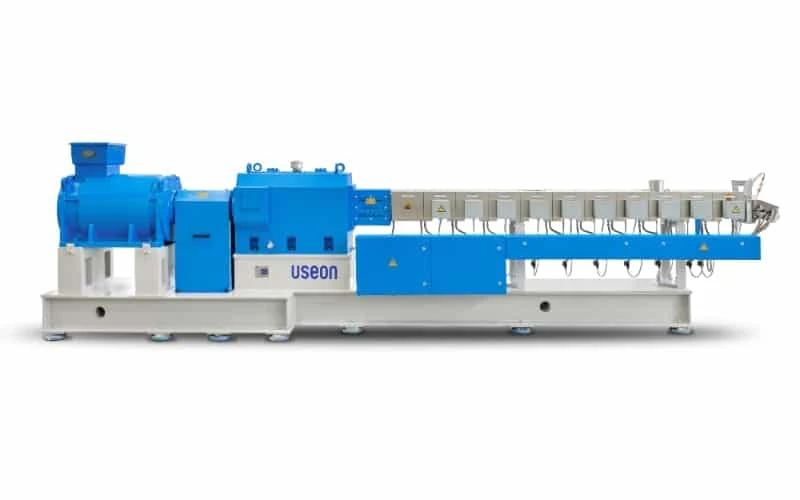
آلة ثنائية اللولب بدلًا من العجّانة
مقارنةً بالعملية التقليدية بعجّانة + آلة أحادية اللولب، تمنح آلة البثق ثنائية اللولب طاقة إنتاجية أكبر وتشتيتًا أفضل، ويسهل معها تغيير اللون. التحبيب بالحلقة المائية.
التركيبة الأساسية
- HIPS / GPPS
- SBS
- زيت البارافين
- CaCO₃
- السيليكا
- EVA
- مثبّت
- الإضافات
| الطراز | القطر (مم) | السرعة القصوى (دورة/دقيقة) | المحرك (kW) | L/D | الطاقة الإنتاجية (كجم/ساعة) |
|---|---|---|---|---|---|
| SAT65 | 62.4 | 500 | 160 | 52 | 400–500 |
| SAT75 | 71.4 | 500 | 220 | 52 | 700–800 |
مشروعخط تركيب TPR بطاقة 400 كجم/ساعة، فيتنامSAT65 مشروعخط TPE / TPR بطاقة 1,500 كجم/ساعة، البرازيلSAT110
المشاريع · البثق التفاعلي لـ TPV
TPV وTPE اللين على خط SAT75 واحد
احتاج مصنّع للدائن المطاطية الحرارية إلى خط واحد يجمع بين التركيب التقليدي لـ TPE والفلكنة الديناميكية لـ TPV، مع خصائص فيزيائية شديدة الثبات. وكانت معداته ذات نسبة L/D القصيرة قد أعطت تفاعلًا غير مكتمل وتذبذبات كبيرة.
- آلة البثق
- SAT75 · L/D 56
- الطاقة الإنتاجية
- 250–500 كجم/ساعة
- نظام الدفع
- محرك PM بقدرة 250 kW
- التحبيب
- UWP500
عزم المحرك الرئيسي وضغط القالب مستقران عبر نطاق الطاقة الإنتاجية المستهدفة.
حبيبات أكثر استدارة، مع الحدّ الفعّال من التصاق المواد اللينة.
يقلّل نظام التعشيق والتشغيل / الإيقاف بزر واحد الخطواتِ اليدوية وفترات التوقف الناتجة عن الأخطاء البشرية.
خطوط TPE المسلَّمة
مرتّبة حسب الطاقة الإنتاجية.
| الخط | المادة | الطاقة الإنتاجية | التحبيب |
|---|---|---|---|
| SAT110 · البرازيل | TPE / TPR | 1,500 كجم/ساعة | تحت الماء |
| آلة أحادية اللولب TDD220مغذٍّ قسري مخروطي | كتل TPU / المطاط عند 80 °C | 1,000 كجم/ساعة | تحت الماء |
| SAT95 · عملية من مرحلتين | TPV | 500–600 كجم/ساعة | الحلقة المائية |
| SAT75 · بولندا | مركّبات TPE | 500 كجم/ساعة | تحت الماء |
| SAT65 · تركيا | TPE | 500 كجم/ساعة | تحت الماء |
| SAT75 · L/D 56موضَّح أعلاه | الفلكنة الديناميكية لـ TPV + TPE | 250–500 كجم/ساعة | تحت الماء UWP500 |
| SAT65 · فيتنام | TPR | 400 كجم/ساعة | — |
| SAT75 · الصين | TPV | 350 كجم/ساعة | الحلقة المائية |
| SAT65 | TPV | 250–300 كجم/ساعة | تحت الماء |
| SAT40مرشّح · مضخة تروس | حبيبات TPU الدقيقة | 80 كجم/ساعة | تحت الماء |
| SAT40 · عملية من مرحلة واحدة | TPV: PP وEPDM وCaCO₃ والزيت | 40–80 كجم/ساعة | تحت الماء |
| SAT65-48 · 160 kW · 600 دورة/دقيقة | SEBS + EVA | — | الحلقة المائية |
| آلة ثنائية اللولب U7الفيديو في أعلى الصفحة | TPE | — | تحت الماء |
احصل على عرض سعر
أخبرنا بنوع TPE لديك، وشكل المطاط (حبيبات أو بالات)، ونسبة الزيت، والصلادة المطلوبة. وسننصحك بالتركيب على مرحلة واحدة أو مرحلتين، وبمواضع إدخال الزيت على امتداد الأسطوانة، وبما إذا كان التحبيب بالحلقة المائية أو تحت الماء يناسب حبيباتك.
- 01التركيبة وشكل المطاط ونسبة الزيت
- 02مرحلة واحدة أم مرحلتان ونسبة L/D
- 03الصلادة والتحبيب

Souder Chen
رئيس قسم تركيب البوليمرات
يعمل في USEON منذ 2008. خطوط تركيب البوليمرات بآلات البثق ثنائية اللولب، وخطوط إزالة المواد المتطايرة وإعادة التدوير.