
Élastomères thermoplastiques (TPE)
Les TPE, parfois appelés caoutchoucs thermoplastiques (TPR), associent les propriétés du caoutchouc à la facilité de mise en œuvre des plastiques. USEON construit des lignes de compoundage pour compounds TPV, TPR et SEBS ainsi que pour le TPU, avec le grand L/D, l’injection de liquide et la granulation qu’exigent ces matières souples chargées en huile.
- TPV
- TPS · TPR · SEBS
- TPU
- TPO · TPC · TPA
Six grandes familles de TPE commerciaux
La plupart des élastomères sont des thermodurcissables. Les TPE sont des copolymères ou des mélanges physiques d’un plastique et d’un caoutchouc : ils se moulent donc comme des plastiques.
TPSTPE-S
Copolymères à blocs styréniques
À base de SBS ou de SEBS. Doux au toucher et faciles à colorer ; base des compounds TPR pour chaussures et des grades de surmoulage soft-touch.
Applications typesSemelles de chaussures, poignées d’outils, surmoulage soft-touch
TPOTPE-O
Élastomères thermoplastiques polyoléfiniques
Mélanges de PP avec du caoutchouc EPDM ou POE, sans vulcanisation de la phase caoutchouc. Faible densité et bonne résistance aux intempéries.
Applications typesPare-chocs, peaux d’habillage intérieur, membranes d’étanchéité de toiture
TPVTPE-V
Vulcanisats thermoplastiques
PP et EPDM dont la phase caoutchouc est vulcanisée dynamiquement, pour l’élasticité et la tenue en température d’un caoutchouc avec la mise en œuvre d’un thermoplastique.
Applications typesJoints, profilés d’étanchéité de carrosserie, tuyaux, semelles sous rail de métro
TPUTPU
Polyuréthanes thermoplastiques
Segments polyuréthane durs et souples dans une même chaîne. Résistance à l’abrasion et élasticité élevées sur une large plage de dureté.
Applications typesGaines de câbles, films, chaussures
Micro-granulés de TPU 80 kg/h, SAT40 Granulation de TPU et morceaux de caoutchouc 1 t/h
TPCTPE-E
Copolyesters thermoplastiques
Segments polyester durs et polyéther souples. Conserve sa résistance à haute température et résiste aux huiles et à la fatigue en flexion.
Applications typesSoufflets de cardan, tuyaux, gaines de câbles
TPATPE-A
Polyamides thermoplastiques
Copolymères à blocs polyamide (PEBA). Légers, avec un rebond élevé et une bonne flexibilité à basse température.
Applications typesSemelles de chaussures de sport, tubulures médicales
Applications
Automobile
Fils et câbles
Construction et transport
Autres applications industrielles
TPV : une ou deux étapes ?
Le TPV est obtenu en vulcanisant du caoutchouc au sein d’un plastique fondu. Le caoutchouc est cisaillé en particules de taille micronique, une structure « mer-îles » qui confère au compound l’élasticité du caoutchouc et la mise en œuvre d’un plastique. Le procédé adapté dépend de la forme de votre EPDM et de votre débit.
EPDM sous forme de granulés
Étape 1 : PP 20–30 %, EPDM en granulés 40–50 %, CaCO₃ 10–20 %, huile 0–15 %, additifs 2–10 %
Étape 1 · prémélange, mélange, absorption de l’huile
- Grande bivis
- Anneau d’eau
Étape 2 · compoundage réactif
- Prémélange
- Dosage volumétrique
- Petite bivis · L/D 52
- Anneau d’eau ou sous eau
- Une grande extrudeuse peut alimenter plusieurs petites extrudeuses à l’étape 2.
- Une petite extrudeuse à jeu réduit est le point clé de l’étape 2.
- Des éléments de vis spéciaux prémélangent le liquide et le polymère.
EPDM en balles
Étape 1 : EPDM en balles, CaCO₃ 10–20 %, huile 0–30 %, additifs 2–10 %
Étape 1 · prémélange avec le CaCO₃, absorption de toute l’huile
- Malaxeur
- Gavage
- Monovis
- Granulés ou morceaux broyés
Étape 2 · compoundage réactif, avec le PP
- Dosage pondéral
- Bivis · L/D 52
- Anneau d’eau ou sous eau
- Un grand L/D et un réducteur à couple élevé assurent un temps de réaction et une dispersion suffisants.
- Le dosage pondéral est préférable pour l’étape 2.
Machine · étape 1
Extrudeuse monovis TDDavec gaveuse conique, après le malaxeurVulcanisation dynamique en un seul passage
PP, EPDM, CaCO₃, huile et additifs sur une seule ligne ; l’huile est injectée par étapes le long du fourreau.
Une seule ligne · réaction, dispersion, granulation
- Doseurs pondéraux principal et latéraux
- Injection d’huile multipoint
- Bivis · L/D 56
- Filtre · vanne de dérivation
- Granulation sous eau
- L’injection fractionnée évite la sur-lubrification locale et le patinage des vis.
- La régulation de température par zones maintient une fenêtre de réaction stable.
| Modèle | Diamètre (mm) | Vitesse max. (tr/min) | Moteur (kW) | L/D | Débit (kg/h) |
|---|---|---|---|---|---|
| SAT75 | 71,4 | 500 | 220 | 48 | 500–600 |
| SAT95 | 93 | 500 | 355 | 40 | 800–900 |
| Modèle | Volume du malaxeur (litres) | Diamètre de vis (mm) | Vitesse de vis (tr/min) | Moteur (kW) | Débit (kg/h) |
|---|---|---|---|---|---|
| K75-TDD180 | 75 | 180 | 75 | 110/90 | 300–400 |
| K110-TDD220 | 110 | 220 | 75 | 160/110 | 600–700 |
| Modèle | Diamètre (mm) | Vitesse max. (tr/min) | Moteur (kW) | L/D | Débit (kg/h) |
|---|---|---|---|---|---|
| SAT52 | 51,4 | 600 | 110 | 52 | 200–300 |
| SAT65 | 62,4 | 600 | 220 | 52 | 300–400 |
| SAT75 | 71,4 | 600 | 315 | 52 | 500–600 |
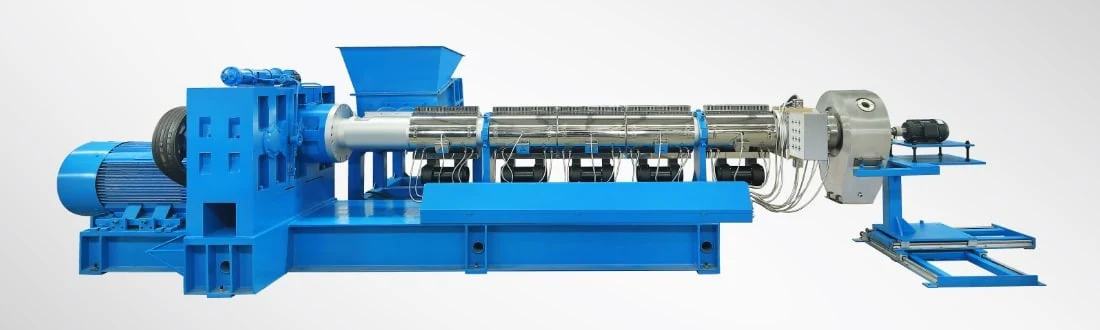
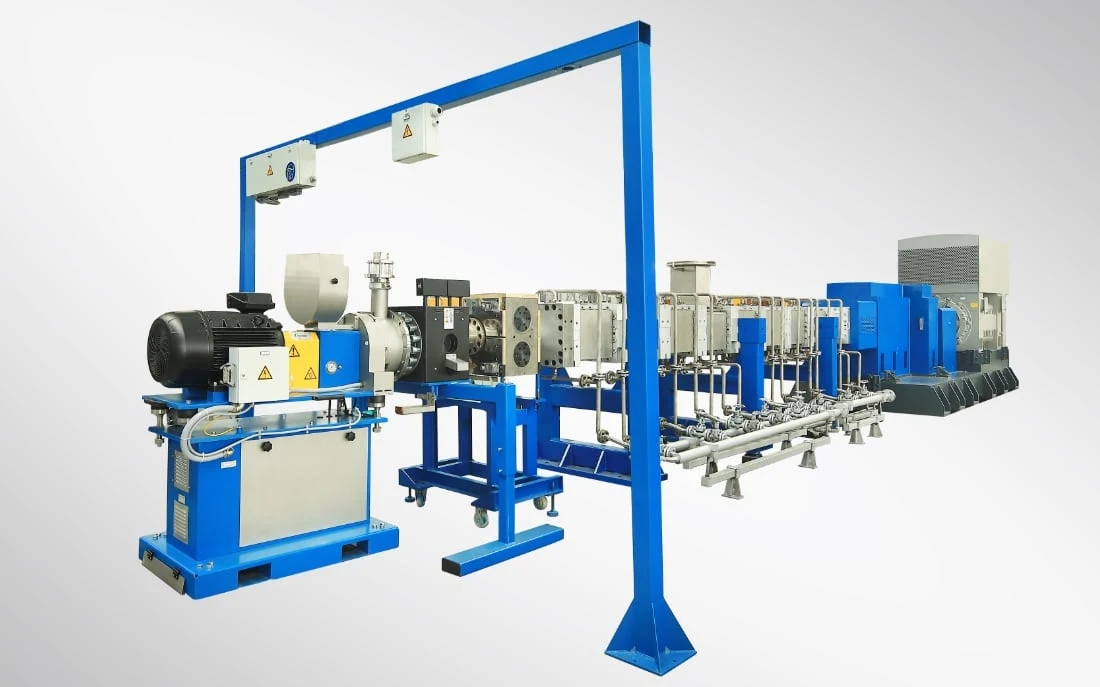
Au cœur d’une extrudeuse réactive pour TPV
Sur notre ligne TPV SAT75 : quatre choix techniques pour les trois difficultés de la mise en œuvre des élastomères, à savoir la réaction, l’alimentation et la granulation.
Maîtrise de la vulcanisation dynamique
Un temps de réaction trop court laisse la vulcanisation incomplète ; un cisaillement excessif fait s’emballer la température.
L/D 56 + régulation de température par zones
Une fenêtre de temps de séjour suffisamment longue pour la vulcanisation in situ et la dispersion fine de la phase caoutchouc.
Viscosité élevée et forte charge de couple
Les élastomères fondus imposent une charge élevée à l’entraînement principal.
Moteur à aimants permanents refroidi à l’eau de 250 kW + accouplement de sécurité
Couple élevé à basse vitesse, un moteur plus propre qui n’aspire pas de poussière, et une protection mécanique contre les surcharges.
Injection d’huile et patinage
Une grande quantité de liquide injectée en un seul point fait patiner les vis et dériver la formule.
Injection multipoint sur les éléments 2, 3, 6, 7, 8
L’huile est absorbée progressivement ; la pression d’extrusion reste stable.
Les granulés souples collent
Les joncs de compound souple cassent, collent et laissent des filaments.
Granulation sous eau UWP500 + plaque filière à température homogène
La coupe et le refroidissement ont lieu simultanément ; les granulés sortent plus ronds et ne s’agglomèrent pas.
Anneau d’eau ou sous eau : selon la dureté
La dureté des granulés finis détermine le mode de granulation. Voici les choix retenus sur nos lignes TPE.
Compounds plus durs et granulés de l’étape 1
Un refroidissement en douceur pour les élastomères collants qui gardent leur forme à la face de filière.
- TPV étape 1, procédé en deux étapesSAT95 · 500–600 kg/h
- SEBS + EVA pour mousses de chaussures et poignées soft-touchSAT65 · L/D 48
- Compounds TPR pour chaussuresSAT65 / SAT75
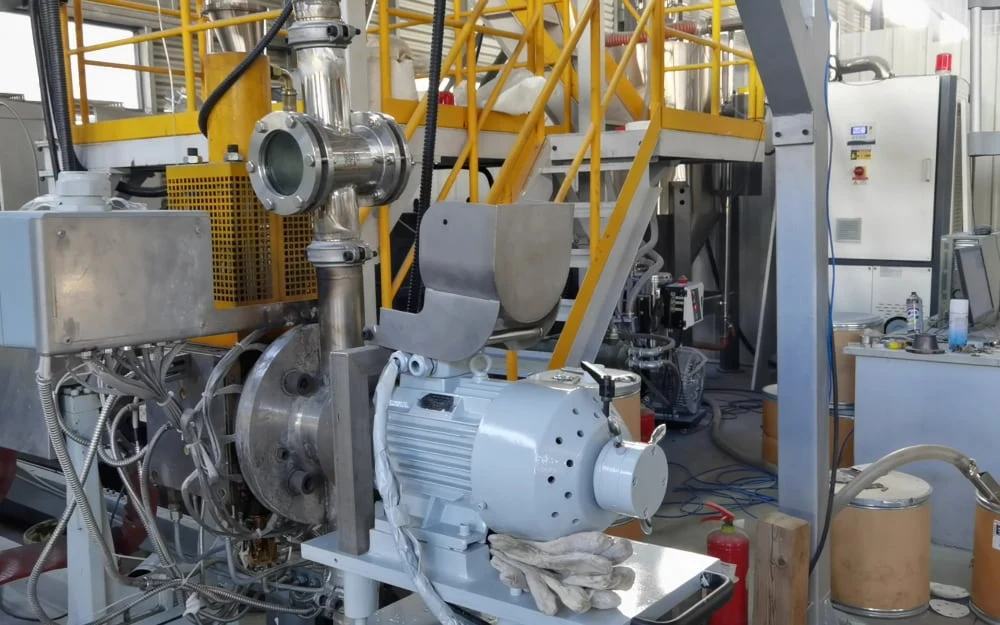
Granulés souples, chargés en huile, et micro-granulés
Coupe et refroidissement au même instant, pour les TPV et TPE de faible dureté que la granulation en joncs ne peut pas traiter.
- Extrusion réactive TPV / TPESAT75 · UWP500
- Lignes TPE au Brésil, en Pologne, en TurquieSAT65–SAT110
- Micro-granulés de TPU, 1 200 trous de 0,8 mmSAT40 · 80 kg/h
- TPU et morceaux de caoutchouc à 80 °CTDD220 · 1 t/h
GranulationSystème de granulation à anneau d’eau GranulationSystème de granulation sous eau
Compoundage de TPR pour chaussures
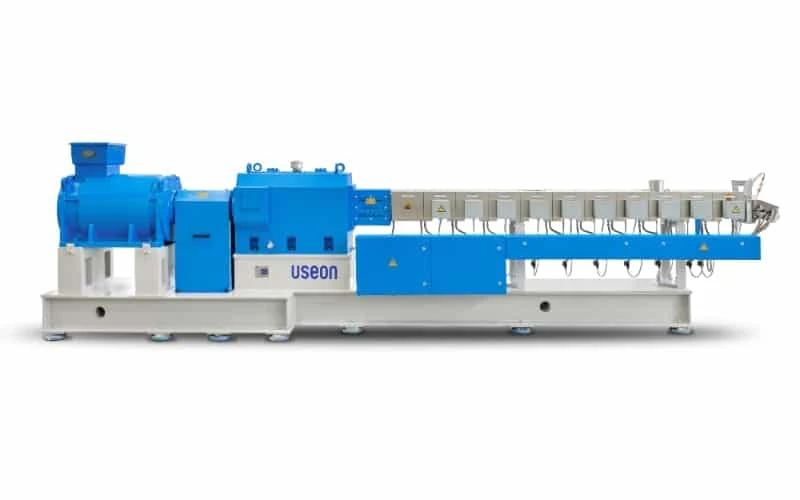
Une bivis à la place d’un malaxeur
Par rapport au procédé traditionnel malaxeur + monovis, l’extrudeuse bivis offre un débit supérieur et une meilleure dispersion, et facilite les changements de couleur. Granulation à anneau d’eau.
Formulation de base
- PS choc / GPPS
- SBS
- Huile de paraffine
- CaCO₃
- Silice
- EVA
- Stabilisant
- Additifs
| Modèle | Diamètre (mm) | Vitesse max. (tr/min) | Moteur (kW) | L/D | Débit (kg/h) |
|---|---|---|---|---|---|
| SAT65 | 62,4 | 500 | 160 | 52 | 400–500 |
| SAT75 | 71,4 | 500 | 220 | 52 | 700–800 |
ProjetLigne de compoundage de TPR de 400 kg/h, Viêt NamSAT65 ProjetLigne TPE / TPR de 1 500 kg/h, BrésilSAT110
Projets · extrusion réactive de TPV
TPV et TPE souples sur une seule ligne SAT75
Un fabricant d’élastomères thermoplastiques avait besoin d’une seule ligne pour le compoundage classique de TPE et la vulcanisation dynamique de TPV, avec des propriétés physiques très régulières. Son équipement à L/D court donnait une réaction incomplète et de fortes fluctuations.
- Extrudeuse
- SAT75 · L/D 56
- Débit
- 250–500 kg/h
- Entraînement
- 250 kW, aimants permanents
- Granulation
- UWP500
Couple du moteur principal et pression en filière stables sur toute la plage de capacité visée.
Granulés plus ronds ; collage des matières souples efficacement maîtrisé.
Les verrouillages et le démarrage / arrêt par une seule touche réduisent les interventions manuelles et les arrêts dus aux erreurs humaines.
Lignes TPE livrées
Classés par débit.
| Ligne | Matière | Débit | Granulation |
|---|---|---|---|
| SAT110 · Brésil | TPE / TPR | 1 500 kg/h | Sous eau |
| Monovis TDD220gaveuse conique | TPU et morceaux de caoutchouc à 80 °C | 1 000 kg/h | Sous eau |
| SAT95 · procédé en deux étapes | TPV | 500–600 kg/h | Anneau d’eau |
| SAT75 · Pologne | Compounds TPE | 500 kg/h | Sous eau |
| SAT65 · Turquie | TPE | 500 kg/h | Sous eau |
| SAT75 · L/D 56présentée ci-dessus | Vulcanisation dynamique de TPV + TPE | 250–500 kg/h | Sous eau UWP500 |
| SAT65 · Viêt Nam | TPR | 400 kg/h | — |
| SAT75 · Chine | TPV | 350 kg/h | Anneau d’eau |
| SAT65 | TPV | 250–300 kg/h | Sous eau |
| SAT40filtre · pompe à engrenages | Micro-granulés de TPU | 80 kg/h | Sous eau |
| SAT40 · procédé en une étape | TPV : PP, EPDM, CaCO₃, huile | 40–80 kg/h | Sous eau |
| SAT65-48 · 160 kW · 600 tr/min | SEBS + EVA | — | Anneau d’eau |
| Bivis U7vidéo en tête de page | TPE | — | Sous eau |
Demander un devis
Indiquez-nous votre type de TPE, la forme de votre caoutchouc (granulés ou balles), la teneur en huile et la dureté souhaitée. Nous vous conseillerons sur le compoundage en une ou deux étapes, sur les points d’injection de l’huile le long du fourreau et sur le mode de granulation, à anneau d’eau ou sous eau, adapté à vos granulés.
- 01Formule, forme du caoutchouc et teneur en huile
- 02Une ou deux étapes et L/D
- 03Dureté et granulation

Souder Chen
Responsable de la division Compoundage
Chez USEON depuis 2008. Lignes bivis de compoundage, de dévolatilisation et de recyclage.