
Machine pour non-tissé meltblown
USEON construit des lignes de production meltblown performantes pour le non-tissé meltblown en PP. Les équipements meltblown fonctionnent de manière stable, avec un débit et un rendement élevés.
- Laize du produit, trois modèles
- 1 600–3 200mm
- Plage de grammage
- 10–200g/m²
- Capacité
- 1 500–4 000kg/jour
- Vitesse maximale
- 80m/min
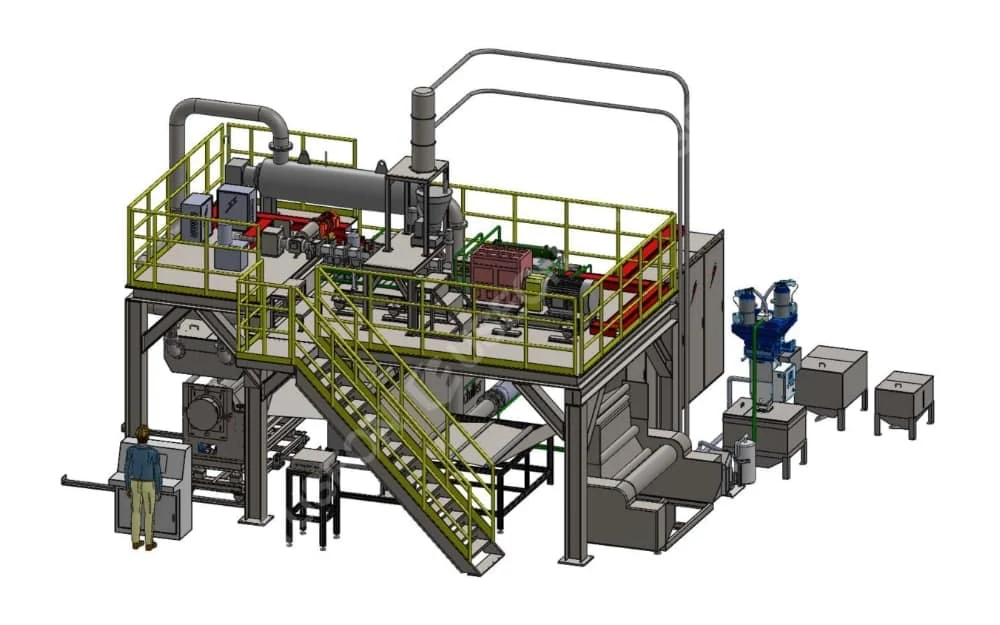
Schéma de procédé de la ligne de production meltblown
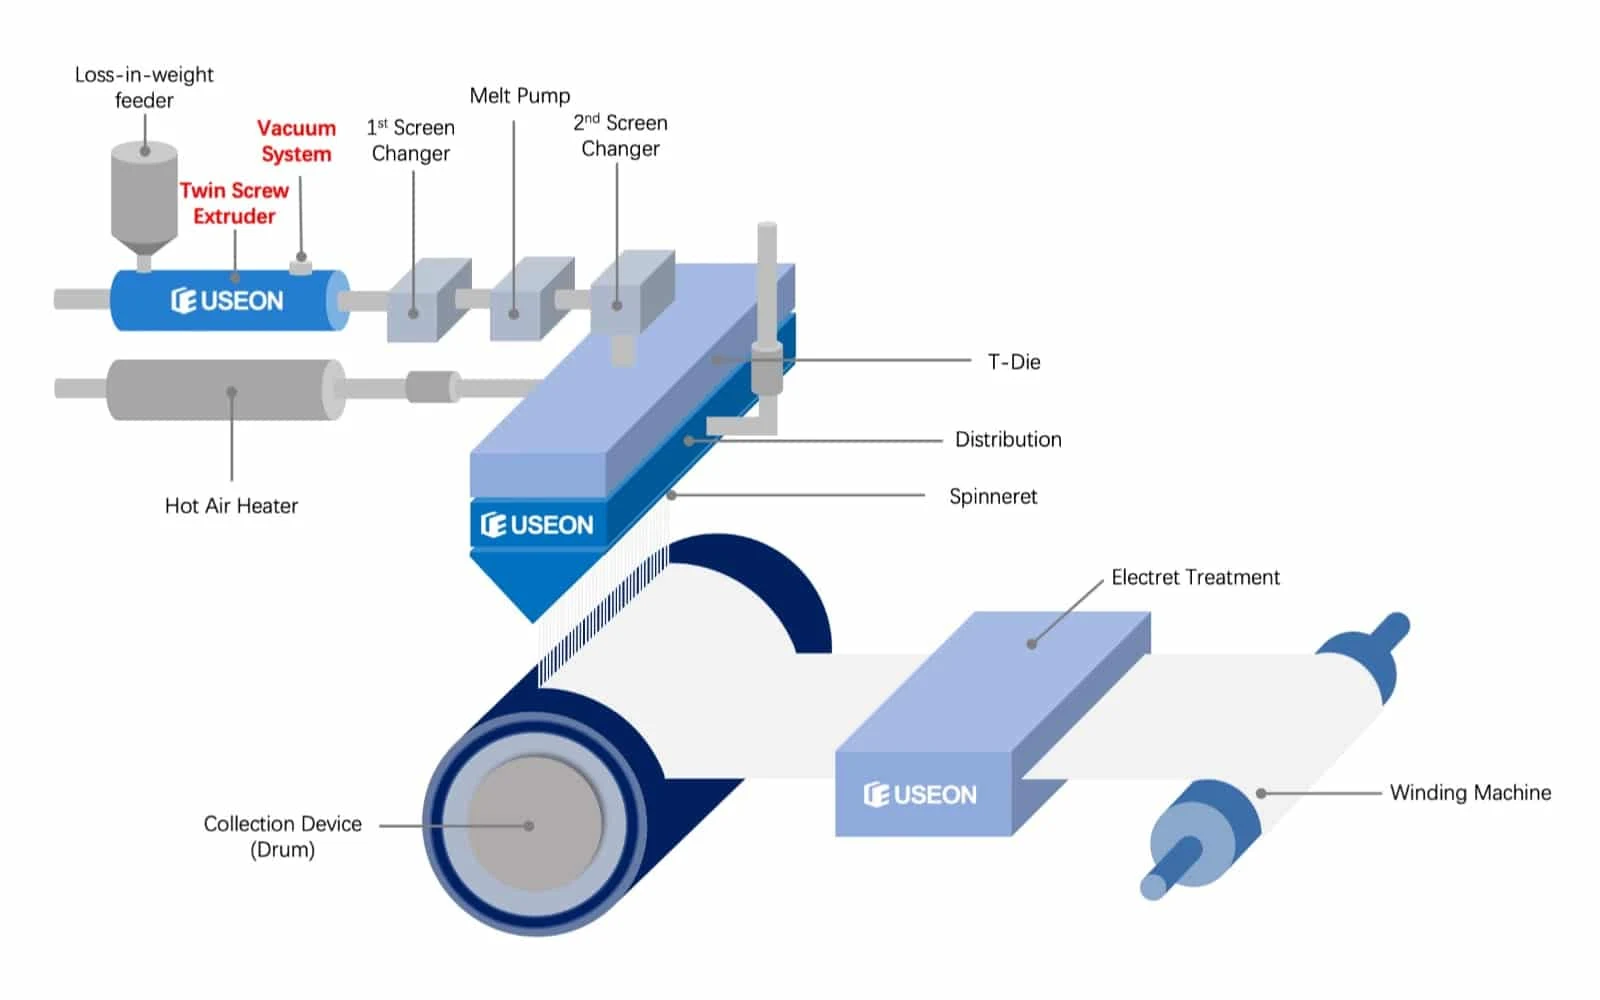
Le procédé meltblown utilise de l’air chaud à grande vitesse pour étirer un mince filet de polymère fondu extrudé par les orifices de la filière. Il se forme des fibres ultrafines qui se déposent sur la toile ou le tambour et, par auto-adhésion, constituent un non-tissé.
Le déroulement du procédé
- Mélange du polymère
- Extrusion à l’état fondu
- Filtrer
- Pompe à engrenages
- Filière
- Traitement électret
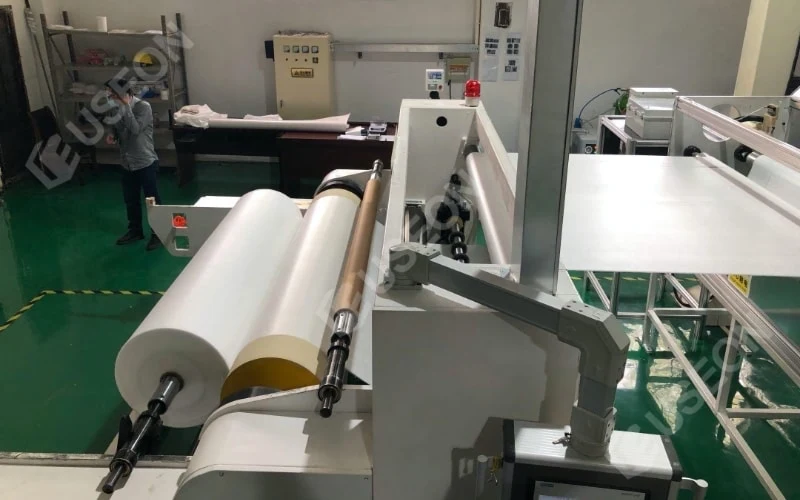
- Système d’enroulement
- Doseur pondéral
- Extrudeuse bivis
- Système de vide
- Changeur de filtre (deux unités)
- Groupe pompe à engrenages
- Système de chauffage de l’air chaud
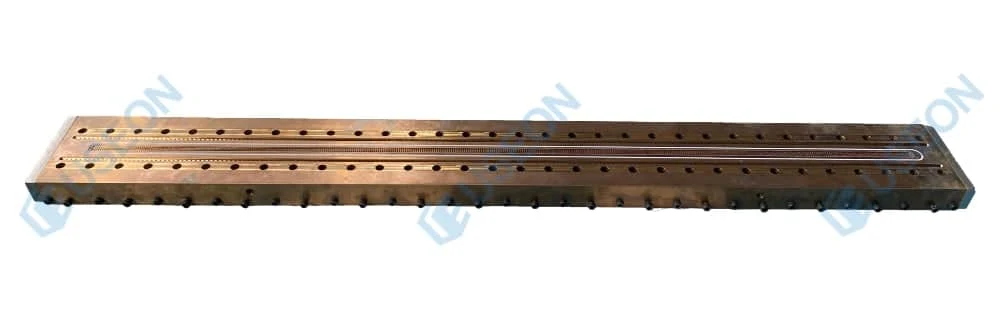
- Bloc meltblown (filière en T, distribution, filière à capillaires)
- Dispositif de collecte (convoyeur ou tambour)
- Dispositif électret électrostatique haute tension
- Enrouleuse
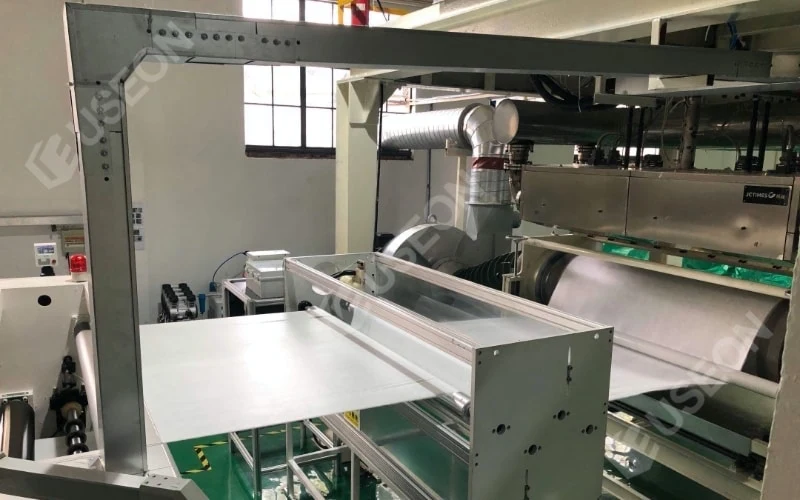
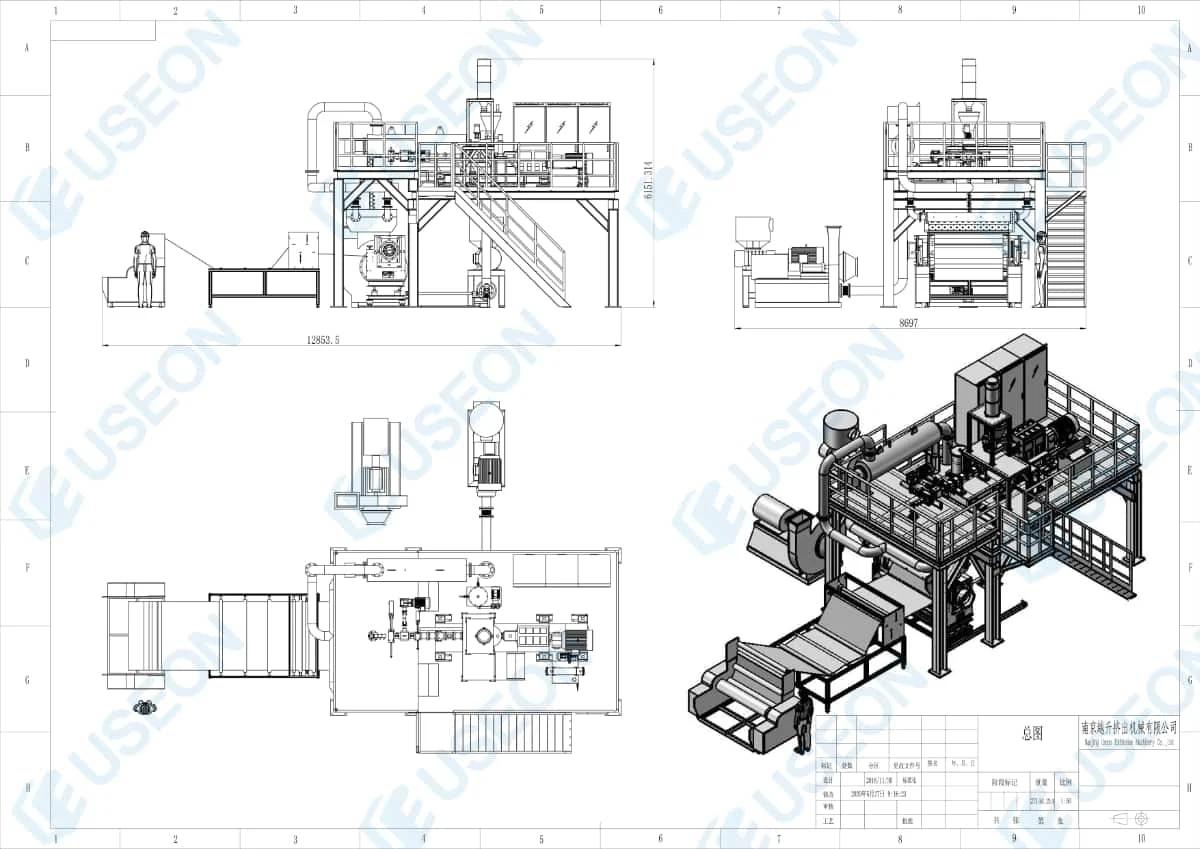
Caractéristiques de la machine pour non-tissé meltblown
| Modèle | Laize du produit (mm) | Plage de grammage (g/m²) | Capacité (kg/jour) | Vitesse max. (m/min) |
|---|---|---|---|---|
| UM-1600 | 1600 | 10–200 | 1500–2000 | 80 |
| UM-2400 | 2400 | 10–200 | 1800–2800 | 80 |
| UM-3200 | 3200 | 10–200 | 3000–4000 | 80 |
Le non-tissé produit par la ligne
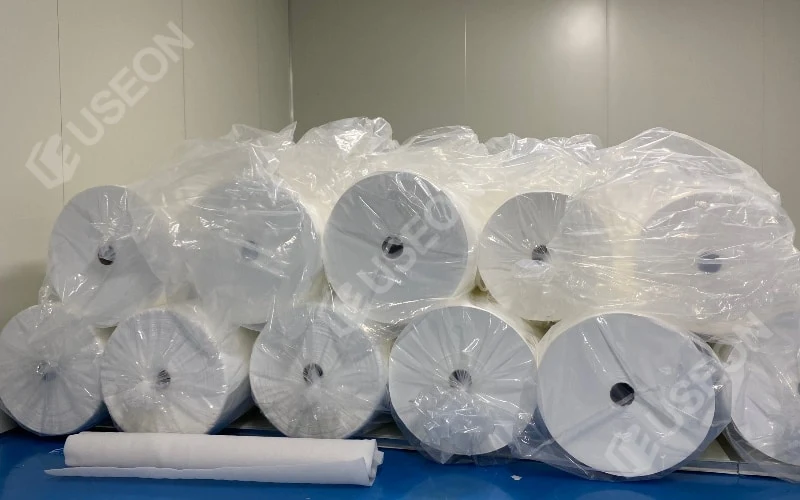
Le non-tissé meltblown est fabriqué principalement à partir de PP à indice de fluidité élevé (1 200 / 1 500 / 1 800 g/10 min sous 2,16 kg, 230 °C).
PFE supérieure à 99
25 g/m², une couche, NaCl, 32 L/min : efficacité de filtration supérieure à 99 %.
De 1 à 5 µm
Les fibres ultrafines, avec de nombreux vides et une structure gonflante, assurent de bonnes propriétés de filtration, de barrière, d’isolation thermique et d’absorption d’huile.
Chargé d’électricité statique
Le traitement électret charge le non-tissé meltblown en PP, ce qui explique pour l’essentiel ses performances de filtration.
Comment installer la filière meltblown
- Étape 1 : chauffer l’équipement pour faire fondre et éliminer les résidus de matière première
- Étape 2 : monter la filière et serrer les vis à la clé dynamométrique
- Étape 3 : contrôler la filière et effectuer les réglages fins
- Étape 4 : tester la machine et vérifier le fonctionnement de l’équipement
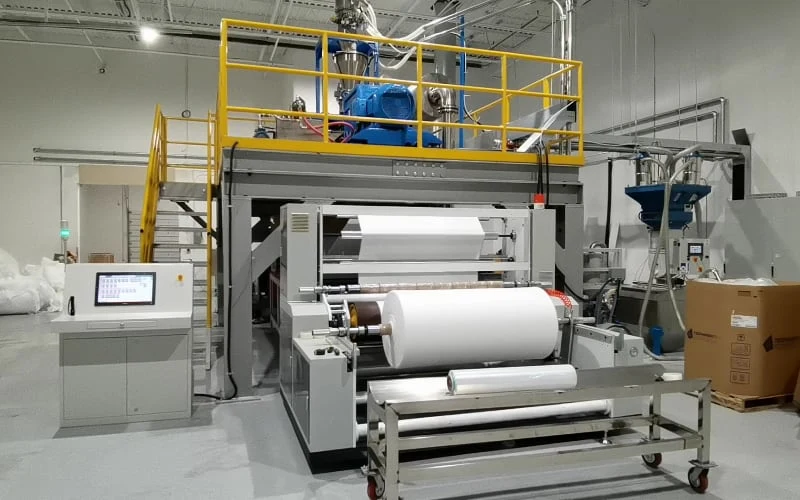 UM1200
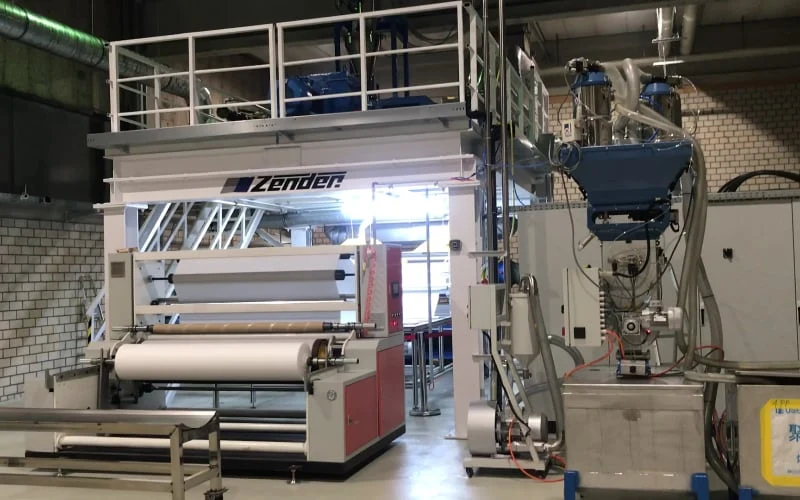 UM1600
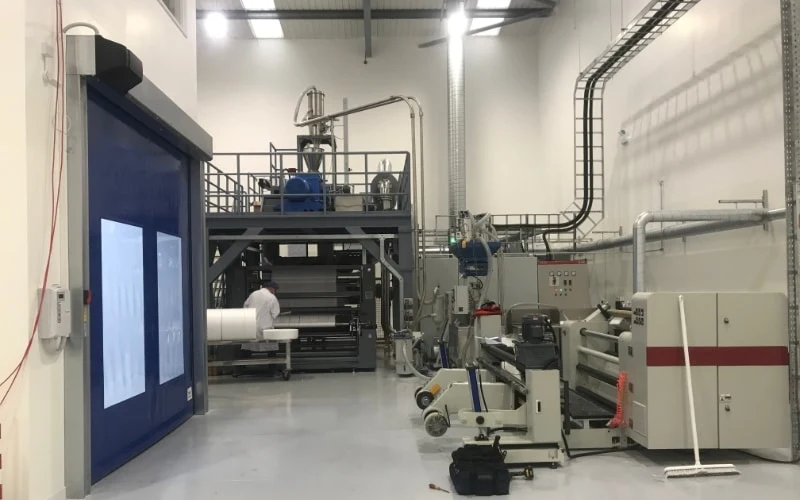 UM1200
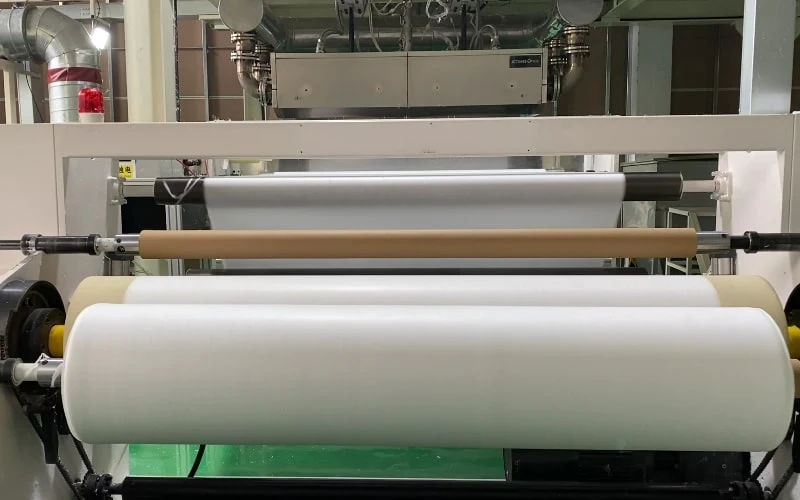 UM1600
FAQ
Quelles matières premières faut-il pour produire du meltblown sur votre machine ?
Du PP et un mélange-maître électret (2–3 %).
Une filière de rechange et un système de nettoyage des filières (four de pyrolyse) sont-ils inclus dans la fourniture ?
Oui, et même une refendeuse est incluse.
Le montage et l’assistance à la mise en service par votre personnel sont-ils inclus ?
Oui, le service est notre principal atout concurrentiel. Les frais de déplacement ne sont toutefois pas compris.
Quels sont les besoins en électricité ?
Pour l’UM1600, un transformateur de 400 kVA est nécessaire. La consommation moyenne est d’environ 180 kW.
Votre ligne est-elle dédiée aux médias filtrants pour masques ou peut-elle être facilement adaptée à d’autres produits de filtration, comme les filtres à poches, les filtres d’habitacle, etc. ?
Elle est actuellement dédiée aux médias filtrants pour masques. Moyennant de légères modifications, elle peut produire d’autres matériaux, comme des lingettes et du feutre absorbant d’huile.
Combien d’opérateurs faut-il par poste ?
Trois.
La ligne doit-elle fonctionner 24 h/24 ?
Oui, la ligne doit fonctionner en continu 24 h/24, car chaque démarrage exige au moins deux heures de chauffe. Chaque démarrage et chaque arrêt génèrent des déchets.
Demander un devis
Décrivez-nous le non-tissé que vous prévoyez de fabriquer : laize, grammage et niveau de filtration. Les spécifications et configurations influent fortement sur le prix ; nous établissons donc le devis en fonction de votre produit.
- 01Laize, grammage (g/m²) et niveau de filtration
- 02Production journalière et modèle
- 03Configuration, installation et devis

Souder Chen
Responsable de la division Compoundage
Chez USEON depuis 2008. Lignes bivis de compoundage, de dévolatilisation et de recyclage.