
Extrusion de mousse
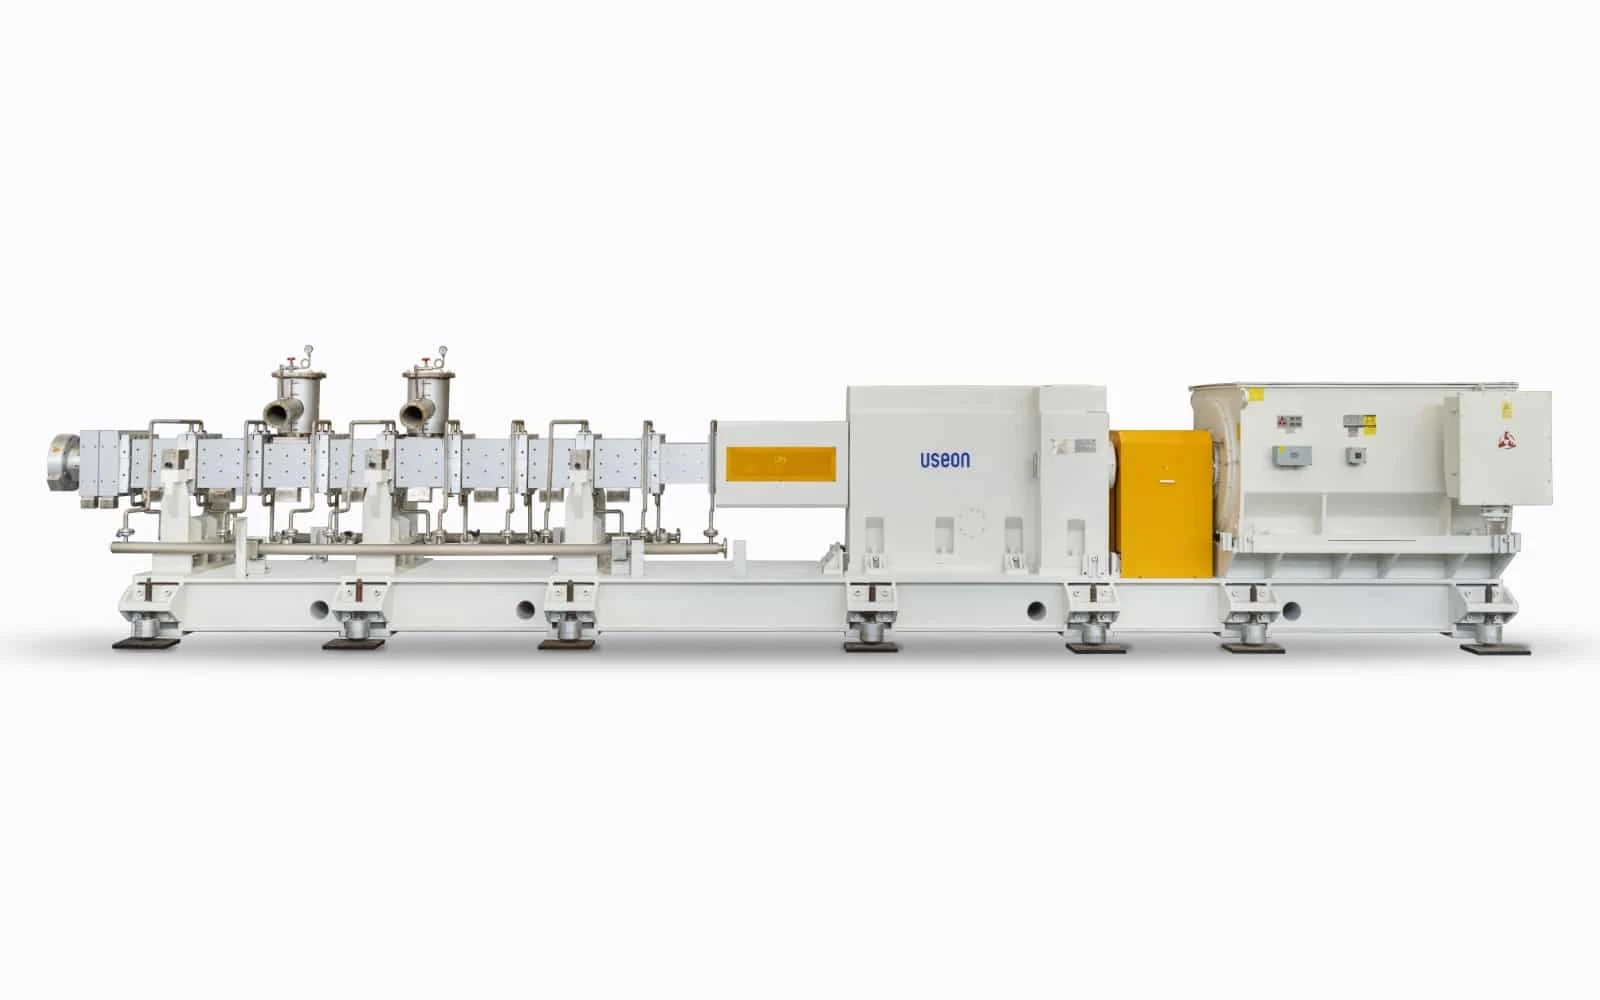
USEON construit des lignes complètes d’extrusion de mousse pour panneaux, feuilles et billes, en systèmes mono-étage et bi-étage. D’une ligne de laboratoire de 10 kg/h à des lignes de production de 3 000 kg/h, chacune avec son système d’agent gonflant et sa commande intelligente.
- Panneaux
- Feuilles
- Billes
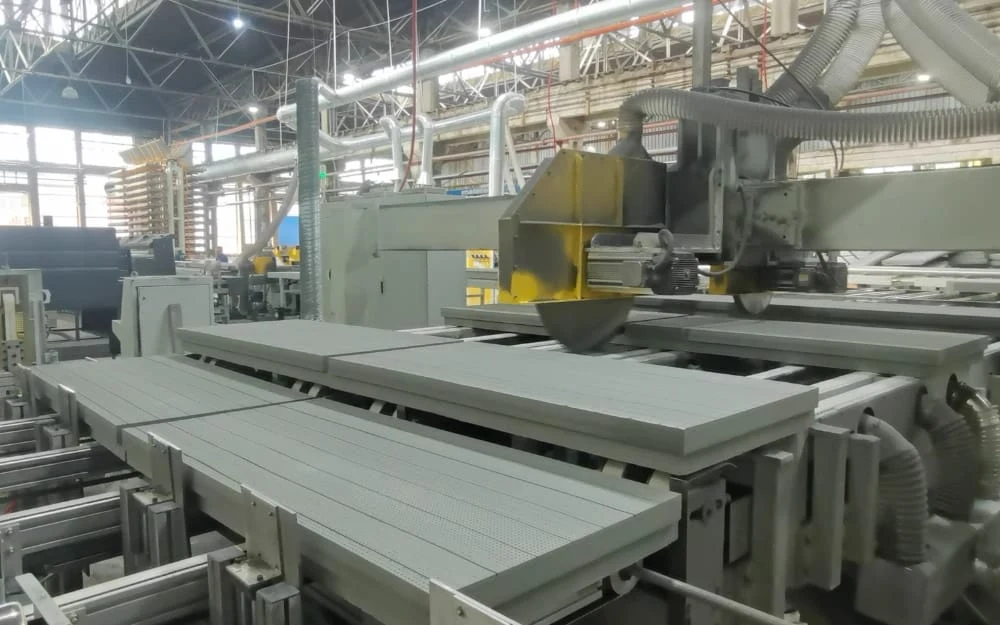
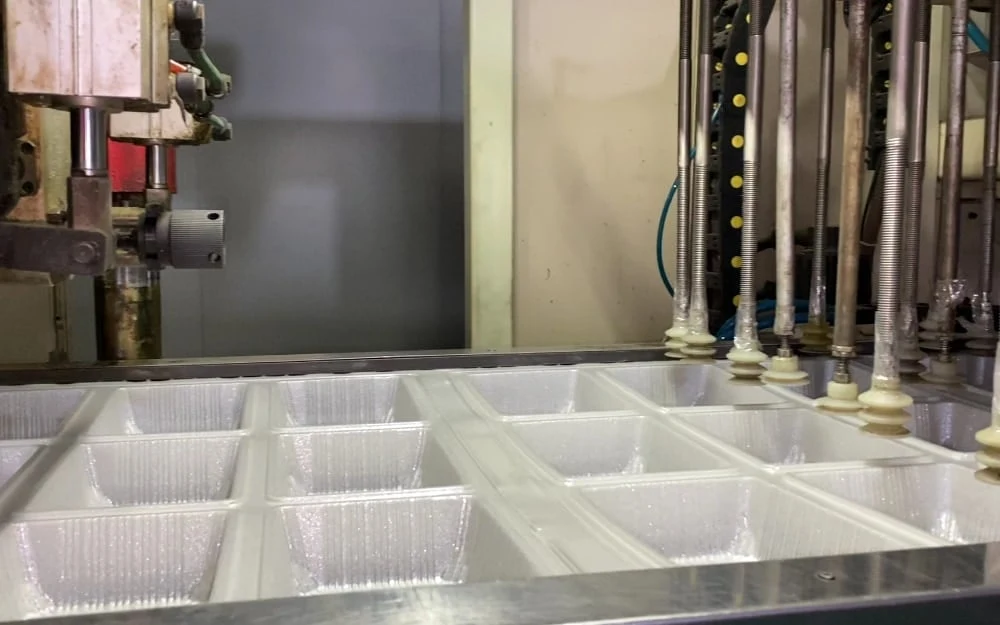
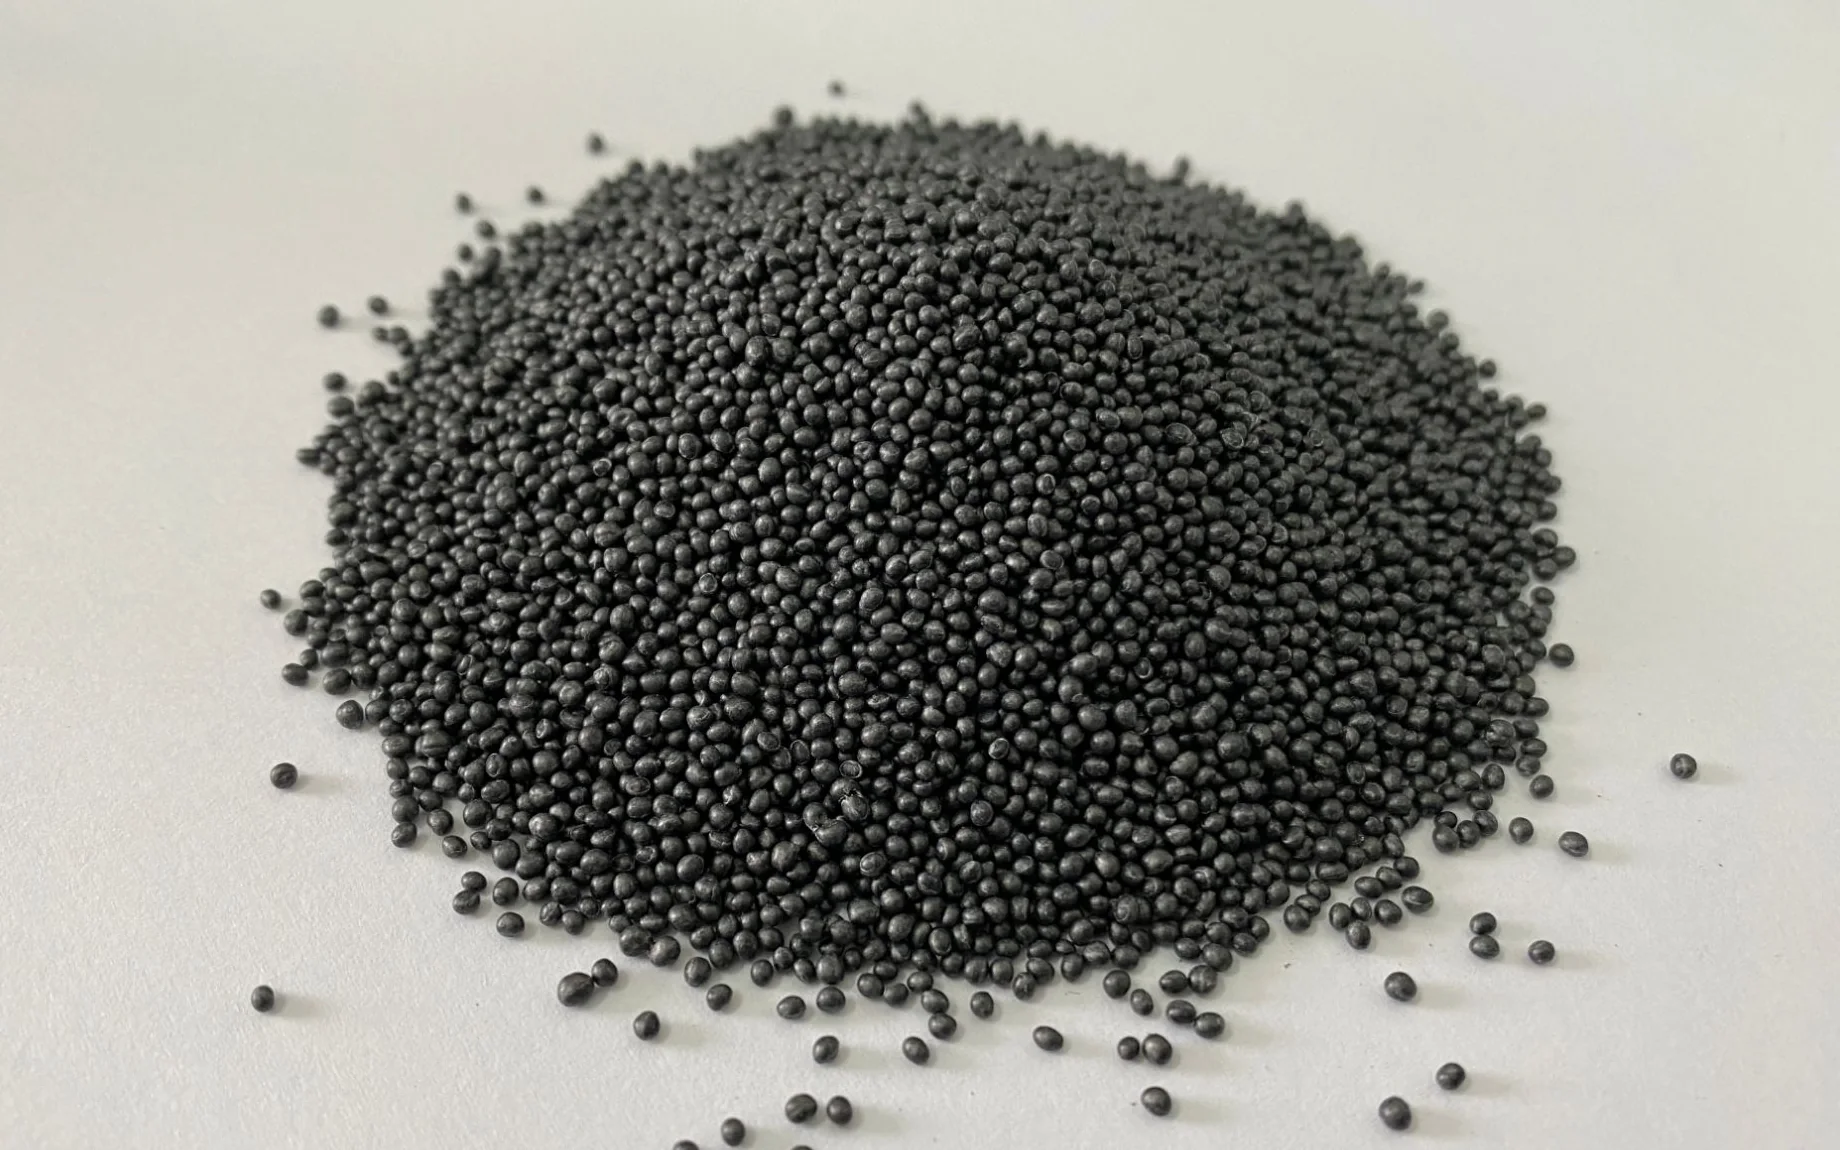
Trouvez votre ligne selon ce que vous produisez
Sept lignes, trois formes de produit. Partez de la forme de la mousse, puis du polymère.
Plaque
Isolation et matériaux d’âme
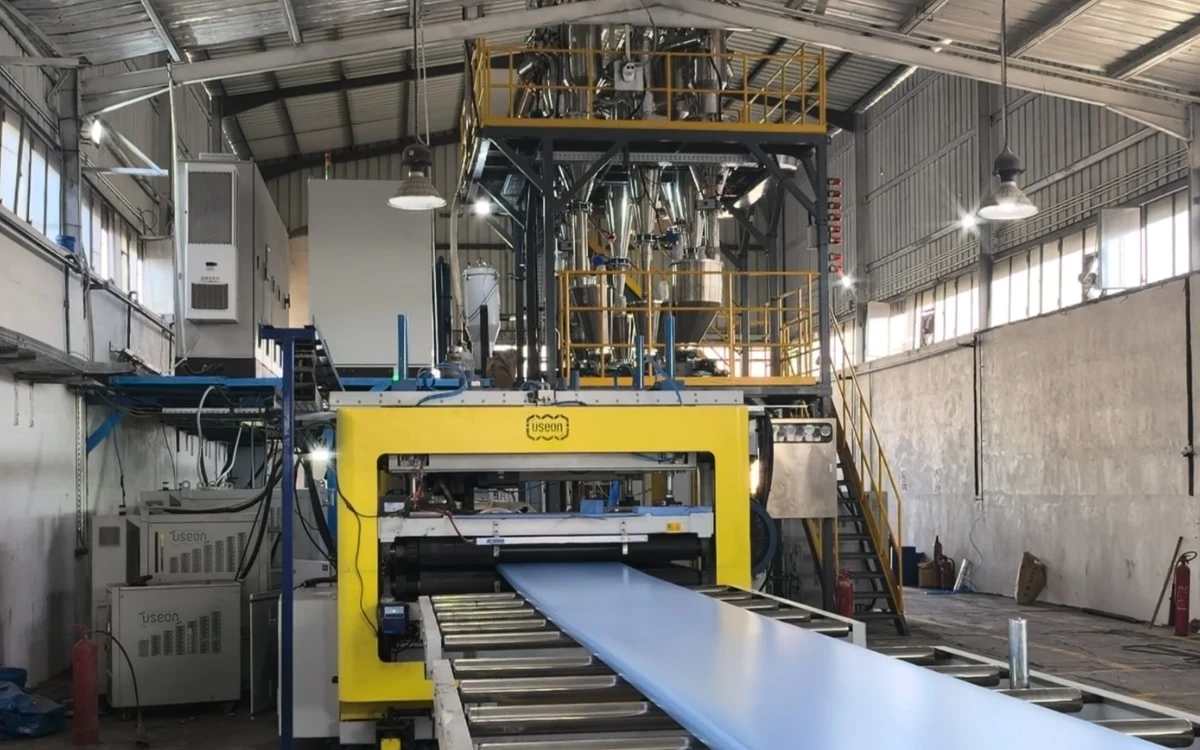 Panneaux XPSLigne de production XPS au CO₂ · série ECOFELPSPS recycléDébit200–3 000 kg/hMasse volumique du panneau25–50 kg/m³Ligne de production XPS
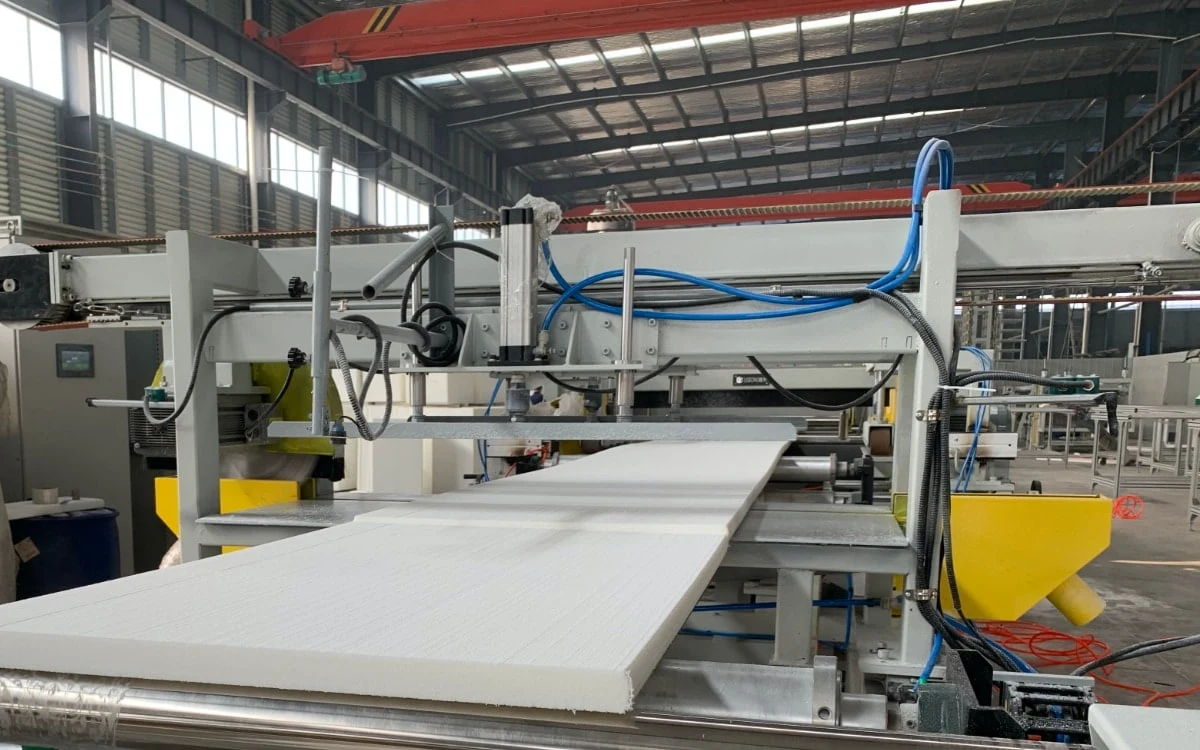 Âme en mousse PETPour pales d’éoliennes et composites, à partir de paillettes de bouteilles recycléesPETpaillettes de bouteillesDébit80–800 kg/hMasse volumique de l’âme80–350 kg/m³Ligne d’âme en mousse PET
Feuille
Thermoformage et calage
 Feuilles de mousse XPEMousse PE réticulée chimiquement ; machines XPE et IXPEPEÉpaisseur de feuille3–12 mmMasse volumique de la feuille25–135 kg/m³Ligne de feuilles de mousse XPE Feuilles microcellulairesUne âme expansée à cellules fermées entre deux peaux compactes, pour le thermoformagePETPLAPSPCPar rapport à une feuille PET compacte30–40 % plus légèreFeuille PLA0,5–1,5 mmLignes de feuilles microcellulaires
Billes
Pour le moulage à la vapeur
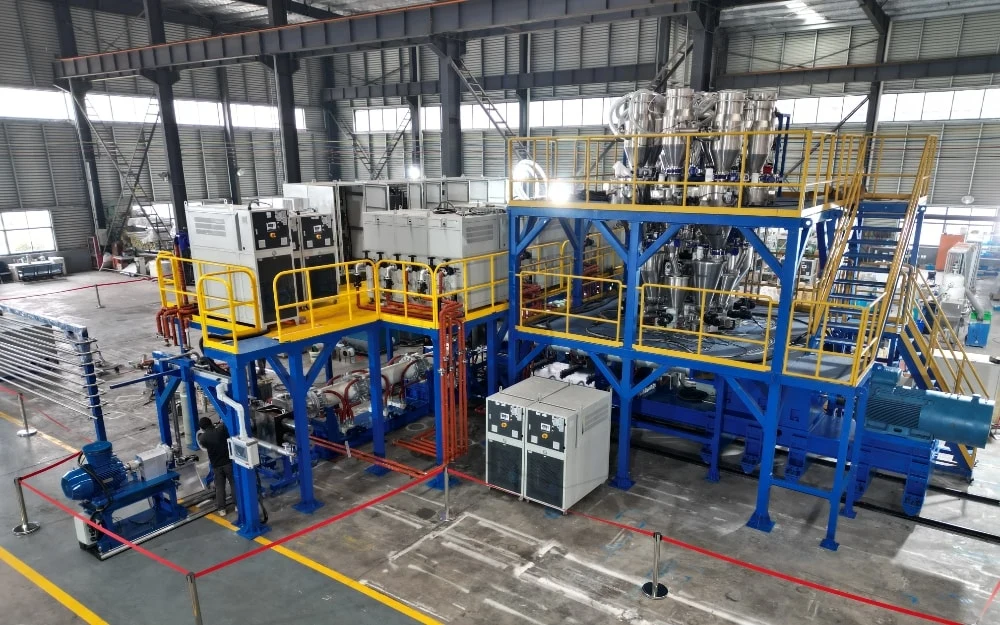 Billes de PSE par extrusionPSE graphité, coloré et recyclé, coupé sous eauPS+ graphiteDébit200–3 000 kg/hConductivité thermique< 0,030 W/(m·K)Ligne de billes de PSE
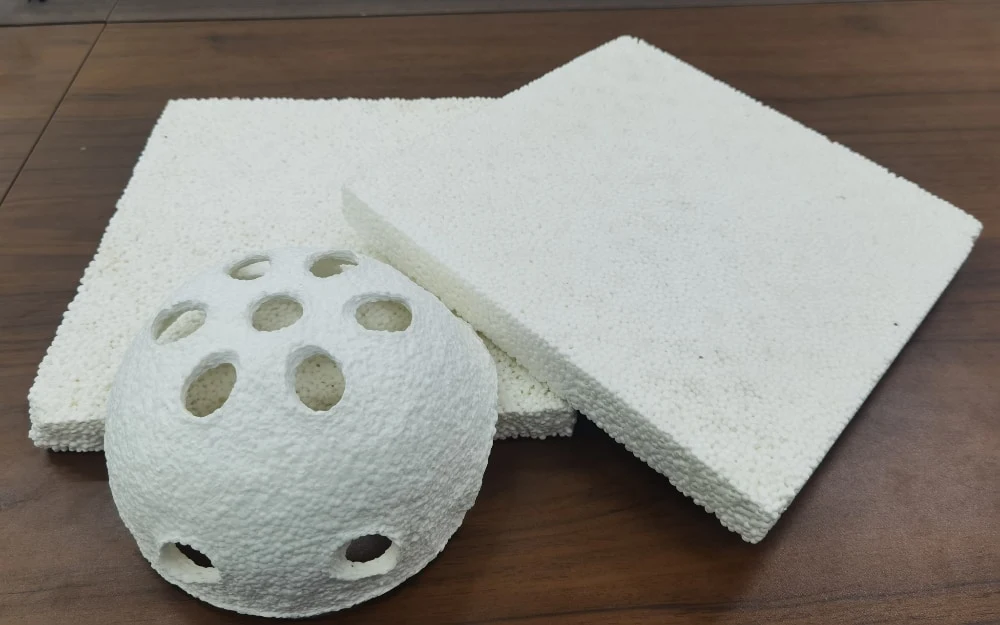 Billes de mousse PLAUne alternative compostable au PSE, expansée au CO₂PLAMasse volumique des billes20–200 g/LCertificationDIN CERTCOLigne de billes de mousse PLA
Les lignes comparées
La masse volumique de la mousse distingue les lignes : de la mousse de billes à 20 kg/m³ à la feuille microcellulaire, à peine plus légère que le polymère compact.
Échelle logarithmique. Plages indiquées sur la page de chaque ligne ; la masse volumique des billes PLA y est donnée en g/L et celle de la feuille PLA en g/cm³. Les billes de PSE par extrusion sortent de la ligne non expansées : elles n’ont donc pas de masse volumique de mousse ici.
| Ligne | Forme | Polymère | Mode d’expansion | Débit |
|---|---|---|---|---|
| Panneaux XPS | Plaque | PS, PS recyclé | Agent gonflant injecté dans la matière fondue : CO₂, seul ou combiné. Tandem TDS + TDD. | 200–3 000 kg/h |
| Âme en mousse PET | Plaque | PET, paillettes de bouteilles | Extrusion réactive et moussage au CO₂ sur une même ligne. | 80–800 kg/h |
| Feuilles de mousse XPE | Feuille | PE | Chimique : une feuille mère est extrudée et réticulée, puis expansée dans un four d’expansion. | jusqu’à 200–300 kg/h |
| Feuilles microcellulaires | Feuille | PET, PLA (PS, PC) | Âme à cellules fermées formée dans la couche centrale ; les peaux restent compactes. | — |
| Billes de PSE par extrusion | Billes | PS + graphite ou colorant | Agent gonflant encapsulé dans la bille ; expansion ultérieure chez le mouleur. Tandem, granulation sous eau. | 200–3 000 kg/h |
| Billes de mousse PLA | Billes | PLA | CO₂ supercritique dissous dans la matière fondue ; la mousse se forme à la filière et est coupée en billes. | — |
| Ligne de laboratoire | Feuilles, panneaux, billes | Selon le projet | N₂, CO₂, HFO, hydrocarbures (HC) et leurs combinaisons. | 10–100 kg/h |
Points communs des lignes
L’extrusion de mousse exige de la précision : la matière fondue doit absorber l’agent gonflant, puis refroidir jusqu’à la température de moussage avant la filière.
Profil de vis optimisé
La vis est conçue pour le polymère et pour l’absorption de l’agent gonflant.
Fourreau de refroidissement à haut rendement
La conception du fourreau de notre extrudeuse monovis de refroidissement augmente la capacité de refroidissement de 80 % par rapport aux conceptions traditionnelles.
Système d’agent gonflant
N₂, CO₂, eau, éthanol, HFO et hydrocarbures (HC). L’injection multiple vous permet de faire évoluer votre gamme de produits.
Système de commande intelligent
Un seul système de commande pour toute la ligne, avec accès aux données pour la gestion de production.
Lignes de mousse en production
Des lignes de panneaux XPS et une ligne de billes de PSE graphité, en production.
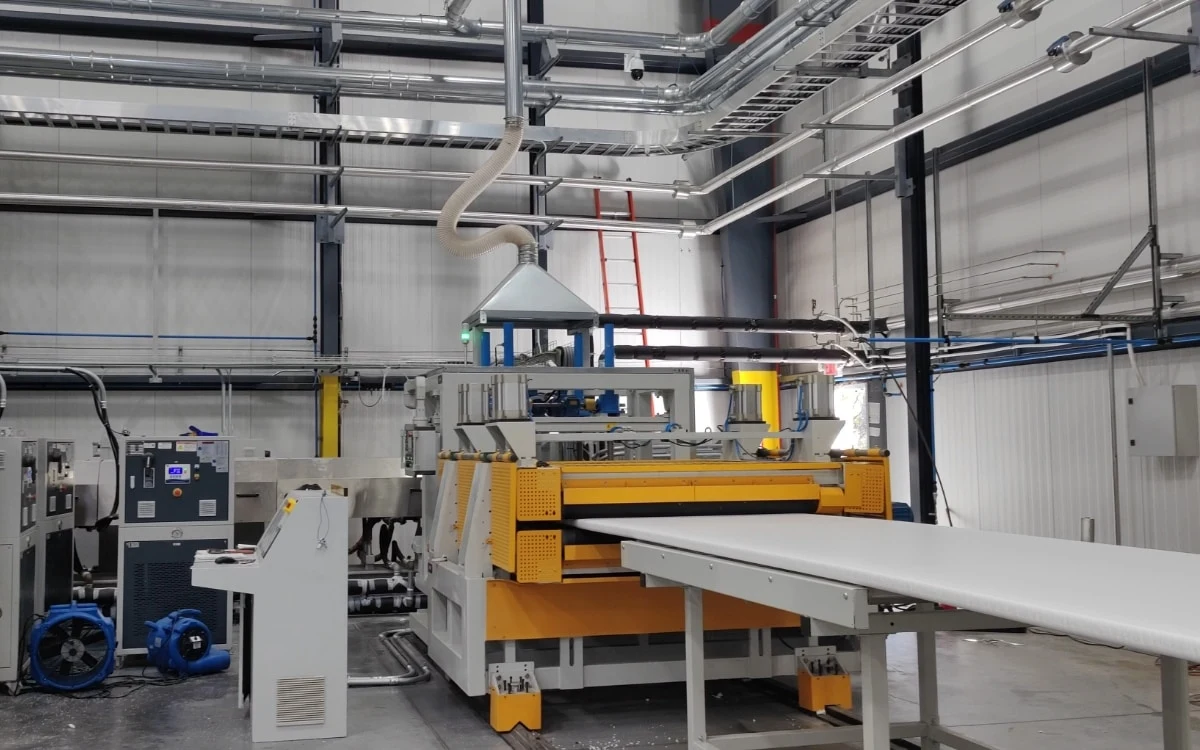 XPS · États-Unis
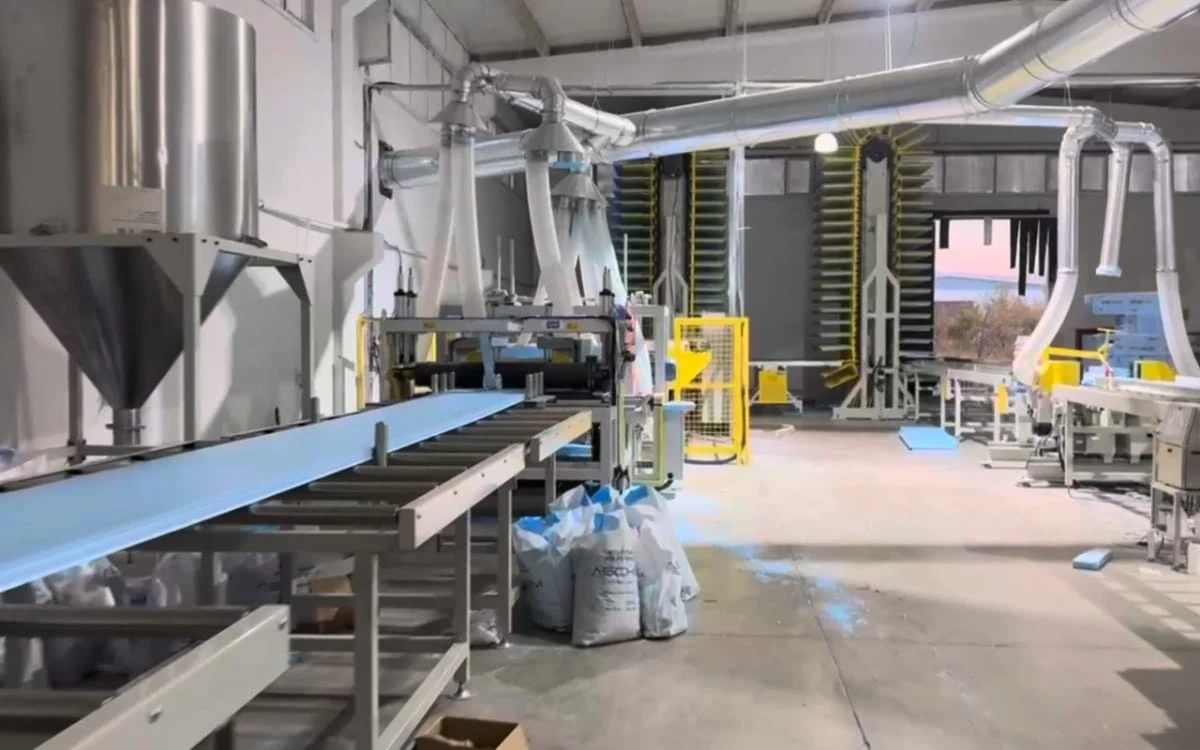 XPS · Turquie
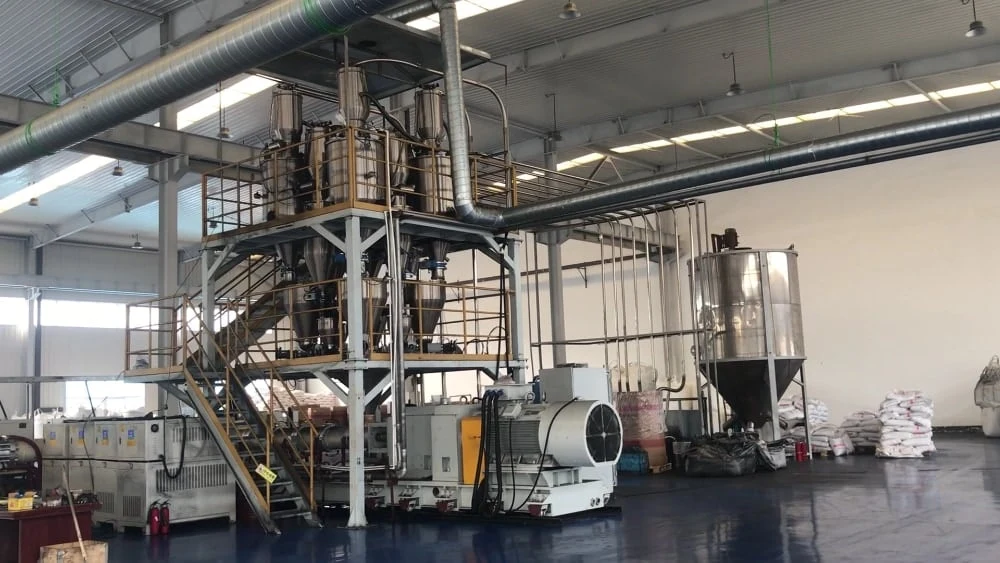 Billes de PSE · Chine
Guides techniques sur la mousse
Comment choisir une ligne de production XPS
Capacité, configuration, budget et exigences pour l’usine.
Lire le guide Agents gonflantsComment définir le choix d’agents gonflants pour la production de XPS
Quels agents, seuls ou combinés, pour quel panneau.
Lire le guide MatièresÂme en mousse PET : une meilleure alternative à l’âme en mousse PVC
Comparatif des âmes en mousse PET et PVC.
Lire le guide- Comment relever les défis de l’extrusion de mousse ?
- Comment maîtriser le CO₂ sur votre ligne de production XPS
- Le guide complet des panneaux XPS
Quand la mousse devient déchet
Demander un devis
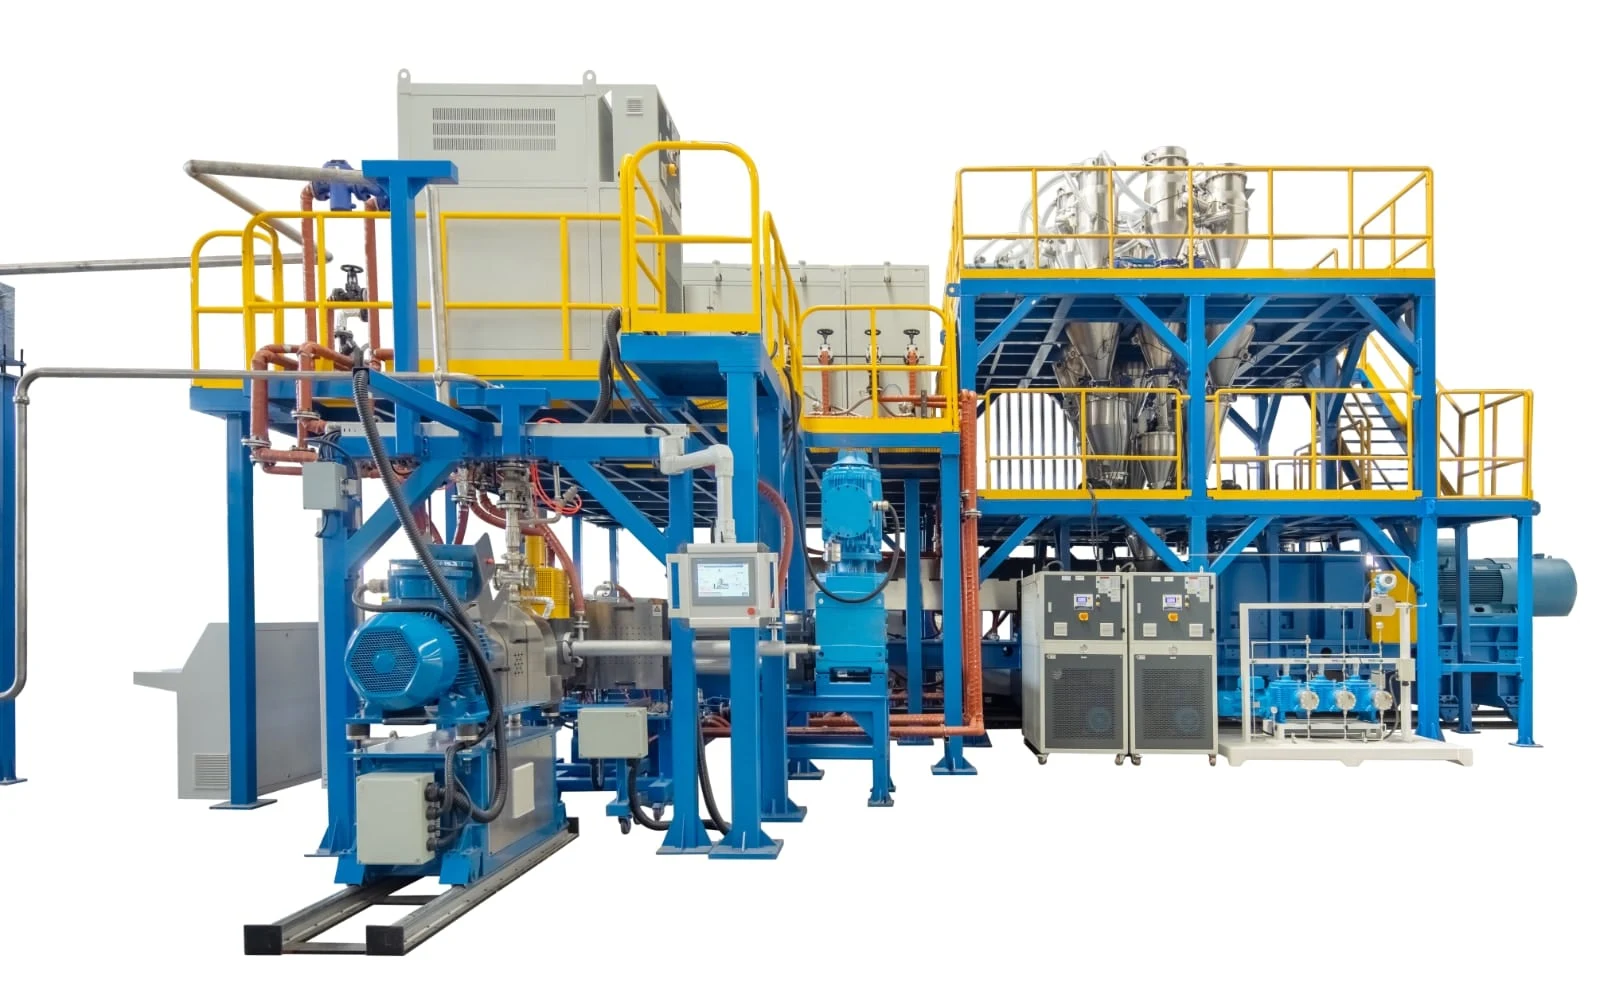
Indiquez-nous le produit que vous souhaitez fabriquer, le polymère et le débit nécessaire. Nous vous recommandons la ligne adaptée et la chiffrons en projet clés en main.
- 01Panneaux, feuilles ou billes, et le polymère
- 02Débit visé, masse volumique et dimensions
- 03Configuration de la ligne et devis
Cliff Zhang
Vice-président
Extrusion de mousses polymères, R&D en machines d’extrusion et développement commercial international.