
Compoundage de mélange-maître de charges
Le mélange-maître de charges (masterbatch) est un concentré de CaCO₃, de talc ou de BaSO₄ dans une résine support PP ou PE. Nous concevons la ligne en fonction de votre débit, de votre formule et de l’application finale : de 85 % de charge pour l’injection jusqu’à une dispersion de qualité film sans yeux de poisson.
- CaCO₃
- Talc
- BaSO₄
- Résine support PP / PE
- Taux de charge typique
- 75–85%
- SAT110 + granulation sous eau, PP + CaCO₃
- 2 500–4 000kg/h
- Durée de vie du fourreau par rapport à un bimétallique standard
- 2–3×
- Trivis SAT-T par rapport à une bivis de même taille
- +30–50%
Défis de formulation et de mise en œuvre
La configuration de votre machine doit s’adapter à la rhéologie des formulations fortement chargées. Chaque composant pose son propre problème.
Charge · CaCO₃ / talc
75–85 %Abrasion extrême ; la faible masse volumique apparente crée des goulets d’étranglement à l’alimentation.
Chemises massives en alliage Cr26MoV en standard ; gaveuses latérales bivis de la série CWS pour la désaération.
Résine support · PP / PE
10–20 %Les résines support à MFI élevé peuvent provoquer des pompages ou une pression instable.
Une géométrie de vis qui assure un convoyage stable, même avec une matière fondue peu visqueuse.
Additifs · cire
2–5 %Un excès de lubrifiant peut faire patiner les vis et réduire le débit.
Des douilles d’alimentation rainurées qui maximisent le frottement et l’entraînement.
Une chemise qui s’use, sans jamais être percée
Un fourreau bimétallique standard possède une couche d’alliage de 1–2 mm et part au rebut dès qu’elle est usée. Dans les zones de fusion et de mélange, nous montons des chemises intégrales massives en Cr26MoV, de plus de 10 mm d’épaisseur et d’une dureté HRC 60+, ainsi que des éléments de vis en acier rapide W6Mo5Cr4V2.
Avec 80 % de CaCO₃, la durée de vie du fourreau est généralement 2 à 3 fois supérieure à celle d’un fourreau bimétallique : moins de remplacements et moins d’arrêts cachés.
Bimétallique standard
Mis au rebut dès que la couche est usée.
Chemise massive USEON en Cr26MoV
Chemise intégrale dans les zones de fusion et de mélange. Durée de vie 2–3× supérieure avec 80 % de CaCO₃.
Contrôle qualité selon l’application
Chaque application finale impose ses propres priorités d’extrusion.
Film et emballage · film soufflé
- Critère clé
- Zéro yeux de poisson, dispersion élevée
- L’avantage USEON
- Rapport L/D de 52:1 et évent de dégazage sous vide poussé en zone 10 pour une dispersion à l’échelle du micron dans les films minces.
Raphia et sacs tissés
- Critère clé
- Résistance à la traction élevée, sans casse
- L’avantage USEON
- Des profils à cisaillement modéré préservent la longueur des chaînes polymères et la résistance du fil.
Moulage par injection
- Critère clé
- Réduction des coûts, taux de charge maximal
- L’avantage USEON
- L’alimentation latérale porte le taux de CaCO₃ à 85 % et réduit au minimum le coût des matières premières.
Un procédé optimisé
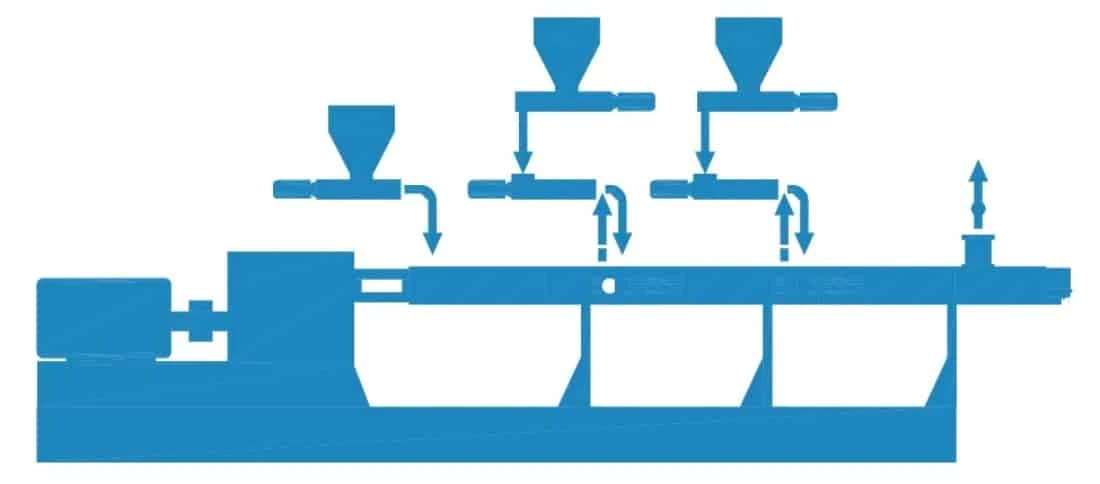
Notre procédé standard, représenté le long du fourreau. La résine entre par la trémie principale ; la poudre rejoint la matière fondue par le côté.
- 1
Prémélange
Même avec une alimentation fractionnée, le prémélange des additifs évite la ségrégation.
Réduit de 30 % la poussière au doseur.
- 2
Gavage et désaération
Les poudres fortement chargées contiennent beaucoup d’air. La gaveuse latérale crée la pression tandis que ses canaux de dégazage arrière laissent l’air s’échapper.
C’est ce qui évite l’« engorgement de l’évent ».
- 3
Compoundage
Fusion et dispersion dans l’extrudeuse SAT / SAT-T. Plusieurs étages de blocs de malaxage désagrègent les agglomérats.
- 4
Dégazage sous vide
Un système de vide poussé élimine l’humidité et les matières volatiles pour obtenir des granulés denses et brillants.
Indispensable pour les grades destinés au film soufflé.
- 5
Granulation
Granulation à anneau d’eau : le standard robuste et économique pour les charges PE / PP. Granulation sous eau pour les lignes de plus de 2 t/h qui exigent une automatisation complète.
Des configurations d’alimentation flexibles
Deux systèmes d’alimentation éprouvés, à choisir selon le budget et le niveau d’automatisation.
Système économique à prémélange
Idéal pour : les jeunes entreprises ou les petites séries avec des changements de formule fréquents.
- Pesage
- Mélangeur rapide 5–10 min
- Chargeur à vis
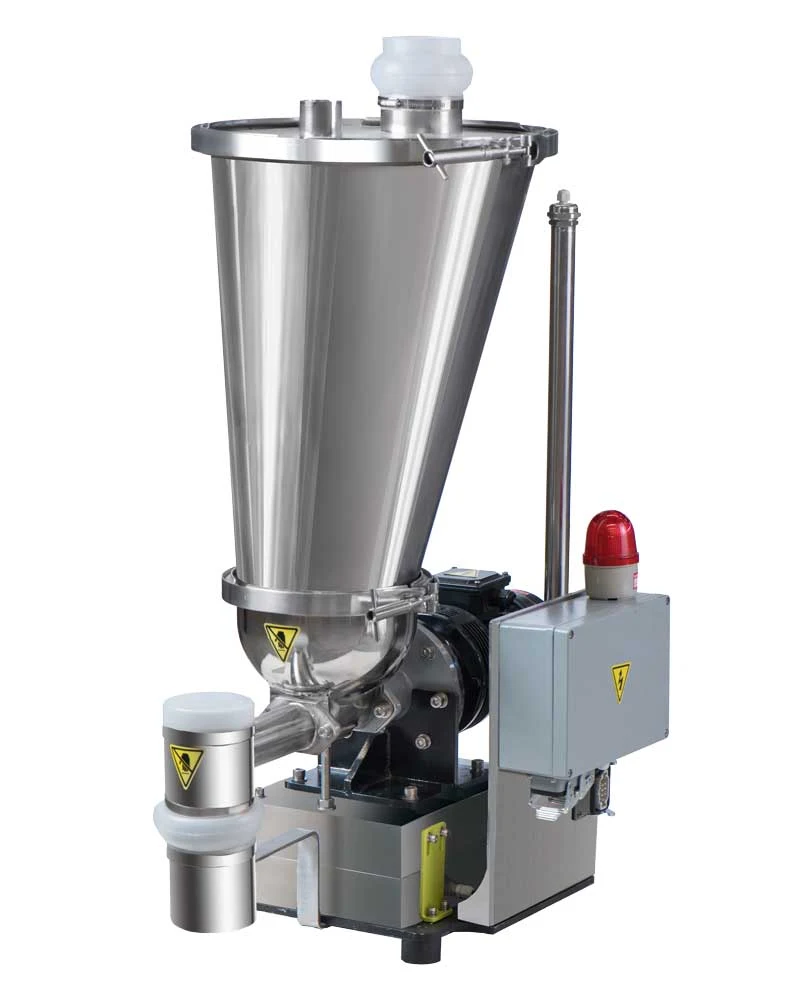
- Doseur volumétrique
- Alimentation principale
- Le mélangeur enrobe la charge avant l’extrusion.
- Notre profil de vis évite la ségrégation du prémélange dans la trémie.
Système pondéral haute précision · alimentation fractionnée
Idéal pour : la production continue 24 h/24, 7 j/7, avec une formule rigoureusement respectée.
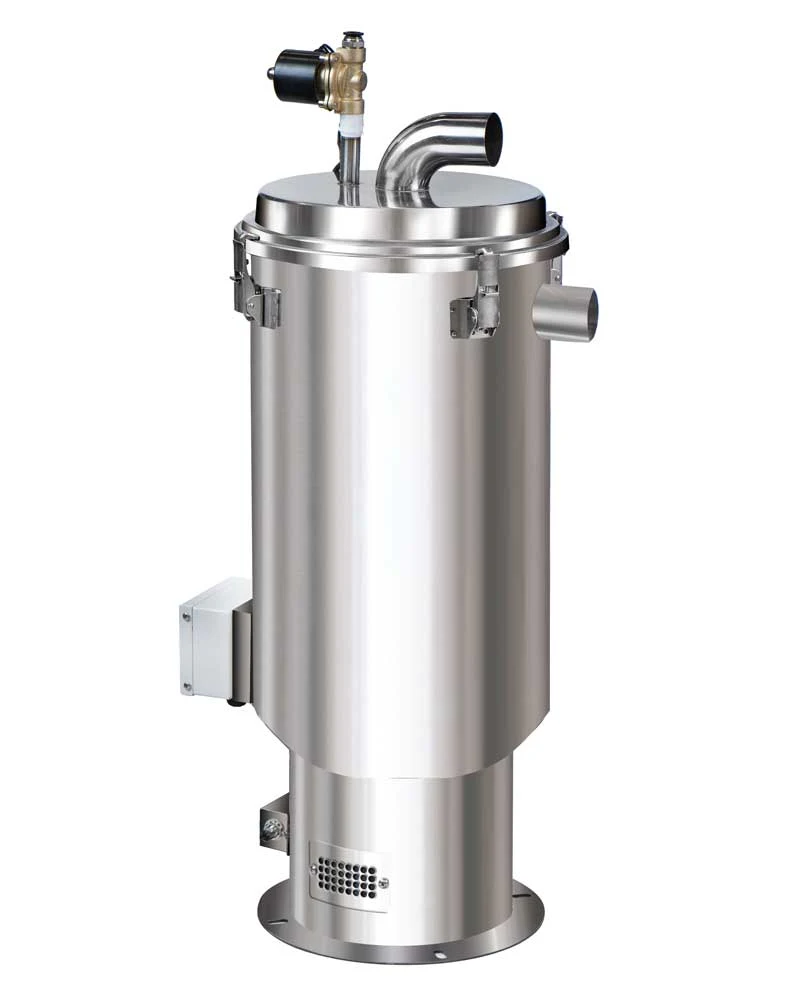
- Chargeurs sous vide
- Trémies tampons
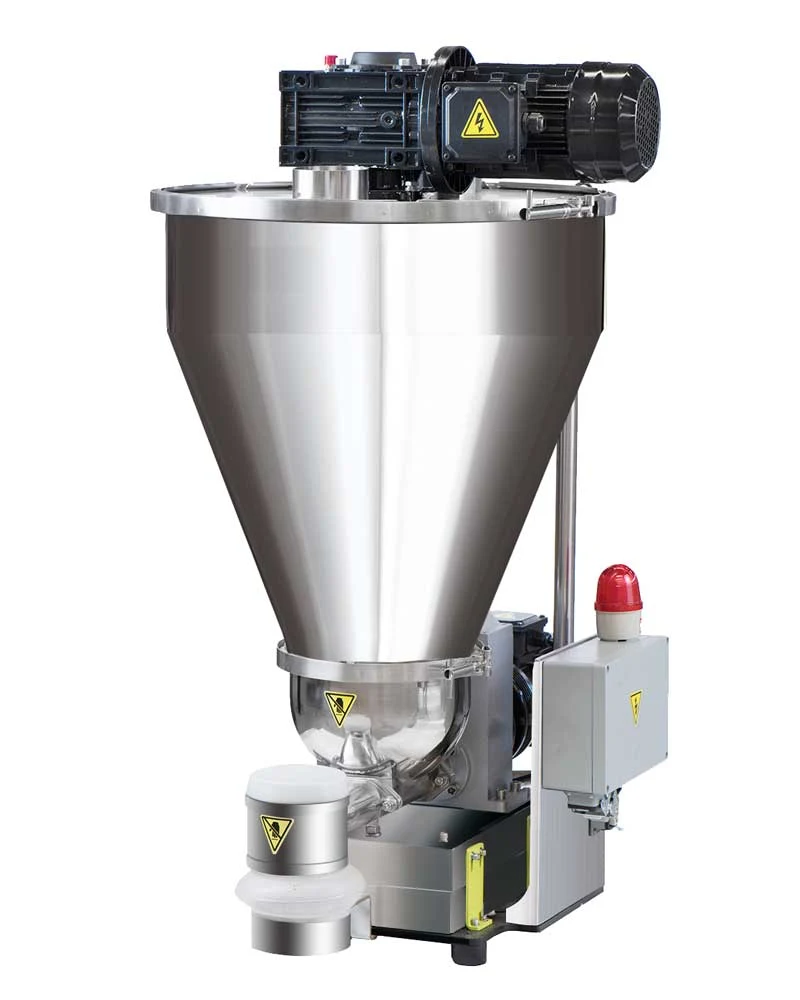
- Doseur pondéral : résine → alimentation principale
- Doseur pondéral : poudre → gaveuse latérale
- La régulation en boucle fermée entièrement automatique élimine les erreurs humaines.
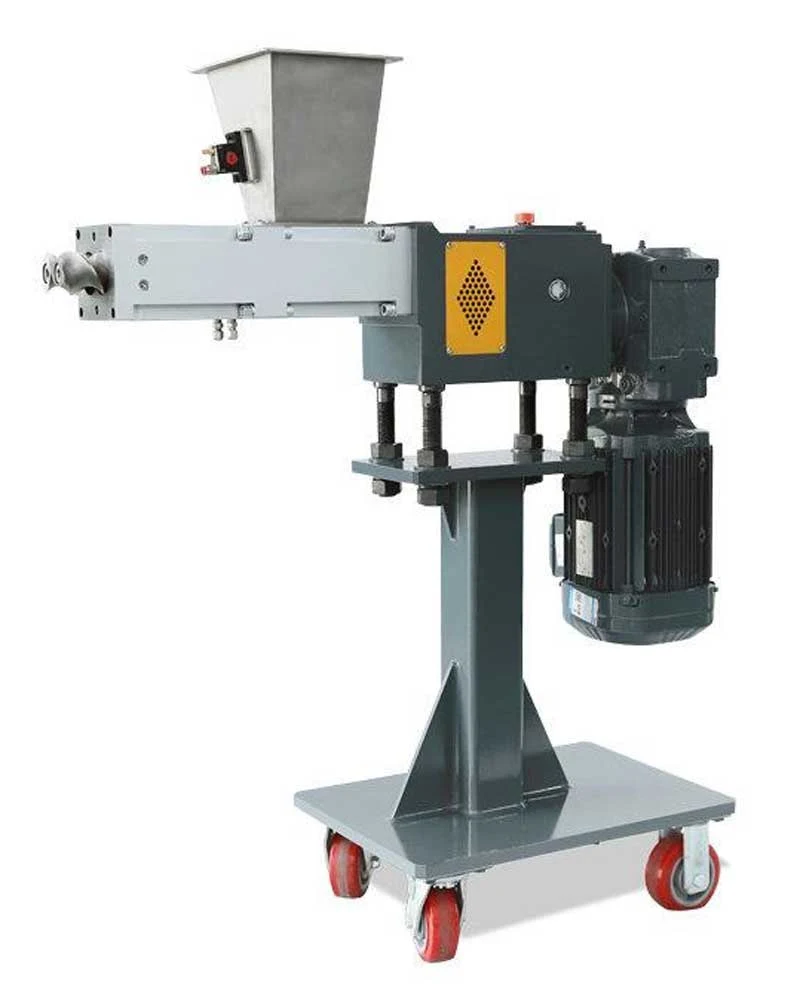
- Les gaveuses latérales de la série CWS désaèrent mécaniquement la poudre.
Guide de choix de la machine
Selon votre application et votre débit, trois solutions sont possibles.
Bivis SAT
Fiabilité éprouvée, simplicité d’utilisation et excellent retour sur investissement.
Idéale pourLe mélange-maître de charges standard à 75–85 % pour l’injection, le film soufflé et les tubes.
250–1 600 kg/h
Trivis SAT-T
Intensité et surface de cisaillement supérieures : 30–50 % de débit en plus qu’une bivis de même taille, pour la même consommation d’énergie.
Idéale pourLes productions à grand volume qui exigent une dispersion supérieure.
400–1 100 kg/h
Malaxeur + extrudeuse
Mélange intensif dans un malaxeur, mise en pression dans une extrudeuse monovis ou bivis.
Idéal pourLes taux de charge supérieurs à 85 % ou les additifs difficiles à disperser.
600–1 700 kg/h
| Modèle | Diamètre (mm) | Vitesse max. (tr/min) | Moteur (kW) | L/D | Débit (kg/h) |
|---|---|---|---|---|---|
| SAT52 | 51,4 | 800 | 110 | 48–52 | 250–350 |
| SAT65 | 62,4 | 800 | 160 | 48–52 | 450–600 |
| SAT75 | 71,4 | 800 | 250 | 48–52 | 700–900 |
| SAT95 | 93 | 600 | 600 | 48–52 | 1200–1600 |
| Modèle | Diamètre (mm) | Vitesse max. (tr/min) | Moteur (kW) | L/D | Débit (kg/h) |
|---|---|---|---|---|---|
| SAT-T52 | 51,4 | 600 | 110 | 44–48 | 400–500 |
| SAT-T65 | 62,4 | 600 | 160 | 44–48 | 600–800 |
| SAT-T75 | 71,4 | 600 | 250 | 44–48 | 900–1100 |
| Modèle | Volume du malaxeur (litres) | Diamètre de vis (mm) | Vitesse de vis (tr/min) | Moteur (kW) | Débit (kg/h) |
|---|---|---|---|---|---|
| K75-TDD150 | 75 | 150 | 75 | 110/75 | 600–700 |
| K110-TDD180 | 110 | 180 | 75 | 160/90 | 900–1100 |
| Modèle | Volume du malaxeur (litres) | Diamètre de vis (mm) | Vitesse de vis (tr/min) | Moteur (kW) | Débit (kg/h) |
|---|---|---|---|---|---|
| K75-SAT75 | 75 | 71,4 | 600 | 110/132 | 800–900 |
| K110-SAT95 | 110 | 93 | 400 | 160/200 | 1500–1700 |
Le débit dépend du type de charge, de sa finesse (mesh), du taux de charge et de la granulation. Extrudeuse bivis corotative · Extrudeuse trivis parallèle SAT-T · Extrudeuse monovis
Projet · Amérique du Sud
75 % de CaCO₃ à 650–750 kg/h, granulés à moins de 150 ppm d’humidité
Un compoundeur de polyoléfines avait besoin d’une ligne clés en main pour une nouvelle formulation à 75 % de CaCO₃, avec maîtrise des poussières, alimentation stable et granulés secs. Les essais de réception en usine (FAT) ont porté sur toute la ligne, de l’alimentation en poudre jusqu’au pesage en big bags.
- Extrudeuse
- SAT75 · L/D 60
- Entraînement
- 250 kW · 600 tr/min
- Granulation
- Anneau d’eau WRP800
- Humidité
- < 150 ppm
Deux gaveuses latérales L/D 8 ajoutent le CaCO₃ par étapes, une fois la résine fondue.
Une pompe à engrenages placée avant la filière à anneau d’eau atténue les pompages.
Essorage centrifuge, puis sécheur déshydratant et silo à air chaud.
Le débit a atteint l’objectif de 650–750 kg/h ; granulés homogènes, sans agglomération.
Lignes de mélange-maître de charges que nous avons livrées
D’une SAT52 de 250 kg/h à une SAT110 de 4 t/h. Classées par débit.
| Ligne | Formulation | Débit | Granulation |
|---|---|---|---|
| Bivis SAT110L/D 56 · pompe à engrenages | PP + CaCO₃ | 2 500–4 000 kg/h | Sous eau |
| Trivis SAT-T75 | PE/PP + CaCO₃ jusqu’à 85 % | 2 000–2 500 kg/h | Anneau d’eau |
| Trivis SAT-T75Mélange-maître de charges et bioplastique | Mélange-maître de charges | 500–1 500 kg/h | Joncs refroidis à l’air |
| SAT75 · Arabie saouditeL/D 52 · doseur pondéral de poudre type X | PP homopolymère + 70 % de CaCO₃ | 900–1 000 kg/h | Anneau d’eau WRP1000 |
| Ligne PE + CaCO₃ | PE + CaCO₃ | 500–900 kg/h | Anneau d’eau |
| SAT75–TDD180R · Chine | Charges PE | 800 kg/h | — |
| SAT75 · Amérique du SudL/D 60 · présentée ci-dessus | PP/PE + 75 % de CaCO₃ | 650–750 kg/h | Anneau d’eau WRP800 |
| SAT-75 · IndeAlimentation fractionnée par doseurs pondéraux | Charges PP | 700 kg/h | — |
| SAT52 · 90 kW | PEHD (MFI 0,35) + jusqu’à 65 % de CaCO₃, 8 000 mesh | 250 kg/h | Joncs refroidis à l’eau |
| Trivis SAT-T75 · Moyen-OrientL/D 52 · 250 kW · 600 tr/min | PE/PP + 82 % de charge | — | Anneau d’eau |
Également livrées : deux lignes SAT65 pour PP + CaCO₃, l’une avec granulation à anneau d’eau, l’autre avec granulation en joncs refroidis à l’eau. Extrudeuse bivis SAT65 avec granulateur à anneau d’eau pour mélange-maître de charges PP+CaCO₃ · Extrudeuse bivis SAT65 avec granulateur à joncs refroidis à l’eau pour mélange-maître de charges PP+CaCO₃
FAQ
Usure, débit, engorgement de l’évent, yeux de poisson, talc et service.
Vous mettez en avant la résistance à l’usure. Combien de temps dure-t-elle réellement par rapport à des fourreaux bimétalliques standard ?
Les fourreaux bimétalliques standard ont généralement une fine couche d’alliage (1–2 mm) et partent au rebut dès qu’elle est usée. Pour les mélanges-maîtres de charges abrasifs, USEON monte dans les zones de fusion et de mélange des chemises intégrales massives en alliage Cr26MoV (épaisseur > 10 mm, dureté HRC 60+). Dans les conditions sévères d’une formule à 80 % de CaCO₃, la durée de vie de nos fourreaux est généralement 2 à 3 fois supérieure à celle des solutions bimétalliques standard, ce qui réduit nettement les coûts cachés des arrêts pour remplacement.
Mon extrudeuse bivis actuelle plafonne en débit. La trivis (SAT-T) apporte-t-elle vraiment un gain ?
Tout à fait. L’extrudeuse trivis comporte trois zones d’interpénétration alignées dans un même plan, ce qui double la surface de cisaillement par rapport à une bivis. Elle obtient ainsi une meilleure plastification avec un rapport L/D plus court et à plus basse température. Les données terrain montrent que, pour la production de mélanges-maîtres fortement chargés, la série SAT-T offre un débit supérieur de 30–50 % à celui d’une bivis de même taille, avec une énergie spécifique plus faible, ce qui la rend particulièrement adaptée à la production en volume de charges à faible marge.
Comment gérez-vous l’« engorgement de l’évent » ou les problèmes d’alimentation à 85 % de charge ?
C’est un problème classique d’« air piégé dans la poudre ». Les poudres fines contiennent beaucoup d’air, qui forme un bouchon d’air si elles sont introduites directement par la trémie principale. Notre solution :
- adopter une alimentation fractionnée, en introduisant l’essentiel de la poudre par une gaveuse latérale bivis CWS ;
- la gaveuse latérale dispose d’un dispositif mécanique spécial de dégazage arrière, qui évacue l’air à contre-courant pendant que la poudre est gavée. C’est la clé pour atteindre 85 % de charge.
Pour les mélanges-maîtres de qualité film soufflé, comment garantissez-vous la dispersion et limitez-vous les yeux de poisson ?
Les yeux de poisson proviennent généralement d’agglomérats de charge ou d’une plastification irrégulière de la résine support. Au-delà d’un couple suffisant côté machine, nous mettons l’accent sur la configuration des vis. Nous recommandons un rapport L/D élevé de 52:1 avec plus de 3 groupes de blocs de malaxage décalés. Par ailleurs, le système de dégazage sous vide poussé en zone 10 élimine complètement les traces d’humidité et les matières volatiles : c’est la garantie essentielle contre les ruptures de bulle en film soufflé.
Vos machines acceptent-elles le talc ? Il est très léger et difficile à alimenter.
Le talc présente une masse volumique apparente extrêmement faible (0,3–0,5 g/cm³), ce qui met effectivement le système d’alimentation à l’épreuve. Pour le talc, nous équipons nos lignes de gaveuses ou de gaveuses latérales dédiées avec fonction de dégazage. Nos réalisations montrent qu’avec ces optimisations, même un talc ultrafin de 3 000 mesh peut être produit de façon stable à des taux de charge élevés.
Un équipement ne doit pas seulement être simple à utiliser, il doit aussi être simple à entretenir. Qu’en est-il de votre service après-vente ?
Nous connaissons le coût d’un arrêt. Les équipements USEON reposent sur une conception modulaire standardisée, avec des pièces de rechange largement interchangeables (éléments de vis, colliers chauffants, etc.). Nous disposons de centres de service sur les principaux marchés mondiaux et proposons un diagnostic à distance de l’automate. Nous pouvons ainsi identifier la panne par analyse des données à distance, parfois avant même l’arrivée d’un ingénieur sur site, pour vous aider à reprendre rapidement la production.
Guides et équipements
Guides techniques · Mélange-maître de charges
Mélange-maître PP à ultra-haut taux de charge (80–85 %) : analyse technique approfondie d’un compoundage stable à haut débit
Poudre, alimentation fractionnée, pourquoi un L/D de 52 compte pour le PP, et dégazage au-delà de 80 % de charge.
 Lire le guide
Contenus associés
 Guides techniques
Guide du compoundage et de l’extrusion du polypropylène (PP) – fabrication, mise en œuvre et recyclage
Charges, renforcement et recyclage du PP.
 Guides techniques
Compoundage, extrusion et granulation du PE : applications, formulations et solutions d’extrusion
Applications, formulations et solutions d’extrusion pour le PE.
 Équipement
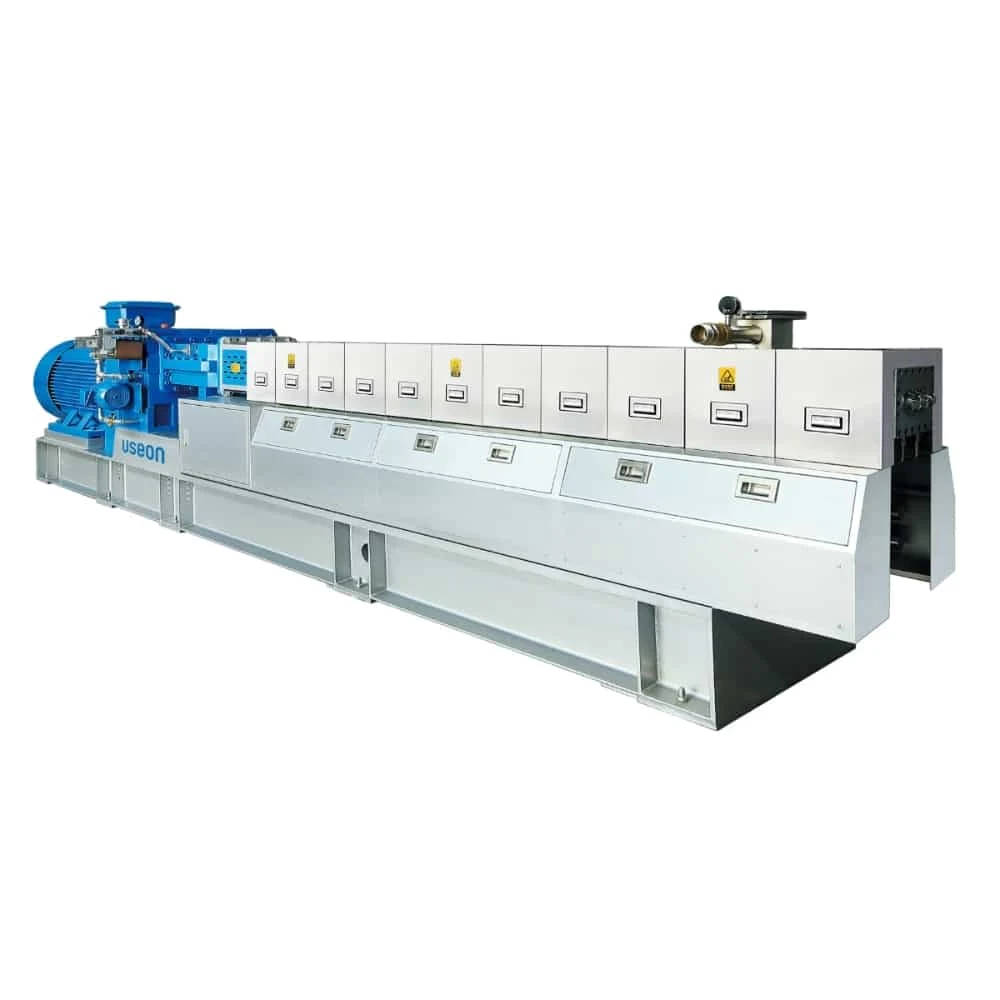
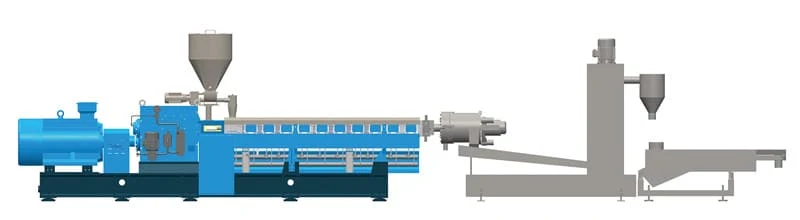
Extrudeuse trivis parallèle SAT-T
Trois vis alignées pour un débit élevé en charges.
 Granulation
Système de granulation à anneau d’eau
Coupe en tête pour PE / PP fortement chargés.
Demander un devis
Indiquez-nous la charge, sa finesse (mesh) et son taux, la résine support et le produit final. Nous dimensionnons ensemble l’alimentation, l’extrudeuse et la granulation. Des essais avec votre formulation peuvent être réalisés sur notre ligne de laboratoire avant votre commande.
- 01Formule, taux de charge et application finale
- 02Dosage, extrudeuse et granulation
- 03Essais en laboratoire avec votre formulation, sur demande

Souder Chen
Responsable de la division Compoundage
Chez USEON depuis 2008. Lignes bivis de compoundage, de dévolatilisation et de recyclage.