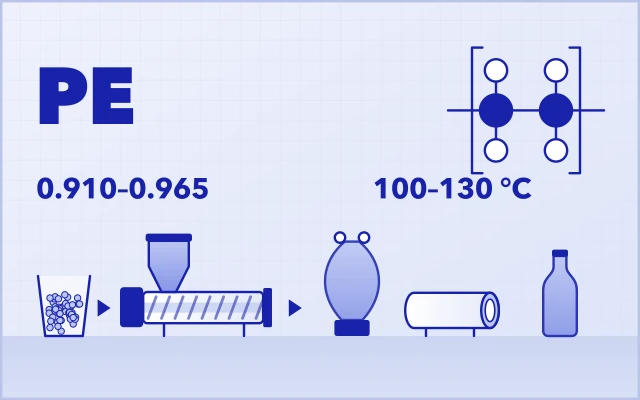
Le compoundage du PE intervient lorsqu’une résine de polyéthylène standard doit être modifiée, chargée, colorée, recyclée ou fonctionnalisée avant d’être granulée pour la transformation en aval.
En production réelle, le PE est souvent mis en œuvre avec des charges minérales, des pigments, du noir de carbone, des additifs fonctionnels, des matières recyclées ou certains systèmes polymères/additifs avant de devenir un compound exploitable pour les films, les tubes, les câbles, l’emballage, le moulage ou le recyclage.
Comme ces formulations varient fortement selon le grade de résine, le type d’additif, le taux de charge, la forme de la matière première et le procédé aval, une ligne de compoundage PE ne doit pas être considérée comme un ensemble d’équipements figé. Le mode d’alimentation, le profil de vis, le dégazage, la filtration et le système de granulation doivent tous être adaptés au comportement réel de la matière et à la qualité de granulés exigée.
À quoi sert réellement le compoundage du PE
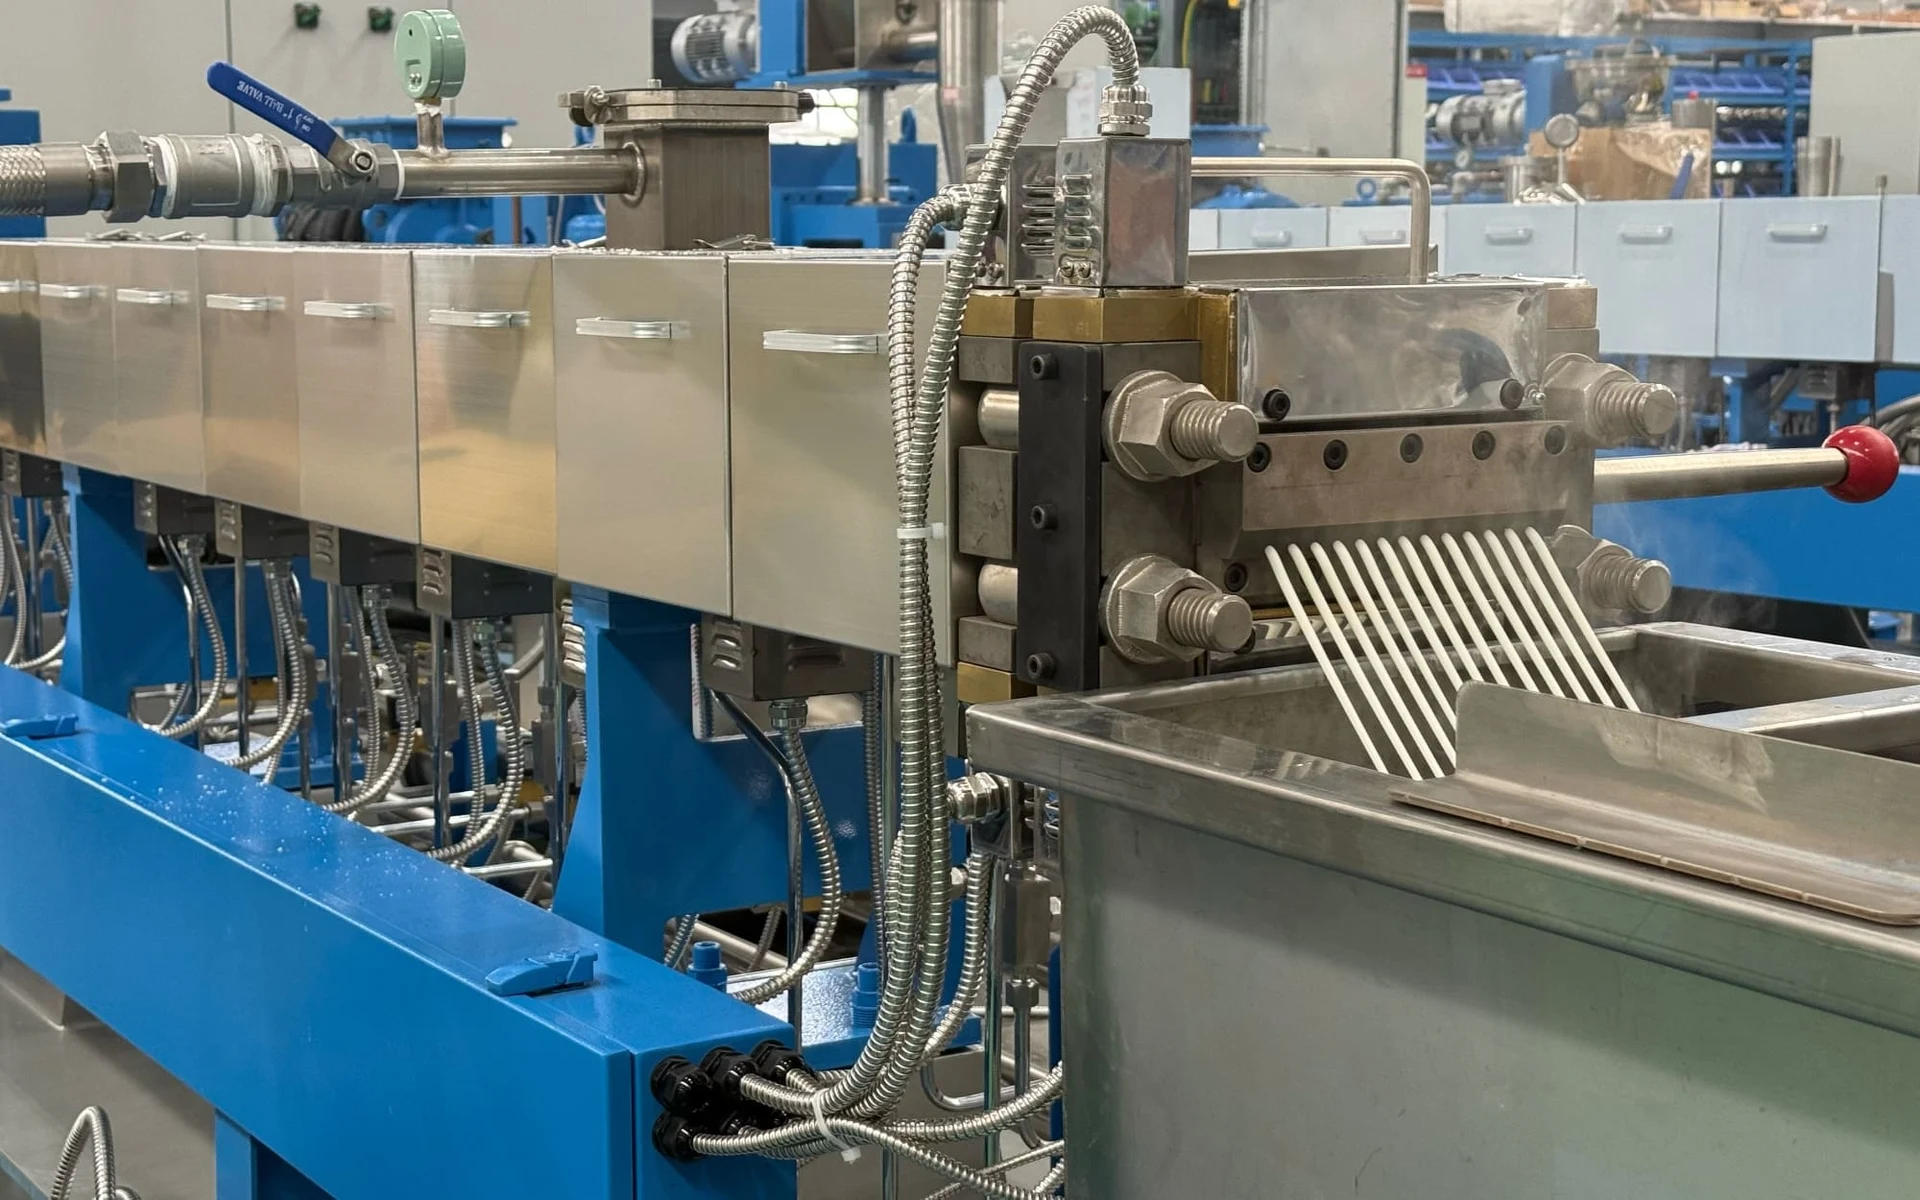
Le compoundage du PE ne poursuit pas le même objectif que l’extrusion classique de profilés, de tubes ou de films. En compoundage, il ne s’agit pas de donner sa forme au produit final, mais d’obtenir un mélange, une plastification, une dispersion, une dévolatilisation et une granulation suffisants.
Les applications industrielles exigent souvent des modifications pour améliorer la résistance mécanique, la tenue aux intempéries, la conductivité ou le comportement au feu, ou pour réduire le coût des formulations. Les extrudeuses bivis jouent un rôle important dans ces procédés : elles assurent le mélange distributif et dispersif nécessaire, maîtrisent l’échauffement et préparent une matière fondue homogène pour la granulation.
Applications représentatives du compoundage du PE
Les applications ci-dessous ne constituent pas une liste exhaustive de ce dont USEON est capable. Ce sont des exemples représentatifs tirés de nos projets, qui montrent comment différents systèmes à base de PE posent des défis de transformation différents.
Pour tout autre projet de compoundage PE, de mélange-maître, de recyclage, de compound pour câbles ou de formulation spéciale, USEON peut évaluer le comportement de la matière et l’objectif du procédé avant de recommander une configuration de ligne.
| Domaine d’application représentatif | Formulation / système de matière type | Applications finales types | Principal défi de transformation |
|---|---|---|---|
| Mélange-maître de charges PE/PP | PE/PP + CaCO₃, talc ou autres charges minérales | Sacs d’emballage, sacs-poubelle, sacs tissés, produits jetables, films respirants | Alimentation en poudre, dispersion, sollicitation en couple, usure |
| Mélange-maître noir PE | Support PE ou PE/PP + noir de carbone | Tubes PE, géomembranes, gaines d’irrigation goutte-à-goutte, gaines de câbles | Dispersion du noir de carbone, empoussièrement, maîtrise de la température |
| Mélange-maître blanc et de couleur PE | Support PE ou PE/PP + dioxyde de titane (TiO2), pigments, cires, additifs | Films d’emballage, films de serre, sacs de messagerie, produits moulés | Dispersion des pigments/du TiO2, opacité, usure, régularité de la teinte |
| Compounds fonctionnels PE / XLPE et compounds pour câbles | PE + SiO2, retardateurs de flamme, systèmes de réticulation ou additifs fonctionnels | Films, produits ignifugés, compounds pour fils et câbles | Sensibilité des additifs, maîtrise de la température, régularité d’un lot à l’autre |
| Recyclage du PE et des polyoléfines | PEBD, PEHD, déchets de films PE, déchets mixtes PE/PP, certaines chutes de BOPP/PP | Granulés recyclés pour tubes, palettes, bacs, emballages non alimentaires | Faible masse volumique apparente, humidité, impuretés, filtration |
| Essais R&D PE à l’échelle laboratoire | Formulations à base de PE avec élastomères, charges, additifs conducteurs et certains additifs fonctionnels | Essais de formulation, essais en petits lots, validation de matières | Changements de recette fréquents, configuration de vis flexible, granulation de petits lots |
Mélange-maître de charges PE
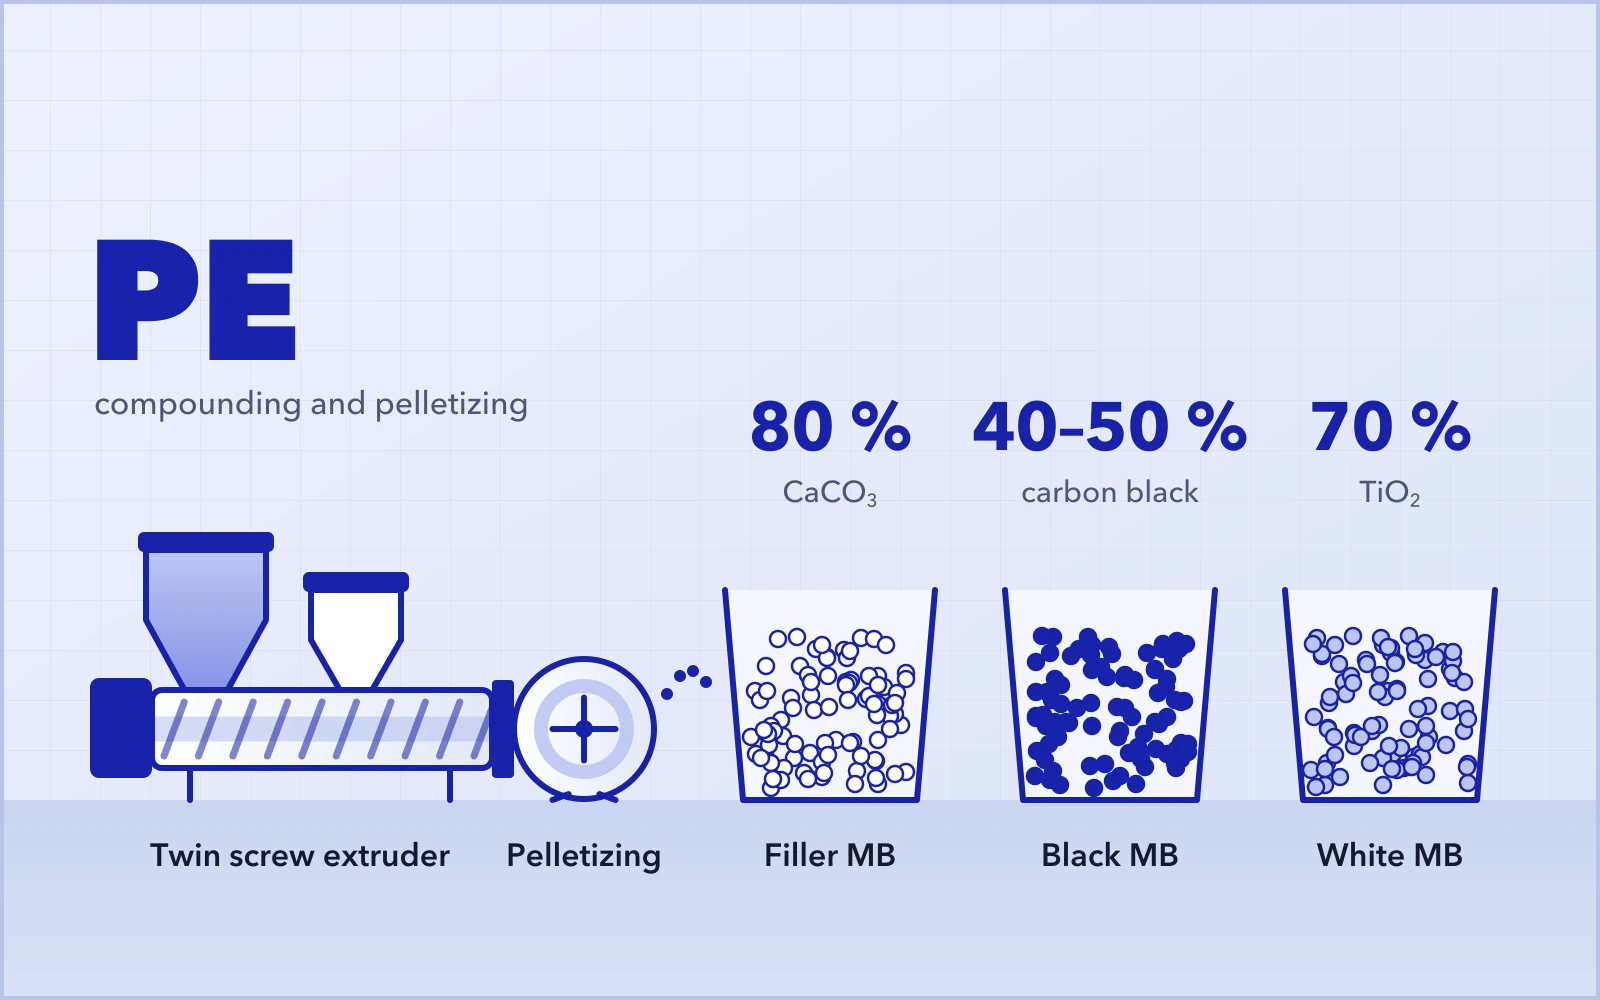
Le mélange-maître (masterbatch) de charges PE/PP est obtenu en dispersant des charges minérales comme le CaCO₃ ou le talc dans une résine support polyoléfine. Les transformateurs utilisent ensuite ces granulés pour réduire le coût des formulations, ajuster la rigidité ou améliorer le comportement en transformation de films, sacs, feuilles ou pièces moulées.
Dans de nombreux projets à fort taux de charge, le premier goulot d’étranglement n’est pas le profil de vis lui-même, mais la capacité à introduire la poudre dans le fourreau de façon continue et précise. Un taux de charge élevé entraîne une forte sollicitation en couple, une hausse de la température de la matière fondue et une usure abrasive des vis et du fourreau.
Projet de référence
- Matière
- Formulations PE/PP à fort taux de charge CaCO₃ (jusqu’à 80 %).
- Défi
- Maîtriser l’instabilité de l’alimentation en poudre, les fluctuations de couple et l’usure abrasive des vis et du fourreau.
- Points clés de la ligne
- Une ligne d’extrusion bivis SAT75 (L/D 48) configurée pour une alimentation en poudre régulière, la dispersion des charges et une température de matière fondue maîtrisée.
- Granulation
- Choix d’une granulation à anneau d’eau, en joncs ou en tête (coupe à chaud) pour maîtriser la forme des granulés, réduire les fines et assurer une alimentation continue en aval.
- Application
- Produit des granulés de compound pour sacs d’emballage, sacs tissés et produits jetables.
Mélange-maître noir PE
Le noir de carbone semble n’être qu’un simple colorant, mais dans les tubes et les géomembranes, une mauvaise dispersion devient vite un problème de performance et pas seulement d’aspect. Elle conditionne directement la durabilité en extérieur, la résistance aux UV et la régularité du produit dans le temps.
En raison de sa faible masse volumique apparente, le noir de carbone a tendance à s’envoler en poussière et à former des agglomérats. Le procédé doit concilier intensité de dispersion et maîtrise de la température de la matière fondue pour éviter la dégradation du polymère.
Projet de référence
- Matière
- Résines support PE/PP compoundées avec 40 à 50 % de noir de carbone.
- Défi
- Éliminer les agglomérats, limiter l’émission de poussières sur le poste de travail et éviter les surchauffes locales pendant la phase de mélange intensif.
- Points clés de la ligne
- Lignes d’extrusion bivis SAT65 / SAT75 équipées d’une alimentation avec maîtrise des poussières et d’une régulation soignée de la température de la matière fondue.
- Granulation
- Mise en place d’un système de granulation qui limite les fines et la contamination, pour un dosage stable chez les utilisateurs en aval.
- Application
- Produit des granulés pour tubes d’eau en PE, géomembranes et gaines d’irrigation goutte-à-goutte, où la stabilité aux UV fait l’objet d’une évaluation attentive.
Mélange-maître blanc et de couleur PE
Le dioxyde de titane (TiO2) est couramment utilisé comme principal composant blanchissant et opacifiant dans le mélange-maître blanc PE. Les mélanges-maîtres de couleur font appel à des combinaisons de pigments spécifiques. Des taux de TiO2 élevés accroissent les exigences de dispersion et l’usure abrasive de l’équipement. Une mauvaise dispersion des pigments provoque des points de couleur, des écarts de teinte et des défauts visuels sur les films. Le caractère autonettoyant des extrudeuses bivis corotatives contribue à limiter la stagnation de matière, tandis que l’efficacité des changements de couleur dépend de la formulation, du profil de vis et de la conception des équipements aval.
Projet de référence
Pour un fabricant asiatique qui transforme des résines PE/PP avec jusqu’à 70 % de TiO2, USEON a configuré une ligne de compoundage bivis SAT65. L’enjeu du procédé était d’obtenir une dispersion homogène du TiO2 tout en limitant l’usure de l’équipement et en garantissant la régularité de la teinte.
Grâce à un dosage précis, à un temps de séjour maîtrisé et à des composants résistants à l’usure, la ligne produit des granulés homogènes qui favorisent la précision du dosage en aval et contribuent à réduire les variations de teinte des pièces moulées exigeant opacité ou régularité de couleur.
Compounds fonctionnels et pour câbles
Cette section couvre plusieurs domaines d’application distincts plutôt qu’un seul type de formulation : mélanges-maîtres antibloquants PE + SiO2, compounds PE ignifugés et compounds pour câbles en polyéthylène réticulé (PR/XLPE). Le compoundage de SiO2 exige une alimentation régulière, la maîtrise des poussières et une dispersion de qualité film. Pour les compounds XLPE et ignifugés, sensibles à la température, une régulation soignée de la température de la matière fondue est nécessaire pour réduire le risque de réticulation prématurée du XLPE et de décomposition des ignifugeants.
Projet de référence
Pour un site d’Asie du Sud-Est qui produit en campagnes séparées du XLPE, des compounds ignifugés à base de PE et certaines formulations PE/PA, USEON a fourni une ligne d’extrusion bivis SAT75 (L/D 44). La ligne mise sur un mélange doux mais homogène, une régulation précise de la température du fourreau et un profil de vis adapté.
Une manipulation propre de la matière jusqu’à la granulation évite la contamination et les surchauffes locales ; la ligne produit des compounds destinés à l’isolation ou au gainage des fils et câbles.
Recyclage du PE et des polyoléfines
Le recyclage transforme des déchets plastiques post-industriels et certains déchets post-consommation en granulés réutilisables. En recyclage industriel, le PEBD et le PEHD sont des matières à base de PE, alors que le BOPP est à base de PP. Les déchets mixtes PE/PP doivent être correctement identifiés comme déchets de polyoléfines mixtes. Lorsqu’un projet porte sur du PE, du PP, du BOPP ou des polyoléfines mixtes, la ligne est configurée en fonction du flux de déchets réel. Pour les déchets de films recyclés, l’état de la matière change d’un lot à l’autre. C’est pourquoi l’alimentation, le dégazage, la filtration et la granulation doivent être étudiés ensemble.
Projet de référence
- Matière
- Paillettes de PE, déchets de PEBD/PEHD et chutes de films de polyoléfines mixtes.
- Défi
- Alimenter des matières à faible masse volumique apparente, éliminer l’humidité, les matières volatiles et les odeurs des déchets de films imprimés ou souillés, et filtrer les impuretés solides.
- Points clés de la ligne
- Une ligne d’extrusion bivis SAT110 équipée d’une gaveuse, d’une dévolatilisation sous vide et d’une filtration continue de la matière fondue.
- Granulation
- Recours à un système de granulation capable de gérer un comportement fluctuant de la matière fondue, des pressions de filtration variables et des matières volatiles résiduelles.
- Application
- Produit des granulés recyclés destinés par exemple aux tubes d’irrigation, aux palettes plastiques et aux emballages non alimentaires, selon la qualité de la matière recyclée et les exigences du produit final.
Essais R&D PE à l’échelle laboratoire
En R&D, les recettes changent souvent, les essais se font en petits lots et l’équipement doit être flexible. Les extrudeuses bivis utilisées à cette fin disposent souvent de vis modulaires et de plusieurs points d’alimentation pour les essais de formulations spéciales avant l’industrialisation.
Projet de référence
Pour un centre de recherche européen travaillant sur des formulations d’essai à base de PE avec EVA, caoutchouc silicone, PET, amidon ou certains additifs fonctionnels, USEON a fourni une extrudeuse bivis de laboratoire LAB20.
Le poste de granulation à petite échelle se nettoie facilement entre deux lots et s’adapte aux différents comportements de matière fondue. Le centre peut ainsi valider des formulations en petits lots et leur comportement en transformation avant le passage à l’échelle pilote ou industrielle.
Points clés de la granulation du PE
La granulation ne doit pas être traitée comme un choix de machine séparé, en fin de projet. Sur les lignes de mélanges-maîtres PE, de compounds pour câbles et de recyclage, la qualité des granulés peut fortement influer sur l’alimentation, le dosage et la régularité de la transformation en aval. Elle a aussi une incidence sur le conditionnement, le transport, le stockage et la précision du dosage.
La qualité des granulés dépend d’abord de l’état de la matière fondue en sortie d’extrudeuse. Résistance à l’état fondu, viscosité, taux de charge, pression de filtration, comportement au refroidissement et matières volatiles résiduelles peuvent tous influer sur la forme des granulés, les fines, le séchage et la stabilité de l’alimentation en aval. C’est pourquoi USEON étudie la granulation en même temps que l’alimentation, le profil de vis, le dégazage et la filtration.
Options de granulation
Les options ci-dessous sont des repères courants, pas des recommandations figées. Le choix final doit être confirmé à partir des données réelles de formulation, du comportement de la matière fondue et, si nécessaire, d’essais sur ligne. Aucune méthode de granulation ne convient à toutes les formulations PE. En pratique, le système de granulation se choisit en fonction de la résistance à l’état fondu, de la viscosité, du taux de charges ou d’additifs, du débit, de la pression de filtration, des besoins de refroidissement, de la taille de granulés visée et des contraintes de manutention en aval.
| Option de granulation | Usage courant | Adaptée lorsque | Points à vérifier |
|---|---|---|---|
| Granulation en joncs | Compounds PE courants, mélanges-maîtres de couleur, compounds pour câbles, essais à l’échelle laboratoire | La matière fondue forme des joncs stables et le débit permet le refroidissement en bac et la coupe des joncs | Stabilité des joncs, longueur de refroidissement, risque de rupture des joncs, intervention de l’opérateur, régularité de la taille des granulés |
| Granulation à anneau d’eau | Nombreuses applications de mélanges-maîtres PE/PP et de mélanges-maîtres de charges | La formulation se prête à la coupe en tête et au refroidissement rapide par anneau d’eau | Stabilité en face de filière, réglage des couteaux, température de l’eau, séchage des granulés, maîtrise des fines, taux de charge |
| Granulation sous eau | Certains compounds à base de PE à haut débit ou spéciaux, certaines formulations souples ou collantes, certaines applications de recyclage | La matière et le débit justifient une coupe sous eau et le comportement de la matière fondue permet la formation de granulés sous eau | Pression de la matière fondue, conception des trous de filière, vitesse des couteaux, température de l’eau, risque d’agglomération des granulés, efficacité du séchage, complexité du système |
| Granulation en tête avec refroidissement à l’air | Certains compounds PE/PP fortement chargés, formulations à base de PEBDL, compounds ignifugés sans halogène (HFFR) | La formulation peut être coupée et refroidie efficacement sans bac à eau, ou le procédé privilégie une manutention de granulés à sec | Efficacité du refroidissement des granulés, collage des granulés, production de poussières/fines, stabilité en face de filière, fenêtre de formulation |
| Granulation de joncs sous eau | Option spécifique pour certaines applications de recyclage ou sensibles à la filtration | Le convoyage automatique des joncs peut réduire les interventions manuelles en cas de rupture de joncs ou de changement de filtre | Guidage des joncs, débit d’eau, fréquence des changements de filtre, essorage, homogénéité des granulés |
Comment choisir la bonne ligne
Avant d’investir dans une ligne, l’acheteur doit préciser les paramètres techniques suivants :
Matière et formulation
- Quelle est la résine de base ? (PEBD, PEBDL, PEHD, XLPE, PE recyclé ou mélanges de polyoléfines)
- Quelle est la formulation ? (charges, noir de carbone, TiO2, retardateur de flamme, paillettes recyclées)
- Quel est le taux d’additifs ? (faible, moyen ou élevé)
- Sous quelle forme se présente la matière ? (granulés, poudre, paillettes légères, agglomérats)
Procédé et équipement
- Quel est le débit visé ? (laboratoire, pilote ou production de série)
- Une dévolatilisation est-elle nécessaire ?
- Une filtration de la matière fondue est-elle nécessaire ?
- Une protection contre l’usure est-elle nécessaire ?
- Quel mode d’alimentation faut-il pour les poudres, les paillettes ou les matières à faible masse volumique apparente ?
- La pression de filtration va-t-elle fluctuer en recyclage ?
- La formulation tolère-t-elle le contact avec l’eau pendant le refroidissement ?
Qualité des granulés et utilisation en aval
- Quelle est l’application finale ? (film, tube, câble, moulage par injection)
- Quelles taille et forme de granulés sont exigées ?
- Les fines ou la poussière sont-elles acceptables pour le procédé aval ?
- Le procédé aval exige-t-il une grande précision de dosage ?
- Quelles performances de refroidissement et de séchage sont requises ?
- Quelle méthode de granulation les opérateurs du client préfèrent-ils ?
- Les granulés seront-ils transportés pneumatiquement, ensachés, stockés en silos ou utilisés directement en aval ?
Configuration type de la ligne
Une ligne de compoundage et de granulation PE peut comprendre les modules suivants. La configuration finale est choisie en fonction de la formulation, de la forme de la matière, du débit et de la qualité de granulés exigée.
- Système de manutention et de stockage des matières premières
- Doseur principal pour la résine PE de base
- Gaveuse latérale pour charges minérales, noir de carbone ou additifs
- Système de dosage pondéral (à perte de poids) pour le contrôle de la formulation
- Extrudeuse bivis corotative
- Système de dégazage sous vide / dévolatilisation
- Changeur de filtre / filtration de la matière fondue
- Système de granulation choisi en fonction de la formulation et de la qualité de granulés exigée
- Séchage, classification et convoyage des granulés
- Système de commande par automate (API)
Selon le projet, la granulation peut faire appel à un système en joncs, à anneau d’eau, sous eau, en tête avec refroidissement à l’air ou de joncs sous eau. Tous les projets n’exigent pas l’ensemble des modules. Par exemple, certaines lignes de mélanges-maîtres en matière vierge peuvent se passer d’une filtration intensive, alors que les lignes de recyclage demandent souvent une alimentation, une dévolatilisation et une capacité de filtration plus poussées.
Travailler avec USEON
Communiquez à USEON votre formulation PE, la forme de vos matières premières, le débit visé, l’application finale et la qualité de granulés exigée. Qu’il s’agisse de mélange-maître de charges, de mélange-maître noir, de mélange-maître de couleur, de compounds fonctionnels, de compounds pour câbles, de recyclage, d’essais en laboratoire ou d’une autre application de compoundage à base de PE, notre équipe peut évaluer le mode d’alimentation, le profil de vis, les besoins de dévolatilisation, le système de filtration et la méthode de granulation adaptée.
Si votre application à base de PE ne figure pas ci-dessus, USEON peut tout de même évaluer la formulation et l’objectif de transformation pour déterminer si une solution d’extrusion et de granulation adaptée peut être configurée.
FAQ
Qu’est-ce que le compoundage du PE ?
Le compoundage du PE consiste à mélanger, dans une extrudeuse, une résine de base polyéthylène (PE) avec des additifs, des charges, des colorants ou d’autres polymères afin de modifier ses propriétés physiques, thermiques ou visuelles. Le résultat se présente généralement sous forme de granulés de compound à base de PE destinés aux films, tubes, câbles, pièces moulées, emballages ou au recyclage.
Le compoundage du PE est-il différent de l’extrusion de PE classique ?
Oui. L’extrusion de PE classique (soufflage de film ou extrusion de tubes, par exemple) vise à mettre le polymère en forme pour obtenir un produit fini. Le compoundage du PE porte sur le mélange dispersif et distributif, la modification de la matière, la dévolatilisation et enfin la granulation, à l’aide d’équipements tels que les extrudeuses bivis corotatives.
Qu’est-ce que la granulation du PE ?
La granulation du PE est l’étape aval qui consiste à découper le polyéthylène fondu ou compoundé en granulés homogènes après l’extrusion. En compoundage du PE, la granulation transforme la matière fondue mélangée et dispersée en une forme stable, que l’on peut stocker, transporter, doser et transformer sur les équipements aval.
Quelle méthode de granulation convient au compoundage du PE ?
Aucune méthode ne convient à toutes les applications PE. Les options sont la granulation en joncs, à anneau d’eau, sous eau, en tête avec refroidissement à l’air et de joncs sous eau. La méthode doit être choisie en fonction de la formulation, de la résistance à l’état fondu, de la viscosité, du taux de charges ou d’additifs, du débit et des besoins de refroidissement.
Peut-on compounder le PE avec du CaCO₃ ou du talc ?
Oui. Un mélange-maître de charges à base de PE/PP peut être compoundé avec des taux élevés de CaCO₃ ou de talc, selon la résine support et la conception de la formulation. Les défis de transformation sont les suivants : assurer une alimentation en poudre stable, garantir une dispersion homogène, maîtriser la température de la matière fondue liée aux forts cisaillements, faire face à l’usure due aux minéraux abrasifs et maintenir une granulation stable pour limiter les fines.
Quelle extrudeuse convient au mélange-maître noir PE ?
Les extrudeuses bivis corotatives sont couramment utilisées pour le mélange-maître noir PE. Elles nécessitent des profils de vis spécifiques pour le mélange distributif et dispersif du noir de carbone, des systèmes d’alimentation avec maîtrise des poussières, une régulation soignée de la température de la matière fondue pour éviter la dégradation du polymère et un système de granulation stable pour limiter les fines.
Les paillettes de PE recyclé peuvent-elles être transformées et granulées ?
Oui. Les paillettes de PE recyclé, les déchets de films PEBD, les chutes de PEHD ou certains déchets de polyoléfines mixtes (y compris les chutes de BOPP, à base de PP) peuvent être fondus et granulés pour donner des granulés réutilisables. En raison du comportement fluctuant de la matière fondue, la ligne exige souvent un gavage, une dévolatilisation sous vide, une filtration continue de la matière fondue et un système de granulation adapté au flux de déchets concerné.
Comment la qualité des granulés influe-t-elle sur la transformation du PE en aval ?
La qualité des granulés influe sur l’alimentation, le dosage, la fusion et la régularité des produits. Des granulés homogènes améliorent la stabilité de l’alimentation en soufflage de film, en extrusion de tubes, en extrusion de câbles, en moulage par injection et en extrusion-soufflage. À l’inverse, un excès de fines, des granulés de taille irrégulière ou un séchage insuffisant peuvent provoquer des instabilités de transformation et des défauts sur les produits.
Comment choisir une ligne de compoundage et de granulation PE ?
Une ligne de compoundage et de granulation PE se choisit en fonction de la résine de base, de la combinaison d’additifs, du taux de charge, de la forme de la matière première, du débit, des besoins de dévolatilisation, des conditions de filtration, de la méthode de granulation et de l’application aval. Les applications présentées sur cette page sont des exemples représentatifs tirés des projets d’USEON ; elles ne limitent en rien les capacités d’USEON en compoundage du PE.