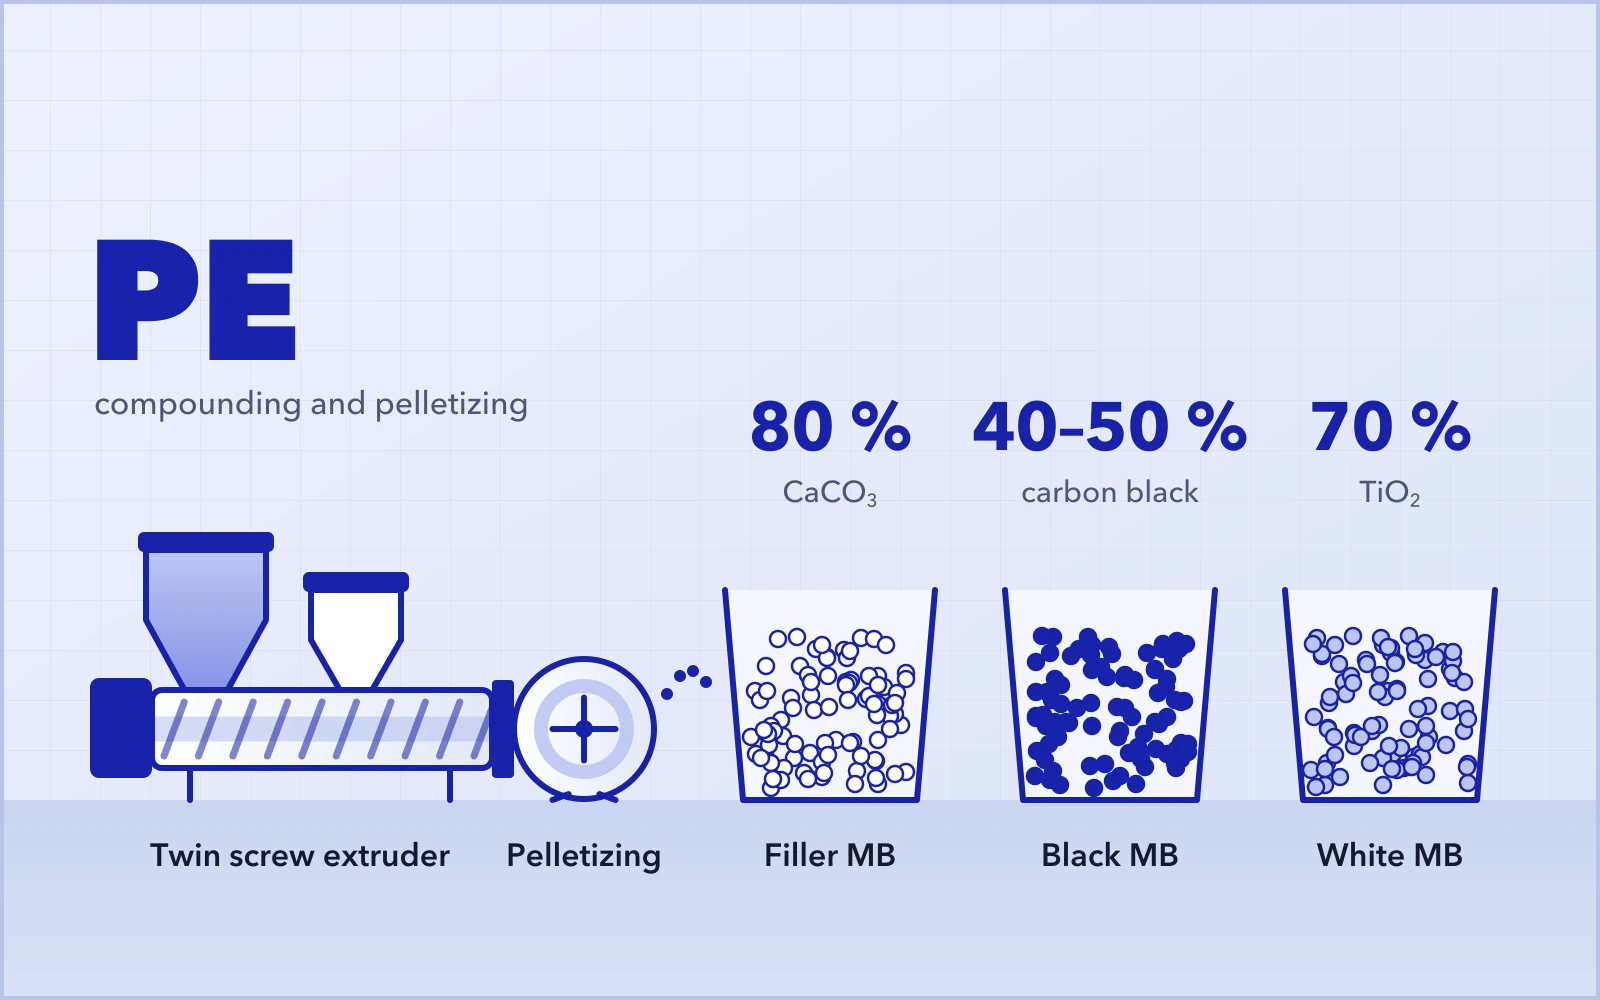
Kompaundowanie PE stosuje się wtedy, gdy standardowy polietylen trzeba przed granulacją zmodyfikować, napełnić, zabarwić, poddać recyklingowi lub nadać mu właściwości funkcjonalne na potrzeby dalszej produkcji.
W praktyce produkcyjnej PE często przetwarza się z napełniaczami mineralnymi, pigmentami, sadzą, dodatkami funkcjonalnymi, materiałami z recyklingu lub wybranymi układami polimerów i dodatków, zanim stanie się użytecznym kompaundem do folii, rur, kabli, opakowań, wyrobów formowanych lub zastosowań recyklingowych.
Ponieważ receptury te znacznie różnią się gatunkiem polimeru, rodzajem dodatków, zawartością napełniacza, postacią surowca i dalszym procesem przetwórczym, linii do kompaundowania PE nie należy traktować jako stałego zestawu urządzeń. Sposób dozowania, konfigurację ślimaków, odgazowanie, filtrację i system granulacji trzeba dopasować do rzeczywistego zachowania materiału i wymagań dotyczących jakości granulatu.
Na czym naprawdę polega kompaundowanie PE
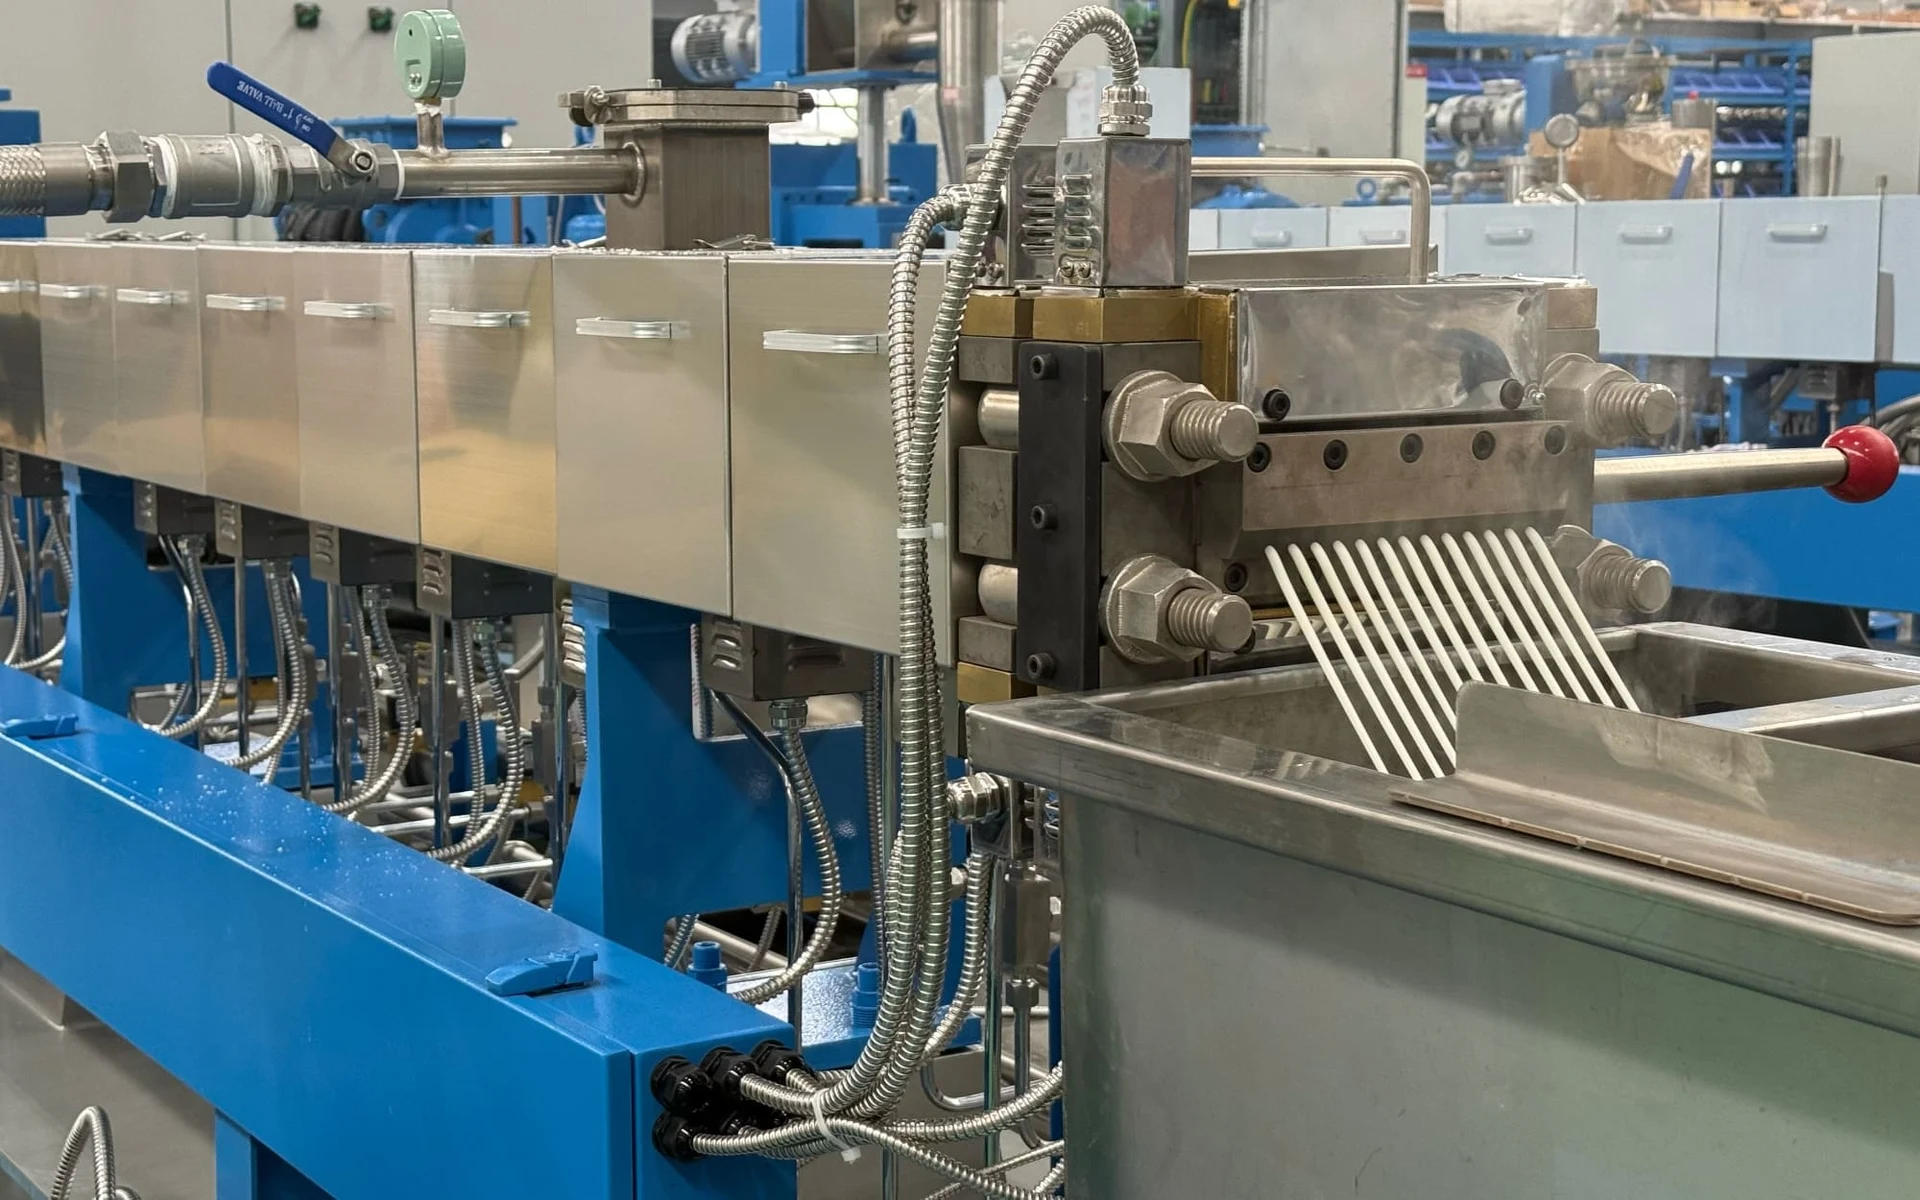
Kompaundowanie PE ma inny cel procesowy niż standardowe wytłaczanie profili, rur czy folii. W kompaundowaniu najważniejsze nie jest nadanie kształtu wyrobowi końcowemu, lecz uzyskanie odpowiedniego wymieszania, uplastycznienia, dyspersji, devolatylizacji i granulacji.
W zastosowaniach przemysłowych materiał często trzeba zmodyfikować, aby poprawić wytrzymałość mechaniczną, odporność na warunki atmosferyczne lub przewodność, ograniczyć palność albo obniżyć koszt receptury. Wytłaczarki dwuślimakowe odgrywają w tych procesach ważną rolę: zapewniają niezbędne mieszanie dystrybucyjne i dyspersyjne, pozwalają panować nad wydzielaniem ciepła i przygotowują jednorodny stop do granulacji.
Przykładowe zastosowania kompaundowania PE
Poniższe zastosowania nie wyczerpują możliwości firmy USEON. To reprezentatywne przykłady z naszych realizacji, które pokazują, że różne układy materiałowe oparte na PE stawiają przed procesem różne wyzwania.
W przypadku innych projektów – kompaundowania PE, masterbatchy, recyklingu, kompaundów kablowych lub receptur specjalnych – USEON może ocenić zachowanie materiału i cel procesowy, zanim zarekomenduje konfigurację linii.
| Przykładowy obszar zastosowań | Typowa receptura / układ materiałowy | Typowe zastosowania końcowe | Główne wyzwanie procesowe |
|---|---|---|---|
| Masterbatch napełniający PE/PP | PE/PP + CaCO₃, talk lub inne napełniacze mineralne | Worki opakowaniowe, worki na śmieci, worki tkane, wyroby jednorazowe, folie paroprzepuszczalne | Dozowanie proszku, dyspersja, obciążenie momentem obrotowym, zużycie |
| Masterbatch czarny PE | Nośnik PE lub PE/PP + sadza | Rury PE, geomembrany, taśmy do nawadniania kroplowego, powłoki kablowe | Dyspersja sadzy, pylenie, kontrola temperatury |
| Masterbatch biały i barwiący PE | Nośnik PE lub PE/PP + ditlenek tytanu (TiO₂), pigmenty, woski, dodatki | Folie opakowaniowe, folie szklarniowe, torby kurierskie, wyroby formowane | Dyspersja pigmentu/TiO₂, krycie, zużycie, powtarzalność koloru |
| Kompaundy funkcjonalne PE / XLPE i kompaundy kablowe | PE + SiO₂, środki uniepalniające, układy sieciujące lub dodatki funkcjonalne | Folie, wyroby uniepalnione, kompaundy do przewodów i kabli | Wrażliwość dodatków, kontrola temperatury, powtarzalność między partiami |
| Recykling PE i poliolefin | LDPE, HDPE, odpady folii PE, mieszane odpady PE/PP, wybrane odpady BOPP/PP | Regranulat do rur, palet, pojemników, opakowań nieprzeznaczonych do kontaktu z żywnością | Niska gęstość nasypowa, wilgoć, zanieczyszczenia, filtracja |
| Próby badawczo-rozwojowe PE w skali laboratoryjnej | Receptury oparte na PE z elastomerami, napełniaczami, dodatkami przewodzącymi, wybranymi dodatkami funkcjonalnymi | Testowanie receptur, próby na małych partiach, weryfikacja materiałów | Częste zmiany receptur, elastyczna konfiguracja ślimaków, granulacja małych partii |
Masterbatch napełniający PE
Masterbatch napełniający PE/PP wytwarza się, rozpraszając napełniacze mineralne, takie jak CaCO₃ czy talk, w poliolefinowym polimerze nośnikowym. Przetwórcy wykorzystują następnie ten granulat, aby obniżyć koszt receptury, wyregulować sztywność lub poprawić przetwarzalność folii, worków, płyt lub wyrobów formowanych.
W wielu projektach z wysoką zawartością napełniacza pierwszym wąskim gardłem nie jest sama konstrukcja ślimaka, lecz to, czy proszek da się podawać do cylindra w sposób ciągły i dokładny. Wysoka zawartość napełniacza oznacza duże obciążenie momentem obrotowym, wzrost temperatury stopu i ścierne zużycie ślimaka i cylindra.
Realizacja referencyjna
- Materiał
- Receptury PE/PP z wysoką zawartością napełniacza CaCO₃ (do 80%).
- Wyzwanie
- Opanowanie niestabilnego dozowania proszku, wahań momentu obrotowego i ściernego zużycia elementów ślimaka i cylindra.
- Kluczowe cechy linii
- Linia z wytłaczarką dwuślimakową SAT75 (L/D 48) skonfigurowana pod kątem równomiernego dozowania proszku, dyspersji napełniacza i kontrolowanej temperatury stopu.
- Granulacja
- Dobór granulacji w pierścieniu wodnym, żyłkowej lub na gorąco, aby kontrolować kształt granulatu, ograniczyć drobną frakcję i ułatwić ciągłe zasilanie dalszych procesów.
- Zastosowanie
- Wytwarzany granulat kompaundu trafia do produkcji worków opakowaniowych, worków tkanych i wyrobów jednorazowych.
Masterbatch czarny PE
Sadza wydaje się prostym barwnikiem, jednak w rurach i geomembranach słaba dyspersja szybko staje się problemem użytkowym, a nie tylko estetycznym. Dyspersja ma ścisły związek z trwałością w warunkach zewnętrznych, odpornością na promieniowanie UV i długoterminową powtarzalnością właściwości wyrobu.
Ponieważ sadza ma niską gęstość nasypową, łatwo pyli i tworzy aglomeraty. Proces wymaga zrównoważenia intensywności dyspergowania z kontrolą temperatury stopu, aby uniknąć degradacji polimeru.
Realizacja referencyjna
- Materiał
- Polimery nośnikowe PE/PP kompaundowane z sadzą w ilości 40–50%.
- Wyzwanie
- Przeciwdziałanie aglomeracji, ograniczenie pylenia na stanowisku pracy i zapobieganie miejscowemu przegrzewaniu w fazie intensywnego mieszania.
- Kluczowe cechy linii
- Linie z wytłaczarkami dwuślimakowymi SAT65 / SAT75 wyposażone w dozowanie z ograniczeniem pylenia i starannie kontrolowaną temperaturę stopu.
- Granulacja
- Zastosowanie systemu granulacji ograniczającego drobną frakcję i zanieczyszczenia, co sprzyja stabilności dozowania u odbiorców granulatu.
- Zastosowanie
- Wytwarzany granulat trafia do produkcji rur wodociągowych PE, geomembran i taśm do nawadniania kroplowego, w których szczególnie wnikliwie ocenia się odporność na UV.
Masterbatch biały i barwiący PE
W białym masterbatchu PE głównym składnikiem wybielającym i nadającym krycie jest zwykle ditlenek tytanu (TiO₂). Masterbatche barwiące zawierają odpowiednio dobrane zestawy pigmentów. Wysoki udział TiO₂ zwiększa wymagania dotyczące dyspersji oraz ścierne zużycie urządzeń. Słaba dyspersja pigmentu powoduje plamki barwne, różnice odcienia i wady wizualne folii. Samooczyszczanie się ślimaków wytłaczarek dwuślimakowych współbieżnych pomaga ograniczyć zaleganie materiału, natomiast sprawność zmiany koloru zależy od receptury, konfiguracji ślimaków i konstrukcji urządzeń odbierających.
Realizacja referencyjna
Dla azjatyckiego producenta przetwarzającego polimery PE/PP z zawartością TiO₂ do 70% firma USEON skonfigurowała linię do kompaundowania z wytłaczarką dwuślimakową SAT65. Wyzwaniem procesowym było uzyskanie równomiernej dyspersji TiO₂ przy ograniczeniu zużycia urządzeń i zachowaniu powtarzalności koloru.
Dzięki dokładnemu dozowaniu, kontrolowanemu czasowi przebywania materiału i elementom odpornym na zużycie linia wytwarza jednorodny granulat, który sprzyja dokładności dozowania u przetwórców i pomaga ograniczyć różnice koloru w wyrobach formowanych wymagających krycia lub powtarzalności barwy.
Kompaundy funkcjonalne i kablowe
Ta część obejmuje kilka odrębnych kierunków zastosowań, a nie jeden typ receptury. Należą do nich masterbatche antyblokingowe PE + SiO₂, uniepalnione kompaundy PE oraz kompaundy kablowe z polietylenu usieciowanego (XLPE). Kompaundowanie z SiO₂ wymaga równomiernego dozowania, ograniczenia pylenia i dyspersji na poziomie wymaganym w foliach. W przypadku wrażliwych na temperaturę kompaundów XLPE i kompaundów uniepalnionych konieczna jest staranna kontrola temperatury stopu, aby ograniczyć ryzyko przedwczesnego sieciowania XLPE i rozkładu środka uniepalniającego.
Realizacja referencyjna
Dla zakładu w Azji Południowo-Wschodniej, który w osobnych cyklach produkcyjnych wytwarza XLPE, uniepalnione kompaundy oparte na PE i wybrane receptury PE/PA, firma USEON dostarczyła linię z wytłaczarką dwuślimakową SAT75 (L/D 44). W linii położono nacisk na łagodne, ale równomierne mieszanie, dokładną kontrolę temperatury cylindra i odpowiednią konfigurację ślimaków.
Materiał jest prowadzony w czystych warunkach aż po etap granulacji, aby uniknąć zanieczyszczeń i miejscowego przegrzewania; linia wytwarza kompaundy do izolacji lub powłok przewodów i kabli.
Recykling PE i poliolefin
Recykling przekształca poprodukcyjne i wybrane poużytkowe odpady z tworzyw sztucznych w granulat nadający się do ponownego użycia. W recyklingu przemysłowym LDPE i HDPE należą do grupy PE, natomiast BOPP jest materiałem opartym na PP. Mieszane odpady PE/PP należy prawidłowo klasyfikować jako mieszane odpady poliolefinowe. Gdy projekt obejmuje PE, PP, BOPP lub mieszane poliolefiny, linię konfiguruje się zgodnie z rzeczywistym strumieniem odpadów. W przypadku odpadów foliowych stan materiału zmienia się z partii na partię. Dlatego dozowanie, odgazowanie, filtrację i granulację trzeba rozpatrywać łącznie.
Realizacja referencyjna
- Materiał
- Płatki PE, odpady LDPE/HDPE i mieszane odpady folii poliolefinowych.
- Wyzwanie
- Podawanie materiałów o niskiej gęstości nasypowej, usuwanie wilgoci, substancji lotnych i zapachu z zadrukowanych lub zanieczyszczonych odpadów foliowych oraz odfiltrowanie zanieczyszczeń stałych.
- Kluczowe cechy linii
- Linia z wytłaczarką dwuślimakową SAT110 wyposażona w podawanie wymuszone, odgazowanie próżniowe i ciągłą filtrację stopu.
- Granulacja
- Zastosowanie systemu granulacji, który radzi sobie ze zmiennym zachowaniem stopu, wahaniami ciśnienia filtracji i resztkowymi substancjami lotnymi.
- Zastosowanie
- Wytwarzany regranulat trafia m.in. do produkcji rur nawadniających, palet z tworzywa i pojemników opakowaniowych nieprzeznaczonych do kontaktu z żywnością – w zależności od jakości materiału z recyklingu i wymagań stawianych wyrobowi końcowemu.
Próby badawczo-rozwojowe PE w skali laboratoryjnej
W pracach badawczo-rozwojowych receptury często się zmieniają, testuje się małe partie, a urządzenia muszą być elastyczne. Stosowane w tym celu wytłaczarki dwuślimakowe mają często modułową konstrukcję ślimaków i kilka otworów zasilających, co ułatwia próby receptur specjalnych przed przejściem do większej skali.
Realizacja referencyjna
Dla europejskiego ośrodka badawczego, który pracuje nad próbnymi recepturami opartymi na PE z udziałem EVA, kauczuku silikonowego, PET, skrobi lub wybranych dodatków funkcjonalnych, firma USEON dostarczyła laboratoryjną wytłaczarkę dwuślimakową LAB20.
Układ granulacji w małej skali ułatwia czyszczenie między partiami i dostosowuje się do różnego zachowania stopów polimerowych. Dzięki temu ośrodek może zweryfikować receptury na małych partiach oraz ich przetwarzalność przed produkcją pilotażową lub przemysłową.
Granulacja PE – na co zwrócić uwagę
Granulacji nie należy traktować jako osobnego wyboru maszyny na samym końcu projektu. W liniach do masterbatchy PE, kompaundów kablowych i recyklingu jakość granulatu może silnie wpływać na zasilanie, dozowanie i powtarzalność dalszego przetwórstwa. Wpływa też na pakowanie, transport, magazynowanie i dokładność dozowania.
Jakość granulatu zaczyna się od stanu stopu na wylocie wytłaczarki. Wytrzymałość stopu, lepkość, zawartość napełniacza, ciśnienie filtracji, przebieg chłodzenia i resztkowe substancje lotne mogą wpływać na kształt granulatu, ilość drobnej frakcji, suszenie i stabilność zasilania w dalszych procesach. Dlatego firma USEON ocenia granulację łącznie z dozowaniem, konstrukcją ślimaków, odgazowaniem i filtracją.
Metody granulacji
Poniższe metody to typowe punkty odniesienia, a nie sztywne zalecenia. Ostateczny wybór należy potwierdzić na podstawie rzeczywistych danych receptury, zachowania stopu oraz – w razie potrzeby – prób na linii. Żadna metoda granulacji nie sprawdza się w przypadku wszystkich receptur PE. W praktyce system granulacji dobiera się według wytrzymałości stopu, lepkości, zawartości napełniacza lub dodatków, wydajności, ciśnienia filtracji, wymagań dotyczących chłodzenia, docelowej wielkości granulatu oraz potrzeb związanych z dalszym transportem i obsługą granulatu.
| Metoda granulacji | Typowe zastosowania | Kiedy się sprawdza | Na co zwrócić uwagę |
|---|---|---|---|
| Granulacja żyłkowa | Standardowe kompaundy PE, masterbatch barwiący, kompaundy kablowe, próby w skali laboratoryjnej | Stop tworzy stabilne żyłki, a wydajność pozwala na chłodzenie w wannie chłodzącej i cięcie żyłek | Stabilność żyłek, długość odcinka chłodzenia, ryzyko zrywania żyłek, obsługa przez operatora, powtarzalność wielkości granulatu |
| Granulacja w pierścieniu wodnym | Wiele zastosowań w produkcji masterbatchy PE/PP i masterbatchy napełniających | Receptura nadaje się do cięcia na gorąco i szybkiego chłodzenia w pierścieniu wodnym | Stabilność na czole płyty dyszowej, regulacja noży, temperatura wody, suszenie granulatu, ograniczenie drobnej frakcji, zawartość napełniacza |
| Granulacja podwodna | Wybrane kompaundy oparte na PE produkowane z dużą wydajnością lub kompaundy specjalne, wybrane receptury miękkie lub kleiste, wybrane zastosowania recyklingowe | Materiał i wydajność uzasadniają cięcie pod wodą, a zachowanie stopu sprzyja formowaniu granulatu pod wodą | Ciśnienie stopu, konstrukcja otworów dyszy, prędkość noży, temperatura wody, ryzyko zlepiania się granulatu, skuteczność suszenia, złożoność układu |
| Granulacja na gorąco z chłodzeniem powietrzem | Niektóre wysokonapełnione kompaundy PE/PP, receptury oparte na LLDPE, bezhalogenowe kompaundy uniepalnione (HFFR) | Recepturę można skutecznie ciąć i chłodzić bez wanny chłodzącej lub w danym procesie preferowana jest obsługa suchego granulatu | Skuteczność chłodzenia granulatu, sklejanie się granulek, powstawanie pyłu/drobnej frakcji, stabilność na czole płyty dyszowej, zakres odpowiednich receptur |
| Podwodna granulacja żyłkowa | Rozwiązanie specjalne dla wybranych zastosowań recyklingowych lub wrażliwych na filtrację | Automatyczny transport żyłek może ograniczyć pracę ręczną przy zerwaniu żyłek lub wymianie sit | Prowadzenie żyłek, przepływ wody, częstotliwość wymiany filtrów, odwadnianie, jednorodność granulatu |
Jak dobrać właściwą linię
Przed inwestycją w linię kupujący powinni doprecyzować następujące parametry techniczne:
Materiał i receptura
- Jaki jest polimer bazowy? (LDPE, LLDPE, HDPE, XLPE, PE z recyklingu lub mieszanki poliolefin)
- Jaka jest receptura? (napełniacz, sadza, TiO₂, środek uniepalniający, płatki z recyklingu)
- Jaki jest udział dodatków? (niski, średni czy wysoki)
- W jakiej postaci jest materiał? (granulat, proszek, lekkie płatki, aglomeraty)
Proces i wyposażenie
- Jaka jest docelowa wydajność? (skala laboratoryjna, pilotażowa czy produkcja masowa)
- Czy wymagana jest devolatylizacja?
- Czy wymagana jest filtracja stopu?
- Czy potrzebna jest ochrona przed zużyciem?
- Jaki sposób dozowania jest potrzebny dla proszków, płatków lub materiałów o niskiej gęstości nasypowej?
- Czy ciśnienie filtracji będzie się wahać podczas recyklingu?
- Czy receptura dopuszcza kontakt z wodą podczas chłodzenia?
Jakość granulatu i dalsze przetwórstwo
- Jakie jest zastosowanie końcowe? (folia, rury, kable, formowanie wtryskowe)
- Jakiej wielkości i jakiego kształtu granulat jest wymagany?
- Czy dalszy proces dopuszcza drobną frakcję lub pył?
- Czy dalszy proces wymaga wysokiej dokładności dozowania?
- Jakie parametry chłodzenia i suszenia są wymagane?
- Którą metodę granulacji preferują operatorzy klienta?
- Czy granulat będzie transportowany pneumatycznie, pakowany w worki, magazynowany w silosach, czy od razu przetwarzany?
Typowa konfiguracja linii
Linia do kompaundowania i granulacji PE może obejmować następujące moduły. Ostateczną konfigurację dobiera się według receptury, postaci materiału, wydajności i wymagań dotyczących jakości granulatu.
- Układ transportu i magazynowania surowców
- Dozownik główny polimeru bazowego PE
- Dozownik boczny napełniaczy mineralnych, sadzy lub dodatków
- Układ dozowania grawimetrycznego ubytkowego (loss-in-weight) do kontroli receptury
- Wytłaczarka dwuślimakowa współbieżna
- Układ odgazowania próżniowego / devolatylizacji
- Zmieniacz sit / filtracja stopu
- System granulacji dobrany do receptury i wymagań dotyczących jakości granulatu
- Suszenie, klasyfikacja i transport granulatu
- System sterowania PLC
W zależności od projektu granulacja może przebiegać w układzie żyłkowym, w pierścieniu wodnym, pod wodą, na gorąco z chłodzeniem powietrzem lub w podwodnym układzie żyłkowym. Nie każdy projekt wymaga wszystkich modułów. Na przykład niektóre linie do masterbatchy z surowca pierwotnego mogą nie wymagać intensywnej filtracji stopu, natomiast linie recyklingowe często potrzebują wydajniejszego dozowania, devolatylizacji i filtracji.
Współpraca z USEON
Prosimy przekazać nam informacje o recepturze PE, postaci surowca, docelowej wydajności, zastosowaniu końcowym i wymaganiach dotyczących jakości granulatu. Niezależnie od tego, czy Państwa projekt dotyczy masterbatchu napełniającego, czarnego lub barwiącego, kompaundów funkcjonalnych, kompaundów kablowych, recyklingu, prób laboratoryjnych czy innego zastosowania kompaundowania PE, nasz zespół może ocenić sposób dozowania, konfigurację ślimaków, wymagania dotyczące devolatylizacji, system filtracji i odpowiednią metodę granulacji.
Jeśli Państwa zastosowanie oparte na PE nie zostało wymienione powyżej, USEON może mimo to ocenić recepturę i cel procesowy, aby ustalić, czy da się skonfigurować odpowiednie rozwiązanie do wytłaczania i granulacji.
FAQ
Czym jest kompaundowanie PE?
Kompaundowanie PE to proces mieszania polimeru bazowego – polietylenu (PE) – z dodatkami, napełniaczami, barwnikami lub innymi polimerami w wytłaczarce, aby zmienić jego właściwości fizyczne, termiczne lub wizualne. Produktem jest zwykle granulat kompaundu opartego na PE przeznaczony do dalszej produkcji folii, rur, kabli, wyrobów formowanych, opakowań lub do zastosowań recyklingowych.
Czy kompaundowanie PE różni się od zwykłego wytłaczania PE?
Tak. Zwykłe wytłaczanie PE (np. wytłaczanie folii z rozdmuchem lub rur) służy nadaniu polimerowi kształtu wyrobu końcowego. Kompaundowanie PE skupia się na mieszaniu dyspersyjnym i dystrybucyjnym, modyfikacji materiału, devolatylizacji i wreszcie granulacji z użyciem takich urządzeń jak wytłaczarki dwuślimakowe współbieżne.
Czym jest granulacja PE?
Granulacja PE to etap następujący po wytłaczaniu, w którym stopiony lub skompaundowany polietylen tnie się na jednorodne granulki. W kompaundowaniu PE granulacja przekształca wymieszany i zdyspergowany stop PE w stabilną postać, którą można magazynować, transportować, dozować i przetwarzać w kolejnych urządzeniach.
Która metoda granulacji jest odpowiednia do kompaundowania PE?
Nie ma jednej metody odpowiedniej do wszystkich zastosowań PE. Do wyboru są: granulacja żyłkowa, granulacja w pierścieniu wodnym, granulacja podwodna, granulacja na gorąco z chłodzeniem powietrzem oraz podwodna granulacja żyłkowa. Metodę należy dobrać na podstawie receptury, wytrzymałości stopu, lepkości, zawartości napełniacza lub dodatków, wydajności i wymagań dotyczących chłodzenia.
Czy PE można kompaundować z CaCO₃ lub talkiem?
Tak. Masterbatch napełniający oparty na PE/PP może zawierać dużo CaCO₃ lub talku – zależnie od polimeru nośnikowego i projektu receptury. Wyzwania procesowe to stabilne dozowanie proszku, równomierna dyspersja, kontrola temperatury stopu rosnącej wskutek dużych sił ścinających, przeciwdziałanie zużyciu urządzeń przez ścierne minerały oraz stabilna granulacja ograniczająca drobną frakcję.
Jaka wytłaczarka nadaje się do masterbatchu czarnego PE?
Do produkcji masterbatchu czarnego PE powszechnie stosuje się wytłaczarki dwuślimakowe współbieżne. Wymagają one specjalnych konfiguracji ślimaków do mieszania dystrybucyjnego i dyspersyjnego sadzy, układów dozowania z ograniczeniem pylenia, starannej kontroli temperatury stopu zapobiegającej degradacji polimeru oraz stabilnego systemu granulacji ograniczającego drobną frakcję.
Czy płatki PE z recyklingu można przetworzyć i zgranulować?
Tak. Płatki PE z recyklingu, odpady folii LDPE, odpady HDPE lub wybrane mieszane odpady poliolefinowe (w tym odpady BOPP oparte na PP) można stopić i zgranulować na regranulat. Ze względu na zmienne zachowanie stopu linia często wymaga podawania wymuszonego, odgazowania próżniowego, ciągłej filtracji stopu i systemu granulacji dopasowanego do konkretnego strumienia odpadów.
Jak jakość granulatu wpływa na dalsze przetwórstwo PE?
Jakość granulatu wpływa na zasilanie, dozowanie, topienie i powtarzalność wyrobu. Jednorodny granulat pomaga poprawić stabilność zasilania przy wytłaczaniu folii z rozdmuchem, rur i kabli oraz przy formowaniu wtryskowym i rozdmuchowym. Z kolei nadmiar drobnej frakcji, nieregularna wielkość granulek lub niedostateczne suszenie mogą powodować niestabilność procesu i wady wyrobów.
Jak wybrać linię do kompaundowania i granulacji PE?
Linię do kompaundowania i granulacji PE należy dobrać według polimeru bazowego, pakietu dodatków, zawartości napełniacza, postaci surowca, wydajności, wymagań dotyczących devolatylizacji, warunków filtracji, metody granulacji i zastosowania końcowego. Zastosowania opisane na tej stronie to reprezentatywne przykłady z realizacji firmy USEON i nie wyczerpują jej możliwości w zakresie kompaundowania PE.