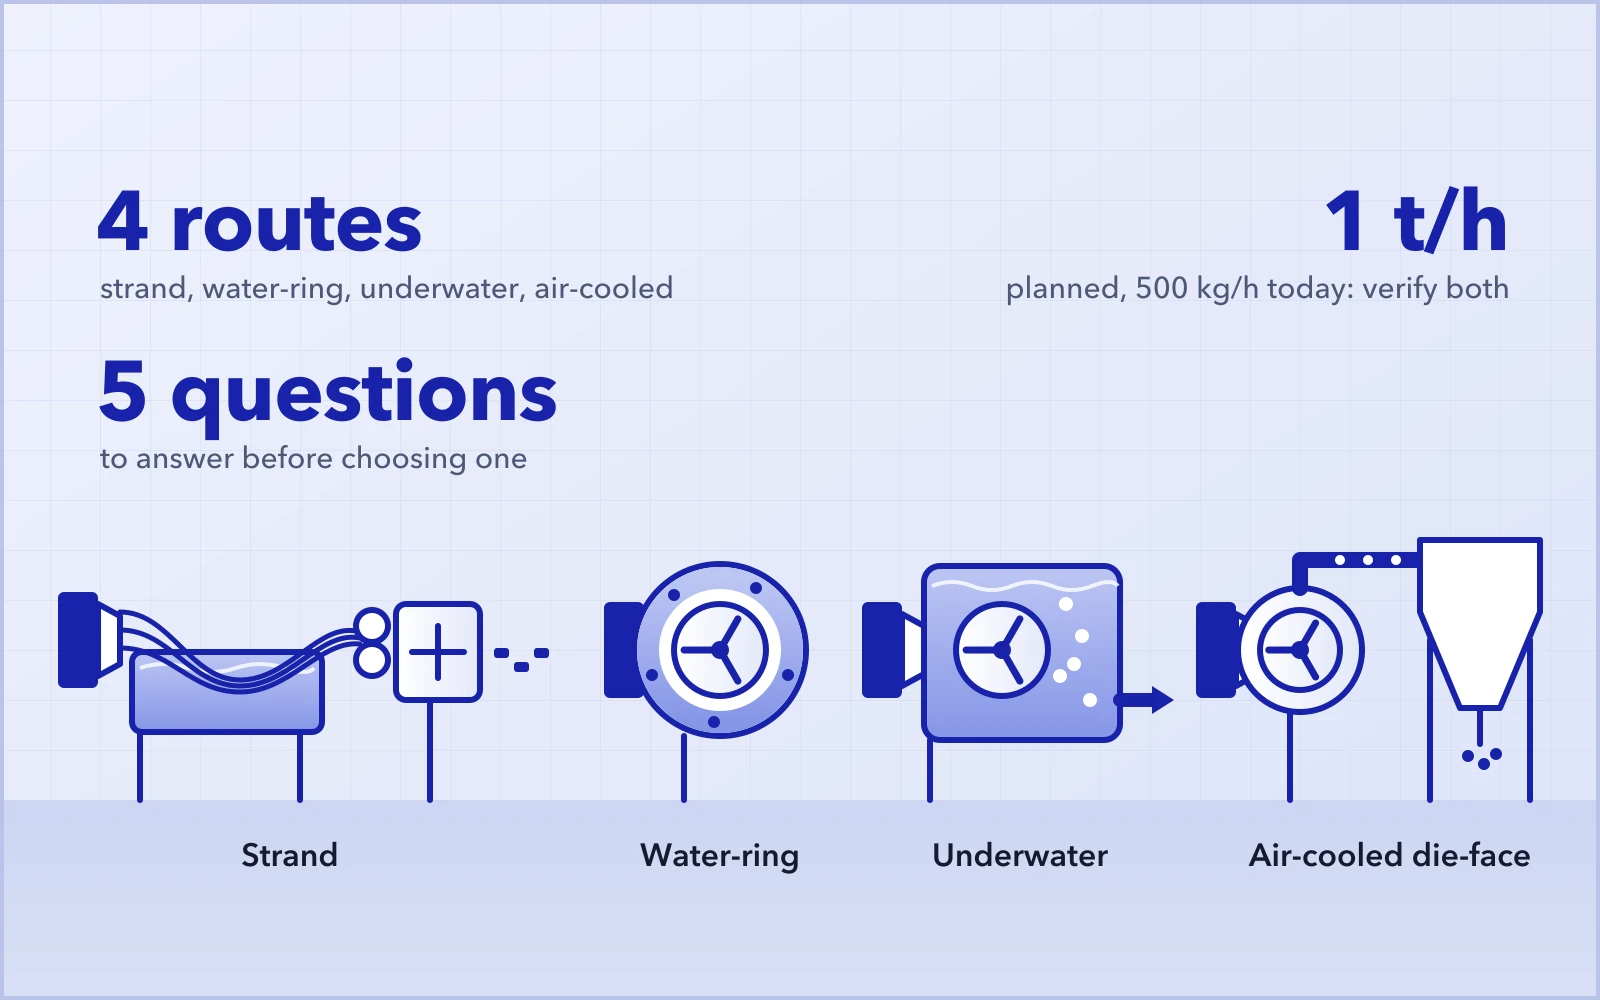
W kompaundowaniu tworzyw niektóre linie tną granulat ze schłodzonych żyłek, inne – bezpośrednio na czole płyty dyszowej. Wybór nie polega na tym, która metoda jest bardziej zaawansowana, lecz na tym, która z nich spełnia wymagania materiału, wydajności i wyrobu gotowego.
Przy planowaniu nowej linii klienci często pytają: jeśli chcemy skończyć z ręcznym przewlekaniem żyłek, czy wystarczy przejść na granulator w pierścieniu wodnym? Od jakiej wydajności granulacja podwodna staje się koniecznością? Jeśli receptura nie może mieć kontaktu z wodą procesową, czy granulacja na gorąco z chłodzeniem powietrzem jest jedyną opcją?
Na żadne z tych pytań nie da się odpowiedzieć wyłącznie na podstawie wydajności czy nazwy polimeru. Granulator nigdy nie pracuje w oderwaniu od reszty linii: jeśli głowica, chłodzenie, transport, odwadnianie lub suszenie nie są do niego dopasowane, cierpi wydajność całej linii liczona w granulacie zgodnym ze specyfikacją.
Żadna metoda granulacji nie jest najlepsza do wszystkich zastosowań. Najpierw należy sprawdzić ograniczenia materiałowe, następnie porównać rozważane metody z własnymi wymaganiami produkcyjnymi, a na koniec potwierdzić wybór ukierunkowaną próbą
01Czym w praktyce różnią się cztery metody granulacji
Najbardziej oczywista różnica dotyczy miejsca, w którym stop jest cięty, oraz sposobu jego chłodzenia przed cięciem i po nim.
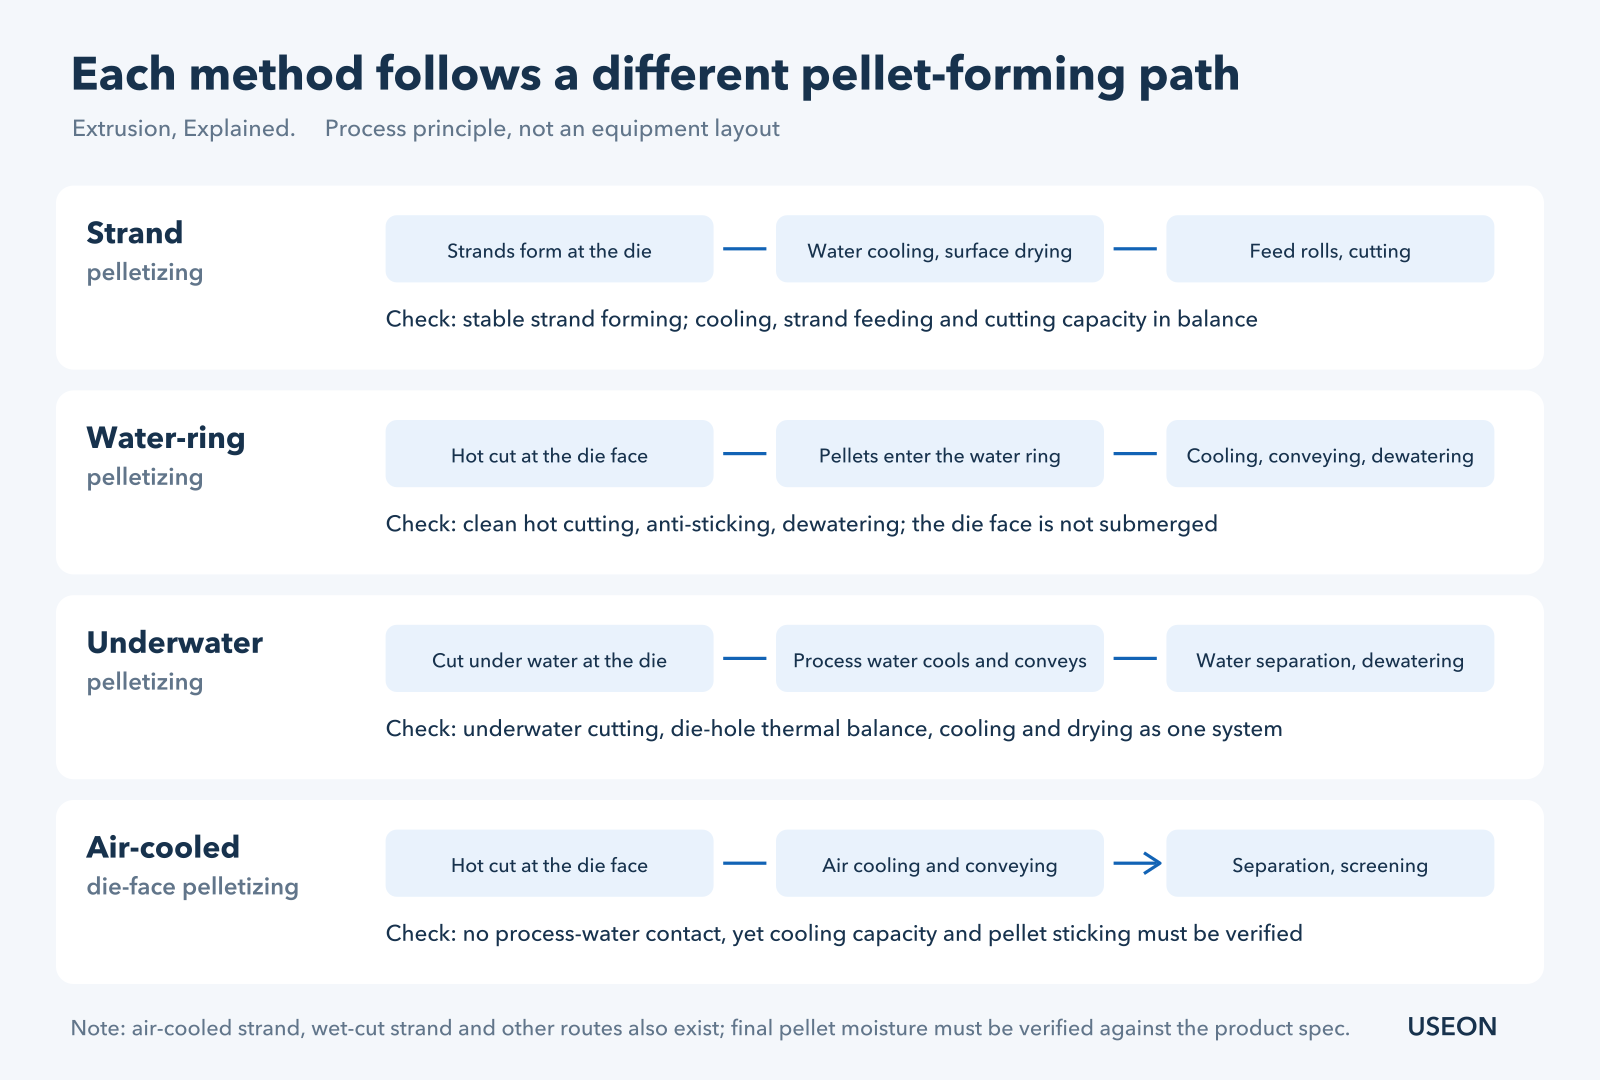
W tym poradniku „granulacja podwodna” oznacza podwodną granulację na czole płyty dyszowej; podwodna granulacja żyłkowa i inne warianty nie są tu omawiane.
Granulacja żyłkowa: formowanie żyłek, chłodzenie, cięcie
Stop opuszcza głowicę w postaci ciągłych żyłek. Żyłki przechodzą przez wannę chłodzącą, są osuszane z wody powierzchniowej i wciągane przez walce podające do granulatora. Granulki mają zwykle kształt cylindryczny. Metoda sprawdza się w większości zadań kompaundowania – od masterbatchy barwiących i z dodatkami po wiele kompaundów wzmocnionych włóknem szklanym.
Ta metoda wymaga przede wszystkim materiału, który tworzy stabilne żyłki i dociera do granulatora we właściwym stanie. Żyłki zbyt miękkie, sklejające się lub zrywające się zakłócają ciągłość produkcji.
Granulacja żyłkowa nie oznacza niskiej wydajności ani ręcznego przewlekania żyłek. Automatyczne przewlekanie żyłek i podobne opcje podnoszą poziom automatyzacji; rzeczywista wydajność zależy także od liczby otworów w głowicy, chłodzenia, transportu żyłek i samego granulatora. W przypadku materiałów, które dobrze tworzą żyłki, oraz procesów, w których operatorzy muszą obserwować stop wychodzący z głowicy, warto w pierwszej kolejności rozważyć system granulacji żyłkowej z chłodzeniem wodnym.
Granulacja w pierścieniu wodnym: cięcie na gorąco na czole płyty dyszowej, potem pierścień wodny
Granulacja w pierścieniu wodnym eliminuje długą drogę żyłek. Obrotowe noże tną stop na czole płyty dyszowej i odrzucają granulki na zewnątrz do wirującego pierścienia wodnego, w którym są one chłodzone i transportowane dalej do odwadniania. W odróżnieniu od podwodnej granulacji na czole płyty dyszowej w granulatorze w pierścieniu wodnym czoło płyty nie jest zanurzone w wodzie.
Pytanie nie brzmi więc tylko, czy można zrezygnować z przewlekania żyłek. Trzeba też sprawdzić, czy materiał daje się czysto ciąć na gorąco, czy granulki nie tworzą ogonków, nie rozmazują się na nożach i nie zbrylają się przy wejściu do strefy chłodzenia oraz czy jakość granulatu po odwodnieniu spełnia specyfikację.
Typowymi kandydatami są PE, EVA, PS oraz masterbatche napełniające na nośniku PP, a granulki mają zwykle postać płaskich, soczewkowatych krążków. Przydatności nadal nie można ocenić na podstawie samej nazwy polimeru. Przy tym samym polimerze bazowym inna zawartość napełniacza, lepkość czy pakiet dodatków mogą zmienić zachowanie stopu podczas cięcia.
Granulacja podwodna: cięcie pod wodą i odbiór granulatu z wodą procesową
Przy podwodnej granulacji na czole płyty stop jest cięty w komorze cięcia wypełnionej wodą. Woda procesowa chłodzi granulki i jednocześnie transportuje je do separacji granulatu od wody i odwadniania, a w razie potrzeby – do suszenia.
Metoda dobrze wpisuje się w koncepcję ciągłej, zintegrowanej linii i jest brana pod uwagę w niektórych projektach o wysokiej wydajności, przy odpowiednich recepturach elastomerów termoplastycznych, takich jak TPE, TPU i POE, przy klejach termotopliwych oraz przy produktach o szczególnych wymaganiach wobec granulatu (np. mikrogranulat lub wąski rozkład wielkości). Granulki są niemal kuliste lub soczewkowate. W przypadku miękkich, lepkich receptur skłonność do zbrylania należy sprawdzić na etapie chłodzenia, suszenia, transportu i magazynowania, a nie tylko na wylocie komory cięcia. Nie istnieje jednak uniwersalny próg tonażowy, powyżej którego granulacja podwodna staje się obowiązkowa.
Oprócz wydajności należy sprawdzić równowagę cieplną w otworach dyszy, zachowanie materiału przy cięciu, parametry wody procesowej, sklejanie się granulek i wymagania dotyczące suszenia. Temperatura wody procesowej to sama w sobie kluczowa nastawa: zbyt zimna woda sprzyja zatykaniu otworów dyszy wskutek zastygania stopu, a zbyt ciepła powoduje sklejanie się miękkich granulek. Właściwym rozwiązaniem może być wysokowydajna linia żyłkowa, ale sens może mieć też mały granulator podwodny: wybór zależy od receptury, zakresu pracy i specyfikacji granulatu.
Granulacja na gorąco z chłodzeniem powietrzem: bez wody procesowej, ale chłodzenie nadal musi być skuteczne
Granulacja na gorąco z chłodzeniem powietrzem polega na cięciu gorącego stopu na czole płyty dyszowej, a granulki są chłodzone i transportowane powietrzem. W przypadku receptur, które nie mogą mieć kontaktu z wodą procesową, jest to jedna z metod wartych oceny. Typowe zastosowania to kompaundy PVC, kompozyty drzewno-polimerowe (WPC) oraz niektóre kompaundy wysokonapełnione lub bezhalogenowe uniepalnione (HFFR).
Rezygnacja z wody nie ułatwia chłodzenia. Nadal trzeba sprawdzić, czy granulki nie sklejają się podczas transportu, czy chłodzenie powietrzem nadąża za docelową wydajnością oraz jakie zapylenie, hałas i zapotrzebowanie na powierzchnię wiążą się z systemem.
Istnieje też granulacja żyłkowa z chłodzeniem powietrzem: najpierw formuje się żyłki, chłodzi je powietrzem, np. na przenośniku chłodzonym powietrzem, a następnie tnie. Materiał, który nie może mieć kontaktu z wodą, nie jest więc skazany wyłącznie na cięcie na gorąco na czole płyty z chłodzeniem powietrzem.
Cztery metody w skrócie
| Metoda | Kiedy brać pod uwagę | Co sprawdzić najpierw |
|---|---|---|
| Żyłkowa z chłodzeniem wodnym | Materiał tworzy stabilne żyłki i może mieć kontakt z wodą | Zrywanie żyłek, wydajność chłodzenia i podawania, integralność granulek |
| Granulacja w pierścieniu wodnym (na czole płyty) | Stop daje się czysto ciąć na gorąco, a granulki nie sklejają się w pierścieniu wodnym | Ogonki, rozmazywanie na nożach, zbrylanie, jakość po odwodnieniu |
| Granulacja podwodna (na czole płyty) | Potrzebne jest cięcie w zamkniętej komorze z transportem wodnym albo określony kształt lub rozkład wielkości granulek | Równowaga cieplna otworów dyszy, rozruch, minimalna wydajność, suszenie |
| Granulacja na gorąco z chłodzeniem powietrzem | Woda procesowa jest niedopuszczalna, a receptura nadaje się do cięcia na gorąco | Wydajność chłodzenia, sklejanie, transport, zapylenie |
Tabela służy do wstępnej selekcji; ostateczny wybór potwierdzają próby z Państwa recepturą. Tam, gdzie woda jest niedopuszczalna, kolejną opcją jest granulacja żyłkowa z chłodzeniem powietrzem.
02Pięć pytań, na które trzeba odpowiedzieć przed wyborem
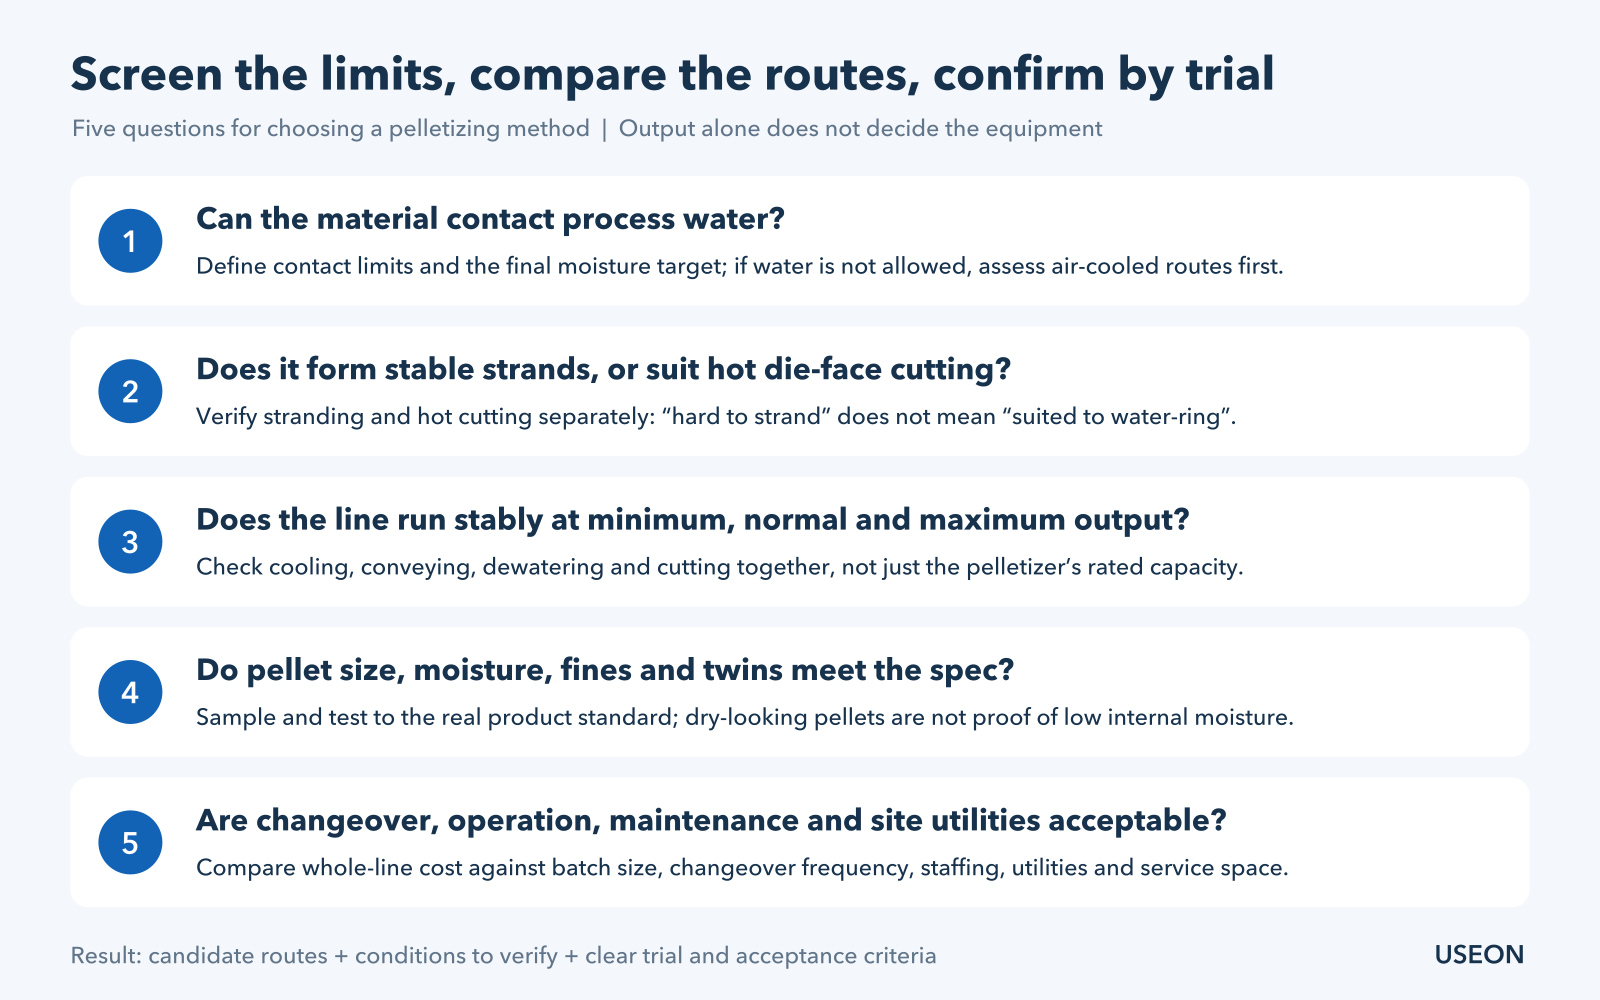
Czy materiał nie może mieć kontaktu z wodą, czy też obowiązuje rygorystyczna specyfikacja wilgotności końcowej?
To dwa różne pytania. Jeśli proces nie dopuszcza żadnego kontaktu z wodą procesową, w pierwszej kolejności należy brać pod uwagę metody bez chłodzenia wodą. Jeśli materiał toleruje krótki kontakt z wodą, ale gotowy granulat ma rygorystyczny limit wilgotności, trzeba ocenić czas kontaktu, odwadnianie i suszenie w dalszej części linii.
Usunięcie wody powierzchniowej nie oznacza, że wilgotność wewnątrz granulek mieści się w specyfikacji. To, że granulat wydaje się suchy w dotyku, niczego nie dowodzi; należy go zbadać pod kątem wymagań produktu.
Czy materiał tworzy stabilne żyłki? Czy daje się czysto ciąć na gorąco?
W granulacji żyłkowej należy sprawdzić, czy żyłki biegną w sposób ciągły i stabilny od głowicy do granulatora. W granulacji w pierścieniu wodnym lub podwodnej – czy stop daje się czysto ciąć w danych warunkach cięcia i czy granulki schładzają się na czas, nie sklejając się.
Z tego, że „żyłki trudno prowadzić”, nie wynika, że „pierścień wodny będzie łatwy”. Jeśli problem wynika z wahań w procesie wytłaczania lub nierównomiernego przepływu przez otwory dyszy, zmiana metody granulacji może nie usunąć jego przyczyny.
Wydajność szczytowa czy cały zakres pracy?
Dostawcy należy podać wydajność minimalną, normalną i maksymalną, a nie tylko wartość szczytową. Jeśli obecne zamówienia wymagają 500 kg/h, a plan zakłada 1 t/h, należy zweryfikować oba warianty pracy.
Wraz ze wzrostem wydajności w systemie żyłkowym trzeba sprawdzić chłodzenie, transport żyłek i wydajność cięcia, a w systemach z pierścieniem wodnym i podwodnych – cięcie, wodę procesową, odwadnianie i obróbkę końcową. To, że wytłaczarka jest w stanie przetłoczyć materiał, nie oznacza, że cała linia stabilnie dostarcza granulat zgodny ze specyfikacją.
Równie ważna jest wydajność minimalna. W granulacji podwodnej przez każdy czynny otwór dyszy musi przepływać tyle stopu, by dostarczał on dość ciepła i otwór pozostawał drożny mimo kontaktu z wodą procesową; przy małej wydajności stop łatwiej więc zastyga w otworach i je zatyka. Trzeba też skoordynować rozruch: woda procesowa, która dotrze do czoła płyty zbyt wcześnie, może spowodować zastygnięcie stopu i zatkanie otworów, a woda, która dotrze zbyt późno, sprawi, że pierwsze granulki się zbrylą. Weryfikacja wydajności minimalnej to zatem coś więcej niż sprawdzenie, czy linia może pracować wolniej.
Jakie wymagania musi spełniać granulat?
Należy określić wielkość i rozkład wielkości granulek, kształt, zawartość wilgoci oraz udział drobnej frakcji, granulek bliźniaczych i zlepionych. Granulki z granulacji żyłkowej są zwykle cylindryczne, z granulacji w pierścieniu wodnym – bardziej płaskie i soczewkowate, a z granulacji podwodnej – niemal kuliste lub soczewkowate. Bardziej okrągłe granulki nie muszą jednak być lepsze.
W przypadku receptur wzmocnionych włóknem szklanym, kruchych lub ściernych należy też uwzględnić wpływ cięcia i suszenia na integralność granulek oraz trwałość części eksploatacyjnych. Oceniać trzeba na podstawie wymagań wobec wyrobu gotowego, a nie jednego zdjęcia próbki.
Czy przezbrojenia i konserwacja nie pochłoną korzyści w produkcji?
Zakład, który często zmienia kolory i receptury, ma inne priorytety niż zakład produkujący w sposób ciągły jeden wyrób. Oprócz wydajności nominalnej należy porównać uruchamianie i zatrzymywanie, czyszczenie, materiał przejściowy, konserwację noży, zapotrzebowanie na personel oraz zasilanie zakładu w wodę i energię elektryczną.
Warto zapytać zwłaszcza: ile czasu mija od ostatniej granulki zgodnej ze specyfikacją jednego produktu do pierwszej zgodnej granulki następnego? Które części trzeba czyścić? Jakie części zamienne są potrzebne? Hasła „granulacja żyłkowa jest prosta” czy „granulacja podwodna jest wysoko zautomatyzowana” nie mogą zastąpić konkretnego porównania.
Konfigurację należy wykluczać tylko wtedy, gdy nie spełnia wymagań w warunkach, które faktycznie zostały zweryfikowane. Żyłka, która zerwała się podczas jednej próby, może wskazywać na wahania w procesie poprzedzającym, a granulacja w pierścieniu wodnym, podwodna i na gorąco z chłodzeniem powietrzem chłodzą granulki w różny sposób, więc wynik uzyskany w jednej z nich nie przesądza o pozostałych.
03Jak przełożyć wymagania klienta na weryfikowalne kryteria wyboru
| Wymaganie klienta | Co zweryfikować | Pochopny wniosek, którego należy unikać |
|---|---|---|
| Mniej ręcznego przewlekania żyłek | Automatyczne przewlekanie żyłek lub przydatność granulacji na czole płyty dla danego materiału; nakład pracy przy uruchamianiu, zatrzymywaniu i przezbrajaniu | Rezygnacja z przewlekania żyłek oznacza przejście na pierścień wodny |
| Wyższa wydajność ciągła | Chłodzenie, cięcie, odwadnianie i stabilność pracy każdej z rozważanych metod przy docelowym obciążeniu | Wysoka wydajność wymaga granulacji podwodnej |
| Brak kontaktu z wodą procesową | Chłodzenie, ochrona przed sklejaniem i jakość granulatu w granulacji żyłkowej lub na gorąco z chłodzeniem powietrzem | Chłodzenie powietrzem to po prostu inny granulator |
| Częste zmiany kolorów i materiałów | Pełny czas przezbrojenia, materiał przejściowy, pozostałości i zakres czyszczenia | Jedna metoda zawsze zapewnia najszybsze przezbrojenie |
| Rygorystyczna specyfikacja wilgotności granulatu | Wilgotność końcowa po odwadnianiu i suszeniu, mierzona określoną metodą badawczą | Brak wody powierzchniowej oznacza spełnienie specyfikacji |
04Podczas próby nie wystarczy, że „powstaje granulat”
Przed próbą należy uzgodnić rzeczywistą recepturę, stan surowca, docelowy zakres wydajności, czas ciągłej pracy i kryteria odbioru. Przy porównywaniu metod warunki te powinny być w miarę możliwości jednakowe, a wszystko, czego nie udało się zachować bez zmian, należy odnotować.
Podczas próby należy obserwować cztery rzeczy:
- Ciągłość pracyczęste zrywanie żyłek, sklejanie się granulek, postoje na czyszczenie lub konieczność ręcznych interwencji;
- Wydajność zgodna ze specyfikacjąrejestrować wydajność granulatu zgodnego ze specyfikacją, a nie chwilową wydajność wytłaczania, oraz badać wielkość, wilgotność i uzgodnione właściwości;
- Przezbrojeniejeśli produkuje się kilka wyrobów, przeprowadzić rzeczywistą zmianę koloru lub materiału;
- Cała liniarejestrować chłodzenie, odwadnianie, zużycie energii i wymagania eksploatacyjne, przy jasno określonych granicach pomiaru energii.
Krótka próba może dowieść, że da się uformować granulat, i częściowo pokazać zachowanie linii w pracy, ale nie dowodzi długoterminowej trwałości noży, kosztów konserwacji ani całorocznej pracy ciągłej. Do tego potrzebne są zapisy eksploatacyjne, doświadczenie aplikacyjne i dalsza weryfikacja.
FAQ
Czy do rezygnacji z ręcznego przewlekania żyłek potrzebny jest granulator w pierścieniu wodnym?
Niekoniecznie. Automatyczne przewlekanie żyłek zwiększa automatyzację linii żyłkowej, a granulacja na czole płyty pomaga tylko wtedy, gdy materiał daje się czysto ciąć na gorąco bez tworzenia ogonków, rozmazywania i zbrylania. Warto porównać nakład pracy przy uruchamianiu, zatrzymywaniu i przezbrajaniu w obu wariantach.
Od jakiej wydajności granulacja podwodna jest konieczna?
Nie ma uniwersalnego progu. Właściwym wyborem może być wysokowydajna linia żyłkowa, ale sens może mieć też mały system podwodny. Dla Państwa receptury należy sprawdzić równowagę cieplną otworów dyszy, rozruch, zachowanie przy cięciu, wodę procesową, sklejanie się granulek i suszenie w całym zakresie pracy, łącznie z wydajnością minimalną.
Materiał nie może mieć kontaktu z wodą. Czy granulacja na gorąco z chłodzeniem powietrzem to jedyna opcja?
Nie. Inną możliwością jest granulacja żyłkowa z chłodzeniem powietrzem. W obu przypadkach należy sprawdzić zdolność chłodzenia przy docelowej wydajności, sklejanie się granulek podczas transportu, zapylenie, hałas i zajmowaną powierzchnię.
Czy okrągłe granulki z granulacji podwodnej są lepsze od cylindrycznych granulek z granulacji żyłkowej?
Niekoniecznie. Granulat należy oceniać pod kątem specyfikacji produktu: rozkładu wielkości, wilgotności, drobnej frakcji, granulek bliźniaczych i integralności granulek, a nie samego kształtu.
Podsumowanie
Najpierw definicja granulatu zgodnego ze specyfikacją, potem wybór sposobu jego formowania
Wybór metody granulacji nie polega na uszeregowaniu czterech maszyn, lecz na porównaniu metod dla konkretnej receptury i konkretnych wymagań produkcyjnych.
Najpierw należy potwierdzić ograniczenia materiałowe, następnie zakres wydajności i specyfikację granulatu, a na końcu porównać pracę ciągłą, przezbrojenia i koszty konserwacji. Gdy te warunki są jasne, wybór ma solidne podstawy.
Ten poradnik służy do wstępnego doboru; nie zastępuje prób z Państwa recepturą ani projektu inżynierskiego. Schematy są poglądowe i nie przedstawiają rzeczywistej konstrukcji urządzeń ani wymiarów instalacyjnych.
Jeśli planują Państwo dwuślimakową linię do granulacji, prosimy przesłać firmie USEON informacje o materiale i zakresie receptur, docelowej wydajności, wymaganiach wobec granulatu, ewentualnych ograniczeniach kontaktu z wodą, częstotliwości przezbrojeń i warunkach w zakładzie. Rozmowa oparta na tych informacjach szybciej doprowadzi do właściwej konfiguracji niż pytanie, który granulator jest najlepszy. Zobacz wszystkie systemy granulacji USEON.