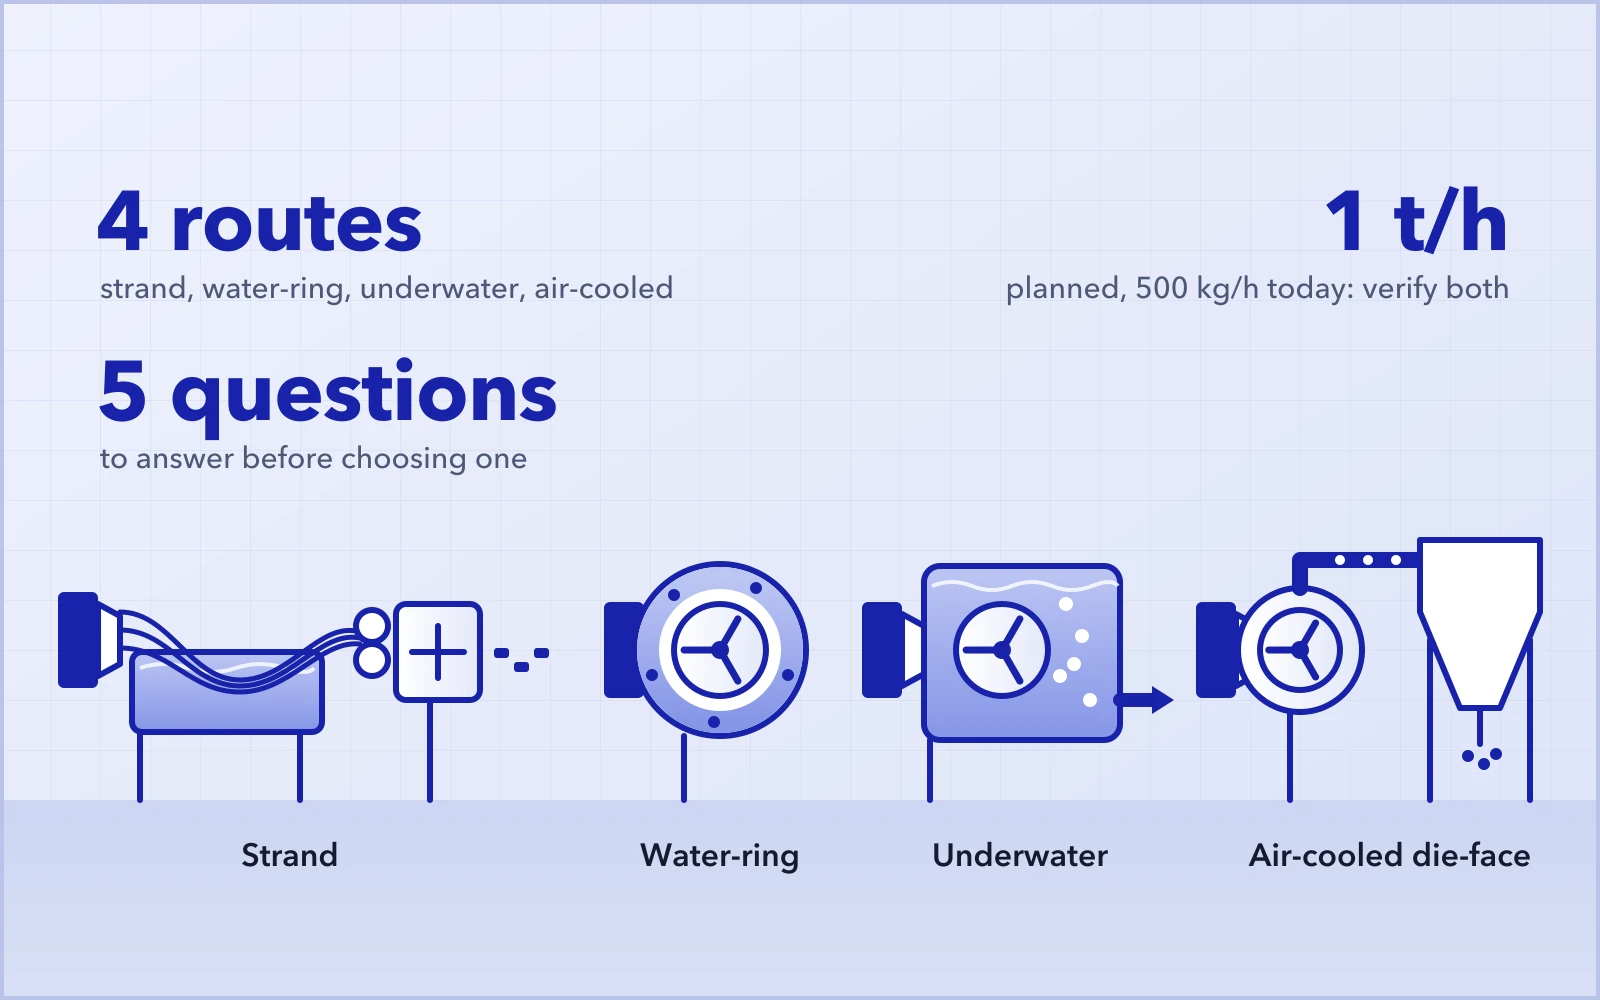
در کامپاندینگ پلاستیک، برخی خطوط گرانول را از رشتههای خنکشده میبرند و برخی دیگر درست روی سطح قالب. انتخاب میان آنها به این نیست که کدام روش پیشرفتهتر است؛ بلکه به این است که کدام مسیر الزامات ماده، ظرفیت تولید و محصول نهایی را برآورده میکند.
هنگام برنامهریزی یک خط تازه، مشتریان اغلب میپرسند: اگر بخواهیم رشتهگذاری دستی را کنار بگذاریم، آیا کافی است به گرانولساز حلقهٔ آبی روی بیاوریم؟ از چه ظرفیتی به بعد گرانولسازی زیر آب ضروری میشود؟ اگر فرمولاسیون نباید با آب فرایند تماس داشته باشد، آیا گرانولسازی سطح قالب با خنککاری هوا تنها گزینه است؟
به هیچیک از این پرسشها نمیتوان تنها بر اساس یک عدد ظرفیت یا نام یک رزین پاسخ داد. گرانولساز هرگز بهتنهایی کار نمیکند: اگر قالب، خنککاری، انتقال، آبگیری یا خشککردن هماهنگ نباشد، ظرفیت تولید گرانول مطابق مشخصات در کل خط آسیب میبیند.
هیچ روش گرانولسازی واحدی برای همهٔ کاربردها بهترین نیست. ابتدا محدودیتهای ماده را بررسی کنید، مسیرهای نامزد را با الزامات تولید خودتان مقایسه کنید و سپس انتخاب را با یک تست هدفمند تأیید کنید
۰۱چهار روش گرانولسازی در عمل چه چیزی را تغییر میدهند
آشکارترین تفاوت در این است که مذاب کجا بریده میشود و پیش و پس از برش چگونه خنک میشود.
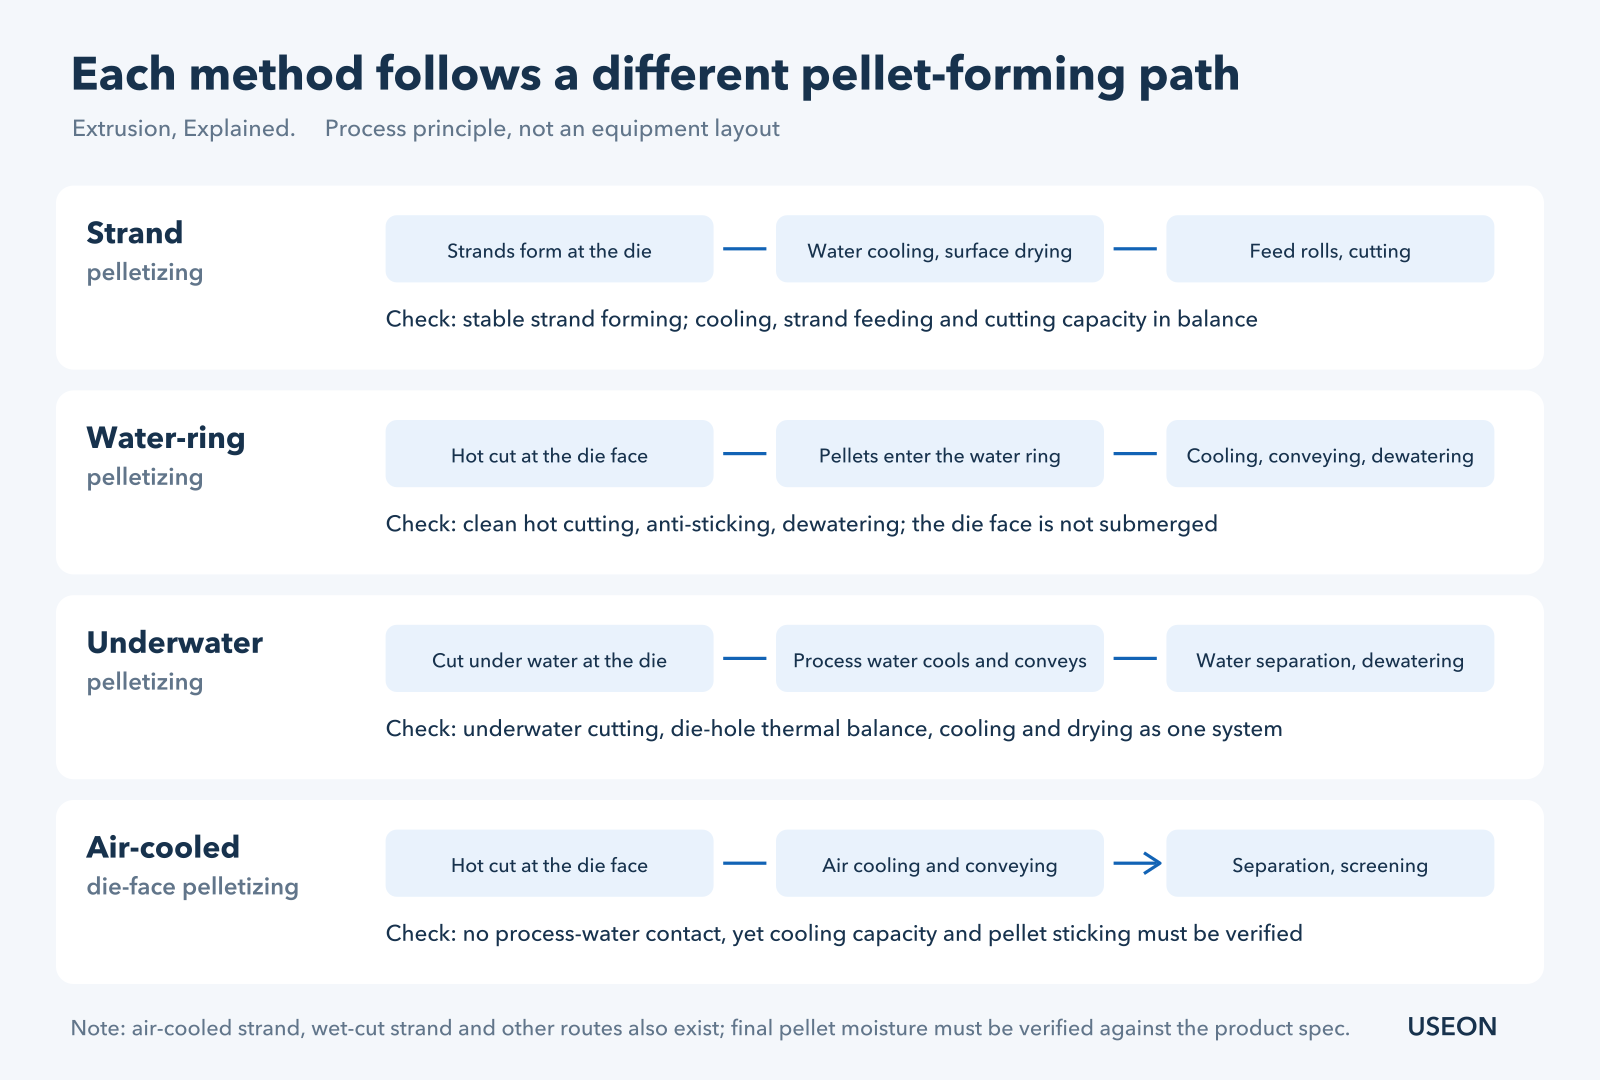
در این راهنما، «گرانولسازی زیر آب» به معنای گرانولسازی زیر آب روی سطح قالب است؛ گرانولسازی رشتهای زیر آب و مسیرهای دیگر بررسی نمیشوند.
گرانولسازی رشتهای: تشکیل رشته، خنککاری، سپس برش
مذاب بهصورت رشتههای پیوسته از قالب خارج میشود. رشتهها در وان آب خنک میشوند، آب سطحیشان گرفته میشود و غلتکهای تغذیه آنها را به داخل گرانولساز میکشند. گرانولها معمولاً استوانهای هستند. این مسیر برای بیشتر کارهای کامپاندینگ، از مستربچ رنگی و مستربچ افزودنی تا بسیاری از کامپاندهای تقویتشده با الیاف شیشه، مناسب است.
این مسیر پیش از هر چیز به مادهای نیاز دارد که رشتهٔ پایدار تشکیل دهد و در وضعیت مناسب به گرانولساز برسد. رشتههایی که بیش از حد نرماند، به هم میچسبند یا پاره میشوند، همگی تولید پیوسته را مختل میکنند.
گرانولسازی رشتهای به معنای ظرفیت پایین نیست و به معنای رشتهگذاری دستی هم نیست. رشتهگذاری خودکار و گزینههای مشابه سطح اتوماسیون را بالا میبرند؛ ظرفیت واقعی به تعداد سوراخهای قالب، خنککاری، انتقال رشته و خود گرانولساز نیز بستگی دارد. برای موادی که بهخوبی رشته میشوند و برای فرایندهایی که اپراتور باید خروج مذاب از قالب را ببیند، سیستم گرانولسازی رشتهای با خنککاری آب شایستهٔ آن است که پیش از همه ارزیابی شود.
گرانولسازی حلقهٔ آبی: برش داغ روی سطح قالب، سپس ورود به حلقهٔ آب
گرانولسازی حلقهٔ آبی مسیر طولانی رشته را حذف میکند. تیغههای دوار مذاب را روی سطح قالب میبرند و گرانولها را به بیرون، به درون یک حلقهٔ آب در گردش پرتاب میکنند؛ گرانولها در آنجا خنک میشوند و به بخش آبگیری منتقل میشوند. برخلاف گرانولسازی زیر آب روی سطح قالب، سطح قالب در گرانولساز حلقهٔ آبی در آب غوطهور نیست.
پس پرسش فقط این نیست که آیا میتوانید رشتهگذاری را کنار بگذارید. همچنین باید مطمئن شوید که ماده در حالت داغ تمیز بریده میشود، گرانولها هنگام ورود به مرحلهٔ خنککاری دنبالهدار نمیشوند، روی تیغهها پخش نمیشوند یا کلوخه نمیشوند، و کیفیت گرانول پس از آبگیری با مشخصات مطابقت دارد.
گزینههای معمول شامل PE، EVA، PS و مستربچ فیلر پایهٔ PP است و گرانولها معمولاً دیسکهایی تخت و عدسیشکلاند. با این حال، مناسب بودن را نمیتوان از روی نام رزین قضاوت کرد. روی یک پلیمر پایهٔ یکسان، درصد فیلر، ویسکوزیته یا ترکیب افزودنیهای متفاوت میتواند رفتار برش مذاب را تغییر دهد.
گرانولسازی زیر آب: برش زیر آب و انتقال با آب فرایند
گرانولسازی زیر آب روی سطح قالب، مذاب را درون یک محفظهٔ برش پر از آب میبرد. آب فرایند هم گرانولها را خنک میکند و هم آنها را به بخش جداسازی گرانول از آب و آبگیری، و در صورت نیاز به خشککردن، منتقل میکند.
این روش بهخوبی با طراحی خط پیوسته و یکپارچه سازگار است و برای برخی پروژههای با ظرفیت بالا، برای فرمولاسیونهای مناسب الاستومرهای ترموپلاستیک مانند TPE، TPU و POE، برای چسبهای حرارتی (هاتملت) و برای محصولاتی با الزامات ویژهٔ گرانول، مانند میکروگرانول یا توزیع اندازهٔ باریک، گزینهای قابل بررسی است. گرانولها تقریباً کروی یا عدسیشکلاند. در فرمولاسیونهای نرم و چسبناک، کلوخه شدن را در طول خنککاری، خشککردن، انتقال و انبارش بررسی کنید، نه فقط در خروجی محفظهٔ برش. اما هیچ آستانهٔ ظرفیت عمومیای وجود ندارد که بالاتر از آن گرانولسازی زیر آب الزامی شود.
علاوه بر ظرفیت، تعادل حرارتی میان سوراخهای قالب، رفتار برش ماده، شرایط آب فرایند، چسبیدن گرانولها و الزامات خشککردن را بررسی کنید. دمای آب فرایند بهخودیخود یک تنظیم کلیدی است: آب بیش از حد سرد باعث میشود مذاب در سوراخهای قالب راحتتر منجمد شود و آنها را مسدود کند، و آب بیش از حد گرم باعث میشود گرانولهای نرم به هم بچسبند. ممکن است یک خط رشتهای با ظرفیت بالا پاسخ درست باشد و یک گرانولساز زیر آب کوچک هم میتواند منطقی باشد: انتخاب به فرمولاسیون، محدودهٔ کاری و مشخصات گرانول بستگی دارد.
گرانولسازی سطح قالب با خنککاری هوا: بدون آب فرایند، اما خنککاری همچنان باید کارآمد باشد
گرانولسازی سطح قالب با خنککاری هوا مذاب را در حالت داغ روی سطح قالب میبرد و برای خنککاری و انتقال گرانولها از هوا استفاده میکند. برای فرمولاسیونهایی که نباید با آب فرایند تماس داشته باشند، یکی از مسیرهای قابل ارزیابی است. کاربردهای معمول شامل کامپاندهای PVC، کامپوزیت چوبپلاستیک (WPC) و برخی کامپاندهای با درصد فیلر بالا یا کامپاندهای بازدارندهٔ شعلهٔ بدون هالوژن (HFFR) است.
دوری از آب، خنککاری را آسانتر نمیکند. همچنان باید بررسی کنید که آیا گرانولها هنگام انتقال به هم میچسبند، آیا خنککاری با هوا میتواند با ظرفیت تولید هدف همگام بماند، و سیستم چه میزان گرد و غبار، صدا و فضای کف به همراه دارد.
گرانولسازی رشتهای با خنککاری هوا نیز وجود دارد: ابتدا رشتهها تشکیل میشوند، با هوا خنک میشوند، برای مثال روی یک نوار نقالهٔ خنککاری با هوا، و سپس بریده میشوند. مادهای که نباید با آب تماس داشته باشد، تنها به برش داغ روی سطح قالب با خنککاری هوا محدود نیست.
چهار روش در یک نگاه
| روش | چه زمانی در فهرست گزینهها قرار گیرد | ابتدا بررسی کنید |
|---|---|---|
| رشتهای با خنککاری آب | ماده رشتهٔ پایدار تشکیل میدهد و تماس با آب برایش مشکلی ندارد | پارگی رشته، ظرفیت خنککاری و تغذیه، سالم ماندن گرانول |
| حلقهٔ آبی روی سطح قالب | مذاب در حالت داغ تمیز بریده میشود و گرانولها در حلقهٔ آب از هم جدا میمانند | دنبالهدار شدن، پخش شدن روی تیغهها، کلوخه شدن، کیفیت پس از آبگیری |
| زیر آب روی سطح قالب | برش در محیط بسته با انتقال آبی، یا شکل یا توزیع اندازهٔ خاصی از گرانول موردنیاز است | تعادل حرارتی سوراخهای قالب، راهاندازی، حداقل ظرفیت، خشککردن |
| سطح قالب با خنککاری هوا | تماس با آب فرایند مجاز نیست و فرمولاسیون برای برش داغ مناسب است | ظرفیت خنککاری، چسبیدن، انتقال، گرد و غبار |
این جدول فهرست اولیهٔ گزینهها را میسازد؛ انتخاب نهایی با تست روی فرمولاسیون شما تأیید میشود. جایی که تماس با آب مجاز نیست، گرانولسازی رشتهای با خنککاری هوا گزینهٔ دیگری است.
۰۲پیش از انتخاب، به این پنج پرسش پاسخ دهید
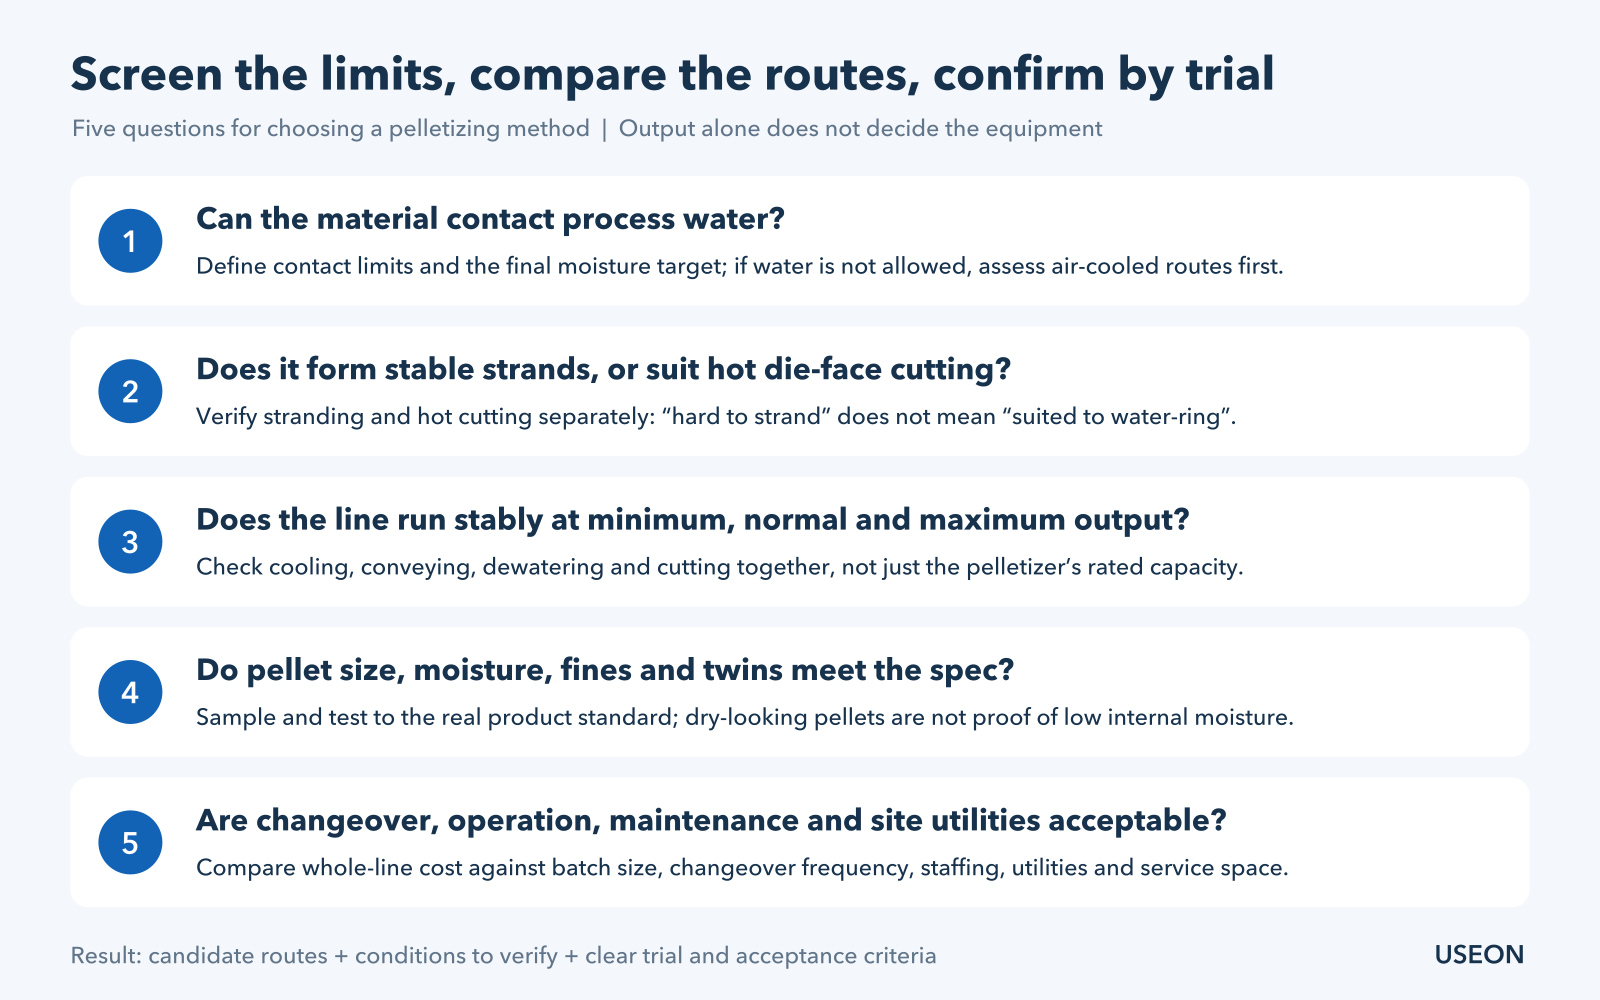
آیا ماده نباید با آب تماس داشته باشد، یا الزام رطوبت نهایی سختگیرانه است؟
اینها دو پرسش متفاوتاند. اگر فرایند هیچ تماسی با آب فرایند را مجاز نمیداند، ابتدا مسیرهای بدون خنککاری آبی را بررسی کنید. اگر ماده تماس کوتاه با آب را تحمل میکند، اما گرانول نهایی حد رطوبت سختگیرانهای دارد، زمان تماس، آبگیری و خشککردن پاییندست را ارزیابی کنید.
حذف آب سطحی به این معنا نیست که رطوبت درون گرانولها مطابق مشخصات است. گرانولی که خشک به نظر میرسد دلیل کافی نیست؛ آن را بر اساس الزامات محصول آزمایش کنید.
آیا ماده رشتهٔ پایدار تشکیل میدهد؟ آیا در حالت داغ تمیز بریده میشود؟
برای گرانولسازی رشتهای، بررسی کنید که آیا رشتهها بهطور پیوسته و پایدار از قالب تا گرانولساز حرکت میکنند. برای گرانولسازی حلقهٔ آبی یا زیر آب، بررسی کنید که آیا مذاب در آن محیط برش تمیز بریده میشود و آیا گرانولها بهموقع و بدون چسبیدن خنک میشوند.
از «رشتهکشی دشوار است» نمیتوان نتیجه گرفت که «حلقهٔ آبی آسان خواهد بود». اگر مشکل از نوسان اکستروژن بالادست یا جریان ناهمگون میان سوراخهای قالب باشد، تغییر روش گرانولسازی ممکن است ریشهٔ مشکل را برطرف نکند.
ظرفیت اوج یا کل محدودهٔ کاری؟
حداقل، معمول و حداکثر ظرفیت تولید را به تأمینکننده بدهید، نه فقط یک عدد اوج. اگر سفارشهای امروز به ۵۰۰ کیلوگرم/ساعت نیاز دارند و برنامه ۱ تن/ساعت است، هر دو شرایط کاری باید راستیآزمایی شوند.
با افزایش ظرفیت، در سیستم رشتهای باید خنککاری، انتقال رشته و ظرفیت برش بررسی شود؛ در سیستمهای حلقهٔ آبی و زیر آب، برش، آب فرایند، آبگیری و پسفرآوری. اینکه اکسترودر بتواند ماده را بیرون بدهد، به این معنا نیست که کل خط بهطور پایدار گرانول مطابق مشخصات تحویل میدهد.
حداقل ظرفیت هم به همان اندازه مهم است. در گرانولسازی زیر آب، هر سوراخ فعال قالب به جریان مذاب و گرمای کافی نیاز دارد تا در برابر آب فرایند باز بماند؛ بنابراین در ظرفیت پایین، مذاب در سوراخها راحتتر منجمد میشود و آنها را مسدود میکند. راهاندازی هم باید هماهنگ شود: آب فرایندی که خیلی زود به سطح قالب برسد میتواند باعث انجماد مذاب در سوراخها شود و آبی که خیلی دیر برسد باعث کلوخه شدن نخستین گرانولها میشود. بنابراین راستیآزمایی حداقل ظرفیت چیزی بیش از بررسی این است که خط میتواند آهستهتر کار کند.
گرانول باید چه مشخصاتی داشته باشد؟
اندازه و توزیع اندازه، شکل، میزان رطوبت، ریزدانهها، گرانولهای دوقلو و گرانولهای بههمچسبیده را تعریف کنید. گرانولهای رشتهای معمولاً استوانهای، گرانولهای حلقهٔ آبی تختتر و عدسیشکل و گرانولهای زیر آب تقریباً کروی یا عدسیشکلاند، اما گرانول گردتر لزوماً بهتر نیست.
برای فرمولاسیونهای تقویتشده با الیاف شیشه، شکننده یا ساینده، اثر برش و خشککردن بر سالم ماندن گرانول و عمر قطعات سایشی را نیز در نظر بگیرید. بر اساس الزامات محصول نهایی قضاوت کنید، نه بر اساس عکس یک نمونه.
آیا تعویض محصول و نگهداری، دستاوردهای تولید را از بین میبرد؟
کارخانهای که اغلب رنگ و فرمولاسیون را تغییر میدهد، اولویتهای متفاوتی با کارخانهای دارد که یک محصول را بهطور پیوسته تولید میکند. فراتر از ظرفیت اسمی، راهاندازی و توقف، تمیزکاری، مواد انتقالی، نگهداری تیغه، نیروی انسانی و تأمین آب و برق محل را مقایسه کنید.
بهویژه بپرسید: از آخرین گرانول مطابق مشخصات یک محصول تا نخستین گرانول مطابق مشخصات محصول بعدی چقدر زمان لازم است؟ کدام قطعات باید تمیز شوند؟ به کدام قطعات یدکی نیاز است؟ اجازه ندهید جملههایی مانند «رشتهای ساده است» یا «زیر آب بسیار خودکار است» جای یک مقایسهٔ مشخص را بگیرند.
یک پیکربندی را تنها زمانی کنار بگذارید که در شرایطی که واقعاً راستیآزمایی شدهاند نتواند الزامات را برآورده کند. رشتهای که در یک دور تولید پاره میشود ممکن است نشانهٔ نوسان در بالادست باشد، و گرانولسازی حلقهٔ آبی، زیر آب و سطح قالب با خنککاری هوا هر کدام گرانولها را به شیوهٔ متفاوتی خنک میکنند؛ بنابراین نتیجهٔ یکی دربارهٔ بقیه حکم قطعی نمیدهد.
۰۳نیازهای مشتری را به معیارهای انتخاب قابلراستیآزمایی تبدیل کنید
| نیاز مشتری | چه چیزی را راستیآزمایی کنید | نتیجهای که نباید شتابزده گرفت |
|---|---|---|
| رشتهگذاری دستی کمتر | رشتهگذاری خودکار، یا اینکه آیا گرانولسازی روی سطح قالب برای ماده مناسب است؛ نیروی کار لازم برای راهاندازی، توقف و تعویض محصول | پرهیز از رشتهگذاری یعنی روی آوردن به حلقهٔ آبی |
| ظرفیت پیوستهٔ بالاتر | خنککاری، برش، آبگیری و پایداری کارکرد هر مسیر نامزد در بار هدف | ظرفیت بالا نیازمند گرانولسازی زیر آب است |
| بدون تماس با آب فرایند | خنککاری، جلوگیری از چسبیدن و کیفیت گرانول در مسیر رشتهای با خنککاری هوا یا سطح قالب با خنککاری هوا | خنککاری با هوا فقط یک گرانولساز متفاوت است |
| تعویض مکرر رنگ و ماده | زمان کامل تعویض محصول، مواد انتقالی، باقیماندهها و دامنهٔ تمیزکاری | یک روش همیشه سریعترین تعویض محصول را دارد |
| الزام سختگیرانهٔ رطوبت گرانول | رطوبت نهایی پس از آبگیری و خشککردن، اندازهگیریشده با روش آزمون تعیینشده | نبود آب سطحی یعنی مشخصات برآورده شده است |
۰۴در تست، «گرانول تولید میکند» کافی نیست
پیش از تست، دربارهٔ فرمولاسیون واقعی، وضعیت مادهٔ اولیه، محدودهٔ ظرفیت تولید هدف، مدت کارکرد پیوسته و معیارهای پذیرش به توافق برسید. هنگام مقایسهٔ مسیرها، این شرایط را تا حد امکان یکسان نگه دارید و هر آنچه را نتوانستید یکسان نگه دارید ثبت کنید.
در طول تست، به چهار مورد توجه کنید:
- پیوستگیپارگی مکرر رشته، چسبیدن گرانولها، توقف برای تمیزکاری یا وابستگی به دخالت دستی؛
- ظرفیت تولید مطابق مشخصاتظرفیت تولید گرانول مطابق مشخصات را ثبت کنید، نه نرخ لحظهای اکستروژن را، و اندازه، رطوبت و خواص توافقشده را آزمایش کنید؛
- تعویض محصولجایی که چند محصول تولید میشود، یک تعویض واقعی رنگ یا ماده انجام دهید؛
- کل خطخنککاری، آبگیری، مصرف انرژی و الزامات بهرهبرداری را ثبت کنید و مرز اندازهگیری انرژی را بهروشنی تعریف کنید.
یک تست کوتاه میتواند نشان دهد که گرانول قابل تشکیل است و بخشی از رفتار کارکرد را نمایان کند، اما نمیتواند عمر بلندمدت تیغه، هزینهٔ نگهداری یا کارکرد پیوسته در تمام سال را ثابت کند. این موارد به سوابق بهرهبرداری، تجربهٔ کاربردی و راستیآزماییهای بعدی نیاز دارند.
پرسشهای متداول
آیا برای کنار گذاشتن رشتهگذاری دستی به گرانولساز حلقهٔ آبی نیاز دارم؟
نه لزوماً. رشتهگذاری خودکار اتوماسیون خط رشتهای را بالا میبرد و گرانولسازی روی سطح قالب تنها زمانی کمک میکند که ماده در حالت داغ، بدون دنبالهدار شدن، پخش شدن یا کلوخه شدن، تمیز بریده شود. نیروی کار لازم برای راهاندازی، توقف و تعویض محصول را در هر دو مسیر مقایسه کنید.
از چه ظرفیتی به بعد گرانولسازی زیر آب لازم است؟
هیچ آستانهٔ عمومیای وجود ندارد. یک خط رشتهای با ظرفیت بالا میتواند انتخاب درستی باشد و یک سیستم زیر آب کوچک نیز میتواند منطقی باشد. تعادل حرارتی سوراخهای قالب، راهاندازی، رفتار برش، آب فرایند، چسبیدن گرانولها و خشککردن را برای فرمولاسیون خود در کل محدودهٔ کاری، از جمله حداقل ظرفیت، بررسی کنید.
مادهٔ من نباید با آب تماس داشته باشد. آیا گرانولسازی سطح قالب با خنککاری هوا تنها گزینه است؟
خیر. گرانولسازی رشتهای با خنککاری هوا مسیر دیگری است. برای هر دو، ظرفیت خنککاری در ظرفیت تولید هدف، چسبیدن گرانولها هنگام انتقال، گرد و غبار، صدا و فضای کف را بررسی کنید.
آیا گرانولهای گرد زیر آب از گرانولهای استوانهای رشتهای بهترند؟
نه لزوماً. گرانولها را بر اساس مشخصات محصول قضاوت کنید: توزیع اندازه، رطوبت، ریزدانهها، گرانولهای دوقلو و سالم ماندن گرانول، نه فقط شکل.
جمعبندی
ابتدا گرانول مطابق مشخصات را تعریف کنید، سپس مسیر تشکیل گرانول را انتخاب کنید
انتخاب روش گرانولسازی، رتبهبندی چهار دستگاه نیست؛ مقایسهٔ مسیرها برای یک فرمولاسیون مشخص و الزامات تولید مشخص است.
ابتدا محدودیتهای ماده، سپس محدودهٔ ظرفیت و مشخصات گرانول را تأیید کنید و در پایان کارکرد پیوسته، تعویض محصول و هزینهٔ نگهداری را مقایسه کنید. وقتی این شرایط روشن باشد، انتخاب پایهٔ محکمی دارد.
این راهنما به انتخاب اولیه کمک میکند و جایگزین تست با فرمولاسیون شما یا مهندسی پروژه نیست. نمودارها طرحوارهاند و طراحی واقعی تجهیزات یا ابعاد نصب را نشان نمیدهند.
اگر خط گرانولسازی دوماردون را برنامهریزی میکنید، محدودهٔ ماده و فرمولاسیون، ظرفیت تولید هدف، الزامات گرانول، هرگونه محدودیت در تماس با آب، دفعات تعویض محصول و شرایط محل را برای USEON بفرستید. گفتوگویی که بر پایهٔ این اطلاعات باشد، سریعتر از پرسیدن «کدام گرانولساز بهترین است» به پیکربندی درست میرسد. همهٔ سیستمهای گرانولسازی USEON را ببینید.