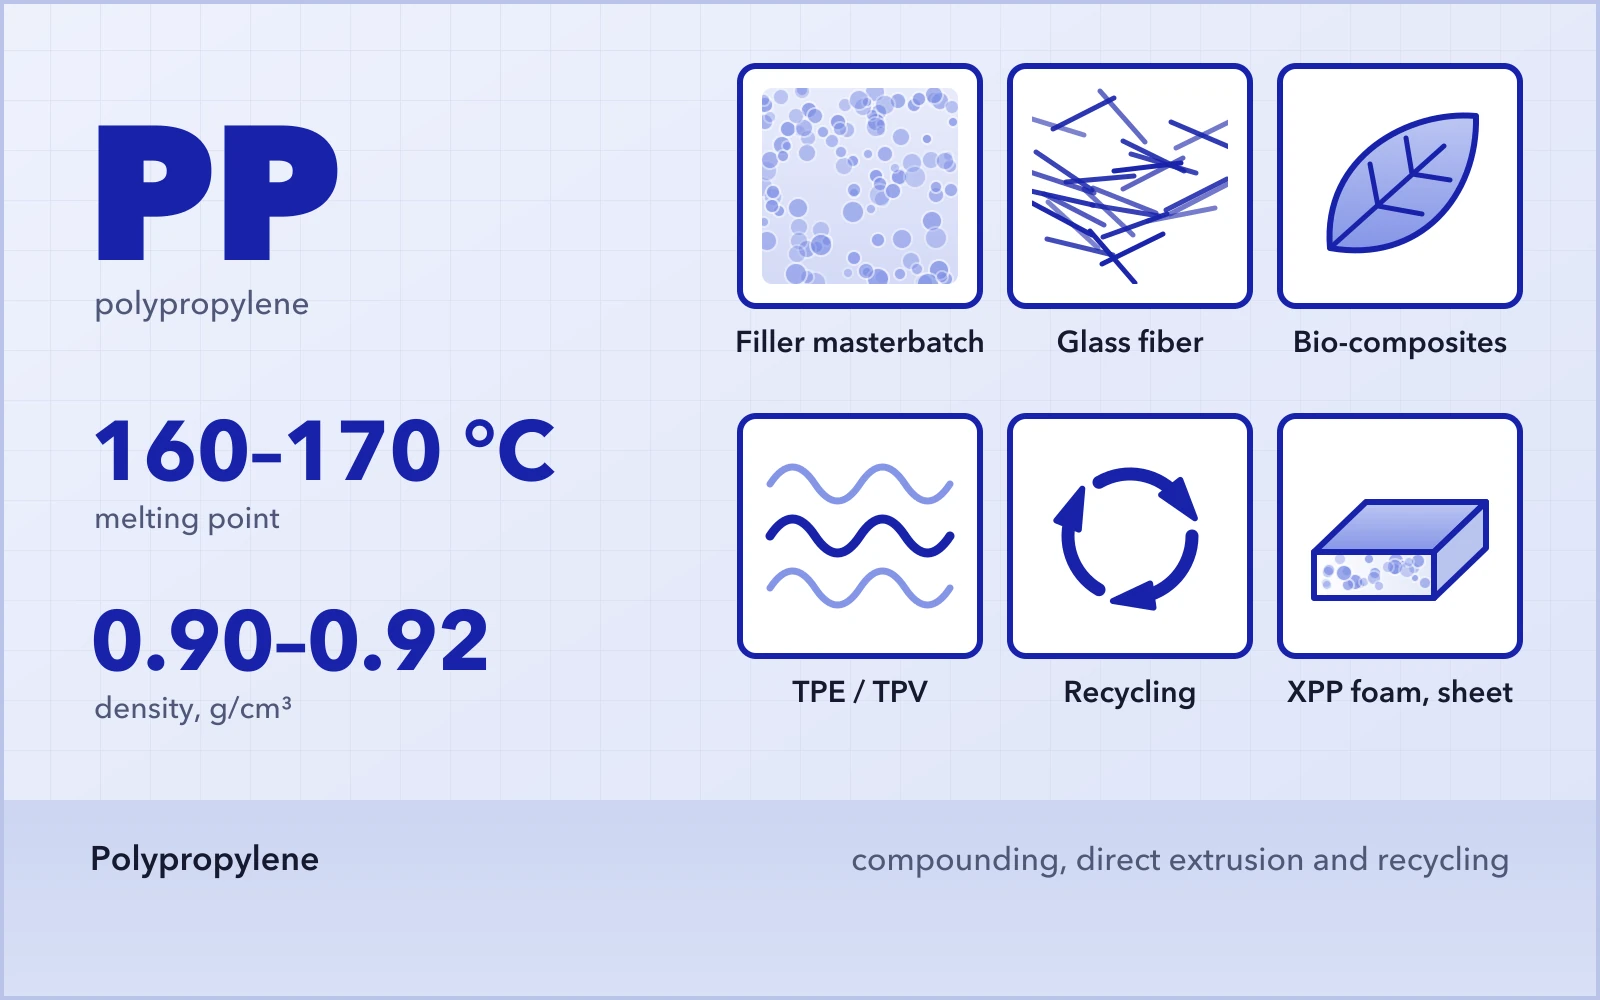
پلیپروپیلن (PP) یکی از چندمنظورهترین ترموپلاستیکهای جهان است. اما برای تولیدکنندگان، ارزش آن تنها در خود ماده نیست؛ ارزش اصلی در قابلیتهای فرآوری آن است.
چه مستربچ فیلر با غلظت بالا تولید کنید، چه PP را با الیاف شیشه تقویت کنید و چه ضایعات پس از مصرف را بازیافت کنید، کیفیت محصول نهایی شما کاملاً به فناوری اکستروژنتان بستگی دارد.
ما در USEON از اصول پایه فراتر میرویم. با تکیه بر نزدیک به دو دهه تجربه در ساخت اکسترودرهای دوماردون برای بازار جهانی، از ترکیه تا هند، فناوری لازم را برای تبدیل رزین خام PP به محصولات با عملکرد بالا فراهم میکنیم.
۰۱کاربردهای PP و ماشینآلات پیشنهادی
فرآوری پلیپروپیلن به تطبیق دقیق گشتاور دستگاه، هندسهٔ ماردون و فناوری فرآوری نیاز دارد. بر اساس سابقهٔ گستردهٔ پروژههایمان، در ادامه هر کاربرد مشخص PP را با پیکربندی ایدهآل دستگاه برای آن تطبیق دادهایم:
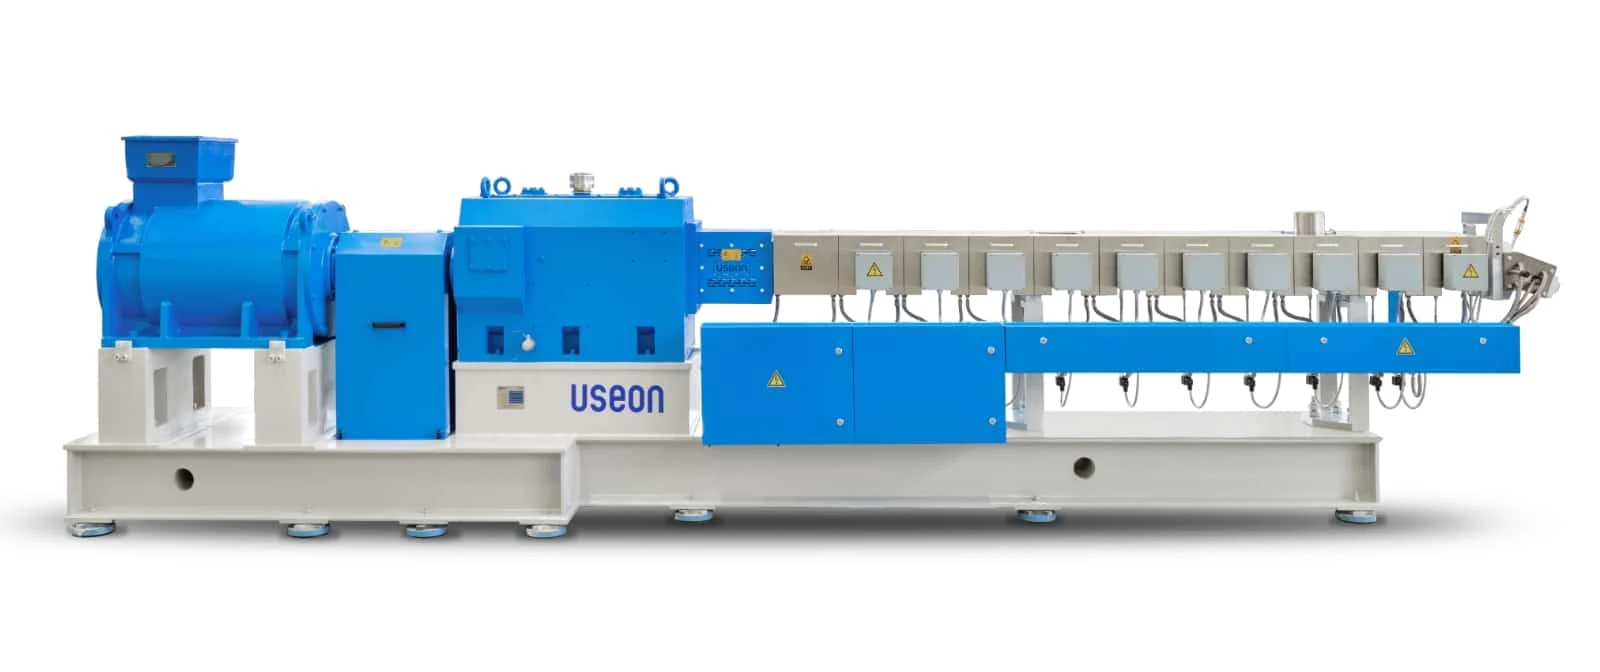
کامپاندینگ با عملکرد بالا (فیلرها، رنگها و تقویتکنندهها)
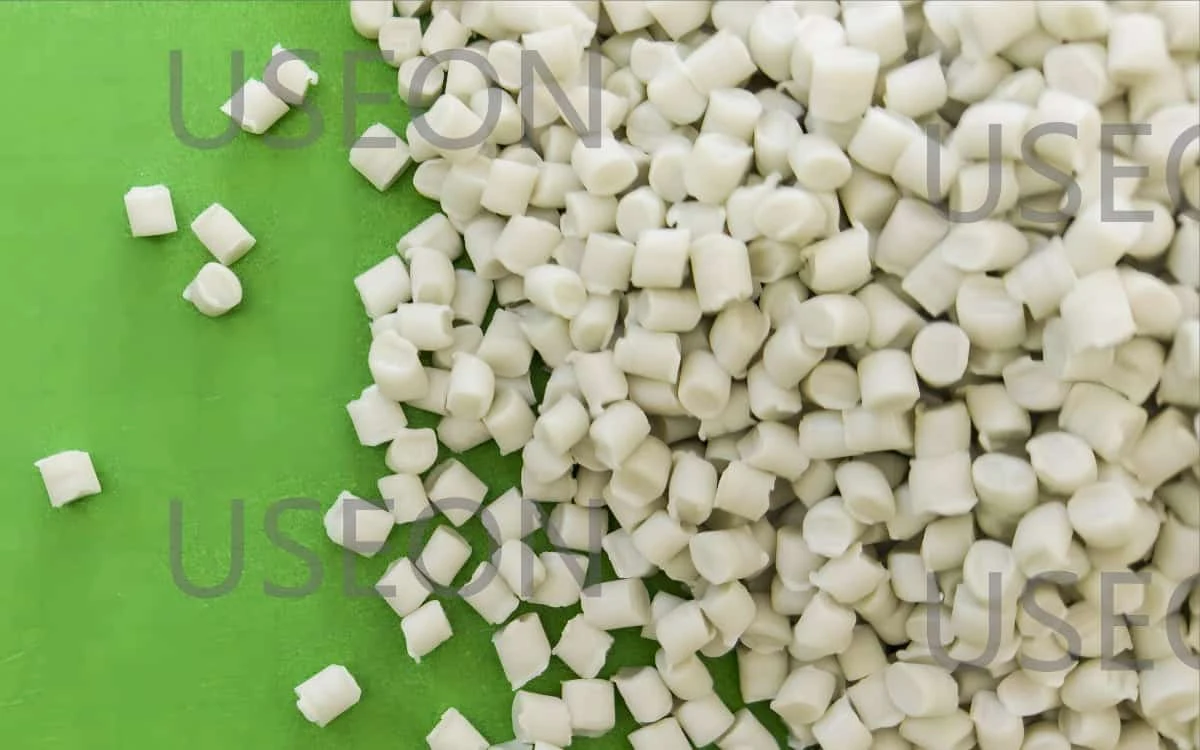
PP+80% CaCO₃، PP تقویتشده با الیاف شیشه، مستربچ رنگی
- درصد فیلر بالا: ترکردن و پخش کردن تا ۸۰٪ پودر (CaCO₃/تالک) بدون کلوخهشدن.
- تقویت: جلوگیری از شکستن الیاف برای حفظ استحکام ضربه در گریدهای تقویتشده با الیاف شیشه.
طراحی پرگشتاور با ماردون مدولار.
ما از راهبرد تغذیهٔ تفکیکی (فیدرهای جانبی) استفاده میکنیم تا فیلرها و الیاف ساینده در پاییندست وارد شوند. این کار ناحیهٔ ذوب را از سایش محافظت میکند و ظرفیت تولید بالاتری را ممکن میسازد.
- بهترین مدلهاSAT52، SAT65، SAT75، SAT95 (بسته به ظرفیت تولید مورد نیاز).
- گشتاور ویژهتا ۱۰٫۳ N·m/cm³، بهینهشده برای کامپاندهای PP با درصد فیلر بالا.
- نسبت L/D۴۴-۴۸ زمان اقامت بهینه را برای اختلاط پخشی فراهم میکند.
- محافظت در برابر سایشسیلندرهای دوفلزی که بهطور خاص برای مقاومت در برابر سایش ناشی از فیلرها انتخاب شدهاند.
PP تقویتشده (الیاف شیشه / الیاف کربن)
PP تقویتشده با الیاف شیشهٔ کوتاه (SGF)، الیاف بلند (LFT) و الیاف کربن
شکستن الیاف: هدف افزایش سفتی است، اما برش شدید الیاف را میشکند و استحکام ضربهٔ محصول نهایی را بهشدت کاهش میدهد.
پیکربندی با برش ملایم.
- پروفیل ماردون: بهجای بلوکهای ورزدهی تهاجمی، از «المانهای اختلاط توزیعی» ویژه (بلوکهای دندانهدار) استفاده میکنیم.
- تغذیه در پاییندست: الیاف از طریق فیدر جانبی و نزدیک انتهای سیلندر وارد میشوند تا زمان اقامت آنها زیر برش به حداقل برسد و میانگین طول الیاف (AFL) حفظ شود.
اکسترودر دوماردون سری SAT
- بهترین مدلها: SAT52، SAT65، SAT75.
- پیکربندی کلیدی: طراحی ماردون مدولار به شما امکان میدهد پیکربندی را بهطور خاص برای تقویت با الیاف به پروفیل «اختلاط ملایم» تغییر دهید.
بیوکامپوزیتهای سازگار با محیط زیست (PP + نشاسته/چوب)
کامپاندهای PP پرشده با نشاسته، کامپوزیت چوبپلاستیک (WPC)
- تخریب حرارتی: فیلرهای طبیعی (نشاستهٔ ذرت، آرد چوب، کاه) در دماهای معمول فرآوری PP بهآسانی میسوزند و کربنی میشوند.
- رطوبت: فیلرهای زیستی اغلب رطوبت زیادی دارند که به ایجاد حباب منجر میشود.
کامپاندینگ در دمای پایین.
- کنترل دما: پروفیل ماردون را طوری بهینه میکنیم که کمترین گرمای برشی ایجاد شود و دمای مذاب زیر نقطهٔ تخریب نشاسته/چوب بماند.
- گاززدایی: گاززدایی خلأ چندمرحلهای و قوی، رطوبت ذاتی الیاف طبیعی را حذف میکند.
اکسترودر دوماردون سری SAT
- بهترین مدلها: SAT65، SAT75.
- پیکربندی کلیدی: برای فرآوری مواد در دماهای پایینتر، گشتاور بالا لازم است (مذاب سردتر = ویسکوزیتهٔ بالاتر).
اکستروژن واکنشی (الاستومرهای TPE / TPV)
الاستومرهای پایهٔ PP، ولکانیزاسیون دینامیکی
اختلاط و واکنش شدید.
تولید TPV به برش پیوسته و شدید نیاز دارد تا فاز لاستیکی درون ماتریس PP بهطور کامل ولکانیزه شود و در همان حال دمای مذاب بهدقت کنترل شود.
سیستم واکنش پرسرعت.
اکسترودر پرسرعت سری SAT
- بهترین مدلهاSAT65، SAT75، SAT95.
- سرعتدور بسیار بالا (۶۰۰–۹۰۰+ دور در دقیقه) انرژی برشی لازم برای ولکانیزاسیون دینامیکی را فراهم میکند.
- پیکربندیمجهز به دریچههای دقیق تزریق مایع برای دوزینگ روغنهای اکستندر و عوامل پخت بهطور مستقیم در بخش فرایند.
بازیافت و بازیافت ارتقایی PP
فیلم BOPP، جداکنندههای باتری، پرکهای پس از مصرف
رطوبت و چگالی ظاهری.
ضایعات سبک و پفدار فیلم در قیفهای تغذیهٔ معمولی پل میبندند و رطوبت یا جوهر موجود در ضایعات بازیافتی باعث ایجاد حباب در گرانولهای نهایی میشود.
گاززدایی و فشردهسازی یکپارچه.
پیکربندی بازیافت سری SAT
- بهترین مدلهاSAT110، SAT135
- گاززداییدارای L/D بلندتر (۴۸–۵۲) با گاززدایی خلأ چندمرحلهای (۲–۳ دریچه) برای حذف مؤثر مواد فرار و حلالهای باقیمانده.
- تغذیههمراه با فیدرهای جانبی با حجم بالا یا واحدهای کامپکتور، تا ضایعات پفدار با چگالی ظاهری پایین بهطور مؤثر به داخل اکسترودر رانده شوند.
اکستروژن مستقیمفوم و ورق XPP
فوم PP انبساطی، ورقهای ترموفرمینگ، بیوکامپوزیتها (PP+نشاسته)
پایداری مذاب.
فومسازی و اکستروژن ورق به فشار خروجی بسیار پایدار و کنترل دقیق دما نیاز دارند؛ چیزی که اکسترودرهای کامپاندینگ معمولی اغلب در حفظ آن با مشکل روبهرو هستند.
فناوری تاندم و تکماردون.
- بهترین مدلهاTDD120، TDD150، تاندم TDS52/TDD120
- برای فوم XPPخط تاندم. اکسترودر دوماردون اول پلیمر را ذوب میکند و گاز (CO₂/N₂) را با آن مخلوط میکند؛ اکسترودر تکماردون دوم مذاب را بهآرامی خنک میکند تا ساختار سلولی حفظ شود.
- برای ورقاکسترودر تکماردون (TDD). از بوش تغذیهٔ شیاردار استفاده میکند تا فشار ثابت و در نتیجه ضخامت یکنواخت ورق تضمین شود.
۰۲مزیت USEON: طراحیشده برای کامپاندینگ PP
اکسترودرهای معمولی اغلب با چالشهای خاص PP مشکل دارند؛ مانند تمایل آن به تخریب تحت تنش حرارتی یا دشواری پخش کردن درصد بالای فیلر. فناوری USEON اینگونه تفاوت ایجاد میکند:
گیربکس پرگشتاور برای حداکثر ظرفیت تولید
فرآوری PP با ویسکوزیتهٔ بالا یا مستربچهای با درصد فیلر بالا به توان بسیار زیادی نیاز دارد.
- عملکرد استاندارد: سری SAT ما با گشتاور ویژهٔ قدرتمند ۱۰٫۳ N·m/cm³، کارکرد پایدار را در بیشتر کارهای کامپاندینگ تضمین میکند.
- حداکثر عملکرد: برای سختترین کاربردها، سری U+ ما (گشتاور فوقالعاده بالا) این حد را به ۱۸ N·m/cm³ میرساند.
این گشتاور پیشرو در صنعت، ظرفیت تولید بالاتر را در یک سرعت ماردون معین، یا همان ظرفیت تولید را در سرعت ماردون و دمای مذاب پایینتر ممکن میکند؛ بدین ترتیب از «تخریب حرارتی» رایج در دستگاههای معمولی جلوگیری میشود و خواص مکانیکی PP حفظ میشود.
اختلاط برتر با ماردونهای مدولار
کاربردهای پلیپروپیلن بسیار متنوعاند. طراحی ماردون مدولار ما به شما امکان میدهد هندسه را برای هر کار سفارشی کنید. برای اختلاط پخشی شدید رنگدانهها از بلوکهای ورزدهی استفاده کنید، یا برای اختلاط توزیعی ملایم الیاف شیشه از المانهای اختلاط دندانهدار استفاده کنید. بدین ترتیب انعطاف چند دستگاه را در یک دستگاه در اختیار دارید.
محافظت پیشرفته در برابر سایش
کامپاندینگ PP اغلب با افزودنیهای سایندهای مانند الیاف شیشه، تالک و کربنات کلسیم همراه است. برای افزایش عمر دستگاه، سیلندرهای USEON با آلیاژهای دوفلزی مرغوب (پایهٔ نیکل یا پایهٔ کبالت) آستر شدهاند که در مقایسه با سیلندرهای فولادی نیترورهشدهٔ معمولی، سایش و توقفهای تعمیر و نگهداری را بهطور چشمگیری کاهش میدهند.
۰۳نگاهی عمیقتر – پلیپروپیلن چیست؟
پلیپروپیلن (PP) یک پلیمر ترموپلاستیک نیمهبلوری از گروه پلیاولفینهاست. این پلیمر از راه پلیمریزاسیون رشد زنجیرهای مونومر پروپیلن تولید میشود.
پلیپروپیلن بهخاطر ترکیب خواصش شناخته میشود: چقرمه، مقاوم در برابر حرارت، مقاوم در برابر مواد شیمیایی و نیمهشفاف. مشکل ترکخوردگی تنشی ندارد و عایق الکتریکی بسیار خوبی است.
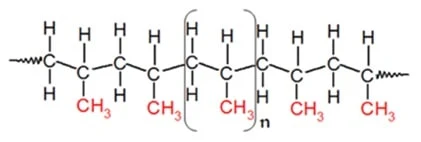
سه نوع اصلی PP
شناخت ساختار مولکولی برای انتخاب رزین مناسب محصول شما اهمیت حیاتی دارد:
| نوع PP | ویژگیهای کلیدی | کاربردهای معمول |
|---|---|---|
| هموپلیمر (H-PP) | سفتی بالا، استحکام بالا | رافیا، ورق، ترموفرمینگ |
| کوپلیمر رندوم (PP-R) | شفافیت بهتر، انعطافپذیری | بستهبندی، اقلام پزشکی |
| کوپلیمر ضربهای (ICP) | استحکام ضربهٔ بالا | خودرو، لوازم خانگی |
۱. PP هموپلیمر (PPH یا H-PP)
- ساختارفقط شامل مونومر پروپیلن به شکل جامد نیمهبلوری است.
- خواصسفتی بالا، استحکام بالا، مقاومت حرارتی عالی.
- کاربردهامنسوجات، فیلمهای بستهبندی، لولهها و قطعات خودرو.
۲. PP کوپلیمر رندوم (PPR یا PP-R)
- ساختاراز پلیمریزاسیون پروپیلن با مقادیر کمی اتن (معمولاً تا ۶٪) تولید میشود.
- خواصشفافیت بهتر، نقطهٔ ذوب پایینتر و انعطافپذیری بیشتر نسبت به PPH.
- کاربردهابستهبندیهای بسیار شفاف، تجهیزات پزشکی و لولههای آب گرم.
۳. PP کوپلیمر ضربهای (ICP یا PP-B)
- ساختارساختاری ناهمگن (هتروفازیک) که در آن فاز لاستیک اتیلن-پروپیلن درون ماتریس هموپلیمر PP پخش شده است.
- خواصاستحکام ضربهٔ برتر، حتی در دماهای پایین.
- کاربردهاقطعات صنعتی سنگین، سپر خودرو و چمدان.
خواص کلیدی پلیپروپیلن
- مقاومت شیمیاییمقاومت بالا در برابر بازها و اسیدهای رقیق.
- کشسانیچقرمه و انعطافپذیر است و برای «لولاهای زنده» (مانند درِ بطریهای فلیپتاپ) ایدهآل است.
- مقاومت در برابر خستگیپس از پیچش یا خمشهای فراوان، شکل خود را حفظ میکند.
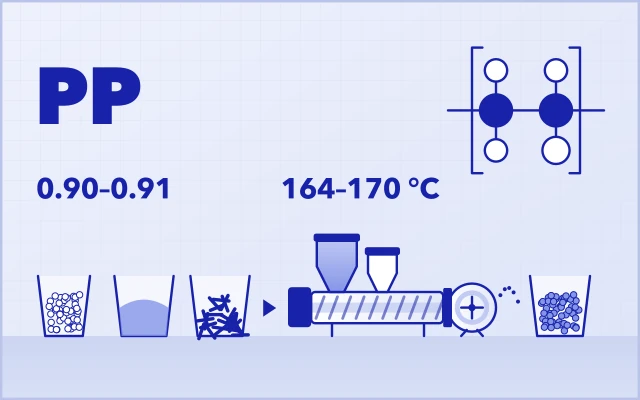
- نقطهٔ ذوبمعمولاً بین ۱۶۰°C تا ۱۷۰°C (۳۲۰°F تا ۳۳۸°F) است و همین آن را برای ظروفی که بهصورت داغ پر میشوند مناسب میکند.
PP در برابر PE (پلیاتیلن): چه تفاوتی دارند؟
هر دو پلیاولفین هستند، اما تفاوتهای مشخصی دارند:
- PP از PE سفتتر، مستحکمتر و سبکتر است.
- PP نقطهٔ ذوب بالاتر و مقاومت حرارتی بهتری دارد.
- PE معمولاً مقاومت سایشی و استحکام ضربهٔ بهتری در دماهای بسیار پایین دارد.
پرسشهای متداول
چه عواملی بیشترین تأثیر را بر کیفیت اکستروژن PP دارند؟
عوامل حیاتی عبارتاند از پایداری دمای مذاب، کارایی پخش، پیکربندی ماردون و میزان رطوبت.
اکسترودرهای USEON با ناحیههای کنترل دقیق دما و المانهای ماردون مدولار به این عوامل پاسخ میدهند؛ المانهایی که طوری طراحی شدهاند که گرمای برشی را به حداقل و اختلاط را به حداکثر برسانند.
شاخص جریان مذاب (MFI) ایدهآل برای فرآوری PP چقدر است؟
به فرایند نهایی بستگی دارد. بهطور کلی، MFI ۰٫۵–۵ برای اکستروژن (لوله، ورق) که در آن استحکام مذاب بالا لازم است ایدهآل است. MFI ۱۰–۵۰+ برای کامپاندهای قالبگیری تزریقی معمول است. برای مستربچهای با درصد فیلر بالا، اغلب رزین حامل با MFI بالاتر انتخاب میشود تا ترشوندگی پودر بهتر شود.
آیا بازیافت پلیپروپیلن آسان است؟
بله، PP بهطور ۱۰۰٪ بازیافتپذیر است. با این حال، کیفیت گرانولهای بازیافتی بهشدت به فناوری فیلتراسیون و گاززدایی اکستروژن بستگی دارد که برای حذف آلایندههایی مانند جوهر و رطوبت به کار میرود.
سرعت ماردون (دور در دقیقه) بهینه برای کامپاندینگ PP چقدر است؟
برای کامپاندینگ معمولی، ۳۰۰–۶۰۰ دور در دقیقه رایج است. اما برای کاربردهای با برش شدید مانند اکستروژن واکنشی TPV/TPE، اکسترودرهای سری SAT از USEON میتوانند تا ۹۰۰ دور در دقیقه کار کنند تا ولکانیزاسیون دینامیکی کامل شود. در مقابل، برای تقویت با الیاف شیشه، سرعتهای پایینتر توصیه میشود تا طول الیاف حفظ شود.
چرا مستربچ PP من حباب یا عیوب ناشی از رطوبت دارد؟
حباب معمولاً نشانهٔ رطوبت یا مواد فرار بهدامافتاده است. این مشکل هنگام فرآوری PP بازیافتی یا فیلرهای رطوبتدار (مانند تالک یا کربنات کلسیم) رایج است. راهحل، استفاده از اکسترودر دوماردون با نسبت L/D بالا (۴۸–۵۲) و دریچههای گاززدایی خلأ چندمرحلهای است تا این مواد فرار پیش از گرانولسازی بهطور مؤثر حذف شوند.
چگالی پلیپروپیلن چقدر است؟
چگالی PP حدود ۰٫۹۰ – ۰٫۹۲ گرم/سانتیمتر مکعب است و همین آن را به یکی از سبکترین پلاستیکهای تجاری موجود تبدیل میکند. این ویژگی مزیتی کلیدی برای صنعت خودرو (کاهش وزن) است.
آیا میتوان پلیپروپیلن انبساطی (XPP) را با اکسترودر معمولی فرآوری کرد؟
خیر، اکسترودرهای معمولی نمیتوانند مرحلهٔ خنککاری را با دقت کافی کنترل کنند. XPP باکیفیت به سیستم اکستروژن تاندم (مانند خط تاندم TDS52/TDD120 از USEON) نیاز دارد. اکسترودر اول پلیمر را ذوب میکند و گاز را با آن درمیآمیزد، و اکسترودر دوم مذاب را تا ویسکوزیتهٔ دقیق لازم برای رشد پایدار سلولها خنک میکند.
آیا PP میتواند زیستتخریبپذیر باشد؟
PP معمولی زیستتخریبپذیر نیست. با این حال، USEON خطوط اکستروژنی برای فرآوری PP مخلوط با نشاسته یا دیگر فیلرهای زیستی ارائه میدهد تا ورقهای پرشده با نشاسته برای کاربردهای بستهبندی تولید شوند؛ بخش PP این ترکیب همچنان زیستتخریبپذیر نیست.
آیا میتوان PP را با اکسترودر تکماردون فرآوری کرد؟
بله، برای محصولات نهایی مانند ورق یا لوله. اما برای کامپاندینگ (افزودن فیلر، رنگ یا اصلاحکننده)، اکسترودر دوماردون برای دستیابی به اختلاط مناسب ضروری است.