
خط اکستروژن ورق PET
یک خط ورق با اکسترودر دوماردون که PET را بدون کریستالیزاسیون و بدون پیشخشککردن فرآوری میکند، با حداکثر ۱۰۰٪ مواد بازیافتی پس از مصرف. با پشتوانهٔ تجربهٔ گستردهٔ میدانی، افت ویسکوزیته ذاتی در حد ≤ ۰٫۰۳ dl/g میماند.
- APET
- RPET
- CPET
- PETG
- افت ویسکوزیته ذاتی
- ≤ ۰٫۰۳dl/g
- تلرانس ضخامت ورق
- ± ۰٫۰۰۵میلیمتر
- ضخامت ورق، در عرض ۶۰۰–۳٬۰۰۰ میلیمتر
- ۰٫۱۵–۳میلیمتر
- ظرفیت تولید، SAT75 تا SAT110
- ۵۰۰–۲٬۰۰۰کیلوگرم/ساعت
بدون کریستالایزر و بدون خشککن پیش از اکسترودر
رطوبت بهجای برج خشککن، از دریچههای خلأ اکسترودر دوماردون از مذاب خارج میشود.
| روش | فرایند | نتیجه |
|---|---|---|
| خط تکماردونابتدا خشککردن، سپس اکستروژن | کریستالایزرخشککن، ۳–۵ ساعتاکسترودر تکماردونقالب | پیش از اکسترودر تکماردون، پیشخشککردن ضروری است. |
| خط USEONمستقیم به اکسترودر | پرک PCR، آسیابشده یا PET نواکسترودر دوماردون با خلأ بالاقالبورق | بدون پیشفرآوری و بدون کریستالیزاسیون و خشککردن. فرآوری ۱۰۰٪ PCR امکانپذیر است. |
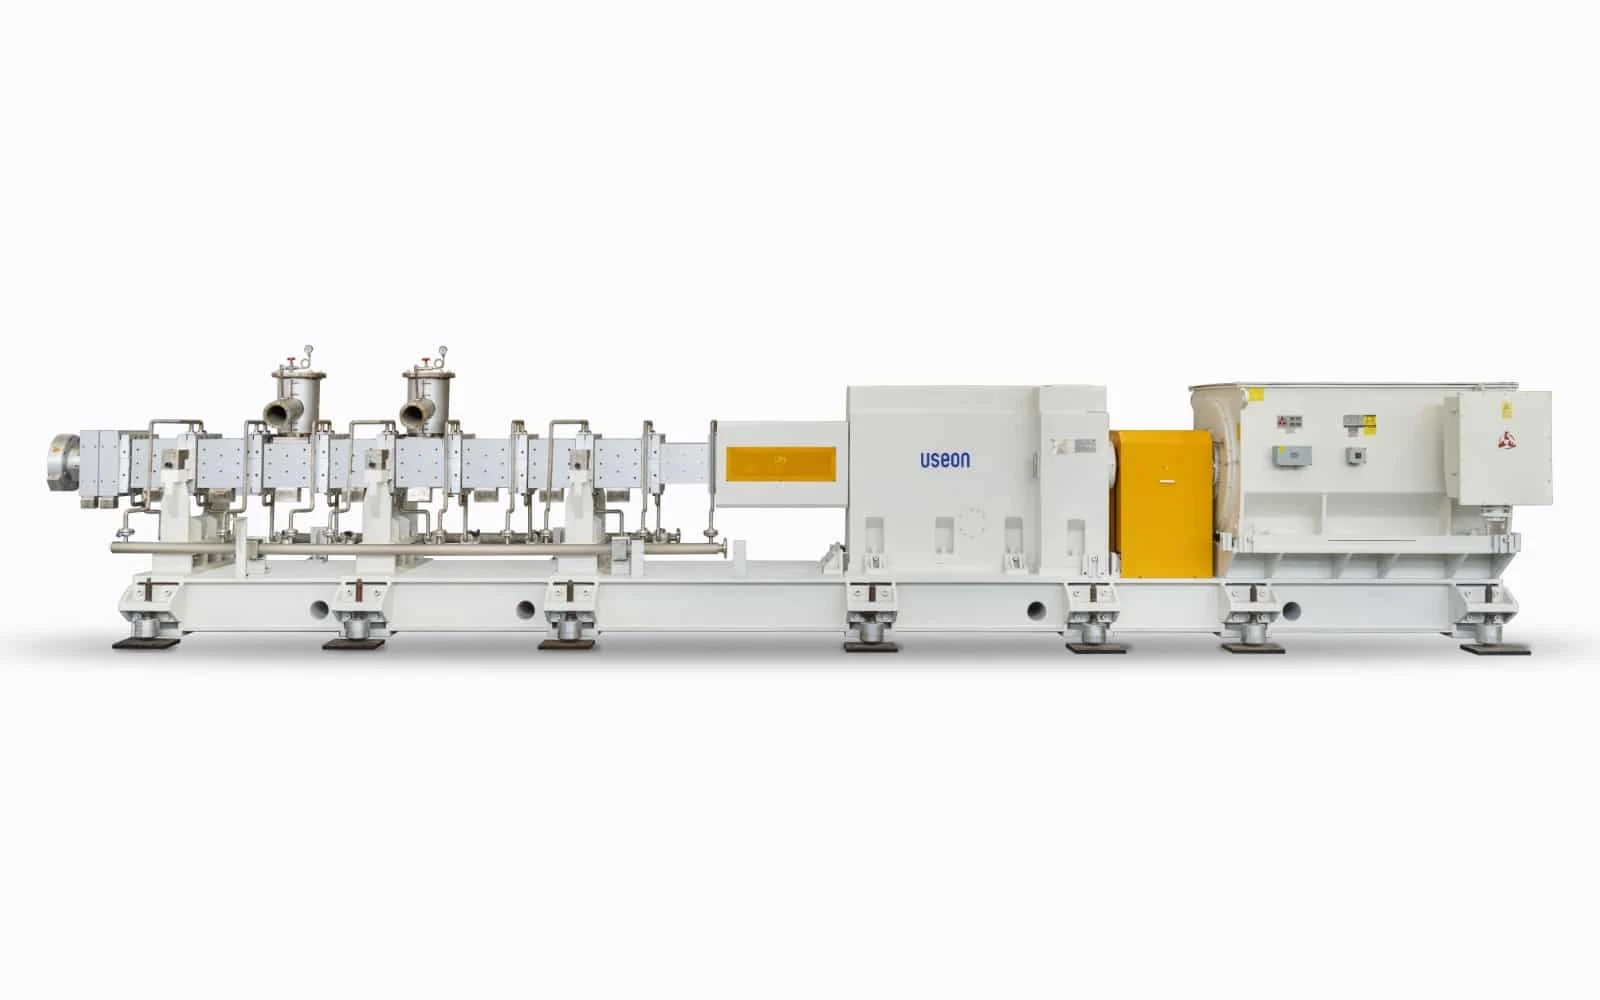
اکسترودر پرگشتاور
کار در دمای پایین و سرعت پایین.
سیستم تغذیه با نسبت پرشدگی بالا
بیشترین ظرفیت تولید.
سیستم گاززدایی با خلأ بالا
حفظ عالی رنگ، کمترین افت IV و گاززدایی VOCهای با وزن مولکولی پایین.
پیکربندی ماردون کاملاً بهینهشده
شدت پلاستیکهسازی بهینه و توزیع وزن مولکولی بهتر.
سیستم خنککاری با بیشترین بازدهی
ورق با شفافیت بسیار بالا.
سیستم پیچش (وایندر) تمامخودکار
تجربهٔ کاری بهتر برای اپراتور.
اینکه چرا PET در حالت مذاب ویسکوزیته از دست میدهد و هر کاربرد به چه IV نیاز دارد، در صفحهٔ اصلی توضیح داده شده است.
از چیپس و پرک تا ورق ترموفرمینگ
یک خط برای گریدهای PET مورد استفاده در بستهبندی.
| دادههای خط | خط ورق PET بدون خشککردن |
|---|---|
| مادهٔ اولیه | PET، APET، RPET، CPET، PETG |
| سهم مواد بازیافتی | تا ۱۰۰٪ PCR |
| پیشفرآوری | ندارد |
| انواع خط | تکلایه و هماکستروژن چندلایه |
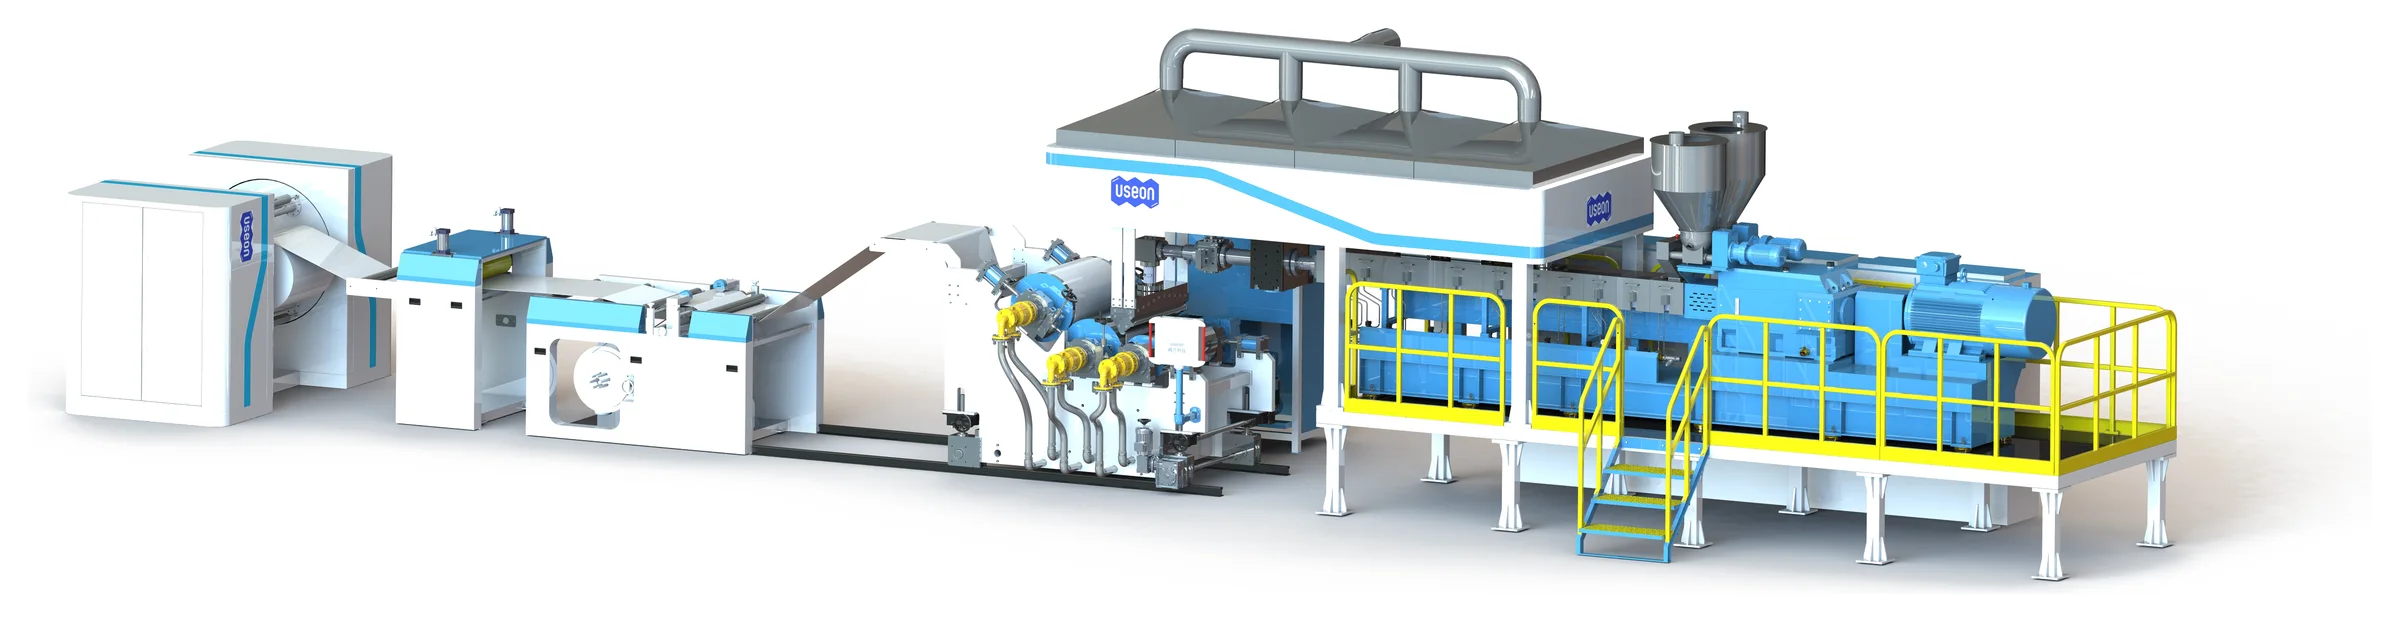
خط تولید، ایستگاه به ایستگاه
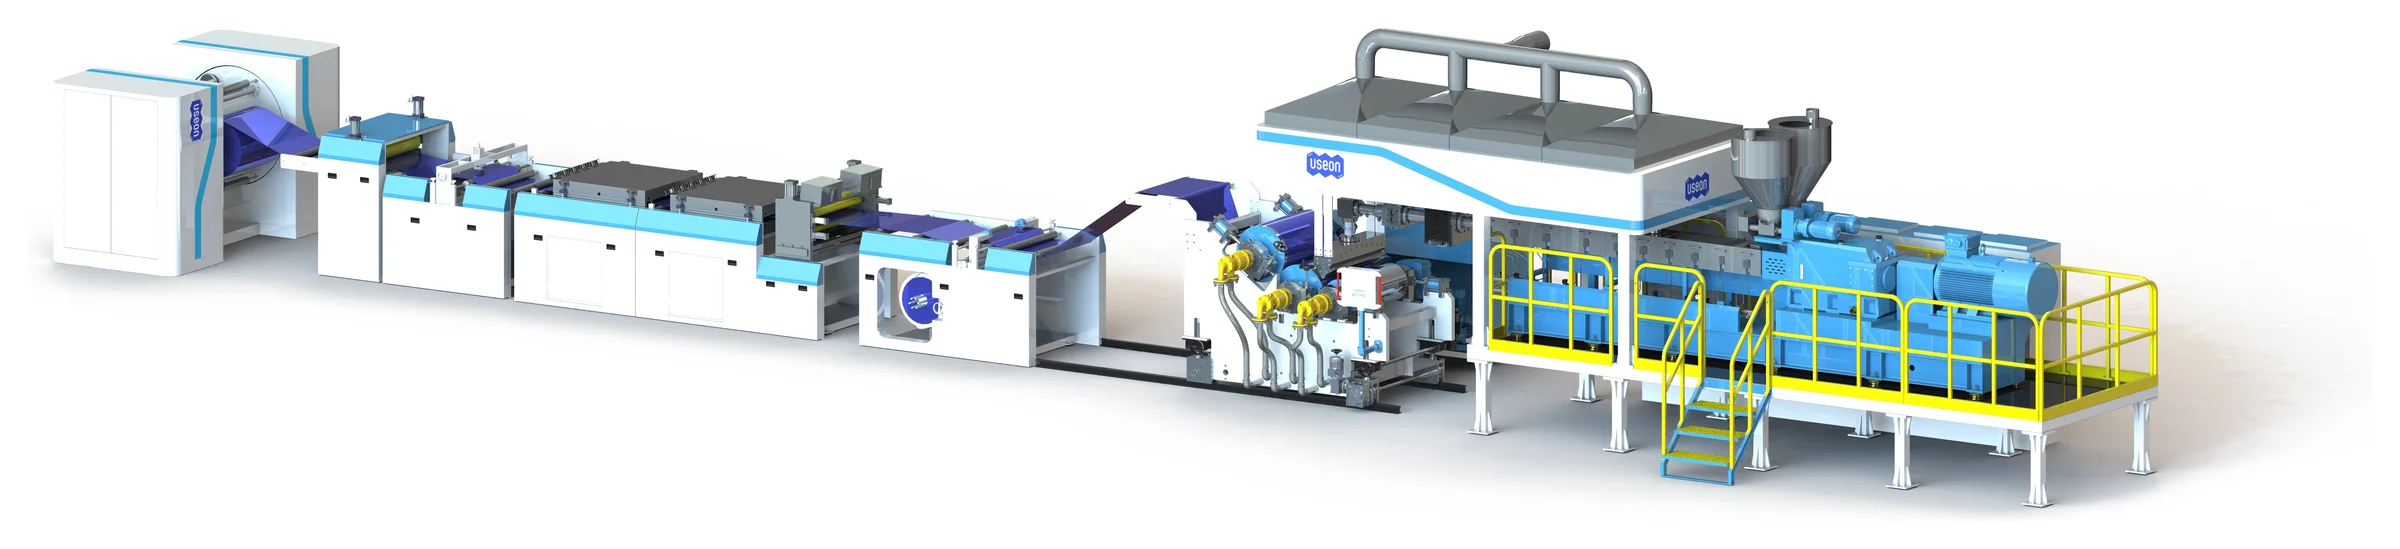
یک خط یکپارچه از فیدر تا رول پیچیدهشده.
| ایستگاه | تجهیزات | کارکرد |
|---|---|---|
| تغذیه | سیستم تغذیه با نسبت پرشدگی بالا | ماردونها را پر میکند تا ظرفیت تولید به بیشترین حد برسد. |
| اکستروژن و گاززدایی | اکسترودر دوماردون SATدریچههای خلأ در نواحی ۵، ۷ و ۸سیستم خلأ سهمرحلهای | در دما و سرعت پایین ذوب میکند؛ رطوبت و مواد فرار را پیش از آنکه PET هیدرولیز شود خارج میکند. |
| انتقال مذاب | توریعوضکن پیوستهپمپ مذابقالب ورق | فیلتراسیون بیوقفه، فشار ثابت و جریان بدون نوسان به قالب. |
| شکلدهی | کلندر ۳ غلتکی L شکل | ورق را خنک و براق میکند؛ سه غلتک با محرک سروو بهصورت هماهنگ کار میکنند. |
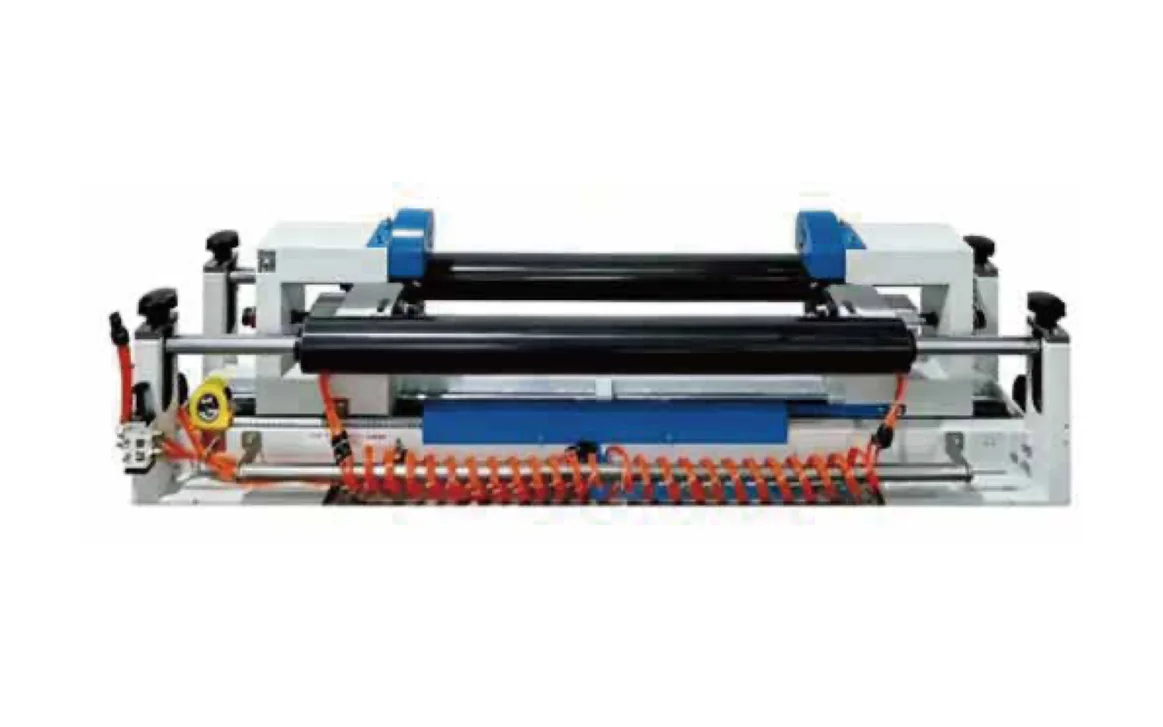
| پاییندست خطگزینهها: آسیاب درونخطی و تغذیهٔ مجدد دورریز لبه؛ وایندر برجکی خودکار | برش لبهپوششدهی روغن سیلیکونکورهٔ خشککنبرش طولیپیچش | لبههای تمیز و بدون پلیسه؛ پوشش یکنواخت؛ دو سر رول همتراز با کنترل کشش سروو. |
سیستم انتقال قدرت: PMSM، گیربکس با گشتاور بالا، کوپلینگ ایمنی
سه جزئی که هزینهٔ انرژی را تعیین میکنند و از ماردونها و سیلندر محافظت میکنند.
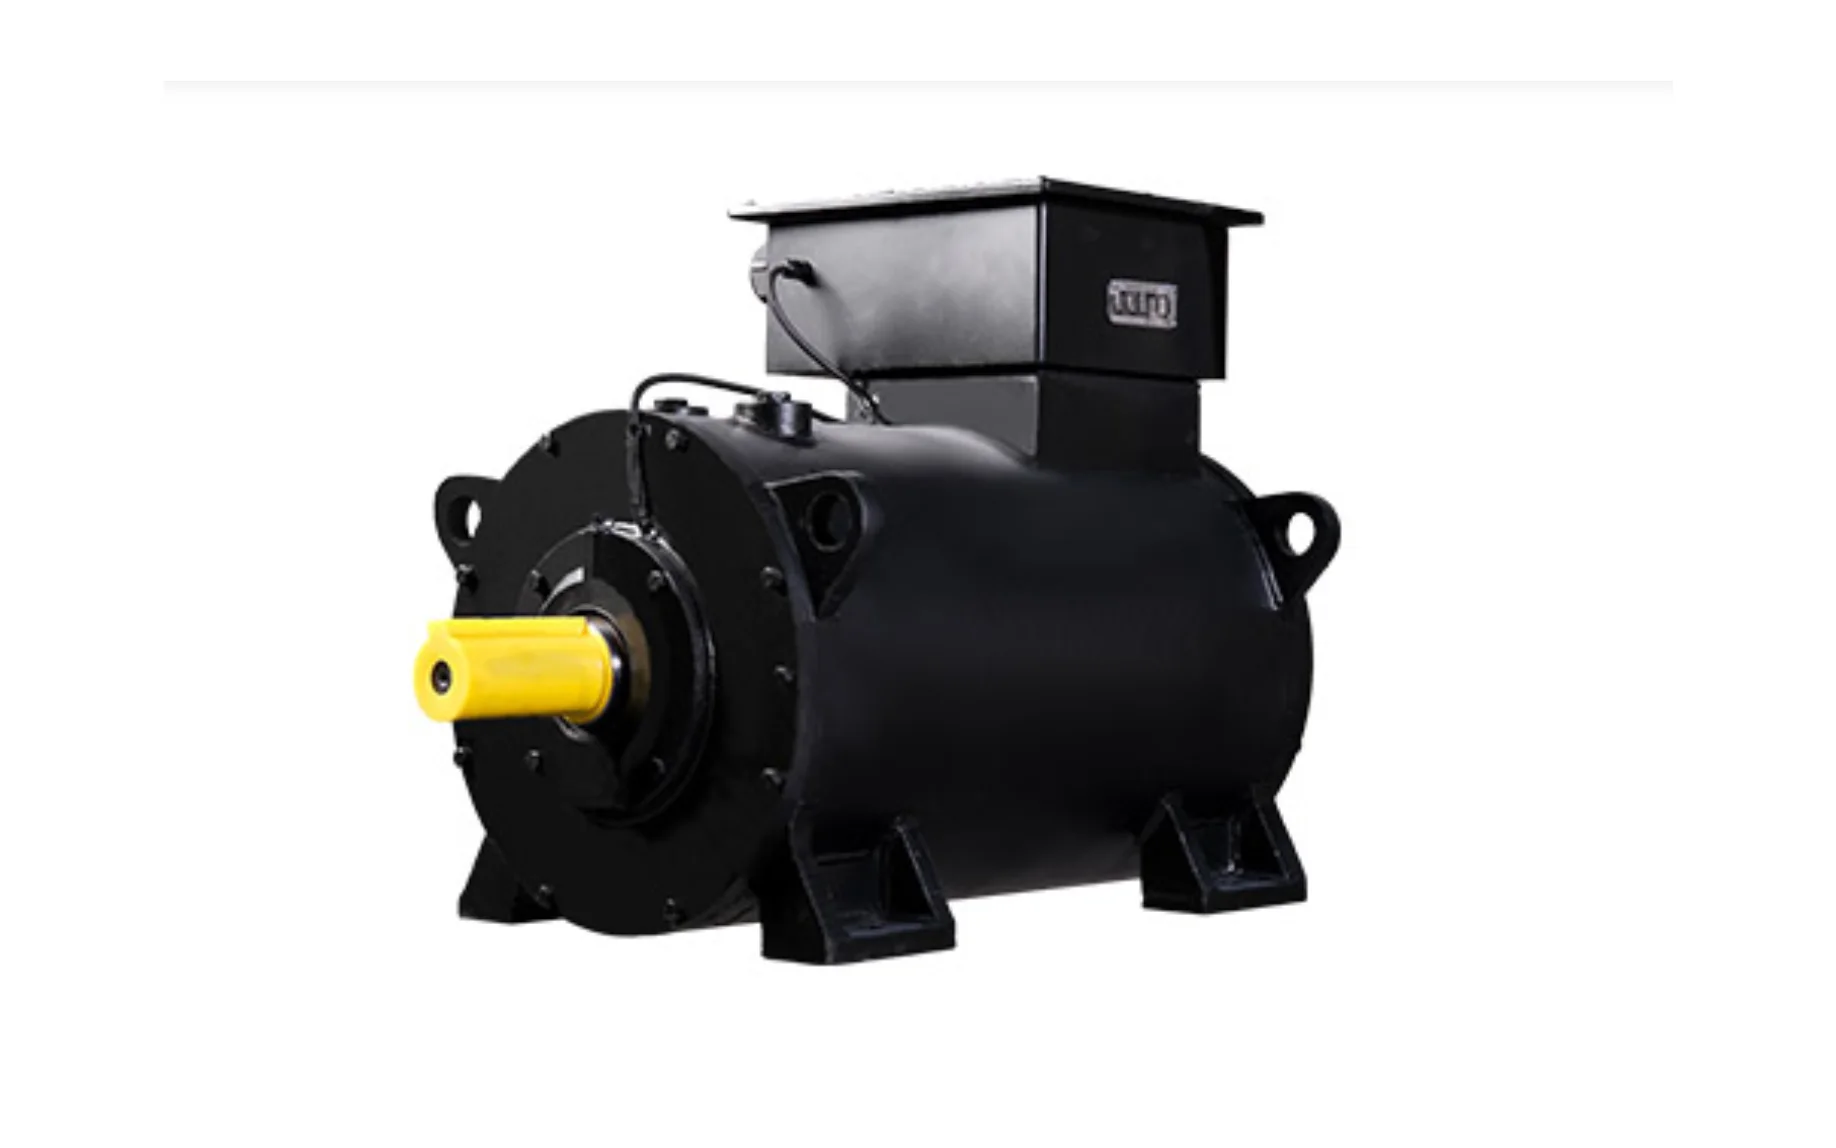
موتور سنکرون مغناطیس دائم
در مقایسه با یک موتور القایی AC معمولی. یک PMSM با توان ۲۲۰ کیلووات روزانه حدود ۳۰۰ تا ۵۰۰ کیلوواتساعت برق صرفهجویی میکند.
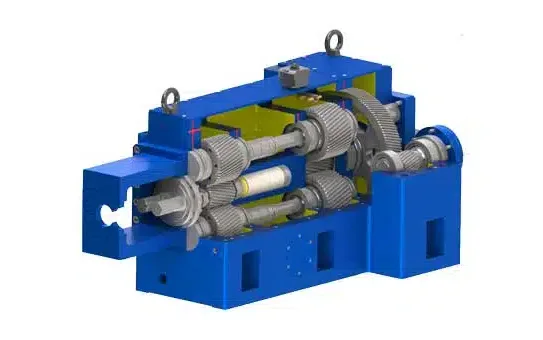
گیربکس با گشتاور بالای USEON
در اکستروژن PET، گشتاور ویژه به مصرف انرژی کمتر، نرخ برش پایینتر و درجهٔ پرشدگی بالاتر ماردون تبدیل میشود.
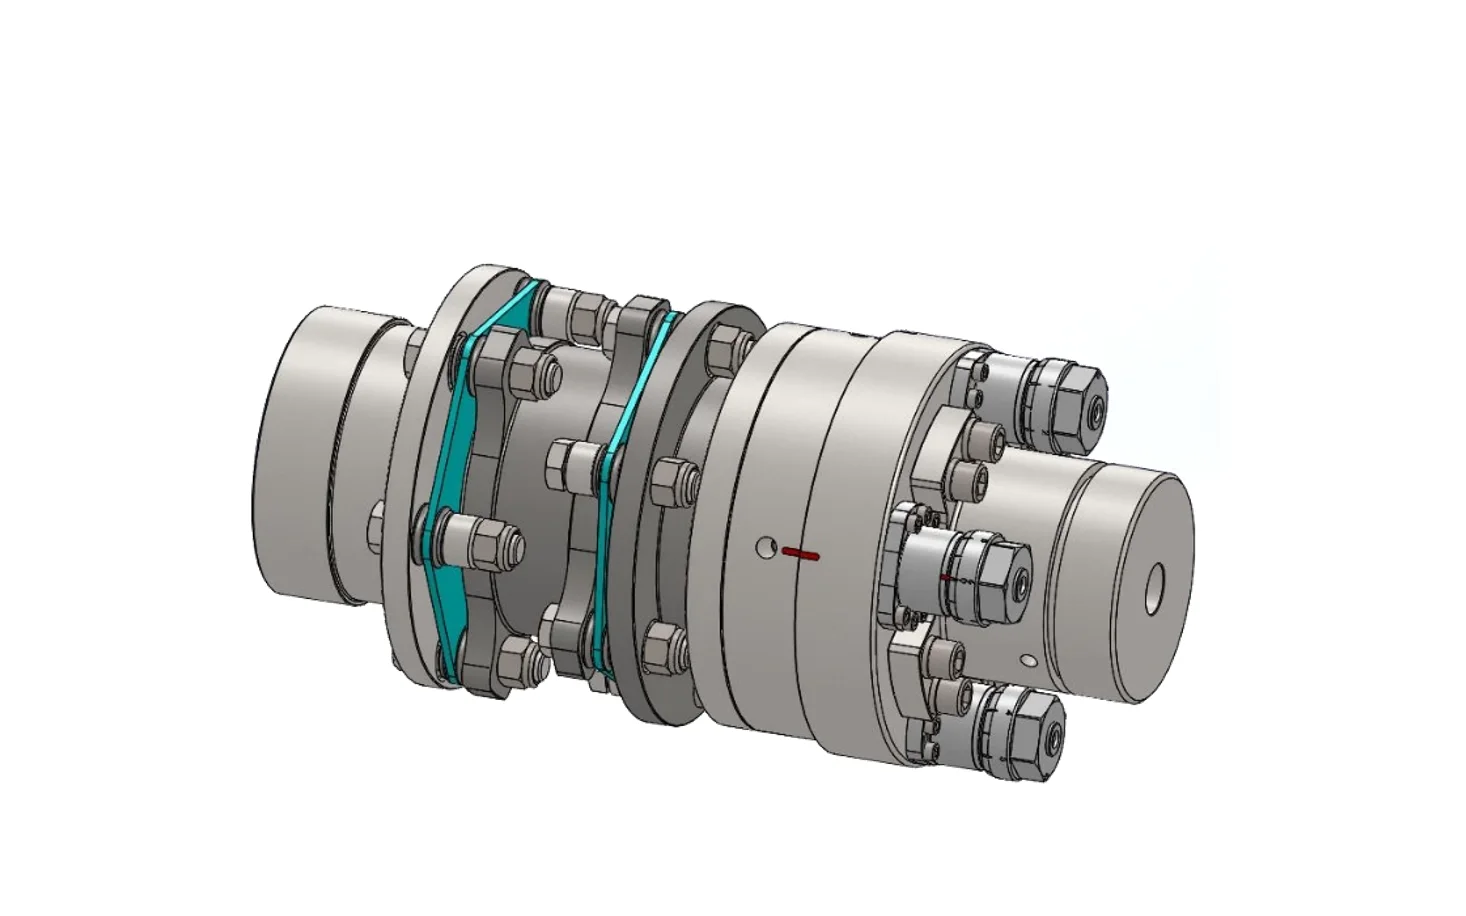
کوپلینگ ایمنی اکستروژن
در صورت اضافهبار گشتاور، محرک از ماردونها جدا میشود. یک اینترلاک سیگنالی موتور اصلی و فیدرها را خاموش میکند.
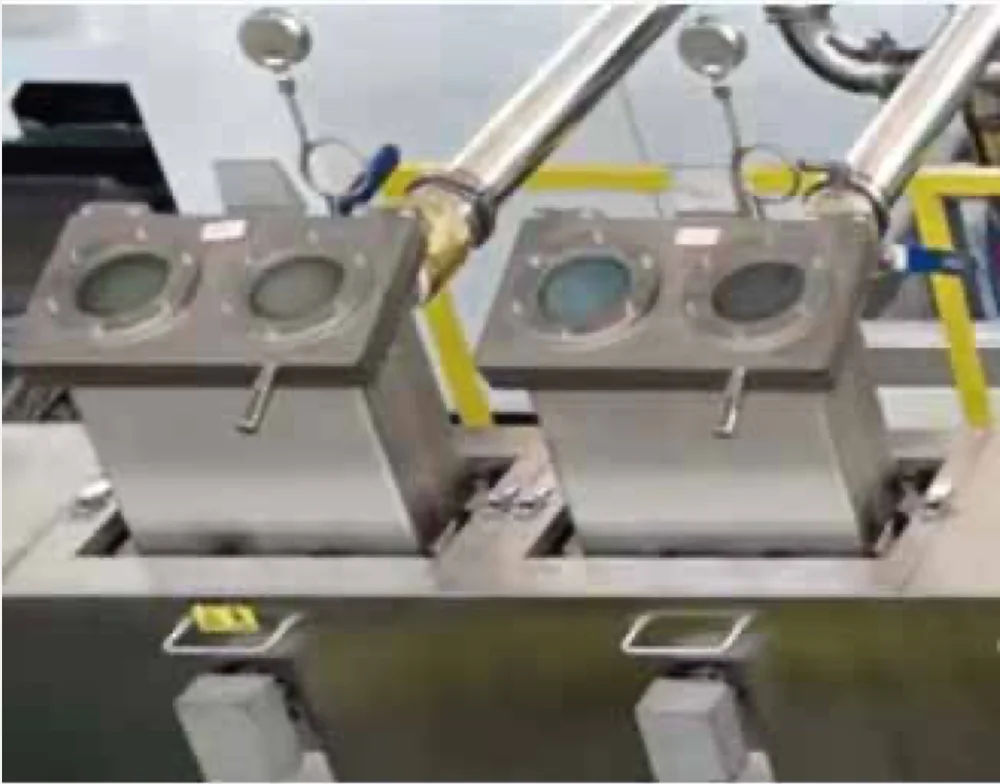
خلأ در جایی که سطح مذاب بیشترین است
مکش فعال از طریق دریچهٔ هواگیری طبیعی و دریچههای هواگیری با حجم بالا، رطوبت را بهسرعت خارج میکند، از هیدرولیز PET جلوگیری میکند و افت IV را به حداقل میرساند.
| سیلندر | هواگیری |
|---|---|
| ناحیهٔ ۵ | خلأ کمکی. این دریچه در اصل یک هواگیری طبیعی اتمسفری بود؛ آزمایشهای گسترده نشان داد که اتصال آن به پمپ خلأ شفافیت و چقرمگی ورق را بهطور چشمگیری افزایش میدهد و بار گاز را در پاییندست کاهش میدهد. |
| نواحی ۷ و ۸ | دو دریچهٔ هواگیری کشیده با حجم بالا. المانهای ماردون شیاردار با قابلیت انتقال بالا سطح مذاب را به حداکثر میرسانند و نوشدن سطح را سرعت میبخشند. |
| حفاظت درونخطی | سه واحد فیلتراسیون میان دریچههای هواگیری و پمپ خلأ، میعانات فرار را به دام میاندازند. |
سیستم خلأ سهمرحلهای حلقهٔ مایع و روتس
| سیستم خلأ | دادهها |
|---|---|
| سطح خلأ | −۰٫۱ مگاپاسکال که پیوسته حفظ میشود: سطحی بسیار پایدار و نزدیک به خلأ مطلق. |
| سیستم پمپ | سهمرحلهای: یک پمپ خلأ حلقهٔ مایع همراه با پمپهای روتس مرحلهٔ دوم و سوم. روتورهای سهپره با آببندی مکانیکی بههمراه آببندی کامپوزیتی. |
| آب خنککاری | مدار بسته: مخزن گردش یکپارچه با فن خنککن و شیر جبرانی خودکار. |
| نصب | آمادهٔ اتصال و کار (Plug-and-play): این واحد یکپارچه تنها به چند رابط اتصال پایه نیاز دارد. |
کلندر ۳ غلتکی L شکل
دو غلتک اول کنار هم قرار دارند، بنابراین قالب بهصورت عمودی رو به پایین اکسترود میکند. راهاندازی آسان است و استارت خط سریع انجام میشود.
< ۰٫۰۰۵ میلیمتر
لنگی غلتک در حین کار
Ra ۰٫۰۱۵ μm
سطح غلتک، با آبکاری کروم سخت و پولیششده
۱۵ میلیمتر
پوستهٔ غلتک با دیوارهٔ نازک
تا ۱۰ تن
نیروی فشار هر سیلندر هیدرولیک
- غلتکهای با دیوارهٔ نازک: راندمان خنککاری ۱۵٪ تا ۳۰٪ بالاتر از طرحهای سنتی با دیوارهٔ ضخیم
- پوستهٔ فولاد آلیاژی 42CrMo: استحکام و سختی سطحی در برابر خراش یا فرورفتگی ناشی از ورقهای با سفتی بالا
- هستهٔ یکپارچه با شیار مارپیچ که به روش انقباضی در پوسته جا زده شده است: بدون فاصلهٔ داخلی و بدون خمش زیر فشار کلندر
- یاتاقانهای مرغوب با نصب انقباضی برای جفتشدن بدون لقی بین یاتاقان و شفت
- سروموتور روی هر سه غلتک، با گیربکسهای بدون لقی: بدون اثر لرزش یا موج
- کلمپ هیدرولیک بدون نوسان فشار در حین تولید، برای صافی و یکنواختی
مدلها
مشخصات فنی خط اکستروژن ورق PET بدون خشککردن.
| اکسترودر | توان موتور | ظرفیت تولید |
|---|---|---|
| خط اکستروژن تکلایه | ||
| SAT75 | ۱۶۰ کیلووات | ۵۰۰–۷۰۰ کیلوگرم/ساعت |
| SAT85 | ۲۲۰ کیلووات | ۷۰۰–۹۰۰ کیلوگرم/ساعت |
| SAT95 | ۳۵۵ کیلووات | ۹۰۰–۱٬۵۰۰ کیلوگرم/ساعت |
| SAT110 | ۵۰۰ کیلووات | ۱٬۵۰۰–۲٬۰۰۰ کیلوگرم/ساعت |
| خط هماکستروژن چندلایه | ||
| SAT75 / SAT52 | ۱۶۰ کیلووات / ۴۵ کیلووات | ۵۰۰–۷۰۰ کیلوگرم/ساعت |
| SAT85 / SAT52 | ۲۲۰ کیلووات / ۴۵ کیلووات | ۷۰۰–۹۰۰ کیلوگرم/ساعت |
| SAT95 / SAT65 | ۳۵۵ کیلووات / ۷۵ کیلووات | ۹۰۰–۱٬۵۰۰ کیلوگرم/ساعت |
همهٔ مدلها
| دادههای خط | مقدار |
|---|---|
| مادهٔ اولیه | PET، APET، RPET، CPET، PETG |
| ضخامت ورق | ۰٫۱۵–۳ میلیمتر |
| عرض ورق | ۶۰۰–۳٬۰۰۰ میلیمتر |
| سطح خلأ | −۰٫۱ مگاپاسکال |
| کنترل | محرک سروو، کنترل دوگانهٔ حلقهٔ بسته |
پروژهٔ مرجع · جیانگسو، چین
خط تولید ورق PET، ۸۰۰–۱٬۲۰۰ کیلوگرم/ساعت
- اکسترودرها
- SAT95 + SAT65
- ظرفیت تولید
- ۸۰۰–۱٬۲۰۰ کیلوگرم/ساعت
- محصول
- ورق PET
اطلاعات بیشتر دربارهٔ ورق PET
دانش فنی · PET
راهنمای جامع ورق PET
ورق A-PET، مواد اولیه و کاربردهای آن.
 مطالعهٔ راهنما
خطوط مرتبط
 بازیافت
 PET
IV بر اساس کاربرد، اکسترودر و هر هشت مسیر تولید محصول.
 اکستروژن فوم
خطوط تولید ورق میکروفوم PET/PS/PLA/PC
همان ورق با هستهٔ فومی: ۳۰٪ تا ۴۰٪ سبکتر.
 اکستروژن ورق
خط اکستروژن ورق PP / PS / PLA / PBAT / PHA
خط همخانواده برای ورقهای پلیاولفینی، استایرنی و زیستتخریبپذیر.
استعلام قیمت
بگویید چه نوع PET را فرآوری میکنید و چه ورقی میفروشید. ما اندازهٔ اکسترودر و ساختار لایهها را پیشنهاد میدهیم.
- ۰۱ماده: نو، پرک یا آسیابشده؛ سهم PCR؛ گرید (APET، CPET، PETG)
- ۰۲ورق: محدودهٔ ضخامت، عرض، تکلایه یا هماکسترود، ظرفیت تولید در ساعت
- ۰۳پیکربندی خط و پیشنهاد قیمت

Souder Chen
مدیر بخش کامپاندینگ
از سال ۲۰۰۸ در USEON. خطوط کامپاندینگ، حذف مواد فرار و بازیافت با اکسترودر دوماردون.