
خط اکستروژن فیلامنت پرینتر سهبعدی
خطوط تکماردون که ABS، PLA، PET، HIPS یا PVA را همراه با مستربچ رنگی به فیلامنت ۱٫۷۵ یا ۳ میلیمتری تبدیل میکنند: اکستروژن، شکلدهی و خنککاری در وان آب، اندازهگیری قطر با لیزر، کشش و پیچش خودکار.
- ۱٫۷۵ یا ۳ میلیمتر
- قطرسنج لیزری
- پیچش خودکار
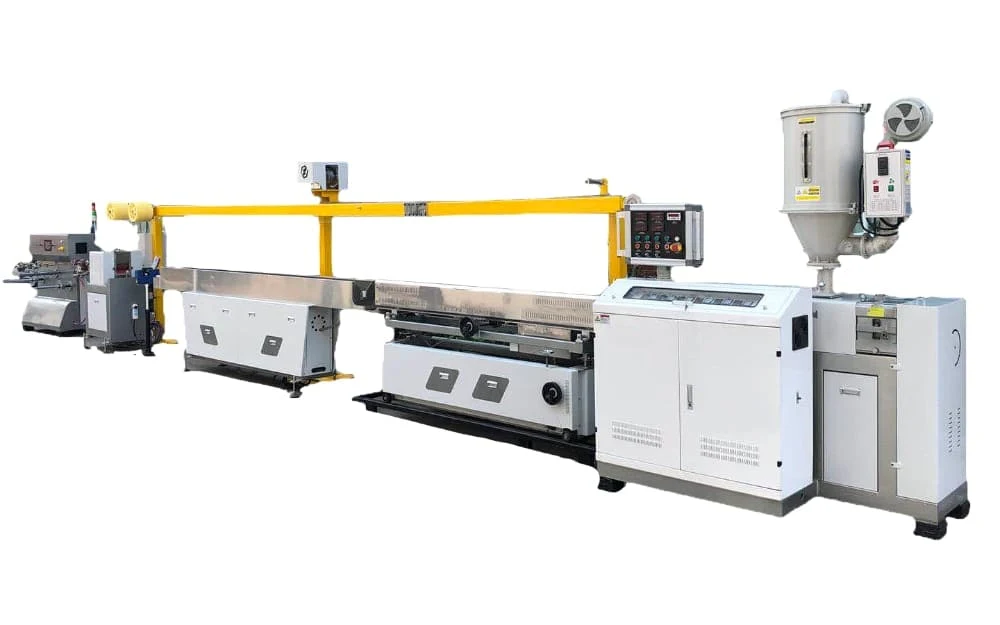
ده ایستگاه، از میکسر تا قرقره
اکسترودر مذاب را میسازد؛ همهٔ تجهیزات پس از قالب برای ثابت نگه داشتن قطر است. فیلامنت در آب گرم شکل میگیرد، خنک میشود، با لیزر اندازهگیری میشود و بهطور خودکار پیچیده میشود.
سه اندازهٔ خط
از چند کیلوگرم در ساعت برای تست تا ۳۰ کیلوگرم/ساعت برای تولید. هر اندازه میتواند هر دو قطر استاندارد را تولید کند.
| مدل | قطر ماردون (میلیمتر) | موتور (کیلووات) | قطر رشته (میلیمتر) | ظرفیت تولید (کیلوگرم/ساعت) |
|---|---|---|---|---|
| TDD-25 | ۲۵ | ۱٫۵ | ۱٫۷۵ یا ۳ | ۲–۴ |
| TDD-30 | ۳۰ | ۷٫۵ | ۱٫۷۵ یا ۳ | ۵–۱۰ |
| TDD-45 | ۴۵ | ۱۵ | ۱٫۷۵ یا ۳ | ۱۵–۳۰ |
پنج ماده، پنج روش فرآوری
این خط ABS، PLA، PET، HIPS و PVA را همراه با مستربچ رنگی فرآوری میکند. آنچه پرینتر از هر فیلامنت نیاز دارد، تعیین میکند که آن را چگونه خشک کنید، خنک کنید و بپیچید.
| ماده | آنچه کاربر پرینتر نیاز دارد | در خط فیلامنت شما |
|---|---|---|
| PLA | تقریباً جمعشدگی ندارد، بنابراین قطعات بزرگ حتی روی پرینترهای باز هم چاپ میشوند. شکننده است و در دمای بالاتر از حدود ۶۰ °C نرم میشود. برای ماکتها، نمونههای اولیه، جعبهها و هدایا. | پیش از اکستروژن خشک کنید: رطوبت PLA را در مذاب تخریب میکند و به شکل حباب و نوسان قطر ظاهر میشود. کشش پیچش را یکنواخت نگه دارید، زیرا فیلامنت بهجای کشیده شدن میشکند. |
| ABS | چقرمه و مقاوم در برابر حرارت، برای قطعاتی که ضربه میخورند یا در خودروی داغ میمانند. هنگام سرد شدن جمع میشود، بنابراین بدون محفظهٔ بسته تاب برمیدارد یا لایهلایه میشود؛ در اتاقی با تهویهٔ مناسب چاپ کنید. | پیش از اکستروژن خشک کنید. بهتدریج خنک کنید — ابتدا وان شکلدهی گرم و سپس وان خنککن — تا فیلامنت گرد و بدون تنش داخلی بماند. |
| PET / PETG | چقرمه، با جمعشدگی کم و چسبندگی خوب لایهها. | پیش از اکستروژن کاملاً خشک کنید؛ PET رطوبت جذب میکند و در مذاب ویسکوزیتهاش کاهش مییابد. |
| HIPS | مشابه ABS؛ همچنین بهعنوان سازهٔ نگهدارندهٔ حلشونده برای چاپهای ABS به کار میرود. | فرآوری آن بسیار شبیه ABS است. |
| PVA | مادهٔ نگهدارندهٔ محلول در آب. | در آب حل میشود: نمیتواند از وانهای آب عبور کند و به خنککاری خشک و بستهبندی خشک و آببندیشده نیاز دارد. |
تلرانس قطر فیلامنت نخستین چیزی است که کاربران پرینتر متوجه آن میشوند؛ قطرسنج لیزری پس از وان خنککن آن را بهطور پیوسته اندازهگیری میکند.
بالادست · کامپاندینگ
ابتدا کامپاندینگ ماده
فیلامنت با الیاف کربن، افزودنیهای پودری یا رنگ سفارشی، از یک کامپاند شروع میشود. USEON برای یک تولیدکنندهٔ مواد در حوزهٔ چاپ سهبعدی، خط دوماردون SAT65 با طبقهبندی ضدانفجار Ex tb IIIC ساخت که PLA، PETG و ABS را با الیاف کربن و پودرها کامپاند میکند.
- مواد
- PLA · PETG · ABS
- افزودنیها
- الیاف کربن، پودرها
- ظرفیت تولید
- ۵۰۰–۷۰۰ کیلوگرم/ساعت
- اکسترودر
- SAT65 · L/D ۴۴
اکسترودر دوماردون ضدانفجار SAT65 برای کامپاندینگ PLA/PETG/ABS
استعلام قیمت
موادی را که فرآوری خواهید کرد، اینکه کامپاند را میخرید یا خودتان تولید میکنید، قطر و تلرانس فیلامنت مورد نیاز و ظرفیت تولید را به ما بگویید. ما اندازهٔ اکسترودر و تجهیزات پاییندست شکلدهی، اندازهگیری و پیچش را تعیین میکنیم.
- ۰۱ماده و رنگ
- ۰۲قطر، تلرانس و ظرفیت تولید
- ۰۳اندازهگیری و پیچش

Souder Chen
مدیر بخش کامپاندینگ
از سال ۲۰۰۸ در USEON. خطوط کامپاندینگ، حذف مواد فرار و بازیافت با اکسترودر دوماردون.