
Ligne d’extrusion de filament pour impression 3D
Des lignes monovis qui transforment l’ABS, le PLA, le PET, le PS choc ou le PVA, avec un mélange-maître de couleur, en filament de 1,75 mm ou 3 mm : extrusion, mise en forme et refroidissement en bac d’eau, mesure laser du diamètre, tirage et bobinage automatique.
- 1,75 mm ou 3 mm
- Mesure laser du diamètre
- Bobinage automatique
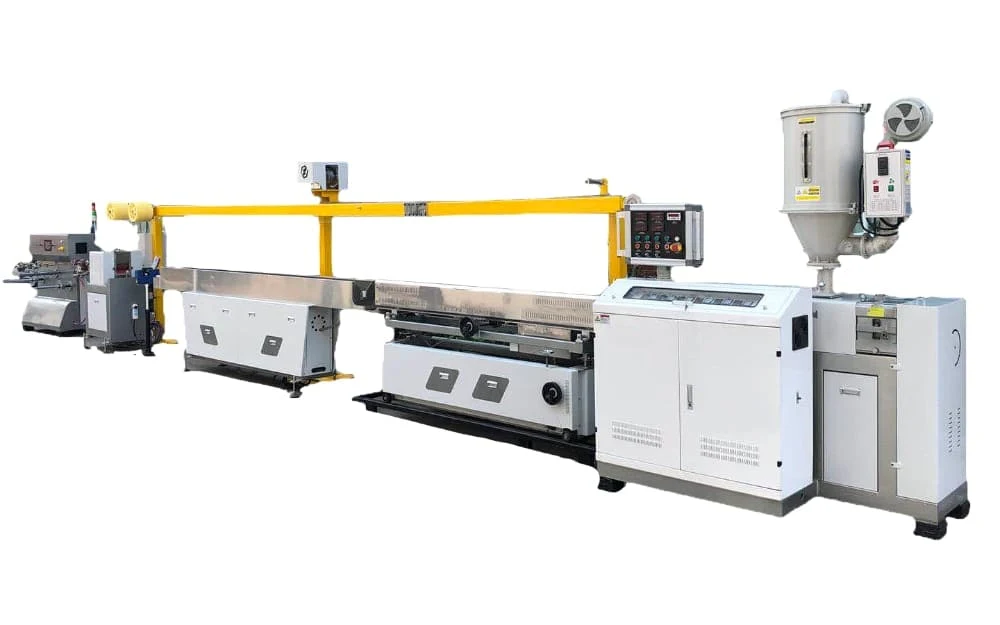
Dix postes, du mélangeur à la bobine
L’extrudeuse produit la matière fondue ; tout ce qui suit la filière sert à tenir le diamètre. Le filament est mis en forme dans l’eau chaude, refroidi, mesuré au laser et bobiné automatiquement.
Trois tailles de ligne
De quelques kilogrammes par heure pour les essais jusqu’à 30 kg/h en production. Chaque taille produit l’un ou l’autre des diamètres standard.
| Modèle | Diam. de vis (mm) | Moteur (kW) | Diam. du filament (mm) | Débit (kg/h) |
|---|---|---|---|---|
| TDD-25 | 25 | 1,5 | 1,75 ou 3 | 2–4 |
| TDD-30 | 30 | 7,5 | 1,75 ou 3 | 5–10 |
| TDD-45 | 45 | 15 | 1,75 ou 3 | 15–30 |
Cinq matières, cinq façons de les traiter
La ligne transforme l’ABS, le PLA, le PET, le PS choc et le PVA, compoundés avec un mélange-maître de couleur. Ce que l’imprimante attend de chaque filament détermine la façon de le sécher, de le refroidir et de le bobiner.
| Matière | Ce dont l’utilisateur de l’imprimante a besoin | Sur votre ligne de filament |
|---|---|---|
| PLA | Retrait très faible : les grandes pièces s’impriment même sur des imprimantes ouvertes. Cassant, il ramollit au-delà d’environ 60 °C. Pour maquettes, prototypes, boîtes et objets cadeaux. | Séchage avant extrusion : l’humidité dégrade le PLA dans la matière fondue et provoque bulles et variations de diamètre. Maintenez une tension de bobinage régulière, car le filament casse au lieu de s’étirer. |
| ABS | Résistant aux chocs et à la chaleur, pour des pièces qui encaissent des coups ou restent dans une voiture en plein soleil. Il se rétracte au refroidissement et se déforme ou se délamine sans enceinte fermée ; imprimez dans une pièce ventilée. | Séchage avant extrusion. Refroidissement progressif — bac de mise en forme tiède, puis bac de refroidissement — pour que le filament reste rond et exempt de contraintes internes. |
| PET / PETG | Résistant, faible retrait, bonne adhérence entre couches. | Séchage poussé avant extrusion : le PET absorbe l’humidité et perd de la viscosité à l’état fondu. |
| PS choc | Proche de l’ABS ; sert aussi de support soluble pour les impressions en ABS. | Se transforme à peu près comme l’ABS. |
| PVA | Matériau de support soluble dans l’eau. | Soluble dans l’eau : il ne peut pas passer dans les bacs d’eau et exige un refroidissement à sec ainsi qu’un emballage étanche et sec. |
La tolérance de diamètre du filament est ce que les utilisateurs d’imprimantes remarquent en premier ; la jauge laser placée après le bac de refroidissement la mesure en continu.
Amont · Compoundage
Compounder d’abord la matière
Un filament chargé de fibres de carbone, d’additifs en poudre ou d’une couleur sur mesure commence par un compound. Pour un fabricant de matériaux destinés à l’impression 3D, USEON a construit une ligne bivis SAT65 certifiée Ex tb IIIC qui compounde le PLA, le PETG et l’ABS avec des fibres de carbone et des poudres.
- Matières
- PLA · PETG · ABS
- Additifs
- Fibres de carbone, poudres
- Débit
- 500–700 kg/h
- Extrudeuse
- SAT65 · L/D 44
Extrudeuse bivis SAT65 antidéflagrante pour le compoundage PLA/PETG/ABS
Lignes de filament en fonctionnement
MachineExtrudeuse monovis SolutionCompoundage de plastiques biodégradables
Demander un devis
Indiquez-nous les matières à transformer, si vous achetez le compound ou le fabriquez vous-même, le diamètre et la tolérance de filament visés, ainsi que le débit. Nous dimensionnerons l’extrudeuse et l’aval : mise en forme, mesure et bobinage.
- 01Matière et couleur
- 02Diamètre, tolérance et débit
- 03Mesure et bobinage

Souder Chen
Responsable de la division Compoundage
Chez USEON depuis 2008. Lignes bivis de compoundage, de dévolatilisation et de recyclage.