
Línea de extrusión de filamento para impresión 3D
Líneas monohusillo que transforman ABS, PLA, PET, HIPS o PVA, con masterbatch de color, en filamento de 1.75 mm o 3 mm: extrusión, conformado y enfriamiento en tina de agua, medición láser del diámetro, unidad de tiro y bobinado automático.
- 1.75 mm o 3 mm
- Medidor láser de diámetro
- Bobinado automático
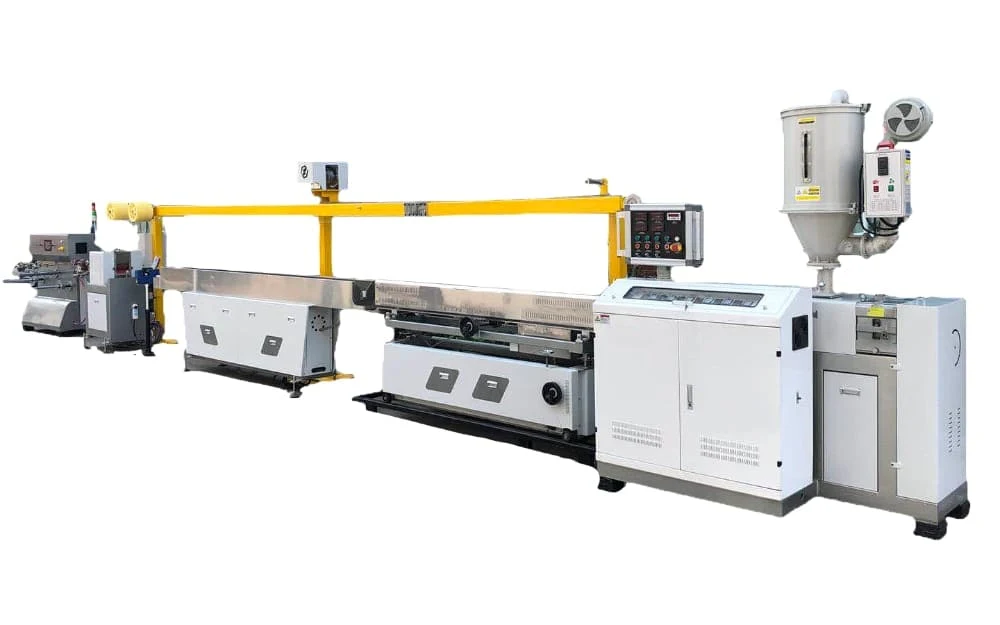
Diez estaciones, del mezclador a la bobina
La extrusora produce el fundido; todo lo que viene después del cabezal sirve para mantener el diámetro. El filamento se conforma en agua caliente, se enfría, se mide por láser y se bobina automáticamente.
Tres tamaños de línea
Desde unos pocos kilogramos por hora para pruebas hasta 30 kg/h para producción. Cada tamaño fabrica cualquiera de los dos diámetros estándar.
| Modelo | Diám. del husillo (mm) | Motor (kW) | Diám. del filamento (mm) | Capacidad (kg/h) |
|---|---|---|---|---|
| TDD-25 | 25 | 1.5 | 1.75 o 3 | 2–4 |
| TDD-30 | 30 | 7.5 | 1.75 o 3 | 5–10 |
| TDD-45 | 45 | 15 | 1.75 o 3 | 15–30 |
Cinco materiales, cinco formas de tratarlos
La línea procesa ABS, PLA, PET, HIPS y PVA, mezclados con masterbatch de color. Lo que la impresora exige a cada filamento determina cómo se seca, se enfría y se bobina.
| Material | Lo que necesita el usuario de la impresora | En su línea de filamento |
|---|---|---|
| PLA | Casi no se contrae, por lo que permite imprimir piezas grandes incluso en impresoras abiertas. Es frágil y se ablanda por encima de unos 60 °C. Para maquetas, prototipos, cajas y regalos. | Secar antes de la extrusión: la humedad degrada el PLA en el fundido y se manifiesta en burbujas y oscilaciones del diámetro. Mantenga uniforme la tensión de bobinado, porque el filamento se rompe en lugar de estirarse. |
| ABS | Tenaz y resistente al calor, para piezas que reciben golpes o se quedan dentro de un auto al sol. Se contrae al enfriarse, por lo que se deforma o se delamina si la impresora no tiene cámara cerrada; imprima en un local ventilado. | Secar antes de la extrusión. Enfriar de forma gradual —primero la tina de conformado tibia, luego la de enfriamiento— para que el filamento se mantenga redondo y sin tensiones internas. |
| PET / PETG | Tenaz, de baja contracción y con buena adhesión entre capas. | Secar a fondo antes de la extrusión: el PET absorbe humedad y pierde viscosidad en el fundido. |
| HIPS | Similar al ABS; también se usa como soporte soluble para impresiones en ABS. | Se procesa de forma muy parecida al ABS. |
| PVA | Material de soporte hidrosoluble. | Se disuelve en agua: no puede pasar por las tinas de agua y necesita enfriamiento en seco y un embalaje seco y hermético. |
La tolerancia del diámetro del filamento es lo primero que notan los usuarios de impresoras; el medidor láser situado después de la tina de enfriamiento la mide de forma continua.
Etapa previa · Compounding
Primero, el compounding del material
El filamento con fibra de carbono, aditivos en polvo o un color a medida parte de un compuesto. Para un fabricante de materiales que abastece a la impresión 3D, USEON construyó una línea de doble husillo SAT65 con clasificación Ex tb IIIC que realiza el compounding de PLA, PETG y ABS con fibra de carbono y polvos.
- Materiales
- PLA · PETG · ABS
- Aditivos
- Fibra de carbono, polvos
- Capacidad
- 500–700 kg/h
- Extrusora
- SAT65 · L/D 44
Extrusora de doble husillo SAT65 a prueba de explosiones para compounding de PLA/PETG/ABS
Líneas de filamento en funcionamiento
MáquinaExtrusora monohusillo SoluciónCompounding de plásticos biodegradables
Solicitar cotización
Indíquenos los materiales que va a procesar, si compra el compuesto o lo fabrica usted mismo, el diámetro y la tolerancia de filamento que necesita y la capacidad de producción. Dimensionaremos la extrusora y los equipos posteriores de conformado, medición y bobinado.
- 01Material y color
- 02Diámetro, tolerancia y capacidad
- 03Medición y bobinado

Souder Chen
Director de la división de compounding
En USEON desde 2008. Líneas de compounding, desvolatilización y reciclaje con extrusoras de doble husillo.