
Reciclaje de PET
Líneas de extrusión de doble husillo que transforman hojuelas de botella, aglomerado («popcorn»), película, fibra y recortes de lámina de PET directamente en pellets, fibra, fleje, película, lámina o espuma. Un vacío intenso sustituye al proceso de secado tradicional y mantiene baja la caída de IV.
- Hojuelas de botella
- Aglomerado («popcorn»)
- Película BOPET
- Fibra e hilo
- Recortes de lámina
- Caída de IV, aprox. 0.04 dl/g
- < 5%
- Nivel de vacío en la extrusora
- < 0.5kPa
- Ahorro de energía frente al proceso de secado tradicional
- Hasta 40%
- Capacidad por extrusora, de SAT65 a SAT175
- 200–4000kg/h
Sobre el PET: cada producto necesita su propia IV
Las resinas de PET se producen comercialmente a partir de etilenglicol (EG) y ácido tereftálico (TPA). Lo que puede llegar a ser un PET reciclado depende de la viscosidad intrínseca que conserve.
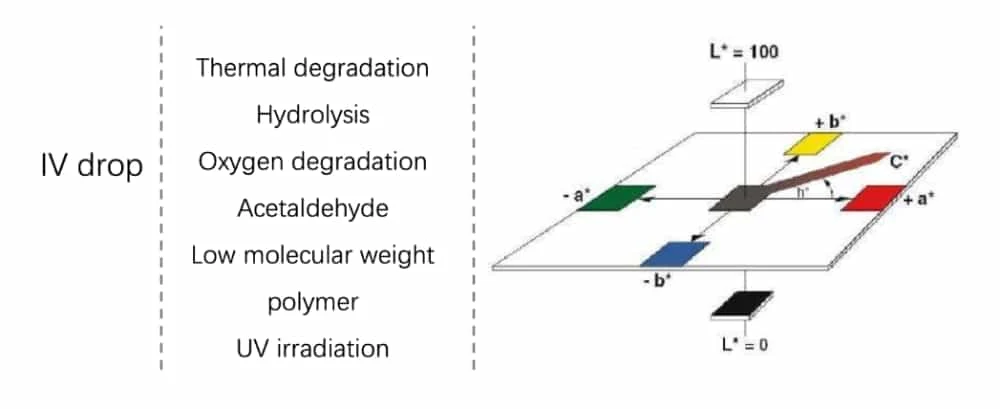
Viscosidad intrínseca por aplicación
dl/g
| Aplicación | Viscosidad intrínseca (IV) | Masa molar |
|---|---|---|
| Textil | 0.64 dl/g | 15 000–20 000 g/mol |
| Botella | 0.75–1.0 dl/g | 24 000–36 000 g/mol |
| Película BOPET | 0.64 dl/g | 15 000–20 000 g/mol |
| Lámina | 0.7 dl/g | 20 000–25 000 g/mol |
| Cuerda para neumáticos | 1.0–1.2 dl/g | 36 000–50 000 g/mol |
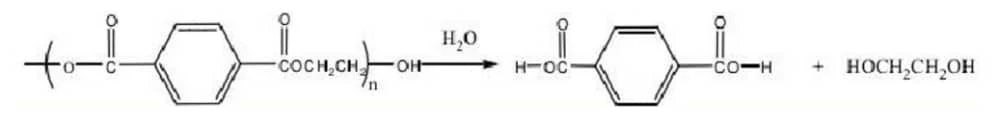
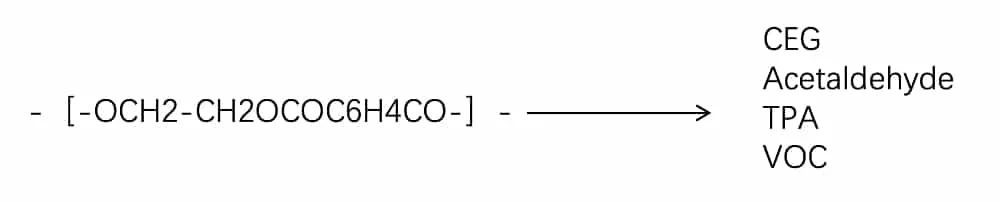
Reacción de hidrólisis
La esterificación, primer paso de la síntesis del PET, también se produce durante la policondensación en fundido, la policondensación en estado sólido y la extrusión. Es una reacción de equilibrio, por lo que siempre va acompañada de su reacción inversa: la hidrólisis.
Reacción de degradación térmica
La degradación térmica se produce por encima del punto de fusión y es inevitable. Su energía de activación es mayor que la de la policondensación, por lo que se intensifica a medida que sube la temperatura.
Extrusora especial para reciclaje de PET
Cuatro decisiones de diseño responden a las dos reacciones anteriores: eliminar la humedad al vacío y fundir a menor temperatura con menos cizalla.
Caja de engranajes de alto torque
Procesa el PET a temperaturas más bajas y a menor velocidad, con menos cizalla, y al mismo tiempo ofrece una mayor capacidad de producción.
Vacío intenso
Menor contenido de COV y mejor color. Caída de IV inferior al 5 %, aprox. 0.04 dl/g.
Sistema especial de alimentación forzada
Mayor capacidad con materiales de baja densidad aparente: tela triturada, hilo y fibra, película BOPET, lámina de PET, hojuelas de botella.
Excelente diseño de husillos
Mejor distribución del peso molecular. Evita el amarilleamiento y el sobrecalentamiento; un tiempo de residencia más corto significa menos degradación del polímero.
- Tecnología sin presecado
- Mejor dispersión y, por tanto, menor porcentaje de aditivos
- Compounding en línea: colorantes, agente anti-UV o extensor de cadena añadidos en la misma extrusora
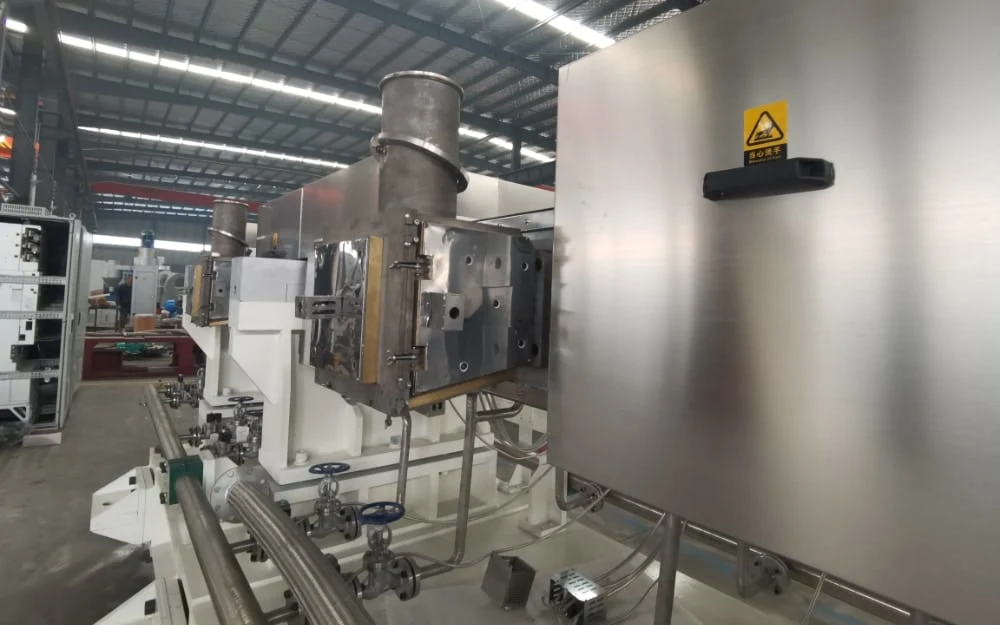
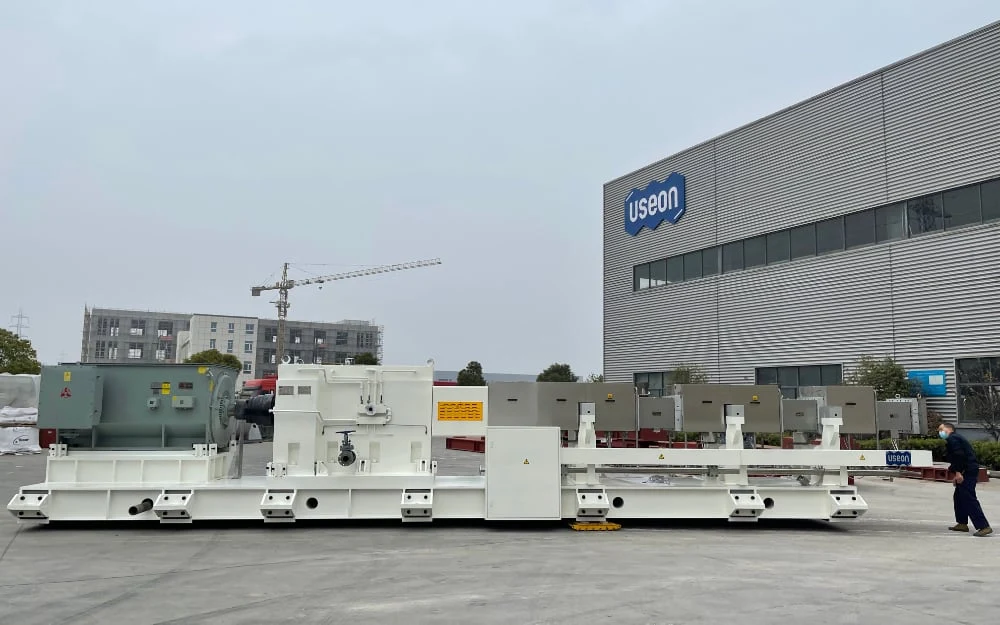
Aplicaciones de la extrusión de PET
La misma extrusora y el mismo sistema de vacío encabezan ocho rutas de producto. Elija el producto que quiere vender.
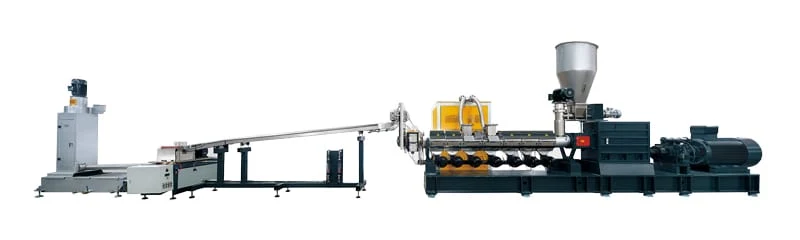
Pellets, fibra y fleje
| Producto | Materia prima | Línea | Notas |
|---|---|---|---|
| De hojuelas de PET a pellets | Hojuelas, lámina, recortes, finos, aglomerado (de fibra, película, ropa) | Extrusora de doble husilloPeletizado | Recicle PET y mantenga la misma calidad de material que el PET virgen. |
| De hojuelas de botella a fibra corta de poliéster (PSF) | Hojuelas, aglomerado, recortes, película, fibra y lámina con una humedad inferior al 1.5 % | Extrusora de doble husilloBomba de engranajesFiltro CFPSF | — |
| De hojuelas de botella a POY | Hojuelas de botella limpias con una humedad inferior al 1 % | Extrusora de doble husilloBomba de engranajesFiltro CFLSPPOY | — |
| De PET a fleje | — | Línea de peletizadoSSPExtrusión de 2 / 4 flejes | 2 o 4 flejes con un solo cabezal. |
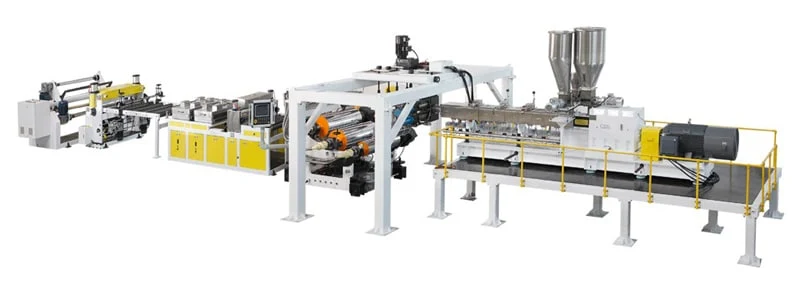
Extrusión directa: película, lámina y espuma
| Producto | Estructura | Datos | Notas |
|---|---|---|---|
| Extrusión de película BOPET | Coextrusión A/B/C | SAT75–SAT135–SAT75: 2.5 t/h en total · SAT95–SAT175–SAT95: 4.5 t/h en total | — |
| Extrusión de lámina de PET | Monocapa o coextrusión multicapa, 0.15–3 mm, para termoformado | SAT75 a SAT110 · coextrusión SAT75 / SAT52 a SAT95 / SAT65 · ancho 600–3000 mm · 500–2000 kg/h | La extrusión directa ahorra energía, espacio y mano de obra. |
| Lámina espumada de PET | Capa central espumada físicamente, con capas exteriores sólidas en ambas caras | Densidad 0.8–1.1 g/cm³ · espesor 0.5–1.5 mm | Costo de producción entre un 5 % y un 30 % inferior al de una lámina sólida; mejor aislamiento térmico para envases calientes. |
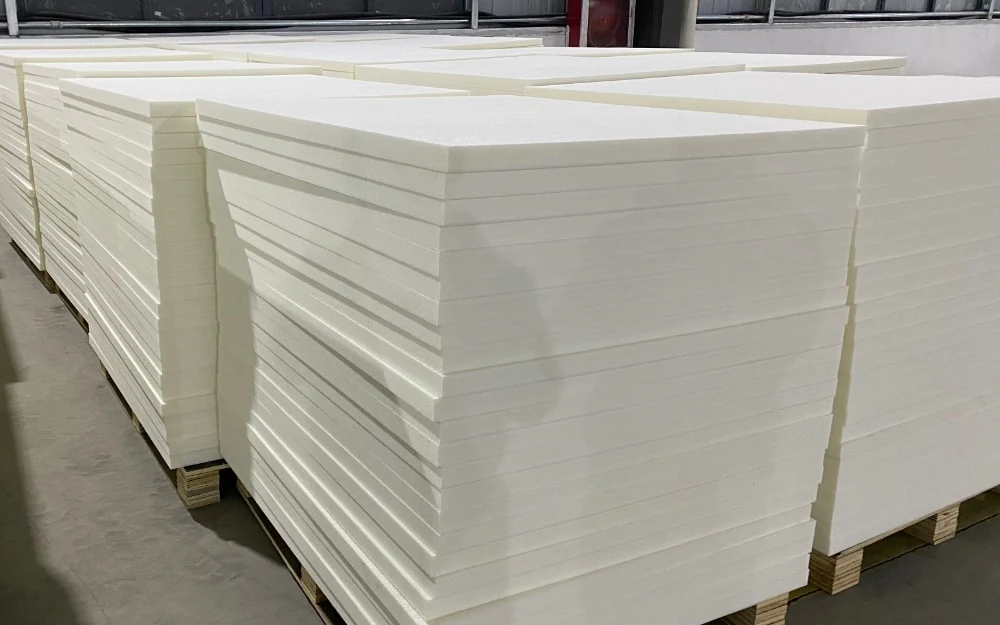
| Placa de espuma de PET | Reacción, mezcla y extrusión de espuma en un solo paso | Densidad 80–350 kg/m³ · ancho 600–1220 mm · espesor 5–60 mm | Material de núcleo para transporte por carretera y ferroviario, aviación y energía eólica. |
Especificaciones de la extrusora
| Tipo | Diám. (mm) | Motor (kW) | Capacidad (kg/h) |
|---|---|---|---|
| SAT65 | 62.4 | 75–90 | 200–300 |
| SAT75 | 71 | 132–160 | 400–600 |
| SAT95 | 93 | 160–220 | 600–900 |
| SAT110 | 108 | 250–315 | 1100–1500 |
| SAT135 | 130 | 400–630 | 1500–2500 |
| SAT175 | 175 | 800–1200 | 2500–4000 |
Página de la máquina: Extrusora de doble husillo corrotante
Proyecto de referencia · Norteamérica
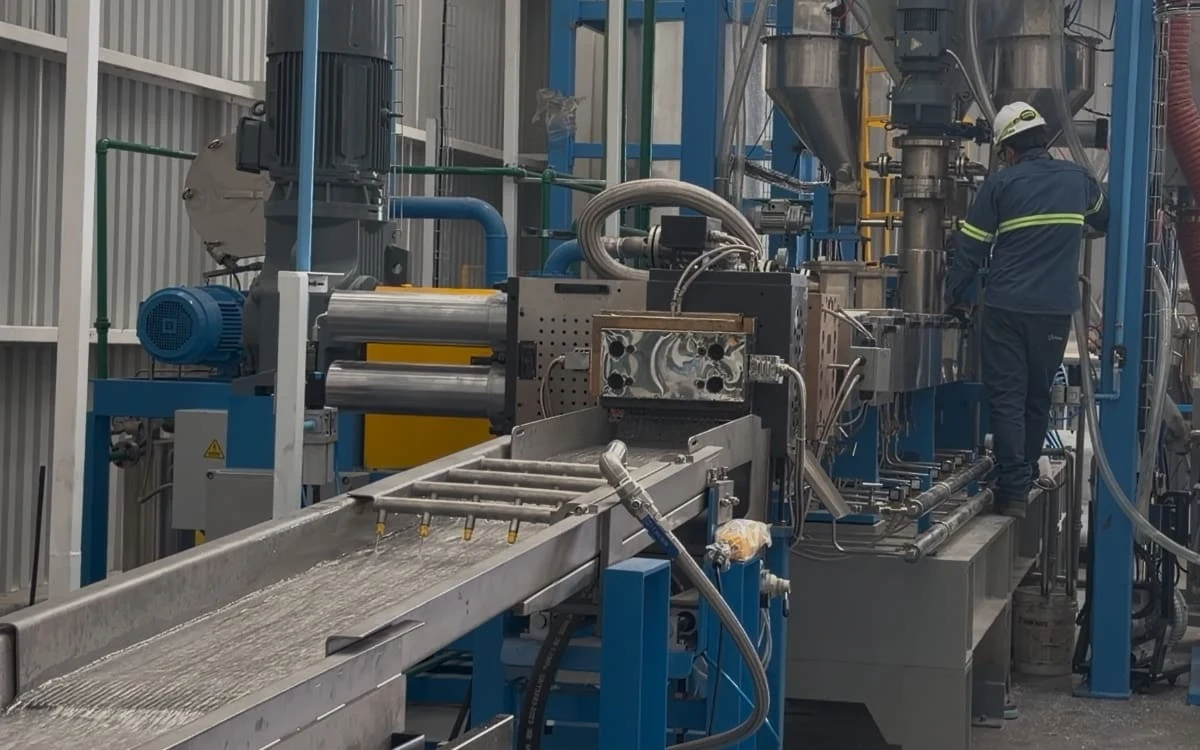
Línea de reciclaje y peletizado de hojuelas de botella de rPET de 1200 kg/h
- Extrusora
- SAT110, L/D 36, 315 kW
- Material
- Hojuelas de botella de rPET ≤ 10 mm
- Capacidad
- ~1200 kg/h
La alimentación forzada resuelve la baja densidad aparente. Un silo de secado y un alimentador forzado monohusillo precompactan las hojuelas ligeras y reducen la formación de puentes.
El vacío en dos etapas mitiga el riesgo de hidrólisis. Una bomba Roots y una bomba de tornillo eliminan la humedad y los volátiles de bajo peso molecular de la zona de fundido.
La bomba de fundido y un cambiador de mallas de 1600 cm² mantienen estable la presión en el cabezal durante los cambios de malla y reducen al mínimo las roturas de hebra.
La cristalización en línea aprovecha el calor residual de los pellets y reduce el riesgo de aglomeración.
Más proyectos de PET
 Oriente Medio
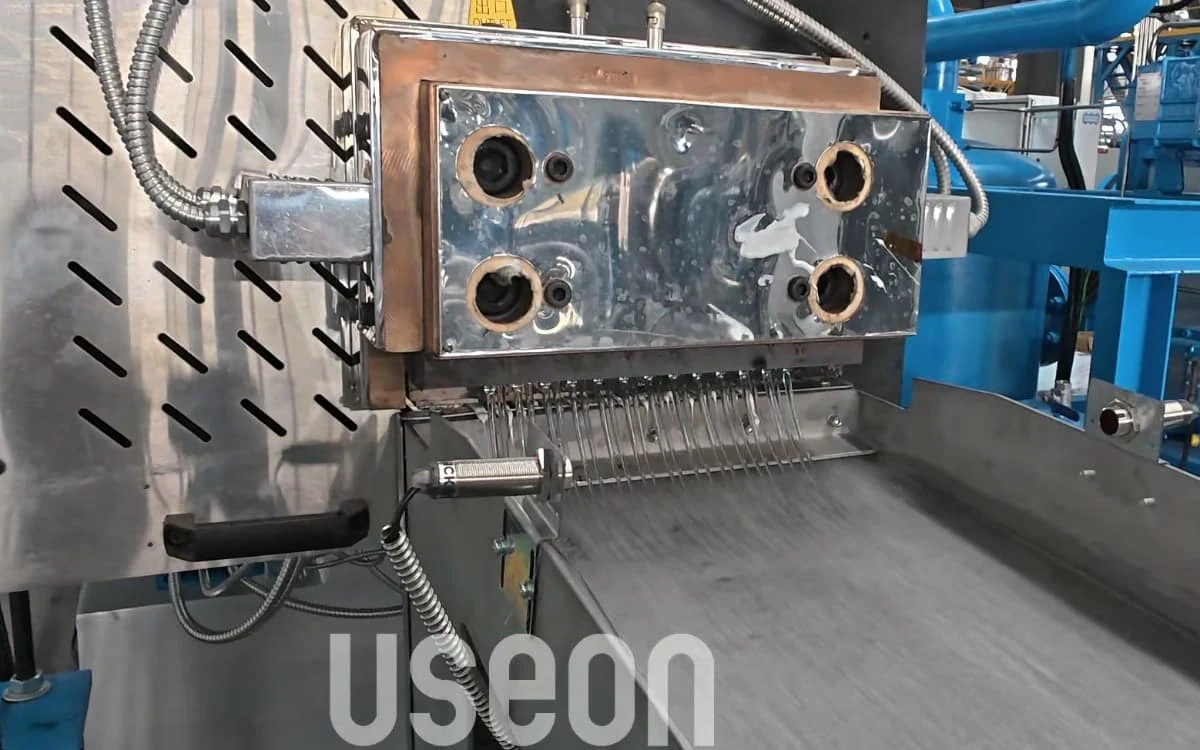
Línea de reciclaje de película BOPET triturada en Oriente Medio
TDY110600–900 kg/h
 China
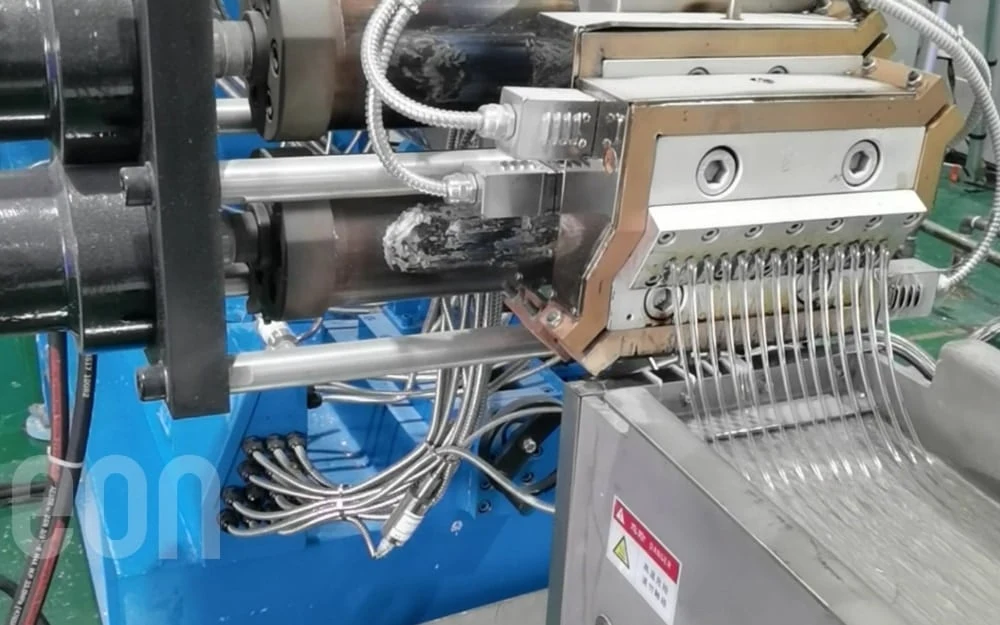
Extrusora TDZ180 para reciclaje de película BOPET
TDZ180800–1000 kg/h
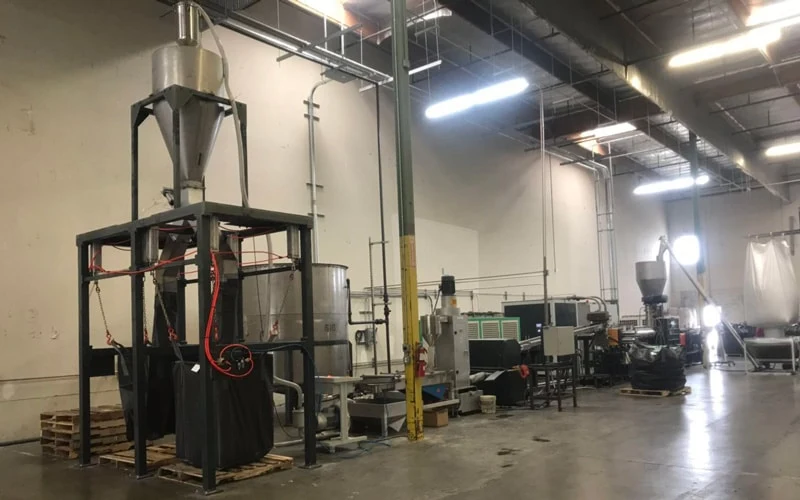 EE. UU.
Línea de reciclaje de hojuelas de botella de PET de 1100 kg/h en EE. UU.
SAT1101100 kg/h
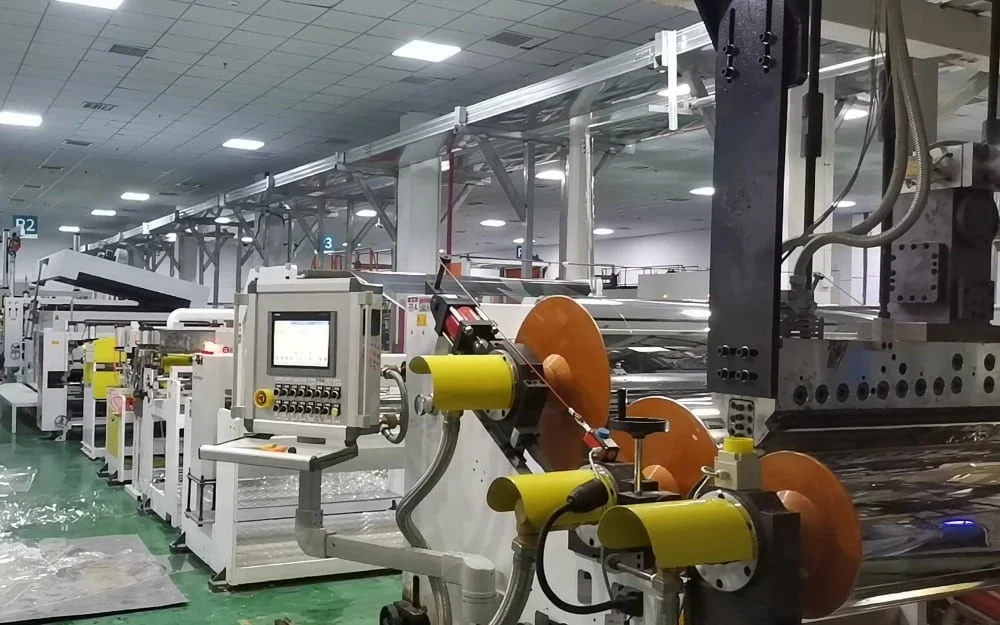 China
Línea de producción de lámina de PET de 800–1200 kg/h en Jiangsu
SAT95 + SAT65800–1200 kg/h

Solicitar cotización
Indíquenos qué residuos de PET tiene y qué quiere fabricar con ellos. Configuramos la alimentación, el vacío y el equipo aguas abajo para esa ruta.
- 01Materia prima: forma, humedad, densidad aparente
- 02Ruta de producto e IV objetivo
- 03Tamaño de la extrusora, distribución de la línea y cotización

Souder Chen
Director de la división de compounding
En USEON desde 2008. Líneas de compounding, desvolatilización y reciclaje con extrusoras de doble husillo.