
Línea de reciclaje de película BOPET triturada en Oriente Medio
Línea de doble husillo TDY110-28 con alimentador forzado vertical y desgasificación al vacío en dos etapas para película BOPET triturada de baja densidad aparente. La FAT confirmó una operación estable a 600–900 kg/h.
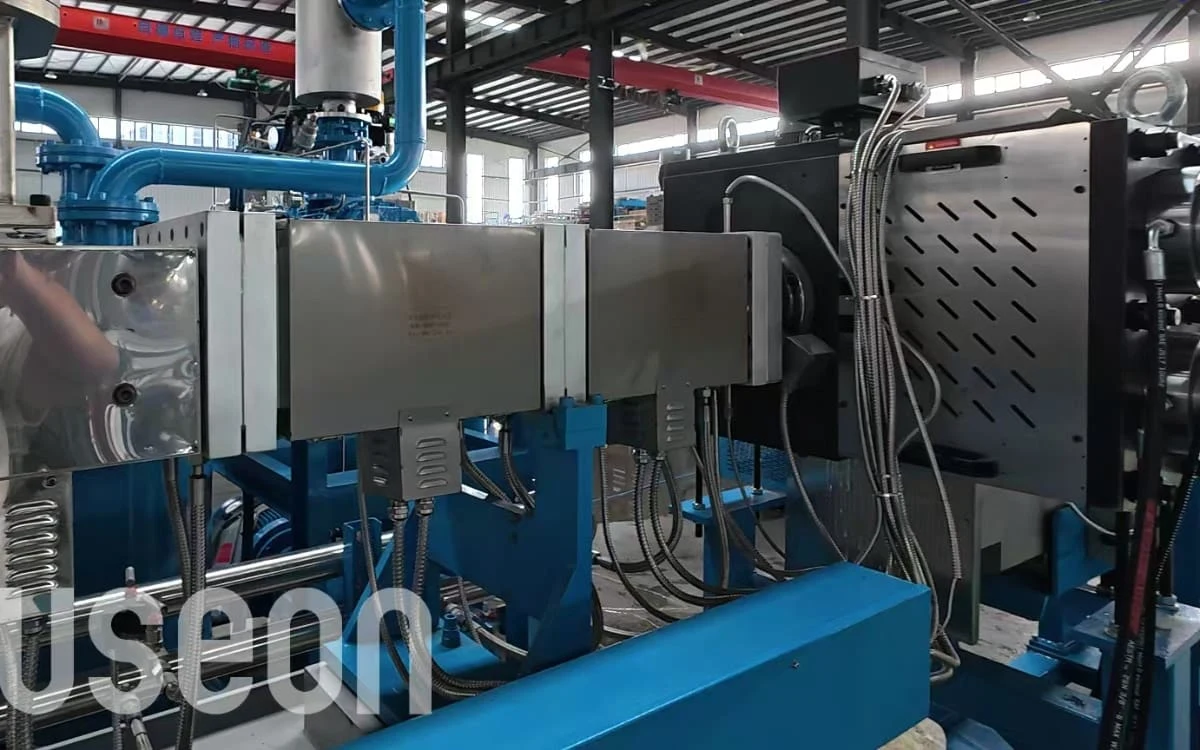
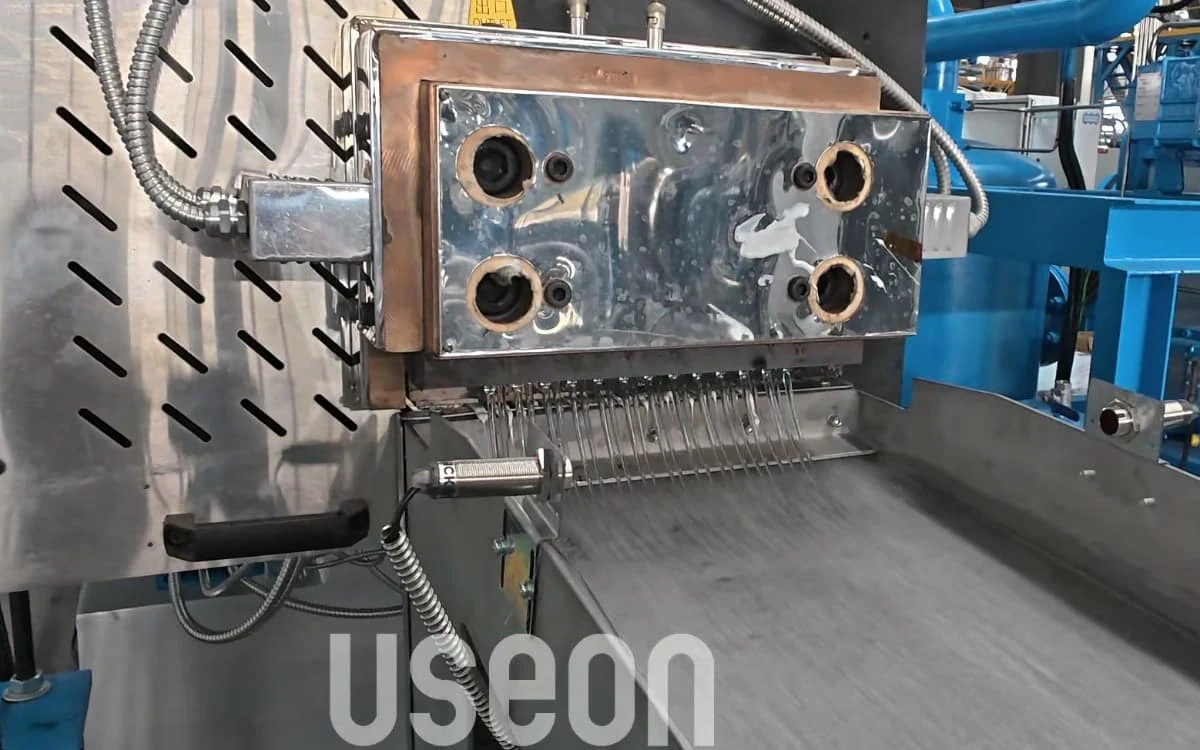
USEON ofrece esta solución de reciclaje de película BOPET triturada basada en la extrusora de doble husillo TDY110-28, combinada con un alimentador forzado vertical y un sistema de desgasificación al vacío en dos etapas. Está diseñada específicamente para resolver la alimentación inestable y la tendencia a la hidrólisis de los materiales de película de baja densidad aparente. Según lo verificado en la FAT, la línea opera de forma continua y estable a 600–900 kg/h.
Para atender la necesidad de un cliente de Oriente Medio de reciclar con alta eficiencia película BOPET triturada (aprox. 10 × 10 mm), este proyecto suministró una extrusora de doble husillo y una línea de peletizado a medida. La línea mostró un rendimiento estable durante la prueba de aceptación en fábrica (FAT). Gracias a la combinación optimizada de un alimentador forzado vertical y un sistema de desvolatilización al vacío en dos etapas, se redujeron eficazmente los problemas de formación de puentes y el riesgo de degradación habituales en el reciclaje de película ligera. Sin perder estabilidad de producción, el sistema ayuda a conservar las propiedades físicas de los pellets reciclados finales.
Antecedentes y retos
En el reciclaje de película BOPET, uno de los principales retos es manejar un material ligero con una baja densidad aparente de aproximadamente 150 kg/m³.
La película BOPET triturada tiende mucho a formar puentes en la garganta de alimentación de la extrusora, lo que provoca falta de alimentación y limita directamente la producción continua. Además, los poliésteres (PET/BOPET) son muy sensibles a la hidrólisis durante la extrusión del fundido a alta temperatura.
Si los volátiles y la humedad residual no se extraen eficazmente del fundido, los pellets terminados tienden a presentar huecos y corren el riesgo de perder viscosidad intrínseca (IV), lo que reduce su valor de reutilización posterior.
Soluciones y tecnologías clave
Para superar los cuellos de botella de alimentación de los materiales de baja densidad aparente, la solución incorpora un silo de fondo plano y un alimentador forzado vertical en la primera sección del cilindro, de alimentación abierta. Un agitador auxiliar, junto con el husillo de alimentación forzada, ejerce un empuje mecánico continuo sobre la película BOPET triturada. Este diseño reduce notablemente la probabilidad de formación de puentes y aumenta el grado de llenado de los canales del husillo, lo que mantiene una producción estable de 600–900 kg/h.
Frente a la sensibilidad del BOPET a la hidrólisis, la sección 5 del cilindro cuenta con una cámara de desgasificación al vacío dedicada, integrada en un sistema de desvolatilización al vacío en dos etapas formado por una bomba Roots y una bomba de tornillo. Este sistema ofrece una deshumidificación y desvolatilización profundas durante la fase de fusión, y extrae rápidamente del fundido la humedad residual y los volátiles de bajo peso molecular. Este vacío profundo ayuda a frenar las reacciones de hidrólisis a alta temperatura y reduce así el riesgo de pérdida de viscosidad intrínseca (IV) en los pellets reciclados.
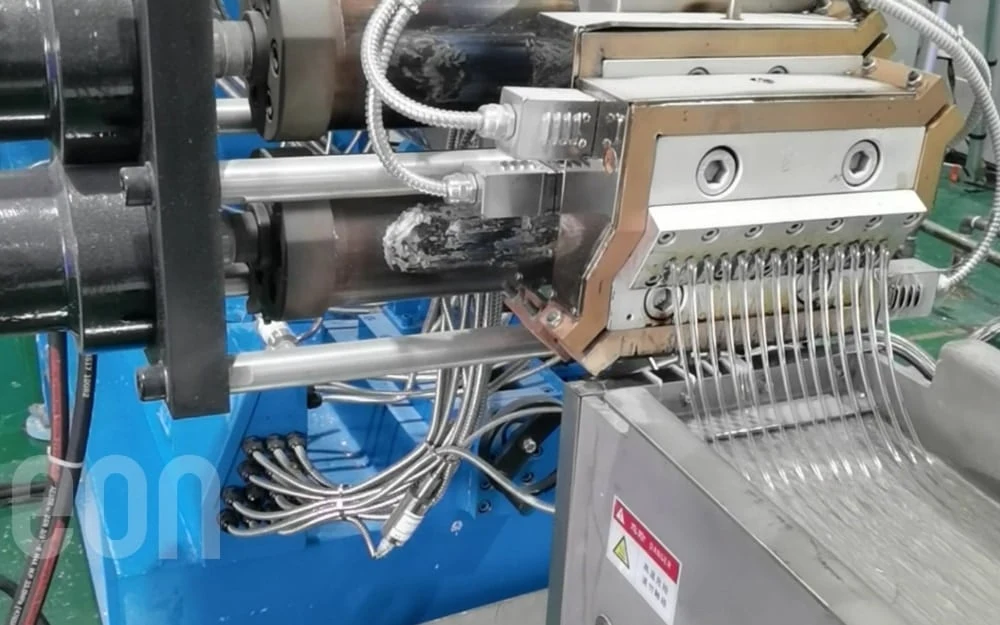
Para la filtración del fundido y el peletizado, el equipo utiliza un cambiador de mallas de doble estación y doble columna y un sistema de peletizado de hebras con enfriamiento por agua. El filtro de doble columna mantiene controladas las fluctuaciones de presión del fundido mientras retiene las impurezas sin fundir, y reduce las interrupciones de producción durante los cambios de malla. A continuación, el cabezal de hebras, junto con una tina de acero inoxidable, aporta un enfriamiento suficiente, y la peletizadora asegura un corte uniforme, con gránulos terminados de aspecto y densidad aparente homogéneos.
Video del proyecto
Resumen
Durante la prueba de aceptación en fábrica (FAT) a plena carga, la línea TDY110 funcionó de forma estable bajo el control del PLC Siemens S7-1500. Los principales indicadores de proceso —carga estable del motor principal, fluctuaciones controladas de la presión del fundido y perfiles de temperatura estables y conformes a lo establecido— cumplieron las expectativas de ingeniería.
La observación de los pellets reciclados de BOPET producidos mostró un aspecto uniforme, sin huecos apreciables. La ejecución satisfactoria de este proyecto aporta una configuración de referencia probada para proyectos similares en todo el mundo con residuos de poliéster de muy baja densidad aparente.
Preguntas frecuentes
¿Cómo mejorar la estabilidad de alimentación de la película BOPET triturada de baja densidad aparente (p. ej., 150 kg/m³) en una extrusora?
R: La alimentación convencional por gravedad no funciona bien con materiales tan ligeros. Se recomienda instalar un silo de fondo plano con agitación horizontal junto con un alimentador forzado vertical. La fuerza mecánica empuja el material de forma continua hacia la sección principal de alimentación, lo que reduce eficazmente la formación de puentes y aumenta el caudal de alimentación continuo.
En el reciclaje de película BOPET triturada, ¿cómo puede la configuración del equipo ayudar a reducir la pérdida de viscosidad intrínseca (IV)?
R: Además del presecado, el diseño de la sección de desvolatilización de la extrusora es decisivo. Un sistema de desvolatilización al vacío en dos etapas de alta eficiencia permite extraer rápidamente la humedad y los monómeros durante el breve tiempo de residencia del fundido. Es un enfoque de proceso clave para frenar la degradación hidrolítica y ayuda a reducir la pérdida de IV.
¿Por qué se eligió para este proyecto un sistema de peletizado de hebras con enfriamiento por agua?
R: En líneas de reciclaje de BOPET con una capacidad requerida de 600–900 kg/h y suficiente resistencia del fundido, el peletizado de hebras con enfriamiento por agua ofrece una excelente facilidad de operación y una buena relación costo-beneficio. La tina abierta de acero inoxidable permite a los operadores vigilar las hebras a simple vista, y sus costos de mantenimiento son más ventajosos que los de los sistemas de peletizado bajo agua (UWP) totalmente cerrados.
¿Qué componente de seguridad crítico debe evaluarse al configurar una línea de extrusión de doble husillo?
R: La protección contra sobrecarga de torque entre el motor principal y la caja de engranajes es un aspecto de seguridad fundamental. Este proyecto incorpora de serie un acoplamiento limitador de torque R+W de fabricación alemana. Este dispositivo mecánico desconecta rápidamente la transmisión de potencia ante una sobrecarga momentánea causada por anomalías del material, y protege eficazmente la caja de engranajes y los husillos principales de daños mecánicos irreversibles.
 Línea de peletizado de residuos de película BOPET y fibra corta de poliéster (PSF)
Línea de peletizado para reciclaje de película BOPET de 1000 kg/h en China
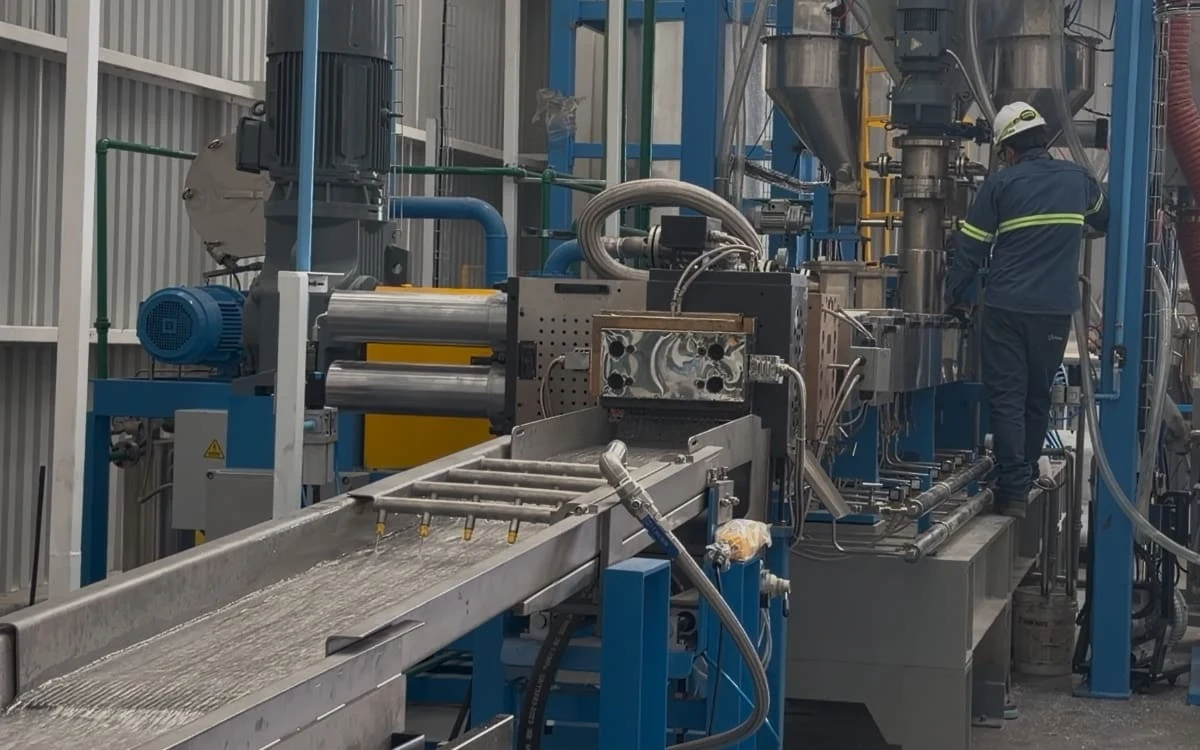 Línea de peletizado de hojuelas de botella de PET
Línea de reciclaje y peletizado de hojuelas de botella de rPET de 1200 kg/h
 Línea de peletizado de residuos de película BOPET y fibra corta de poliéster (PSF)
Extrusora TDZ180 para reciclaje de película BOPET
Solicitar cotización
Indíquenos su material, su formulación y la capacidad objetivo.
- 01Revisión del proceso
- 02Llamada con un ingeniero
- 03Propuesta de línea

Souder Chen
Director de la división de compounding
En USEON desde 2008. Líneas de compounding, desvolatilización y reciclaje con extrusoras de doble husillo.