
Plásticos de ingeniería
El compounding de plásticos de ingeniería es una de las principales aplicaciones de la extrusora de doble husillo. Estos polímeros son sensibles al sobrecalentamiento y a la degradación hidrolítica, por eso diseñamos para alto torque y alta velocidad: más producción con menos tiempo de residencia, mejor dispersión y un control preciso de la temperatura. Desde la fibra de vidrio corta hasta los termoplásticos de fibra larga.
- Fibra corta
- LFT-G
- Cinta UD
- LFT directo
- Longitud de la fibra de vidrio en pellets de fibra corta
- 0.2–0.3mm
- Pellets LFT-G, con fibra tan larga como el pellet
- 6–16mm
- Módulo e impacto del LFT-G frente a los compuestos de fibra corta
- 2× · 4×
- Línea U6 en Alemania, hasta 50 % de fibra de vidrio y polvo
- ~800kg/h
Materiales y aplicaciones
La fórmula básica: un plástico de ingeniería general o avanzado, reforzado y modificado con fibras y aditivos.
Plásticos de ingeniería generales
Plásticos de ingeniería avanzados
Aditivos
Colectores de admisión, depósitos de expansión, filtros, ventiladores y carcasas, cubiertas de motor
Bornes, bridas para cables, conectores, herramientas eléctricas, interruptores MCCB, relés, iluminación
BOPA, BOPET, lámina de PET, tubería
Fibra de PA, PSF, FDY
Construcción, artículos para el hogar, muebles, juguetes
Procesamiento de plásticos de ingeniería
Alto torque, tiempo de residencia corto
Los plásticos de ingeniería son sensibles al sobrecalentamiento y a la degradación hidrolítica. Nuestra extrusora de la serie SAT-X, con un torque específico de 13 N·m/cm³ y una velocidad de husillo de 800 rpm, alcanza mayor producción con menos tiempo de residencia, mejor dispersión y un control de temperatura más preciso.
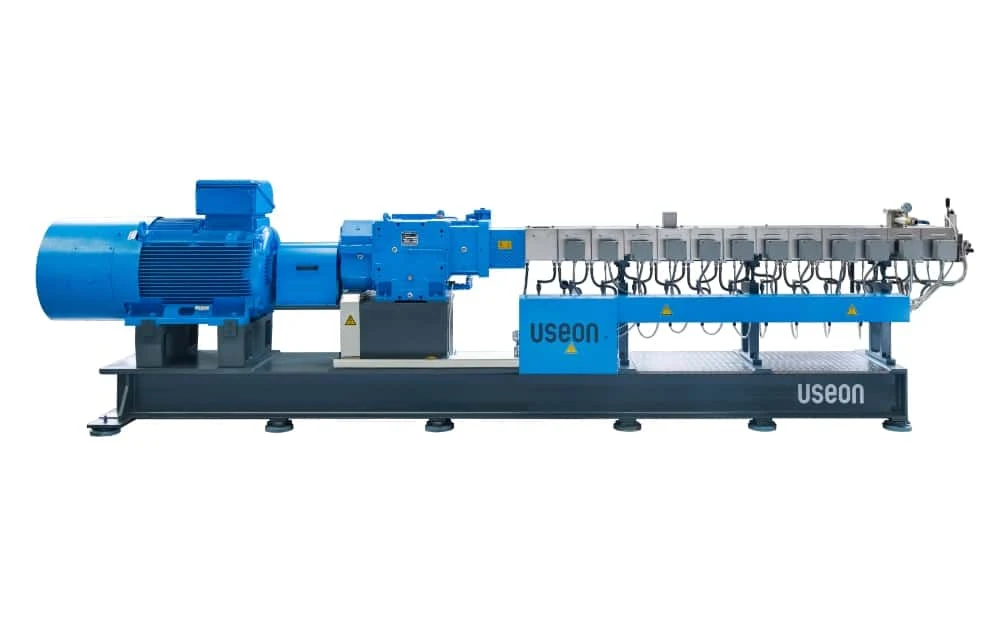 EquipoExtrusora de doble husillo serie U+Nuestra plataforma de alto torque para PEEK, PPSU y compuestos con fibra de vidrio.
| Modelo | Diámetro (mm) | Velocidad máx. (rpm) | Motor (kW) | L/D | Capacidad (kg/h) |
|---|---|---|---|---|---|
| SAT-X52 | 51.4 | 800 | 160 | 40–44 | 450–700 |
| SAT-X65 | 62.4 | 800 | 280 | 40–44 | 750–1200 |
| SAT-X75 | 71.4 | 600 | 355 | 40–44 | 850–1500 |
La capacidad depende del polímero, del contenido de fibra y del peletizado.
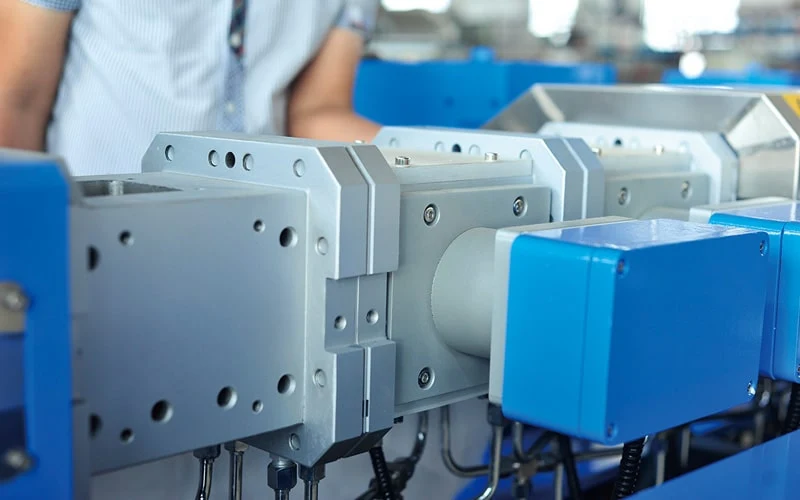
Calentamiento dentro del cilindro
Las resistencias de cartucho fabricadas en Alemania van dentro del cilindro, en lugar de resistencias fundidas externas. El polímero se funde sobre todo por calor y no por amasado, de modo que el husillo y el cilindro duran más y el compuesto es mejor.
Ahorra energía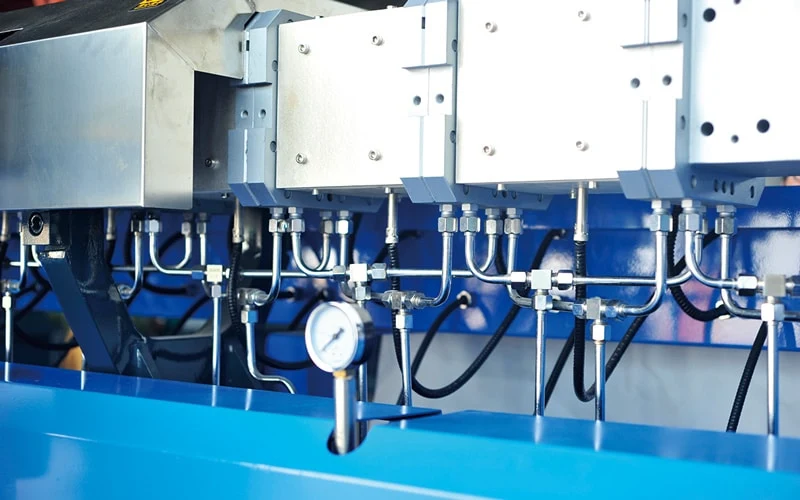
Enfriamiento del cilindro en dos sentidos
Dos entradas y dos salidas en cada módulo del cilindro proporcionan un enfriamiento más uniforme y más rápido.
Control de temperatura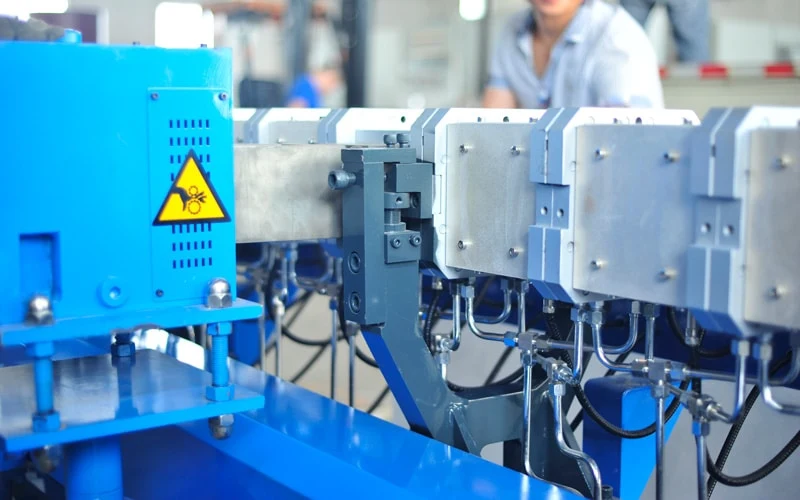
Apoyado en el centro
Un cilindro apoyado por debajo se dilata hacia arriba 0.2–0.5 mm al calentarse, lo que deja holguras desiguales. El nuestro se apoya en el centro, de modo que se dilata por igual hacia arriba y hacia abajo y las holguras se mantienen uniformes.
Holgura uniforme del husillo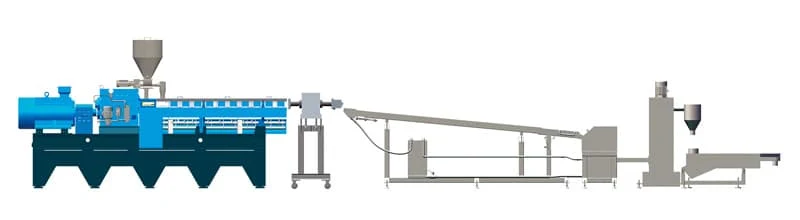
Peletizado de hebras bajo agua
El flujo de agua arrastra las hebras hasta la peletizadora incluso cuando se rompen durante un cambio de filtro: casi no hay desperdicio. A partir de unas 25 hebras (alrededor de 800 kg/h), las hebras calientes son difíciles de manejar a mano.
> 800 kg/hCuatro formas de reforzar con fibra
Cuanto más larga es la fibra que queda en la pieza, mayores son las propiedades mecánicas. Cada ruta conserva una longitud de fibra distinta.
- 01 · Compounding
Reforzado con fibra corta
La fibra de vidrio en roving o picada entra directamente en la extrusora de doble husillo y se procesa junto con el polímero.
- Entrada de fibra
- Roving o picada de 4–6 mm
- Entrada
- 5.º módulo del cilindro
- Producto
- Pellets de 4 mm
- Fibra en el pellet
- 0.2–0.3 mm
- 02 · LFT indirecto
LFT-G
Los rovings pasan por un cabezal de impregnación y se recubren con PP fundido procedente de la extrusora de doble husillo. Los pellets sirven para cualquier máquina de moldeo por inyección.
- Entrada de fibra
- Rovings de vidrio
- Producto
- Pellets de 6–16 mm
- frente a fibra corta
- 2× módulo · 4× impacto
- Baja temperatura
- Conserva su función a −30 °C
- 03 · Cinta
Cinta UD
Los rovings de vidrio o de carbono entran en un cabezal en T y se recubren con PE / PP / PET / PA fundido. Para paneles de pared en construcción y carrocerías de camiones y remolques.
- Fibra
- 50–60%
- Ancho
- 610 o 1220 mm
- Espesor
- 0.25–0.35 ±0.02 mm
- Velocidad de línea
- 6–12 m/min
- 04 · LFT directo
LFT-D-IMC / LFT-D-ECM
La fibra y la matriz se combinan justo antes de la máquina de moldeo, sin producto intermedio y con un único historial térmico.
- D-IMC
- Acoplado a una inyectora
- D-ECM
- Dos extrusoras + prensa hidráulica
- Otros componentes
- Cargas, retardantes de llama, aditivos
Líneas de fibra corta y de fibra larga en detalle
Dos formas de alimentar el vidrio
Tanto el roving como la fibra picada entran en el quinto módulo del cilindro, cuando el polímero ya está fundido.
Tres métodos de procesamiento para piezas LFT
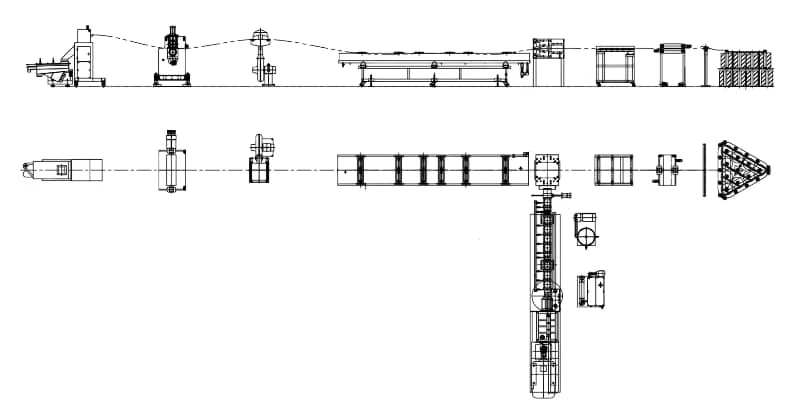
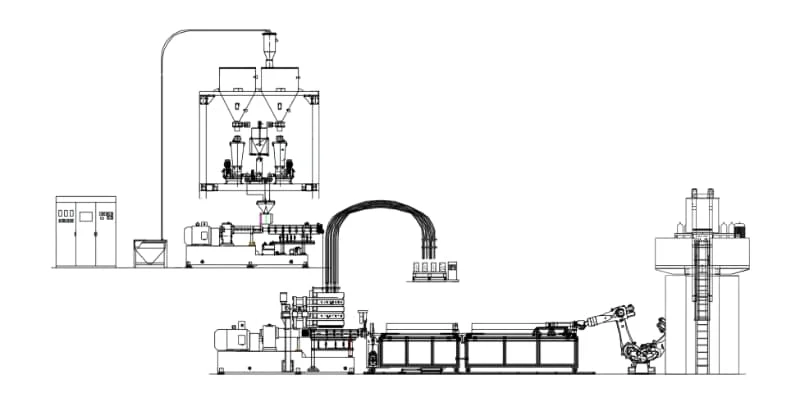
Las piezas LFT suelen fabricarse por uno de tres métodos: indirecto (pellets LFT-G para moldeo por inyección), compounding directo en moldeo por inyección (LFT-D-IMC) o moldeo por compresión con extrusora (LFT-D-ECM).
- Ventaja 1 del D-ECMEl compounding y la mezcla de la fibra están separados, por lo que cada extrusora se optimiza para su propia tarea.
- Ventaja 2 del D-ECMEl material sufre menos esfuerzos que en el moldeo por inyección, lo que conserva la fibra larga: un factor clave para piezas de automoción.
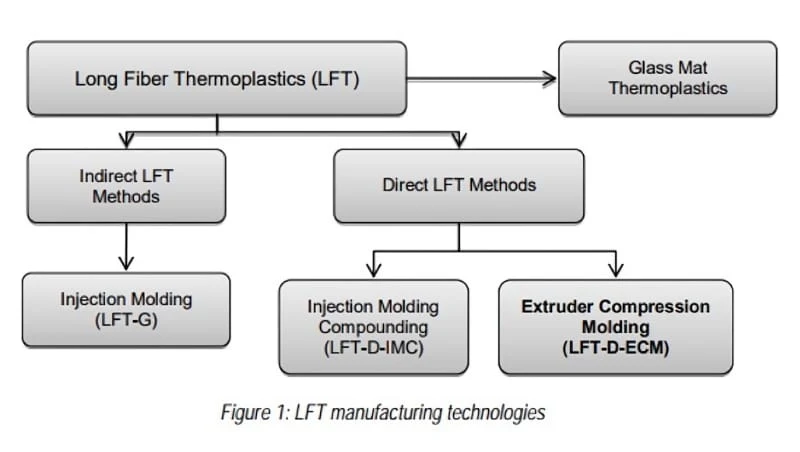
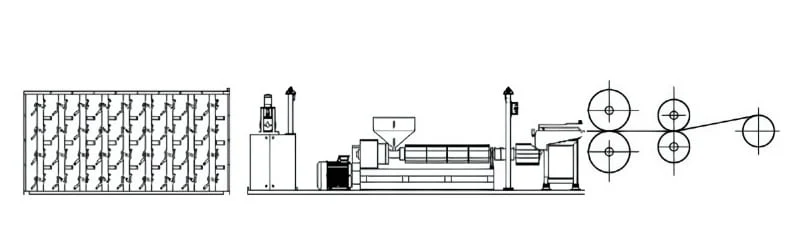
Línea de extrusión de cinta UD termoplástica
Extrusora de doble husillo SAT40 o SAT52. Para lámina con base de PP basta una extrusora monohusillo; para base de PA o PET debe ser de doble husillo.
- Fileta de fibras
- Unidad de tracción
- Mezclador gravimétrico por lotes
- Dosificador gravimétrico
- Extrusora de doble husillo
- Filtro de fundido
- Cabezal de impregnación
- Calibración por presión
- Calandra de enfriamiento y corte de bordes
- Bobinadora
Vea las líneas en funcionamiento
Compounding con fibra de vidrio, LFT-G en tres tamaños de extrusora, LFT-D-ECM y una línea de cinta de fibra continua.
Proyecto · Alemania
Hasta 50 % de fibra de vidrio y polvo a ~800 kg/h
Un compoundador alemán de PBT, PA y PP necesitaba una línea para altos contenidos de fibra de vidrio y minerales, conforme a CE y conectada a su sistema SAP.
- Extrusora
- U6-48
- Accionamiento
- Siemens 280 kW
- Caja de engranajes
- Zambello · 900 rpm
- Peletizado
- Hebras bajo agua
Resina base 12–90 %, polvo inorgánico 10–50 %, fibra de vidrio 10–50 %, aditivos 1–5 %.
Camisas de cilindro y elementos de husillo de aleación resistente al desgaste en la sección de trabajo.
Un alimentador lateral de una etapa aguas abajo permite incorporar la fibra cuando la resina ya está fundida.
Peletizado estable a unos 800 kg/h en planta.
Más líneas de plásticos de ingeniería
Desde una extrusora de laboratorio para PA66 con 45 % de fibra de vidrio hasta líneas de producción de PPS y PPSU.
 U6
PPS con masterbatch de nanotubos de carbono y fibra de vidrio
Cara del dado con enfriamiento por aire500–600 kg/h
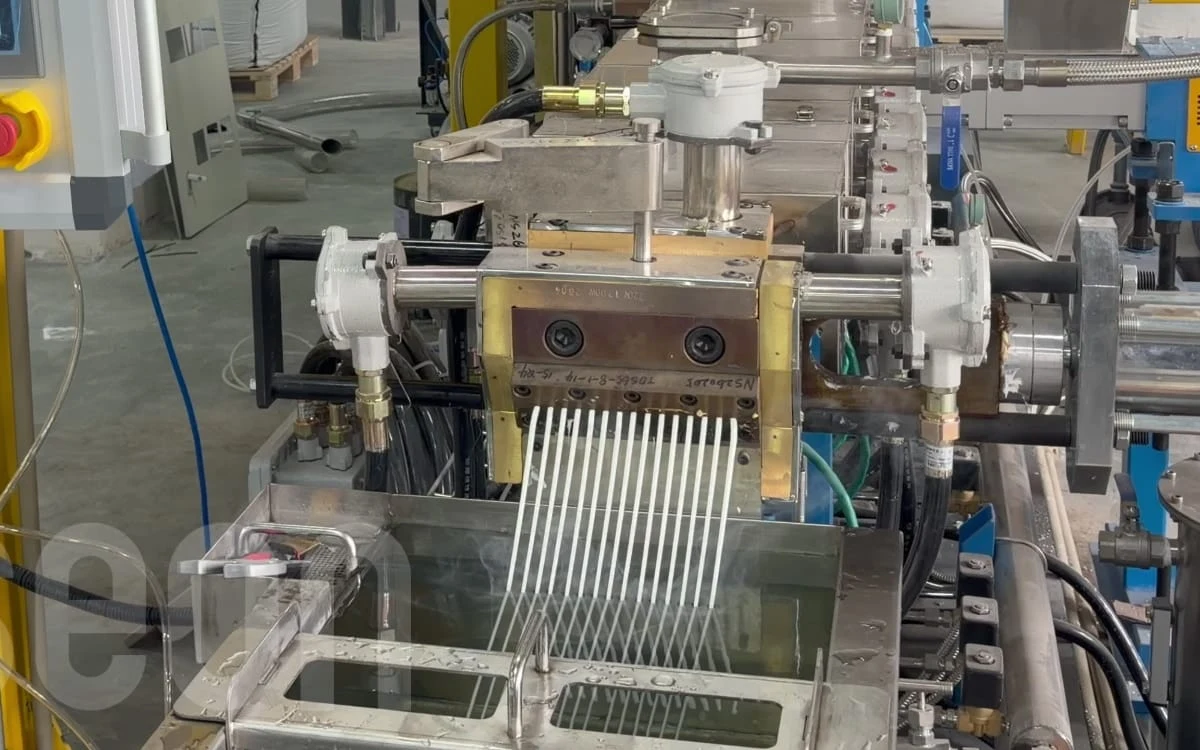 SAT65
Línea a prueba de explosiones para PLA, PETG y ABS con fibra de carbono
Ex tb IIIC500–700 kg/h
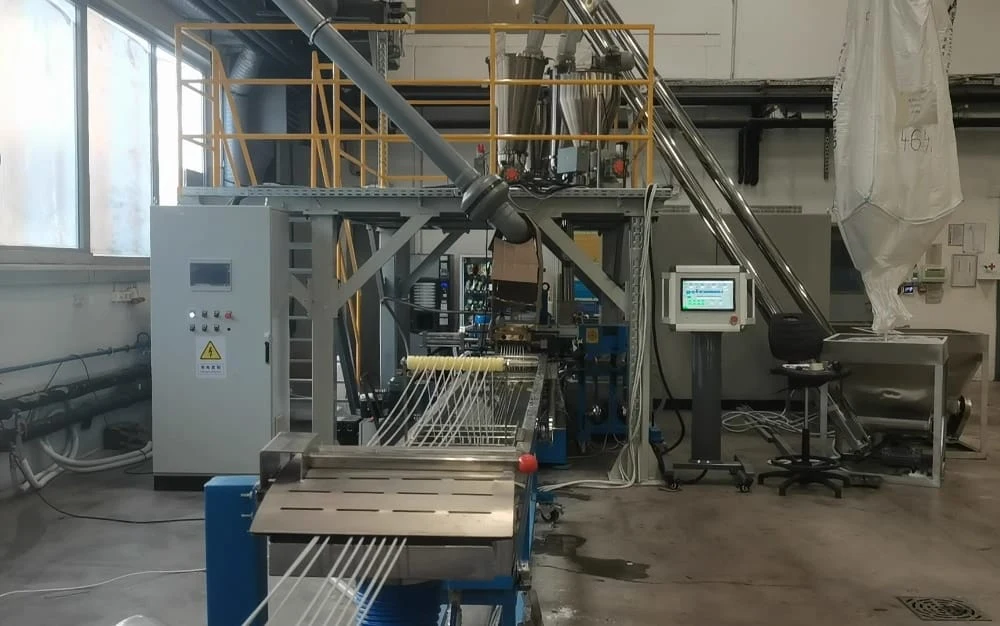 SAT52
PA / ABS / PC con fibra de vidrio
Hebras con enfriamiento por agua200–350 kg/h
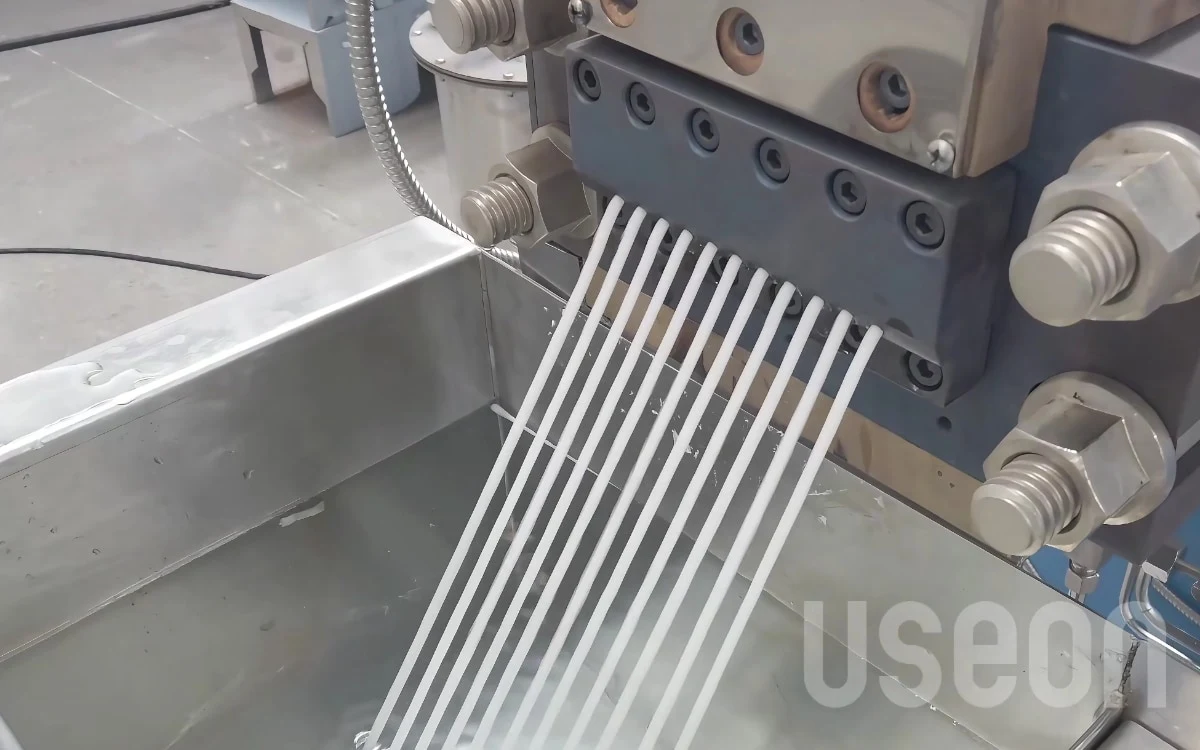 SAT52
PP con 30 % de fibra corta
Hebras con enfriamiento por agua300 kg/h
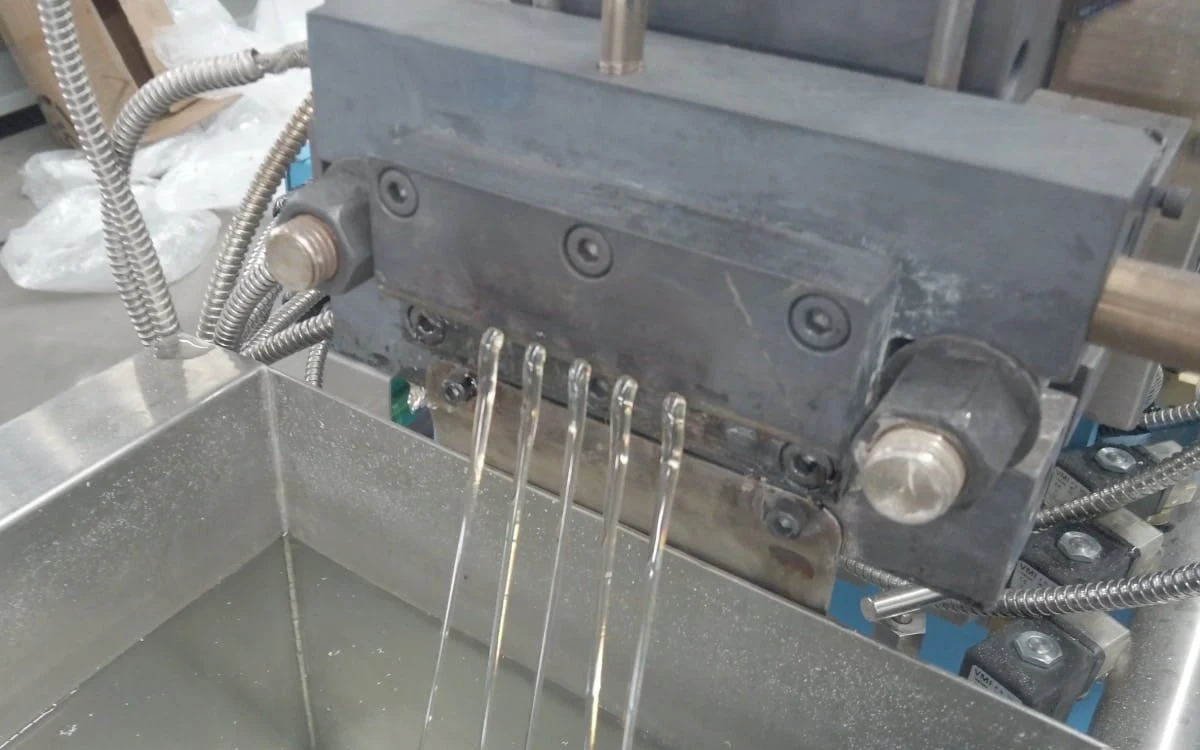 U3
Línea de peletizado de PPSU
Hebras con enfriamiento por aguaU3
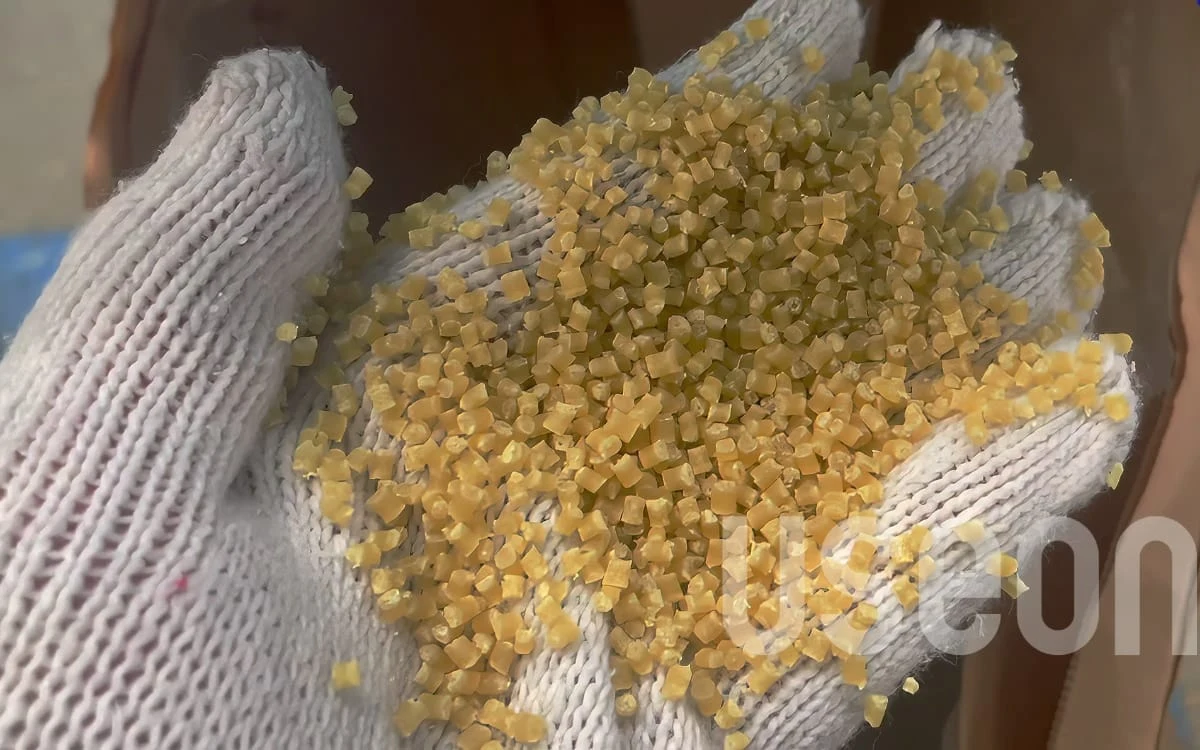 Laboratorio
PPO con 25 % de fibra en una SAT35
Hebras con enfriamiento por aguaSAT35
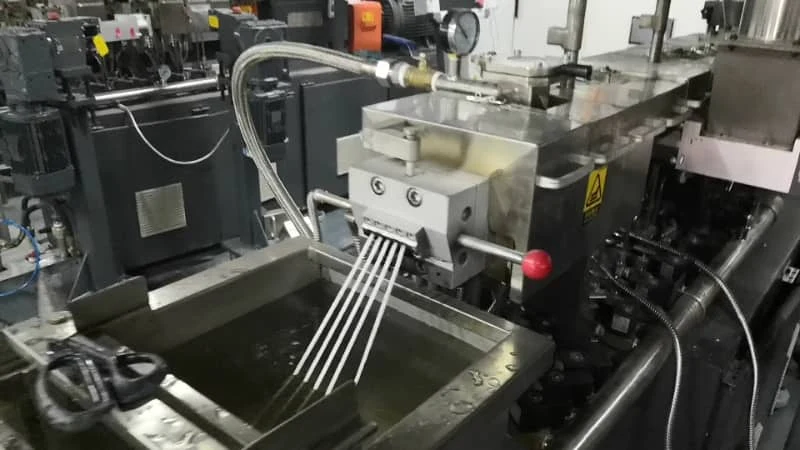 Laboratorio
PA66 con 45 % de fibra de vidrio en una LAB-30
LAB-3030–50 kg/h
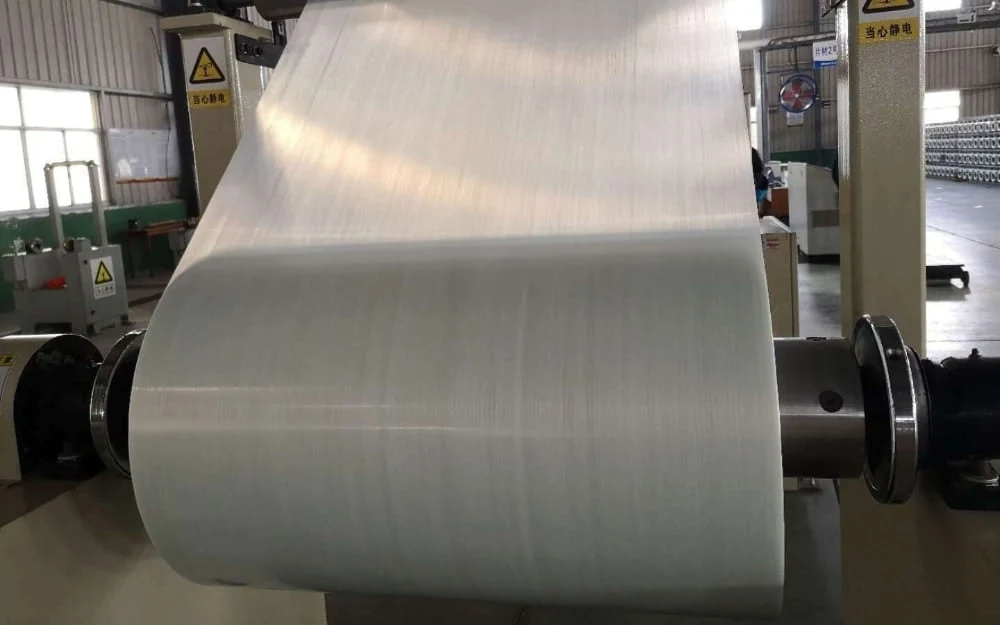 Cinta
Línea de cinta termoplástica reforzada con fibra continua
Hasta 70 % de fibra de vidrio3 t/día
Solicitar cotización
Indíquenos el polímero, la fibra o carga y su contenido, y cómo se moldeará el compuesto. Los pellets de fibra corta, los pellets LFT-G, la cinta UD y el LFT directo requieren líneas distintas; partimos de la pieza y de la longitud de fibra que necesita.
- 01Polímero, fibra y aditivos
- 02Ruta: pellets, cinta o LFT directo
- 03Extrusora, alimentación y peletizado

Souder Chen
Director de la división de compounding
En USEON desde 2008. Líneas de compounding, desvolatilización y reciclaje con extrusoras de doble husillo.