
Plastiques techniques
Le compoundage des plastiques techniques est une application majeure de l’extrudeuse bivis. Ces polymères sont sensibles à la surchauffe et à la dégradation hydrolytique : nous concevons donc nos machines pour un couple et une vitesse élevés, avec un débit accru pour un temps de séjour plus court, une meilleure dispersion et une régulation précise de la température. Des fibres de verre courtes aux thermoplastiques à fibres longues.
- Fibres courtes
- LFT-G
- Ruban UD
- LFT direct
- Longueur des fibres de verre dans les granulés à fibres courtes
- 0,2–0,3mm
- Granulés LFT-G, fibres aussi longues que le granulé
- 6–16mm
- Module et résistance au choc du LFT-G par rapport aux compounds à fibres courtes
- 2× · 4×
- Ligne U6 en Allemagne, jusqu’à 50 % de fibres de verre et de poudre
- ~800kg/h
Matières et applications
La formule de base : un plastique technique standard ou de haute performance, renforcé et modifié par des fibres et des additifs.
Plastiques techniques standard
Plastiques techniques de haute performance
Additifs
Collecteurs d’admission, vases d’expansion, filtres, ventilateurs et buses, caches moteur
Borniers, colliers de câblage, connecteurs, outillage électroportatif, disjoncteurs en boîtier moulé, relais, luminaires
BOPA, BOPET, feuilles PET, tubes
Fibres PA, PSF, FDY
Construction, articles ménagers, mobilier, jouets
Mise en œuvre des plastiques techniques
Couple élevé, temps de séjour court
Les plastiques techniques sont sensibles à la surchauffe et à la dégradation hydrolytique. Notre extrudeuse de la série SAT-X, avec un couple spécifique de 13 N·m/cm³ et une vitesse de rotation des vis de 800 tr/min, atteint un débit plus élevé avec un temps de séjour plus court, une meilleure dispersion et une régulation de la température plus précise.
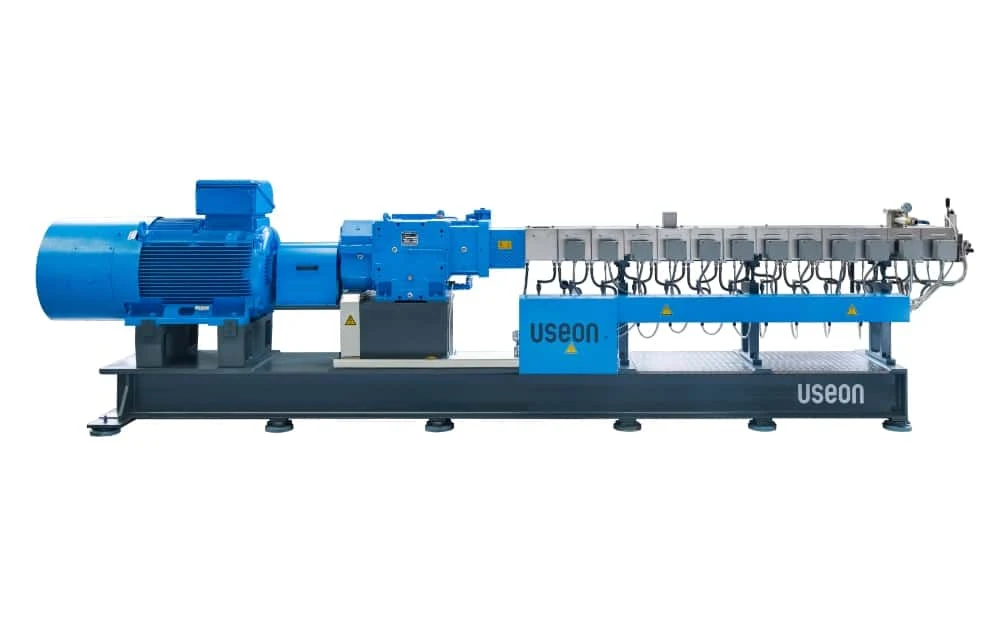 ÉquipementExtrudeuse bivis série U+Notre plateforme à couple élevé pour le PEEK, le PPSU et les compounds chargés de fibres de verre.
| Modèle | Diamètre (mm) | Vitesse max. (tr/min) | Moteur (kW) | L/D | Débit (kg/h) |
|---|---|---|---|---|---|
| SAT-X52 | 51,4 | 800 | 160 | 40–44 | 450–700 |
| SAT-X65 | 62,4 | 800 | 280 | 40–44 | 750–1200 |
| SAT-X75 | 71,4 | 600 | 355 | 40–44 | 850–1500 |
Le débit dépend du polymère, du taux de fibres et de la granulation.
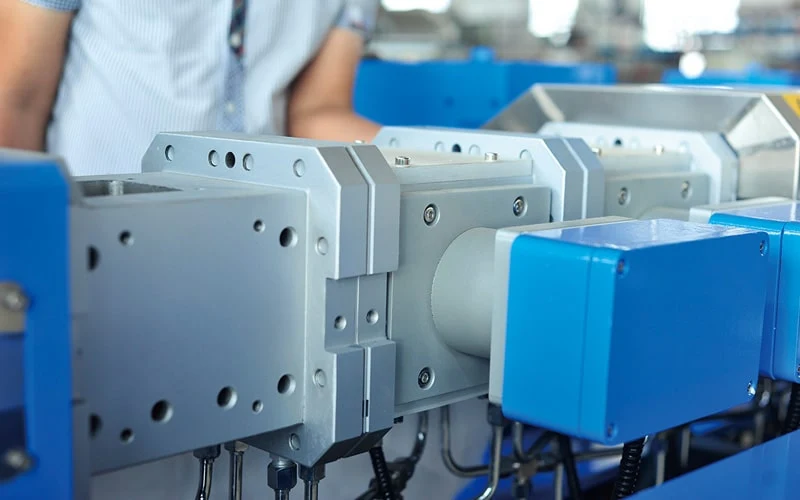
Chauffage à l’intérieur du fourreau
Des cartouches chauffantes fabriquées en Allemagne sont logées dans le fourreau, au lieu de colliers chauffants coulés à l’extérieur. Le polymère fond surtout sous l’effet de la chaleur et non du malaxage : les vis et le fourreau durent plus longtemps et le compound est de meilleure qualité.
Économie d’énergie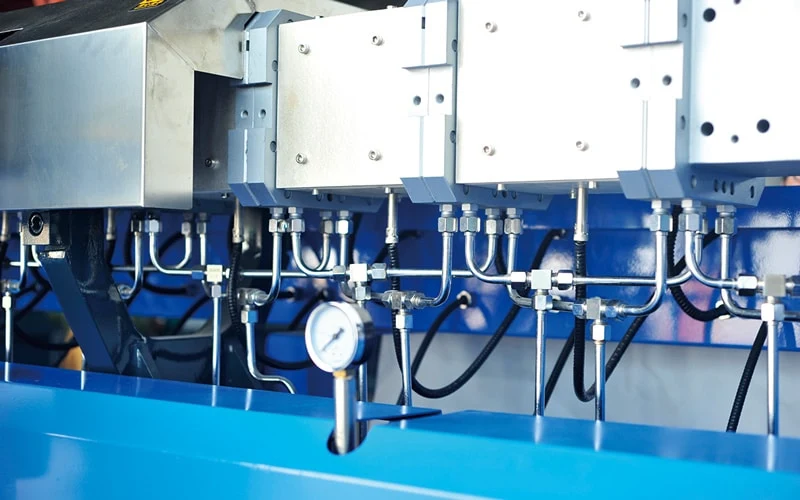
Refroidissement du fourreau à double circuit
Deux entrées et deux sorties sur chaque élément de fourreau assurent un refroidissement plus homogène et plus rapide.
Régulation de température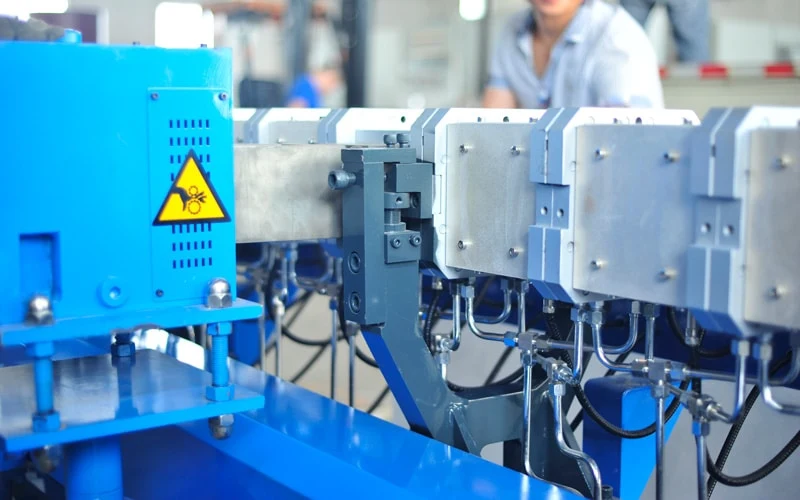
Soutenu en son centre
Un fourreau soutenu par-dessous se dilate de 0,2 à 0,5 mm vers le haut à la chauffe, ce qui crée des jeux irréguliers. Le nôtre est soutenu en son milieu : il se dilate uniformément vers le haut et vers le bas, et les jeux restent réguliers.
Jeu de vis régulier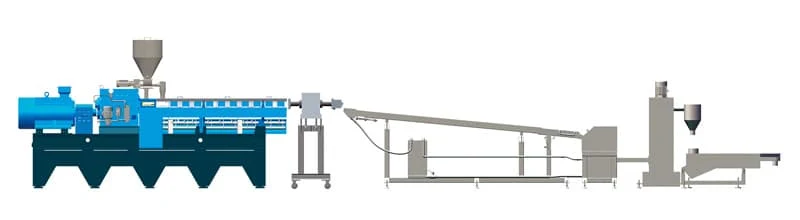
Granulation de joncs sous eau
Le flux d’eau entraîne les joncs jusqu’au granulateur, même lorsqu’ils cassent pendant un changement de filtre : quasiment aucun déchet. Au-delà d’environ 25 joncs (près de 800 kg/h), les joncs chauds deviennent difficiles à manipuler à la main.
> 800 kg/hQuatre façons de renforcer avec des fibres
Plus la fibre reste longue dans la pièce, plus les propriétés mécaniques sont élevées. Chaque procédé conserve une longueur de fibre différente.
- 01 · Compoundage
Renfort par fibres courtes
Les fibres de verre en stratifils ou coupées entrent directement dans l’extrudeuse bivis et sont compoundées avec le polymère.
- Introduction des fibres
- Stratifils, ou fibres coupées de 4–6 mm
- Entrée
- 5e élément de fourreau
- Produit
- Granulés de 4 mm
- Fibres dans le granulé
- 0,2–0,3 mm
- 02 · LFT indirect
LFT-G
Les stratifils traversent une filière d’imprégnation et sont enrobés de PP fondu provenant de l’extrudeuse bivis. Les granulés conviennent à toute presse à injecter.
- Introduction des fibres
- Stratifils de verre
- Produit
- Granulés de 6–16 mm
- par rapport aux fibres courtes
- Module ×2 · résistance au choc ×4
- Basse température
- Conserve ses performances à −30 °C
- 03 · Ruban
Ruban UD
Les stratifils de verre ou de carbone entrent dans une filière plate en T et sont enrobés de PE / PP / PET / PA fondu. Pour les panneaux muraux de bâtiment et les carrosseries de camions et de remorques.
- Fibre
- 50–60 %
- Largeur
- 610 ou 1 220 mm
- Épaisseur
- 0,25–0,35 ±0,02 mm
- Vitesse de ligne
- 6–12 m/min
- 04 · LFT direct
LFT-D-IMC / LFT-D-ECM
La fibre et la matrice sont réunies juste avant la presse, sans produit intermédiaire et avec une seule histoire thermique.
- D-IMC
- Couplé à une presse à injecter
- D-ECM
- Deux extrudeuses + presse hydraulique
- Ajouts
- Charges, retardateurs de flamme, additifs
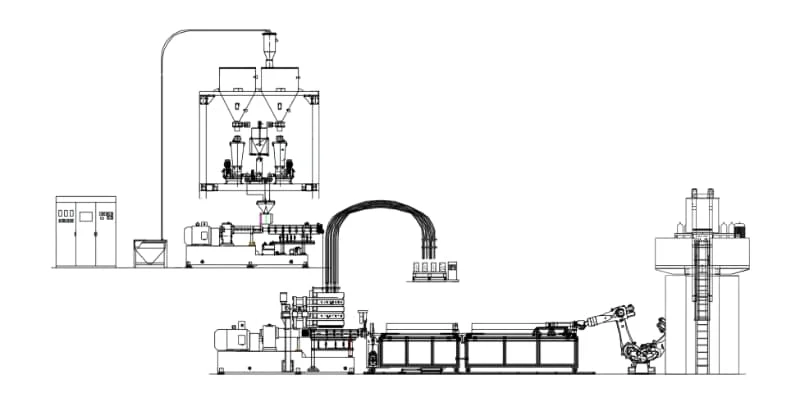
Lignes fibres courtes et fibres longues en détail
Deux façons d’introduire le verre
Les stratifils comme les fibres coupées entrent au cinquième élément de fourreau, une fois le polymère fondu.
Trois méthodes de fabrication des pièces LFT
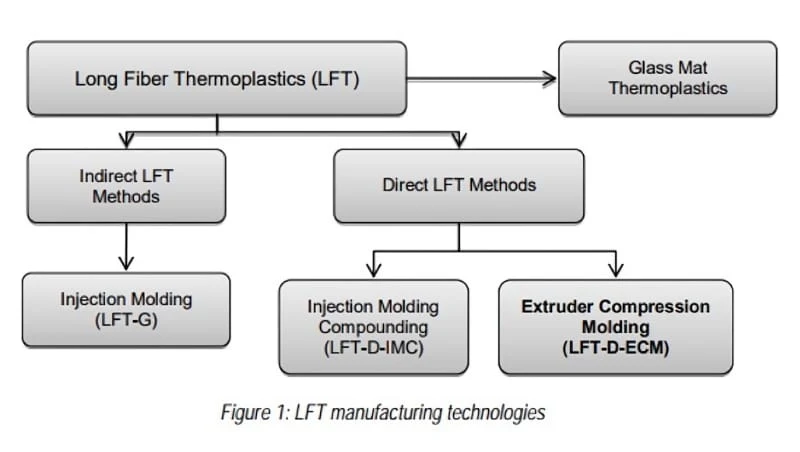
Les pièces LFT sont généralement fabriquées selon l’une de trois méthodes : indirecte (granulés LFT-G pour le moulage par injection), compoundage direct en injection (LFT-D-IMC) ou moulage par compression en sortie d’extrudeuse (LFT-D-ECM).
- Avantage D-ECM n° 1Le compoundage et le mélange des fibres sont séparés : chaque extrudeuse est optimisée pour sa propre tâche.
- Avantage D-ECM n° 2La matière subit moins de contraintes qu’en moulage par injection, ce qui préserve la longueur des fibres : un point essentiel pour les pièces automobiles.
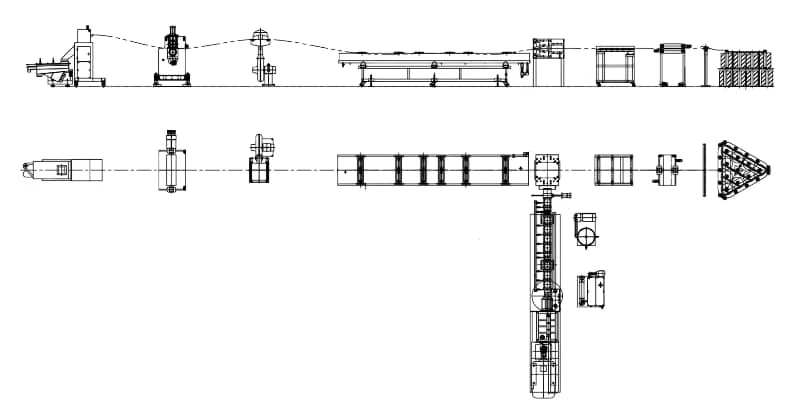
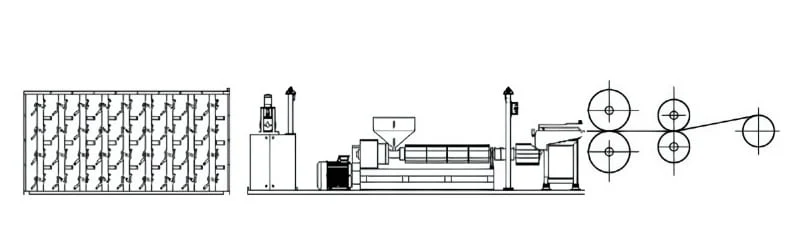
Ligne d’extrusion de rubans UD thermoplastiques
Extrudeuse bivis SAT40 ou SAT52. Pour une feuille de base en PP, une extrudeuse monovis suffit ; pour une base PA ou PET, il faut une bivis.
- Cantre
- Unité de traction
- Mélangeur doseur gravimétrique
- Doseur pondéral
- Extrudeuse bivis
- Filtre à matière fondue
- Filière d’imprégnation
- Calibrage sous pression
- Calandre de refroidissement et coupe des bords
- Enrouleur
Voir les lignes en fonctionnement
Compoundage de fibres de verre, LFT-G sur trois tailles d’extrudeuse, LFT-D-ECM et une ligne de rubans à fibres continues.
Projet · Allemagne
Jusqu’à 50 % de fibres de verre et de poudre à environ 800 kg/h
Un compoundeur allemand de PBT, PA et PP avait besoin d’une ligne pour des taux élevés de fibres de verre et de charges minérales, conforme CE et reliée à son système SAP.
- Extrudeuse
- U6-48
- Entraînement
- Siemens 280 kW
- Réducteur
- Zambello · 900 tr/min
- Granulation
- Joncs sous eau
Résine de base 12–90 %, poudre inorganique 10–50 %, fibres de verre 10–50 %, additifs 1–5 %.
Chemises de fourreau et éléments de vis en alliage résistant à l’usure dans la zone de travail.
Une gaveuse latérale à un étage placée en aval permet d’introduire les fibres une fois la résine fondue.
Granulation stable à environ 800 kg/h sur site.
Autres lignes de plastiques techniques
D’une extrudeuse de laboratoire pour PA66 à 45 % de fibres de verre jusqu’aux lignes de production pour PPS et PPSU.
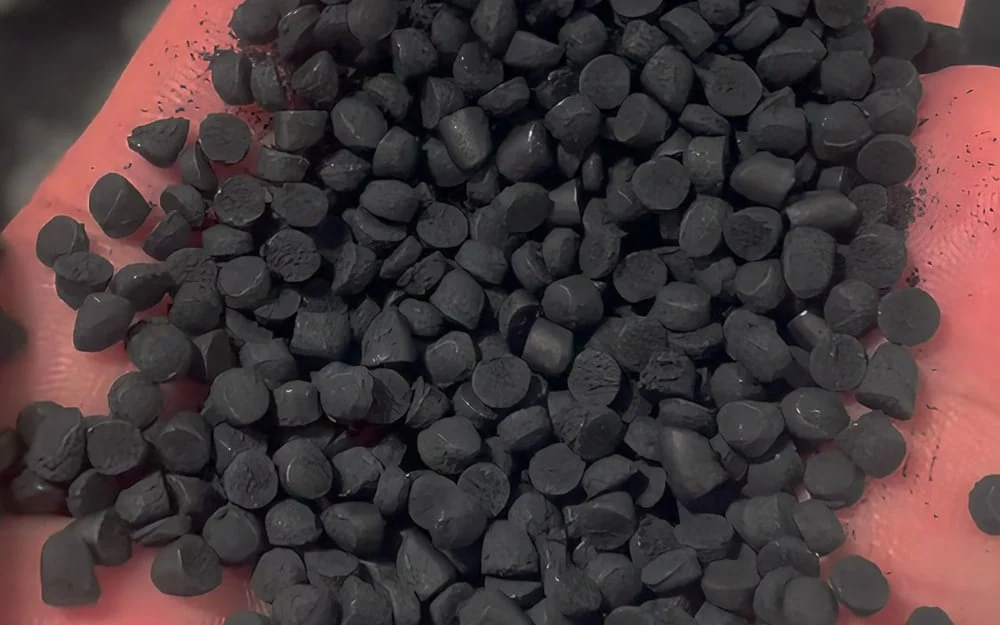 U6
PPS avec mélange-maître de nanotubes de carbone et fibres de verre
Coupe en tête refroidie à l’air500–600 kg/h
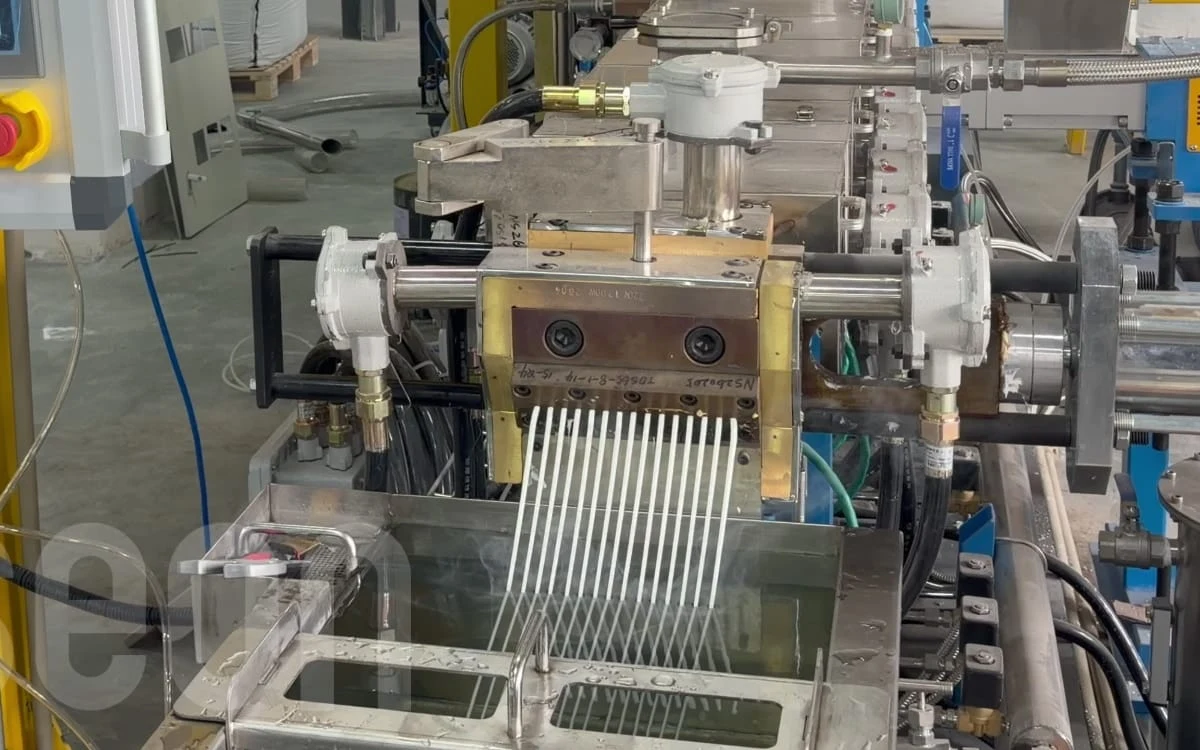 SAT65
Ligne antidéflagrante pour PLA, PETG et ABS avec fibres de carbone
Ex tb IIIC500–700 kg/h
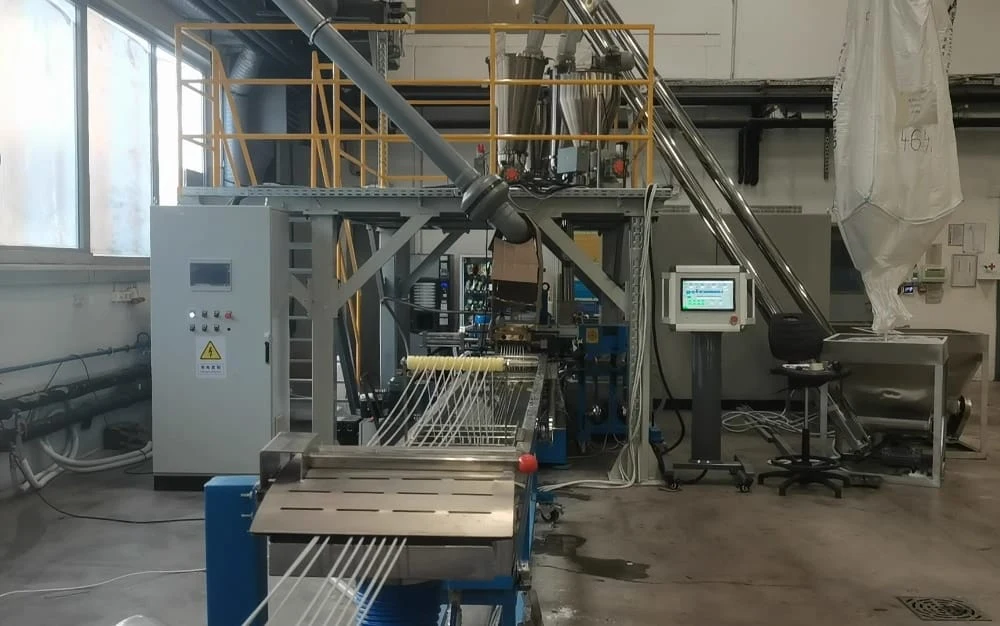 SAT52
PA / ABS / PC avec fibres de verre
Joncs refroidis à l’eau200–350 kg/h
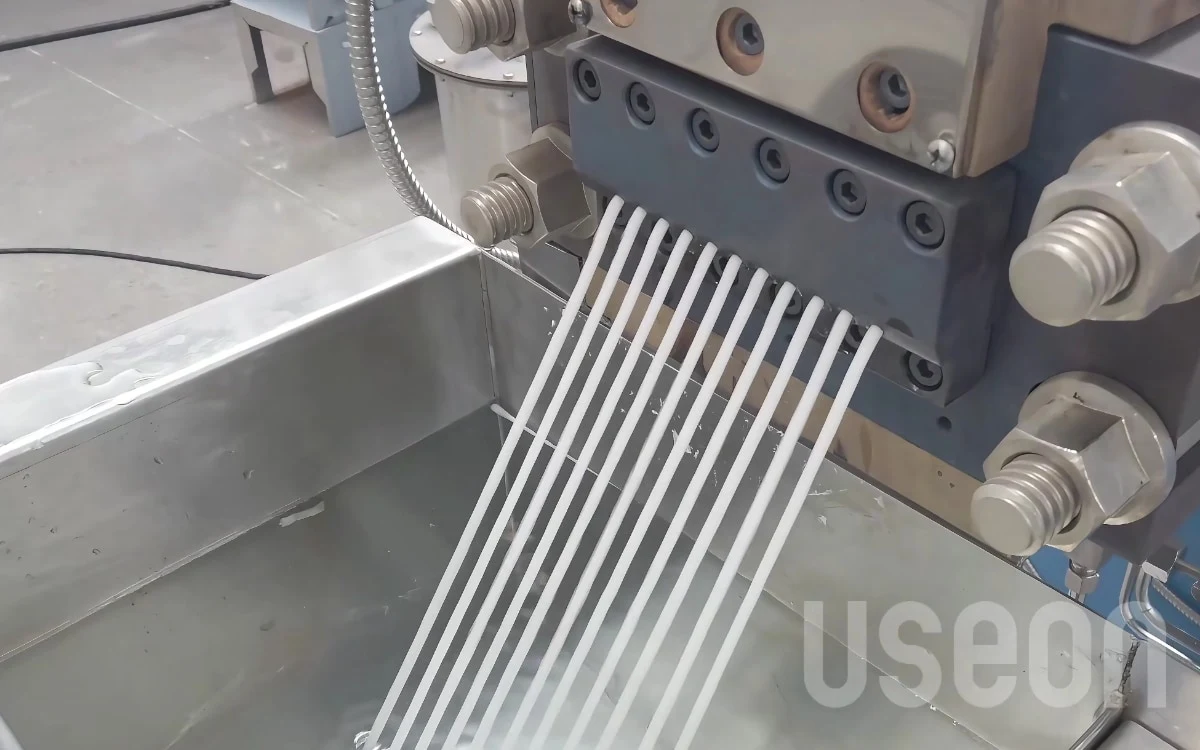 SAT52
PP avec 30 % de fibres courtes
Joncs refroidis à l’eau300 kg/h
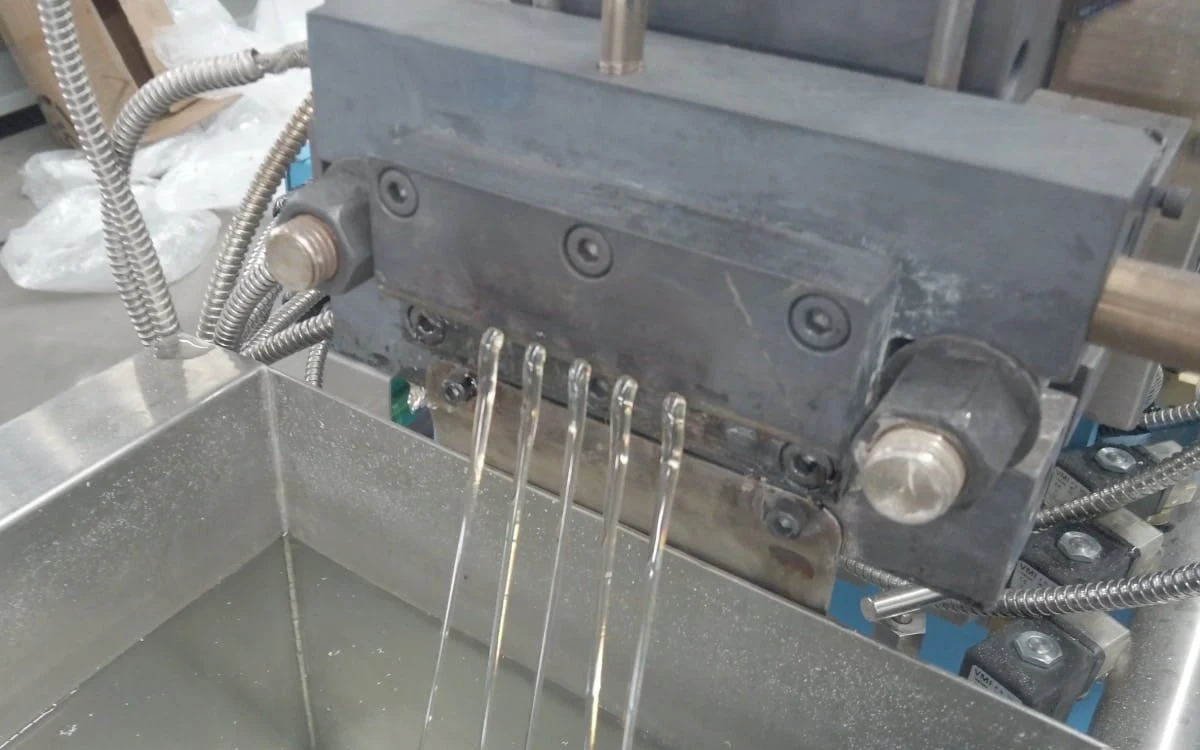 U3
Ligne de granulation PPSU
Joncs refroidis à l’eauU3
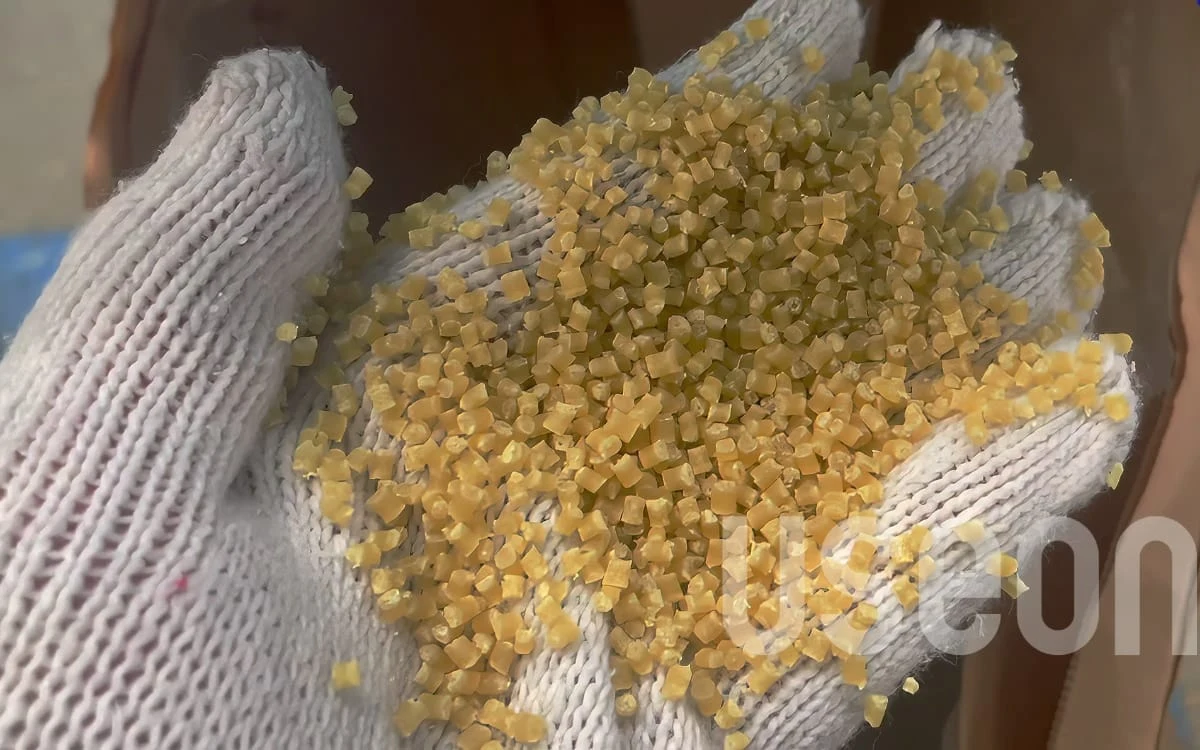 Laboratoire
PPO à 25 % de fibres sur une SAT35
Joncs refroidis à l’eauSAT35
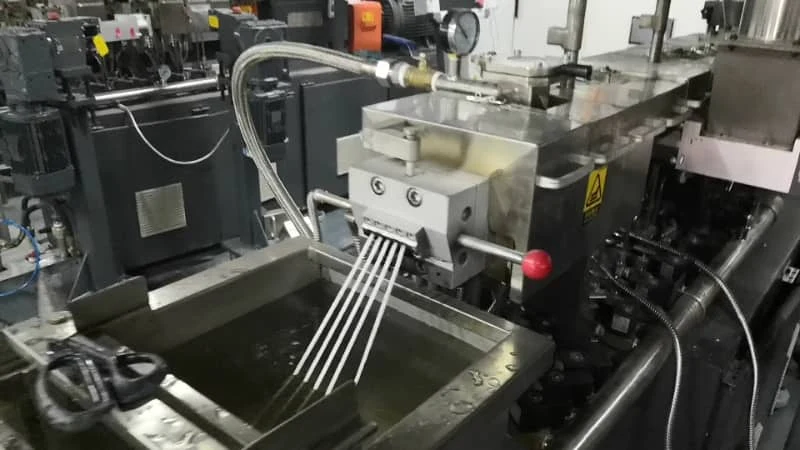 Laboratoire
PA66 à 45 % de fibres de verre sur une LAB-30
LAB-3030–50 kg/h
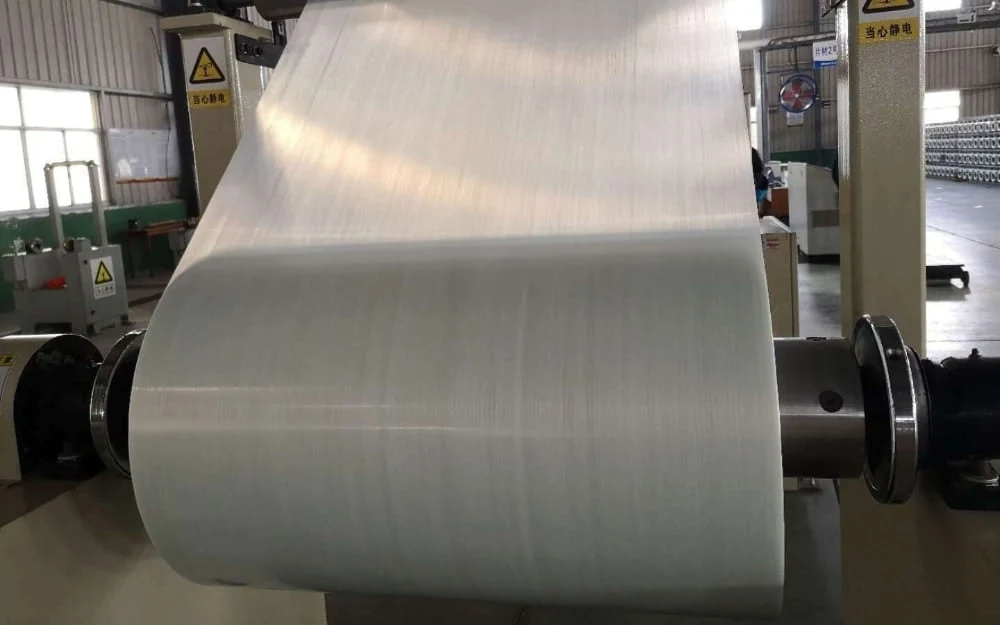 Ruban
Ligne de rubans thermoplastiques renforcés de fibres continues
Jusqu’à 70 % de fibres de verre3 t/jour
Demander un devis
Indiquez-nous le polymère, la fibre ou la charge et son taux, ainsi que le mode de moulage du compound. Granulés à fibres courtes, granulés LFT-G, ruban UD et LFT direct exigent des lignes différentes ; nous partons de la pièce et de la longueur de fibre dont elle a besoin.
- 01Polymère, fibres et additifs
- 02Procédé : granulés, ruban ou LFT direct
- 03Extrudeuse, dosage et granulation

Souder Chen
Responsable de la division Compoundage
Chez USEON depuis 2008. Lignes bivis de compoundage, de dévolatilisation et de recyclage.