
Fabrication et qualité
Les éléments de vis et les éléments de fourreau déterminent le comportement d’une extrudeuse. Nous les usinons et les contrôlons dans notre propre atelier de Jurong (Jiangsu), puis nous assemblons et alignons l’extrudeuse dans nos propres halls.
- Site de l’usine à Jurong
- 46 000+m²
- Diamètre de vis (monovis), jusqu’à
- Ø500mm
- Conception et fabrication d’extrudeuses pour plastiques
- ISO 9001
Matière et traitement thermique
La durée de vie d’un élément commence par l’acier. Nous choisissons la nuance en fonction de la matière que vous allez transformer et définissons le traitement thermique qui fixe sa dureté.
Suite · Usinage- Barre forgéeAchetée auprès d’aciéristes reconnus, forgée à l’aciérie
- Mise à longueurSciage et électroérosion à fil dans notre atelier
- ÉbaucheTournage et fraisage au plus près de la forme finale
- TrempeTrempe à haute température pour l’acier rapide 6542
- Revenu × 3Trois cycles à haute température éliminent les contraintes internes
Le traitement thermique est réalisé par un partenaire spécialisé selon notre cahier des charges.
| Nuance d’acier | Type | Utilisation type |
|---|---|---|
| W6Mo5Cr4V2 (6542) | Acier rapide | Dureté et résistance à l’usure élevées pour la transformation des plastiques courants |
| Cr12MoV | Acier à outils allié | Éléments résistants à l’usure pour la transformation des plastiques courants |
| WR5 · WR14 | Acier rapide issu de la métallurgie des poudres | Structure homogène, meilleure résistance à l’usure et meilleure ténacité pour les applications les plus exigeantes |
Usinage
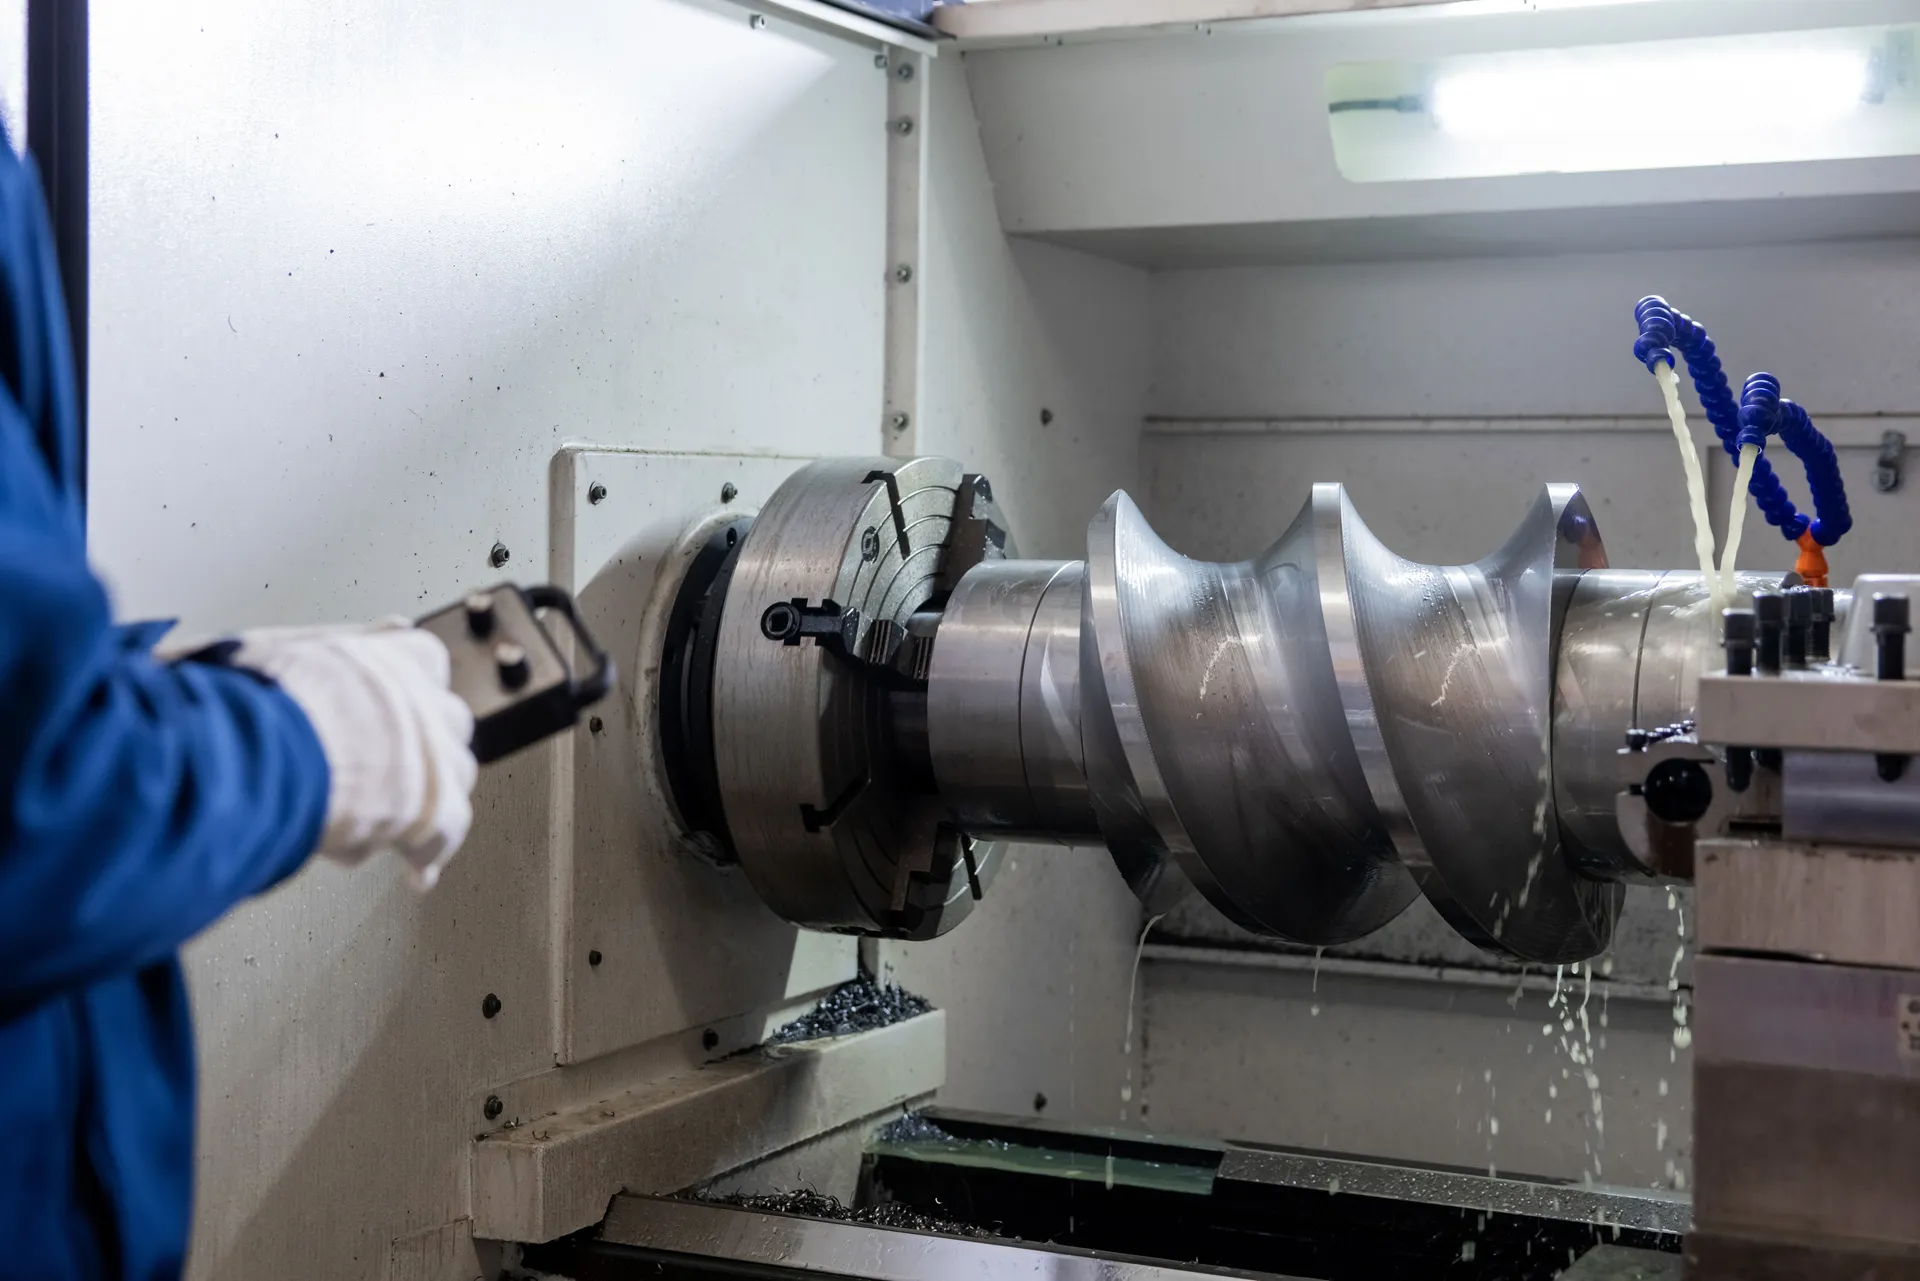
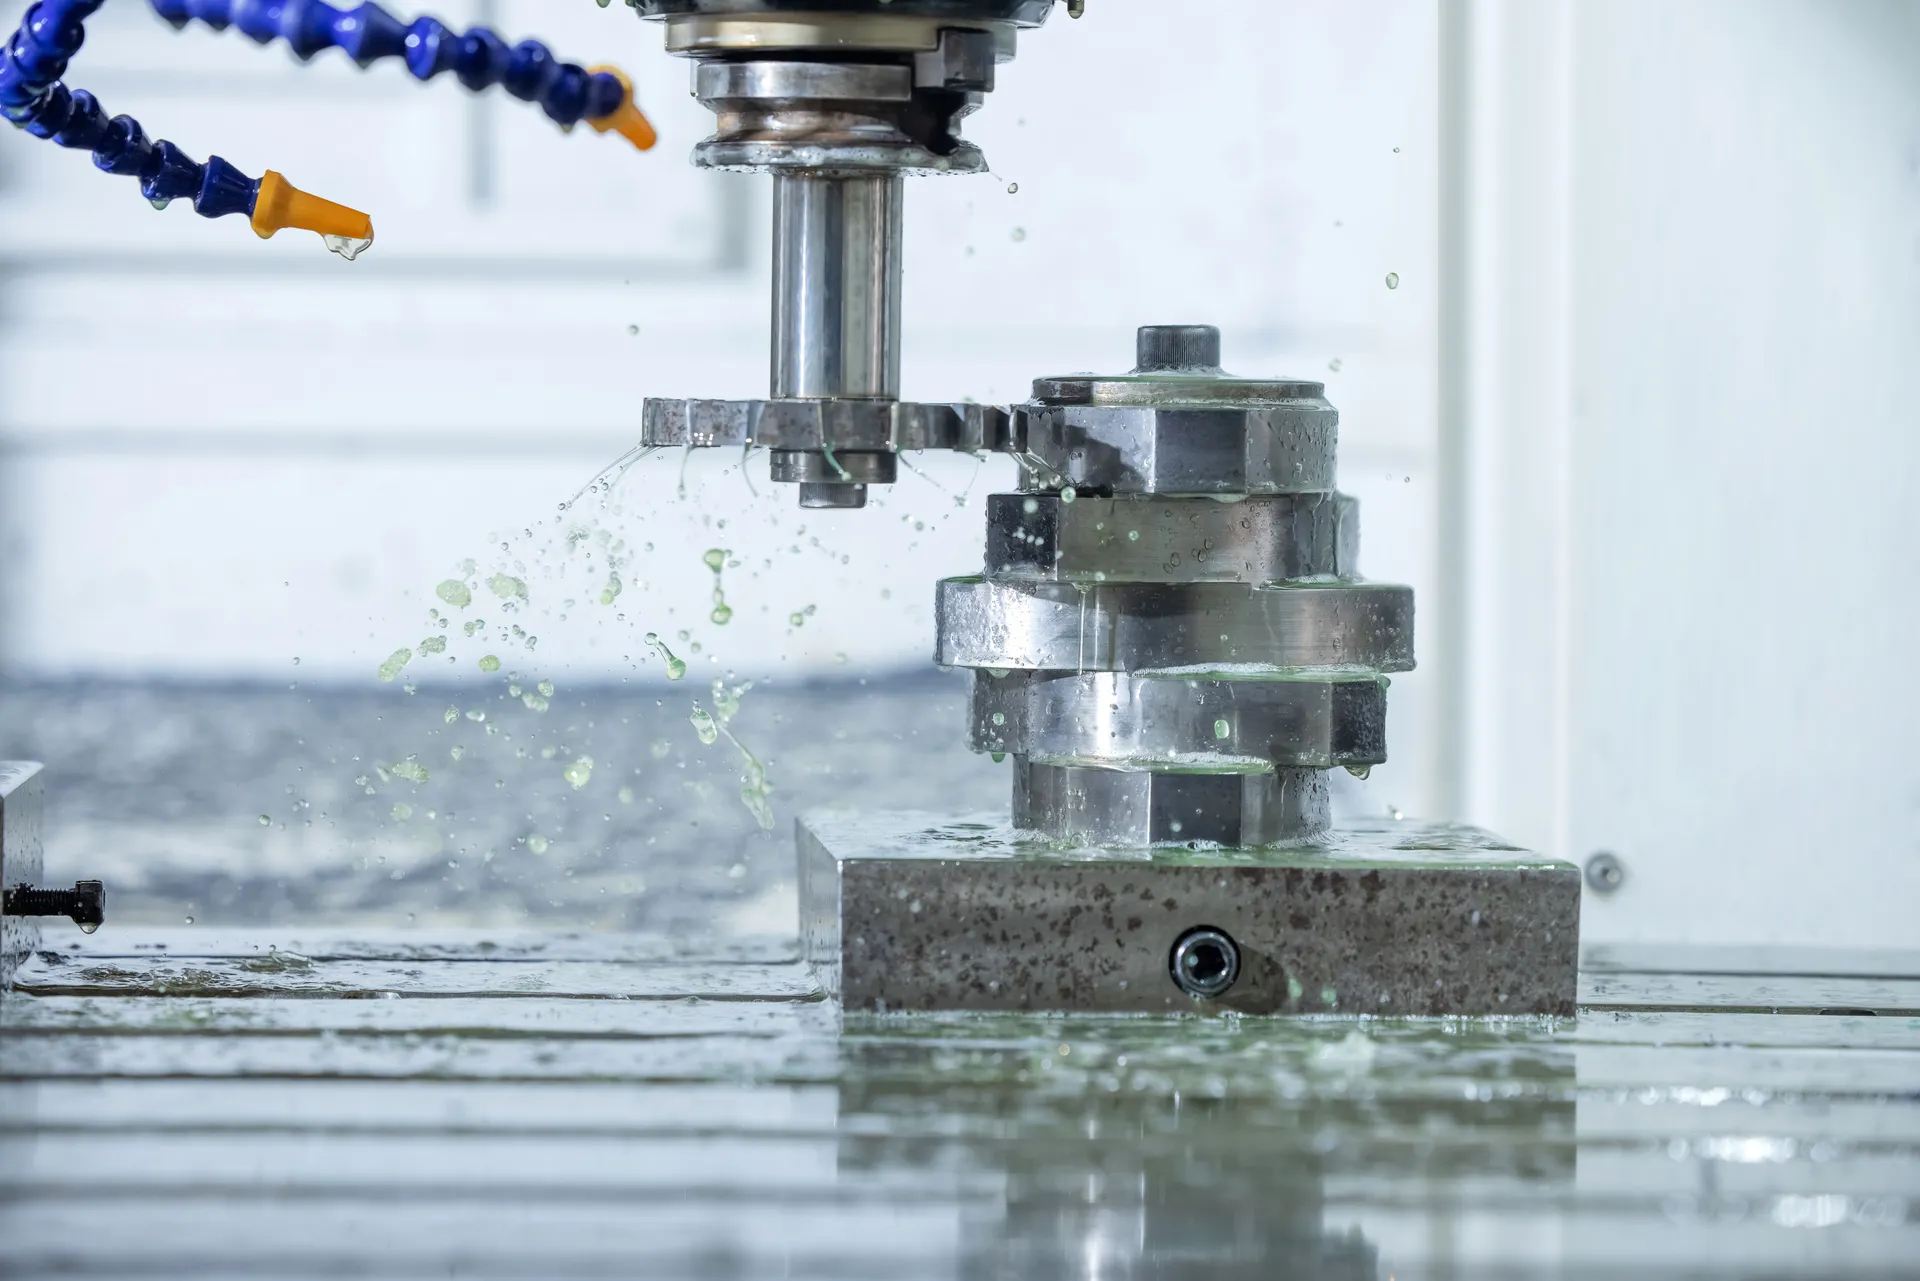
Éléments de vis, blocs de malaxage et éléments de fourreau sont tournés, fraisés et alésés sur nos propres tours et centres d’usinage.
Suite · Rectification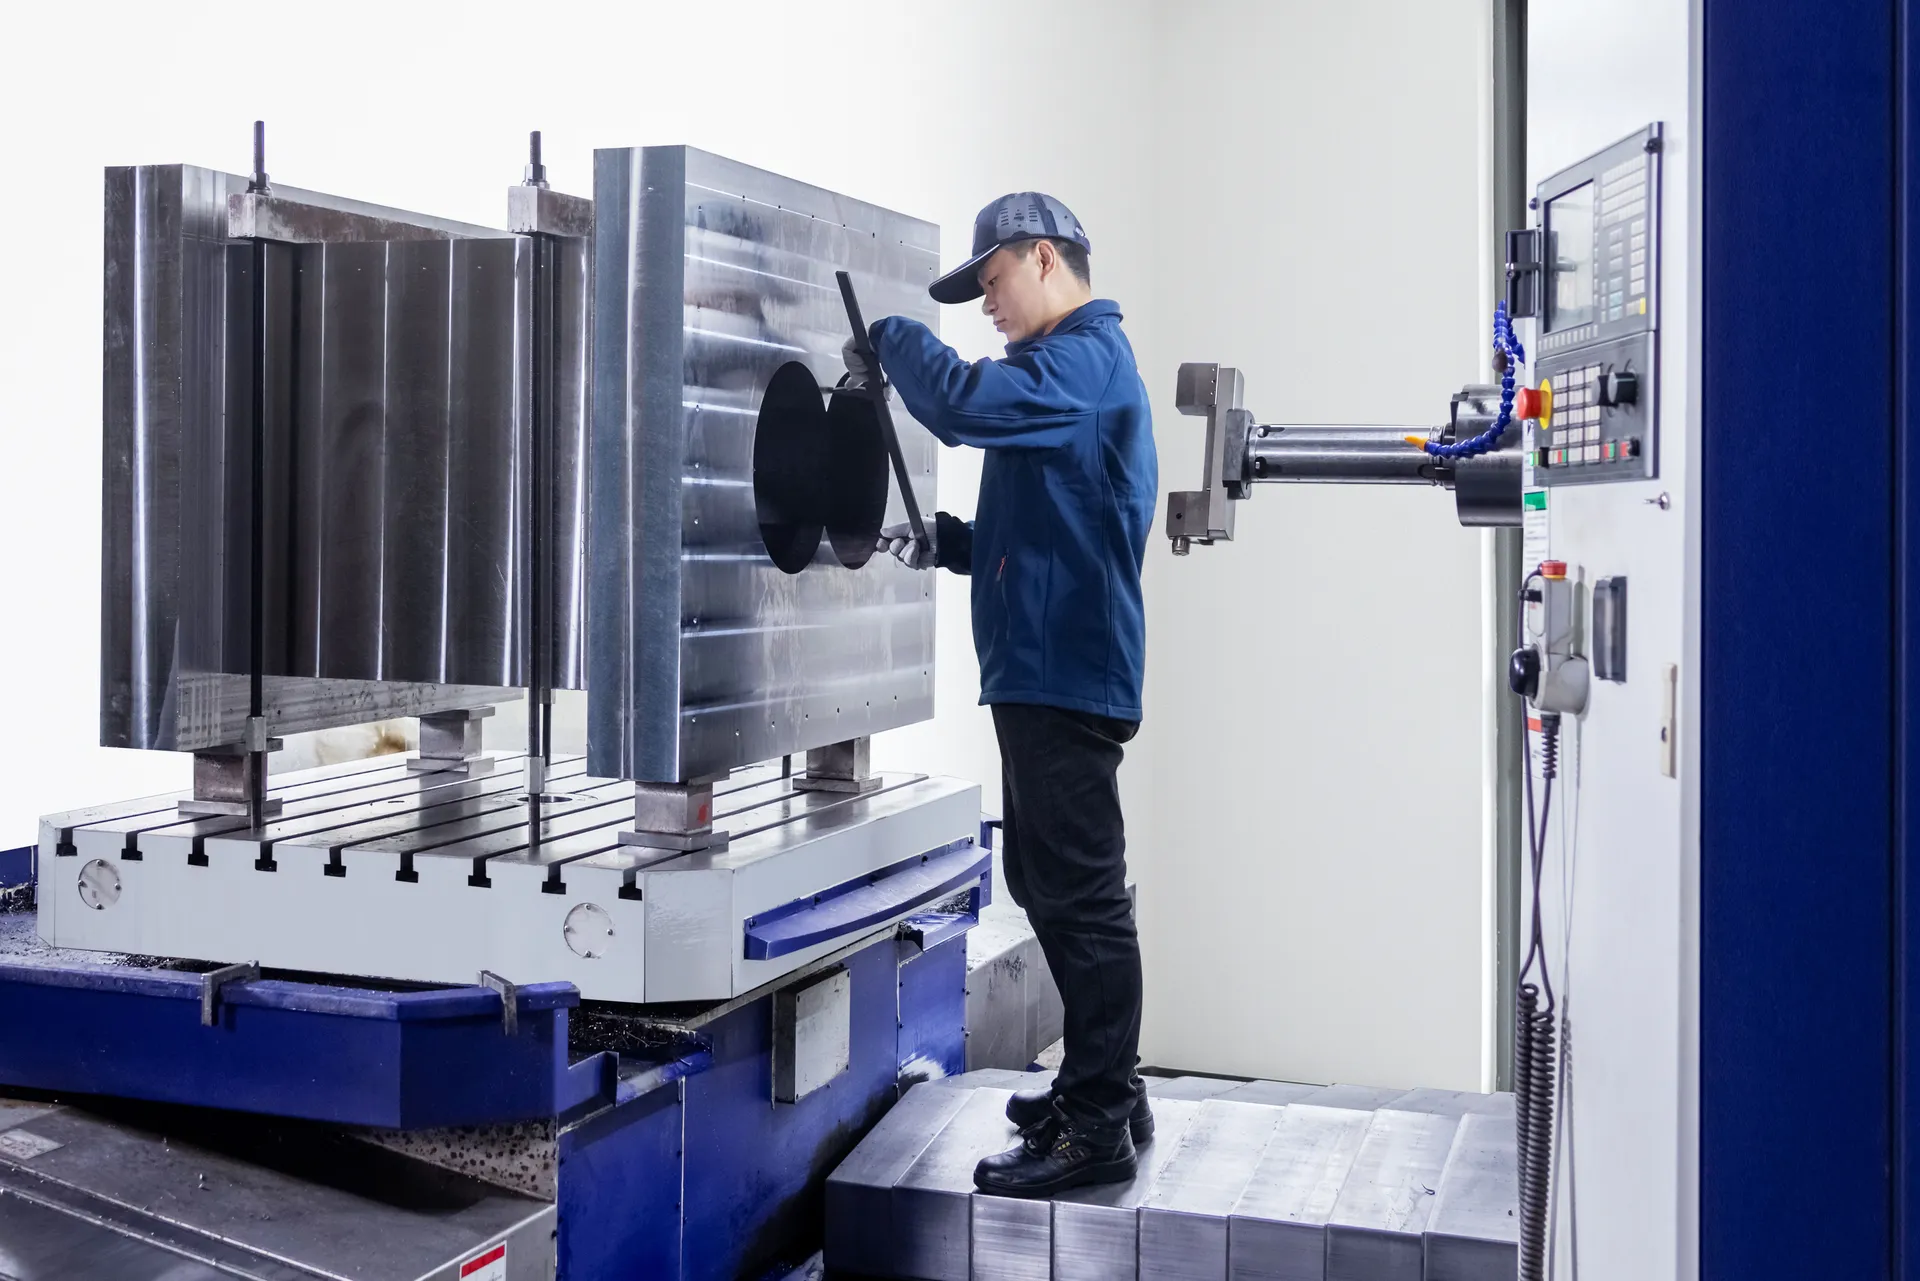
SAT360 — la plus grande extrudeuse que nous ayons construite
- 400 000t/an
- Capacité annuelle
Rectification
Après le traitement thermique, les filets et les faces de contact sont rectifiés à la cote finale : les vis des deux arbres s’autonettoient ainsi avec un jeu serré et régulier.
Suite · Contrôle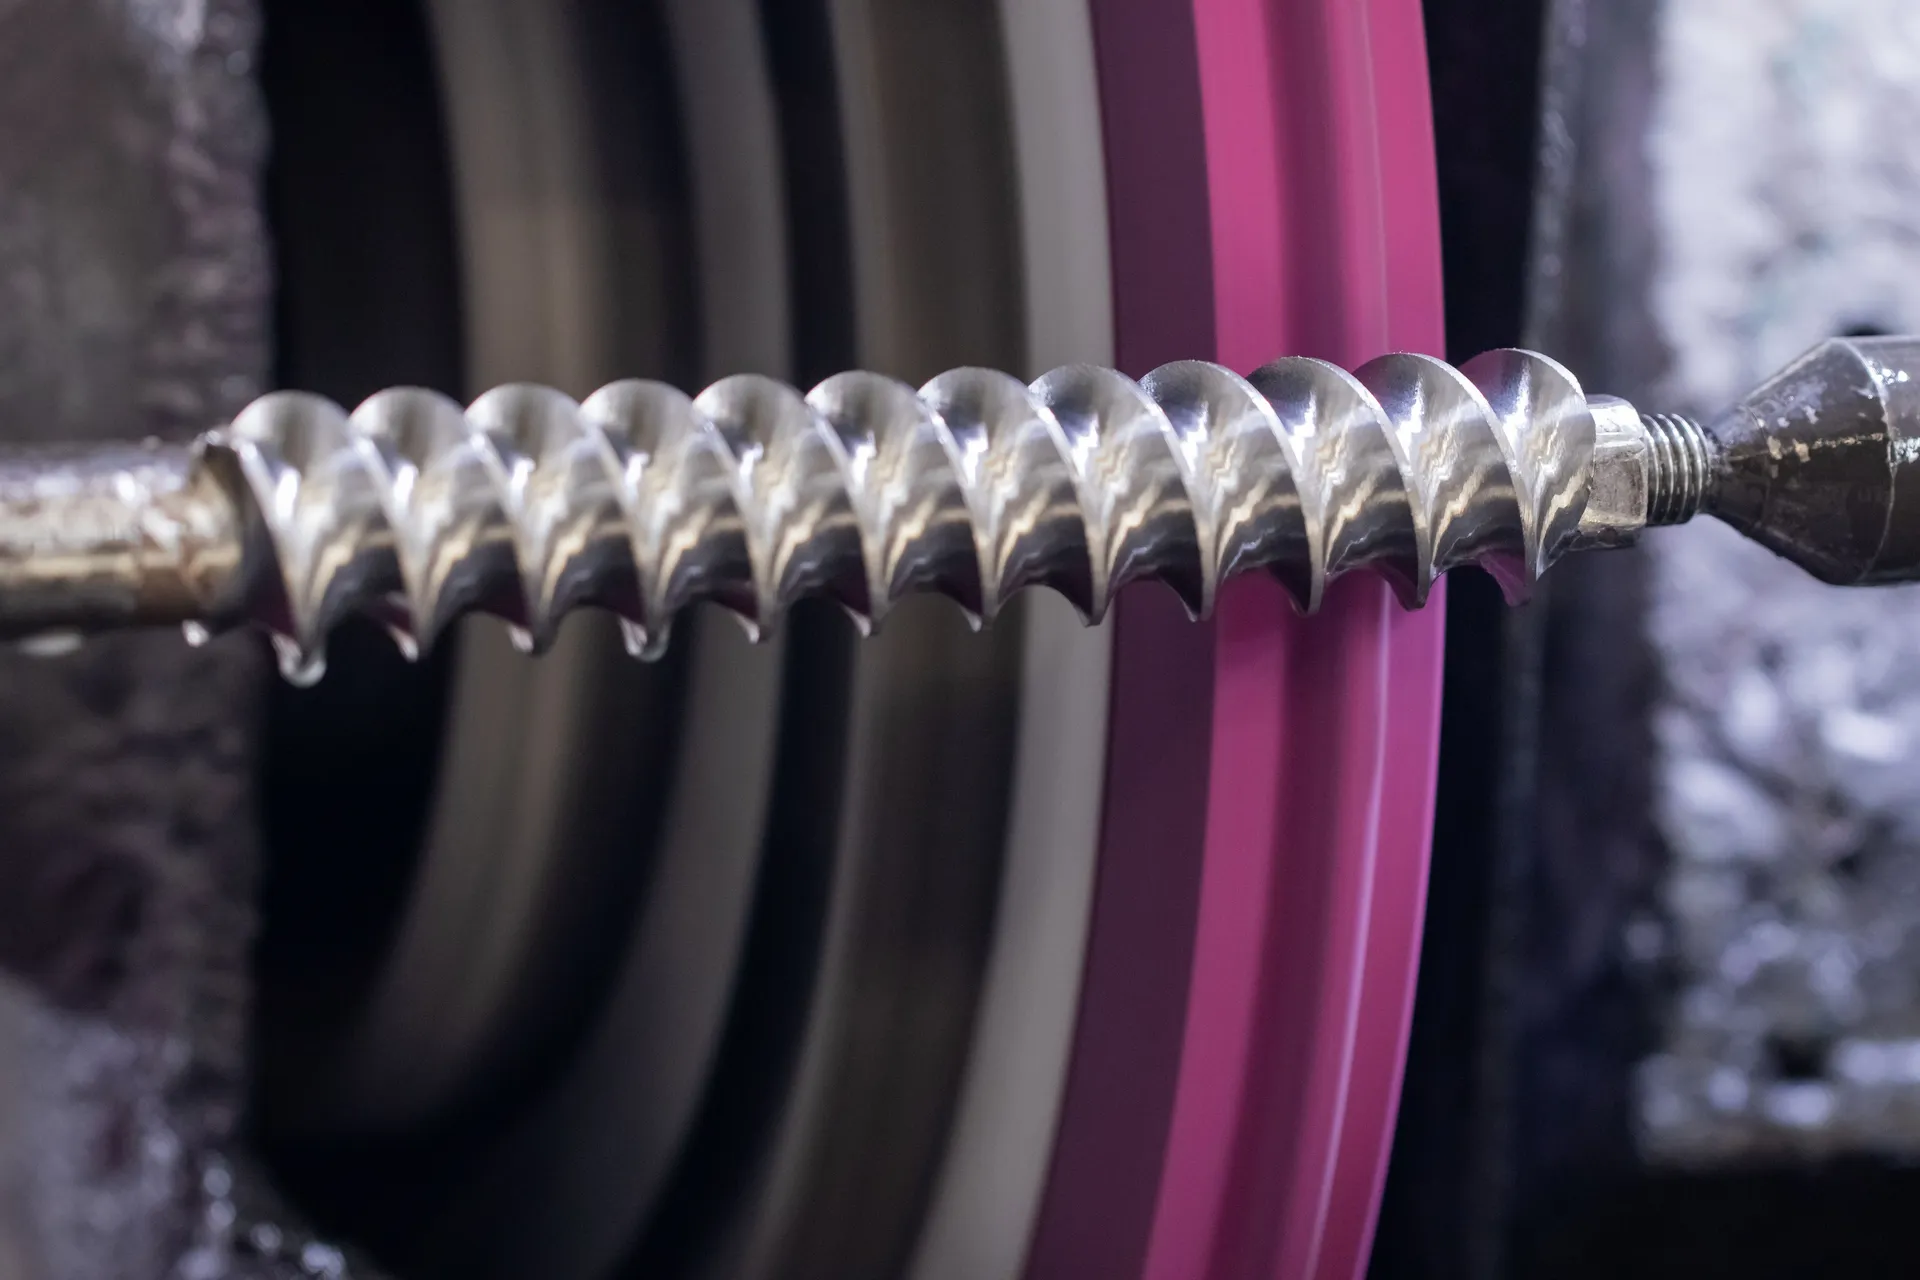
- Profil finalFilets et faces de contact finis après trempe
- Jeu régulierLes éléments des deux arbres se nettoient mutuellement
- Surface lisseMoins de matière collée à la vis
Contrôle
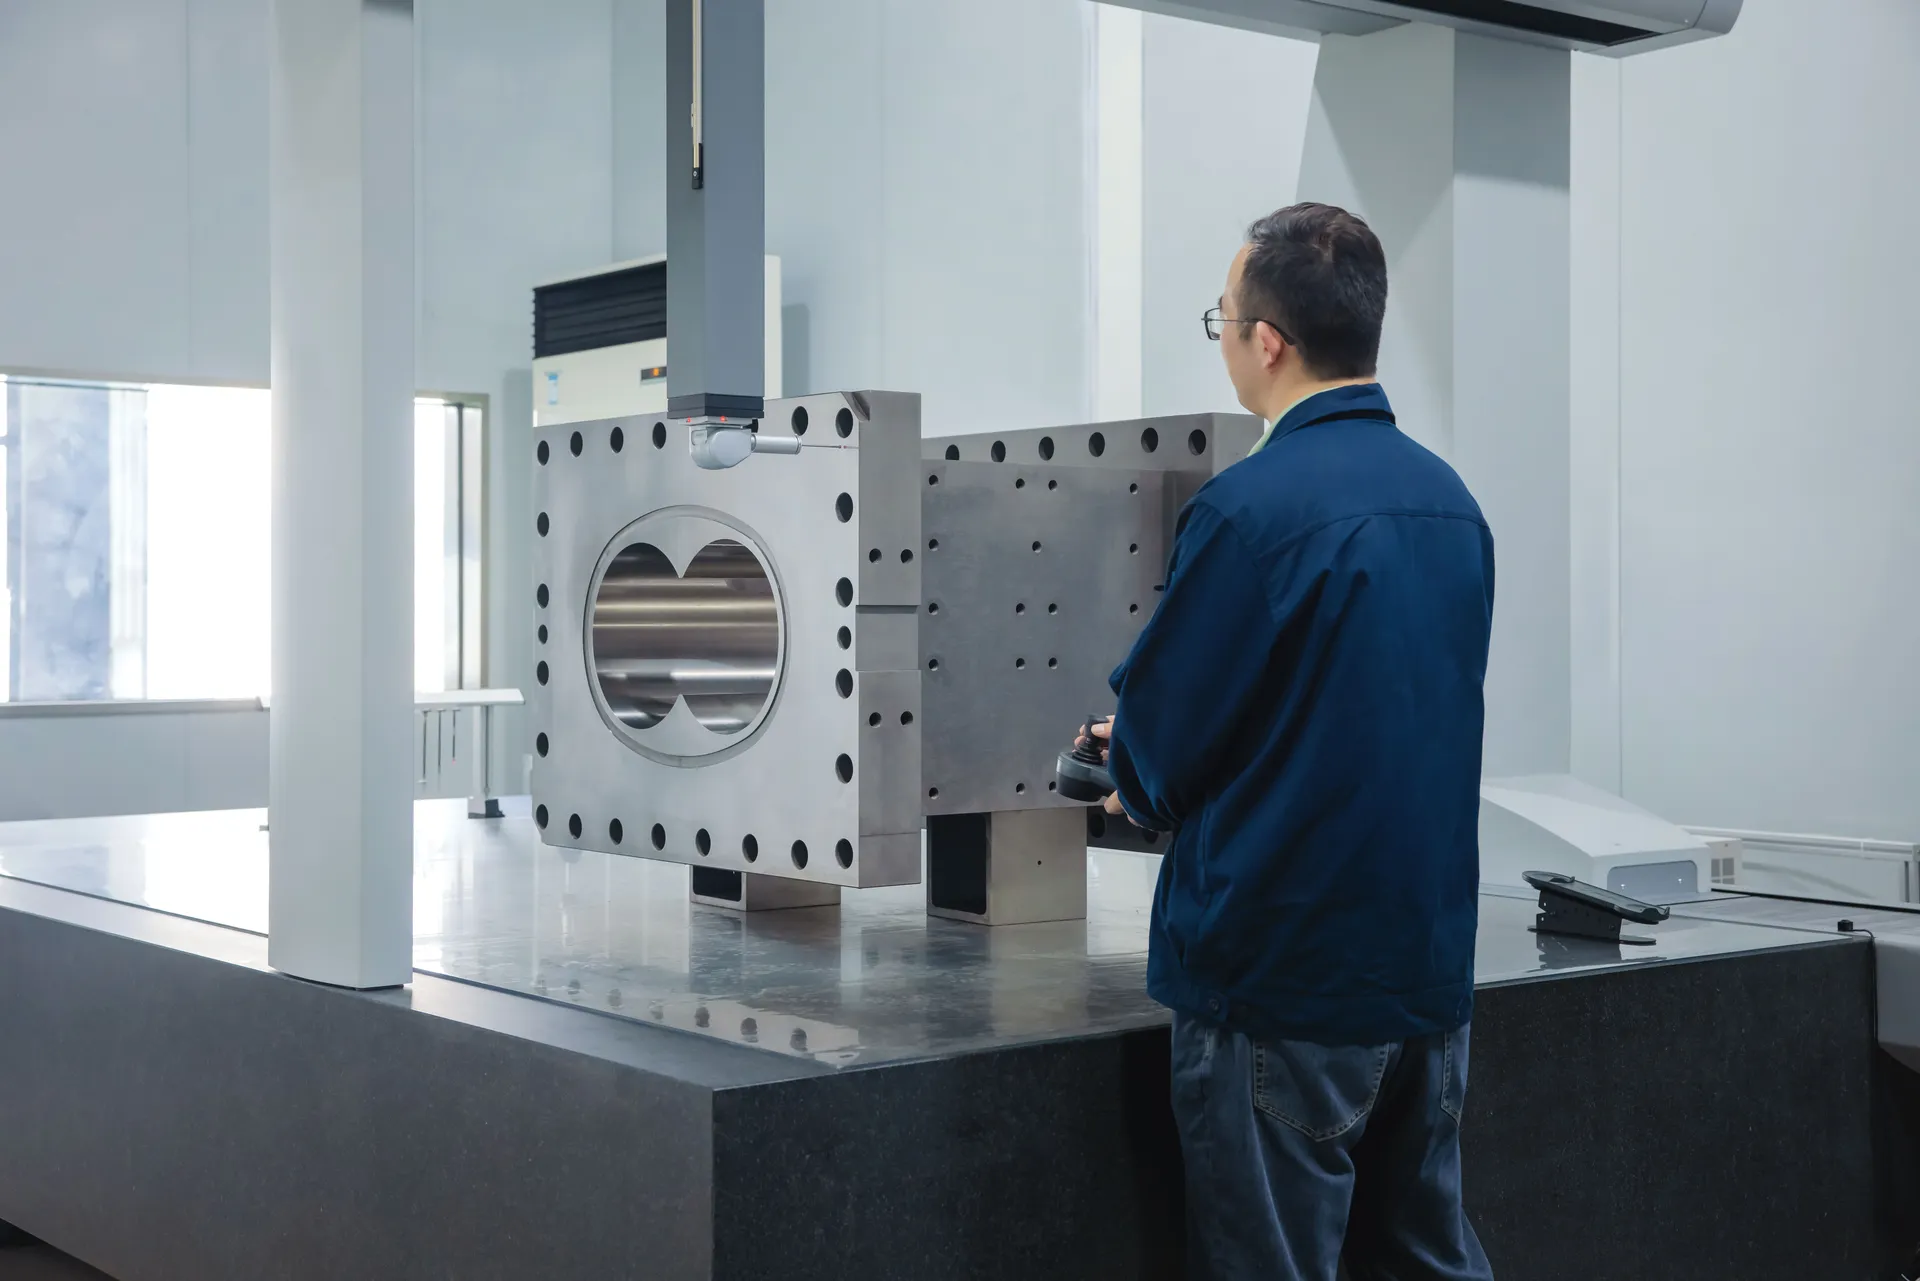
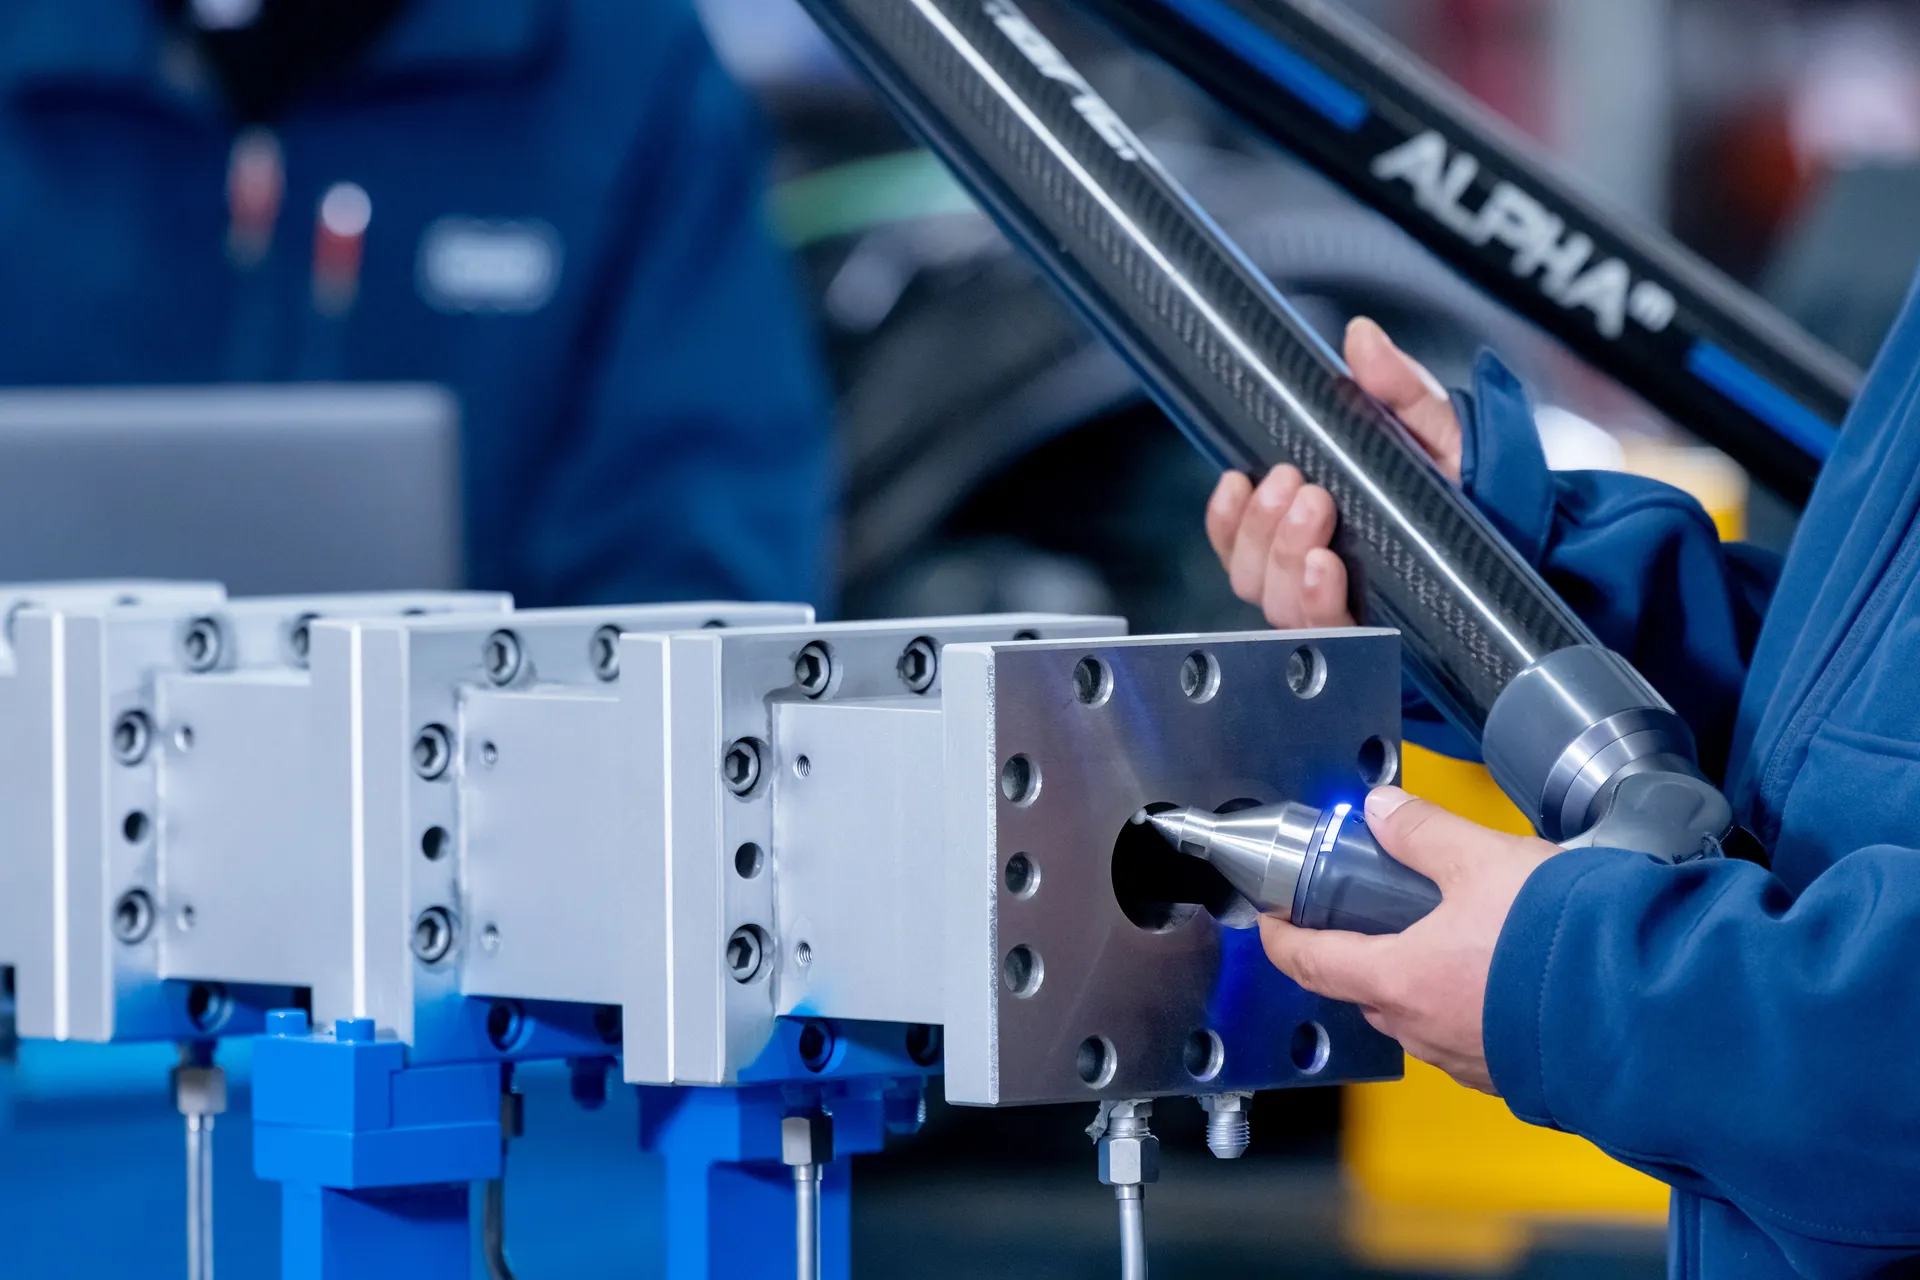
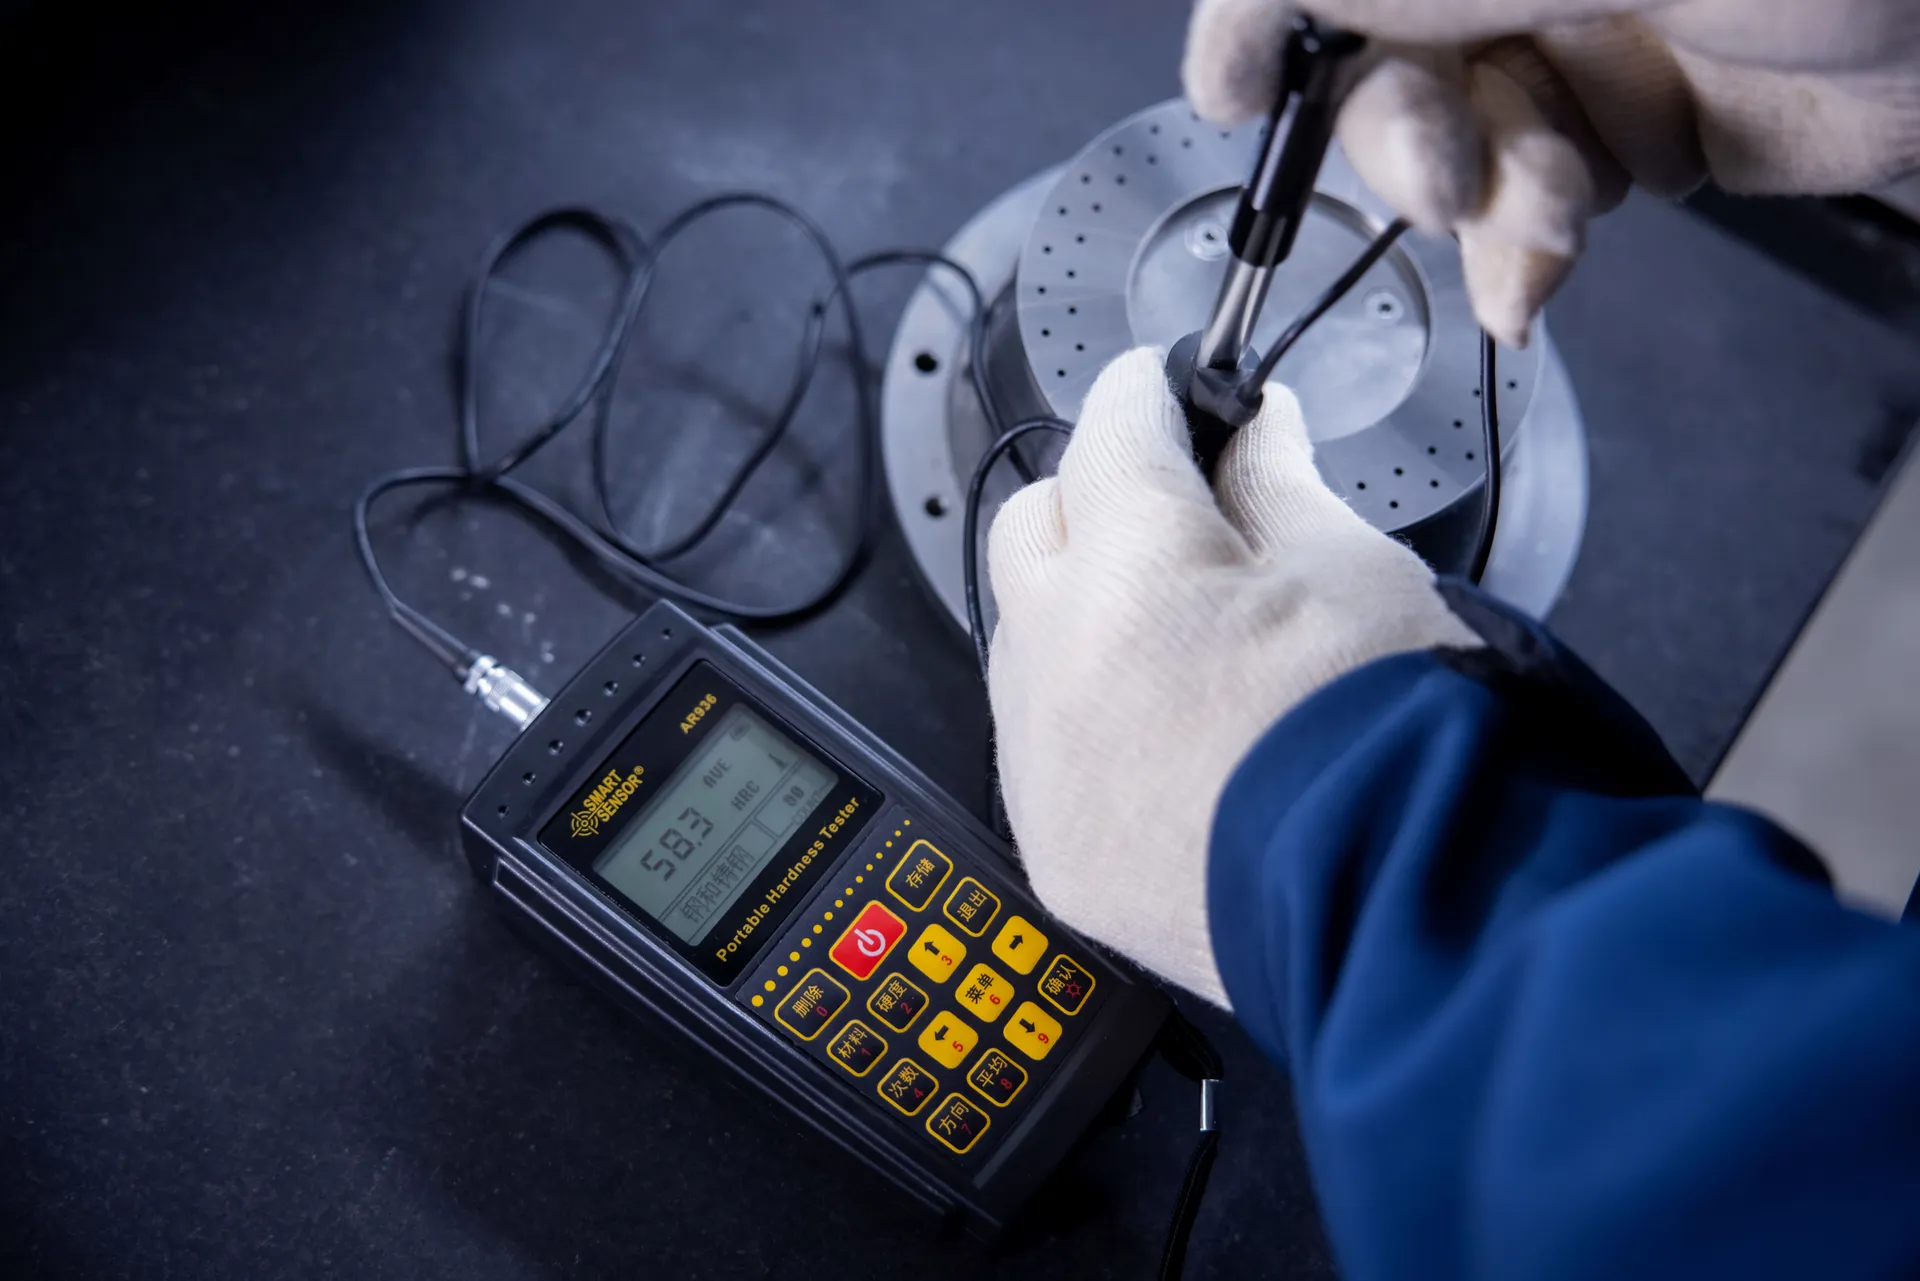
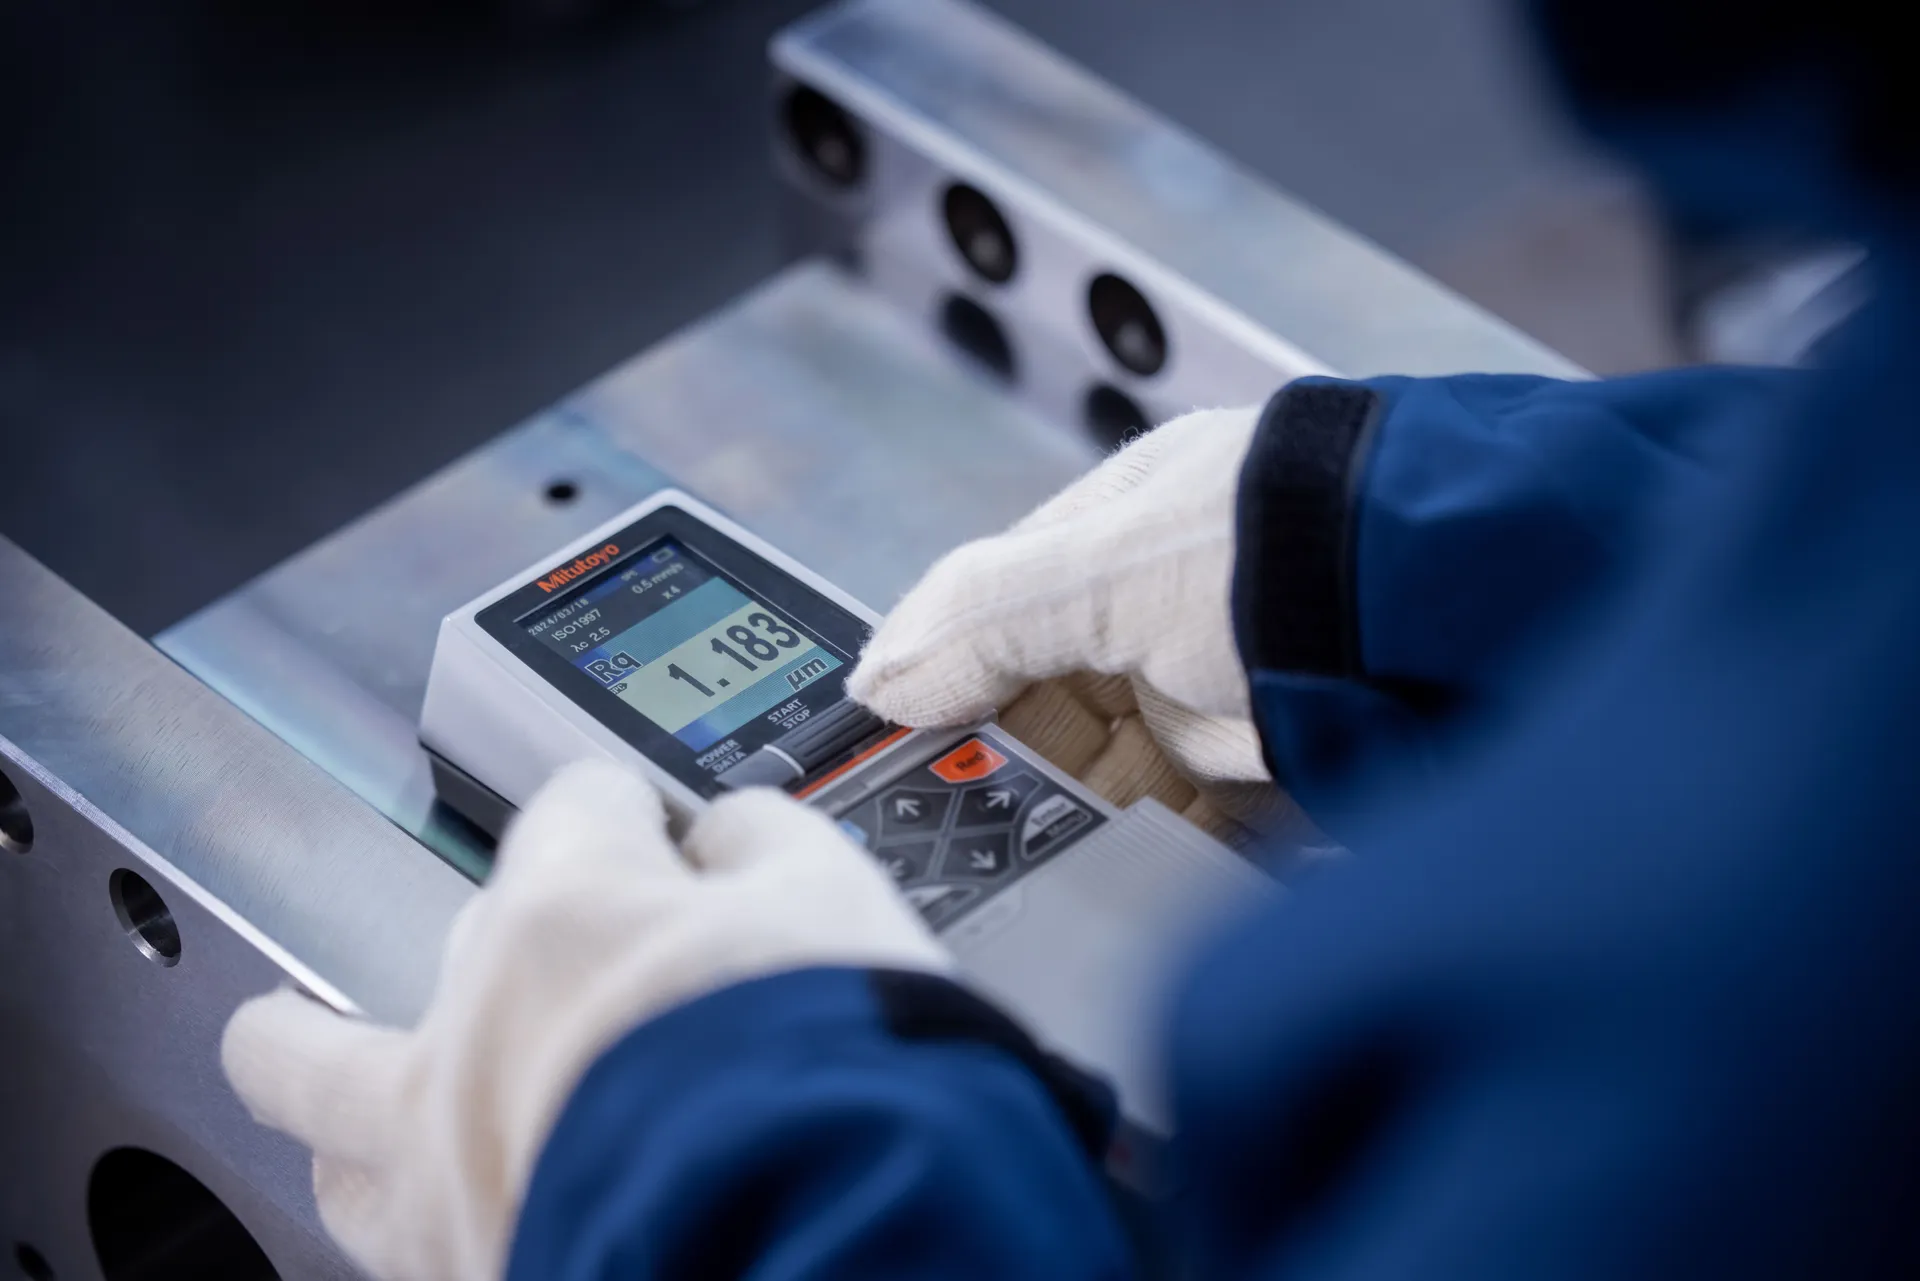
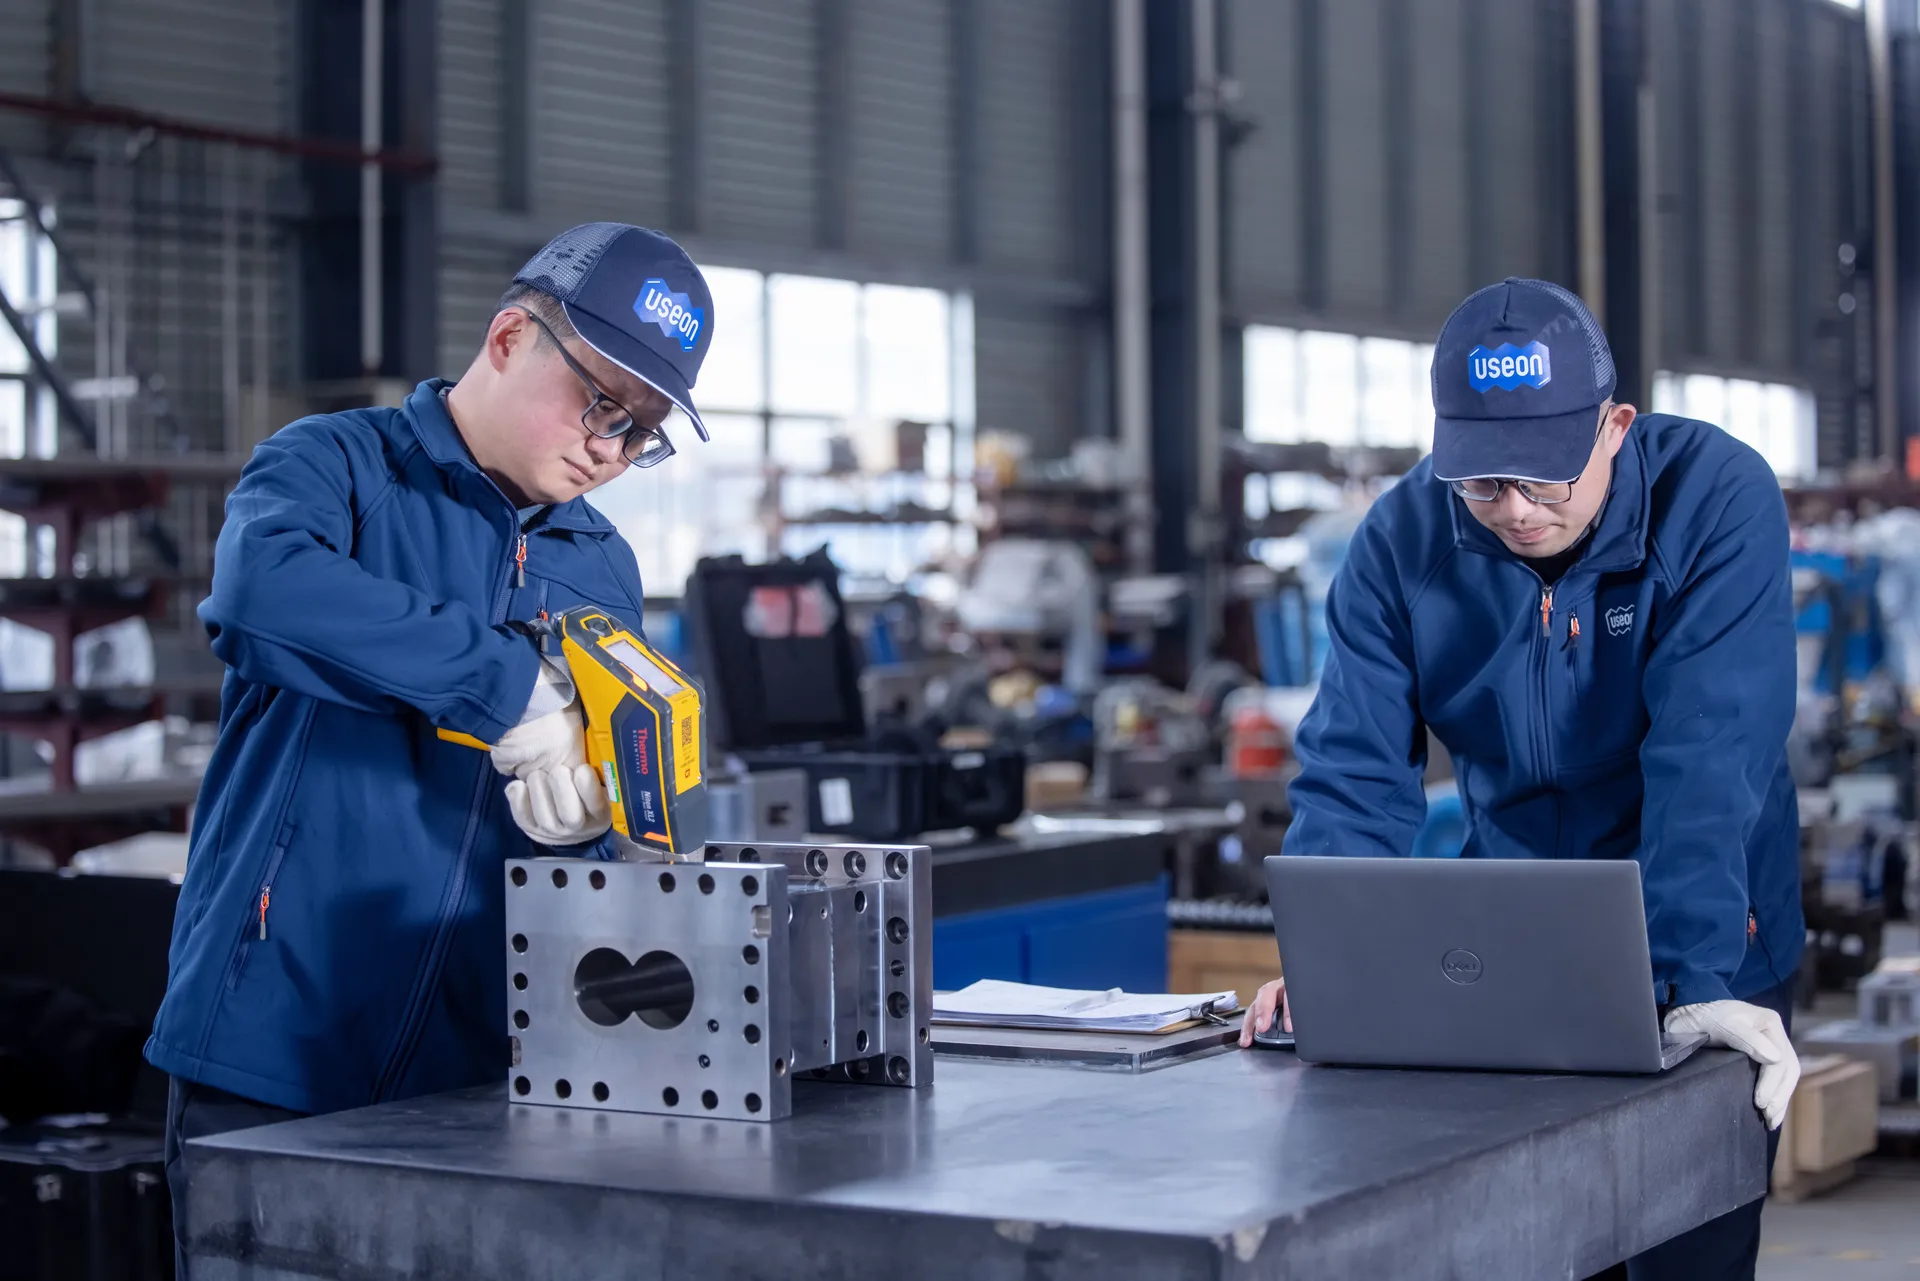
Les pièces achetées sont contrôlées par rapport aux plans avant leur entrée en stock. Fourreaux, éléments de vis, arbres et carters de réducteur sont mesurés une nouvelle fois dans notre propre salle de métrologie par un service qualité indépendant.
Suite · Contrôle final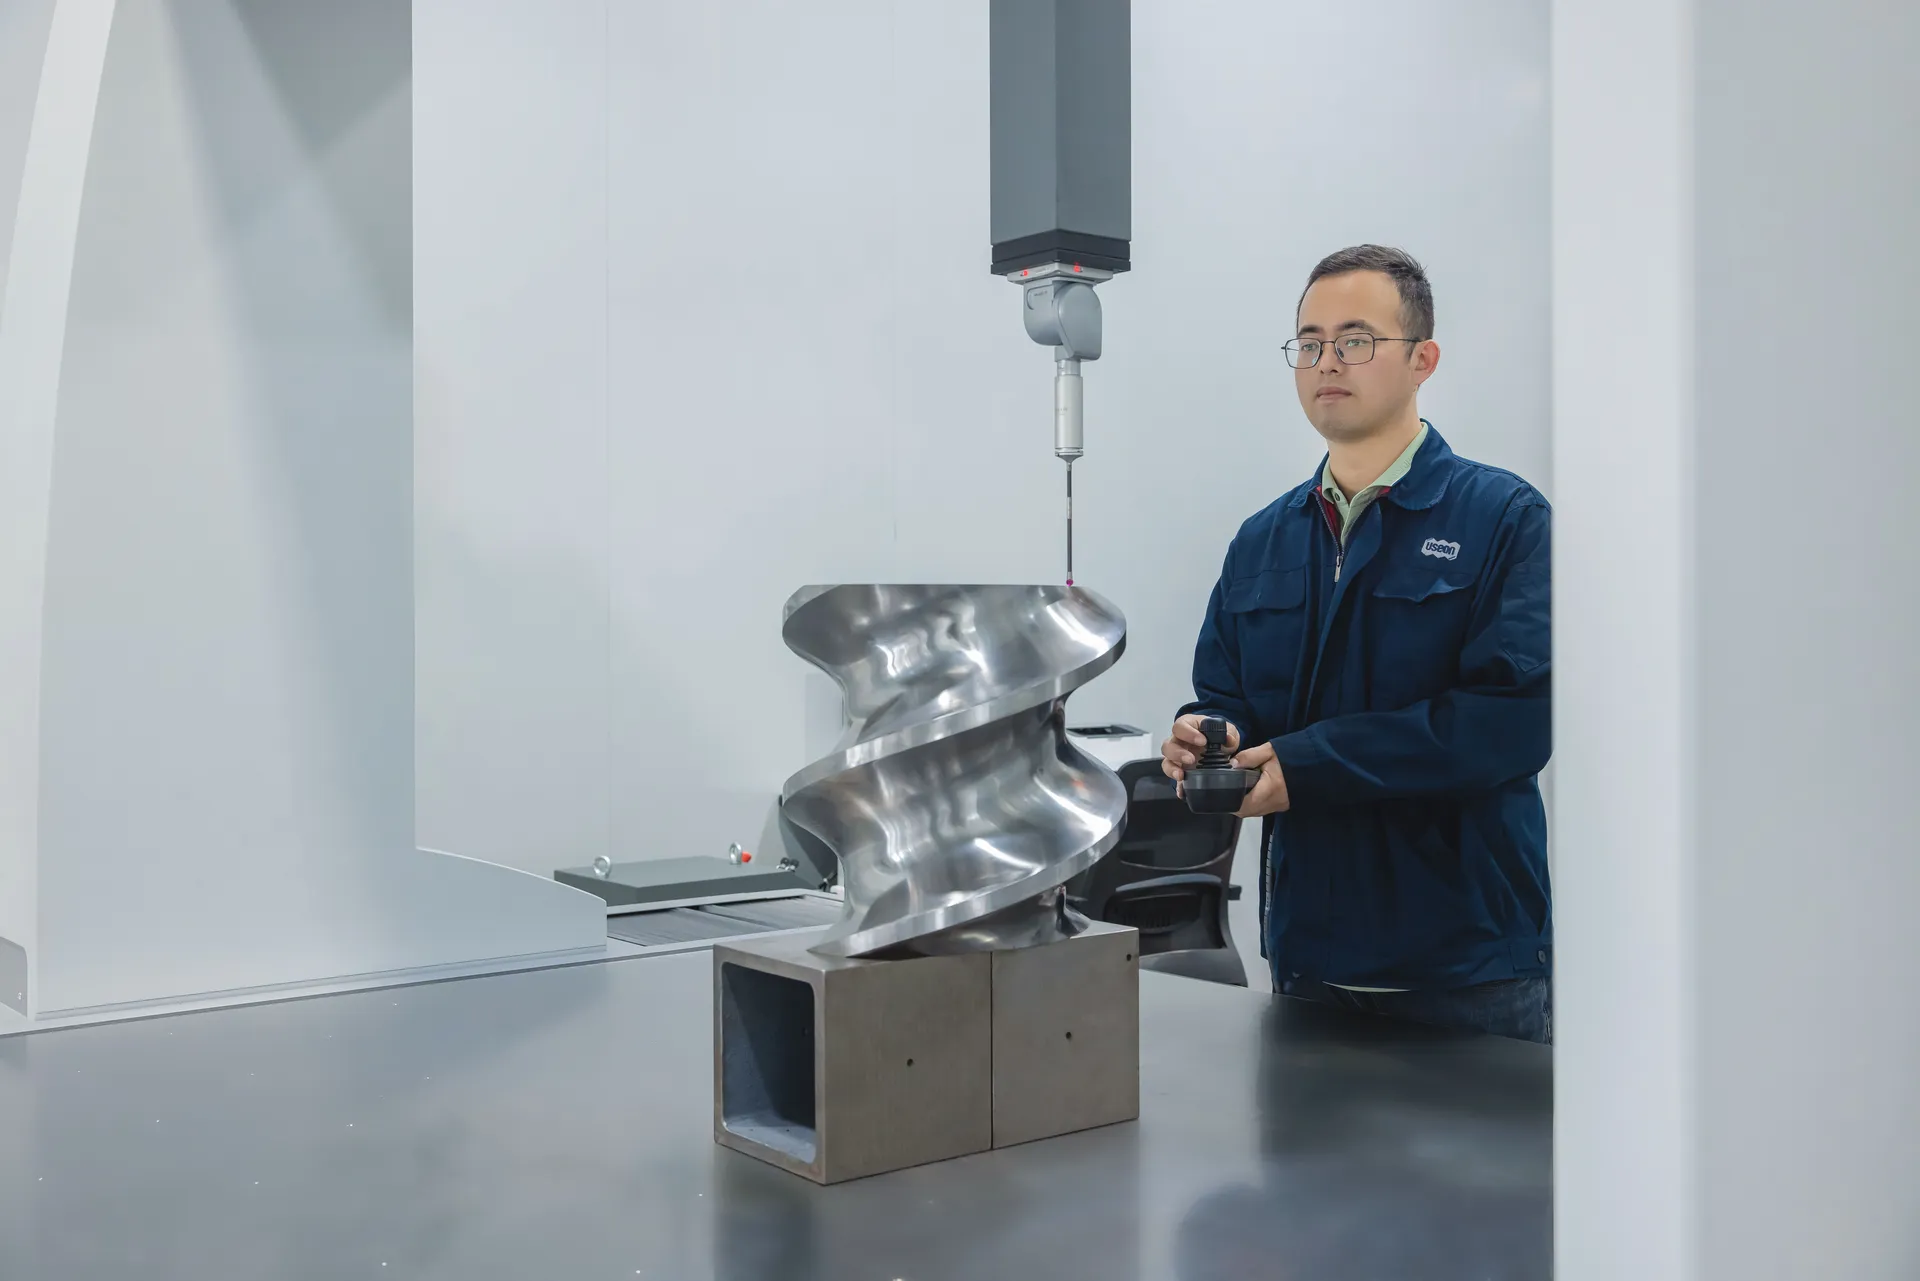
| Contrôle | Moyen | Périmètre |
|---|---|---|
| Matière | Analyseur de métaux XRF portatif ; certificats matière et rapports de traitement thermique des fournisseurs | Nuance métallique des pièces achetées critiques |
| Dimensions | MMT à portique, micromètres, alésomètres, calibres de cannelures et de dentures | Fourreaux (tous les fourreaux à partir du modèle 95), éléments de vis, arbres, carters de réducteur |
| Surface | Contrôle visuel, rugosimètre | Rugosité ; fissures et inclusions |
| Dureté | Duromètre portable | Pièces traitées thermiquement, y compris des éléments de vis nitrurés prélevés par échantillonnage |
| Pression | Essai de pression, aucune fuite admise | Fourreaux refroidis à l’eau et autres pièces sous pression |
Chaque instrument de contrôle porte son propre identifiant et est étalonné environ une fois par an par un laboratoire externe accrédité, avec traçabilité aux unités SI.
Assemblage et contrôle final
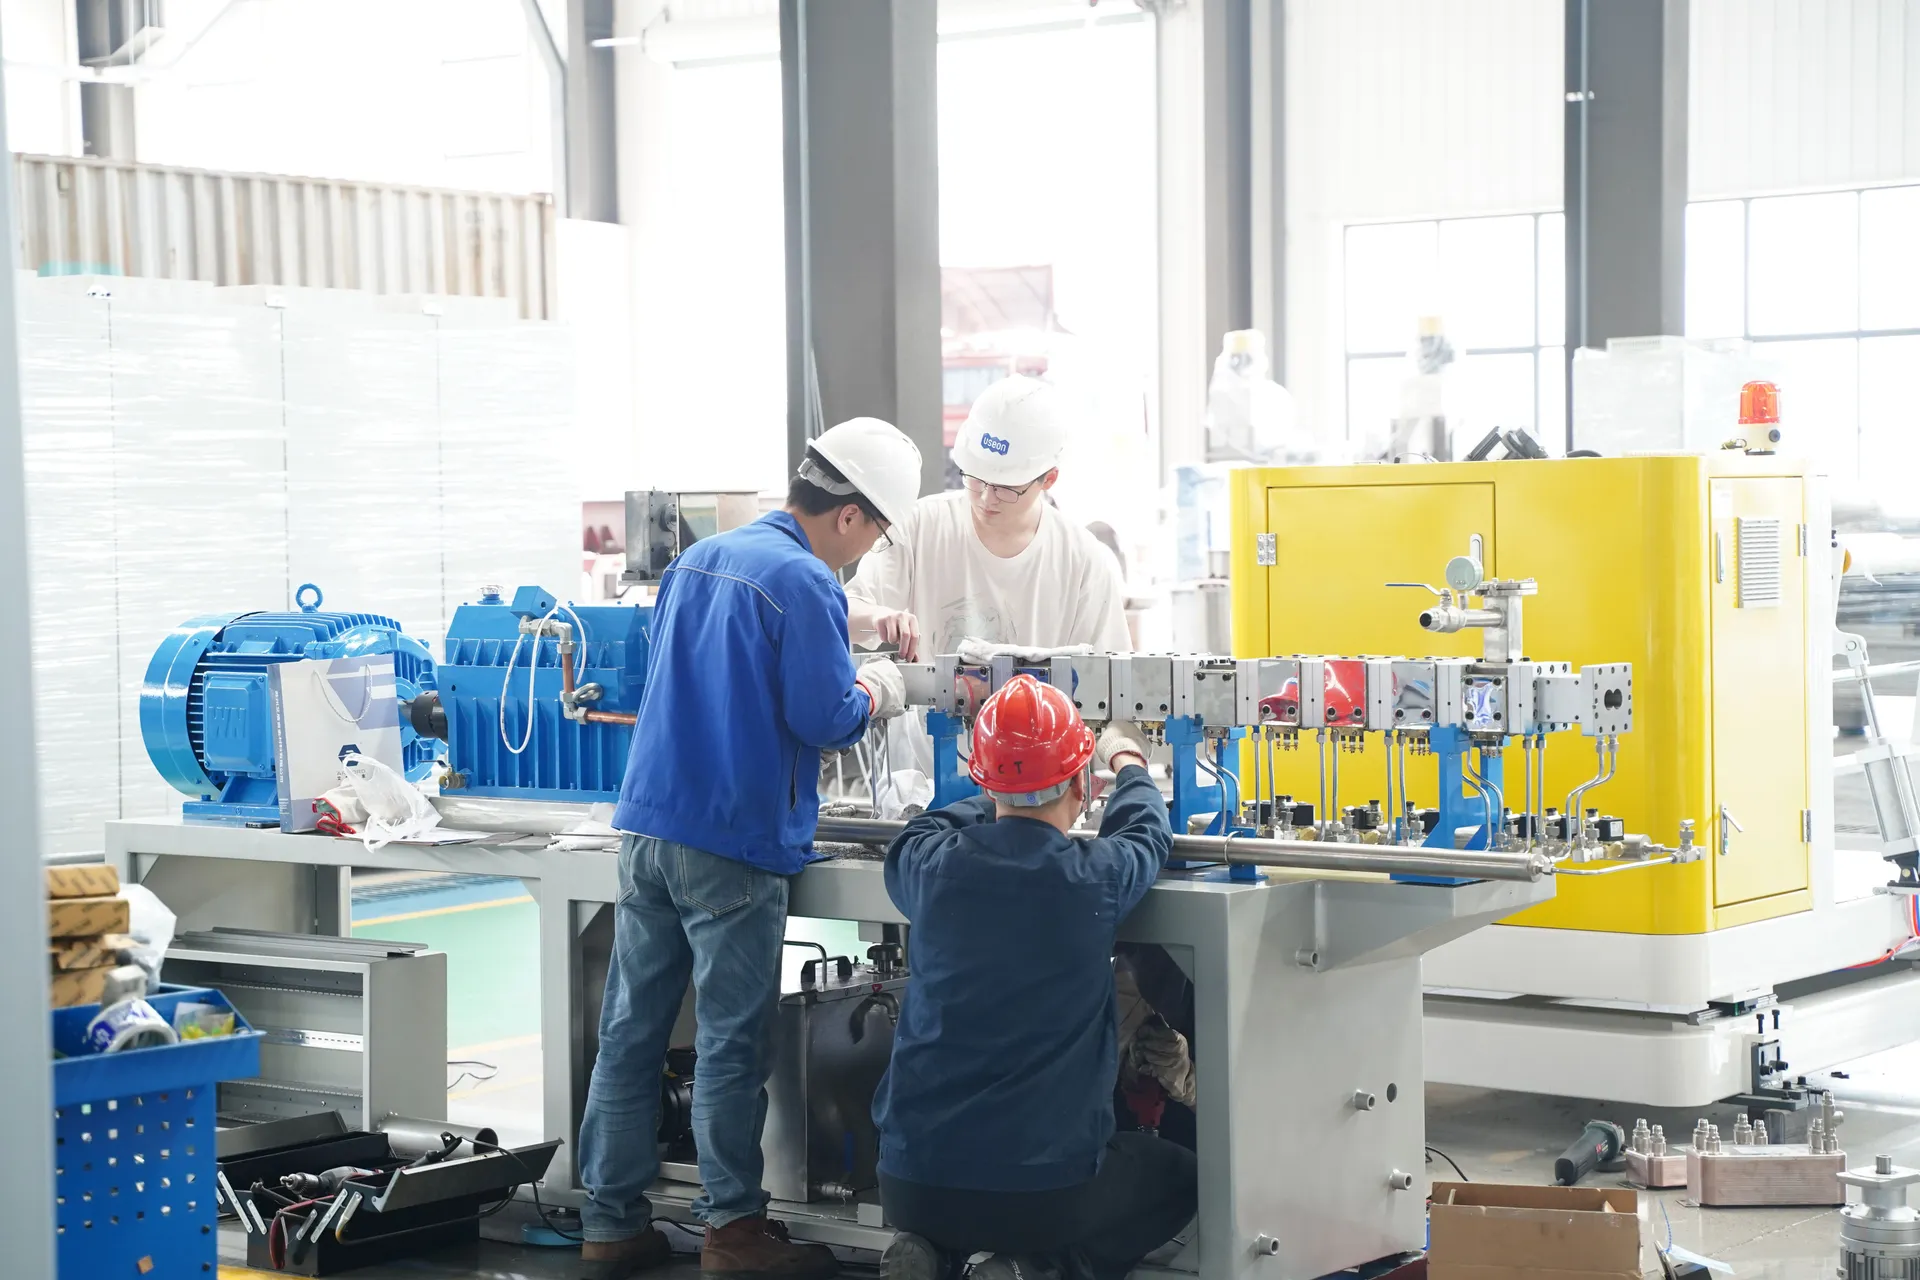
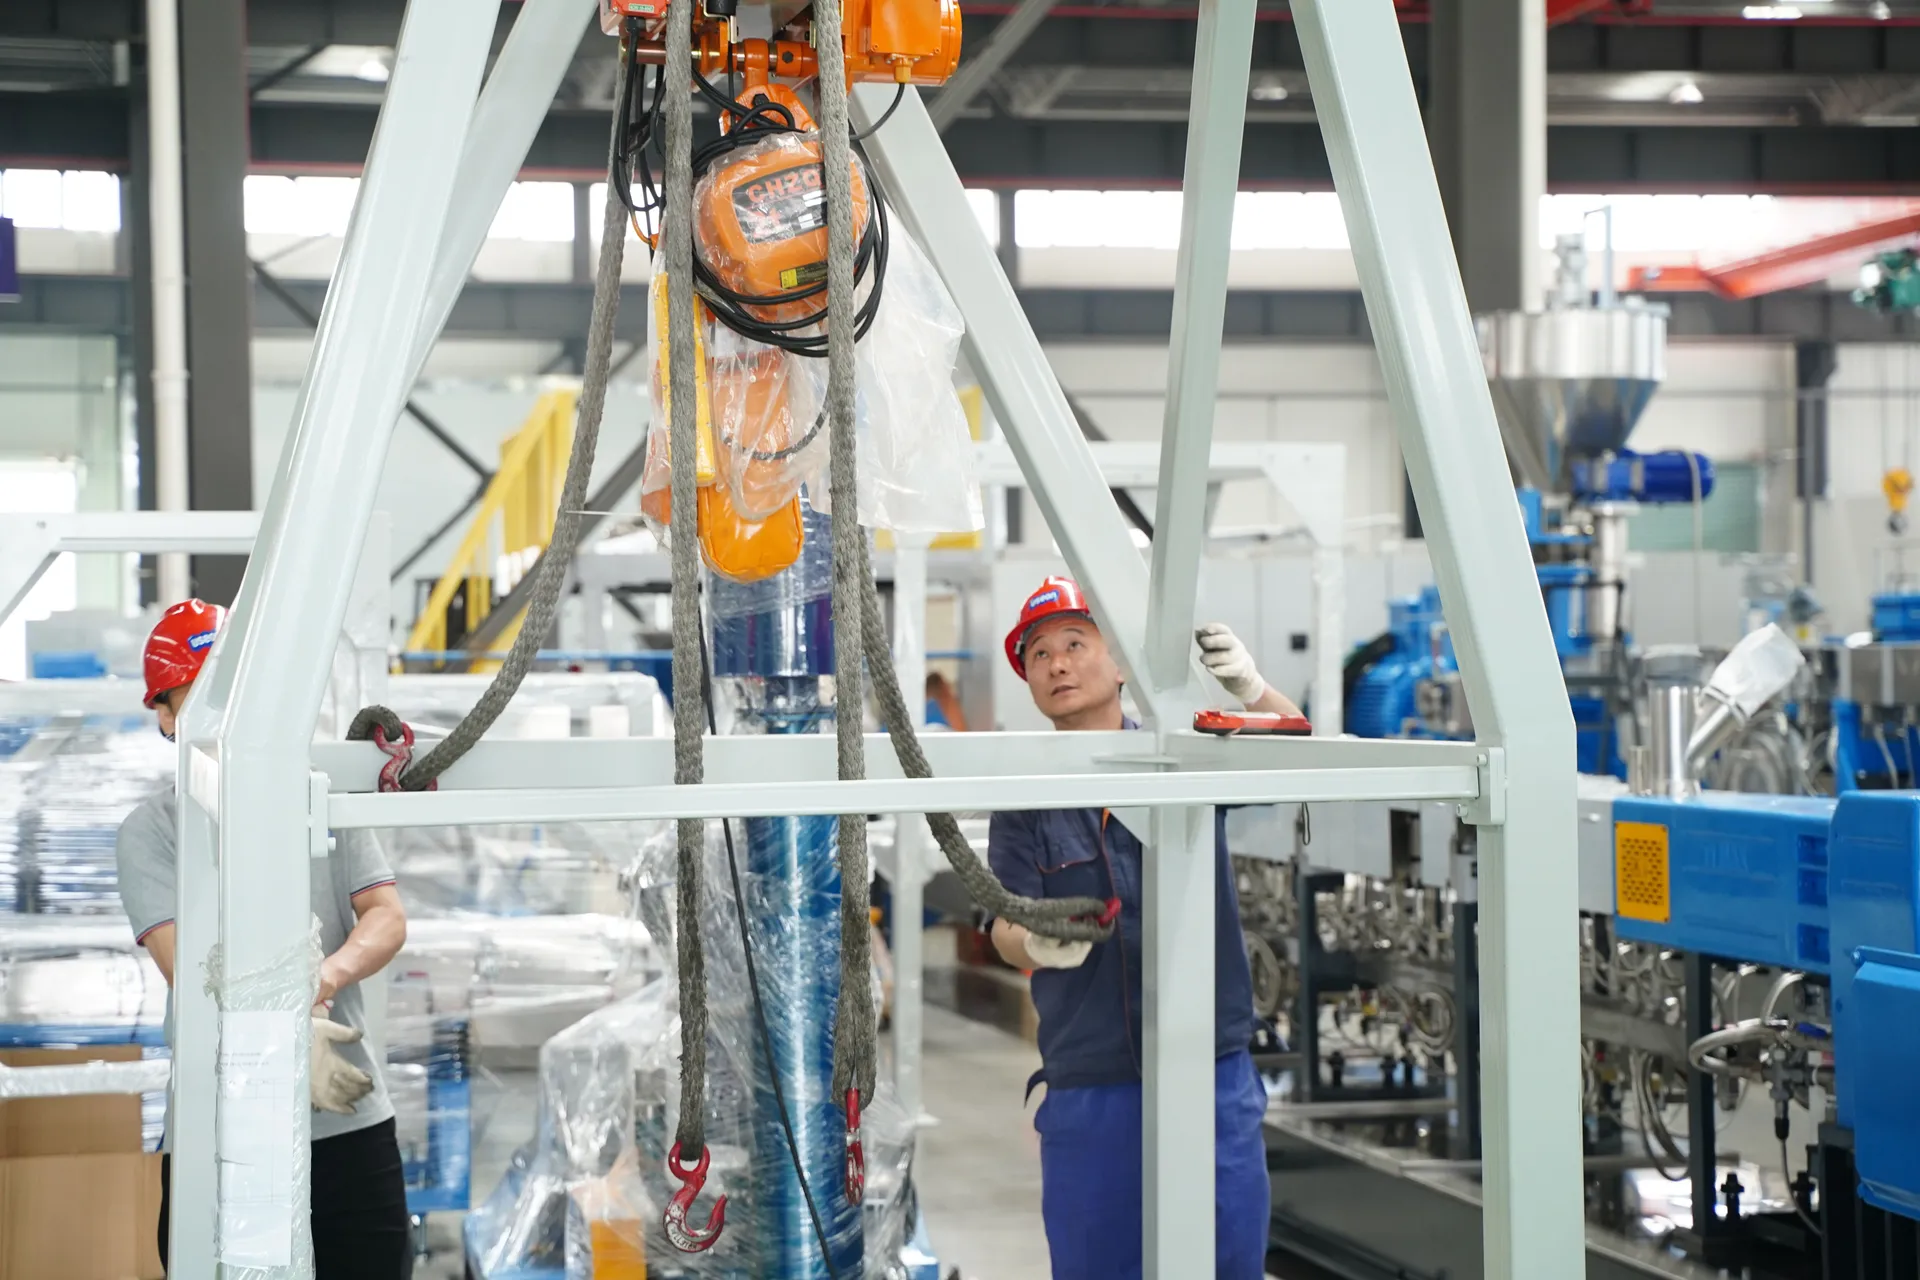
Entraînement, réducteur et partie procédé sont réunis dans notre hall d’assemblage. Chaque poste contrôle son propre travail et celui du poste suivant, et chaque machine passe un contrôle final en usine avant expédition.
Suite · Équipements auxiliaires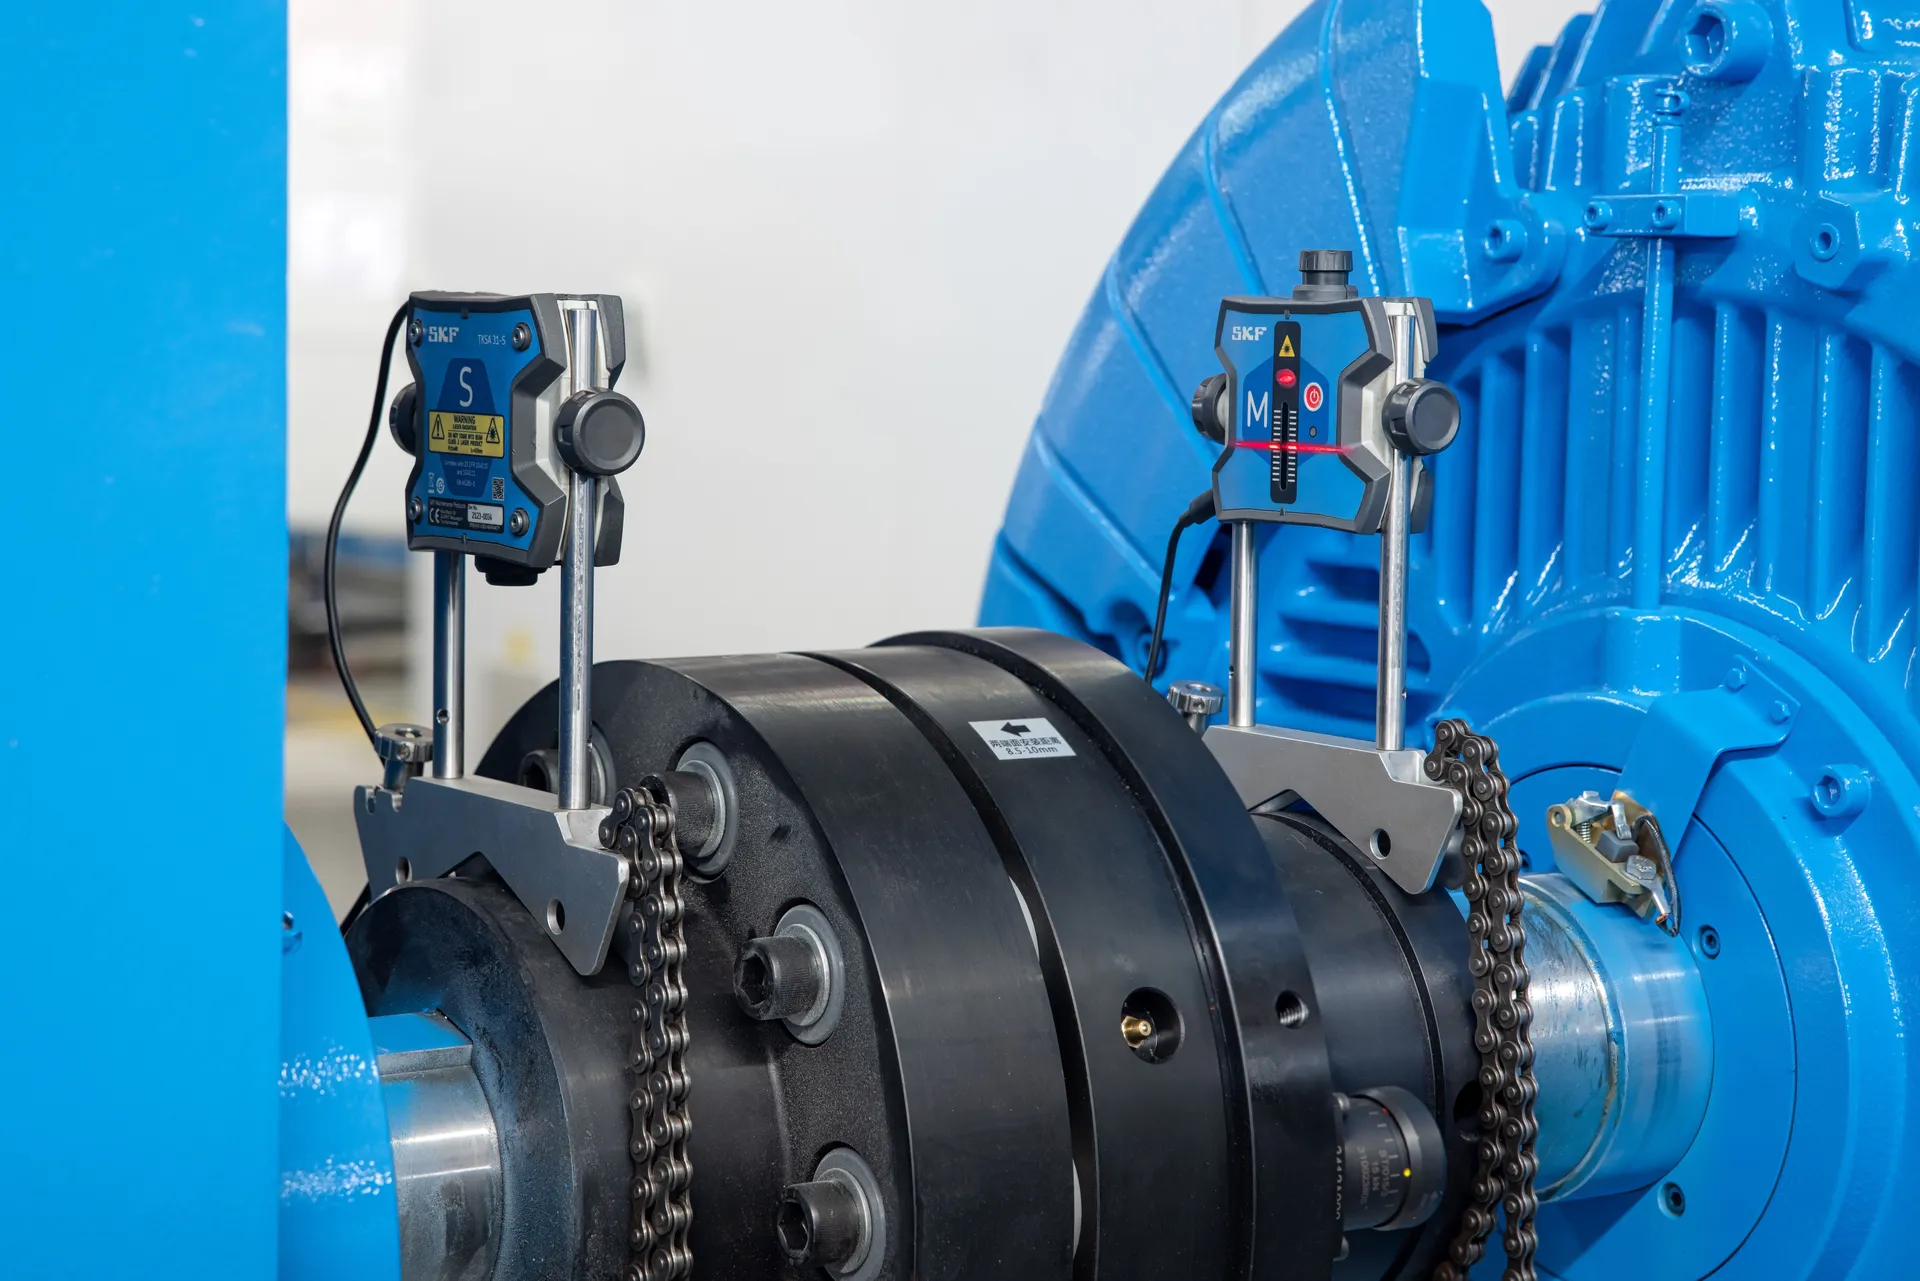
Chaque machine, à chaque fois
- AlignementFaux-rond de l’accouplement et coaxialité réducteur–fourreau mesurés ; niveaux de précision sur l’assemblage bivis
- RéducteurEssai à vide filmé avant montage ; portée des dentures vérifiée au contrôle final
- ÉlectricitéMise en service, essai fonctionnel et contrôles de sécurité électrique
- Contrôle finalVérification par rapport à votre commande ; la plaque signalétique n’est posée qu’une fois le contrôle réussi
- DossierConfiguration des vis et du fourreau, plaques signalétiques, état des essais et emballage photographiés et archivés
Sur demande : essais à vide et en charge, avec votre propre matière si la commande le prévoit · participation de votre équipe ou d’un inspecteur tiers au contrôle · plan d’inspection et d’essais avec points d’arrêt et points témoins.
Équipements auxiliaires et intégration
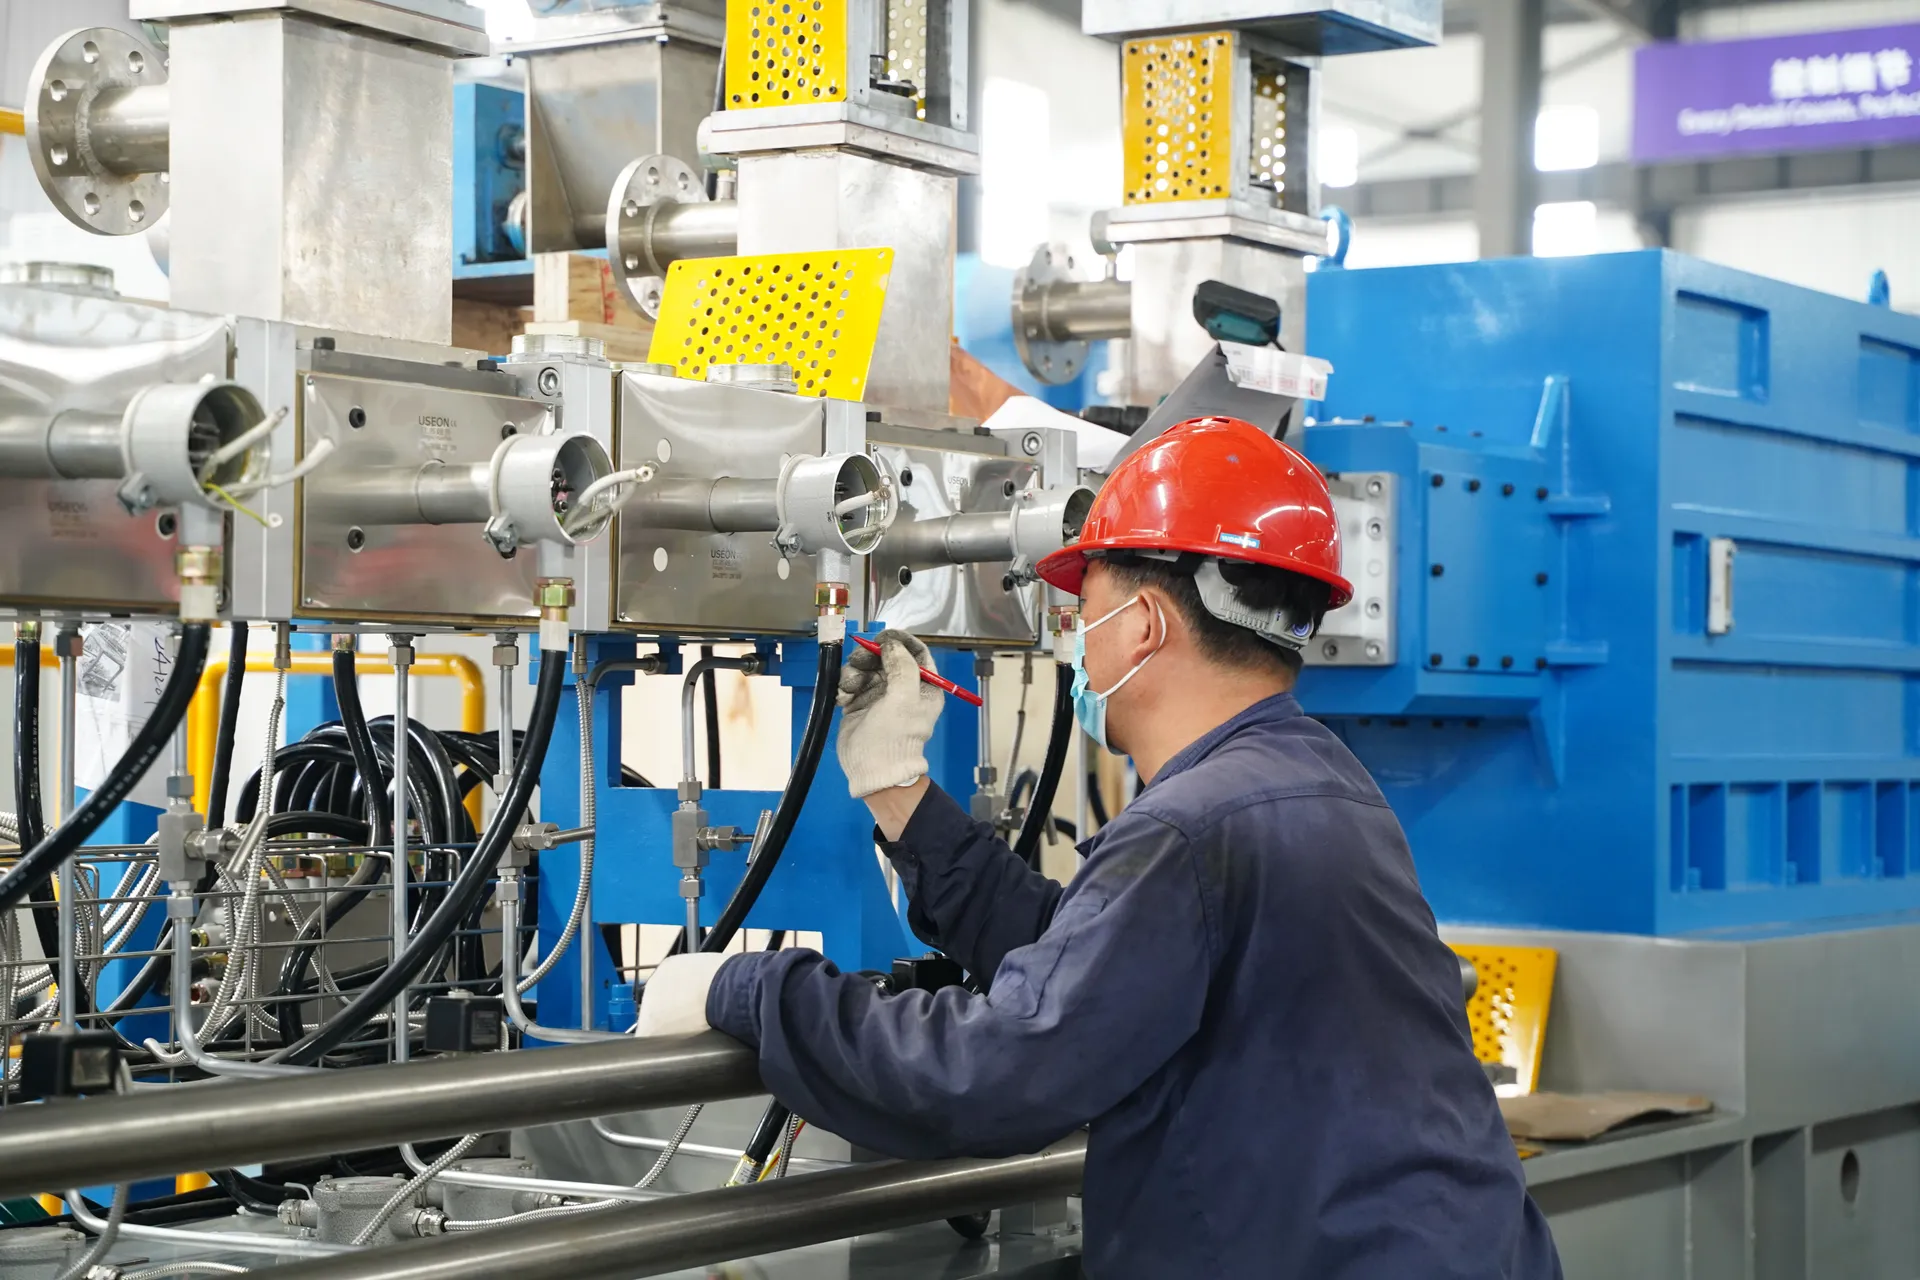
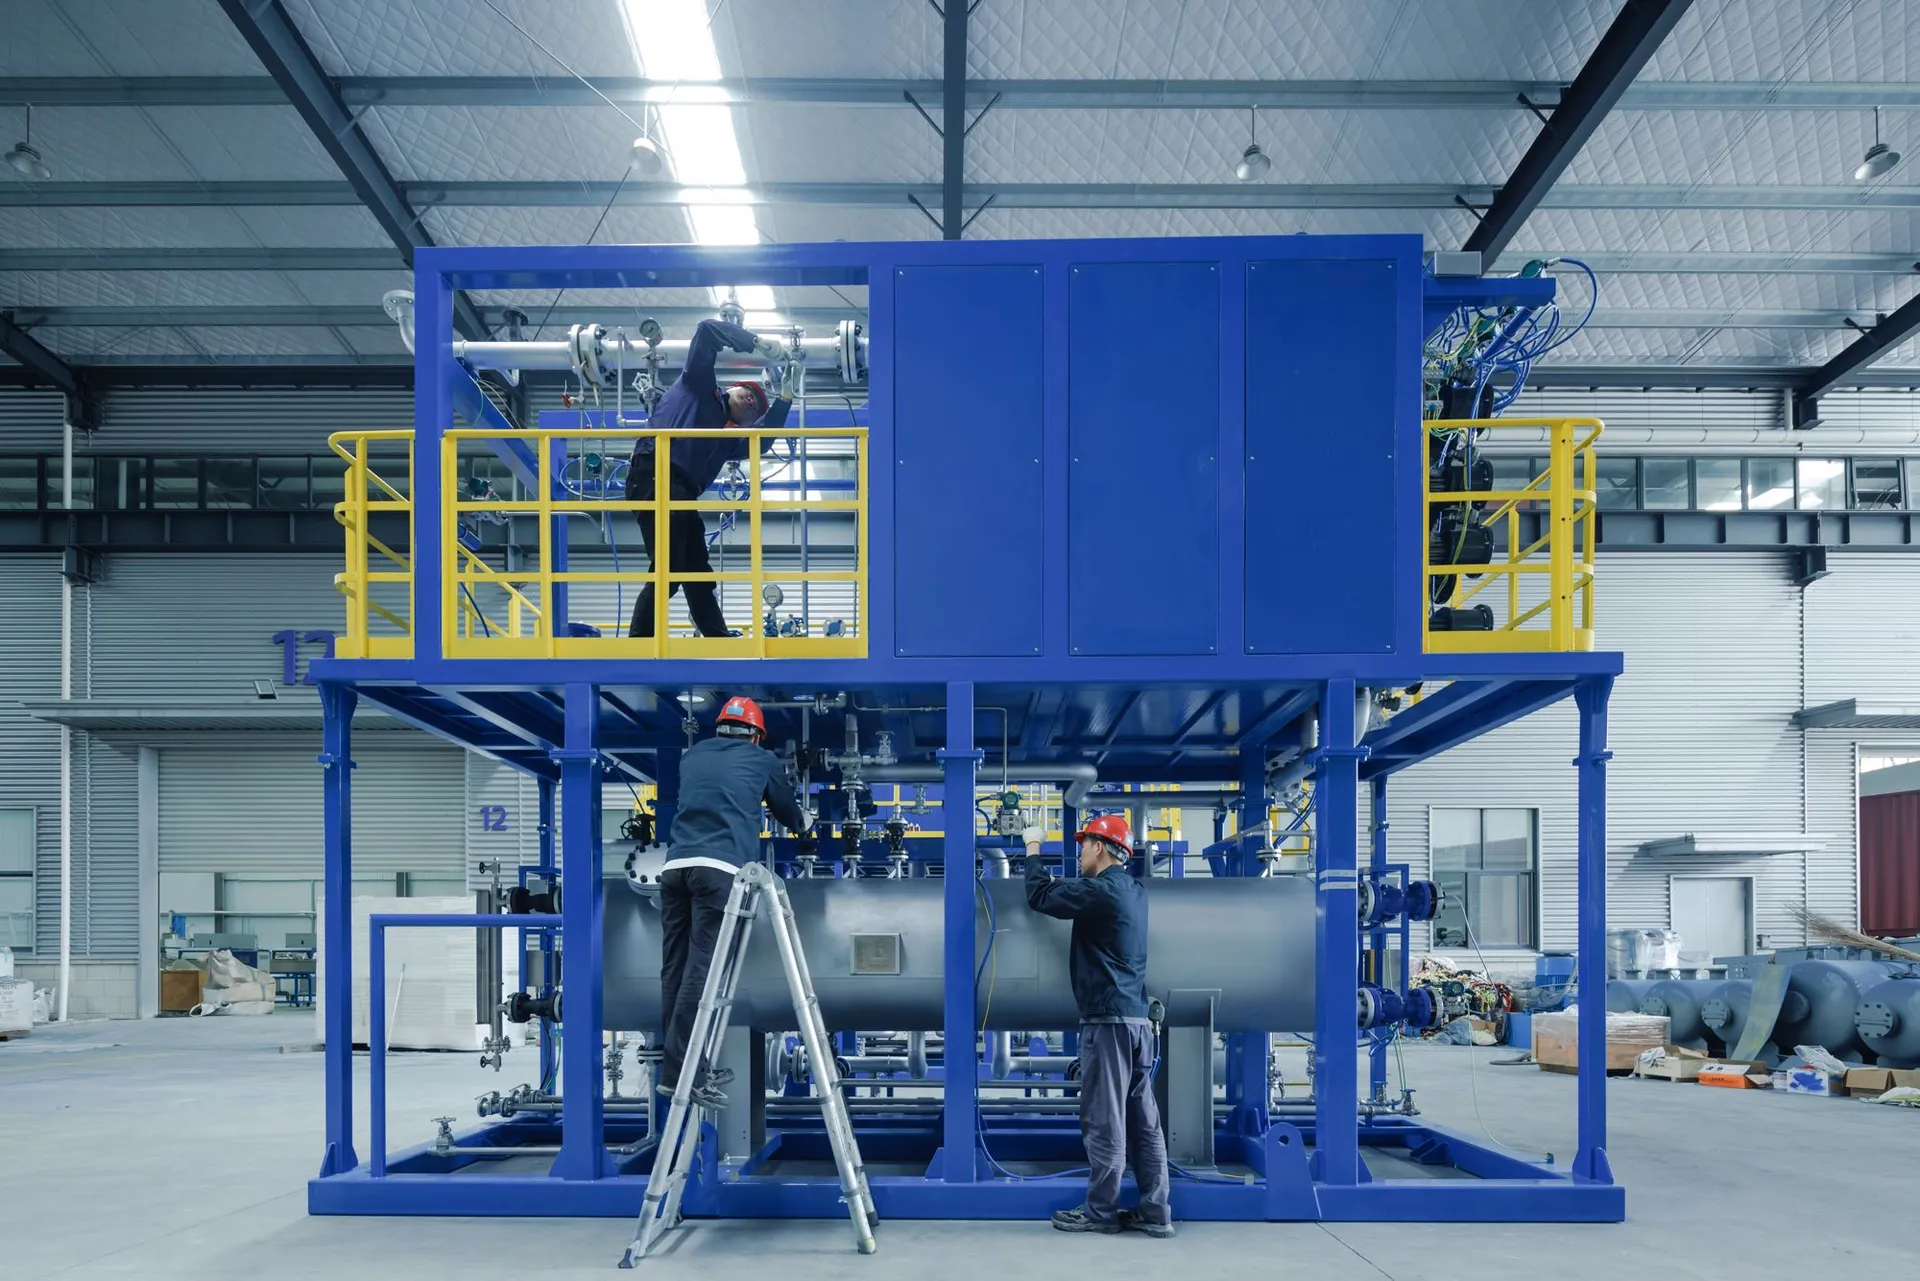
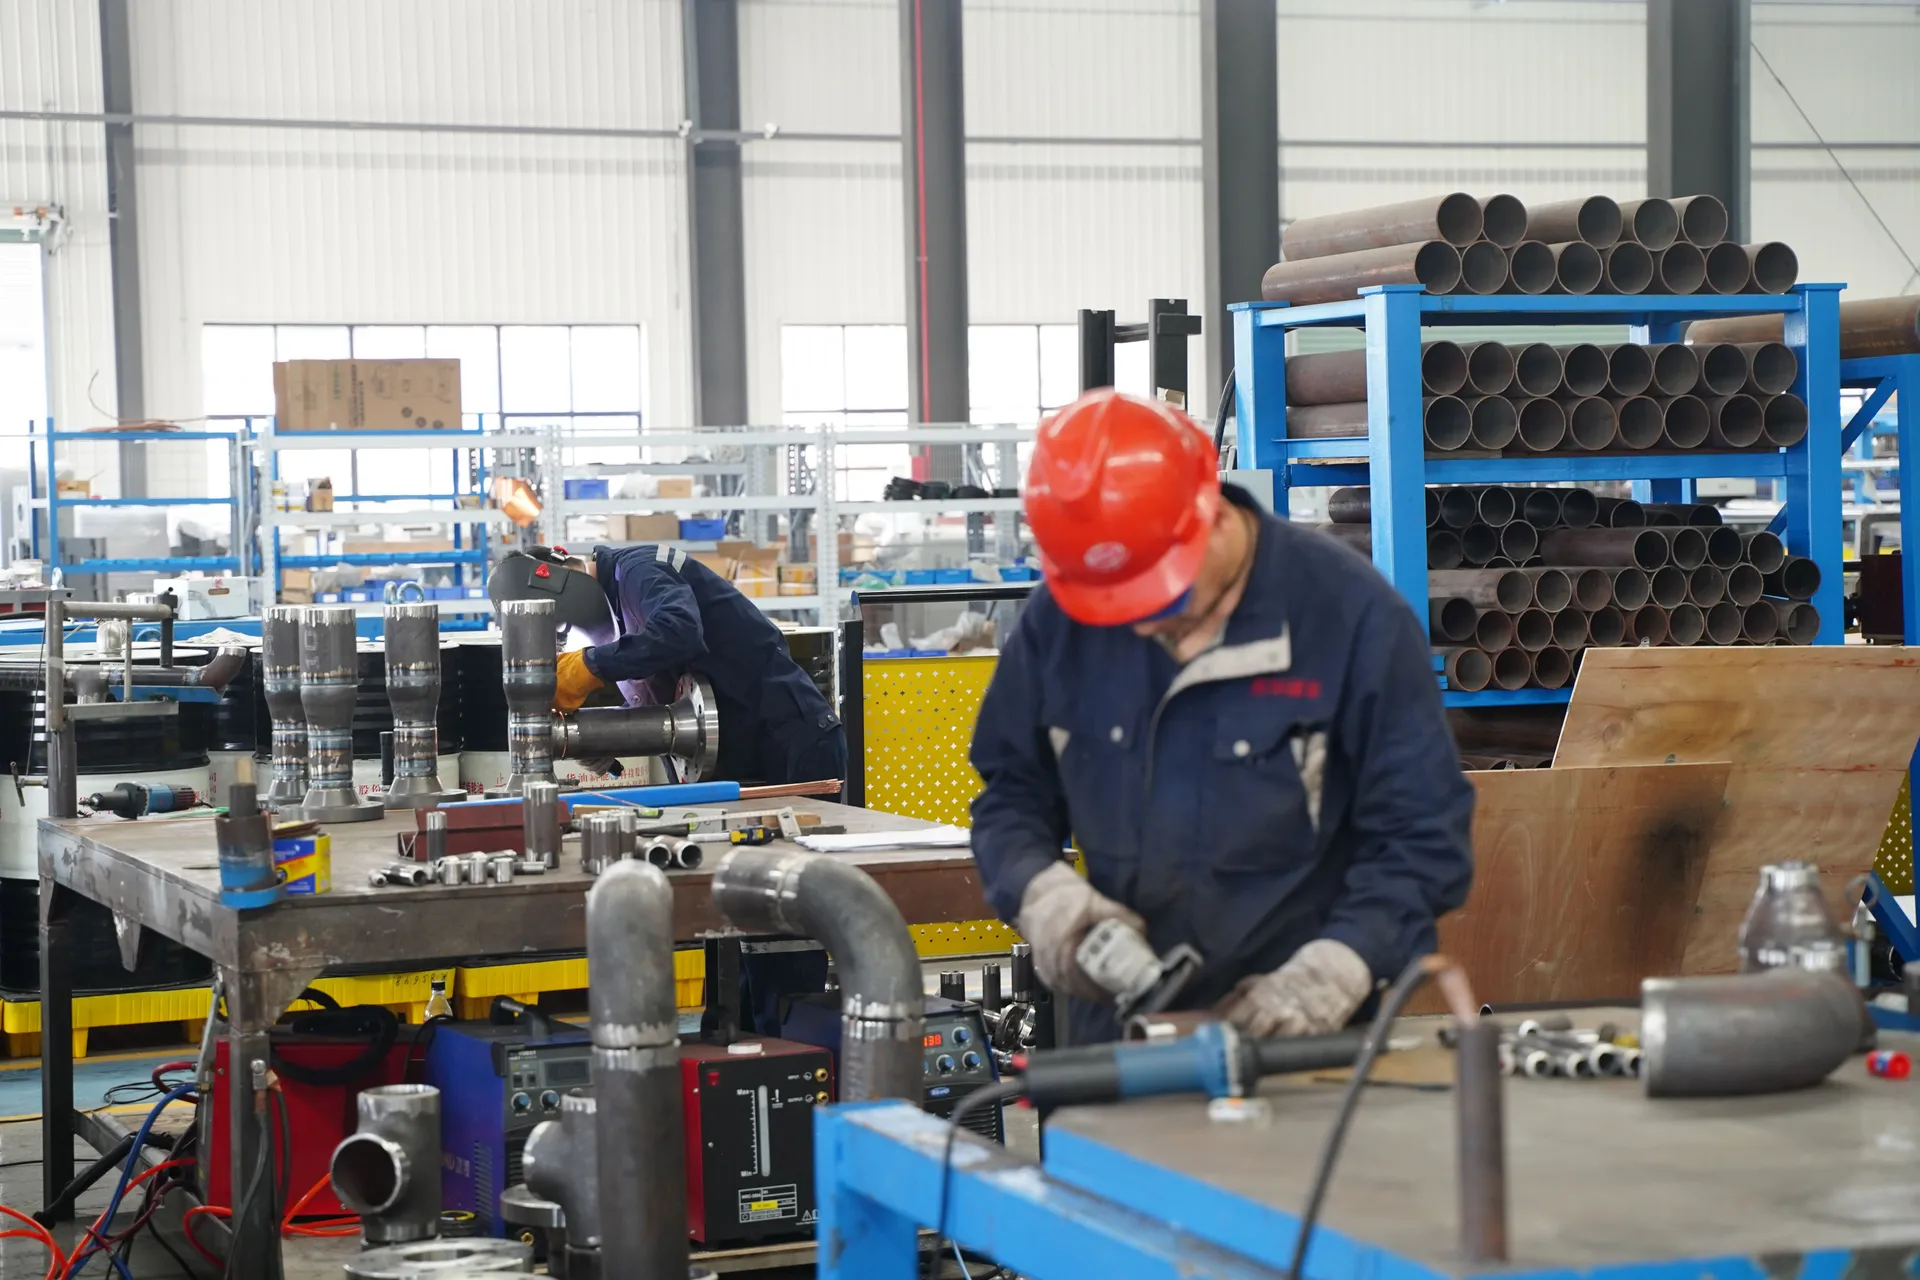
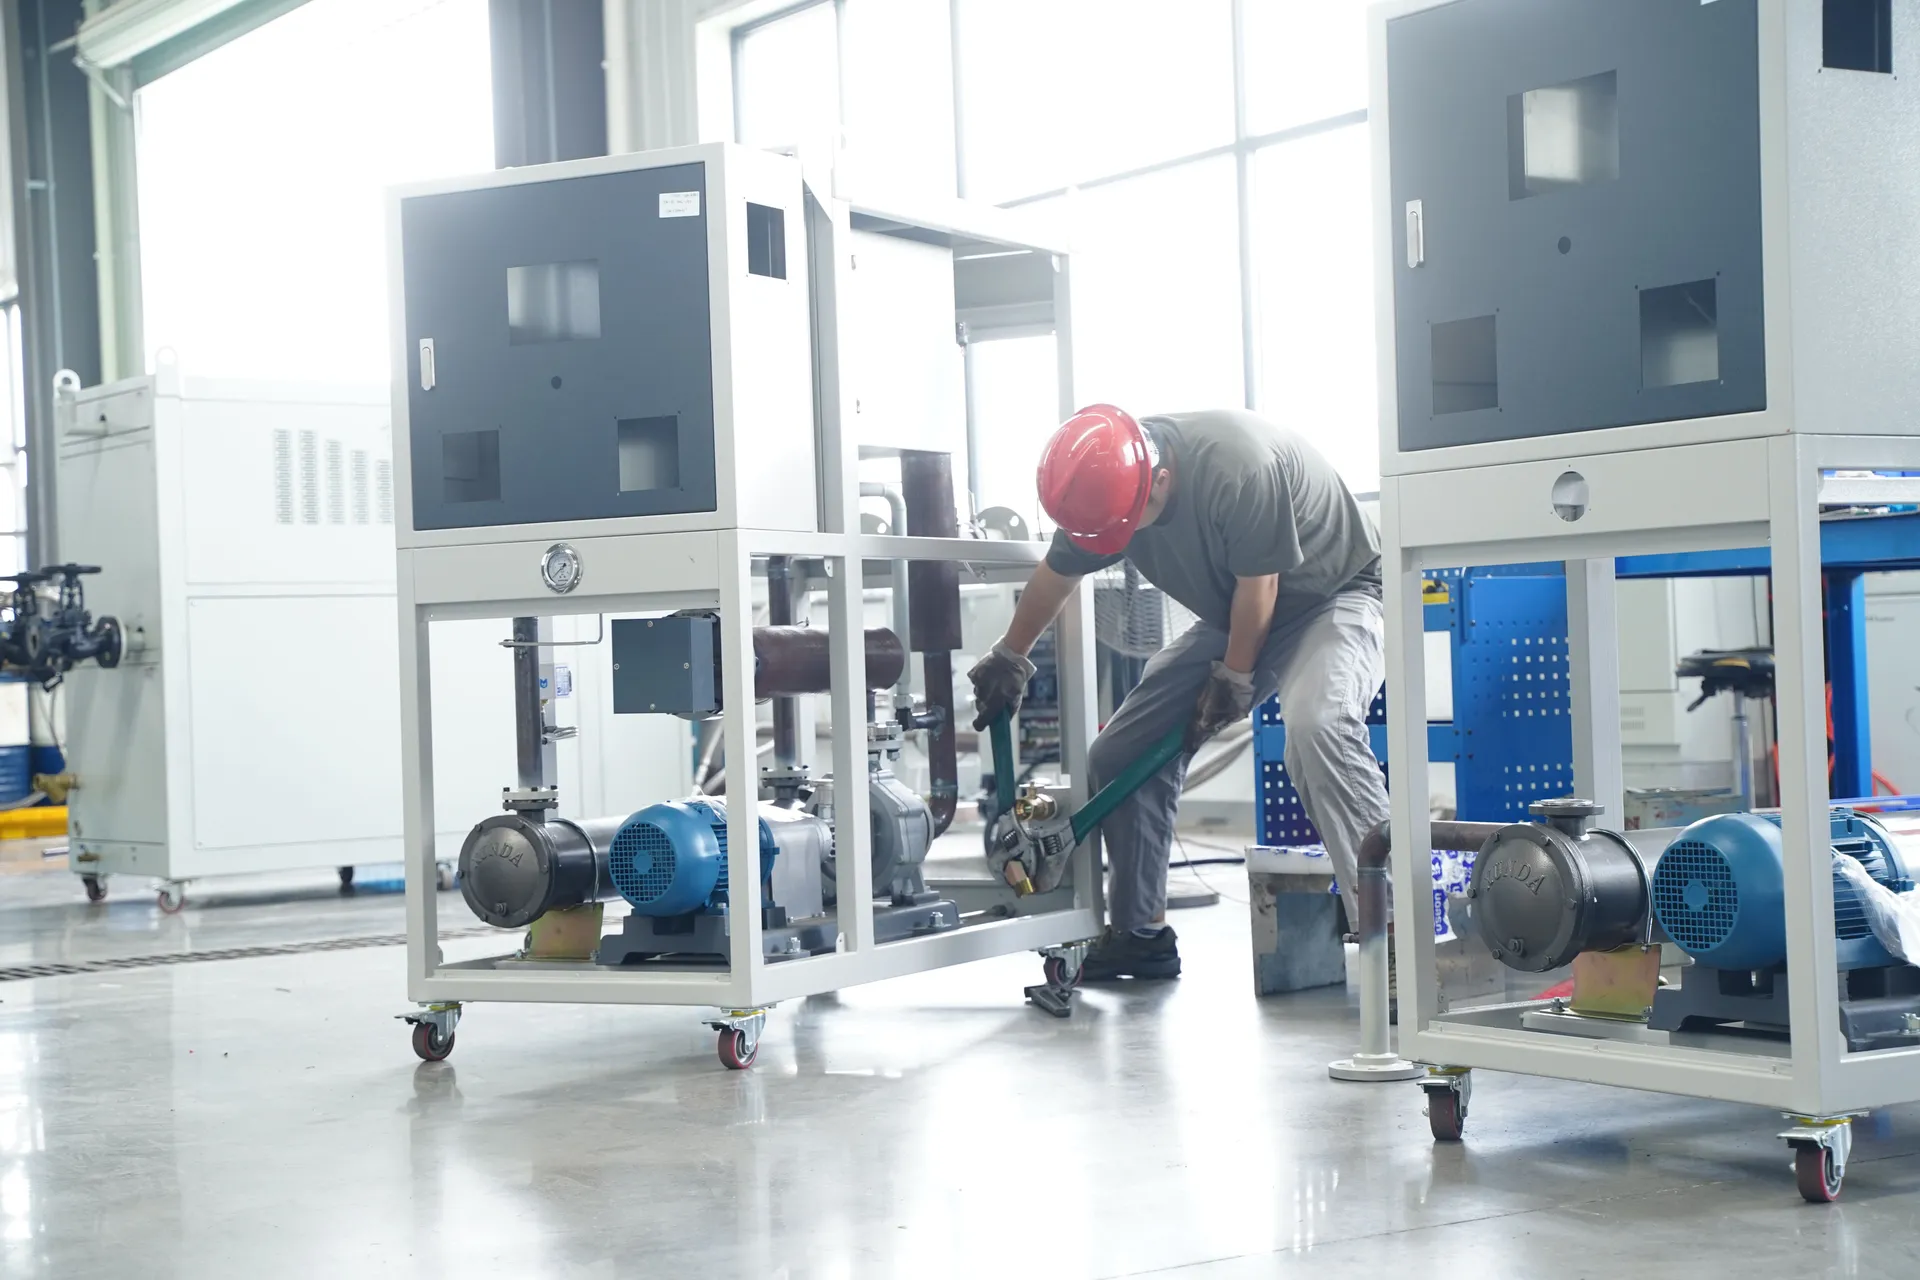
Au-delà de l’extrudeuse : groupes de thermorégulation, tuyauteries et équipements auxiliaires qui composent une ligne complète. Le soudage suit des modes opératoires qualifiés et est réalisé par des soudeurs certifiés ; la radiographie des soudures et le ressuage sont confiés à un laboratoire extérieur accrédité.
Chaque pièce est traçable
- FourreauxAvec numéro de série
- Éléments de visMarqués au laser avec la matière et le type
- RéducteursPoinçonnés après contrôle réussi
- Moteurs et variateursNuméros de série enregistrés et photographiés
Venez voir par vous-même
Visitez nos halls d’usinage, de contrôle et d’assemblage à Jurong, assistez au contrôle final de votre machine ou apportez votre matière : notre ligne de laboratoire accepte les essais clients.
- ISO 9001:2015
- ISO 14001:2015
- ISO 45001:2018
- CE · 2006/42/CE
- Entreprise de haute technologie