
Produkcja i jakość
Elementy ślimakowe i segmenty cylindra decydują o tym, jak pracuje wytłaczarka. Obrabiamy je i mierzymy we własnym warsztacie w Jurong w prowincji Jiangsu, a następnie montujemy i osiujemy wytłaczarkę na własnej hali montażowej.
- Zakład w Jurong
- 46 000+m²
- Średnica ślimaka (wytłaczarka jednoślimakowa), do
- Ø500mm
- Projektowanie i produkcja wytłaczarek do tworzyw sztucznych
- ISO 9001
Materiał i obróbka cieplna
Żywotność elementu zaczyna się od stali. Dobieramy gatunek do materiału, który będą Państwo przetwarzać, i określamy obróbkę cieplną nadającą mu odpowiednią twardość.
Dalej · Obróbka- Pręt kutyKupowany od renomowanych producentów stali, kuty w hucie
- Cięcie na długośćCięcie piłą i elektrodrążenie drutowe w naszym warsztacie
- Obróbka zgrubnaToczenie i frezowanie do kształtu zbliżonego do końcowego
- HartowanieHartowanie wysokotemperaturowe stali szybkotnącej 6542
- Odpuszczanie × 3Trzy cykle wysokotemperaturowe zmniejszają naprężenia wewnętrzne
Obróbkę cieplną wykonuje wyspecjalizowany partner zgodnie z naszą specyfikacją.
| Gatunek stali | Typ | Typowe zastosowanie |
|---|---|---|
| W6Mo5Cr4V2 (6542) | Stal szybkotnąca | Wysoka twardość i odporność na zużycie w typowym przetwórstwie tworzyw sztucznych |
| Cr12MoV | Stal narzędziowa stopowa | Odporne na zużycie elementy do typowego przetwórstwa tworzyw sztucznych |
| WR5 · WR14 | Stal szybkotnąca wytwarzana metodą metalurgii proszków | Jednorodna struktura, lepsza odporność na zużycie i ciągliwość w najbardziej wymagających zastosowaniach |
Obróbka mechaniczna
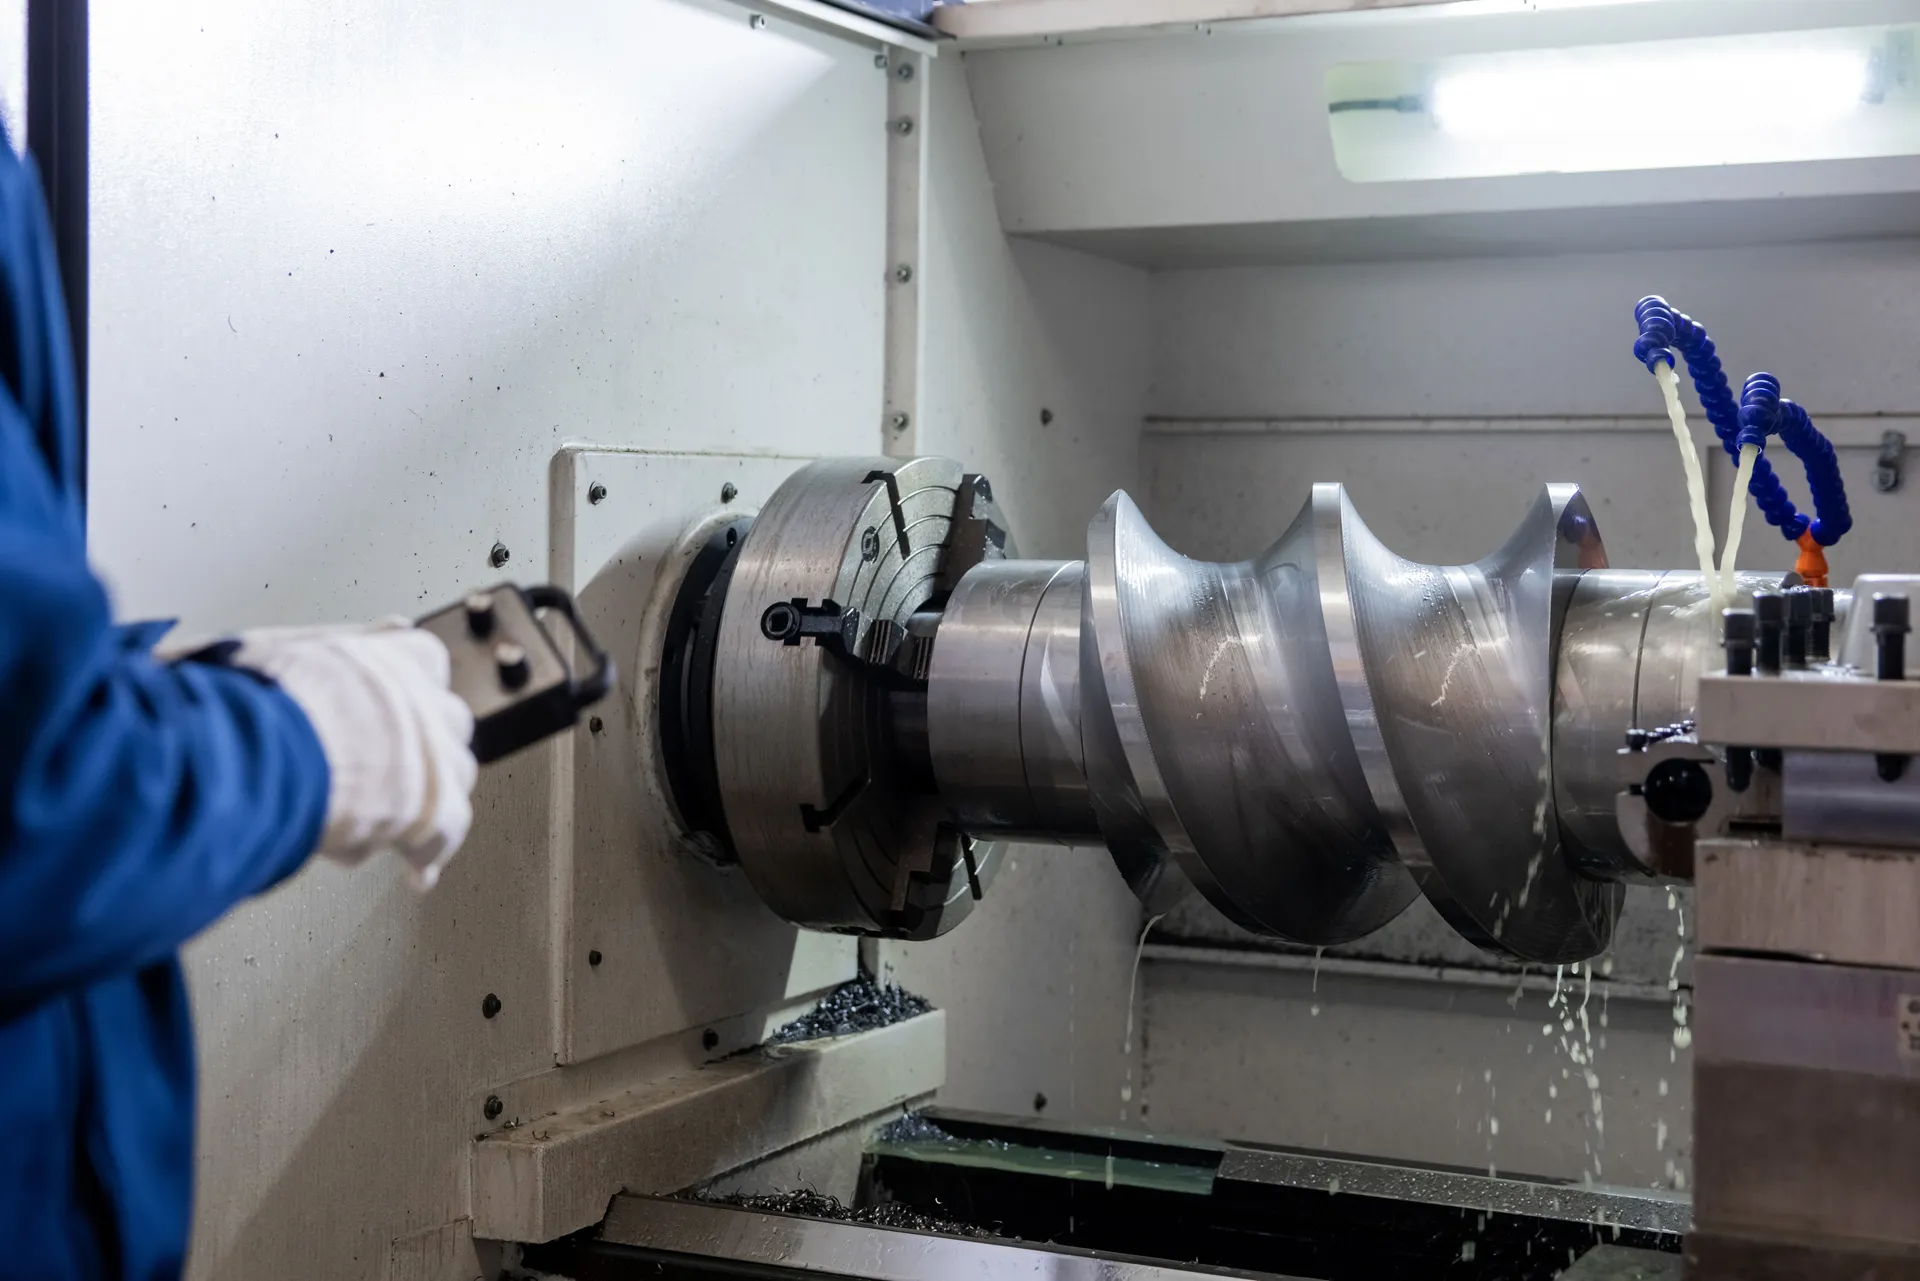
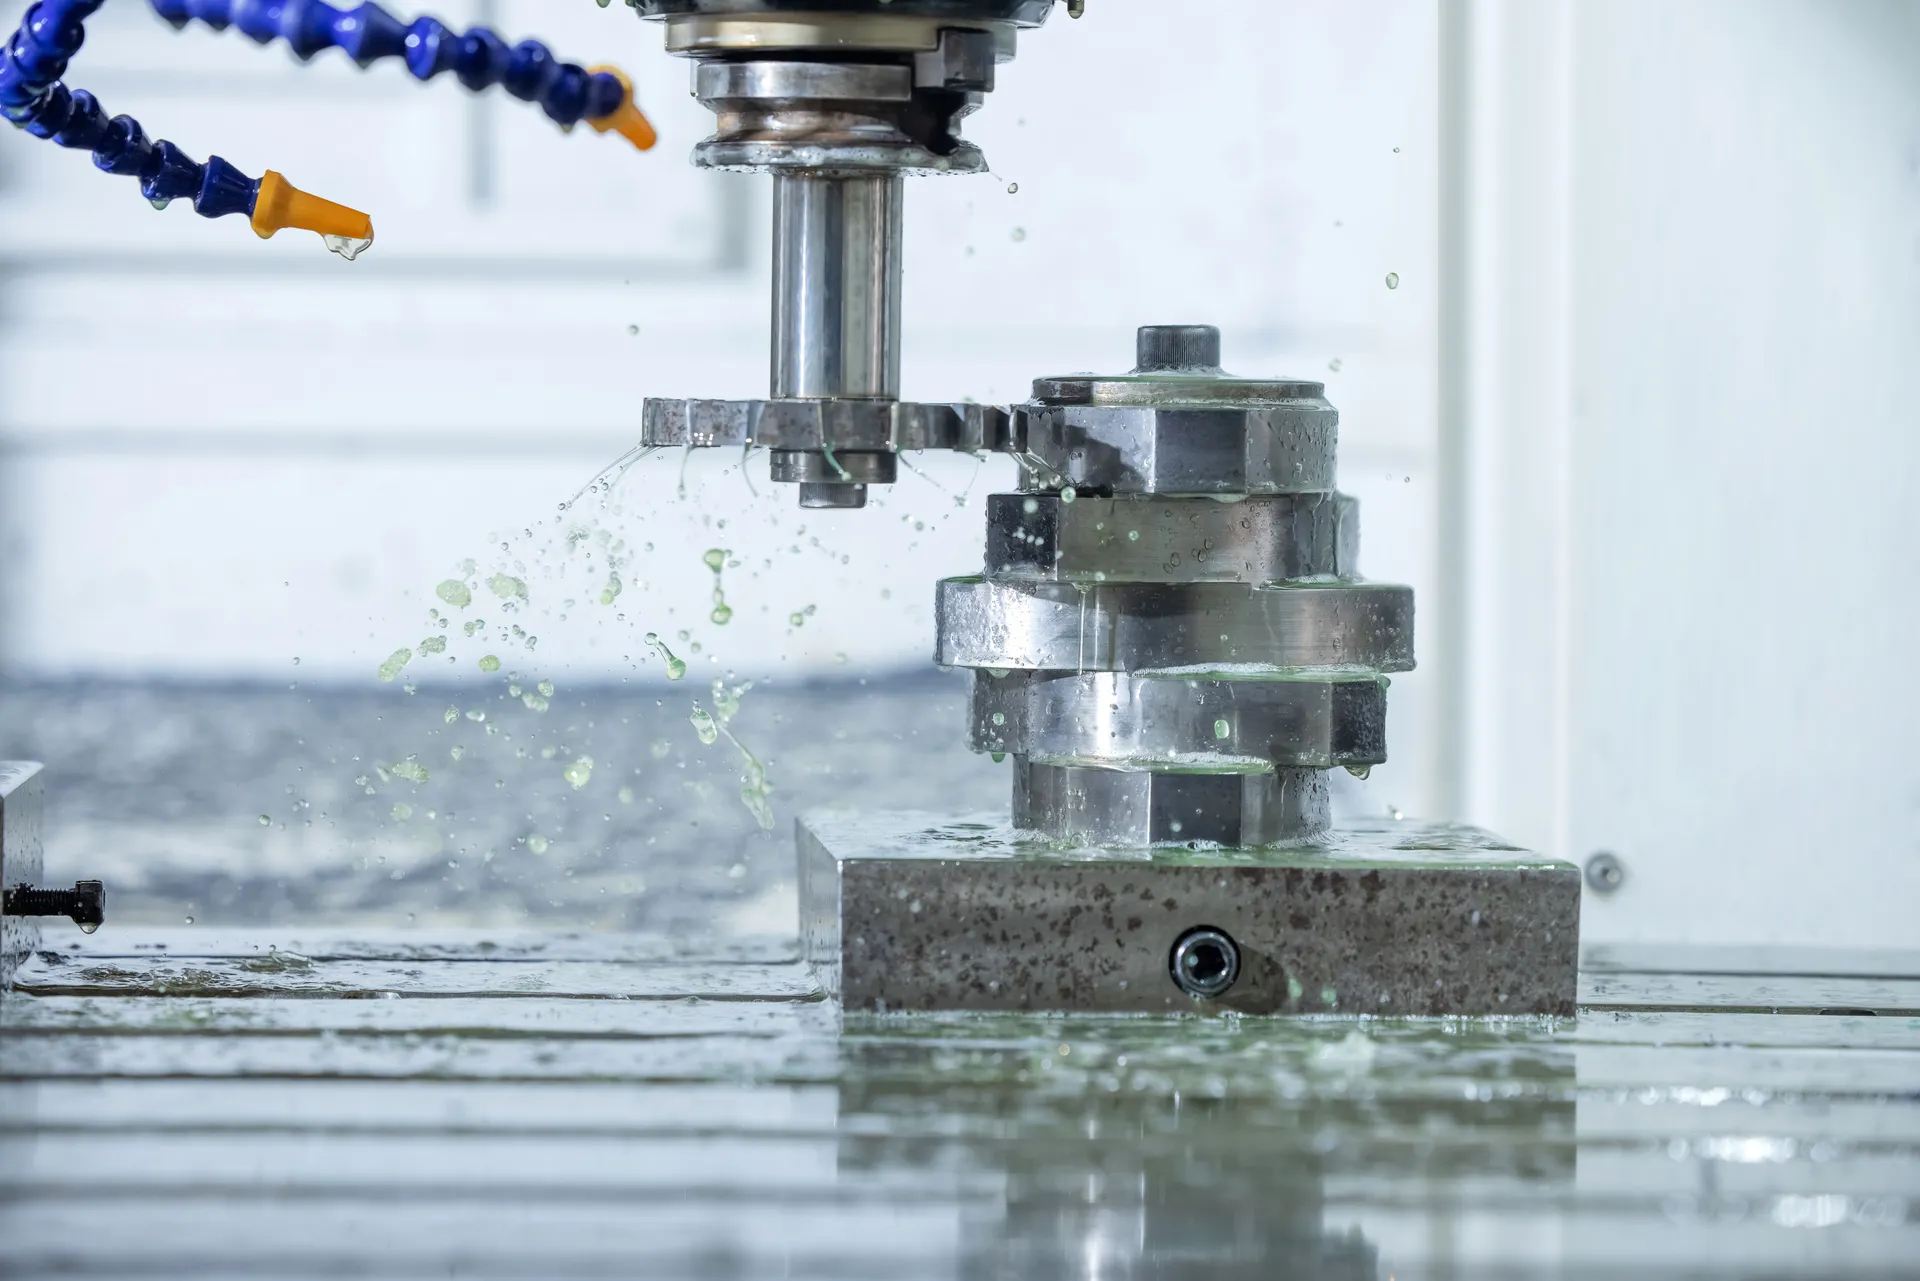
Elementy ślimakowe, elementy ugniatające i segmenty cylindra toczymy, frezujemy i wytaczamy na własnych tokarkach i centrach obróbczych.
Dalej · Szlifowanie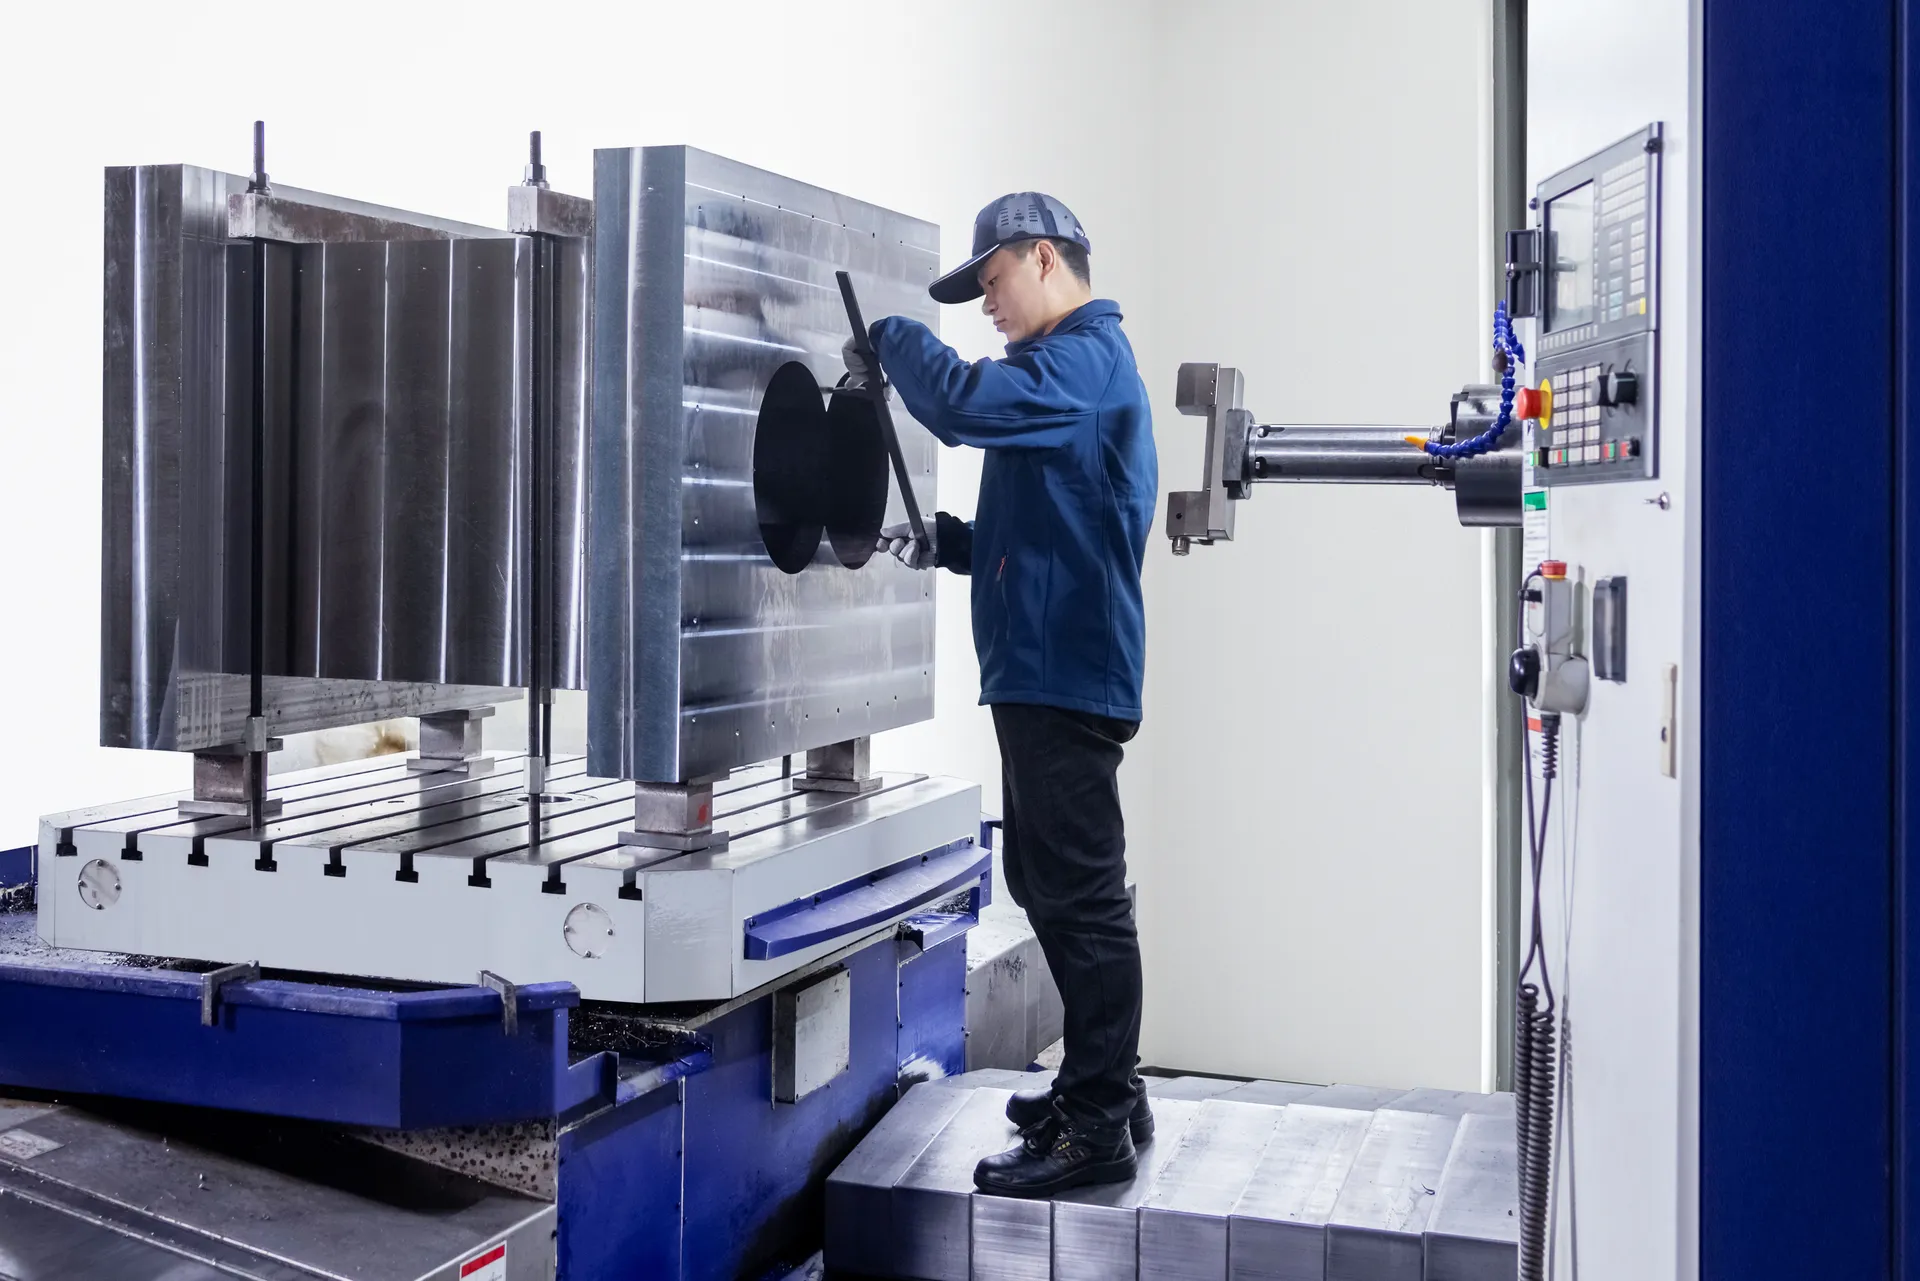
SAT360 – największa zbudowana przez nas wytłaczarka
- 400 000t/rok
- Roczna wydajność
Szlifowanie
Po obróbce cieplnej szlifujemy zwoje i powierzchnie współpracujące na wymiar końcowy, dzięki czemu ślimaki na obu wałach wzajemnie się oczyszczają przy małym, równomiernym luzie.
Dalej · Kontrola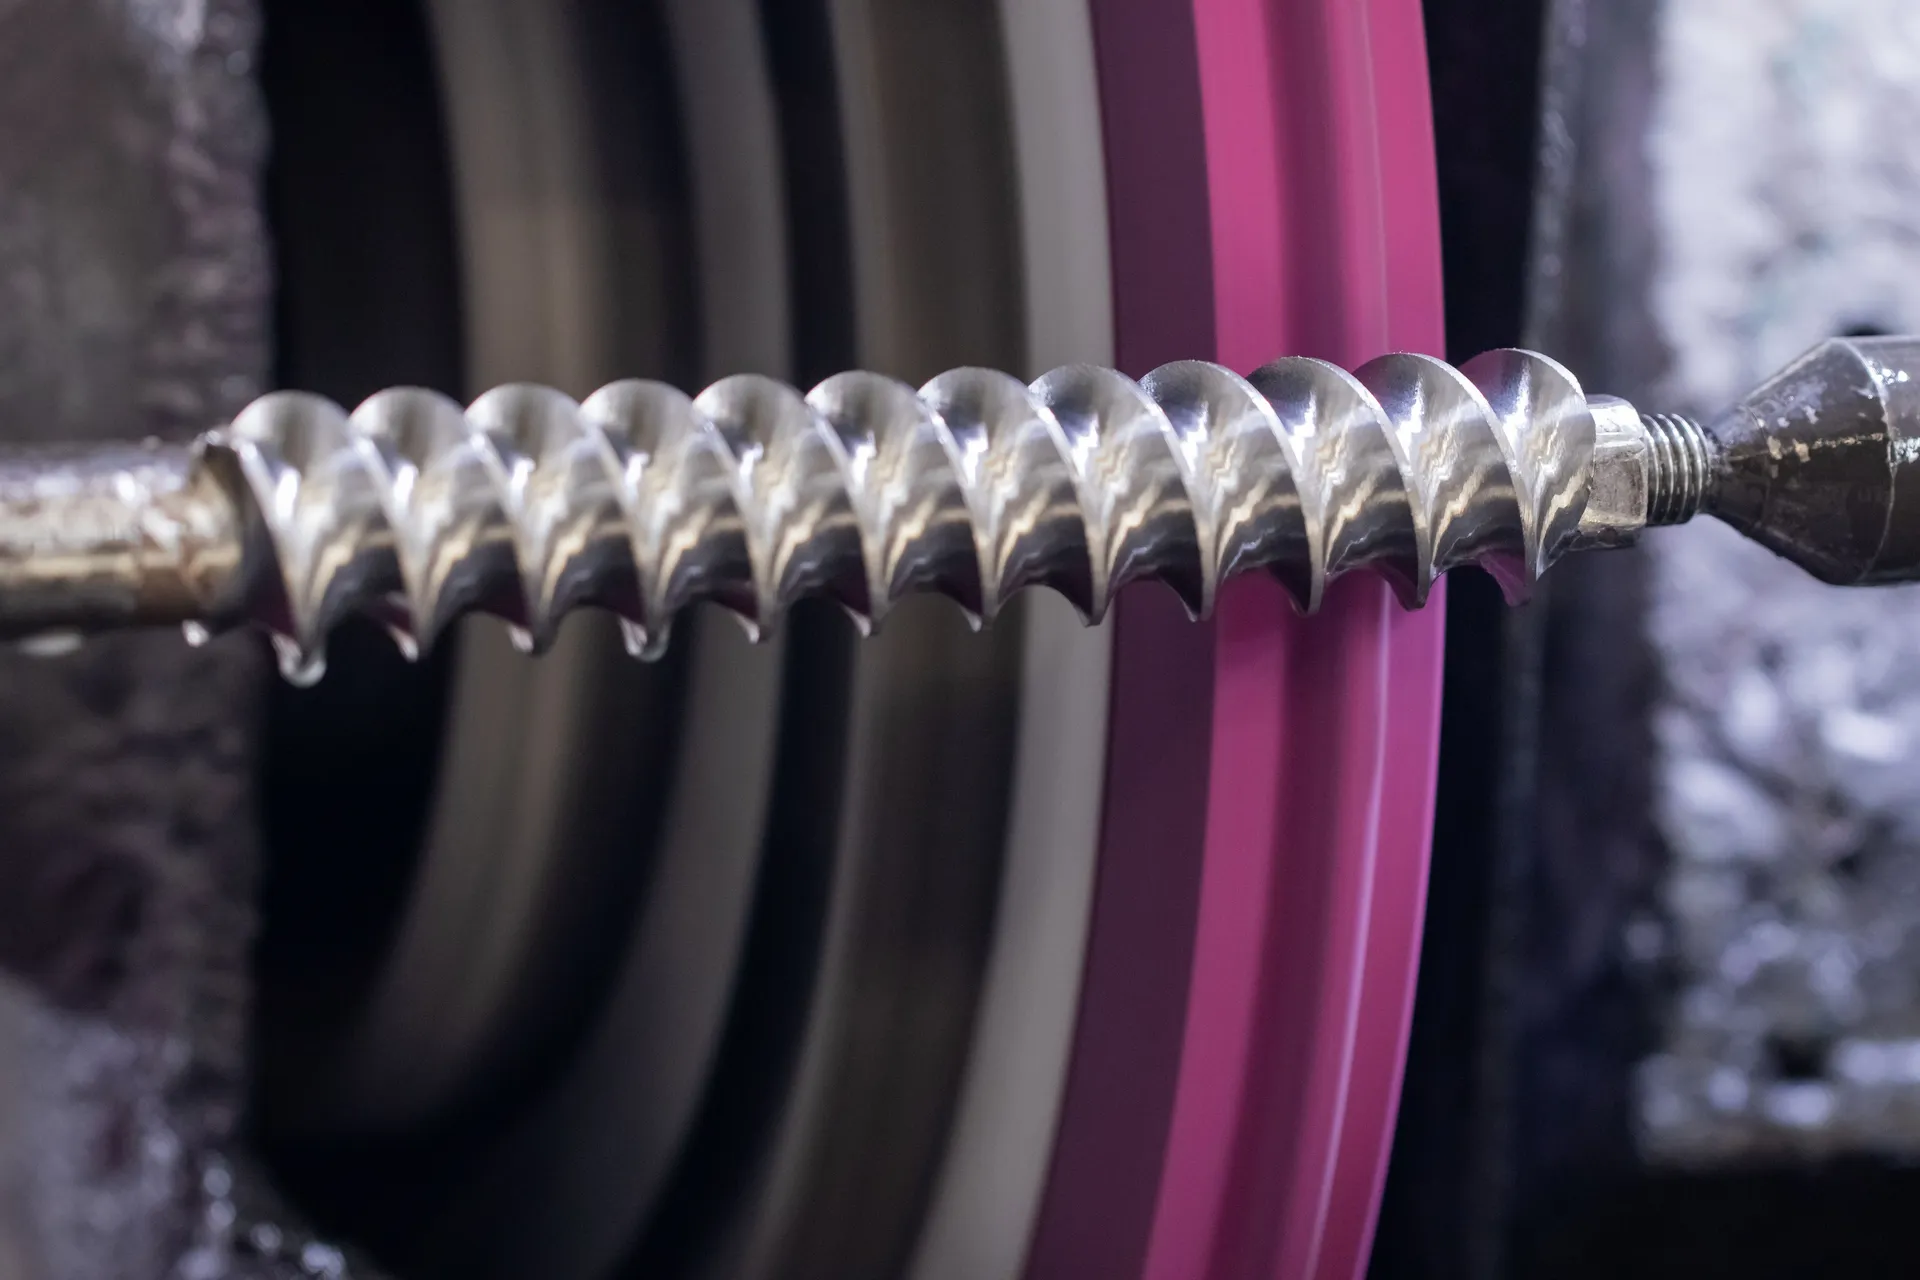
- Profil końcowyZwoje i powierzchnie współpracujące wykańczane po hartowaniu
- Równomierny luzElementy na obu wałach wzajemnie się oczyszczają
- Gładka powierzchniaMniej materiału przywiera do ślimaka
Kontrola
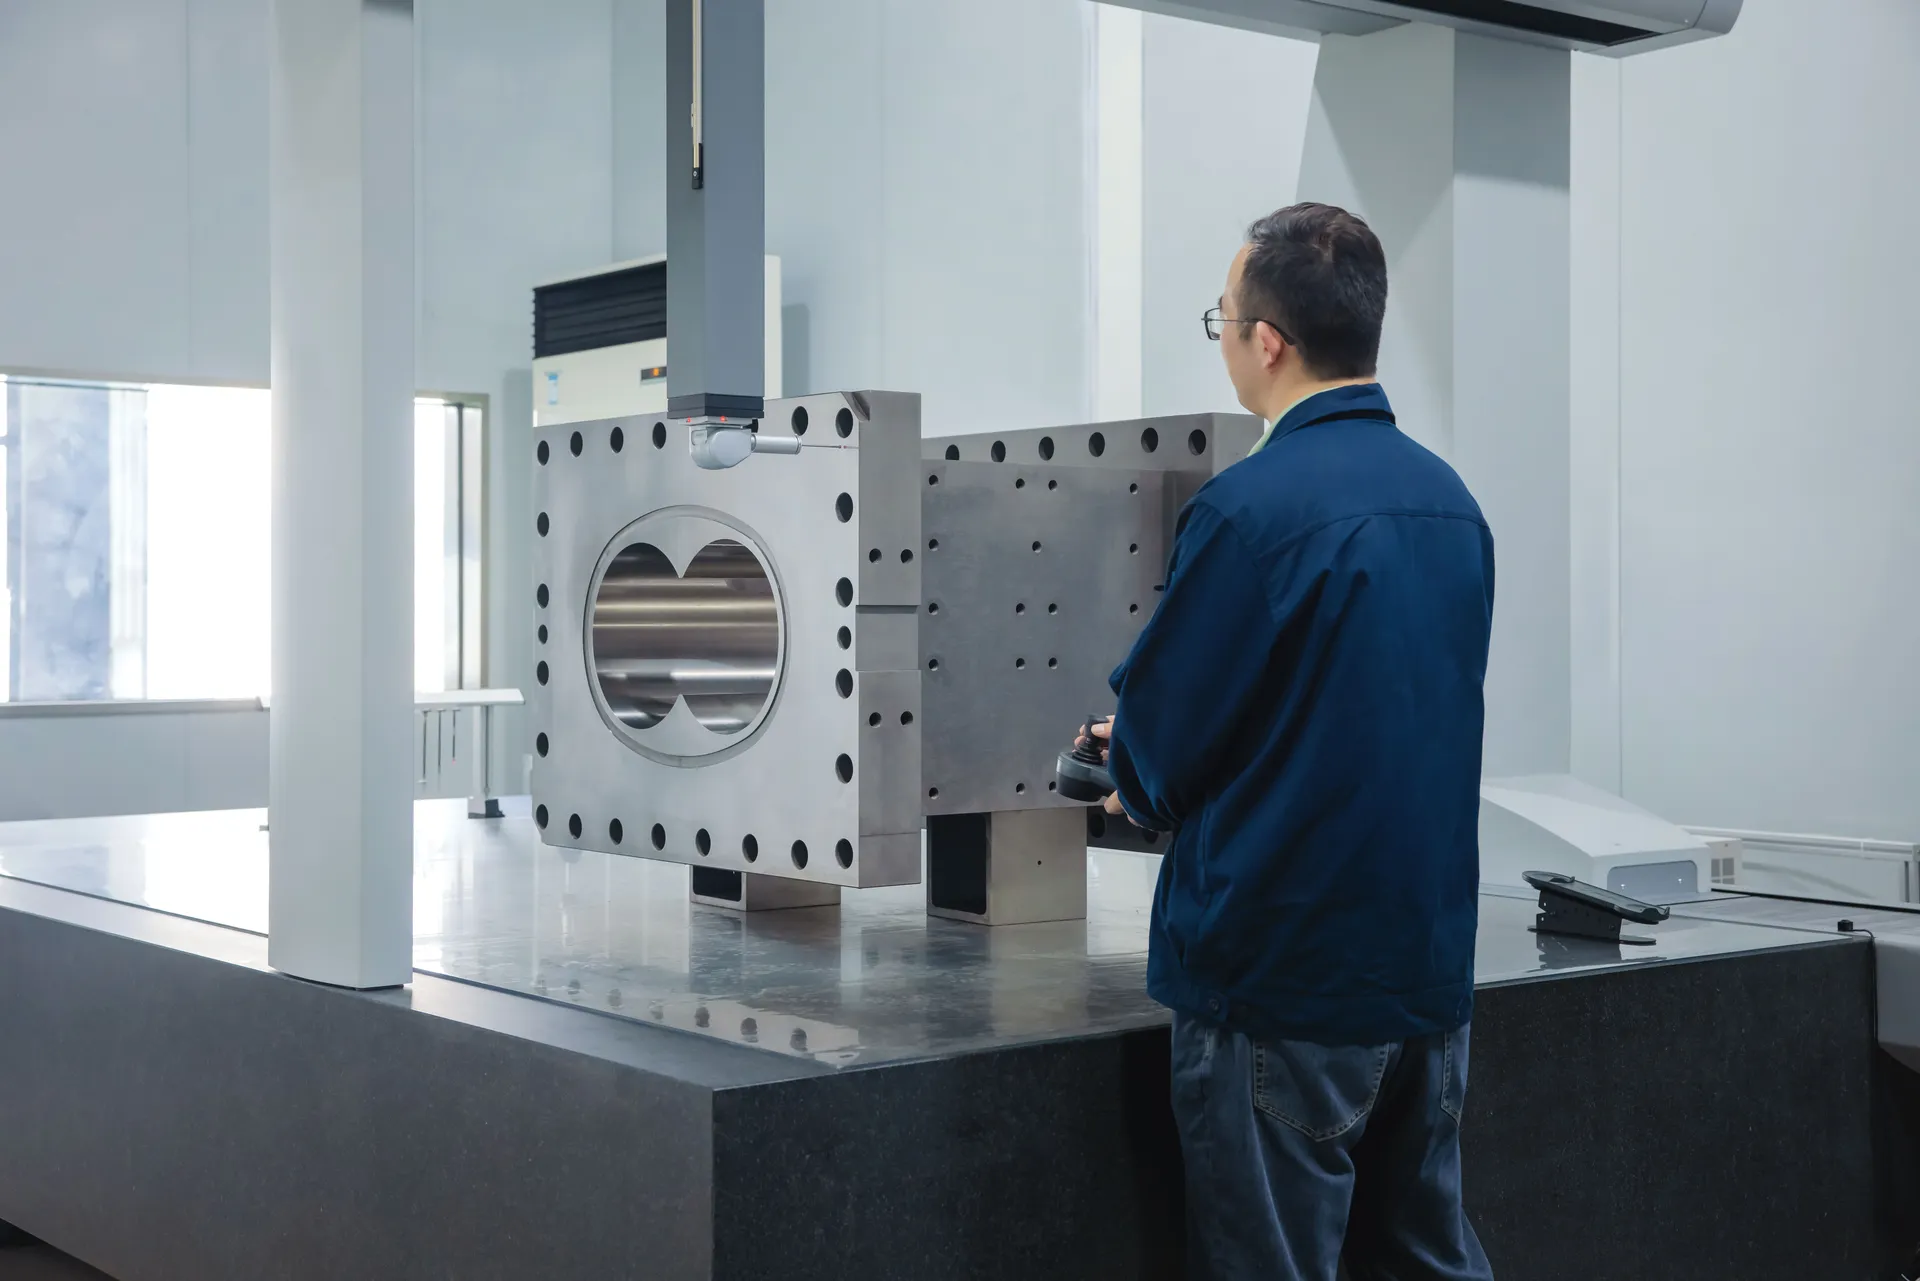
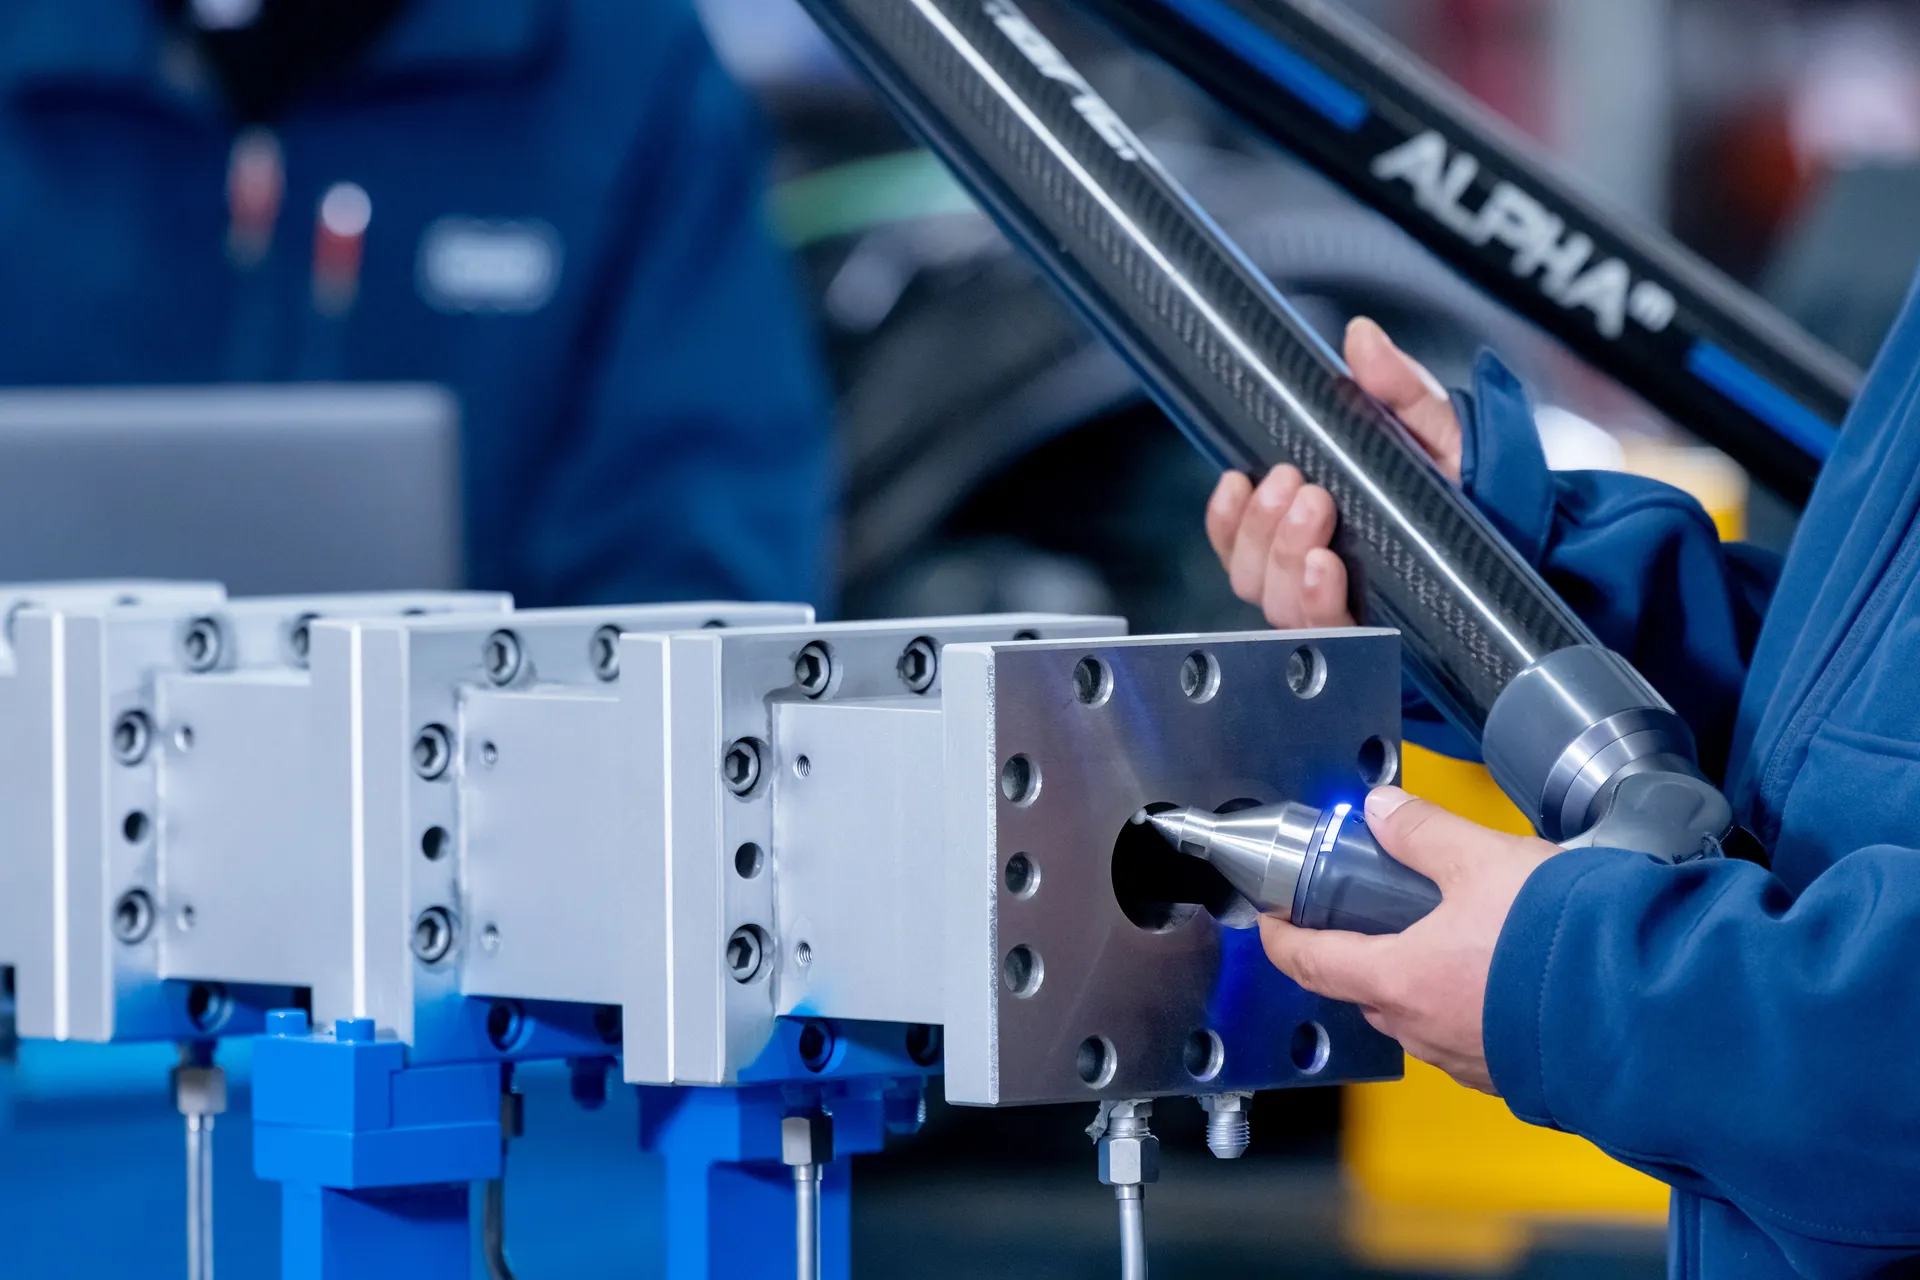
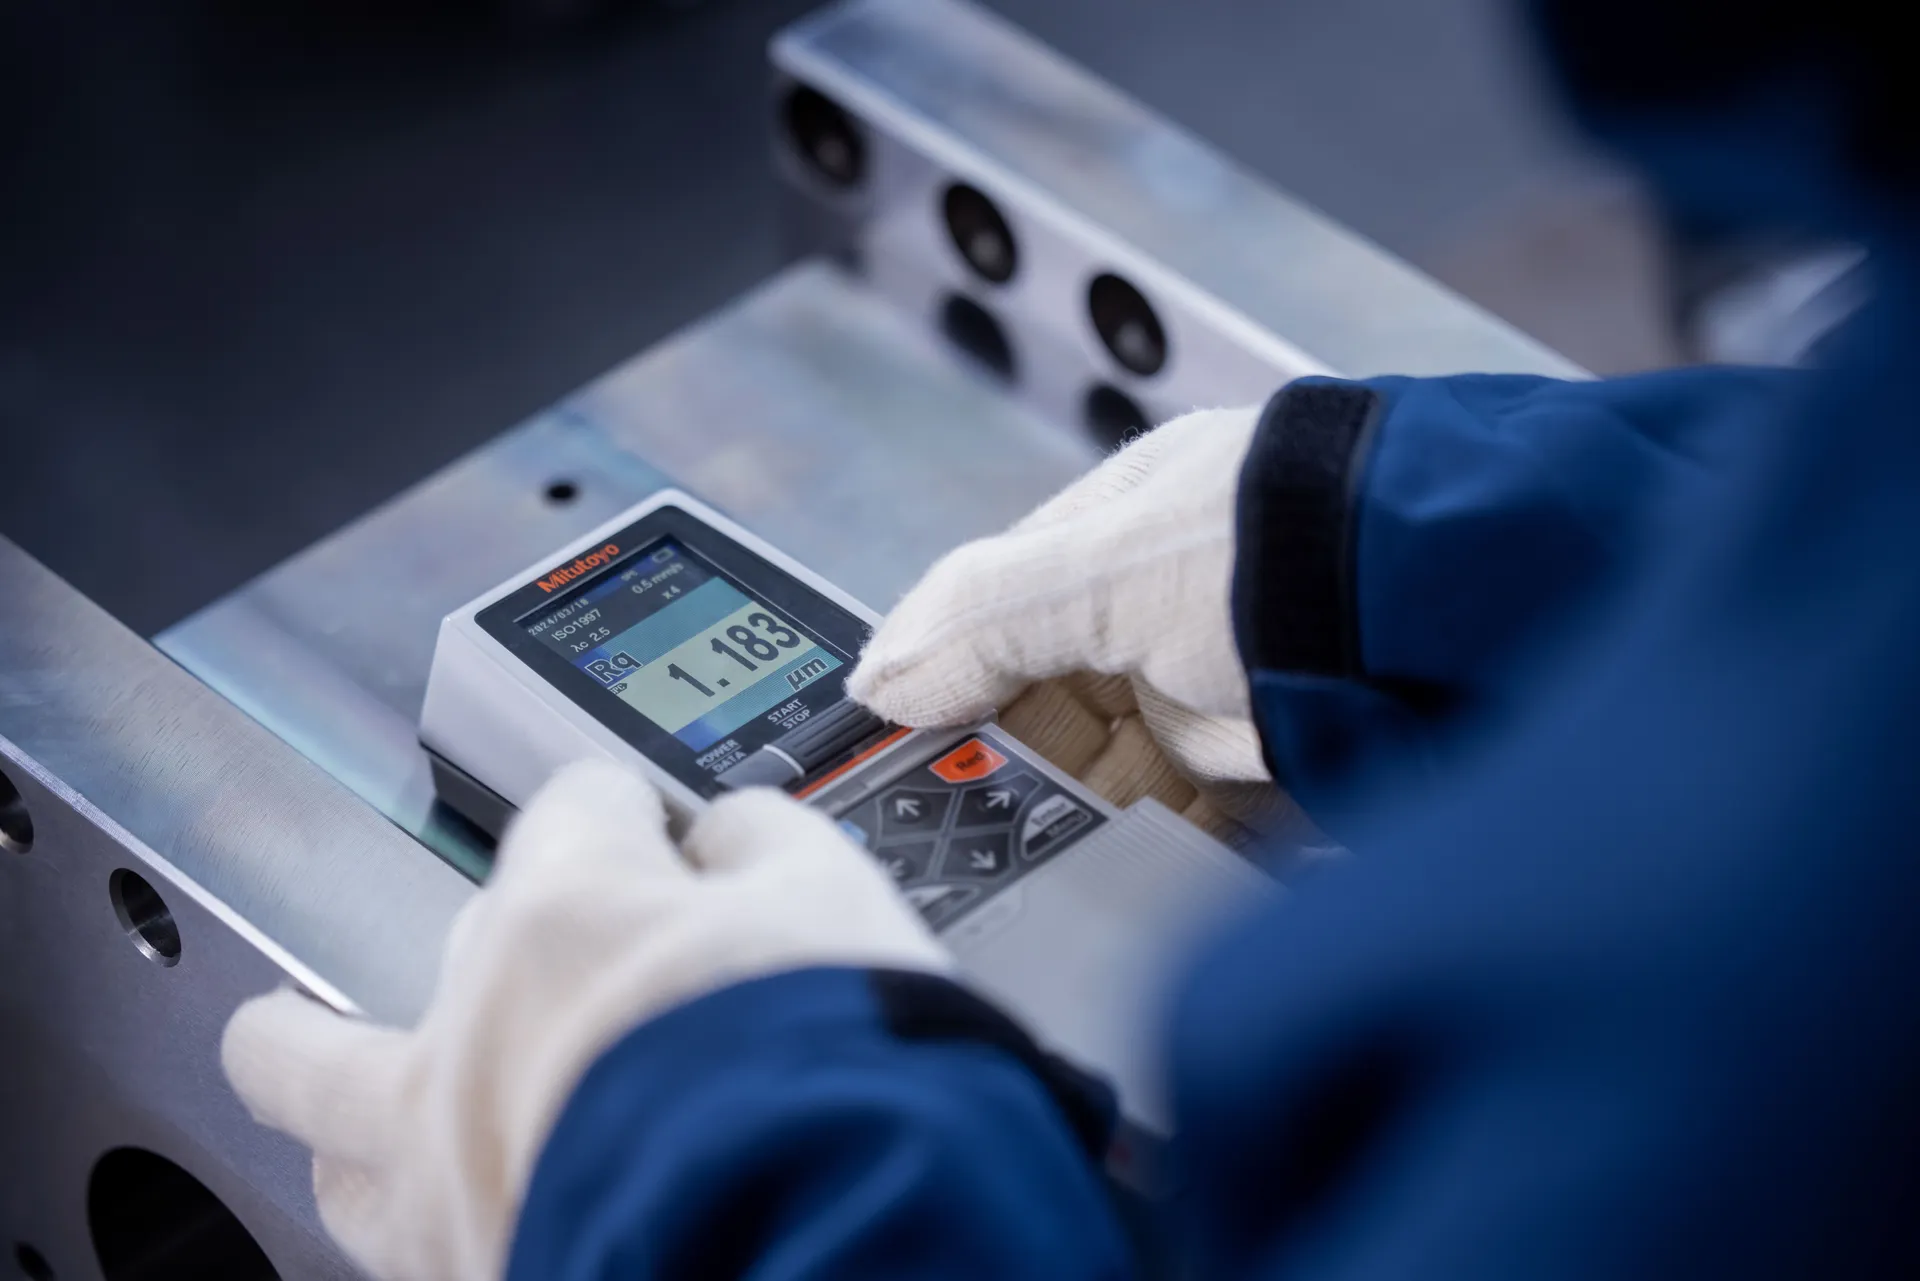
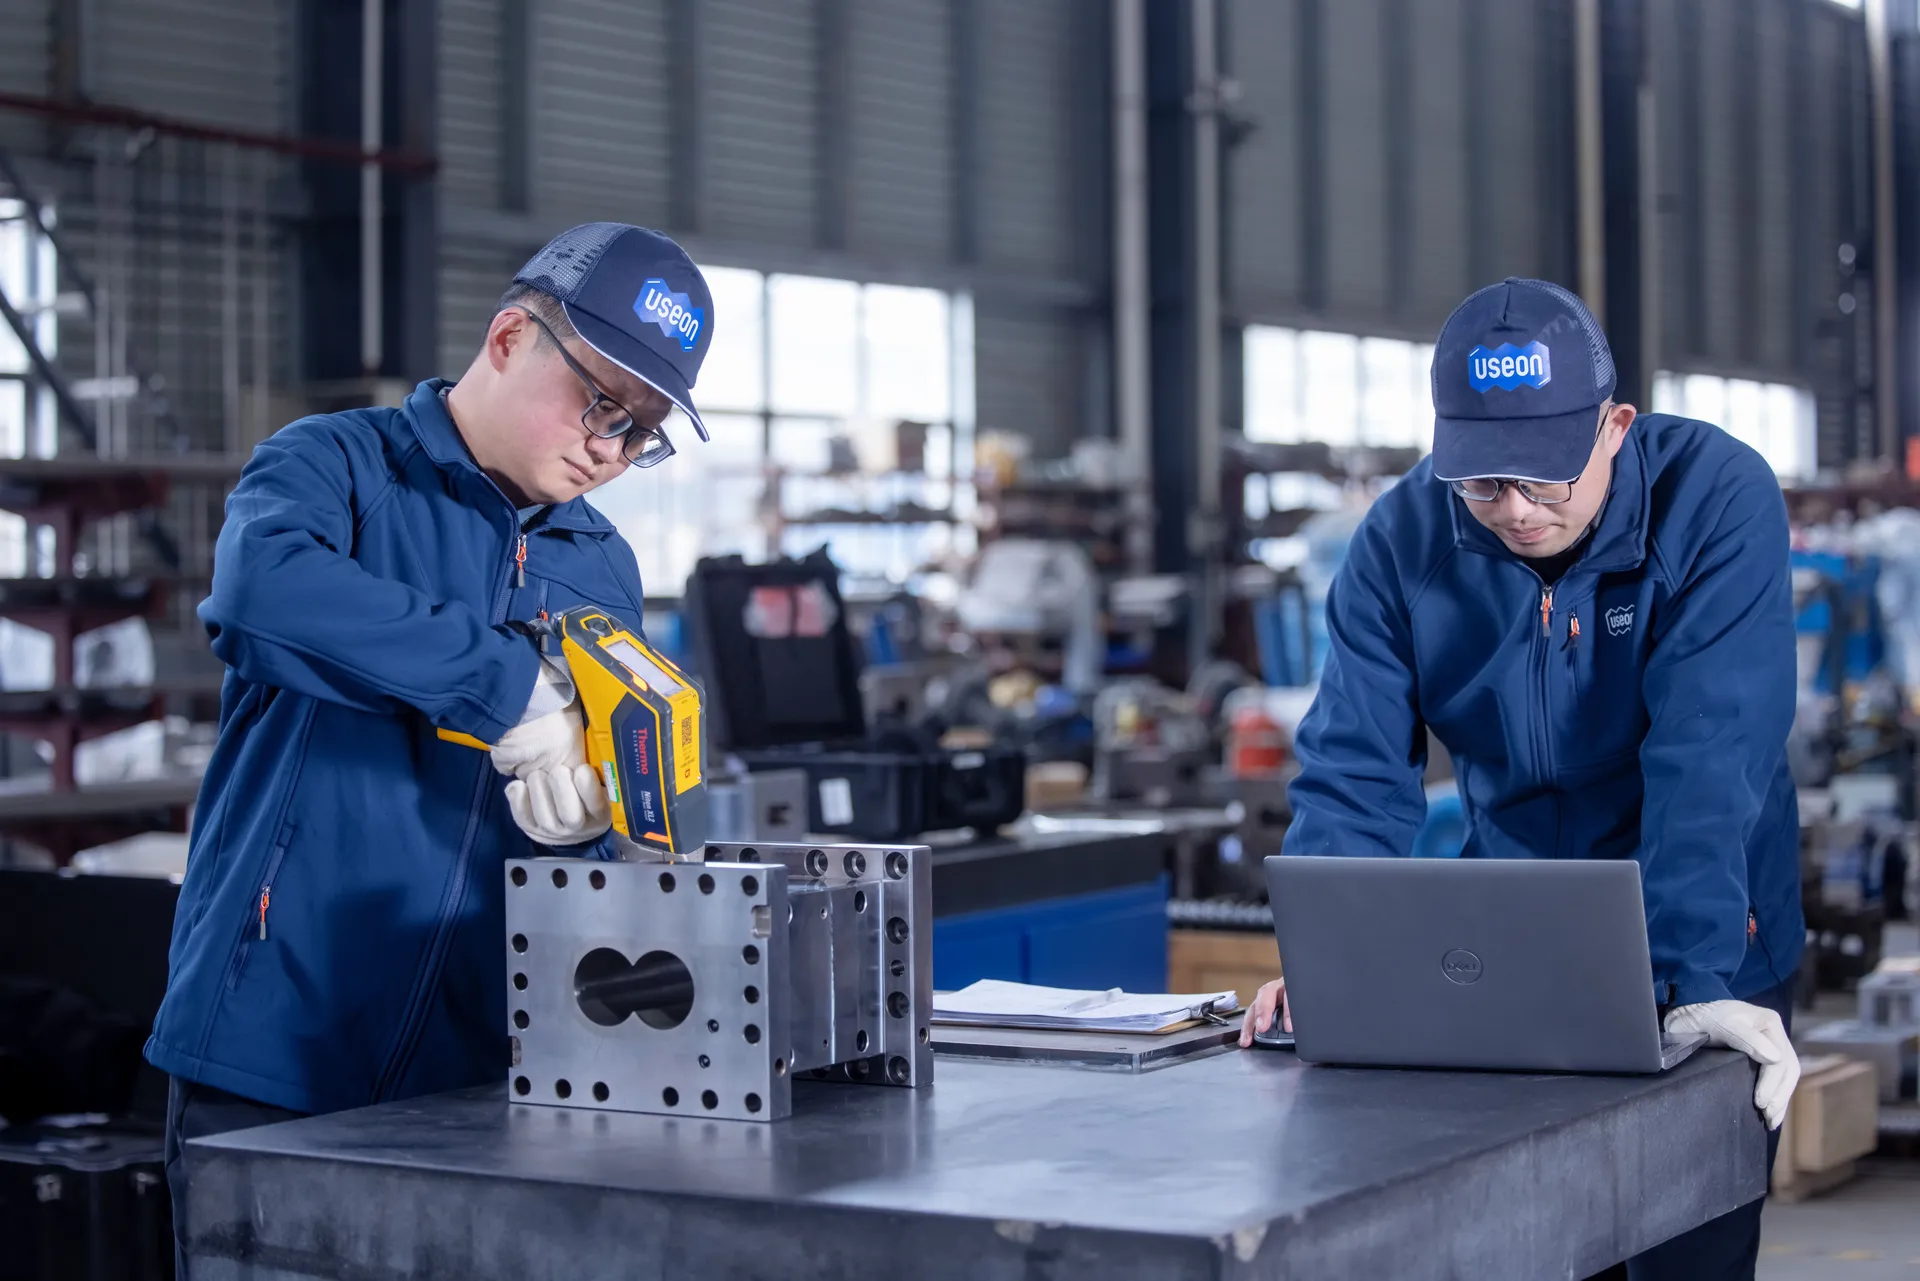
Części od dostawców sprawdzamy pod kątem zgodności z rysunkami, zanim trafią do magazynu. Cylindry, elementy ślimakowe, wały i korpusy przekładni są następnie ponownie mierzone w naszym własnym laboratorium pomiarowym przez niezależny dział jakości.
Dalej · Kontrola końcowa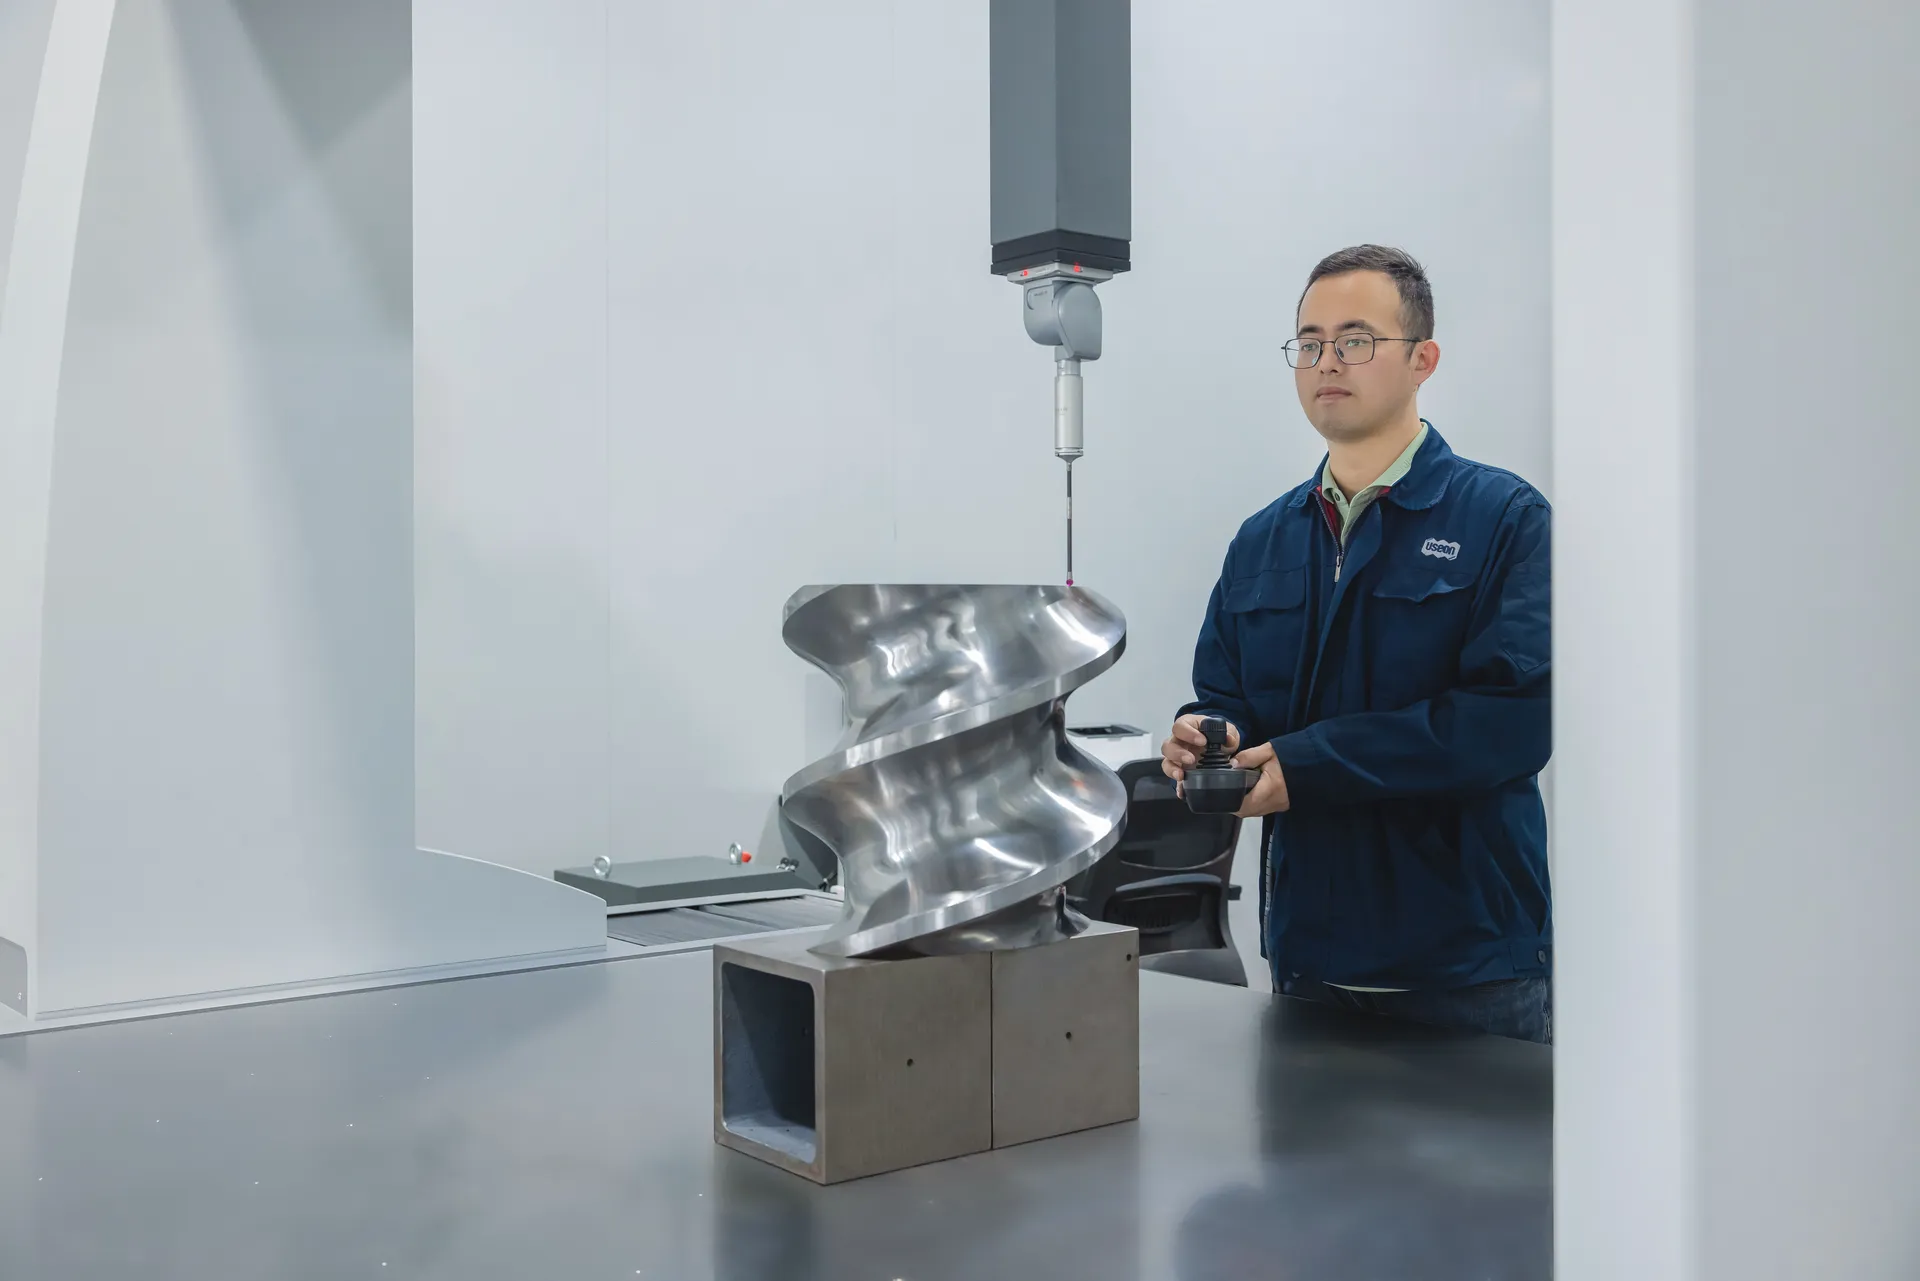
| Badanie | Metoda | Zakres |
|---|---|---|
| Materiał | Ręczny analizator metali XRF; świadectwa materiałowe i raporty z obróbki cieplnej od dostawców | Gatunek metalu krytycznych części kupowanych |
| Wymiary | Mostowa maszyna CMM, mikrometry, średnicówki, sprawdziany do wielowypustów i uzębień | Cylindry – każdy cylinder od modelu 95 wzwyż – elementy ślimakowe, wały, korpusy przekładni |
| Powierzchnia | Kontrola wizualna, chropowatościomierz | Chropowatość; pęknięcia i wtrącenia |
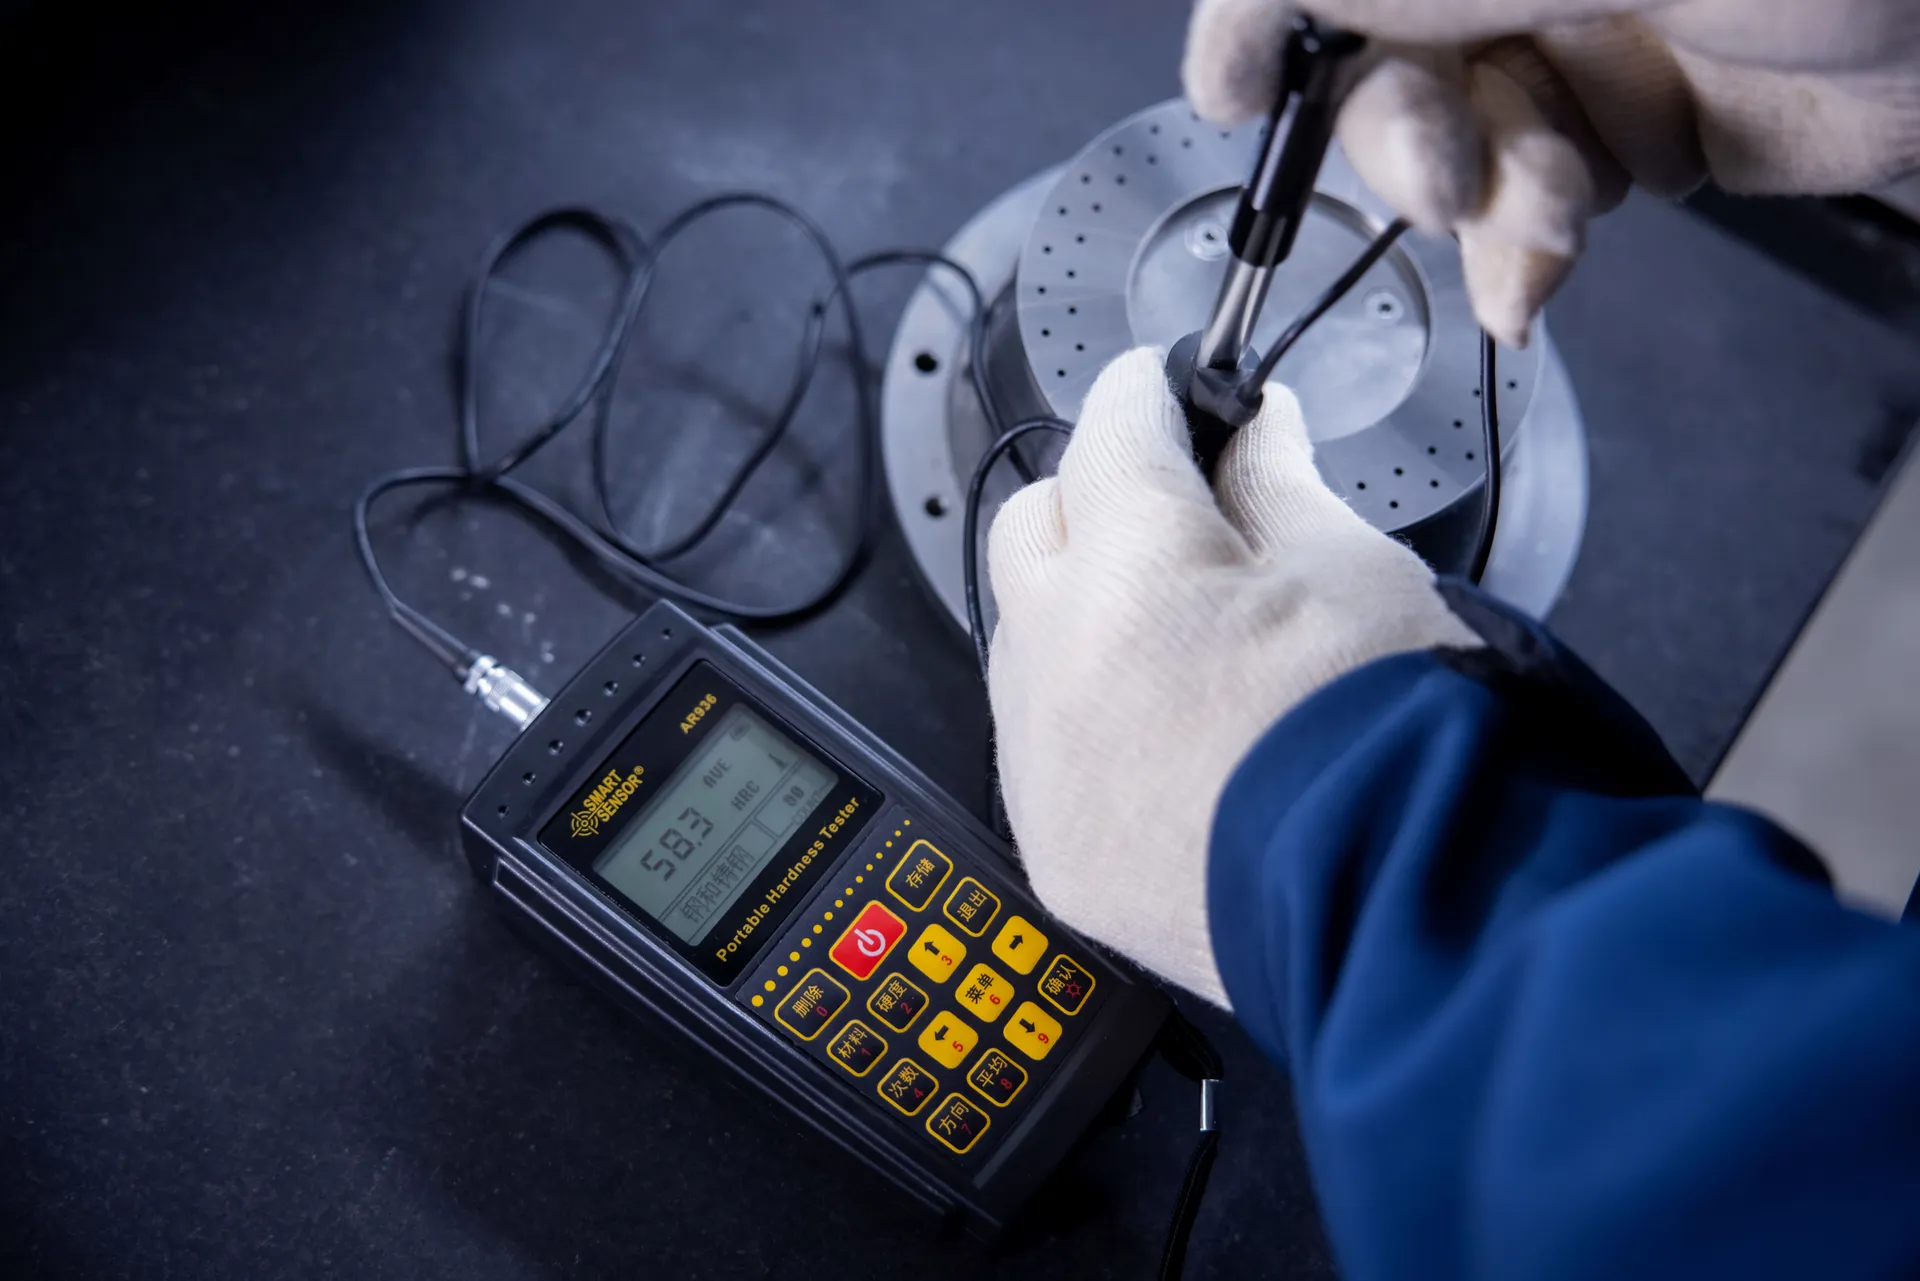
| Twardość | Przenośny twardościomierz | Części poddane obróbce cieplnej, w tym wyrywkowo kontrolowane azotowane elementy ślimakowe |
| Ciśnienie | Próba ciśnieniowa – przecieki niedopuszczalne | Cylindry chłodzone wodą i inne części pracujące pod ciśnieniem |
Każdy przyrząd kontrolny ma własny numer identyfikacyjny i jest wzorcowany mniej więcej raz w roku przez zewnętrzne akredytowane laboratorium, z zachowaniem spójności pomiarowej z jednostkami SI.
Montaż i kontrola końcowa
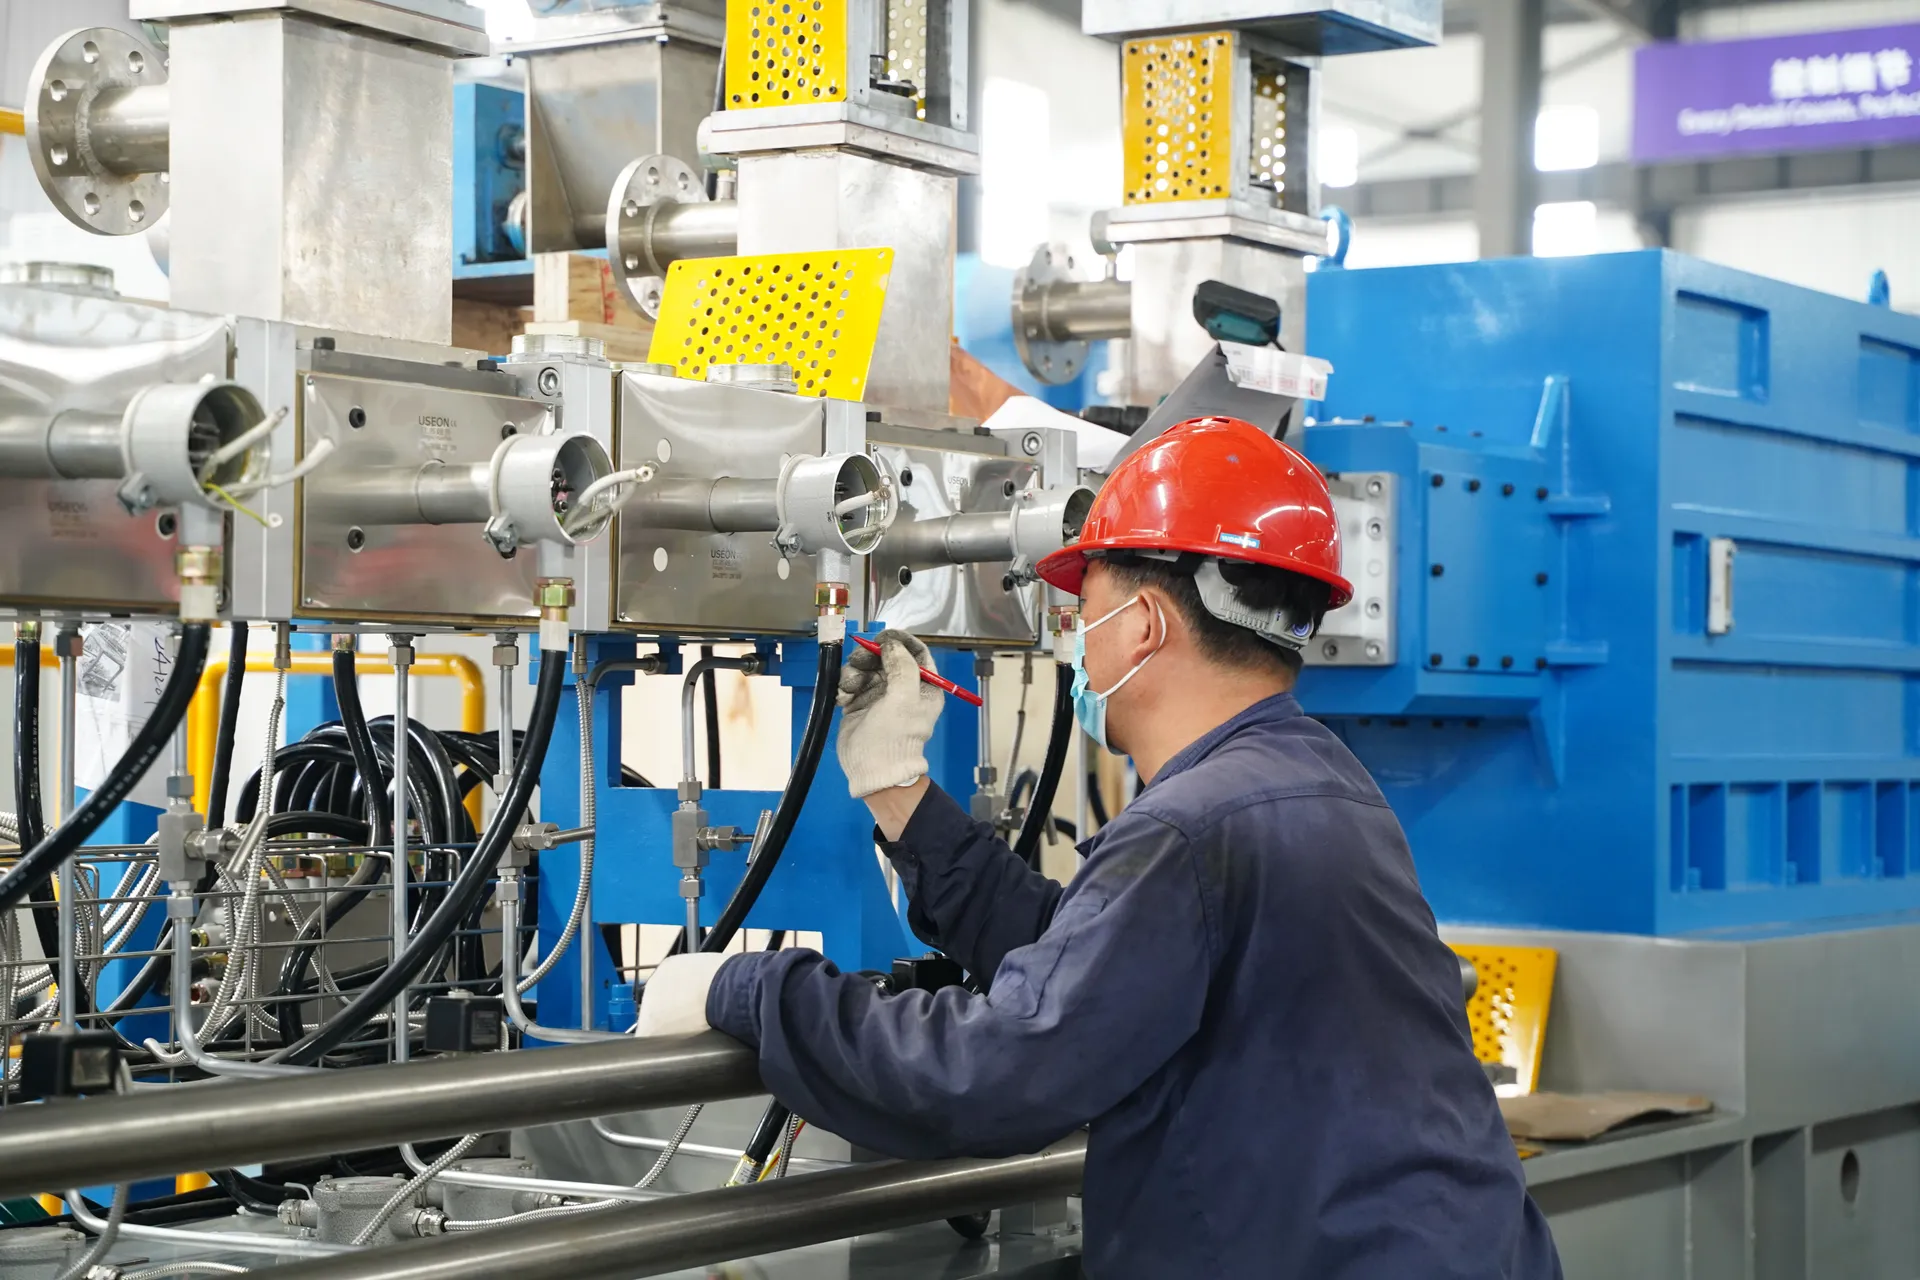
Napęd, przekładnię i część procesową łączymy w całość na naszej hali montażowej. Każde stanowisko sprawdza własną pracę oraz pracę stanowiska następnego, a każda maszyna przed wysyłką przechodzi końcową kontrolę fabryczną.
Dalej · Urządzenia pomocnicze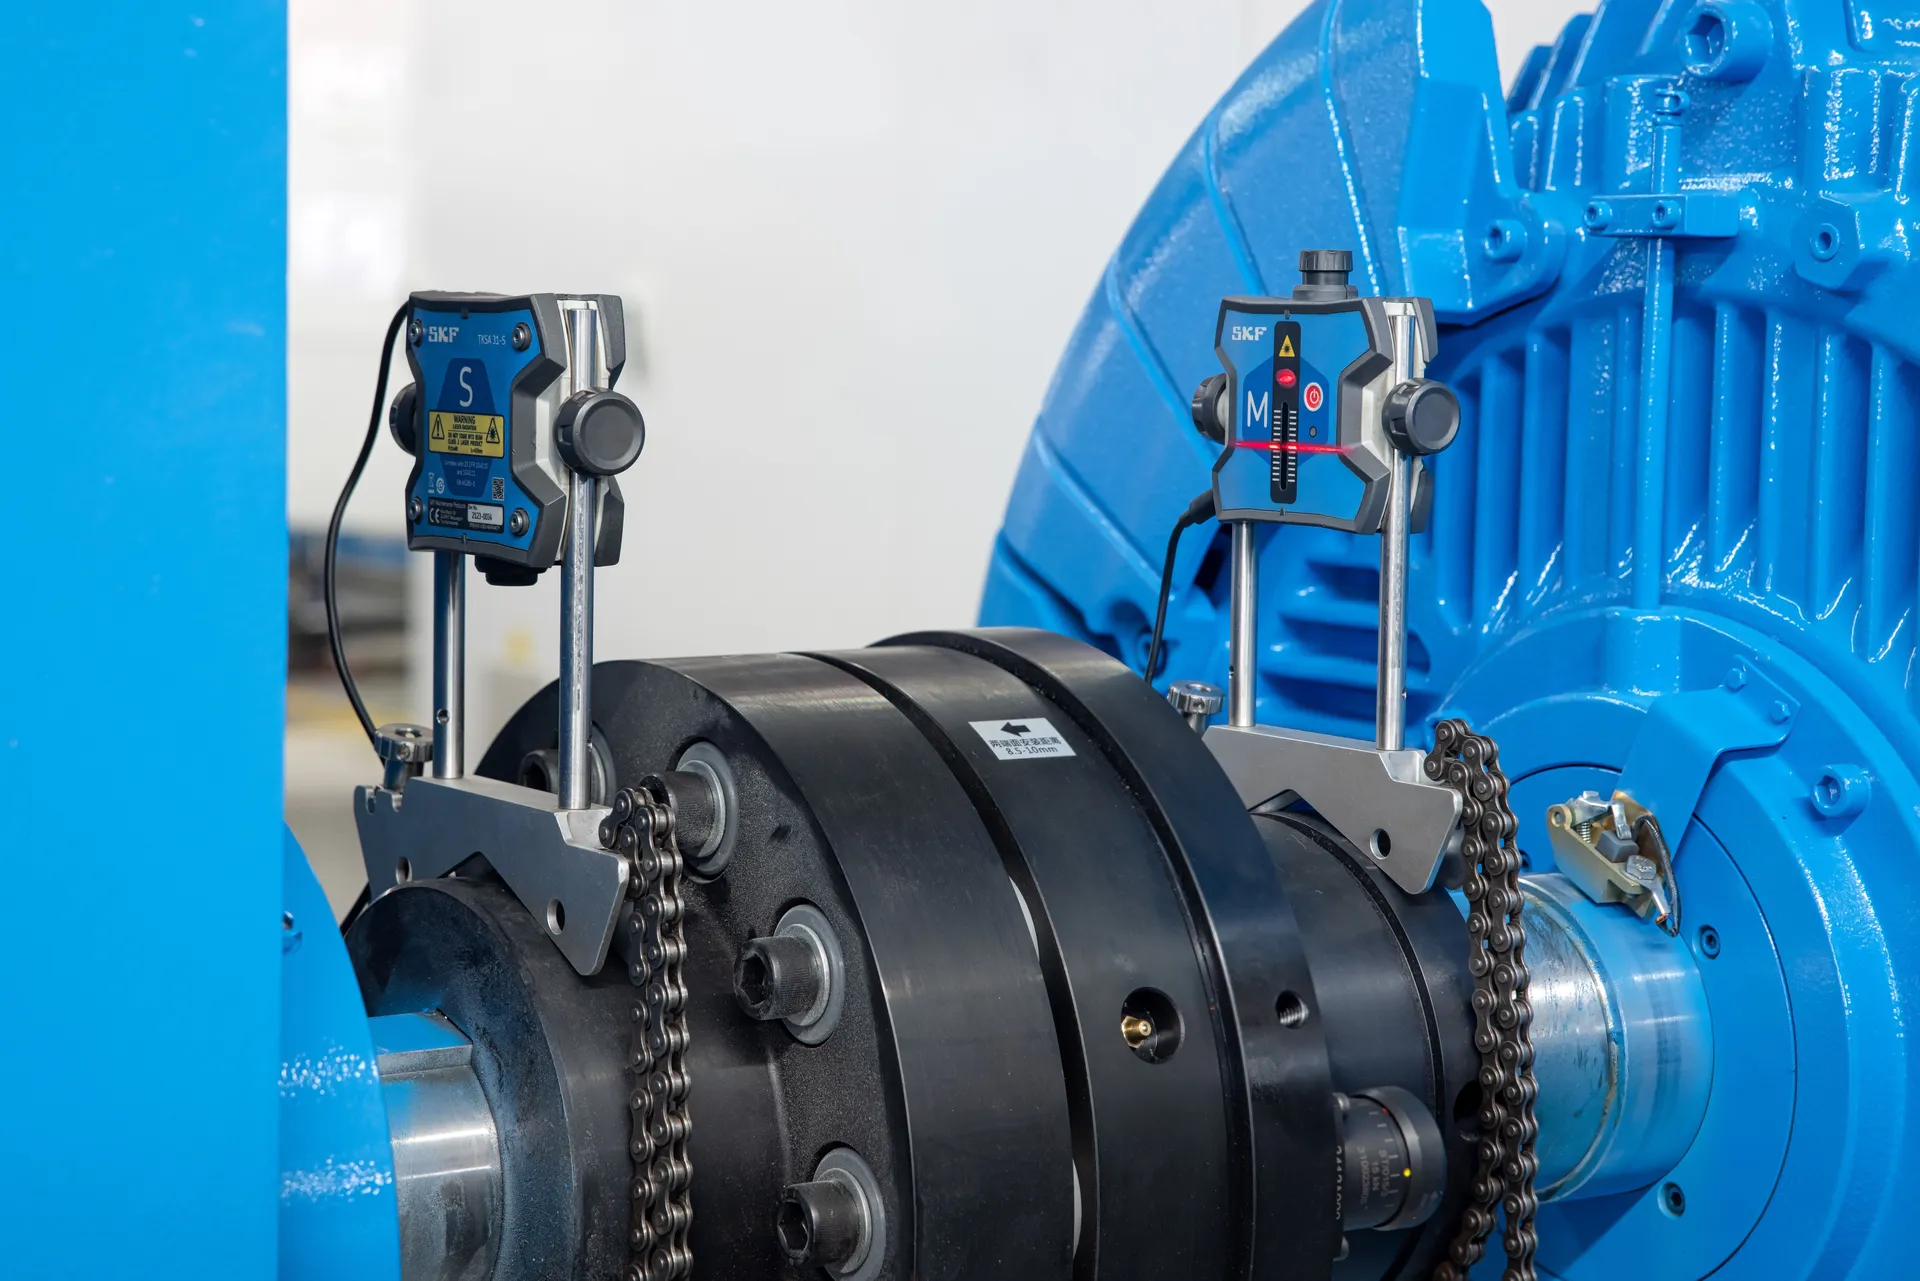
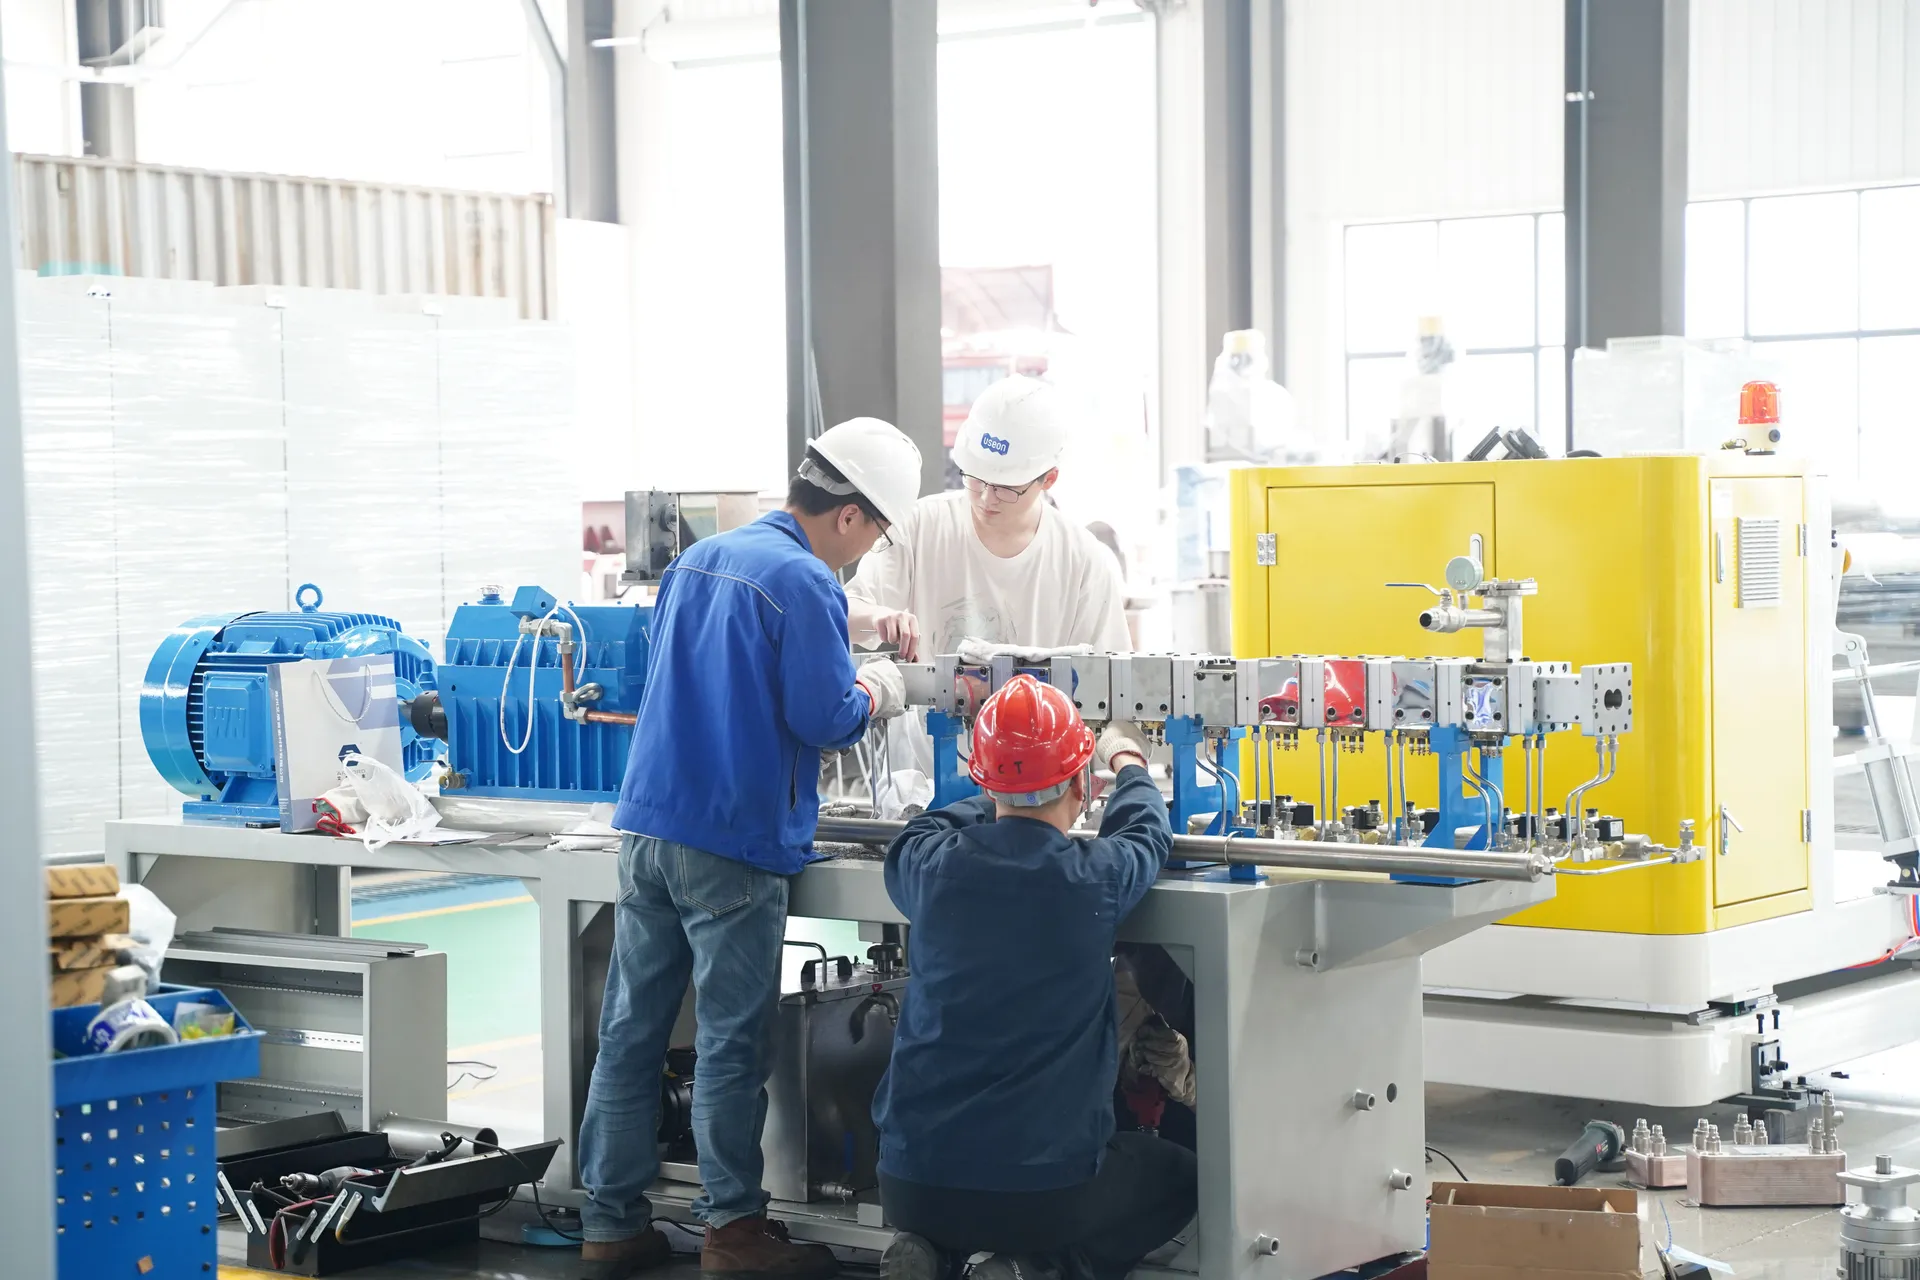
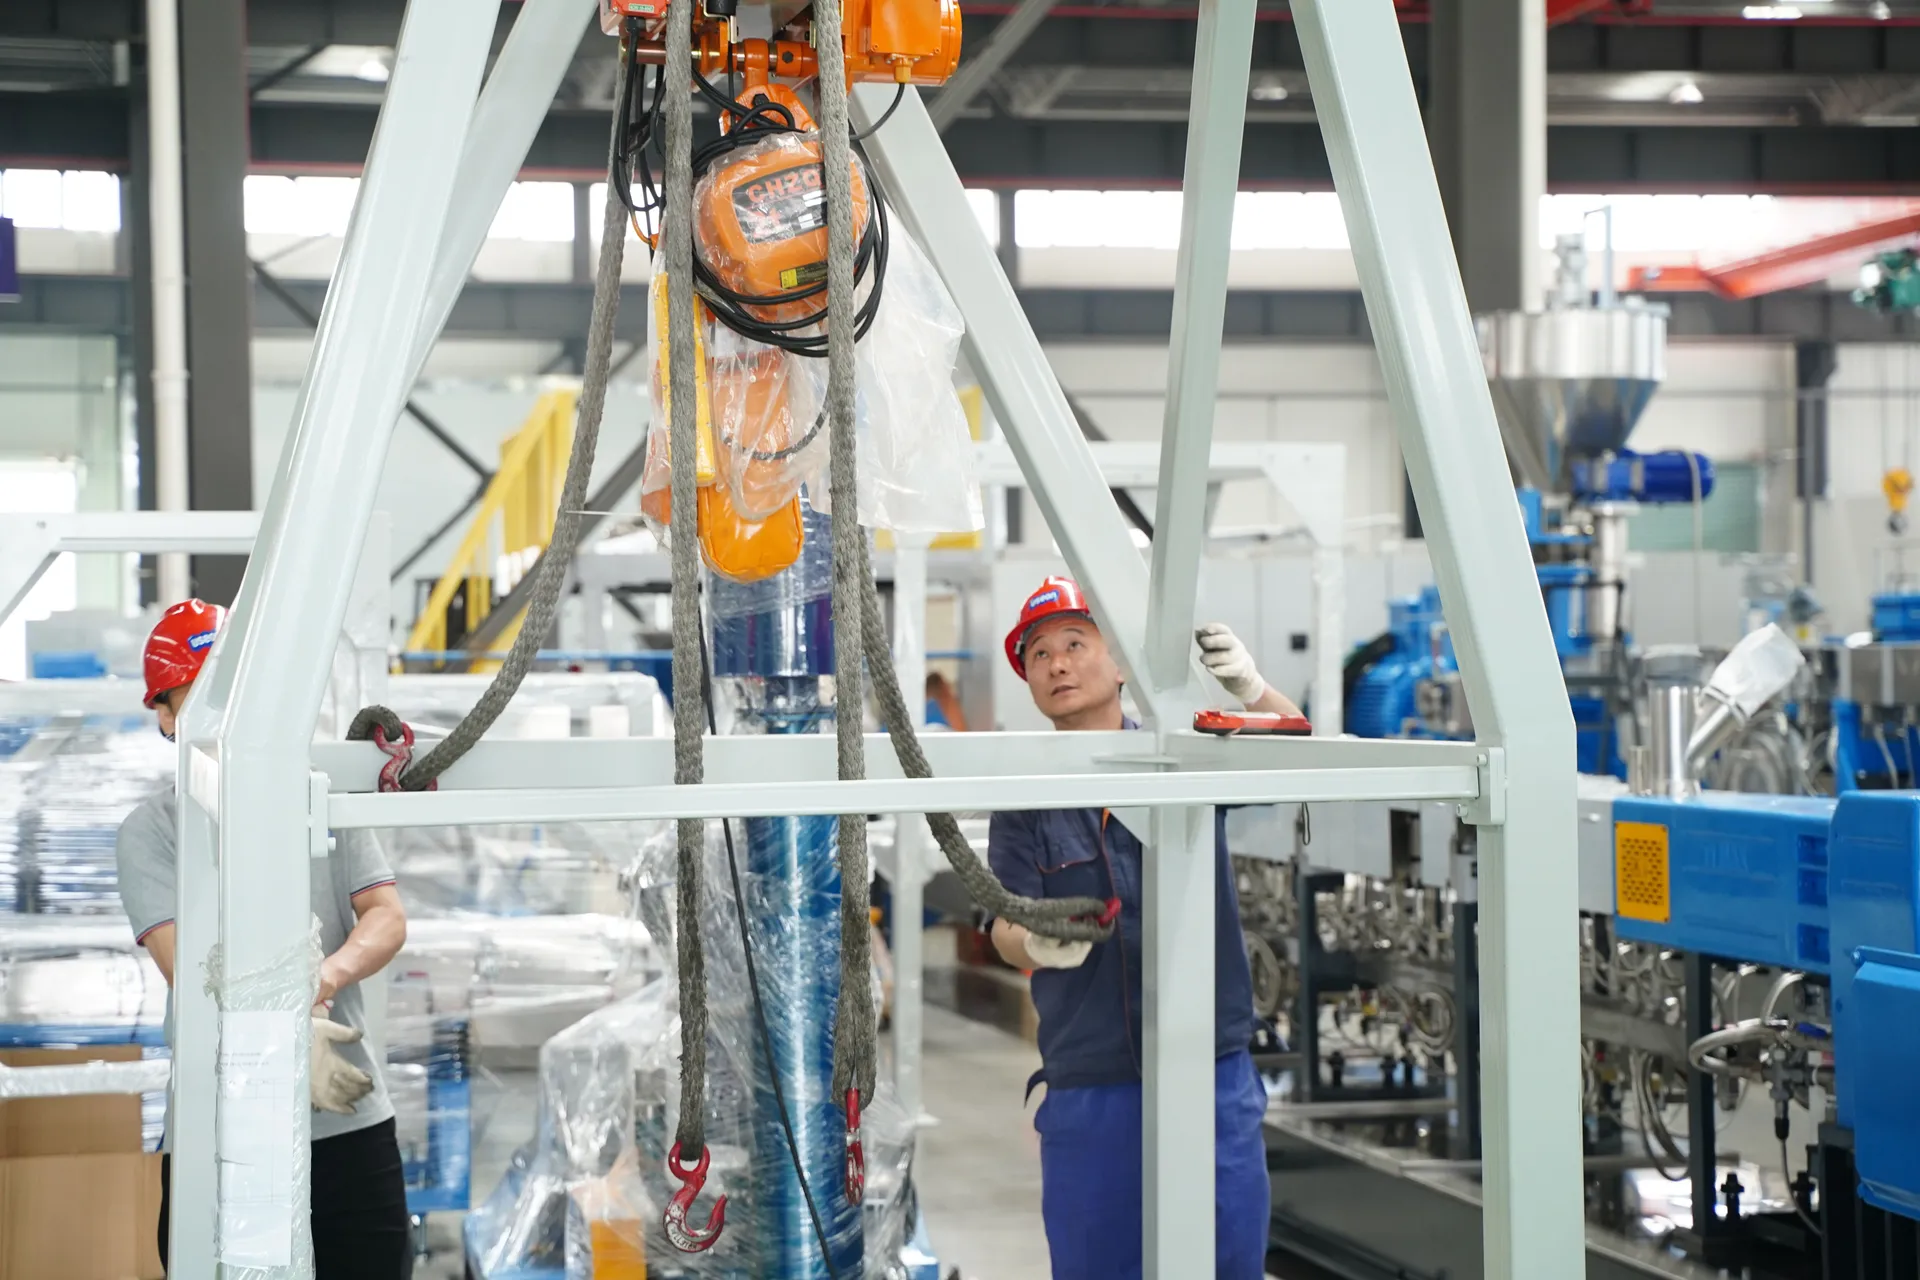
Każda maszyna – bez wyjątku
- OsiowaniePomiar bicia sprzęgła i współosiowości przekładni i cylindra; precyzyjne poziomice przy montażu wytłaczarek dwuślimakowych
- PrzekładniaBieg jałowy rejestrowany na wideo przed montażem; ślad przylegania zębów sprawdzany podczas kontroli końcowej
- Instalacja elektrycznaUruchomienie, test funkcjonalny i kontrole bezpieczeństwa elektrycznego
- Kontrola końcowaSprawdzenie zgodności z Państwa zamówieniem; tabliczka znamionowa jest mocowana dopiero po pozytywnym wyniku
- DokumentacjaKonfiguracja ślimaków i cylindra, tabliczki znamionowe, status testów i pakowanie są fotografowane i archiwizowane
Na życzenie: próby bez obciążenia i pod obciążeniem, z Państwa materiałem, jeśli przewiduje to zamówienie · udział Państwa zespołu lub niezależnego inspektora w kontroli · plan kontroli i badań z punktami zatrzymania (hold points) i punktami obserwacji (witness points).
Urządzenia pomocnicze i integracja
Nie tylko wytłaczarka: urządzenia do termoregulacji, orurowanie i urządzenia pomocnicze tworzące kompletną linię. Spawanie prowadzą certyfikowani spawacze według kwalifikowanych technologii spawania; badania radiograficzne i penetracyjne spoin wykonuje akredytowane laboratorium zewnętrzne.
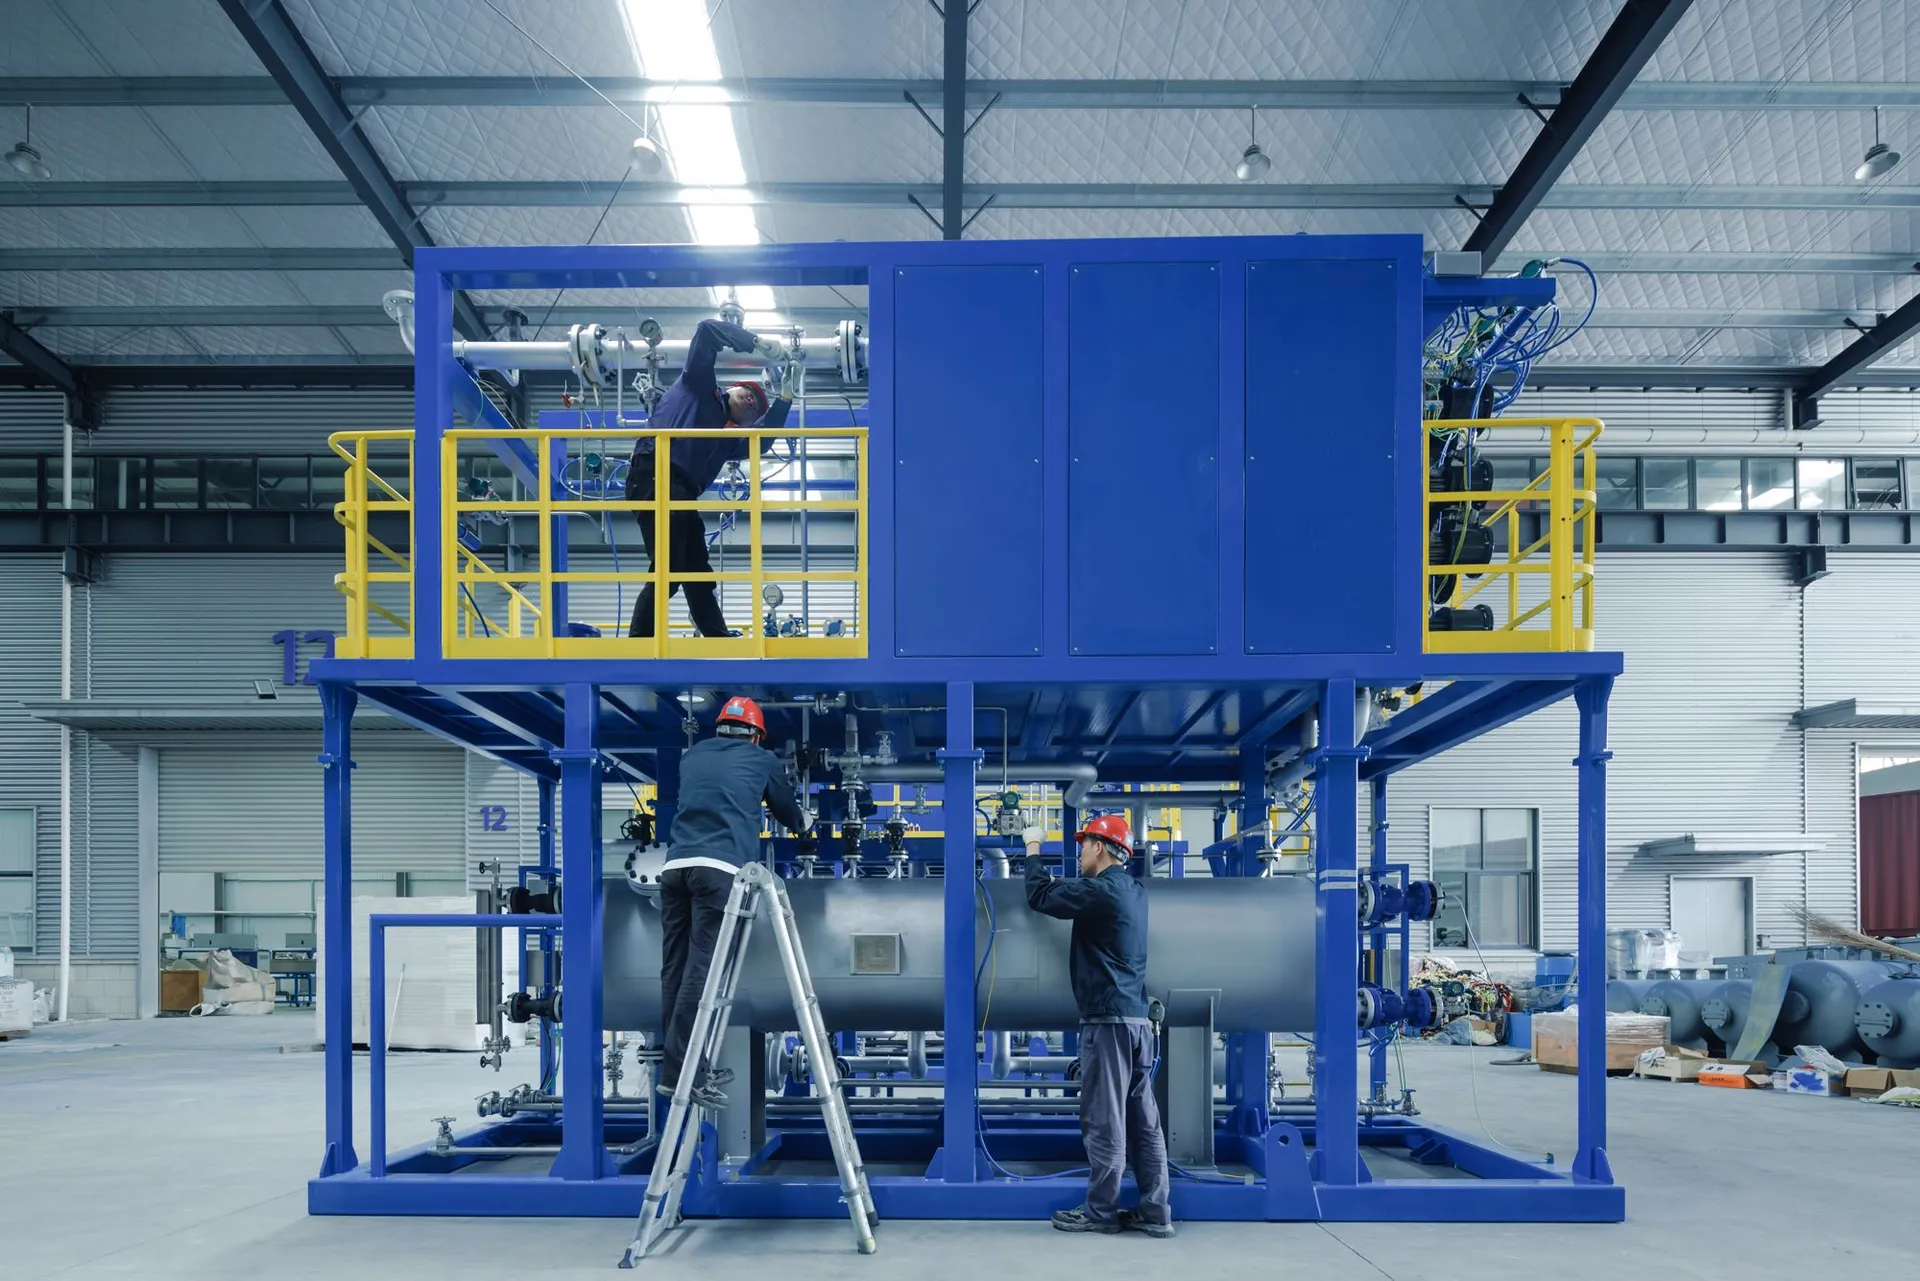
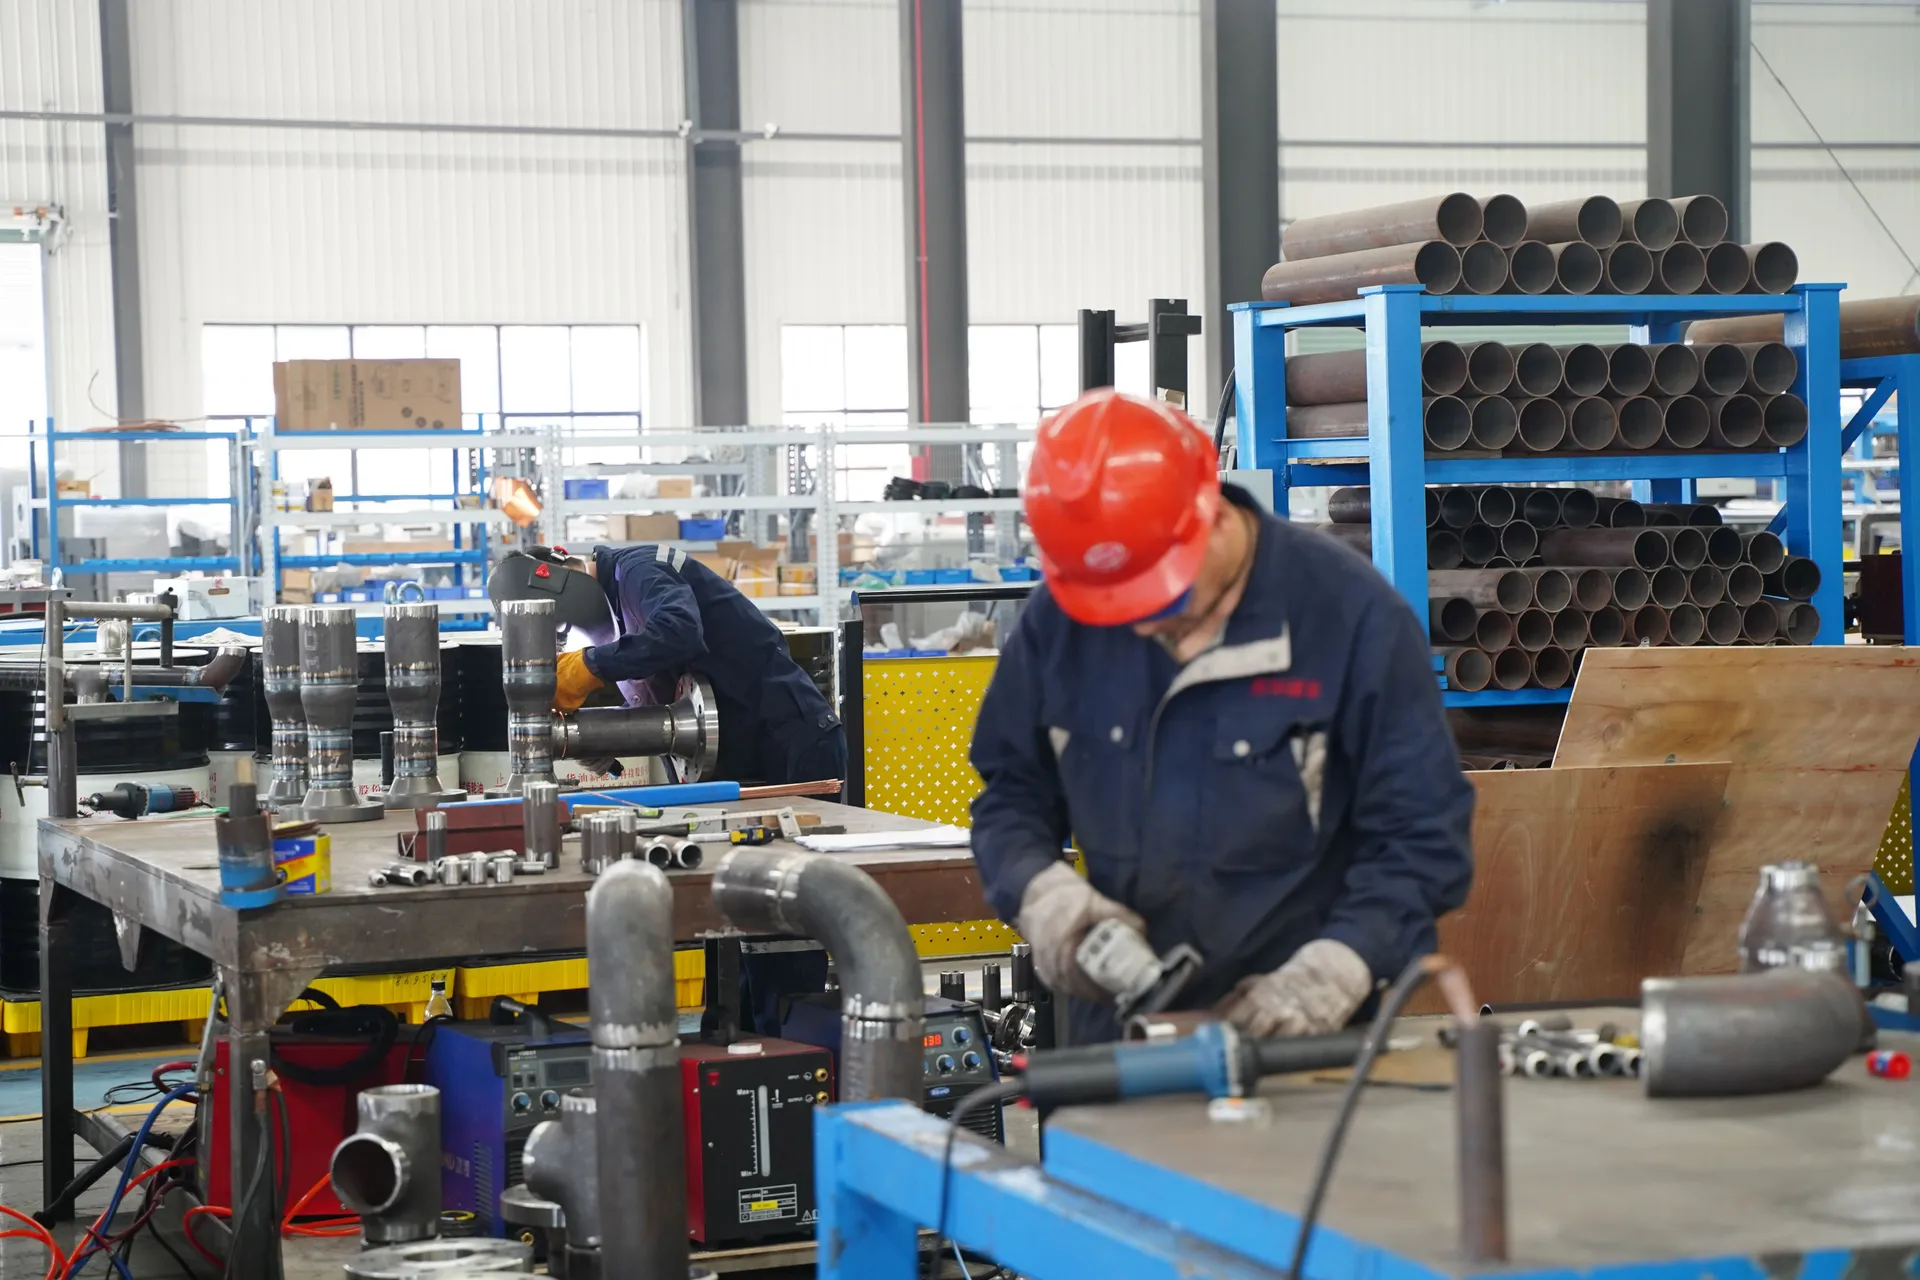
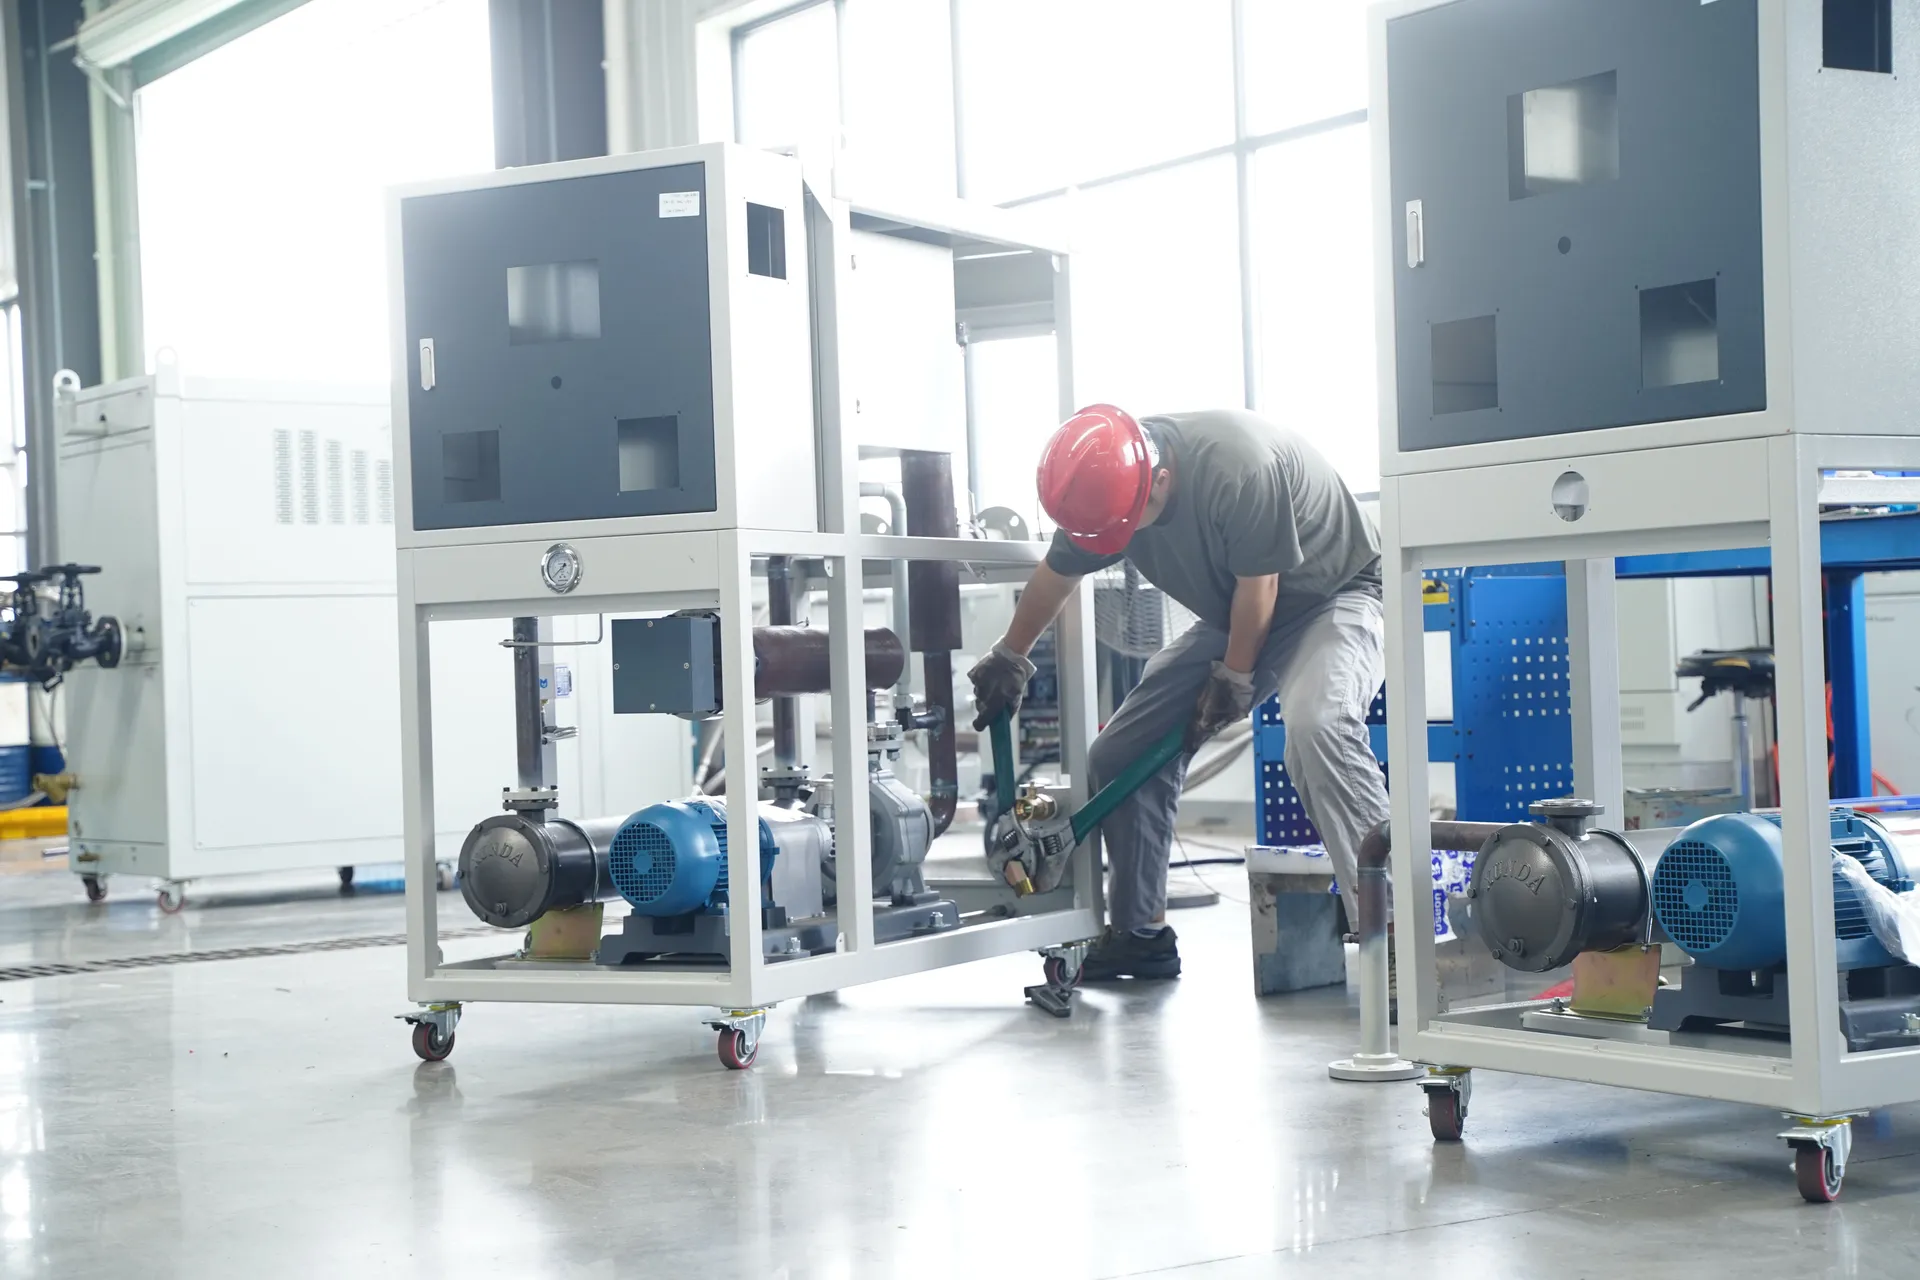
Pochodzenie każdej części można prześledzić
- CylindryZ numerami seryjnymi
- Elementy ślimakoweOznaczane laserowo – materiał i typ
- PrzekładnieStemplowane po pozytywnej kontroli
- Silniki i napędyNumery seryjne rejestrowane i fotografowane
Warto zobaczyć to na własne oczy
Zapraszamy do naszych hal obróbki, kontroli i montażu w Jurong. Mogą Państwo wziąć udział w kontroli końcowej swojej maszyny lub przywieźć własny materiał – na naszej linii laboratoryjnej przeprowadzamy próby na materiale klienta.
- ISO 9001:2015
- ISO 14001:2015
- ISO 45001:2018
- CE · 2006/42/EC
- Chińskie przedsiębiorstwo high-tech