
Производство и качество
Шнековые элементы и секции материального цилиндра определяют, как работает экструдер. Мы изготавливаем и измеряем их в собственном цехе в Цзюйжуне (провинция Цзянсу), а затем собираем и выверяем экструдер на нашем сборочном участке.
- Площадка завода в Цзюйжуне
- 46 000+м²
- Диаметр шнека одношнекового экструдера — до
- Ø500мм
- Проектирование и производство экструдеров для пластмасс
- ISO 9001
Материал и термообработка
Ресурс элемента начинается со стали. Мы выбираем марку стали под материал, который вы будете перерабатывать, и задаём режим термообработки, определяющий её твёрдость.
Далее · Мехобработка- Кованый прутокЗакупается у известных производителей стали, куётся на металлургическом заводе
- Раскрой в размерПиление и электроэрозионная проволочная резка в нашем цехе
- Черновая обработкаТочение и фрезерование почти до окончательной формы
- ЗакалкаВысокотемпературная закалка быстрорежущей стали 6542
- Отпуск × 3Три цикла высокотемпературного отпуска снимают внутренние напряжения
Термообработку выполняет специализированный партнёр по нашему техническому заданию.
| Марка стали | Тип | Типичное применение |
|---|---|---|
| W6Mo5Cr4V2 (6542) | Быстрорежущая сталь | Высокая твёрдость и износостойкость для переработки пластмасс общего назначения |
| Cr12MoV | Легированная инструментальная сталь | Износостойкие элементы для переработки пластмасс общего назначения |
| WR5 · WR14 | Порошковая быстрорежущая сталь | Однородная структура, повышенные износостойкость и вязкость для самых тяжёлых условий работы |
Механическая обработка
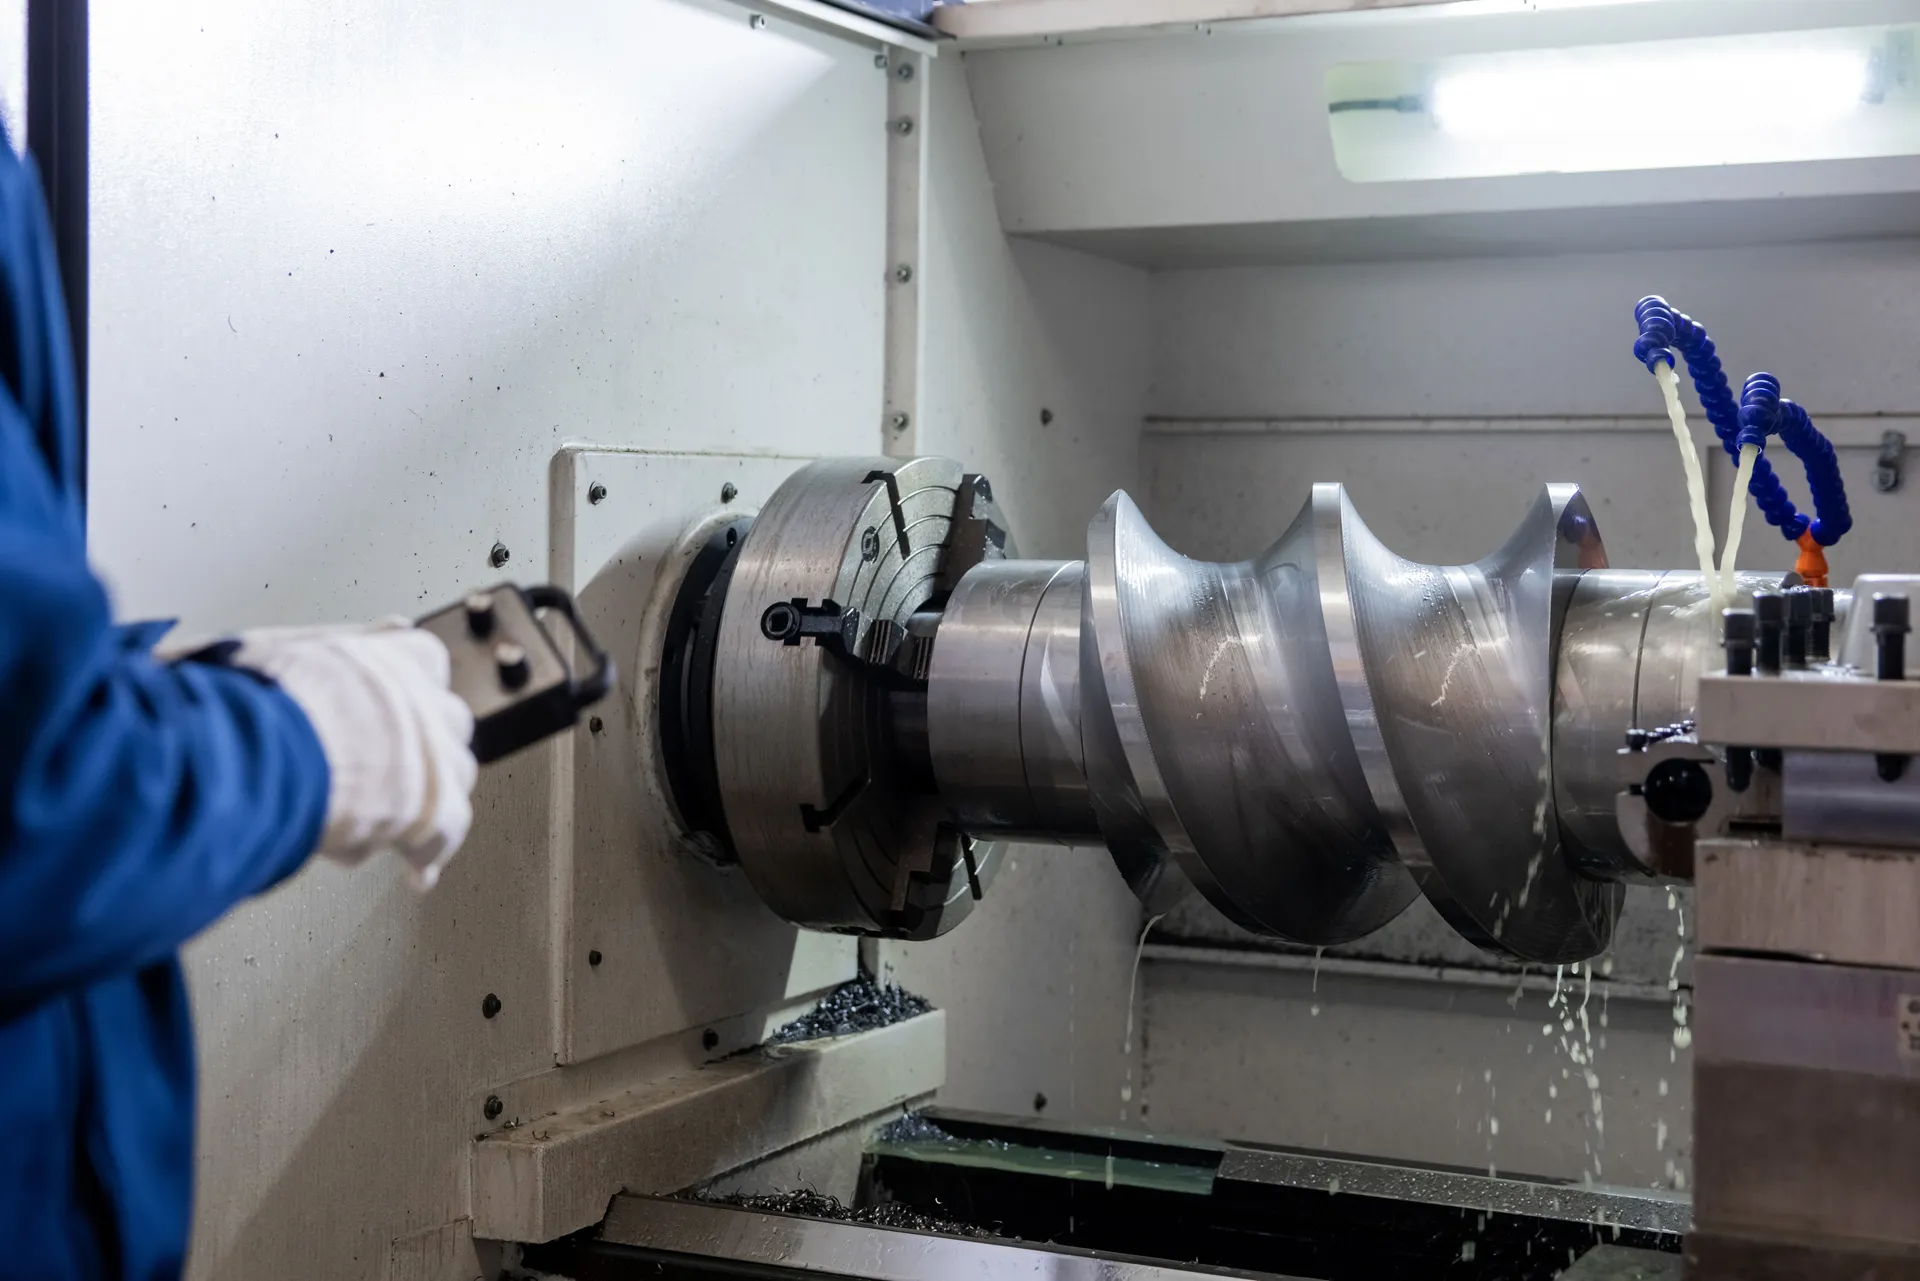
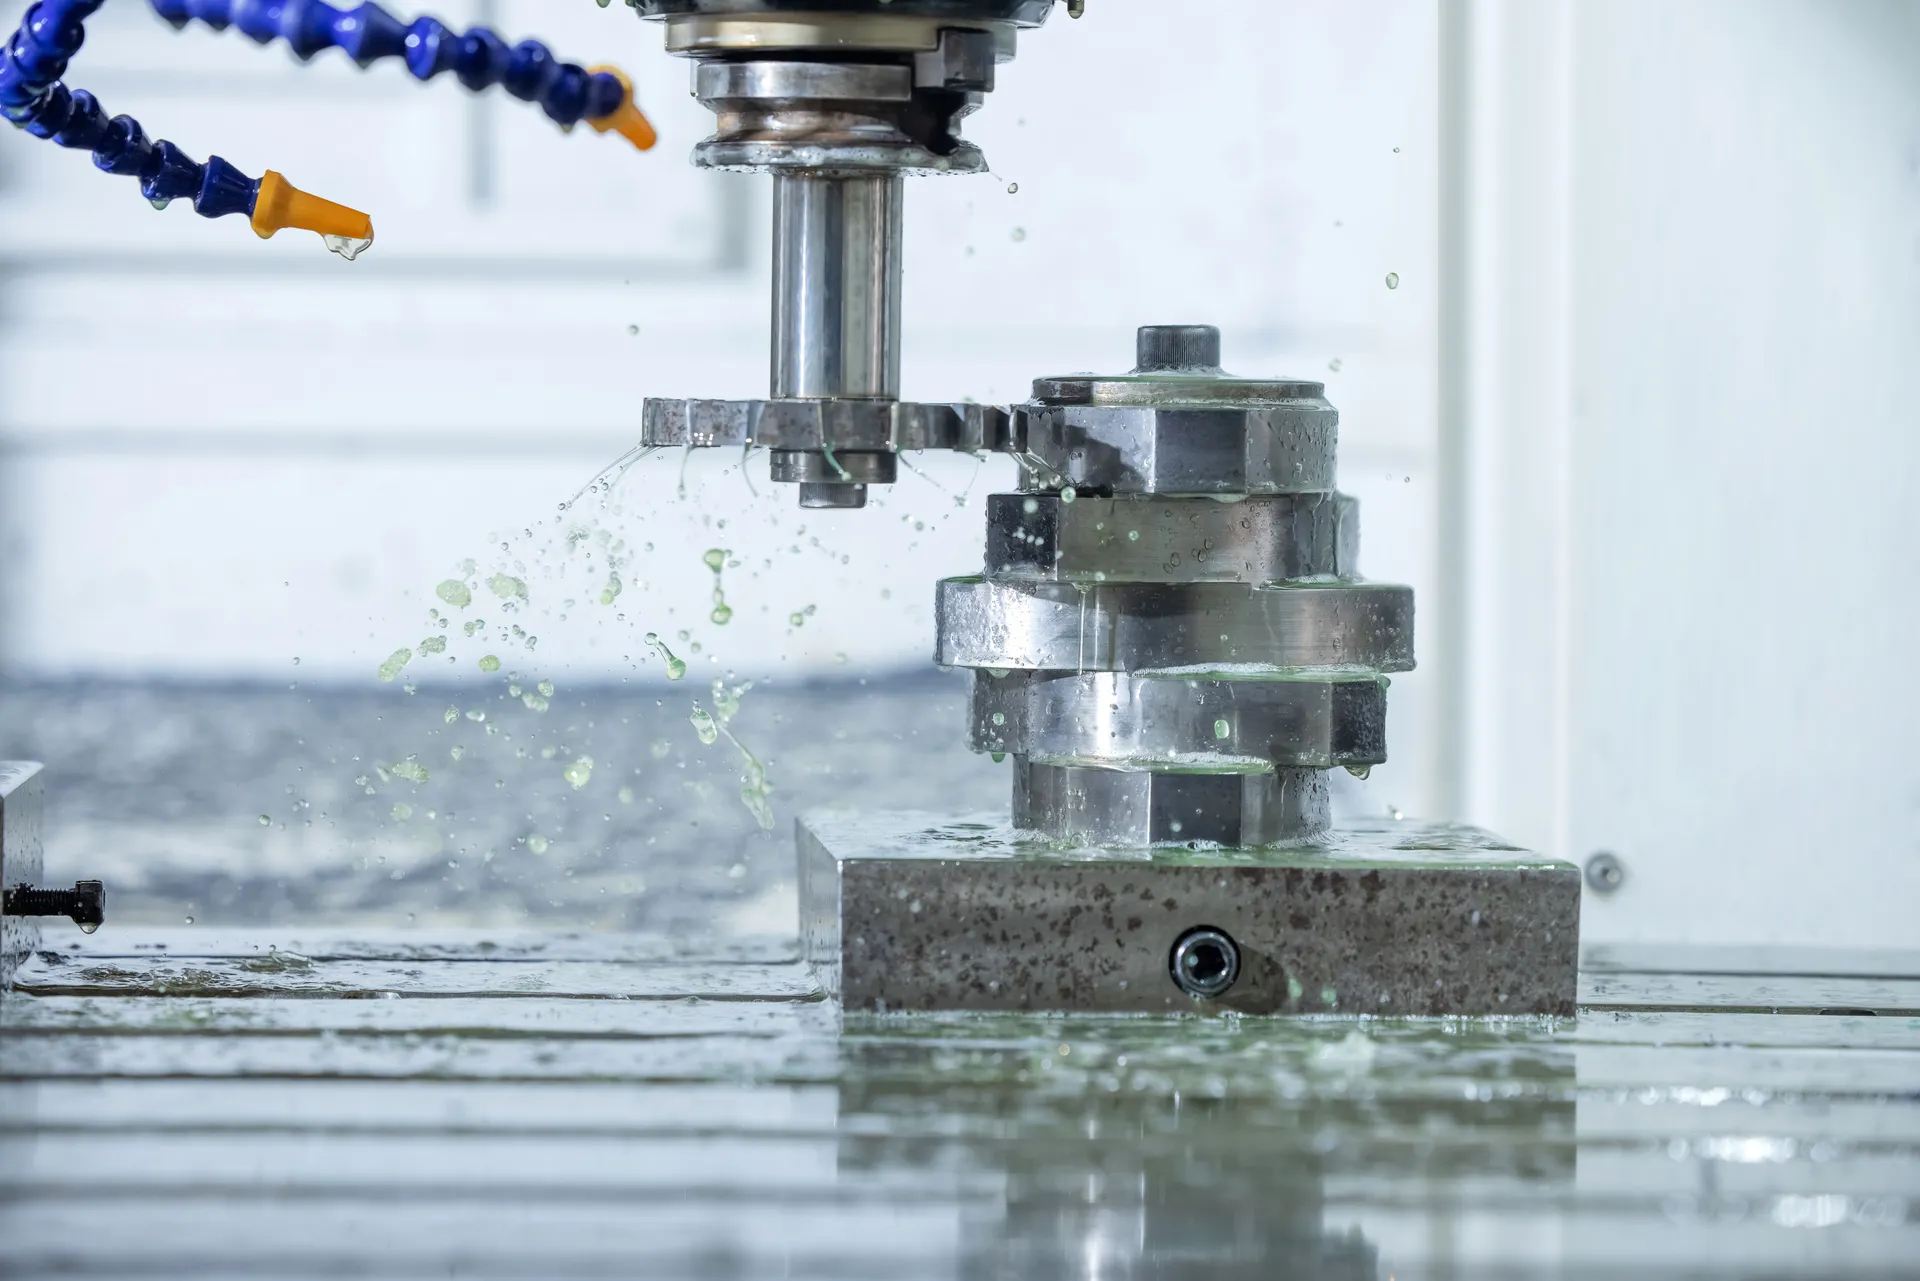
Шнековые и кулачковые элементы, секции материального цилиндра обрабатываются точением, фрезерованием и расточкой на наших собственных токарных станках и обрабатывающих центрах.
Далее · Шлифование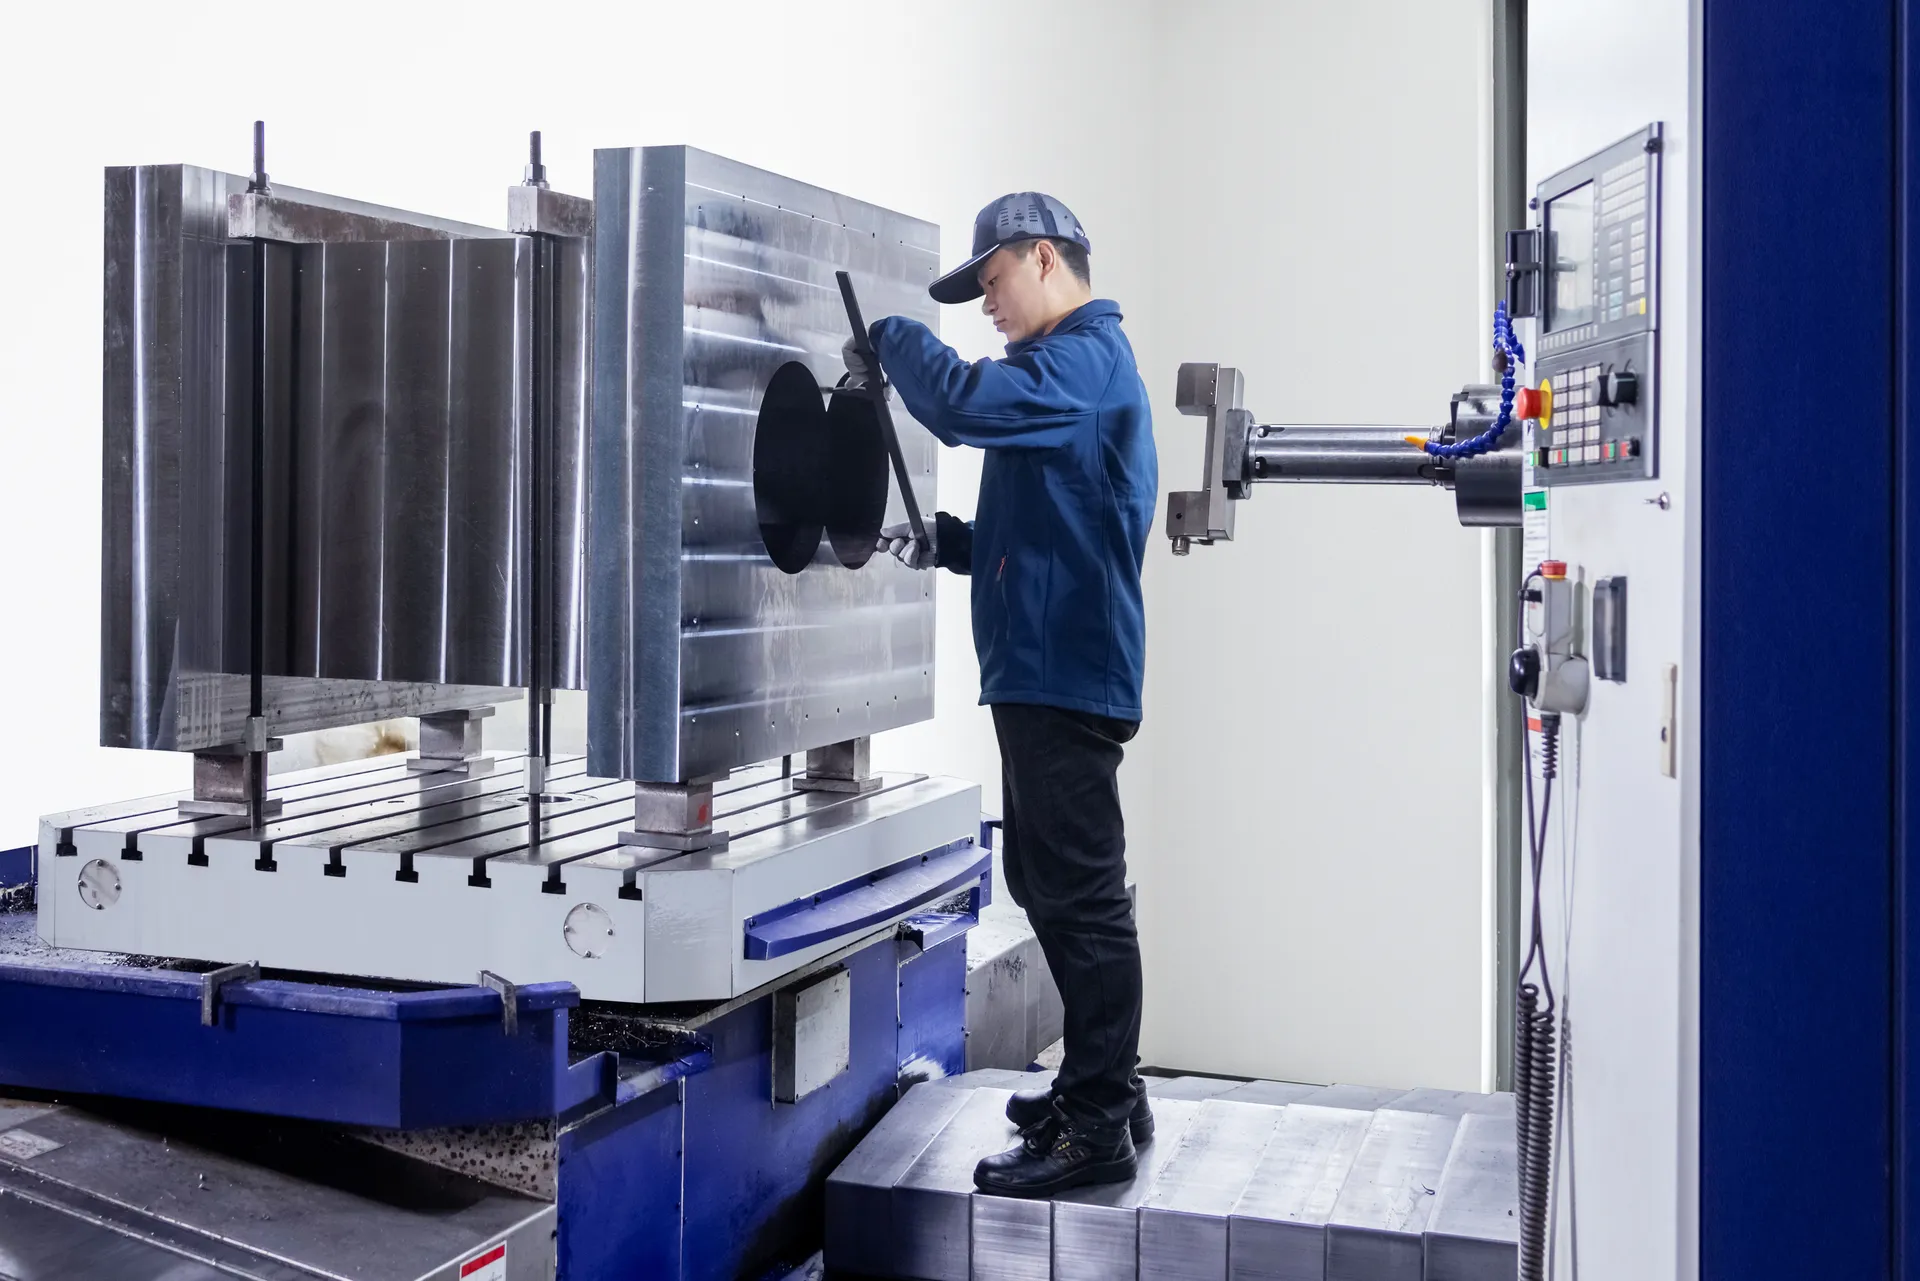
SAT360 — самый крупный из построенных нами экструдеров
- 400 000т/год
- Годовая производительность
Шлифование
После термообработки гребни витков и сопрягаемые поверхности шлифуются в окончательный размер, чтобы шнеки на обоих валах взаимно очищали друг друга с малым равномерным зазором.
Далее · Контроль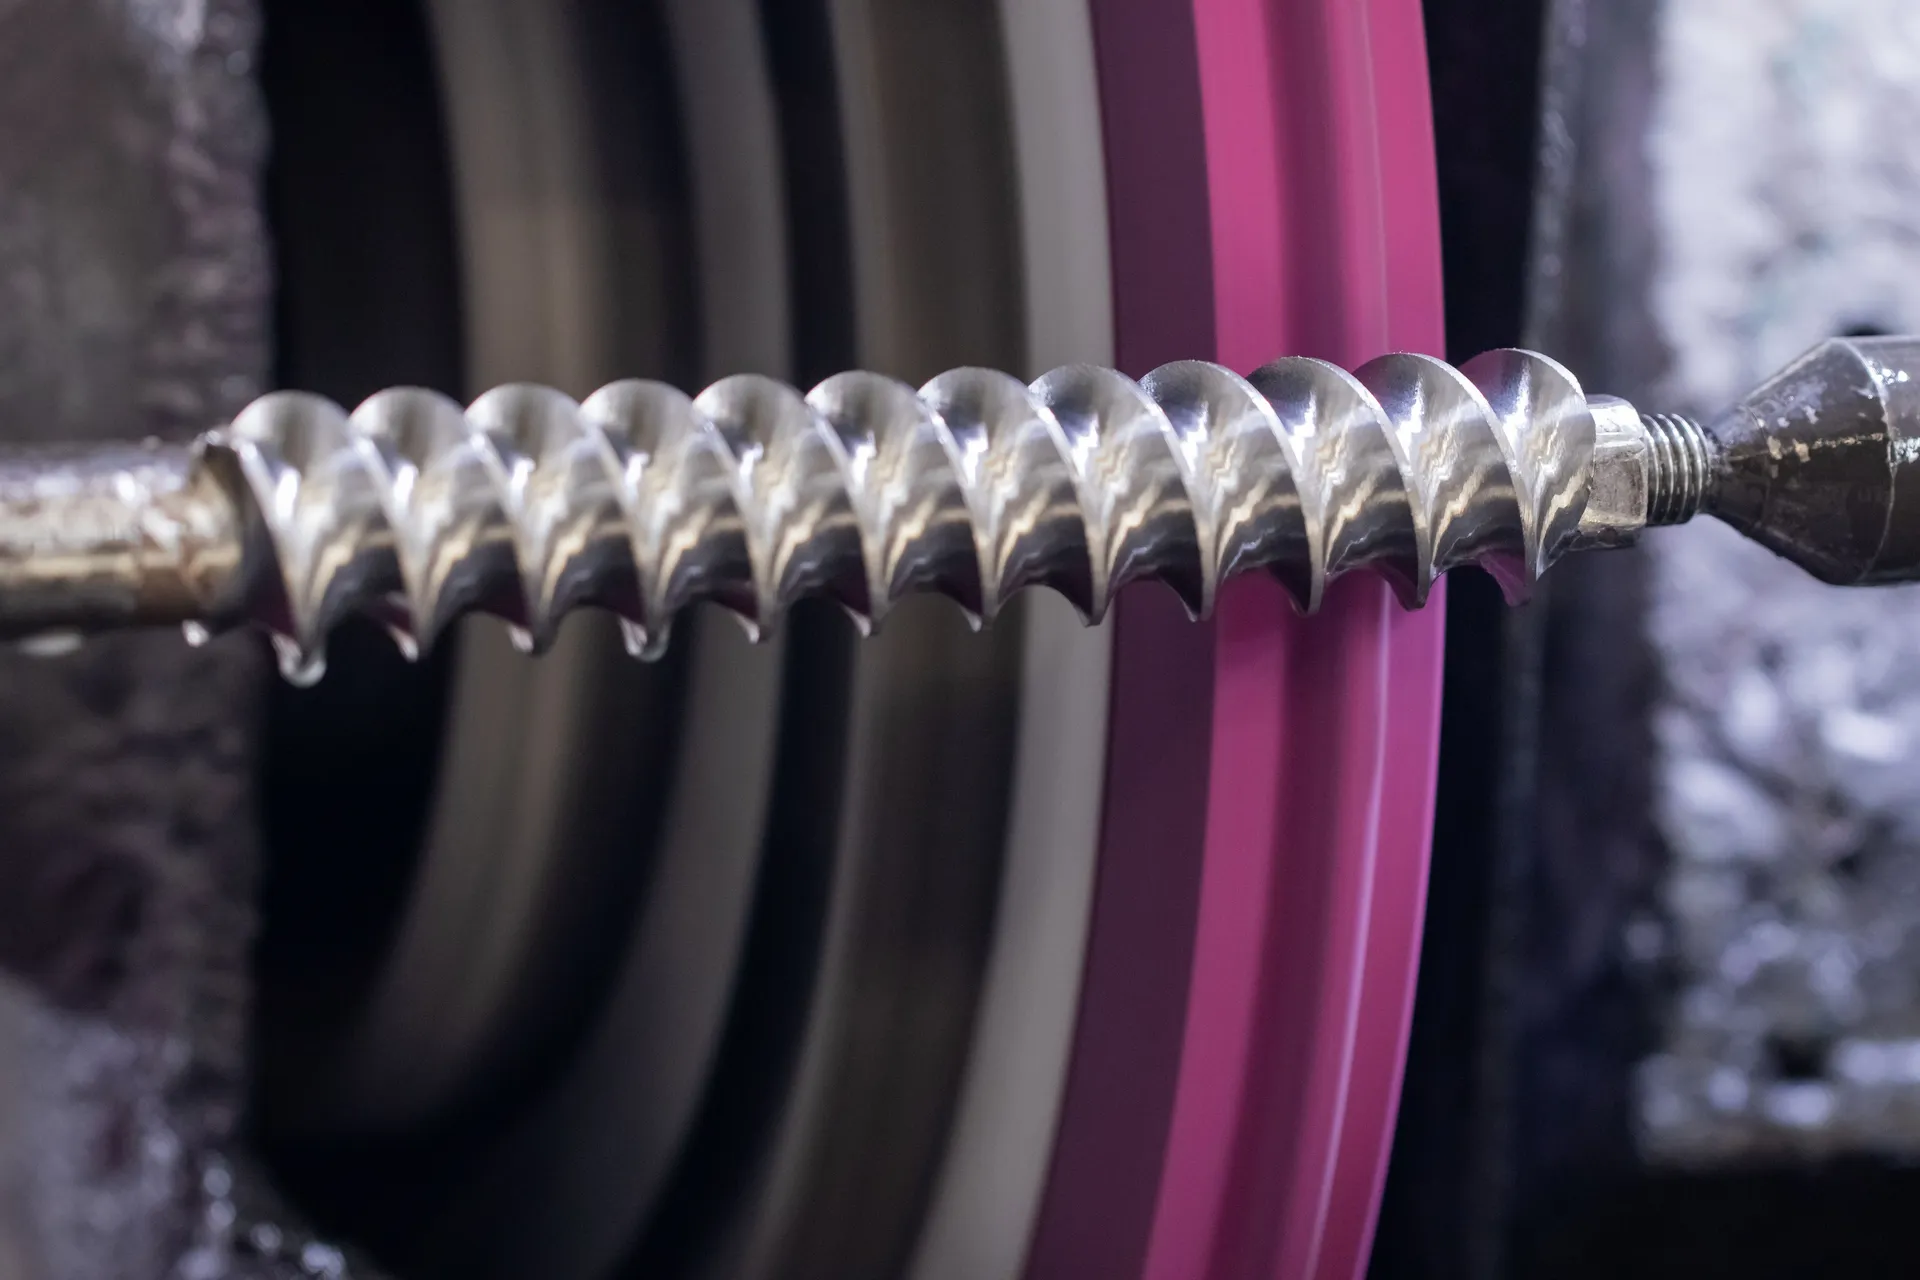
- Окончательный профильГребни и сопрягаемые поверхности доводятся после закалки
- Равномерный зазорЭлементы на обоих валах взаимно очищают друг друга
- Гладкая поверхностьМеньше налипания материала на шнек
Контроль
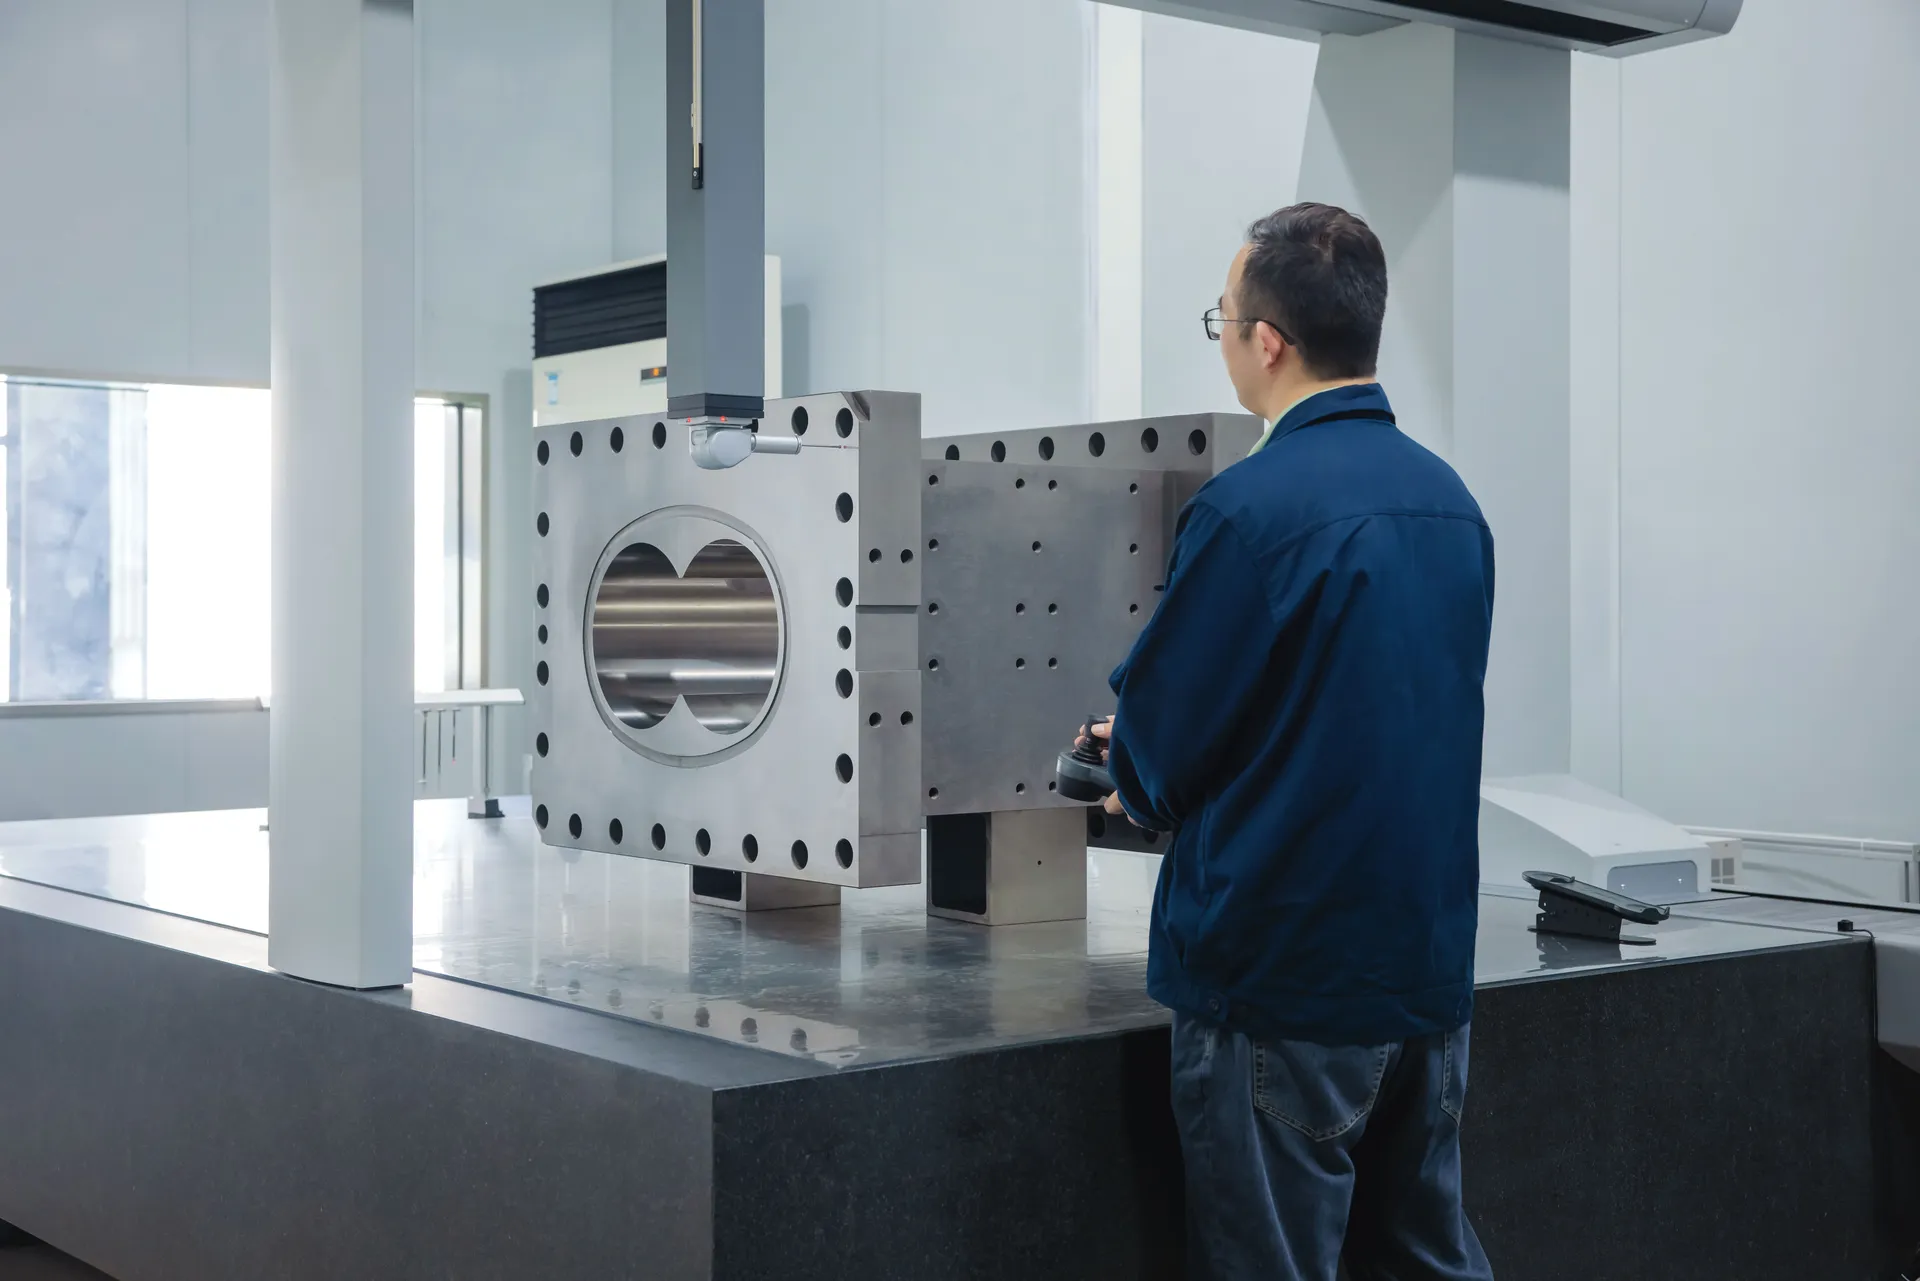
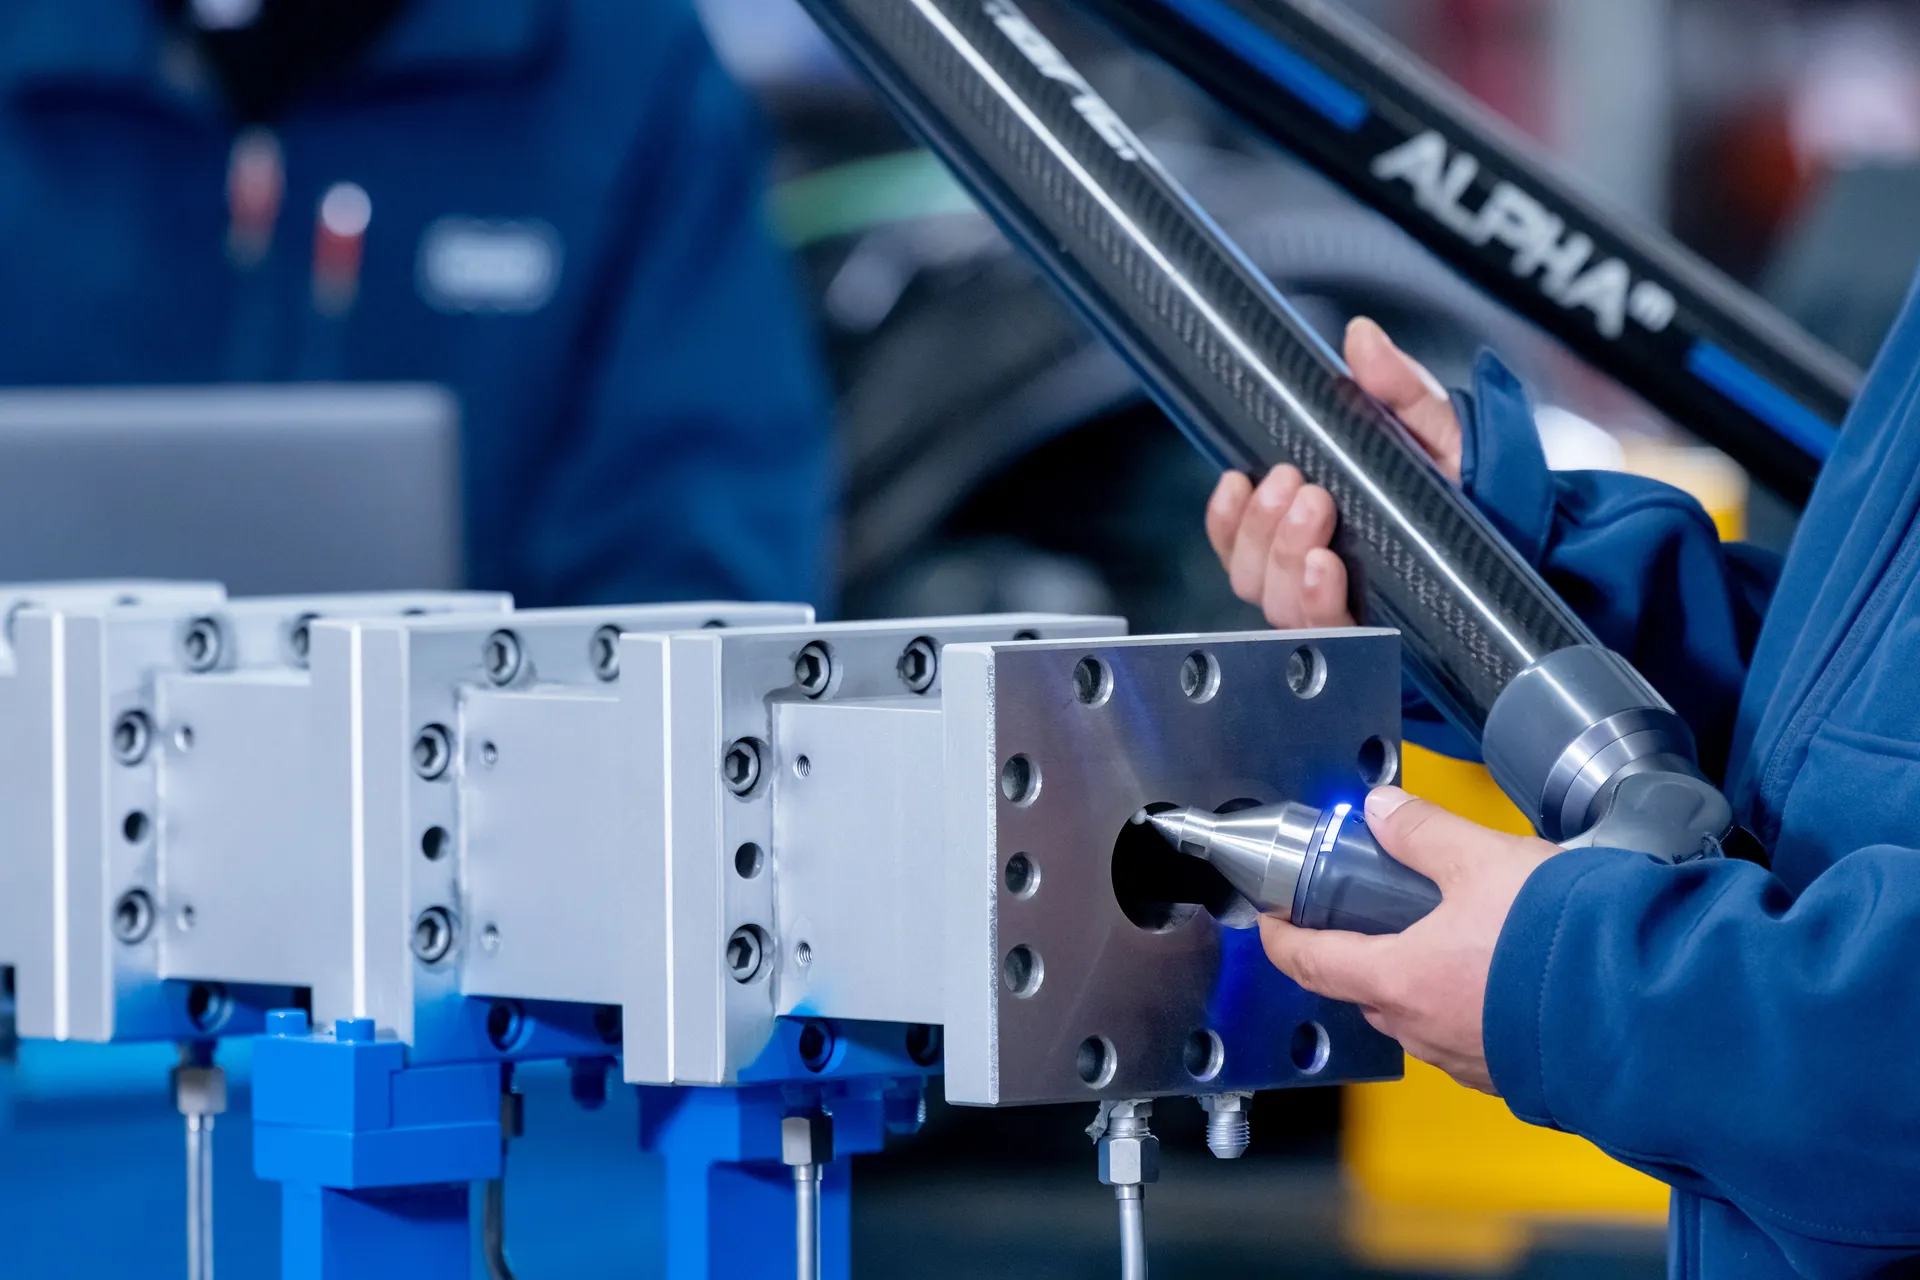
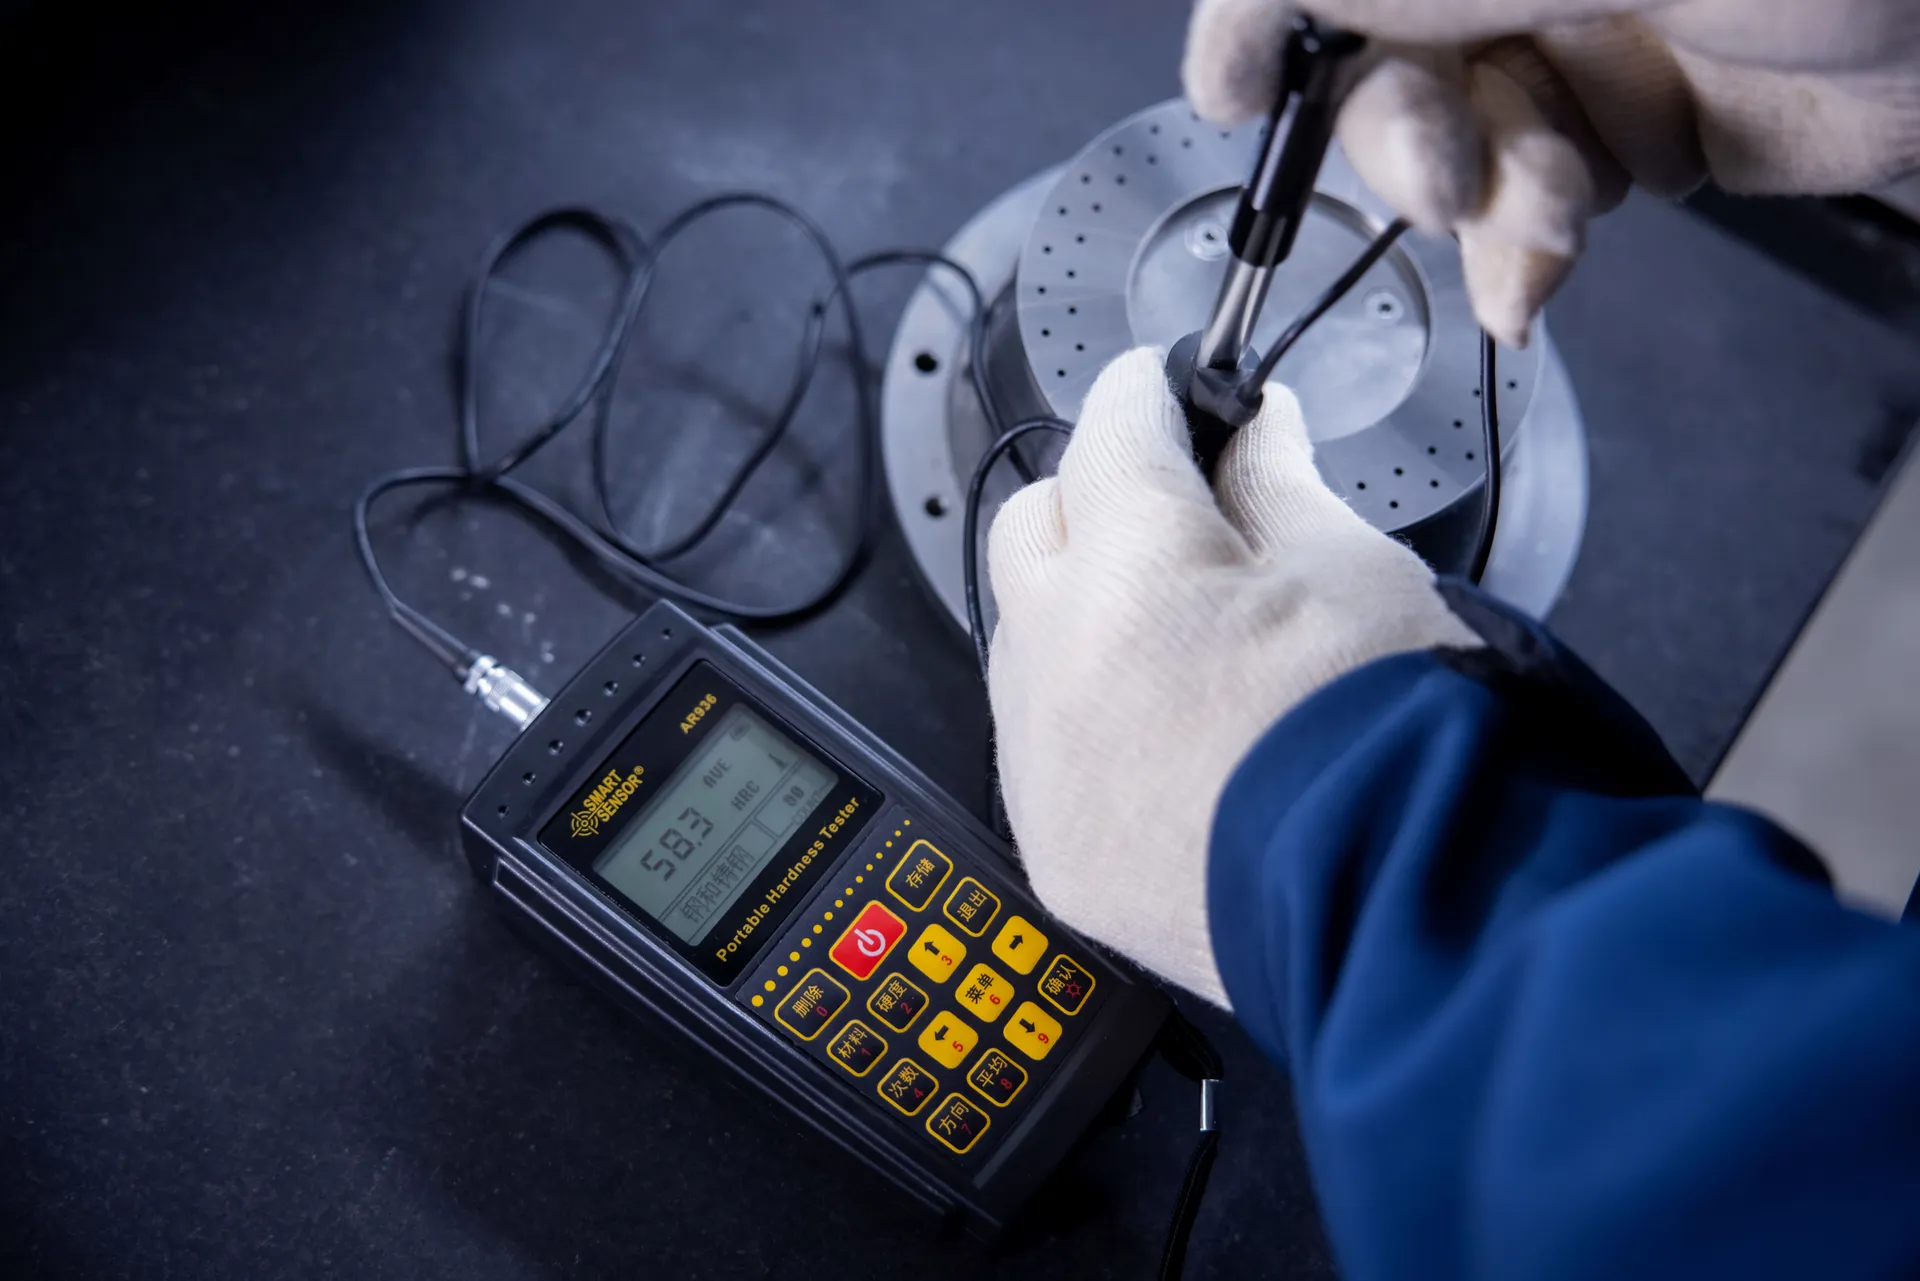
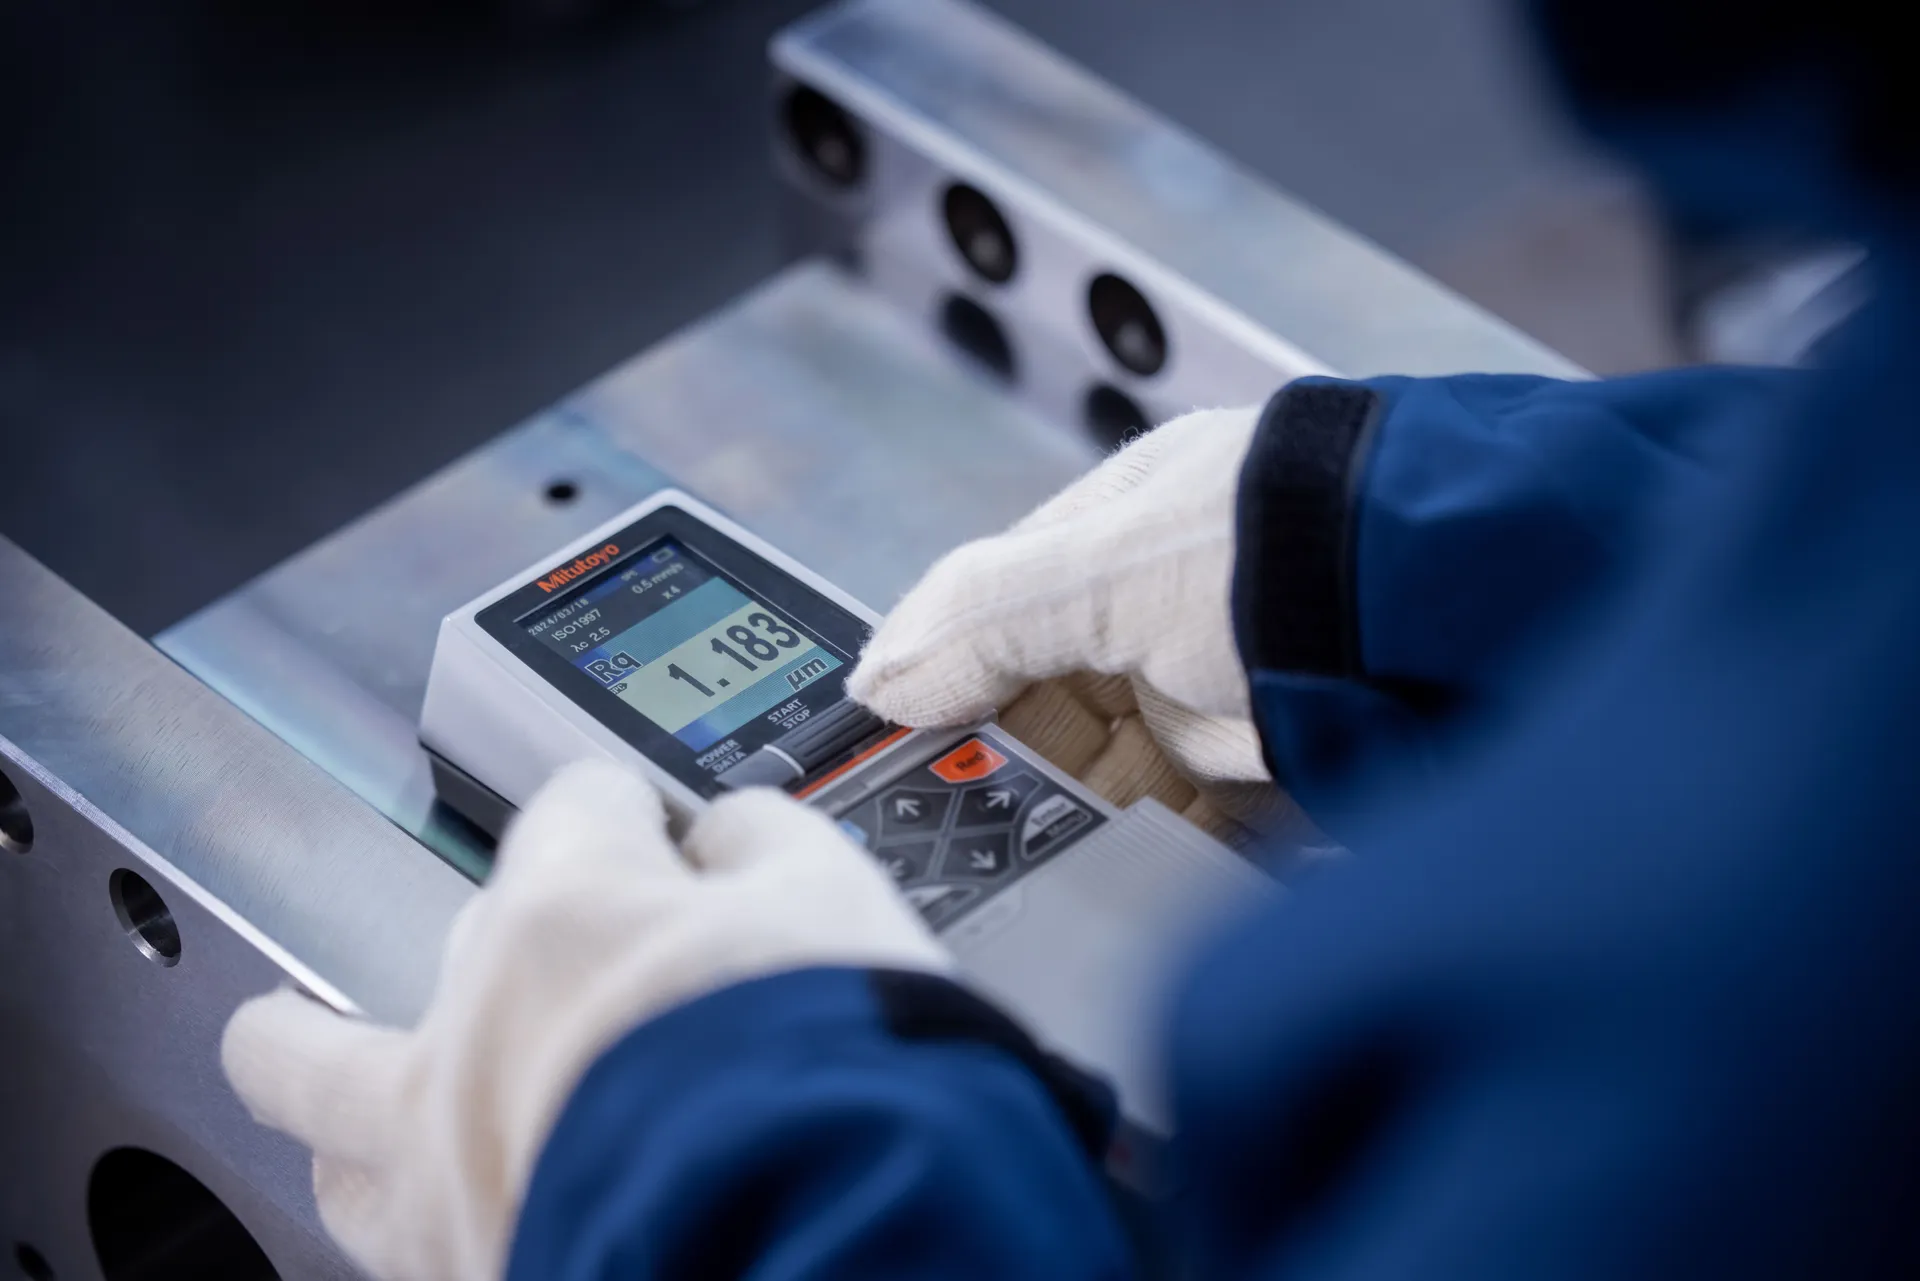
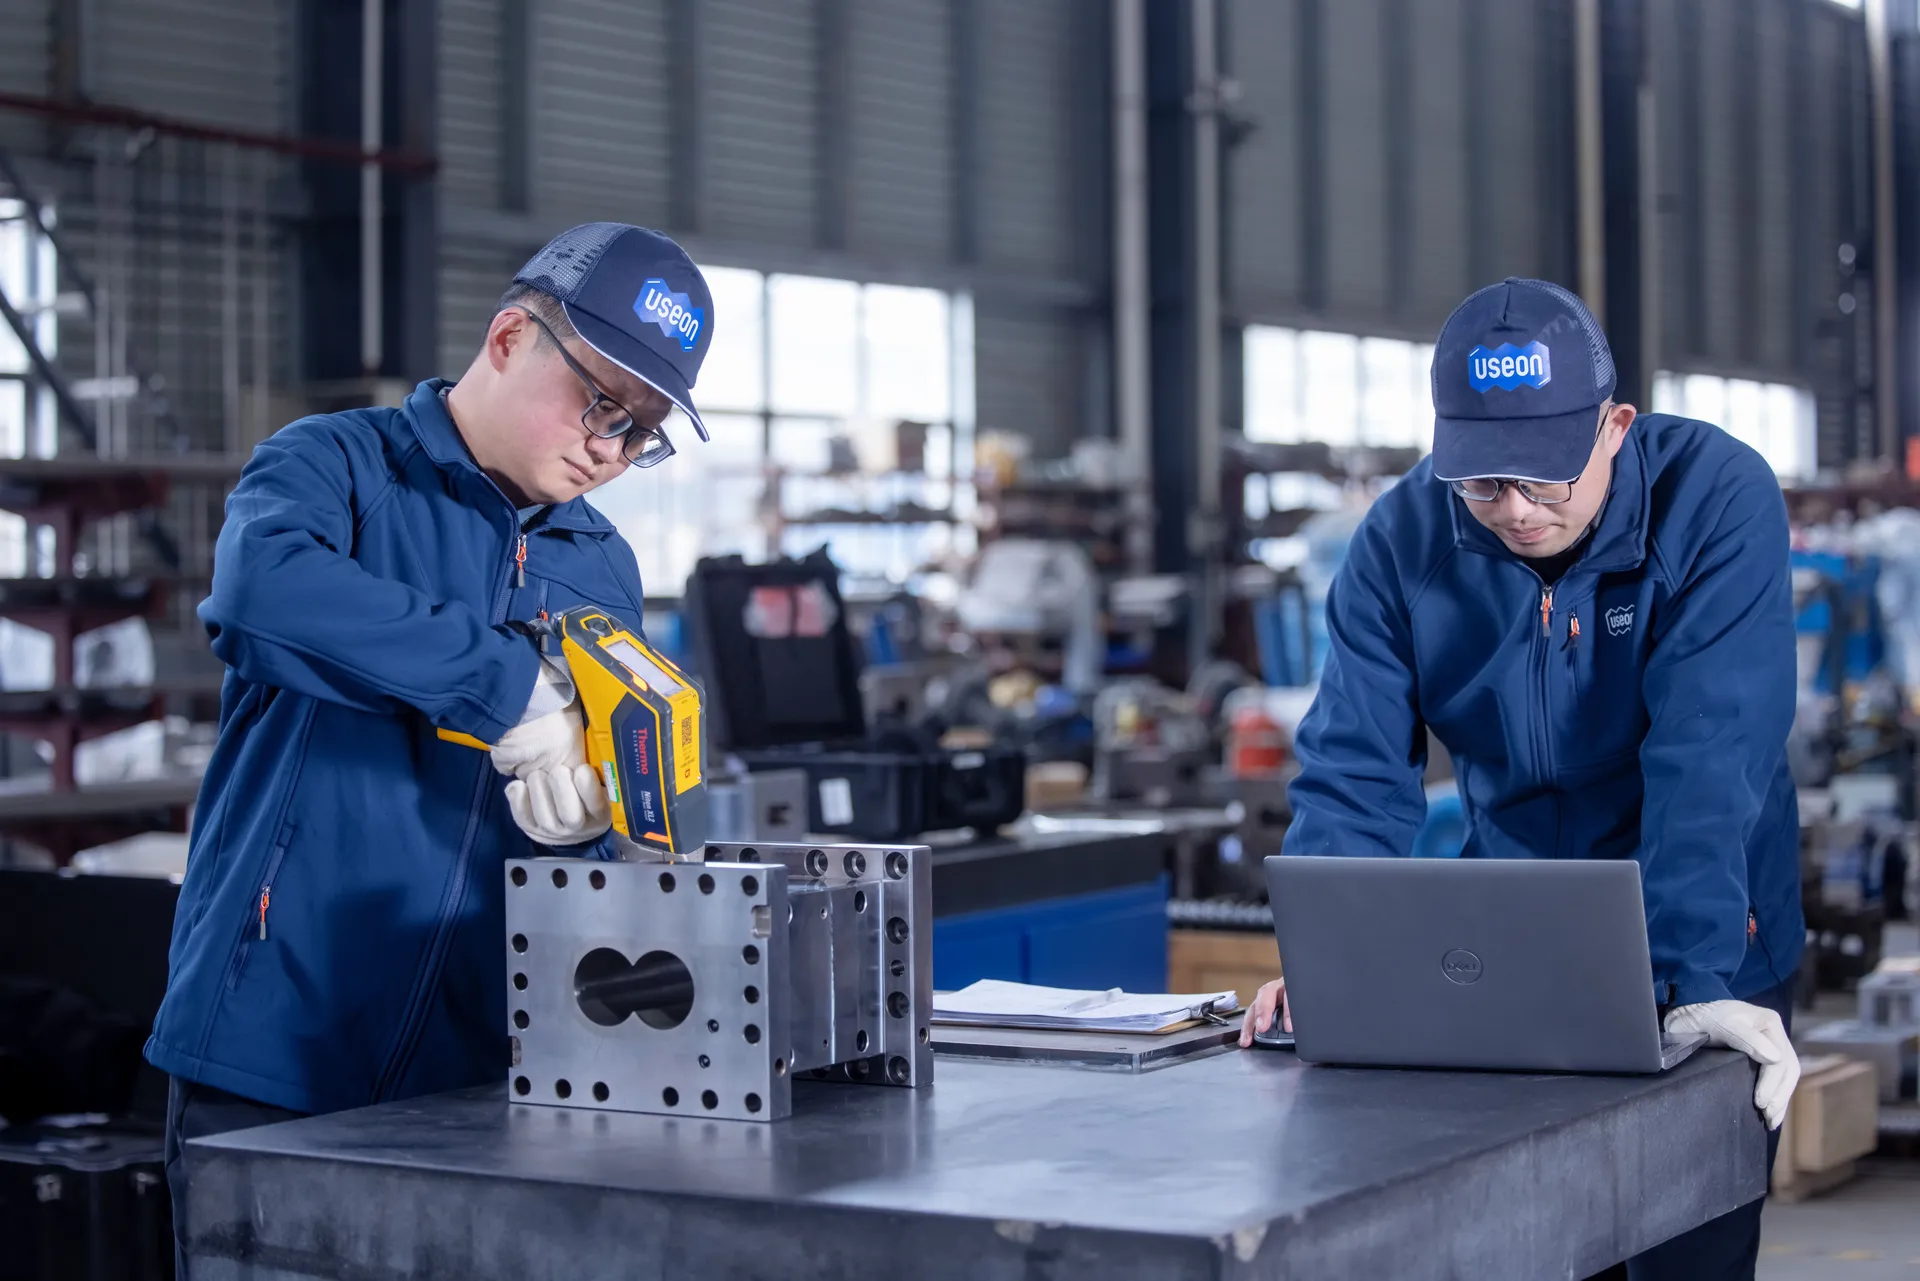
Покупные детали проверяются на соответствие чертежам до поступления на склад. Материальные цилиндры, шнековые элементы, валы и корпуса редукторов повторно измеряются в нашей собственной измерительной лаборатории независимым отделом качества.
Далее · Приёмочный контроль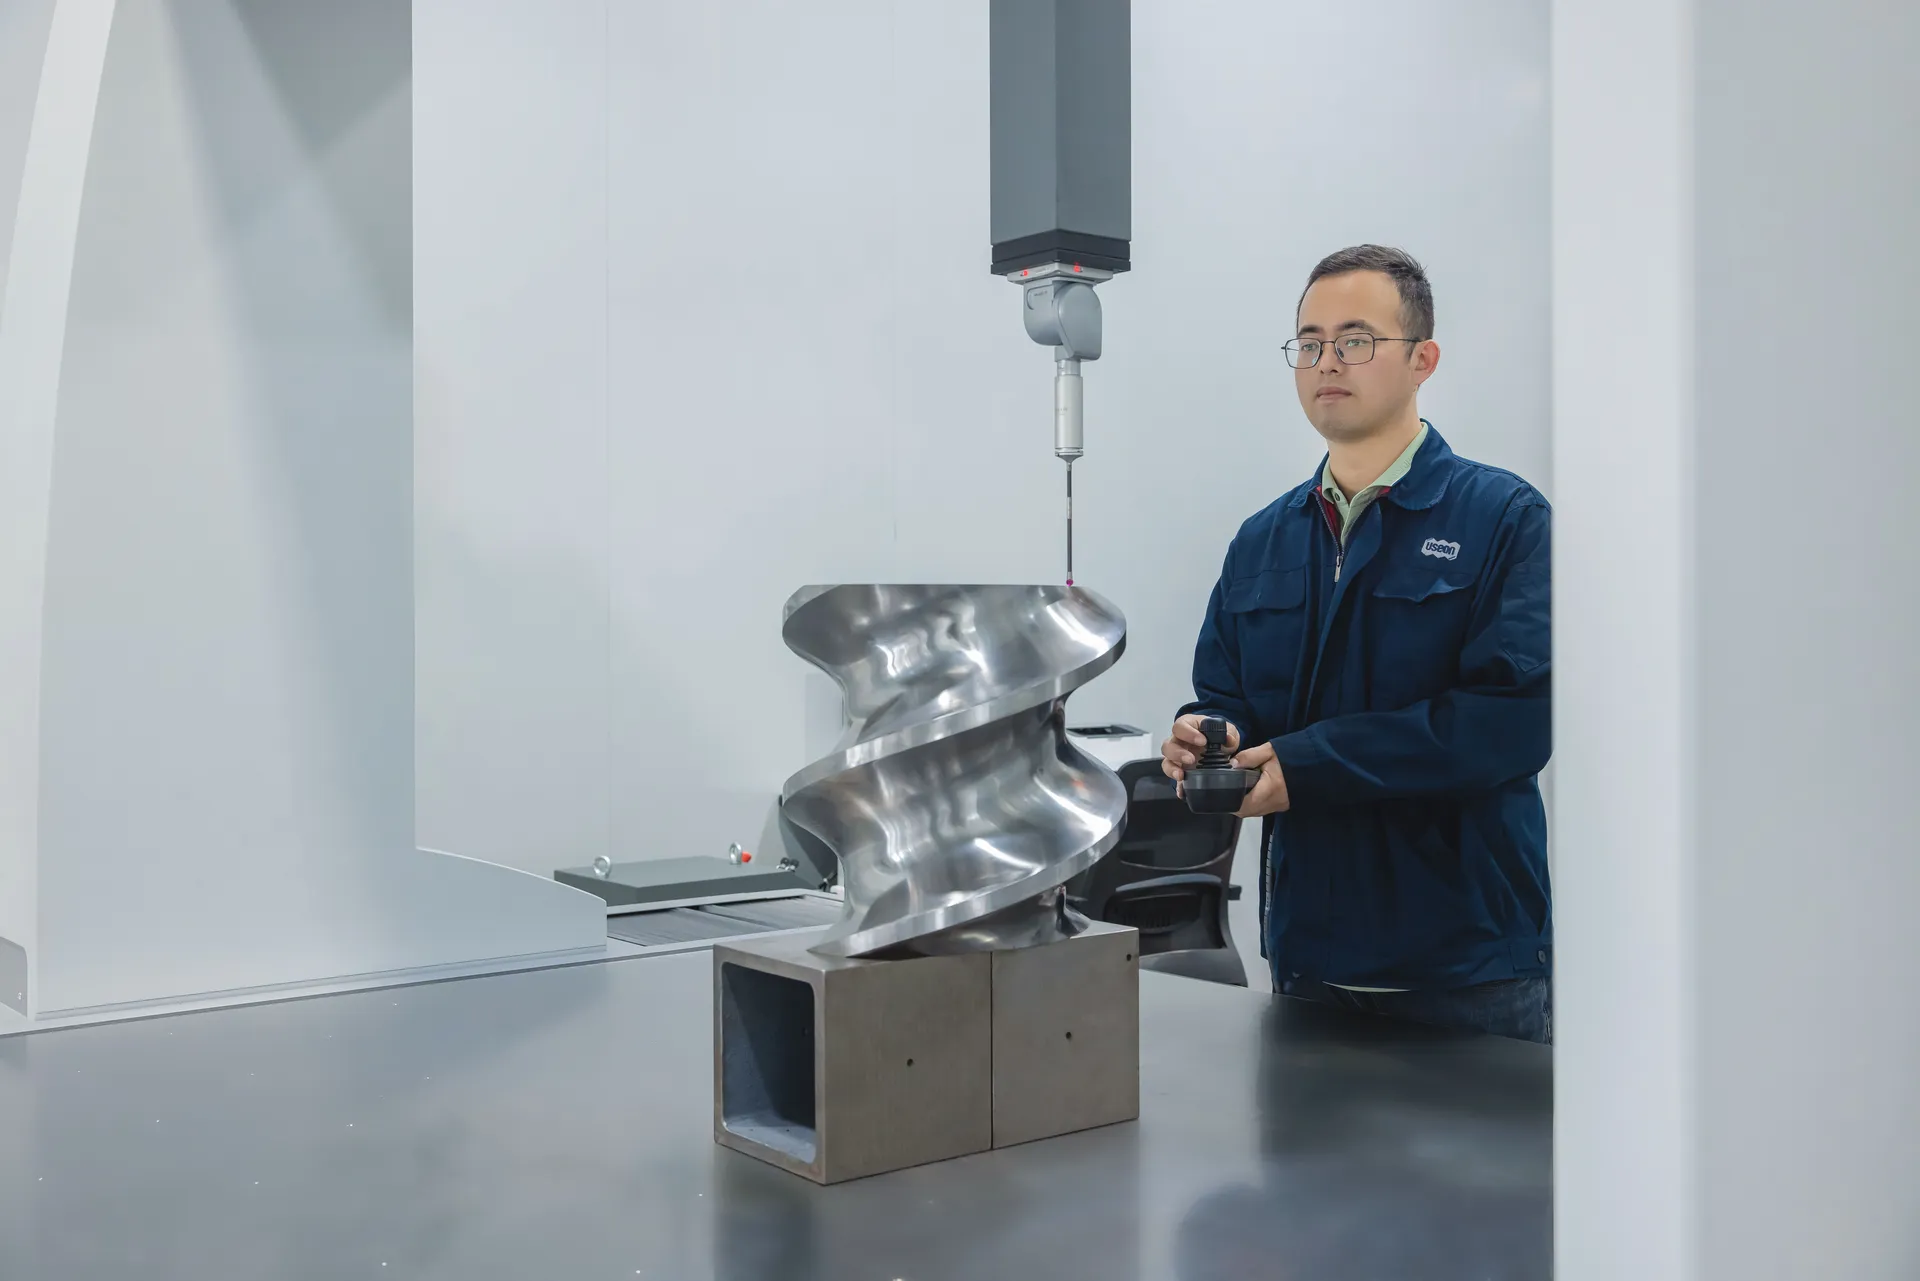
| Проверка | Метод | Объём контроля |
|---|---|---|
| Материал | Ручной рентгенофлуоресцентный анализатор металлов; сертификаты поставщика на материал и протоколы термообработки | Марка металла ответственных покупных деталей |
| Размеры | Портальная КИМ, микрометры, нутромеры, шлицевые калибры и зубомеры | Материальные цилиндры (каждый цилиндр начиная с типоразмера 95), шнековые элементы, валы, корпуса редукторов |
| Поверхность | Визуальный контроль, профилометр | Шероховатость; трещины и включения |
| Твёрдость | Переносной твердомер | Термообработанные детали, включая выборочный контроль азотированных шнековых элементов |
| Давление | Испытание давлением, утечки не допускаются | Цилиндры с водяным охлаждением и другие детали, работающие под давлением |
Каждый измерительный прибор имеет собственный идентификационный номер и примерно раз в год калибруется внешней аккредитованной лабораторией с прослеживаемостью к единицам СИ.
Сборка и приёмочный контроль
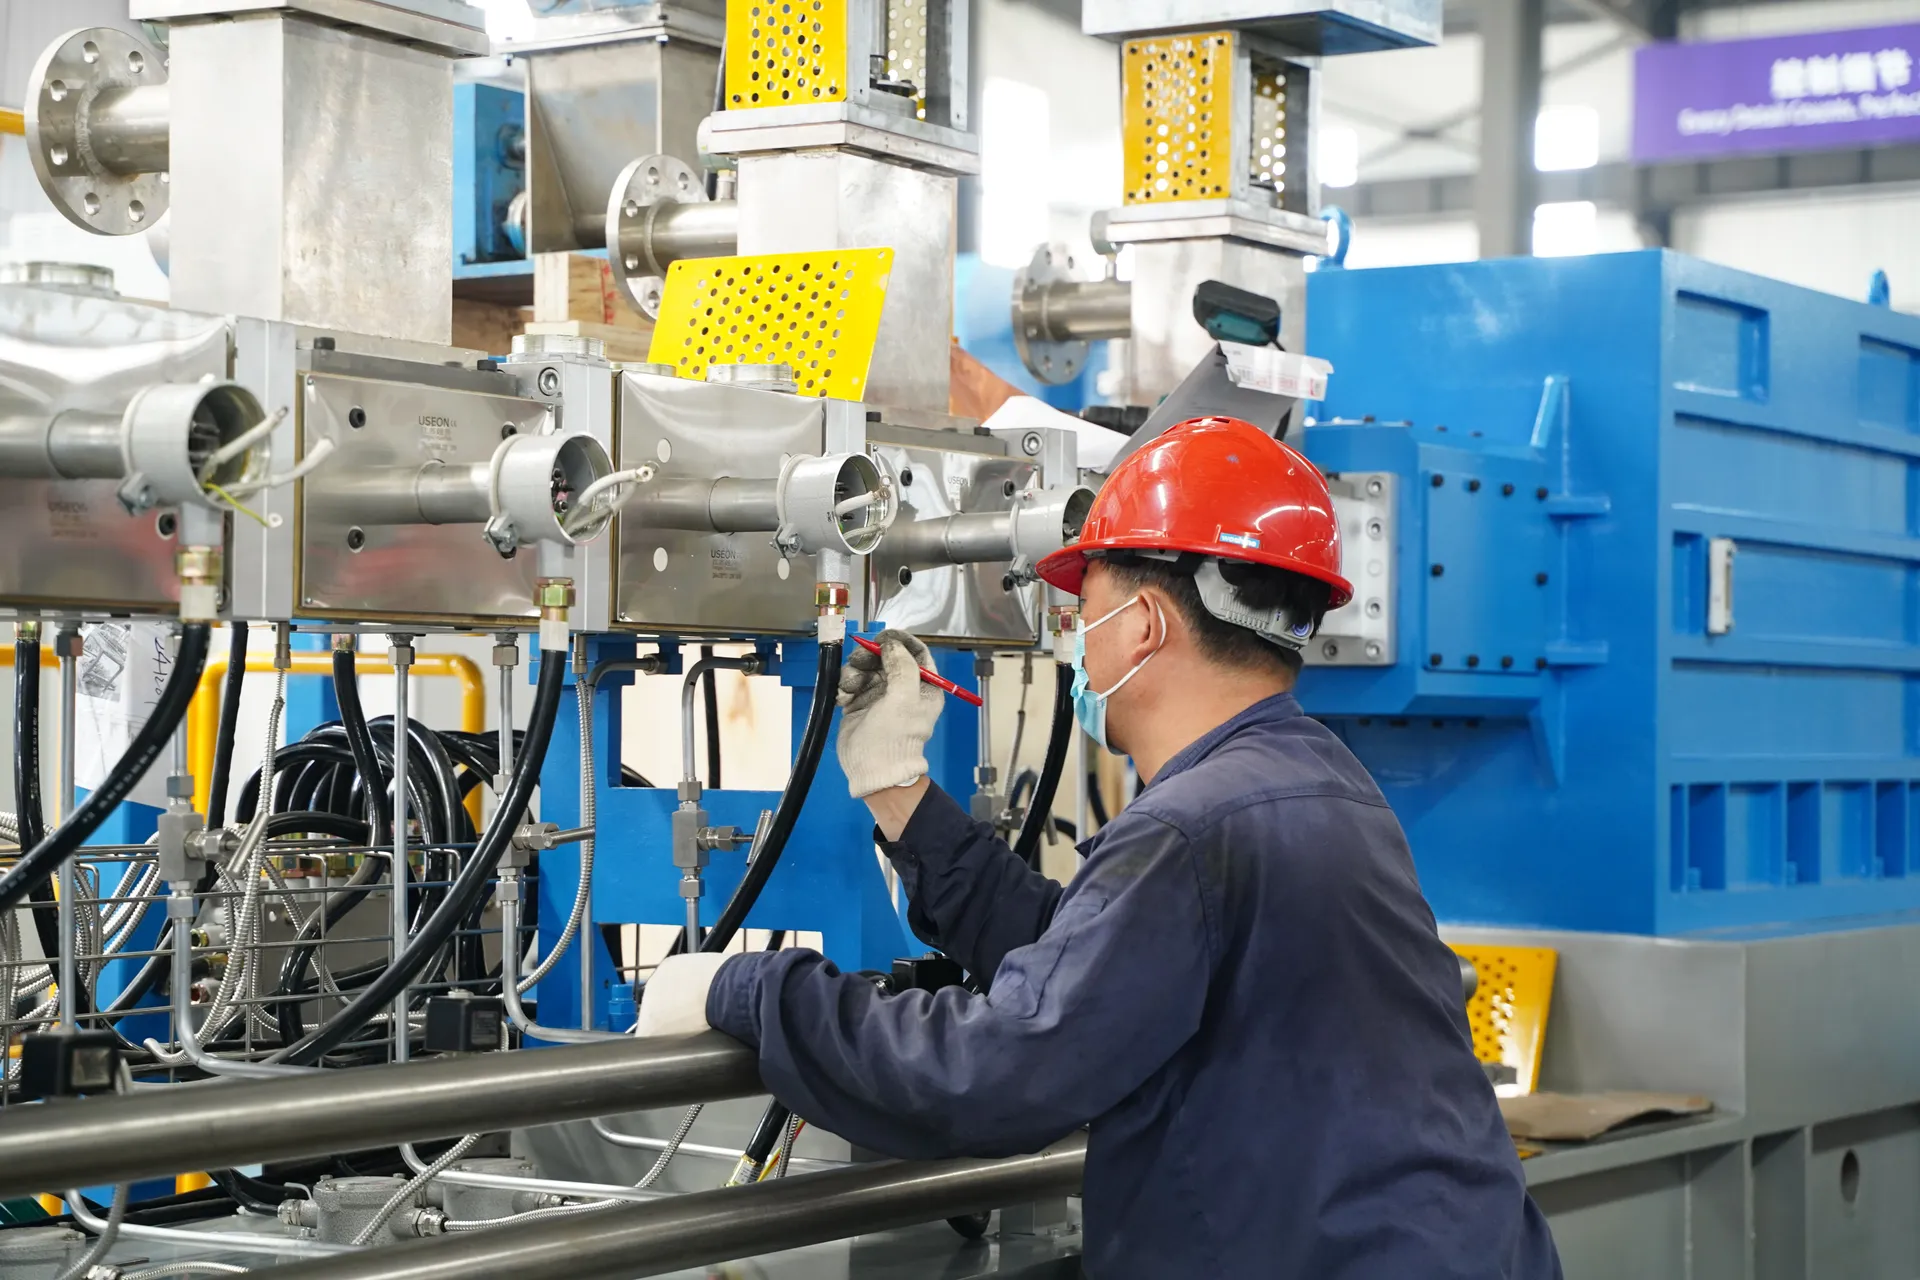
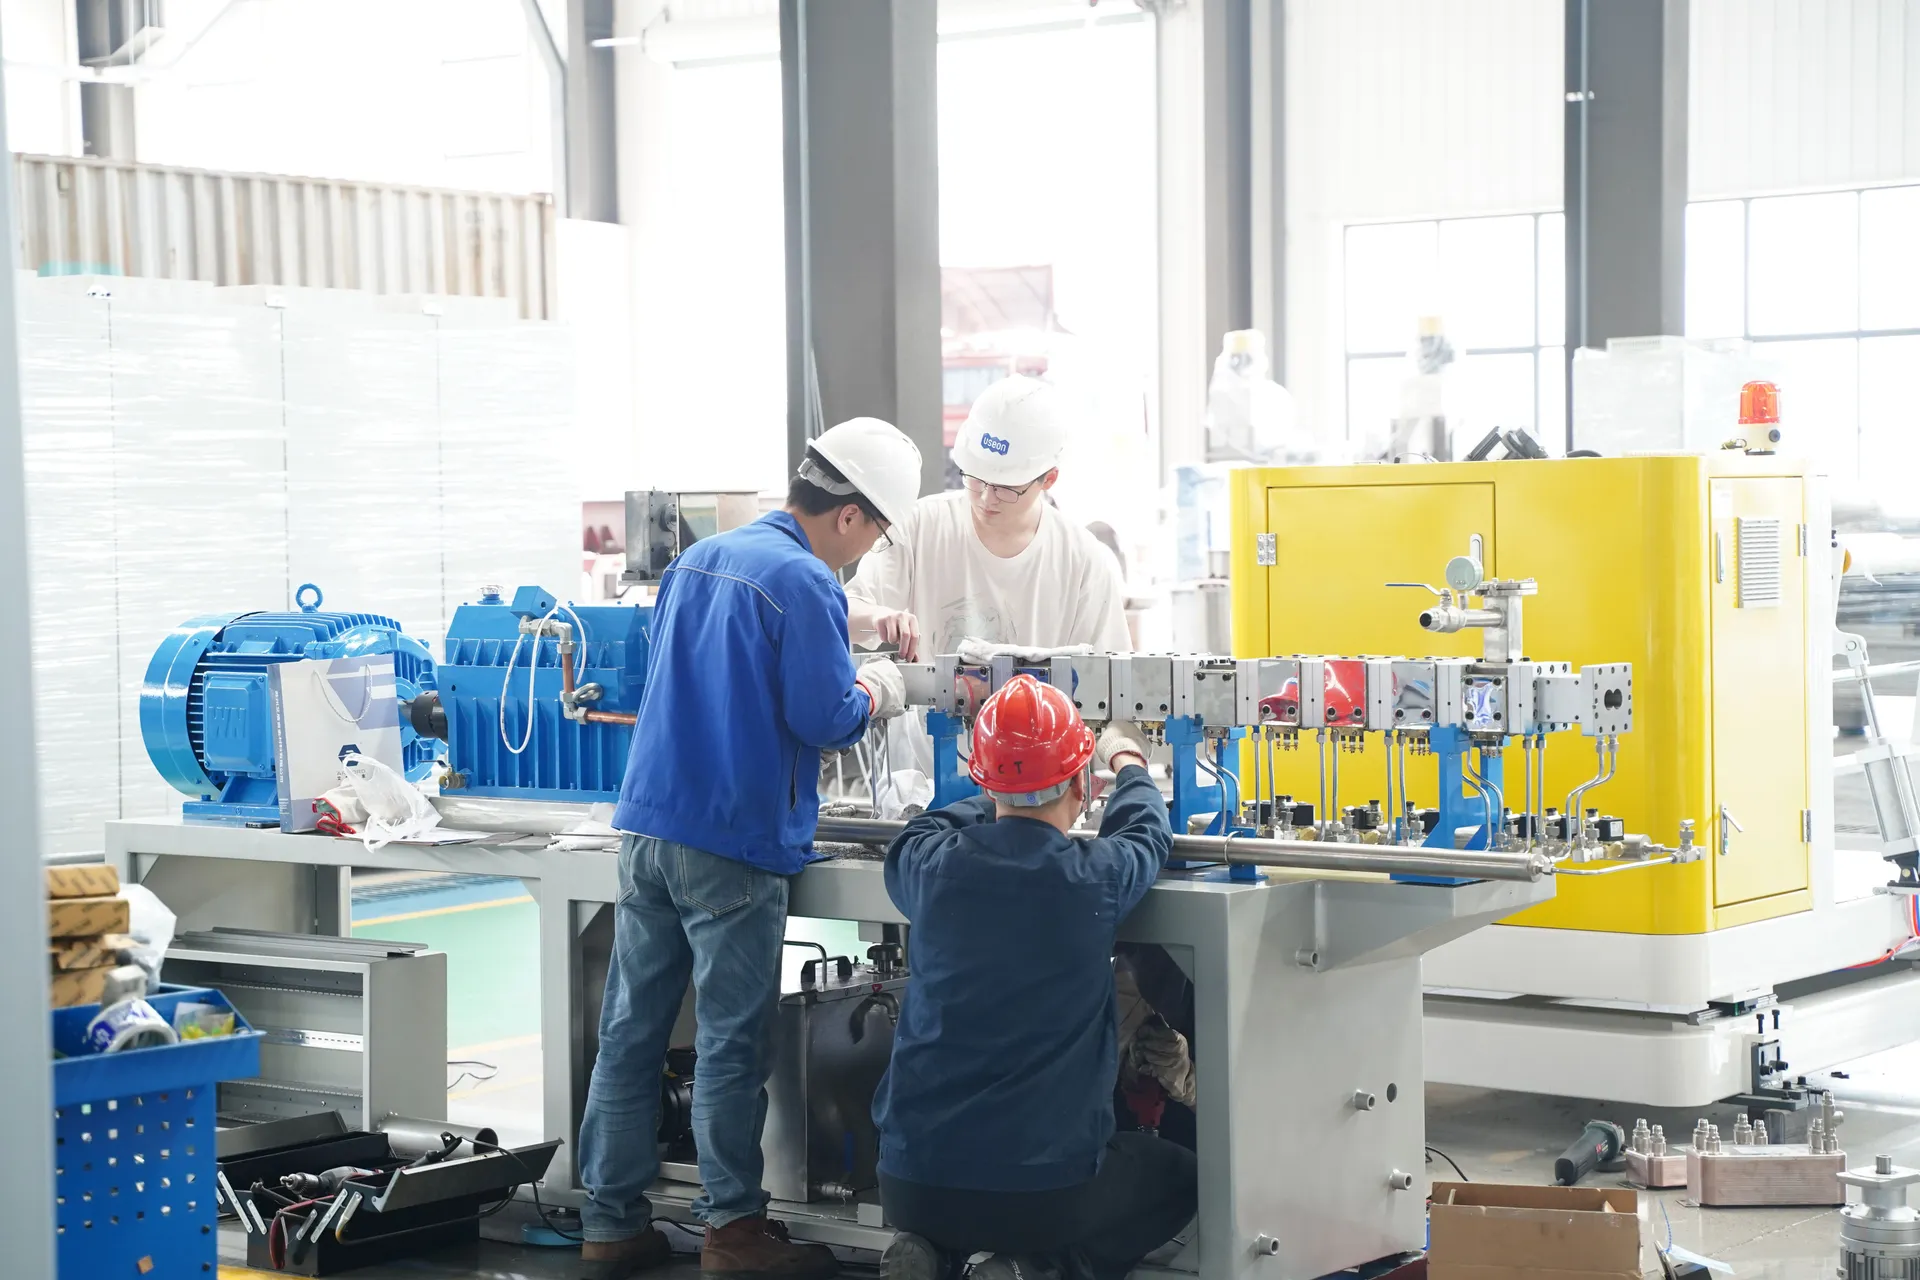
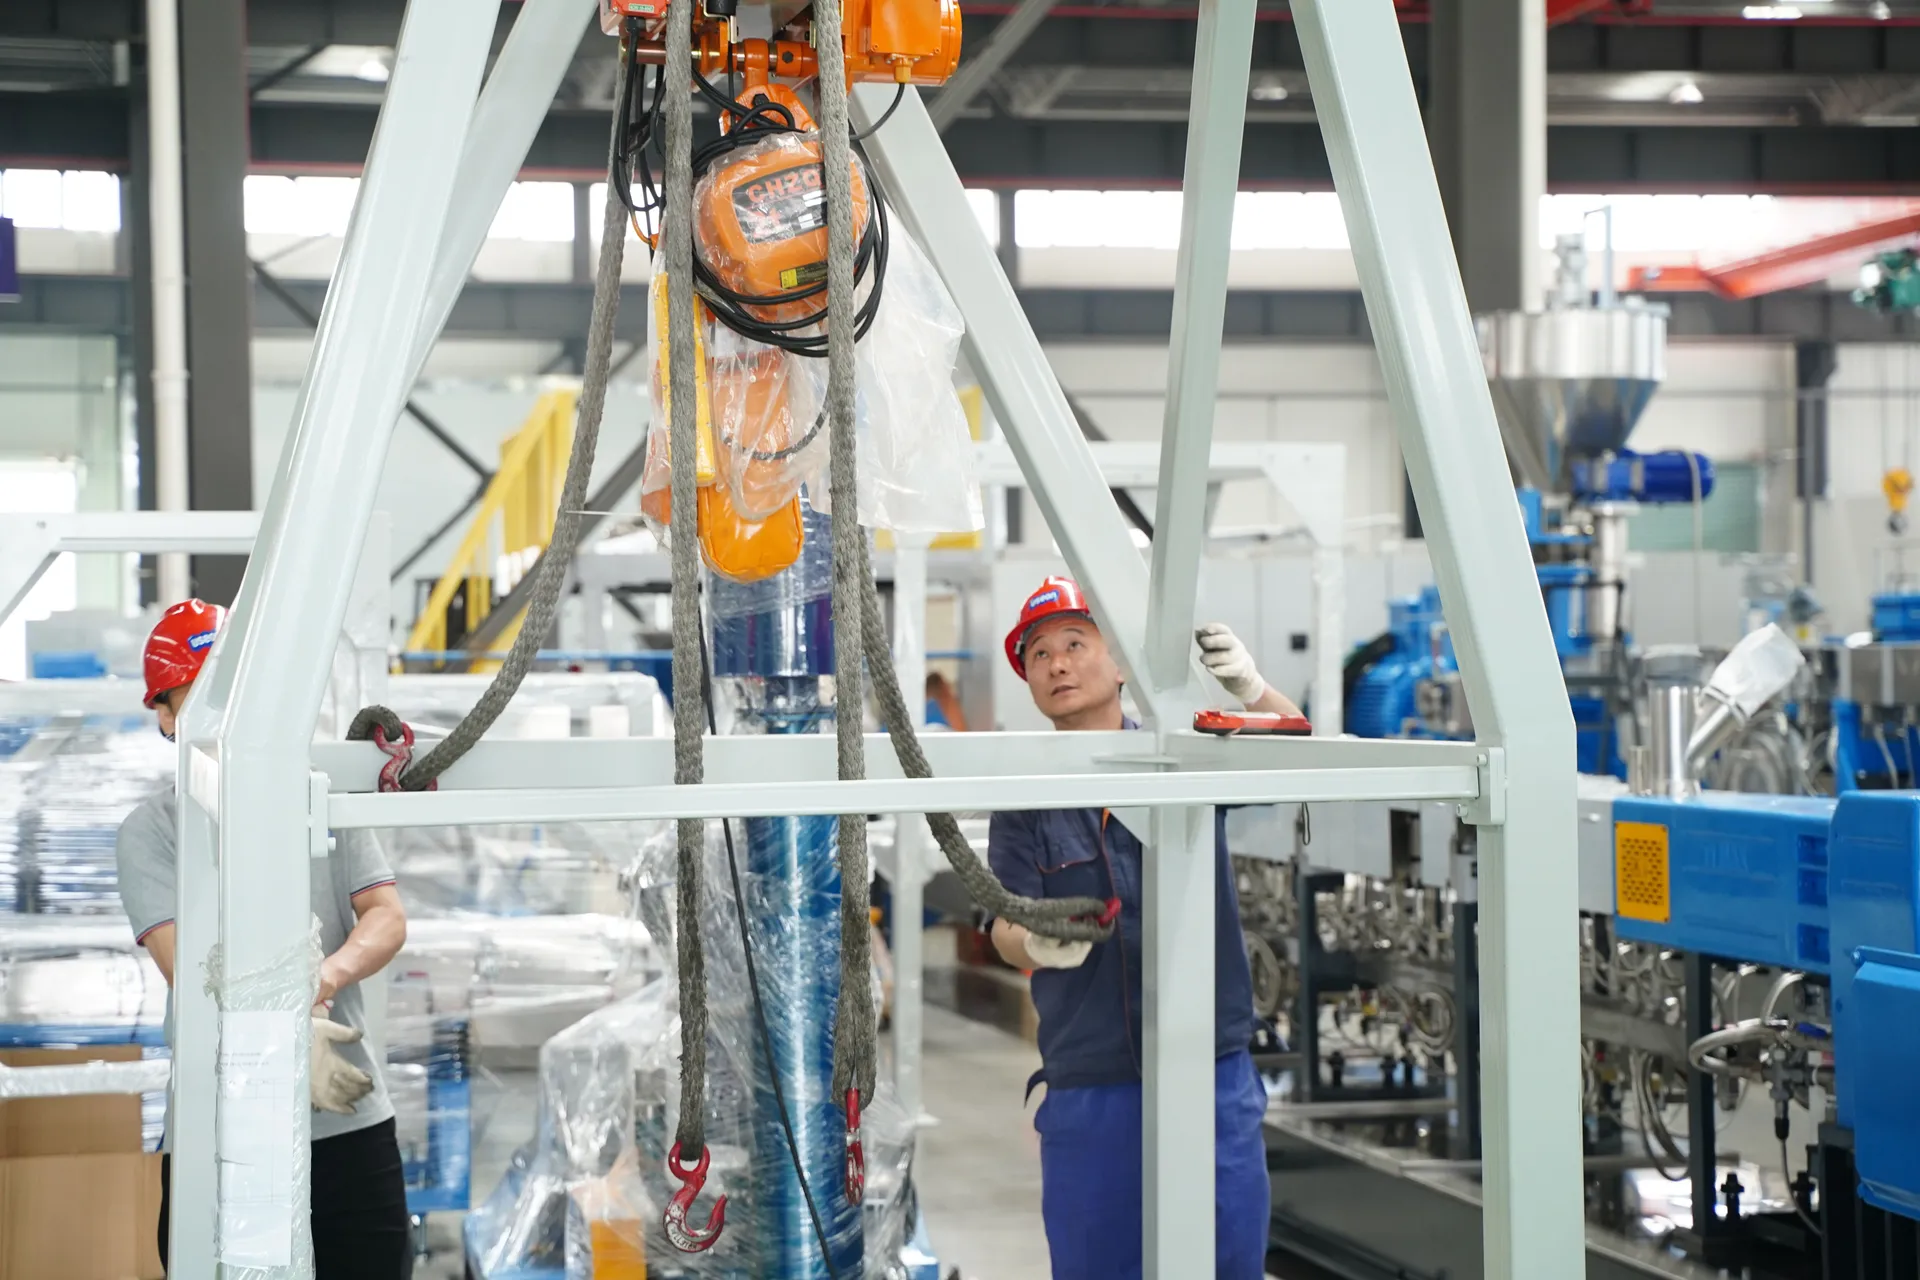
Привод, редуктор и технологическая часть соединяются на нашем сборочном участке. Каждый пост проверяет свою работу и работу следующего, и каждая машина перед отгрузкой проходит заводской приёмочный контроль.
Далее · Вспомогательное оборудование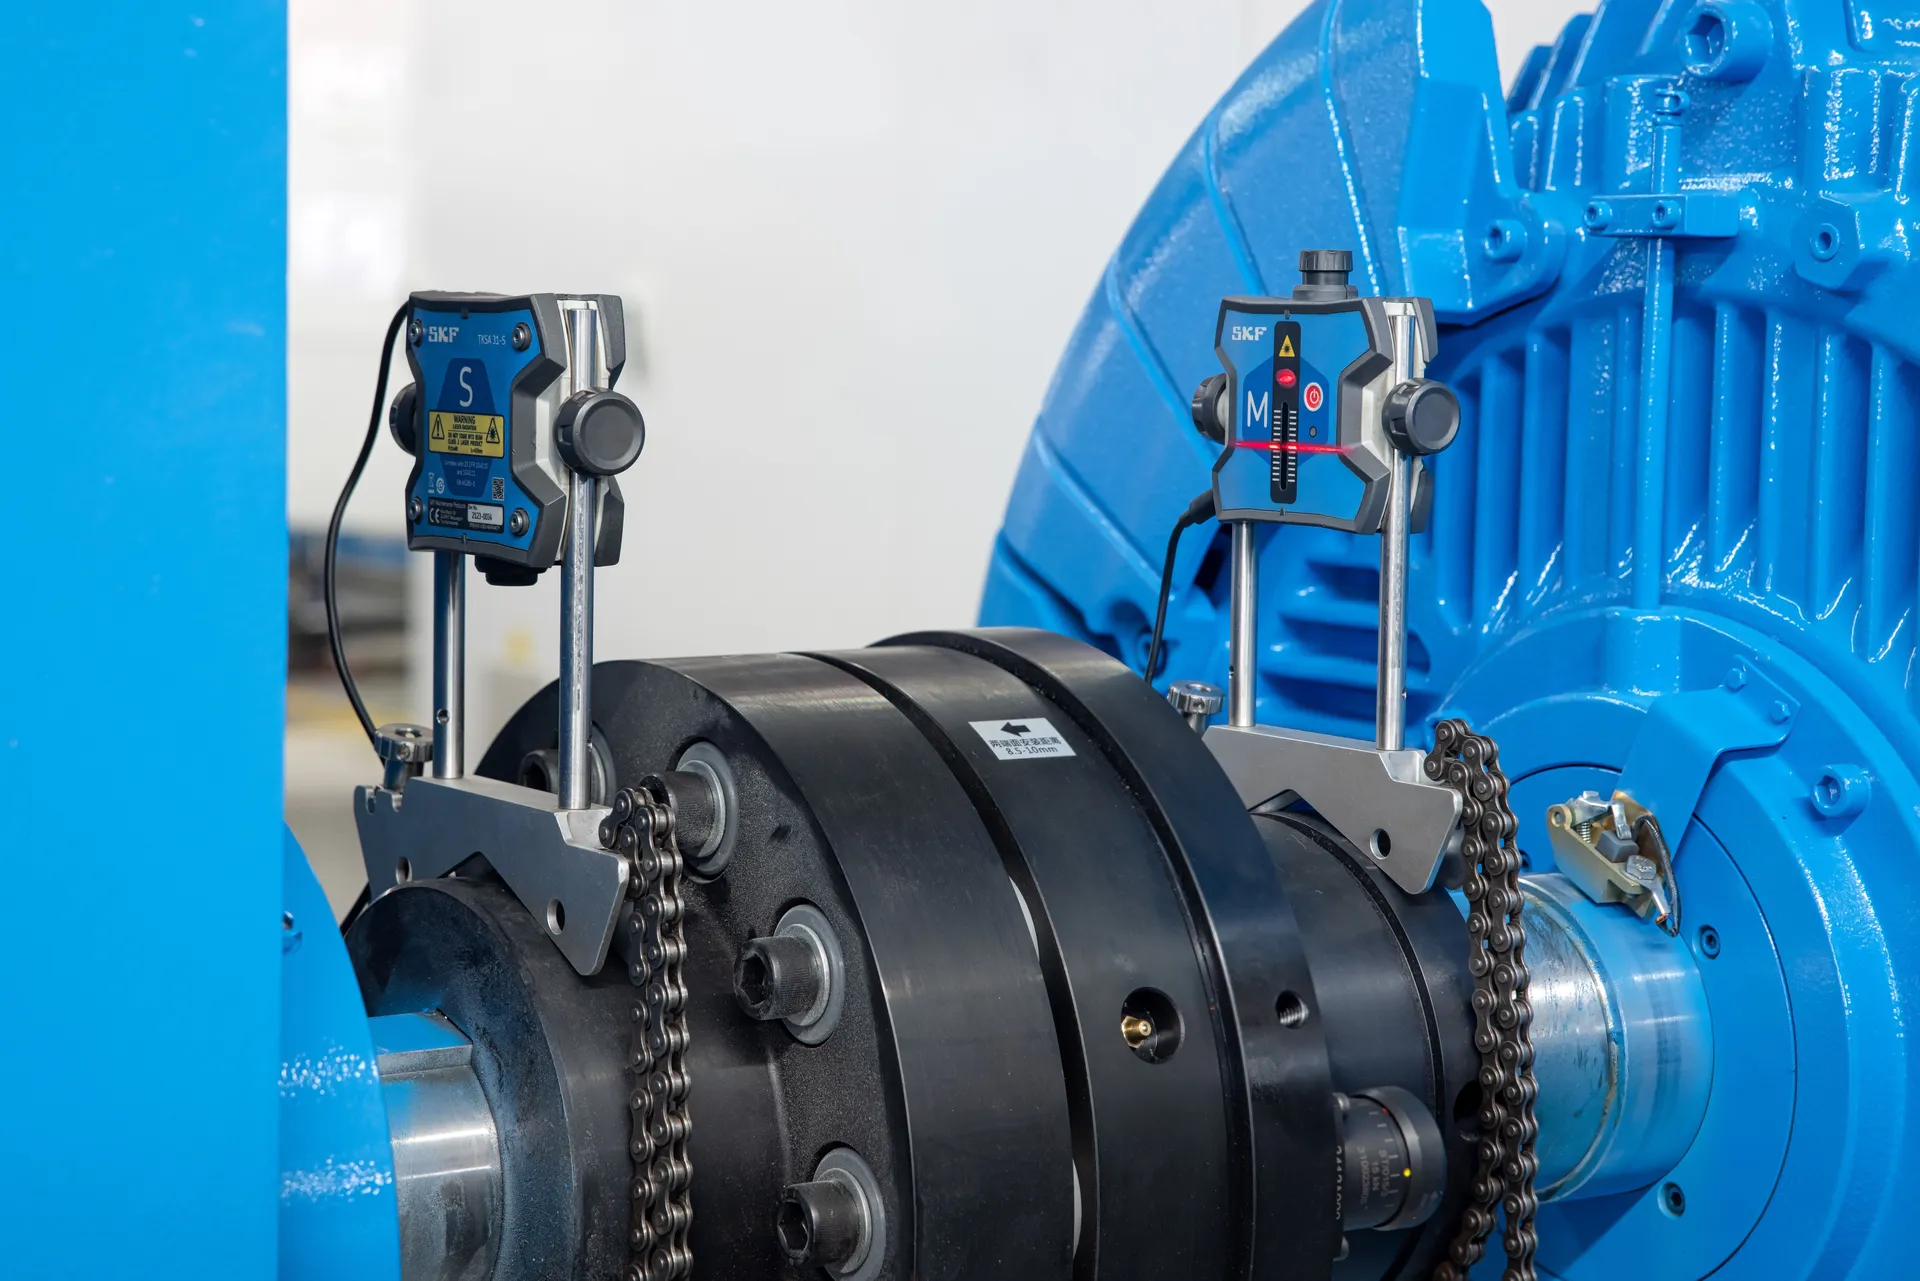
Каждая машина, без исключений
- ЦентровкаИзмеряются биение муфты и соосность редуктора и цилиндра; при сборке двухшнековых экструдеров используются прецизионные уровни
- РедукторОбкатка вхолостую с видеозаписью до установки; пятно контакта зубьев проверяется при приёмочном контроле
- ЭлектрооборудованиеПусконаладка, функциональные испытания и проверка электробезопасности
- Приёмочный контрольПроверка на соответствие вашему заказу; заводская табличка устанавливается только после успешной приёмки
- ДокументированиеКонфигурация шнеков и цилиндра, заводские таблички, статус испытаний и упаковка фотографируются и сохраняются в архиве
По запросу: испытания на холостом ходу и под нагрузкой, в том числе на вашем материале, если это предусмотрено заказом · участие вашей команды или независимого инспектора в приёмке · план контроля и испытаний с точками остановки (H) и освидетельствования (W).
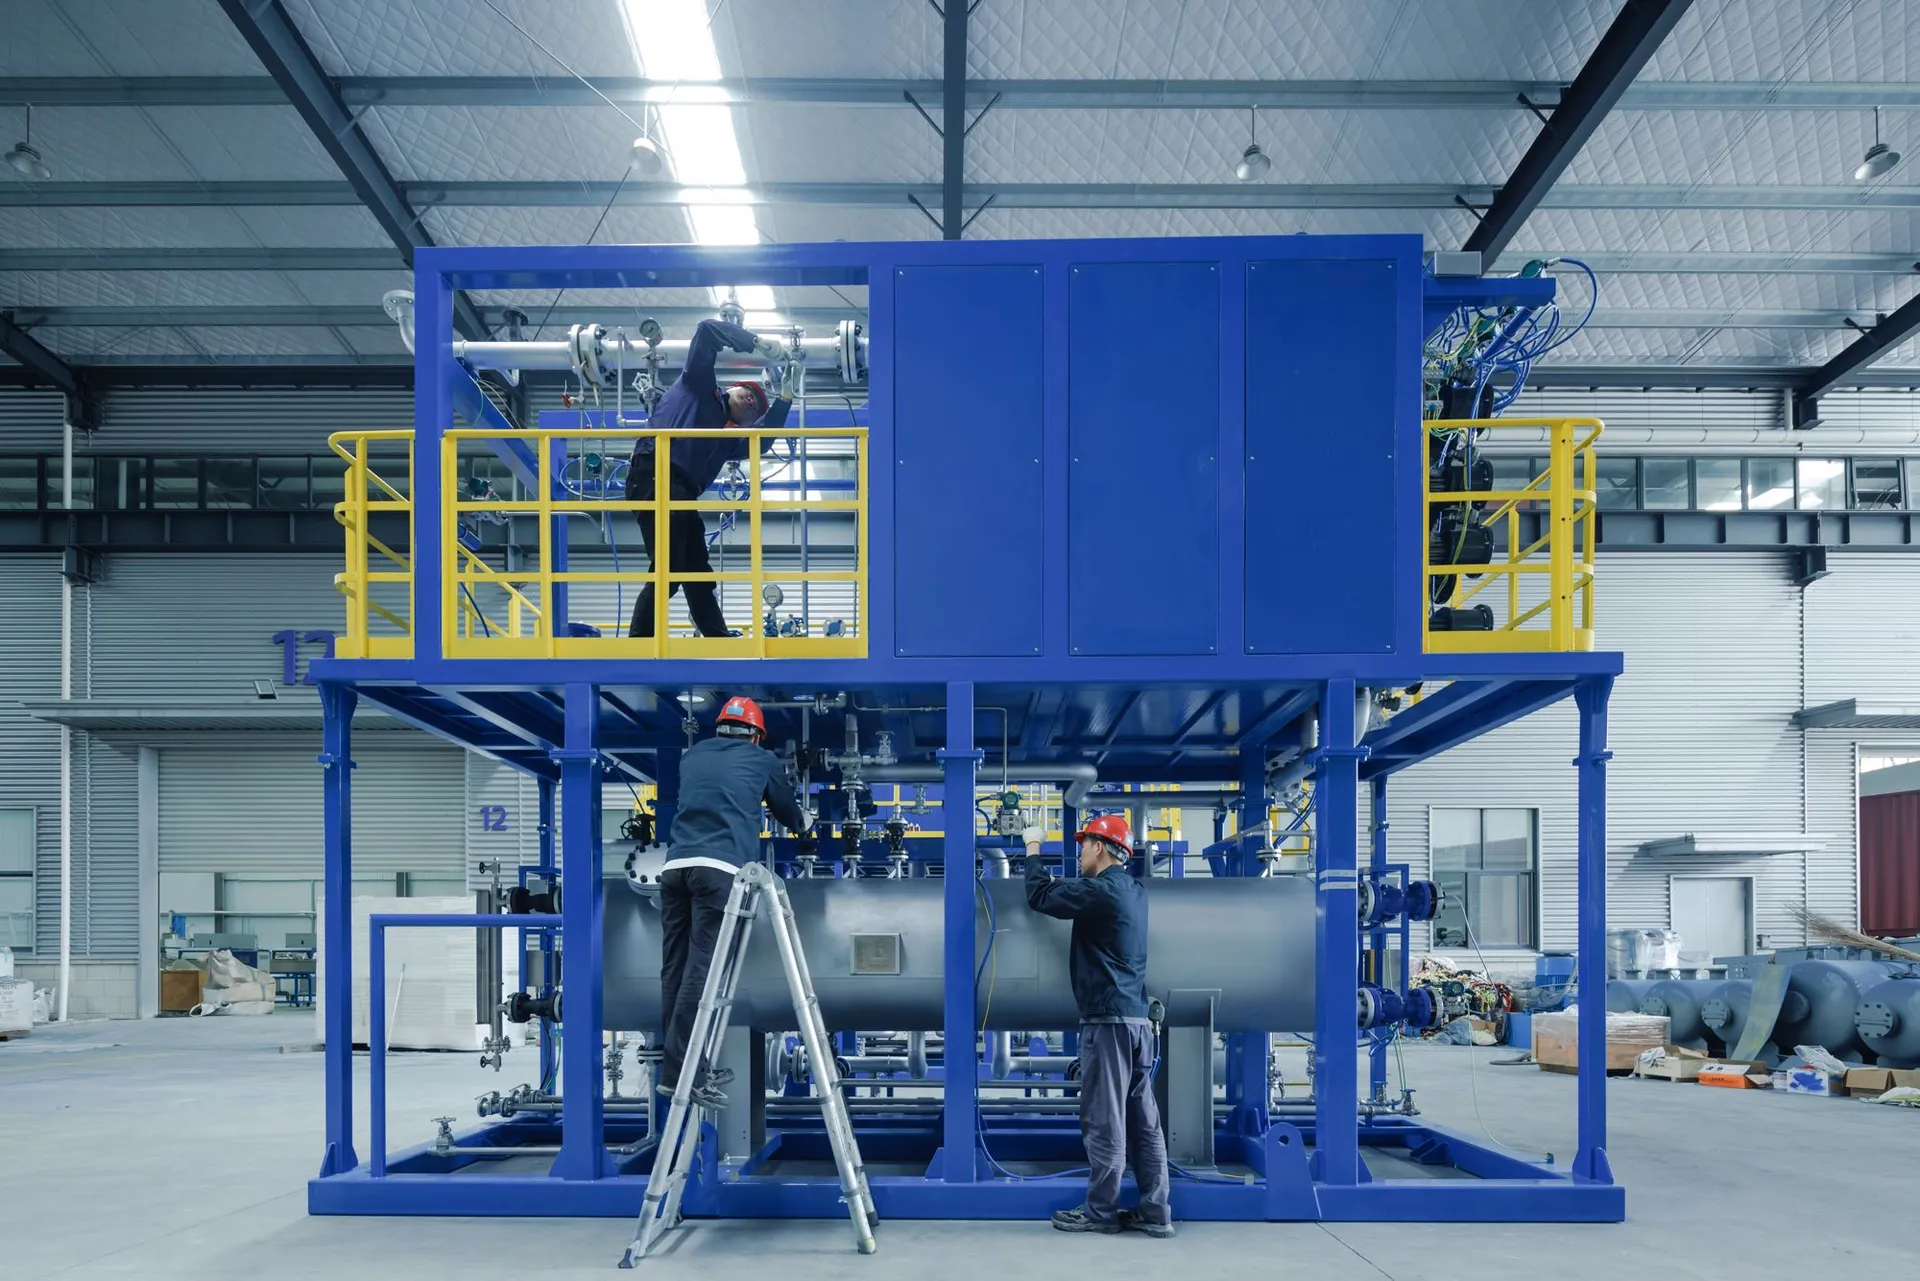
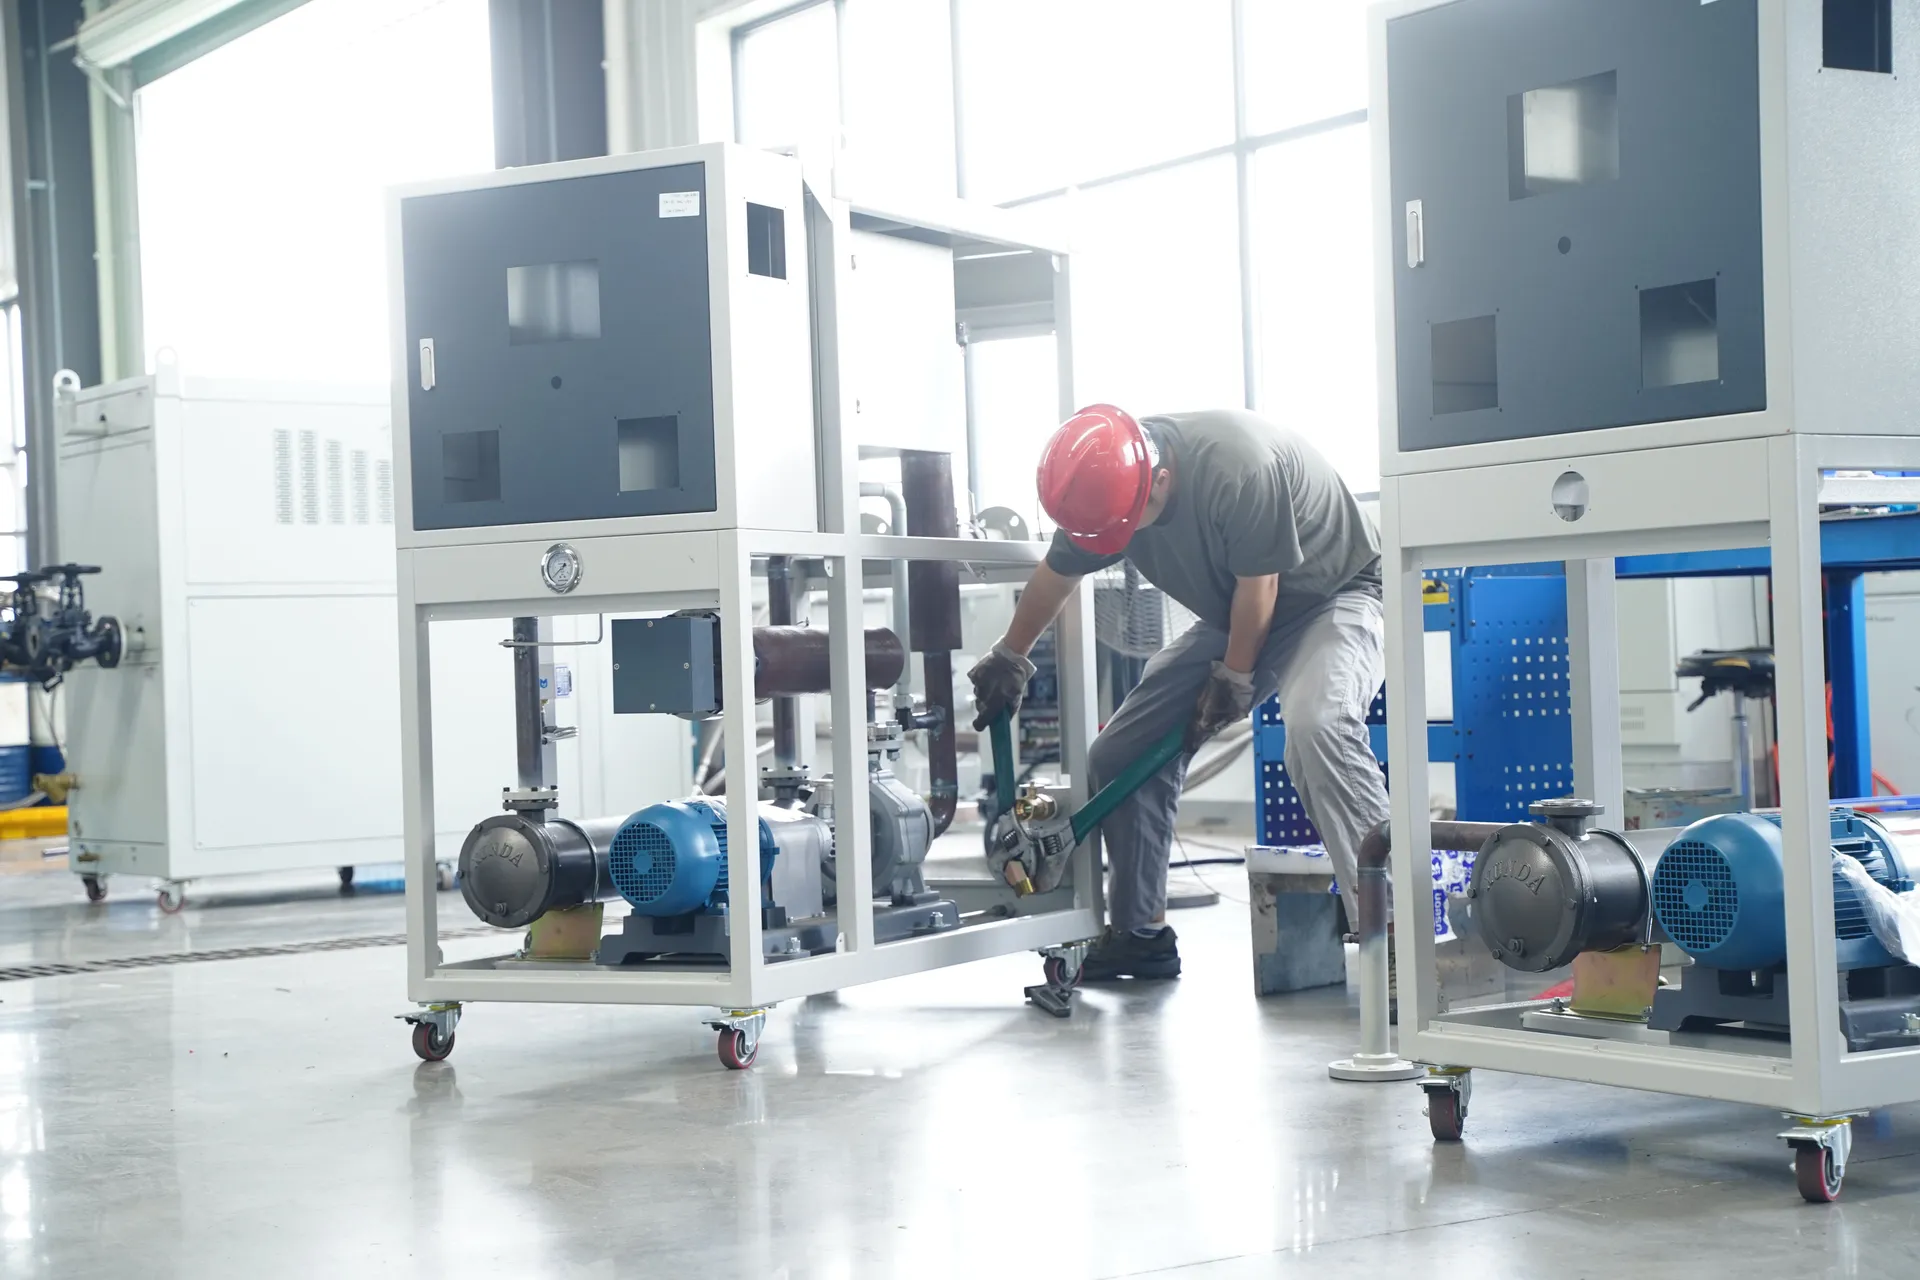
Вспомогательное оборудование и интеграция
Помимо экструдера — термостаты, трубопроводы и вспомогательное оборудование, из которого складывается комплектная линия. Сварка выполняется аттестованными сварщиками по аттестованным технологиям; радиографический и капиллярный контроль сварных швов проводит внешняя аккредитованная лаборатория.
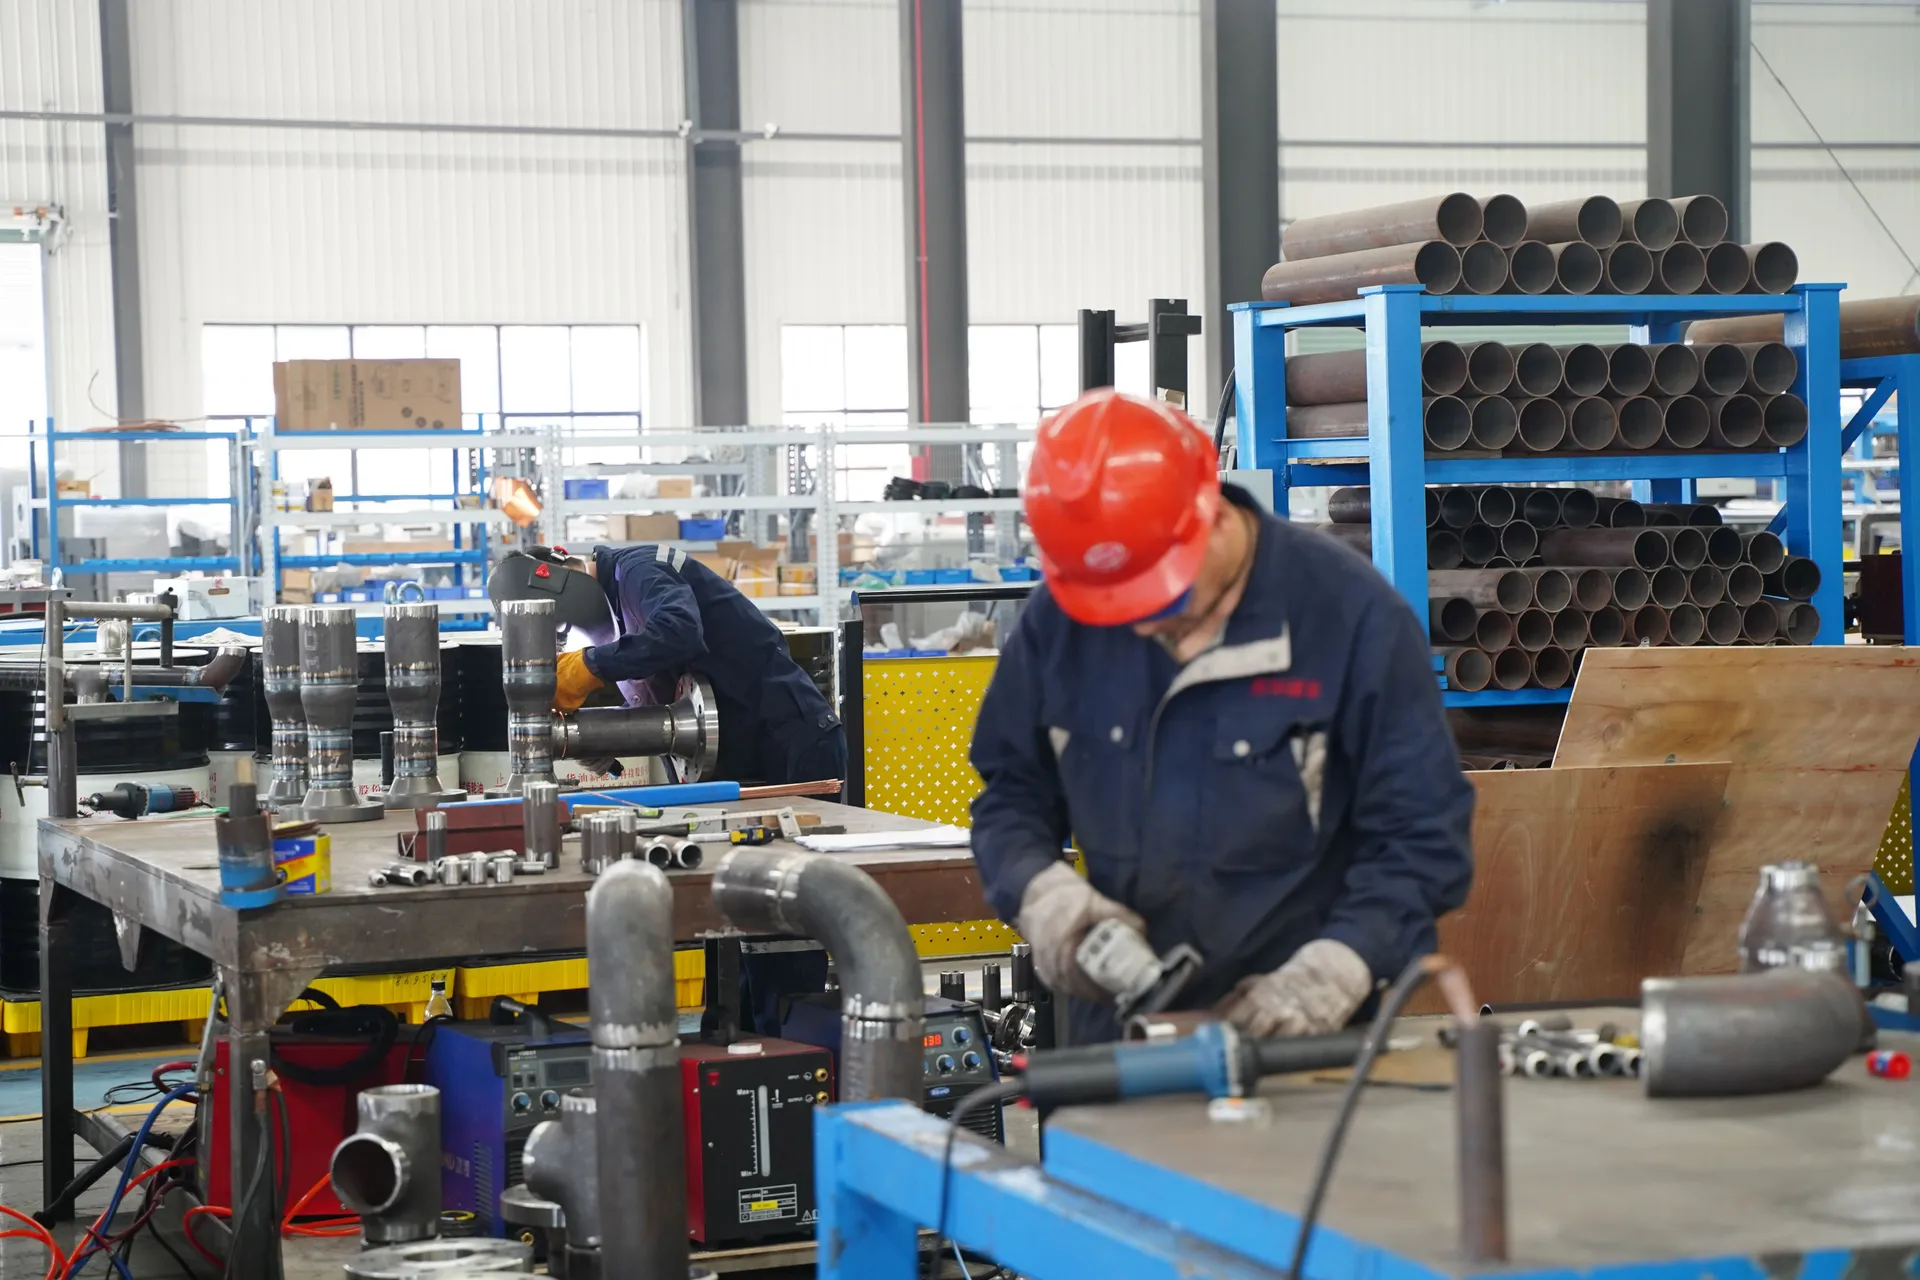
Каждую деталь можно отследить
- Материальные цилиндрыСерийная нумерация
- Шнековые элементыЛазерная маркировка материала и типа
- РедукторыКлеймятся после прохождения контроля
- Двигатели и приводыСерийные номера регистрируются и фотографируются
Убедитесь сами
Посетите наши цеха механической обработки, контроля и сборки в Цзюйжуне, примите участие в приёмке вашей машины или привезите свой материал — на нашей лабораторной линии проводятся испытания на материале заказчика.
- ISO 9001:2015
- ISO 14001:2015
- ISO 45001:2018
- CE · 2006/42/EC
- Высокотехнологичное предприятие