
Линия компаундирования армированных инженерных пластиков в Германии
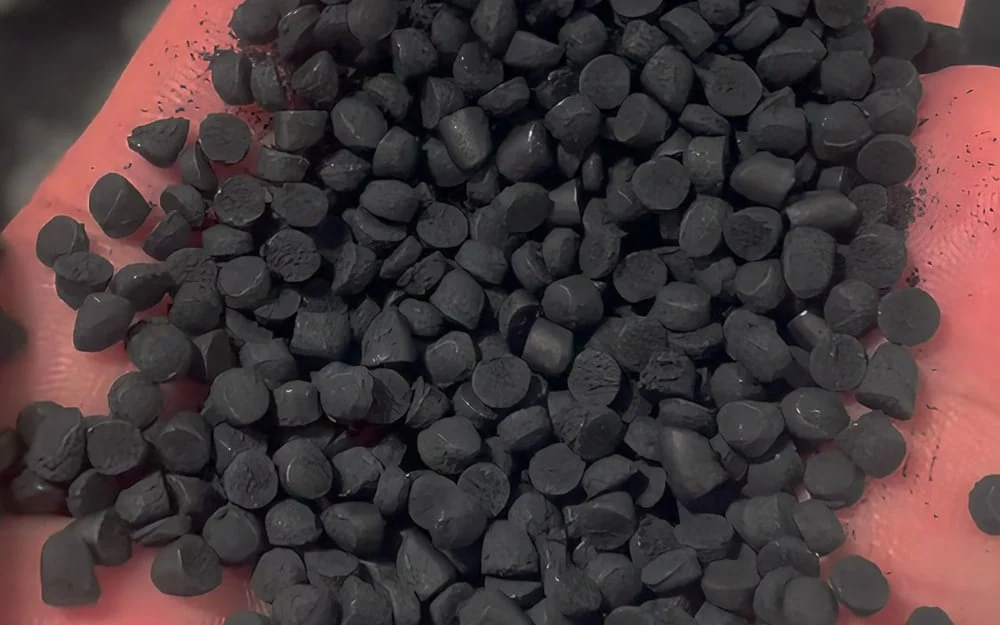
Двухшнековая линия компаундирования USEON U6, изготовленная для немецкого заказчика, предназначена для инженерных пластиков (ПБТ/ПА/ПП) с высоким содержанием стекловолокна и порошковых наполнителей; при пусконаладке на объекте достигнута стабильная производительность грануляции около 800 кг/ч.
Предыстория и задачи
Износ оборудования при высоком наполнении
Рецептуры содержат большую долю (до 50 %) стекловолокна и неорганических порошков. При непрерывной экструзии эти материалы вызывают заметный абразивный износ материального цилиндра и шнековых элементов, что напрямую влияет на межсервисный интервал оборудования и стабильность процесса.
Непрерывная и стабильная многокомпонентная подача
Сложная рецептура, включающая полимеры, порошки, добавки и стекловолокно, требует от системы питания точного соблюдения соотношения компонентов в ходе непрерывного производства.
Интеграция линии и обмен данными
Линия, расположенная в Европе, должна соответствовать местным требованиям безопасности CE. Автоматизированная система управления экструдером должна обеспечивать обмен данными с действующей у заказчика системой SAP.
Заказчик — специализированный производитель пластмассовых компаундов в Германии. При переработке полимерных систем с высокой долей стекловолокна и неорганических порошков на этапе оценки проекта были выявлены следующие основные инженерные задачи:
Почему именно такая конфигурация
С учётом свойств материалов и производственных требований заказчика двухшнековый экструдер U6-48 и вспомогательные системы сконфигурированы исходя из следующих инженерных требований:
Абразивный износ и выбор износостойких материалов
Главная задача — противостоять сильному абразивному износу при содержании стекловолокна и порошков до 50 %. Рабочая зона оснащена промышленными износостойкими легированными гильзами цилиндра и шнековыми элементами, призванными замедлить износ и обеспечить длительную непрерывную работу.
Точность многокомпонентного дозирования и гравиметрические дозаторы
Непрерывное дозирование полимеров, порошков и добавок требует строгого контроля соотношения. Встроенная многокомпонентная гравиметрическая система дозирования — ключевой элемент конфигурации для таких сложных рецептур: она обеспечивает согласованную и стабильную подачу компонентов при непрерывной работе.
Сохранение длины волокна и боковая подача
Чтобы стекловолокно не подвергалось чрезмерному сдвигу в зоне пластикации, в нижней по потоку части экструдера установлен одноступенчатый боковой питатель. Волокно вводится после полного расплавления полимерной матрицы — это инженерная основа баланса между равномерным диспергированием и сохранением физической длины волокна.
Высокая твёрдость стренг и стренговая грануляция под водой
Стеклонаполненные пластики после экструзии обладают высокой твёрдостью, поэтому при обычном охлаждении возможны проблемы с резкой и образование крошки. Необходимость системы стренговой грануляции под водой обусловлена удлинённым путём охлаждения в воде: стренги постепенно кондиционируются до подачи на нож, что стабилизирует качество среза и снижает пылеобразование.
Решение
USEON скомплектовала комплексную систему грануляции — от подготовки сырья до упаковки готовой продукции. Основные модули:
Износостойкая экструзионная платформа
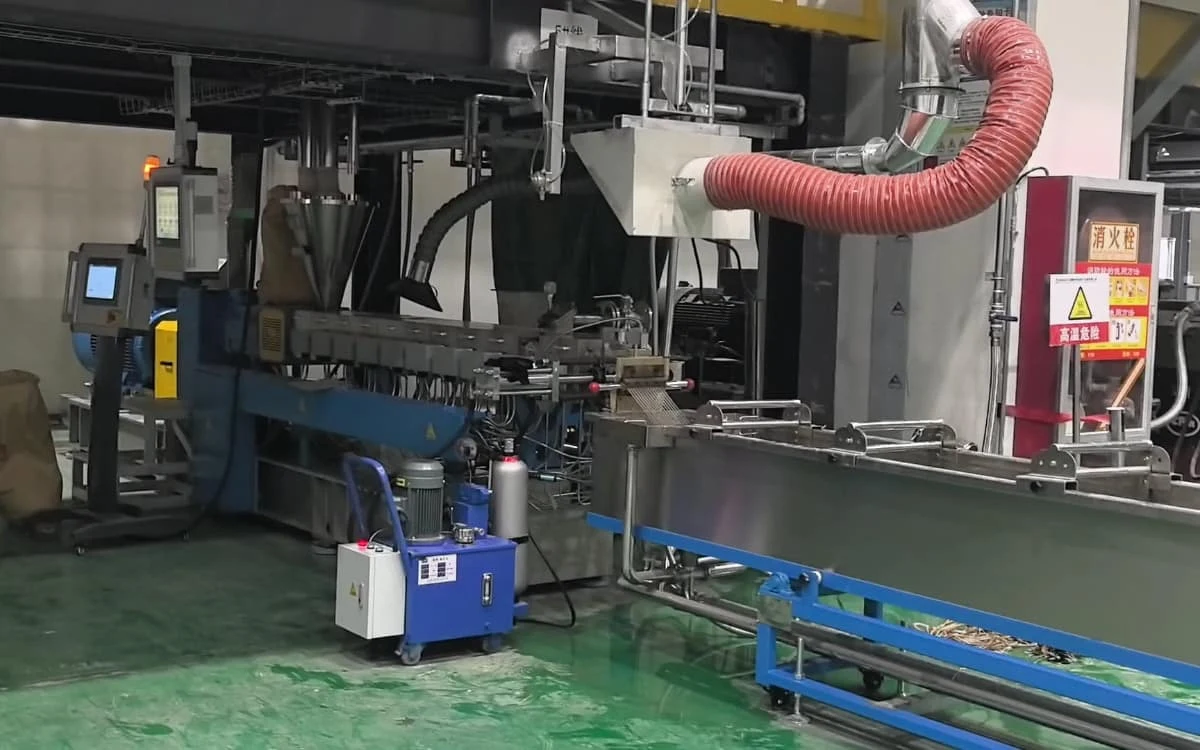
Основной агрегат — двухшнековый экструдер U6-48. Для условий сильного износа рабочая зона оснащена износостойкими легированными гильзами цилиндра и шнековыми элементами, подобранными с учётом абразивных свойств стекловолокна и порошков.
Система подготовки и подачи сырья
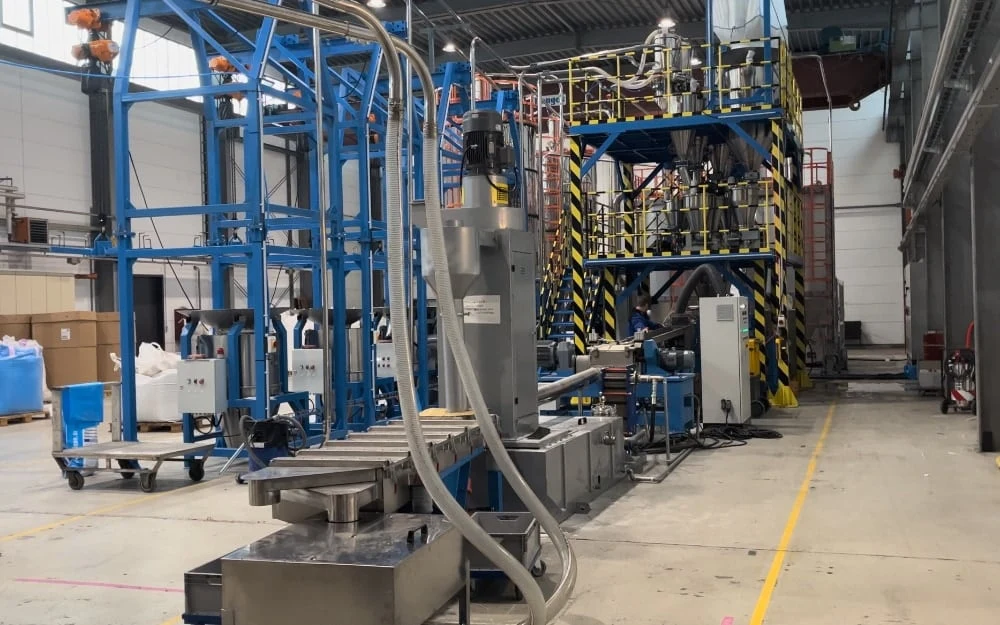
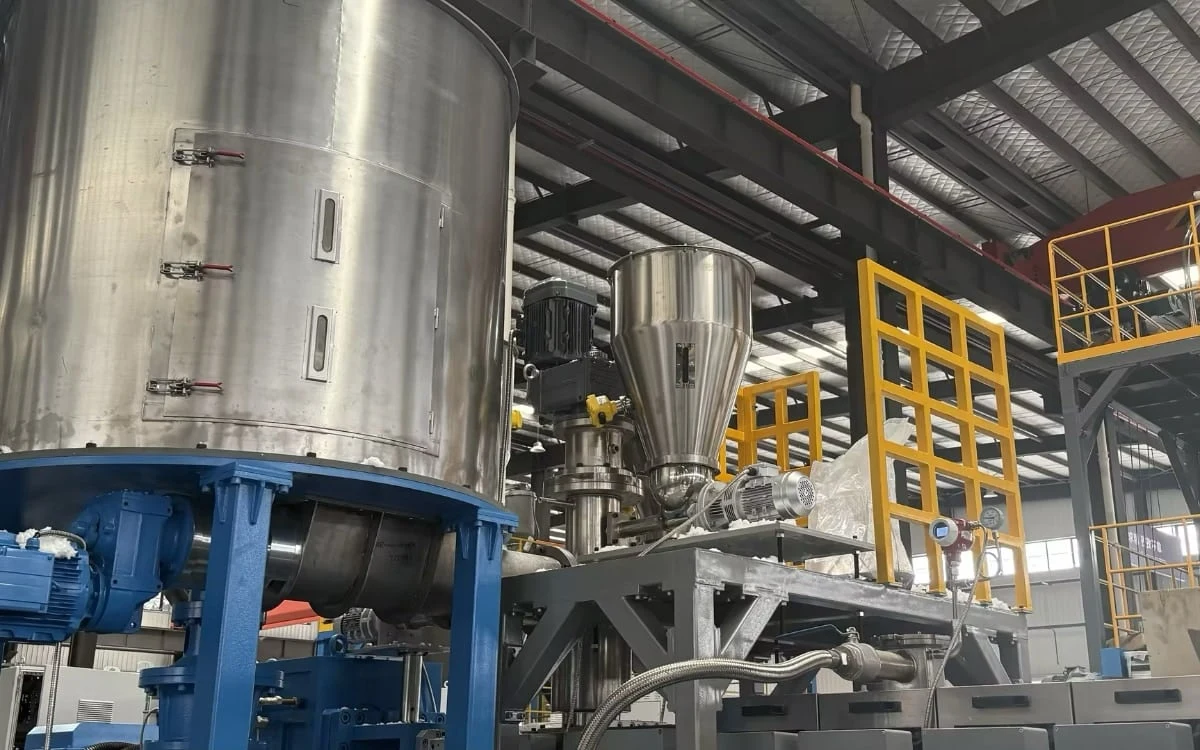
Вакуумные загрузчики, адсорбционные сушилки и многокомпонентная гравиметрическая система непрерывного дозирования. Вместе с одноступенчатым боковым питателем это обеспечивает поэтапное непрерывное дозирование базовых полимеров, порошков и волокна.
Система грануляции и гомогенизации
На выходе установлена полная линия стренговой грануляции под водой (стренговая головка, удлинённая водяная ванна, гранулятор и центробежная сушилка), соединённая с силосом гомогенизации готовой продукции и упаковочными весами.
Центр автоматизированного управления
Электрическая система управления построена на ПЛК и панели оператора (HMI) Siemens. Шкафы управления и компоненты соответствуют требованиям сертификации CE; предусмотрены стандартные промышленные интерфейсы связи для организации обмена данными с системой SAP заказчика.
Видео проекта
Области применения
Данная конфигурация двухшнекового компаундирования на базе серии U6 особенно подходит для проектов с высокой долей стекловолоконного армирования и высоким наполнением минеральными порошками инженерных пластиков — ПА, ПБТ и ПП.
Для технической оценки и подбора конфигурации проектов компаундирования инженерных пластиков обращайтесь к инженерной команде USEON.
Вопросы и ответы
В1: Как снизить износ цилиндра и шнека при переработке материалов с содержанием стекловолокна до 50 % или высоким наполнением порошками?
О: Для высокоабразивных систем мы применяем гильзы цилиндра и шнековые элементы из специальных износостойких сплавов. По сравнению со стандартной сталью их повышенная твёрдость и износостойкость помогают увеличить межсервисный интервал оборудования в тяжёлых условиях эксплуатации.
В2: Как линия обеспечивает баланс между диспергированием стекловолокна в полимере и сохранением длины волокна?
О: Стекловолокно подаётся через одноступенчатый боковой питатель в нижней по потоку части экструдера — после полного расплавления полимерной матрицы, поэтому оно не подвергается сдвигу в зоне пластикации. Так линия сочетает равномерное диспергирование с сохранением длины волокна.
В3: Почему в подобных проектах по инженерным пластикам обычно применяют систему стренговой грануляции под водой?
О: Стеклонаполненные инженерные пластики, как правило, обладают высокой твёрдостью и теплоёмкостью. Система стренговой грануляции под водой с длинной водяной ванной обеспечивает достаточное и равномерное охлаждение стренг перед подачей в гранулятор. Это улучшает качество среза и снижает пылеобразование.
В4: Какой уровень интеграции с заводской автоматизацией поддерживает система управления этой экструзионной линии?
О: Система построена на ПЛК Siemens: помимо внутреннего логического управления линией она поддерживает обмен данными с заводскими системами MES или SAP по стандартным промышленным протоколам, обеспечивая передачу технологических параметров в реальном времени.
Запросить цену
Укажите материал, рецептуру и требуемую производительность.
- 01Анализ процесса
- 02Звонок инженера
- 03Предложение по линии

Souder Chen
Руководитель направления компаундирования
В USEON с 2008 года. Двухшнековые линии компаундирования, дегазации и переработки.