
Кабельные компаунды
Экструзионные линии для всех компаундов силовых кабелей и кабелей связи: ПЭ для изоляции и оболочек, сшиваемый полиэтилен (XLPE) для кабелей 10 кВ и 35 кВ, компаунды для полупроводящих экранов, ПВХ и безгалогенные огнестойкие компаунды (HFFR).
- ПЭ
- XLPE
- Полупроводящие
- ПВХ
- HFFR
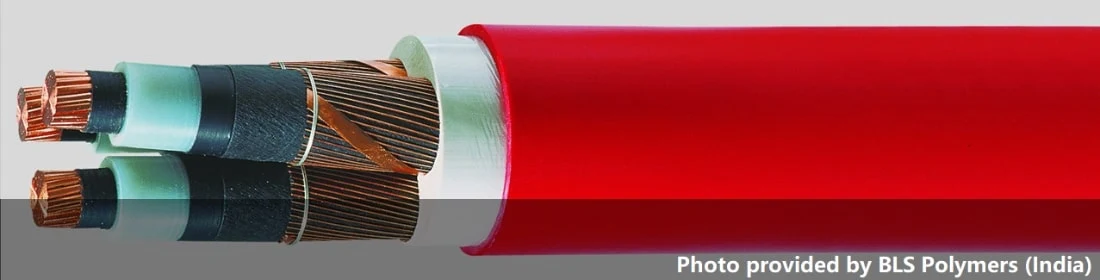
Один кабель — пять компаундов
Каждый слой кабеля — это отдельный компаунд со своей технологией. Найдите свой слой и перейдите к соответствующей линии.
1 · Экран по токопроводящей жиле
Полупроводящий компаунд: ПЭ / ЭВА + углеродный порошок
2 · Изоляция
ПЭ, силанольно-сшиваемый XLPE для 10 кВ, пероксидно-сшиваемый XLPE для 35 кВ, пластифицированный ПВХ, HFFR
3 · Экран по изоляции
Полупроводящий компаунд силанольного или пероксидного типа — в соответствии с типом изоляции
4 · Металлический экран
Медная лента или проволока — это не компаунд
5 · Оболочка
ПЭ-компаунд для оболочек, пластифицированный ПВХ, HFFR / LSZH
Шесть компаундов — шесть технологий
Рецептура определяет оборудование. Наполненные и термочувствительные компаунды проходят через кнетер или через вторую, одношнековую ступень; компаунды без наполнителей перерабатываются непосредственно на двухшнековом экструдере.
| Компаунд | Базовая рецептура | Процесс | Грануляция | Производительность |
|---|---|---|---|---|
| Изоляция и оболочки из ПЭ | ПЭВД / ЛПЭНП / ПЭСП / ПЭНД + 2–5 % пигмента или технического углерода + добавки | КнетерКонический принудительный питательОдношнековый экструдерили смеситель / гравиметрическое дозирование → двухшнековый экструдер | Водяное кольцо | 250–1 100 кг/ч |
| Силанольно-сшиваемый XLPE · 10 кВматериалы A + B | A: ПЭ + DCP + силан + антиоксидант · B: ПЭ + катализатор DBTL + антиоксидант | Гравиметрическое дозированиеДвухшнековый экструдер, L/D 56B: двухшнековый экструдер с низким крутящим моментом, L/D 40 | По запросусушилка, вакуумная упаковка | 150–1 100 кг/ч |
| Пероксидно-сшиваемый XLPE · 35 кВ | ПЭВД + DCP + антиоксидант | Гравиметрическое дозированиеДвухшнековый экструдерОдношнековый экструдердве ступени для поддержания температуры расплава | Деионизованная охлаждающая водасушилка, вакуумная упаковка | 400–850 кг/ч |
| Полупроводящиепероксидные и силанольные | ПЭ / ЭВА + углеродный порошок + DCP + антиоксидант | КнетерКонический принудительный питательОдношнековый экструдер | Горячая резка с воздушным охлаждением | 350–600 кг/ч |
| Кабельный ПВХ | ПВХ 60 % + ДОФ 20 % + кальцинированный каолин 10–20 % + CaCO₃ 0–10 % + термостабилизатор + добавки | Двухшнековый экструдерОдношнековый экструдертандем | По запросу | 250–2 500 кг/ч |
| HFFR / LSZH | ПЭ 10 % + ЭВА 30 % + ATH 55 % + добавки 5 % | КнетерПринудительный питательДвухшнековый экструдерОдношнековый экструдерили гравиметрическое дозирование → трёхшнековый → одношнековый экструдер | Горячая резка с воздушным охлаждением | 250–1 000 кг/ч |
Диапазоны производительности соответствуют таблицам моделей в каждом разделе ниже.
Компаунды ПЭ для изоляции и оболочек
Наши ПЭ-компаунды создаются на основе полиэтилена или его сополимеров и модифицируются по спецификации заказчика. Три варианта технологии, все — с грануляцией с водяным кольцом.
- ПЭВД / ЛПЭНП / ПЭСП / ПЭНД
- Пигмент / технический углерод2–5 %
- Добавки
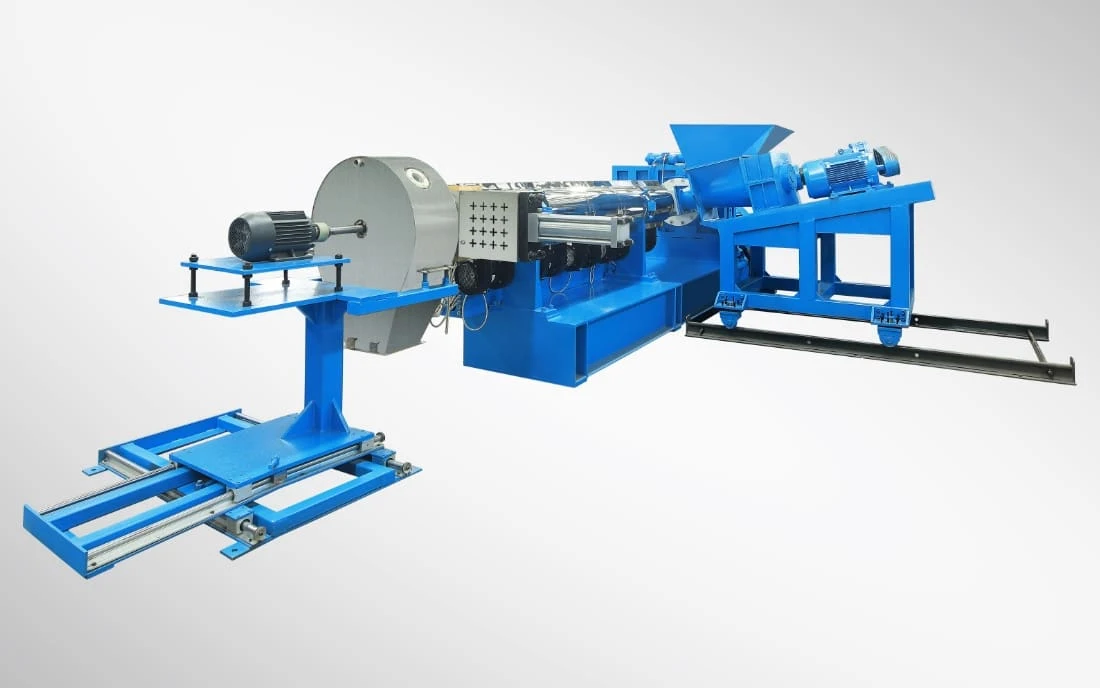
| Модель | Объём смесителя-кнетера (л) | Диаметр шнека (мм) | Частота вращения шнеков (об/мин) | Мощность двигателя (кВт) | Производительность (кг/ч) |
|---|---|---|---|---|---|
| K75-TDD180 | 75 | 180 | 75 | 110/90 | 600–700 |
| K110-TDD220 | 110 | 220 | 75 | 160/110 | 900–1100 |
| Модель | Диаметр (мм) | Макс. частота вращения (об/мин) | Мощность двигателя (кВт) | L/D | Производительность (кг/ч) |
|---|---|---|---|---|---|
| SAT52 | 51,4 | 800 | 110 | 40–44 | 250–350 |
| SAT65 | 62,4 | 800 | 160 | 40–44 | 450–600 |
| SAT75 | 71,4 | 800 | 250 | 40–44 | 700–900 |
Изоляция из сшиваемого полиэтилена (XLPE)
Сшивка не даёт молекулам ПЭ смещаться относительно друг друга при нагреве. Кабель с изоляцией из XLPE работает при более высокой температуре и пропускает больший ток, чем аналогичный кабель с ПВХ-изоляцией, а по водостойкости относится к лучшим. Почти все кабельные компаунды XLPE производятся на основе ПЭВД.
90 °C
Максимальная температура жилы
140 °C
В зависимости от стандарта
250 °C
Допустимая температура жилы при коротком замыкании
10–380 кВ
Среднее напряжение 10–50 кВ переменного тока, высокое — до 380 кВ переменного тока, несколько сотен кВ постоянного тока
Два материала, которые смешиваются в соотношении 95 : 5 на кабельном заводе
Два компаунда производятся раздельно и смешиваются на кабельном экструдере.
Привитый ПЭ
- ЛПЭНП / ПЭВД 98 % + DCP 0,1 % + силан 1,5 % + антиоксидант
- Гравиметрическое дозирование, экструдер с высоким крутящим моментом, большое отношение L/D
- Сушилка и вакуумная упаковка
Суперконцентрат катализатора
- ЛПЭНП / ПЭВД 95,5 % + DBTL 4 % + антиоксидант 0,5 %
- Гравиметрическое дозирование, экструдер с низким крутящим моментом, L/D 40
95 % материала A и 5 % материала B подаются в экструдер для изоляции кабеля из XLPE.
Один материал, температура которого удерживается ниже температуры реакции
Температуру расплава необходимо очень точно контролировать, чтобы DCP не вступал в реакцию с полимером.
- ПЭВД
- ДКП
- Антиоксидант
- Гравиметрическое дозирование.
- Для такого компаундирования лучше подходят двухступенчатые экструдеры: они позволяют удерживать температуру расплава.
- Охлаждающая вода для грануляции должна быть чистой, без положительных и отрицательных ионов.
- Сушилка и система вакуумной упаковки.
| Модель | Диаметр (мм) | Макс. частота вращения (об/мин) | Мощность двигателя (кВт) | L/D | Производительность (кг/ч) |
|---|---|---|---|---|---|
| SAT65 | 62,4 | 400 | 132 | 56 | 400–500 |
| SAT75 | 71,4 | 400 | 220 | 56 | 700–800 |
| SAT95 | 93 | 400 | 315 | 56 | 900–1100 |
| Модель | Диаметр (мм) | Макс. частота вращения (об/мин) | Мощность двигателя (кВт) | L/D | Производительность (кг/ч) |
|---|---|---|---|---|---|
| SAT40 | 41 | 600 | 45 | 40 | 150 |
| Модель | Диаметр (мм) | Макс. частота вращения (об/мин) | L/D | Мощность двигателя (кВт) | Производительность (кг/ч) |
|---|---|---|---|---|---|
| SAT75-TDD180R | 71/180 | 400/93 | 48/8 | 132/75 | 400–450 |
| SAT95-TDD200R | 93/200 | 330/93 | 48/8 | 220/90 | 700–850 |
Полупроводящие компаунды: одна установка для всех типов
Пероксидные и силанольные полупроводящие компаунды совместимы с обоими типами XLPE. Все виды полупроводящих компаундов можно производить на одной и той же установке.
Базовая рецептура
- ПЭ / ЭВА
- Углеродный порошок
- ДКП
- Антиоксидант
- Смеситель-кнетер
- Конический принудительный питатель
- Одношнековый
- Горячая резка с воздушным охлаждением
| Модель | Объём смесителя-кнетера (л) | Диаметр шнека (мм) | Частота вращения шнеков (об/мин) | Мощность двигателя (кВт) | Производительность (кг/ч) |
|---|---|---|---|---|---|
| K75-TDD150 | 75 | 150 | 60 | 110/75 | 350–450 |
| K110-TDD180 | 110 | 180 | 60 | 160/110 | 550–600 |
Кабельные компаунды ПВХ
Пластифицированный ПВХ широко применяется для изоляции и оболочек электрических кабелей.
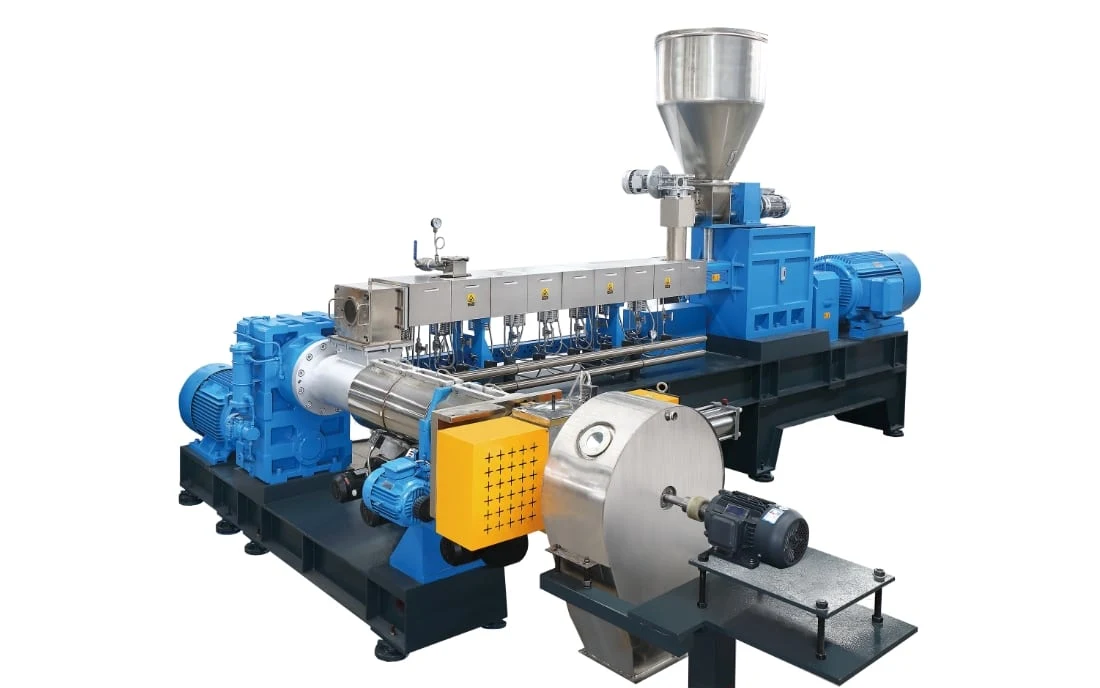
Тандем: двухшнековый экструдер диспергирует, одношнековый охлаждает
Первая ступень — параллельный двухшнековый экструдер с однонаправленным вращением шнеков для диспергирования и распределения; вторая ступень — одношнековый экструдер для охлаждения и грануляции.
Базовая рецептура
- ПВХ60 %
- ДОФ20 %
- Кальцинированный каолин10–20 %
- CaCO₃0–10 %
- Термостабилизатор
- Добавки
| Модель | Диаметр (мм) | Макс. частота вращения (об/мин) | L/D | Мощность двигателя (кВт) | Производительность (кг/ч) |
|---|---|---|---|---|---|
| SAT52-TDD150R | 51,4/150 | 500/93 | 40/8 | 90/55 | 250–350 |
| SAT65-TDD180R | 62,4/180 | 500/93 | 40/8 | 132/75 | 500–600 |
| SAT75-TDD200R | 71/200 | 500/93 | 40/8 | 220/90 | 800–1200 |
| SAT95-TDD240R | 93/240 | 500/93 | 40/8 | 355/110 | 1700–2500 |
Безгалогенные огнестойкие компаунды (HFFR)
HFFR, LSZH (с низким дымовыделением, безгалогенные) и LSF (с низким выделением дыма и газов) — названия компаундов, широко применяемых для изоляции кабелей. Их основа — полиэтилен или его сополимеры с минеральными наполнителями, придающими огнестойкость.
- ПЭ10 %
- ЭВА30 %
- Порошок ATH55 %
- Добавки5 %
| Модель | Объём смесителя-кнетера (л) | Диаметр шнека (мм) | Частота вращения шнеков (об/мин) | Мощность двигателя (кВт) | Производительность (кг/ч) |
|---|---|---|---|---|---|
| K75-SAT65-TDD180 | 75 | 62,4/180 | 500/75 | 110/110/75 | 400–500 |
| K110-SAT75-TDD200 | 110 | 71,4/200 | 500/75 | 160/200/90 | 700–800 |
| Модель | Диаметр (мм) | Макс. частота вращения (об/мин) | L/D | Мощность двигателя (кВт) | Производительность (кг/ч) |
|---|---|---|---|---|---|
| SAT-T52-TDD150R | 51,4/150 | 500/75 | 44/8 | 90/55 | 250–350 |
| SAT-T65-TDD180R | 62,4/180 | 500/75 | 44/8 | 132/75 | 500–600 |
| SAT-T75-TDD200R | 71,4/200 | 500/75 | 44/8 | 220/90 | 800–1000 |
Проекты · XLPE
Кабельные компаунды XLPE на SAT95 с подводной грануляцией
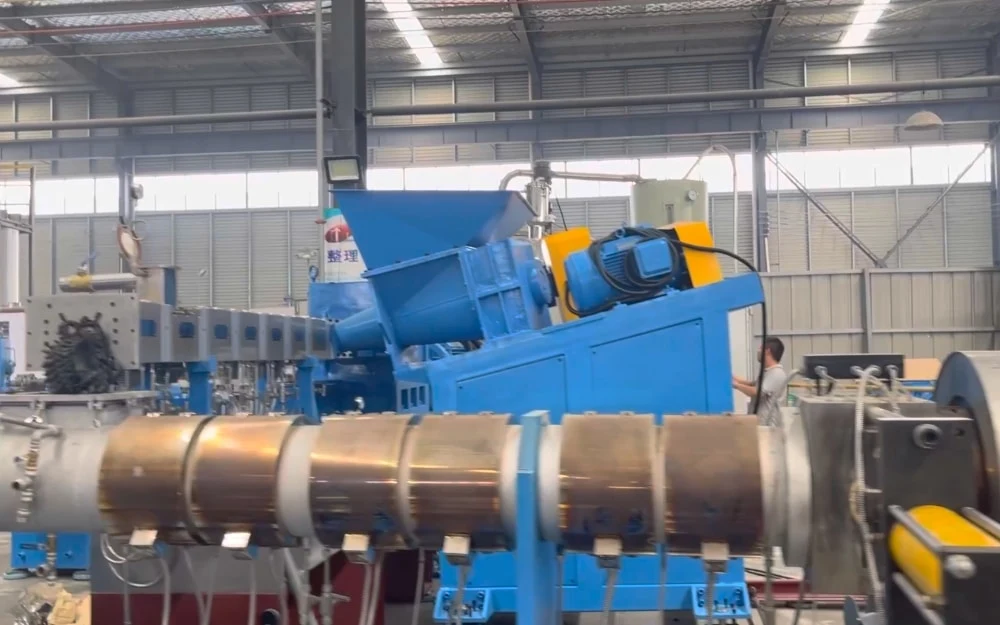
Две линии для кабельных компаундов XLPE: одна — для пероксидно-сшиваемого XLPE для кабелей 35 кВ в Китае, другая — для клиента в Индии. На обеих двухшнековый экструдер SAT95 работает с системой подводной грануляции.
- Экструдер
- SAT95
- Производительность
- 800–1 500 кг/ч
- Грануляция
- Подводная
- Дозирование
- Гравиметрическое
- Вакуумный загрузчик
- Буферный бункер
- Гравиметрическое
- Двухшнековый
- Фильтр
- Пусковой клапан
- Подводная грануляция
- Обезвоживание
- Классификатор
- Псевдоожиженный слой
- Упаковка
Линия пероксидно-сшиваемого XLPE для кабелей 35 кВ Линия XLPE 800 кг/ч, Индия
Другие линии для кабельных компаундов
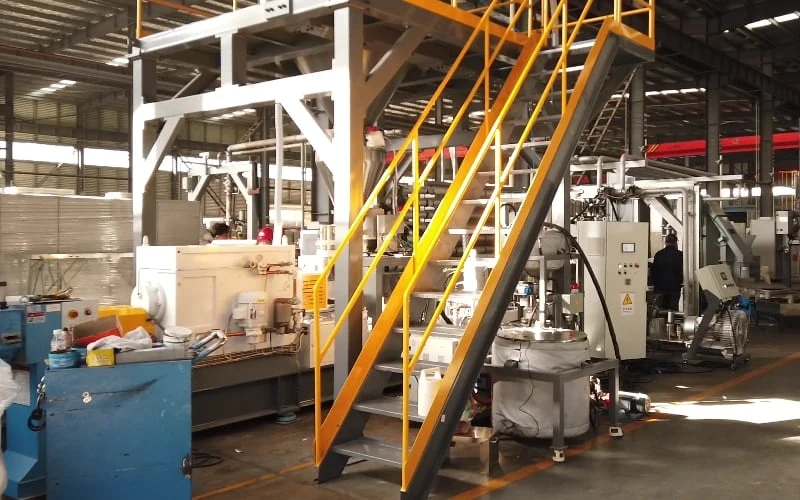 Индия
 HFFR
 Решение
Запросить цену
Расскажите, какой кабельный компаунд вы производите — ПЭ, силанольно или пероксидно сшиваемый XLPE, полупроводящий, ПВХ или HFFR, — и укажите рецептуру, степень наполнения и класс напряжения. Мы предложим ступени кнетера или экструдера, грануляцию и сушку для этого компаунда с учётом требуемой производительности.
- 01Компаунд, рецептура и класс напряжения
- 02Ступени оборудования и грануляция
- 03Сушка, упаковка и планировка

Souder Chen
Руководитель направления компаундирования
В USEON с 2008 года. Двухшнековые линии компаундирования, дегазации и переработки.