
Компаунды для ротационного формования
Комплектные линии для компаундов ротационного формования — от системы предварительного смешения до мельницы: окрашенные ПЭ, ПП, ПА и ПК на одношнековом экструдере и сшиваемый ПЭ на двухшнековом экструдере, который не допускает реакции материала в цилиндре.
- Одношнековый · окрашивание
- Двухшнековый · сшиваемый ПЭ
- Мельница с охлаждающей рубашкой
От премикса до порошка для ротоформования
Формы для ротационного формования заполняют порошком, а не гранулами. На линии в полимер вводят краситель и добавки, затем мельница измельчает компаунд в порошок. Какой экструдер стоит в середине линии, зависит от того, сшиваемый ли ПЭ.
Компаундирование, а не сухое смешение
Пигмент, введённый в полимер компаундированием в расплаве, даёт равномерный цвет и сохраняет ударную прочность, которую изделие может потерять при сухом смешении с пигментом.
Контролируемый гранулометрический состав
Порошок для ротоформования обычно измельчают примерно до 35 меш (около 500 мкм). Сито возвращает крупные частицы в мельницу.
Сыпучий плотный порошок
Округлые частицы без «хвостов» хорошо пересыпаются и плотно укладываются, поэтому порошок равномерно распределяется по стенке формы.
Распространённые материалы для ротационного формования
Основное семейство — ПЭ; на тех же линиях компаундируют ПП, ПК и ПА с цветным суперконцентратом и добавками.
Полимеры
Базовая рецептура
- ПЭ / ПП / ПК / ПА
- Цветной суперконцентрат
- Добавки
Одношнековый экструдер для окрашивания
Производители компаундов для ротоформования часто меняют цвет и выпускают много марок. Шнек и мельница спроектированы с учётом этого.
Минимум отходов при смене цвета
Специальная зона смешения сводит к минимуму потери материала при смене цвета.
Высокая производительность, меньше энергии
Специальная зона плавления обеспечивает высокую производительность при меньшем среднем энергопотреблении.
Охлаждающая рубашка мельницы
Благодаря охлаждающей рубашке мельница перерабатывает любые полимеры без налипания.
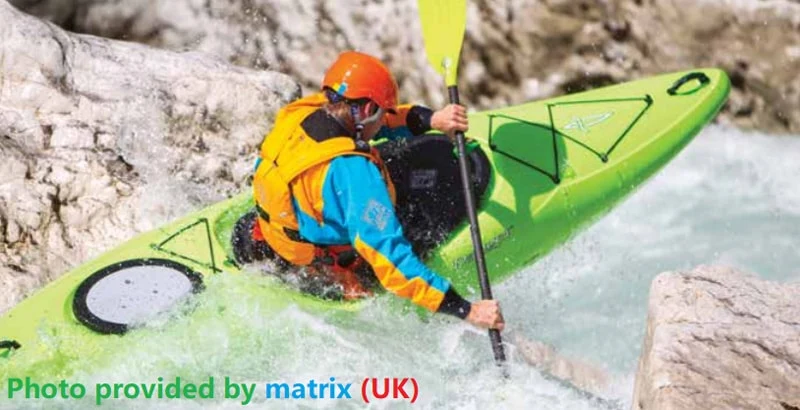
Восемь линий для производителей компаундов для ротоформования
USEON поставила 8 линий производителям материалов для ротационного формования, в том числе крупнейшему европейскому дистрибьютору таких материалов.
Сшиваемый ПЭ: сначала компаундирование, сшивка — в форме
Порошок сшиваемого ПЭ должен поступить к переработчику несшитым. Экструдер должен расплавить и перемешать ПЭ, оставаясь ниже температуры, при которой сшивающий агент начинает реагировать, — это узкое окно.
Двухшнековый
Точный контроль температуры и правильная конструкция шнека не допускают реакции материала при компаундировании.
- Точный контроль температуры по длине цилиндра.
- Конструкция шнека, подобранная так, чтобы исключить реакцию при компаундировании.
- Типичные изделия: баки для дизельного топлива, резервуары для хранения химикатов.
Проекты · Европа
Две линии для ротоформования в Европе
Одношнековая линия окрашивания для компании Matrix в Великобритании и двухшнековая линия компаундирования сшиваемого полиэтилена (XLPE) для ротационного формования в Польше.
- Рынок
- Великобритания · Польша
- Линии
- 2
- Производительность
- 1 000 + 600 кг/ч
- Экструдеры
- TDD150 / SAT65
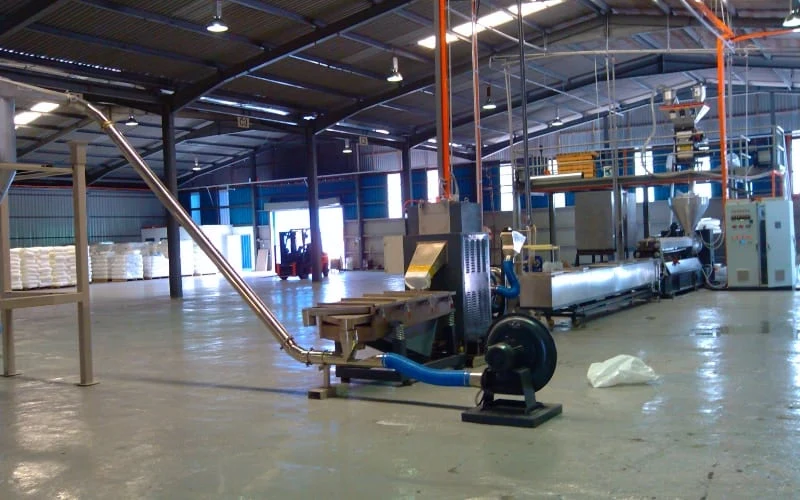
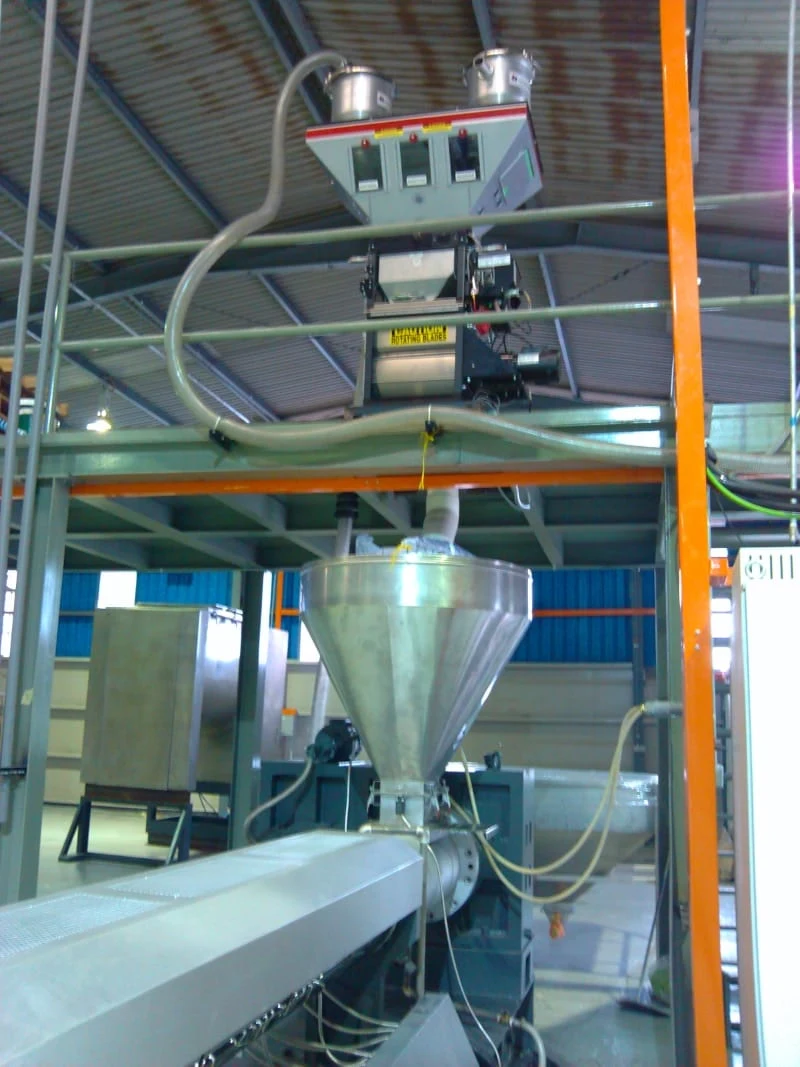
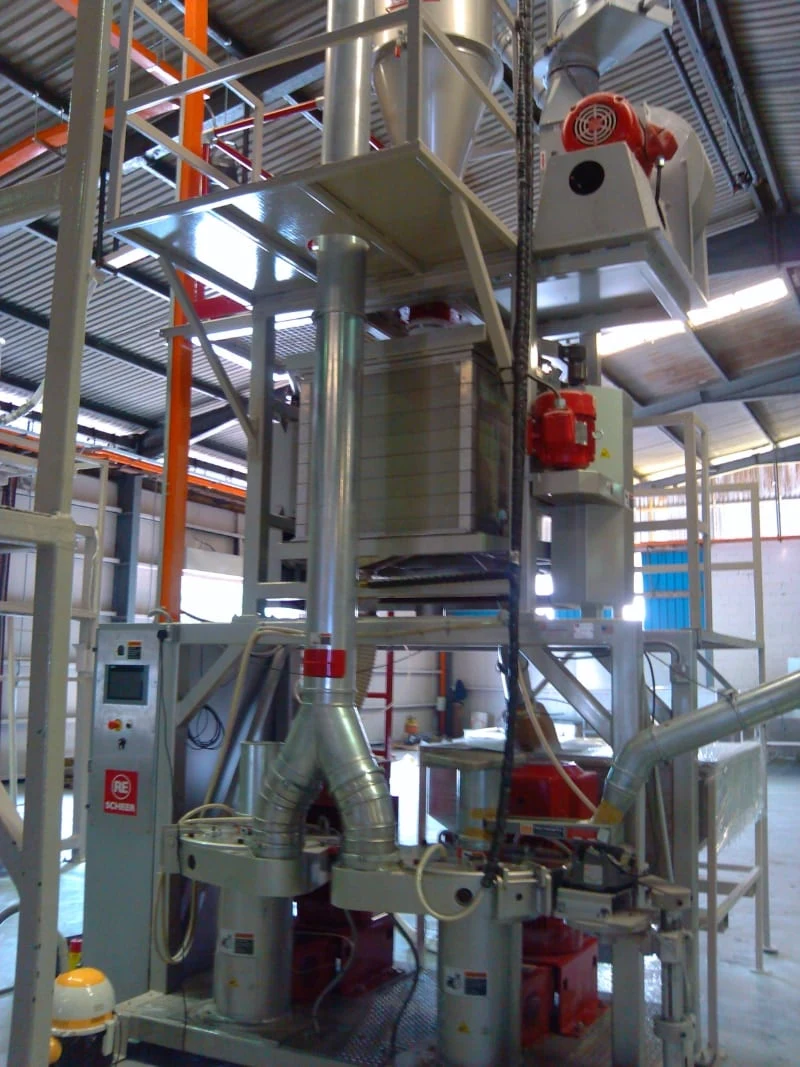
Линия компаундирования для ротационного формования 1 000 кг/ч в Великобритании · TDD150 Линия грануляции XLPE 600 кг/ч в Польше · SAT65
Линия 1 000 кг/ч, построенная нами в Великобритании
РешениеКомпаундирование полиолефинов РешениеЦветной суперконцентрат ОборудованиеОдношнековый экструдер
Запросить цену
Укажите полимер и группу марок, сшиваемый ли ПЭ, как часто вы меняете цвет и какая производительность по порошку вам нужна. Мы предложим экструдер, конструкцию шнека и мельницу для вашего компаунда для ротоформования.
- 01Полимер, смена цвета и добавки
- 02Одно- или двухшнековый экструдер
- 03Мельница и обработка порошка

Souder Chen
Руководитель направления компаундирования
В USEON с 2008 года. Двухшнековые линии компаундирования, дегазации и переработки.