
Линия экструзии листа ПП/ПС/PLA/PBAT/PHA
Линии экструзии листа из ПП, ПС и УПС, а также из биоразлагаемых PLA, PBAT и PHA. Стандартные исполнения — однослойный лист и трёхслойная соэкструзия; многослойные соэкструзионные линии полностью проектируются под конкретное применение.
- ПП
- ПС
- УПС
- PLA
- PBAT
- PHA
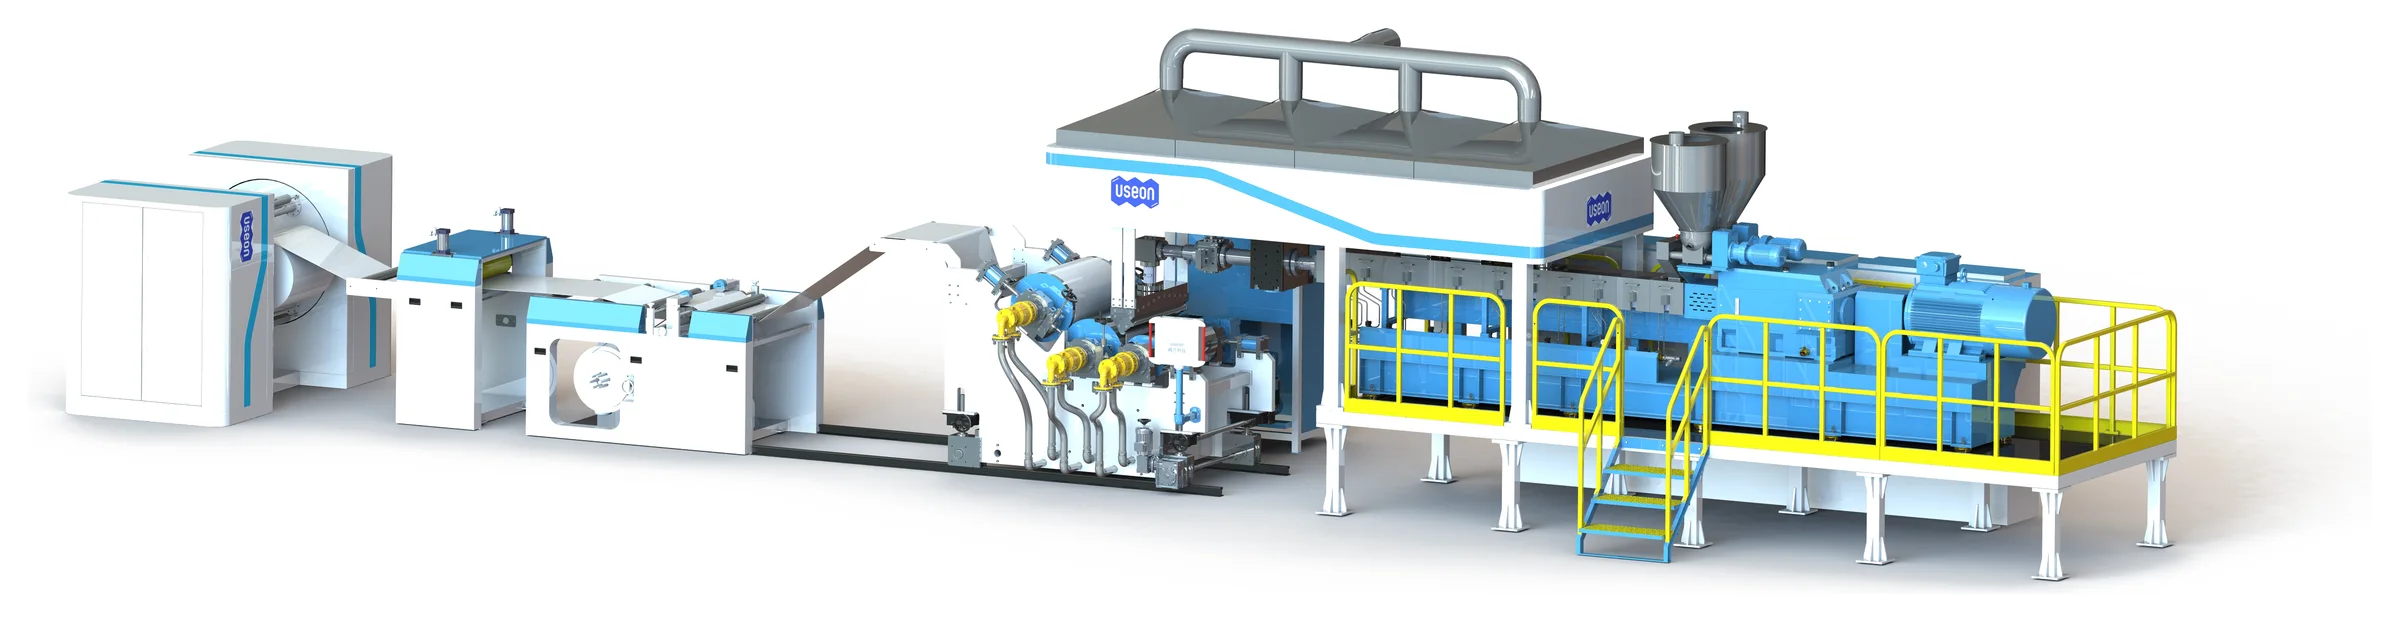
- Толщина листа
- 0,15–3мм
- Ширина листа
- 600–3 000мм
- Производительность одно- и двухшнековых линий
- 350–1 500кг/ч
- Допуск по толщине листа
- ± 0,005мм
Пять видов листа на линиях одной конструкции
Линии отличаются высокой универсальностью и рассчитаны на самые разные производственные задачи.
| Лист | Варианты | Применение |
|---|---|---|
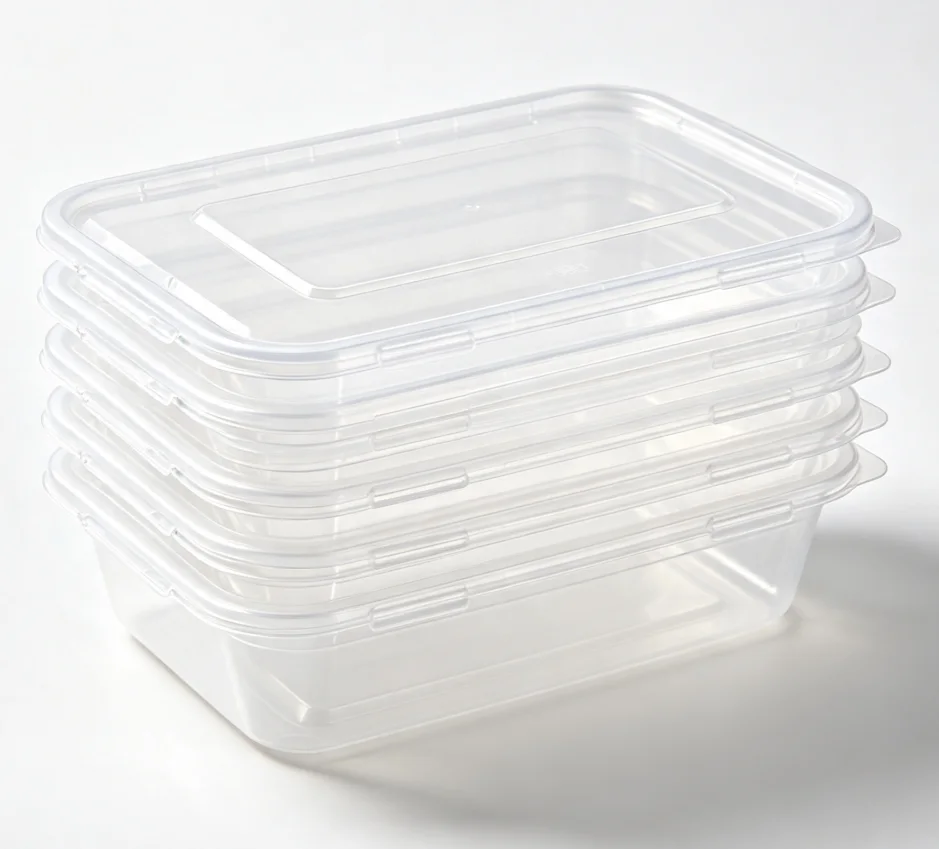
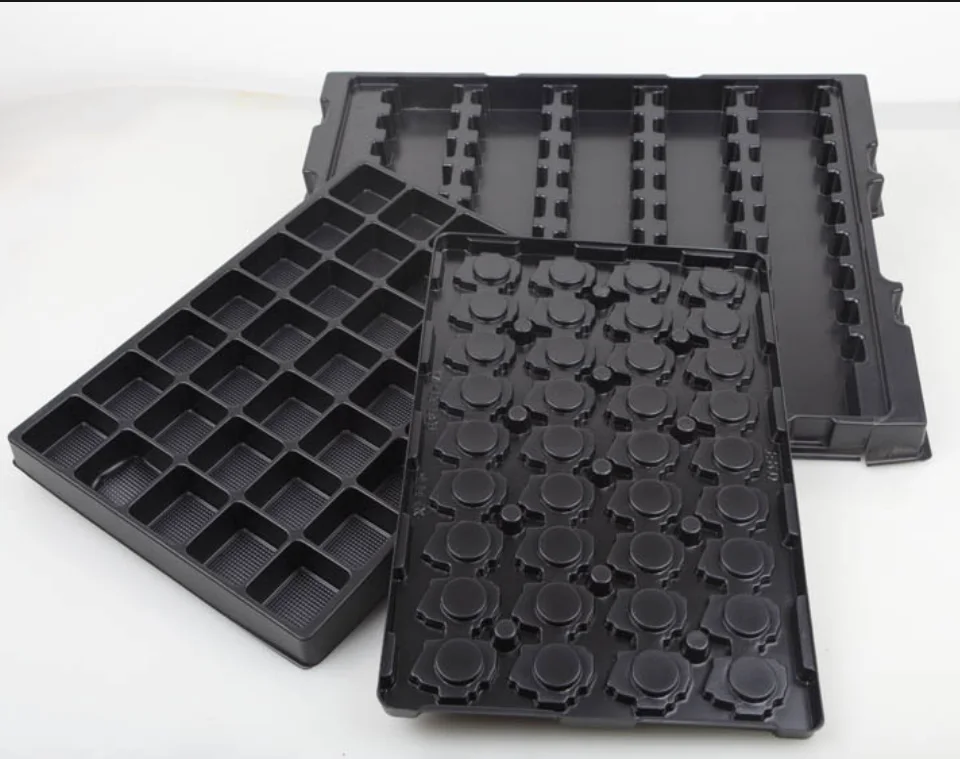
| Термоформование и упаковка | Лист премиум-класса для термоформования | Пищевая упаковка, получаемая термо- или вакуумформованием; антистатические лотки для электронных компонентов |
| Блистерная упаковка | Однослойный, двухцветный соэкструзионный, сверхпрозрачный | Производство термоформованной и блистерной упаковки |
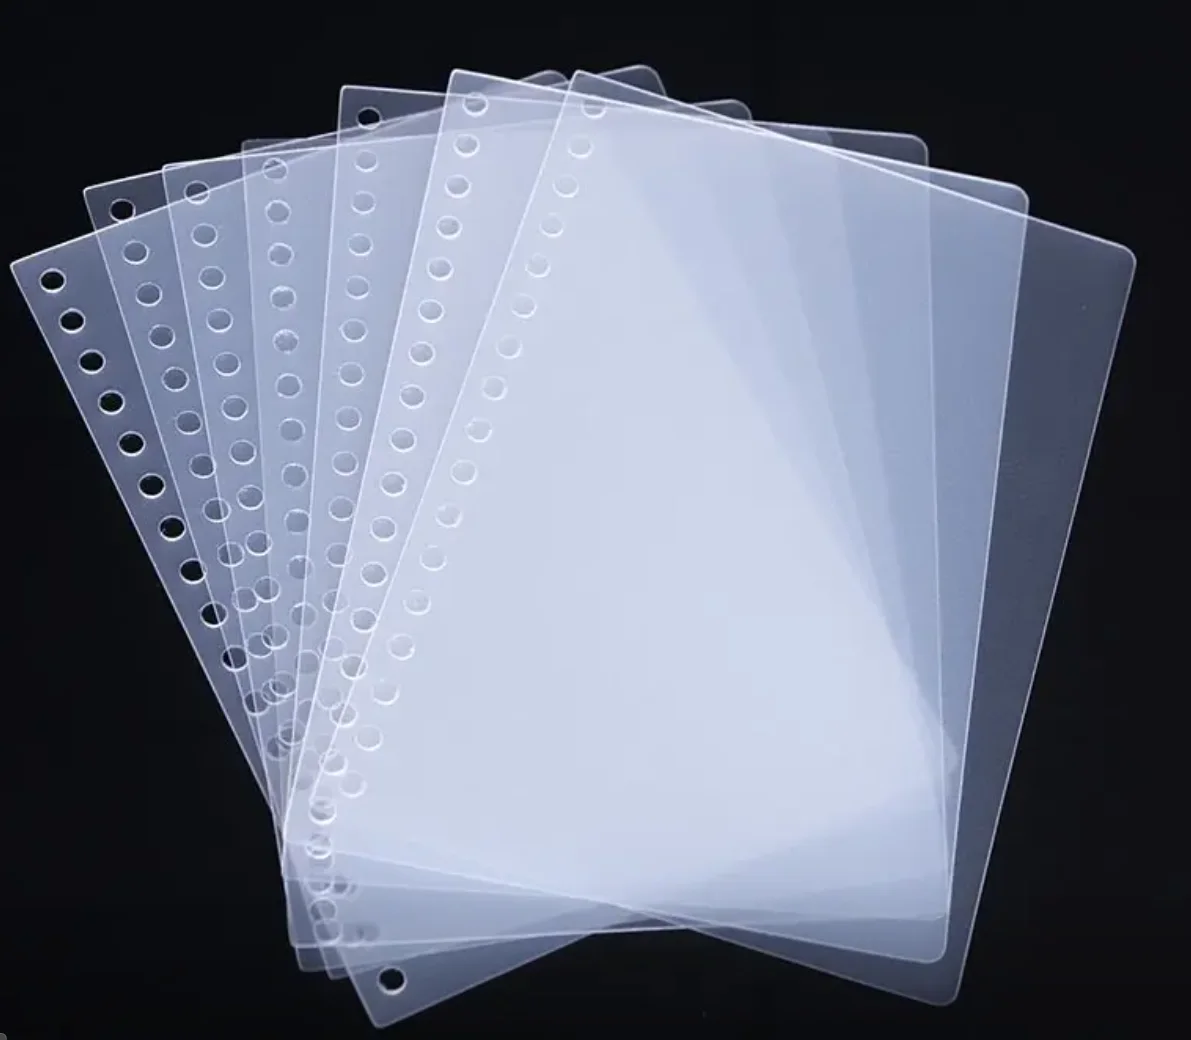
| Канцелярские и офисные товары | Высокопрозрачный, матовый с мелкой или крупной текстурой, двухцветный | Канцелярский лист из ПП |
| Высоконаполненный лист | ПП с высоким содержанием карбоната кальция (CaCO₃) или талька | Жёсткие пищевые контейнеры и ланч-боксы |
| Экологичный лист с бионаполнителями | ПП с натуральными наполнителями — кукурузным крахмалом или бамбуковой мукой | Экологичные применения |
Лист ПП
Малый вес, хорошая теплостойкость, высокая механическая прочность, отличная химическая стойкость и электроизоляционные свойства. Термоформованием из него получают стаканы для напитков и пищевые контейнеры.
Лист ПС
Отлично поддаётся термоформованию, обладает хорошей твёрдостью, легко окрашивается и слабо электризуется. Широко применяется для блистерной упаковки лекарств, продуктов питания, игрушек, электроники и одежды.
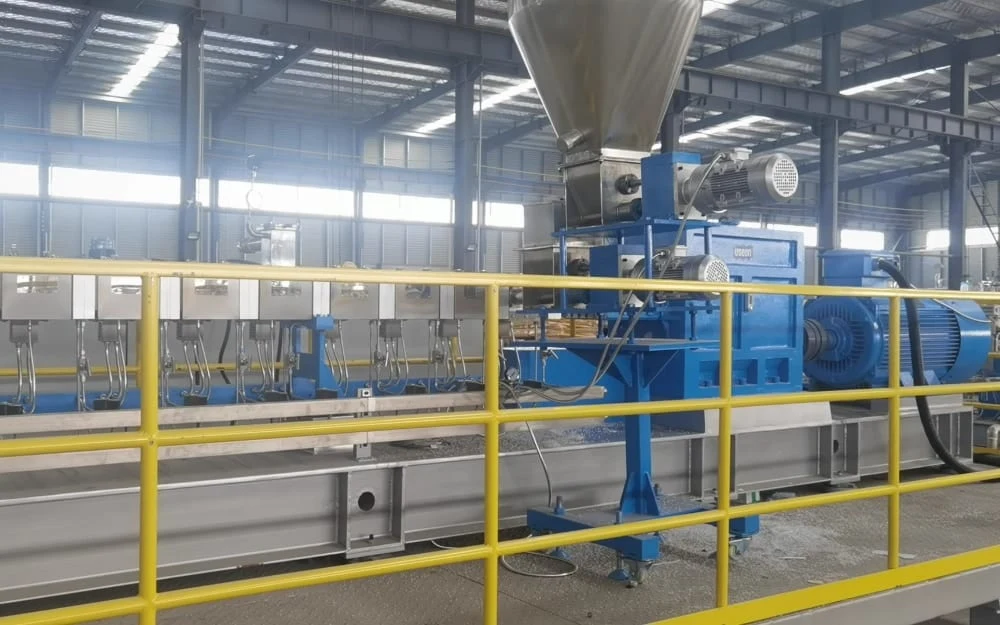
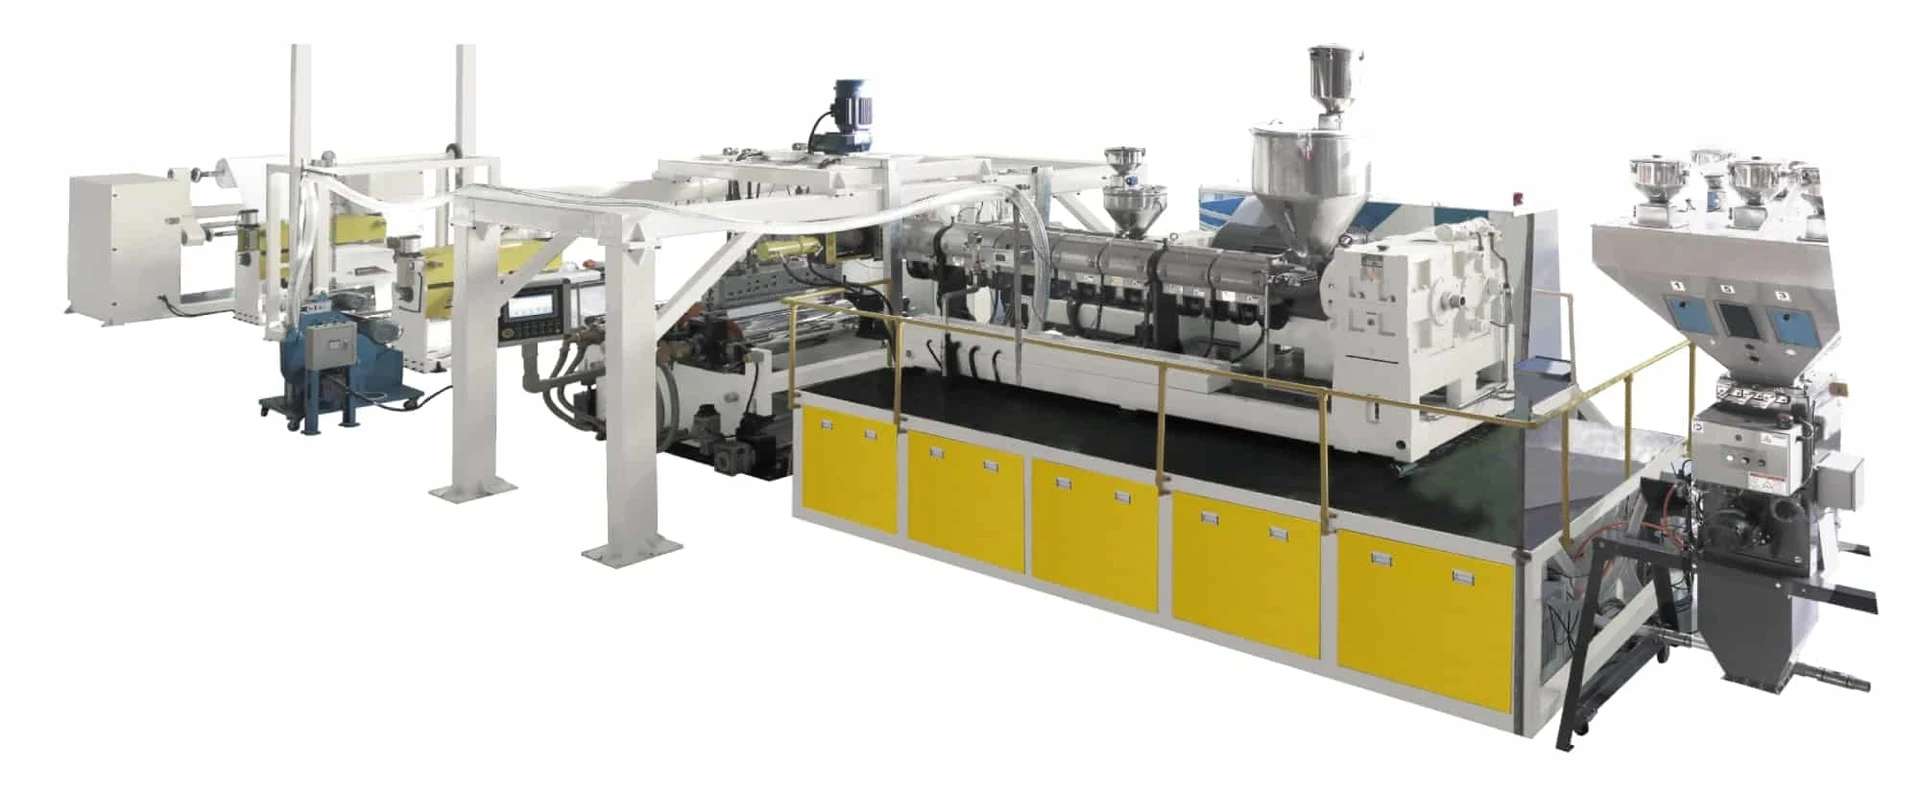
Двухшнековый или одношнековый экструдер
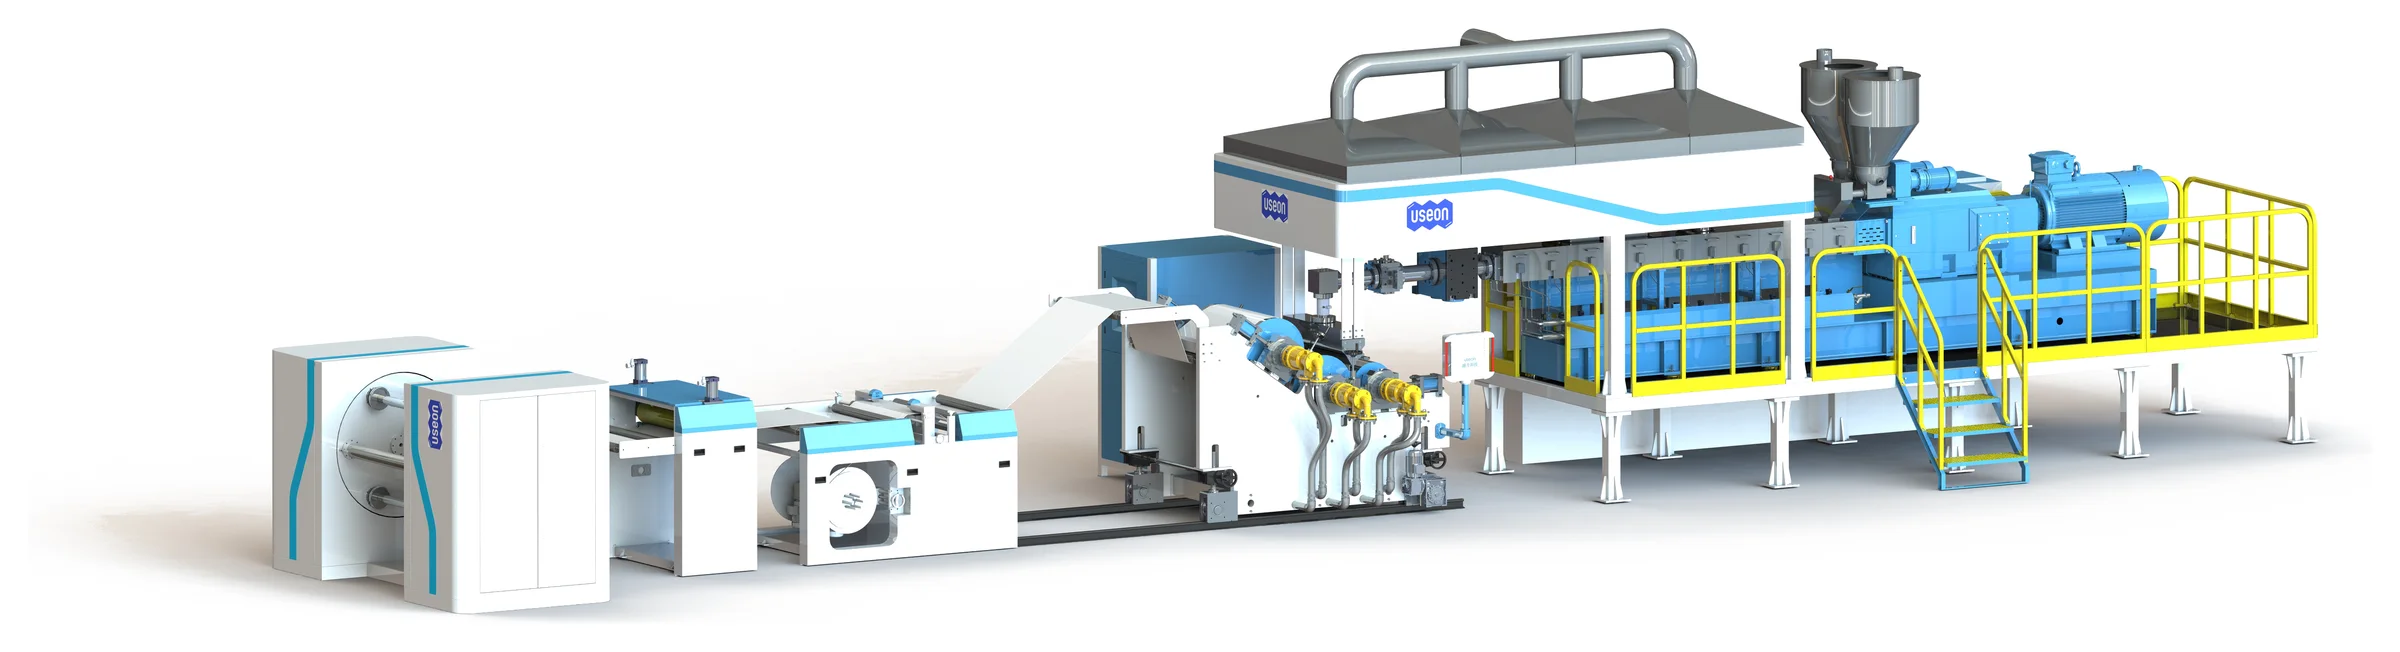
Экструдеры обоих типов работают с одинаковыми экструзионной головкой, каландром и намоточным устройством. Для всех линий: толщина листа 0,15–3 мм, ширина 600–3 000 мм.
Двухшнековая экструзионная линия
Для рецептур, которые компаундируются прямо в линии: наполнители, тальк, крахмал или бамбуковая мука подаются в экструдер и диспергируются в нём без отдельной стадии грануляции. Компаундирование в линии делает смену рецептуры более гибкой и избавляет от необходимости готовить суперконцентрат (мастербатч).
Одношнековая экструзионная линия
Для простых рецептур: полимер с небольшой добавкой суперконцентрата или добавок, предварительно смешанный и подаваемый в экструдер.
Двухшнековая экструзионная линия · серия SAT
| Экструдер | Мощность электродвигателя | Макс. производительность |
|---|---|---|
| Однослойная линия | ||
| SAT75 | 160 кВт | 500–700 кг/ч |
| SAT85 | 220 кВт | 600–800 кг/ч |
| SAT95 | 355 кВт | 800–1 200 кг/ч |
| Соэкструзионная линия | ||
| SAT75 / SAT52 | 160 кВт / 45 кВт | 500–700 кг/ч |
| SAT85 / SAT52 | 220 кВт / 45 кВт | 700–900 кг/ч |
| SAT95 / SAT65 | 355 кВт / 75 кВт | 900–1 500 кг/ч |
Одношнековая экструзионная линия · серия TDD
| Экструдер | Мощность электродвигателя | Макс. производительность |
|---|---|---|
| Однослойная линия | ||
| TDD120 | 132 кВт | 350–450 кг/ч |
| TDD130 | 160 кВт | 500–600 кг/ч |
| TDD150 | 200 кВт | 600–800 кг/ч |
| Соэкструзионная линия | ||
| TDD120 / TDD65 | 132 кВт / 45 кВт | 350–450 кг/ч |
| TDD130 / TDD75 | 160 кВт / 55 кВт | 500–600 кг/ч |
| TDD150 / TDD90 | 200 кВт / 75 кВт | 600–800 кг/ч |
Экструзионные решения под задачу
Технологический процесс и конфигурация шнеков рассчитываются под форму поставки сырья и требования к его переработке.
Энергоэффективный привод
Синхронный двигатель с постоянными магнитами, высокомоментный редуктор USEON и предохранительная муфта, размыкающаяся при перегрузке по крутящему моменту.
Прецизионная соэкструзия
Распределительный блок (фидблок) и экструзионные головки высокого класса: стабильный поток расплава, равномерное распределение слоёв, точное регулирование соотношения отдельных слоёв.
Стабильное давление экструзии
Сервопривод и двухконтурное регулирование с обратной связью при простом управлении.
Биоразлагаемый лист: PLA, PBAT и PHA на той же линии
Полностью биоразлагаемый лист для термоформованных изделий.
Биоразлагаемые материалы
Технологическое оборудование практически такое же, как у линии для ПП/ПС: та же серия экструдеров, экструзионная головка, каландр и намоточное устройство.
Высокомоментный экструдер
Работа при низкой температуре и низкой частоте вращения.
Система глубоковакуумной дегазации
Отличное сохранение цвета и минимальное падение характеристической вязкости; высокостабильный вакуум, постоянно поддерживаемый на уровне −0,1 МПа, сводит деструкцию полимера к минимуму.
Оптимизированная конфигурация шнеков
Оптимальная интенсивность пластикации и улучшенное молекулярно-массовое распределение.
Компаунд, из которого делают лист: смеси PLA, PBAT и крахмала.
Линия по узлам
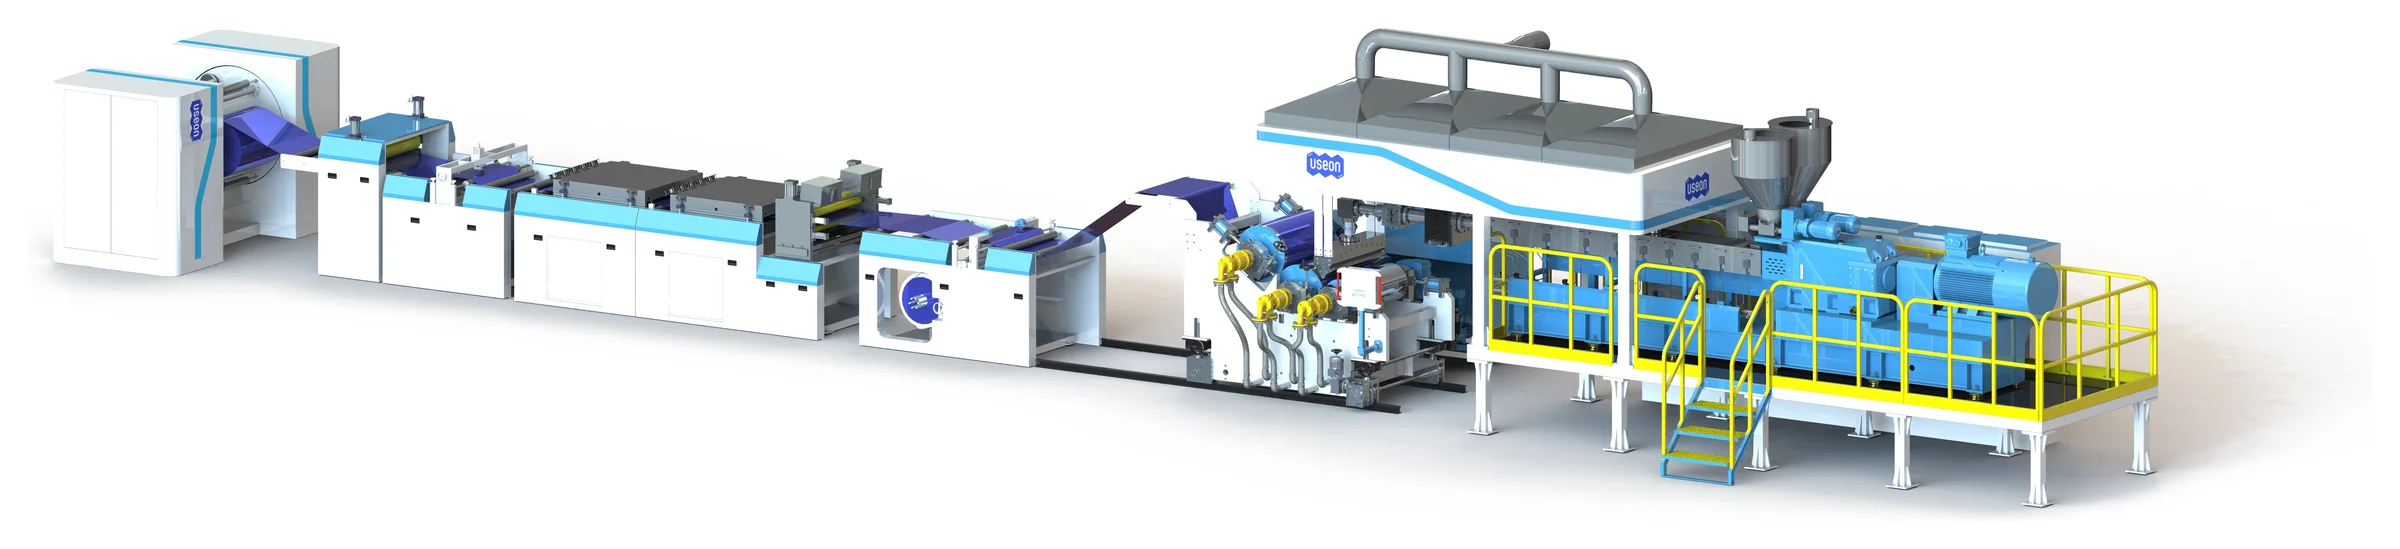
Интегрированная система подачи расплава и комплектное оборудование линии после экструдера — для низкой пульсации, максимального выхода годной продукции и длительной непрерывной работы.
| Узел | Оборудование | Назначение |
|---|---|---|
| Дозирование | Система дозирования для высокой степени наполнения | Максимальная производительность. |
| ЭкструзияСоэкструзия: дополнительный экструдер для наружных слоёв | Двухшнековый экструдер SAT или одношнековый TDDВысоковакуумная дегазация | Работа при низкой температуре и невысокой частоте вращения; дегазация и удаление летучих за счёт усовершенствованной геометрии цилиндра и шнека. |
| Подача расплава | Непрерывный фильтр расплаваНасос расплаваРаспределительный блокПлоскощелевая головка | Безостановочная фильтрация расплава; насос расплава выравнивает расход и перепады давления, обеспечивая экструзию без пульсаций. |
| Формование | L-образный трёхвалковый каландр | Первые два валка расположены горизонтально, поэтому расплав выходит из головки вертикально: простая пусконаладка и быстрый запуск. |
| Последующее оборудованиеПолностью автоматические намоточные устройства и съёмники рулонов — производство без ручных операций | Охлаждающий конвейерУстройство обрезки кромкиНамотчик кромкиТянущее устройствоНамоточное устройство | Обрезает кромки листа в размер по ширине и наматывает лист в рулоны. |
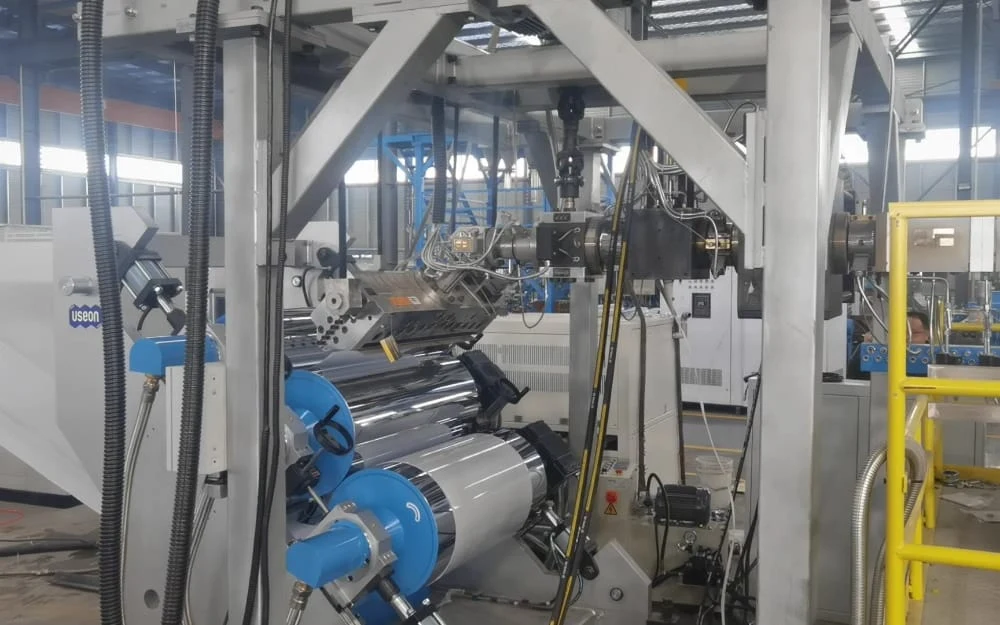
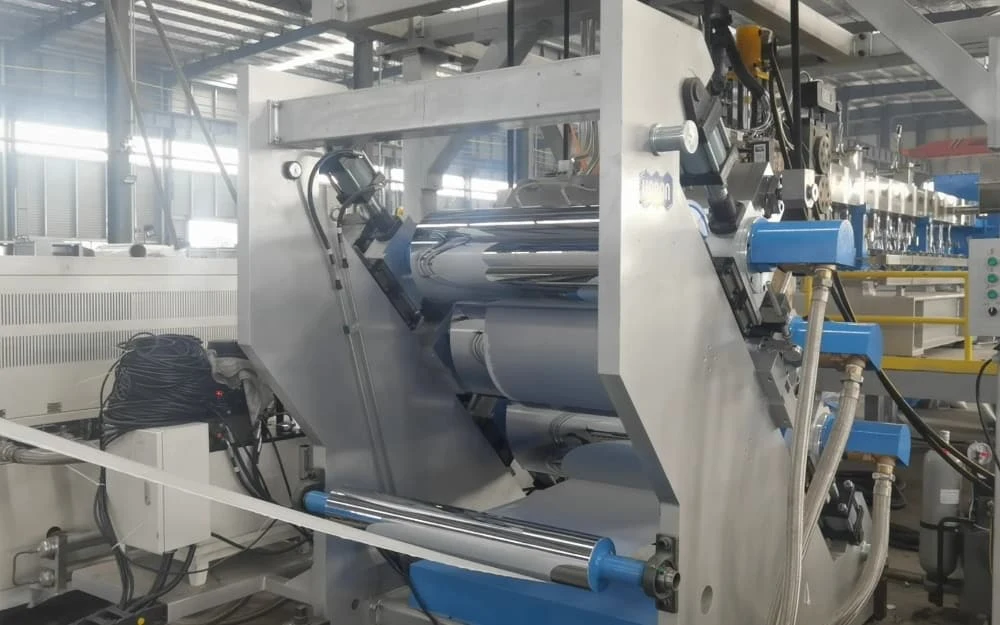
Высокоточный трёхвалковый каландр
Здесь формируются поверхность листа и точность по толщине.
< 0,005 мм
Биение валков в работе
Ra 0,015 мкм
Поверхность валков — твёрдое хромирование и полировка
15 мм
Тонкостенная рубашка валка
До 10 т
Усилие прижима на один гидроцилиндр
- Тонкостенные валки: эффективность охлаждения на 15–30 % выше, чем у традиционных толстостенных конструкций
- Рубашка из легированной стали 42CrMo: поверхностная прочность и твёрдость защищают от царапин и вмятин от жёстких листов
- Цельный сердечник со спиральными каналами, посаженный в рубашку с натягом: без внутренних зазоров и без прогиба под давлением каландрирования
- Подшипники премиум-класса, посаженные с натягом для беззазорного соединения подшипника и вала
- Серводвигатели на всех трёх валках и безлюфтовые редукторы: без следов вибрации и волн
- Гидравлический прижим без колебаний давления в процессе производства — для плоскостности и стабильности листа
Поставленные линии листа ПП
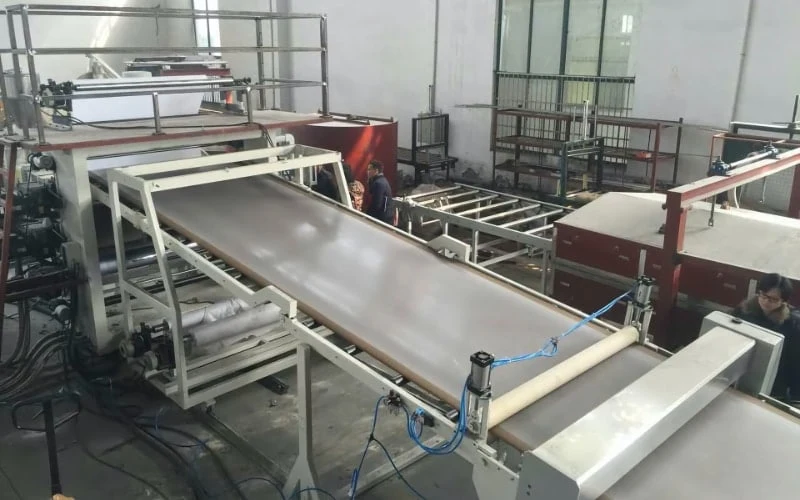
Во всех трёх линиях наполнитель компаундируется в двухшнековом экструдере, а лист экструдируется напрямую.
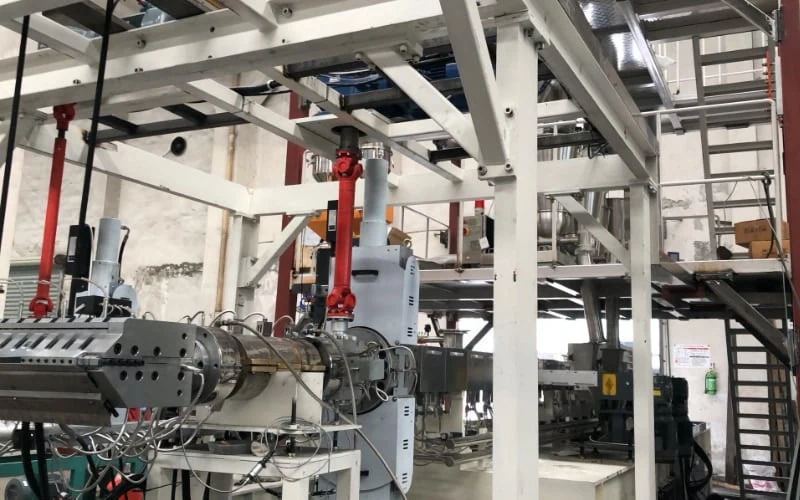 США
 Китай
 Латвия
Похожие линии
 Экструзия листа
Почему компаундирование и экструзия листа выполняются за одну стадию.
 Переработка ПЭТ
Линия экструзии листа ПЭТ
Родственная линия для APET, RPET, CPET и PETG без предварительной сушки.
 Экструзия листа
Линия экструзии барьерного листа ПП/ПЭ/ПС/ЭВА/EVOH
Многослойный лист с барьерным слоем.
 Экструзия вспененных материалов
Линии микровспененного листа ПЭТ/ПС/PLA/ПК
Лист PLA со вспененной сердцевиной для более лёгких лотков.
Запросить цену
Расскажите, какой лист вы выпускаете и по какой рецептуре. Мы предложим двух- или одношнековое исполнение, число слоёв и ширину линии.
- 01Материал и рецептура: ПП, ПС, УПС, PLA, PBAT или PHA; тип и доля наполнителя
- 02Лист: диапазон толщин, ширина, структура слоёв, часовая производительность
- 03Тип экструдера, конфигурация линии и коммерческое предложение

Souder Chen
Руководитель направления компаундирования
В USEON с 2008 года. Двухшнековые линии компаундирования, дегазации и переработки.