
Линия экструзии листа ПЭТ
Двухшнековая линия листа, перерабатывающая ПЭТ без кристаллизации и предварительной сушки, вплоть до 100 % постпотребительского вторичного сырья (PCR). Подтверждено обширным опытом эксплуатации: падение характеристической вязкости не превышает 0,03 дл/г.
- APET
- RPET
- CPET
- PETG
- Падение характеристической вязкости
- ≤ 0,03дл/г
- Допуск по толщине листа
- ± 0,005мм
- Толщина листа при ширине 600–3 000 мм
- 0,15–3мм
- Производительность, от SAT75 до SAT110
- 500–2 000кг/ч
Без кристаллизатора и сушилки перед экструдером
Влага удаляется из расплава через вакуумные дегазационные отверстия двухшнекового экструдера, а не в сушильной колонне.
| Маршрут | Процесс | Результат |
|---|---|---|
| Одношнековая линияСначала сушка, затем экструзия | КристаллизаторСушилка, 3–5 часовОдношнековый экструдерГоловка | Перед одношнековым экструдером предварительная сушка обязательна. |
| Линия USEONСразу в экструдер | Флекс PCR, дроблёнка или первичный ПЭТДвухшнековый экструдер с глубоким вакуумомГоловкаЛист | Без предварительной подготовки и кристаллизационной сушки. Возможна переработка 100 % PCR. |
Высокомоментный экструдер
Работа при низкой температуре и низкой частоте вращения.
Система подачи с высокой степенью заполнения
Максимальная производительность.
Система глубоковакуумной дегазации
Отличное сохранение цвета, минимальное падение IV, дегазация низкомолекулярных летучих органических соединений.
Оптимизированная конфигурация шнеков
Оптимальная интенсивность пластикации и улучшенное молекулярно-массовое распределение.
Высокоэффективная система охлаждения
Сверхпрозрачный лист.
Полностью автоматизированная система намотки
Максимальное удобство для оператора.
Почему ПЭТ теряет вязкость в расплаве и какая IV нужна для каждого применения, рассказано на основной странице.
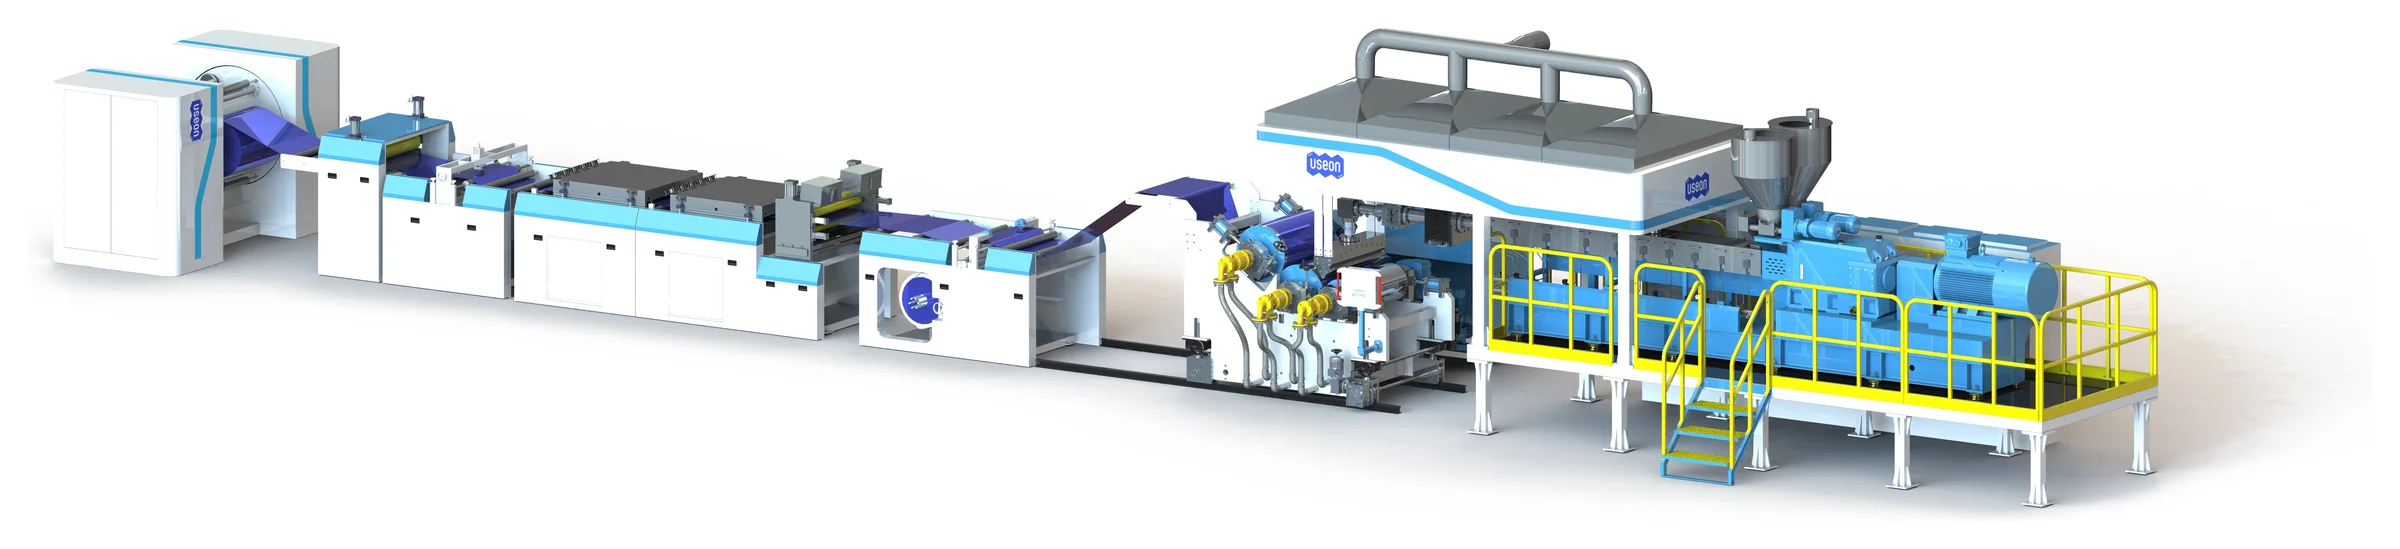
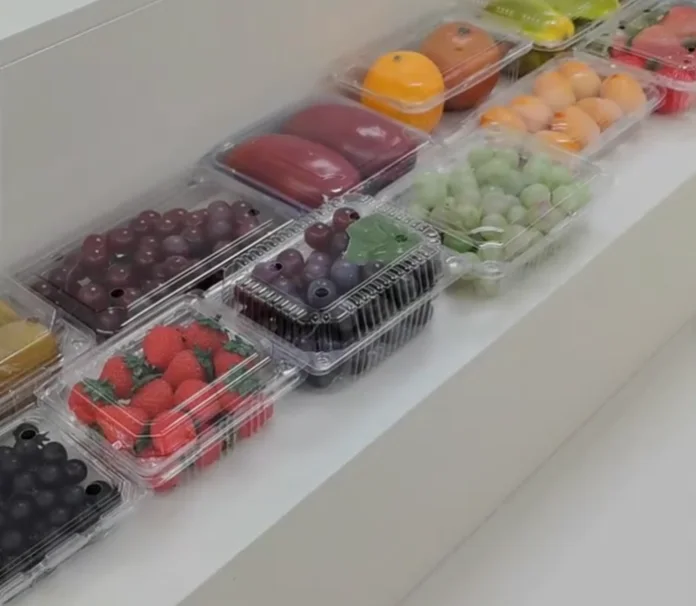
От гранул и флекса до листа для термоформования
Одна линия для марок ПЭТ, применяемых в упаковке.
| Данные линии | Линия листа ПЭТ без сушки |
|---|---|
| Сырьё | ПЭТ, APET, RPET, CPET, PETG |
| Доля вторичного сырья | До 100 % PCR |
| Предварительная подготовка | Не требуется |
| Типы линий | Однослойная и многослойная соэкструзия |
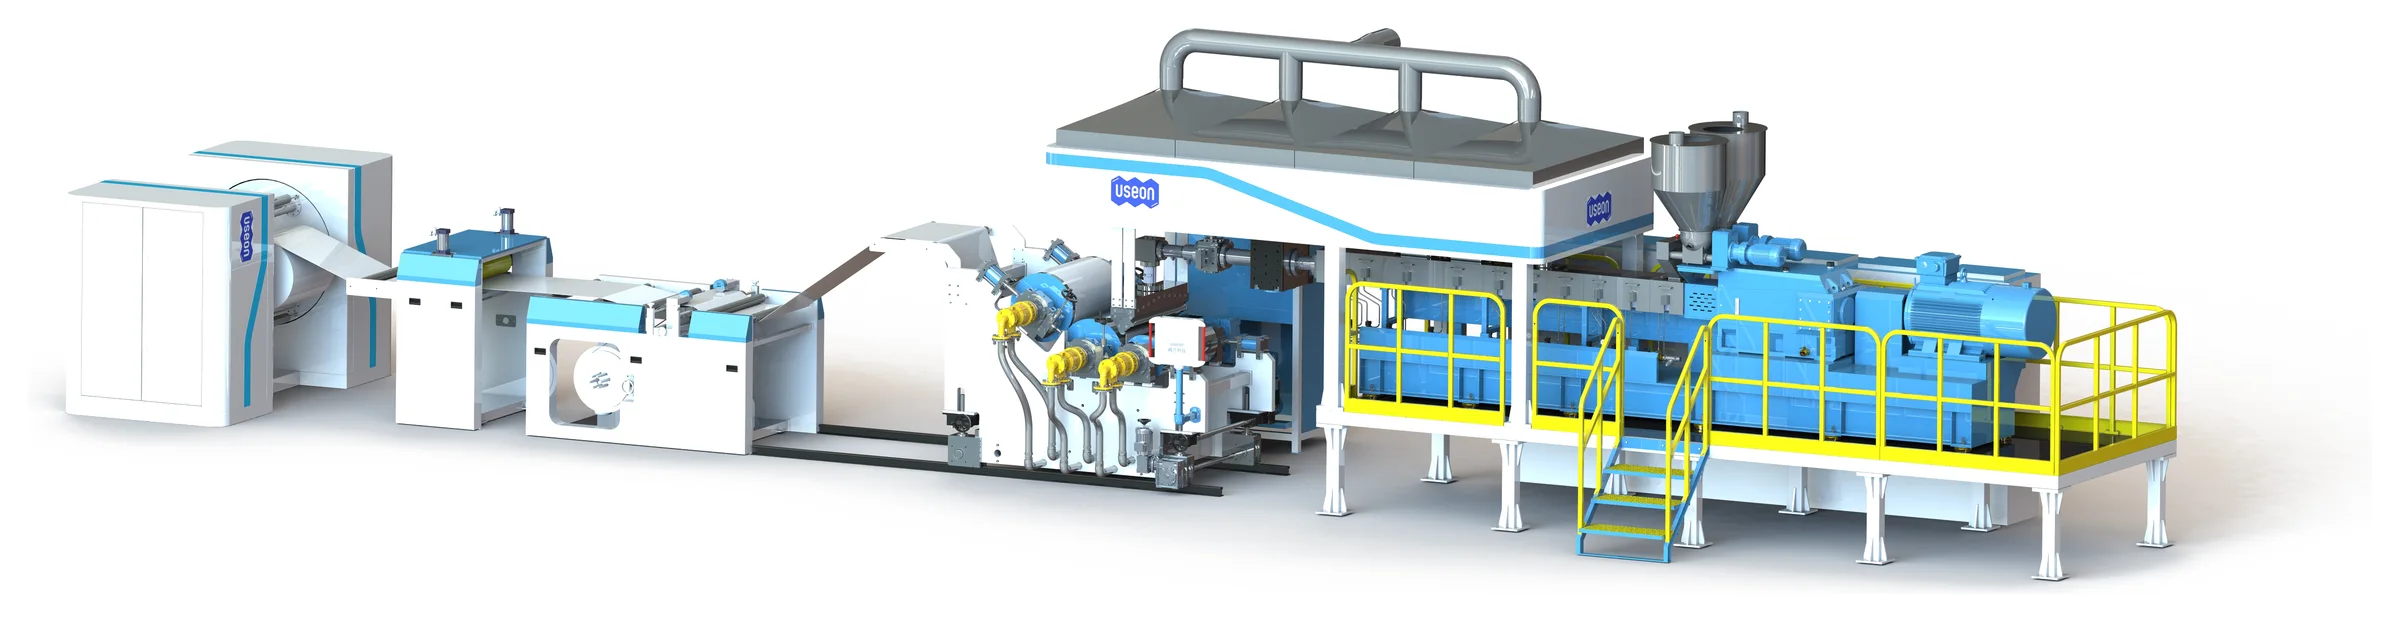
Линия по узлам
Комплексная линия — от питателя до готового рулона.
| Узел | Оборудование | Назначение |
|---|---|---|
| Дозирование | Система дозирования для высокой степени наполнения | Заполняет шнеки для максимальной производительности. |
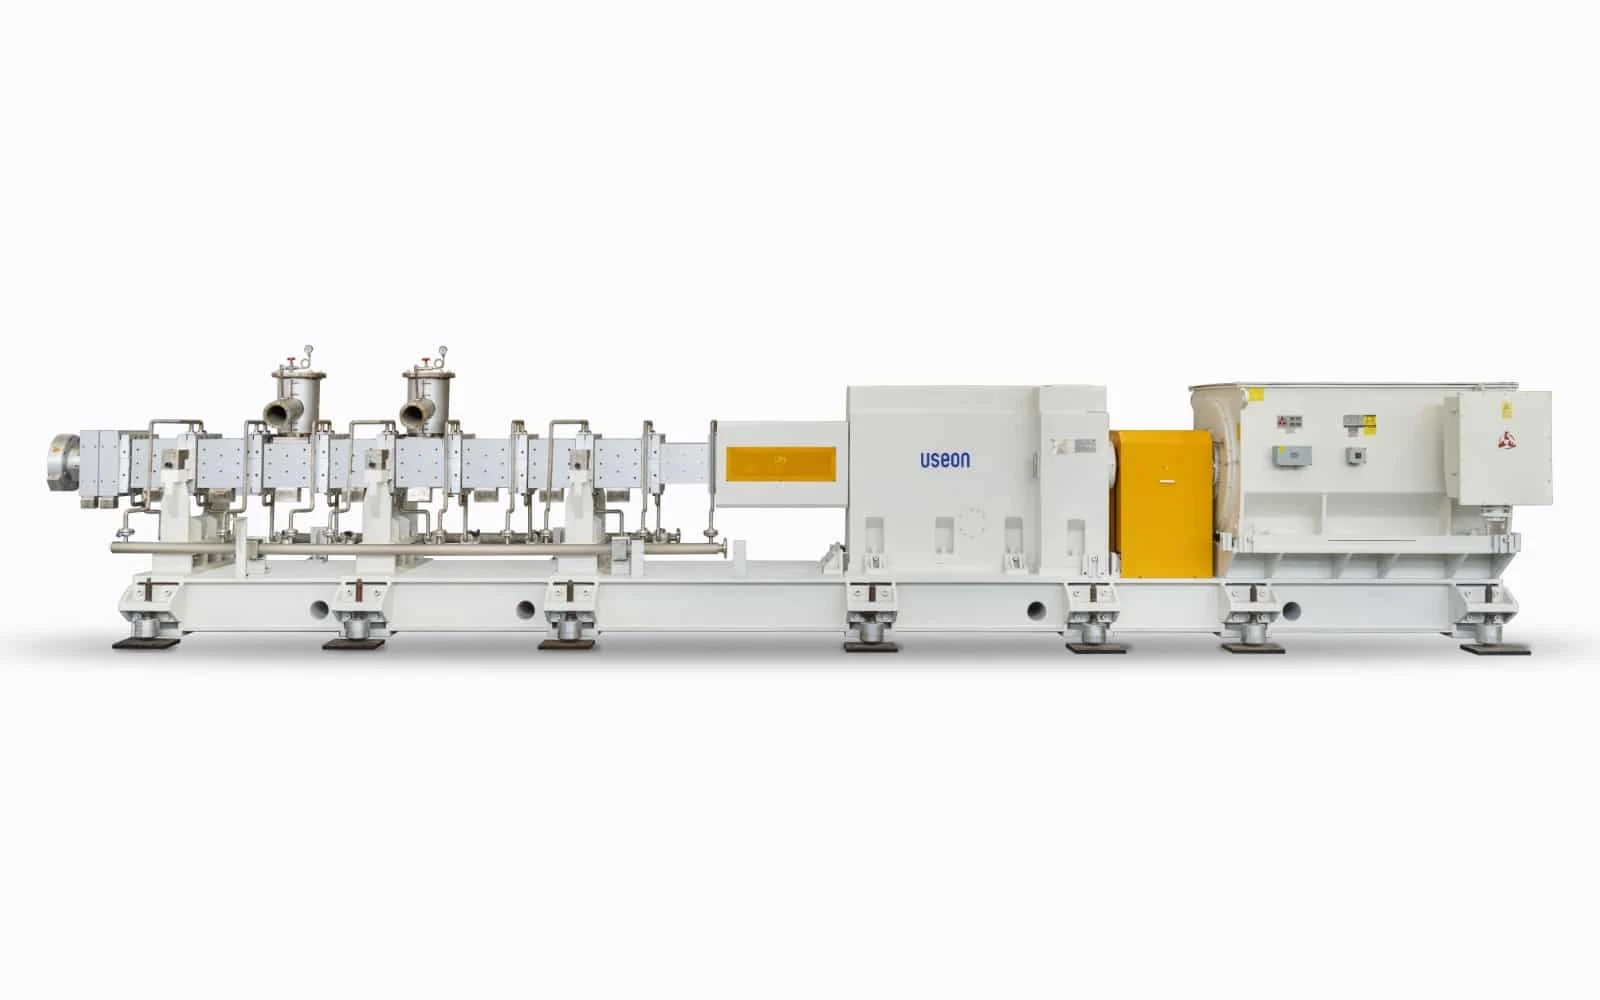
| Экструзия и дегазация | Двухшнековый экструдер SATДегазационные отверстия в зонах 5, 7 и 8Трёхступенчатая вакуумная система | Плавит при низкой температуре и низкой частоте вращения; удаляет влагу и летучие до того, как ПЭТ успеет гидролизоваться. |
| Подача расплава | Непрерывный фильтр расплаваШестерёнчатый насос расплаваПлоскощелевая головка | Непрерывная фильтрация, постоянное давление и равномерный, без пульсаций, поток в головку. |
| Формование | L-образный 3-валковый каландр | Охлаждает и полирует лист; три валка с сервоприводом работают синхронно. |
| Последующее оборудованиеОпции: дробление обрези кромки в потоке с возвратом в подачу; автоматический револьверный намотчик | Обрезка кромкиНанесение силиконового маслаСушильная камераПродольная резкаНамотка | Чистые кромки без заусенцев, равномерное покрытие, ровные торцы рулона благодаря сервоуправлению натяжением. |
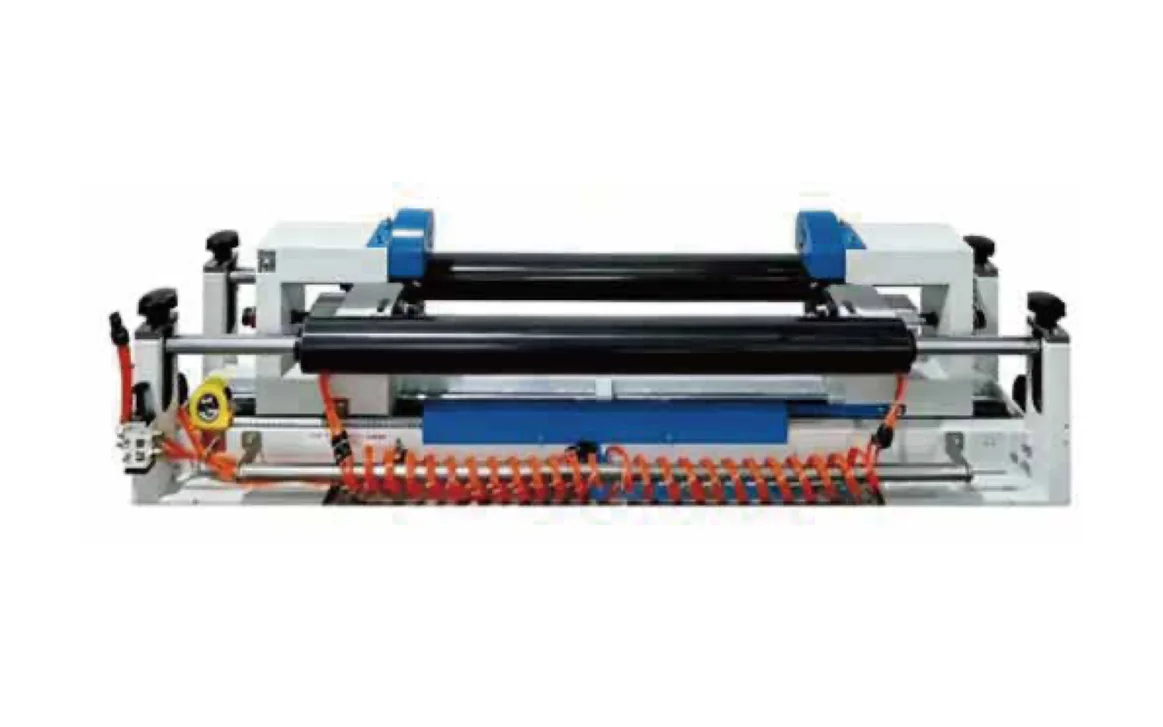
Привод: синхронный двигатель с постоянными магнитами, редуктор с высоким крутящим моментом, предохранительная муфта
Три узла, которые определяют затраты на электроэнергию и защищают шнеки и материальный цилиндр.
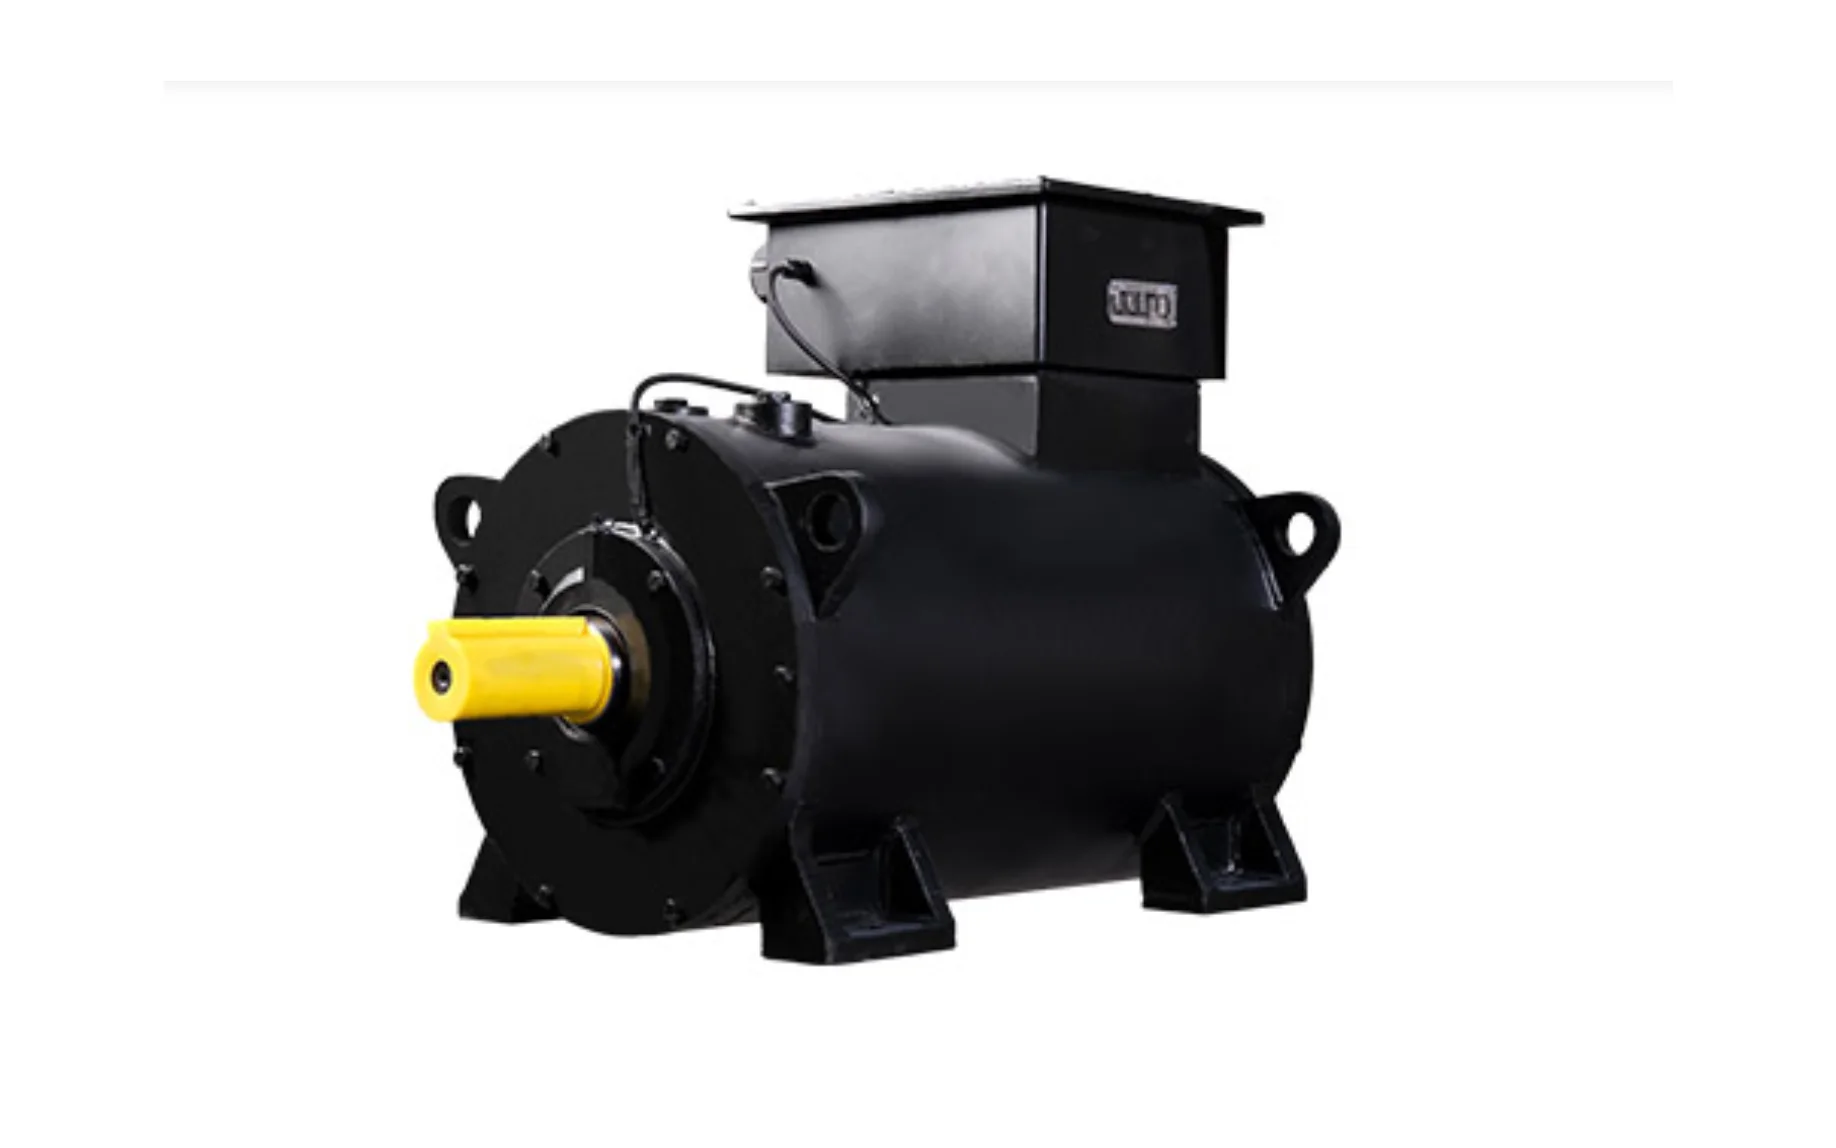
Синхронный двигатель с постоянными магнитами
По сравнению с обычным асинхронным двигателем переменного тока. Синхронный двигатель с постоянными магнитами мощностью 220 кВт экономит около 300–500 кВт·ч электроэнергии в сутки.
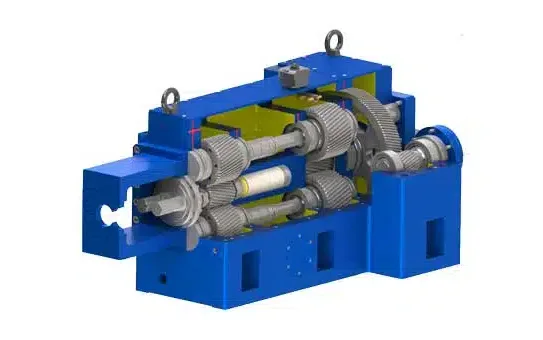
Редуктор USEON с высоким крутящим моментом
При экструзии ПЭТ высокий удельный крутящий момент означает меньший расход энергии, меньшие скорости сдвига и более высокую степень заполнения шнеков.
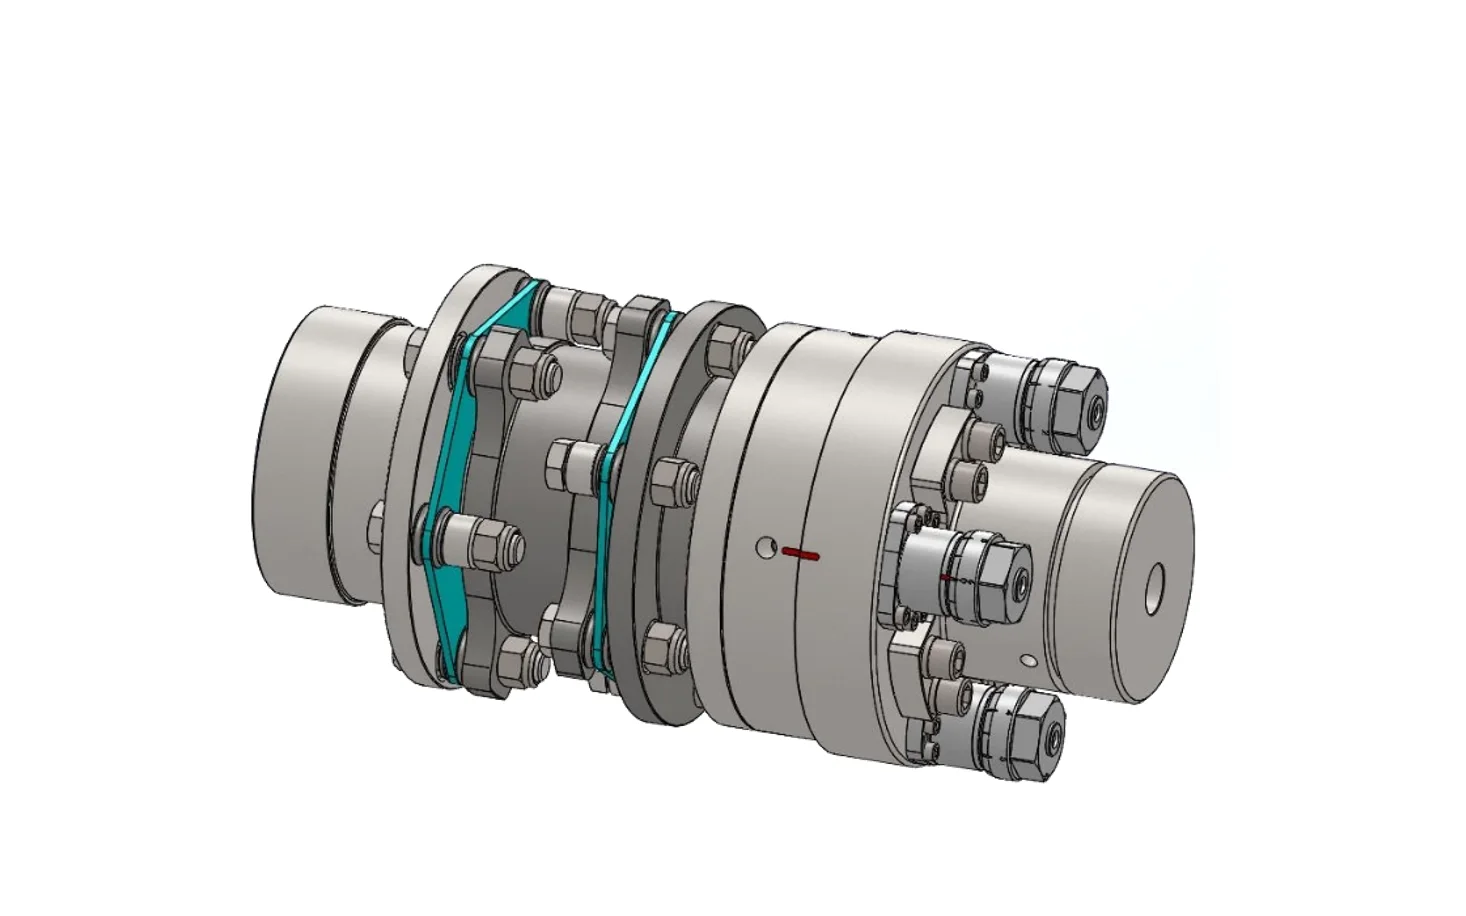
Предохранительная муфта экструдера
При перегрузке по крутящему моменту привод отсоединяется от шнеков. Блокировка по сигналу отключает главный двигатель и питатели.
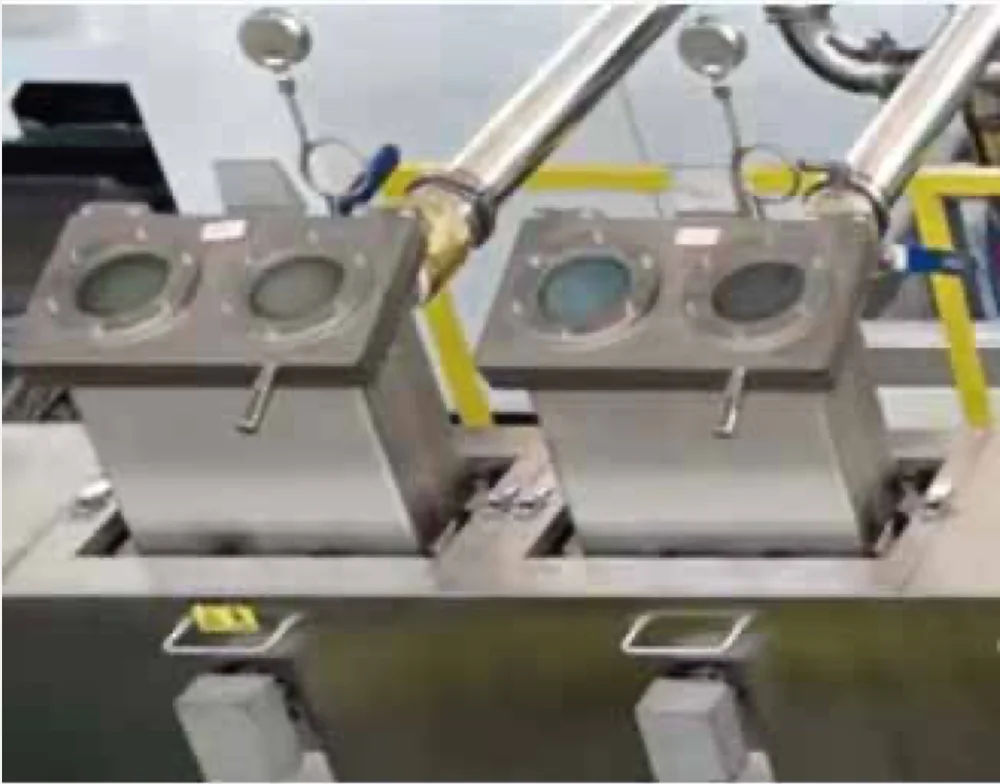
Вакуум там, где поверхность расплава максимальна
Активное вакуумирование через атмосферное отверстие и отверстия большого сечения быстро удаляет влагу, предотвращая гидролиз ПЭТ и сводя к минимуму падение IV.
| Материальный цилиндр | Дегазация |
|---|---|
| Зона 5 | Вспомогательный вакуум. Изначально — атмосферное дегазационное отверстие; многочисленные испытания показали, что подключение его к вакуумному насосу значительно повышает прозрачность и ударную вязкость листа и снижает газовую нагрузку на последующие зоны. |
| Зоны 7 и 8 | Два удлинённых дегазационных отверстия большого сечения. Рифлёные шнековые элементы с высокой транспортирующей способностью увеличивают поверхность расплава и ускоряют её обновление. |
| Защита в потоке | Три фильтрующих блока между дегазационными отверстиями и вакуумным насосом улавливают конденсат летучих. |
Трёхступенчатая вакуумная система: жидкостно-кольцевой насос и насосы Рутса
| Вакуумная система | Данные |
|---|---|
| Уровень вакуума | −0,1 МПа, стабильно поддерживаемый: высокостабильный уровень, близкий к абсолютному вакууму. |
| Насосная система | Трёхступенчатая: жидкостно-кольцевой вакуумный насос со второй и третьей ступенями на насосах Рутса. Трёхлопастные роторы с механическим и комбинированным уплотнением. |
| Охлаждающая вода | Замкнутый контур: встроенный циркуляционный бак с вентилятором охлаждения и автоматическим клапаном подпитки. |
| Монтаж | Готов к работе после подключения: интегрированному блоку нужно лишь несколько основных точек подключения. |
L-образный 3-валковый каландр
Первые два валка расположены рядом по горизонтали, поэтому головка выдавливает расплав вертикально вниз. Наладка проста, запуск быстрый.
< 0,005 мм
Биение валков в работе
Ra 0,015 мкм
Поверхность валков — твёрдое хромирование и полировка
15 мм
Тонкостенная рубашка валка
До 10 т
Усилие прижима на один гидроцилиндр
- Тонкостенные валки: эффективность охлаждения на 15–30 % выше, чем у традиционных толстостенных конструкций
- Рубашка из легированной стали 42CrMo: поверхностная прочность и твёрдость защищают от царапин и вмятин от жёстких листов
- Цельный сердечник со спиральными каналами, посаженный в рубашку с натягом: без внутренних зазоров и без прогиба под давлением каландрирования
- Подшипники премиум-класса, посаженные с натягом для беззазорного соединения подшипника и вала
- Серводвигатели на всех трёх валках и безлюфтовые редукторы: без следов вибрации и волн
- Гидравлический прижим без колебаний давления в процессе производства — для плоскостности и стабильности листа
Модели
Технические характеристики линии экструзии листа ПЭТ без сушки.
| Экструдер | Мощность электродвигателя | Производительность |
|---|---|---|
| Однослойная линия экструзии | ||
| SAT75 | 160 кВт | 500–700 кг/ч |
| SAT85 | 220 кВт | 700–900 кг/ч |
| SAT95 | 355 кВт | 900–1 500 кг/ч |
| SAT110 | 500 кВт | 1 500–2 000 кг/ч |
| Многослойная линия соэкструзии | ||
| SAT75 / SAT52 | 160 кВт / 45 кВт | 500–700 кг/ч |
| SAT85 / SAT52 | 220 кВт / 45 кВт | 700–900 кг/ч |
| SAT95 / SAT65 | 355 кВт / 75 кВт | 900–1 500 кг/ч |
Все модели
| Данные линии | Значение |
|---|---|
| Сырьё | ПЭТ, APET, RPET, CPET, PETG |
| Толщина листа | 0,15–3 мм |
| Ширина листа | 600–3 000 мм |
| Уровень вакуума | −0,1 МПа |
| Управление | Сервопривод, двухконтурное регулирование с обратной связью |
Реализованный проект · Цзянсу, Китай
Линия по производству листа ПЭТ, 800–1 200 кг/ч
- Экструдеры
- SAT95 + SAT65
- Производительность
- 800–1 200 кг/ч
- Оборудование
- Лист ПЭТ
Подробнее о листе ПЭТ
База знаний · ПЭТ
Полное руководство по листу ПЭТ
Лист A-PET: сырьё и применение.
 Читать статью
Похожие линии
 Переработка
 ПЭТ
ХВ по областям применения, экструдер и все восемь продуктовых маршрутов.
 Экструзия вспененных материалов
Линии микровспененного листа ПЭТ/ПС/PLA/ПК
Тот же лист со вспененным средним слоем — легче на 30–40 %.
 Экструзия листа
Линия экструзии листа ПП/ПС/PLA/PBAT/PHA
Родственная линия для листа из полиолефинов, стирольных и биоразлагаемых пластиков.
Запросить цену
Расскажите, какой ПЭТ вы перерабатываете и какой лист продаёте. Мы предложим типоразмер экструдера и структуру слоёв.
- 01Материал: первичный, флекс или дроблёнка; доля PCR; марка (APET, CPET, PETG)
- 02Лист: диапазон толщин, ширина, однослойный или соэкструдированный, производительность в час
- 03Конфигурация линии и коммерческое предложение

Souder Chen
Руководитель направления компаундирования
В USEON с 2008 года. Двухшнековые линии компаундирования, дегазации и переработки.