
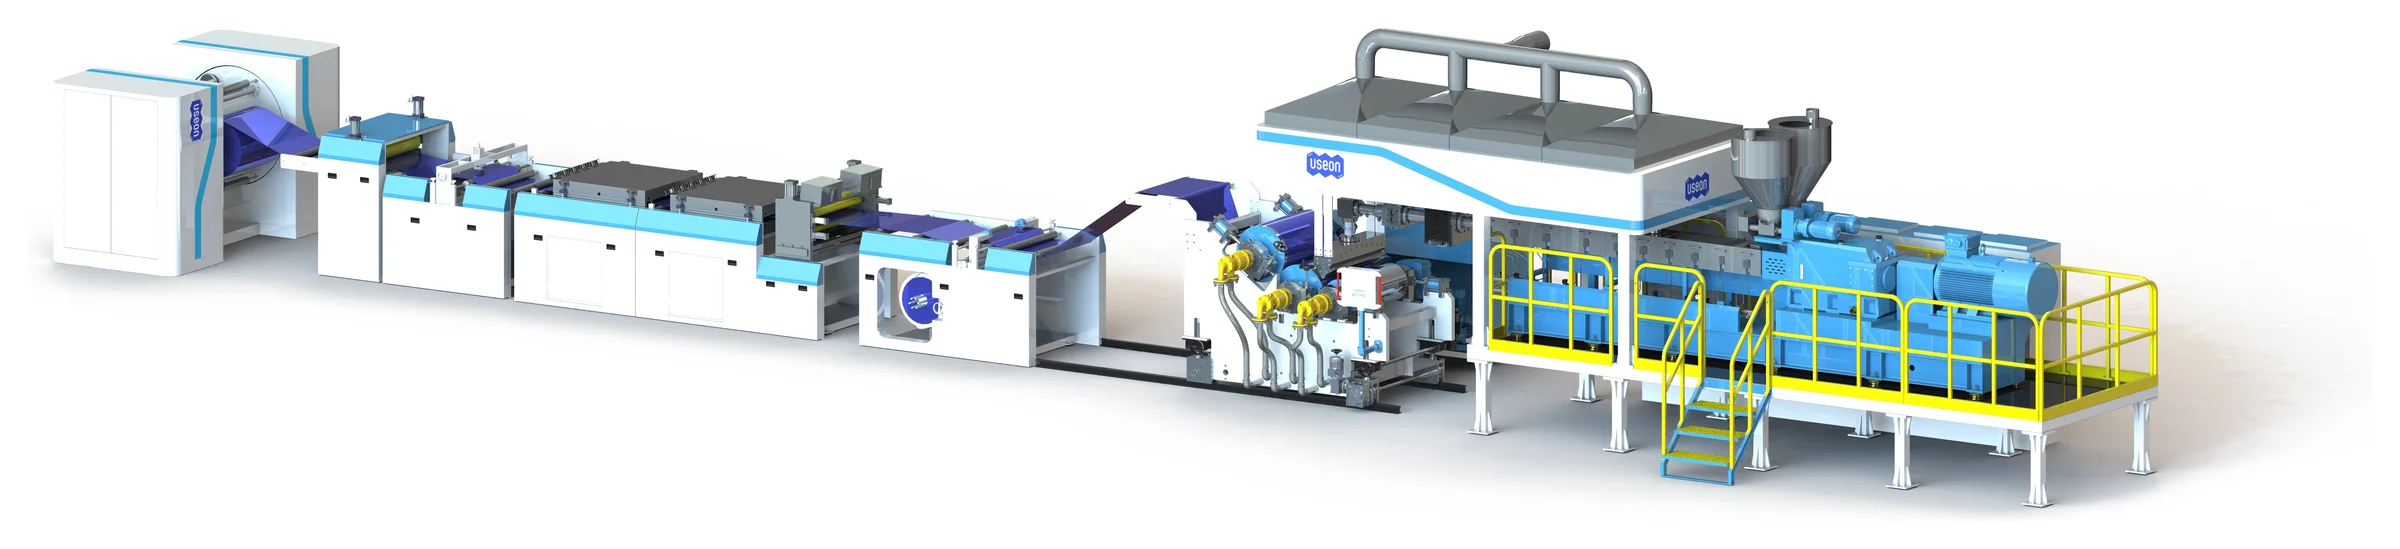
Línea de extrusión de lámina de PET
Una línea de lámina con extrusora de doble husillo que procesa PET sin cristalización ni presecado, con hasta un 100 % de material reciclado posconsumo. Respaldada por una amplia experiencia en campo, la caída de viscosidad intrínseca se mantiene en ≤ 0.03 dl/g.
- APET
- RPET
- CPET
- PETG
- Caída de viscosidad intrínseca
- ≤ 0.03dl/g
- Tolerancia de espesor de la lámina
- ± 0.005mm
- Espesor de lámina, con un ancho de 600–3000 mm
- 0.15–3mm
- Capacidad, de SAT75 a SAT110
- 500–2000kg/h
Sin cristalizador ni secador antes de la extrusora
La humedad sale del fundido por los puertos de vacío de la extrusora de doble husillo, en lugar de pasar por una torre de secado.
| Ruta | Proceso | Resultado |
|---|---|---|
| Línea monohusilloPrimero secar, luego extruir | CristalizadorSecador, 3–5 horasExtrusora monohusilloCabezal | Con una extrusora monohusillo, el presecado es imprescindible. |
| Línea USEONDirecto a la extrusora | Hojuelas PCR, molido o PET virgenExtrusora de doble husillo con alto vacíoCabezalLámina | Sin pretratamiento ni secado por cristalización. Se puede procesar un 100 % de PCR. |
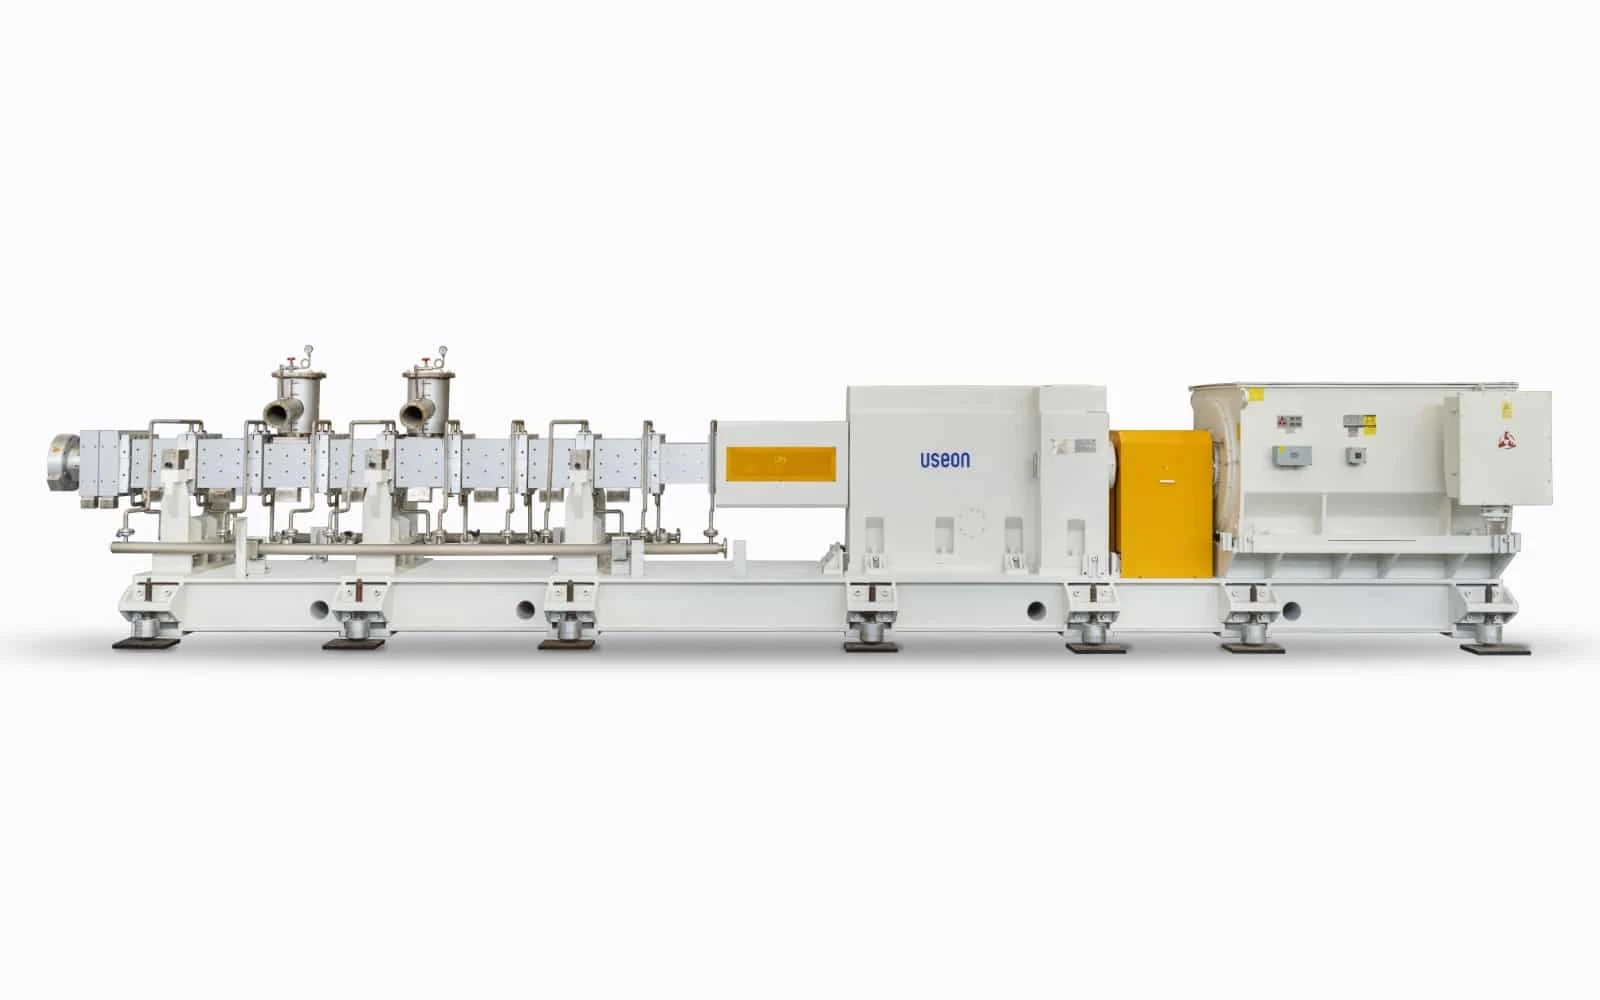
Extrusora de alto torque
Operación a baja temperatura y baja velocidad.
Sistema de alimentación de alto grado de llenado
Capacidad maximizada.
Sistema de desgasificación de alto vacío
Excelente conservación del color, mínima caída de IV y desgasificación de COV de bajo peso molecular.
Configuración de husillos altamente optimizada
Intensidad de plastificación óptima y mejor distribución del peso molecular.
Sistema de enfriamiento de máxima eficiencia
Lámina de calidad ultratransparente.
Sistema de bobinado totalmente automático
Manejo más cómodo para el operador.
Por qué el PET pierde viscosidad en el fundido y qué IV necesita cada aplicación se explica en la página principal.
De chips y hojuelas a lámina para termoformado
Una sola línea para los grados de PET que se usan en envases.
| Datos de la línea | Línea de lámina de PET sin secado |
|---|---|
| Materia prima | PET, APET, RPET, CPET, PETG |
| Contenido reciclado | Hasta un 100 % de PCR |
| Pretratamiento | Ninguno |
| Tipos de línea | Monocapa y coextrusión multicapa |
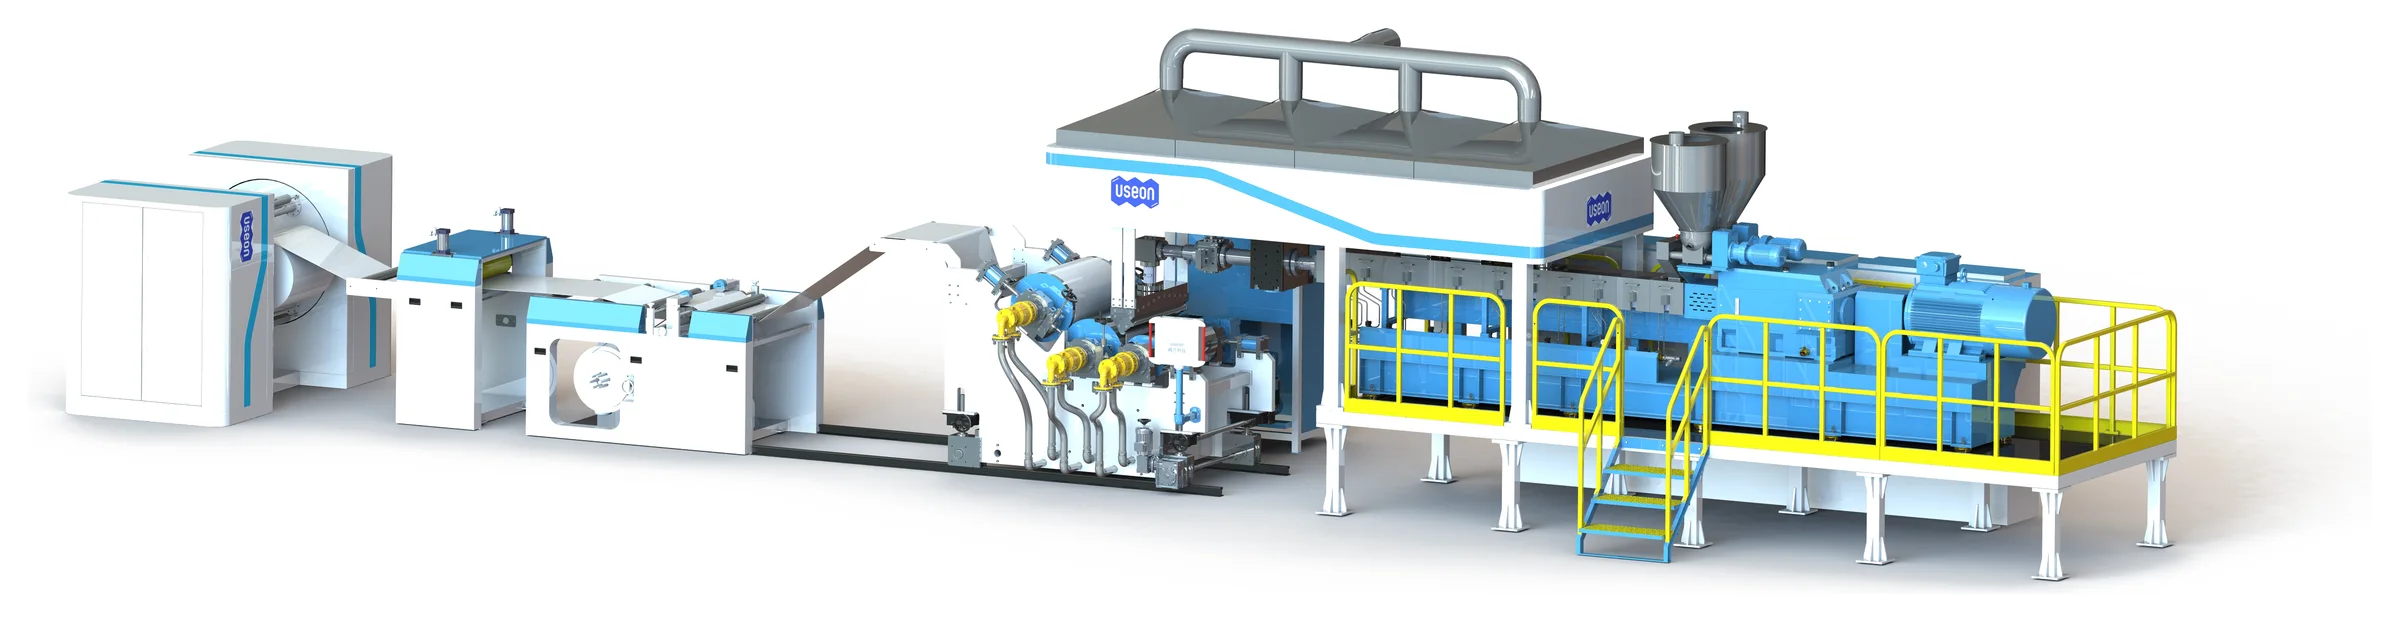
La línea, estación por estación
Una línea completa, desde el alimentador hasta el rollo bobinado.
| Estación | Equipos | Qué hace |
|---|---|---|
| Alimentación | Sistema de alimentación para alta proporción de carga | Llena los husillos para maximizar la capacidad. |
| Extrusión y desgasificación | Extrusora de doble husillo SATPuertos de vacío en las zonas 5, 7 y 8Sistema de vacío de tres etapas | Funde a baja temperatura y baja velocidad; extrae la humedad y los volátiles antes de que el PET se hidrolice. |
| Transferencia del fundido | Cambiador de mallas continuoBomba de fundidoCabezal plano | Filtración sin interrupciones, presión constante y flujo sin pulsaciones hacia el cabezal. |
| Conformado | Calandra de 3 rodillos tipo L | Enfría y pule la lámina; tres rodillos servoaccionados giran sincronizados. |
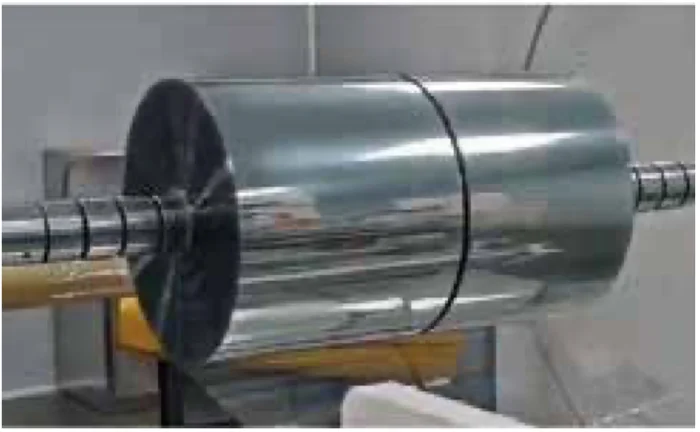
| Equipos posterioresOpciones: molienda en línea y realimentación de los refilados de borde; bobinadora automática de torreta | Refilado de bordesRecubrimiento con aceite de siliconaHorno de secadoCorte longitudinalBobinado | Bordes limpios y sin rebabas; recubrimiento uniforme; rollos con extremos parejos gracias al control de tensión por servo. |
El tren de accionamiento: PMSM, caja de engranajes de alto torque y acoplamiento de seguridad
Tres componentes que determinan la factura de energía y protegen los husillos y el cilindro.
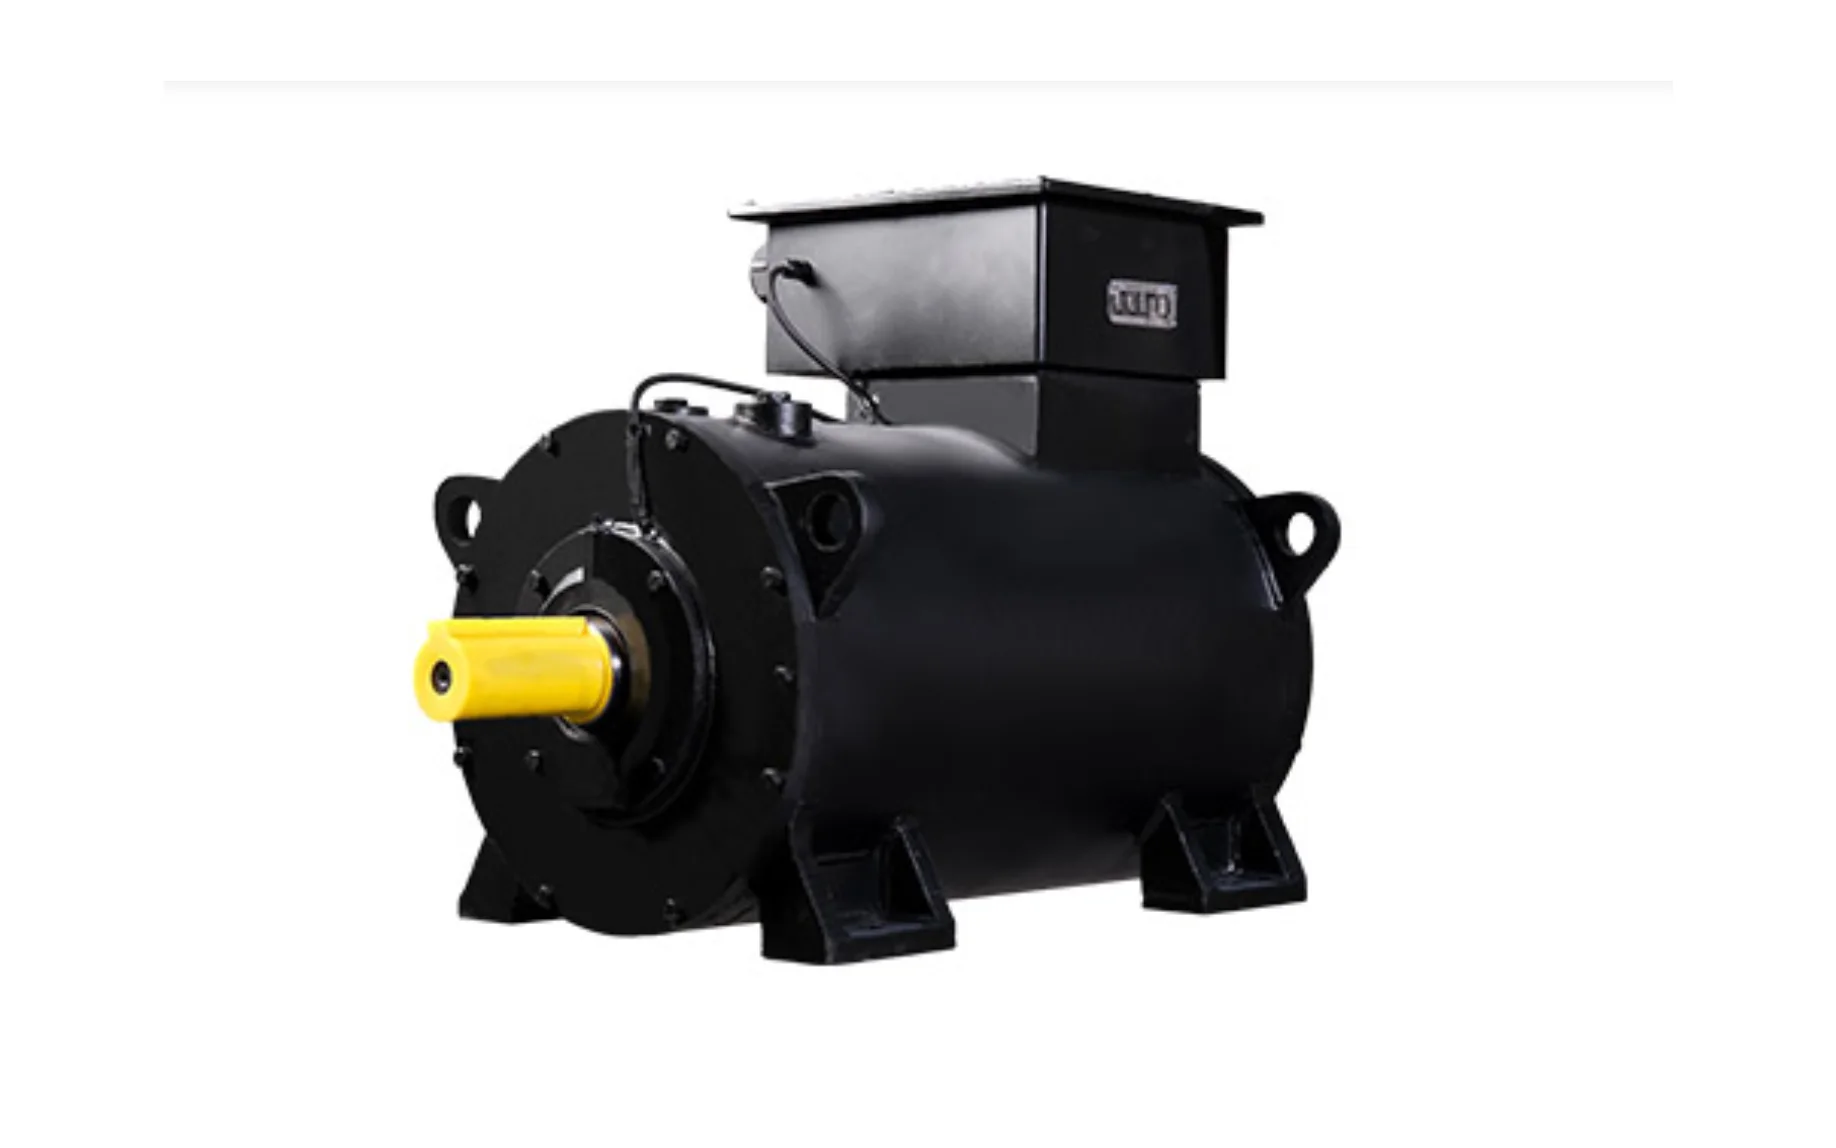
Motor síncrono de imanes permanentes
Frente a un motor de inducción de CA convencional. Un PMSM de 220 kW ahorra aproximadamente de 300 a 500 kWh de electricidad al día.
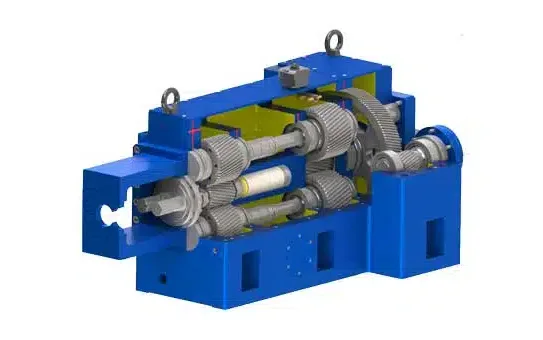
Caja de engranajes de alto torque de USEON
En la extrusión de PET, el torque específico se traduce en un menor consumo de energía, menores velocidades de cizallamiento y un mayor grado de llenado del husillo.
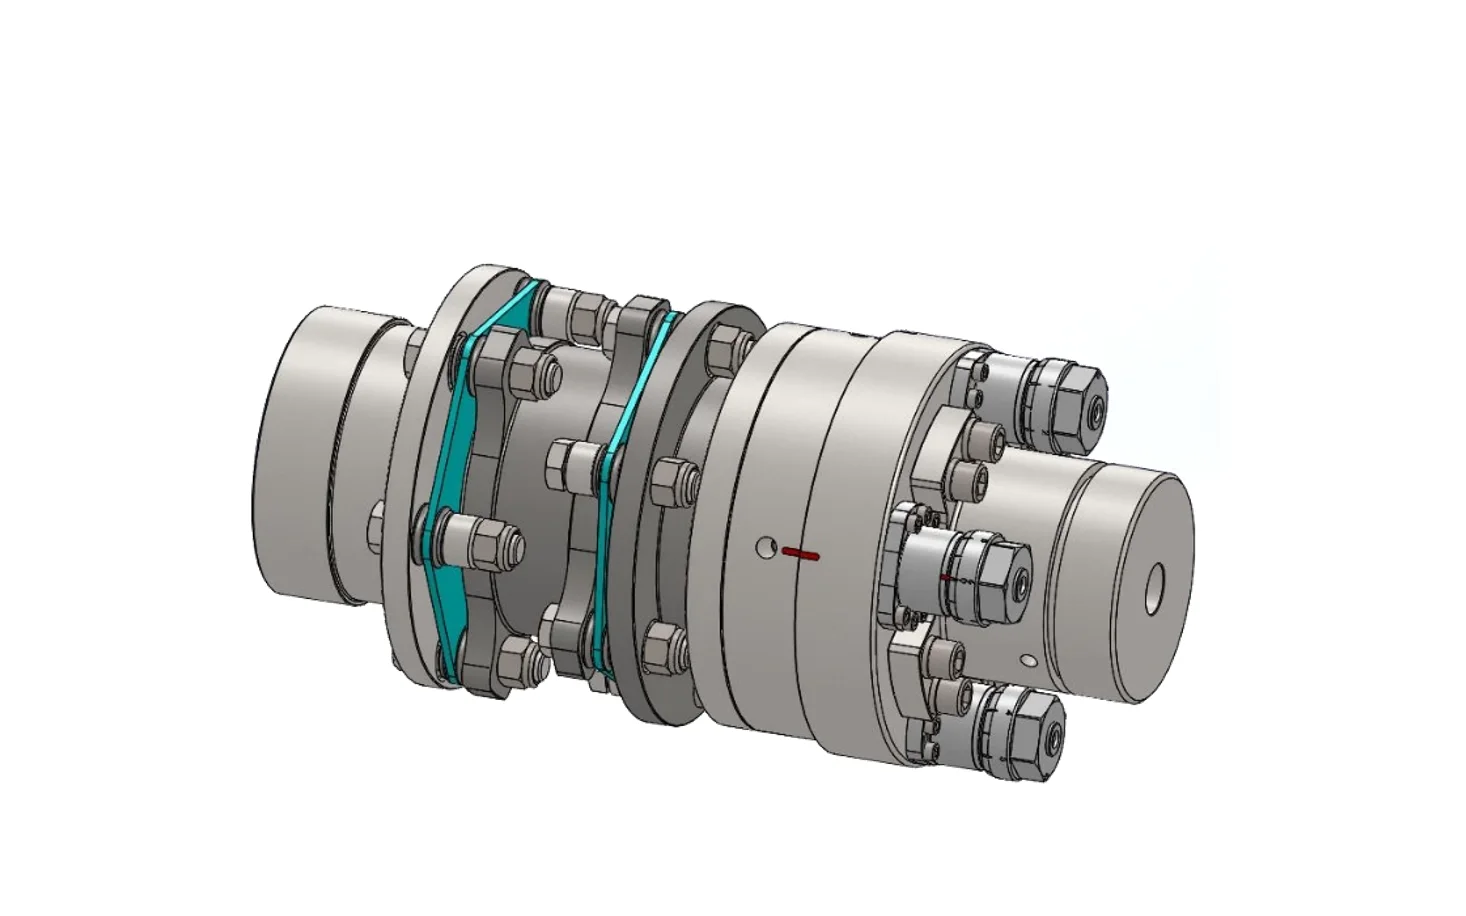
Acoplamiento de seguridad para extrusión
Ante una sobrecarga de torque, el accionamiento se separa de los husillos. Un enclavamiento por señal detiene el motor principal y los alimentadores.
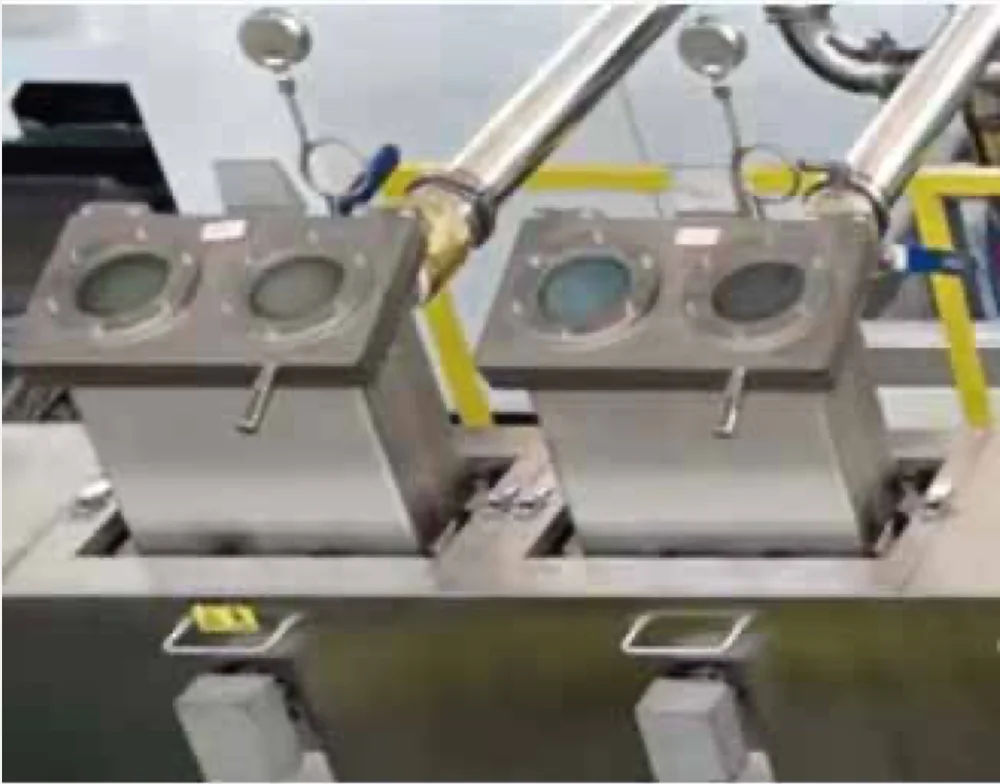
Vacío donde la superficie del fundido es mayor
La aspiración activa por los puertos de venteo natural y de gran volumen extrae rápidamente la humedad, evita la hidrólisis del PET y reduce al mínimo la caída de IV.
| Cilindro | Venteo |
|---|---|
| Zona 5 | Vacío auxiliar. Originalmente era un venteo atmosférico natural; numerosas pruebas demostraron que conectarlo a la bomba de vacío mejora notablemente la transparencia y la tenacidad de la lámina, y reduce la carga de gas aguas abajo. |
| Zonas 7 y 8 | Dos puertos de venteo alargados de gran volumen. Los elementos de husillo ranurados y de alto transporte maximizan la superficie del fundido y aceleran su renovación. |
| Protección en línea | Tres unidades de filtración entre los puertos de venteo y la bomba de vacío retienen los condensados volátiles. |
Sistema de vacío Roots de anillo líquido de tres etapas
| Sistema de vacío | Datos |
|---|---|
| Nivel de vacío | −0.1 MPa, mantenido de forma constante: un nivel muy estable, cercano al vacío absoluto. |
| Sistema de bombas | Tres etapas: una bomba de vacío de anillo líquido con bombas Roots secundaria y terciaria. Rotores trilobulares con sellado mecánico y compuesto. |
| Agua de enfriamiento | Circuito cerrado: tanque de recirculación integrado con ventilador de enfriamiento y válvula automática de reposición. |
| Instalación | Plug-and-play: la unidad integrada solo necesita unas pocas conexiones básicas. |
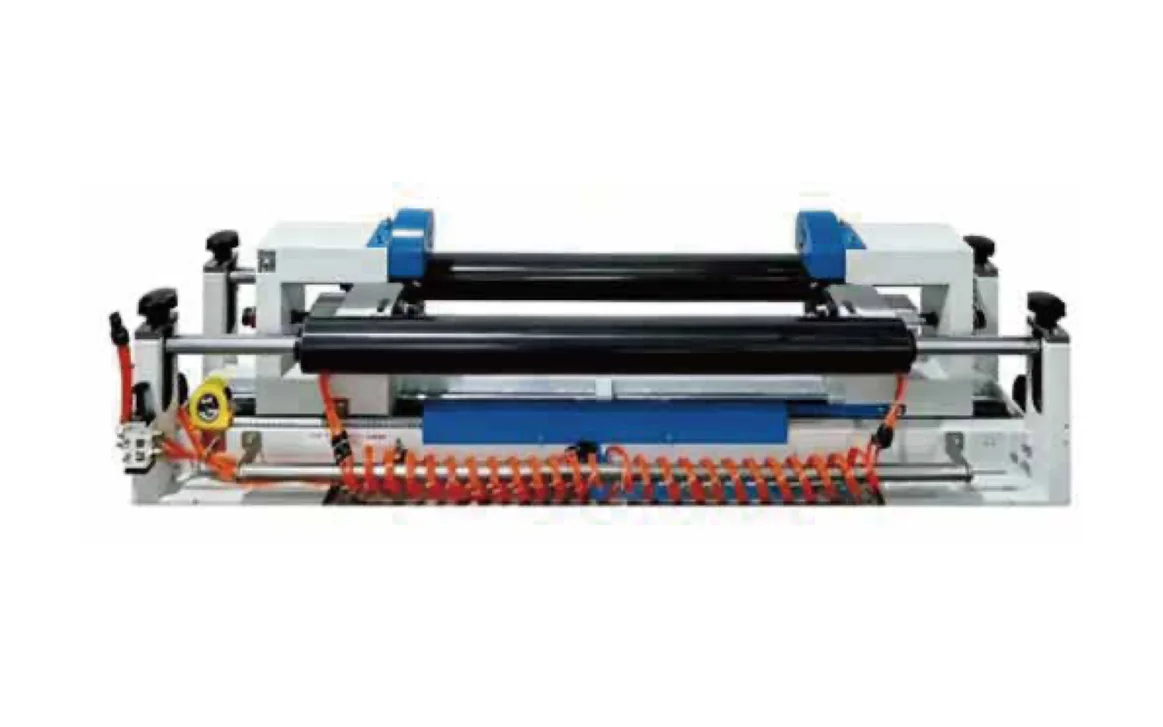
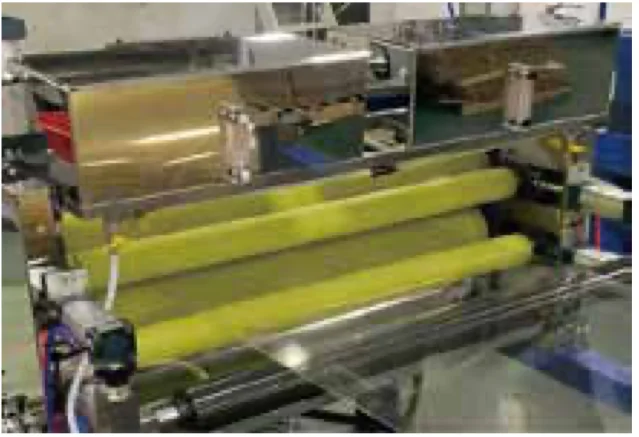
Calandra de 3 rodillos tipo L
Los dos primeros rodillos están uno al lado del otro, de modo que el cabezal extruye verticalmente hacia abajo. La puesta en marcha es sencilla y el arranque, rápido.
< 0.005 mm
Excentricidad del rodillo en operación
Ra 0.015 μm
Superficie del rodillo, con cromado duro y pulida
15 mm
Camisa de rodillo de pared delgada
Hasta 10 t
Fuerza de apriete por cilindro hidráulico
- Rodillos de pared delgada: eficiencia de enfriamiento entre un 15 % y un 30 % superior a la de los diseños tradicionales de pared gruesa
- Camisa de acero aleado 42CrMo: resistencia y dureza superficial frente a rayones o abolladuras causados por láminas de alta rigidez
- Núcleo monobloque con canal en espiral, ajustado por contracción en la camisa: sin holguras internas ni deflexión bajo la presión de calandrado
- Rodamientos de primera calidad, montados por contracción para un ajuste sin holgura entre rodamiento y eje
- Servomotores en los tres rodillos, con reductores sin juego: sin marcas de vibración ni ondulaciones
- Apriete hidráulico sin fluctuaciones de presión durante la producción, para lograr planitud y uniformidad
Modelos
Especificaciones técnicas de la línea de extrusión de lámina de PET sin secado.
| Extrusora | Potencia del motor | Capacidad |
|---|---|---|
| Línea de extrusión monocapa | ||
| SAT75 | 160 kW | 500–700 kg/h |
| SAT85 | 220 kW | 700–900 kg/h |
| SAT95 | 355 kW | 900–1500 kg/h |
| SAT110 | 500 kW | 1500–2000 kg/h |
| Línea de coextrusión multicapa | ||
| SAT75 / SAT52 | 160 kW / 45 kW | 500–700 kg/h |
| SAT85 / SAT52 | 220 kW / 45 kW | 700–900 kg/h |
| SAT95 / SAT65 | 355 kW / 75 kW | 900–1500 kg/h |
Todos los modelos
| Datos de la línea | Valor |
|---|---|
| Materia prima | PET, APET, RPET, CPET, PETG |
| Espesor de lámina | 0.15–3 mm |
| Ancho de lámina | 600–3000 mm |
| Nivel de vacío | −0.1 MPa |
| Control | Servoaccionamiento, control de doble lazo cerrado |
Proyecto de referencia · Jiangsu, China
Línea de producción de lámina de PET, 800–1200 kg/h
- Extrusoras
- SAT95 + SAT65
- Capacidad
- 800–1200 kg/h
- Producto
- Lámina de PET
Más sobre la lámina de PET
Guías técnicas · PET
Guía completa de la lámina de PET
La lámina A-PET, sus materias primas y sus aplicaciones.
 Leer la guía
Líneas relacionadas
 Reciclaje
 de PET
La IV según la aplicación, la extrusora y las ocho rutas de producto.
 Extrusión de espuma
Líneas de lámina microespumada de PET/PS/PLA/PC
La misma lámina con núcleo espumado: entre un 30 % y un 40 % más ligera.
 Extrusión de lámina
Línea de extrusión de lámina de PP/PS/PLA/PBAT/PHA
La línea hermana para láminas de poliolefinas, estirénicas y biodegradables.
Solicitar cotización
Díganos qué PET procesa y qué lámina vende. Le proponemos el tamaño de la extrusora y la estructura de capas.
- 01Material: virgen, hojuelas o molido; proporción de PCR; grado (APET, CPET, PETG)
- 02Lámina: rango de espesor, ancho, monocapa o coextruida, producción por hora
- 03Configuración de la línea y cotización

Souder Chen
Director de la división de compounding
En USEON desde 2008. Líneas de compounding, desvolatilización y reciclaje con extrusoras de doble husillo.