
Ligne d’extrusion de feuilles PET
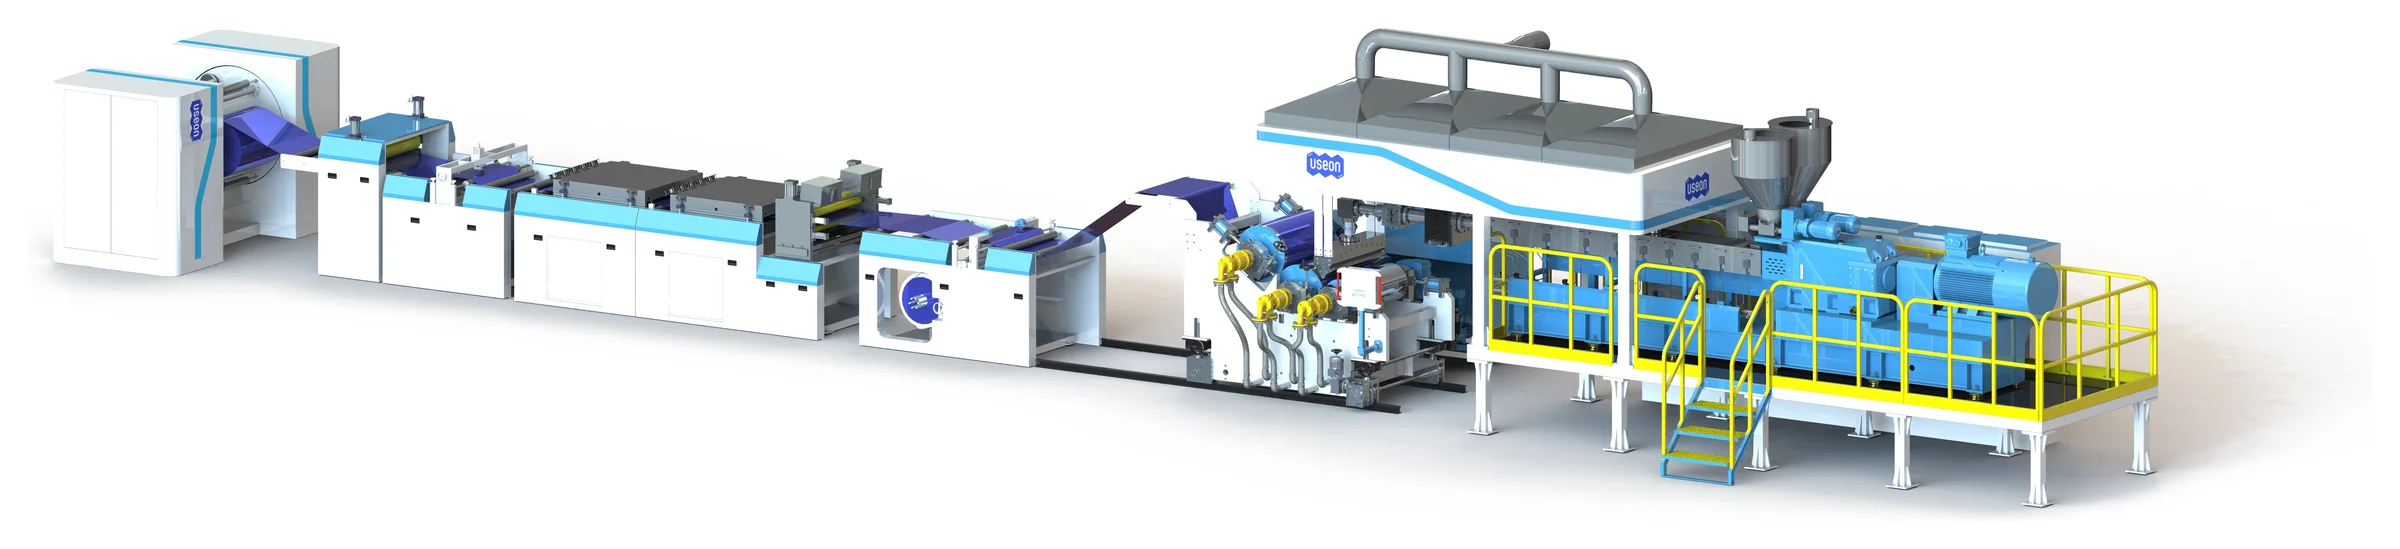
Une ligne de feuilles à extrudeuse bivis qui transforme le PET sans cristallisation ni préséchage, jusqu’à 100 % de matière recyclée post-consommation (PCR). Grâce à une longue expérience terrain, la perte de viscosité intrinsèque reste ≤ 0,03 dl/g.
- APET
- RPET
- CPET
- PETG
- Perte de viscosité intrinsèque
- ≤ 0,03dl/g
- Tolérance d’épaisseur de feuille
- ± 0,005mm
- Épaisseur de feuille, pour une laize de 600–3 000 mm
- 0,15–3mm
- Débit, de la SAT75 à la SAT110
- 500–2 000kg/h
Ni cristalliseur ni sécheur en amont de l’extrudeuse
L’humidité quitte la matière fondue par les évents sous vide de l’extrudeuse bivis, et non dans une tour de séchage.
| Voie | Procédé | Résultat |
|---|---|---|
| Ligne monovisSécher d’abord, extruder ensuite | CristalliseurSécheur, 3–5 heuresExtrudeuse monovisFilière | Une extrudeuse monovis impose un préséchage. |
| Ligne USEONDirectement dans l’extrudeuse | Paillettes PCR, broyé ou PET viergeExtrudeuse bivis à vide pousséFilièreFeuille | Aucun prétraitement, aucun séchage par cristallisation. Le PCR peut être transformé à 100 %. |
Extrudeuse à couple élevé
Fonctionnement à basse température et à faible vitesse.
Système d’alimentation à taux de remplissage élevé
Débits maximisés.
Système de dégazage sous vide poussé
Excellente tenue de la couleur, perte d’IV minimale, dégazage des COV de faible masse moléculaire.
Profil de vis hautement optimisé
Intensité de plastification optimale et meilleure distribution des masses moléculaires.
Système de refroidissement à très haut rendement
Feuille d’une transparence exceptionnelle.
Système d’enroulement entièrement automatisé
Un confort d’utilisation supérieur pour l’opérateur.
La page principale explique pourquoi le PET perd de sa viscosité à l’état fondu et quelle IV chaque application exige.
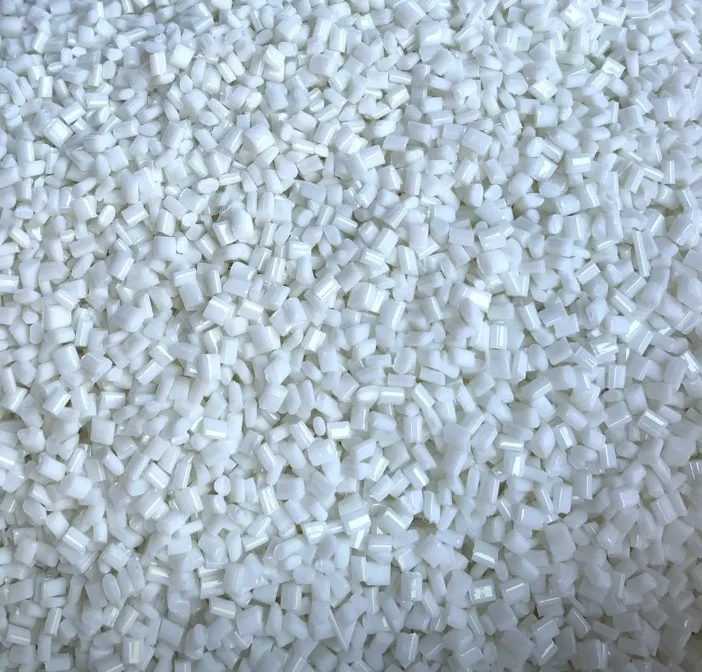
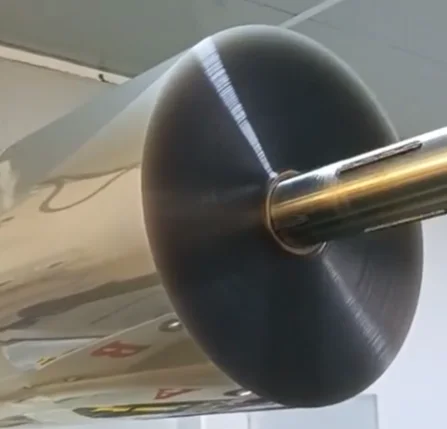
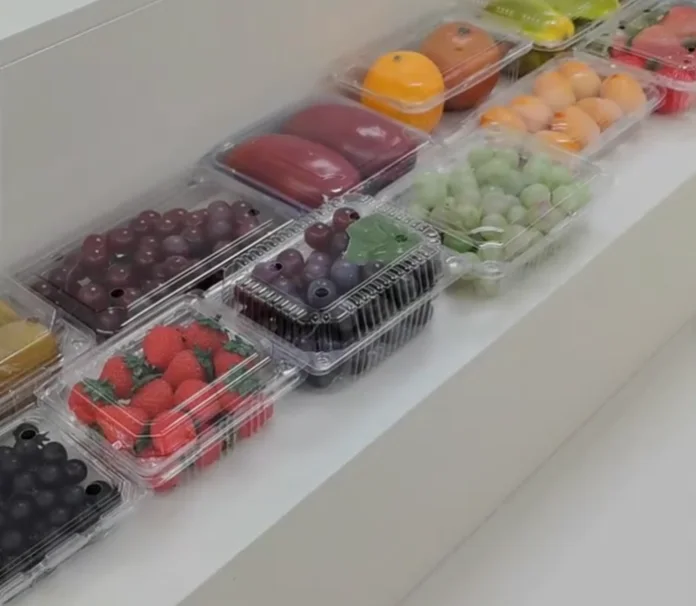
Des granulés et paillettes à la feuille de thermoformage
Une seule ligne pour les grades de PET utilisés dans l’emballage.
| Données de la ligne | Ligne de feuilles PET sans séchage |
|---|---|
| Matière première | PET, APET, RPET, CPET, PETG |
| Taux de recyclé | Jusqu’à 100 % de PCR |
| Prétraitement | Aucun |
| Types de ligne | Monocouche et coextrusion multicouche |
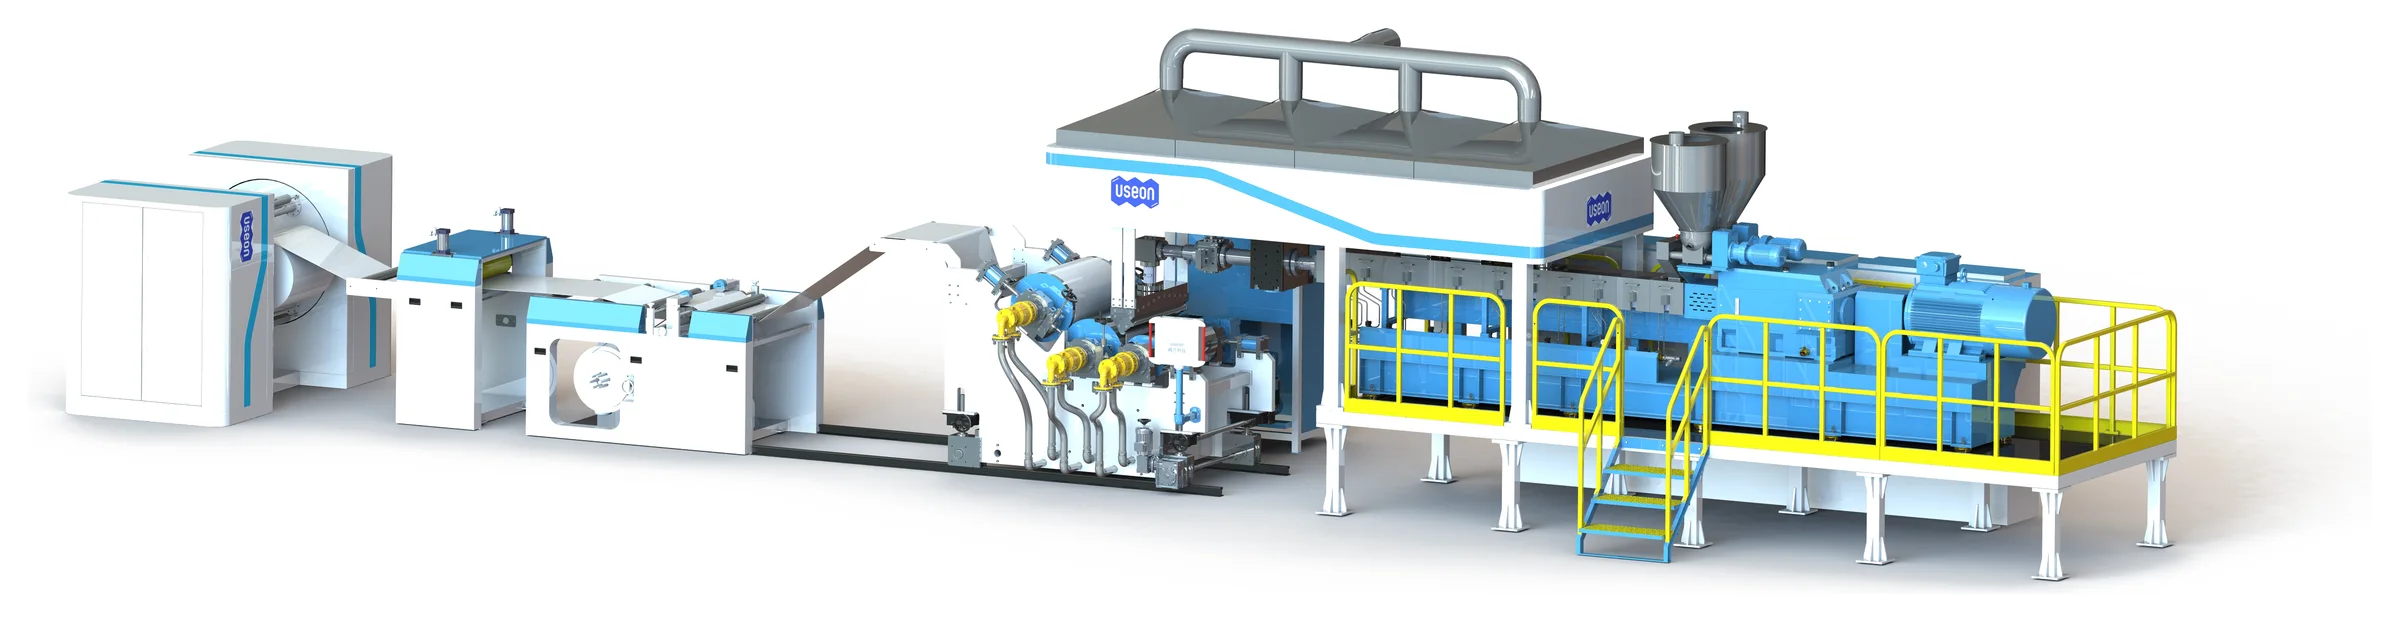
La ligne, poste par poste
Une ligne complète, du doseur à la bobine enroulée.
| Poste | Équipements | Rôle |
|---|---|---|
| Dosage | Système de dosage pour forts taux de charge | Remplit les vis pour un débit maximal. |
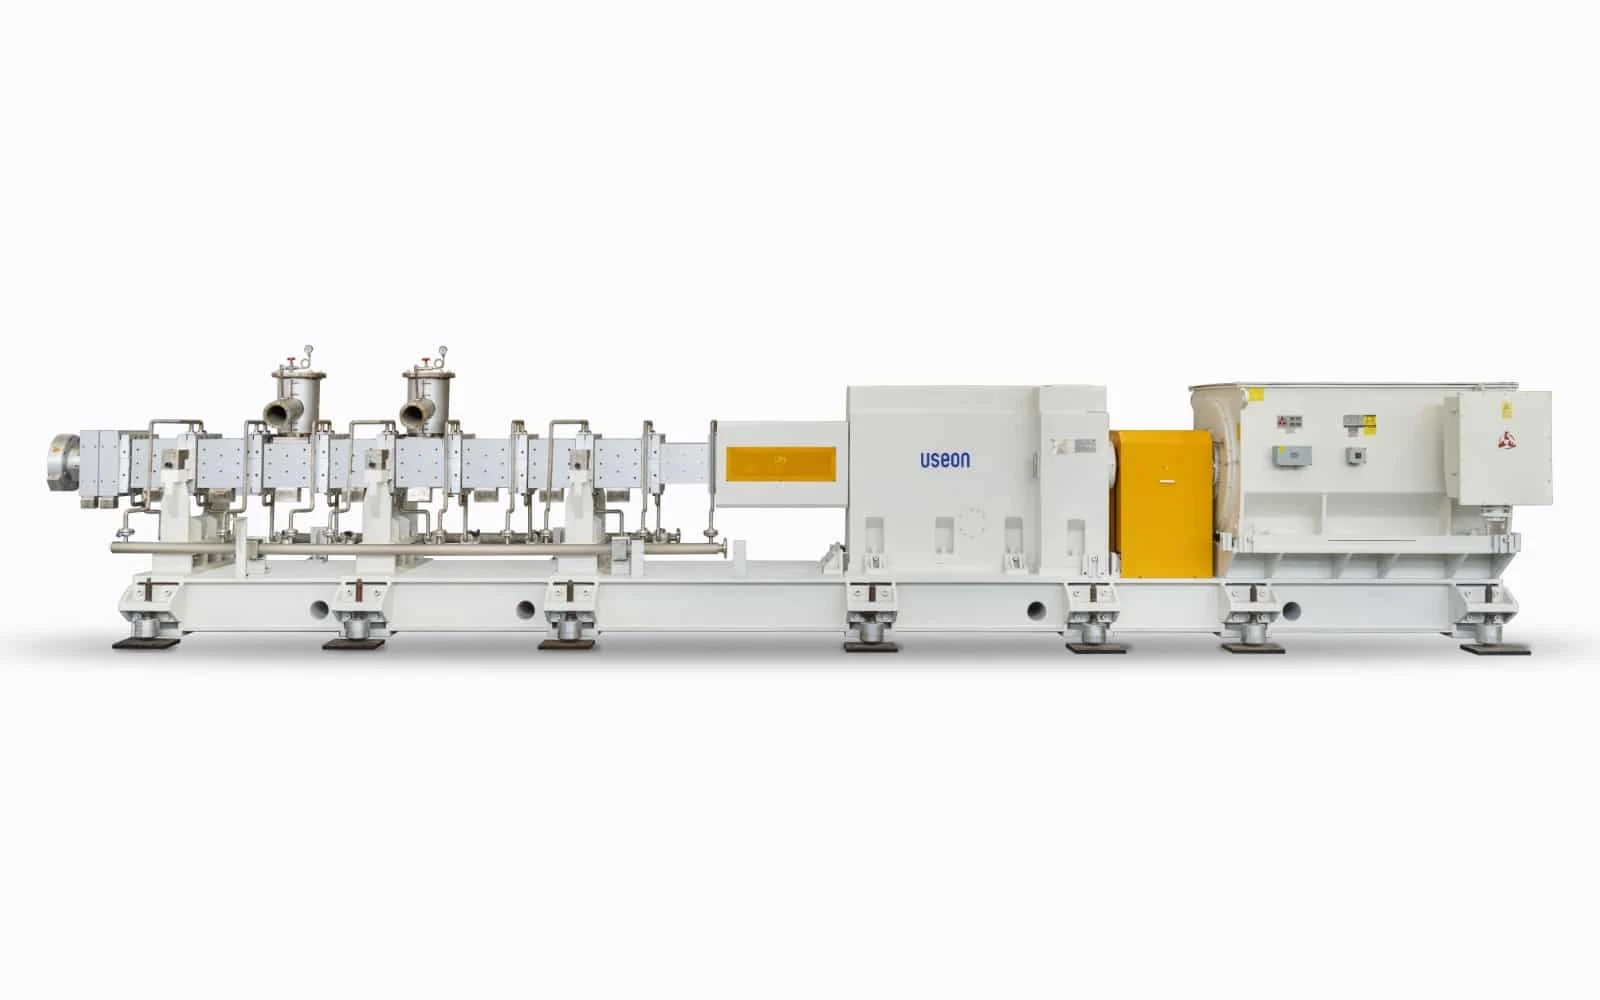
| Extrusion et dégazage | Extrudeuse bivis SATÉvents sous vide en zones 5, 7 et 8Système de vide à trois étages | Fond la matière à basse température et à faible vitesse ; extrait l’humidité et les matières volatiles avant que le PET ne s’hydrolyse. |
| Alimentation en matière fondue | Changeur de filtre continuPompe à engrenagesFilière plate | Filtration sans interruption, pression constante et écoulement sans à-coups vers la filière. |
| Formage | Calandre trois cylindres en L | Refroidit et polit la feuille ; trois cylindres servo-entraînés tournent de façon synchronisée. |
| AvalOptions : broyage en ligne et réintroduction des rives découpées ; enrouleur automatique à tourelle | Découpe des rivesEnduction à l’huile de siliconeFour de séchageRefendageEnroulement | Rives nettes et sans bavures ; enduction homogène ; bobines aux flancs alignés grâce à la régulation servo de la tension. |
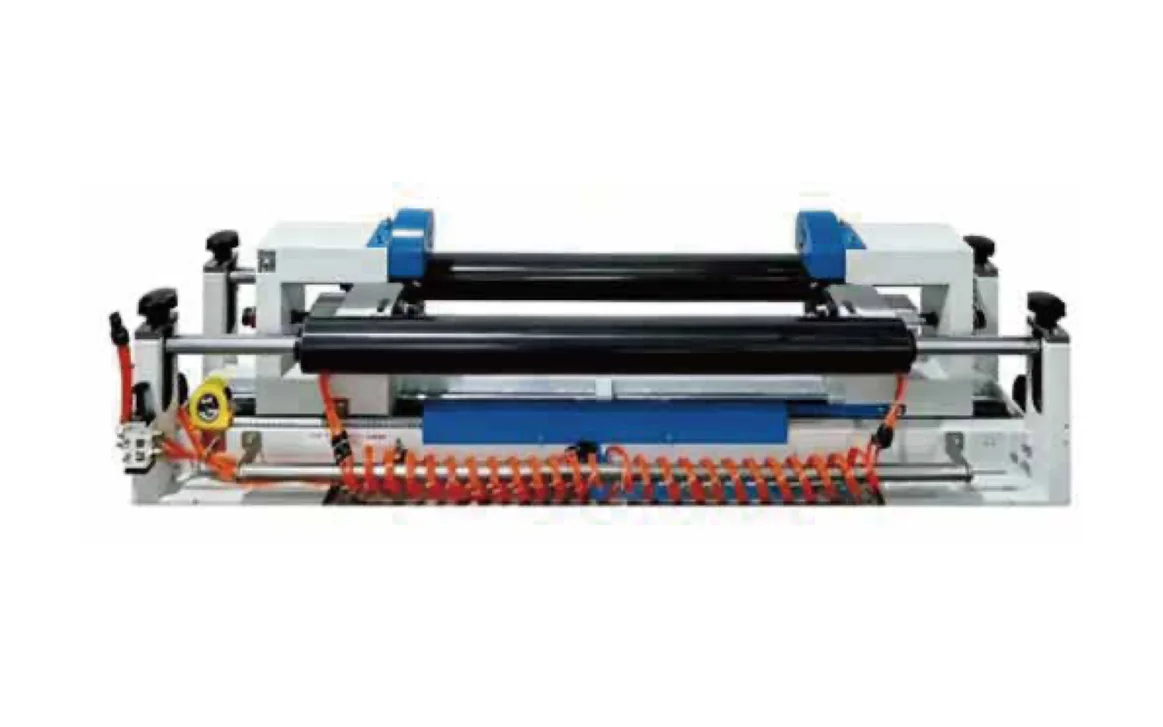
L’entraînement : moteur synchrone à aimants permanents, réducteur à couple élevé, accouplement de sécurité
Trois composants qui déterminent la facture énergétique et protègent les vis et le fourreau.
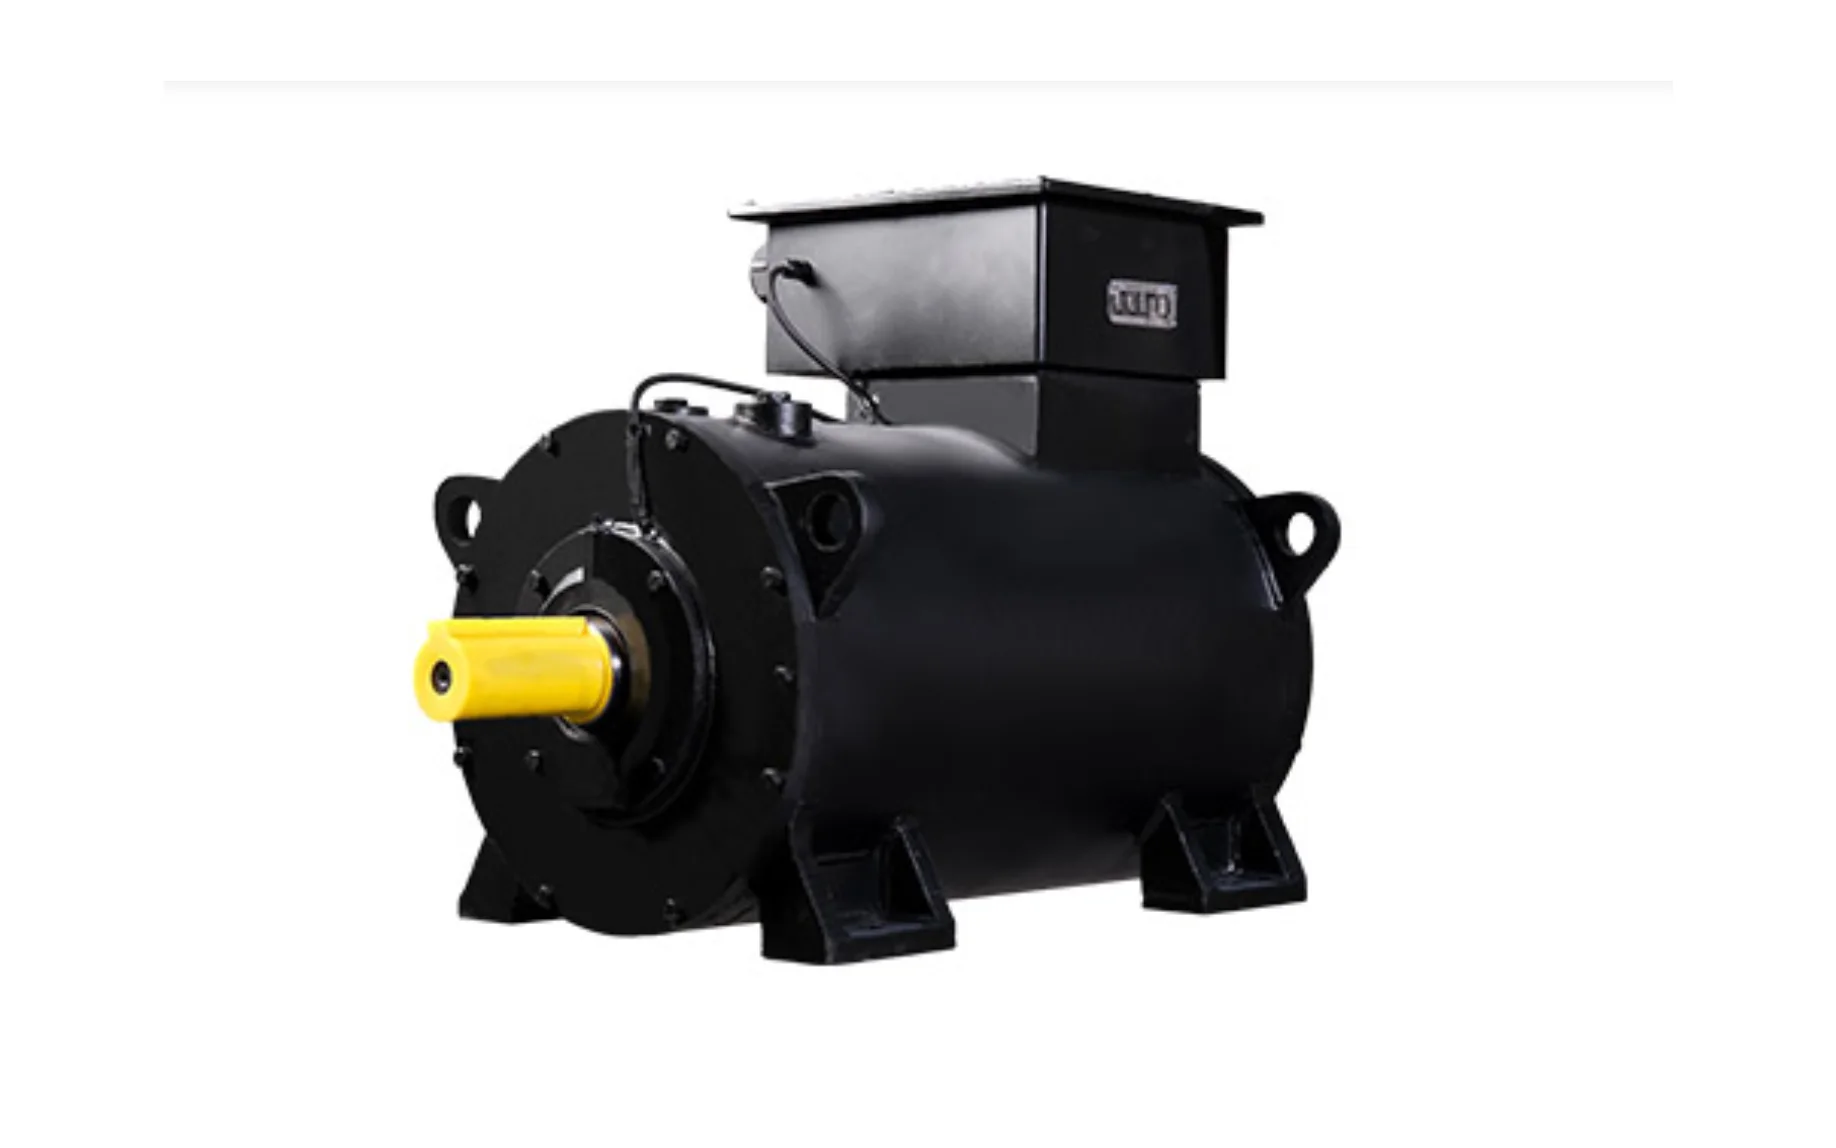
Moteur synchrone à aimants permanents
Par rapport à un moteur asynchrone classique. Un moteur synchrone à aimants permanents de 220 kW économise environ 300 à 500 kWh d’électricité par jour.
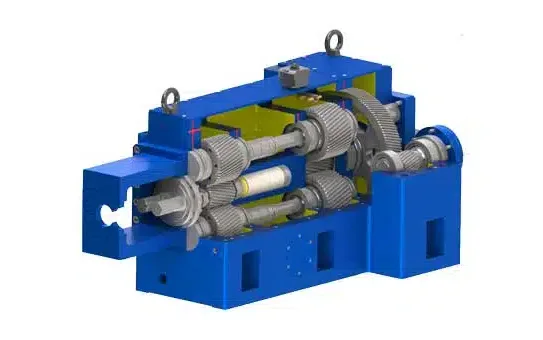
Réducteur à couple élevé USEON
En extrusion de PET, le couple spécifique se traduit par une consommation d’énergie plus faible, des taux de cisaillement réduits et un meilleur taux de remplissage des vis.
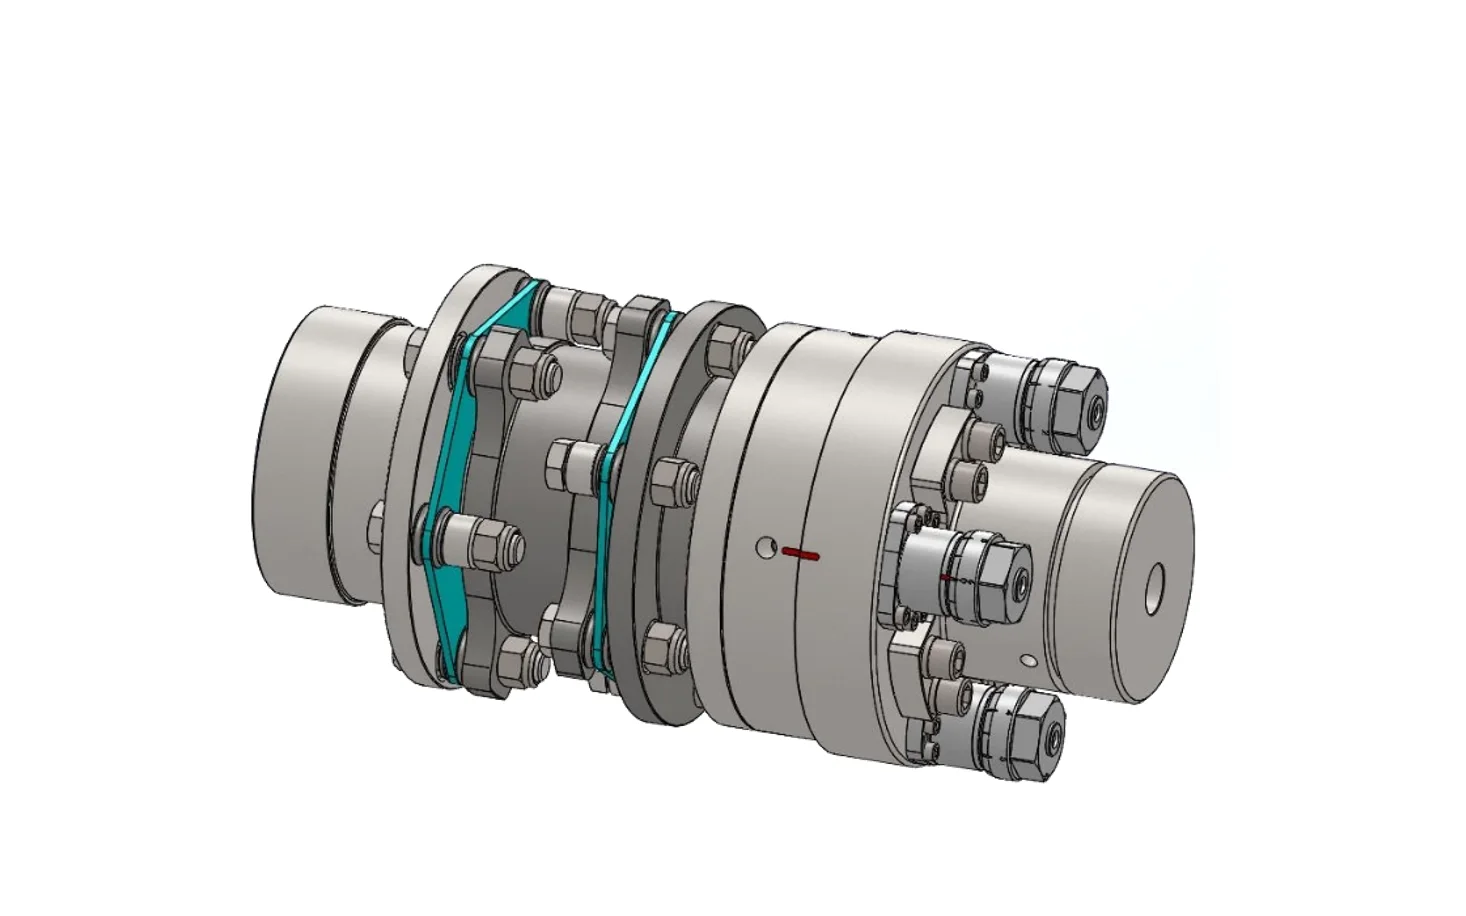
Accouplement de sécurité d’extrusion
En cas de surcharge de couple, l’entraînement est désaccouplé des vis. Un verrouillage par signal arrête le moteur principal et les doseurs.
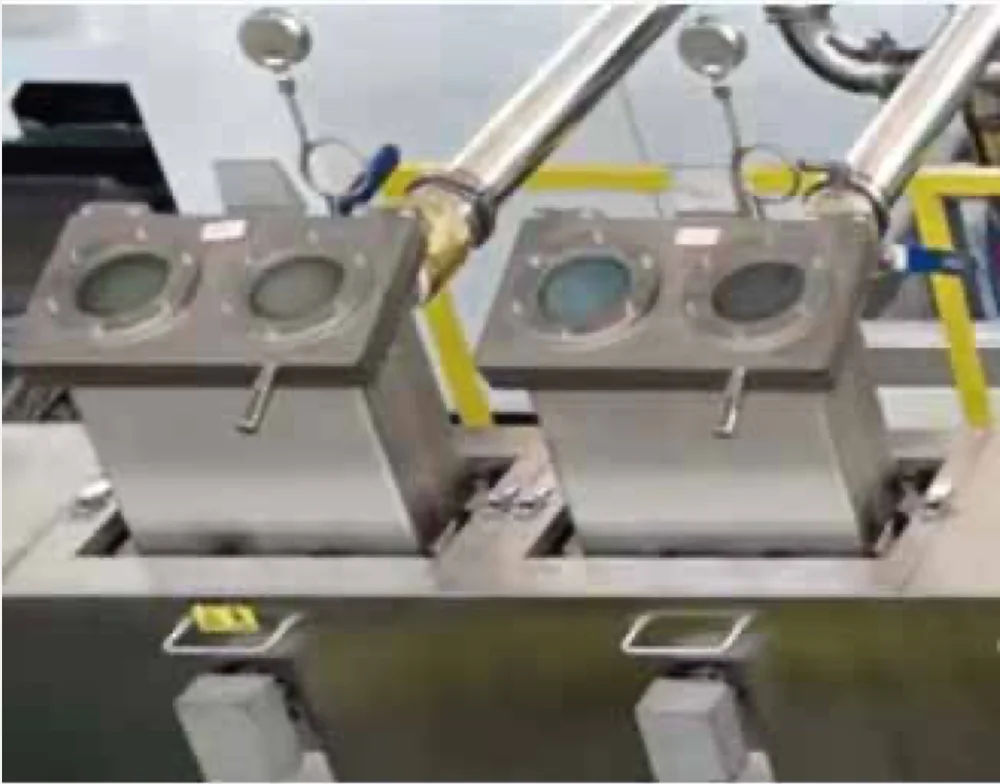
Le vide là où la surface de matière fondue est la plus grande
Le vide actif, appliqué à la fois sur l’évent naturel et sur les évents à grand volume, extrait rapidement l’humidité : il évite l’hydrolyse du PET et réduit au minimum la perte d’IV.
| Fourreau | Dégazage |
|---|---|
| Zone 5 | Vide auxiliaire. À l’origine un évent atmosphérique naturel ; de nombreux essais ont montré que son raccordement à la pompe à vide améliore nettement la transparence et la ténacité de la feuille, et réduit la charge gazeuse en aval. |
| Zones 7 et 8 | Deux évents allongés à grand volume. Des éléments de vis rainurés à fort pouvoir de convoyage maximisent la surface de matière fondue et accélèrent son renouvellement. |
| Protection en ligne | Trois unités de filtration entre les évents et la pompe à vide piègent les condensats volatils. |
Système de vide Roots à anneau liquide à trois étages
| Système de vide | Données |
|---|---|
| Niveau de vide | −0,1 MPa maintenu en permanence : un niveau très stable, proche du vide absolu. |
| Groupe de pompage | Trois étages : une pompe à vide à anneau liquide, suivie de pompes Roots secondaire et tertiaire. Rotors trilobes à étanchéité mécanique et composite. |
| Eau de refroidissement | Circuit fermé : réservoir de recirculation intégré avec ventilateur de refroidissement et vanne d’appoint automatique. |
| Installation | Prêt à brancher : l’unité intégrée ne demande que quelques raccordements de base. |
Calandre trois cylindres en L
Les deux premiers cylindres sont côte à côte, si bien que la filière extrude verticalement vers le bas. La mise en service est aisée et le démarrage rapide.
< 0,005 mm
Faux-rond des cylindres en fonctionnement
Ra 0,015 μm
Surface des cylindres chromée dur et polie
15 mm
Enveloppe de cylindre à paroi mince
Jusqu’à 10 t
Force de serrage par vérin hydraulique
- Cylindres à paroi mince : efficacité de refroidissement supérieure de 15 % à 30 % à celle des conceptions classiques à paroi épaisse
- Enveloppe en acier allié 42CrMo : résistance et dureté de surface contre les rayures et les marques causées par les feuilles très rigides
- Noyau monobloc à rainures hélicoïdales, fretté dans l’enveloppe : aucun jeu interne, aucune flexion sous la pression de calandrage
- Roulements haut de gamme frettés pour un ajustement sans jeu entre roulement et arbre
- Servomoteurs sur les trois cylindres, avec réducteurs sans jeu : ni marques de broutage ni ondulations
- Serrage hydraulique sans fluctuation de pression en production, pour la planéité et la régularité
Modèles
Caractéristiques techniques de la ligne d’extrusion de feuilles PET sans séchage.
| Extrudeuse | Puissance moteur | Débit |
|---|---|---|
| Ligne d’extrusion monocouche | ||
| SAT75 | 160 kW | 500–700 kg/h |
| SAT85 | 220 kW | 700–900 kg/h |
| SAT95 | 355 kW | 900–1 500 kg/h |
| SAT110 | 500 kW | 1 500–2 000 kg/h |
| Ligne de coextrusion multicouche | ||
| SAT75 / SAT52 | 160 kW / 45 kW | 500–700 kg/h |
| SAT85 / SAT52 | 220 kW / 45 kW | 700–900 kg/h |
| SAT95 / SAT65 | 355 kW / 75 kW | 900–1 500 kg/h |
Tous modèles
| Données de la ligne | Valeur |
|---|---|
| Matière première | PET, APET, RPET, CPET, PETG |
| Épaisseur de feuille | 0,15–3 mm |
| Largeur de feuille | 600–3 000 mm |
| Niveau de vide | −0,1 MPa |
| Commande | Servo-entraînement, double régulation en boucle fermée |
Projet de référence · Jiangsu, Chine
Ligne de production de feuilles PET, 800–1 200 kg/h
- Extrudeuses
- SAT95 + SAT65
- Débit
- 800–1 200 kg/h
- Produit
- Feuille PET
Pour aller plus loin sur la feuille PET
Guides techniques · PET
Le guide complet des feuilles PET
La feuille A-PET, ses matières premières et ses applications.
 Lire le guide
Lignes associées
 Recyclage
 du PET
L’IV selon l’application, l’extrudeuse et les huit voies de transformation.
 Extrusion de mousse
Lignes de feuilles microcellulaires PET/PS/PLA/PC
La même feuille avec une âme expansée : 30 à 40 % plus légère.
 Extrusion de feuilles
Ligne d’extrusion de feuilles PP / PS / PLA / PBAT / PHA
La ligne sœur pour les feuilles de polyoléfines, de styréniques et de polymères biodégradables.
Demander un devis
Indiquez-nous le PET que vous transformez et la feuille que vous vendez. Nous vous proposons la taille d’extrudeuse et la structure des couches.
- 01Matière : vierge, paillettes ou broyé ; part de PCR ; grade (APET, CPET, PETG)
- 02Feuille : plage d’épaisseur, laize, monocouche ou coextrudée, débit horaire
- 03Configuration de la ligne et devis

Souder Chen
Responsable de la division Compoundage
Chez USEON depuis 2008. Lignes bivis de compoundage, de dévolatilisation et de recyclage.