
Linha de extrusão de chapas de PET
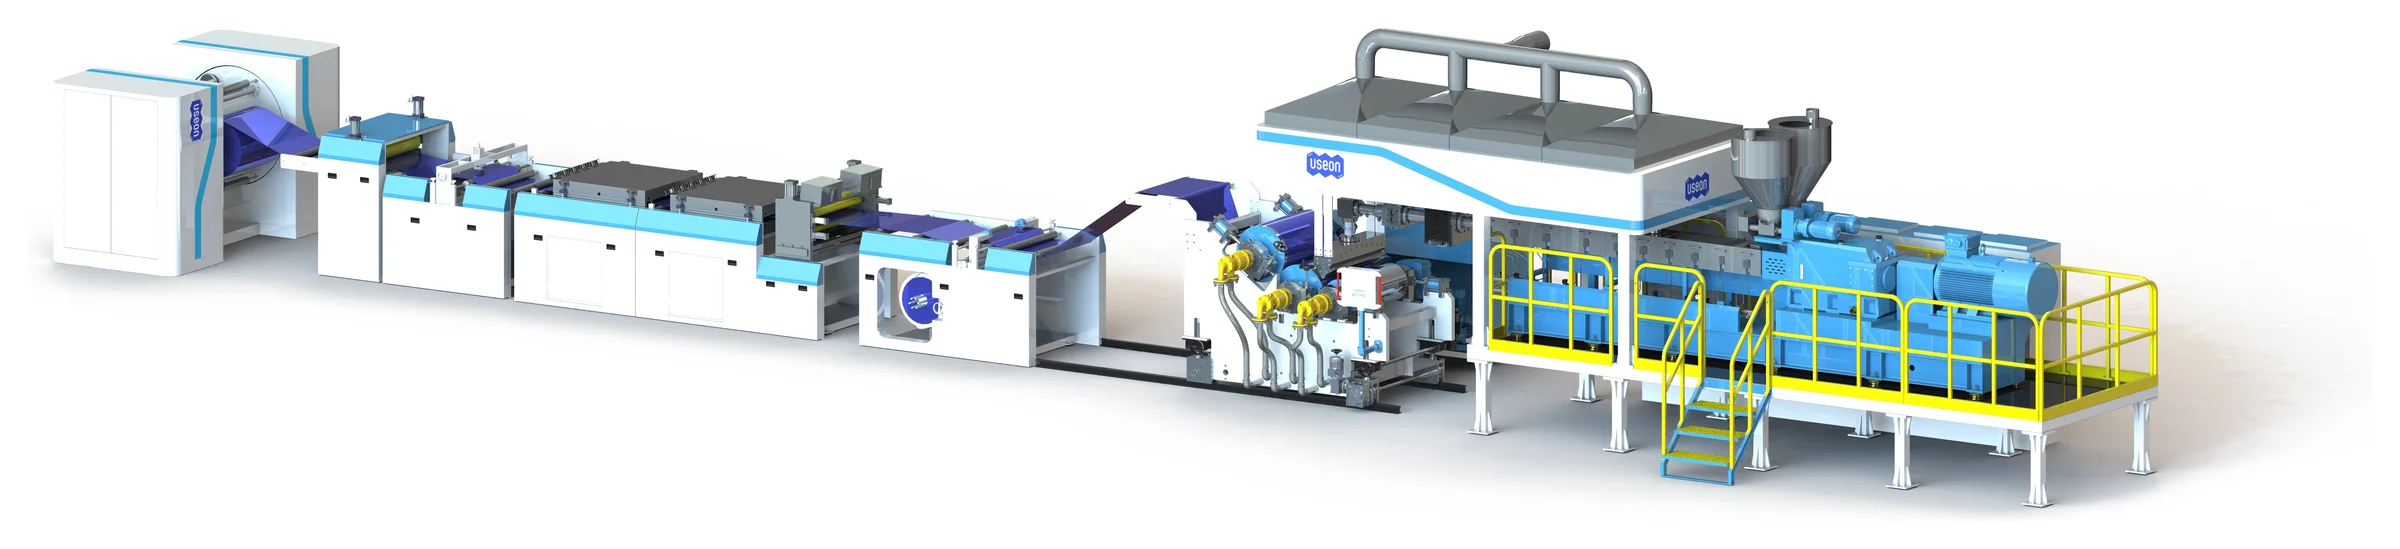
Uma linha de chapas com extrusora de dupla rosca que processa PET sem cristalização e sem pré-secagem, com até 100% de material reciclado pós-consumo. Com o respaldo de ampla experiência de campo, a queda da viscosidade intrínseca fica em ≤ 0,03 dl/g.
- APET
- RPET
- CPET
- PETG
- Queda da viscosidade intrínseca
- ≤ 0,03dl/g
- Tolerância de espessura da chapa
- ± 0,005mm
- Espessura da chapa, com 600–3.000 mm de largura
- 0,15–3mm
- Vazão, da SAT75 à SAT110
- 500–2.000kg/h
Sem cristalizador e sem secador antes da extrusora
A umidade sai do fundido pelas aberturas de vácuo da extrusora de dupla rosca, e não por uma torre de secagem.
| Rota | Processo | Resultado |
|---|---|---|
| Linha monorroscaPrimeiro secar, depois extrudar | CristalizadorSecador, 3–5 horasExtrusora monorroscaMatriz | A pré-secagem é indispensável antes de uma extrusora monorrosca. |
| Linha da USEONDireto para a extrusora | Flakes PCR, material moído ou PET virgemExtrusora de dupla rosca com alto vácuoMatrizChapa | Sem pré-tratamento, sem secagem por cristalização. É possível processar 100% PCR. |
Extrusora de alto torque
Operação com baixa temperatura e baixa rotação.
Sistema de alimentação com alto grau de enchimento
Vazão maximizada.
Sistema de degasagem de alto vácuo
Excelente preservação da cor, queda mínima de VI, degasagem de COV de baixa massa molar.
Configuração de rosca altamente otimizada
Intensidade de plastificação ideal e melhor distribuição de massa molar.
Sistema de resfriamento de máxima eficiência
Chapas de altíssima transparência.
Sistema de bobinamento totalmente automatizado
Operação muito mais confortável para o operador.
A página principal explica por que o PET perde viscosidade no estado fundido e qual VI cada aplicação exige.
De chips e flakes a chapas para termoformagem
Uma só linha para os grades de PET usados em embalagens.
| Dados da linha | Linha de chapas de PET sem secagem |
|---|---|
| Matéria-prima | PET, APET, RPET, CPET, PETG |
| Teor de reciclado | Até 100% PCR |
| Pré-tratamento | Nenhum |
| Tipos de linha | Monocamada e coextrusão multicamada |
A linha, estação por estação
Uma linha completa, do alimentador à bobina pronta.
| Estação | Equipamentos | Função |
|---|---|---|
| Alimentação | Sistema de alimentação para alto teor de carga | Enche as roscas para obter a máxima vazão. |
| Extrusão e degasagem | Extrusora de dupla rosca SATAberturas de vácuo nas zonas 5, 7 e 8Sistema de vácuo de três estágios | Funde a baixa temperatura e baixa rotação; extrai umidade e voláteis antes que o PET sofra hidrólise. |
| Alimentação do fundido | Trocador de telas contínuoBomba de massa fundidaMatriz plana para chapas | Filtração ininterrupta, pressão constante e fluxo sem pulsações para a matriz. |
| Conformação | Calandra de 3 rolos tipo L | Resfria e dá brilho à chapa; três rolos acionados por servomotores giram sincronizados. |
| Pós-extrusãoOpcionais: moagem em linha e realimentação do refile das bordas; bobinadeira automática de torre (turret) | Refile das bordasAplicação de óleo de siliconeEstufa de secagemCorte longitudinalBobinamento | Bordas limpas e sem rebarbas; revestimento uniforme; bobinas com laterais alinhadas sob controle de tensão por servomotor. |
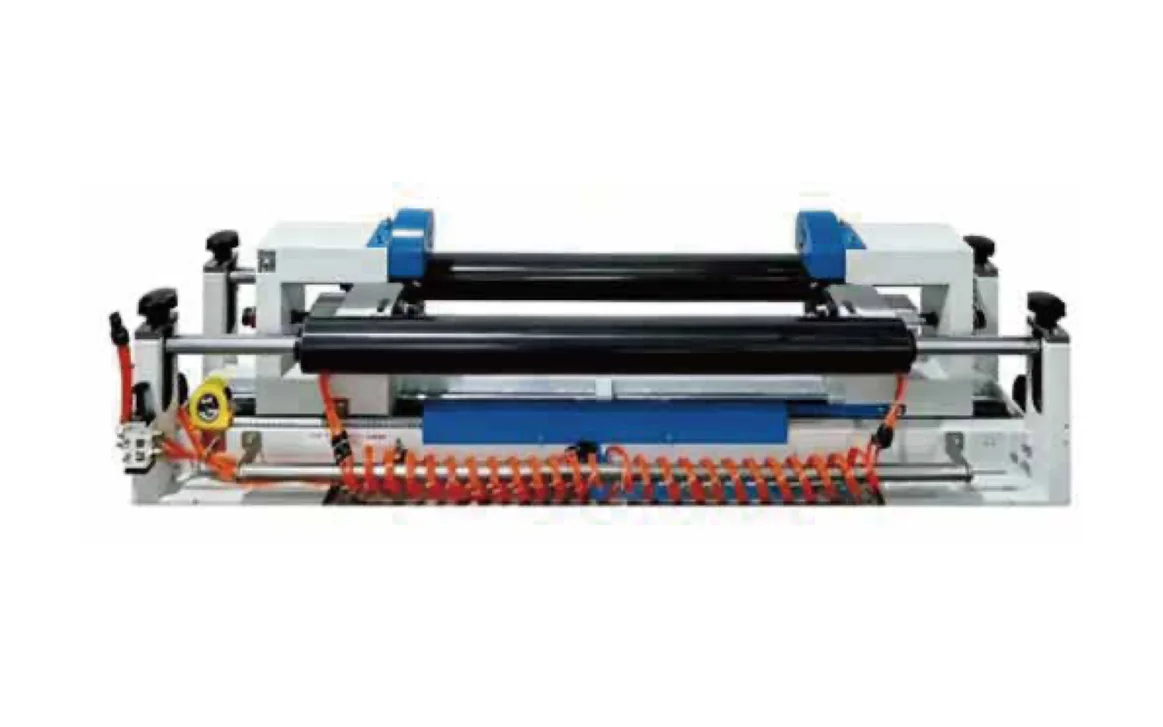
O conjunto de acionamento: PMSM, caixa de engrenagens de alto torque, acoplamento de segurança
Três componentes que definem a conta de energia e protegem as roscas e o cilindro.
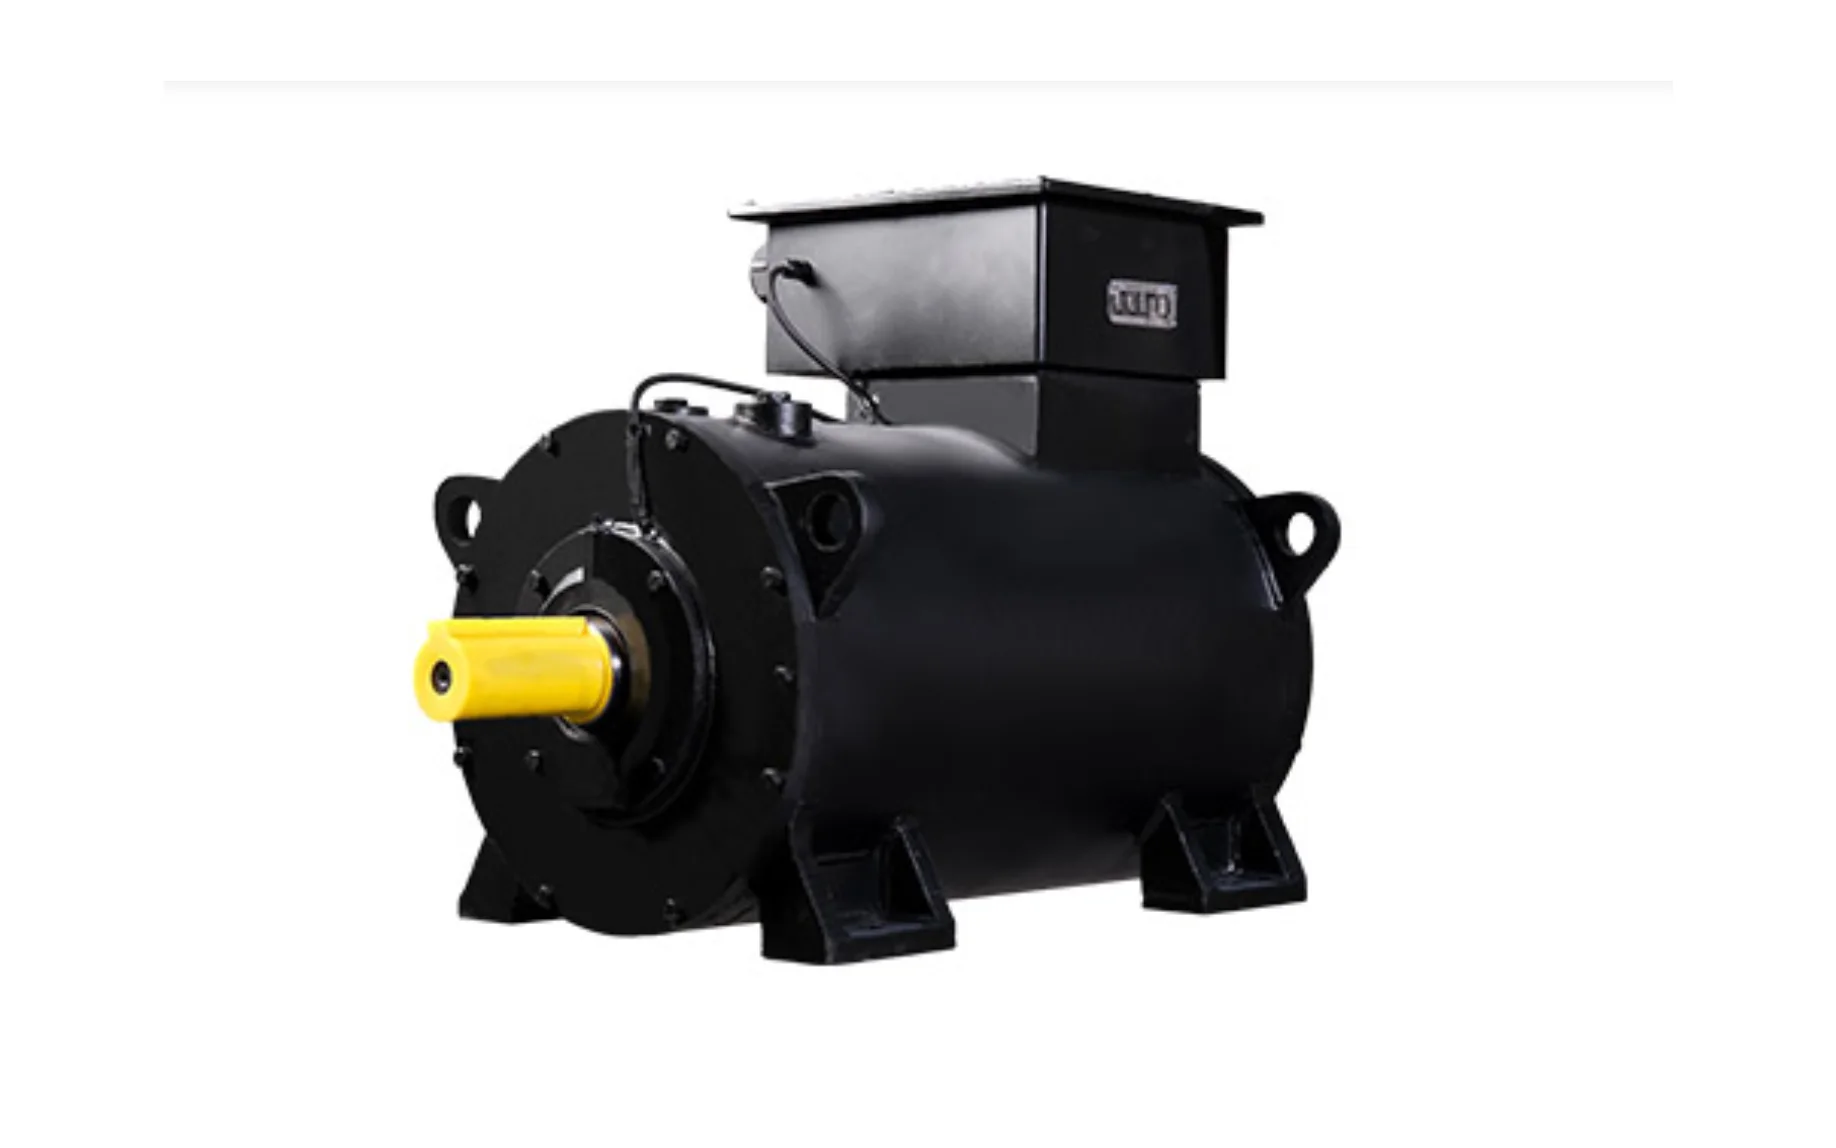
Motor síncrono de ímãs permanentes
Em comparação com um motor de indução CA convencional. Um PMSM de 220 kW economiza cerca de 300 a 500 kWh de eletricidade por dia.
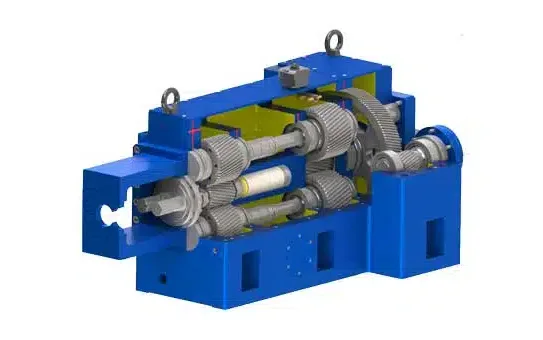
Caixa de engrenagens de alto torque da USEON
Na extrusão de PET, o torque específico se traduz em menor consumo de energia, menores taxas de cisalhamento e maior grau de enchimento da rosca.
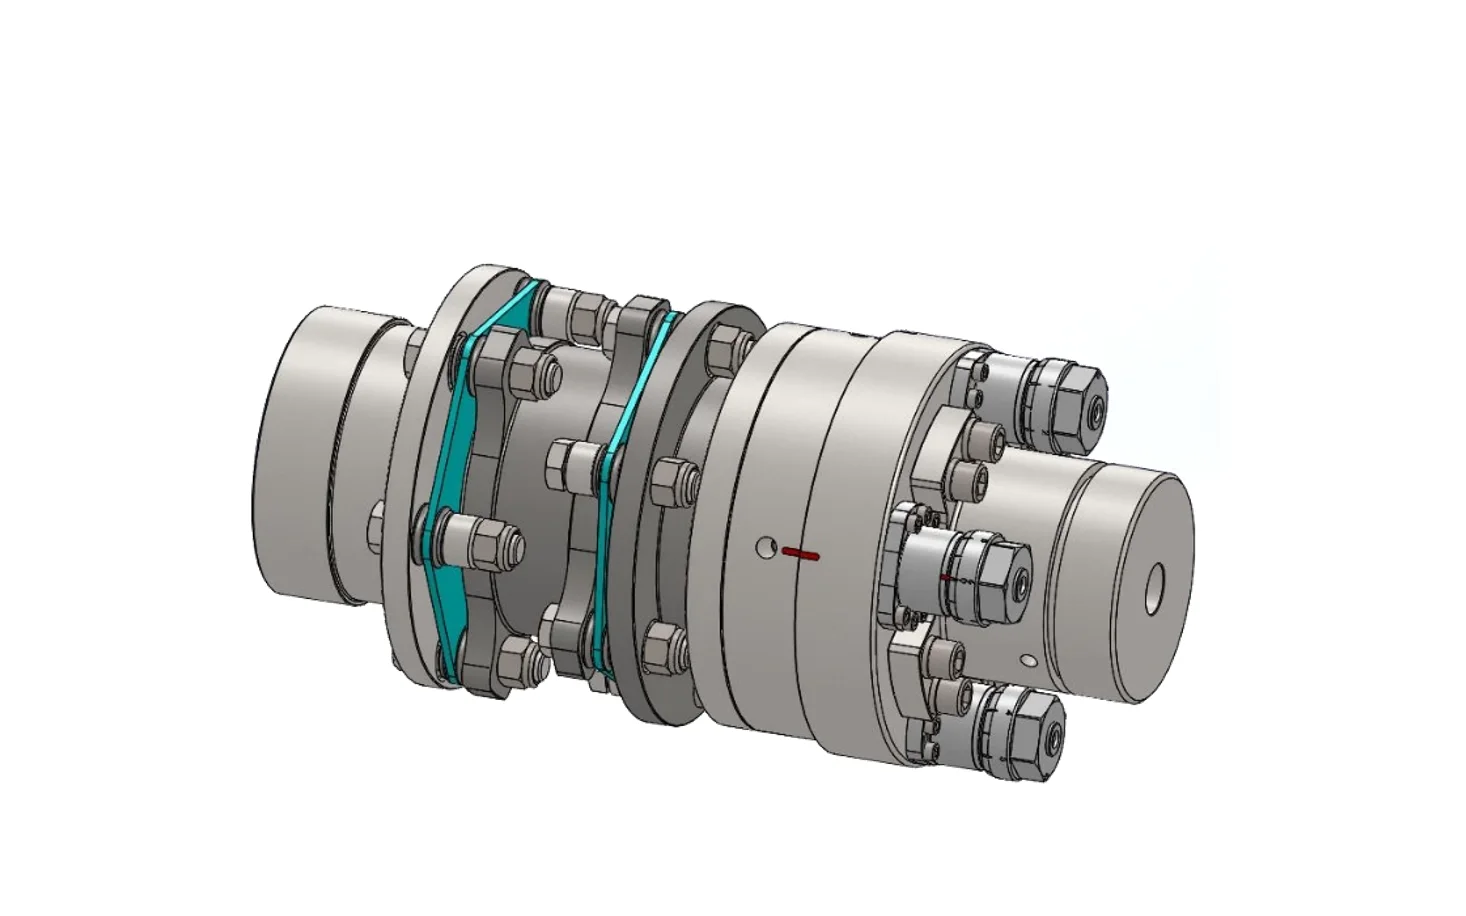
Acoplamento de segurança da extrusora
Em caso de sobrecarga de torque, o acionamento é separado das roscas. Um intertravamento de sinal desliga o motor principal e os alimentadores.
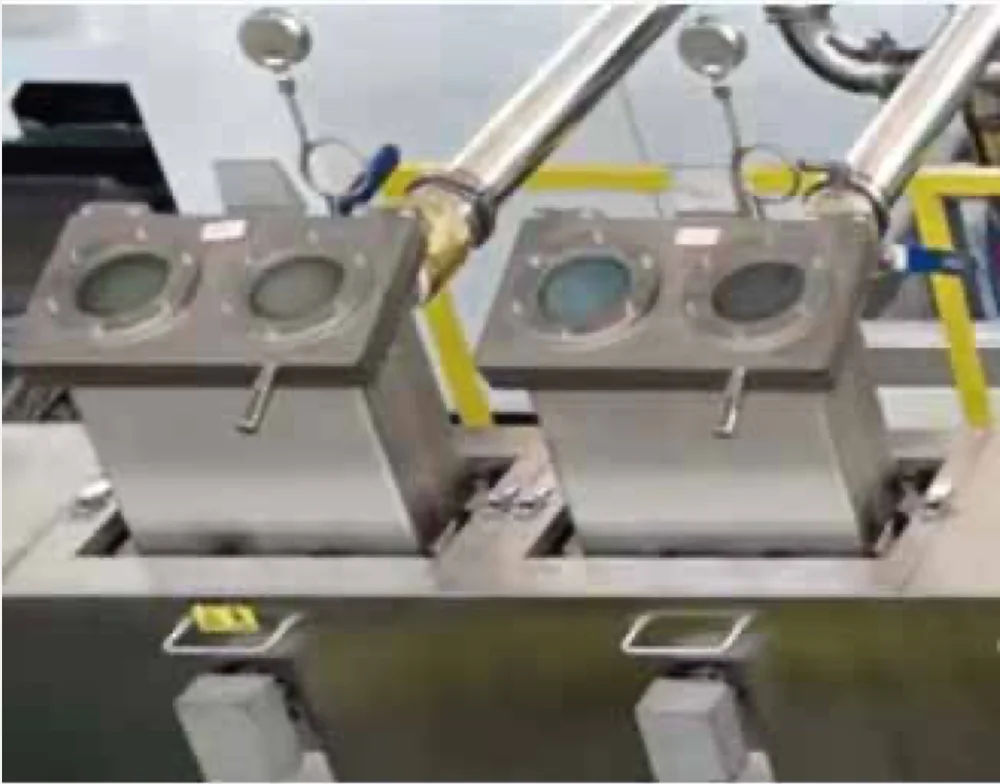
Vácuo onde a superfície do fundido é maior
A aplicação ativa de vácuo tanto na abertura de degasagem natural quanto nas de grande volume extrai a umidade rapidamente, evitando a hidrólise do PET e minimizando a queda de VI.
| Cilindro | Degasagem |
|---|---|
| Zona 5 | Vácuo auxiliar. Originalmente uma abertura de degasagem atmosférica; testes extensivos comprovaram que conectá-la à bomba de vácuo melhora significativamente a transparência e a tenacidade da chapa e reduz a carga de gases a jusante. |
| Zonas 7 e 8 | Duas aberturas de degasagem alongadas, de grande volume. Elementos de rosca ranhurados e de alto transporte maximizam a superfície do fundido e aceleram a renovação superficial. |
| Proteção em linha | Três unidades de filtração entre as aberturas de degasagem e a bomba de vácuo retêm os condensados voláteis. |
Sistema de vácuo Roots de anel líquido em três estágios
| Sistema de vácuo | Dados |
|---|---|
| Nível de vácuo | −0,1 MPa mantido de forma constante: um nível altamente estável, próximo do vácuo absoluto. |
| Sistema de bombas | Três estágios: uma bomba de vácuo de anel líquido com bombas Roots secundária e terciária. Rotores trilobulares com vedação mecânica combinada a vedação composta. |
| Água de resfriamento | Circuito fechado: tanque de recirculação integrado com ventilador de resfriamento e válvula automática de reposição. |
| Instalação | Plug-and-play: a unidade integrada precisa apenas de algumas conexões básicas. |
Calandra de 3 rolos tipo L
Os dois primeiros rolos ficam lado a lado, de modo que a matriz extruda verticalmente para baixo. O comissionamento é simples e a partida é rápida.
< 0,005 mm
Batimento radial do rolo em operação
Ra 0,015 μm
Superfície do rolo com cromo duro, polida
15 mm
Camisa do rolo de parede fina
Até 10 t
Força de aperto por cilindro hidráulico
- Rolos de parede fina: eficiência de resfriamento de 15% a 30% maior que a dos projetos tradicionais de parede grossa
- Camisa de aço-liga 42CrMo: resistência e dureza superficiais contra riscos ou amassados causados por chapas de alta rigidez
- Núcleo monobloco com canal em espiral, montado na camisa por interferência a quente: sem folgas internas e sem deflexão sob a pressão de calandragem
- Rolamentos de primeira linha, montados por interferência a quente para um ajuste sem folga entre rolamento e eixo
- Servomotores nos três rolos, com redutores de folga zero: sem marcas de vibração nem ondulações
- Aperto hidráulico sem nenhuma flutuação de pressão durante a produção, para maior planicidade e uniformidade
Modelos
Especificações técnicas da linha de extrusão de chapas de PET sem secagem.
| Extrusora | Potência do motor | Vazão |
|---|---|---|
| Linha de extrusão monocamada | ||
| SAT75 | 160 kW | 500–700 kg/h |
| SAT85 | 220 kW | 700–900 kg/h |
| SAT95 | 355 kW | 900–1.500 kg/h |
| SAT110 | 500 kW | 1.500–2.000 kg/h |
| Linha de coextrusão multicamada | ||
| SAT75 / SAT52 | 160 kW / 45 kW | 500–700 kg/h |
| SAT85 / SAT52 | 220 kW / 45 kW | 700–900 kg/h |
| SAT95 / SAT65 | 355 kW / 75 kW | 900–1.500 kg/h |
Todos os modelos
| Dados da linha | Valor |
|---|---|
| Matéria-prima | PET, APET, RPET, CPET, PETG |
| Espessura da chapa | 0,15–3 mm |
| Largura da chapa | 600–3.000 mm |
| Nível de vácuo | −0,1 MPa |
| Controle | Acionamento por servomotor, controle em malha fechada duplo |
Projeto de referência · Jiangsu, China
Linha de produção de chapas de PET, 800–1.200 kg/h
- Extrusoras
- SAT95 + SAT65
- Capacidade
- 800–1.200 kg/h
- Produto
- Chapa de PET
Mais sobre chapas de PET
Guias técnicos · PET
Guia completo de chapas de PET
A chapa de A-PET, suas matérias-primas e aplicações.
 Leia o guia
Linhas relacionadas
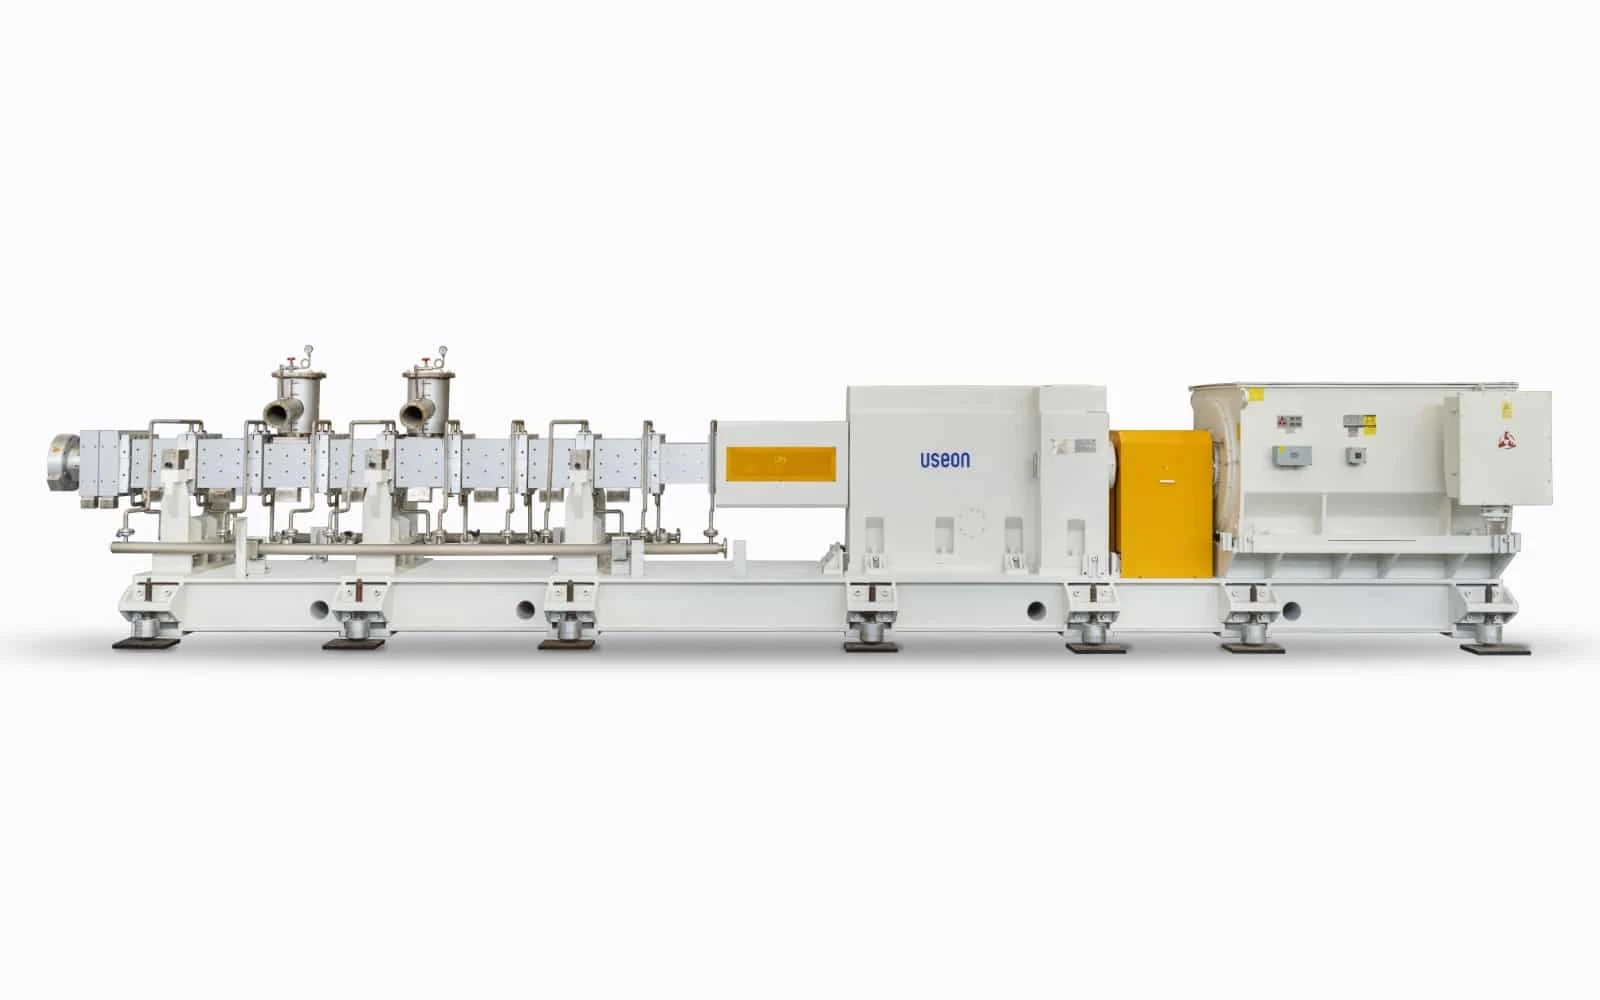 Reciclagem
 de PET
IV por aplicação, a extrusora e as oito rotas de produto.
 Extrusão de espuma
Linhas de chapas microexpandidas de PET/PS/PLA/PC
A mesma chapa com núcleo expandido: 30% a 40% mais leve.
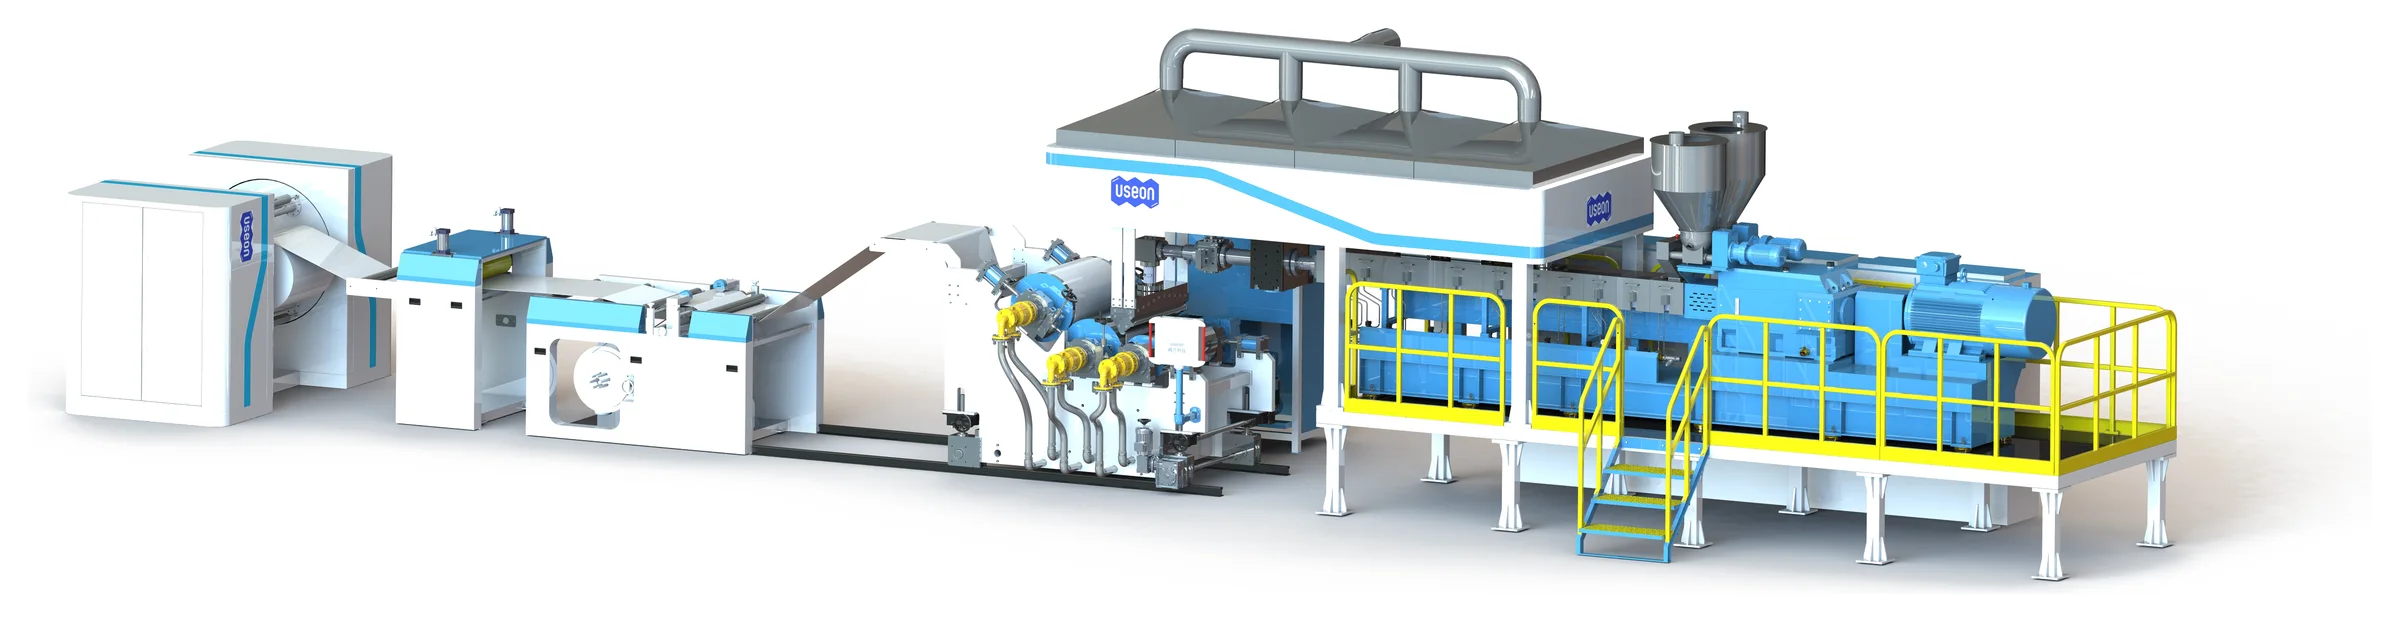 Extrusão de chapas
Linha de extrusão de chapas de PP / PS / PLA / PBAT / PHA
A linha irmã para chapas de poliolefinas, estirênicos e biodegradáveis.
Solicitar orçamento
Conte-nos qual PET você processa e que chapa você vende. Propomos o tamanho da extrusora e a estrutura de camadas.
- 01Material: virgem, flakes ou moído; percentual de PCR; grade (APET, CPET, PETG)
- 02Chapa: faixa de espessura, largura, monocamada ou coextrudada, produção por hora
- 03Configuração da linha e orçamento

Souder Chen
Diretor da divisão de compounding
Na USEON desde 2008. Linhas de dupla rosca para compounding, desvolatilização e reciclagem.