
Fabricação e qualidade
Os elementos de rosca e os módulos do cilindro determinam como uma extrusora trabalha. Nós os usinamos e medimos em nossa própria oficina em Jurong, Jiangsu, e depois montamos e alinhamos a extrusora em nosso próprio chão de fábrica.
- Unidade fabril em Jurong
- 46.000+m²
- Diâmetro de rosca (monorrosca), até
- Ø500mm
- Projeto e produção de extrusoras de plástico
- ISO 9001
Material e tratamento térmico
A vida útil de um elemento começa pelo aço. Escolhemos o tipo de aço de acordo com o material que você vai processar e especificamos o tratamento térmico que define sua dureza.
Próxima etapa · Usinagem- Barra forjadaComprada de siderúrgicas reconhecidas e forjada na usina
- Corte no comprimentoSerra e eletroerosão a fio em nossa oficina
- Usinagem de desbasteTorneamento e fresamento próximos da forma final
- TêmperaTêmpera em alta temperatura para o aço rápido 6542
- Revenimento × 3Três ciclos em alta temperatura aliviam as tensões internas
O tratamento térmico é feito por um parceiro especializado, conforme a nossa especificação.
| Tipo de aço | Tipo | Aplicação típica |
|---|---|---|
| W6Mo5Cr4V2 (6542) | Aço rápido | Alta dureza e resistência ao desgaste para o processamento de plásticos em geral |
| Cr12MoV | Aço ferramenta ligado | Elementos resistentes ao desgaste para o processamento de plásticos em geral |
| WR5 · WR14 | Aço rápido produzido por metalurgia do pó | Estrutura uniforme, maior resistência ao desgaste e maior tenacidade para as aplicações mais severas |
Usinagem
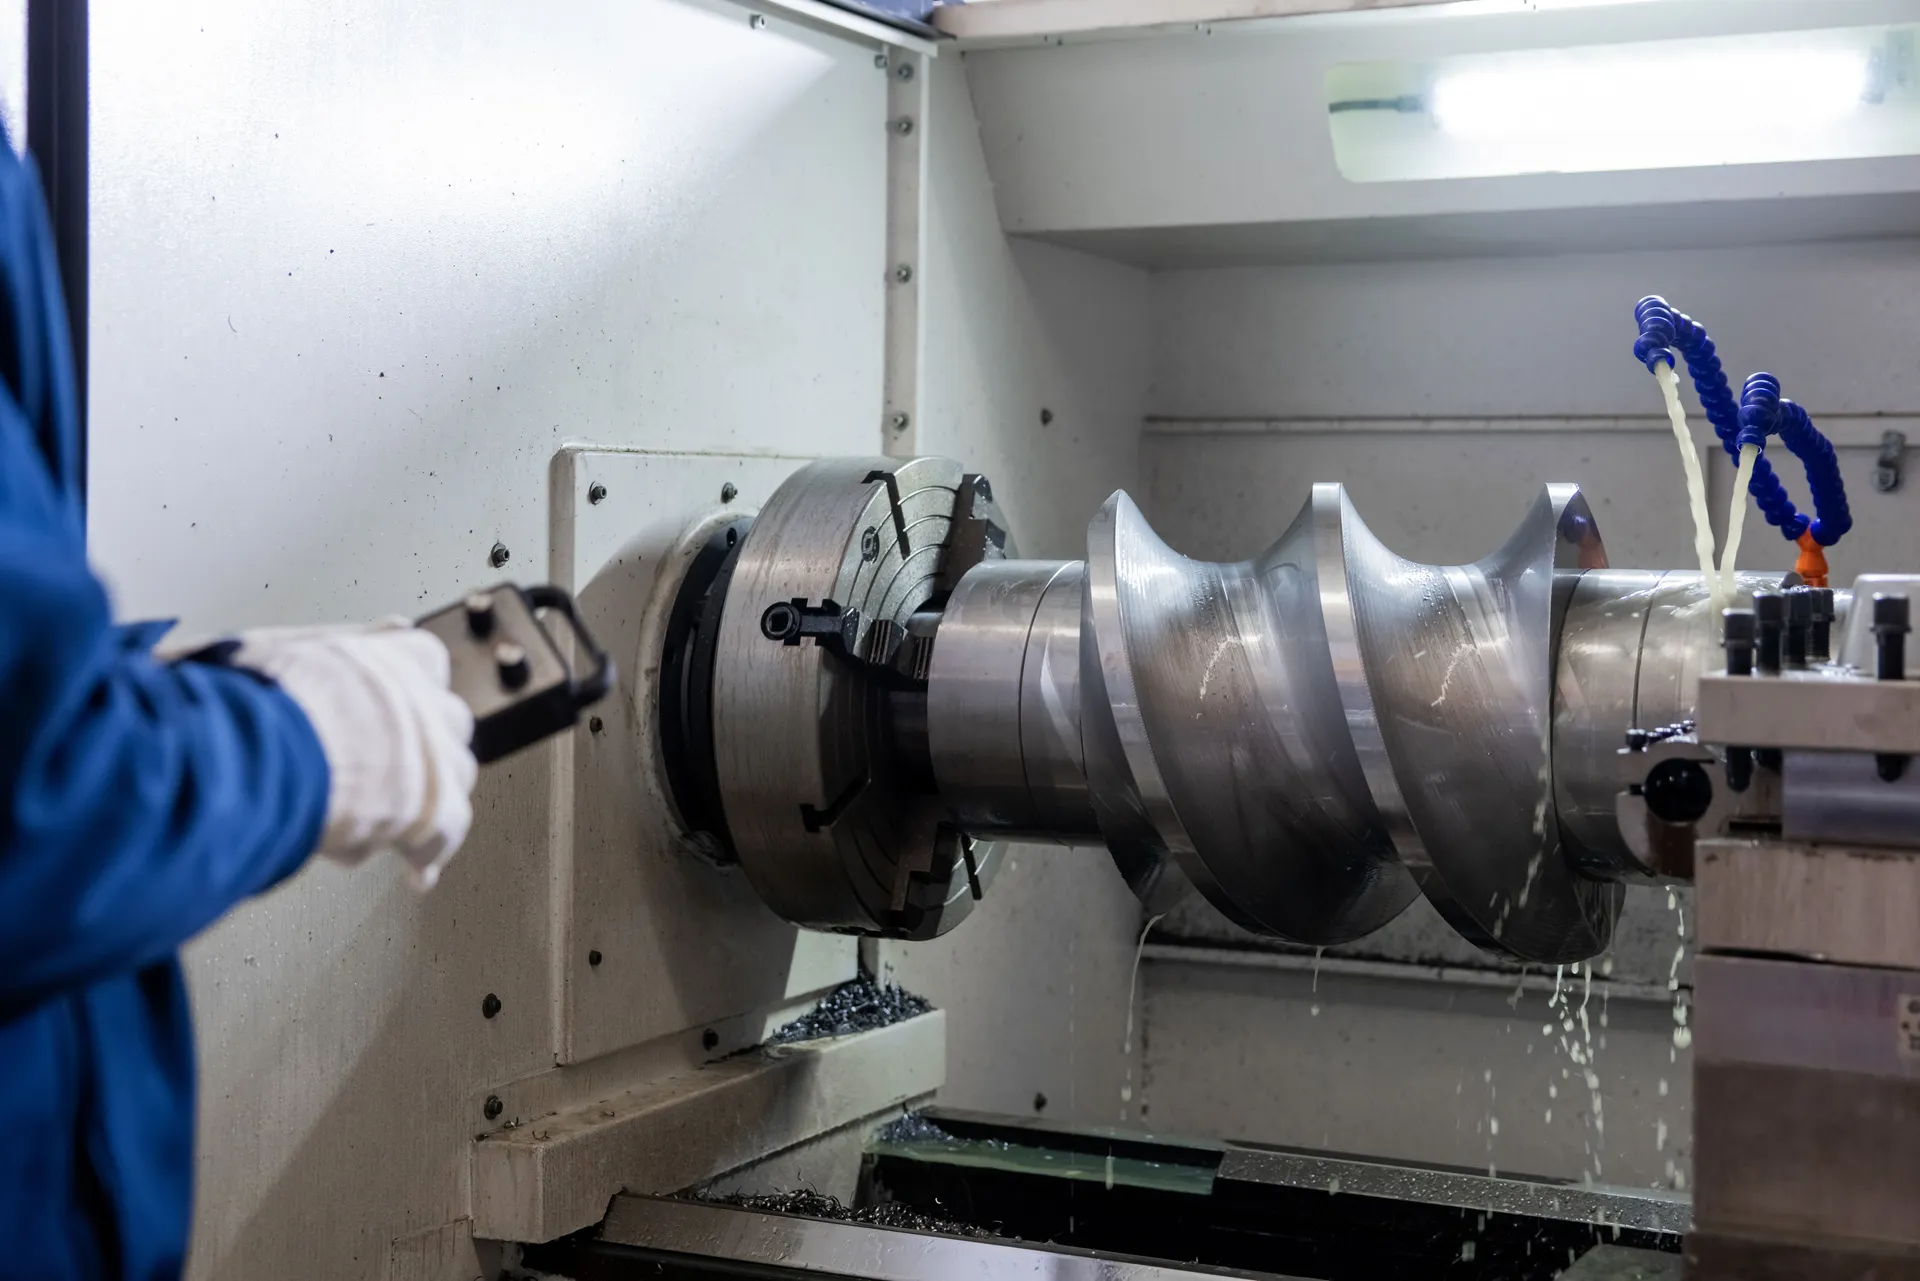
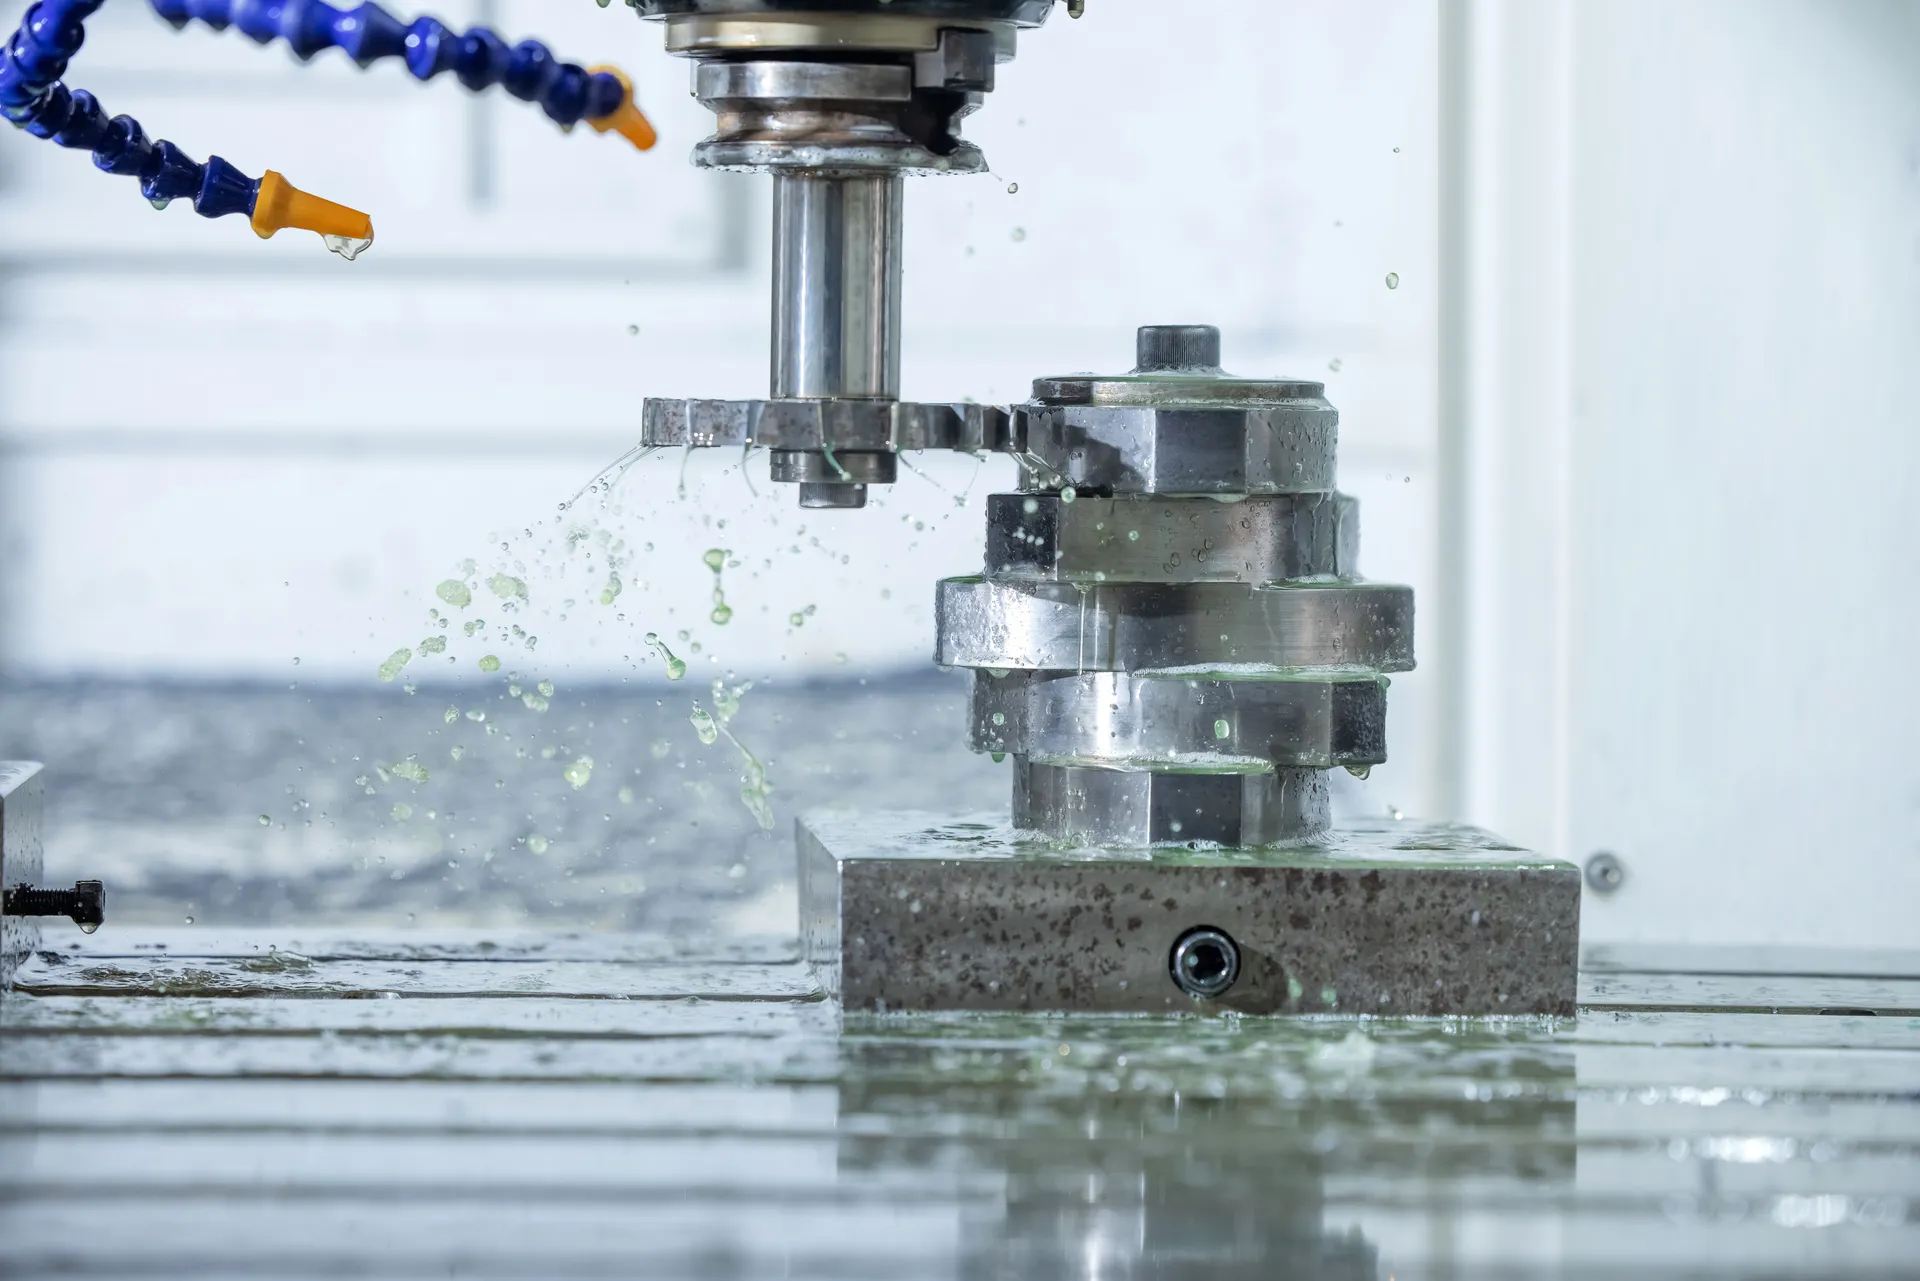
Elementos de rosca, blocos de malaxagem e módulos do cilindro são torneados, fresados e mandrilados em nossos próprios tornos e centros de usinagem.
Próxima etapa · Retífica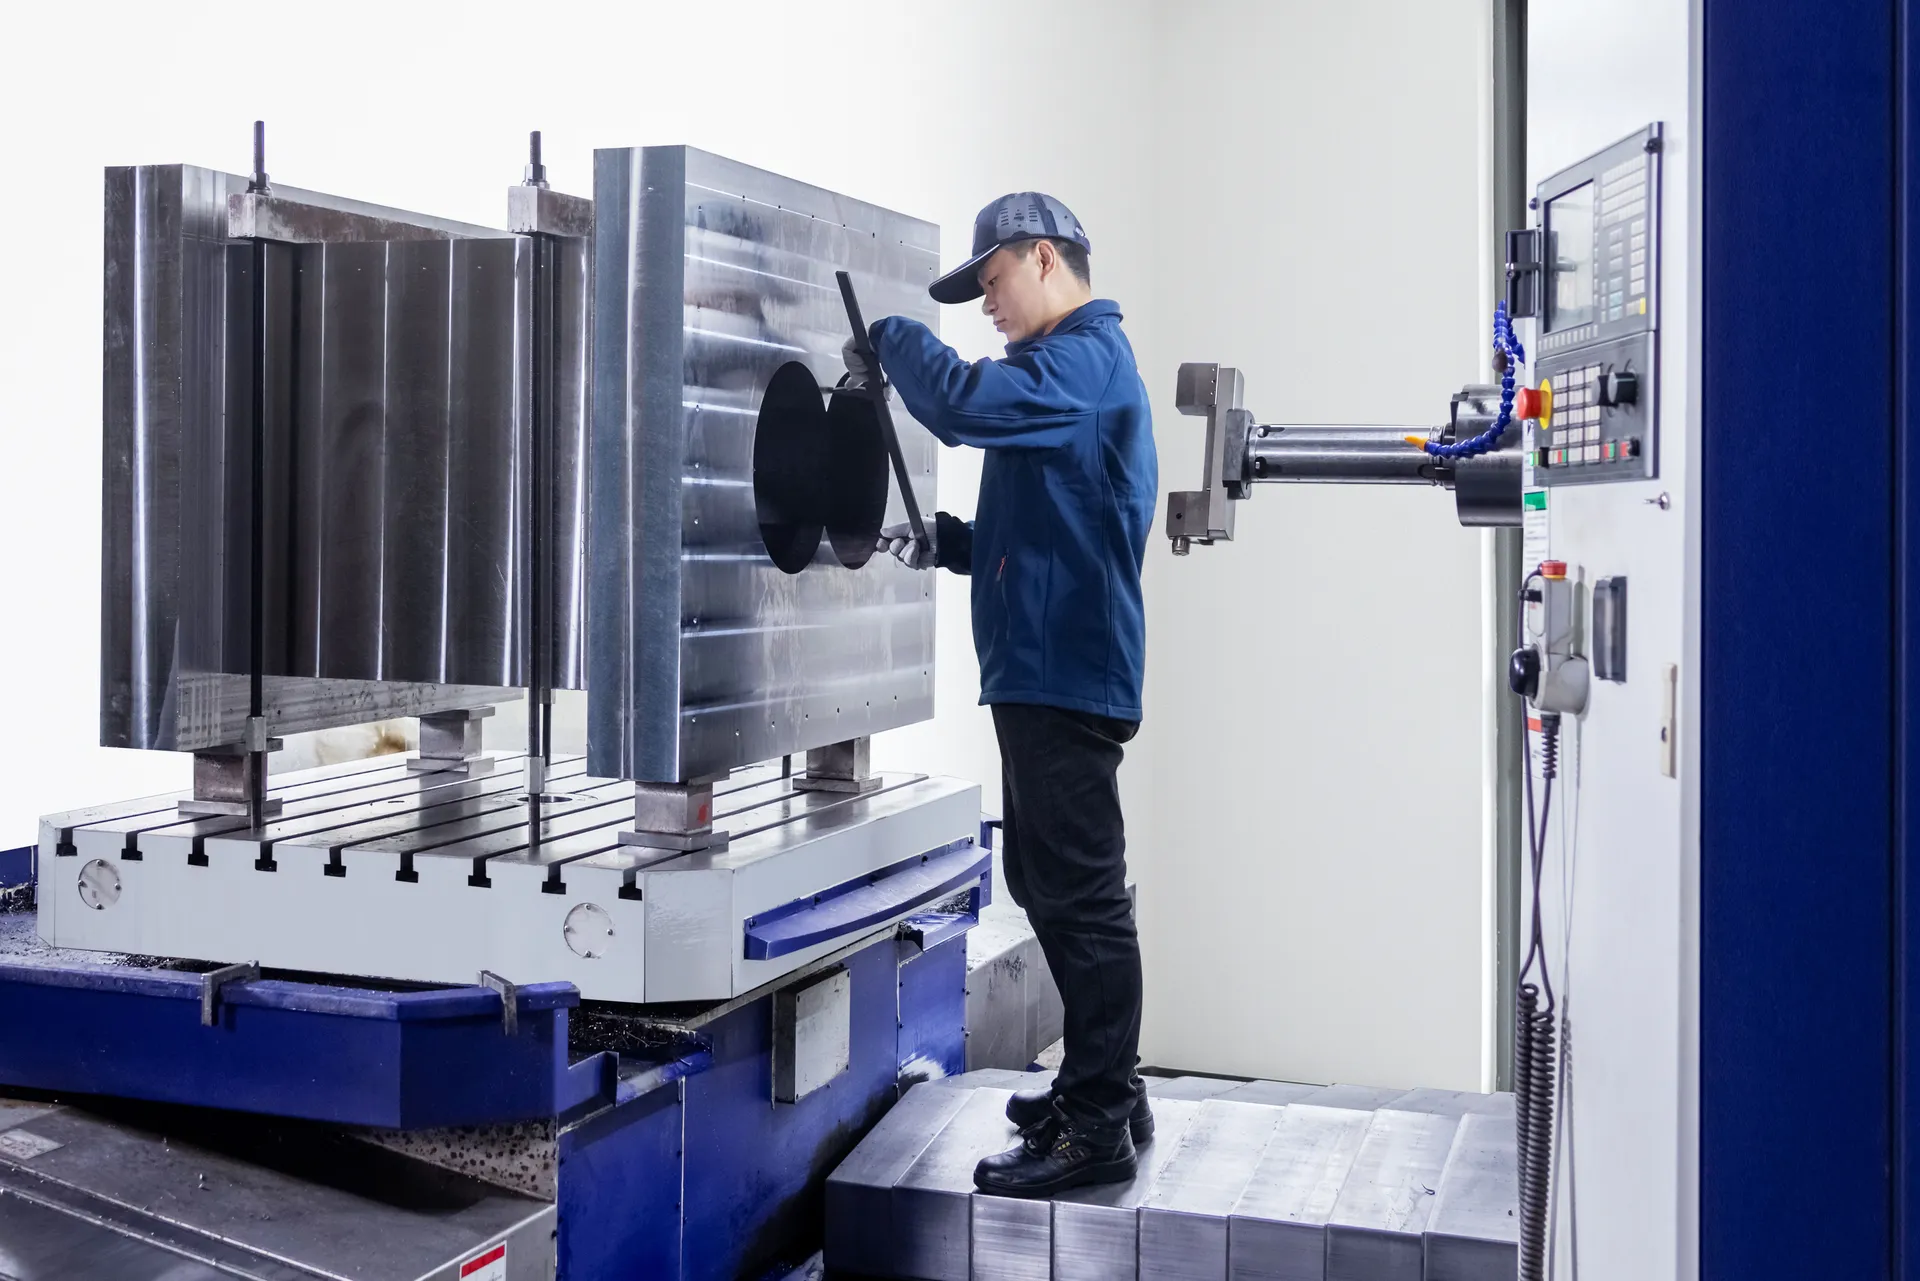
SAT360 — a maior extrusora que já fabricamos
- 400.000t/ano
- Produção anual
Retífica
Após o tratamento térmico, os filetes e as faces de contato são retificados na medida final, para que as roscas dos dois eixos se autolimpem com uma folga estreita e uniforme.
Próxima etapa · Inspeção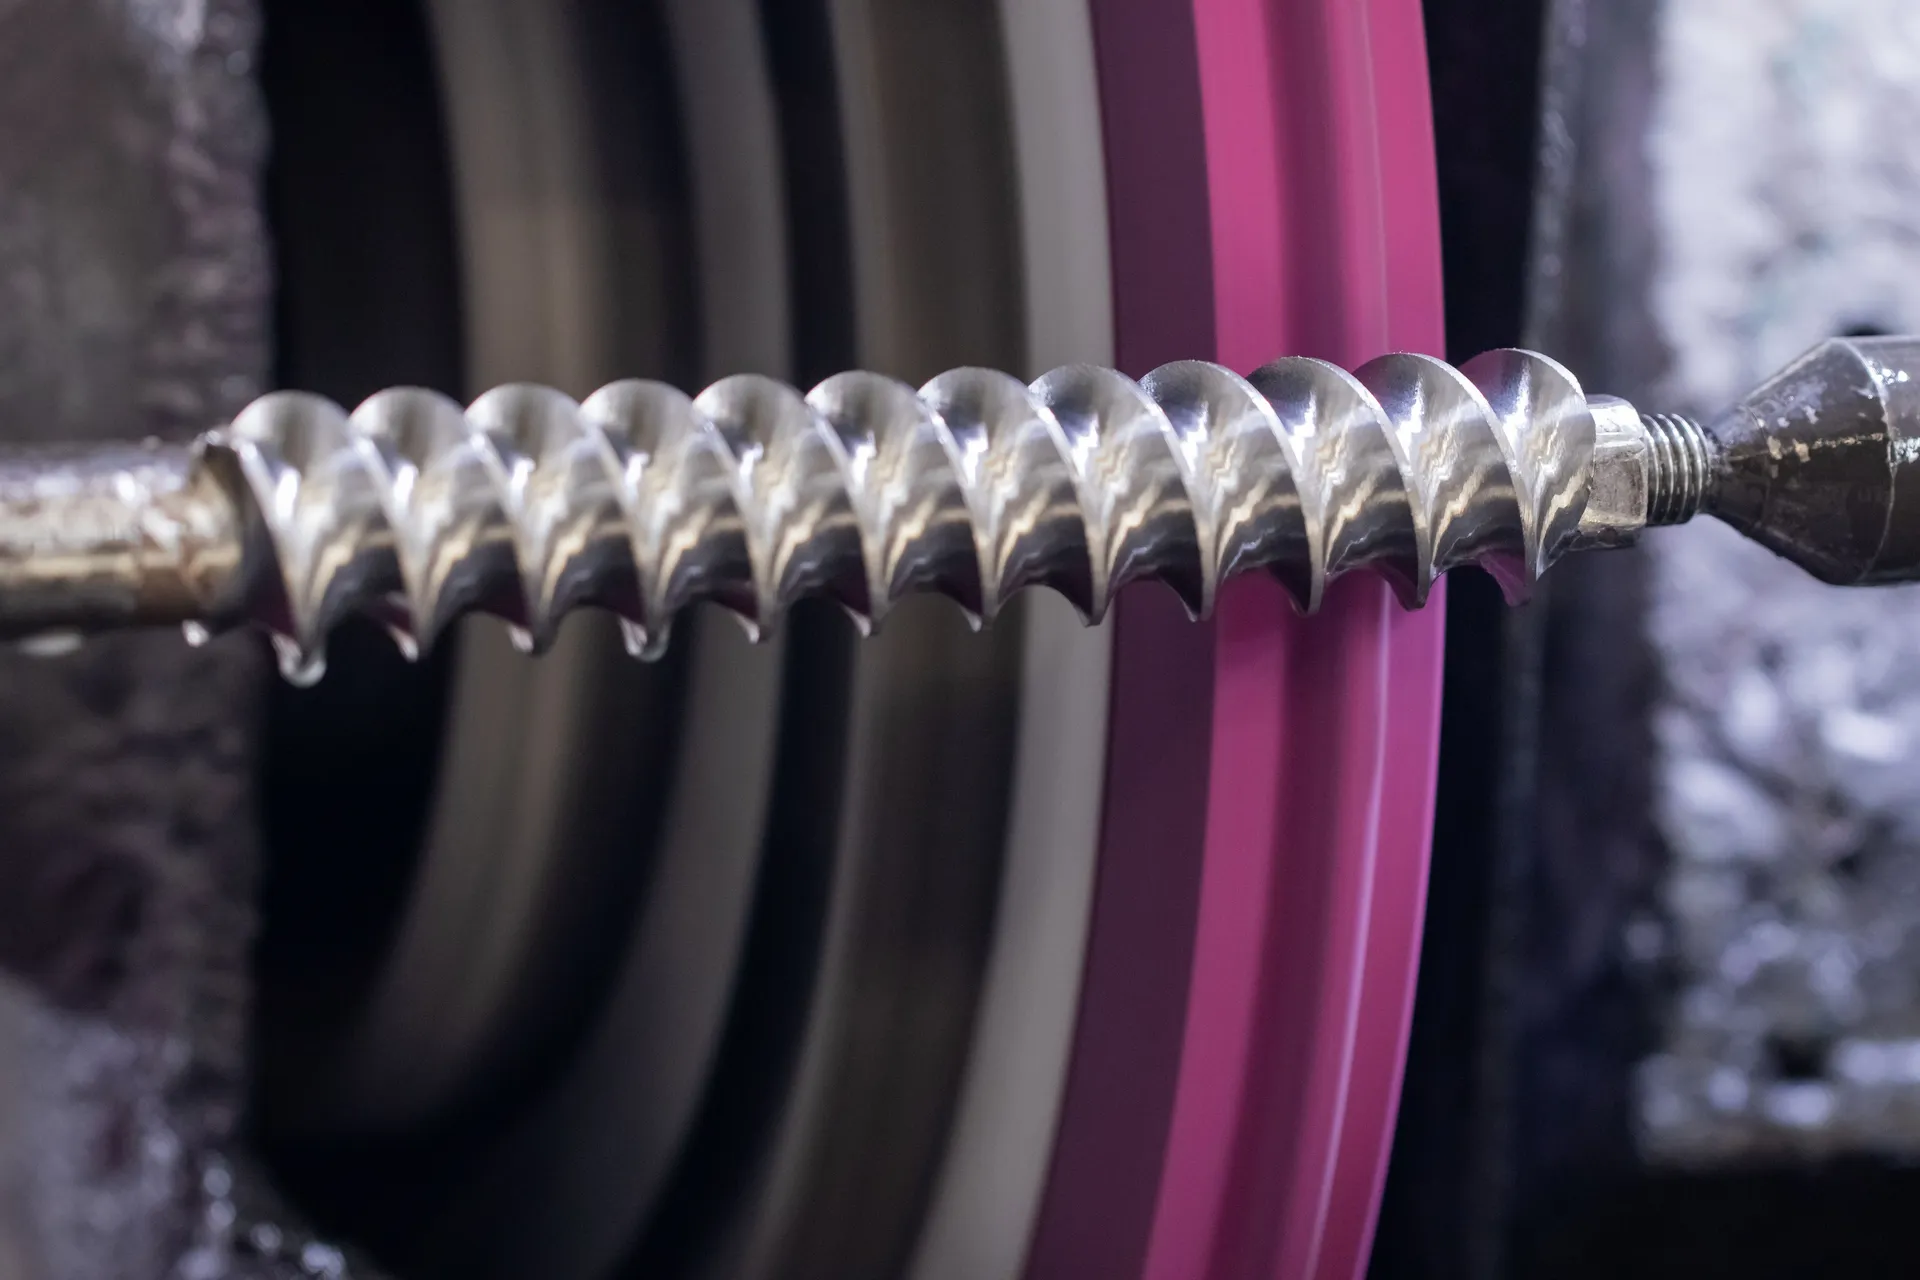
- Perfil finalFiletes e faces de contato acabados após a têmpera
- Folga uniformeOs elementos dos dois eixos se limpam mutuamente
- Superfície lisaMenos material adere à rosca
Inspeção
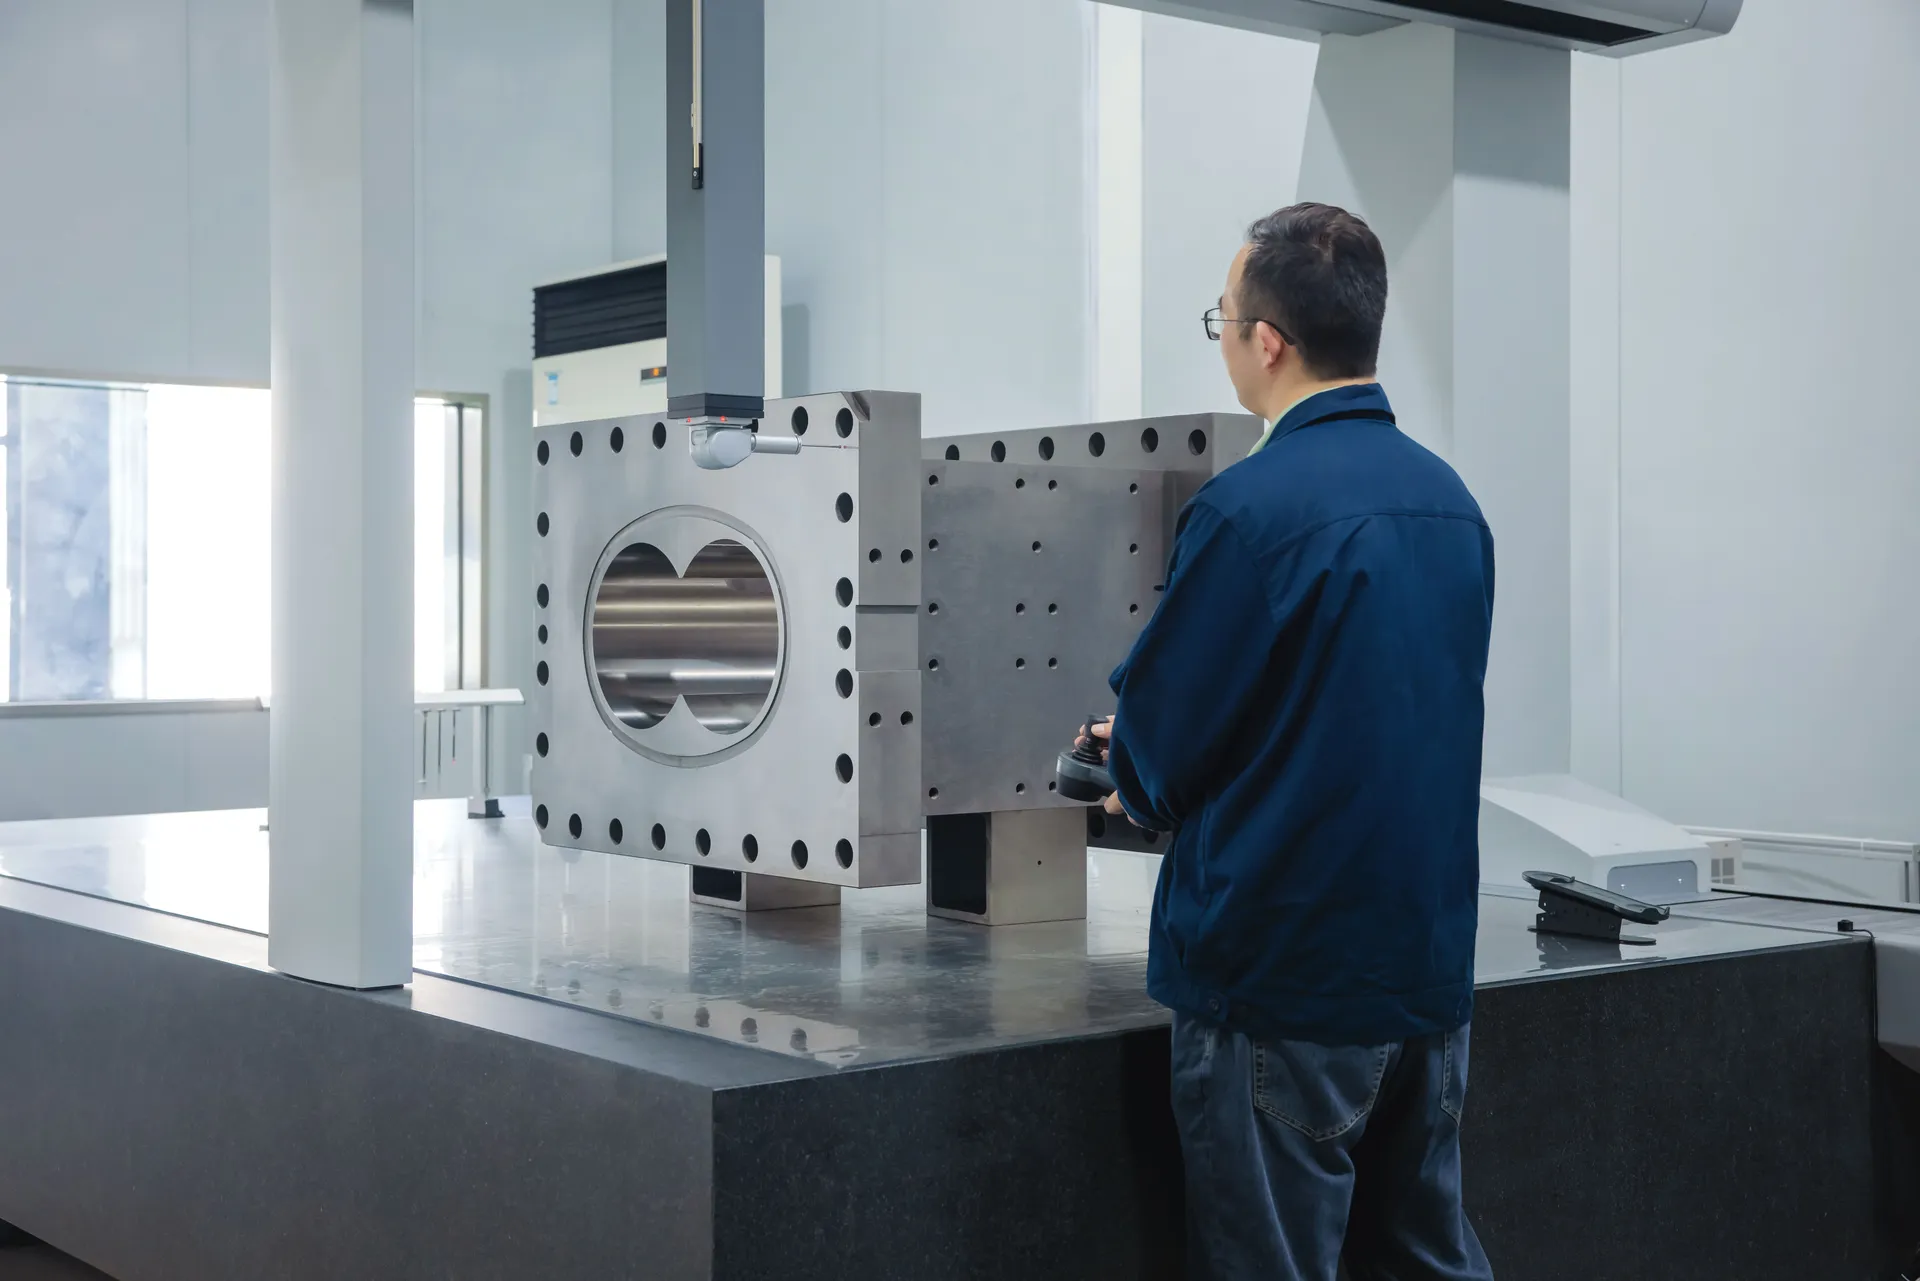
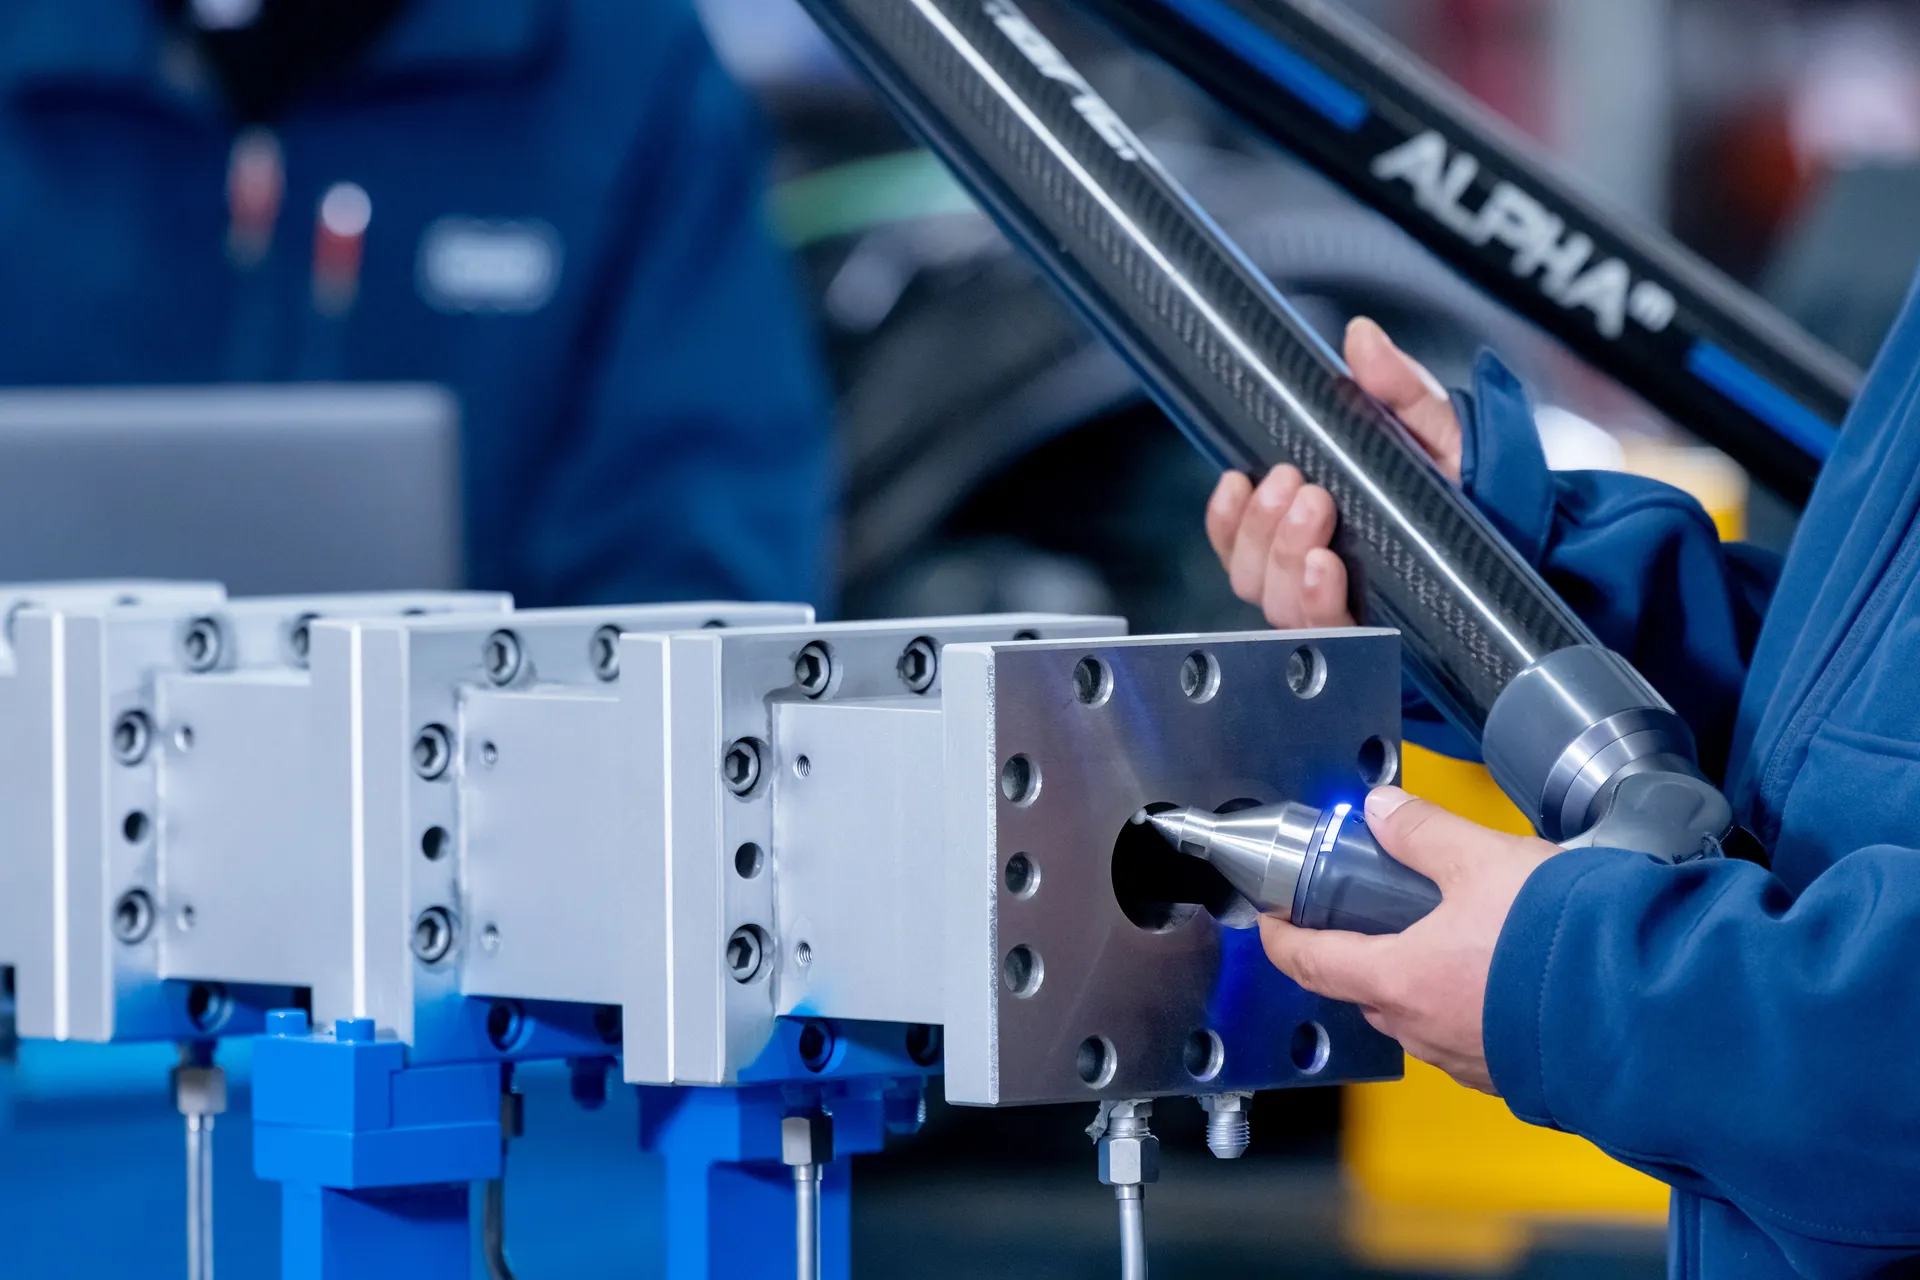
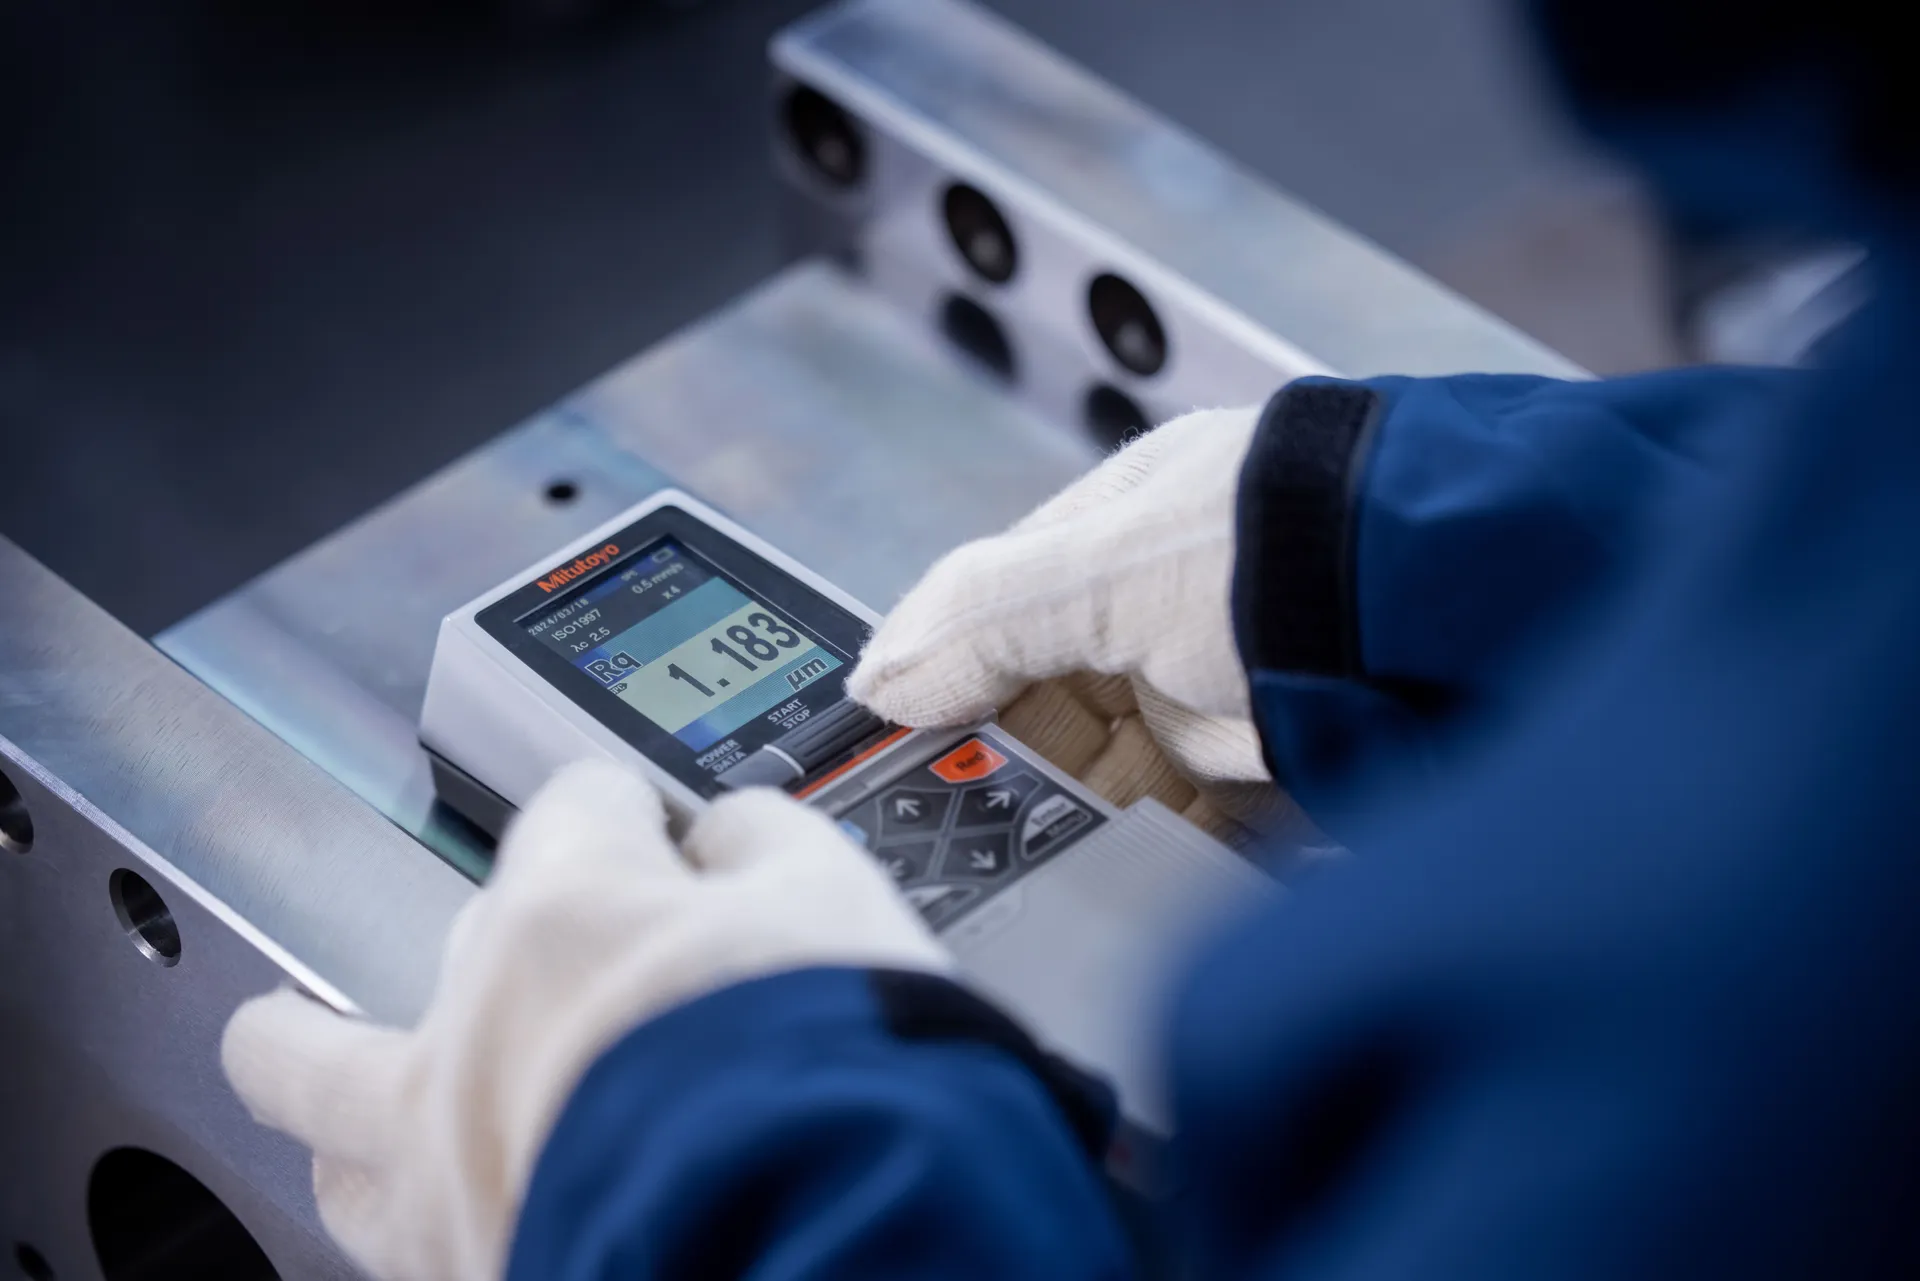
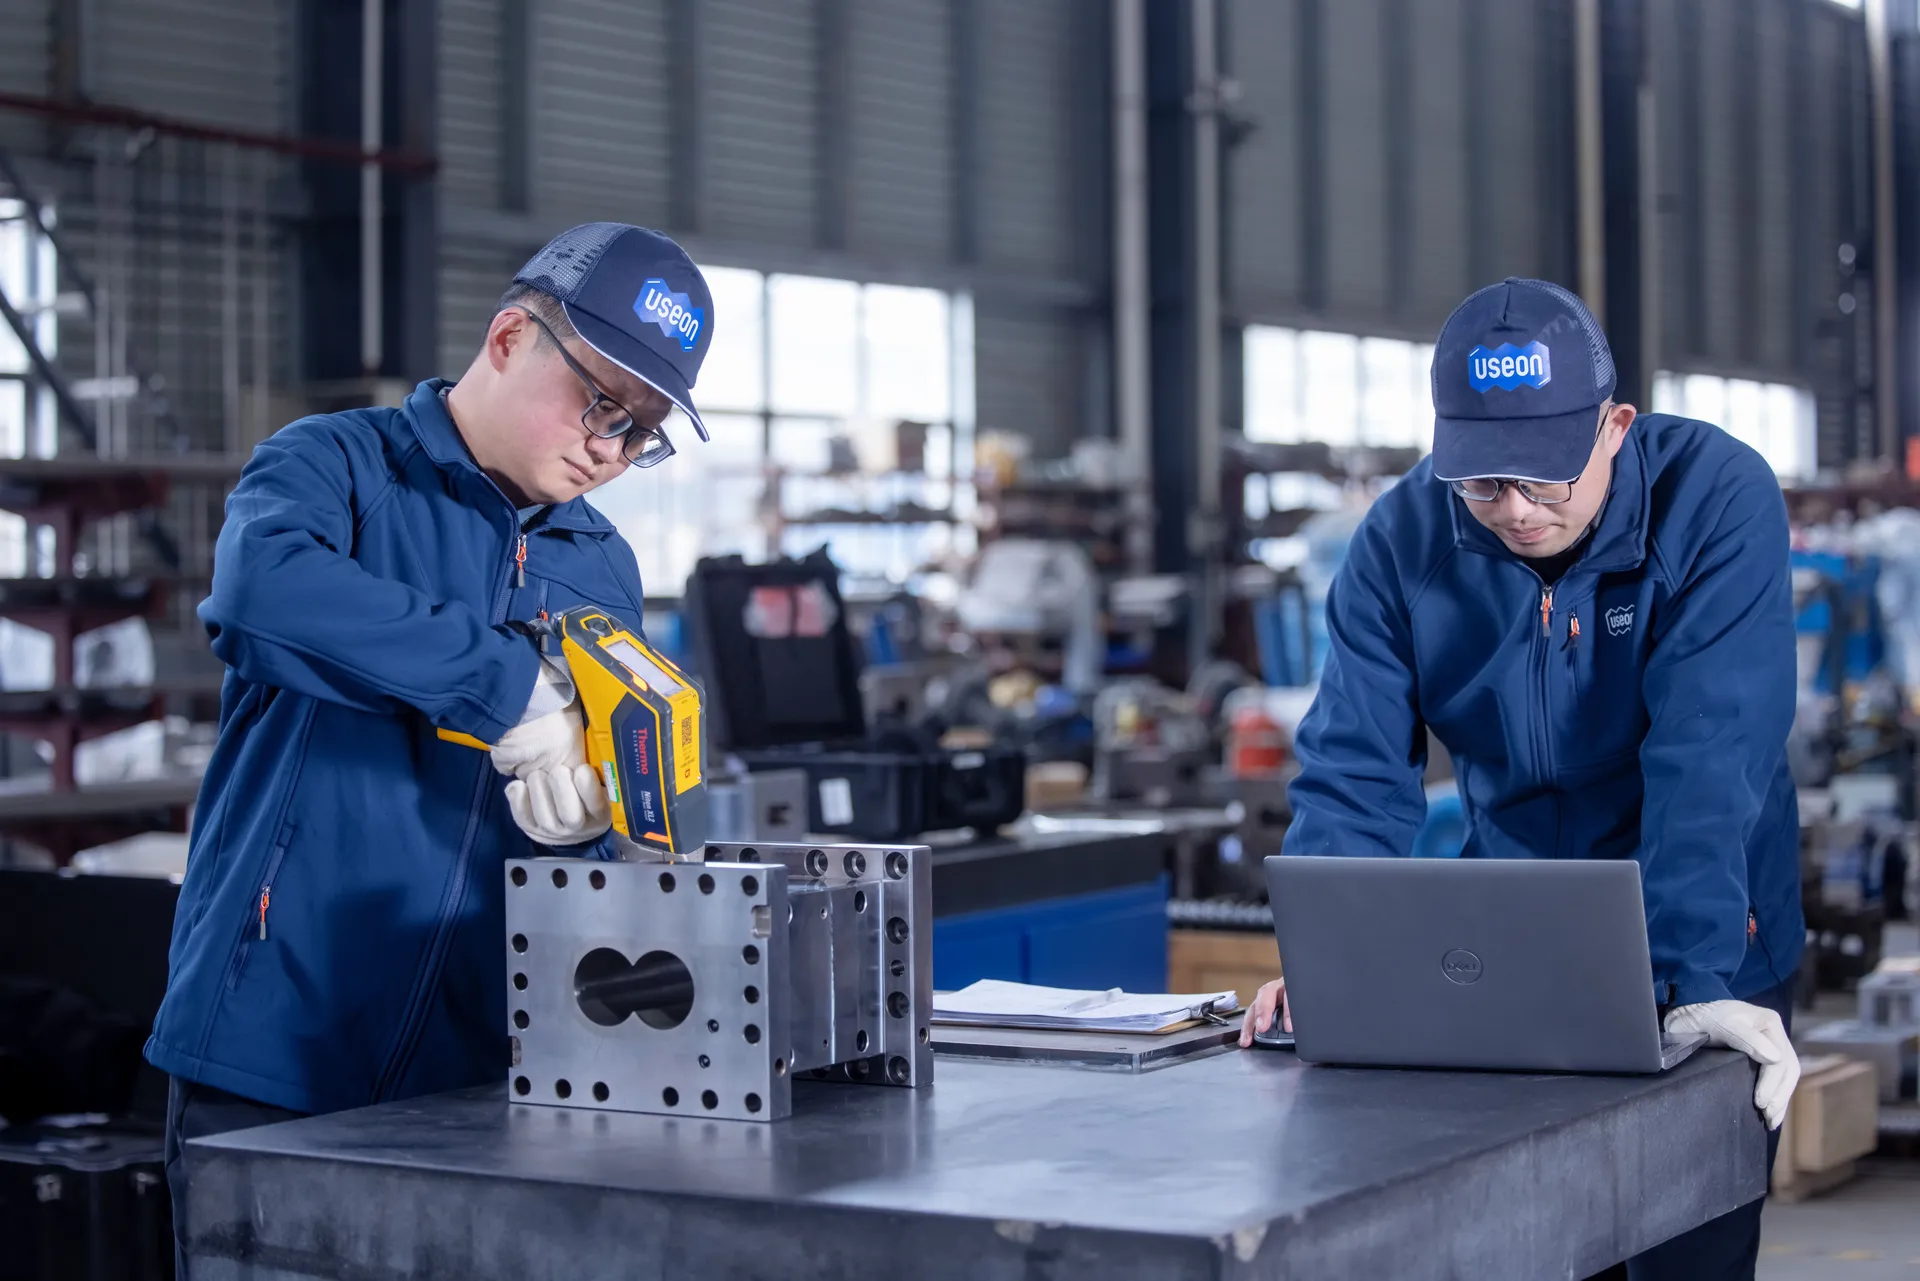
As peças compradas são conferidas com os desenhos antes de entrar no estoque. Cilindros, elementos de rosca, eixos e carcaças de caixas de engrenagens são medidos novamente em nossa própria sala de metrologia por um departamento de qualidade independente.
Próxima etapa · Inspeção final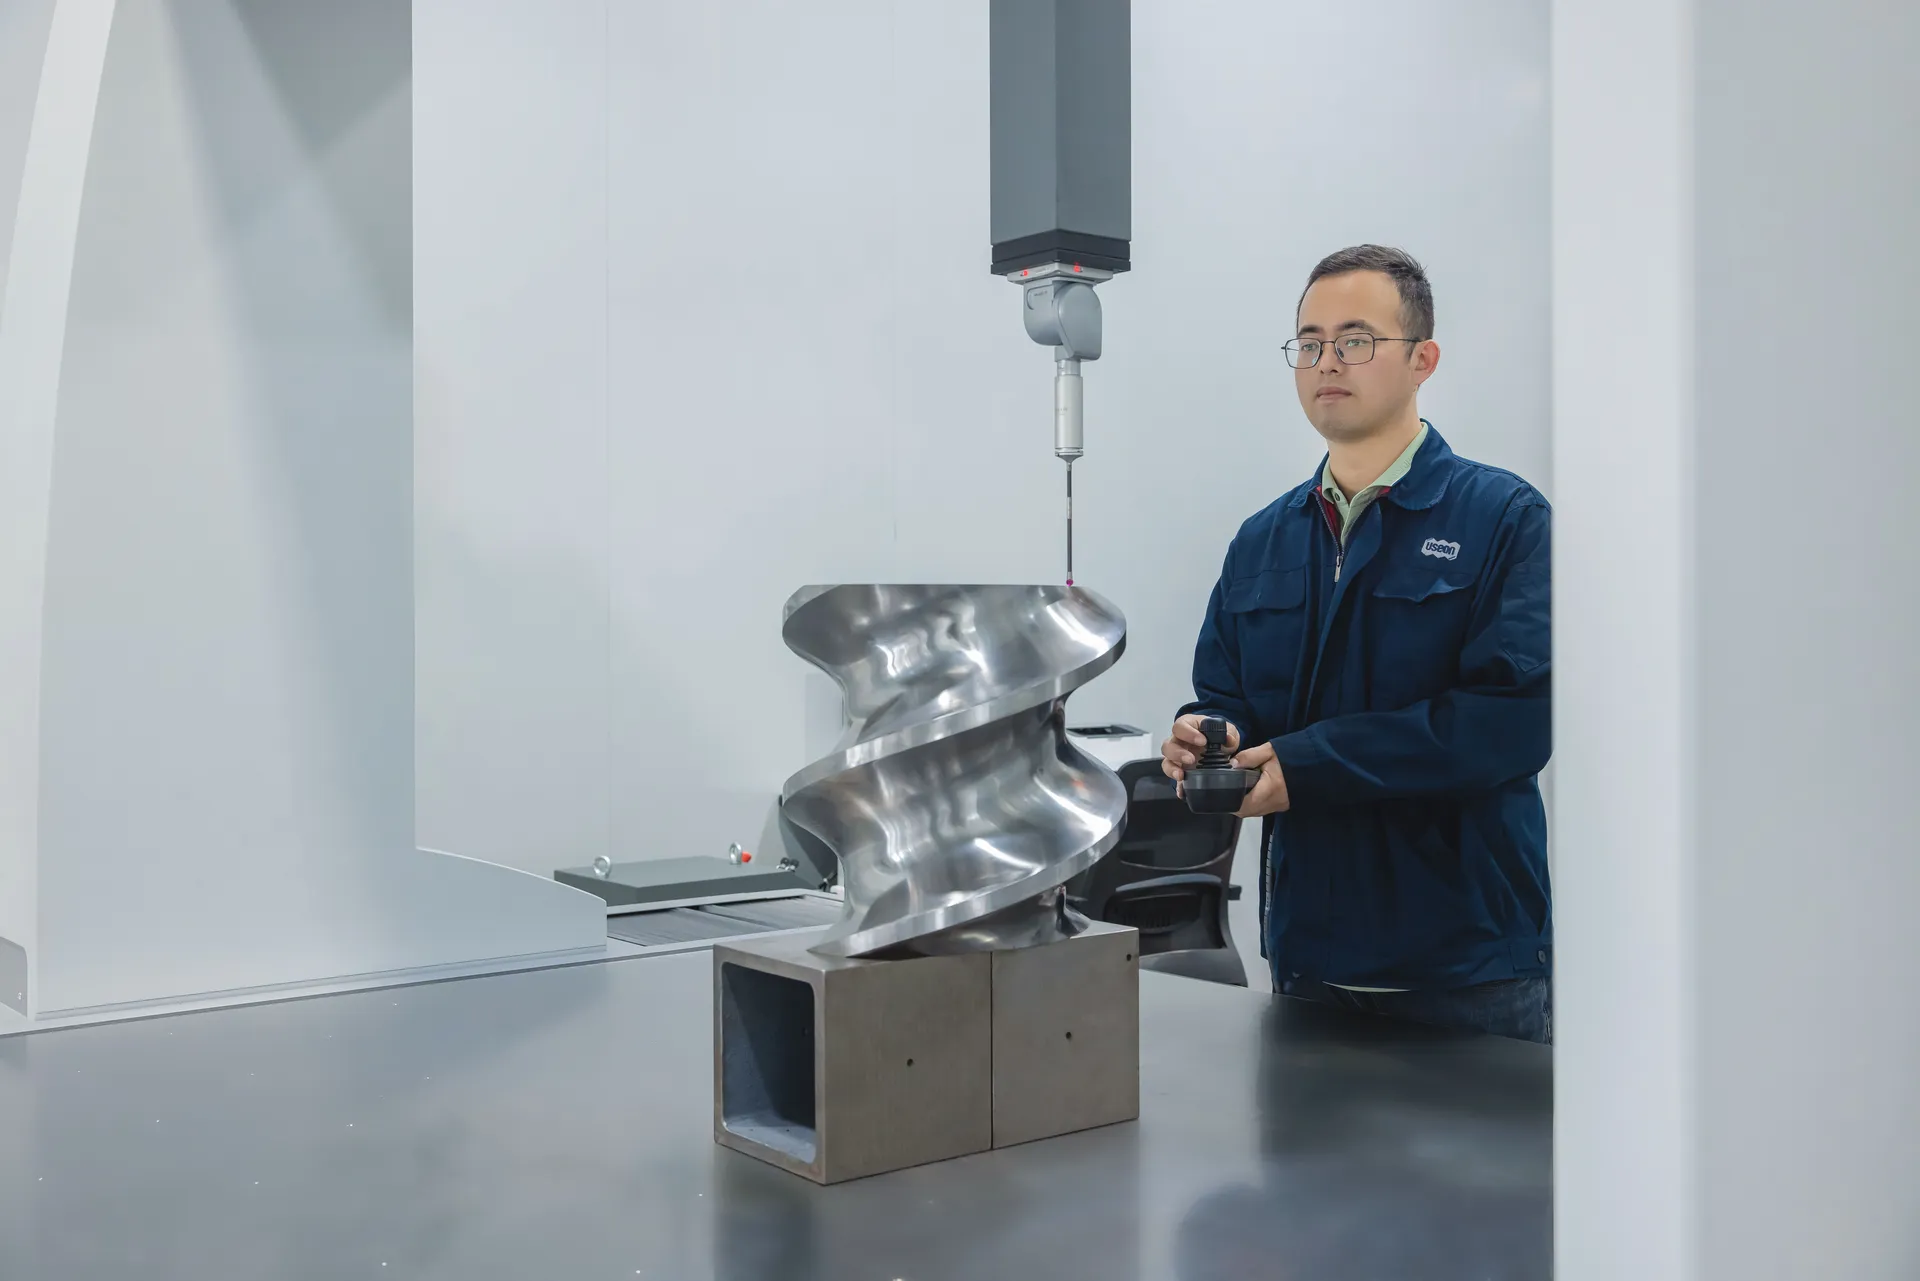
| Verificação | Como | O que abrange |
|---|---|---|
| Material | Analisador de metais XRF portátil; certificados de material e de tratamento térmico do fornecedor | Composição do metal das peças críticas compradas |
| Dimensões | MMC tipo ponte, micrômetros, medidores de diâmetro interno, calibradores de estrias e de dentes | Cilindros (todos, a partir do modelo 95), elementos de rosca, eixos, carcaças de caixas de engrenagens |
| Superfície | Inspeção visual, rugosímetro | Rugosidade; trincas e inclusões |
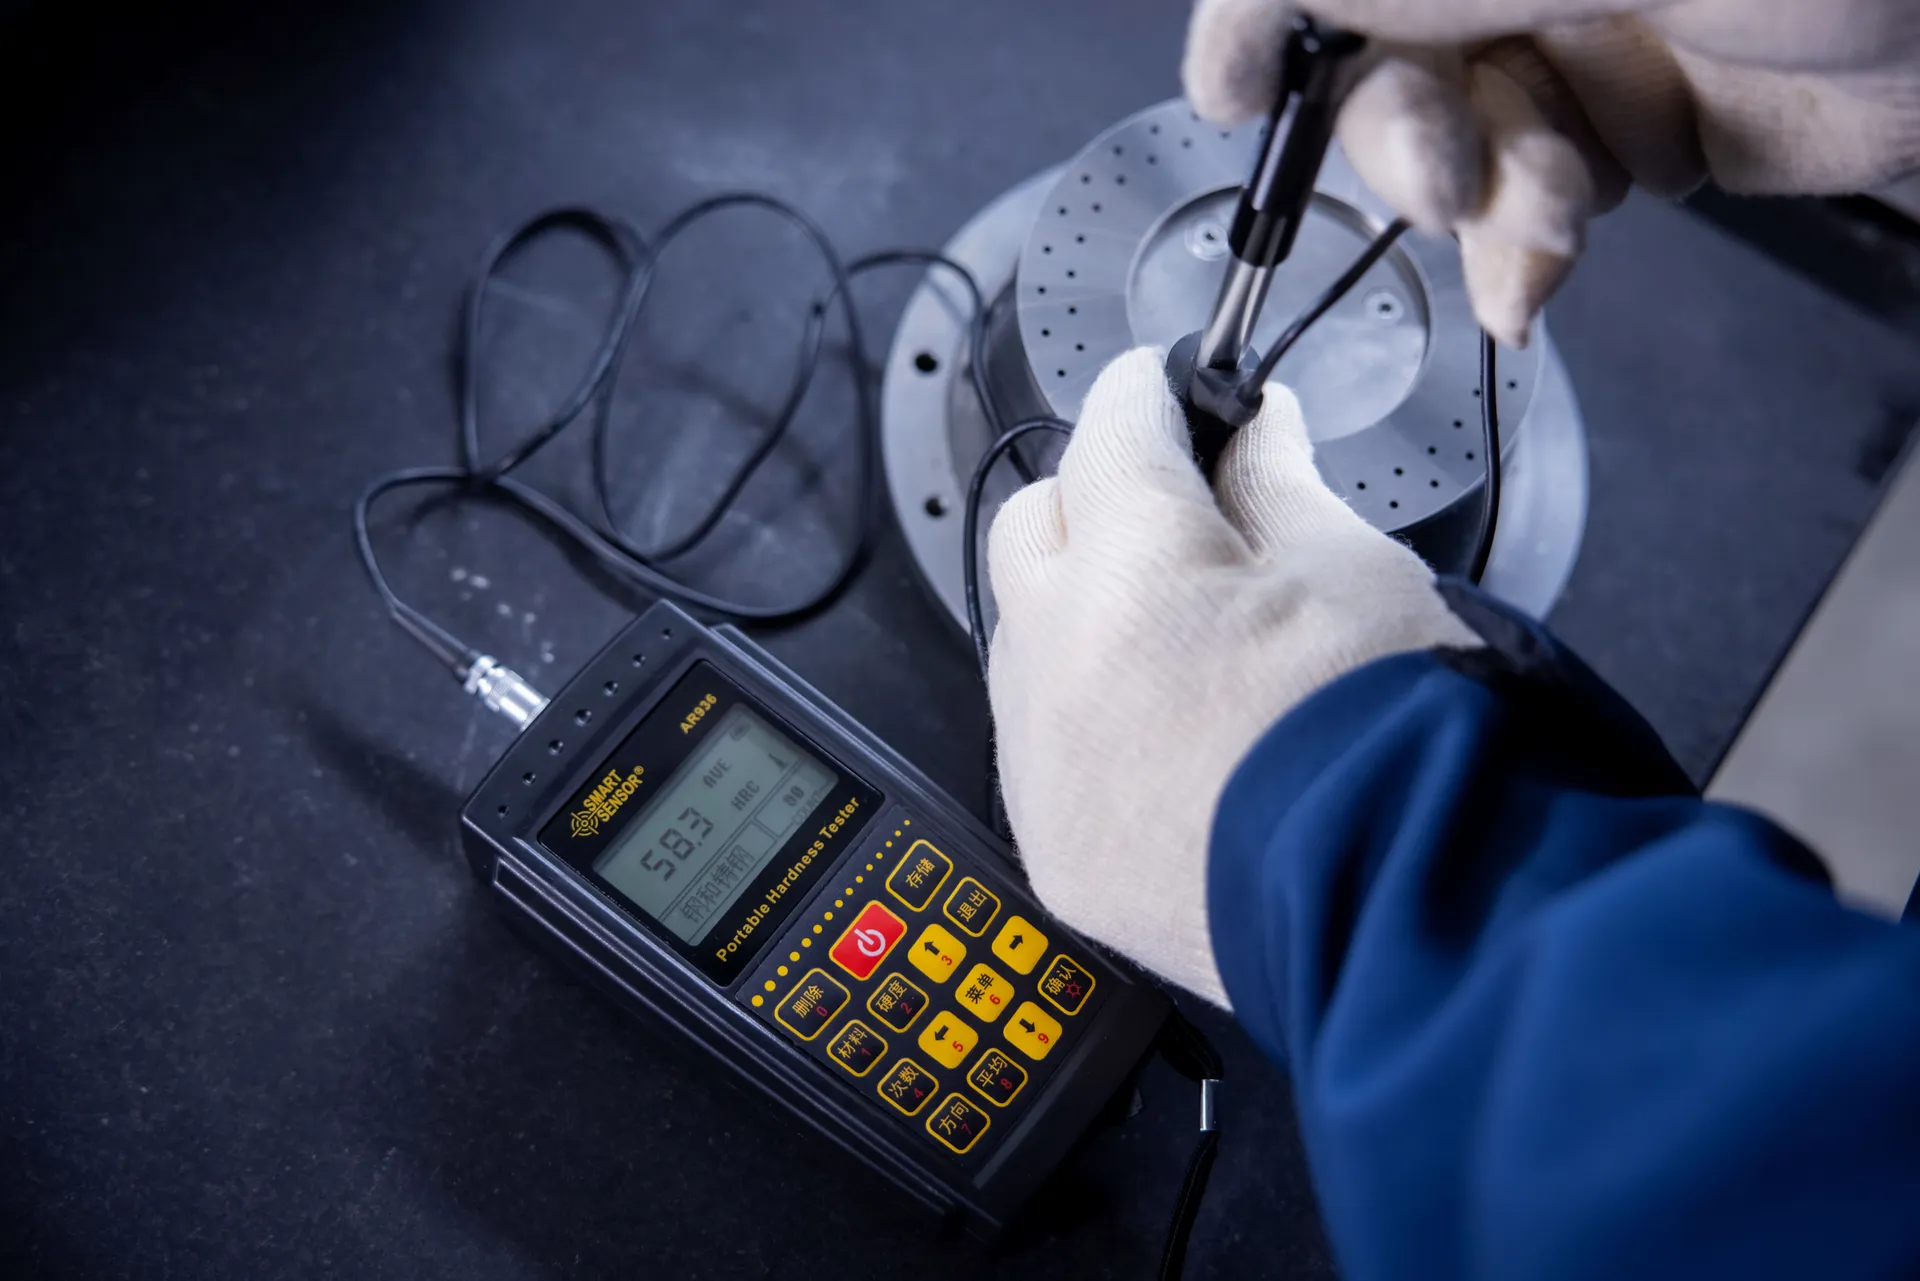
| Dureza | Durômetro portátil | Peças com tratamento térmico, incluindo amostras de elementos de rosca nitretados |
| Pressão | Teste de pressão, sem tolerância a vazamentos | Cilindros refrigerados a água e outras peças sujeitas a pressão |
Cada instrumento de inspeção tem sua própria identificação e é calibrado cerca de uma vez por ano por um laboratório externo acreditado, com rastreabilidade às unidades do SI.
Montagem e inspeção final
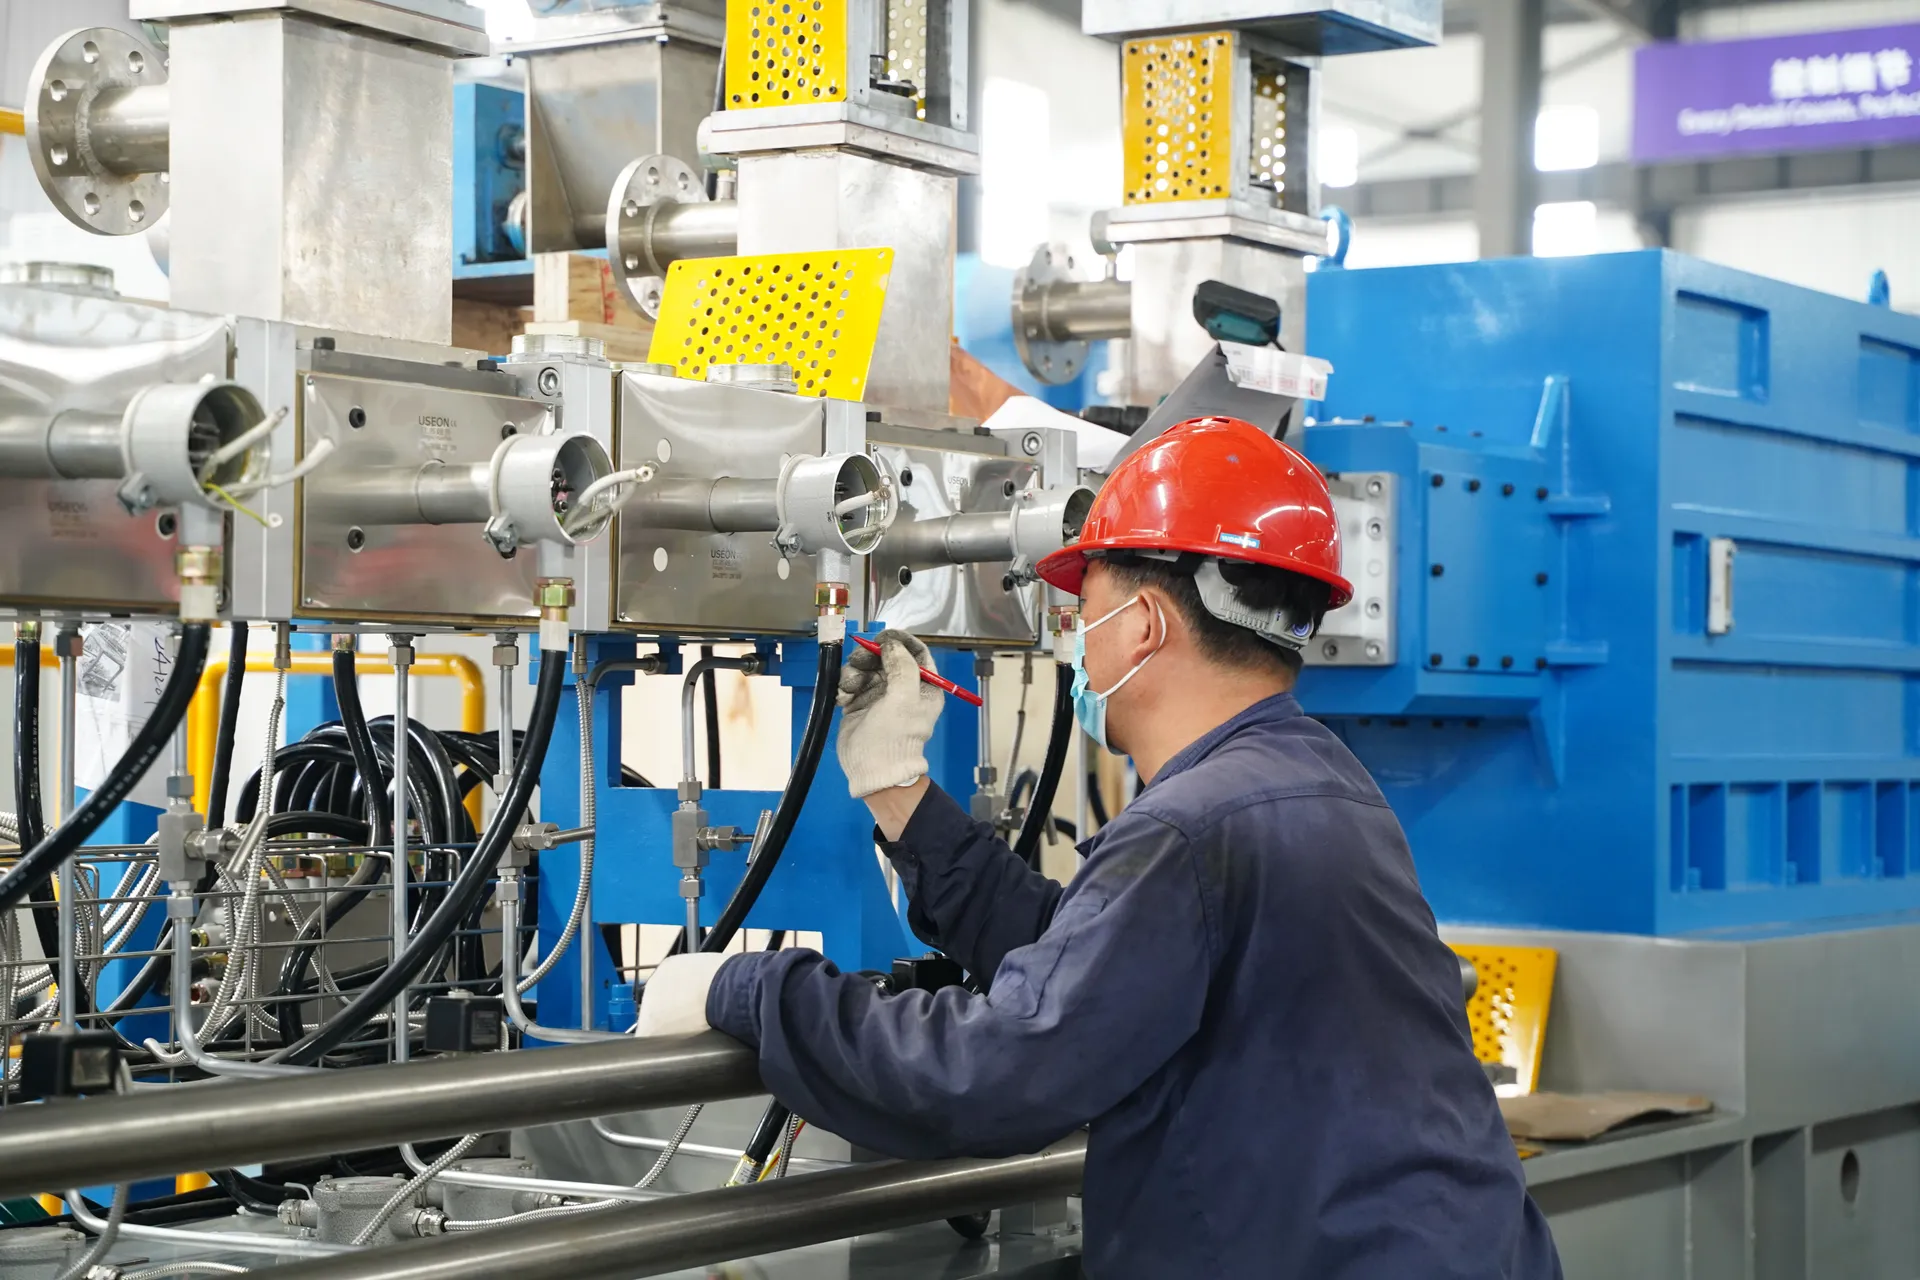
Acionamento, caixa de engrenagens e seção de processo se juntam no nosso setor de montagem. Cada posto de trabalho confere o próprio trabalho e o do posto seguinte, e todas as máquinas passam por uma inspeção final na fábrica antes do embarque.
Próxima etapa · Periféricos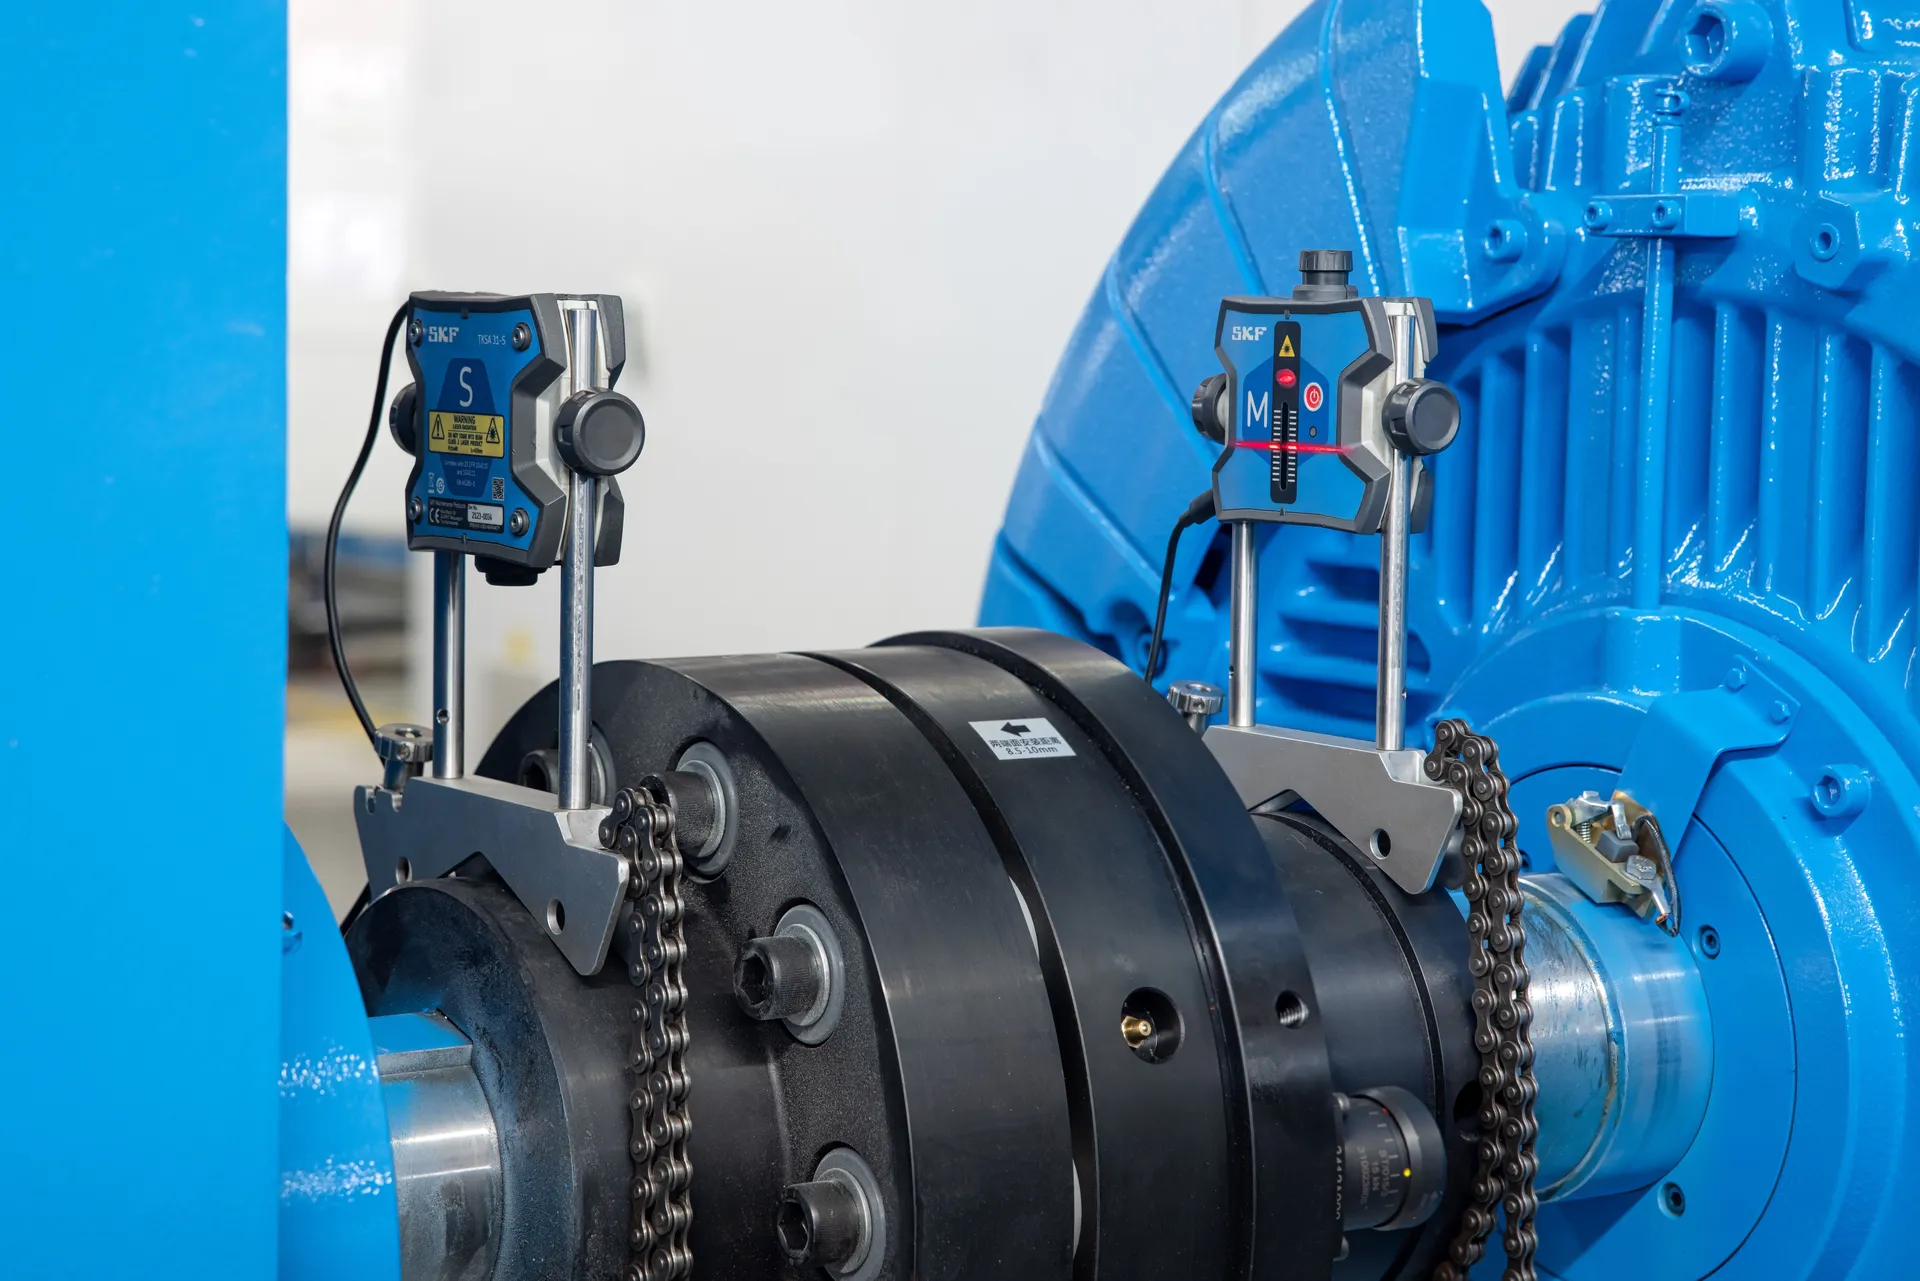
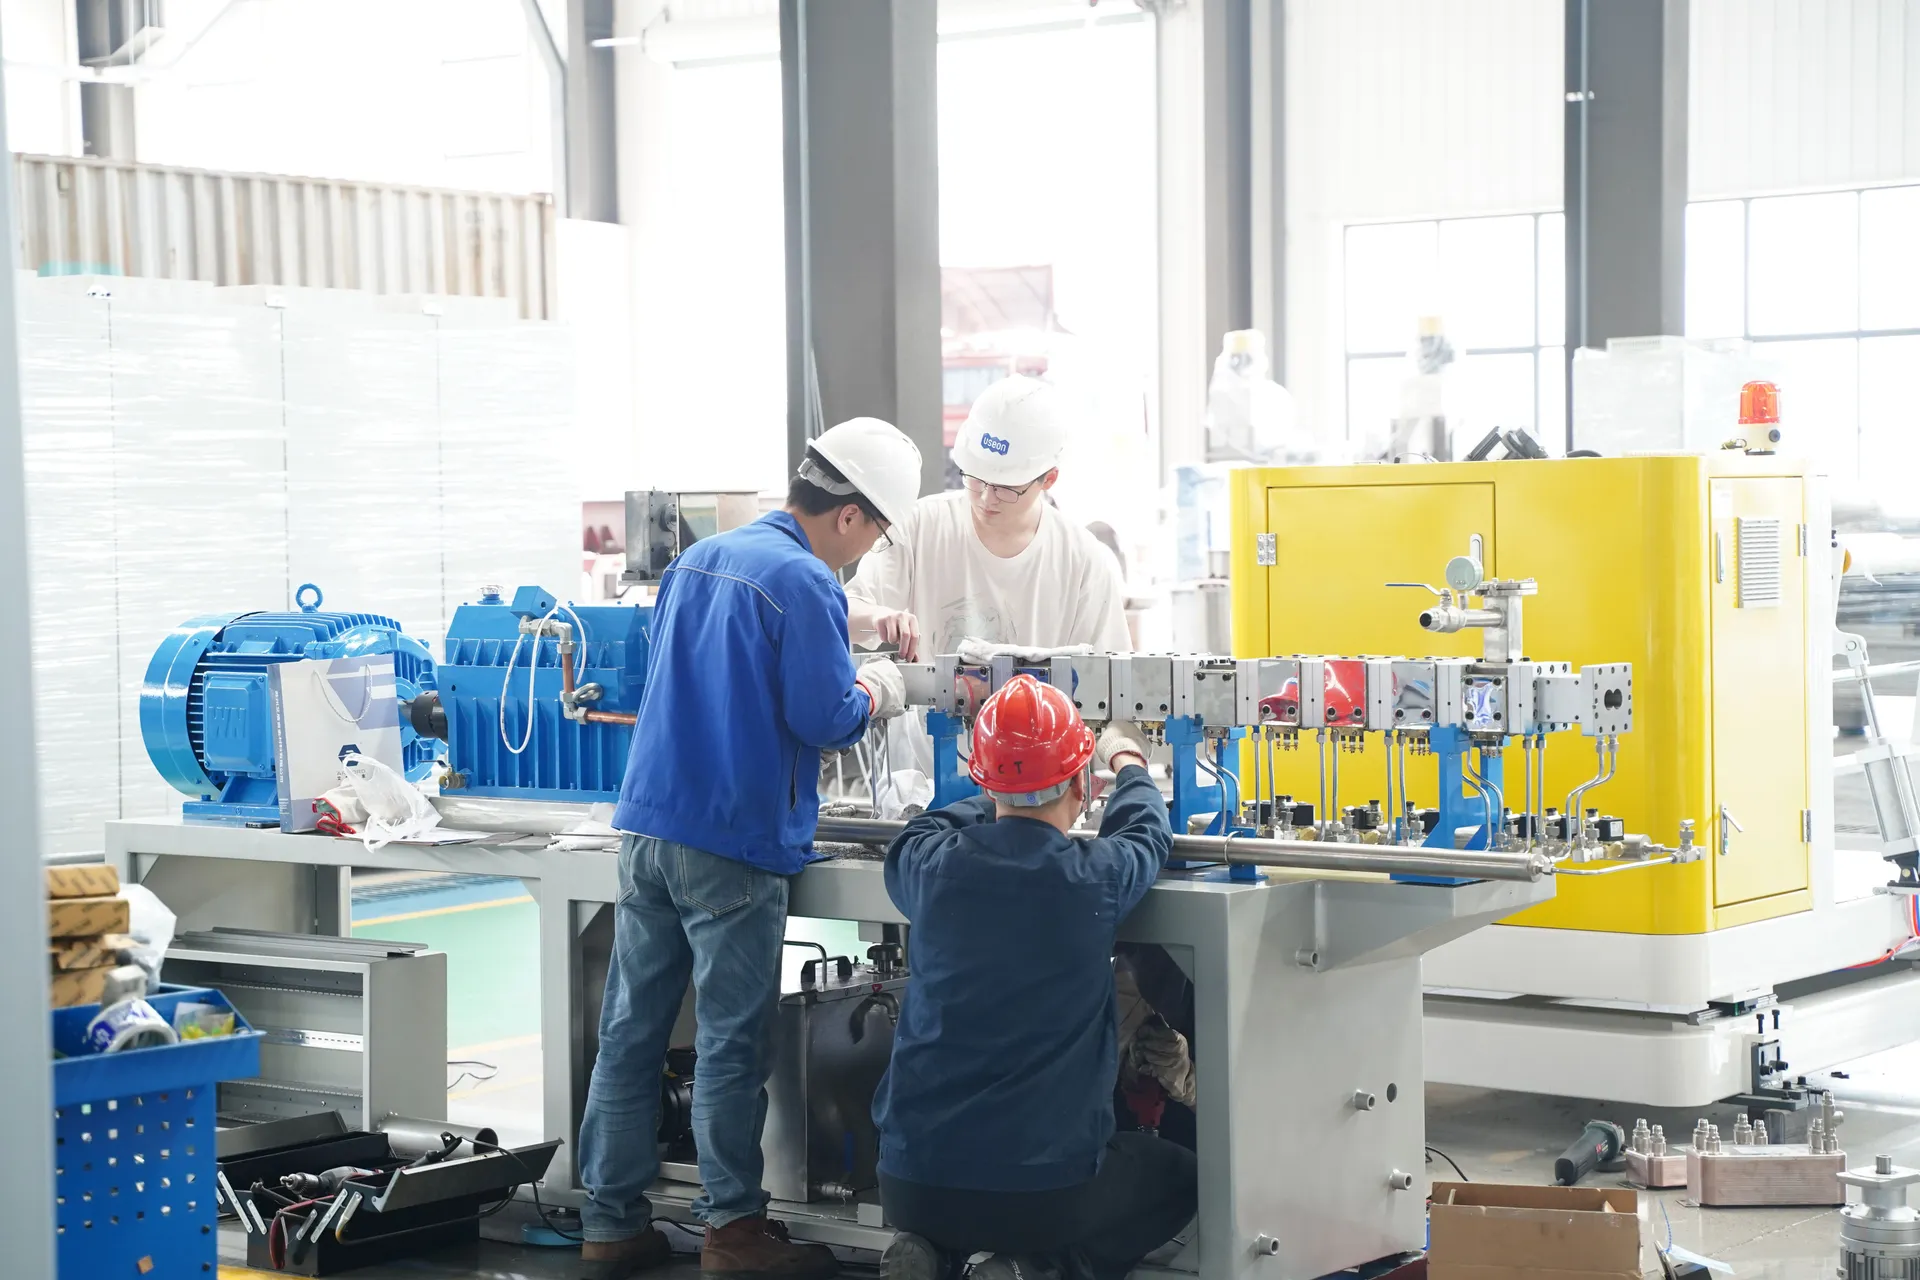
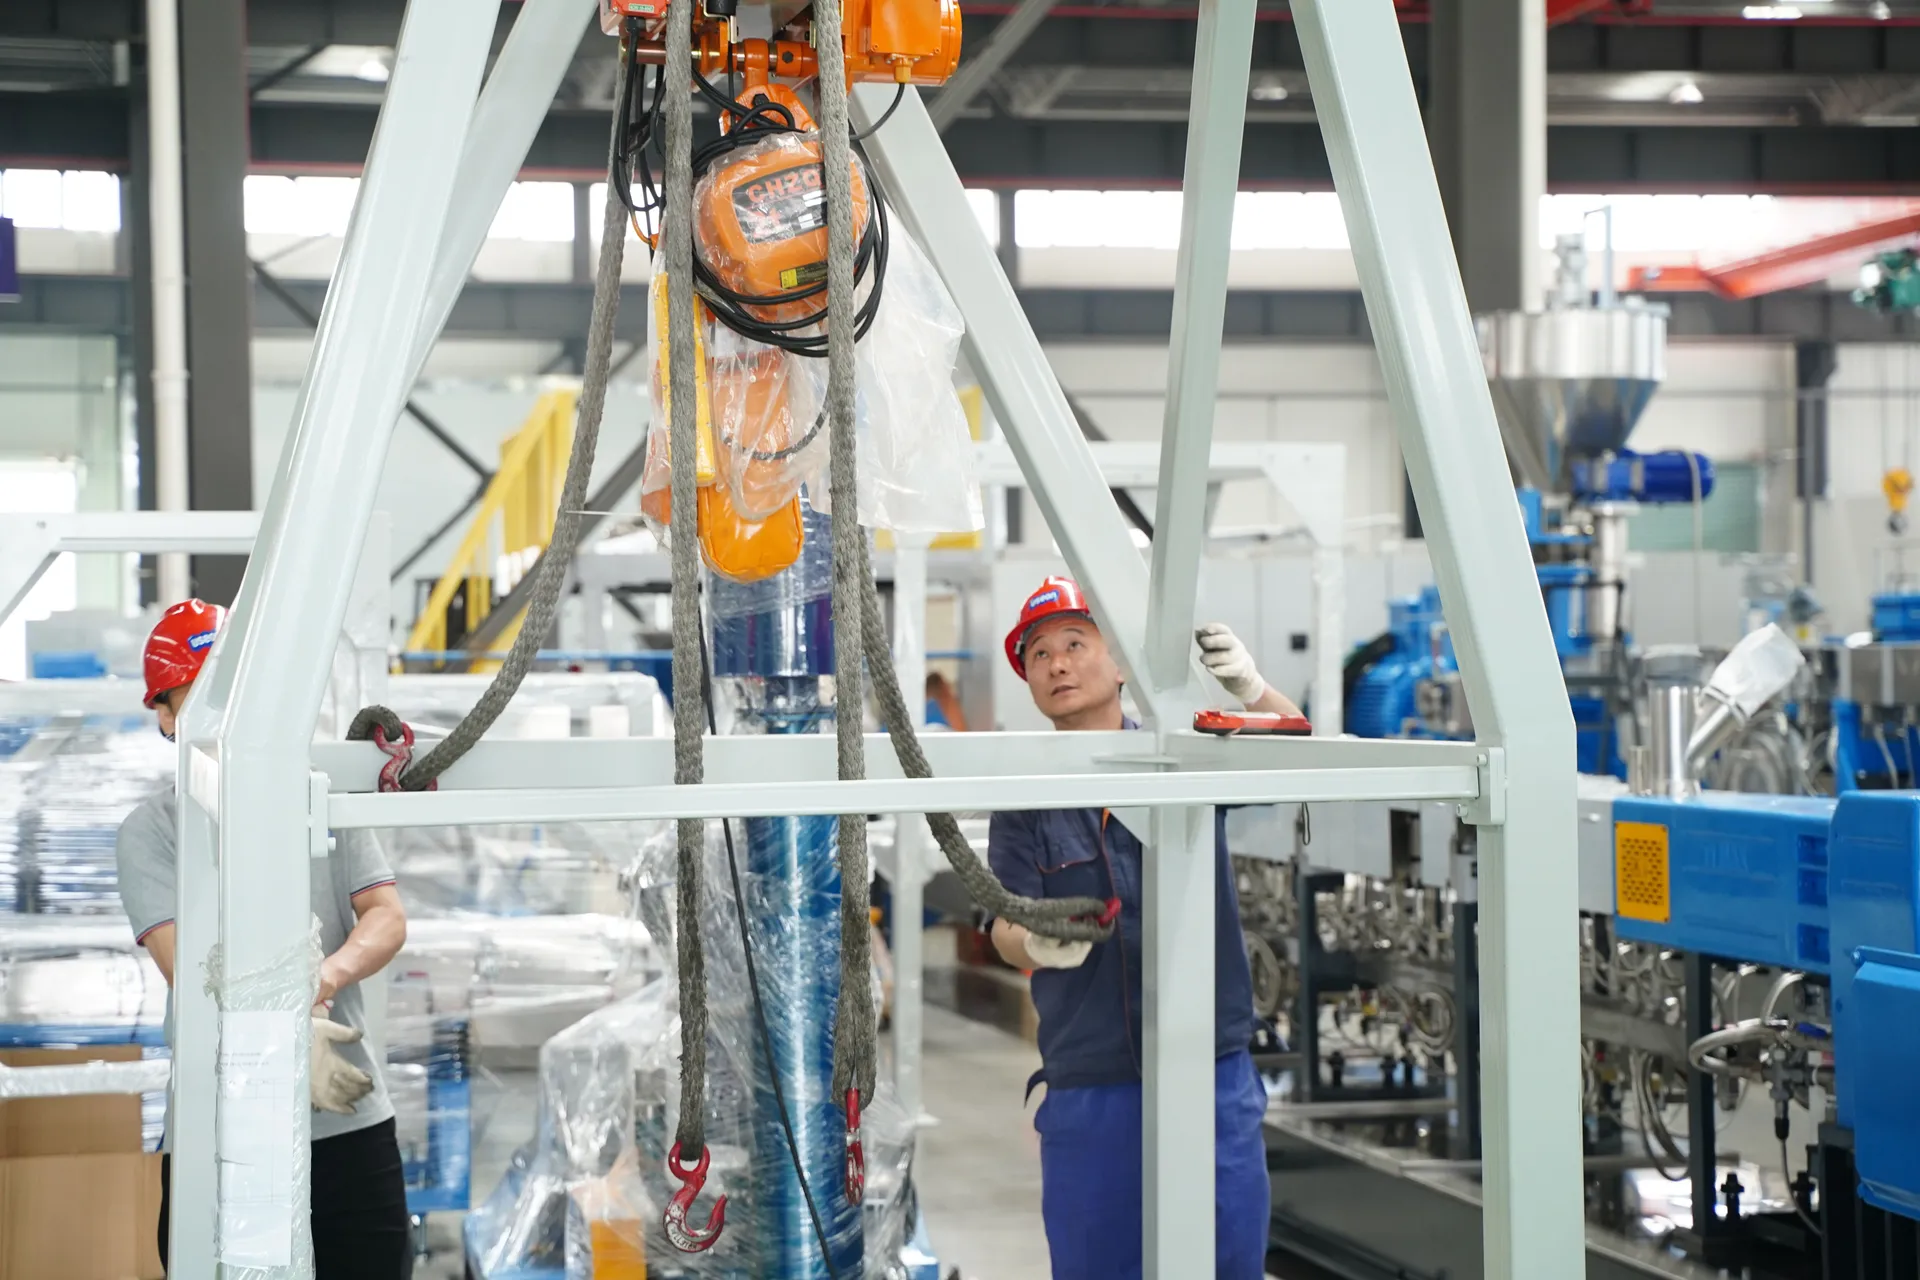
Todas as máquinas, sempre
- AlinhamentoMedição do batimento do acoplamento e da coaxialidade entre caixa de engrenagens e cilindro; níveis de precisão na montagem de dupla rosca
- Caixa de engrenagensFuncionamento em vazio gravado em vídeo antes da instalação; contato dos dentes verificado na inspeção final
- ElétricaComissionamento, teste funcional e verificações de segurança elétrica
- Inspeção finalConferida com o seu pedido; a placa de identificação só é fixada após a aprovação
- RegistroConfiguração da rosca e do cilindro, placas de identificação, status dos testes e embalagem fotografados e arquivados
Sob consulta: testes em vazio e com carga, com o seu próprio material quando o pedido prevê isso · sua equipe ou um inspetor terceirizado participando da inspeção · um plano de inspeção e testes com pontos de espera e de testemunho.
Periféricos e integração
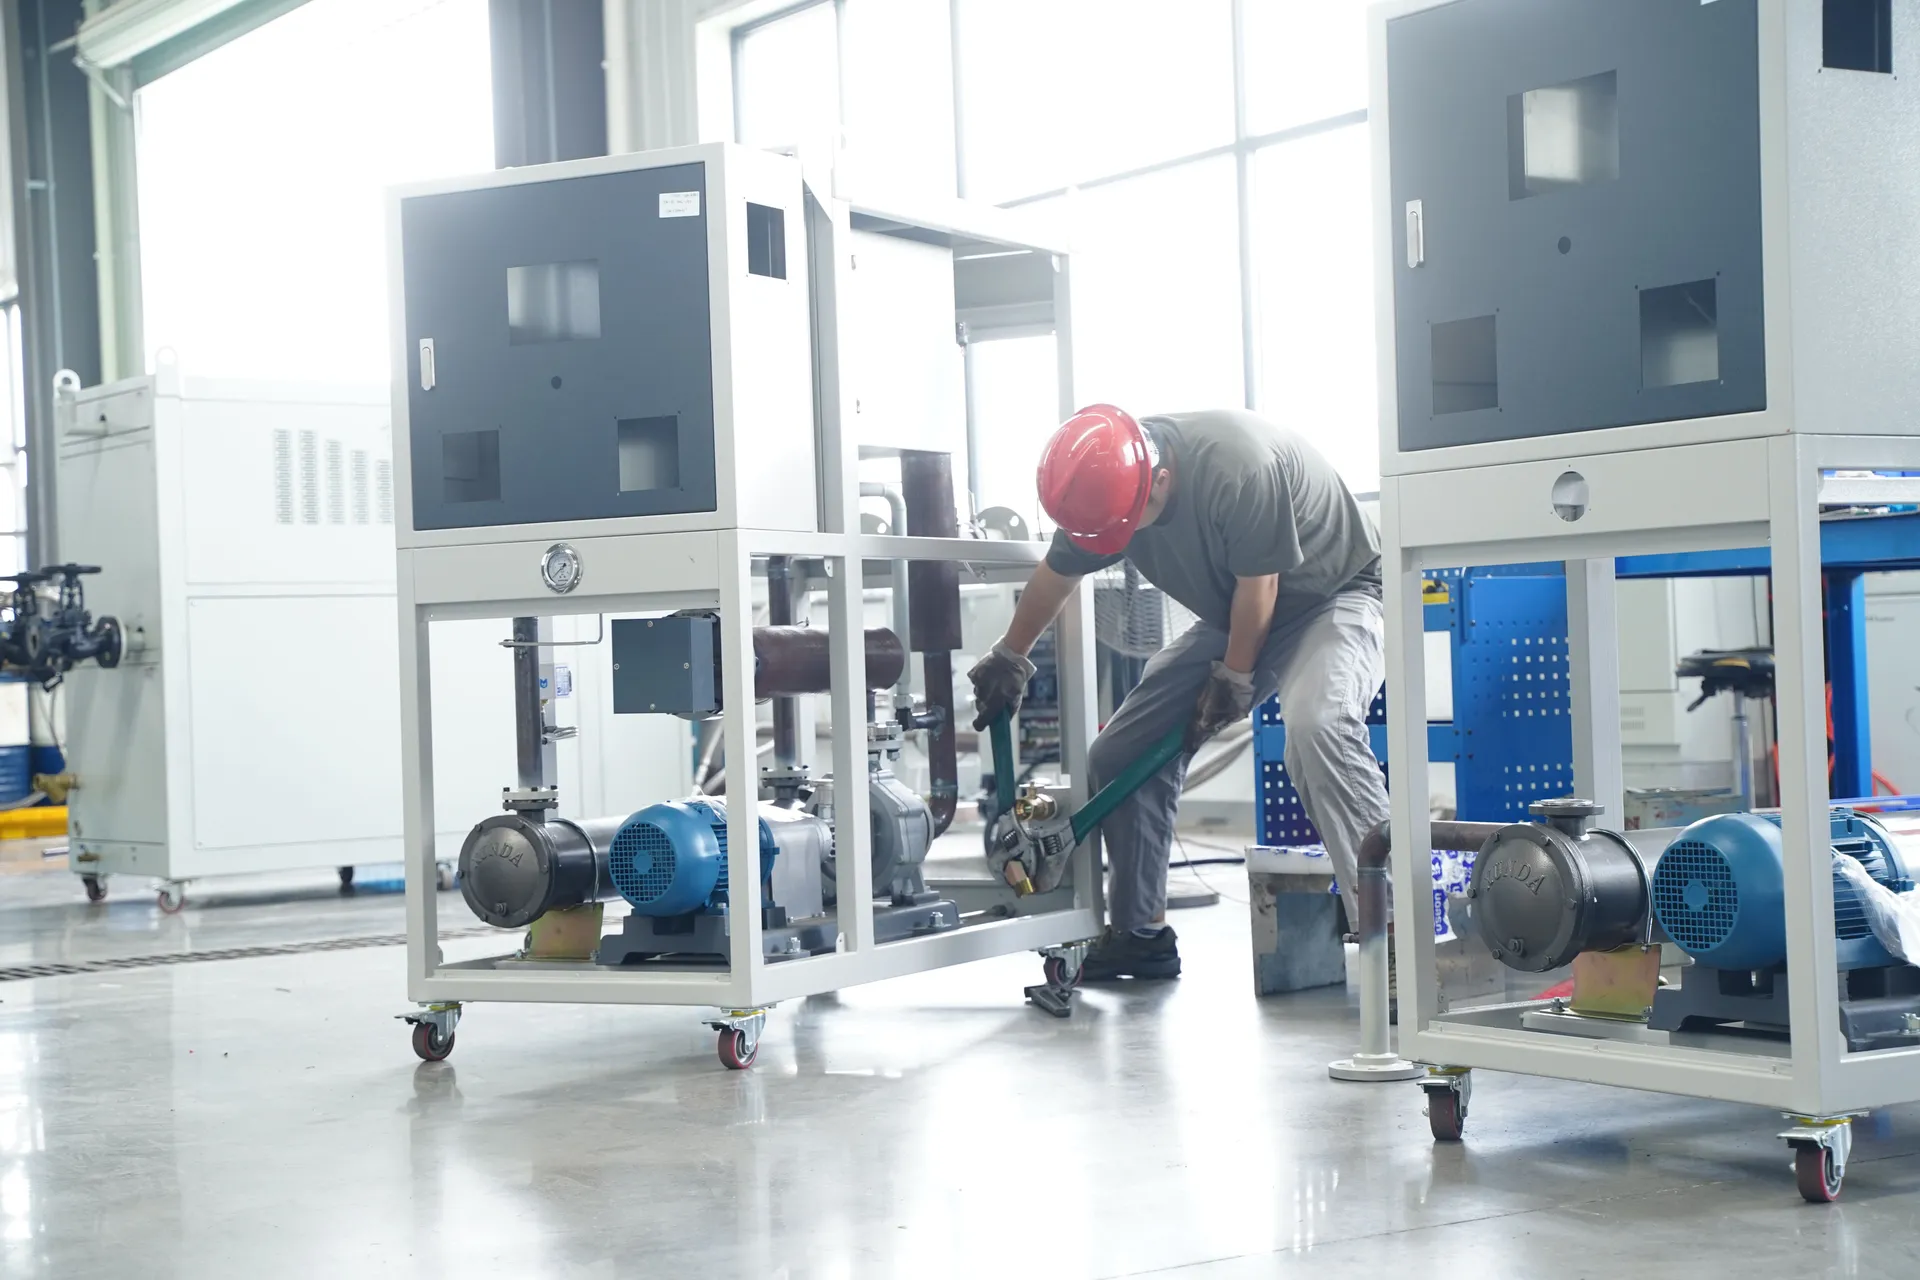
Além da extrusora: unidades de controle de temperatura, tubulações e os periféricos que compõem uma linha completa. A soldagem segue procedimentos qualificados e é feita por soldadores certificados; a radiografia e o ensaio por líquido penetrante das soldas são feitos por um laboratório externo acreditado.
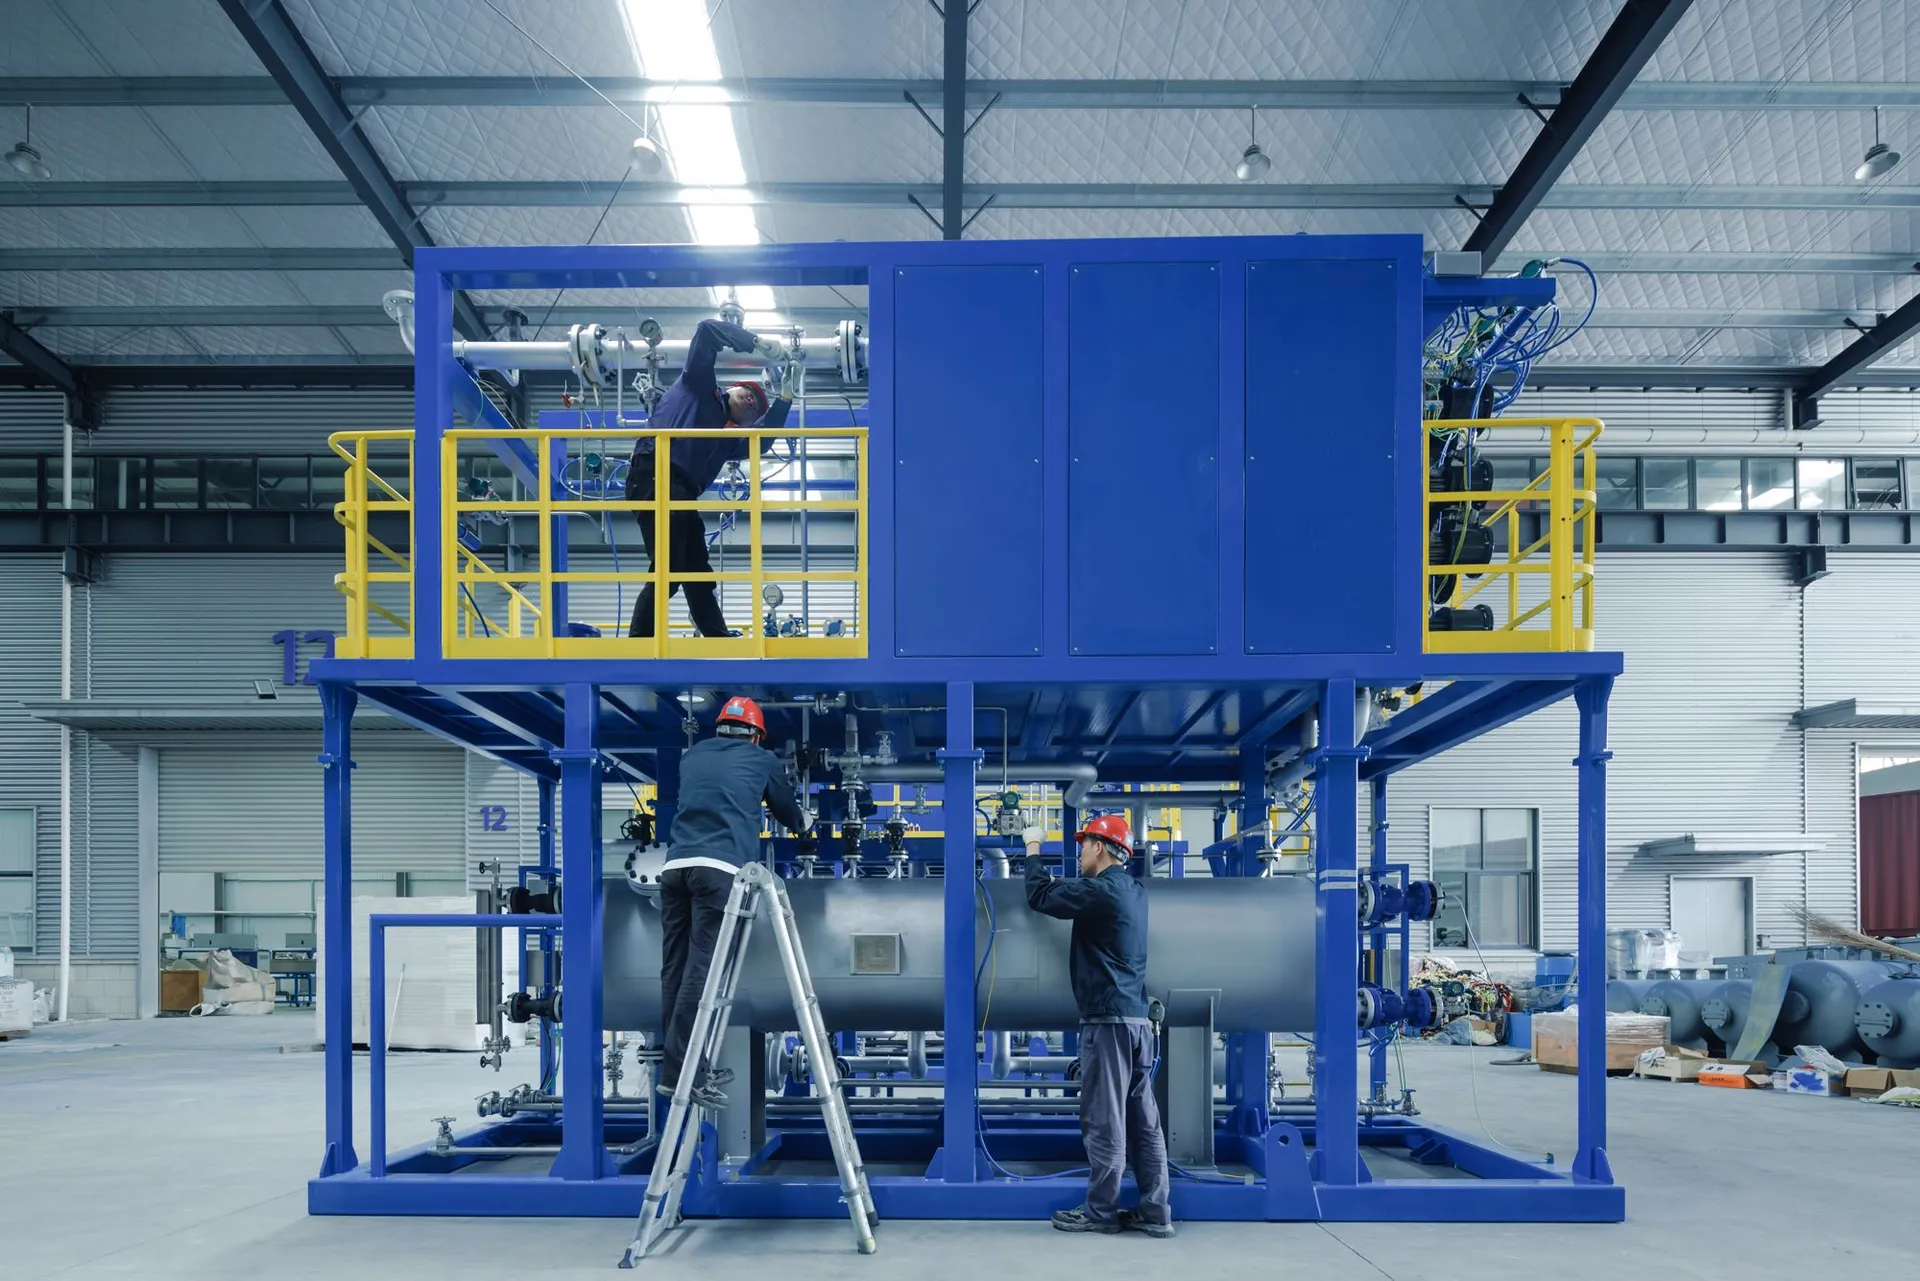
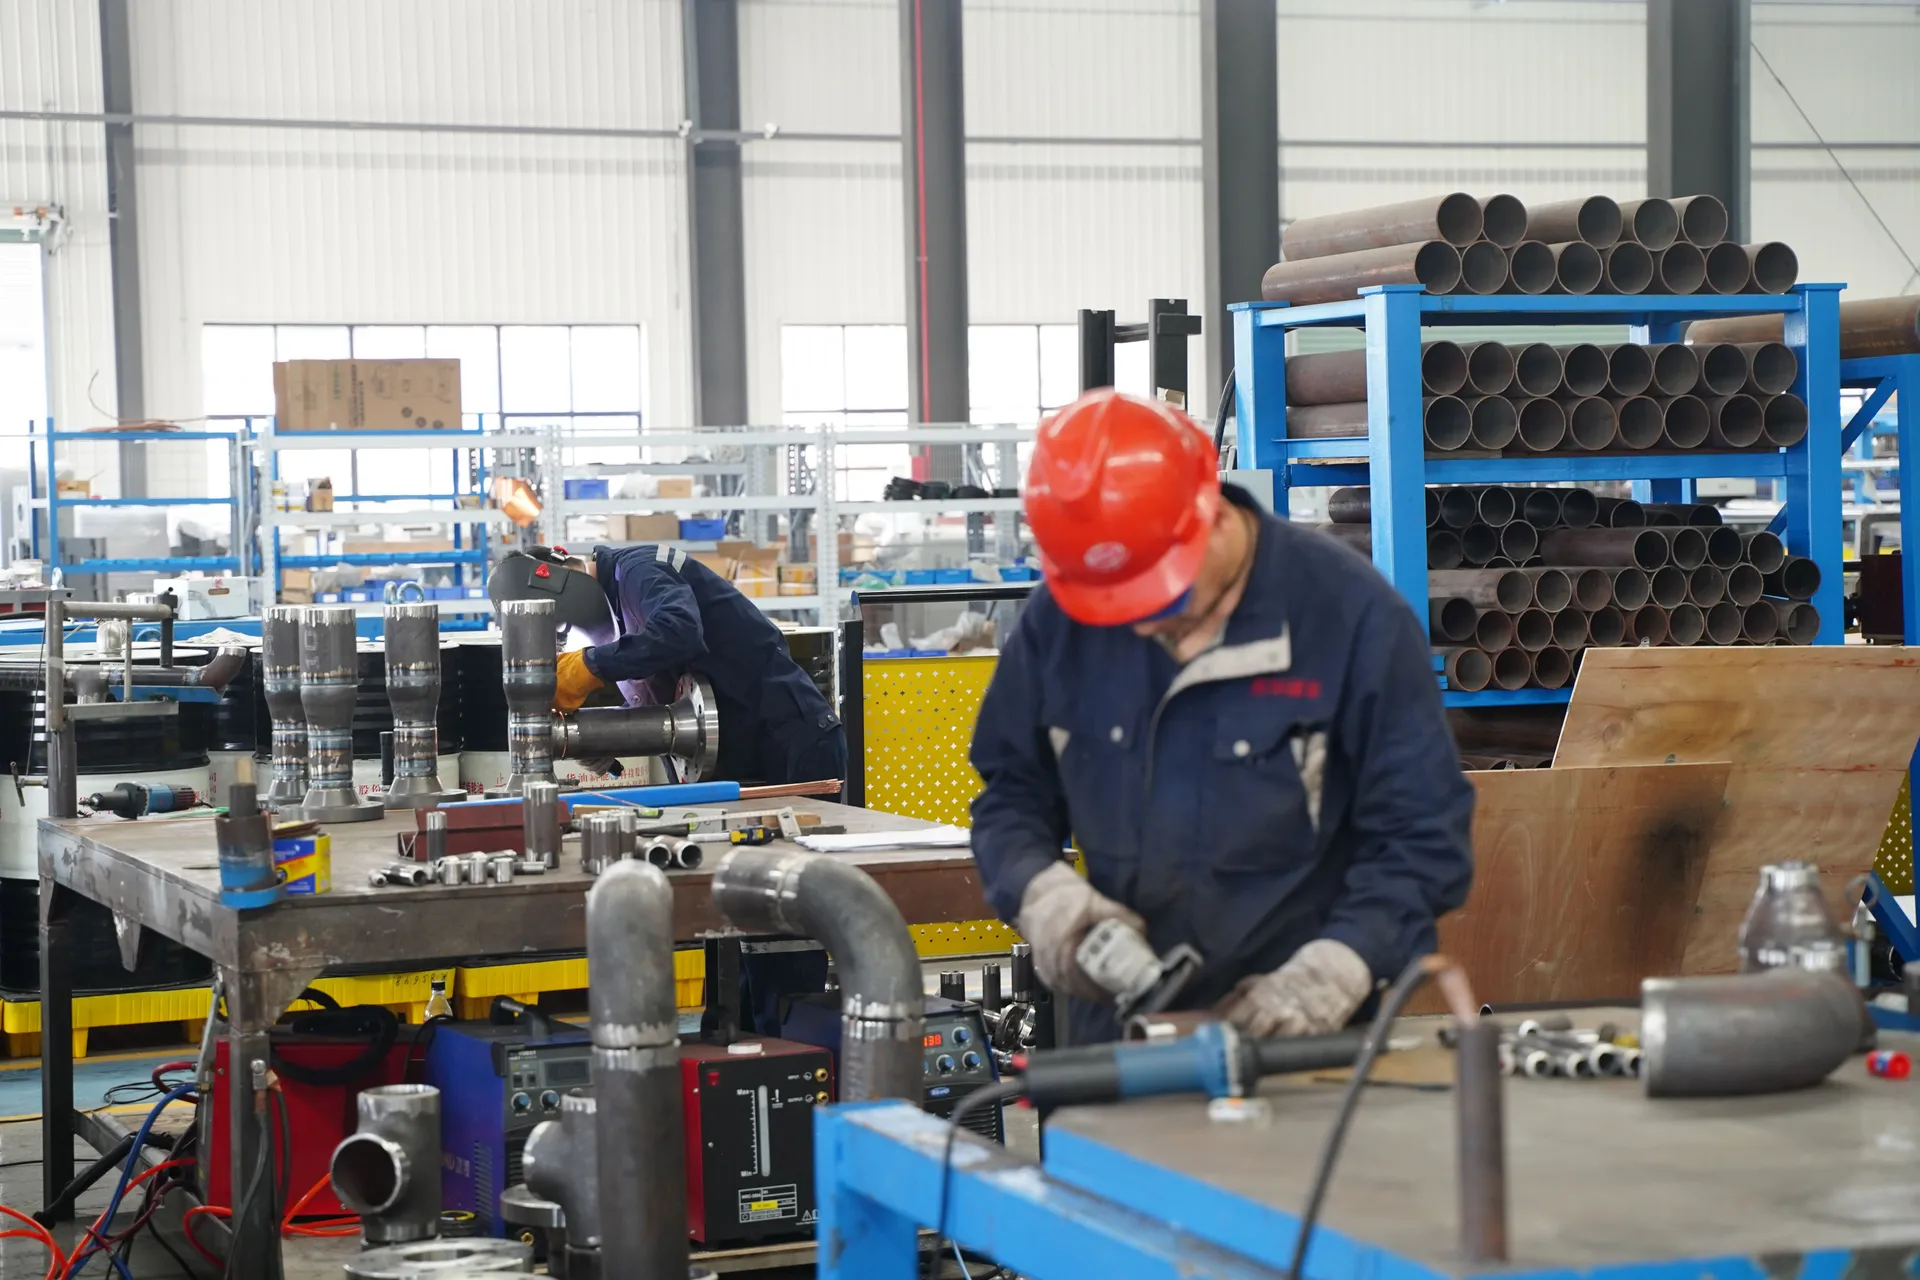
Cada peça pode ser rastreada
- CilindrosCom número de série
- Elementos de roscaMarcados a laser com material e tipo
- Caixas de engrenagensCarimbadas após a aprovação na inspeção
- Motores e acionamentosNúmeros de série registrados e fotografados
Veja com os próprios olhos
Visite nossos galpões de usinagem, inspeção e montagem em Jurong, acompanhe a inspeção final da sua máquina ou traga o seu material — nossa linha de laboratório faz testes com material do cliente.
- ISO 9001:2015
- ISO 14001:2015
- ISO 45001:2018
- CE · 2006/42/CE
- Empresa de alta tecnologia