
Üretim ve kalite
Bir ekstrüderin nasıl çalışacağını vida elemanları ve kovan bölümleri belirler. Bunları Jiangsu, Jurong'daki kendi atölyemizde işler ve ölçer; ardından ekstrüderi kendi montaj alanımızda monte eder ve hizalarız.
- Jurong'daki fabrika sahası
- 46.000+m²
- Tek vidalı ekstrüder vida çapı, en fazla
- Ø500mm
- Plastik ekstrüderlerin tasarımı ve üretimi
- ISO 9001
Malzeme ve ısıl işlem
Bir elemanın kullanım ömrü çelikle başlar. Çelik kalitesini işleyeceğiniz malzemeye göre seçer, sertliği belirleyen ısıl işlemi tanımlarız.
Sonraki · Talaşlı imalat- Dövme çubukKöklü çelik üreticilerinden alınır, çelikhanede dövülür
- Boy kesmeAtölyemizde testere ve tel erozyonla
- Kaba işlemeSon şekle yakın tornalama ve frezeleme
- Sertleştirme6542 yüksek hız çeliği için yüksek sıcaklıkta su verme
- Menevişleme × 3Üç yüksek sıcaklık çevrimi iç gerilimleri giderir
Isıl işlem, belirlediğimiz şartnameye göre uzman bir iş ortağı tarafından yapılır.
| Çelik kalitesi | Tip | Tipik kullanım |
|---|---|---|
| W6Mo5Cr4V2 (6542) | Yüksek hız çeliği | Genel plastik işleme için yüksek sertlik ve aşınma direnci |
| Cr12MoV | Alaşımlı takım çeliği | Genel plastik işleme için aşınmaya dayanıklı elemanlar |
| WR5 · WR14 | Toz metalurjisi yüksek hız çeliği | En zorlu kullanım koşulları için homojen yapı, daha iyi aşınma direnci ve tokluk |
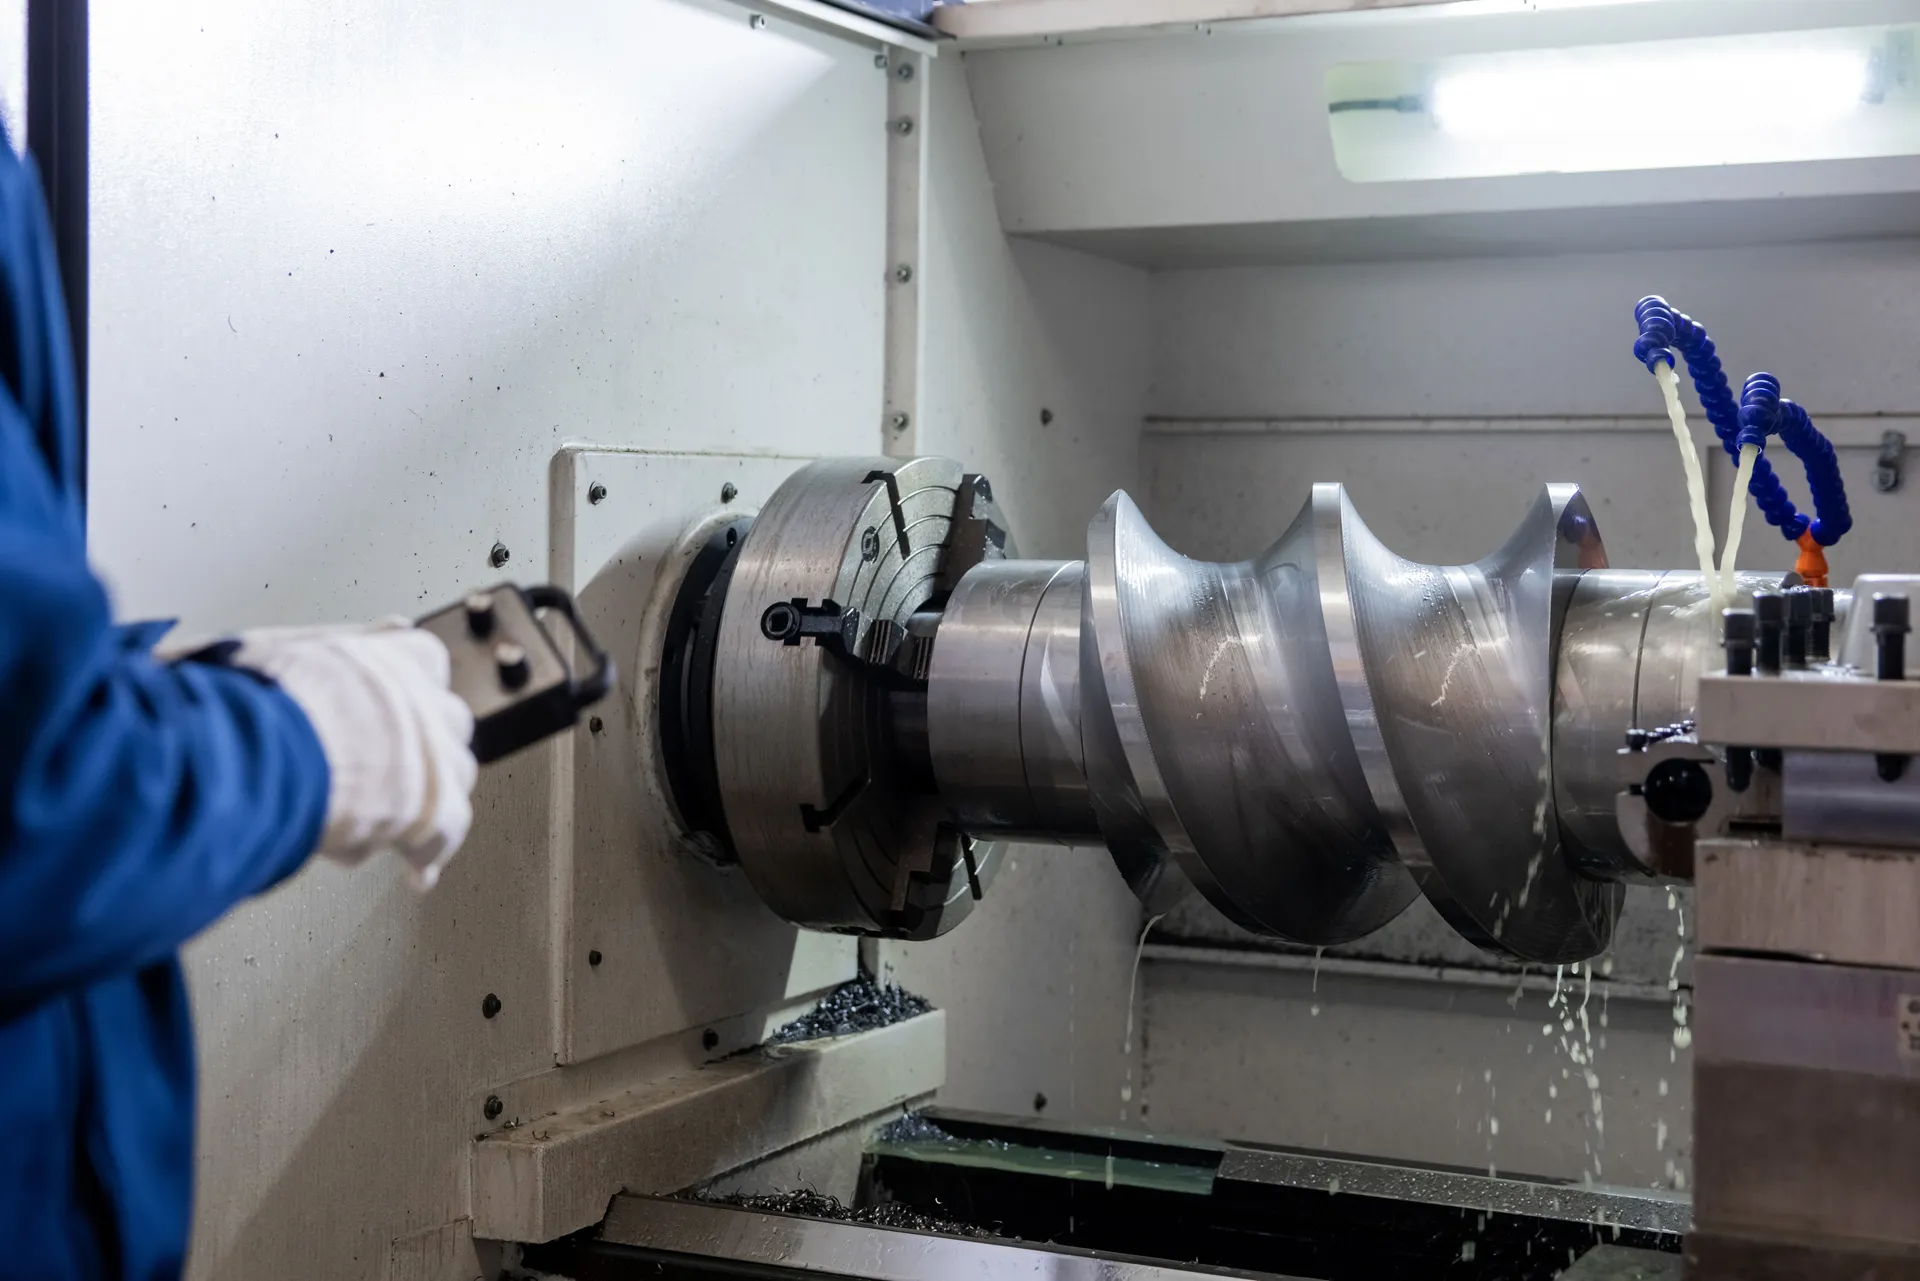
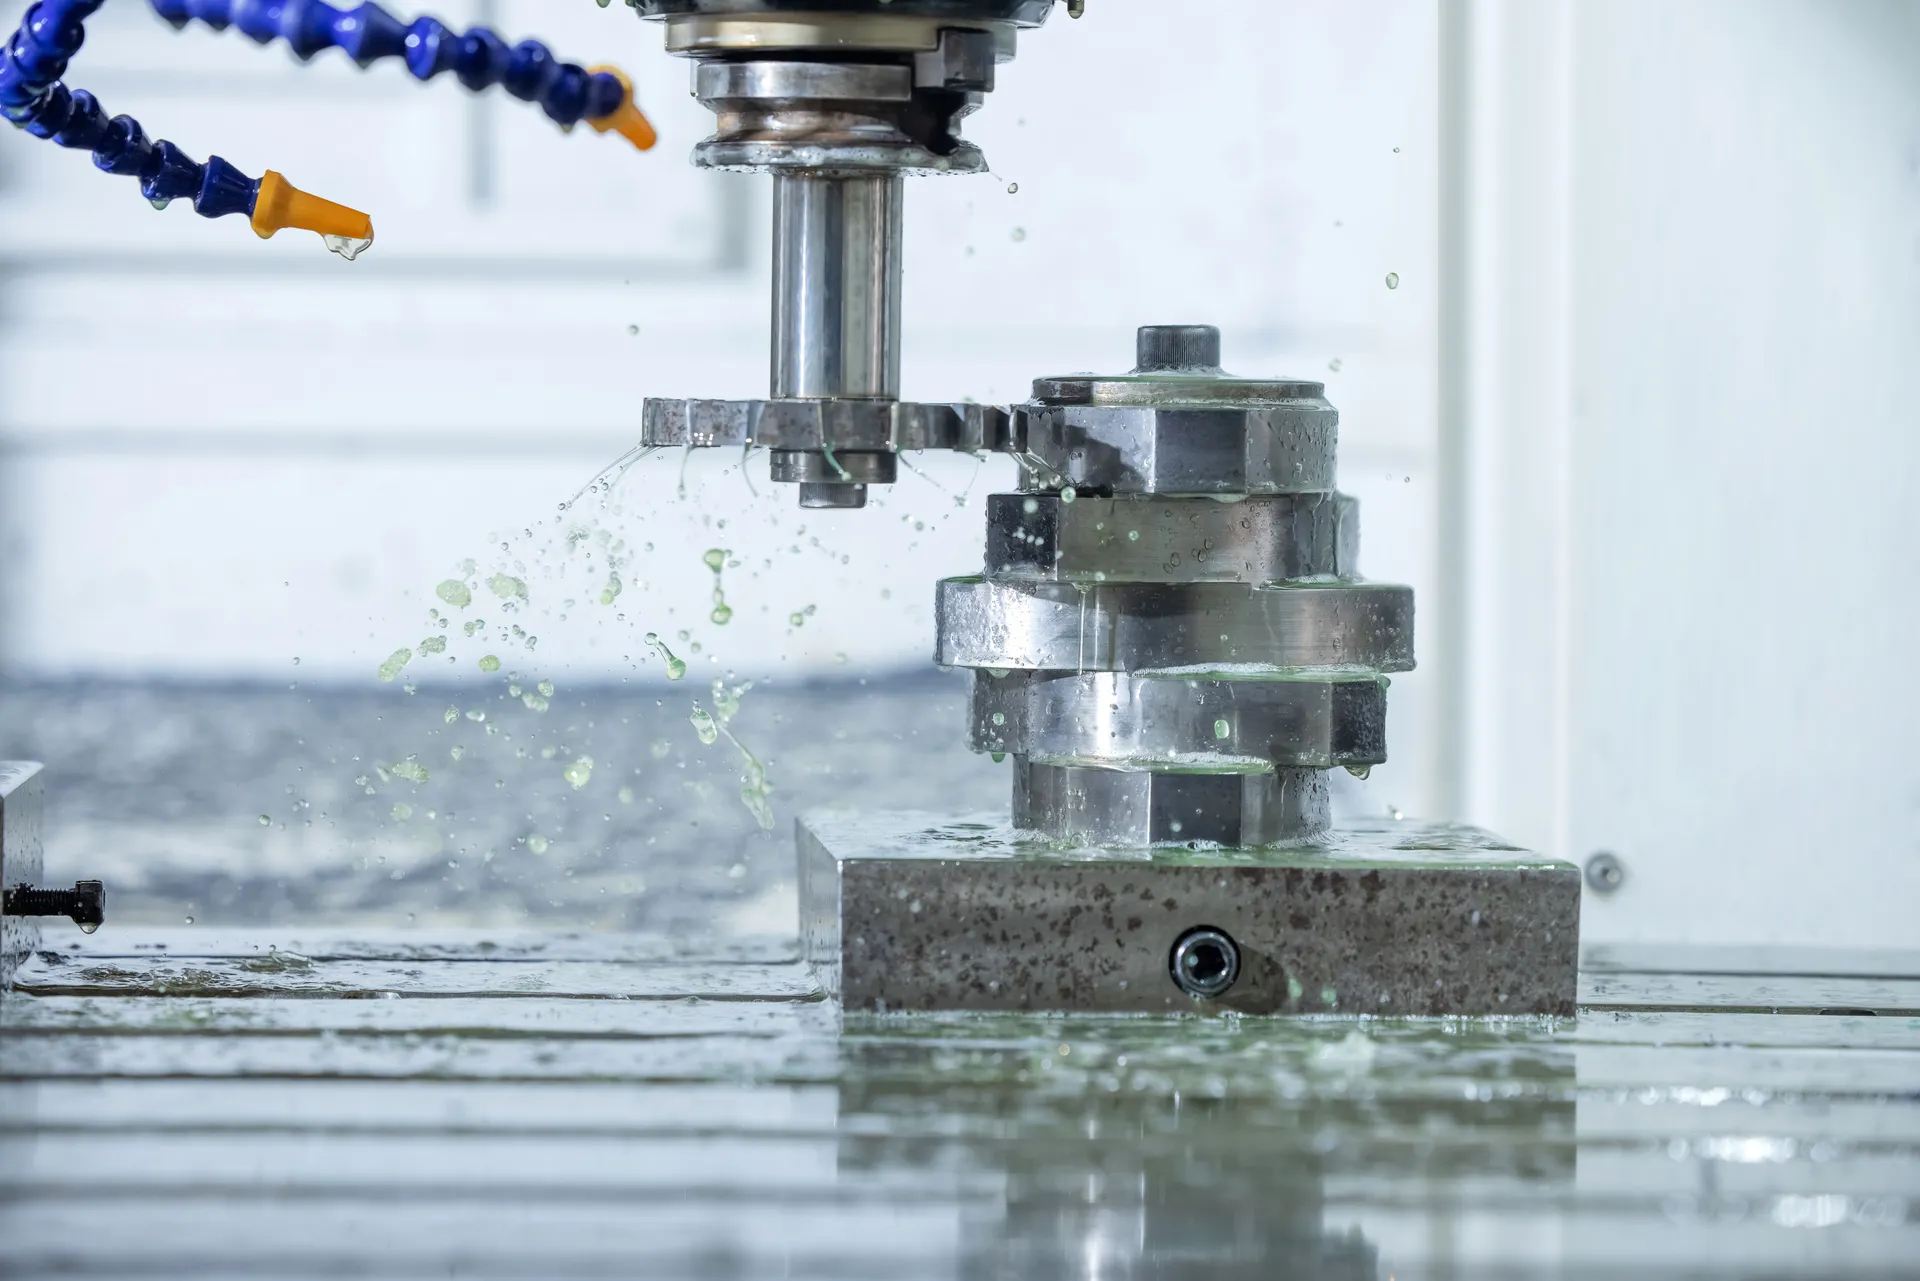
Talaşlı imalat
Vida elemanları, yoğurma blokları ve kovan bölümleri kendi torna tezgâhlarımızda ve işleme merkezlerimizde tornalanır, frezelenir ve delikleri işlenir.
Sonraki · Taşlama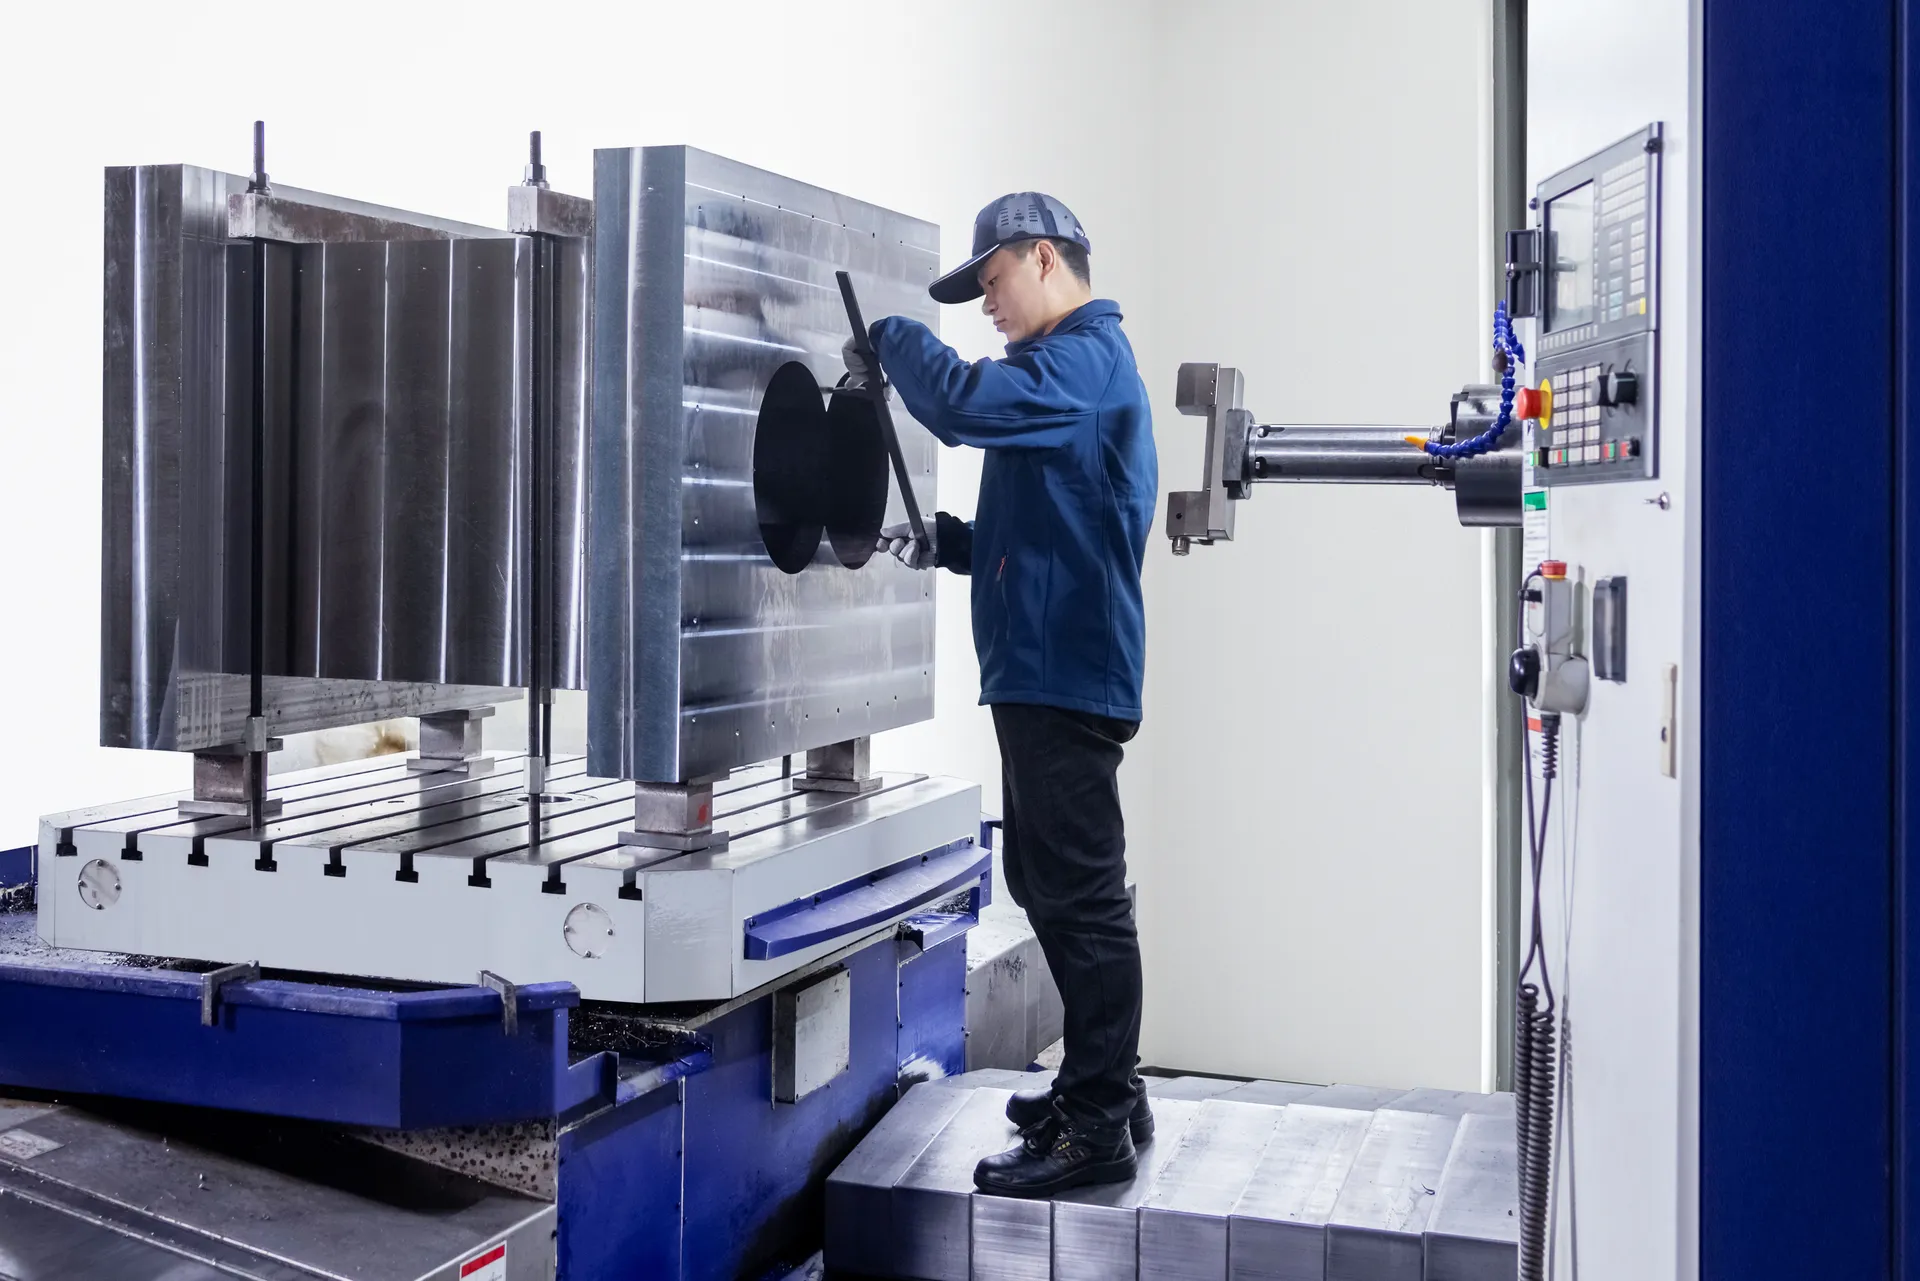
SAT360 — bugüne kadar ürettiğimiz en büyük ekstrüder
- 400.000ton/yıl
- Yıllık kapasite
Taşlama
Isıl işlemden sonra vida kanatları ve temas yüzeyleri son ölçüsüne taşlanır; böylece iki mildeki vidalar birbirini dar ve eşit bir boşlukla sıyırır.
Sonraki · Kontrol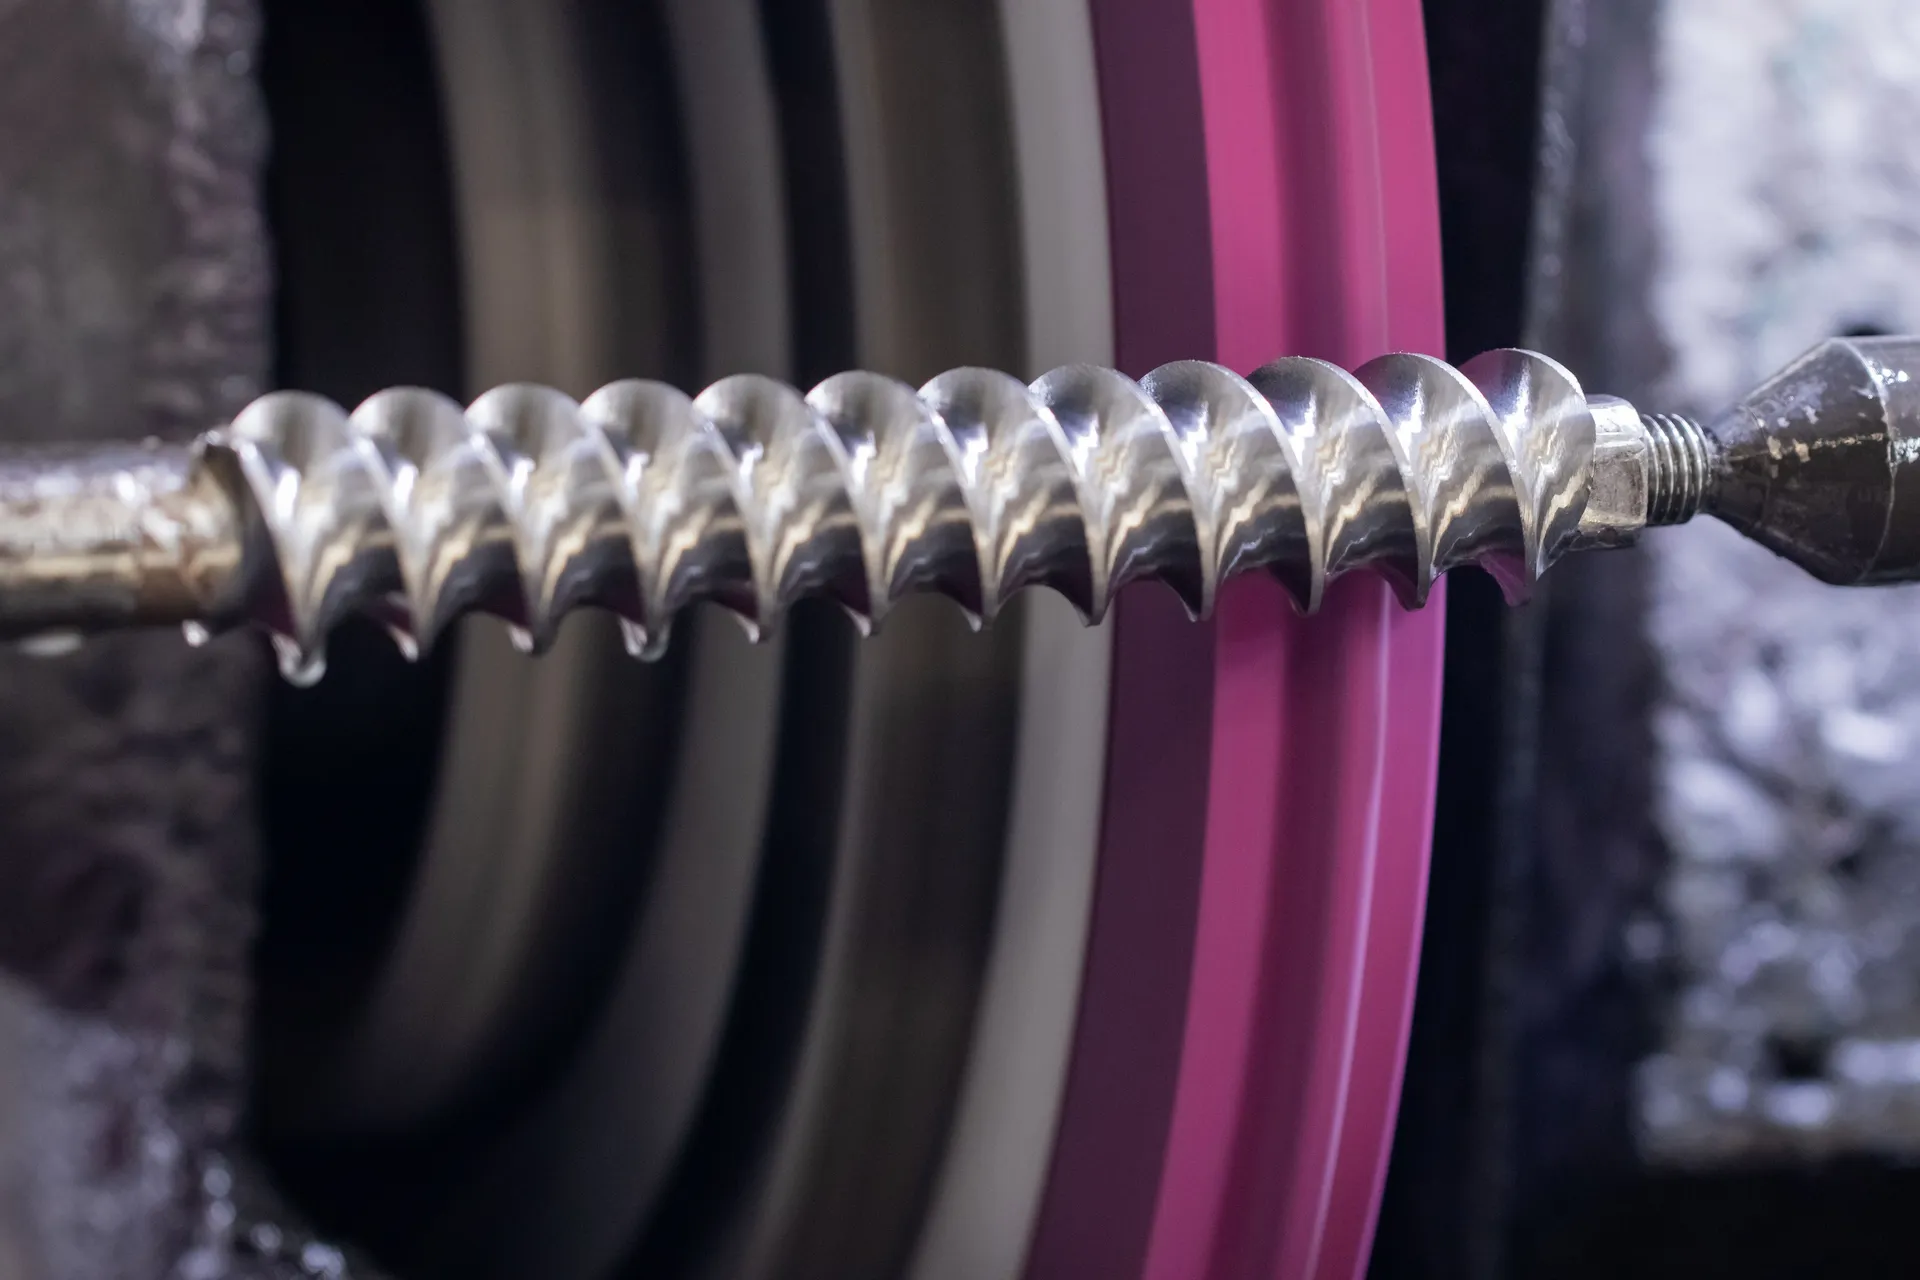
- Son profilKanatlar ve temas yüzeyleri sertleştirmeden sonra bitirilir
- Eşit boşlukİki mildeki elemanlar birbirini temiz sıyırır
- Pürüzsüz yüzeyVidaya daha az malzeme yapışır
Kontrol
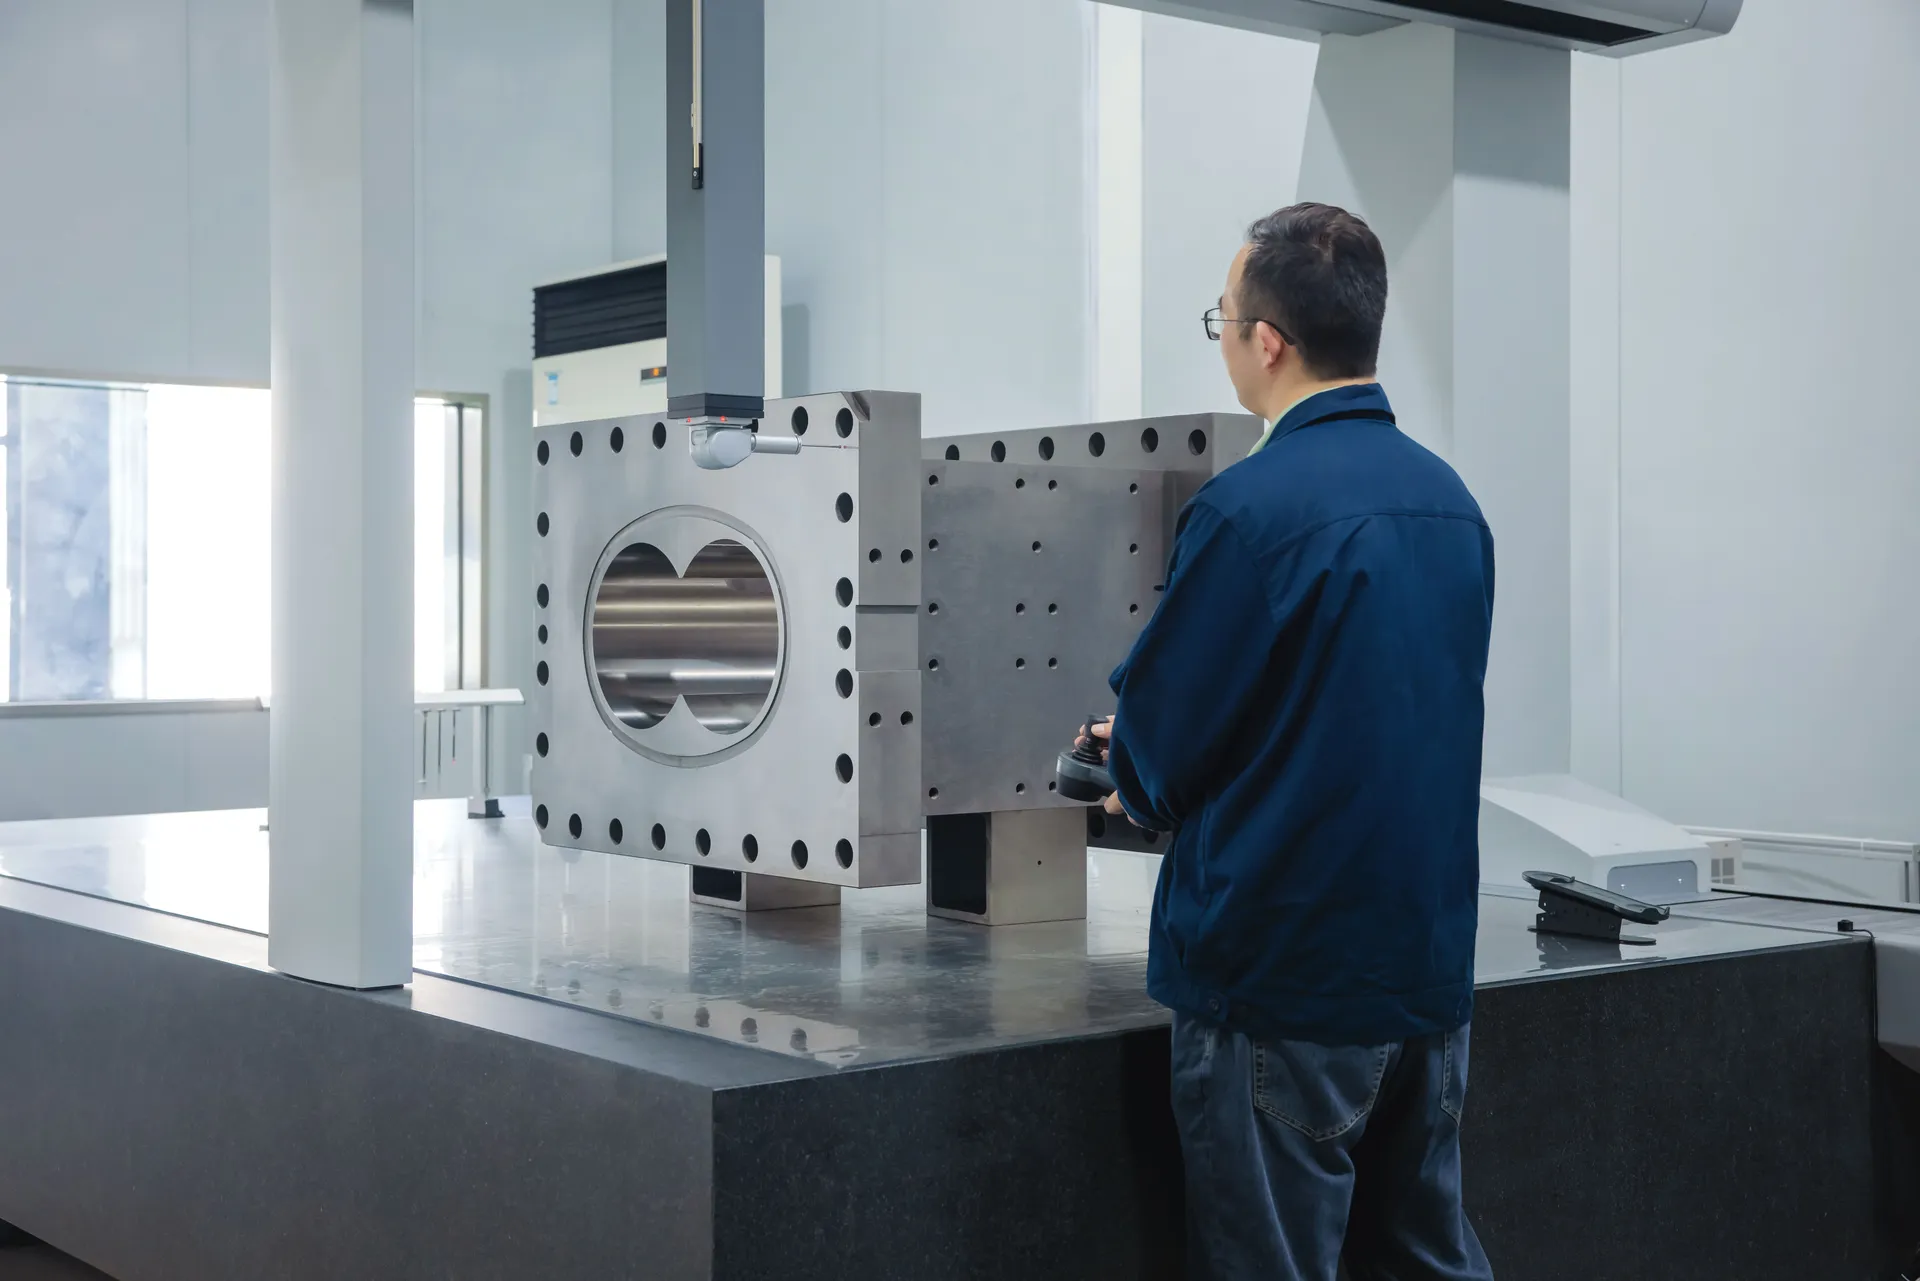
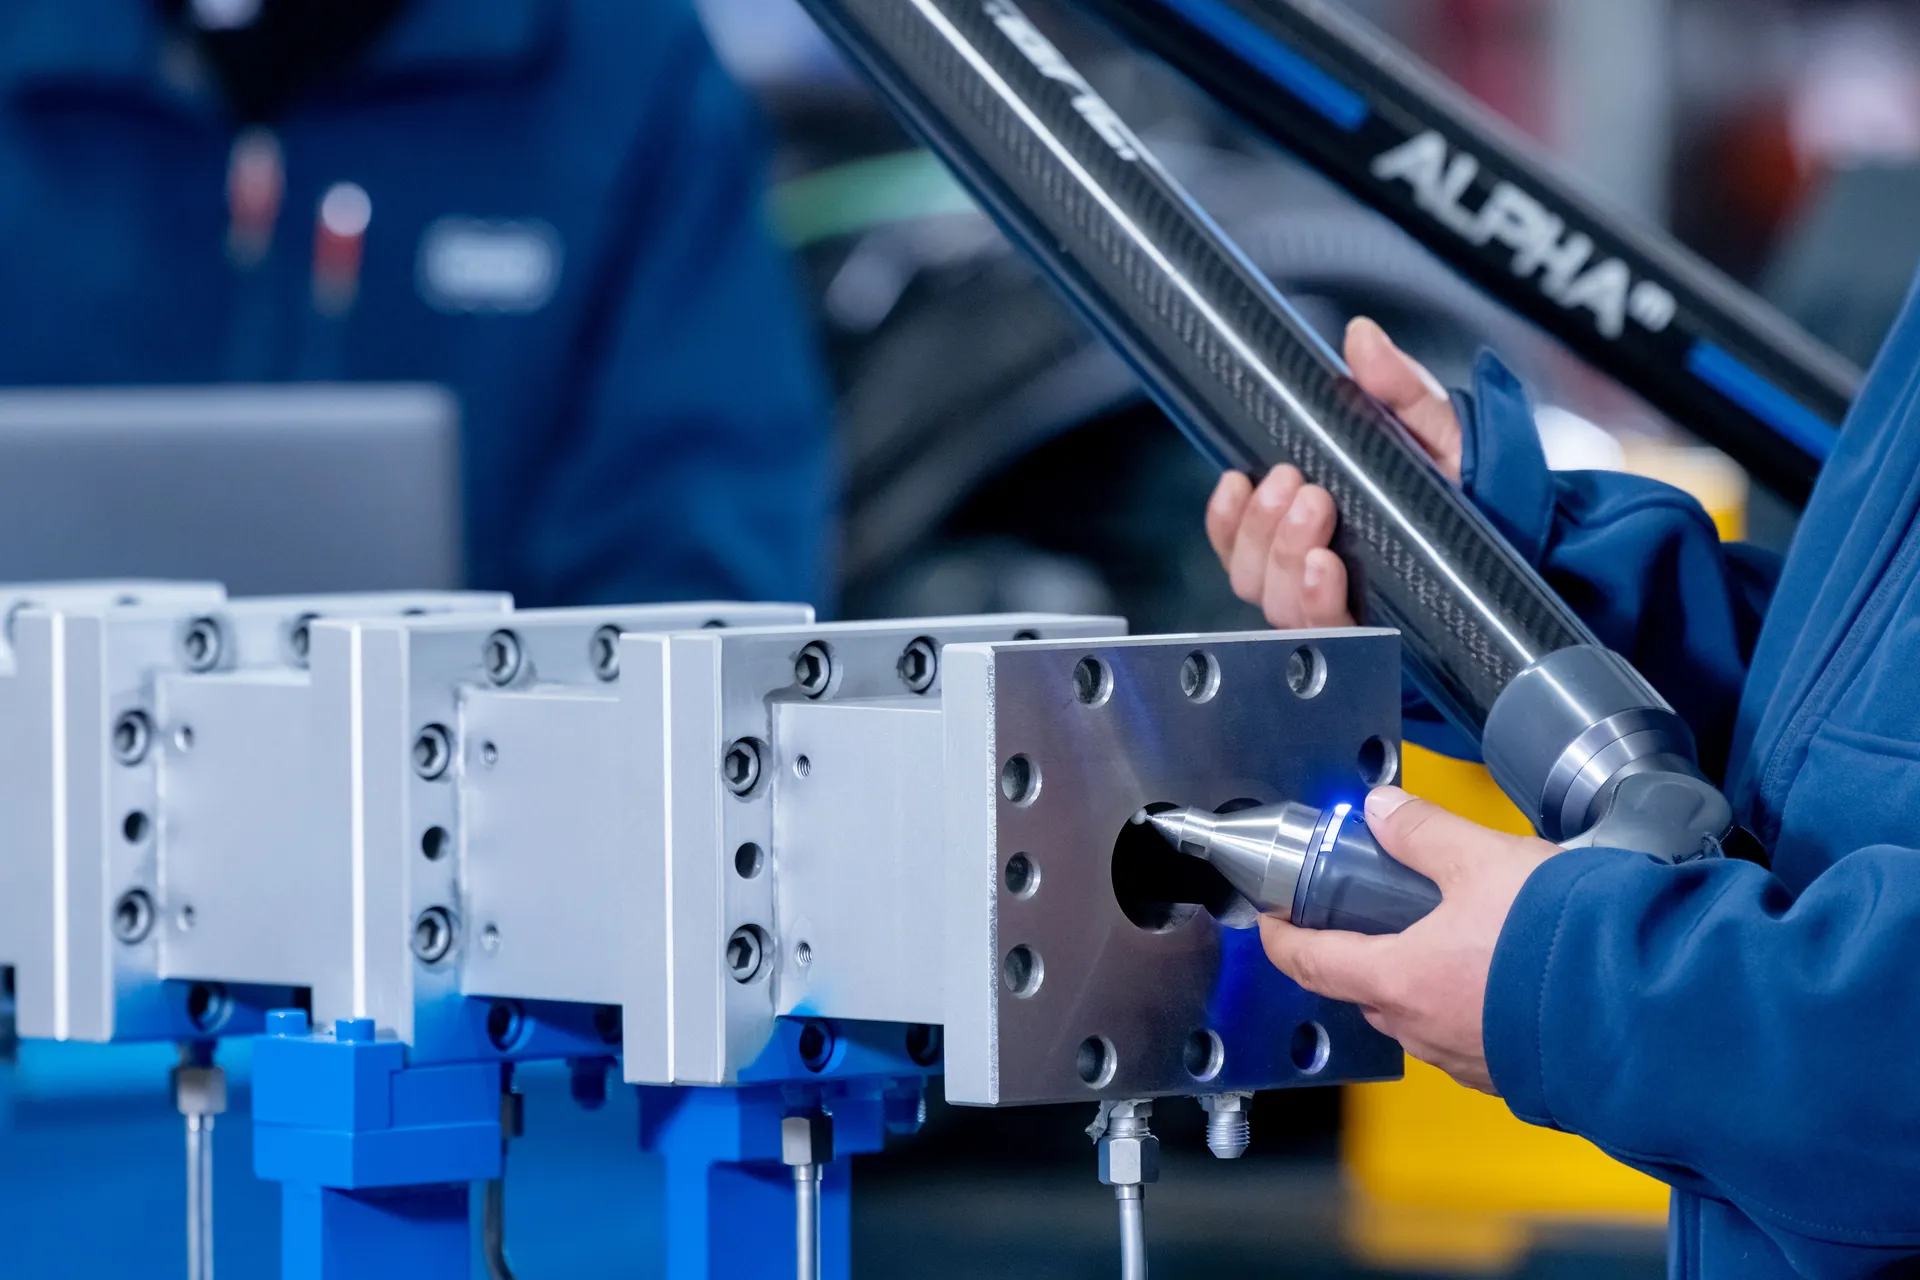
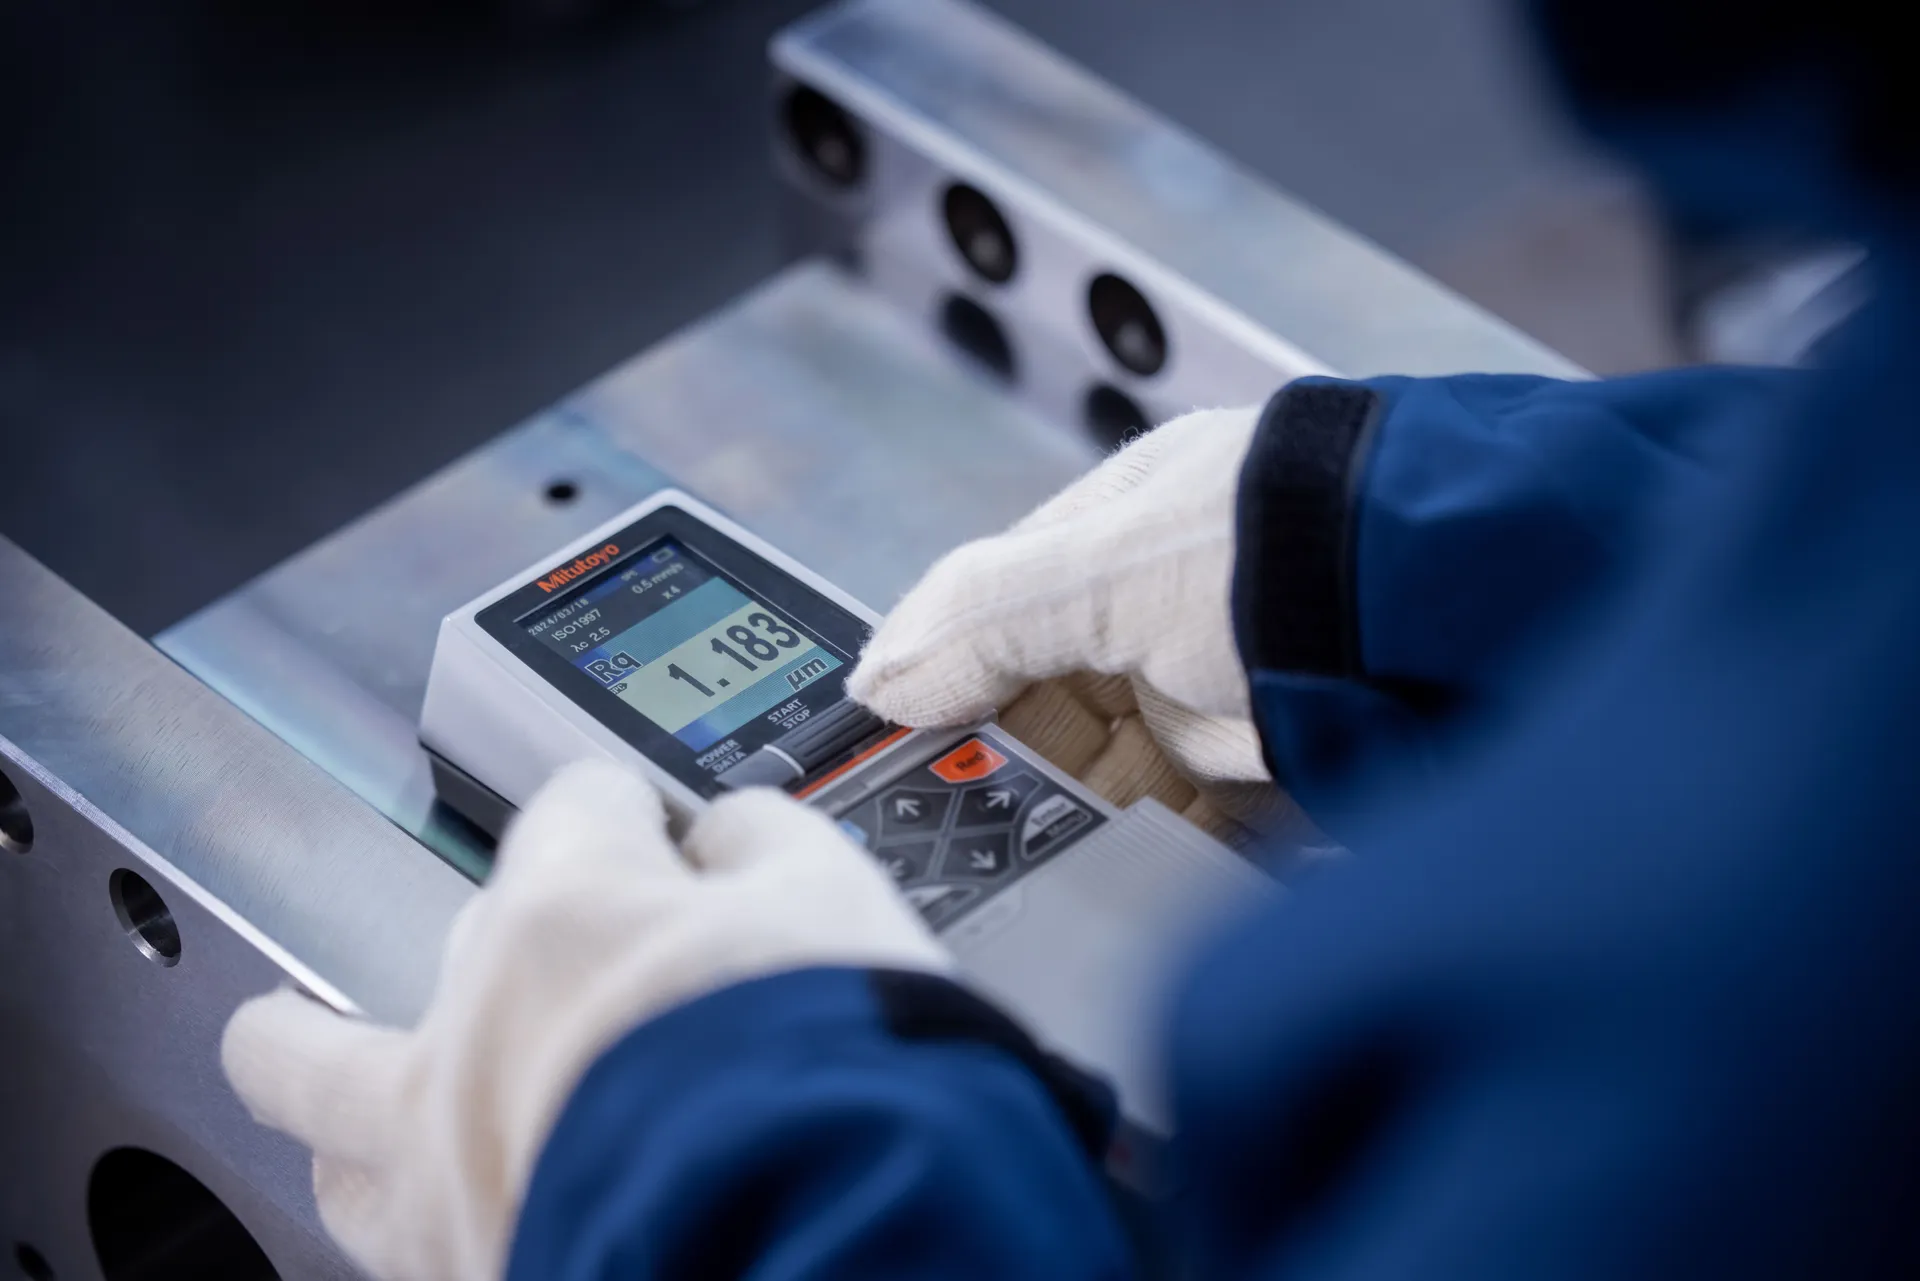
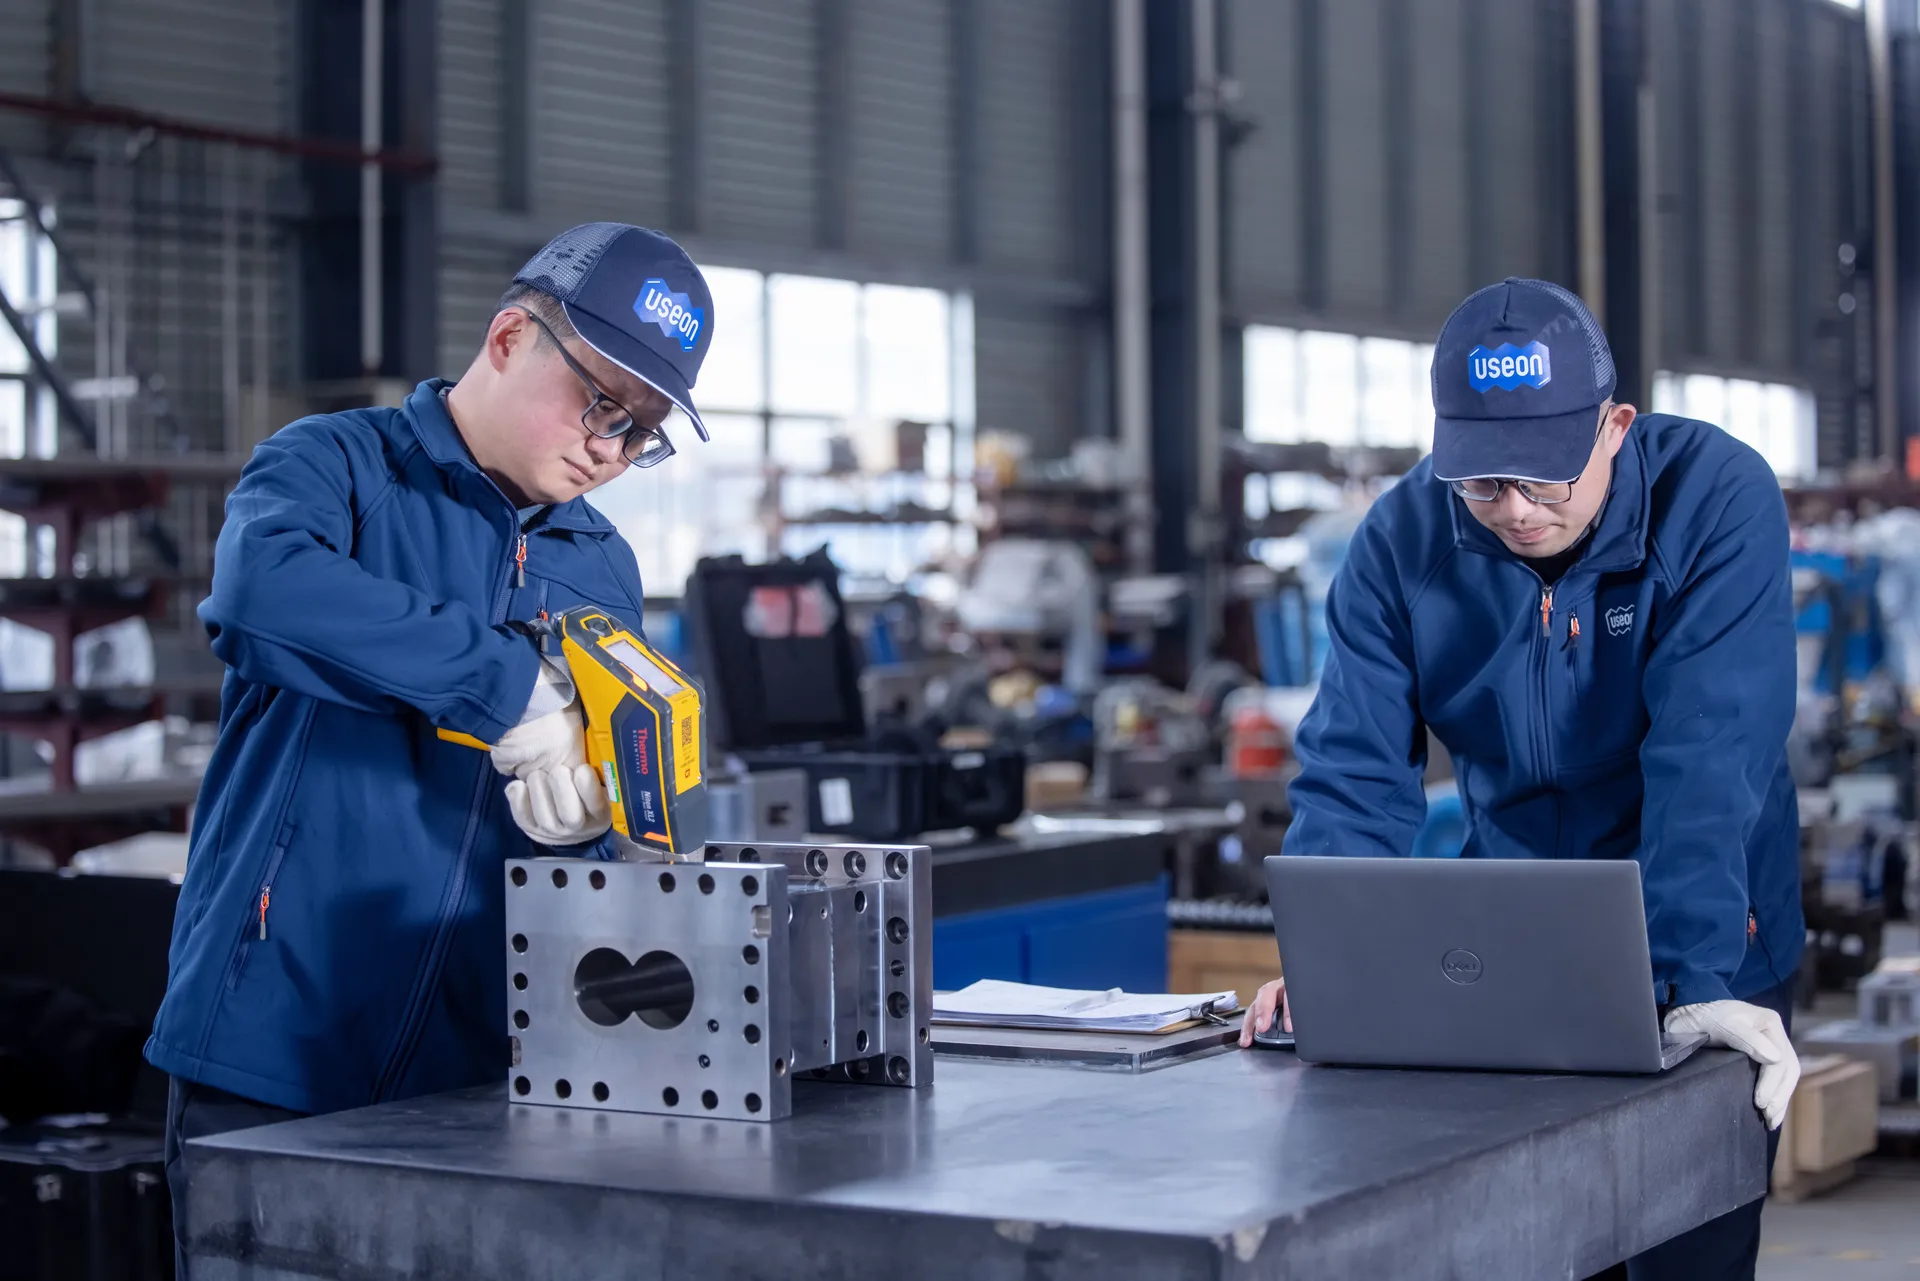
Satın alınan parçalar stoğa girmeden önce teknik resimlere göre kontrol edilir. Kovanlar, vida elemanları, miller ve dişli kutusu gövdeleri, bağımsız bir kalite departmanı tarafından kendi ölçüm odamızda yeniden ölçülür.
Sonraki · Final kontrol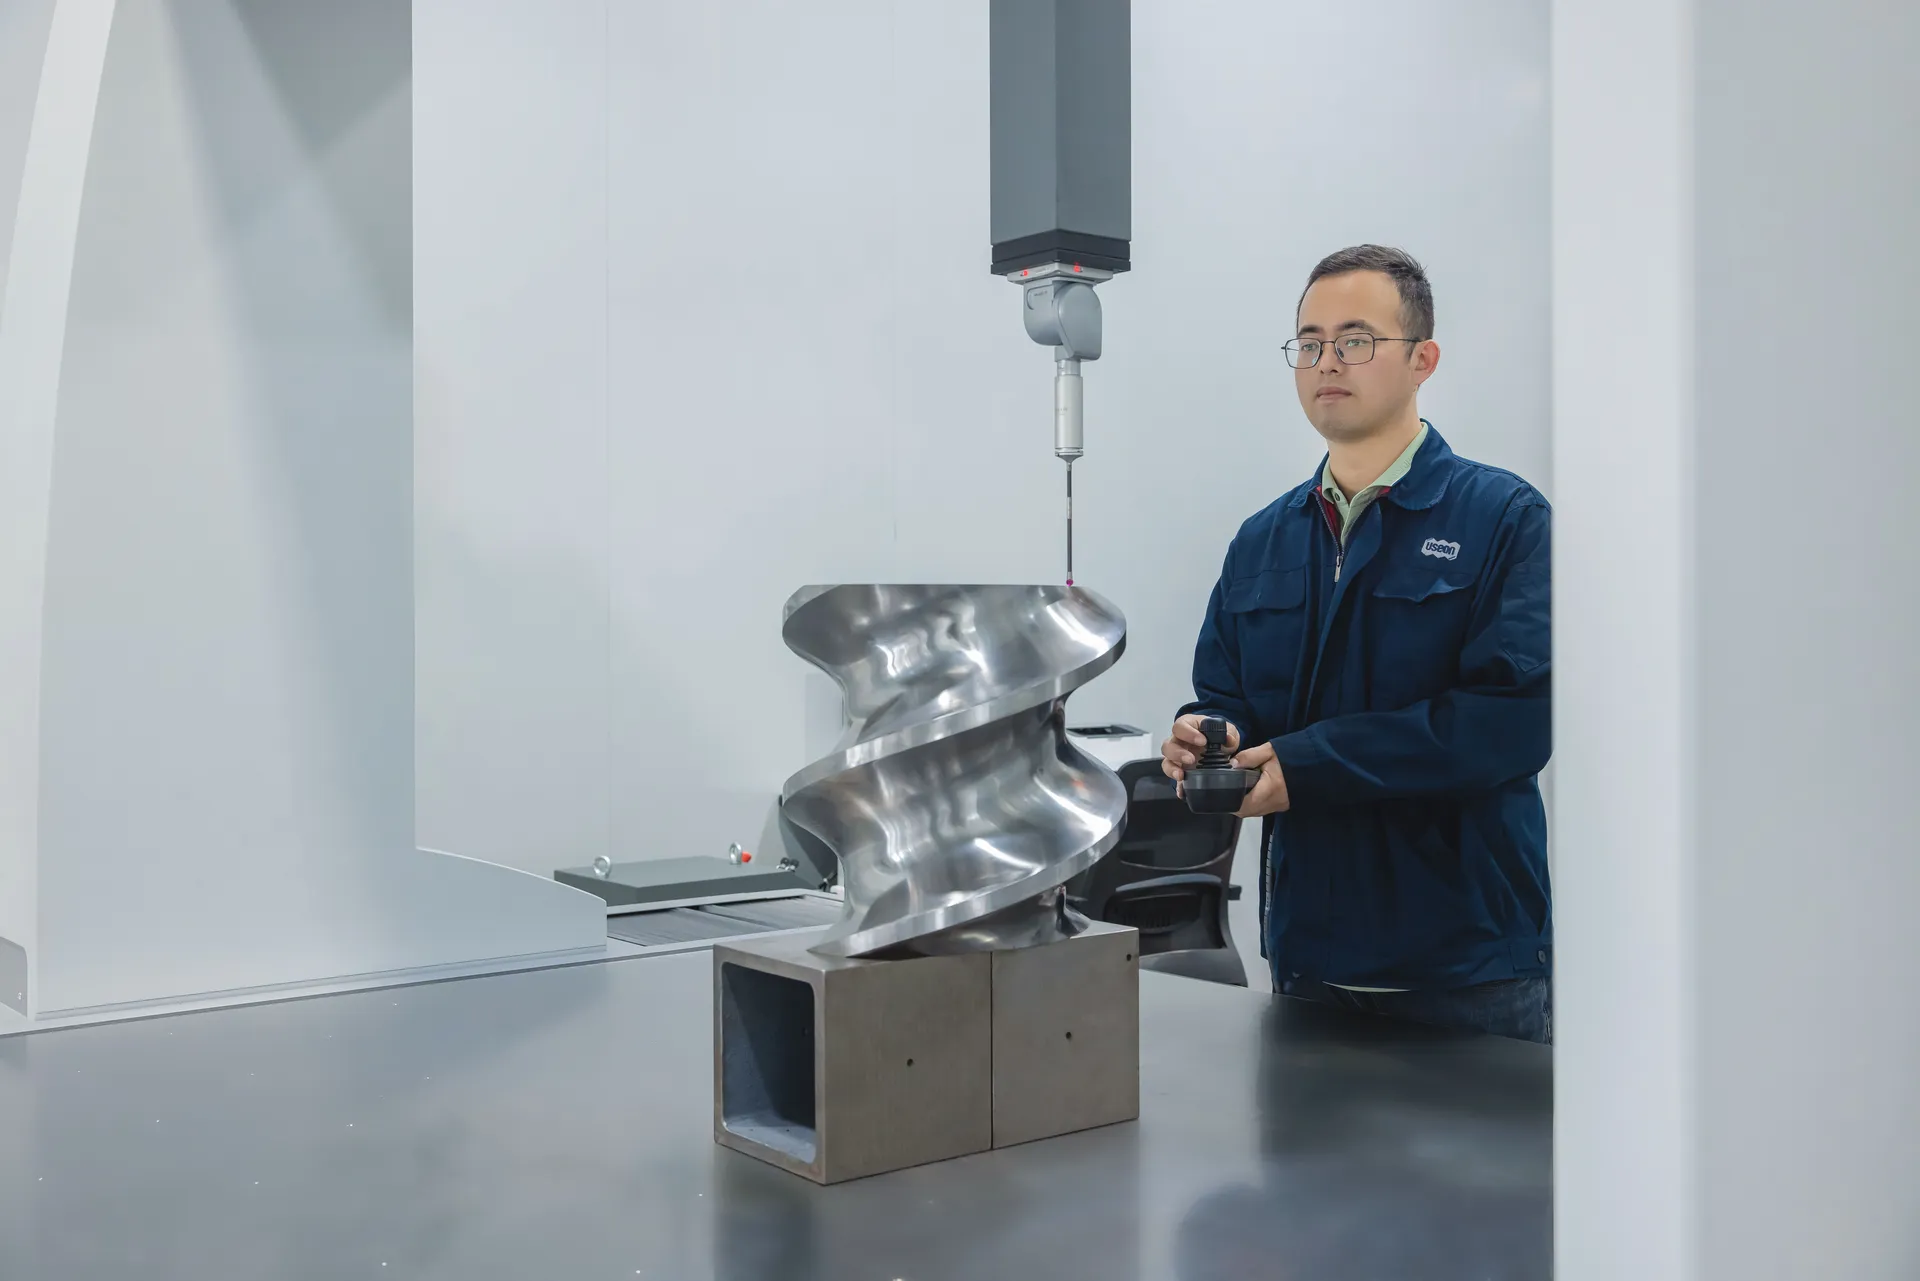
| Kontrol | Yöntem | Kapsam |
|---|---|---|
| Malzeme | El tipi XRF metal analiz cihazı; tedarikçi malzeme ve ısıl işlem raporları | Satın alınan kritik parçaların metal kalitesi |
| Boyutlar | Köprü tipi CMM, mikrometreler, delik komparatörleri, kama mili ve diş mastarları | Kovanlar (95 modelinden itibaren tüm kovanlar), vida elemanları, miller, dişli kutusu gövdeleri |
| Yüzey | Gözle kontrol, pürüzlülük ölçer | Pürüzlülük; çatlaklar ve kalıntılar |
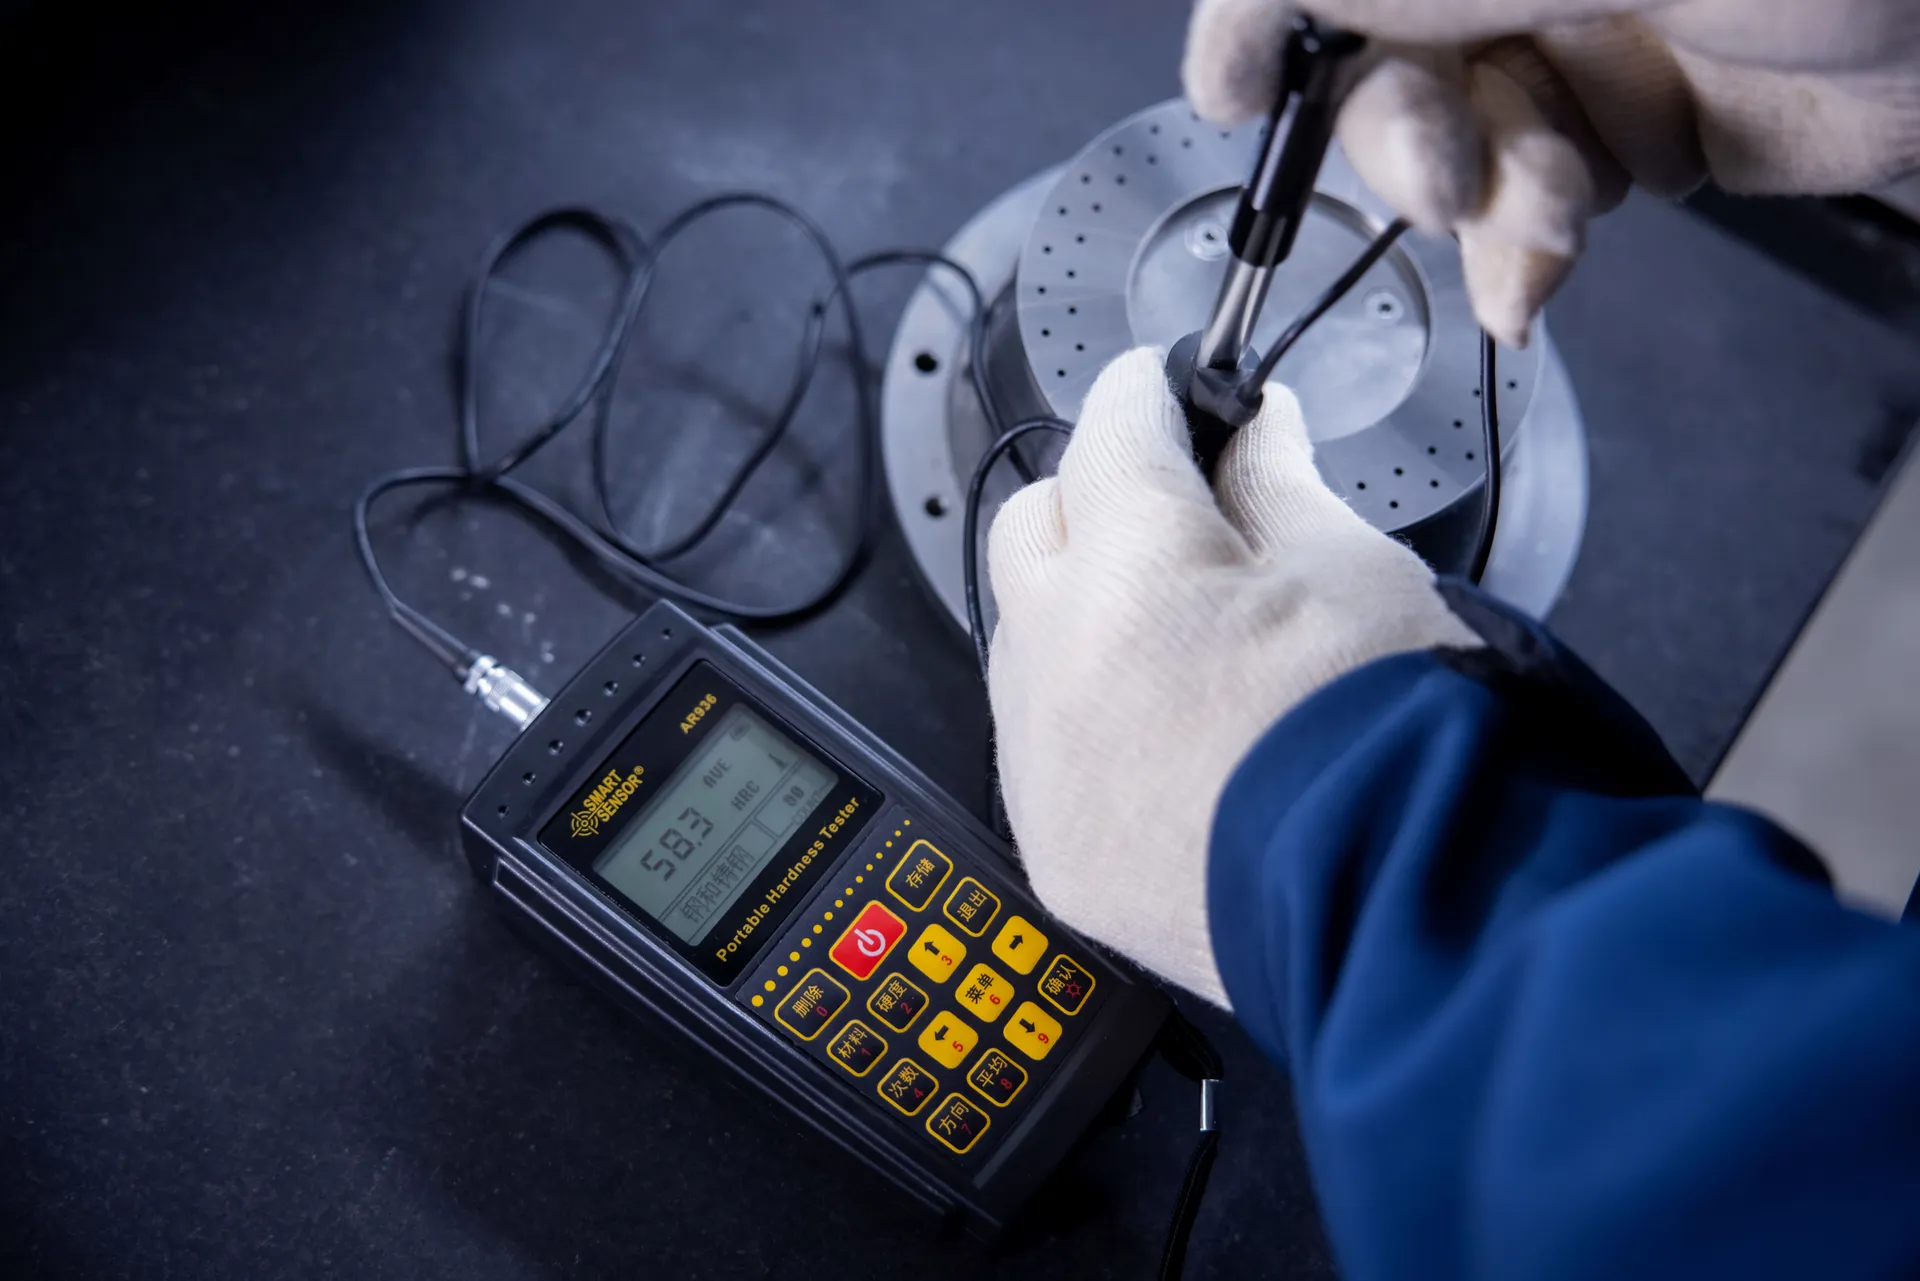
| Sertlik | Portatif sertlik ölçer | Numune alınan nitrürlenmiş vida elemanları dahil ısıl işlem görmüş parçalar |
| Basınç | Basınç testi, sızıntıya izin verilmez | Su soğutmalı kovanlar ve basınç altındaki diğer parçalar |
Her ölçüm cihazının kendi kimlik numarası vardır; cihazlar yaklaşık yılda bir kez akredite bir dış laboratuvarda, SI birimlerine izlenebilir şekilde kalibre edilir.
Montaj ve final kontrol
Tahrik, dişli kutusu ve proses bölümü montaj alanımızda bir araya gelir. Her istasyon kendi işini ve bir sonraki istasyonun işini kontrol eder; her makine sevk edilmeden önce fabrikada final kontrolden geçer.
Sonraki · Yardımcı ekipmanlar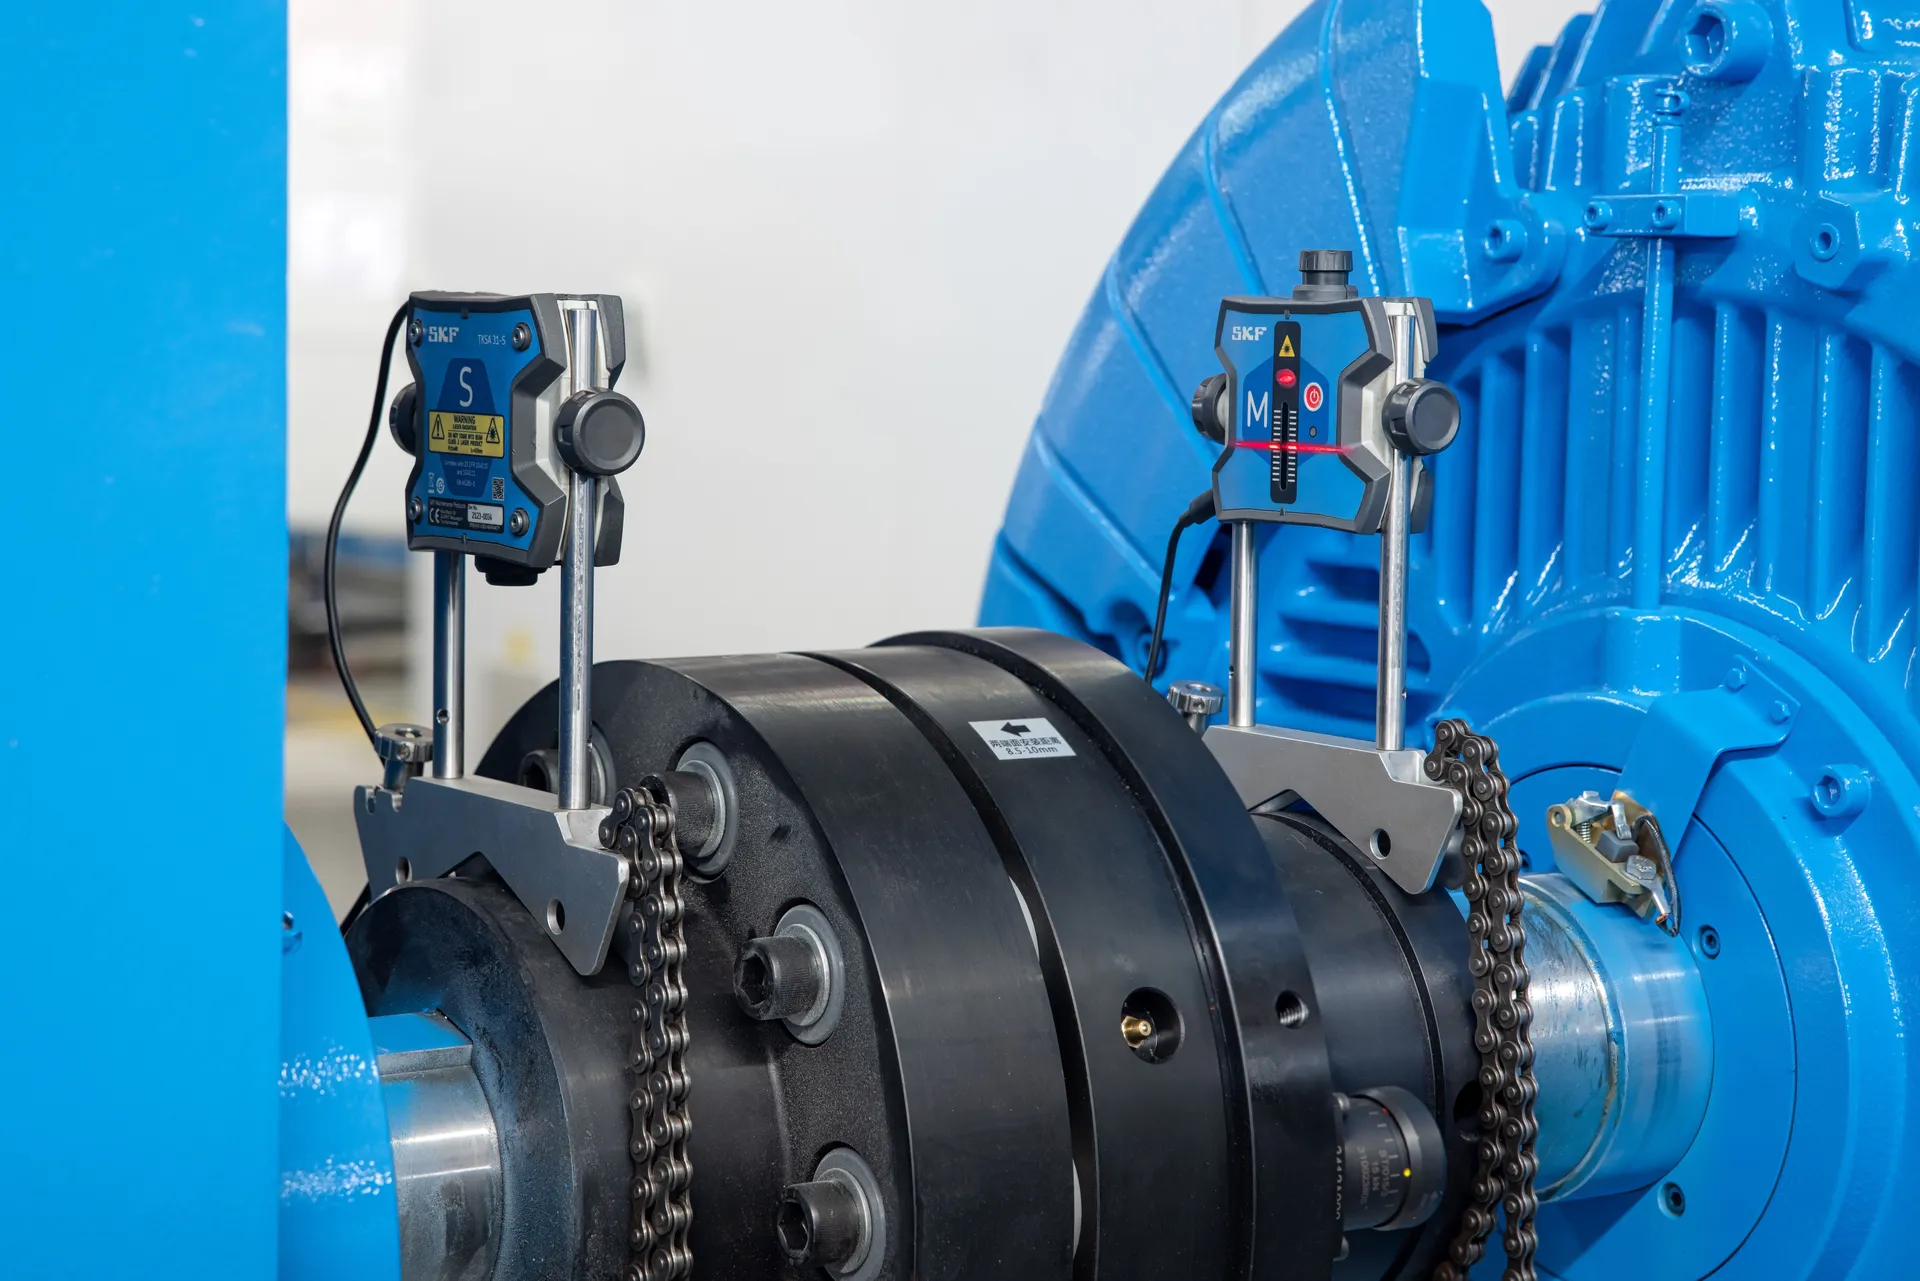
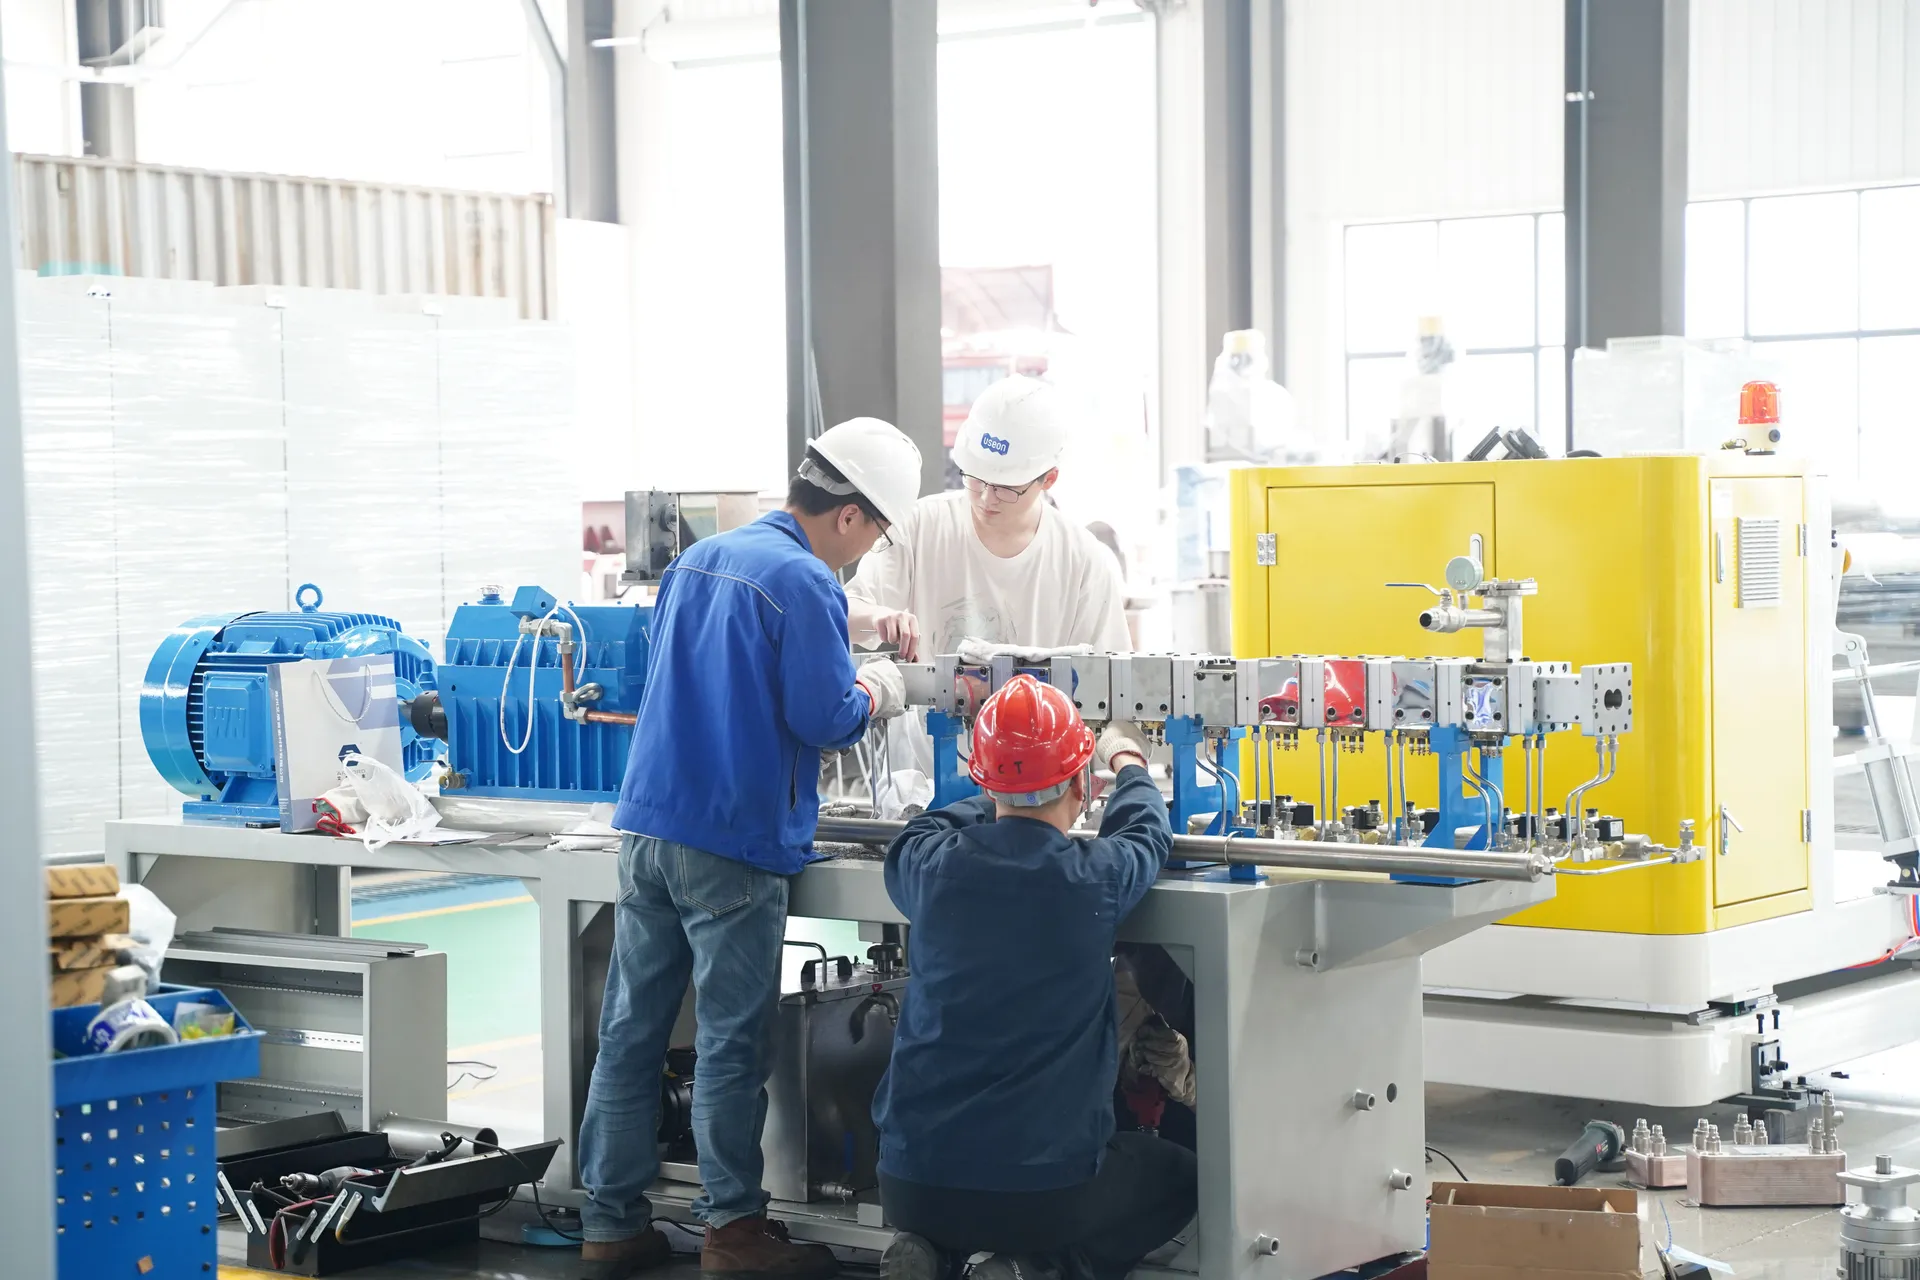
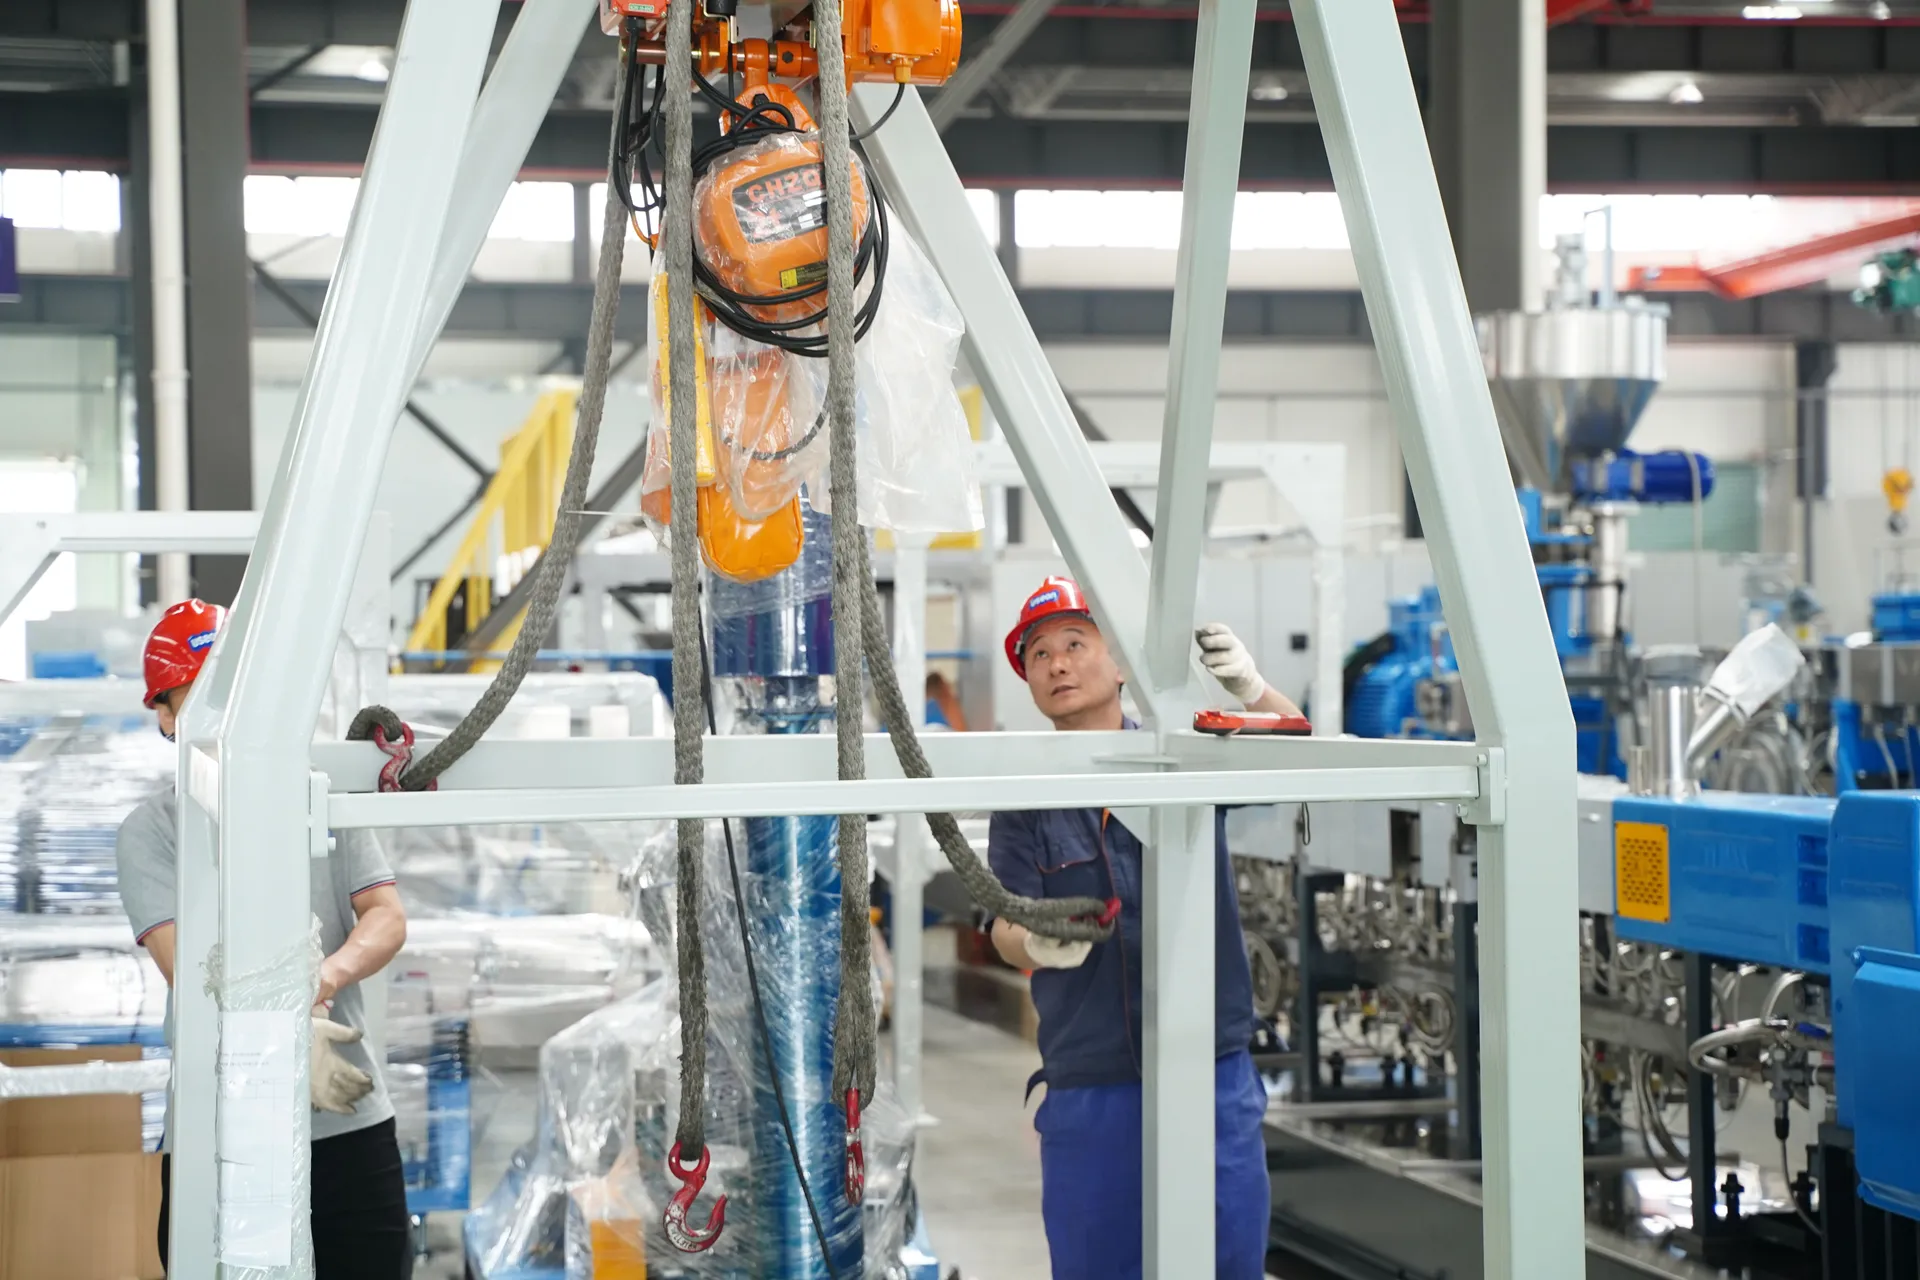
Her makinede, her seferinde
- HizalamaKaplin salgısı ve dişli kutusu–kovan eş eksenliliği ölçülür; çift vidalı montajda hassas su terazileri kullanılır
- Dişli kutusuTakılmadan önce boşta çalıştırılır ve videoya kaydedilir; diş teması final kontrolde kontrol edilir
- ElektrikDevreye alma, fonksiyon testi ve elektrik güvenliği kontrolleri
- Final kontrolSiparişinize göre kontrol edilir; isim plakası ancak kontrolü geçtikten sonra takılır
- KayıtVida ve kovan konfigürasyonu, isim plakaları, test durumu ve ambalaj fotoğraflanarak arşivlenir
Talep üzerine: Siparişte öngörülmüşse kendi malzemenizle yüksüz ve yüklü testler · ekibinizin veya üçüncü taraf bir kontrol kuruluşunun kontrole katılması · bekleme ve tanık noktaları içeren bir kontrol ve test planı.
Yardımcı ekipmanlar ve entegrasyon
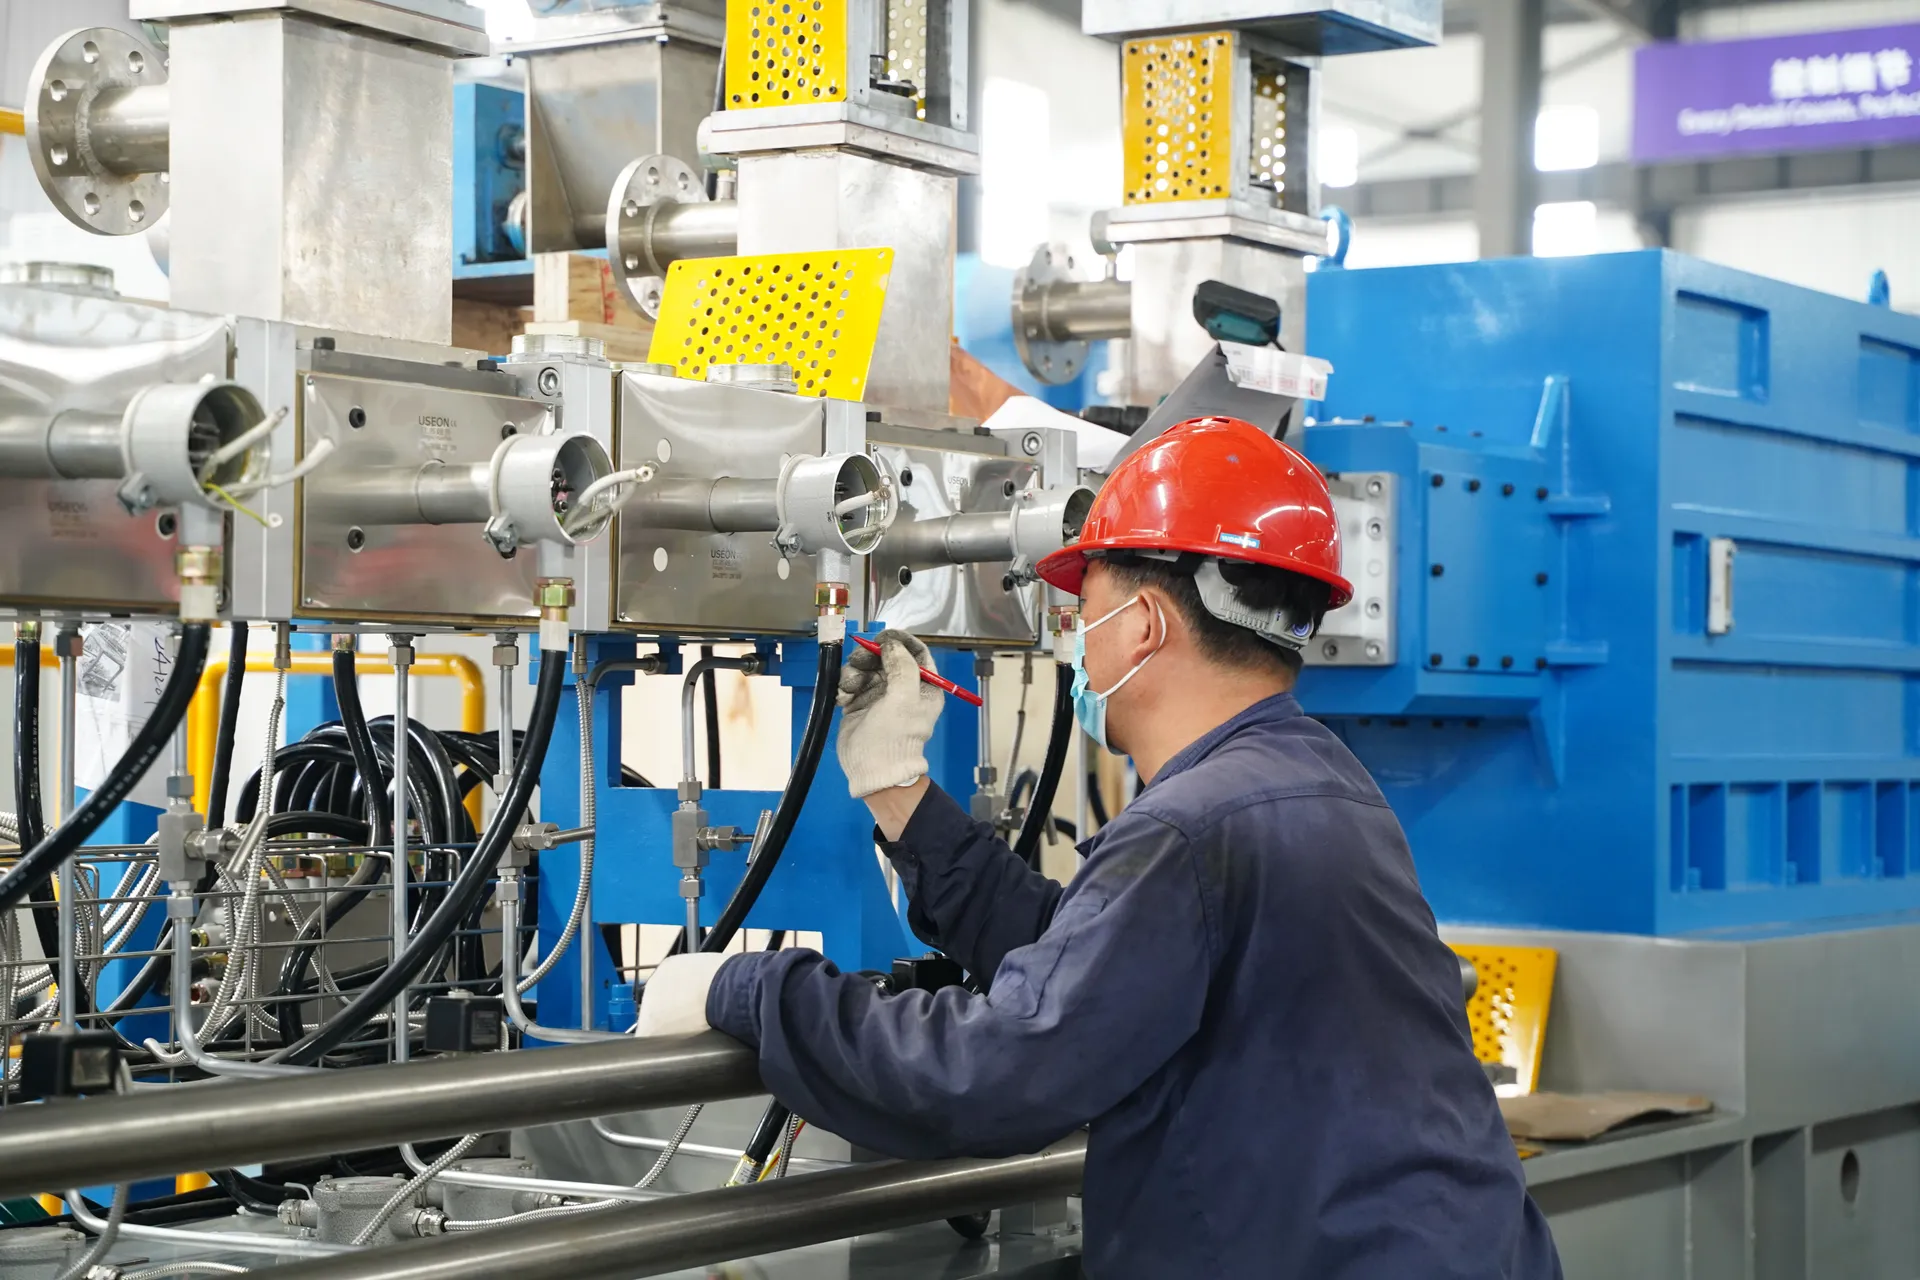
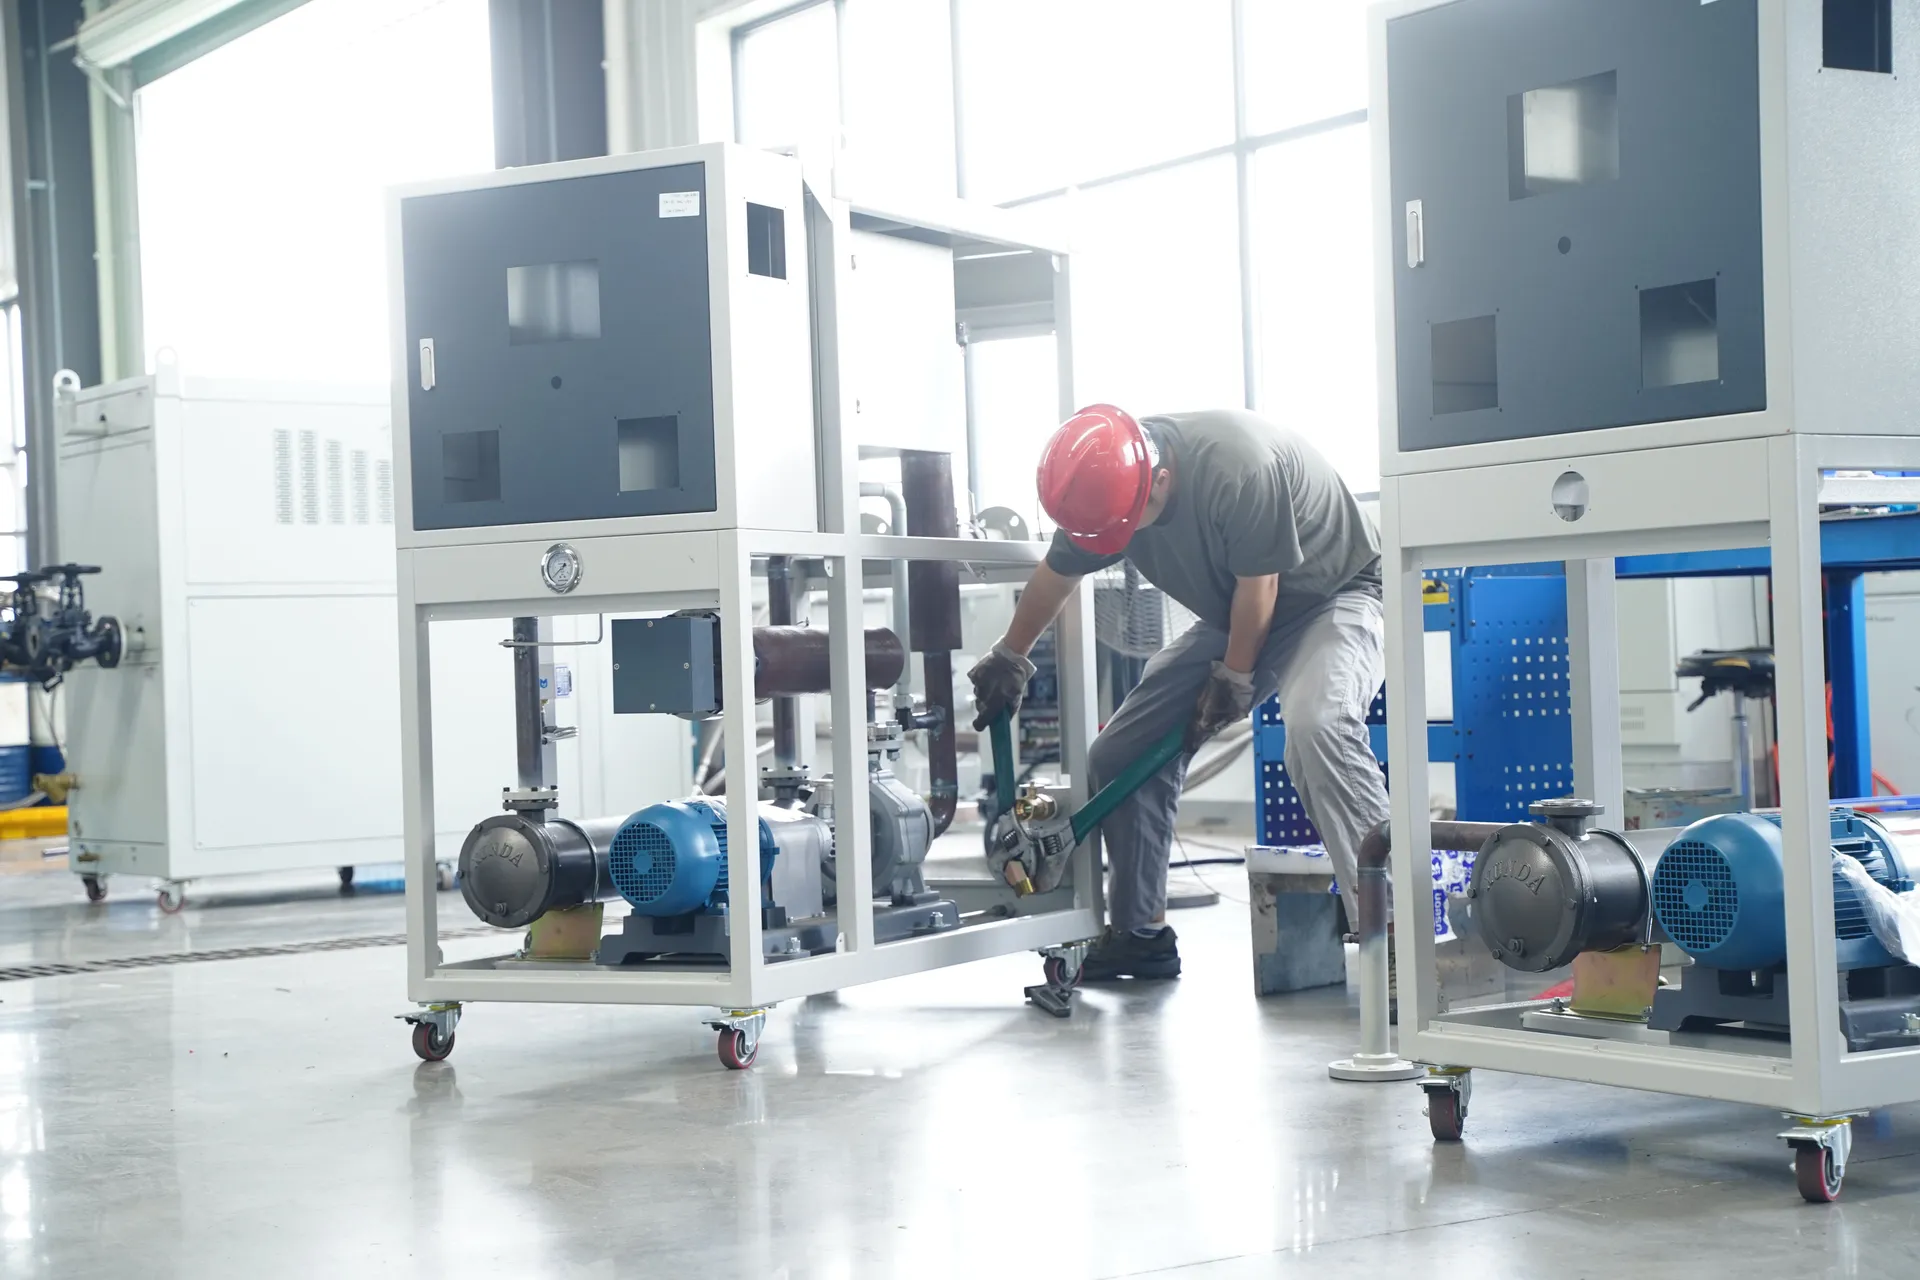
Ekstrüderin ötesinde: sıcaklık kontrol üniteleri, borulama ve komple bir hattı oluşturan yardımcı ekipmanlar. Kaynak işleri, sertifikalı kaynakçılar tarafından onaylı prosedürlere göre yapılır; kaynak radyografisi ve penetrant testleri akredite bir dış laboratuvarda gerçekleştirilir.
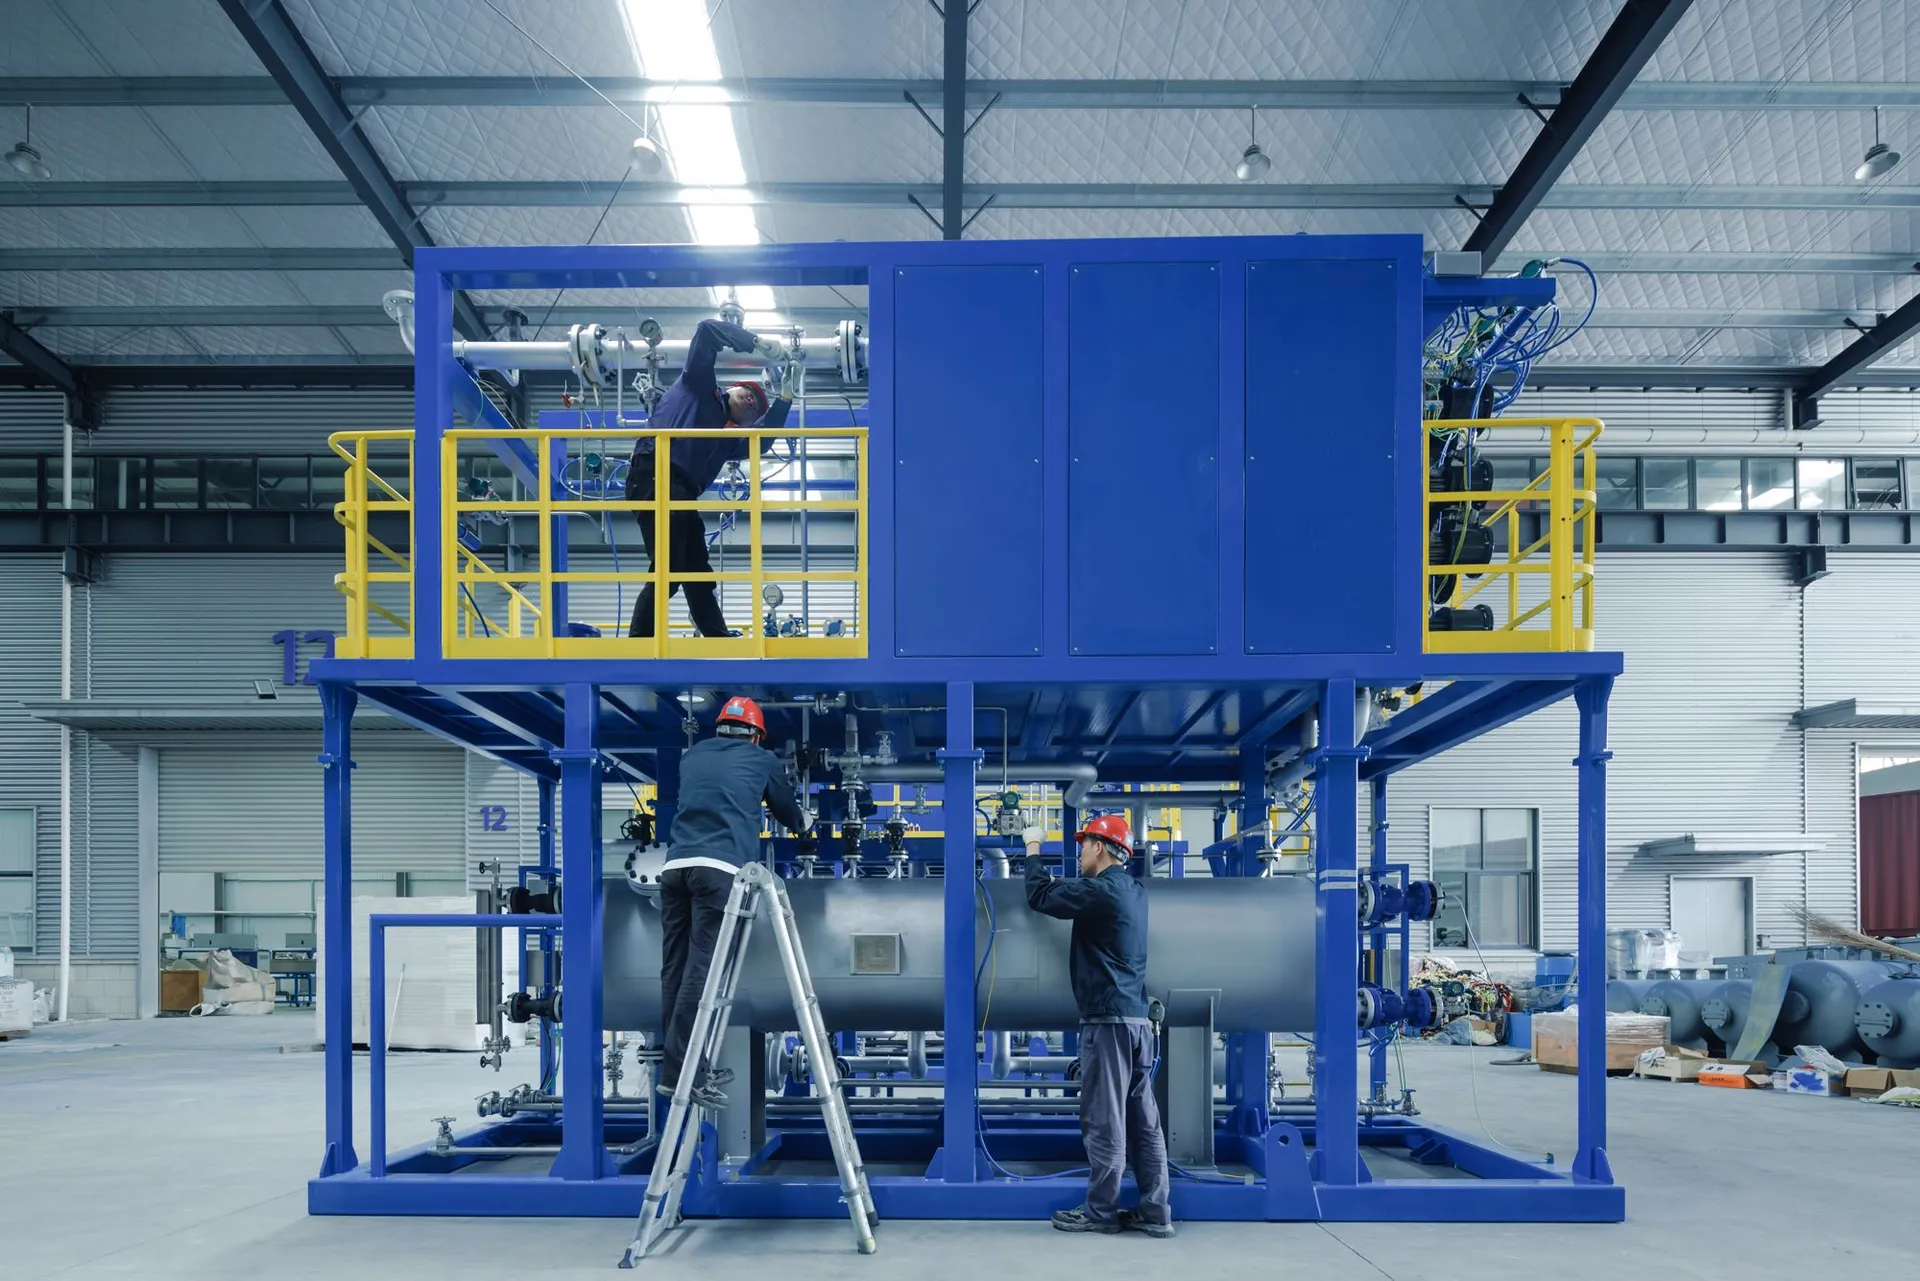
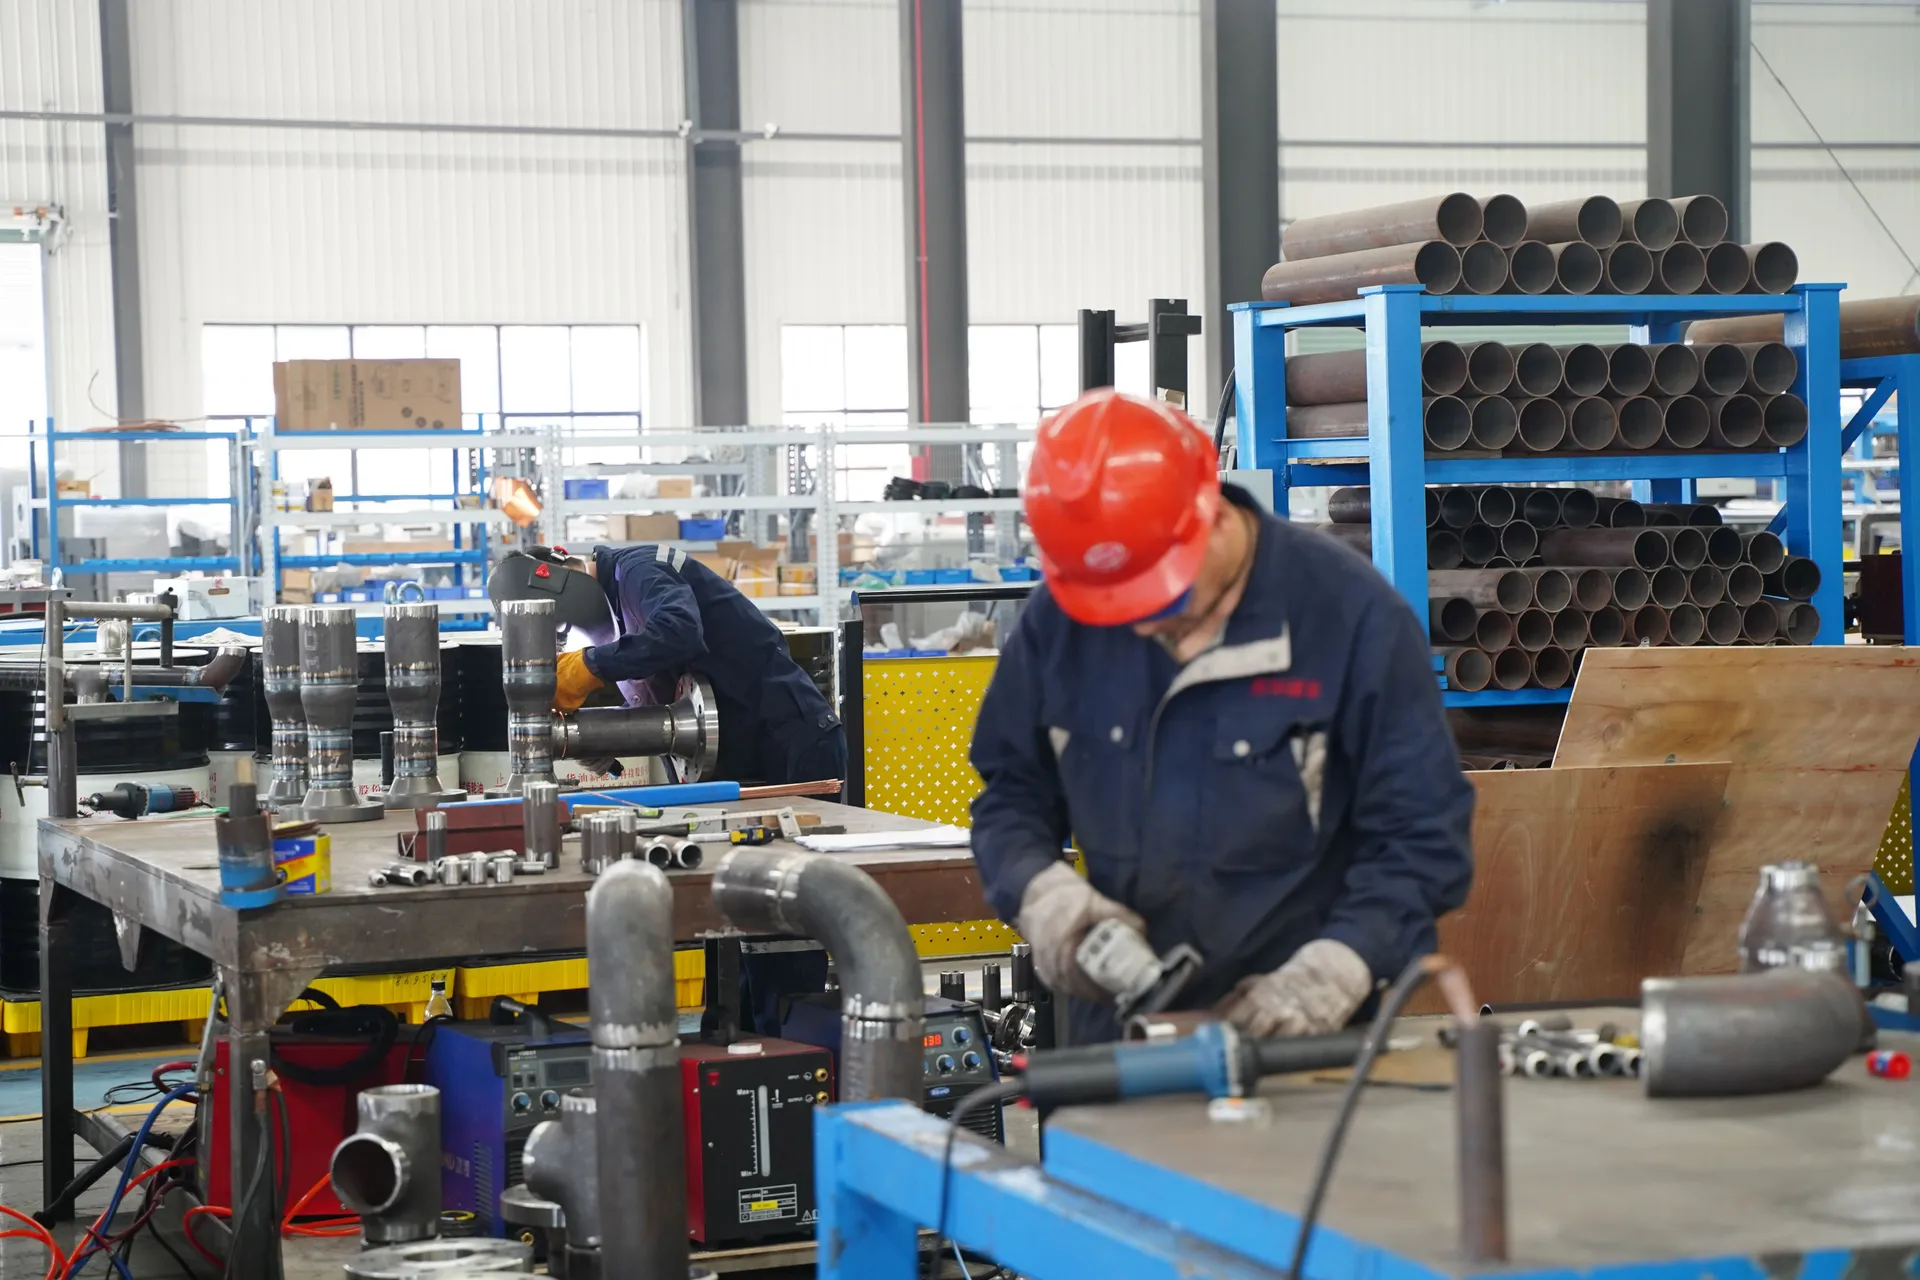
Her parça geriye doğru izlenebilir
- KovanlarSeri numaralı
- Vida elemanlarıMalzeme ve tipiyle lazerle markalanır
- Dişli kutularıKontrolü geçtikten sonra damgalanır
- Motorlar ve sürücülerSeri numaraları kaydedilir ve fotoğraflanır
Kendiniz görün
Jurong'daki talaşlı imalat, kontrol ve montaj atölyelerimizi ziyaret edin, makinenizin final kontrolüne katılın ya da malzemenizi getirin — laboratuvar hattımız müşteri denemelerini kabul eder.
- ISO 9001:2015
- ISO 14001:2015
- ISO 45001:2018
- CE · 2006/42/EC
- Yüksek teknoloji işletmesi