
التصنيع والجودة
عناصر اللولب ومقاطع الأسطوانة هي ما يحدّد أداء آلة البثق. نصنعها بالتشغيل الآلي ونقيسها في ورشتنا الخاصة في جورونغ، جيانغسو، ثم نجمّع آلة البثق ونضبط محاذاتها في صالة التجميع لدينا.
- موقع المصنع في جورونغ
- 46,000+م²
- قطر لولب آلة البثق أحادية اللولب، حتى
- Ø500مم
- تصميم وإنتاج آلات بثق البلاستيك
- ISO 9001
المادة والمعالجة الحرارية
يبدأ العمر التشغيلي للعنصر من الفولاذ. نختار درجة الفولاذ وفق المادة التي ستعالجها، ونحدّد المعالجة الحرارية التي تمنحه صلادته.
التالي · التشغيل الآلي- قضبان مطروقةنشتريها من منتجي فولاذ معروفين، وتُطرق في مصانع الصلب
- القطع بالطول المطلوبالنشر والقطع بالتفريغ الكهربائي بالسلك في ورشتنا
- التشغيل الأوليخراطة وتفريز إلى شكل قريب من الشكل النهائي
- التقسيةإخماد بدرجة حرارة عالية لفولاذ السرعات العالية 6542
- المراجعة الحرارية × 3ثلاث دورات بدرجة حرارة عالية تزيل الإجهادات الداخلية
تتولّى المعالجة الحرارية جهة شريكة متخصصة وفق مواصفاتنا.
| درجة الفولاذ | النوع | الاستخدام النموذجي |
|---|---|---|
| W6Mo5Cr4V2 (6542) | فولاذ السرعات العالية | صلادة عالية ومقاومة للتآكل لمعالجة البلاستيك في التطبيقات العامة |
| Cr12MoV | فولاذ العُدد السبائكي | عناصر مقاومة للتآكل لمعالجة البلاستيك في التطبيقات العامة |
| WR5 · WR14 | فولاذ السرعات العالية المصنوع بتعدين المساحيق | بنية متجانسة ومقاومة أفضل للتآكل ومتانة أعلى لأشد ظروف التشغيل |
التشغيل الآلي
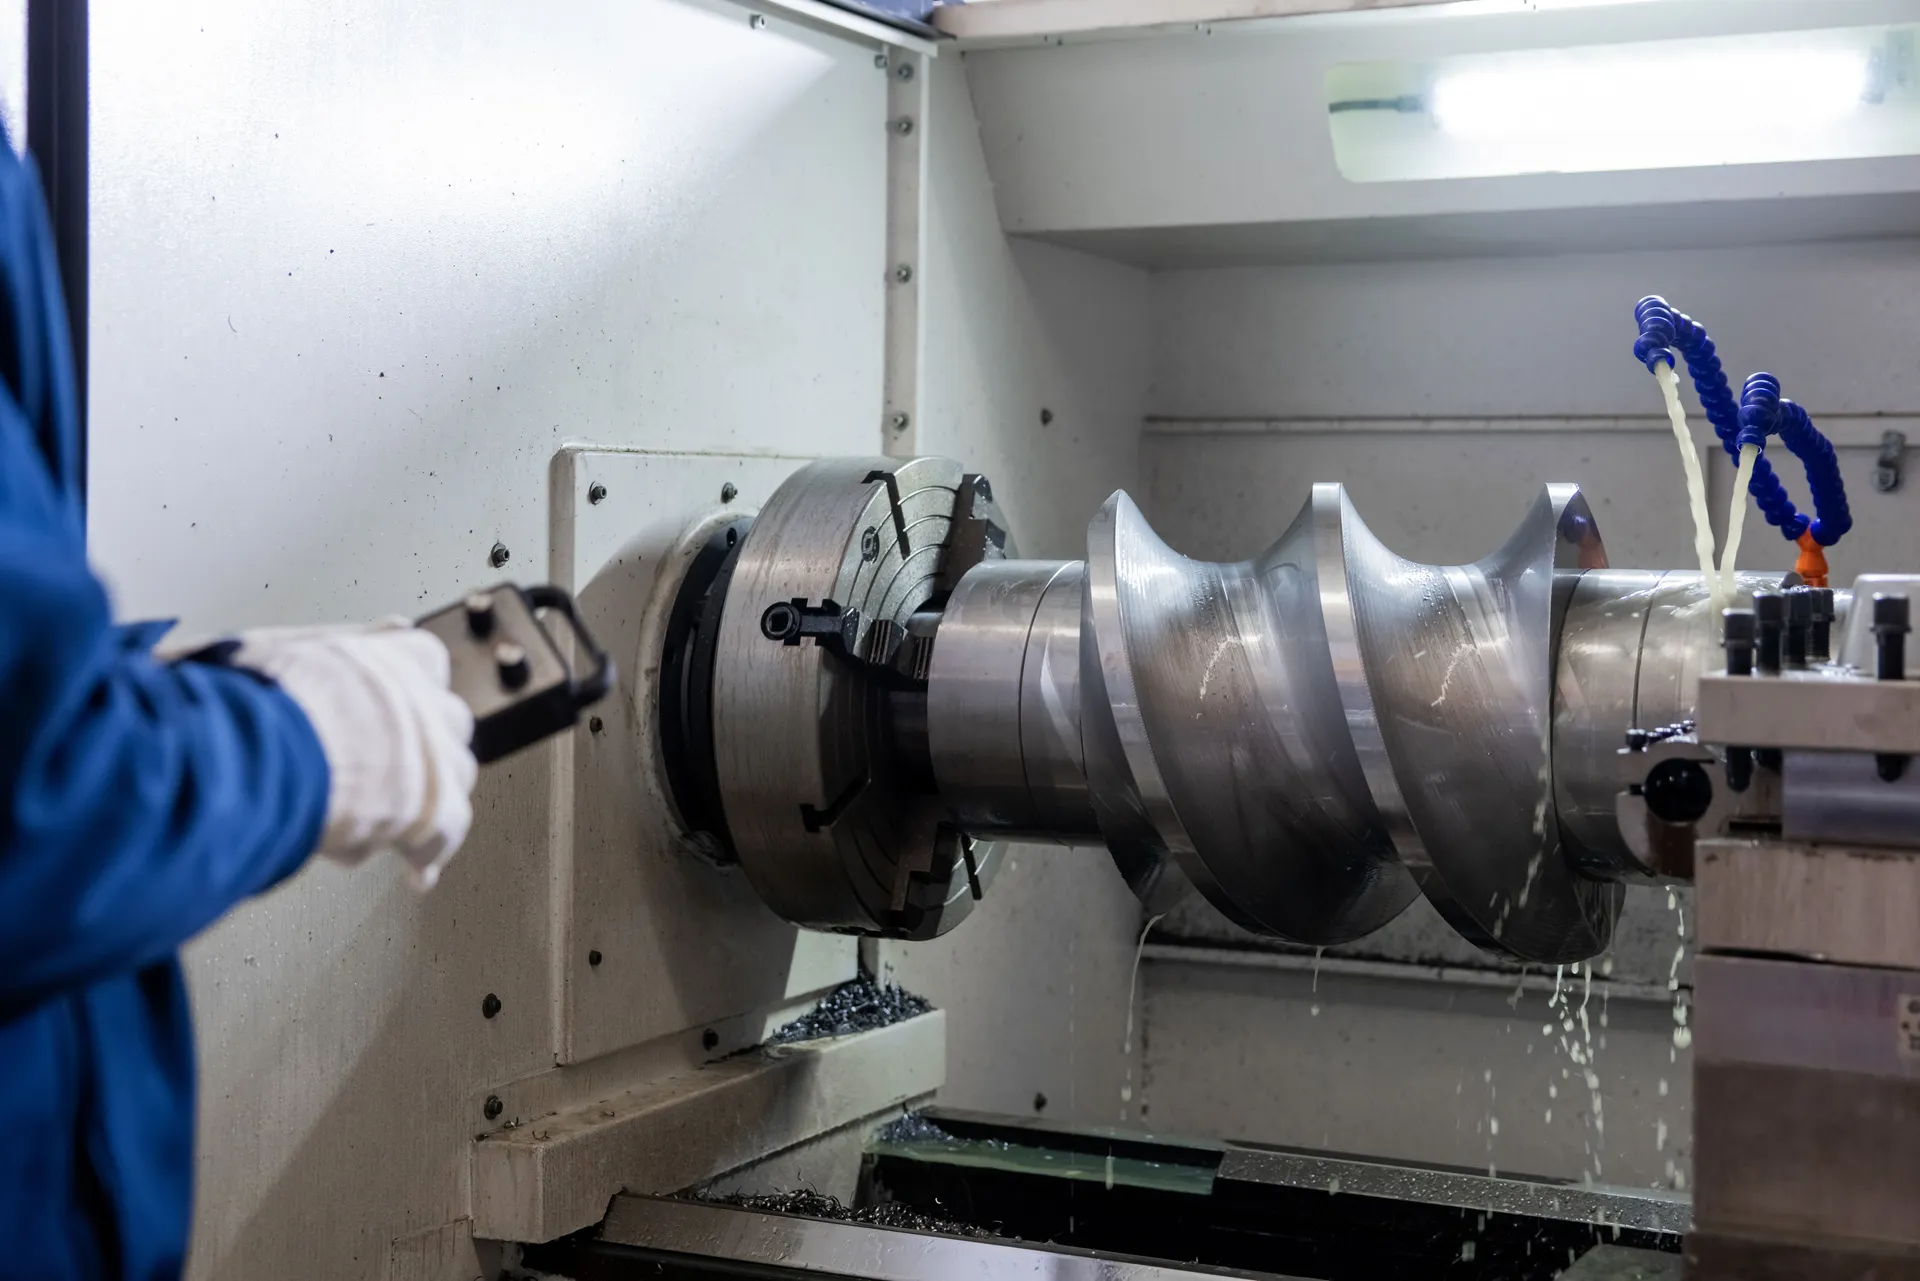
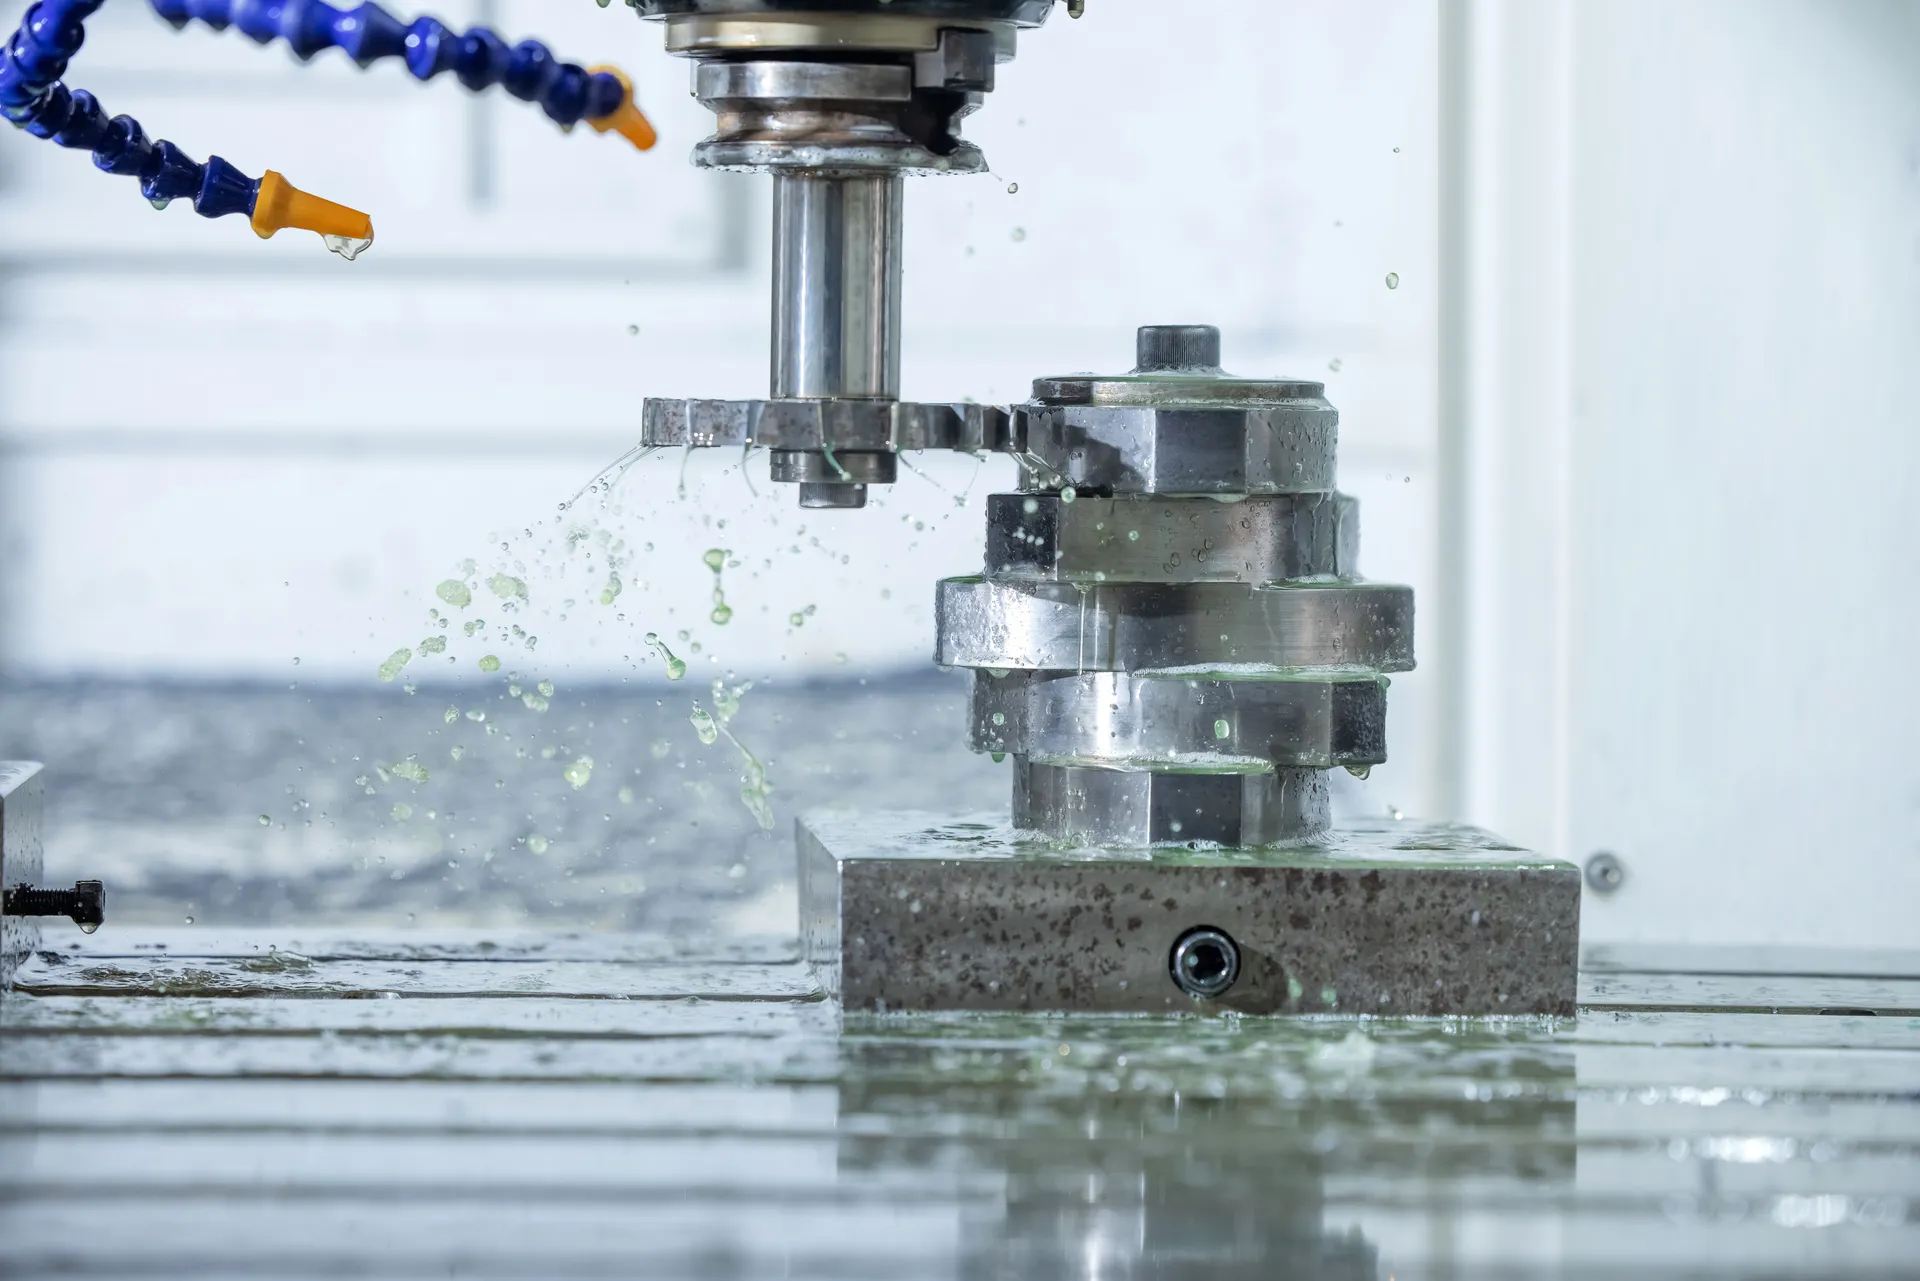
تُصنع عناصر اللولب وكتل العجن ومقاطع الأسطوانة بالخراطة والتفريز والتجويف على مخارطنا ومراكز التشغيل الخاصة بنا.
التالي · الجلخ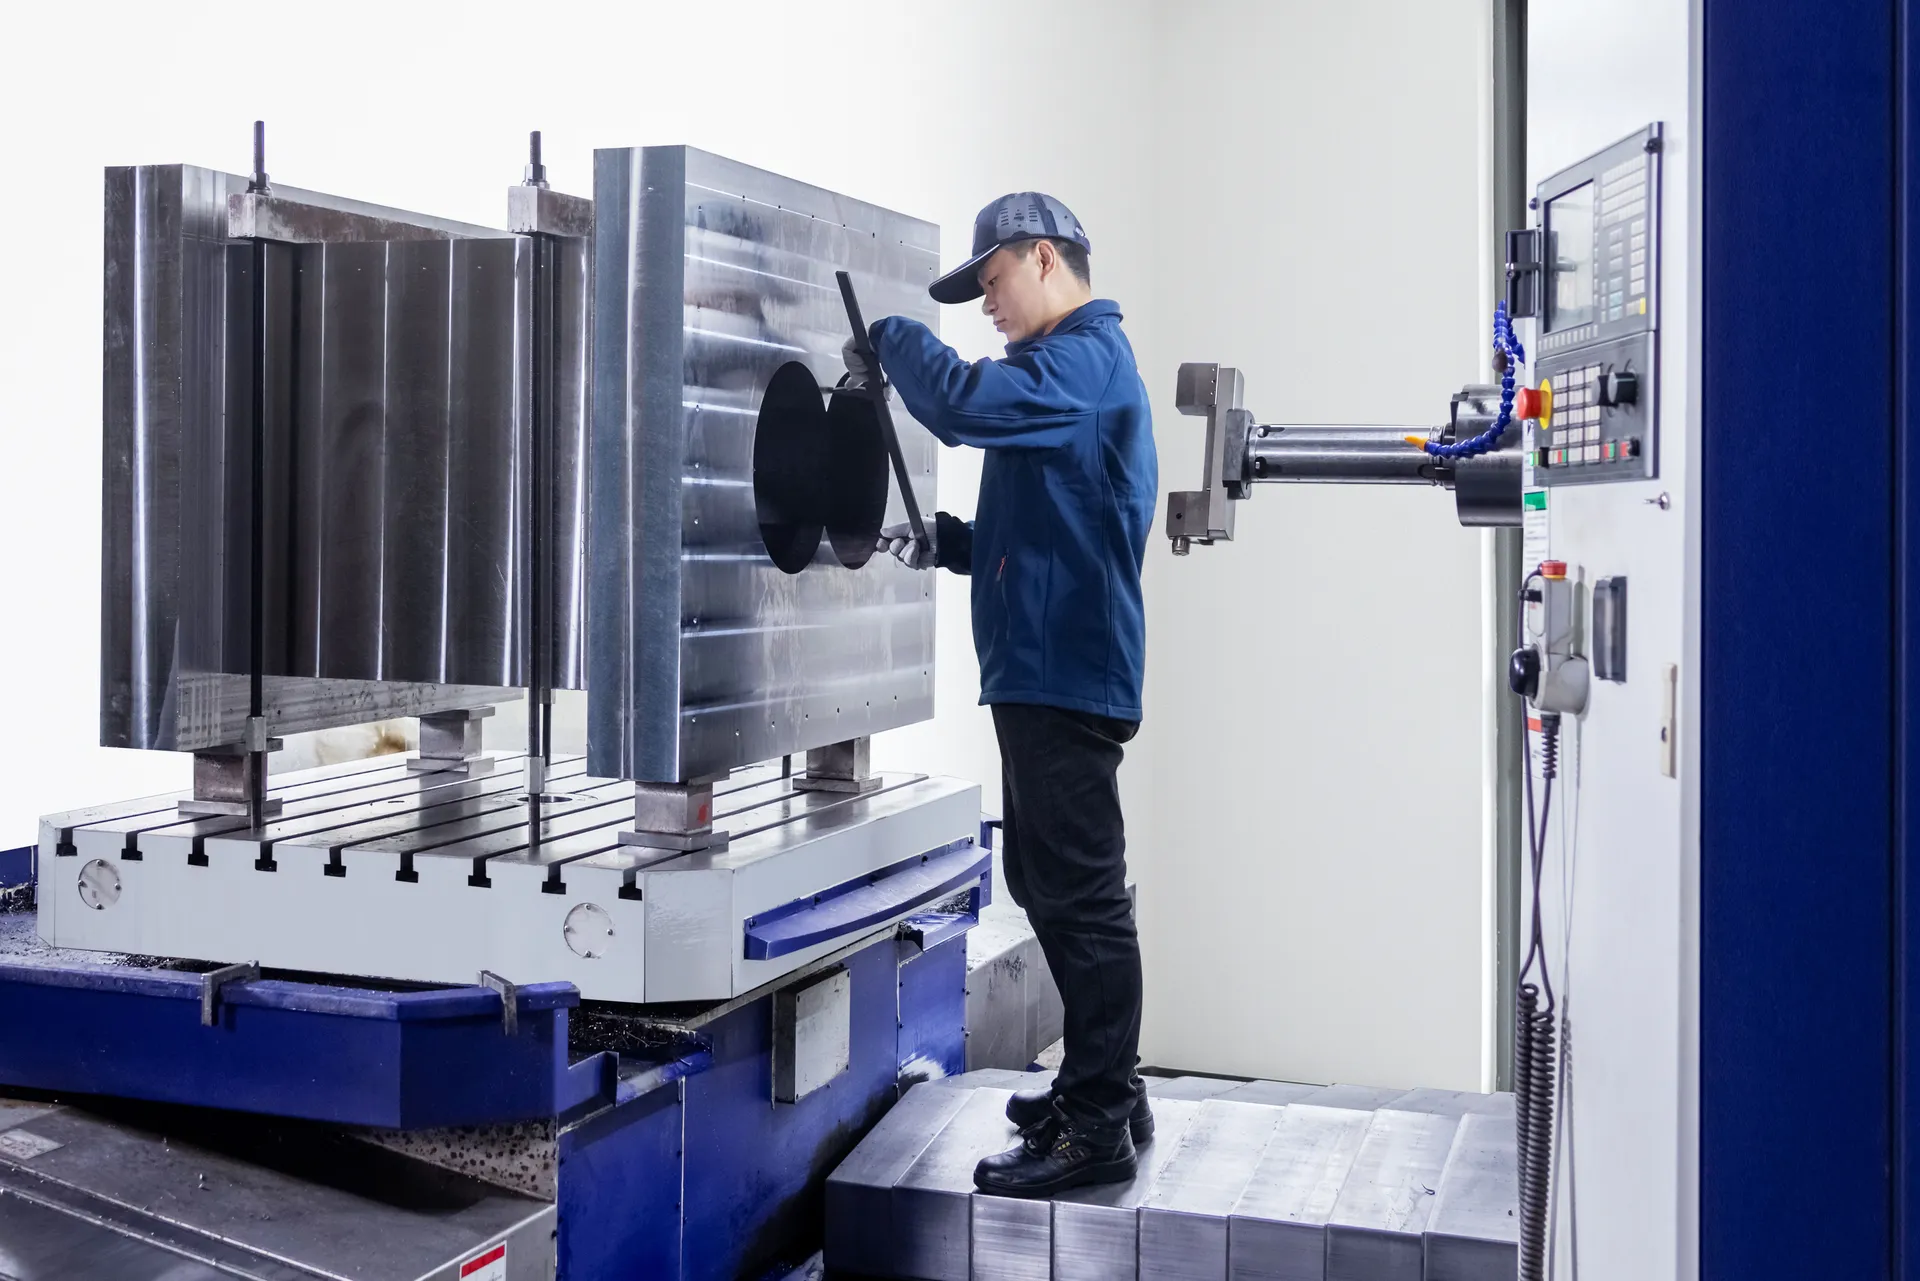
SAT360 — أكبر آلة بثق صنعناها
- 400,000 طن/سنة
- الطاقة الإنتاجية السنوية
الجلخ
بعد المعالجة الحرارية تُجلخ أسنان اللولب وأسطح التلامس إلى مقاساتها النهائية، فيمسح اللولبان على العمودين أحدهما الآخر بخلوص ضيق ومتساوٍ.
التالي · الفحص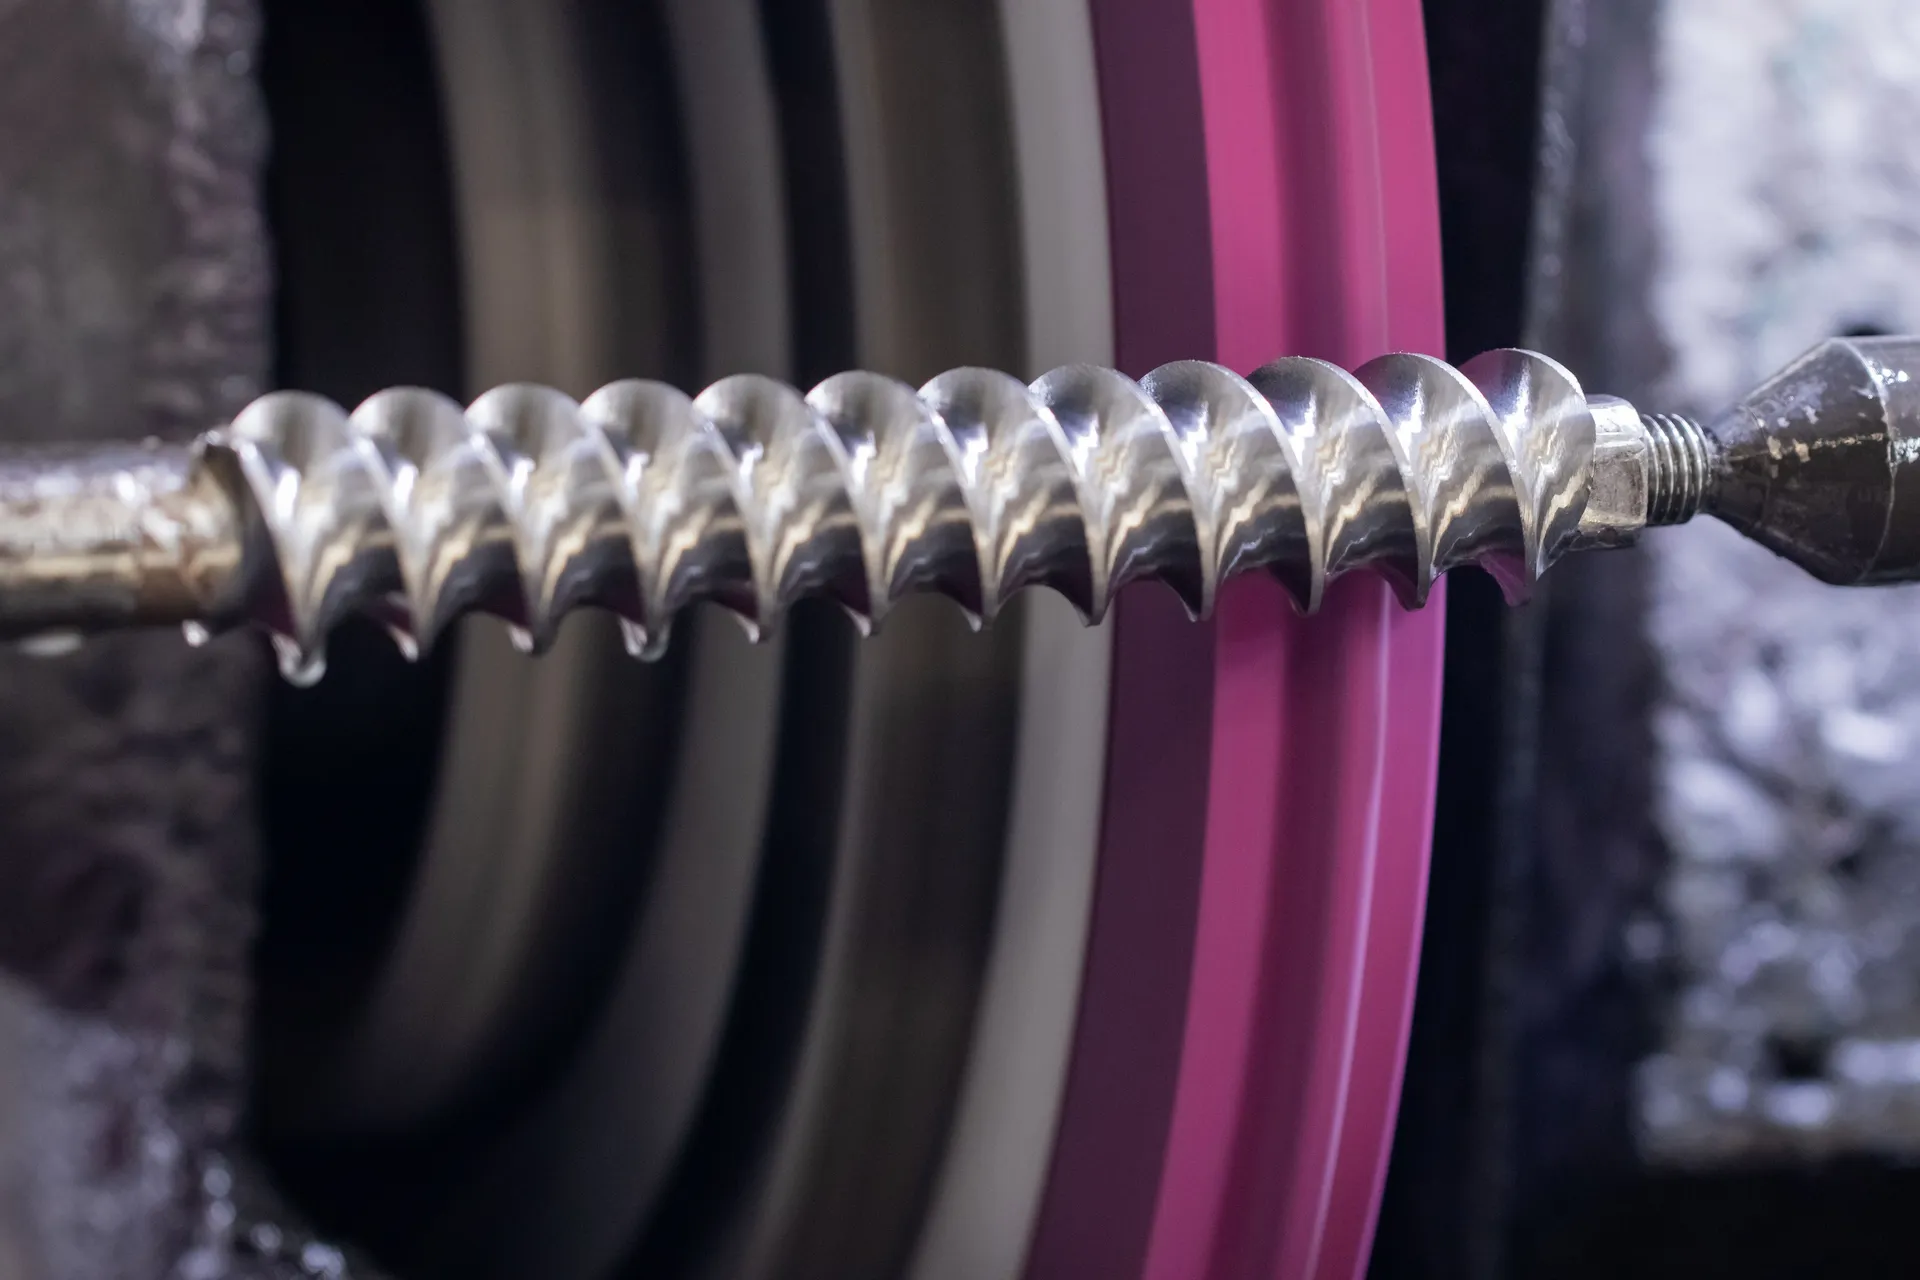
- المقطع النهائيتشطيب الأسنان وأسطح التلامس بعد التقسية
- خلوص متساوٍتمسح العناصر على العمودين بعضها بعضًا وتنظّفها
- سطح أملسالتصاق أقل للمادة باللولب
الفحص
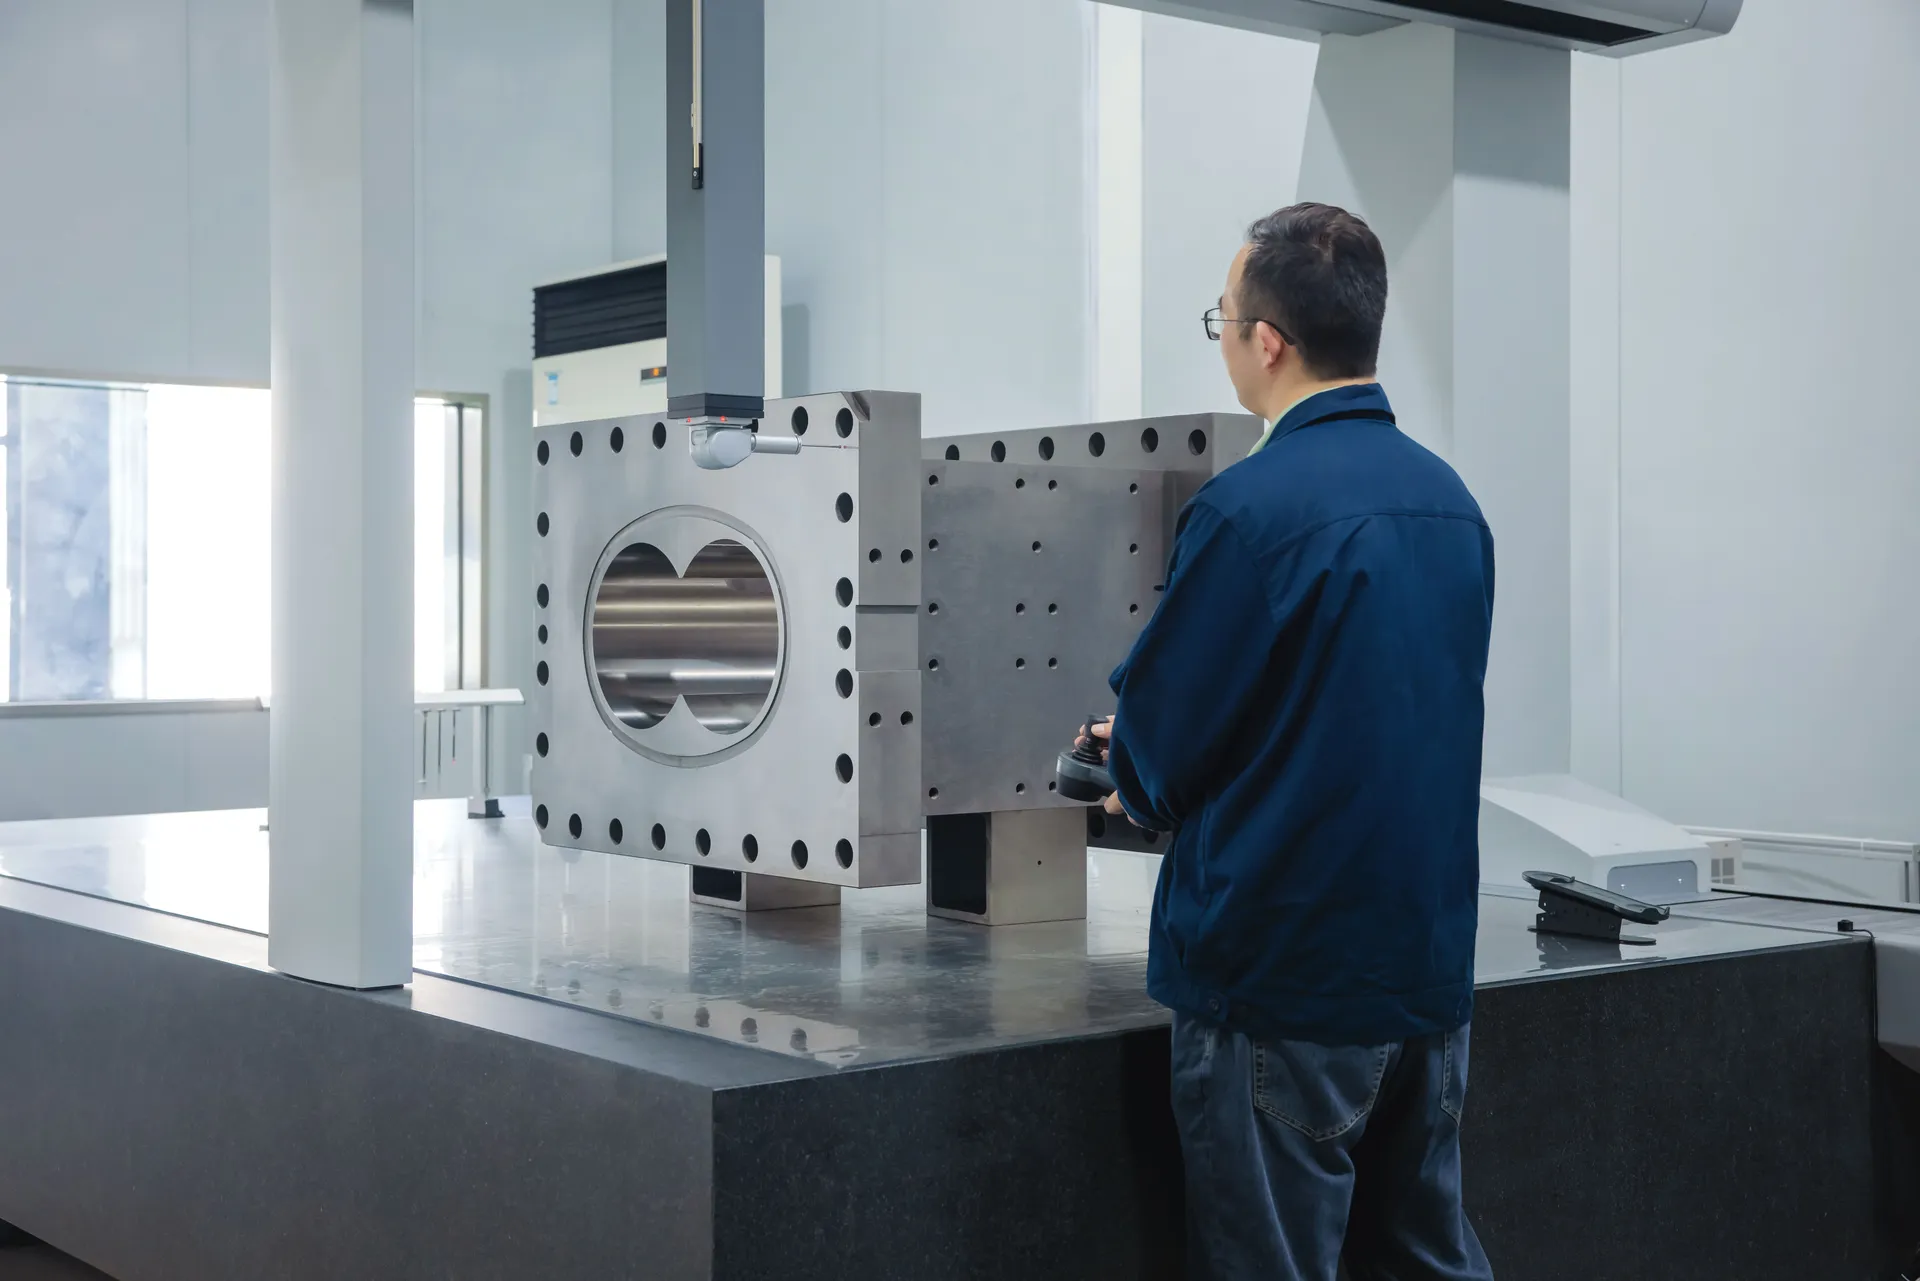
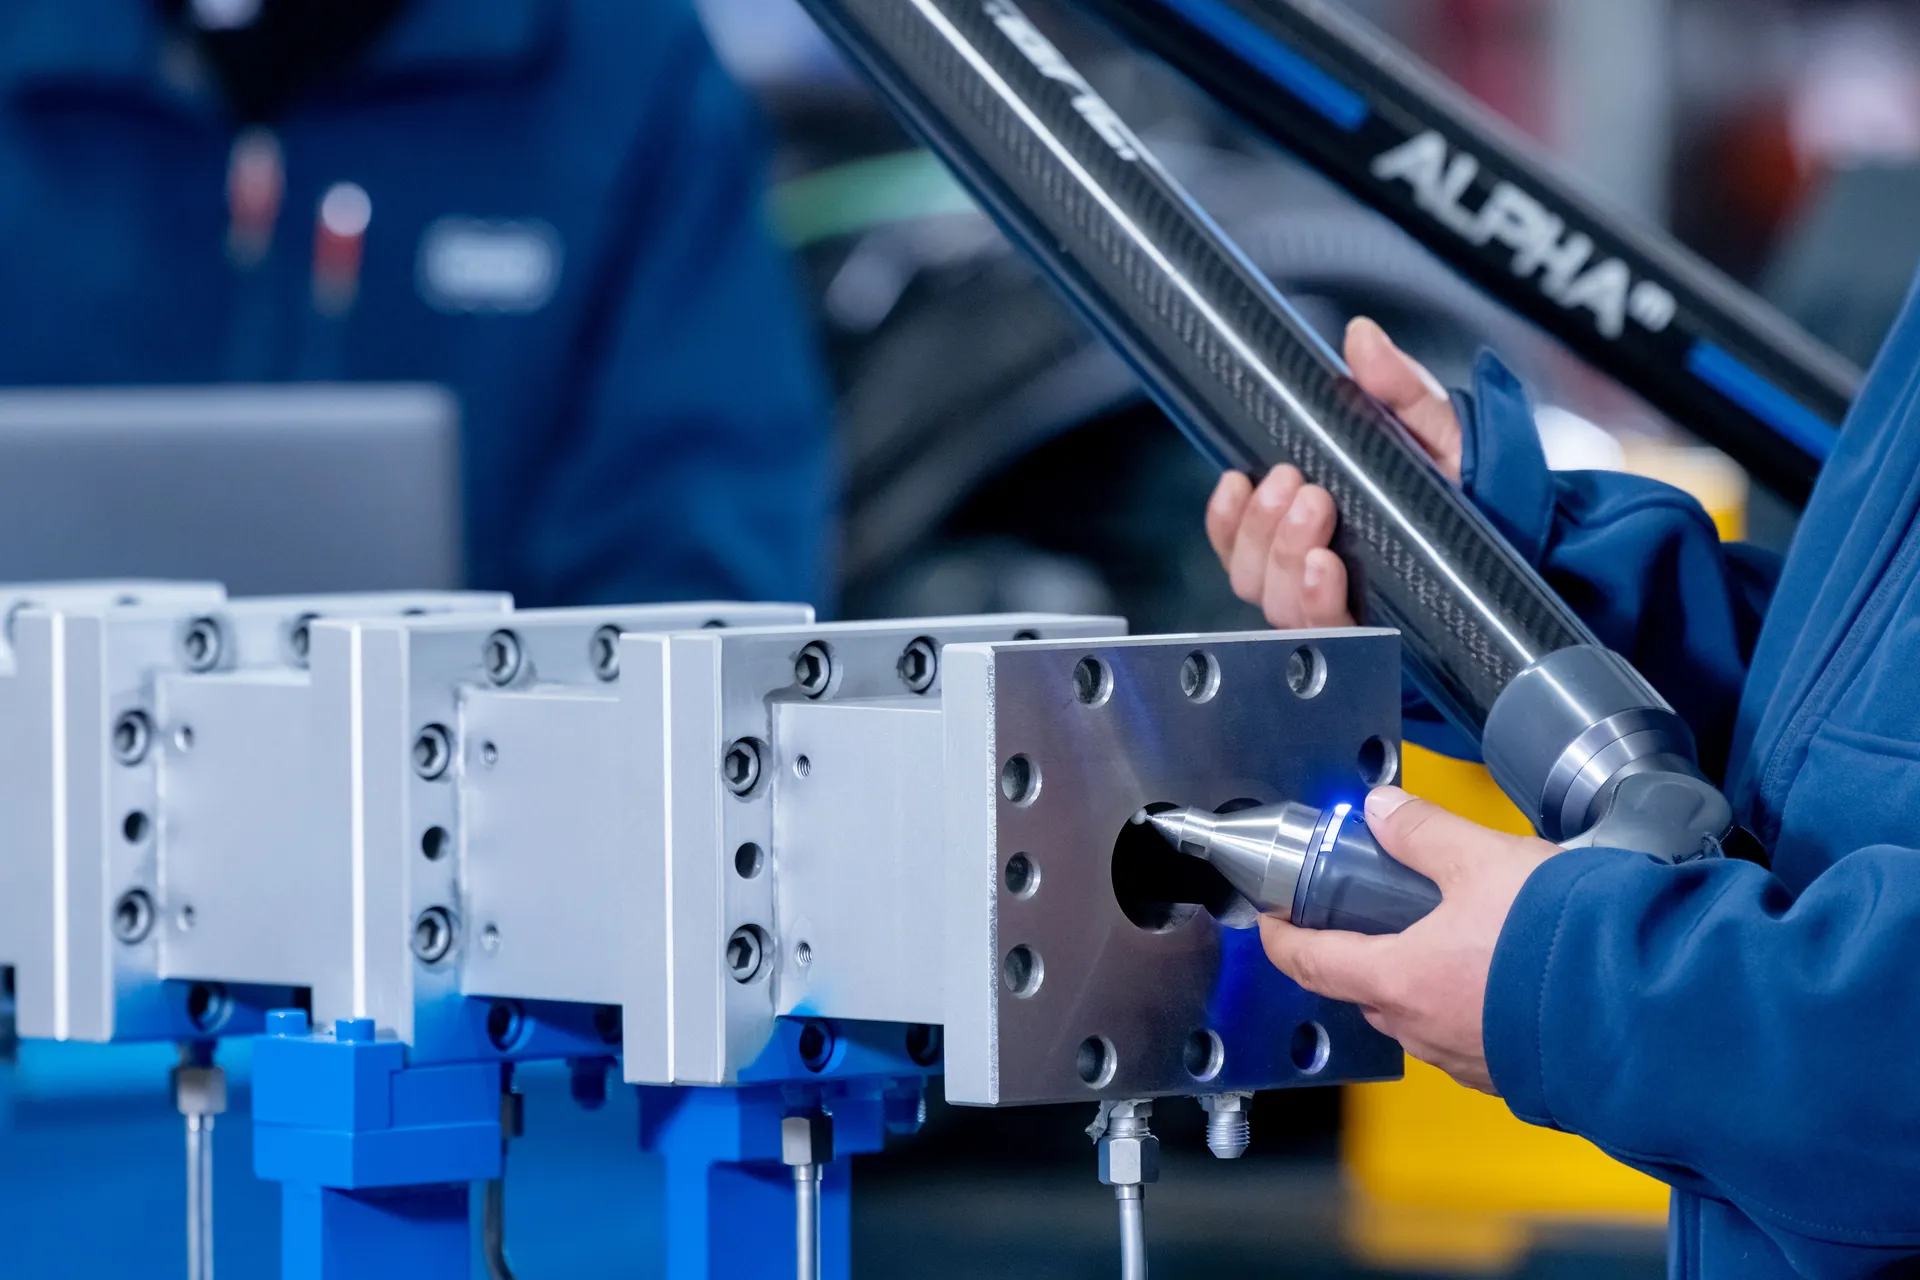
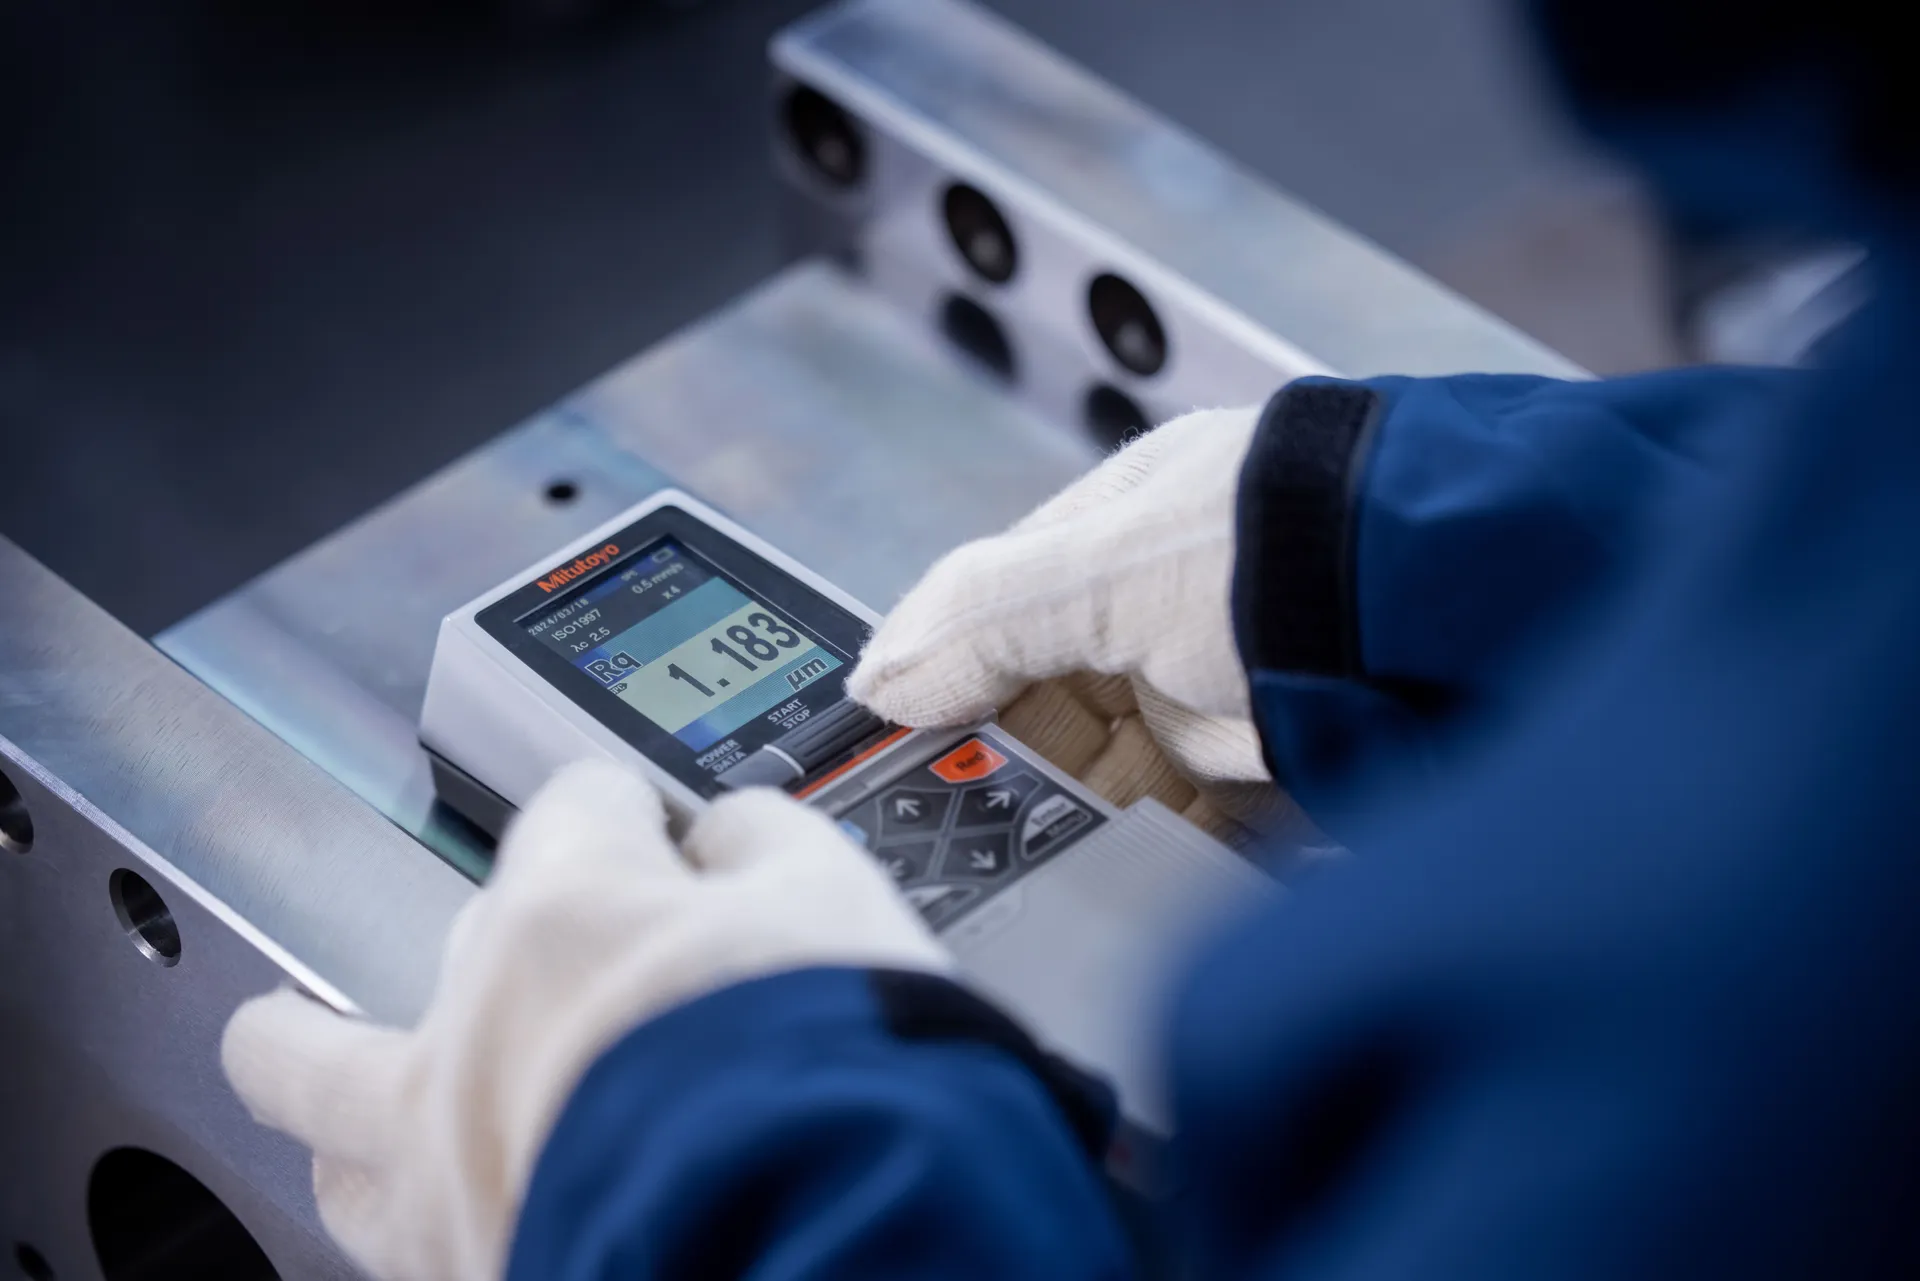
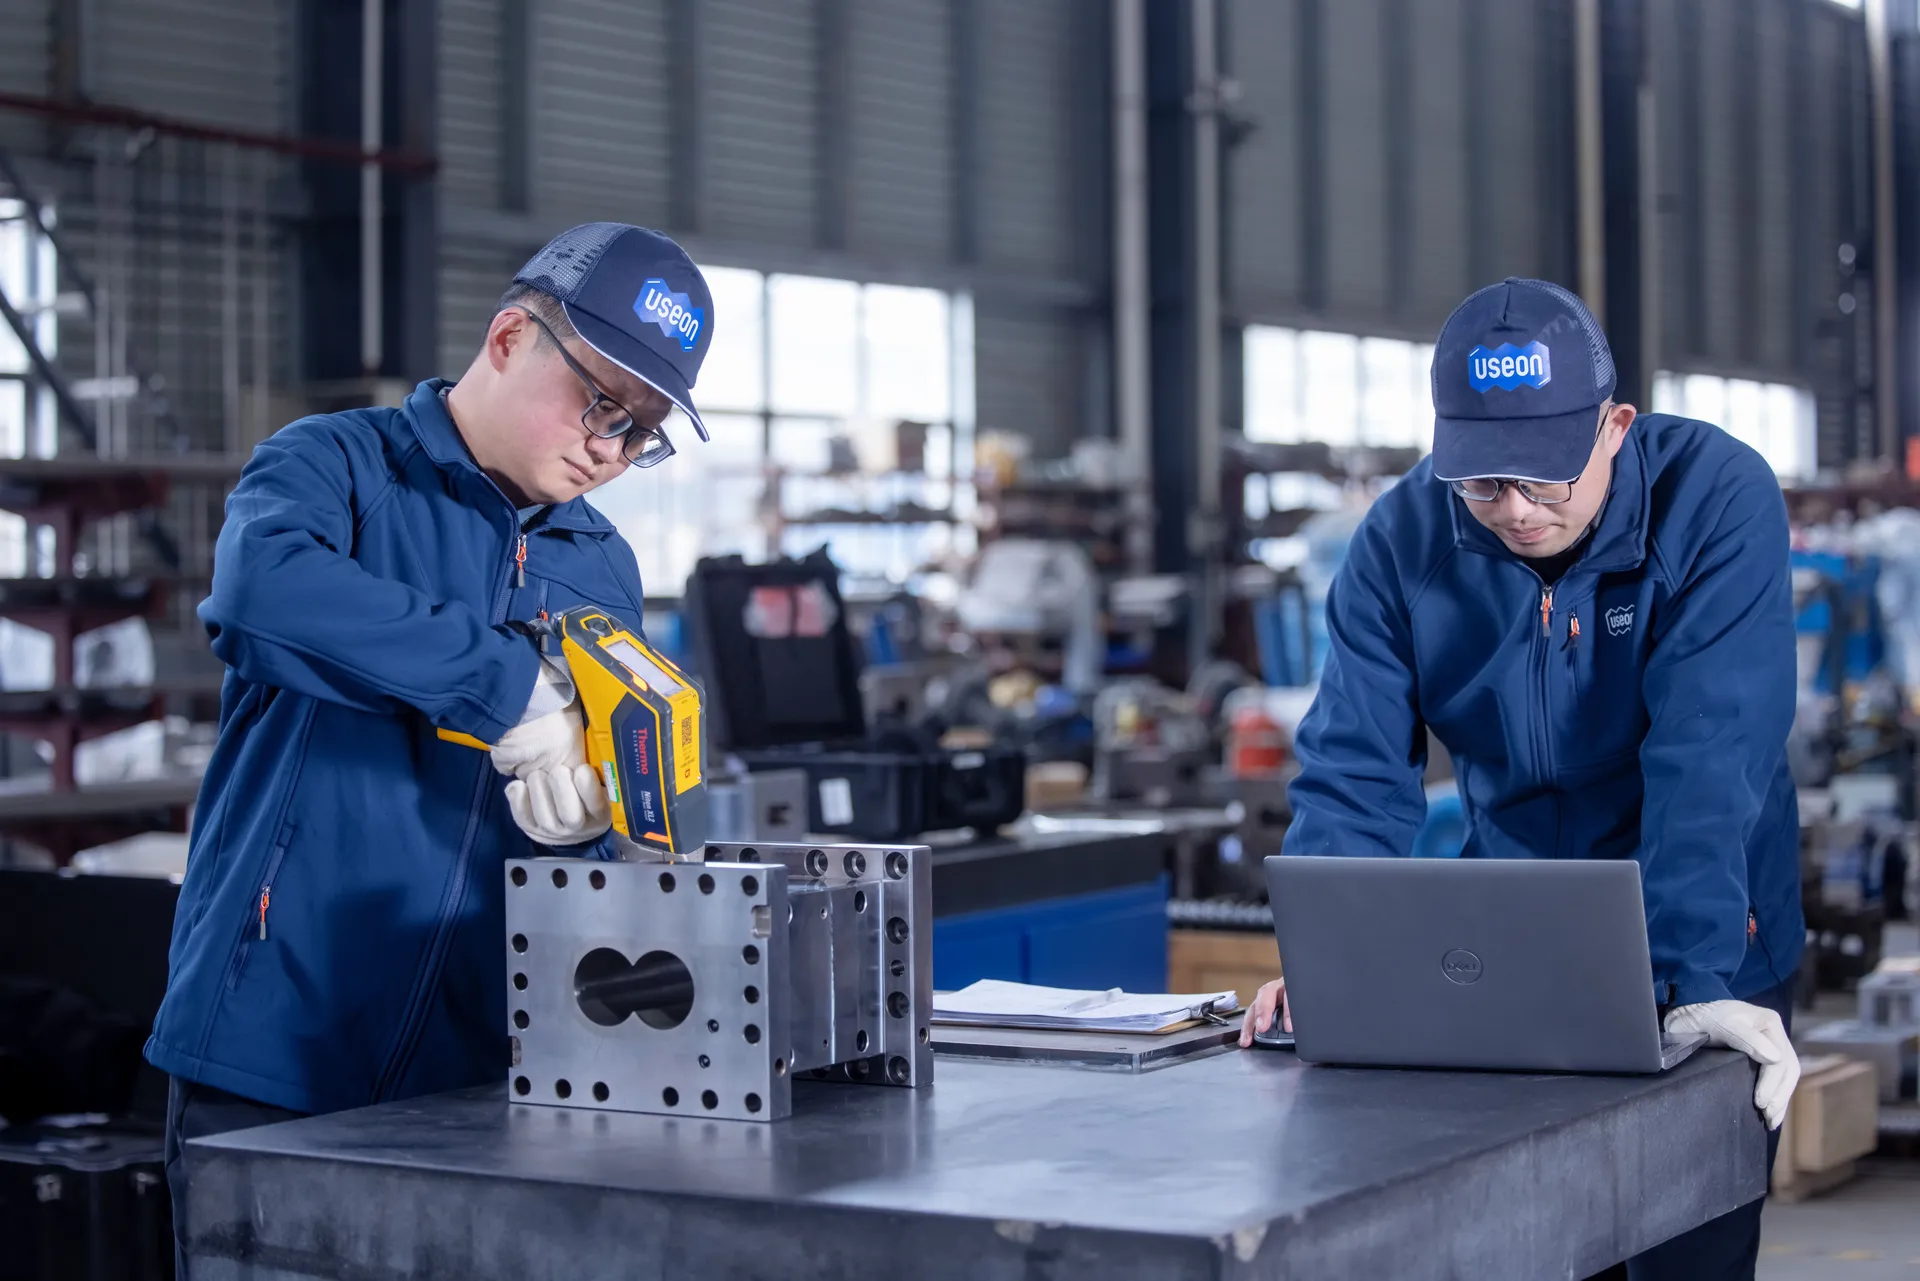
تُفحص القطع المشتراة وفق الرسومات قبل دخولها المخزن. ثم يعيد قسم جودة مستقل قياس الأسطوانات وعناصر اللولب والأعمدة وأغلفة علب التروس في غرفة القياس الخاصة بنا.
التالي · الفحص النهائي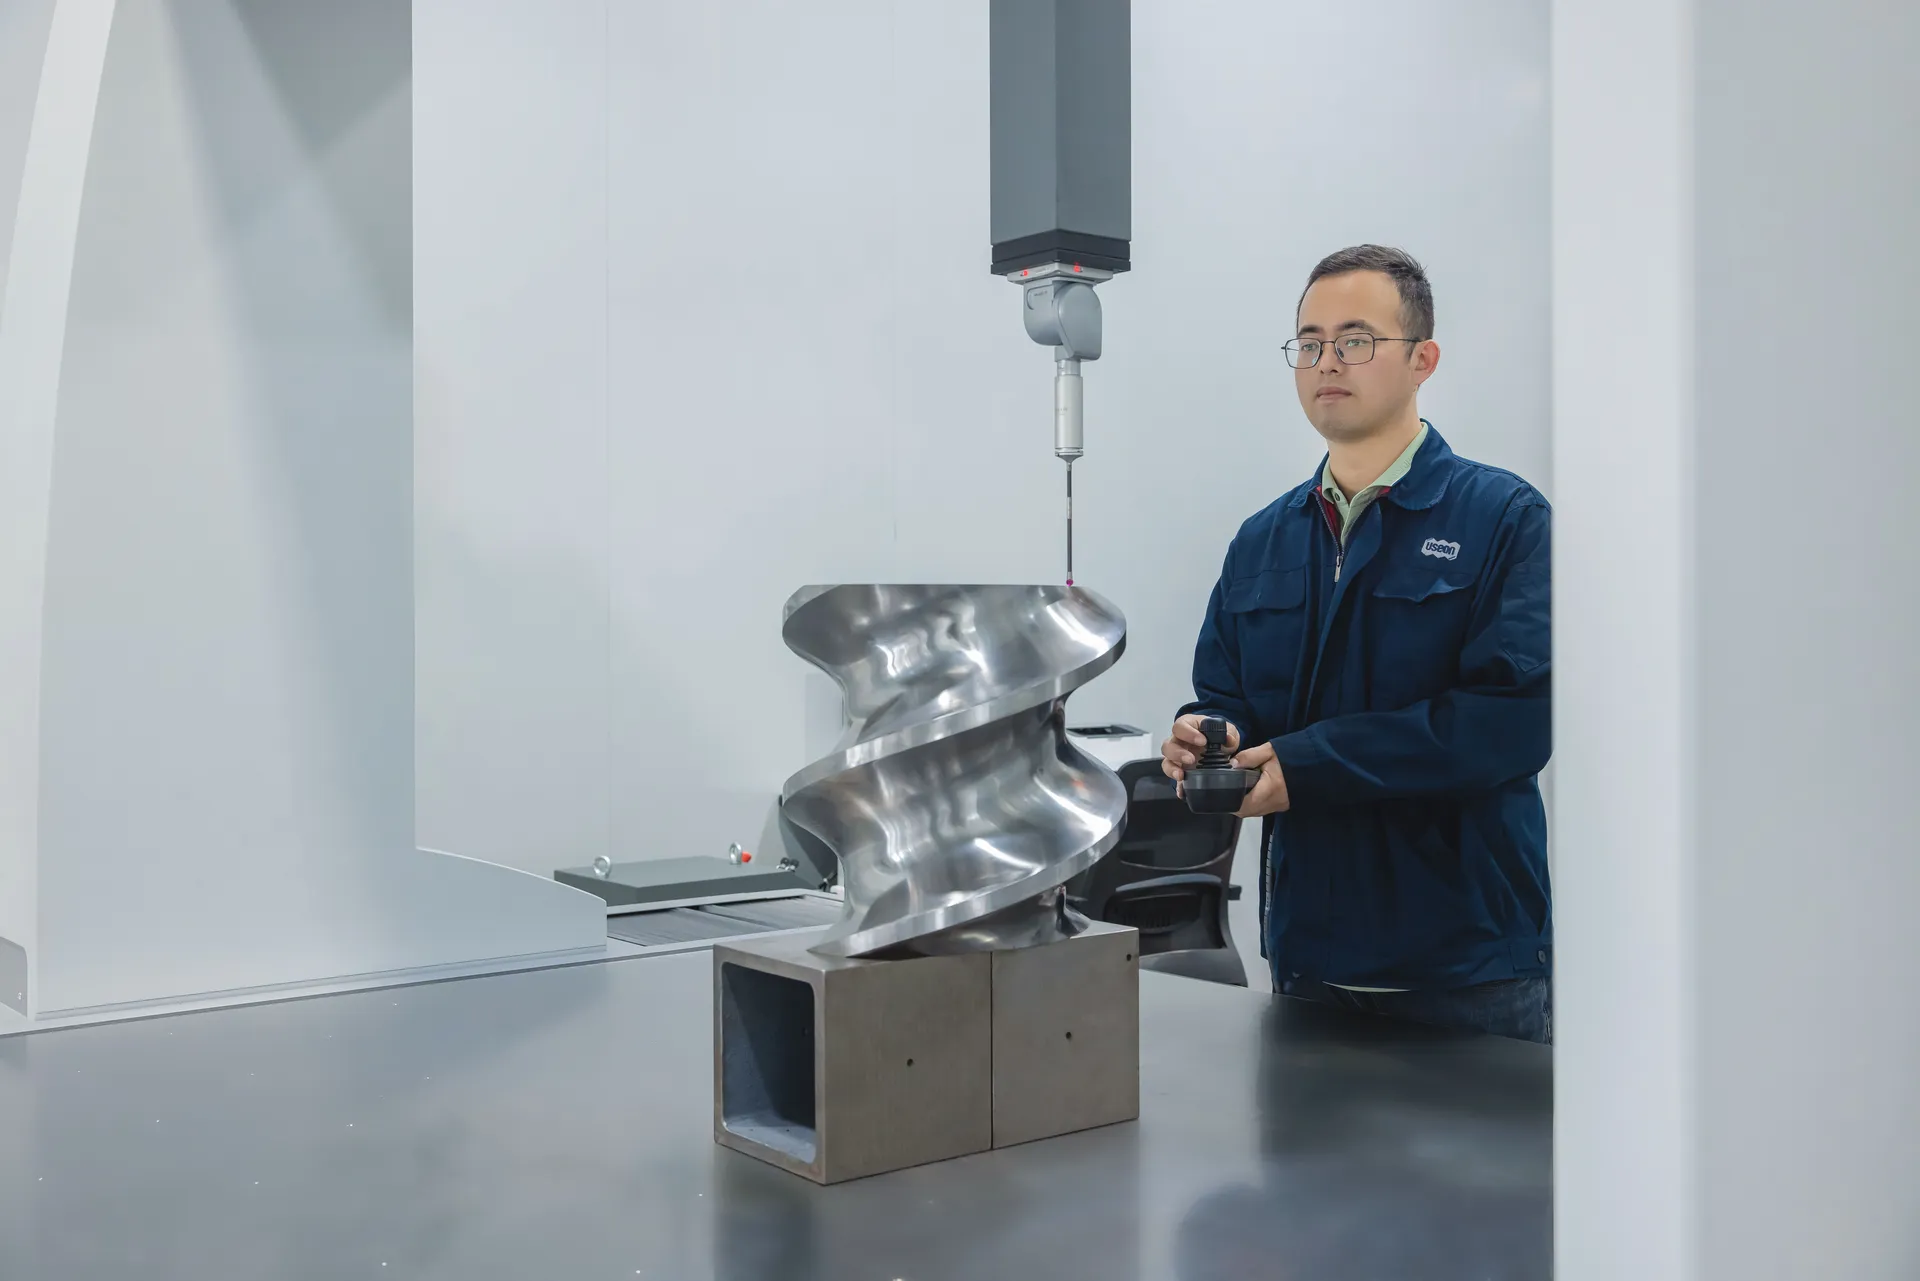
| البند | الطريقة | نطاق الفحص |
|---|---|---|
| المادة | محلّل معادن يدوي بتقنية XRF؛ تقارير المورّد عن المادة والمعالجة الحرارية | درجة المعدن في القطع المشتراة الحرجة |
| الأبعاد | آلة قياس إحداثيات جسرية، وميكرومترات، ومقاييس تجاويف، ومقاييس للأخاديد والأسنان | الأسطوانات (كل أسطوانة بدءًا من الطراز 95 فما فوق)، وعناصر اللولب، والأعمدة، وأغلفة علب التروس |
| السطح | الفحص البصري، وجهاز قياس الخشونة | الخشونة؛ الشقوق والشوائب |
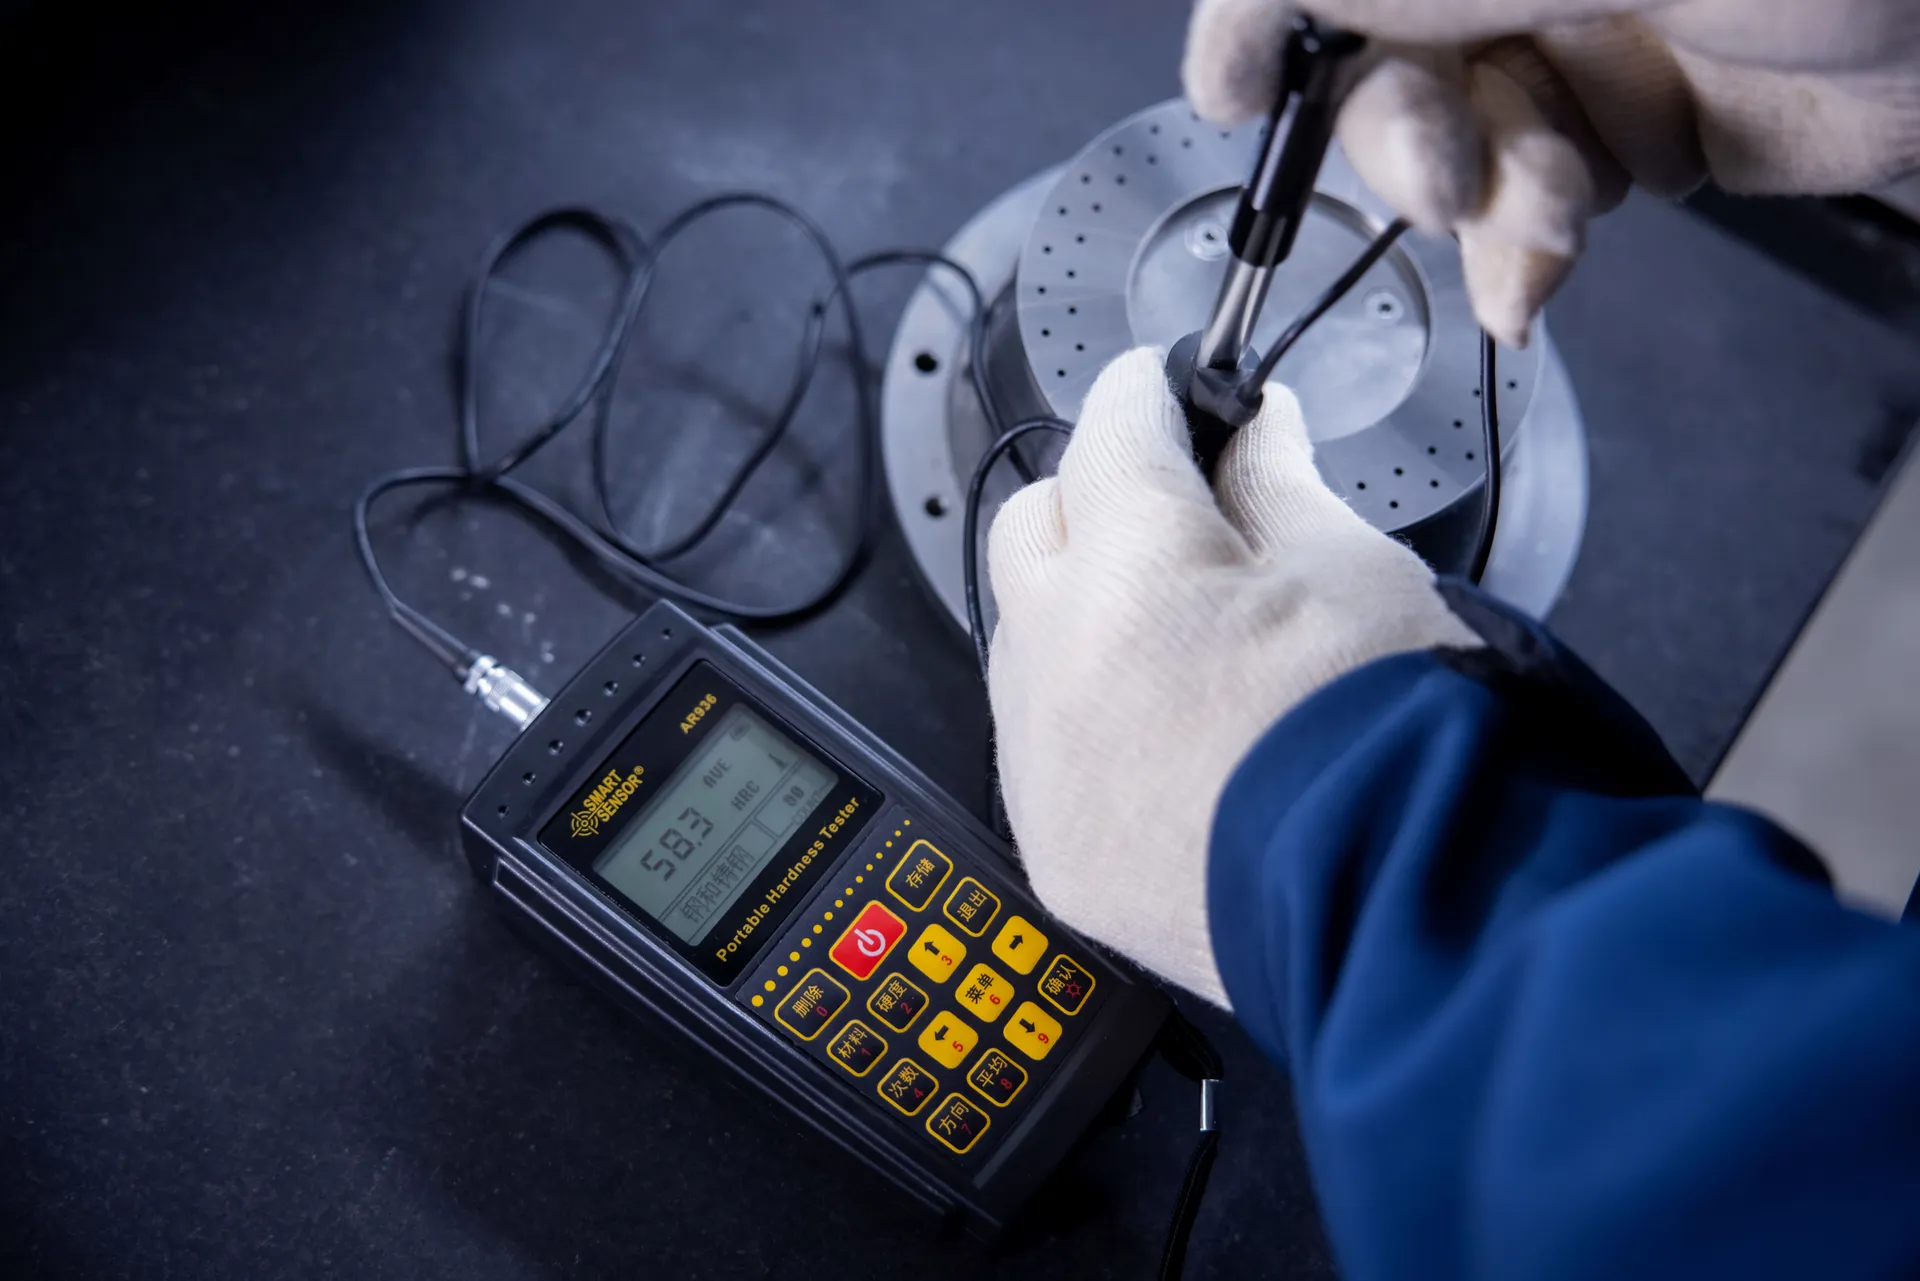
| الصلادة | جهاز قياس صلادة محمول | القطع المعالجة حراريًا، ومنها عيّنات من عناصر اللولب المعالجة بالنتردة |
| الضغط | اختبار الضغط، دون السماح بأي تسرّب | الأسطوانات المبرّدة بالماء والقطع الأخرى الحاملة للضغط |
لكل جهاز فحص رقم تعريف خاص به، ويُعايَر مرة في السنة تقريبًا لدى مختبر خارجي معتمد، مع إمكانية تتبّع المعايرة إلى وحدات النظام الدولي (SI).
التجميع والفحص النهائي
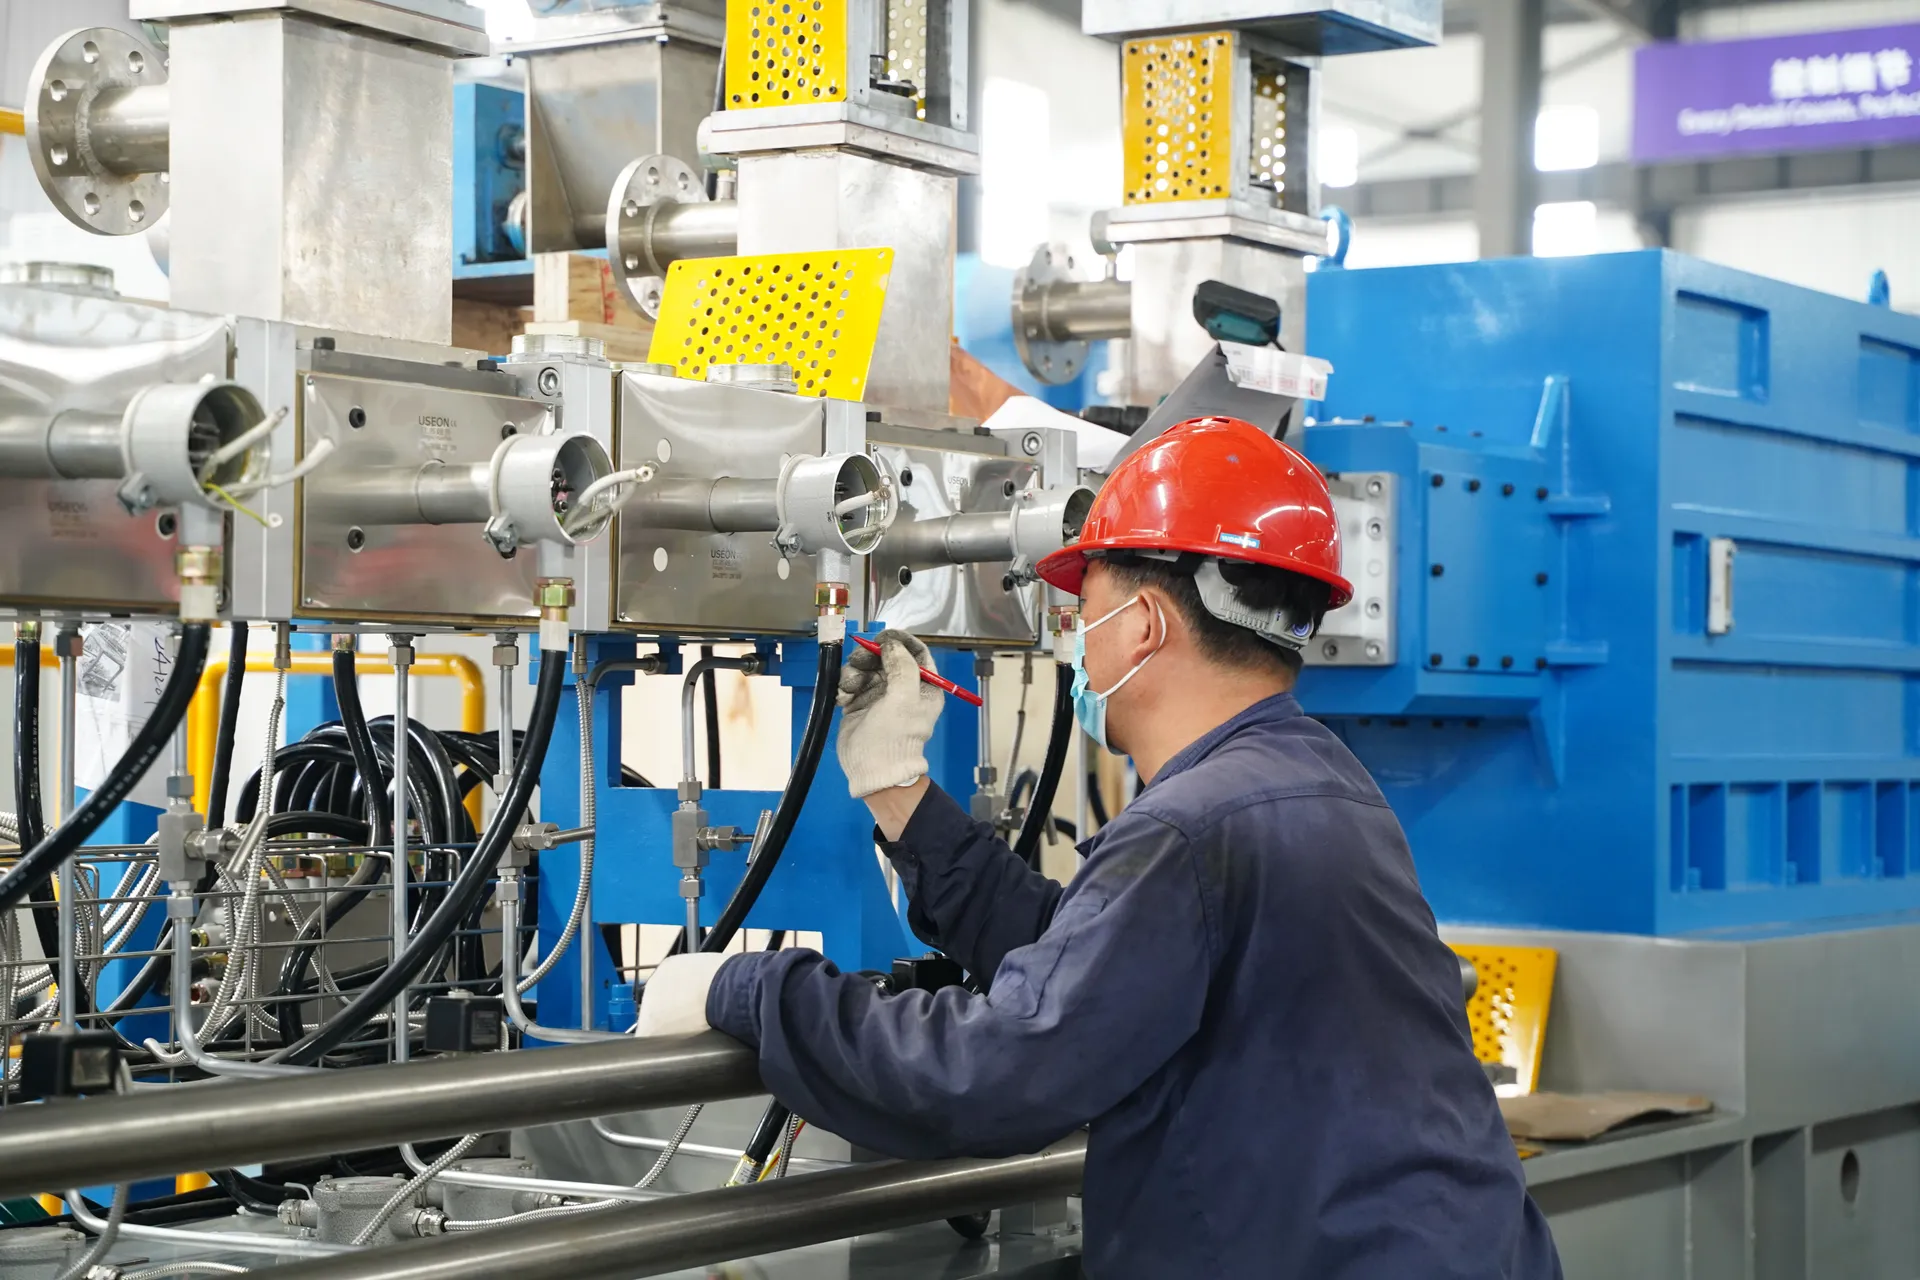
يلتقي نظام الدفع وعلبة التروس وقسم المعالجة في صالة التجميع لدينا. تفحص كل محطة عمل عملها وعمل المحطة التالية، وتجتاز كل آلة فحصًا نهائيًا في المصنع قبل شحنها.
التالي · المعدات المساعدة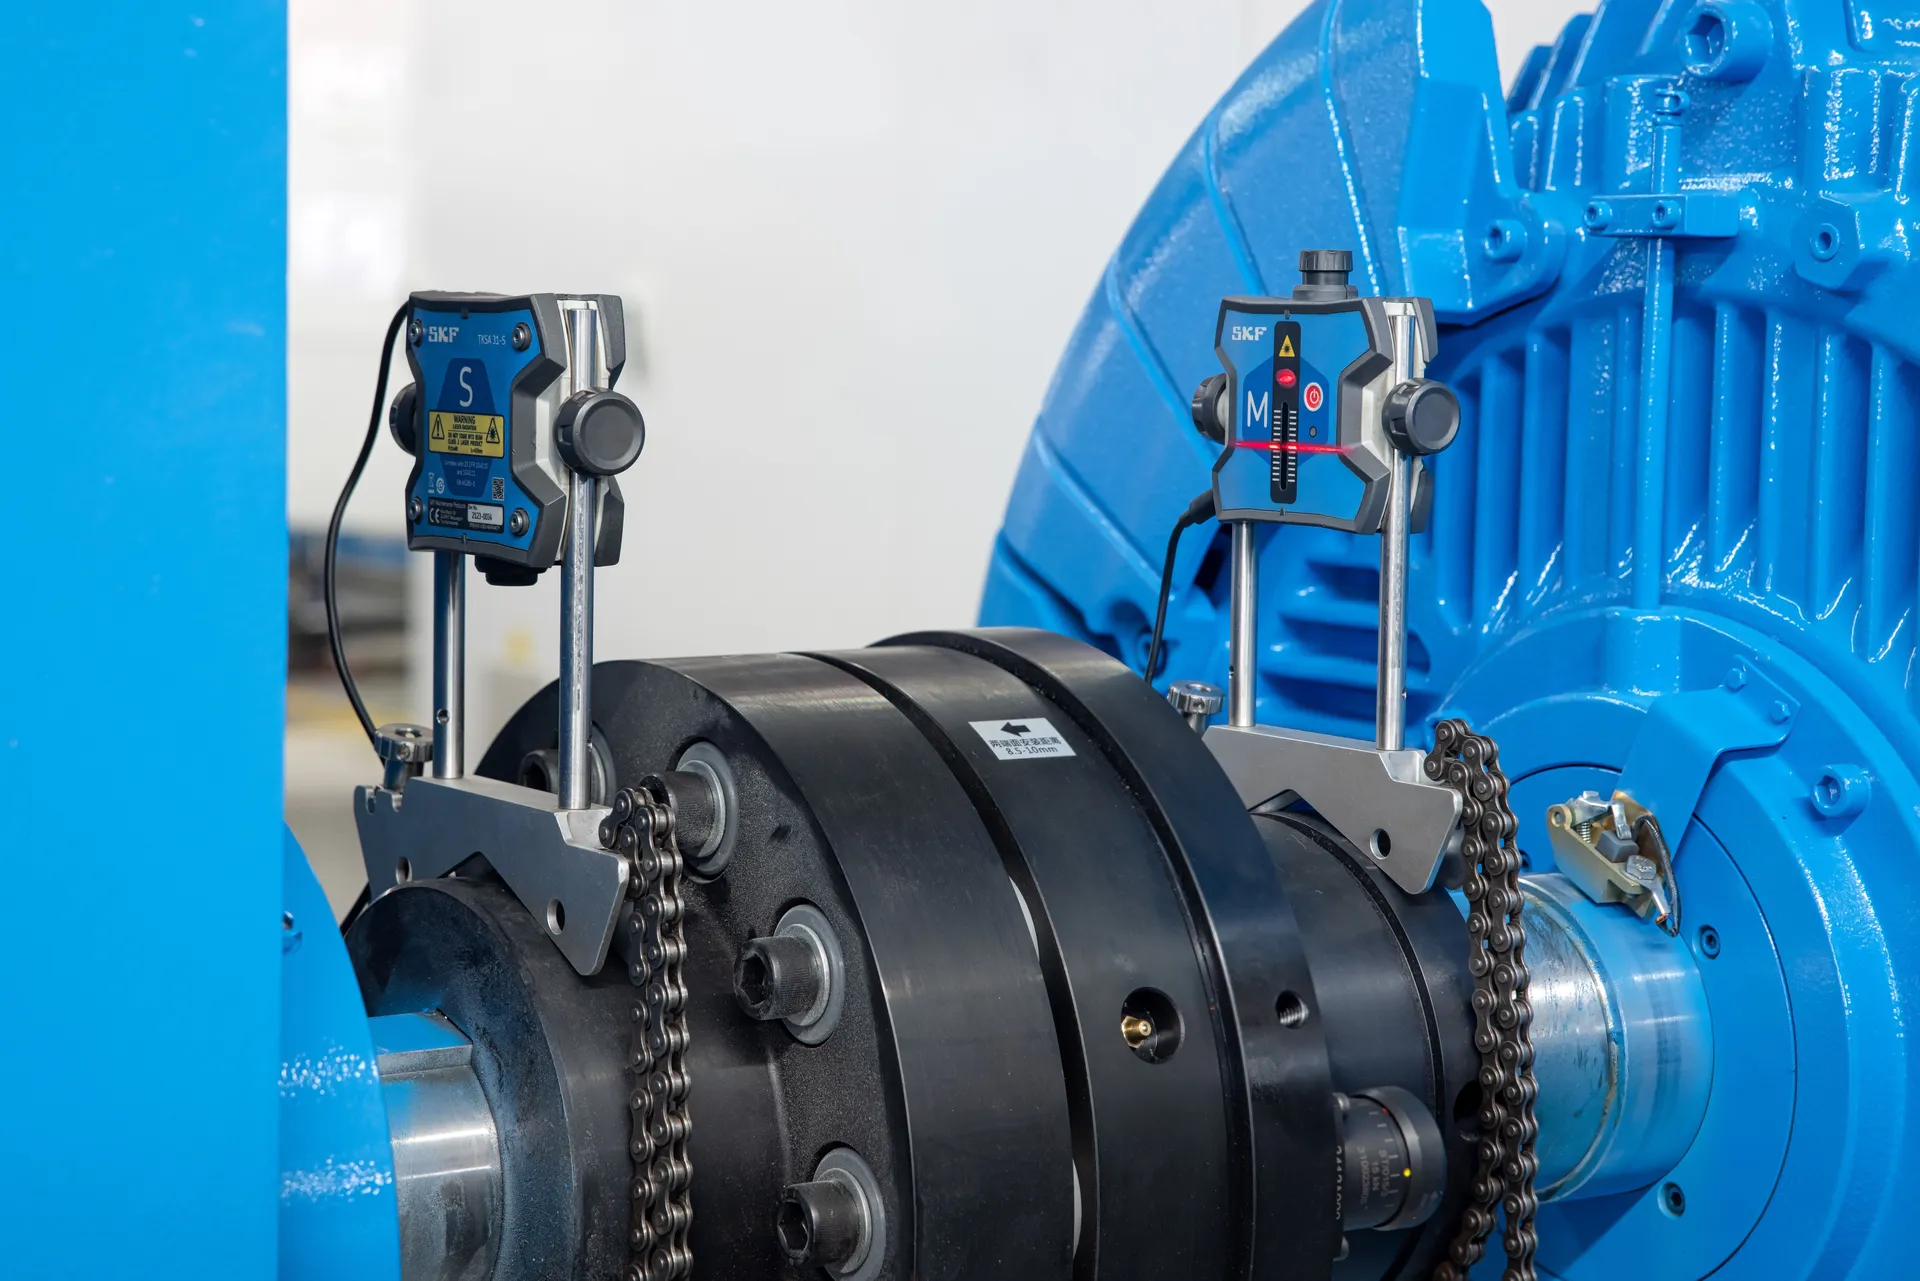
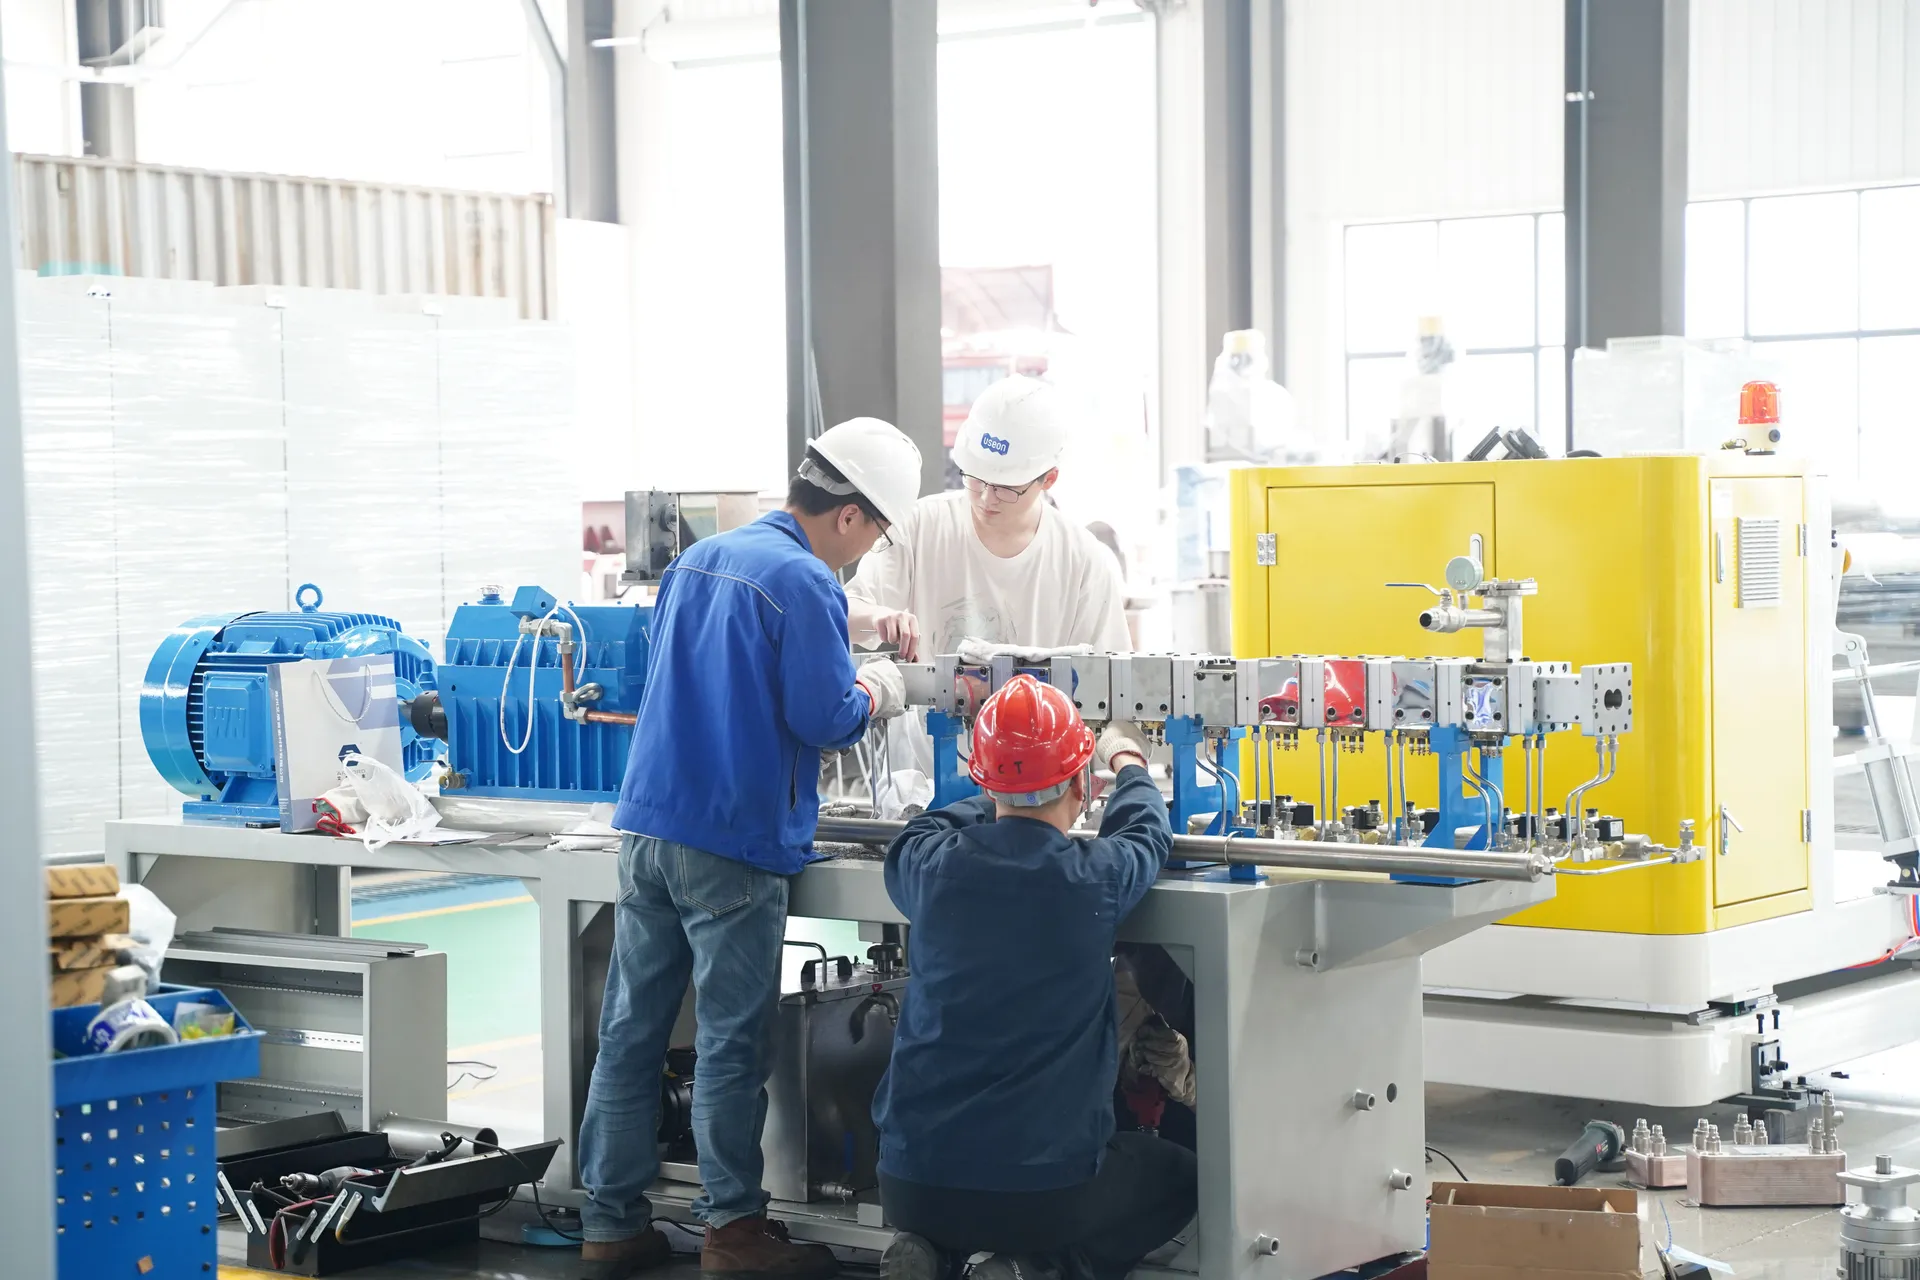
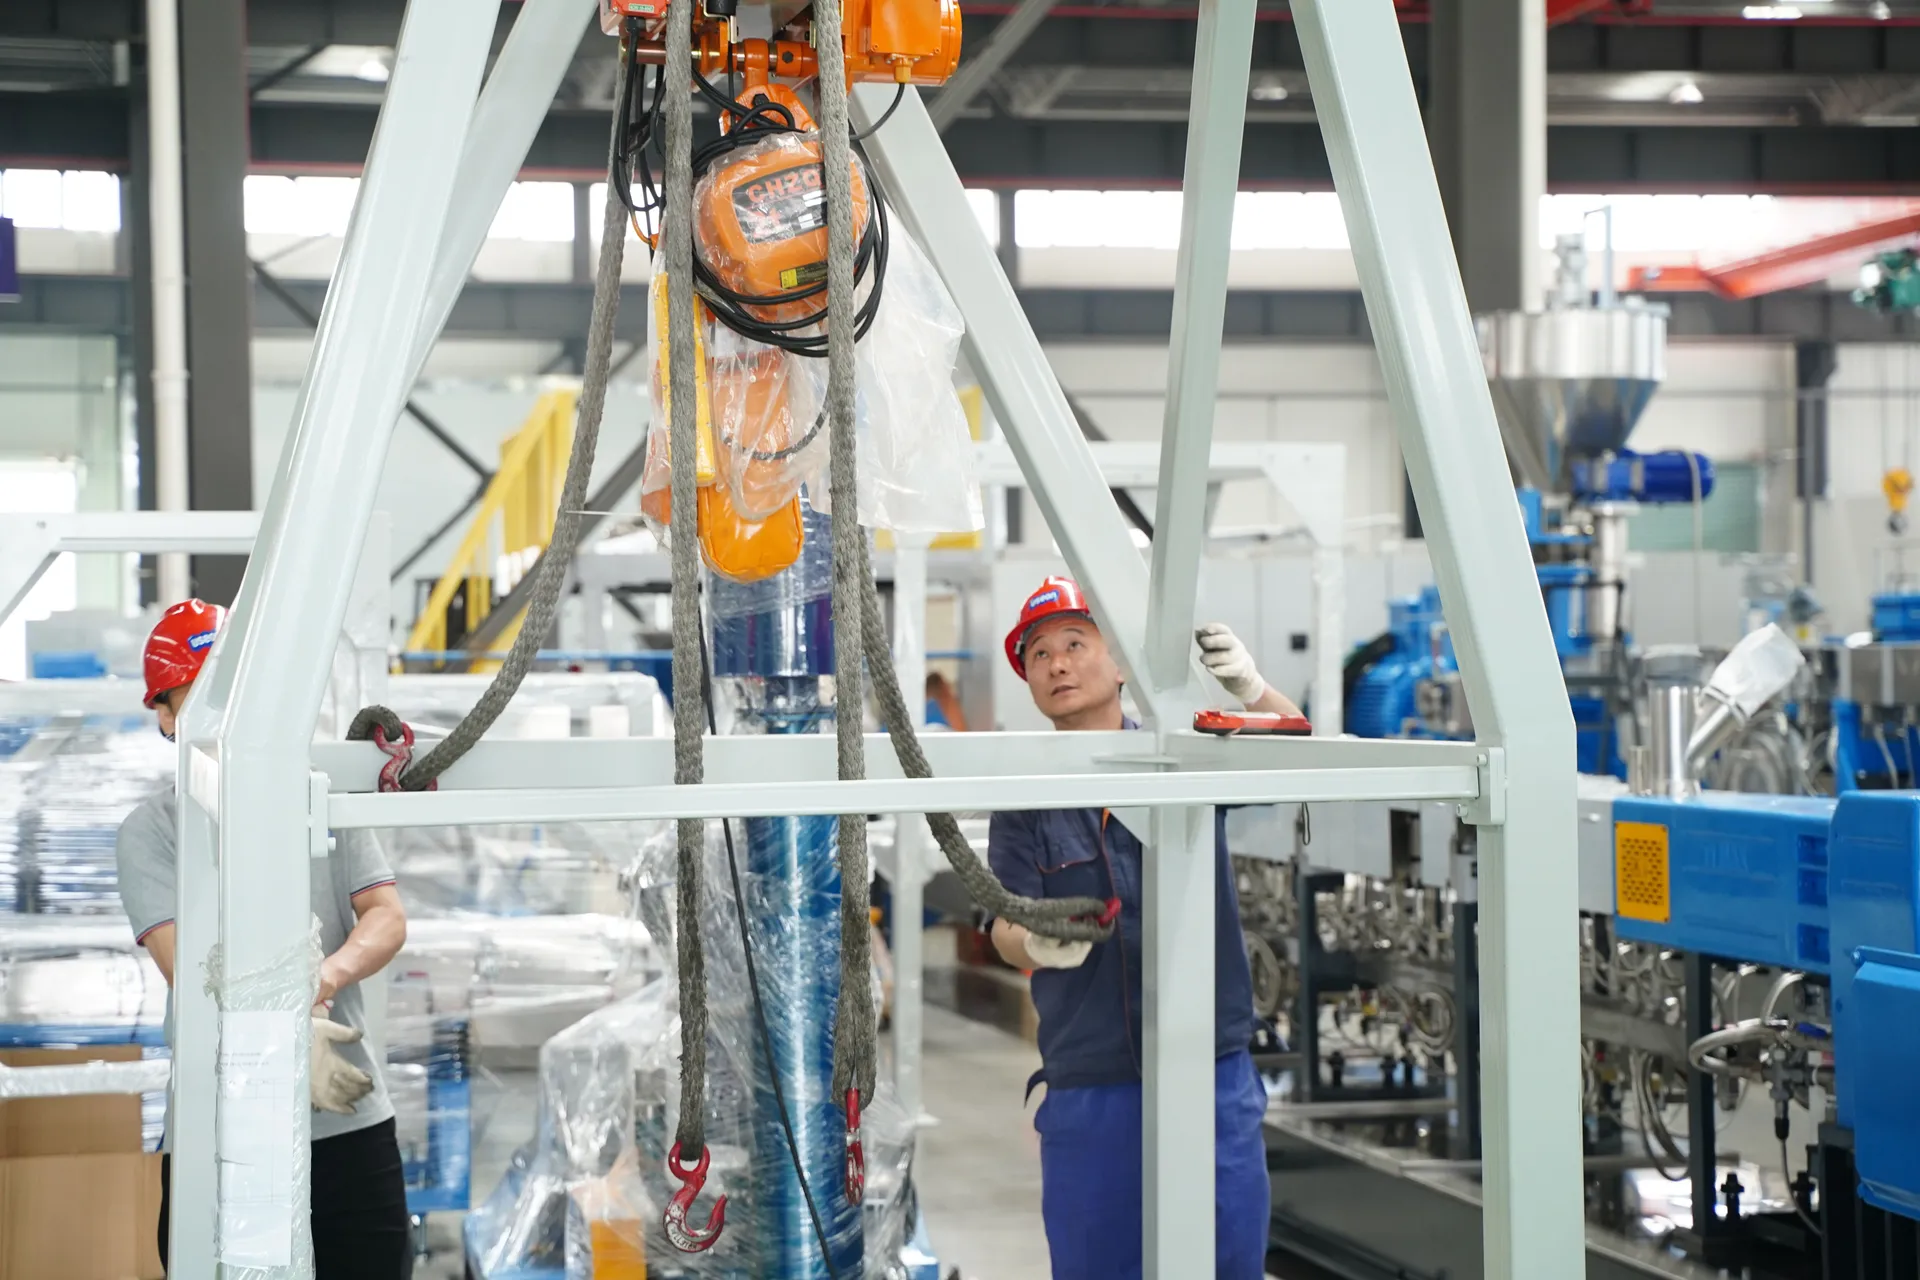
كل آلة، في كل مرة
- المحاذاةقياس انحراف القارنة وتمحور علبة التروس مع الأسطوانة؛ موازين استواء دقيقة عند تجميع آلات البثق ثنائية اللولب
- علبة التروستشغيل دون حمل مع تصويره بالفيديو قبل تركيبها؛ وفحص تلامس الأسنان في الفحص النهائي
- الكهرباءالتشغيل التجريبي واختبار الوظائف وفحوص السلامة الكهربائية
- الفحص النهائيمطابقة الآلة لطلبك؛ ولا تُثبَّت لوحة البيانات إلا بعد اجتيازها الفحص
- التوثيقتصوير تكوين اللولب والأسطوانة ولوحات البيانات وحالة الاختبار والتغليف وحفظها في الأرشيف
عند الطلب: اختبارات دون حمل وتحت الحمل، بمادتك الخاصة متى نصّ الطلب على ذلك · مشاركة فريقك أو مفتش من طرف ثالث في الفحص · خطة فحص واختبار تتضمن نقاط التوقف ونقاط المعاينة.
المعدات المساعدة والتكامل
ما بعد آلة البثق: وحدات التحكم في درجة الحرارة، والأنابيب، والمعدات المساعدة التي يتكوّن منها الخط المتكامل. يُنفّذ اللحام وفق إجراءات معتمدة بأيدي لحّامين معتمدين، ويتولّى مختبر خارجي معتمد الفحص الإشعاعي للّحامات والفحص بالسوائل النافذة.
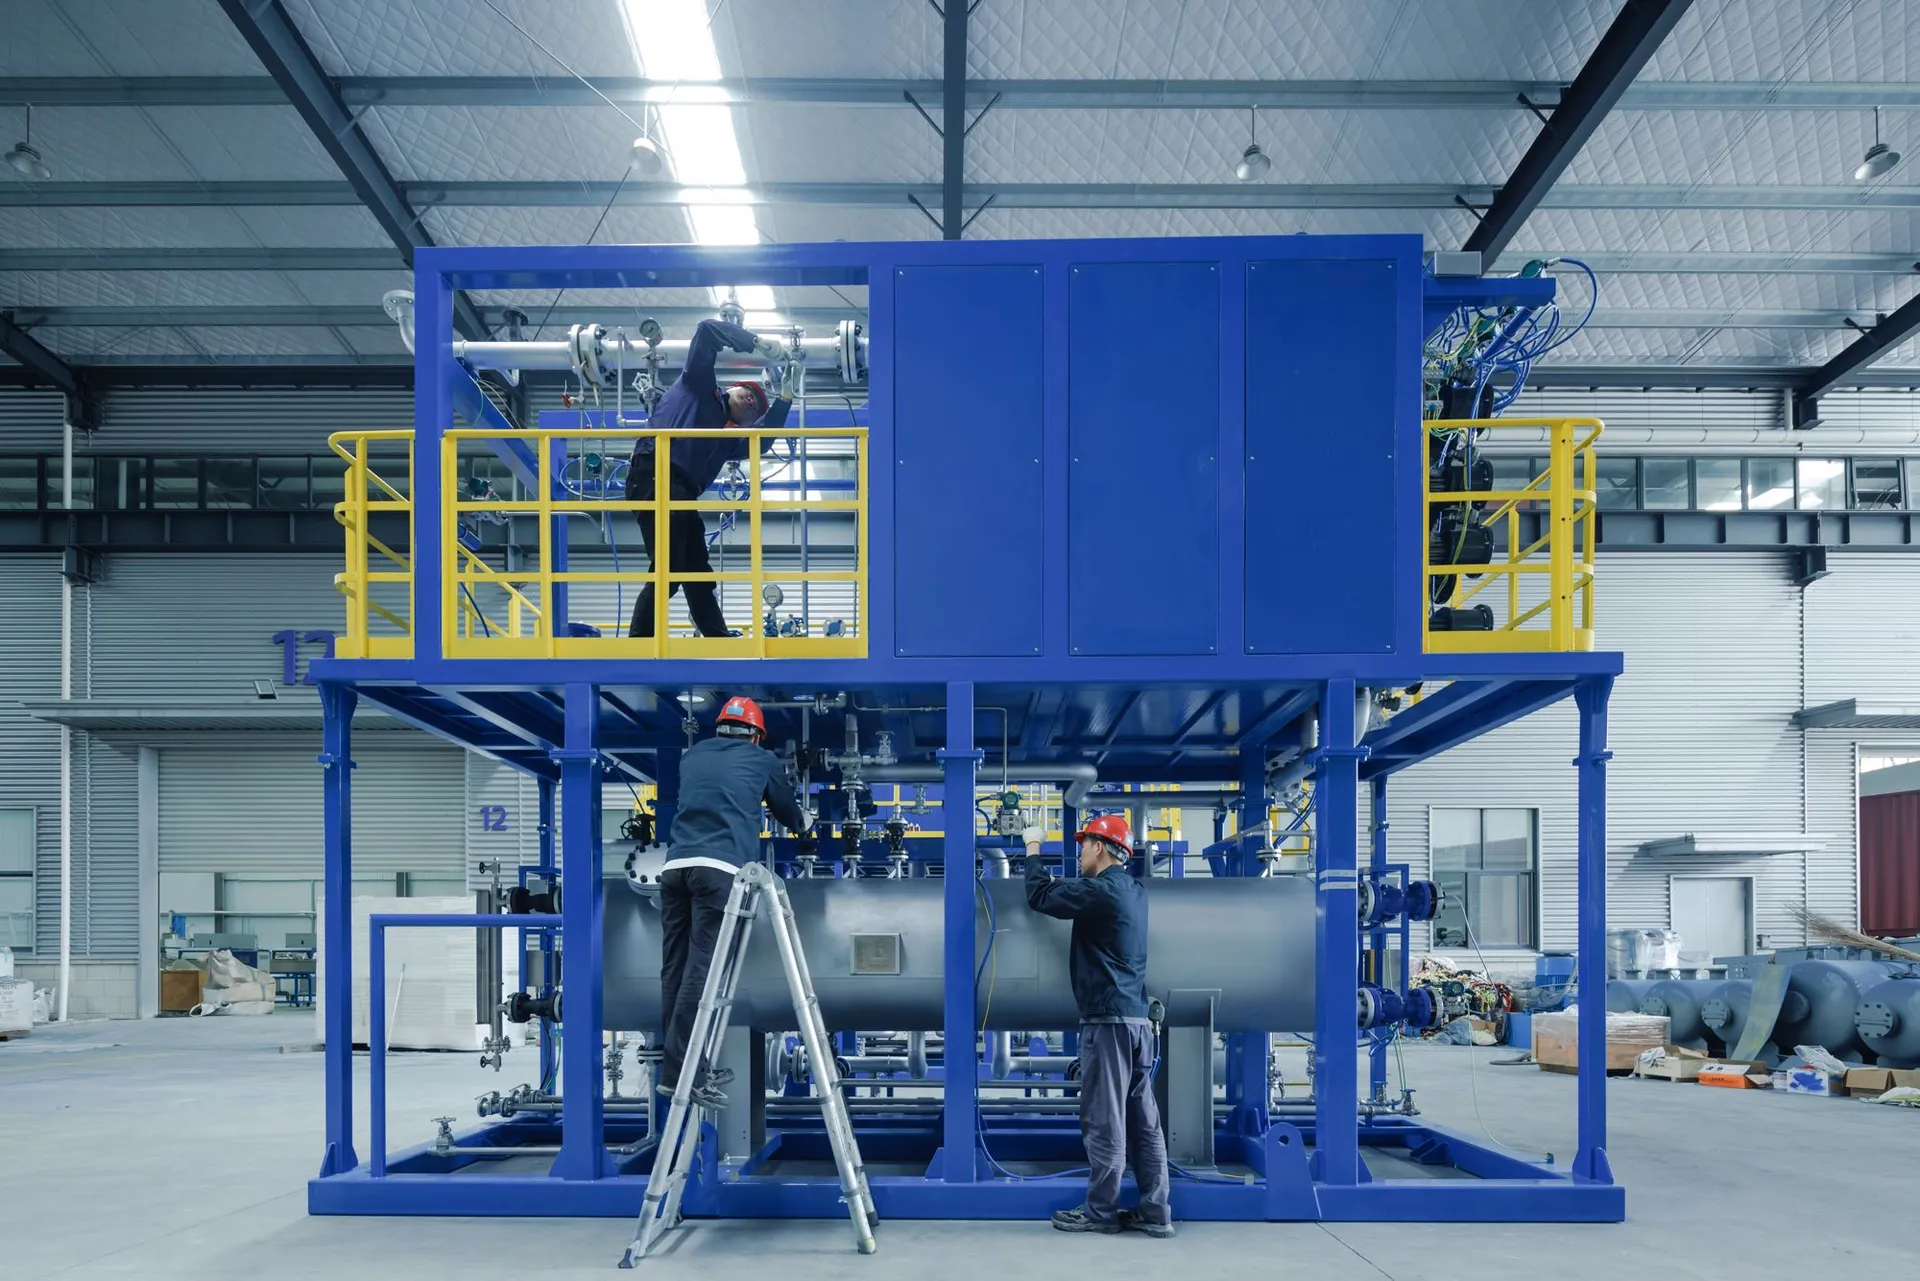
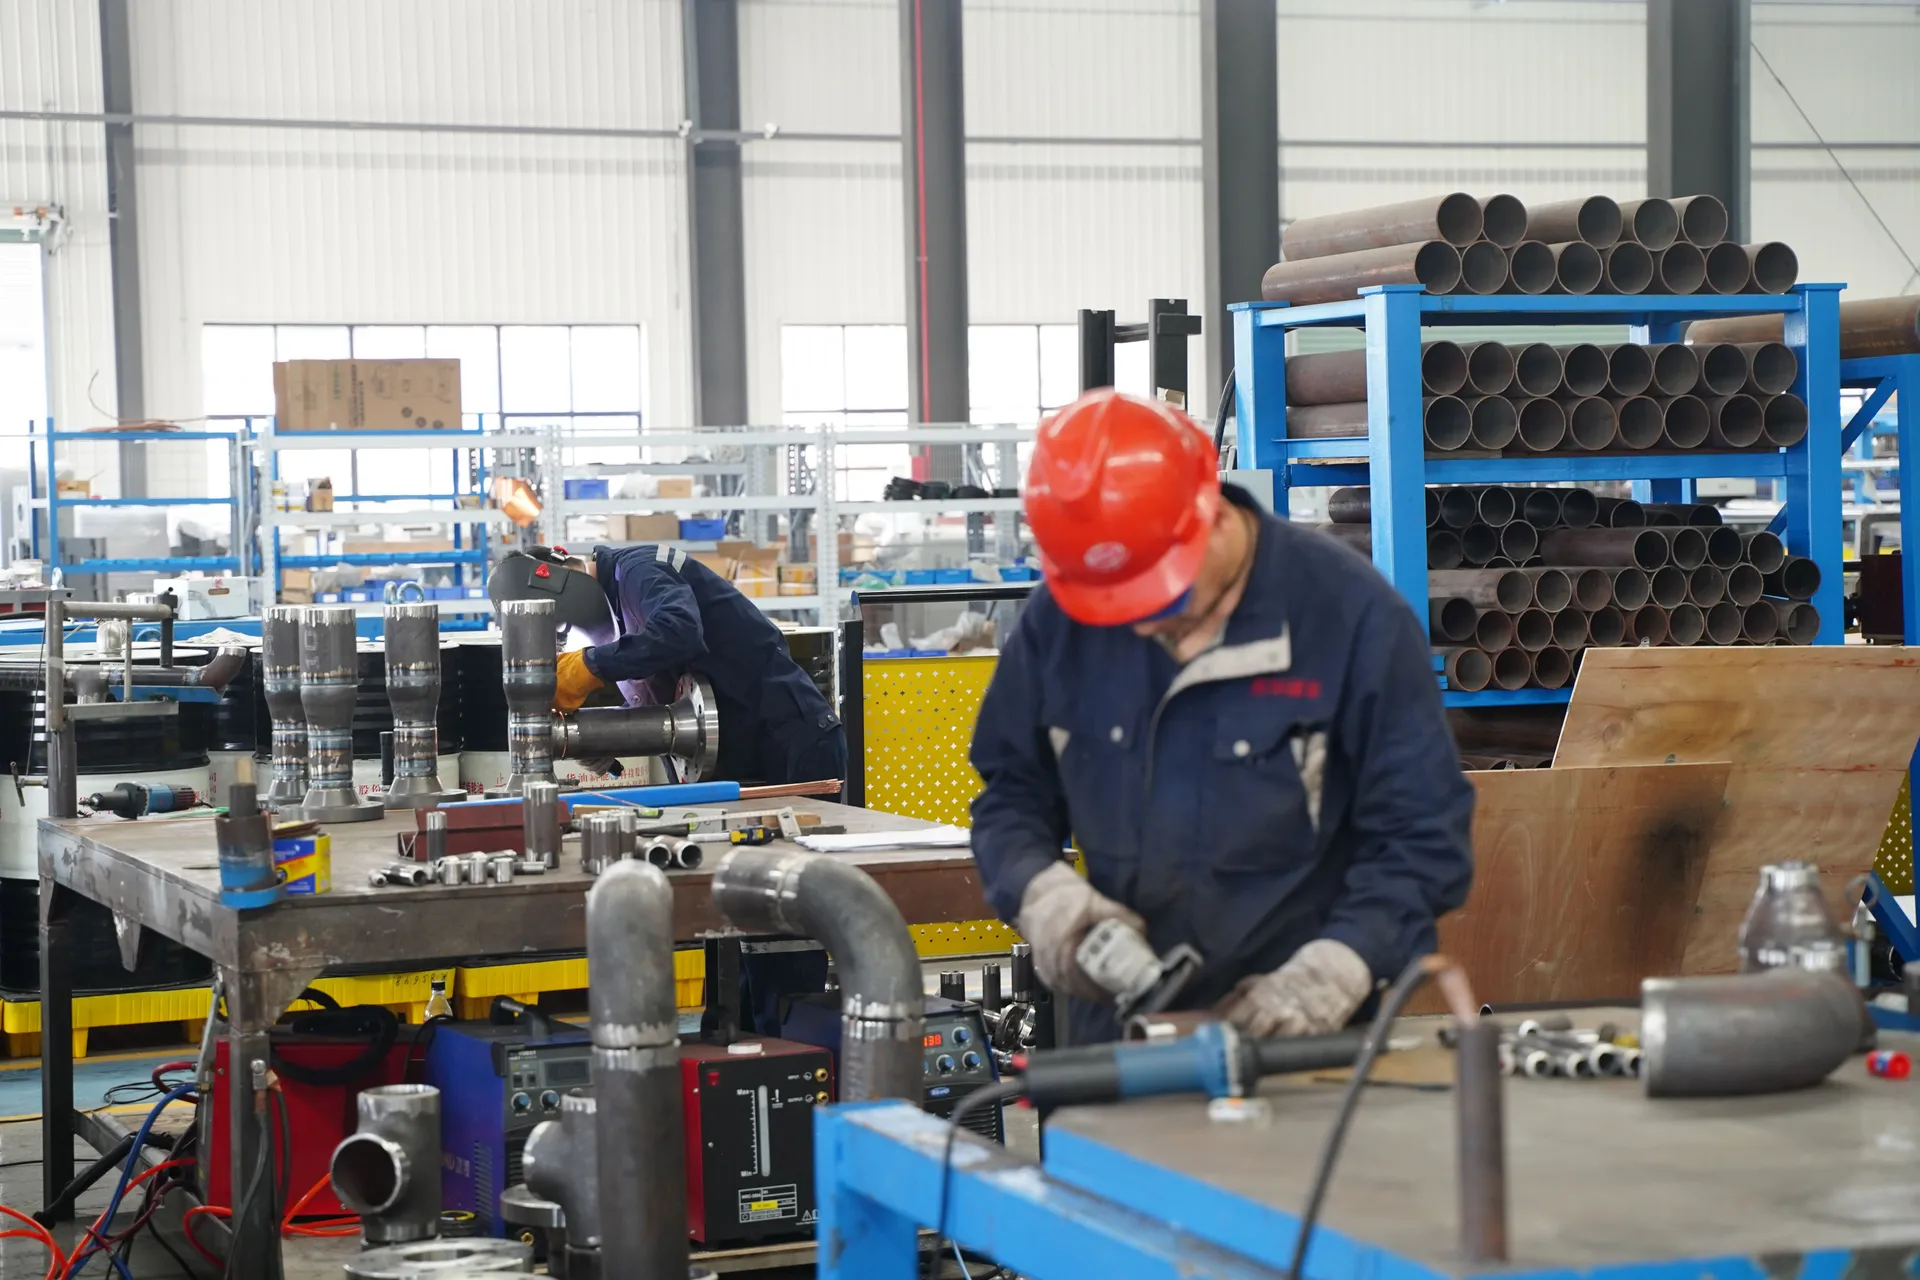
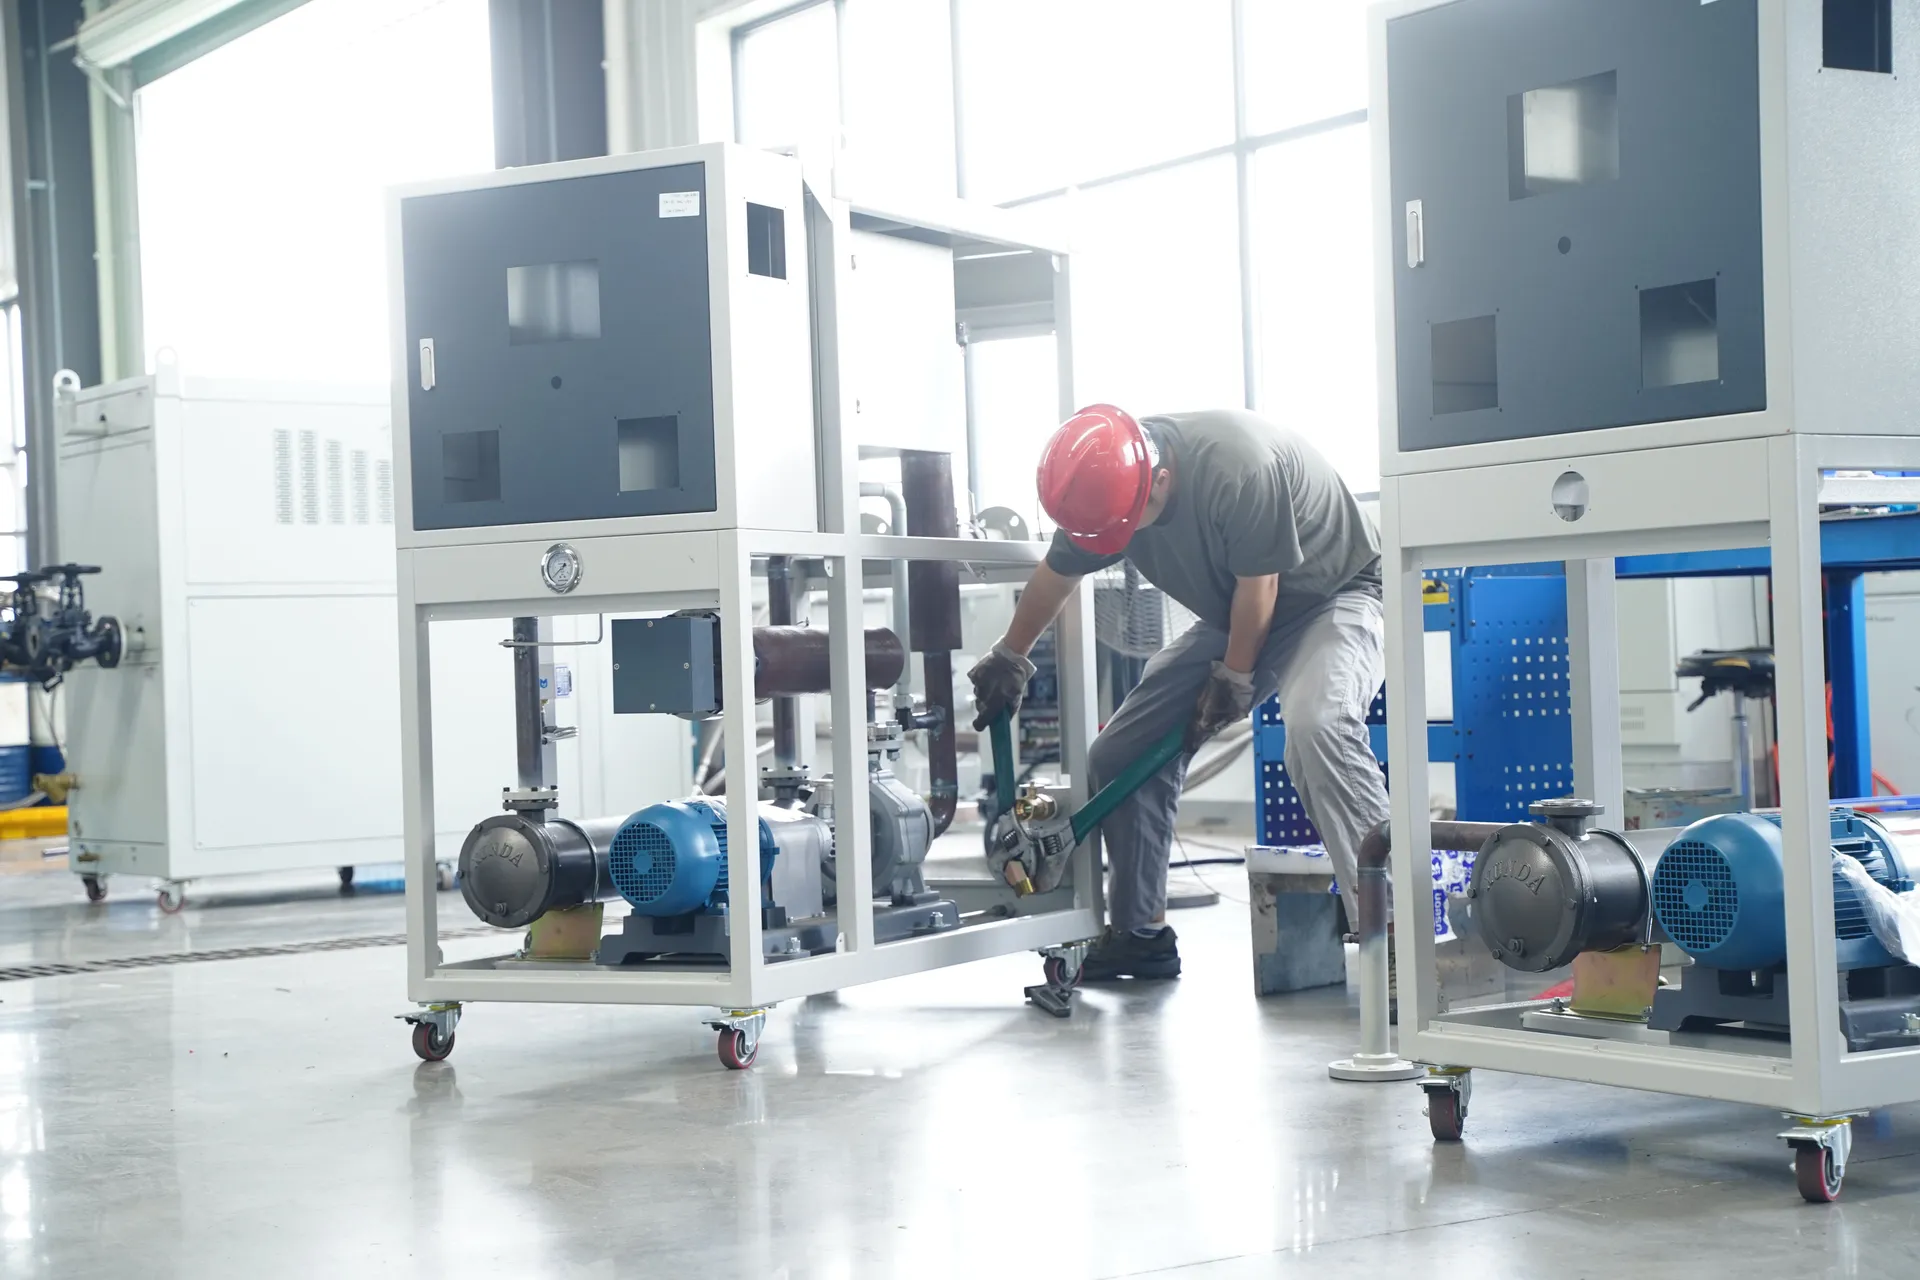
يمكن تتبّع كل قطعة إلى مصدرها
- الأسطواناتبأرقام تسلسلية
- عناصر اللولبموسومة بالليزر بالمادة والنوع
- علب التروستُختم بعد اجتياز الفحص
- المحركات وأنظمة الدفعتسجيل أرقامها التسلسلية وتصويرها
شاهد بنفسك
زُر صالات التشغيل الآلي والفحص والتجميع لدينا في جورونغ، أو شارك في الفحص النهائي لآلتك، أو أحضر مادتك — فخطّنا المخبري يجري تجارب على مواد العملاء.
- ISO 9001:2015
- ISO 14001:2015
- ISO 45001:2018
- CE · 2006/42/EC
- مؤسسة تقنية متقدمة