
بثق الصفائح
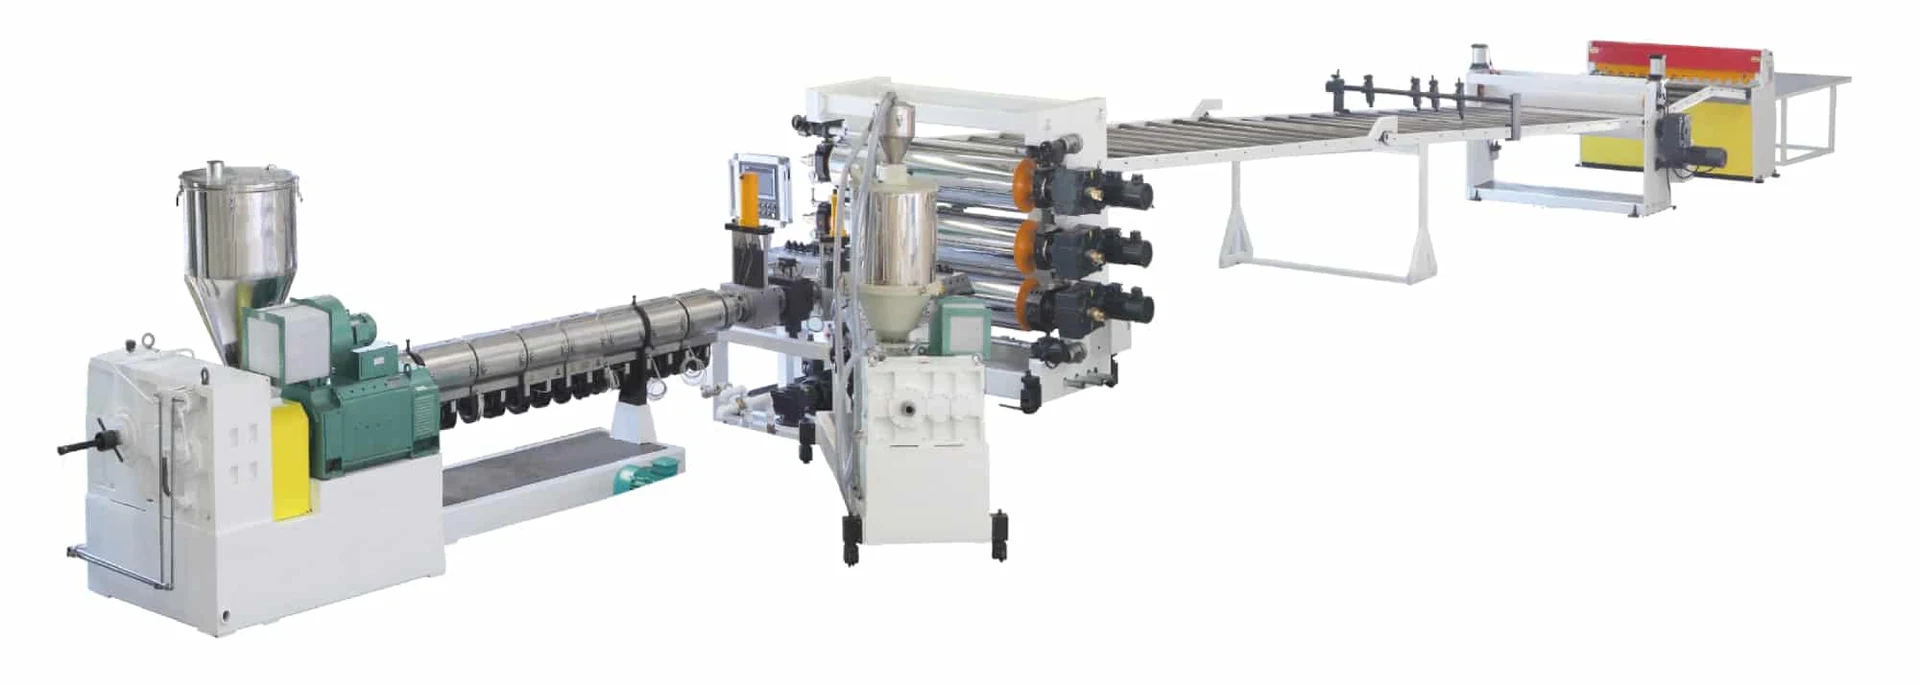
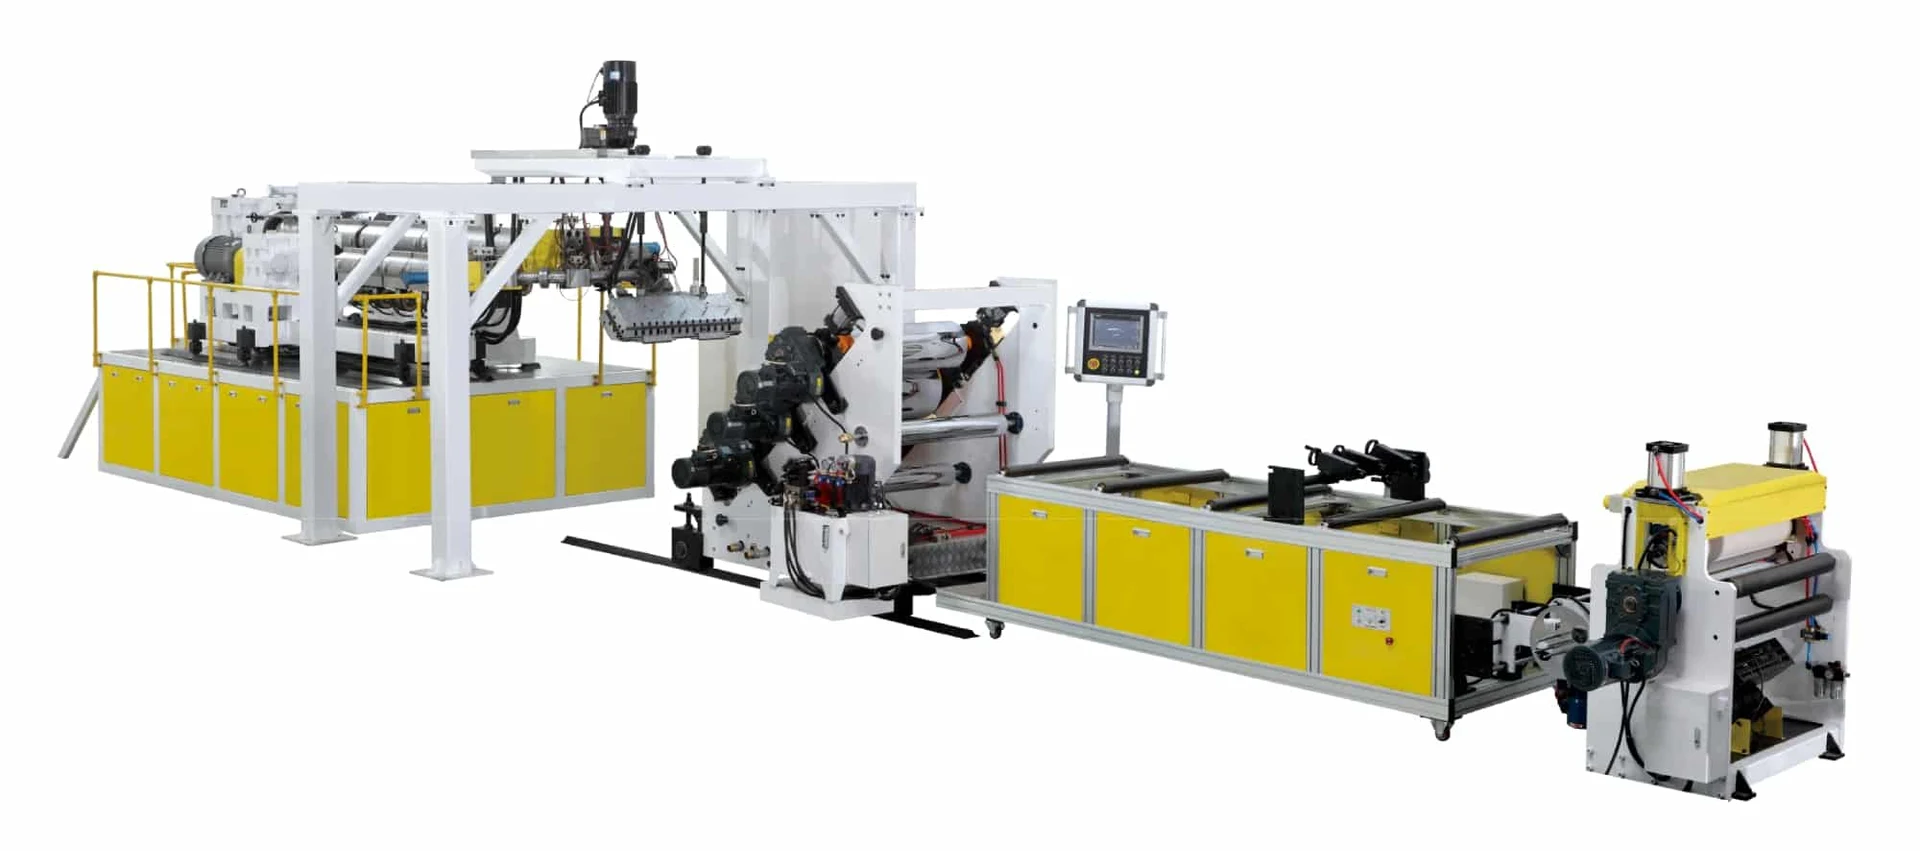
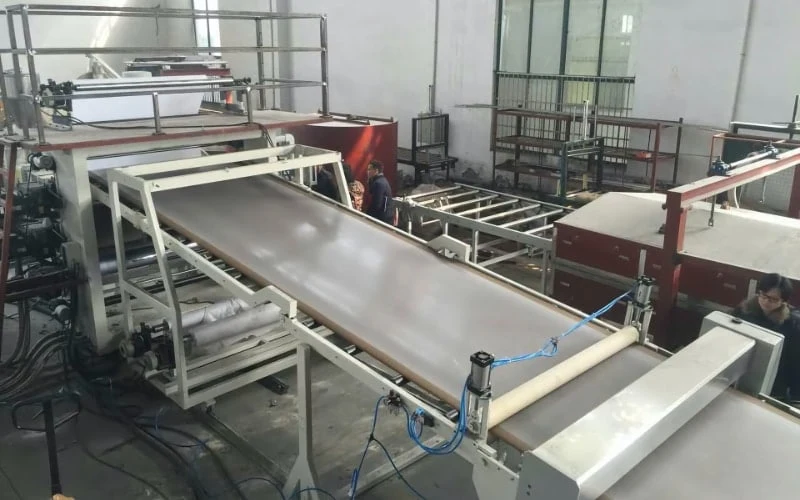
البثق المباشر للصفائح هو ما تشتهر به USEON في مجال الصفائح والأفلام: يُغذّى البوليمر والمواد المالئة والإضافات وتُخلط وتُزال منها المواد المتطايرة في آلة بثق ثنائية اللولب واحدة، لتخرج من القالب صفائح جاهزة دون تحبيب أو تجفيف مسبق بين المرحلتين. وتُكمل خطوط الصفائح والألواح أحادية اللولب هذه المجموعة.
- صفائح التغليف
- الصفائح والألواح التقنية
- الأفلام
اعثر على خطك حسب ما تنتجه
تسعة خطوط في ثلاث مجموعات. تذكر كل بطاقة البوليمرات ومقاس الصفائح وآلة البثق التي يعمل بها الخط.
صفائح التغليف
تُلفّ في بكرات، للتشكيل الحراري
 صفائح PETAPETRPETCPETPETGالسماكة0.15–3 ممالطاقة الإنتاجية500–2,000 كجم/ساعةثنائية اللولب · دون تجفيف مسبق
 صفائح PP / PS / PLA / PBAT / PHAPPPSHIPSPLA · PBAT · PHAالسماكة0.15–3 ممالطاقة الإنتاجية350–1,500 كجم/ساعةثنائية اللولب أو أحادية اللولب
 الصفائح العازلة للغازاتPPPEPSEVAEVOHالسماكة0.15–2 ممالطاقة الإنتاجية200–600 كجم/ساعةأحادية اللولب · متعددة الطبقات
الصفائح والألواح التقنية
الأجهزة المنزلية والأدوات الصحية والبناء
 صفائح ABSABS1 · 2 · 3 · 5 طبقاتالسماكة1–6 ممالعرض600–1,200 ممأحادية اللولبألواح ABS / HIPS / PMMAABSHIPSPSPMMAالسماكة1–8 ممالطاقة الإنتاجية550–750 كجم/ساعةثلاث آلات أحادية اللولب · قصّ ورصّ
 صفائح WPCPP+ 40% ألياف خشبالسماكة0.8–1.5 ممالطاقة الإنتاجيةحتى 600 كجم/ساعةثنائية اللولب · تركيب على الخط
الأفلام
الزجاج الرقائقي والطاقة الشمسية والتغليف
أفلام PVB / SGPPVBSGPالسماكة0.3–1.5 ممالعرضحتى 4,000 ممثنائية اللولب · بثق مشترك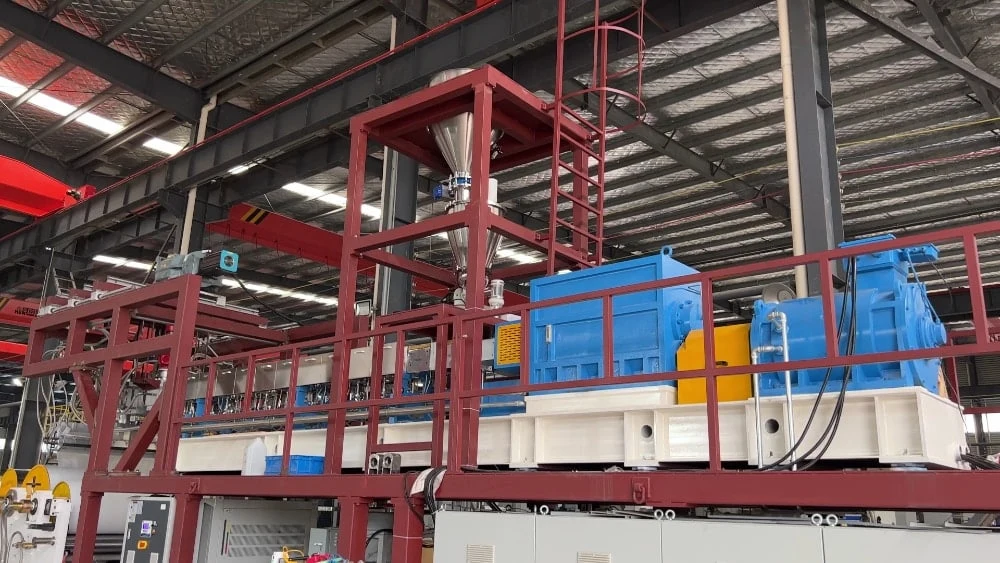 أفلام POE/EVA للألواح الشمسيةEVAPOEالطاقة الجديدةالسماكة0.3–0.9 ممالطاقة الإنتاجية300–500 كجم/ساعةثنائية اللولب · إضافات سائلة
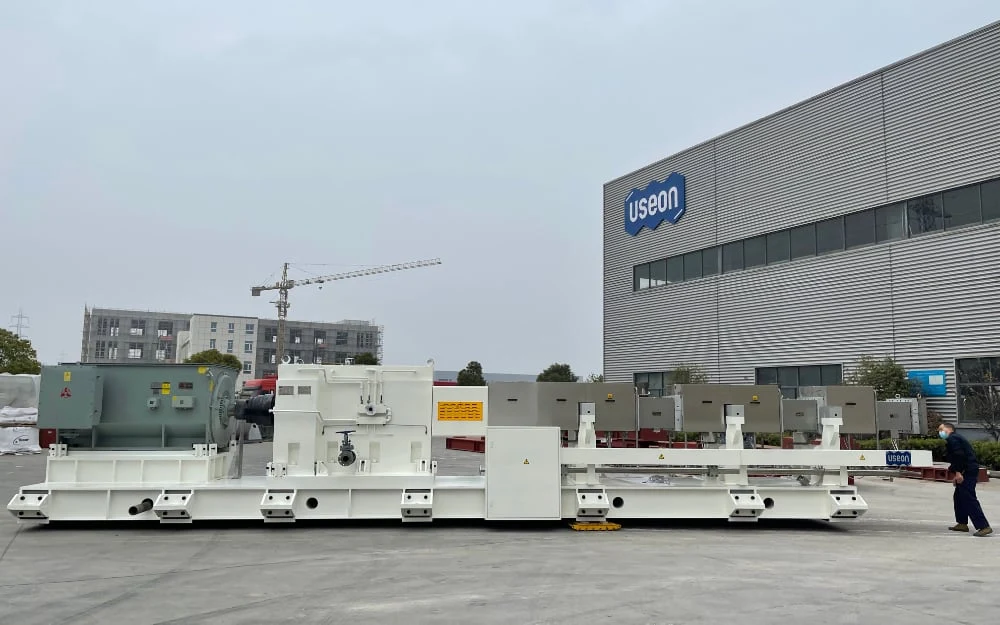 أفلام BOPETPETA/B/Cالسماكة12–125 μmالطاقة الإنتاجية5,000 كجم/ساعةثنائية اللولب · آلة البثق في خط الأفلام
ثنائية اللولب: بثق مباشر، وتُركَّب التركيبة على الخطأحادية اللولب: تُبثق الراتنجات أو الخلطة المسبقة كما هيالسلسلتان متاحتان
مقارنة الخطوط
السماكة هي ما يميّز الخطوط بعضها عن بعض: من أفلام مشدودة بسماكة 12 μm إلى ألواح بسماكة 8 مم.
صفائح التغليفالصفائح والألواح التقنيةالأفلام
مقياس لوغاريتمي. النطاقات كما وردت في صفحة كل خط.
| الخط | البوليمرات | عرض الصفيحة | الطاقة الإنتاجية | آلة البثق | يخرج من الخط على شكل |
|---|---|---|---|---|---|
| صفائح التغليف | |||||
| صفائح PET | PET، APET، RPET، CPET، PETG | 600–3,000 مم | 500–2,000 كجم/ساعة | آلة SAT ثنائية اللولب | بكرات |
| صفائح PP / PS / PLA / PBAT / PHA | PP، PS، HIPS، PLA، PBAT، PHA | 600–3,000 مم | 350–1,500 كجم/ساعة | آلة SAT ثنائية اللولب أو TDD أحادية اللولب | بكرات |
| الصفائح العازلة للغازات | PP، PE، PS، EVA، EVOH | 600–900 مم | 200–600 كجم/ساعة | أحادية اللولب | بكرات |
| الصفائح والألواح التقنية | |||||
| صفائح ABS | ABS | 600–1,200 مم | — | أحادية اللولب | بكرات |
| ألواح ABS / HIPS / PMMA | ABS، PS، HIPS، PMMA | 1,200–2,100 مم | 550–750 كجم/ساعة | ثلاث آلات أحادية اللولب | ألواح مقصوصة بالطول ومرصوصة |
| صفائح WPC | PP مع 40% ألياف خشب | 1,400–1,600 مم | حتى 600 كجم/ساعة | آلة SAT ثنائية اللولب | صفائح مرصوصة |
| الأفلام | |||||
| أفلام PVB / SGP | PVB، SGP | حتى 4,000 مم | 300–600 كجم/ساعة | آلة SAT ثنائية اللولب | بكرات |
| أفلام POE/EVA للألواح الشمسيةالطاقة الجديدة | EVA، POE | 1,250 / 2,500 مم | 300–500 كجم/ساعة | ثنائية اللولب | بكرات |
| أفلام BOPET | PET | 7,500 مم | 5,000 كجم/ساعة | آلة SAT ثنائية اللولب | مصهور لخط الشدّ |
لماذا البثق المباشر
تعتمد الطريقة التقليدية لإنتاج الصفائح أو الأفلام على التركيبة، إذ تتطلب في نوعين من أنواع التركيبات الثلاثة خطوة إضافية قبل آلة بثق الصفائح.
| التركيبة | العملية التقليدية | البثق المباشر |
|---|---|---|
| تركيبة بسيطةمثل PE مع كمية صغيرة مضافة من الماستر باتش أو الإضافات | خلط جميع المكوّنات مسبقًاآلة بثق أحادية اللولبصفائح أو أفلامخطوة واحدة | التغذية الوزنيةآلة بثق ثنائية اللولبصفائح أو أفلامخطوة واحدة. طاقة أقل وتشتّت أفضل وهدر أقل عند تغيير اللون مقارنة بالآلة أحادية اللولب. |
| تركيبة معقّدةمثل PP مع 40% مواد مالئة أو ألياف خشب | التركيب في آلة بثق ثنائية اللولبالتحبيبخلطة مسبقةآلة بثق أحادية اللولبصفائح أو أفلامخطوتان | التغذية المجزّأةآلة بثق ثنائية اللولبصفائح أو أفلامخطوة واحدة. يُصهر البوليمر مرة واحدة، وتُغيَّر التركيبة عند المغذّيات. |
| مادة حساسة للماءمثل PET أو PA | تجفيف مسبق، 3–5 ساعاتآلة بثق أحادية اللولبصفائح أو أفلامخطوتان | مادة غير مجفّفةآلة بثق ثنائية اللولب مع التفريغصفائح أو أفلامخطوة واحدة. بلا وحدة تبلور ولا مجفّف. |
ما تكلّفه العملية التقليدية
طاقة أكبر
للتجفيف المسبق، أو للعملية ذات المرحلتين، أو للآلة أحادية اللولب نفسها.
عمالة أكثر
ومساحة أكبر في المصنع واستثمار أعلى.
تشتّت أضعف
للإضافات وللبوليمرات ذات قيم MFI المختلفة.
سخونة زائدة وقص
لألياف الخشب الطبيعية.
قص مفرط للألياف الزجاجية
في عملية D-LFT.
تحلّل البوليمر
في العملية ذات الخطوتين.
الآلة ثنائية اللولب مقابل أحادية اللولب بالأرقام
حتى 30%
توفير في الطاقة، وفق ما ورد لخط صفائح HDPE وخط أفلام BOPP مقارنةً بالبثق أحادي اللولب.
5,500 كجم/ساعة
من المحرك نفسه بقدرة 1,200 kW. أفلام BOPP: تبلغ الآلة أحادية اللولب 4,200 كجم/ساعة كحدّ أقصى.
آلة واحدة بدل اثنتين
تحلّ آلة بثق ثنائية اللولب واحدة محلّ آلتي بثق أحاديتي اللولب يربطهما خط BOPP التقليدي على التوالي.
3–5 ساعات
من التجفيف المسبق لم تعد ضرورية؛ إذ تُبثق مادتا PET وPA دون تجفيف.
نسبة إضافات أقل
يتيح التشتيت الأفضل خفض نسبة الإضافات.
هدر أقل عند تغيير اللون
بفضل خاصية التنظيف الذاتي في الآلة ثنائية اللولب.
تحلّل أقل للبوليمر
زمن مكوث أقصر داخل آلة البثق.
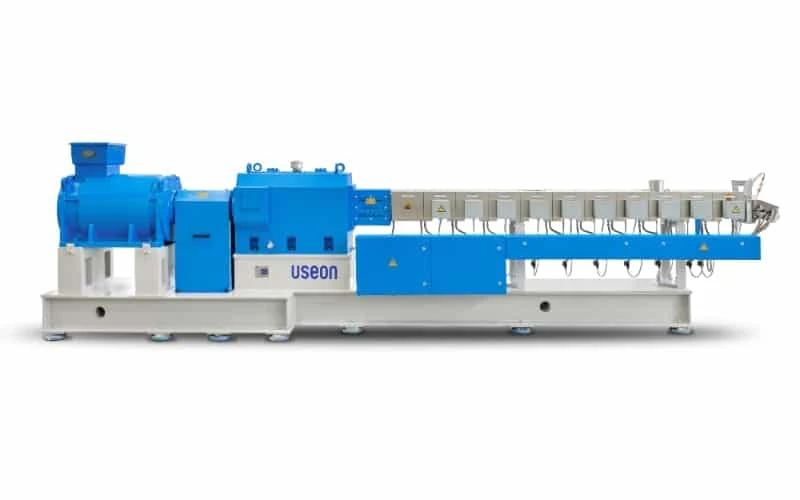
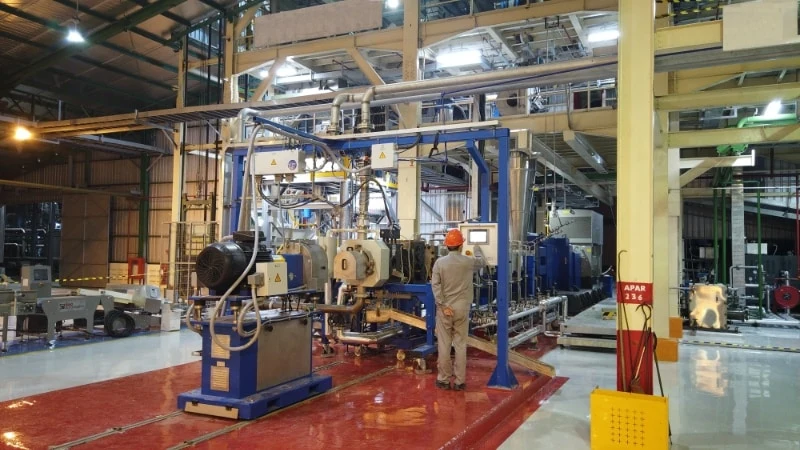
ست تركيبات عملنا عليها
كل واحدة منها خط بثق مباشر سلّمناه: التركيبة، والصفائح التي ينتجها، وما كان على الخط أن يحلّه.
مزيد من خطوط الصفائح والأفلام التي سلّمناها
ترتبط كل تركيبة من التركيبات الست أعلاه بمشروعها. وهذه أربعة خطوط بثق مباشر أخرى سلّمناها.
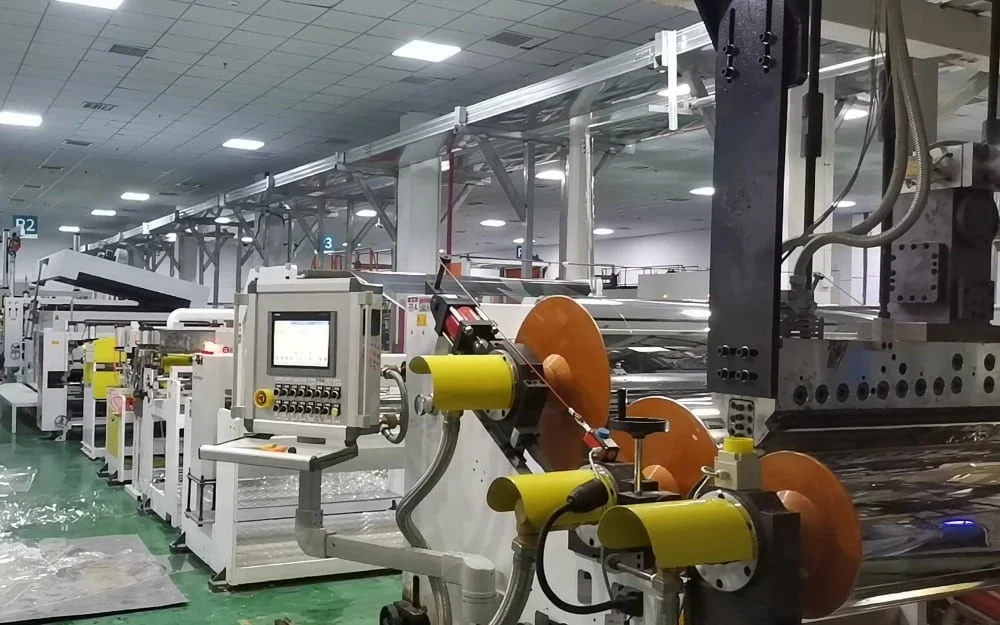 صفائح PET · الصين
خط إنتاج صفائح PET بطاقة 800–1200 كجم/ساعة في جيانغسو
SAT95 + SAT65800–1,200 كجم/ساعة
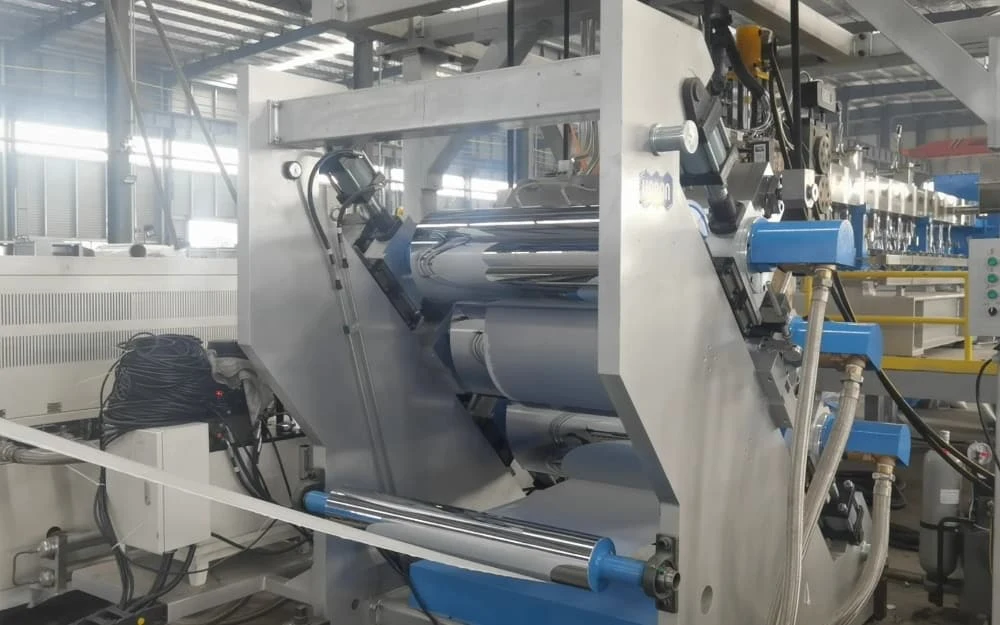 صفائح PP · الصين
خط بثق مباشر لصفائح PP بطاقة 400–500 كجم/ساعة
SAT75 · PP + 40% CaCO₃400–500 كجم/ساعة
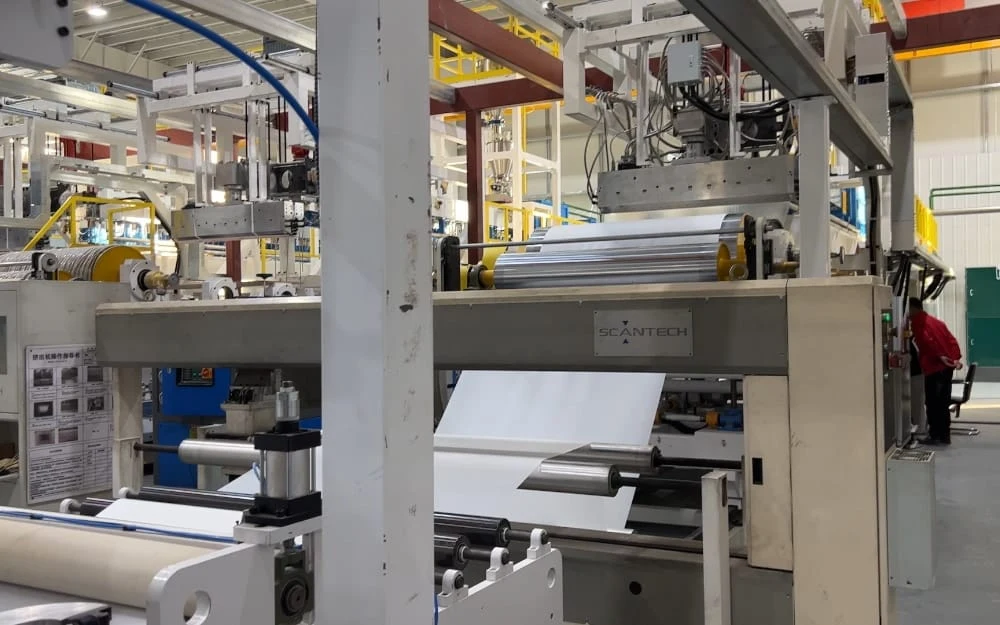 أفلام POE · الصين
خط بثق أفلام POE لتغليف الألواح الشمسية بطاقة 400 كجم/ساعة
آلة بثق ثنائية اللولب400 كجم/ساعة
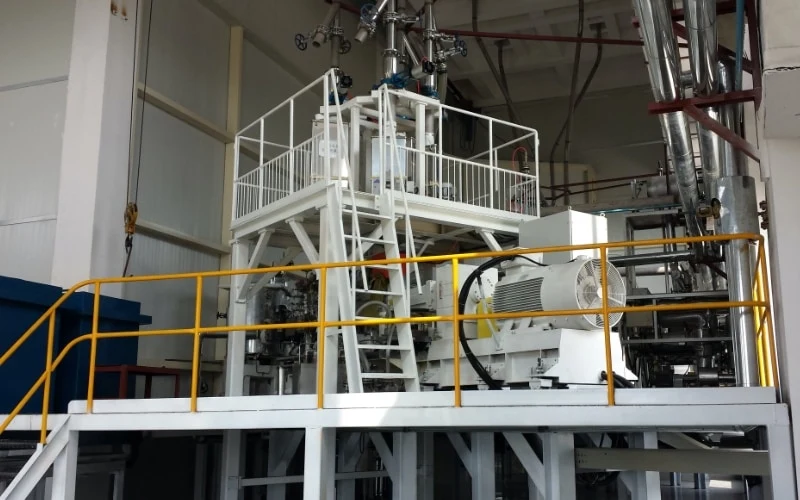 أفلام BOPET
خط بثق أفلام BOPET بطاقة 3000 كجم/ساعة
—3,000 كجم/ساعة
احصل على عرض سعر
أخبرنا بالصفائح أو الألواح أو الأفلام التي تبيعها والتركيبة التي تقف وراءها، وسنخبرك إن كان من الممكن إنتاجها بالبثق المباشر، ونقدّم لك عرض سعر للخط المتكامل.
- 01البوليمر والتركيبة: المواد المالئة أو الألياف أو الإضافات ونسبها
- 02المنتج: السماكة والعرض وبنية الطبقات والطاقة الإنتاجية في الساعة
- 03نوع آلة البثق وتكوين الخط وعرض السعر

Souder Chen
رئيس قسم تركيب البوليمرات
يعمل في USEON منذ 2008. خطوط تركيب البوليمرات بآلات البثق ثنائية اللولب، وخطوط إزالة المواد المتطايرة وإعادة التدوير.