
Wytłaczanie płyt i folii
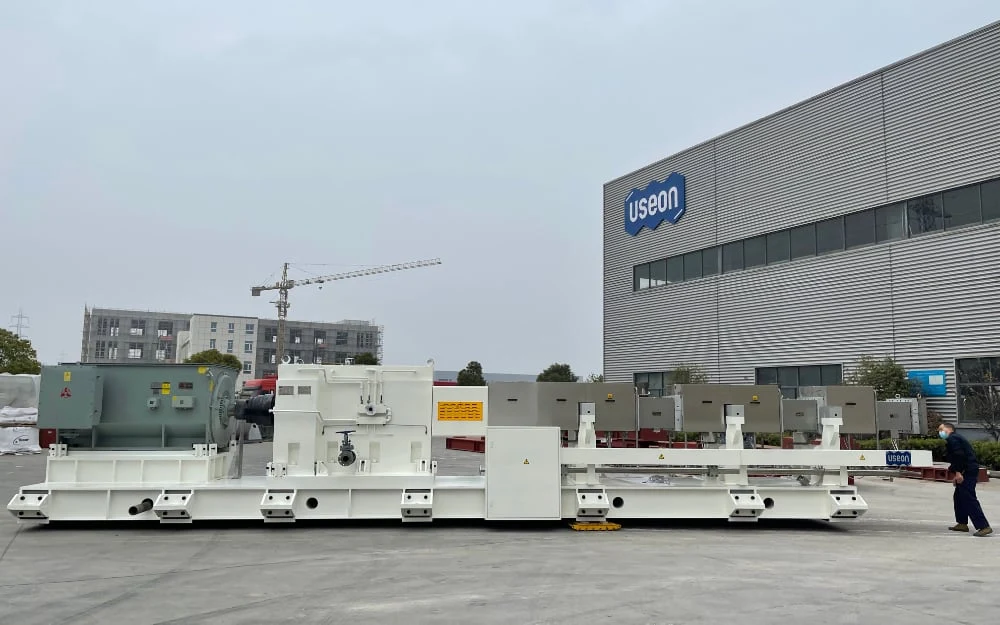
Bezpośrednie wytłaczanie płyt i folii to rozwiązanie, z którego firma USEON jest znana w tej dziedzinie: polimer, napełniacze i dodatki są dozowane, mieszane i odgazowywane w jednej wytłaczarce dwuślimakowej i opuszczają głowicę jako gotowa płyta lub folia – bez pośredniej granulacji i bez wstępnego suszenia. Ofertę uzupełniają jednoślimakowe linie do folii i płyt.
- Folie opakowaniowe
- Płyty techniczne
- Folie cienkie
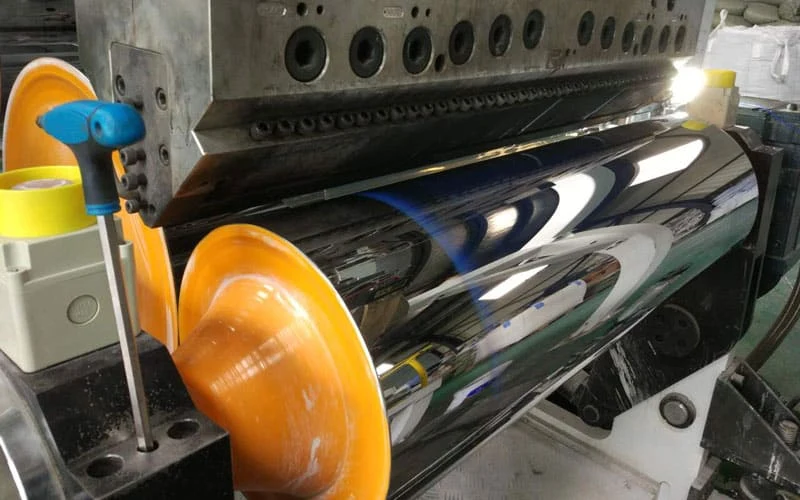
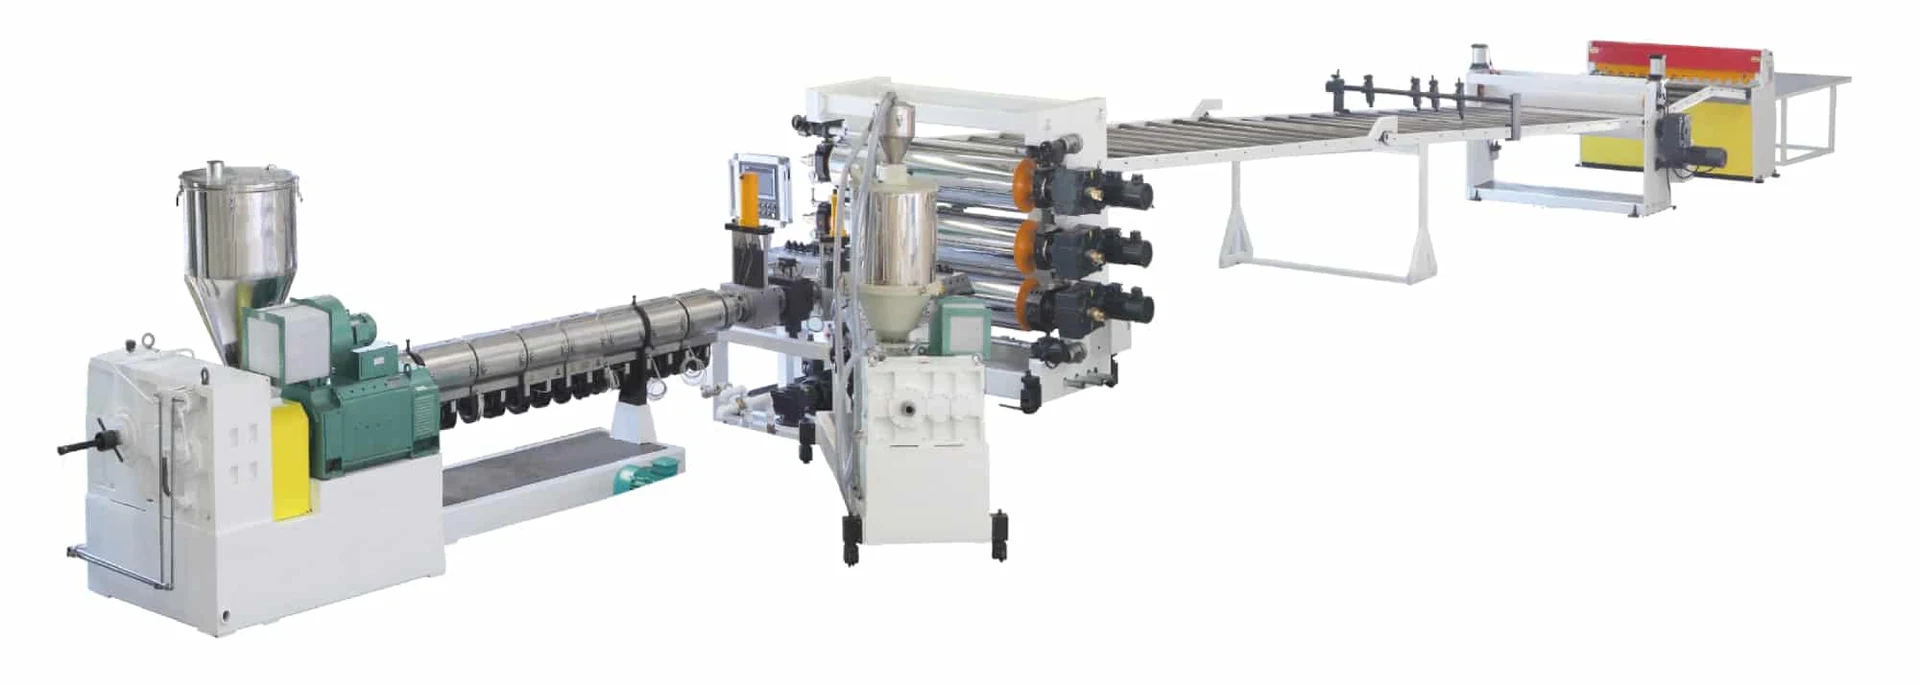
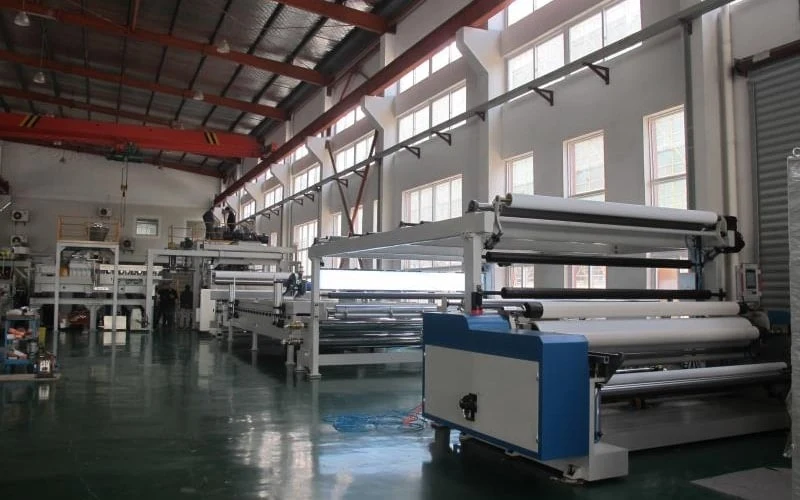
Znajdź linię według wytwarzanego produktu
Dziewięć linii w trzech grupach. Na każdej karcie podano polimery, wymiary płyty lub folii i wytłaczarkę, na której opiera się linia.
Folie opakowaniowe
Nawijane w rolki, do termoformowania
 Folia PETAPETRPETCPETPETGGrubość0,15–3 mmWydajność500–2000 kg/hDwuślimakowa · bez wstępnego suszenia
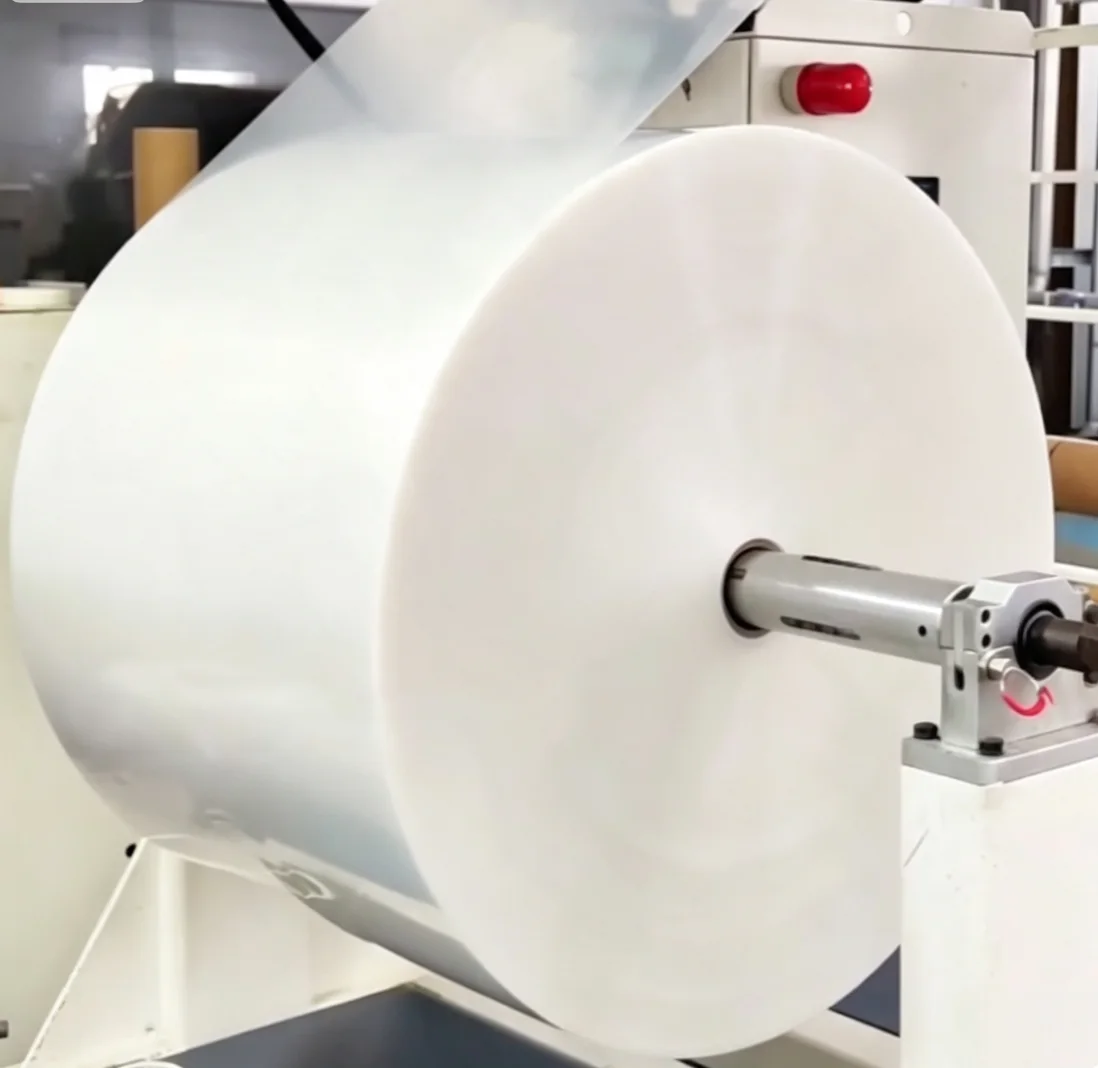 Folia PP / PS / PLA / PBAT / PHAPPPSHIPSPLA · PBAT · PHAGrubość0,15–3 mmWydajność350–1500 kg/hDwuślimakowa lub jednoślimakowa
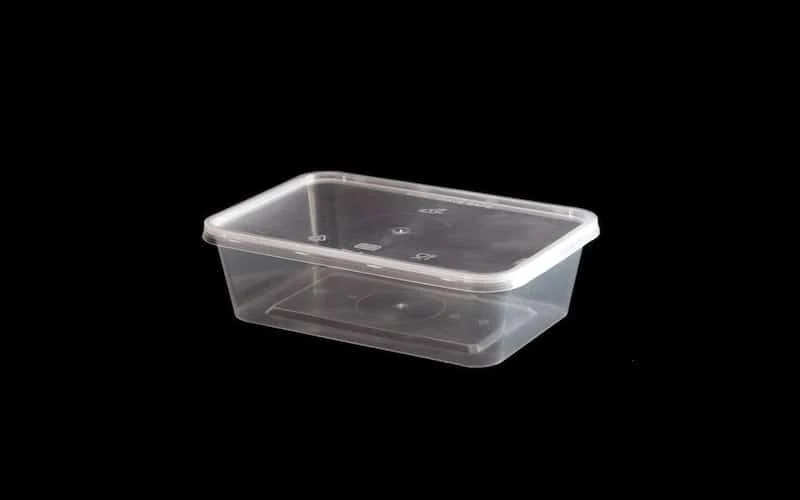 Folia barierowaPPPEPSEVAEVOHGrubość0,15–2 mmWydajność200–600 kg/hJednoślimakowa · wielowarstwowa
Płyty techniczne
AGD, wyposażenie sanitarne, budownictwo
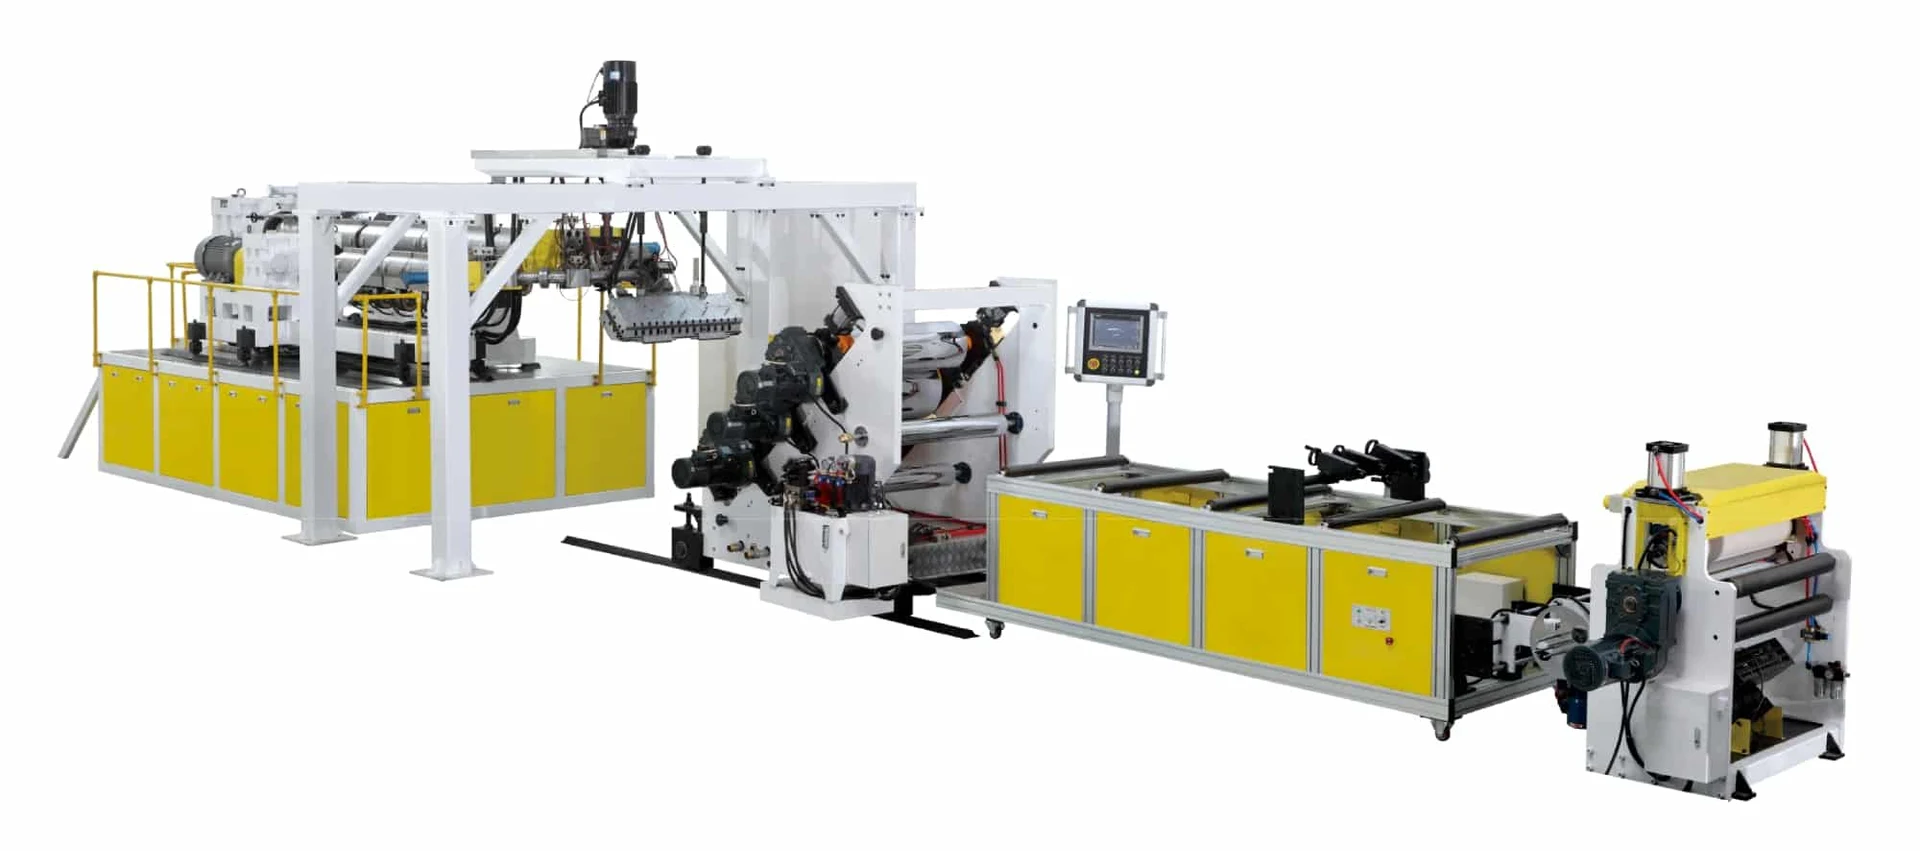 Płyty ABSABS1 · 2 · 3 · 5 warstwGrubość1–6 mmSzerokość600–1200 mmJednoślimakowaPłyty ABS / HIPS / PMMAABSHIPSPSPMMAGrubość1–8 mmWydajność550–750 kg/hTrzy wytłaczarki jednoślimakowe · cięcie i układanie w stos
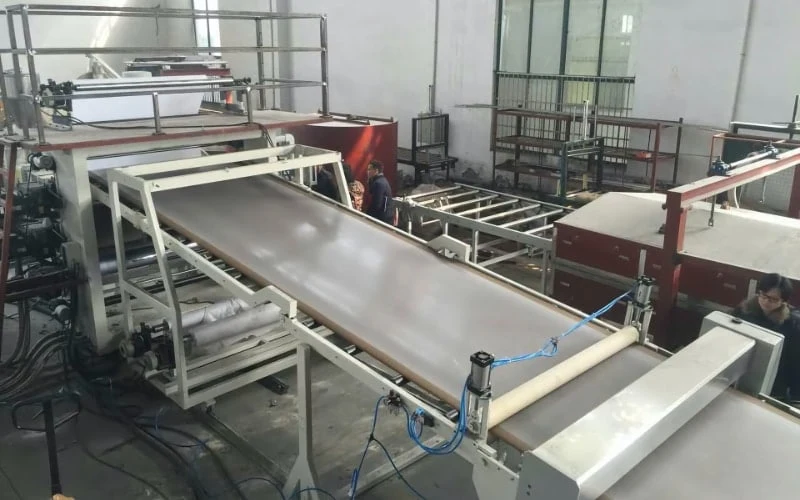 Płyty WPCPP+ 40% włókna drzewnegoGrubość0,8–1,5 mmWydajnośćdo 600 kg/hDwuślimakowa · kompaundowanie w linii
Folia
Międzywarstwy do szkła, fotowoltaika, opakowania
Folia PVB / SGPPVBSGPGrubość0,3–1,5 mmSzerokośćdo 4000 mmDwuślimakowa · współwytłaczanie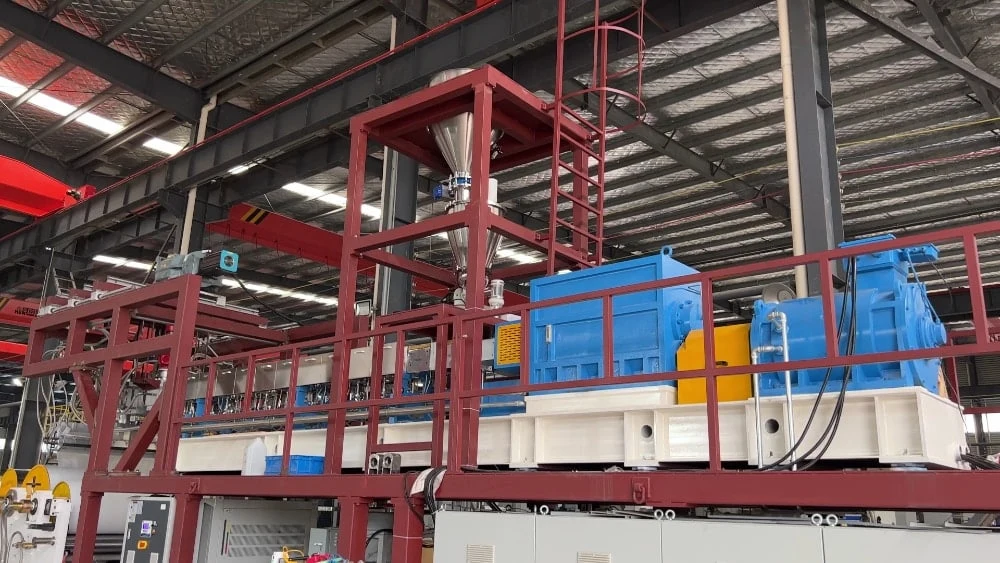 Folia fotowoltaiczna POE / EVAEVAPOENowa energetykaGrubość0,3–0,9 mmWydajność300–500 kg/hDwuślimakowa · dodatki ciekłe
 Folia BOPETPETA/B/CGrubość12–125 μmWydajność5000 kg/hDwuślimakowa · wytłaczarka linii do folii
Dwuślimakowa: wytłaczanie bezpośrednie, receptura jest kompaundowana w liniiJednoślimakowa: tworzywo lub premiks wytłaczane w niezmienionej postaciDostępne obie serie
Porównanie linii
Linie różnią się przede wszystkim grubością wyrobu: od folii orientowanej o grubości 12 μm do płyt o grubości 8 mm.
Folie opakowaniowePłyty techniczneFolie cienkie
Skala logarytmiczna. Zakresy według danych ze stron poszczególnych linii.
| Linia | Polimery | Szerokość folii | Wydajność | Wytłaczarka | Wyrób opuszcza linię jako |
|---|---|---|---|---|---|
| Folie opakowaniowe | |||||
| Folia PET | PET, APET, RPET, CPET, PETG | 600–3000 mm | 500–2000 kg/h | Wytłaczarka dwuślimakowa SAT | Rolki |
| Folia PP / PS / PLA / PBAT / PHA | PP, PS, HIPS, PLA, PBAT, PHA | 600–3000 mm | 350–1500 kg/h | Dwuślimakowa SAT lub jednoślimakowa TDD | Rolki |
| Folia barierowa | PP, PE, PS, EVA, EVOH | 600–900 mm | 200–600 kg/h | Jednoślimakowa | Rolki |
| Płyty techniczne | |||||
| Płyty ABS | ABS | 600–1200 mm | — | Jednoślimakowa | Rolki |
| Płyty ABS / HIPS / PMMA | ABS, PS, HIPS, PMMA | 1200–2100 mm | 550–750 kg/h | Trzy wytłaczarki jednoślimakowe | Płyty cięte na długość, układane w stos |
| Płyty WPC | PP z 40% włókna drzewnego | 1400–1600 mm | do 600 kg/h | Wytłaczarka dwuślimakowa SAT | Arkusze, układane w stos |
| Folia | |||||
| Folia PVB / SGP | PVB, SGP | do 4000 mm | 300–600 kg/h | Wytłaczarka dwuślimakowa SAT | Rolki |
| Folia fotowoltaiczna POE / EVANowa energetyka | EVA, POE | 1250 / 2500 mm | 300–500 kg/h | Dwuślimakowa | Rolki |
| Folia BOPET | PET | 7500 mm | 5000 kg/h | Wytłaczarka dwuślimakowa SAT | Stop dla linii rozciągającej |
Dlaczego wytłaczanie bezpośrednie
Tradycyjny sposób wytwarzania płyt i folii zależy od receptury. W przypadku dwóch z trzech rodzajów receptur wymaga on dodatkowego etapu przed wytłaczarką do płyt i folii.
| Receptura | Proces tradycyjny | Wytłaczanie bezpośrednie |
|---|---|---|
| Prosta recepturaNp. PE z niewielką ilością masterbatchu lub dodatków | Wstępne wymieszanie wszystkich składnikówWytłaczarka jednoślimakowaPłyta lub foliaJeden etap | Dozowanie grawimetryczneWytłaczarka dwuślimakowaPłyta lub foliaJeden etap. W porównaniu z wytłaczarką jednoślimakową mniejsze zużycie energii, lepsza dyspersja i mniej odpadów przy zmianie koloru. |
| Złożona recepturaNp. PP z 40% napełniacza lub włókna drzewnego | Kompaundowanie w wytłaczarce dwuślimakowejGranulacjaPremiksWytłaczarka jednoślimakowaPłyta lub foliaDwa etapy | Dozowanie rozdzieloneWytłaczarka dwuślimakowaPłyta lub foliaJeden etap. Polimer jest uplastyczniany tylko raz, a recepturę zmienia się na dozownikach. |
| Materiał wrażliwy na wilgoćNp. PET lub PA | Wstępne suszenie, 3–5 godzinWytłaczarka jednoślimakowaPłyta lub foliaDwa etapy | Niesuszony materiałWytłaczarka dwuślimakowa z próżniąPłyta lub foliaJeden etap. Bez krystalizatora i bez suszarki. |
Ile kosztuje proces tradycyjny
Więcej energii
Na wstępne suszenie, na proces dwuetapowy lub na samą wytłaczarkę jednoślimakową.
Więcej personelu
A także więcej powierzchni produkcyjnej i wyższe nakłady inwestycyjne.
Gorsza dyspersja
Dodatków oraz polimerów o różnym MFI.
Przegrzewanie i nadmierne ścinanie
Naturalnego włókna drzewnego.
Nadmierne ścinanie włókna szklanego
W procesie D-LFT.
Degradacja polimeru
W procesie dwuetapowym.
Wytłaczarka dwuślimakowa a jednoślimakowa w liczbach
Do 30%
Oszczędność energii. Dane dla linii do płyt HDPE i linii do folii BOPP w porównaniu z wytłaczaniem jednoślimakowym.
5500 kg/h
Przy tym samym silniku 1200 kW. Folia BOPP: wytłaczarka jednoślimakowa osiąga maksymalnie 4200 kg/h.
Jedna zamiast dwóch
Jedna wytłaczarka dwuślimakowa zastępuje dwie wytłaczarki jednoślimakowe, które w tradycyjnej linii BOPP są połączone szeregowo.
3–5 godzin
Tyle trwało wstępne suszenie, które nie jest już potrzebne. PET i PA wytłacza się bez suszenia.
Mniejszy udział dodatków
Lepsza dyspersja pozwala zmniejszyć udział dodatków.
Mniej odpadów przy zmianie koloru
Dzięki efektowi samooczyszczania ślimaków wytłaczarki dwuślimakowej.
Mniejsza degradacja polimeru
Krótszy czas przebywania w wytłaczarce.
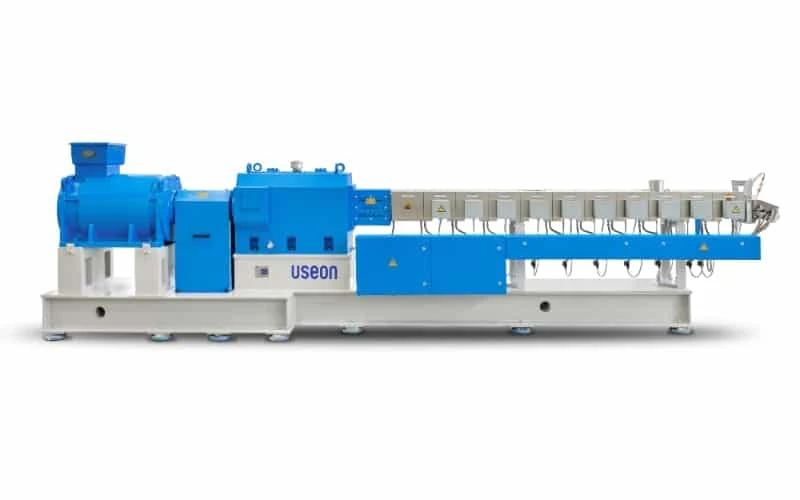 MaszynyWytłaczarka dwuślimakowa współbieżna SATWytłaczarka stosowana we wszystkich liniach do wytłaczania bezpośredniego na tej stronie.
 MaszynyWytłaczarka jednoślimakowaSeria TDD do jednoślimakowych linii do folii i płyt.
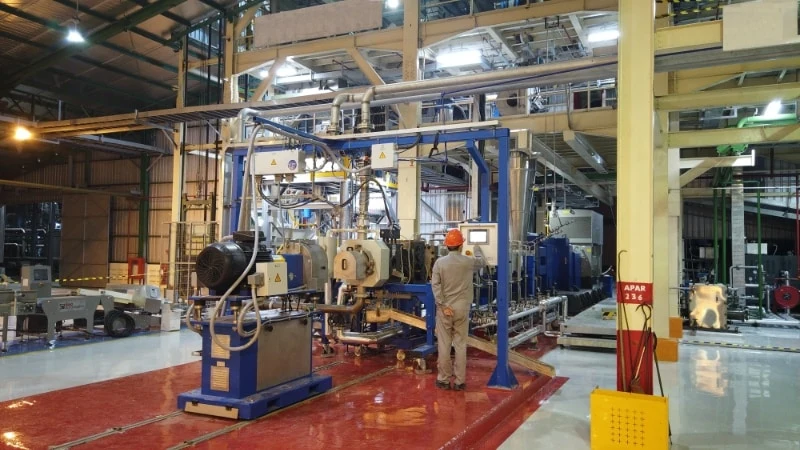 KompaundowanieKompaundowanie poliolefinGdy kompaund jest sprzedawany jako granulat, a nie jako płyta lub folia.
Sześć receptur, które przetwarzaliśmy
Każda z nich to dostarczona linia do wytłaczania bezpośredniego: receptura, wytwarzany wyrób i zadanie, które linia musiała rozwiązać.
Więcej dostarczonych linii do płyt i folii
Każda z sześciu powyższych receptur prowadzi do swojej realizacji. Poniżej cztery kolejne dostarczone przez nas linie do wytłaczania bezpośredniego.
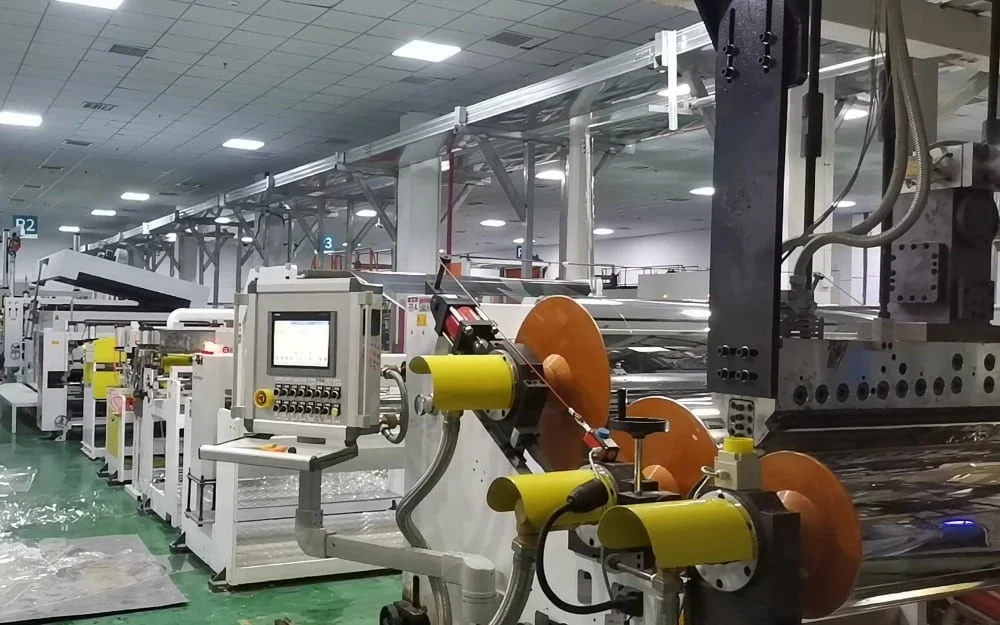 Folia PET · Chiny
Linia do produkcji folii PET o wydajności 800–1200 kg/h w prowincji Jiangsu
SAT95 + SAT65800–1200 kg/h
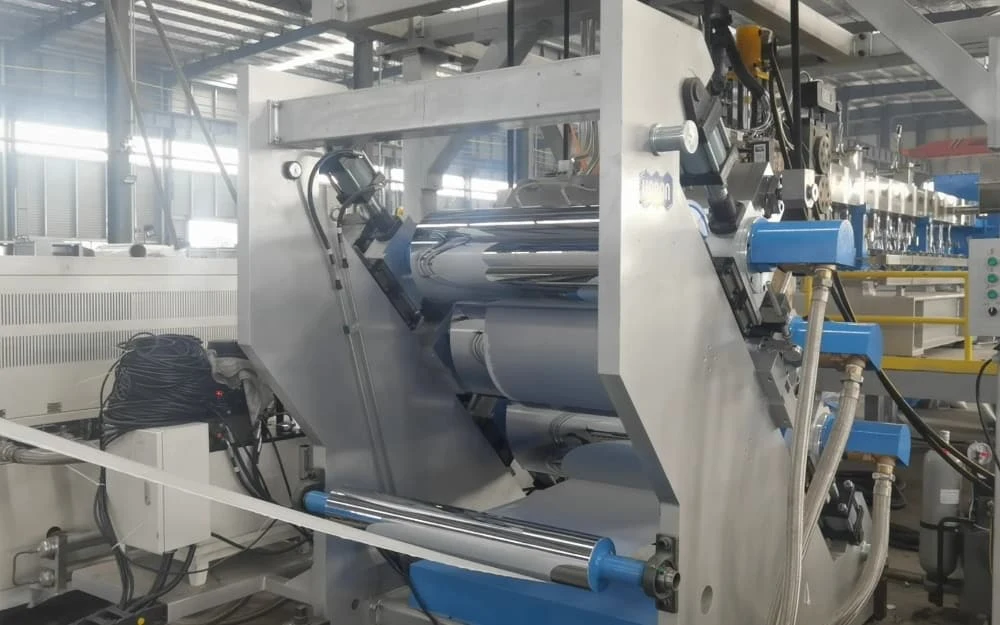 Folia PP · Chiny
Linia do bezpośredniego wytłaczania folii PP o wydajności 400–500 kg/h
SAT75 · PP + 40% CaCO₃400–500 kg/h
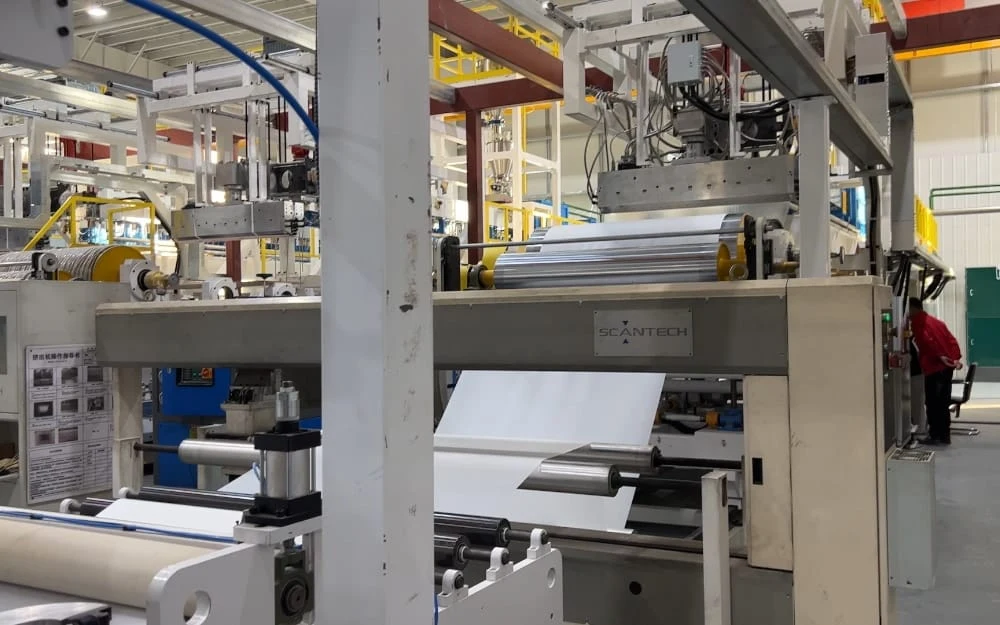 Folia POE · Chiny
Linia do wytłaczania folii enkapsulacyjnej POE do modułów fotowoltaicznych o wydajności 400 kg/h
Wytłaczarka dwuślimakowa400 kg/h
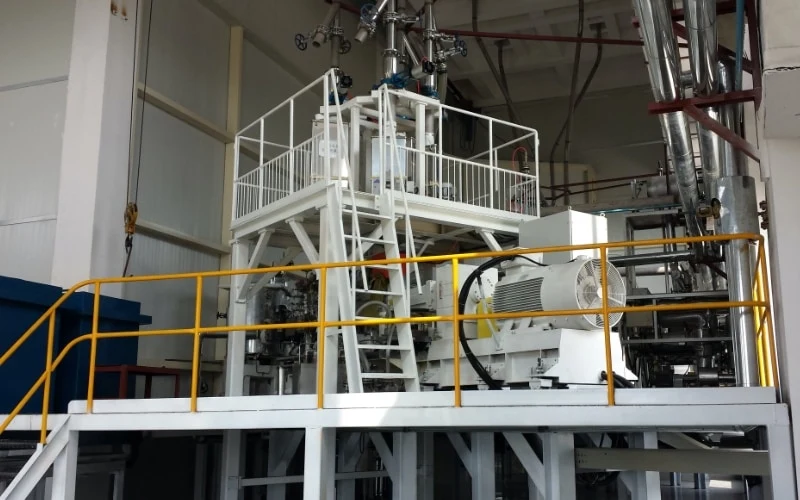 Folia BOPET
Linia do wytłaczania folii BOPET o wydajności 3000 kg/h
—3000 kg/h
Gdy płyta lub folia jest spieniana
Zapytaj o ofertę
Prosimy opisać płytę lub folię, którą Państwo sprzedają, oraz jej recepturę. Ocenimy, czy można ją produkować metodą wytłaczania bezpośredniego, i przygotujemy ofertę na kompletną linię.
- 01Polimer i receptura: napełniacze, włókna lub dodatki oraz ich udział procentowy
- 02Wyrób: grubość, szerokość, struktura warstw, wydajność godzinowa
- 03Typ wytłaczarki, konfiguracja linii i oferta

Souder Chen
Kierownik działu kompaundowania
W USEON od 2008 roku. Dwuślimakowe linie do kompaundowania, devolatylizacji i recyklingu.