
Elastomery termoplastyczne (TPE)
Elastomery termoplastyczne (TPE), nazywane czasem kauczukami termoplastycznymi (TPR), łączą właściwości gumy z łatwością przetwórstwa tworzyw sztucznych. USEON buduje linie do kompaundowania TPV, TPR, kompaundów SEBS i TPU – z dużym stosunkiem L/D, dozowaniem cieczy i granulacją, których wymagają te miękkie materiały z dodatkiem oleju.
- TPV
- TPS · TPR · SEBS
- TPU
- TPO · TPC · TPA
Sześć podstawowych klas TPE dostępnych na rynku
Większość elastomerów to tworzywa termoutwardzalne. TPE są kopolimerami lub fizycznymi mieszaninami tworzywa sztucznego i kauczuku, dlatego można je formować jak tworzywa sztuczne.
TPSTPE-S
Styrenowe kopolimery blokowe
Oparte na SBS lub SEBS. Miękkie w dotyku i łatwe do barwienia; stanowią bazę kompaundów TPR do obuwia i gatunków soft-touch do obtryskiwania.
Typowe zastosowaniaPodeszwy obuwia, uchwyty narzędzi, obtryskiwanie soft-touch
TPOTPE-O
Poliolefinowe elastomery termoplastyczne
Mieszaniny PP z kauczukiem EPDM lub POE, bez wulkanizacji fazy kauczukowej. Niska gęstość i dobra odporność na warunki atmosferyczne.
Typowe zastosowaniaZderzaki, okładziny wnętrza pojazdów, membrany dachowe
TPVTPE-V
Wulkanizaty termoplastyczne
PP i EPDM z dynamicznie zwulkanizowaną fazą kauczukową – sprężystość zbliżona do gumy i odporność na temperaturę przy przetwórstwie jak w przypadku tworzyw termoplastycznych.
Typowe zastosowaniaUszczelnienia, uszczelki przylgowe, węże, podkładki torowe metra
TPUTPU
Termoplastyczne poliuretany
Twarde i miękkie segmenty poliuretanowe w jednym łańcuchu. Wysoka odporność na ścieranie i elastyczność w szerokim zakresie twardości.
Typowe zastosowaniaPowłoki kablowe, folie, obuwie
Mikrogranulat TPU 80 kg/h, SAT40 Granulacja TPU / brył gumy 1 t/h
TPCTPE-E
Termoplastyczny kopoliester
Twarde segmenty poliestrowe i miękkie polieterowe. Zachowuje wytrzymałość w wysokiej temperaturze, jest odporny na oleje i na zmęczenie przy wielokrotnym zginaniu.
Typowe zastosowaniaOsłony przegubów homokinetycznych (CVJ), węże, powłoki kablowe
TPATPE-A
Termoplastyczne poliamidy
Kopolimery blokowe poliamidu (PEBA). Lekkie, o wysokiej sprężystości odbicia i dobrej elastyczności w niskiej temperaturze.
Typowe zastosowaniaPodeszwy obuwia sportowego, przewody medyczne
Zastosowania
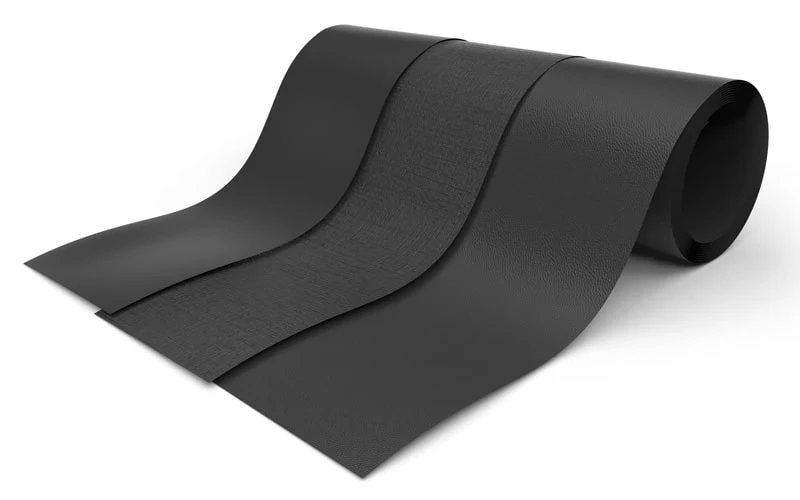
Motoryzacja
Przewody i kable
Budownictwo i transport
Inne zastosowania przemysłowe
TPV: jeden etap czy dwa?
TPV wytwarza się, wulkanizując kauczuk wewnątrz stopionego tworzywa. Siły ścinające rozdrabniają kauczuk na cząstki wielkości mikronów, które tworzą strukturę typu „morze–wyspy”; to ona nadaje kompaundowi sprężystość gumy i przetwarzalność tworzywa. Wybór metody zależy od postaci Państwa EPDM i od wymaganej wydajności.
EPDM w postaci granulatu
Etap 1: PP 20–30%, granulat EPDM 40–50%, CaCO₃ 10–20%, olej 0–15%, dodatki 2–10%
Etap 1 · przygotowanie przedmieszki, mieszanie, wchłanianie oleju
- Duża wytłaczarka dwuślimakowa
- W pierścieniu wodnym
Etap 2 · kompaundowanie reaktywne
- Mieszanie wstępne
- Dozowanie objętościowe
- Mała wytłaczarka dwuślimakowa · L/D 52
- Granulacja w pierścieniu wodnym lub podwodna
- Jedna duża wytłaczarka może zasilać kilka małych wytłaczarek w etapie 2.
- Kluczowym elementem etapu 2 jest mała wytłaczarka o mniejszym luzie.
- Specjalne elementy ślimakowe wstępnie mieszają ciecz z polimerem.
EPDM w postaci bloków
Etap 1: blok EPDM, CaCO₃ 10–20%, olej 0–30%, dodatki 2–10%
Etap 1 · mieszanie wstępne z CaCO₃, wchłonięcie całego oleju
- Ugniatarka
- Podawanie wymuszone
- Wytłaczarka jednoślimakowa
- Granulat lub kruszone kawałki
Etap 2 · kompaundowanie reaktywne z PP
- Dozowanie grawimetryczne ubytkowe
- Wytłaczarka dwuślimakowa · L/D 52
- Granulacja w pierścieniu wodnym lub podwodna
- Duży stosunek L/D i przekładnia o wysokim momencie obrotowym zapewniają wystarczający czas reakcji i dobrą dyspersję.
- W etapie 2 lepiej sprawdza się dozowanie grawimetryczne ubytkowe.
Dynamiczna wulkanizacja w jednym przejściu
PP, EPDM, CaCO₃, olej i dodatki w jednej linii; olej jest dozowany stopniowo wzdłuż cylindra.
Jedna linia · reakcja, dyspersja, granulacja
- Dozowniki grawimetryczne ubytkowe: główny i boczne
- Wielopunktowy wtrysk oleju
- Wytłaczarka dwuślimakowa · L/D 56
- Filtr · zawór przełączający
- Granulacja podwodna
- Wtrysk dzielony na kilka punktów zapobiega miejscowemu nadmiernemu smarowaniu i poślizgowi ślimaków.
- Sekcyjna regulacja temperatury utrzymuje stabilne okno reakcji.
| Model | Średnica (mm) | Maks. prędkość obrotowa (obr./min) | Silnik (kW) | L/D | Wydajność (kg/h) |
|---|---|---|---|---|---|
| SAT75 | 71,4 | 500 | 220 | 48 | 500–600 |
| SAT95 | 93 | 500 | 355 | 40 | 800–900 |
| Model | Pojemność ugniatarki (l) | Średnica ślimaka (mm) | Prędkość obrotowa ślimaków (obr./min) | Silnik (kW) | Wydajność (kg/h) |
|---|---|---|---|---|---|
| K75-TDD180 | 75 | 180 | 75 | 110/90 | 300–400 |
| K110-TDD220 | 110 | 220 | 75 | 160/110 | 600–700 |
| Model | Średnica (mm) | Maks. prędkość obrotowa (obr./min) | Silnik (kW) | L/D | Wydajność (kg/h) |
|---|---|---|---|---|---|
| SAT52 | 51,4 | 600 | 110 | 52 | 200–300 |
| SAT65 | 62,4 | 600 | 220 | 52 | 300–400 |
| SAT75 | 71,4 | 600 | 315 | 52 | 500–600 |
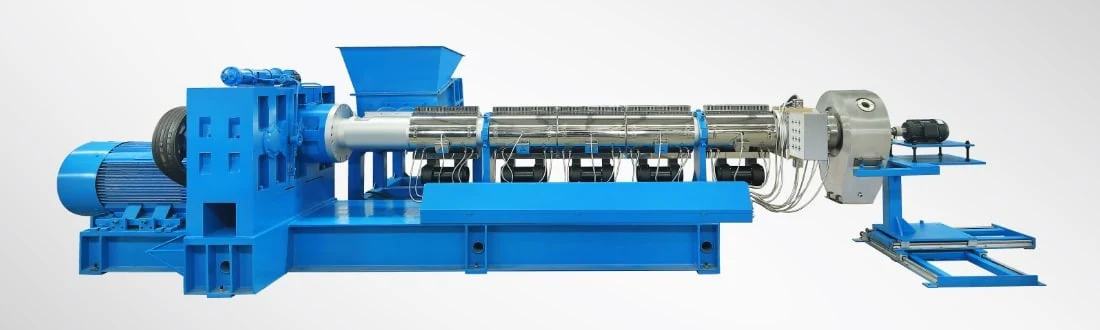
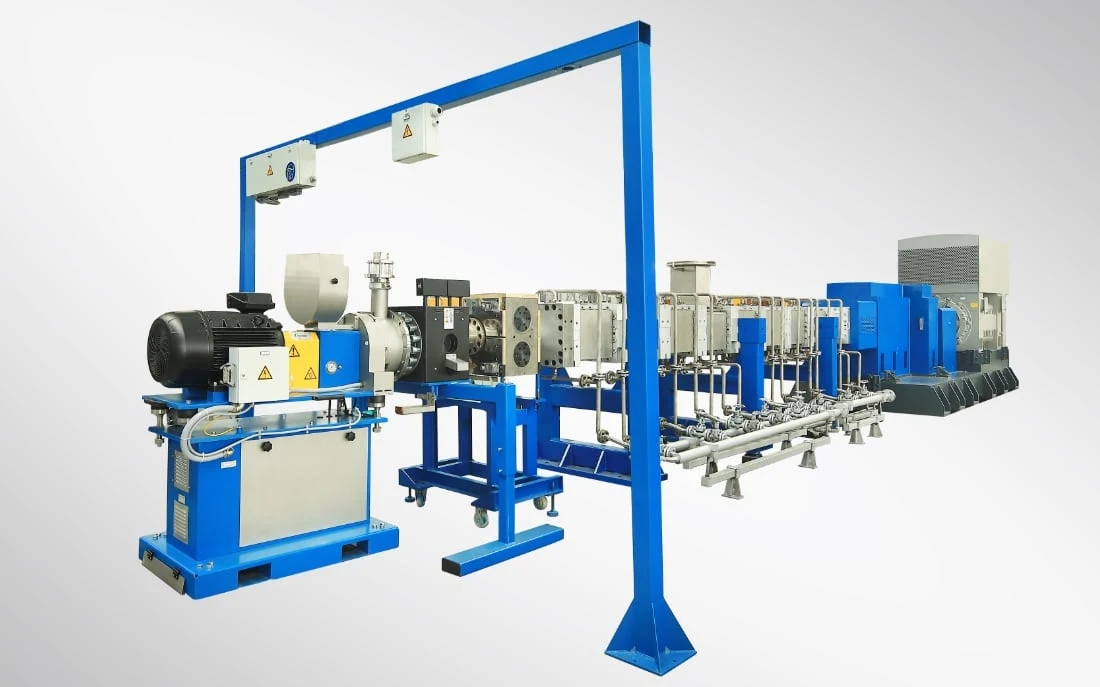
Wewnątrz wytłaczarki do wytłaczania reaktywnego TPV
Na przykładzie naszej linii SAT75 do TPV: cztery rozwiązania inżynierskie dla trzech najtrudniejszych zagadnień przetwórstwa elastomerów – reakcji, dozowania i granulacji.
Kontrola dynamicznej wulkanizacji
Przy zbyt krótkim czasie reakcji wulkanizacja jest niepełna; zbyt silne ścinanie prowadzi do niekontrolowanego wzrostu temperatury.
L/D 56 + sekcyjna regulacja temperatury
Okno czasu przebywania wystarczająco długie, by zapewnić wulkanizację in situ i drobną dyspersję fazy kauczukowej.
Wysoka lepkość i duże obciążenie momentem obrotowym
Stop elastomeru mocno obciąża napęd główny.
Silnik z magnesami trwałymi (PM) 250 kW chłodzony wodą + sprzęgło bezpieczeństwa
Wysoki moment obrotowy przy niskiej prędkości, czystszy silnik bez zasysania pyłu i mechaniczne zabezpieczenie przed przeciążeniem.
Wtrysk oleju i poślizg
Duża ilość cieczy podana w jednym punkcie powoduje poślizg ślimaków i odchylenia od receptury.
Wtrysk wielopunktowy w segmentach 2, 3, 6, 7, 8
Olej jest wchłaniany stopniowo; ciśnienie wytłaczania pozostaje stabilne.
Miękki granulat się skleja
Żyłki miękkiego kompaundu pękają, sklejają się i tworzą „ogonki”.
Granulacja podwodna UWP500 + płyta dyszowa o równomiernej temperaturze
Cięcie i chłodzenie zachodzą jednocześnie; granulki są bardziej okrągłe i nie zlepiają się.
Granulacja w pierścieniu wodnym czy podwodna: decyduje twardość
O sposobie granulacji decyduje twardość gotowego granulatu. Oto rozwiązania zastosowane w naszych liniach TPE.
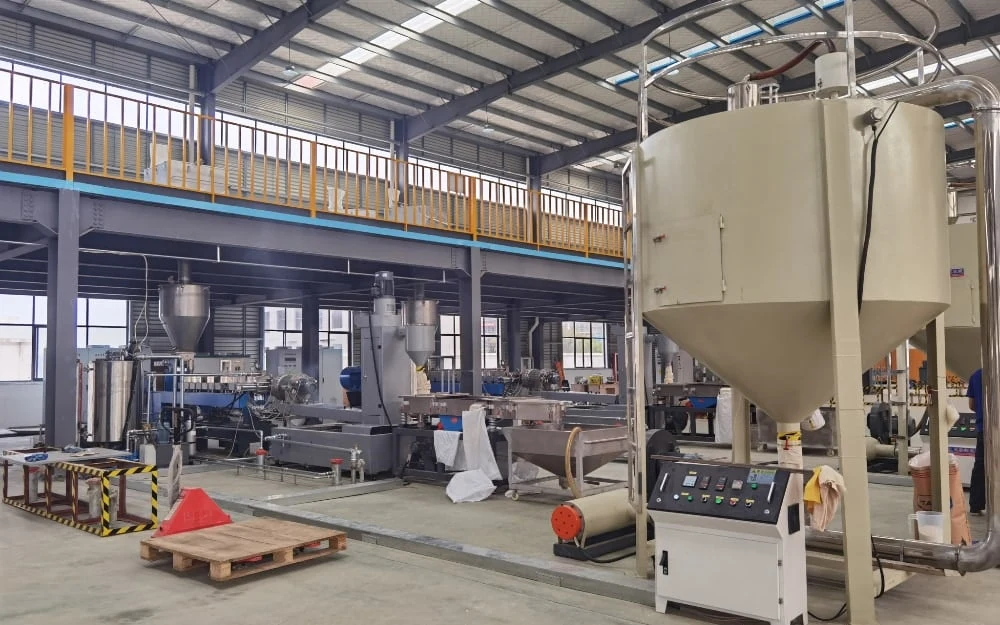
Twardsze kompaundy i granulat z etapu 1
Łagodne chłodzenie lepkich elastomerów, które na czole płyty dyszowej wciąż zachowują kształt.
- TPV – etap 1 procesu dwuetapowegoSAT95 · 500–600 kg/h
- SEBS + EVA do pianek obuwniczych i miękkich uchwytówSAT65 · L/D 48
- Kompaundy TPR do obuwiaSAT65 / SAT75
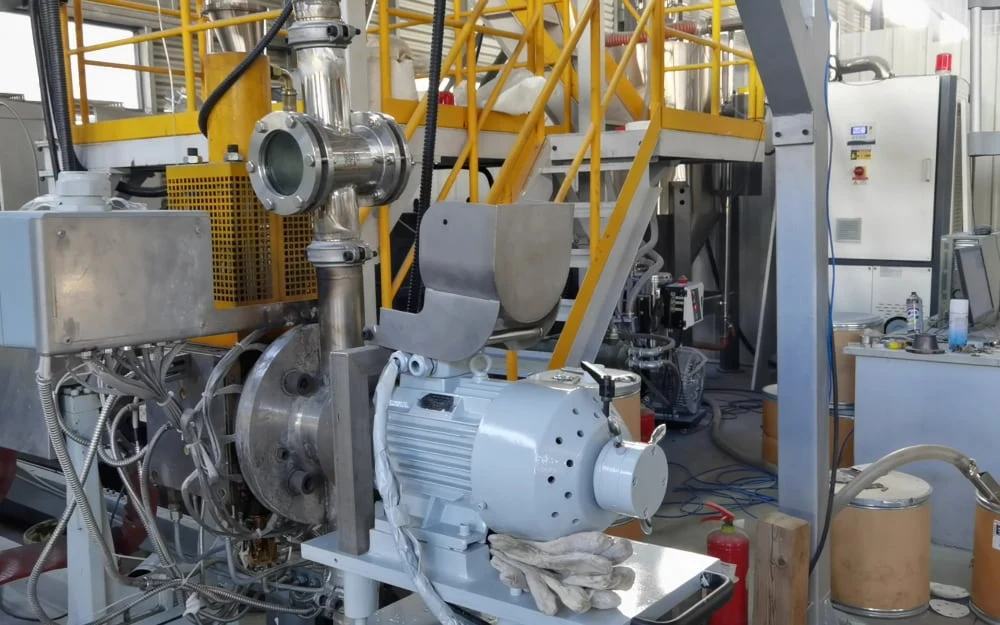
Materiały miękkie, z dodatkiem oleju i mikrogranulat
Cięcie i chłodzenie w tej samej chwili – dla TPV i TPE o niskiej twardości, z którymi granulacja żyłkowa sobie nie radzi.
- Wytłaczanie reaktywne TPV / TPESAT75 · UWP500
- Linie TPE w Brazylii, Polsce i TurcjiSAT65–SAT110
- Mikrogranulat TPU, otwory 0,8 mm × 1200SAT40 · 80 kg/h
- Bryły TPU / gumy w temperaturze 80 °CTDD220 · 1 t/h
GranulacjaSystem granulacji w pierścieniu wodnym GranulacjaSystem granulacji podwodnej
Kompaundowanie TPR do obuwia
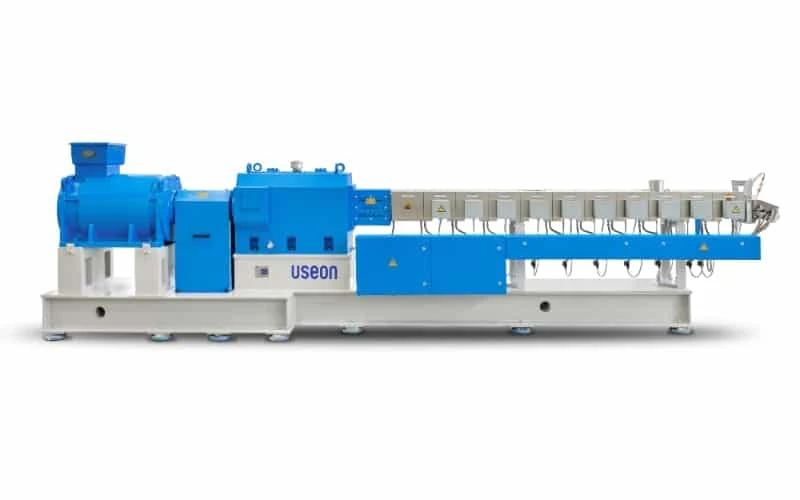
Wytłaczarka dwuślimakowa zamiast ugniatarki
W porównaniu z tradycyjnym procesem z ugniatarką i wytłaczarką jednoślimakową wytłaczarka dwuślimakowa zapewnia większą wydajność i lepszą dyspersję, a zmiana koloru jest łatwa. Granulacja w pierścieniu wodnym.
Receptura podstawowa
- HIPS / GPPS
- SBS
- Olej parafinowy
- CaCO₃
- Krzemionka
- EVA
- Stabilizator
- Dodatki
| Model | Średnica (mm) | Maks. prędkość obrotowa (obr./min) | Silnik (kW) | L/D | Wydajność (kg/h) |
|---|---|---|---|---|---|
| SAT65 | 62,4 | 500 | 160 | 52 | 400–500 |
| SAT75 | 71,4 | 500 | 220 | 52 | 700–800 |
RealizacjaLinia do kompaundowania TPR 400 kg/h, WietnamSAT65 RealizacjaLinia TPE / TPR 1500 kg/h, BrazyliaSAT110
Realizacje · wytłaczanie reaktywne TPV
TPV i miękkie TPE na jednej linii SAT75
Producent elastomerów termoplastycznych potrzebował jednej linii zarówno do konwencjonalnego kompaundowania TPE, jak i do dynamicznej wulkanizacji TPV, przy bardzo powtarzalnych właściwościach fizycznych. Dotychczasowe urządzenia o małym stosunku L/D dawały niepełną reakcję i duże wahania parametrów.
- Wytłaczarka
- SAT75 · L/D 56
- Wydajność
- 250–500 kg/h
- Napęd
- 250 kW PM
- Granulacja
- UWP500
Stabilny moment obrotowy silnika głównego i ciśnienie przed głowicą w całym docelowym zakresie wydajności.
Bardziej okrągły granulat; sklejanie się miękkiego materiału skutecznie ograniczone.
Blokady i uruchamianie / zatrzymywanie jednym przyciskiem ograniczają czynności ręczne i przestoje wynikające z błędów obsługi.
Dostarczone linie TPE
Posortowane według wydajności.
| Linia | Materiał | Wydajność | Granulacja |
|---|---|---|---|
| SAT110 · Brazylia | TPE / TPR | 1500 kg/h | Podwodna |
| Wytłaczarka jednoślimakowa TDD220stożkowy podajnik wymuszający | Bryły TPU / gumy w temperaturze 80 °C | 1000 kg/h | Podwodna |
| SAT95 · proces dwuetapowy | TPV | 500–600 kg/h | W pierścieniu wodnym |
| SAT75 · Polska | Kompaundy TPE | 500 kg/h | Podwodna |
| SAT65 · Turcja | TPE | 500 kg/h | Podwodna |
| SAT75 · L/D 56opisana powyżej | Dynamiczna wulkanizacja TPV + TPE | 250–500 kg/h | Granulacja podwodna UWP500 |
| SAT65 · Wietnam | TPR | 400 kg/h | — |
| SAT75 · Chiny | TPV | 350 kg/h | W pierścieniu wodnym |
| SAT65 | TPV | 250–300 kg/h | Podwodna |
| SAT40filtr · pompa zębata | Mikrogranulat TPU | 80 kg/h | Podwodna |
| SAT40 · proces jednoetapowy | TPV: PP, EPDM, CaCO₃, olej | 40–80 kg/h | Podwodna |
| SAT65-48 · 160 kW · 600 obr./min | SEBS + EVA | — | W pierścieniu wodnym |
| Wytłaczarka dwuślimakowa U7film na górze strony | TPE | — | Podwodna |
Zapytaj o ofertę
Prosimy podać rodzaj TPE, postać kauczuku (granulat czy bele), zawartość oleju i wymaganą twardość. Doradzimy kompaundowanie jedno- lub dwuetapowe, miejsca dozowania oleju wzdłuż cylindra oraz to, czy do Państwa granulatu lepiej pasuje granulacja w pierścieniu wodnym, czy podwodna.
- 01Receptura, postać kauczuku i zawartość oleju
- 02Jeden czy dwa etapy oraz L/D
- 03Twardość i granulacja

Souder Chen
Kierownik działu kompaundowania
W USEON od 2008 roku. Dwuślimakowe linie do kompaundowania, devolatylizacji i recyklingu.