
Tworzywa konstrukcyjne
Kompaundowanie tworzyw konstrukcyjnych to jedno z głównych zastosowań wytłaczarki dwuślimakowej. Polimery te są wrażliwe na przegrzanie i degradację hydrolityczną, dlatego budujemy wytłaczarki o wysokim momencie obrotowym i dużej prędkości obrotowej: większa wydajność przy krótszym czasie przebywania, lepsza dyspersja i dokładna kontrola temperatury. Od krótkiego włókna szklanego po tworzywa termoplastyczne wzmocnione długim włóknem.
- Krótkie włókno
- LFT-G
- Taśma UD
- LFT bezpośrednie
- Długość włókna szklanego w granulacie z krótkim włóknem
- 0,2–0,3mm
- Granulat LFT-G – włókno tak długie jak granulka
- 6–16mm
- Moduł i udarność LFT-G w porównaniu z kompaundami z krótkim włóknem
- 2× · 4×
- Linia U6 w Niemczech – do 50% włókna szklanego i proszku
- ~800kg/h
Materiały i zastosowania
Podstawowa receptura: tworzywo konstrukcyjne ogólnego przeznaczenia lub zaawansowane, wzmocnione i zmodyfikowane włóknami i dodatkami.
Tworzywa konstrukcyjne ogólnego przeznaczenia
Zaawansowane tworzywa konstrukcyjne
Dodatki
Kolektory dolotowe, zbiorniki wyrównawcze, filtry, wentylatory i ich osłony, pokrywy silnika
Listwy zaciskowe, opaski kablowe, złącza, elektronarzędzia, wyłączniki kompaktowe (MCCB), przekaźniki, oprawy oświetleniowe
BOPA, BOPET, folia PET, rury
Włókna PA, PSF, FDY
Budownictwo, artykuły gospodarstwa domowego, meble, zabawki
Przetwórstwo tworzyw konstrukcyjnych
Wysoki moment obrotowy, krótki czas przebywania
Tworzywa konstrukcyjne są wrażliwe na przegrzanie i degradację hydrolityczną. Nasza wytłaczarka serii SAT-X o właściwym momencie obrotowym 13 N·m/cm³ i prędkości obrotowej ślimaków 800 obr./min osiąga wyższą wydajność przy krótszym czasie przebywania, lepszej dyspersji i dokładniejszej kontroli temperatury.
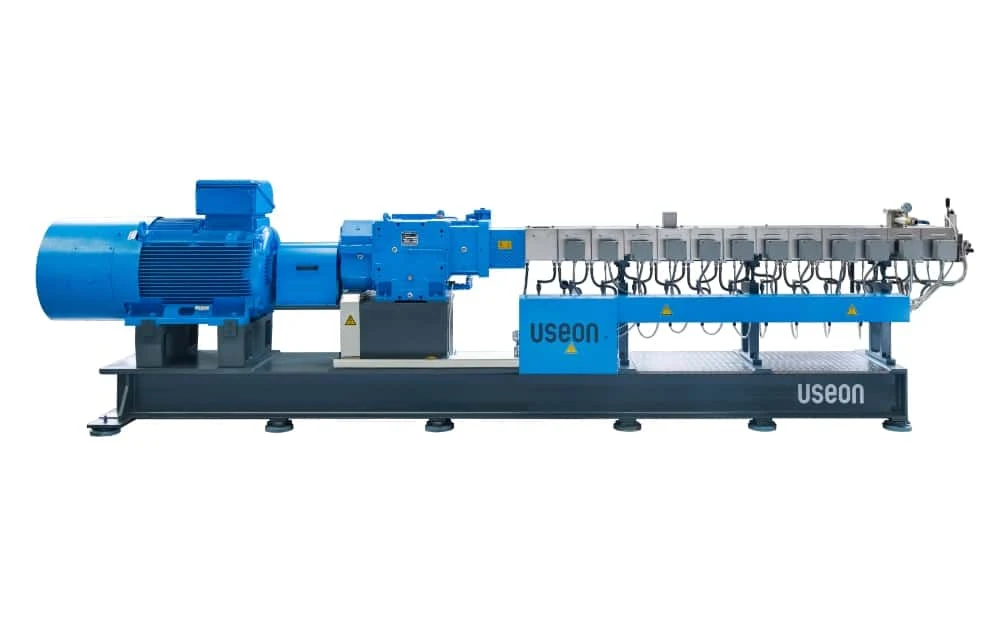 UrządzenieWytłaczarka dwuślimakowa serii U+Nasza platforma o wysokim momencie obrotowym do PEEK, PPSU i kompaundów z włóknem szklanym.
| Model | Średnica (mm) | Maks. prędkość obrotowa (obr./min) | Silnik (kW) | L/D | Wydajność (kg/h) |
|---|---|---|---|---|---|
| SAT-X52 | 51,4 | 800 | 160 | 40–44 | 450–700 |
| SAT-X65 | 62,4 | 800 | 280 | 40–44 | 750–1200 |
| SAT-X75 | 71,4 | 600 | 355 | 40–44 | 850–1500 |
Wydajność zależy od polimeru, zawartości włókna i sposobu granulacji.
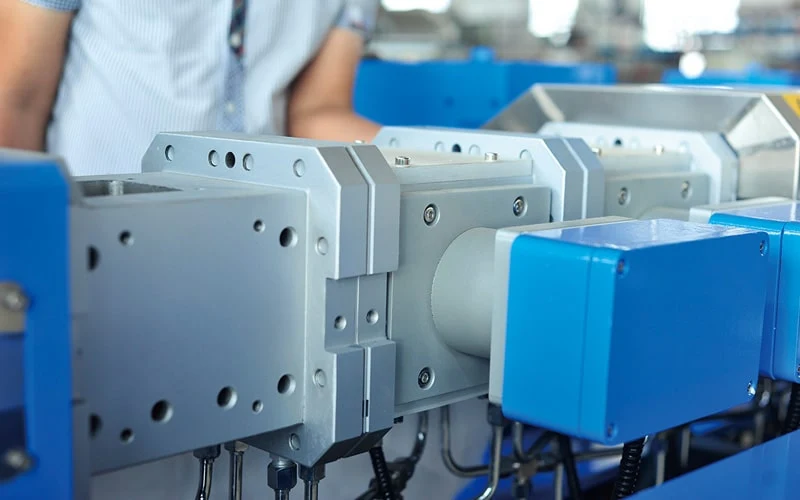
Grzanie wewnątrz cylindra
Grzałki patronowe produkcji niemieckiej są umieszczone wewnątrz cylindra, a nie – jak grzałki odlewane – na jego zewnętrznej powierzchni. Polimer topi się głównie dzięki ciepłu, a nie ugniataniu, dlatego ślimaki i cylinder dłużej zachowują sprawność, a kompaund ma lepszą jakość.
Oszczędność energii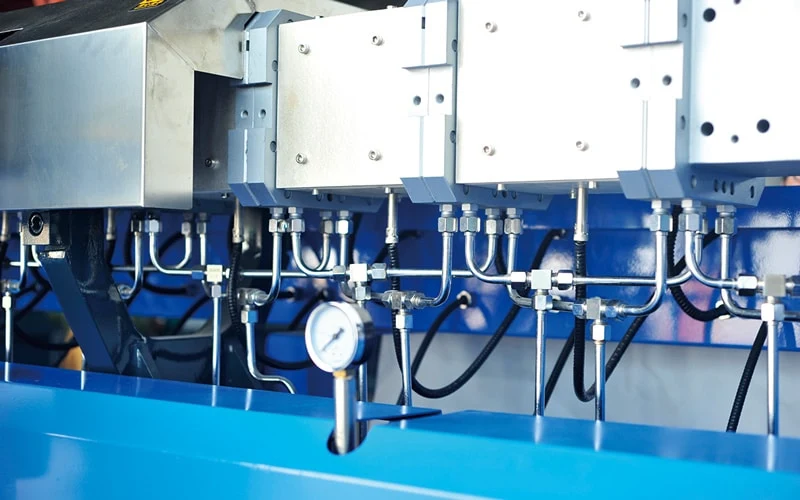
Dwukierunkowe chłodzenie cylindra
Dwa wloty i dwa wyloty w każdym segmencie cylindra zapewniają bardziej równomierne i szybsze chłodzenie.
Regulacja temperatury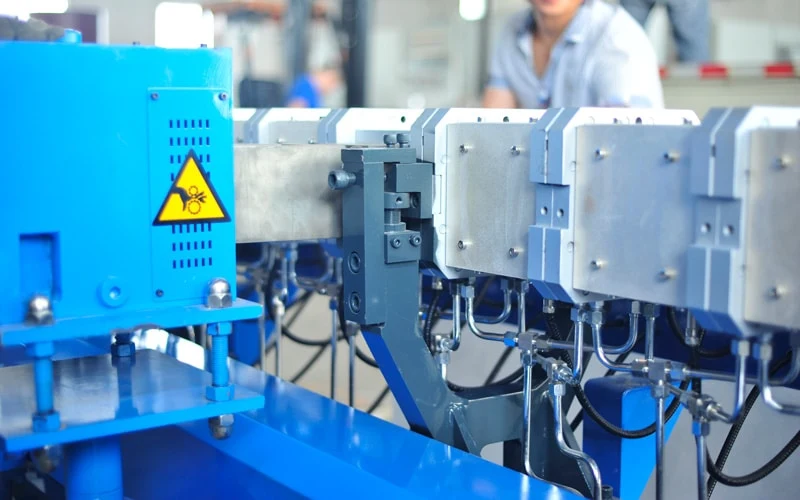
Podparcie w osi cylindra
Cylinder podparty od spodu po nagrzaniu rozszerza się ku górze o 0,2–0,5 mm, przez co szczeliny stają się nierówne. Nasz cylinder jest podparty w osi, więc rozszerza się równomiernie w górę i w dół, a szczeliny pozostają równe.
Równomierny luz ślimaków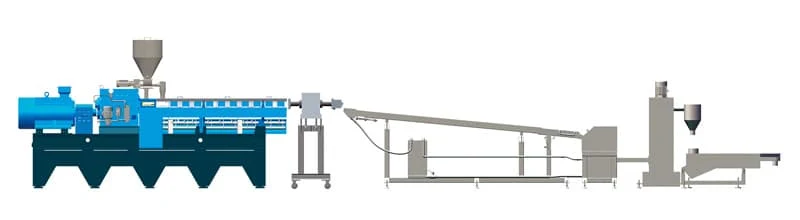
Podwodna granulacja żyłkowa
Strumień wody przenosi żyłki do granulatora nawet wtedy, gdy zerwą się podczas wymiany filtra – odpadów praktycznie nie ma. Powyżej ok. 25 żyłek (ok. 800 kg/h) gorące żyłki trudno prowadzić ręcznie.
> 800 kg/hCztery sposoby wzmacniania włóknem
Im dłuższe włókno pozostaje w wyrobie, tym lepsze właściwości mechaniczne. Każda metoda zachowuje włókno o innej długości.
- 01 · Kompaundowanie
Wzmocnienie krótkim włóknem
Rowing lub cięte włókno szklane trafia bezpośrednio do wytłaczarki dwuślimakowej i jest kompaundowane z polimerem.
- Podawane włókno
- Rowing lub włókno cięte 4–6 mm
- Miejsce podawania
- 5. segment cylindra
- Produkt
- Granulat 4 mm
- Włókno w granulce
- 0,2–0,3 mm
- 02 · LFT pośrednie
LFT-G
Rowingi przechodzą przez głowicę impregnacyjną, gdzie pokrywa je stop PP z wytłaczarki dwuślimakowej. Granulat można przetwarzać na dowolnej wtryskarce.
- Podawane włókno
- Rowingi szklane
- Produkt
- Granulat 6–16 mm
- w porównaniu z krótkim włóknem
- 2× moduł · 4× udarność
- Niska temperatura
- Zachowuje właściwości w temperaturze −30 °C
- 03 · Taśma
Taśma UD
Rowingi szklane lub węglowe wchodzą do głowicy szczelinowej typu T, gdzie pokrywa je stop PE / PP / PET / PA. Do paneli ściennych w budownictwie oraz zabudów samochodów ciężarowych i naczep.
- Włókno
- 50–60%
- Szerokość
- 610 lub 1220 mm
- Grubość
- 0,25–0,35 ±0,02 mm
- Prędkość linii
- 6–12 m/min
- 04 · LFT bezpośrednie
LFT-D-IMC / LFT-D-ECM
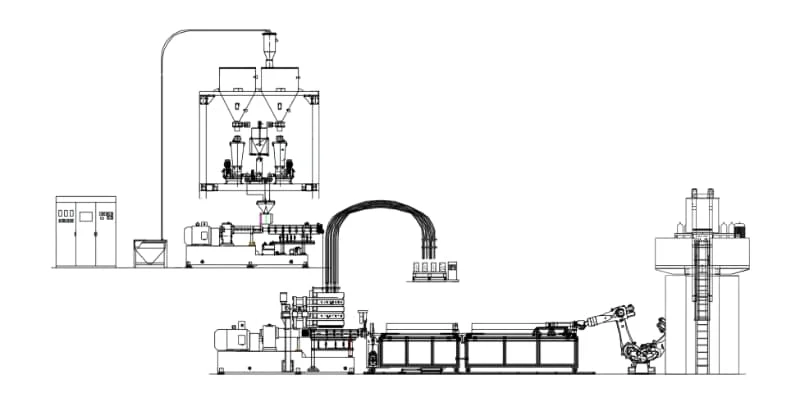
Włókno i osnowa polimerowa łączą się tuż przed formowaniem – bez produktu pośredniego i z jednokrotną historią cieplną.
- D-IMC
- Połączenie z wtryskarką
- D-ECM
- Dwie wytłaczarki + prasa hydrauliczna
- Dodatkowe składniki
- Napełniacze, środki uniepalniające, dodatki
Linie do krótkiego i długiego włókna – szczegóły
Dwa sposoby podawania włókna szklanego
Zarówno rowing, jak i włókno cięte trafiają do piątego segmentu cylindra, gdy polimer jest już stopiony.
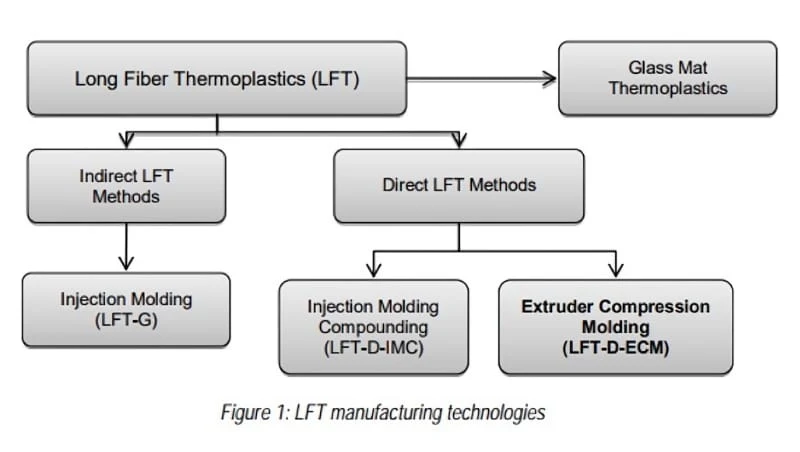
Trzy metody wytwarzania wyrobów z LFT
Wyroby z LFT wytwarza się zazwyczaj jedną z trzech metod: pośrednią (granulat LFT-G do formowania wtryskowego), bezpośrednią z kompaundowaniem i wtryskiem (LFT-D-IMC) lub metodą wytłaczania z prasowaniem (LFT-D-ECM).
- Zaleta D-ECM nr 1Kompaundowanie i mieszanie z włóknem odbywają się oddzielnie, dzięki czemu każdą wytłaczarkę można zoptymalizować pod jej własne zadanie.
- Zaleta D-ECM nr 2Materiał jest poddawany mniejszym naprężeniom niż przy formowaniu wtryskowym, co pozwala zachować długie włókno – to kluczowe w przypadku części samochodowych.
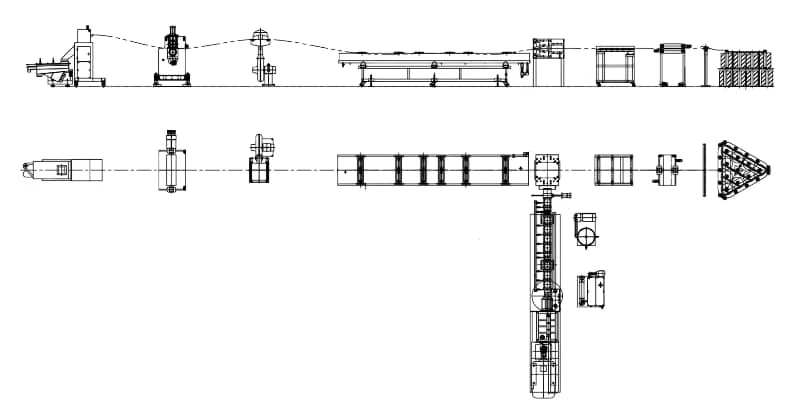
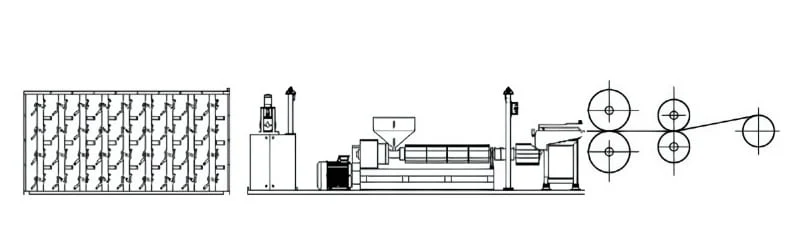
Linia do wytłaczania termoplastycznej taśmy UD
Wytłaczarka dwuślimakowa SAT40 lub SAT52. Przy taśmie z osnową PP wystarczy wytłaczarka jednoślimakowa; przy osnowie z PA lub PET powinna to być wytłaczarka dwuślimakowa.
- Stojak na szpule
- Zespół ciągnący
- Grawimetryczny mieszalnik wsadowy
- Dozownik LIW
- Wytłaczarka dwuślimakowa
- Filtr stopu
- Głowica impregnacyjna
- Kalibracja ciśnieniowa
- Walce chłodzące i obcinanie krawędzi
- Nawijarka
Zobacz linie w działaniu
Kompaundowanie z włóknem szklanym, LFT-G na wytłaczarkach trzech wielkości, LFT-D-ECM oraz linia do taśm z włóknem ciągłym.
Realizacja · Niemcy
Do 50% włókna szklanego i proszku przy ok. 800 kg/h
Niemiecki producent kompaundów PBT, PA i PP potrzebował linii do kompaundów o wysokiej zawartości włókna szklanego i napełniaczy mineralnych – zgodnej z wymaganiami CE i połączonej z jego systemem SAP.
- Wytłaczarka
- U6-48
- Napęd
- Siemens 280 kW
- Przekładnia
- Zambello · 900 obr./min
- Granulacja
- Podwodna granulacja żyłkowa
Polimer bazowy 12–90%, proszek nieorganiczny 10–50%, włókno szklane 10–50%, dodatki 1–5%.
Odporne na zużycie tuleje cylindra ze stopów specjalnych i elementy ślimakowe w strefie roboczej.
Jednostopniowy boczny podajnik ślimakowy w dalszej części cylindra pozwala podać włókno, gdy polimer jest już stopiony.
Stabilna granulacja przy wydajności ok. 800 kg/h w zakładzie klienta.
Więcej linii do tworzyw konstrukcyjnych
Od wytłaczarki laboratoryjnej do PA66 z 45% włókna szklanego po linie produkcyjne do PPS i PPSU.
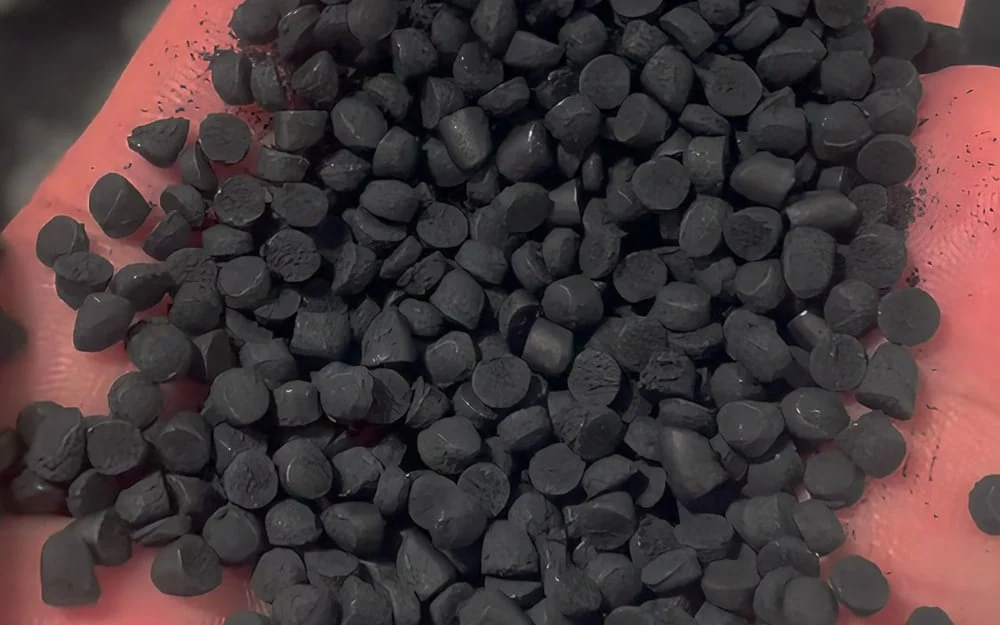 U6
PPS z masterbatchem nanorurek węglowych i włóknem szklanym
Granulacja na gorąco z chłodzeniem powietrzem500–600 kg/h
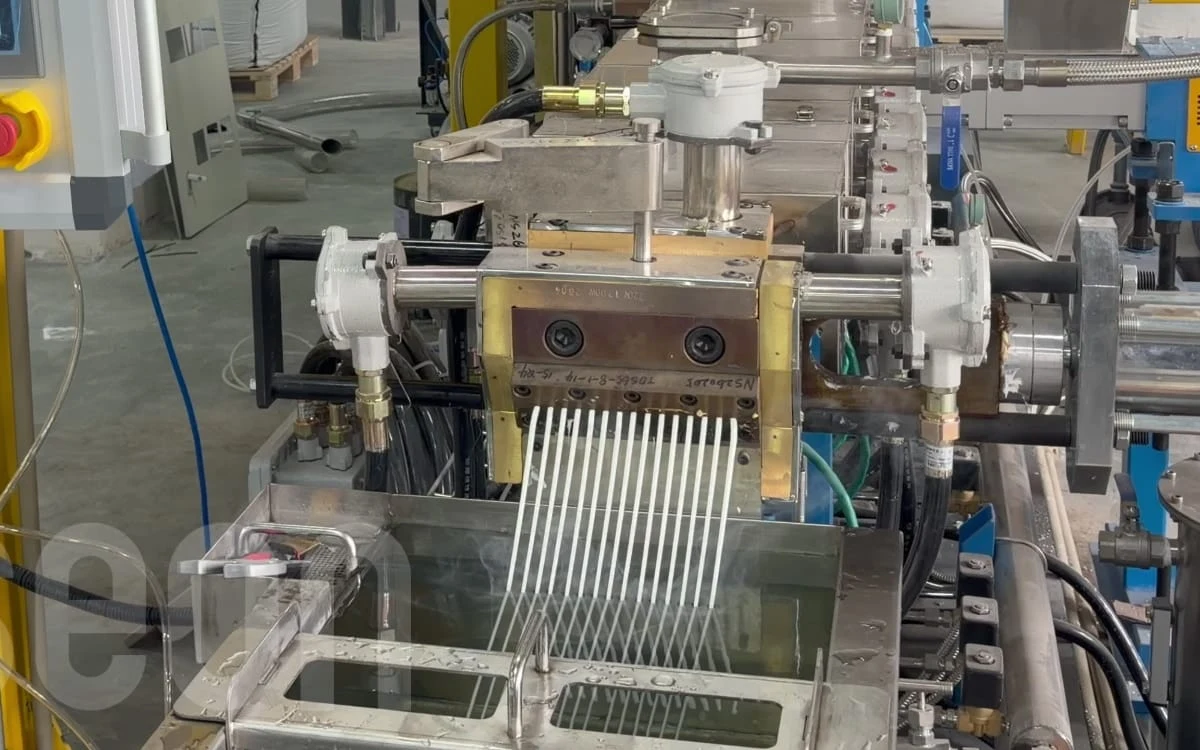 SAT65
Linia przeciwwybuchowa do PLA, PETG i ABS z włóknem węglowym
Ex tb IIIC500–700 kg/h
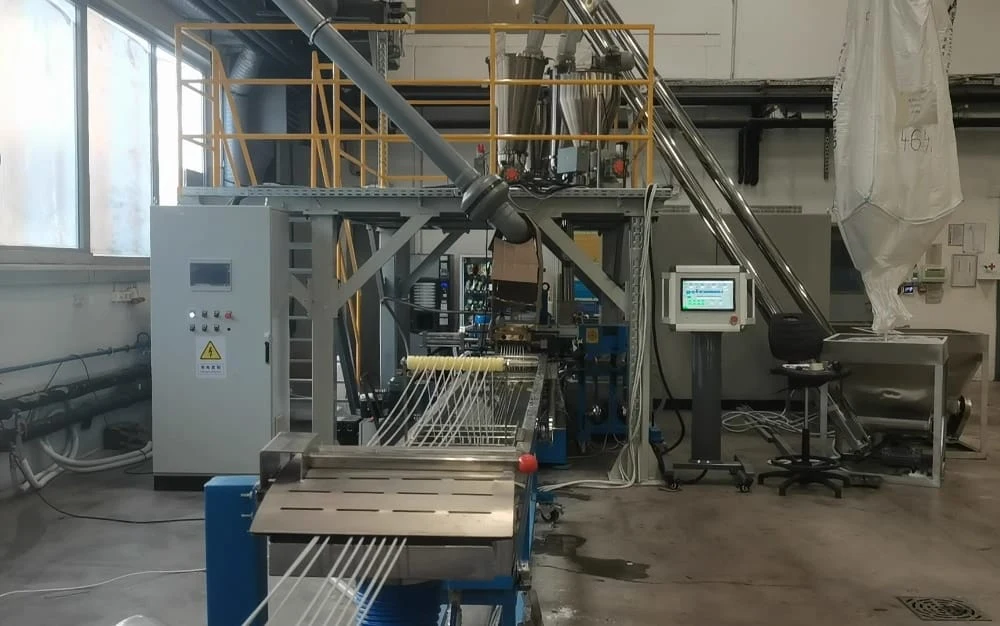 SAT52
PA / ABS / PC z włóknem szklanym
Granulacja żyłkowa z chłodzeniem wodnym200–350 kg/h
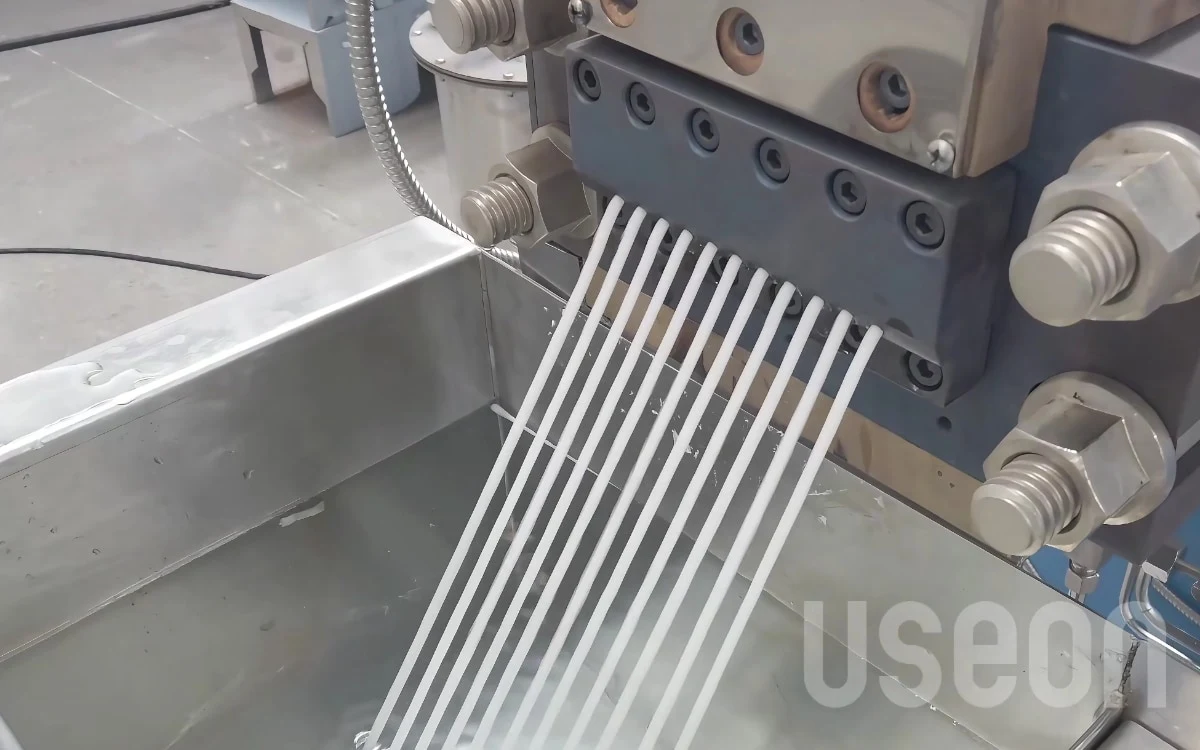 SAT52
PP z 30% krótkiego włókna
Granulacja żyłkowa z chłodzeniem wodnym300 kg/h
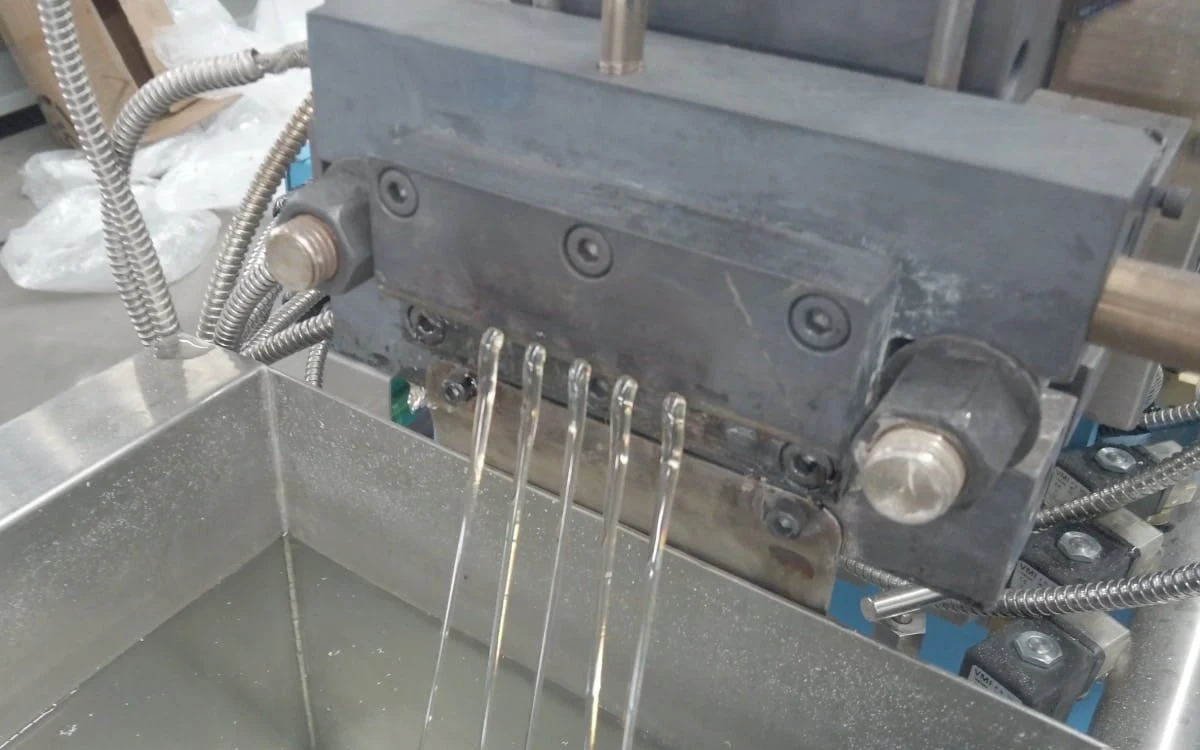 U3
Linia do granulacji PPSU
Granulacja żyłkowa z chłodzeniem wodnymU3
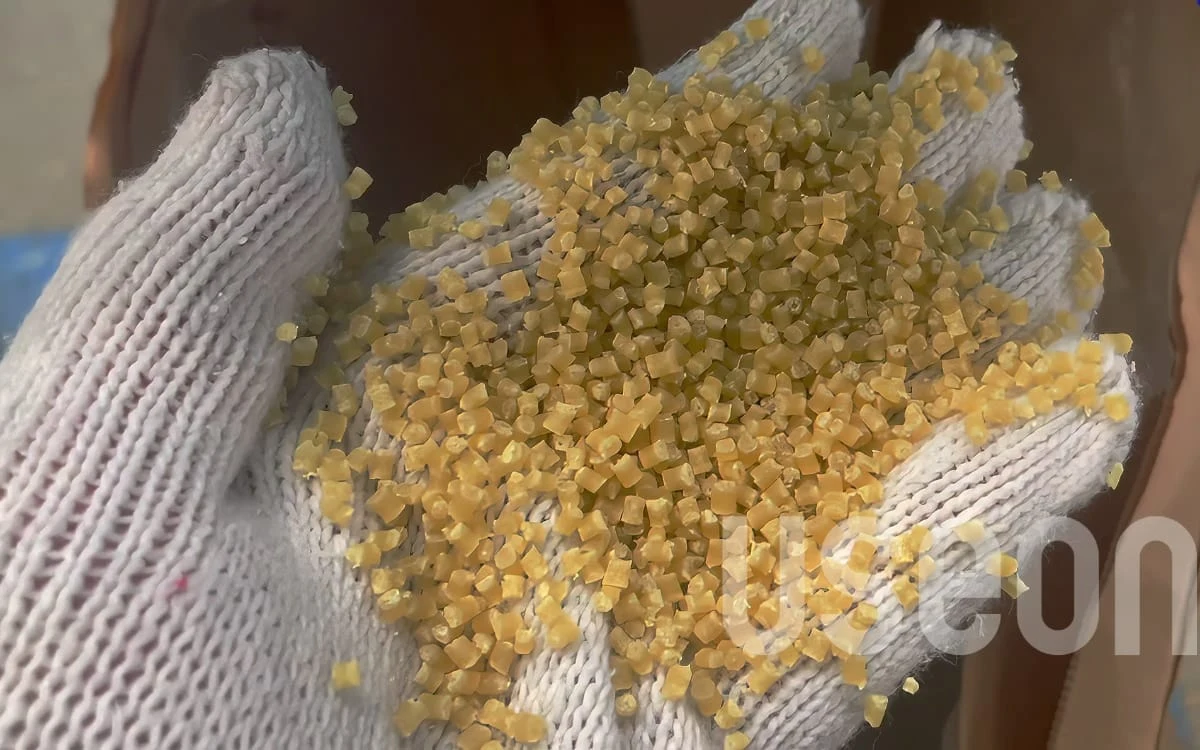 Laboratorium
PPO z 25% włókna na SAT35
Granulacja żyłkowa z chłodzeniem wodnymSAT35
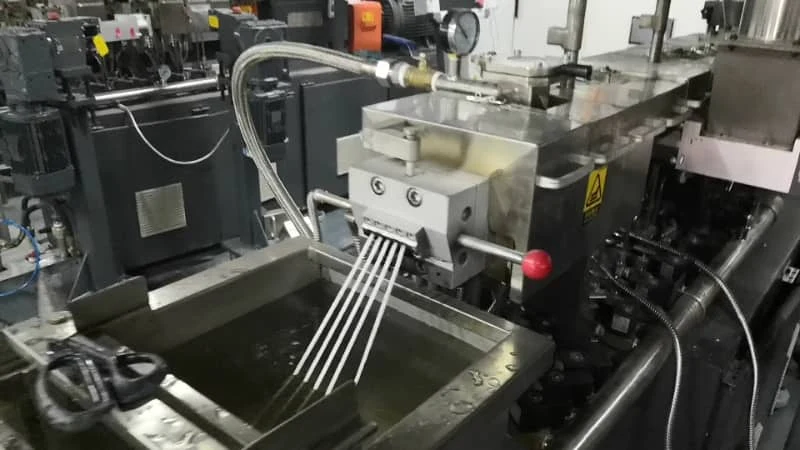 Laboratorium
PA66 z 45% włókna szklanego na LAB-30
LAB-3030–50 kg/h
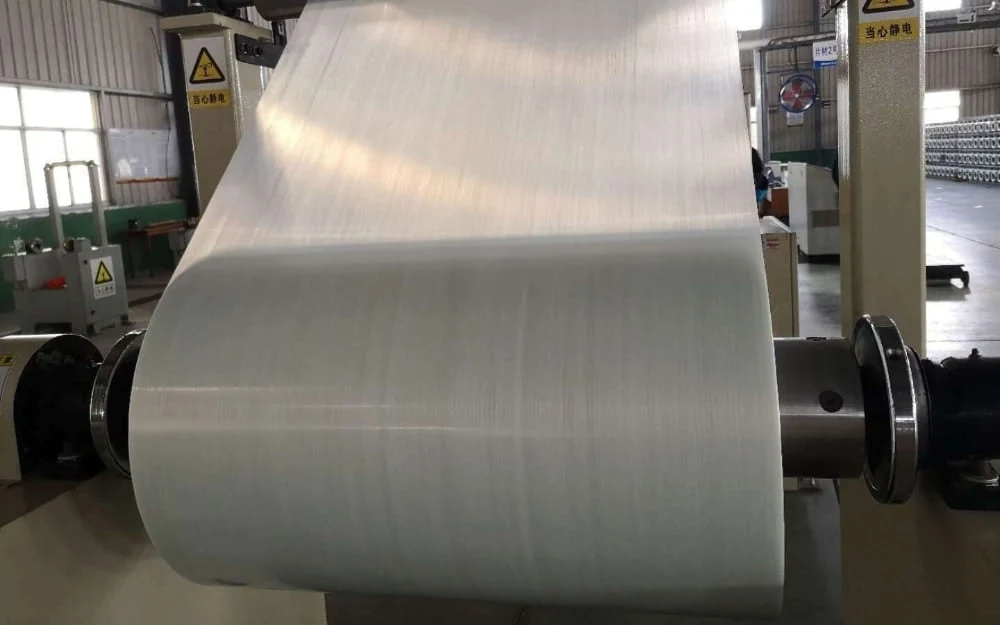 Taśma
Linia do taśm termoplastycznych wzmocnionych włóknem ciągłym
Do 70% włókna szklanego3 t/dobę
Zapytaj o ofertę
Prosimy podać polimer, rodzaj i zawartość włókna lub napełniacza oraz sposób formowania kompaundu. Granulat z krótkim włóknem, granulat LFT-G, taśma UD i LFT bezpośrednie wymagają różnych linii; zaczynamy od wyrobu i długości włókna, jakiej on wymaga.
- 01Polimer, włókno i dodatki
- 02Metoda: granulat, taśma lub LFT bezpośrednie
- 03Wytłaczarka, dozowanie i granulacja

Souder Chen
Kierownik działu kompaundowania
W USEON od 2008 roku. Dwuślimakowe linie do kompaundowania, devolatylizacji i recyklingu.