
Wytłaczanie pianek
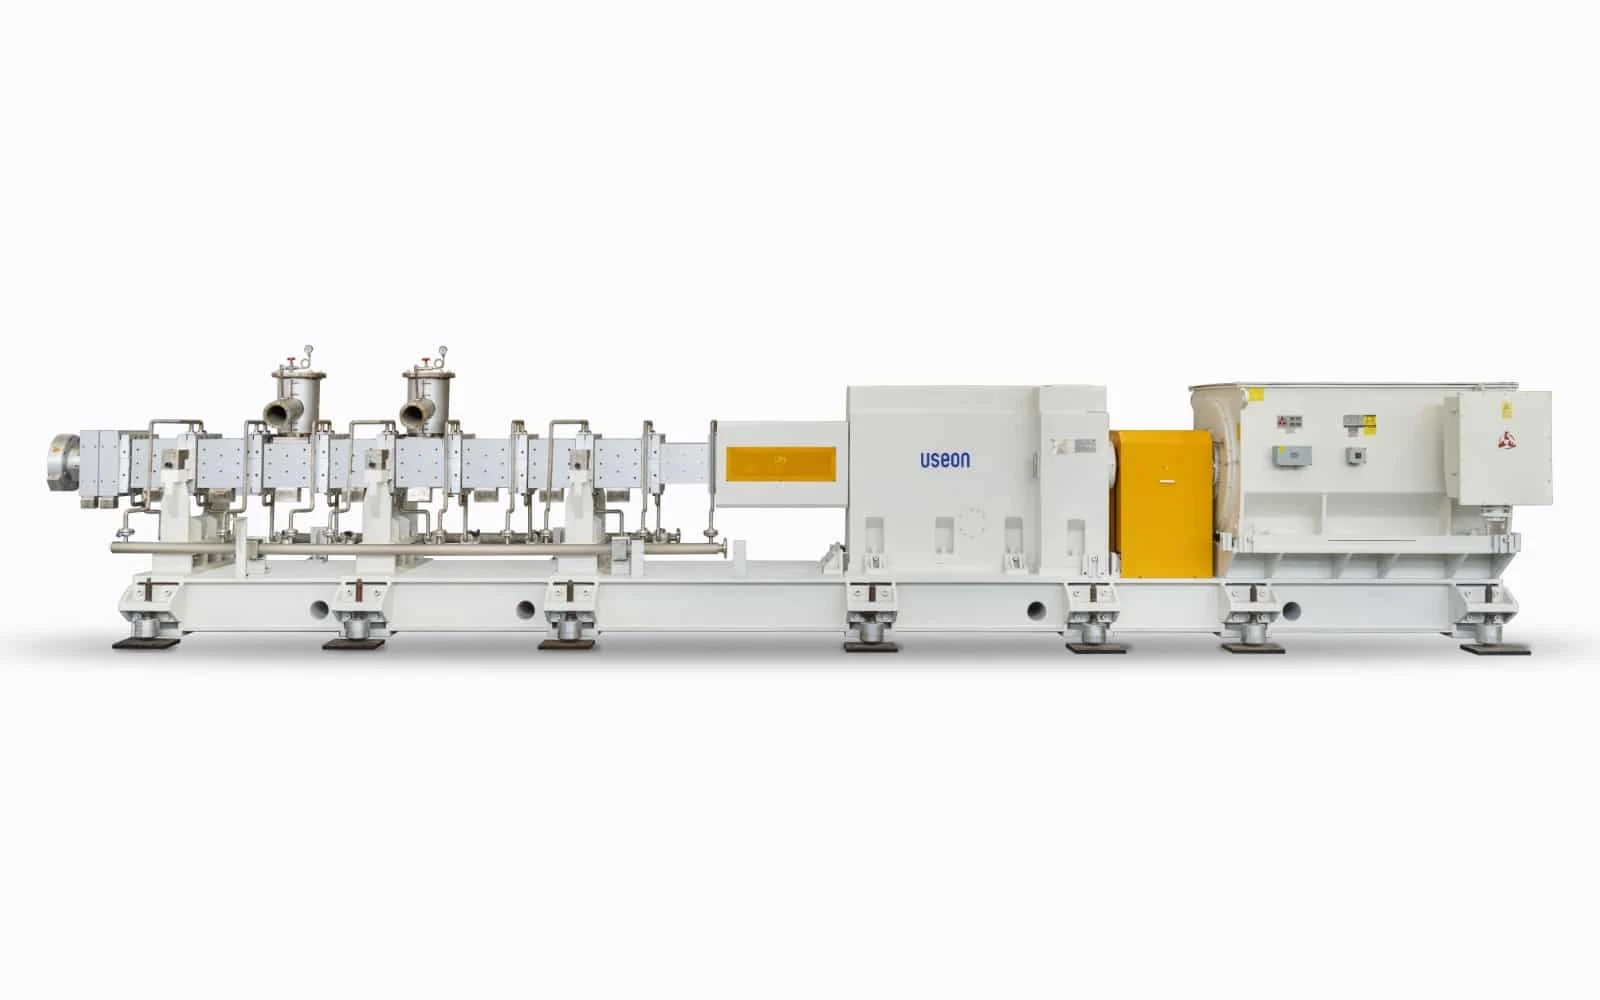
USEON buduje kompletne linie do wytłaczania pianek – do produkcji płyt, folii i granulatu – w układach jedno- i dwustopniowych. Od linii laboratoryjnej o wydajności 10 kg/h po linie produkcyjne 3000 kg/h, każda z własnym systemem dozowania środka spieniającego i inteligentnym systemem sterowania.
- Płyty
- Folie
- Granulat
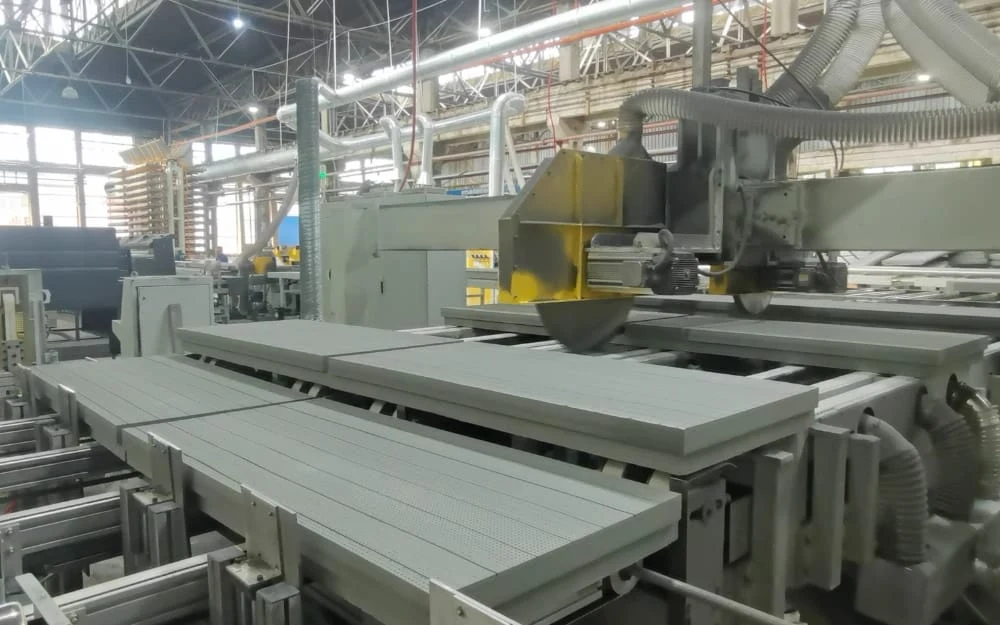
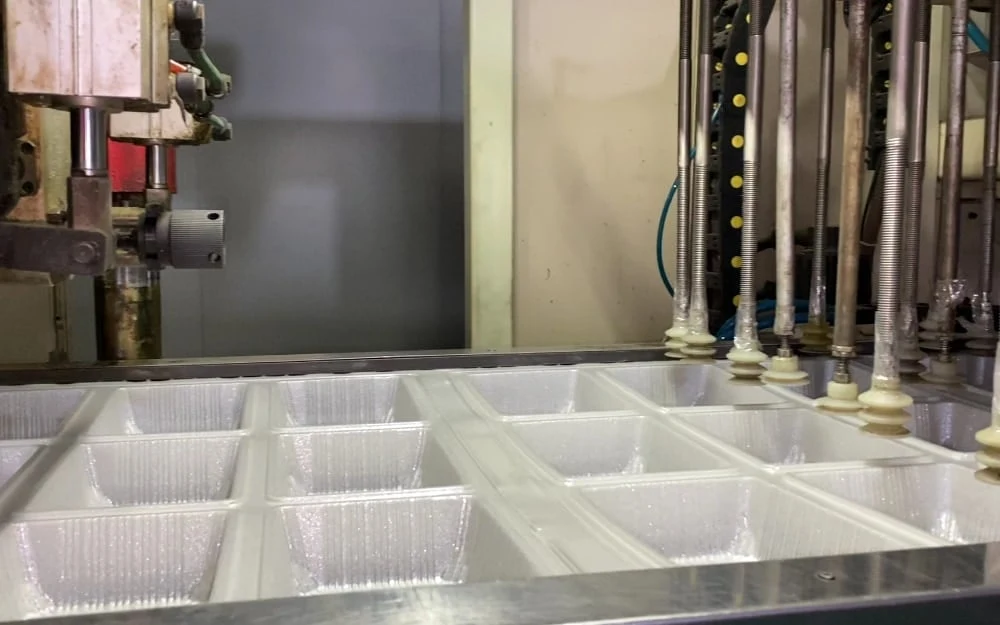
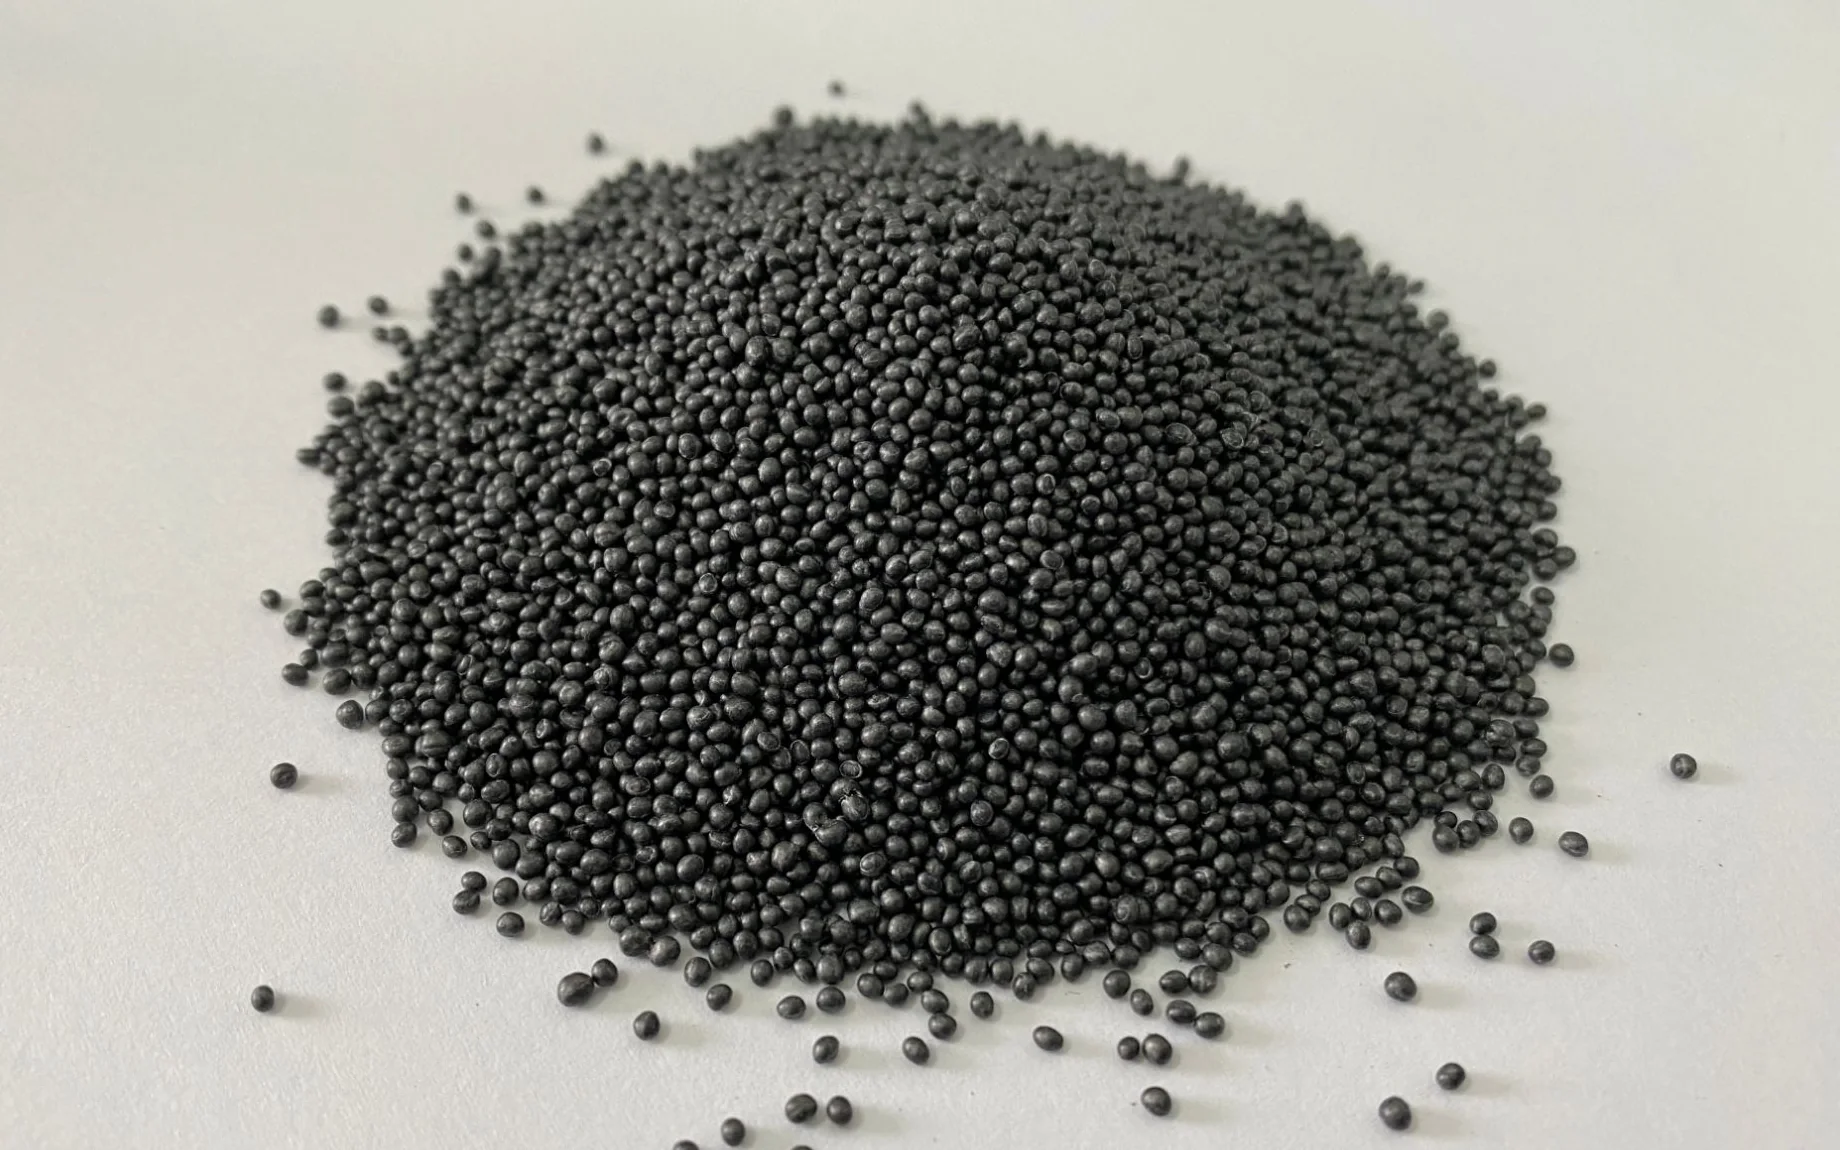
Znajdź linię według wytwarzanego produktu
Siedem linii, trzy postacie produktu. Najpierw należy wybrać postać pianki, a potem polimer.
Płyta
Izolacja i materiały rdzeniowe
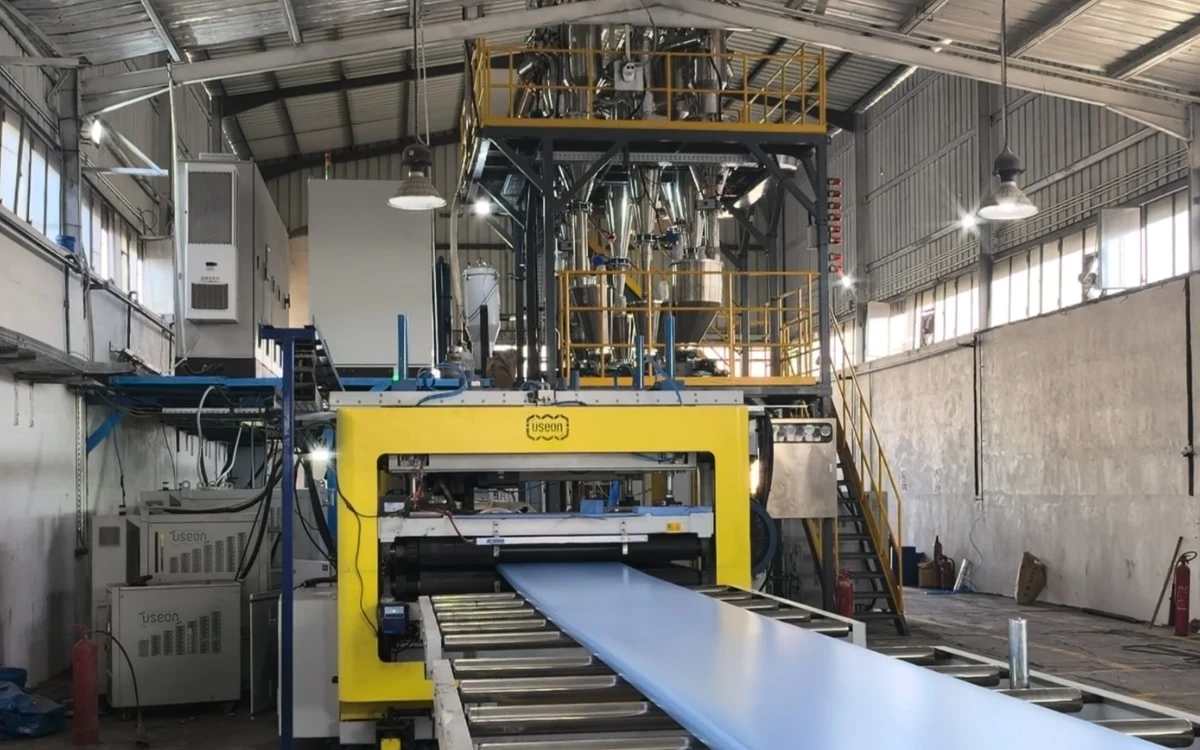 Płyty XPSLinia do produkcji płyt XPS spienianych CO₂ · seria ECOFELPSPS z recyklinguWydajność200–3000 kg/hGęstość płyty25–50 kg/m³Linia do produkcji płyt XPS
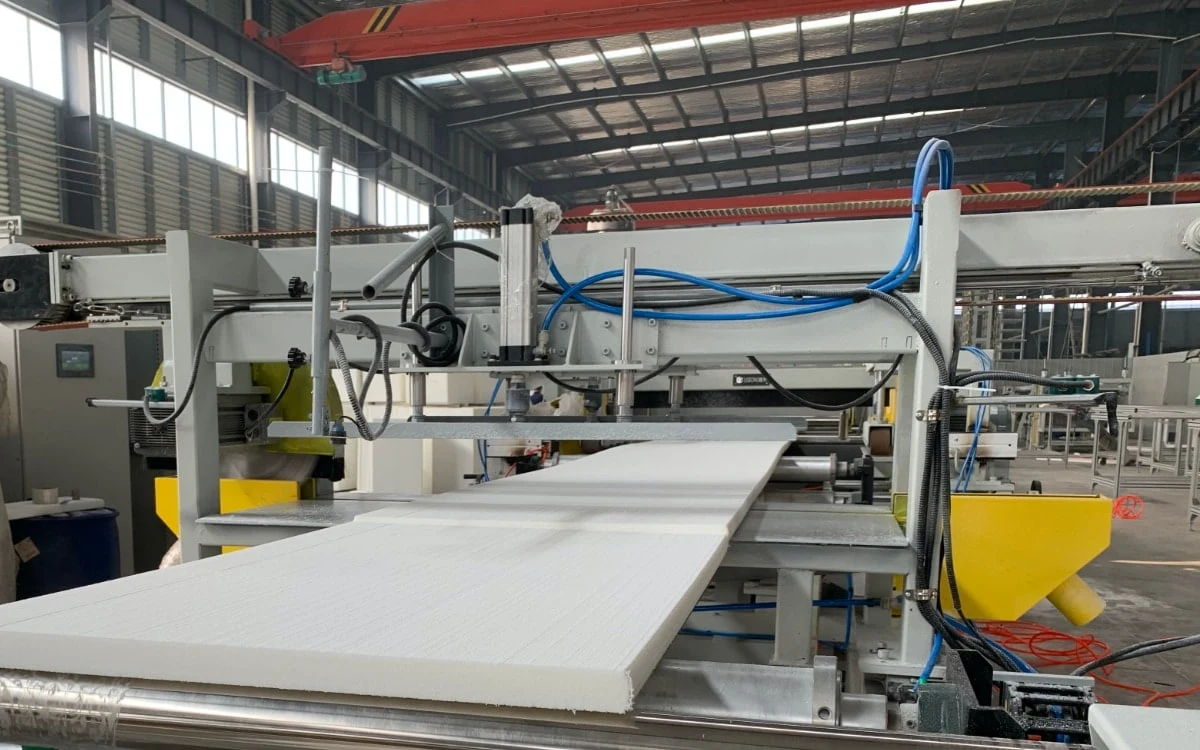 Rdzeń z pianki PETDo łopat turbin wiatrowych i kompozytów, z płatków z butelek z recyklinguPETpłatki z butelekWydajność80–800 kg/hGęstość rdzenia80–350 kg/m³Linia do rdzeni z pianki PET
Folia
Termoformowanie i materiały amortyzujące
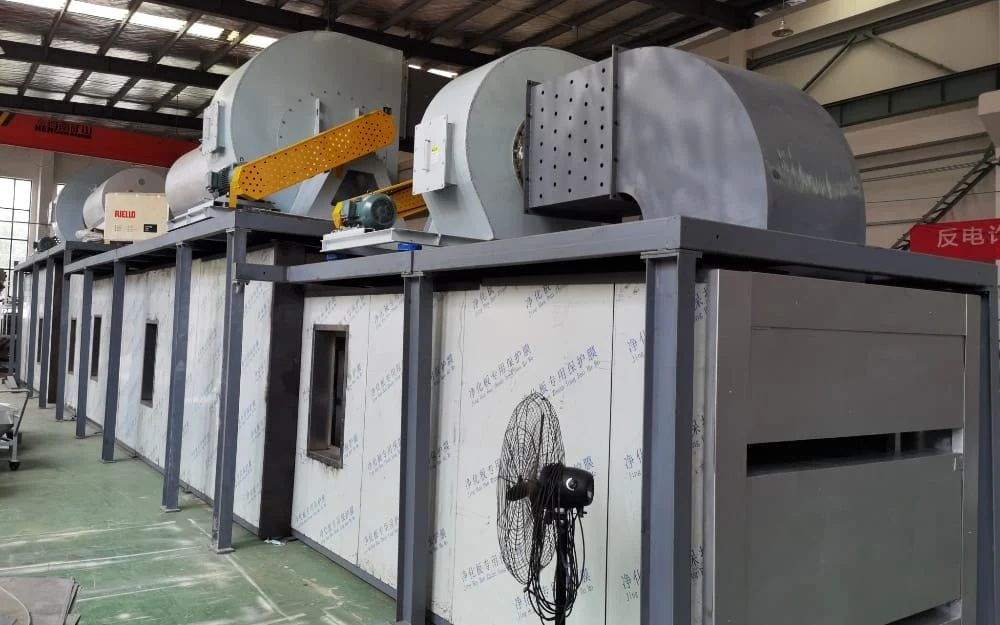 Folia piankowa XPEChemicznie sieciowana pianka PE; maszyny do XPE i IXPEPEGrubość folii3–12 mmGęstość folii25–135 kg/m³Linia do folii piankowej XPE Folia mikroporowataSpieniony rdzeń o komórkach zamkniętych między litymi warstwami zewnętrznymi, do termoformowaniaPETPLAPSPCW porównaniu z litą folią PETlżejsza o 30–40%Folia PLA0,5–1,5 mmLinie do folii mikroporowatych
Granulat
Do formowania parowego
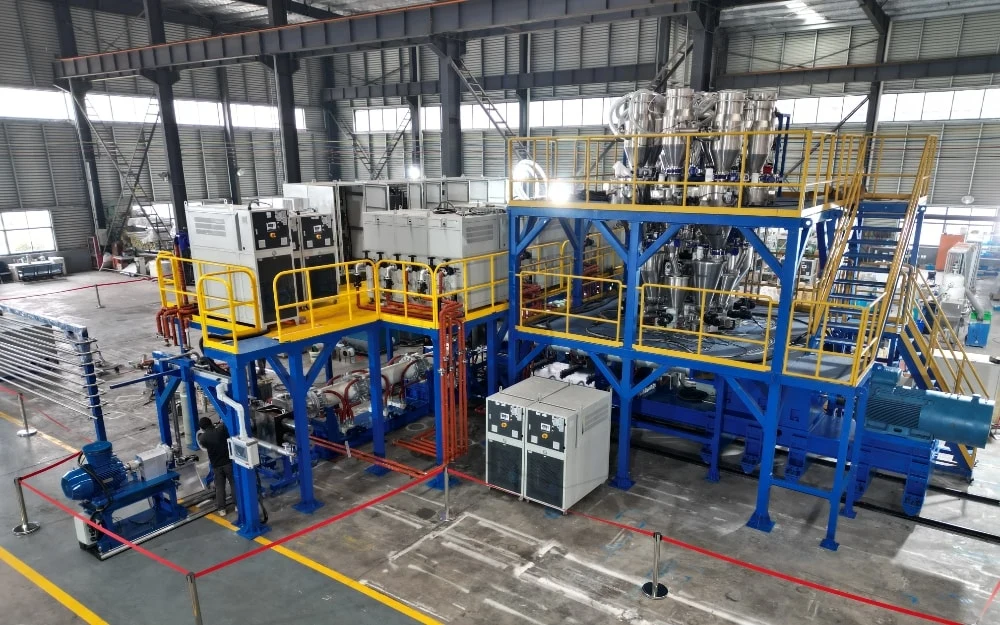 Wytłaczany granulat EPSEPS grafitowy, barwiony i z recyklingu, cięty pod wodąPS+ grafitWydajność200–3000 kg/hPrzewodność cieplna< 0,030 W/(m·K)Linia do granulatu EPS
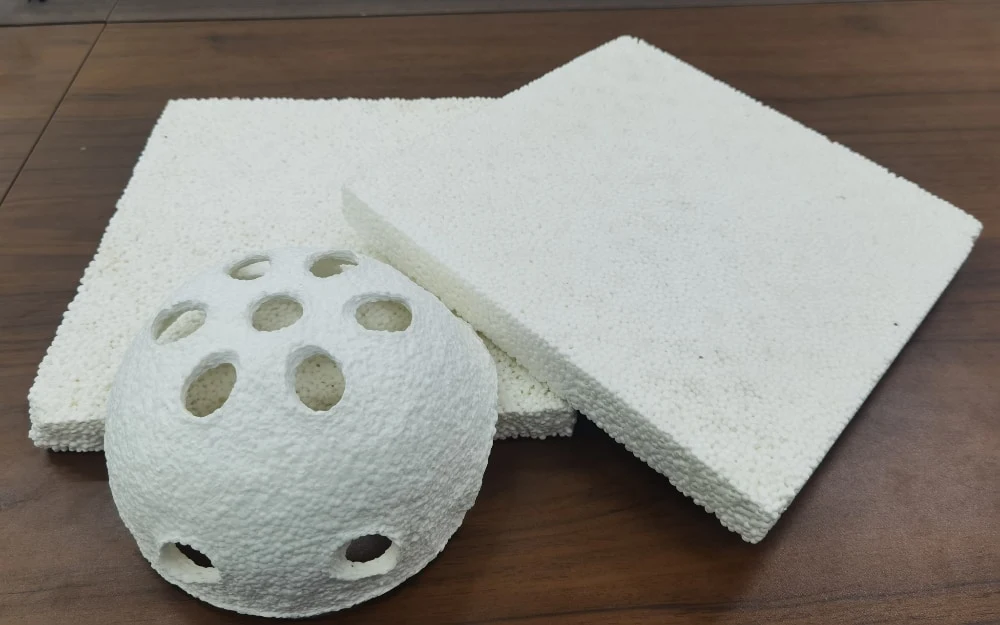 Granulat piankowy PLAKompostowalny zamiennik EPS, spieniany CO₂PLAGęstość granulatu20–200 g/lCertyfikatDIN CERTCOLinia do granulatu piankowego PLA
Porównanie linii
Linie odróżnia od siebie gęstość pianki: od 20 kg/m³ w przypadku granulatu piankowego po folię mikroporowatą, tylko nieco lżejszą od litego polimeru.
Skala logarytmiczna. Zakresy podano zgodnie ze stronami poszczególnych linii; gęstość granulatu PLA jest tam podana w g/l, a gęstość folii PLA w g/cm³. Wytłaczany granulat EPS opuszcza linię w stanie niespienionym, dlatego nie podano tu jego gęstości pianki.
| Linia | Postać | Polimer | Sposób spieniania | Wydajność |
|---|---|---|---|---|
| Płyty XPS | Płyta | PS, PS z recyklingu | Środek spieniający wprowadzany do stopu: CO₂ samodzielnie lub w mieszaninie. Tandem TDS + TDD. | 200–3000 kg/h |
| Rdzeń z pianki PET | Płyta | PET, płatki z butelek | Wytłaczanie reaktywne i spienianie CO₂ w jednej linii. | 80–800 kg/h |
| Folia piankowa XPE | Folia | PE | Spienianie chemiczne: wytłacza się folię bazową, sieciuje ją, a następnie spienia w piecu spieniającym. | do 200–300 kg/h |
| Folia mikroporowata | Folia | PET, PLA (PS, PC) | Rdzeń o komórkach zamkniętych powstaje w warstwie środkowej; warstwy zewnętrzne pozostają lite. | — |
| Wytłaczany granulat EPS | Granulat | PS + grafit lub barwnik | Środek spieniający zamknięty w granulce; spienianie następuje później, u producenta kształtek. Tandem, granulacja podwodna. | 200–3000 kg/h |
| Granulat piankowy PLA | Granulat | PLA | Nadkrytyczny CO₂ rozpuszczony w stopie; tworzywo spienia się na wyjściu z głowicy i jest cięte na granulat. | — |
| Linia laboratoryjna | Folie, płyty, granulat | Zależnie od projektu | N₂, CO₂, HFO, HC i ich kombinacje. | 10–100 kg/h |
Co łączy te linie
Wytłaczanie pianek wymaga precyzji: stop musi przyjąć środek spieniający, a następnie ochłodzić się przed głowicą do temperatury spieniania.
Zoptymalizowany profil ślimaka
Układ ślimaka dobiera się do polimeru oraz tak, by stop przyjął środek spieniający.
Wysokowydajny cylinder chłodzący
Konstrukcja cylindra naszej chłodzącej wytłaczarki jednoślimakowej zwiększa wydajność chłodzenia o 80% w porównaniu z tradycyjnymi rozwiązaniami.
System dozowania środka spieniającego
N₂, CO₂, woda, etanol, HFO i HC. Wielopunktowy wtrysk pozwala elastycznie zmieniać asortyment produkcji.
Inteligentny system sterowania
Jeden system sterowania dla całej linii, z dostępem do danych na potrzeby zarządzania produkcją.
Pracujące linie do pianek
Linie do płyt XPS i linia do grafitowego granulatu EPS w eksploatacji.
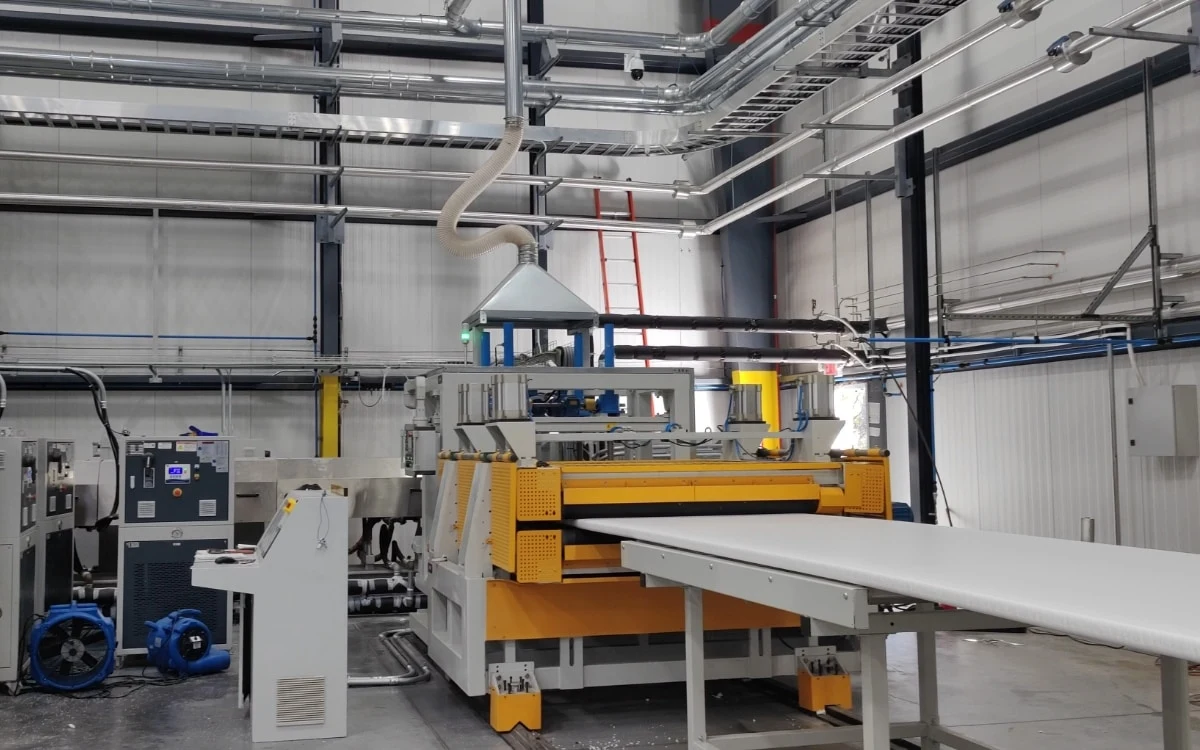 XPS · USA
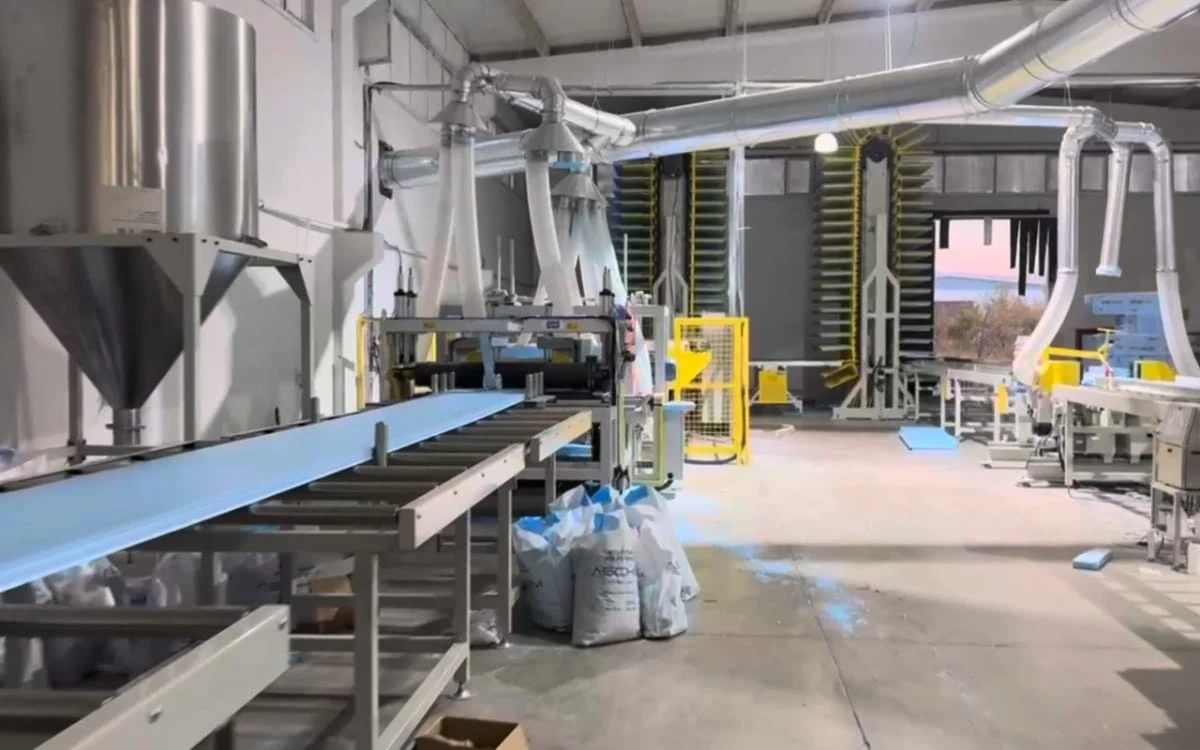 XPS · Turcja
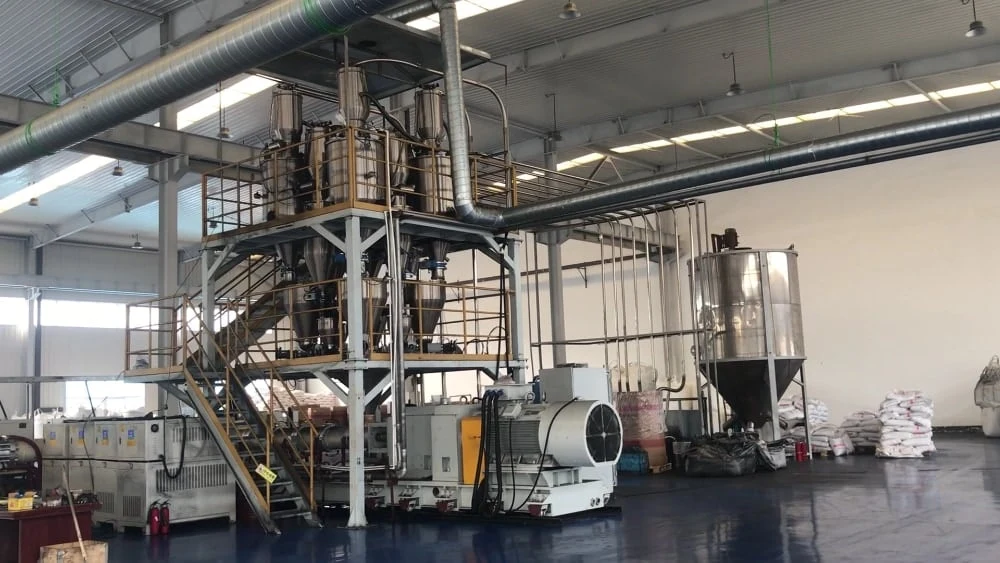 Granulat EPS · Chiny
Baza wiedzy o piankach
Jak wybrać linię do produkcji płyt XPS
Wydajność, konfiguracja, budżet i wymagania dotyczące zakładu.
Przeczytaj poradnik Środki spieniająceJak dobrać zestaw środków spieniających do produkcji płyt XPS
Jakie środki – samodzielnie lub w mieszaninie – do jakiej płyty.
Przeczytaj poradnik MateriałyRdzeń z pianki PET: lepsza alternatywa dla rdzenia z pianki PVC
Porównanie rdzeni z pianki PET i PVC.
Przeczytaj poradnik- Jak sprostać wyzwaniom w wytłaczaniu pianek?
- Jak kontrolować CO₂ w linii do produkcji płyt XPS
- Płyty XPS – kompletny poradnik
Gdy pianka wraca do obiegu
Zapytaj o ofertę
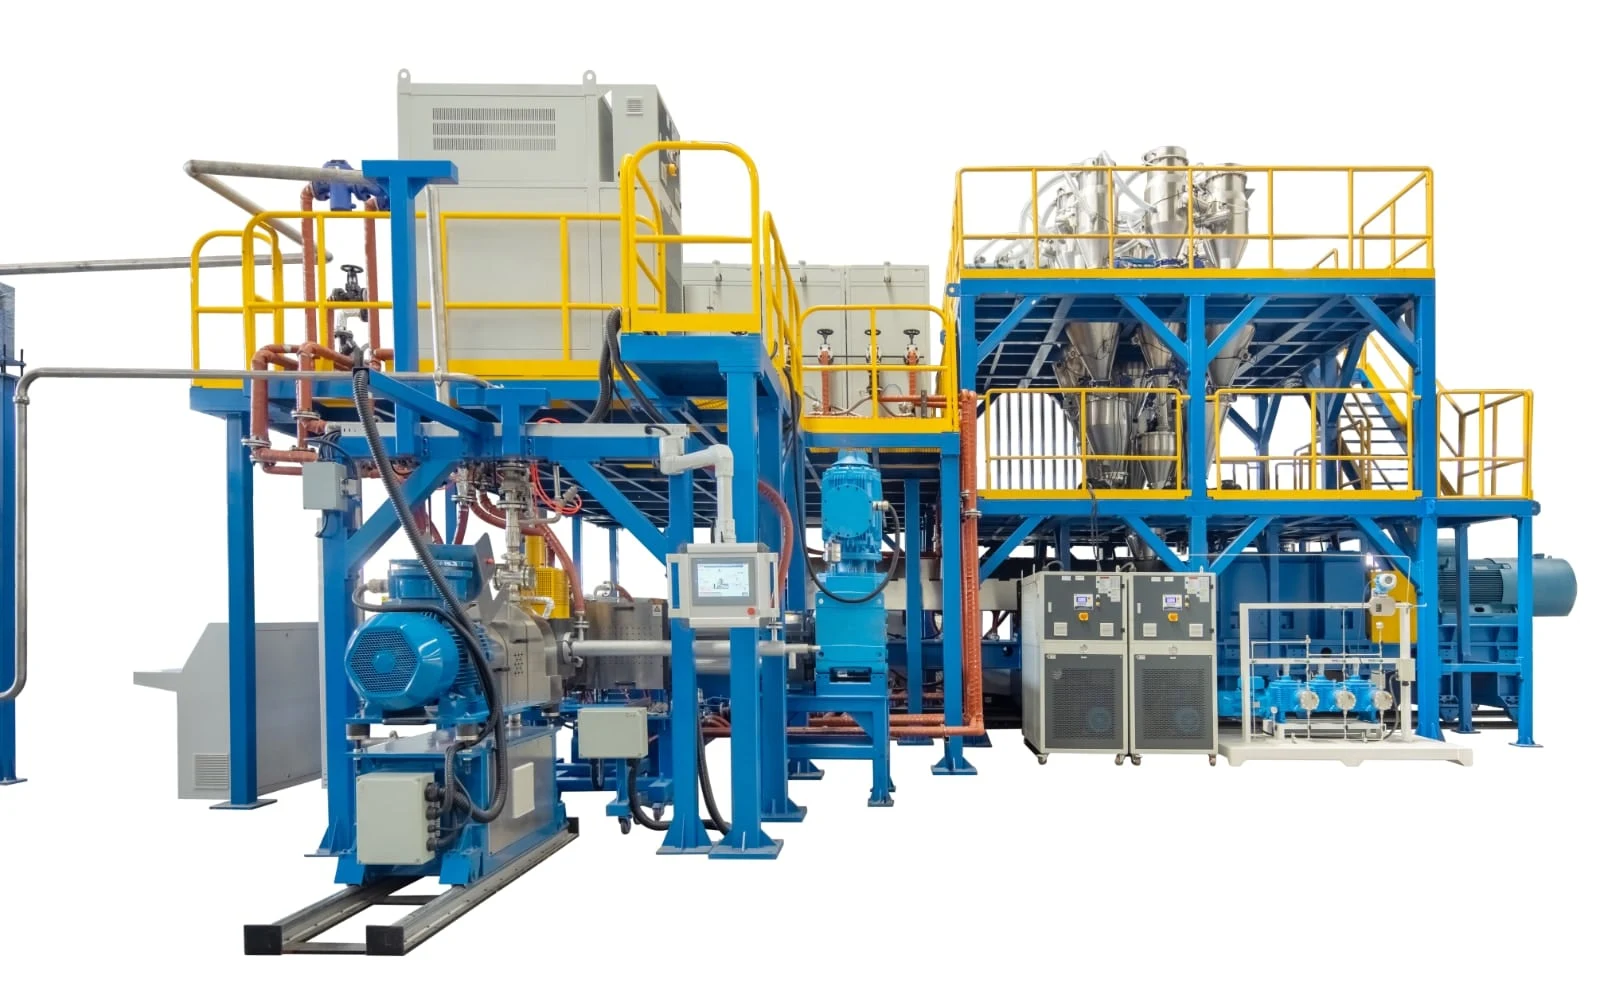
Prosimy opisać produkt, który chcą Państwo wytwarzać, polimer oraz wymaganą wydajność. Zarekomendujemy linię i przygotujemy ofertę na realizację pod klucz.
- 01Płyty, folie lub granulat oraz polimer
- 02Docelowa wydajność, gęstość i wymiary
- 03Konfiguracja linii i oferta
Cliff Zhang
Kierownik działu wytłaczania pianek
Wytłaczanie pianek polimerowych, prace badawczo-rozwojowe nad maszynami do wytłaczania i rozwój działalności międzynarodowej.