Wybierając linię do produkcji płyt XPS, inwestorzy zwykle zaczynają od dwóch pytań: ile linia może wyprodukować w ciągu godziny i ile kosztuje kompletna linia?
Rzetelna odpowiedź wymaga jasnego określenia, jakie płyty mają być produkowane, jakiej wielkości sprzedaży się Państwo spodziewają i jakie warunki zapewnia zakład. Dwie linie o tej samej wydajności znamionowej 600 kg/h mogą w praktyce osiągać różną wydajność ciągłą płyt pełnowartościowych, jeśli różnią się grubość, gęstość, surowce lub środki spieniające. Podobnie różnica cen między dwiema ofertami może wynikać z innego zakresu dostawy lub stopnia automatyzacji.
Linia do produkcji płyt XPS to zintegrowany system produkcji ciągłej, w którym z dozowanych surowców powstają płyty z polistyrenu ekstrudowanego (XPS) – przez mieszanie składników w stanie stopionym, wtrysk środka spieniającego, chłodzenie stopu, formowanie przez wytłaczanie i obróbkę końcową. Dla kupującego kluczem do wyboru linii jest dopasowanie wymagań produktowych, docelowej wydajności i warunków w zakładzie.
USEON zaleca, aby zacząć od produktu docelowego, a następnie kolejno określić wymaganą wydajność, konfigurację procesu, budżet inwestycji i warunki w zakładzie. Wymagania te należy potem przełożyć na ofertę techniczną i kryteria odbioru.
01Zacznij od określenia produkowanych płyt
Przed rozmową z dostawcą urządzeń warto przygotować listę produktów docelowych. Oprócz grubości, szerokości i gęstości należy podać przewidywane zastosowania, wymagania dotyczące właściwości i szacowany udział każdego produktu w sprzedaży.
| Co określić | Wpływ na wybór linii |
|---|---|
| Główne zastosowania i wymagania klientów | Izolacja ścian lub dachów, izolacja pod ogrzewanie podłogowe, izolacja przenosząca obciążenia i rdzenie płyt warstwowych wymagają innych priorytetów w zakresie właściwości i obróbki końcowej. |
| Typowe grubości, szerokości i udział poszczególnych formatów | Wpływa na dobór modelu linii, głowicy, układu kalibracji i wydajności urządzeń obróbki końcowej. |
| Gęstość i docelowe właściwości | Stanowi podstawę decyzji dotyczących surowców, środków spieniających i procesu. Wymagania dotyczące współczynnika przewodzenia ciepła, wytrzymałości na ściskanie, stabilności wymiarowej i innych właściwości należy określić łącznie. |
| Profil powierzchni i krawędzi | Decyduje, czy potrzebne jest zdejmowanie naskórka, rowkowanie, tłoczenie wzoru, frezowanie krawędzi na zakładkę lub na pióro i wpust. |
| Częstotliwość zmian asortymentu | Wpływa na planowanie produkcji, nakład pracy przy przestawianiu linii i straty przy przezbrojeniach. |
Przy wyborze linii należy kierować się przede wszystkim produktami, które mają stanowić większość sprzedaży. Specjalne formaty produkowane tylko okazjonalnie można ocenić osobno, ale linii nie należy uznawać za odpowiednią do bieżącej produkcji tylko dlatego, że obejmuje maksymalny deklarowany zakres wymiarów.
Płyty cienkie i grube stawiają całej linii różne wymagania. Przy tej samej gęstości, szerokości i wydajności masowej pełnowartościowych płyt gotowych cieńsze płyty wymagają większej prędkości linii. Na przykład przy zmniejszeniu grubości z 50 mm do 25 mm wymagana prędkość linii – z czysto geometrycznych względów – wzrasta dwukrotnie. W projekcie nastawionym na płyty cienkie wydajność kalibracji, odciągu, cięcia i układania trzeba więc oceniać razem z wydajnością wytłaczania.
Przy produkcji płyt grubych większą uwagę trzeba zwrócić na koordynację spieniania, chłodzenia i kalibracji, a także na jednorodność jakości na całej grubości i stabilność wymiarową. Nawet jeśli linia może produkować płyty o określonej maksymalnej grubości, jej stabilną wydajność i właściwości płyt gotowych przy tej grubości nadal trzeba zweryfikować.
W projektach, w których rdzenie do płyt warstwowych lub płyt z powłoką produkuje się we własnym zakresie, późniejszy proces laminowania może stawiać konkretne wymagania dotyczące powierzchni, tolerancji grubości i przyczepności. Urządzenia do takich procesów jak laminowanie blachą stalową czy nakładanie powłok cementowych należy traktować jako osobną operację i niezależnie potwierdzić ich zakres dostawy.
02Przelicz cele sprzedażowe na wymaganą wydajność
Płyty XPS sprzedaje się zwykle w metrach sześciennych lub kwadratowych, natomiast wydajność linii podaje się na ogół w kg/h. Przed porównaniem modeli należy sprowadzić dane do jednolitych jednostek i odróżnić wydajność wytłaczania od końcowej wydajności pełnowartościowych płyt gotowych.
Przelicz zapotrzebowanie miesięczne na wydajność godzinową
Uproszczony wzór do wstępnego planowania:
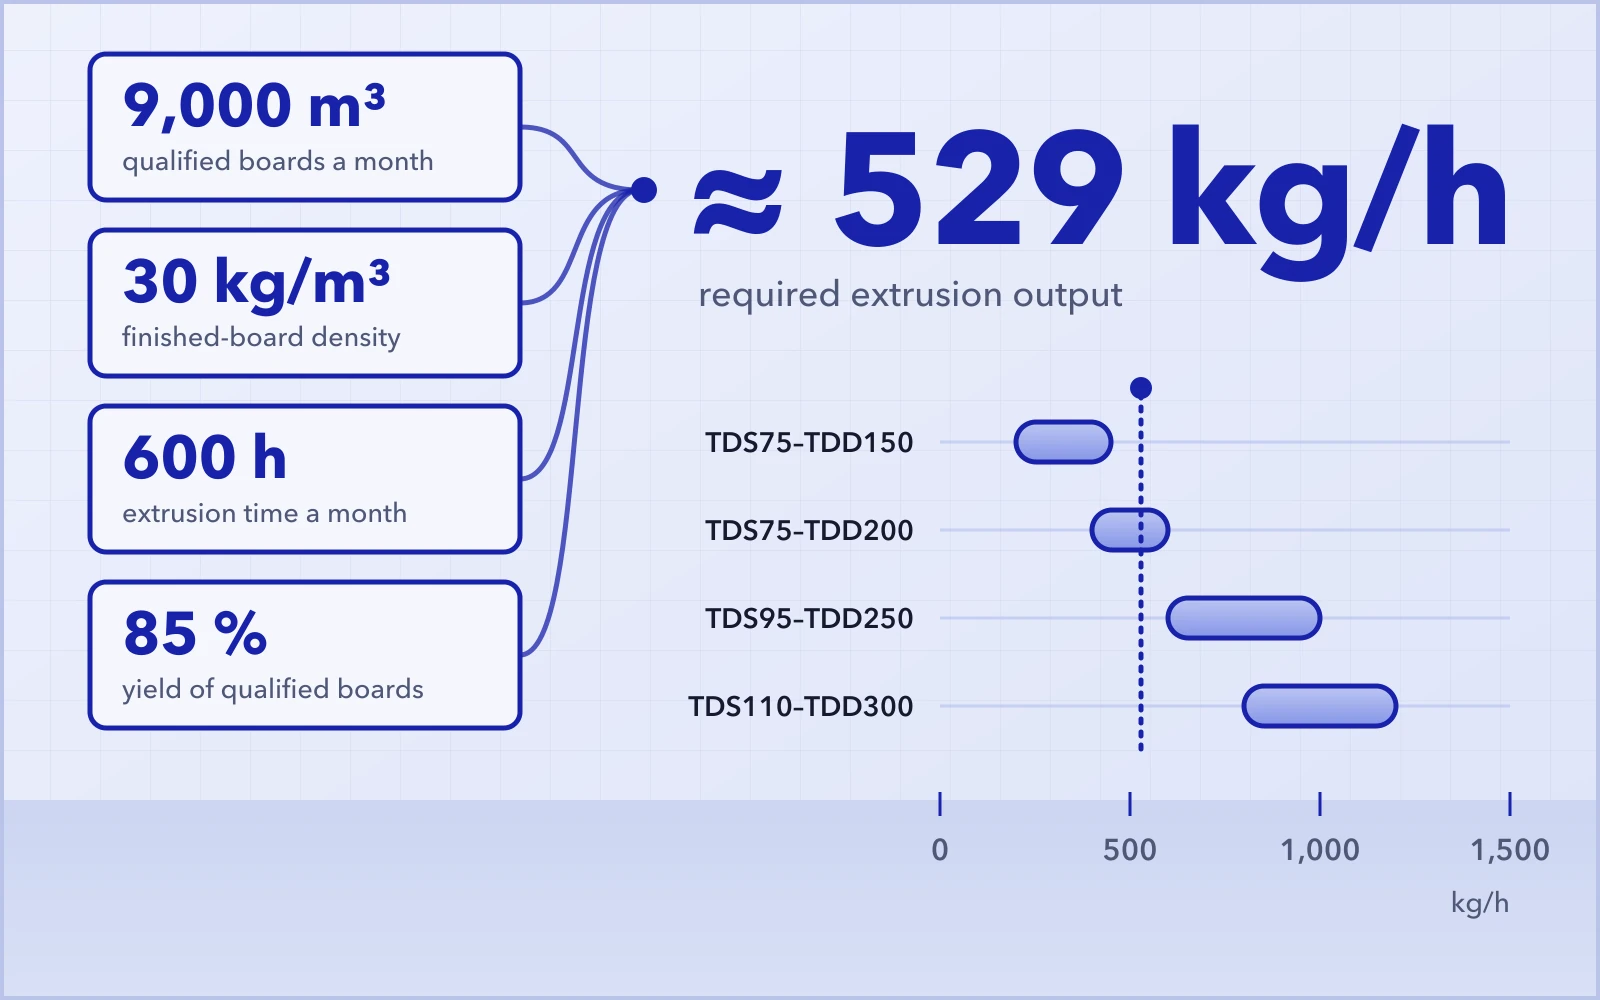
Weźmy płytę XPS o docelowej gęstości 30 kg/m³ w stanie gotowym. Załóżmy, że co miesiąc trzeba dostarczyć 9000 m³ płyt pełnowartościowych, czas dozowania i wytłaczania wynosi 600 godzin miesięcznie, a szacowany uzysk pełnowartościowych płyt gotowych – 85%:
W tych warunkach wymagana wydajność wytłaczania wynosi około 529 kg/h. Przy ostatecznym wyborze modelu należy uwzględnić także pracę linii na głównym asortymencie, zapas wydajności i plany przyszłej rozbudowy.
Wartość 30 kg/m³ to docelowa gęstość płyty gotowej przyjęta w tym przykładzie. W Państwa projekcie należy przyjąć rzeczywistą gęstość wymaganą dla produktu docelowego, a czas pracy i uzysk określić na podstawie planu produkcji. Gęstość należy określać łącznie z wymaganiami dotyczącymi właściwości, takimi jak współczynnik przewodzenia ciepła, wytrzymałość na ściskanie i stabilność wymiarowa.
W całych obliczeniach należy stosować spójne założenia. Od dostępnego czasu produkcji trzeba odjąć planowane przeglądy, postoje i nagrzewanie oraz inne okresy bez dozowania. Materiał wytłoczony podczas rozruchu lub zmiany asortymentu, który nie spełnia wymagań jakościowych, można uwzględnić w obliczeniu uzysku, tak aby tej samej straty nie odliczać dwukrotnie. Jeśli cel sprzedażowy podano w metrach kwadratowych, należy go pomnożyć przez grubość płyty, aby przeliczyć go na metry sześcienne. Każdą pozycję asortymentu należy obliczyć osobno, a wyniki zsumować.
Odpady z obcinania krawędzi można w 100% zawrócić do procesu, ale materiał odcięty w bieżącym cyklu produkcyjnym nadal nie stał się produktem nadającym się do sprzedaży. Recykling zmniejsza straty surowca, ale nie uzasadnia przyjęcia 100% uzysku pełnowartościowych płyt gotowych.
Dobierz model linii do docelowej wydajności
Linie do produkcji płyt XPS serii ECOFEL firmy USEON obejmują szeroki zakres wydajności i można je konfigurować pod różne formaty płyt, surowce i systemy środków spieniających. Najważniejsze dane doboru głównych modeli przedstawiono poniżej:
| Model linii | Wydajność referencyjna (kg/h) | Referencyjna moc transformatora (kVA) |
|---|---|---|
| TDS75–TDD150 | 200–450 | 300 |
| TDS75–TDD200 | 400–600 | 400 |
| TDS95–TDD250 | 600–1000 | 600 |
| TDS110–TDD300 | 800–1200 | 800 |
| TDS135–TDD400 | 1500–2000 | 1000 |
| TDS135–TDD500 | 2000–3000 | 1200 |
Uwaga: rzeczywista wydajność i zakres pracy zależą od formatu płyt, receptury i konfiguracji urządzeń i są określane w ofercie technicznej dla konkretnego projektu. Moc transformatora należy obliczyć na podstawie konfiguracji całej linii i obciążeń pozostałych urządzeń w zakładzie.
Przy obliczonym wyżej zapotrzebowaniu 529 kg/h rozwiązanie klasy 600 kg/h jest już bliskie wymaganej wydajności, dlatego modelu nie należy wybierać wyłącznie na podstawie maksymalnej wydajności. Jeśli głównego asortymentu nie da się utrzymać przy tej wydajności w długich seriach albo konieczne są częste zmiany produktu, rzeczywiste dostawy mogą okazać się niższe od zakładanych. Kolejne, większe rozwiązanie zapewnia zapas wydajności, ale trzeba też ocenić początkową wielkość sprzedaży, zapasy, zapotrzebowanie na kapitał obrotowy i przydatność linii przy niższym obciążeniu. Jeśli linia przez dłuższy czas pracuje poniżej 70% swojej znamionowej wydajności maksymalnej, jej zużycie energii na metr sześcienny będzie o ponad 15% wyższe niż w przypadku modelu o mniejszej wydajności produkującego tę samą ilość. Należy też pamiętać, że gęstość płyt XPS i wydajność są odwrotnie zależne. Na przykład wydajność tej samej linii przy produkcji płyt o gęstości 50 kg/m³ wynosi tylko około 75% jej wydajności przy płytach o gęstości 30 kg/m³. Wydajność wyraźnie spada, gdy gęstość płyt przekracza 32 kg/m³. Na te wartości może wpływać również wysokość nad poziomem morza, na której pracuje linia.
Wydajność należy dobierać na podstawie ciągłej wydajności pełnowartościowych płyt gotowych w głównym asortymencie.
Planując wydajność w projekcie XPS, trzeba też uwzględnić organizację produkcji ciągłej. Jeśli początkowe zapotrzebowanie jest niskie, warto porównać opłacalność skoncentrowanej produkcji ciągłej z wyborem mniejszej linii, biorąc pod uwagę zapasy, terminy dostaw i zapotrzebowanie na kapitał obrotowy. Każdy plan rozbudowy powinien opierać się na jasno określonej prognozie wzrostu sprzedaży.
03Określ konfigurację pod kątem surowców, procesu spieniania i wymagań dotyczących wyrobu gotowego
Konfiguracja powinna zapewniać niezawodną produkcję wyrobów docelowych. Surowce, receptura, zmiany asortymentu i wymagania dotyczące obróbki końcowej łącznie decydują o doborze układów dozowania, wytłaczania, chłodzenia i urządzeń odbierających.
Surowce i dozowanie: określ planowane materiały
Informacje o surowcach powinny obejmować co najmniej granulat PS, system uniepalniający, inne dodatki oraz pochodzenie, postać i planowany udział materiału z recyklingu.
Określenie „50% materiału z recyklingu” może oznaczać bardzo różne warunki przetwórstwa. Czyste odpady własne z obcinania krawędzi i PS z recyklingu pozyskiwany z zewnątrz mogą się różnić postacią, gęstością nasypową, stopniem zanieczyszczenia i powtarzalnością między partiami, a wszystko to wpływa na transport, dozowanie i dalsze przetwórstwo. Przy wyborze linii należy przekazać informacje o pochodzeniu i jakości materiału z recyklingu oraz, w razie potrzeby, jego próbki. Wydajność przy 100% materiału z recyklingu jest zwykle o 10–15% wyższa niż przy 100% materiału pierwotnego.
Liczba dozowanych składników powinna odpowiadać materiałom, które w recepturze wymagają niezależnej kontroli. Jeśli dodatek stosowany w małej dawce wymaga częstej korekty, niezależne dozowanie zapewnia niezbędną kontrolę receptury. Jeśli materiał ma skłonność do tworzenia mostków, trzeba także zapewnić niezawodny wysyp z leja i stabilny transport. Samo zwiększenie liczby dozowanych składników nie zastąpi właściwej kontroli zakresu dozowania, charakterystyki płynięcia materiału i wahań przy uzupełnianiu.
Zalecamy zwykle co najmniej 6 dozowników grawimetrycznych ubytkowych (loss-in-weight).
Wytłaczanie i chłodzenie: oceń układ jako całość
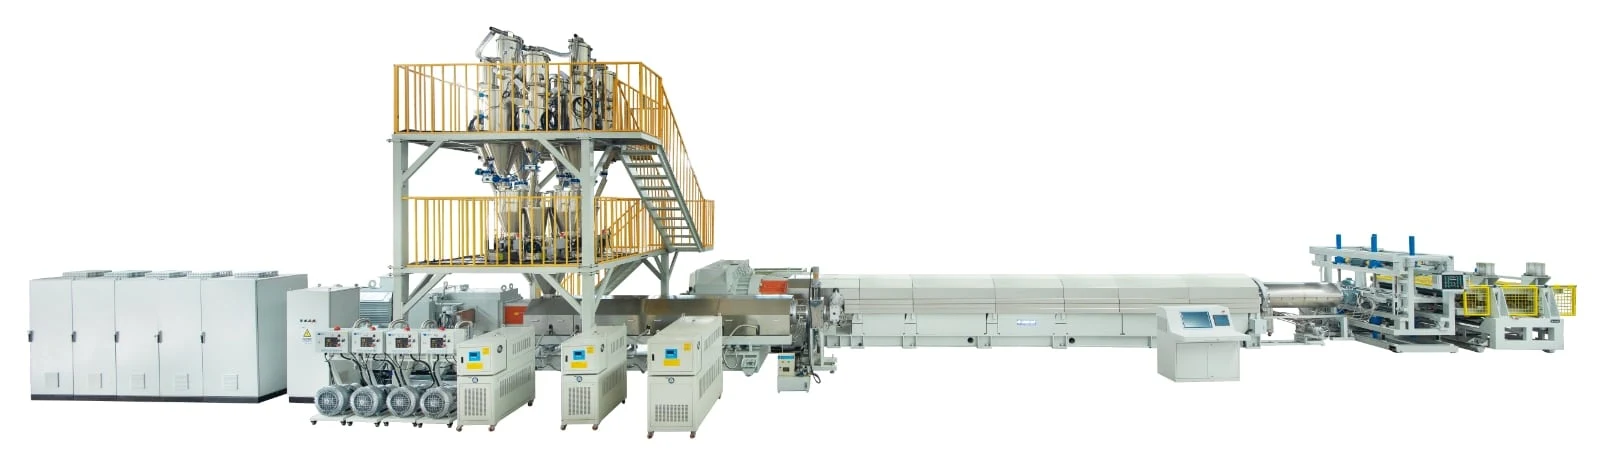
W układzie tandemowym, łączącym współbieżną wytłaczarkę dwuślimakową z chłodzącą wytłaczarką jednoślimakową, pierwszy stopień odpowiada głównie za uplastycznianie, dyspersję i mieszanie, a drugi zapewnia dalsze chłodzenie i transport stopu. Kluczowe pytanie brzmi: czy oba stopnie wytłaczania i proces spieniania mogą współpracować przy docelowej wydajności?
Wraz ze wzrostem wydajności wytłaczania musi odpowiednio rosnąć wydajność chłodzenia. Większy przepływ stopu wymaga, aby układ chłodzenia obniżał temperaturę w odpowiednich warunkach pracy, utrzymując zarazem temperaturę i ciśnienie potrzebne do stabilnego spieniania. Wystarczająca zdolność uplastyczniania wytłaczarki głównej nie oznacza, że cała linia będzie stabilnie produkować płyty pełnowartościowe z tą samą wydajnością.
Zakłady w regionach o wysokiej temperaturze otoczenia lub z ograniczoną istniejącą infrastrukturą chłodzenia powinny już na etapie przygotowania oferty podać letnie warunki otoczenia i dostępne parametry wody chłodzącej. Zaprojektowanie układu chłodzenia pod rzeczywiste warunki pracy pomaga uniknąć dodatkowych przeróbek po montażu.
Moc silnika głównego, średnica ślimaka i stosunek L/D są przydatnymi punktami porównania, ale ostateczna ocena powinna opierać się na wynikach pracy z docelową recepturą.
Zgodnie z praktyczną regułą dla prawidłowo dobranej linii wydajność w kg/h powinna zwykle być 4–5 razy większa niż moc silnika głównego wytłaczarki dwuślimakowej wyrażona w kW. Na przykład przy silniku głównym wytłaczarki dwuślimakowej o mocy 200 kW nominalna wydajność linii powinna wynosić 800–1000 kg/h.
Należy unikać prędkości obrotowej ślimaków wytłaczarki dwuślimakowej powyżej 300 obr./min, a większe maszyny powinny pracować z niższymi prędkościami. Stosowane obecnie w XPS środki uniepalniające mają ograniczoną odporność na rozkład termiczny. Proces musi więc zapewniać wystarczającą dyspersję przy możliwie najmniejszym wydzielaniu ciepła ścinania podczas wytłaczania. Zbyt wysoka prędkość obrotowa ślimaków nieuchronnie generuje nadmiar ciepła ścinania, co może osłabić działanie środka uniepalniającego lub wymusić zwiększenie jego dawki, a tym samym podnieść koszty produkcji.
Środki spieniające: wcześnie ustal recepturę i warunki dostaw
System środków spieniających należy ustalić przed ostatecznym wyborem wytłaczarki głównej i układu wtrysku. Dobierając zestaw środków spieniających, trzeba uwzględnić lokalne wymagania, stabilność dostaw, docelowe właściwości płyt i zgodność z procesem. Tańsze medium nie musi obniżyć całkowitego kosztu projektu, jeśli nie można zapewnić jego stabilnych dostaw lub wymaga ono dodatkowej infrastruktury do magazynowania i przesyłu. Na przykład HFO może zapewnić dobre właściwości termoizolacyjne, ale trzeba też wziąć pod uwagę stabilność jego dostaw i wysoką cenę.
Omawiając CO₂ i inne systemy z dodatkowymi środkami spieniającymi, należy określić rzeczywiste media, formę dostawy i ograniczenia receptury. To, że linia może pracować z jednym środkiem spieniającym, nie oznacza, że każda kombinacja zapewni tę samą wydajność i właściwości produktu.
Magazynowanie, przesył, wentylację i odpowiednie zabezpieczenia należy potwierdzić w ramach tej samej oferty. Warto też z wyprzedzeniem zapytać dostawcę, jakie przeróbki urządzeń mogą być potrzebne, jeśli system środków spieniających zostanie później zmieniony.
Obróbka końcowa i automatyzacja: skonfiguruj linię pod wymagania dostaw wyrobu gotowego
To, czy obróbka końcowa powinna odbywać się w linii, czy poza nią, zależy od struktury asortymentu i cyklu produkcyjnego. Przy długich, ciągłych seriach podobnych płyt obróbka w linii ogranicza przeładunki i magazynowanie międzyoperacyjne. Jeśli specjalnej powierzchni lub profilu krawędzi wymaga tylko niewielka część produktów, obróbka poza linią pozwala planować tę operację niezależnie, ale wymaga dodatkowej przestrzeni na transport wewnętrzny i dodatkowych przeładunków. USEON może odpowiednio skonfigurować układy kalibracji, cięcia, obróbki powierzchni, pakowania oraz załadunku i rozładunku.
| Element konfiguracji | Kwestie do potwierdzenia przez kupującego |
|---|---|
| Kalibracja, odciąg i cięcie | Czy urządzenia osiągają prędkości linii, tolerancje wymiarowe i jakość cięcia wymagane dla głównego asortymentu? |
| Obróbka powierzchni, zdejmowanie naskórka, rowkowanie i profilowanie krawędzi | Które produkty wymagają tych operacji? Jak obróbka w linii lub poza nią wpłynie na przezbrojenia i przepływ materiału? |
| Układanie i pakowanie | Czy urządzenia nadążają za produkcją? Które stanowiska po automatyzacji nadal trzeba obsadzić na każdej zmianie? |
| Recykling odpadów | Czy system poradzi sobie z odpadami z rozruchu, obciętymi krawędziami i odpadami z obróbki końcowej? Czy wydajność recyklingu jest wystarczająca? |
| Scentralizowane sterowanie | Czy system zapewnia wymagane zarządzanie recepturami, rejestrację trendów, alarmy, blokady i zdalne wsparcie? Czy linia musi współpracować z systemem SCADA/MES centrali Państwa grupy? |
System recyklingu odpadów XPS należy planować razem z linią produkcyjną, z jasno określonymi drogami zbierania, transportu, przetwarzania i ponownego wykorzystania odpadów. USEON może skonfigurować rozwiązanie do recyklingu odpowiednio do postaci i ilości powstających odpadów oraz ich planowanego dalszego wykorzystania.
Jak wygląda konfiguracja w praktyce
W jednym z projektów XPS firmy USEON linię TDS95–TDD250 zaprojektowano na wydajność 600–1000 kg/h. Wytłaczarka dwuślimakowa TDS95 uplastycznia GPPS i PS z recyklingu, a wytłaczarka jednoślimakowa TDD250 zapewnia chłodzenie. Linia obejmuje również 8-składnikowe dozowanie grawimetryczne ubytkowe, wielowalcowy odciąg, precyzyjne frezowanie i centralny system odpylania.
Ten przykład łączy w jednym rozwiązaniu obsługę surowców, wytłaczanie z chłodzeniem i obróbkę końcową. W nowym projekcie liczbę dozowanych składników i urządzenia obróbki końcowej należy jednak określić na podstawie wymagań produktowych danego projektu.
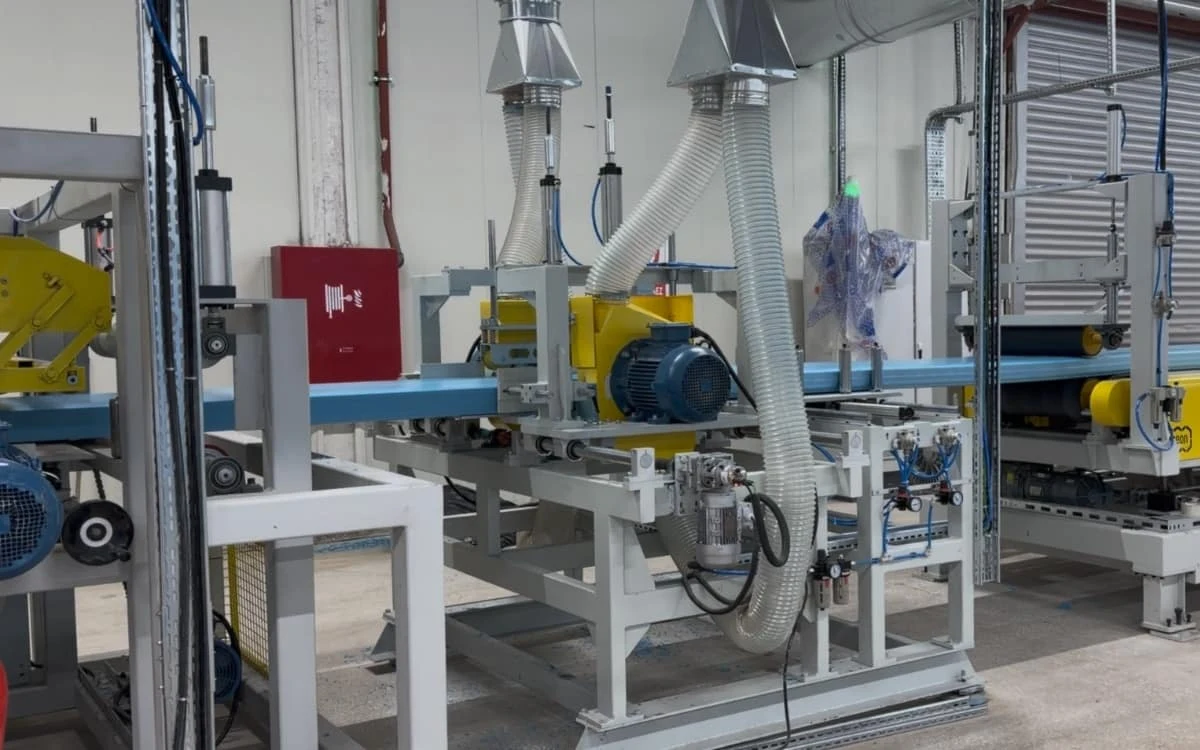
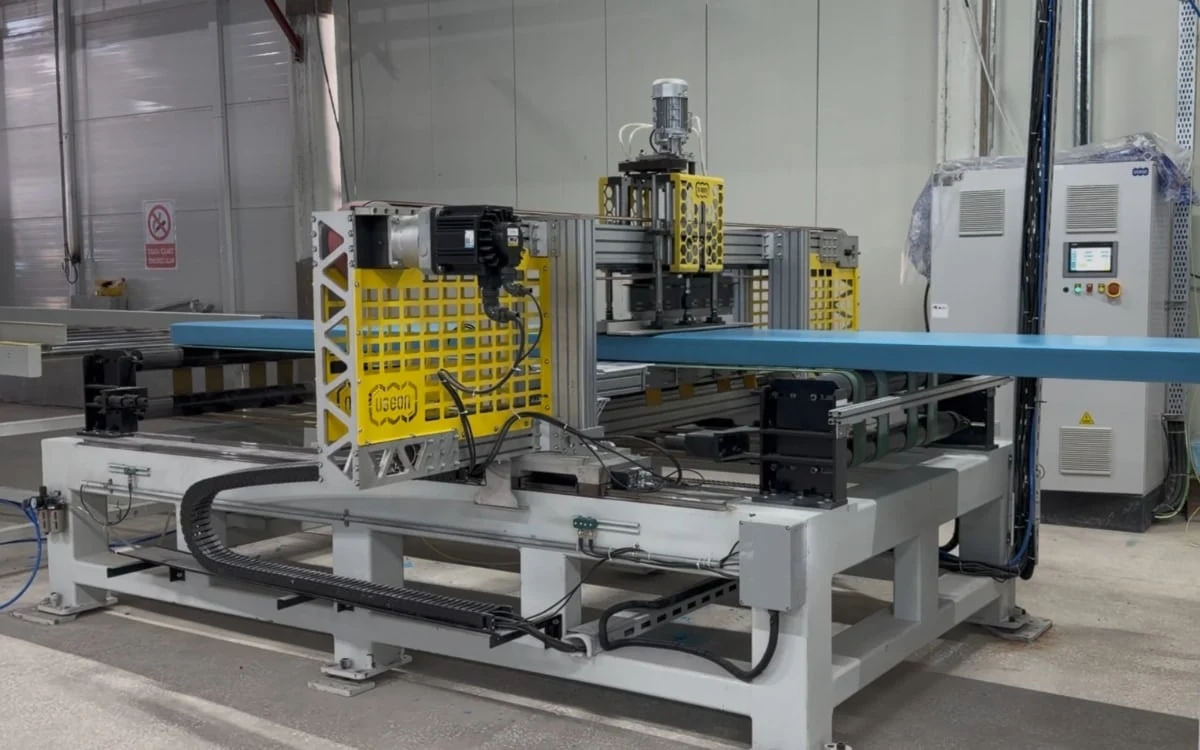
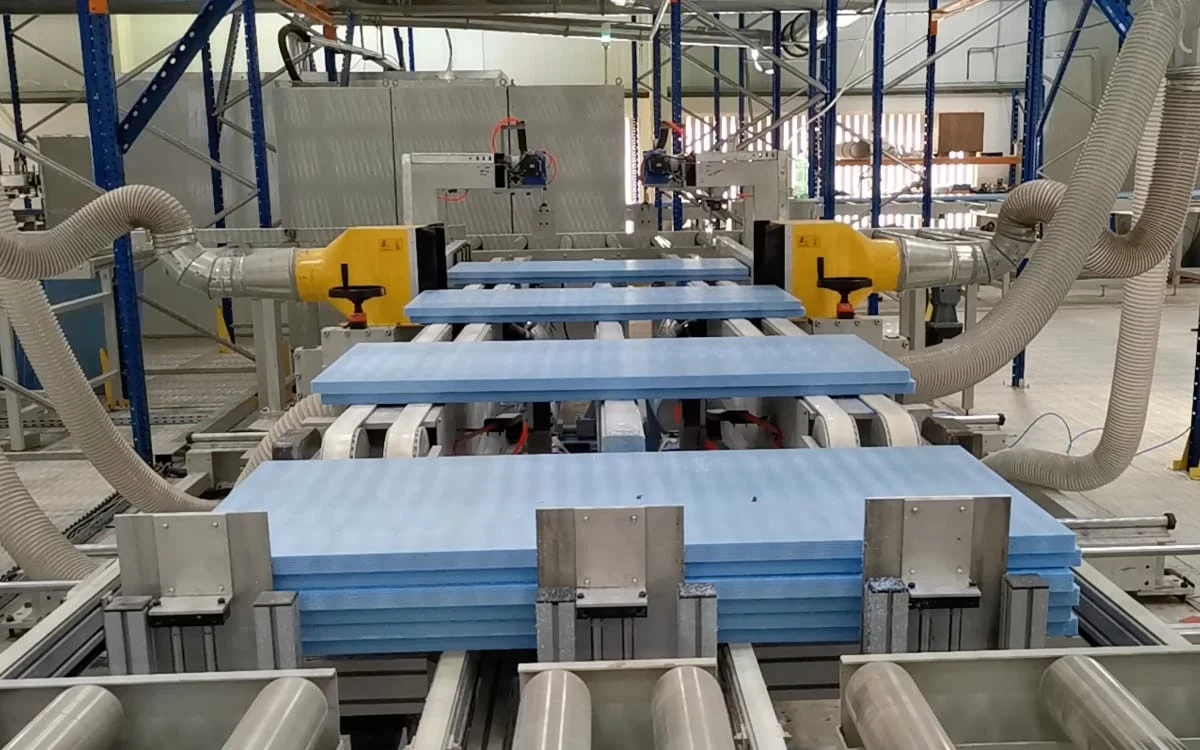
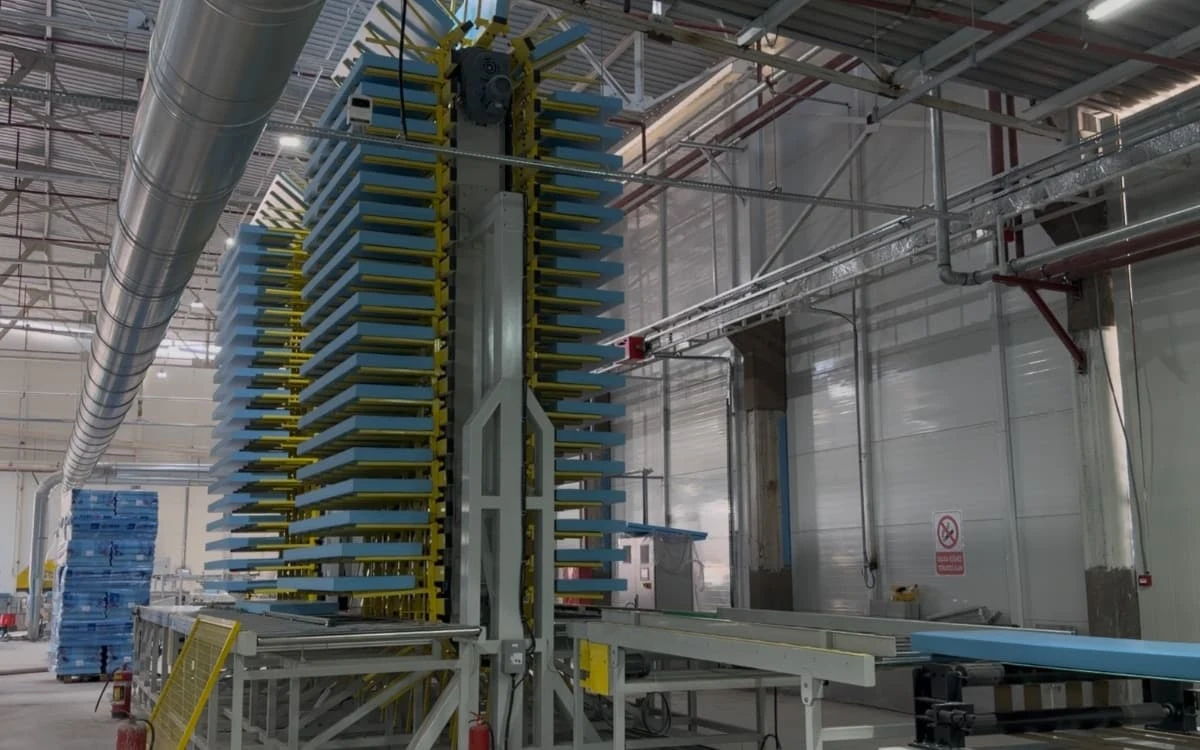
W przypadku rozbudowy istniejącego zakładu trzeba najpierw zidentyfikować rzeczywiste wąskie gardło. Jeśli pakowanie i układanie nie nadążają już za produkcją, samo zwiększenie wydajności wytłaczania nie przełoży się na większą ilość wyrobów gotowych do dostawy. Zanim zapadnie decyzja o dodaniu całej nowej linii, warto ocenić ukierunkowaną modernizację.
04Oceniaj budżet na urządzenia razem z kosztami produkcji
Budżet projektu XPS powinien obejmować cały proces – od zakupu urządzeń po stabilne dostawy komercyjne. Porównywanie cen ma sens tylko wtedy, gdy oferty mają podobny zakres dostawy i warunki dotyczące parametrów.
Jakie koszty uwzględnić w budżecie na uruchomienie projektu?
| Kategoria budżetu | Pozycje do uwzględnienia |
|---|---|
| Urządzenia produkcyjne | Wytłaczarki główne, dozowanie, wtrysk, głowica, kalibracja i cięcie, obróbka końcowa, recykling, opcjonalna automatyzacja i niezbędne urządzenia kontroli jakości. |
| Zakład i media | Prace budowlane lub adaptacja hali, rozdział energii, chłodzenie, sprężone powietrze, magazyny surowców i wyrobów gotowych, wentylacja i niezbędne zabezpieczenia. |
| Dostawa i uruchomienie | Fracht, ubezpieczenie, obowiązujące cła i podatki, rozładunek i prace dźwigowe, montaż i uruchomienie, szkolenia oraz pakiet części zamiennych na start. |
| Rozruch i kapitał obrotowy | Materiały do prób, straty w początkowej fazie produkcji, zapas surowców, koszty personelu i kapitał zamrożony w terminach płatności klientów. Zwykle należy przygotować materiał na co najmniej 10–15 dni ciągłej produkcji. |
Przed porównaniem cen urządzeń należy ujednolicić zakres dostawy. To, czy oferta obejmuje chłodzenie, automatyczne pakowanie i urządzenia do recyklingu odpadów, bezpośrednio wpływa na nakłady na uruchomienie. W każdej ofercie każda pozycja powinna być oznaczona jako „w zakresie dostawy”, „opcja” lub „po stronie kupującego”, a odpowiedzialność za połączenia i montaż urządzeń powinna być jasno określona. Dzięki temu węższego zakresu dostawy nie weźmie się omyłkowo za niższy całkowity koszt projektu.
Dopóki nie zostaną określone formaty produktów, system środków spieniających i zakres dostawy, jedna łączna cena za całą linię ma niewielką wartość przy podejmowaniu decyzji inwestycyjnych. Przydatna oferta budżetowa powinna też podawać założenia projektowe, listę urządzeń, wyłączenia z zakresu i okres ważności.
Porównuj koszty eksploatacji w przeliczeniu na płyty pełnowartościowe
Warto przygotować zestawienie kosztów na metr sześcienny płyt pełnowartościowych. Powinno ono obejmować co najmniej surowce i dodatki, środki spieniające, energię elektryczną, robociznę, opakowania i utrzymanie ruchu. W razie potrzeby można dodać amortyzację, koszty finansowania i koszty zakładu.
Porównania zużycia energii muszą opierać się na jasno określonej granicy pomiaru. Pomiar samej wytłaczarki głównej da inny wynik niż pomiar obejmujący chłodzenie, recykling, sprężone powietrze i urządzenia odbierające. Konkurencyjne rozwiązania należy też porównywać przy podobnych formatach płyt, gęstości, recepturze i obciążeniu produkcyjnym.
Porównując koszty eksploatacji, należy skupić się na rzeczywistym zużyciu materiałów, zużyciu energii przez całą linię, nakładzie pracy i stratach przy zmianach asortymentu w przeliczeniu na metr sześcienny płyt pełnowartościowych. Moc zainstalowana podana w ofercie opisuje konfigurację elektryczną; rzeczywiste zużycie energii elektrycznej trzeba zmierzyć w uzgodnionych warunkach produkcji.
05Przed zamówieniem sprawdź powierzchnię zakładu i media
Potwierdzenie, że urządzenia fizycznie zmieszczą się w hali, to tylko jeden element planowania układu. Trzeba też zapewnić sprawny przepływ surowców, przebieg produkcji, recykling, tymczasowe składowanie wyrobów gotowych i załadunek.
Układ zakładu powinien obejmować cały przepływ produkcji
Planowanie zakładu należy zacząć od rozrysowania przepływu materiałów i wyrobów gotowych, a dopiero potem ustalać rozmieszczenie urządzeń. Rzut hali z siatką słupów, otworami bramowymi, wysokością w świetle, lokalizacją rozdzielni i drogami transportowymi pomoże nam opracować układ całej linii dopasowany do dostępnej przestrzeni.
Oprócz samej linii trzeba przewidzieć miejsce na magazyn surowców, recykling odpadów, chłodzenie lub sezonowanie płyt gotowych, pakowanie, magazynowanie i dojazd wózków widłowych. Należy też zarezerwować przestrzeń na wyjmowanie ślimaków, podnoszenie głowicy, demontaż urządzeń i prace serwisowe.
Powierzchnię magazynową dla płyt XPS należy planować według objętości. Planowaną dzienną objętość płyt gotowych mnoży się przez okres rotacji zapasów, aby oszacować objętość płyt, którą trzeba pomieścić. Następnie objętość tę przelicza się na powierzchnię z uwzględnieniem sposobu składowania, wysokości użytkowej, alejek i wymagań organizacyjnych. Wraz ze wzrostem wydajności trzeba jednocześnie oceniać możliwości tymczasowego składowania wyrobów gotowych, pakowania i załadunku.
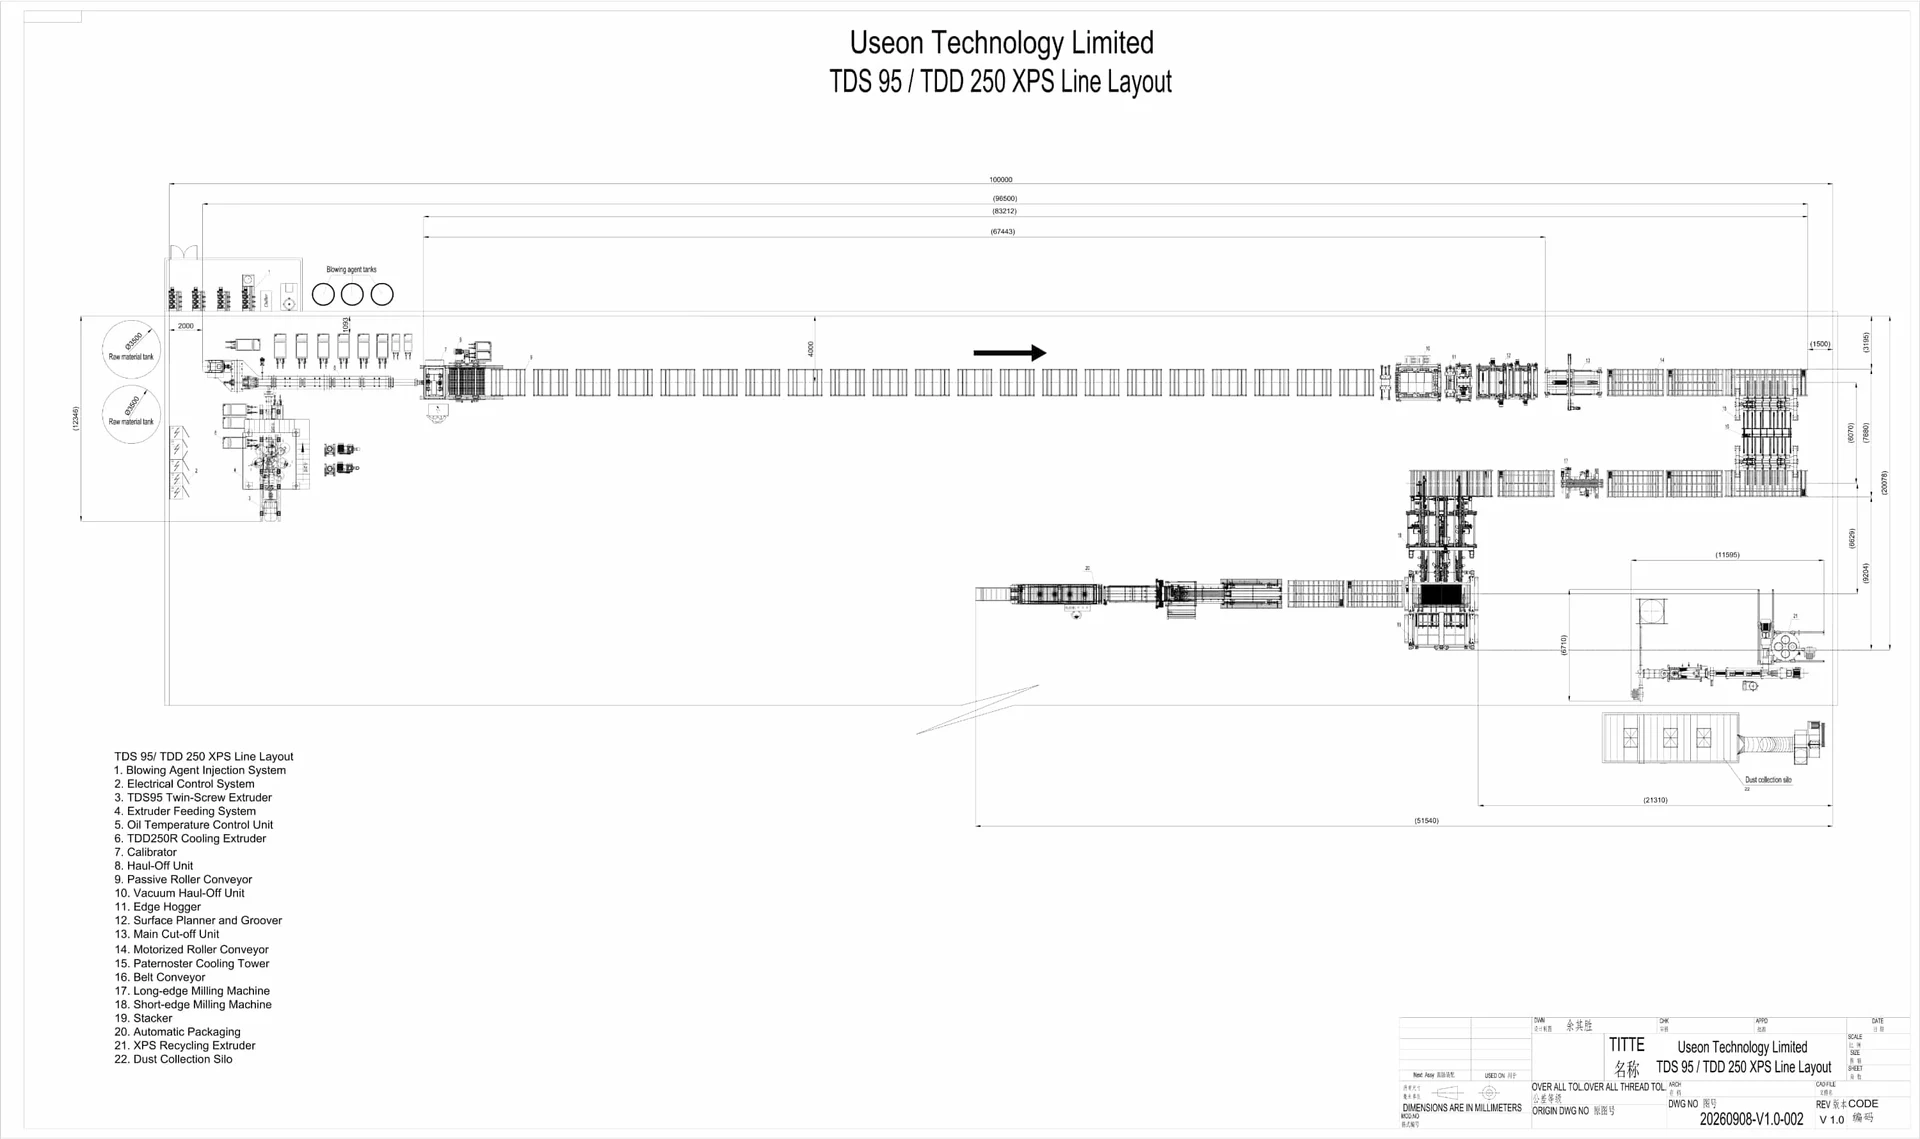
Poproś dostawcę o zestawienie wymagań dotyczących mediów i miejsca instalacji dla danego projektu
| Media lub warunki w miejscu instalacji | Dane lub granice zakresu do określenia |
|---|---|
| Moc | Napięcie, częstotliwość, łączna moc zainstalowana, przewidywane obciążenie robocze, podstawa doboru transformatora i obciążenia urządzeń pomocniczych kupującego. |
| Chłodzenie | Wymagany przepływ w każdym obiegu, temperatura wody na wlocie, ciśnienie, jakość wody i projektowe warunki otoczenia. |
| Sprężone powietrze | Ciśnienie robocze, zużycie powietrza, jakość powietrza i punkty poboru. |
| Zasilanie środkami spieniającymi | Media, forma dostawy, sposób magazynowania i przesyłu oraz punkty styku urządzeń z mediami zakładowymi. |
| Montaż i serwis | Wymagania dotyczące fundamentów i nośności, warunki prac dźwigowych, przestrzenie serwisowe i odpowiedzialność za prace przyłączeniowe. |
kW to jednostka mocy czynnej, natomiast moc transformatora podaje się w kVA – jednostce mocy pozornej; obu wielkości nie można traktować jako równoważnych. Podobnie ciśnienie i przepływ wody chłodzącej oraz sprężonego powietrza trzeba określić osobno.
Wymiary zakładu i wymagania dotyczące mediów należy przyjmować na podstawie układu linii i zestawienia wymagań dotyczących mediów dla wybranej konfiguracji. W istniejącym zakładzie trzeba sprawdzić, jaka rezerwa pozostaje do dyspozycji przy pracy pozostałych urządzeń.
06Porównuj dostawców na podstawie potwierdzonych wyników pracy i kryteriów odbioru
Po opracowaniu wstępnej koncepcji technicznej warto przekazać wszystkim dostawcom z krótkiej listy to samo zestawienie wymagań produktowych i projektowych, tak aby oferty i deklarowane wydajności miały wspólną podstawę porównania.
Wybieraj przede wszystkim referencje zbliżone do docelowych warunków pracy
Wartość projektu referencyjnego zależy od tego, na ile odpowiada on Państwa projektowi. Należy skupić się na wynikach pracy przy podobnych grubościach, gęstościach, surowcach, środkach spieniających i poziomach wydajności oraz zapytać, co można zweryfikować podczas próbnego rozruchu lub wizyty w zakładzie.
Wsparcie techniczne powinno obejmować zarówno uruchomienie urządzeń, jak i późniejszą produkcję. Odpowiedzialność za uruchomienie, szkolenie operatorów i służb utrzymania ruchu, wsparcie przy zmianach asortymentu, dostawy części zamiennych i zdalne rozwiązywanie problemów należy określić już na etapie zakupu. Projekty referencyjne pomagają wykazać dojrzałość rozwiązania, a jasno określony zakres usług pozwala kupującemu ocenić wsparcie dostępne po uruchomieniu.
Przełóż zobowiązania na weryfikowalne punkty odbioru
| Punkt odbioru | Warunki do uzgodnienia z wyprzedzeniem |
|---|---|
| Produkt testowy | Reprezentatywna grubość, szerokość, gęstość, powierzchnia i profil krawędzi. |
| Surowce i receptura | Polimer bazowy, pochodzenie i udział materiału z recyklingu, system uniepalniający i system środków spieniających. |
| Wydajność i uzysk | Czy wartość dotyczy wydajności wytłaczania, czy wydajności pełnowartościowych płyt gotowych; metoda obliczeń, czas trwania testu i sposób rozliczenia odpadów. |
| Jakość płyt | Obowiązujące wymagania dotyczące tolerancji wymiarowych, gęstości, współczynnika przewodzenia ciepła, wytrzymałości na ściskanie i innych właściwości wraz z warunkami pobierania próbek i badań. |
| Zużycie energii | Które urządzenia są uwzględnione, jak mierzy się zużycie i w jakich warunkach produkcji. |
| Funkcje i dostawa | Konkretny zakres blokad bezpieczeństwa, alarmów, szkoleń, dokumentacji technicznej, części zamiennych i powiązanych pozycji. |
W przypadku właściwości płyt, które trzeba badać po określonym okresie sezonowania lub starzenia, należy określić termin pobrania próbek, metodę badania i podział odpowiedzialności. Prawidłowa praca urządzeń i pozytywny wynik badań właściwości produktu powinny być udokumentowane w osobnych protokołach weryfikacji.
Warunki i zakres odbioru fabrycznego (FAT) oraz odbioru w zakładzie kupującego należy uzgodnić osobno. Jeśli dostawca nie może przeprowadzić wszystkich prób spieniania u siebie, strony powinny z wyprzedzeniem ustalić, które punkty zostaną zweryfikowane przed wysyłką, a które w zakładzie klienta, oraz procedurę postępowania w przypadku odchyleń.
Każdy członek zespołu ekspertów USEON ma ponad 10 lat doświadczenia w branży. Chętnie wspólnie z Państwem ocenimy i określimy rozwiązanie najlepiej dopasowane do projektu.
Przygotuj te siedem informacji przed zapytaniem o ofertę
Przed kontaktem z dostawcą urządzeń nie trzeba ustalać wszystkich szczegółów procesu. Do rozpoczęcia rzeczowej rozmowy technicznej wystarczy jasne zestawienie wymagań projektu:
- Lokalizacja i rodzaj projektuNowy zakład, zwiększenie wydajności lub modernizacja istniejącej linii.
- Produkty doceloweZastosowania, główne formaty i ich udział, gęstość i wymagania dotyczące właściwości; w miarę możliwości prosimy dołączyć próbki lub specyfikacje klientów.
- Docelowa wydajnośćZapotrzebowanie miesięczne lub roczne, jednostka miary, planowany czas produkcji i oczekiwania co do przyszłej rozbudowy.
- Plan surowcowyPochodzenie, postać, informacje o jakości i planowany udział polimeru oraz materiału z recyklingu.
- Warunki dotyczące środków spieniającychRozważane już opcje, lokalne warunki dostaw i wymagania obowiązujące w miejscu realizacji projektu.
- Zakład i mediaRzut hali, wysokość w świetle oraz istniejąca infrastruktura zasilania i chłodzenia.
- Budżet i harmonogramCzy kwota dotyczy budżetu na urządzenia, czy całkowitego budżetu projektu, preferowany stopień automatyzacji i docelowy termin uruchomienia.
Jeśli planują Państwo nowy projekt XPS, zwiększenie wydajności lub modernizację linii, prosimy przesłać nam powyższe informacje. Nasi inżynierowie omówią z Państwem model linii, konfigurację procesu, zakres dostawy i wymagania dotyczące zakładu oraz przygotują wstępne rozwiązanie dopasowane do Państwa produktów docelowych i wydajności.