При выборе линии по производству XPS инвесторы обычно начинают с двух вопросов: какова её часовая производительность и сколько стоит комплектная линия?
Полезные ответы возможны только при чётком понимании того, какие плиты вы планируете выпускать, каков ожидаемый объём продаж и какие условия есть на вашем заводе. Две линии с паспортной производительностью 600 кг/ч могут давать разный устойчивый выпуск годных плит, если различаются толщина, плотность, сырьё или вспенивающие агенты. Точно так же разница в цене между двумя коммерческими предложениями может объясняться разным объёмом поставки или уровнем автоматизации.
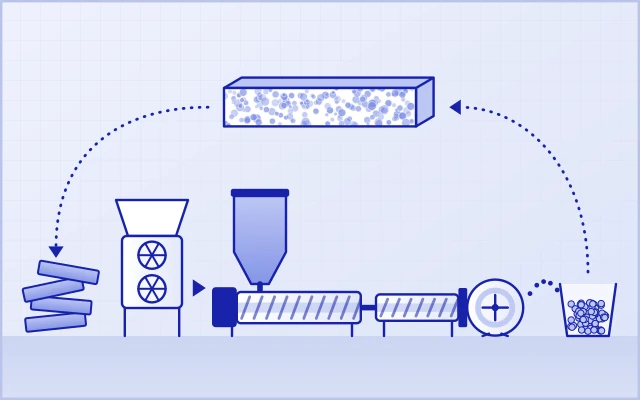
Линия по производству плит XPS — это интегрированная непрерывная производственная система, на которой из дозированного сырья получают плиты из экструдированного пенополистирола (XPS) путём компаундирования расплава, впрыска вспенивающего агента, охлаждения расплава, экструзионного формования и последующей обработки. Для покупателя ключ к выбору линии — согласовать требования к продукции, целевую производительность и условия цеха.
USEON рекомендует начинать с целевого продукта, а затем последовательно определять требуемую производительность, технологическую конфигурацию, инвестиционный бюджет и условия цеха. Затем эти требования следует перенести в техническое предложение и критерии приёмки.
01Начните с определения плит, которые вы будете выпускать
Прежде чем обращаться к поставщику оборудования, подготовьте перечень целевой продукции. Помимо толщины, ширины и плотности, укажите для каждого продукта назначение, требования к свойствам и ожидаемую долю в продажах.
| Что нужно определить | Как это влияет на выбор линии |
|---|---|
| Основные области применения и требования заказчиков | Утепление стен или кровли, теплоизоляция под тёплый пол, теплоизоляция под нагрузкой и заполнитель сэндвич-панелей предъявляют разные приоритеты к свойствам и последующей обработке. |
| Типовые толщины, ширины и доля каждого типоразмера | Влияет на подбор модели линии, экструзионной головки, калибрующей системы и производительности оборудования последующей обработки. |
| Плотность и целевые свойства | Служит основой для решений по сырью, вспенивающему агенту и технологии. Требования к теплопроводности, прочности на сжатие, стабильности размеров и другим свойствам следует задавать в комплексе. |
| Профиль поверхности и кромок | Определяет, требуются ли снятие корки, нанесение канавок, тиснение, кромка в четверть или профилирование «шип-паз». |
| Частота смены типоразмеров | Влияет на планирование производства, объём перенастроек и потери при переходах. |
Выбор линии должен прежде всего ориентироваться на продукты, которые составят основную долю продаж. Специальные типоразмеры, выпускаемые лишь эпизодически, можно оценивать отдельно, но нельзя считать линию пригодной для серийного производства только потому, что она перекрывает максимальный заявленный диапазон размеров.
Тонкие и толстые плиты предъявляют к линии в целом разные требования. При одинаковых плотности, ширине и массовом выпуске годных плит более тонкие плиты требуют большей скорости линии. Например, при уменьшении толщины с 50 мм до 25 мм требуемая скорость линии из геометрических соображений удваивается. Поэтому в проекте для тонких плит нужно оценивать производительность калибровки, тянущего устройства, резки и укладки в стопы вместе с производительностью экструзии.
При выпуске толстых плит особое внимание требуется согласованию вспенивания, охлаждения и калибровки, а также однородности качества по толщине и стабильности размеров. Даже если линия может выпускать плиту заявленной максимальной толщины, её устойчивую производительность и свойства готовых плит при этой толщине всё равно необходимо подтвердить.
В проектах, где заполнитель для сэндвич-панелей или панелей с покрытием производится собственными силами, последующий процесс ламинирования может предъявлять особые требования к поверхности, допуску по толщине и адгезии. Оборудование для таких процессов, как ламинирование стальным листом или нанесение цементного покрытия, следует рассматривать как отдельную операцию и согласовывать объём его поставки независимо.
02Переведите плановые продажи в требуемую производительность
Плиты XPS обычно продаются в кубических или квадратных метрах, а производительность линии, как правило, указывается в кг/ч. Прежде чем сравнивать модели, приведите всё к единым единицам и разделяйте производительность экструзии и итоговый выпуск годных готовых плит.
От месячного спроса к часовой производительности
Упрощённая формула для предварительного планирования:
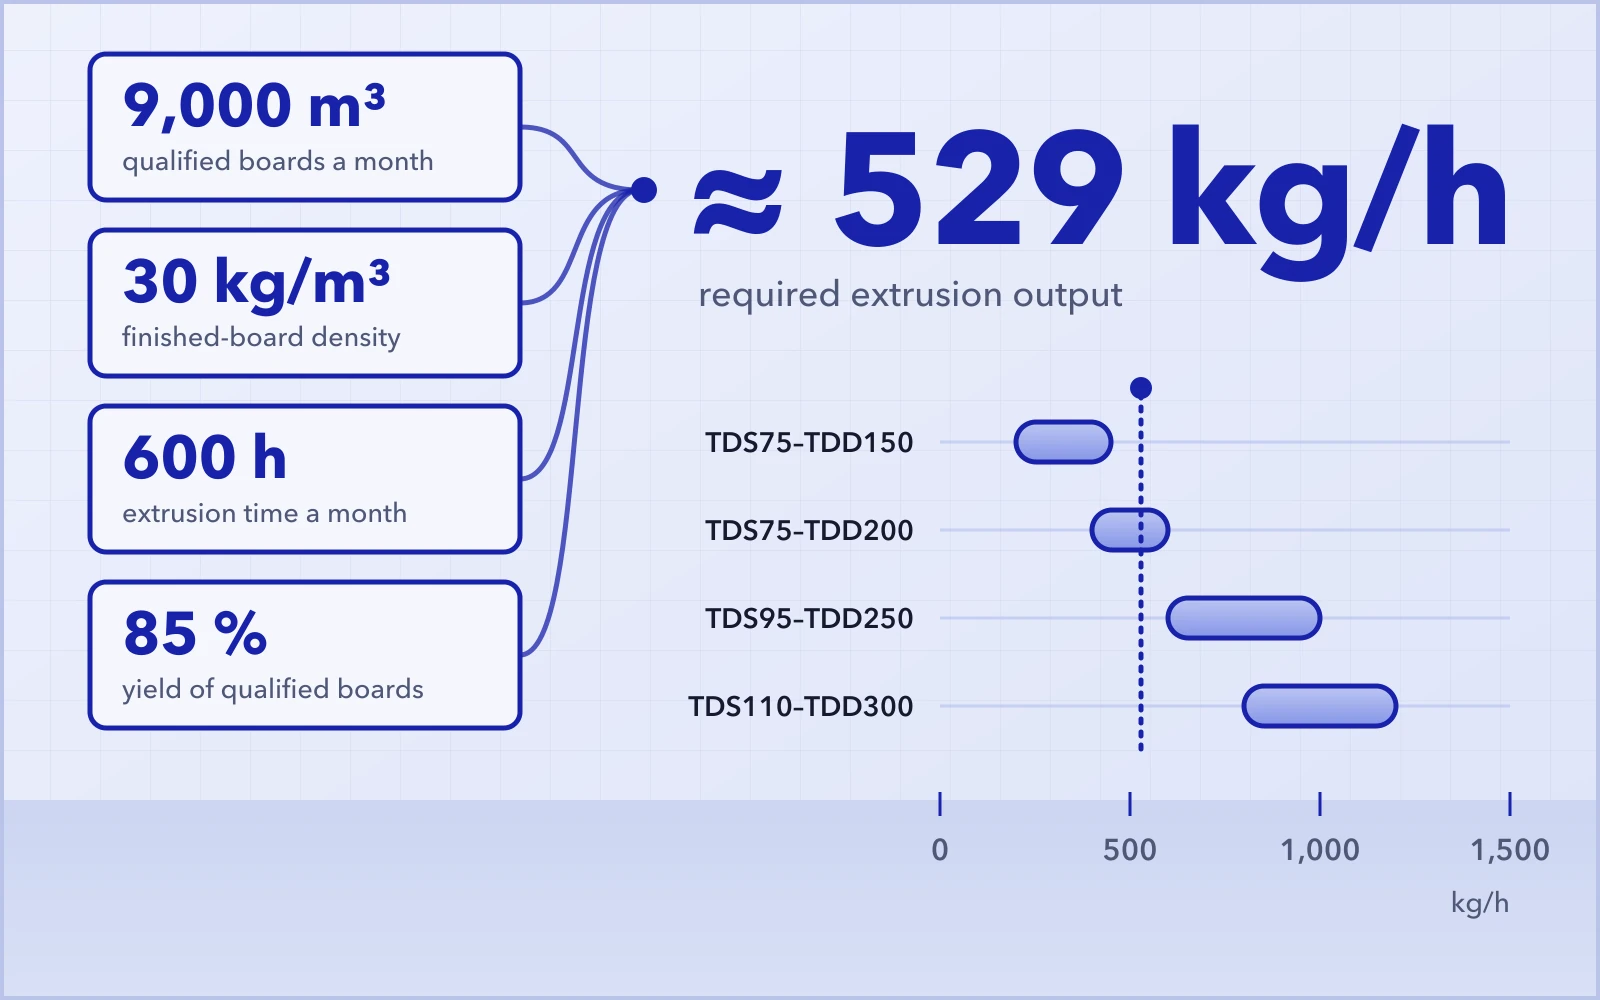
Рассмотрим плиту XPS с целевой плотностью готового изделия 30 кг/м³. Допустим, ежемесячно нужно поставлять 9 000 м³ годных плит, время подачи сырья и экструзии составляет 600 часов в месяц, а ожидаемый выход годных готовых плит — 85 %:
В этих условиях требуемая производительность экструзии составляет около 529 кг/ч. При окончательном выборе модели следует также учитывать работу на основных типоразмерах, запас по производительности и планы дальнейшего расширения.
Значение 30 кг/м³ — целевая плотность готовой плиты, принятая в этом примере. Для своего проекта используйте фактическую плотность, требуемую для целевого продукта, а время работы и выход годной продукции определяйте по производственному плану. Плотность следует задавать вместе с требованиями к свойствам — теплопроводности, прочности на сжатие и стабильности размеров.
Используйте единую базу на протяжении всего расчёта. Вычтите из доступного производственного времени плановое обслуживание, остановы и разогрев, а также другое время без подачи сырья. Материал, экструдированный при пуске или смене типоразмера и не отвечающий требованиям к качеству, можно учесть в расчёте выхода годной продукции, чтобы одни и те же потери не вычитались дважды. Если плановые продажи указаны в квадратных метрах, умножьте их на толщину плиты, чтобы перевести в кубические метры. Рассчитайте каждый типоразмер отдельно, а затем сложите результаты.
Отходы обрезки можно перерабатывать на 100 %, но материал, отрезанный в текущем производственном цикле, всё равно не стал товарной продукцией. Переработка сокращает потери сырья, но не даёт оснований принимать выход годных готовых плит равным 100 %.
Выбор модели линии под целевую производительность
Линии по производству плит XPS серии ECOFEL от USEON охватывают широкий диапазон производительности и конфигурируются под разные типоразмеры плит, сырьё и системы вспенивающих агентов. Основные данные для выбора по главным моделям приведены ниже:
| Модель линии | Ориентировочная производительность (кг/ч) | Ориентировочная мощность трансформатора (кВА) |
|---|---|---|
| TDS75–TDD150 | 200–450 | 300 |
| TDS75–TDD200 | 400–600 | 400 |
| TDS95–TDD250 | 600–1 000 | 600 |
| TDS110–TDD300 | 800–1 200 | 800 |
| TDS135–TDD400 | 1 500–2 000 | 1000 |
| TDS135–TDD500 | 2 000–3 000 | 1 200 |
Примечание. Фактическая производительность и рабочие диапазоны зависят от типоразмеров плит, рецептуры и конфигурации оборудования и определяются техническим предложением по конкретному проекту. Мощность трансформатора необходимо рассчитывать с учётом полной конфигурации линии и нагрузок другого оборудования цеха.
Для рассчитанной выше потребности 529 кг/ч решение класса 600 кг/ч уже близко к требуемой производительности, поэтому модель не следует выбирать только по максимальной производительности. Если основные типоразмеры не удаётся стабильно выпускать на этой производительности в длительных кампаниях или если требуются частые смены продукции, фактические поставки могут оказаться ниже плана. Решение следующего типоразмера даёт запас по производительности, но при этом нужно оценить начальный объём продаж, складские запасы, потребность в оборотном капитале и работу линии при пониженной загрузке. Если линия длительное время работает ниже 70 % своей номинальной максимальной производительности, её энергопотребление на кубический метр будет более чем на 15 % выше, чем у модели меньшей производительности при том же выпуске. Важно также учитывать, что плотность плит XPS и производительность связаны обратной зависимостью. Например, производительность одной и той же линии при выпуске плит плотностью 50 кг/м³ составляет лишь около 75 % от производительности при плотности 30 кг/м³. При плотности плит выше 32 кг/м³ производительность заметно снижается. На эти значения может влиять и высота площадки над уровнем моря.
Производительность следует выбирать исходя из устойчивого выпуска годных готовых плит основных типоразмеров.
При планировании производительности проекта XPS нужно также учитывать, как будет организовано непрерывное производство. Если начальный спрос невелик, сравните экономику концентрированного непрерывного производства и выбора линии меньшей производительности с учётом складских запасов, сроков поставки и потребности в оборотном капитале. Любой план расширения должен опираться на чёткий прогноз роста продаж.
03Определите конфигурацию исходя из сырья, процесса вспенивания и требований к готовой продукции
Конфигурация должна обеспечивать надёжный выпуск целевой продукции. Сырьё, рецептура, смены типоразмеров и требования к последующей обработке в совокупности определяют, какими должны быть системы подачи, экструзии, охлаждения и последующей обработки.
Сырьё и подача: укажите, что вы планируете использовать
Информация о сырье должна включать как минимум полистирол, систему антипиренов, прочие добавки, а также происхождение, форму и планируемую долю вторичного материала.
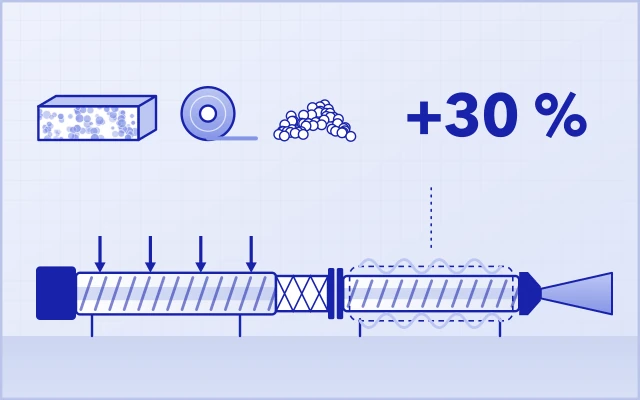
Формулировка «50 % вторичного материала» может означать совершенно разные условия переработки. Чистые собственные обрезки и закупаемый вторичный ПС могут различаться формой материала, насыпной плотностью, загрязнённостью и стабильностью от партии к партии, а всё это влияет на транспортировку, дозирование и дальнейшую переработку. При выборе линии предоставьте сведения о происхождении и качестве вторичного материала, а при необходимости — образцы. Производительность при 100 % вторичного материала обычно на 10–15 % выше, чем при 100 % первичного.
Число дозируемых компонентов должно соответствовать материалам рецептуры, требующим независимого регулирования. Если добавку с малой дозировкой приходится часто корректировать, необходимую точность рецептуры обеспечивает отдельное дозирование. Если материал склонен к сводообразованию, нужно также обеспечить надёжную выгрузку из бункера и стабильную транспортировку. Простое увеличение числа дозаторов не заменяет правильного выбора диапазона дозирования, учёта сыпучих свойств материала и колебаний при дозагрузке.
Как правило, мы рекомендуем не менее 6 гравиметрических дозаторов.
Экструзия и охлаждение: оценивайте систему в целом
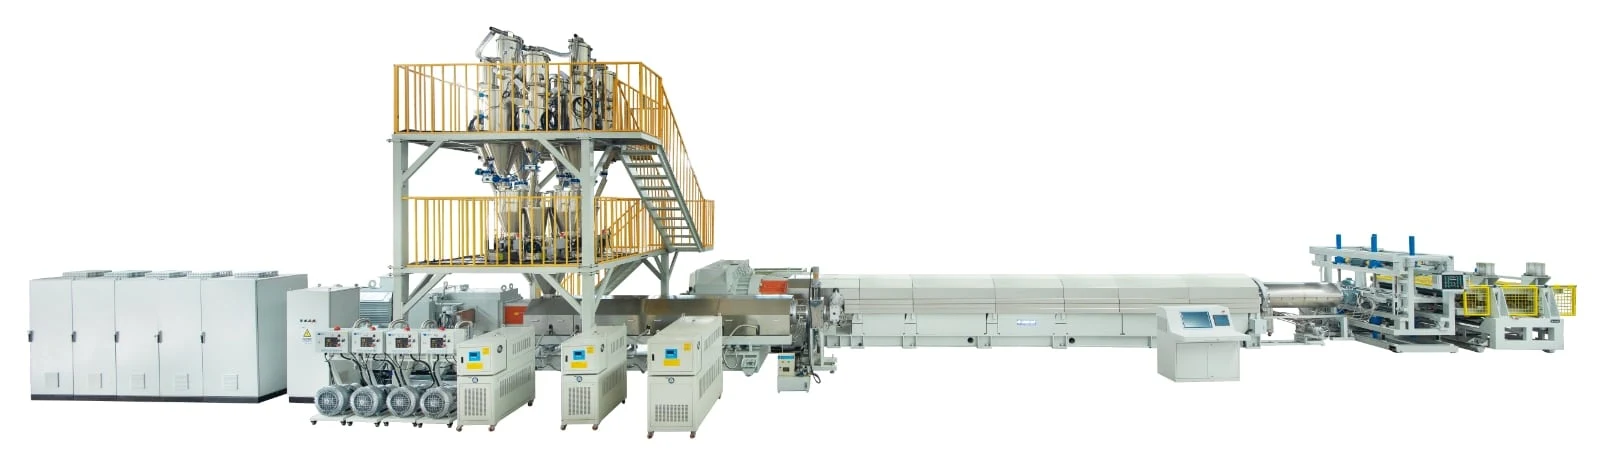
В тандемной схеме, сочетающей двухшнековый экструдер с однонаправленным вращением шнеков и охлаждающий одношнековый экструдер, первая ступень отвечает главным образом за пластикацию, диспергирование и смешение, а вторая — за дальнейшее охлаждение и транспортировку расплава. Ключевой вопрос — смогут ли обе ступени экструзии и процесс вспенивания согласованно работать на целевой производительности.
С ростом производительности экструзии соответственно должна расти и холодопроизводительность. При большем расходе расплава система охлаждения должна снижать температуру в соответствующих режимах, сохраняя при этом температуру и давление, необходимые для стабильного вспенивания. Достаточная пластицирующая способность основного экструдера ещё не означает, что вся линия сможет стабильно выпускать годные плиты на той же производительности.
Заводам с высокой температурой окружающей среды или ограниченными существующими мощностями охлаждения следует на стадии подготовки предложения сообщить летние климатические условия и доступные параметры охлаждающей воды. Проектирование системы охлаждения под реальные условия эксплуатации помогает избежать доработок после монтажа.
Мощность главного двигателя, диаметр шнека и отношение L/D — полезные параметры для сравнения, но окончательное суждение всё же следует выносить по результатам работы на целевой рецептуре.
Эмпирическое правило для правильно подобранной линии: производительность в кг/ч обычно должна в 4–5 раз превышать мощность главного двигателя двухшнекового экструдера в кВт. Например, при мощности главного двигателя 200 кВт номинальная производительность линии должна составлять 800–1 000 кг/ч.
Частоты вращения шнеков двухшнекового экструдера выше 300 об/мин следует избегать, а на более крупных машинах применять меньшие частоты вращения. Антипирены, применяемые сегодня в XPS, обладают ограниченной стойкостью к термическому разложению. Поэтому процесс должен обеспечивать достаточное диспергирование при минимальном тепловыделении от сдвига при экструзии. Чрезмерная частота вращения шнеков неизбежно приводит к избыточному сдвиговому разогреву, что может ухудшить огнезащитные свойства или потребовать увеличения дозировки антипирена, повышая себестоимость.
Вспенивающие агенты: заранее определите рецептуру и условия поставки
Систему вспенивающих агентов следует определить до окончательного выбора основного экструдера и системы впрыска. При выборе комбинации вспенивающих агентов учитывайте действующие местные требования, стабильность поставок, целевые свойства плит и совместимость с технологией. Более дешёвый агент может не снизить общую стоимость проекта, если его нельзя надёжно закупать или для него нужны дополнительные системы хранения и подачи. Например, ГФО обеспечивает хорошие теплоизоляционные свойства, но необходимо учитывать стабильность его поставок и высокую цену.
Обсуждая системы с CO₂ и другими совместно применяемыми вспенивающими агентами, указывайте конкретные агенты, форму поставки и ограничения рецептуры. Способность линии работать на одном вспенивающем агенте не означает, что любая комбинация обеспечит ту же производительность и свойства продукции.
Хранение, подачу, вентиляцию и соответствующие средства безопасности следует согласовывать в рамках того же предложения. Заранее уточните у поставщика, какие доработки оборудования могут понадобиться при последующей смене системы вспенивающих агентов.
Последующая обработка и автоматизация: конфигурация под требования к поставке готовой продукции
Выполнять последующую обработку в линии или вне её — зависит от ассортимента и производственного цикла. При длительных непрерывных кампаниях однотипных плит обработка в линии сокращает перемещения и промежуточное хранение. Если особая поверхность или профиль кромки нужны лишь для небольшой доли продукции, обработка вне линии позволяет планировать эту операцию независимо, но требует дополнительной площади для перемещения и дополнительных погрузочно-разгрузочных операций. USEON может соответствующим образом сконфигурировать системы калибровки, резки, обработки поверхности, упаковки, загрузки и выгрузки.
| Элемент конфигурации | Что должен уточнить покупатель |
|---|---|
| Калибровка, тянущее устройство и резка | Обеспечивает ли оборудование скорости линии, допуски на размеры и качество реза, требуемые для основных типоразмеров? |
| Обработка поверхности, снятие корки, нанесение канавок и профилирование кромок | Для каких продуктов нужны эти операции? Как обработка в линии или вне её повлияет на переналадки и потоки материалов? |
| Укладка в стопы и упаковка | Успевает ли оборудование за производством? Какие рабочие места в каждой смене останутся после автоматизации? |
| Переработка отходов | Справляется ли система с отходами пуска, обрезками кромок и отходами последующей обработки? Достаточна ли производительность системы переработки? |
| Централизованное управление | Обеспечивает ли система необходимое управление рецептурами, запись трендов, аварийную сигнализацию, блокировки и удалённую поддержку? Требуется ли интеграция линии с системой SCADA/MES головного офиса вашей группы? |
Систему переработки отходов XPS следует планировать вместе с производственной линией, с чёткими маршрутами сбора, транспортировки, переработки и повторного использования отходов. USEON может сконфигурировать решение по переработке с учётом формы и объёма образующихся отходов и их дальнейшего назначения.
Как складывается практическая конфигурация
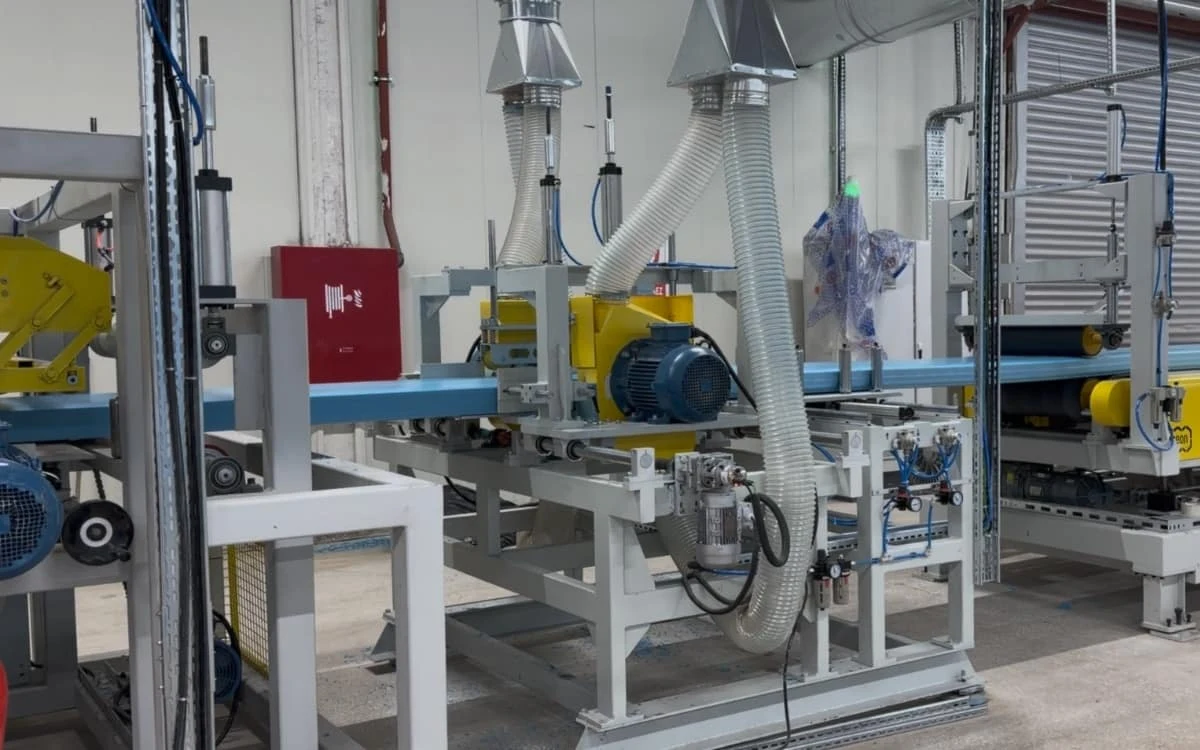
В одном из проектов XPS компании USEON на базе TDS95–TDD250 линия была рассчитана на производительность 600–1 000 кг/ч. Двухшнековый экструдер TDS95 пластицирует ПС общего назначения и вторичный ПС, а одношнековый экструдер TDD250 обеспечивает охлаждение. Линия также включает гравиметрическое дозирование 8 компонентов, многовалковое тянущее устройство, прецизионное фрезерование и центральную систему пылеудаления.
В этом примере подготовка сырья, экструзия с охлаждением и последующая обработка объединены в одном решении. Для нового проекта число дозируемых компонентов и состав оборудования последующей обработки всё равно следует определять по собственным требованиям проекта к продукции.
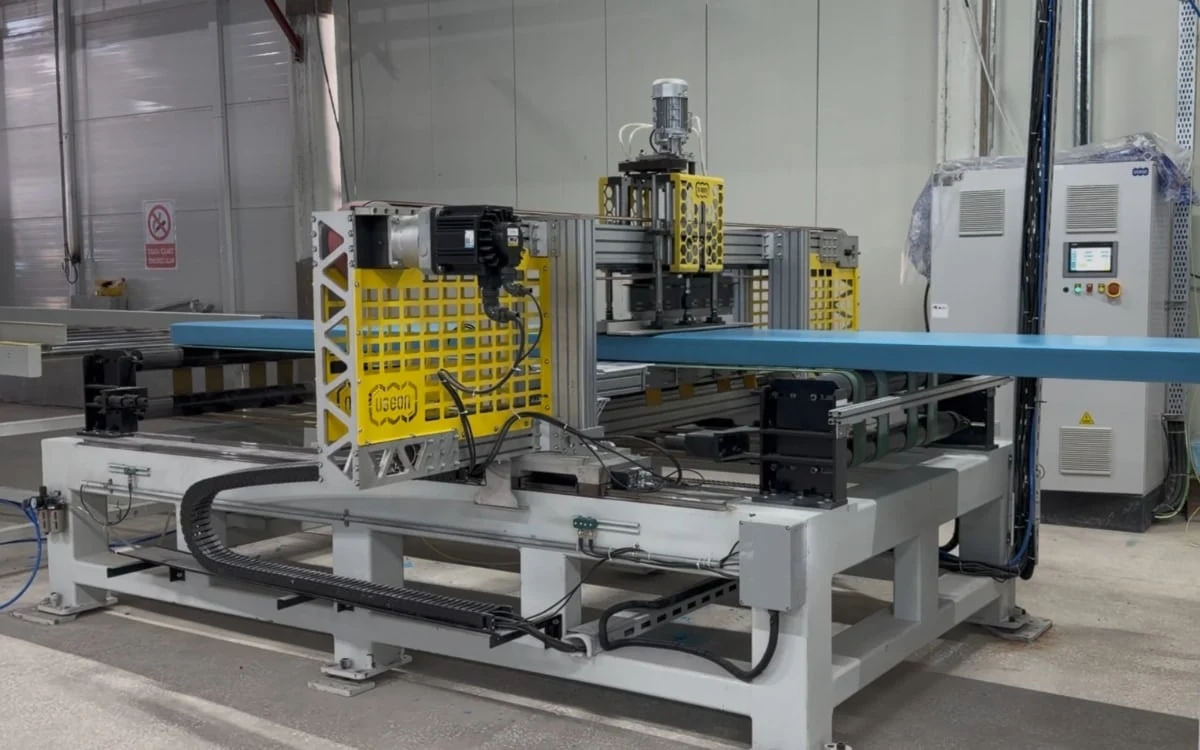
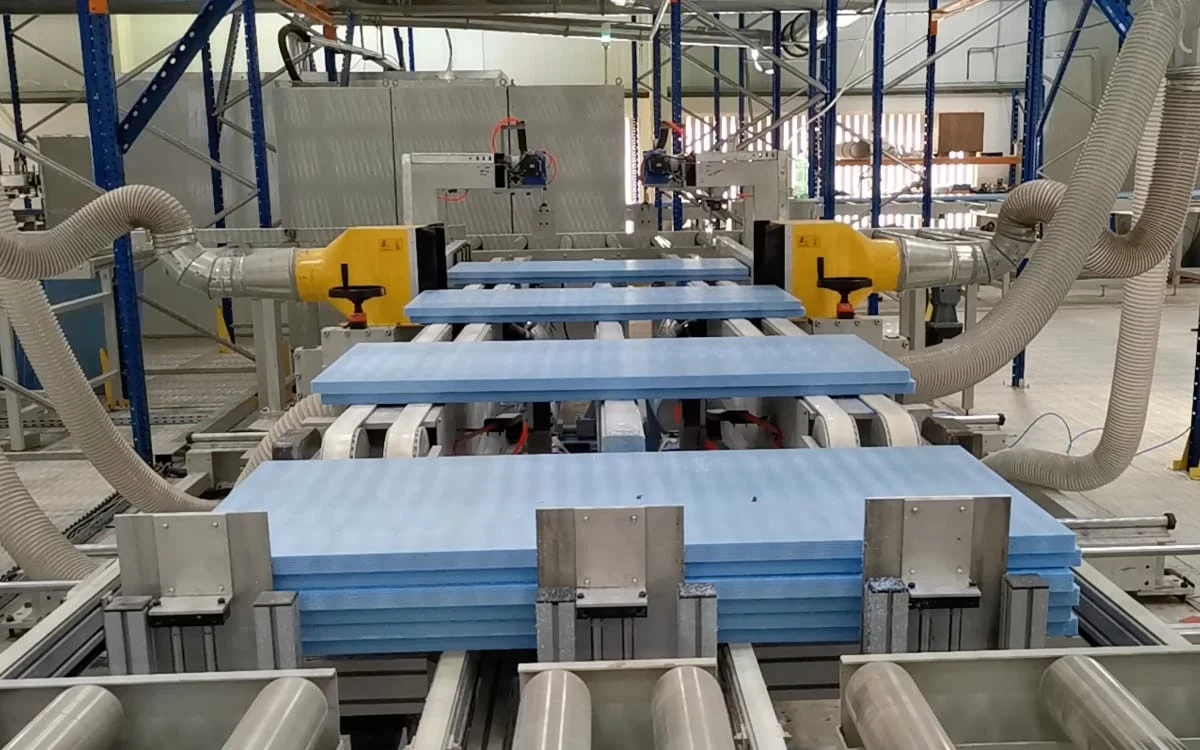
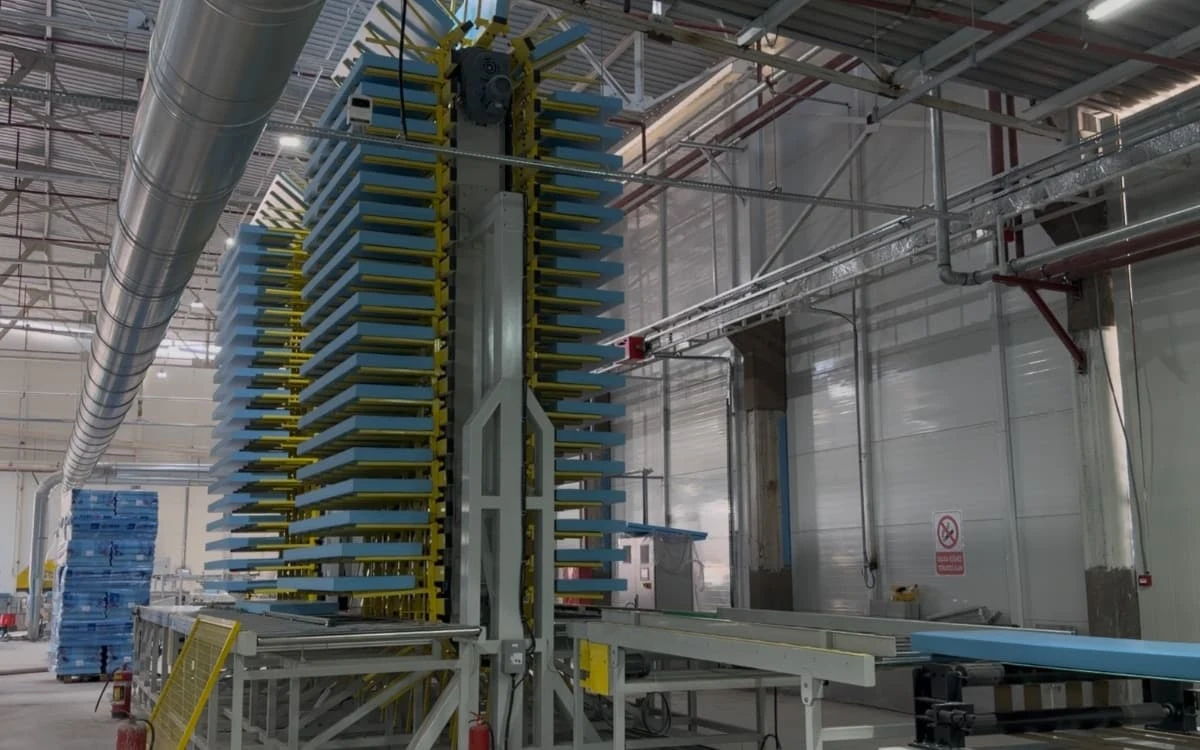
При расширении действующего завода сначала определите реальное узкое место. Если упаковка и укладка в стопы уже не успевают за производством, одно лишь увеличение производительности экструзии не даст больше готовой продукции для отгрузки. Прежде чем решать, добавлять ли новую линию целиком, оцените возможность адресной модернизации.
04Оценивайте бюджет на оборудование и себестоимость вместе
Бюджет проекта XPS должен охватывать весь путь — от закупки оборудования до стабильных коммерческих поставок. Сравнивать цены имеет смысл, только когда коммерческие предложения сопоставимы по объёму поставки и условиям, на которых гарантируются характеристики.
Какие затраты заложить в бюджет запуска проекта?
| Статья бюджета | Что включить |
|---|---|
| Производственное оборудование | Основные экструдеры, подача, впрыск, экструзионная головка, калибровка и резка, последующая обработка, переработка отходов, опциональная автоматизация и необходимое оборудование контроля качества. |
| Цех и инженерные сети | Строительные работы или реконструкция, электроснабжение, охлаждение, сжатый воздух, склады сырья и готовой продукции, вентиляция и необходимые средства безопасности. |
| Поставка и запуск | Фрахт, страхование, применимые пошлины и налоги, разгрузка и такелаж, монтаж и пусконаладка, обучение и стартовый комплект запчастей. |
| Запуск и оборотный капитал | Материалы для пробных пусков, начальные производственные потери, запасы сырья, расходы на персонал и средства, отвлечённые в отсрочки платежей покупателям. Обычно следует подготовить сырьё как минимум на 10–15 дней непрерывного производства. |
Прежде чем сравнивать цены на оборудование, приведите к единому виду объём поставки. От того, входят ли в него охлаждение, автоматическая упаковка и оборудование для переработки отходов, напрямую зависят инвестиции в запуск. В каждом коммерческом предложении каждая позиция должна быть обозначена как «включено», «опция» или «силами покупателя», а также должна быть определена ответственность за подключение и монтаж оборудования. Это не позволит принять более узкий объём поставки за более низкую общую стоимость проекта.
Пока не определены типоразмеры продукции, схема вспенивания и объём поставки, единая общая цена за всю линию мало что даёт для инвестиционного решения. Полезное бюджетное коммерческое предложение должно также указывать проектную базу, перечень оборудования, исключения и срок действия.
Сравнивайте эксплуатационные затраты по выпуску годных плит
Составьте калькуляцию затрат на кубический метр годной плиты. Включите в неё как минимум сырьё и добавки, вспенивающие агенты, электроэнергию, оплату труда, упаковку и техническое обслуживание. При необходимости добавьте амортизацию, финансирование и затраты на содержание цеха.
При сравнении энергопотребления границы измерения должны быть чётко определены. Измерение только основного экструдера даст иной результат, чем с учётом охлаждения, переработки отходов, сжатого воздуха и оборудования последующей обработки. Конкурирующие решения также нужно сравнивать при сопоставимых типоразмерах плит, плотности, рецептуре и производственной нагрузке.
Сравнивая эксплуатационные затраты, ориентируйтесь на фактический расход материалов, энергопотребление всей линии, затраты труда и потери при смене типоразмеров в расчёте на кубический метр годной плиты. Установленная мощность в коммерческом предложении описывает электрическую конфигурацию, а фактическое потребление электроэнергии нужно измерять при согласованных производственных условиях.
05Проверьте площади цеха и инженерные сети до заказа
Убедиться, что оборудование физически помещается в цехе, — лишь часть планирования компоновки. Должны быть работоспособными также перемещение сырья, производственный поток, переработка отходов, временное хранение готовой продукции и погрузка.
Планировка цеха должна охватывать весь производственный поток
Планирование цеха следует начинать со схемы потоков материалов и готовой продукции и лишь затем расставлять оборудование. План цеха с сеткой колонн, проёмами ворот, полезной высотой, местами размещения электрораспределительных устройств и логистическими маршрутами поможет USEON разработать компоновку всей линии, подходящую для имеющейся площади.
Помимо самой линии, предусмотрите место для хранения сырья, переработки отходов, охлаждения или выдержки готовых плит, упаковки, складирования и проездов погрузчиков. Следует также зарезервировать пространство для извлечения шнеков, подъёма экструзионной головки, демонтажа оборудования и технического обслуживания.
Потребность в складских площадях для плит XPS следует планировать по объёму. Умножьте плановый суточный объём готовых плит на период оборачиваемости запасов, чтобы оценить объём плит, который необходимо разместить. Затем переведите этот объём в площадь с учётом способа штабелирования, полезной высоты, проходов и требований к организации склада. С ростом производительности одновременно нужно оценивать возможности временного хранения готовой продукции, упаковки и отгрузки.
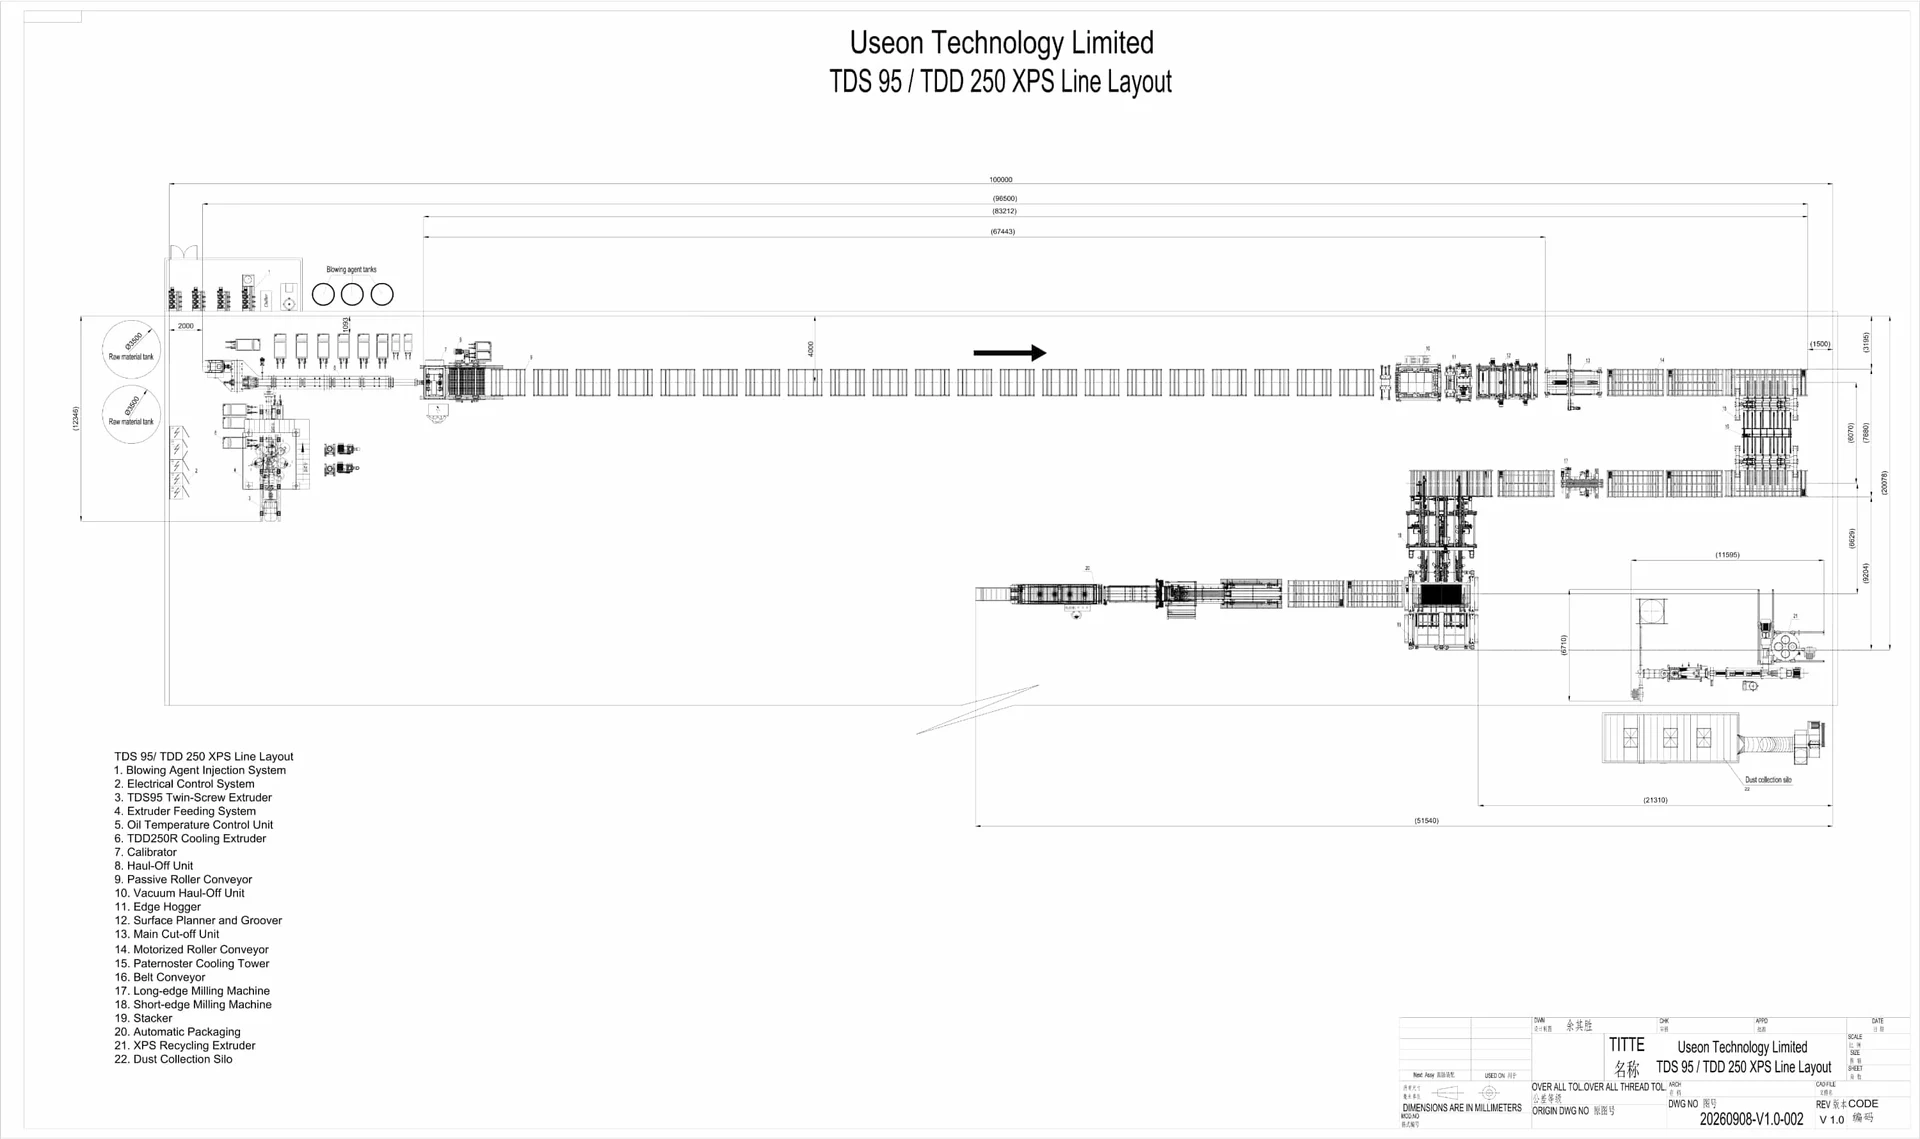
Запросите у поставщика перечень требований к инженерным сетям и площадке для вашего проекта
| Инженерная сеть или условие площадки | Какие данные или границы определить |
|---|---|
| Электрическая мощность | Напряжение, частота, общая установленная мощность, ожидаемая рабочая нагрузка, основание для выбора трансформатора и нагрузки вспомогательного оборудования покупателя. |
| Охлаждение | Требуемый расход по каждому контуру, температура воды на входе, давление, качество воды и расчётные климатические условия. |
| Сжатый воздух | Рабочее давление, расход воздуха, качество воздуха и точки потребления. |
| Подача вспенивающего агента | Агенты, форма поставки, способ хранения и подачи, а также точки сопряжения оборудования с инженерными сетями цеха. |
| Монтаж и обслуживание | Требования к фундаментам и несущей способности, условия для подъёмно-такелажных работ, зоны обслуживания и ответственность за работы по подключению. |
кВт — единица активной мощности, а в кВА (единицах полной мощности) указывается мощность трансформатора; эти величины нельзя считать равнозначными. Давление и расход охлаждающей воды и сжатого воздуха также нужно задавать отдельно.
Размеры цеха и требования к инженерным сетям следует определять по компоновке и перечню требований к инженерным сетям для выбранной конфигурации. Для действующего завода проверьте оставшиеся свободные мощности с учётом работы другого оборудования.
06Сравнивайте поставщиков по подтверждённым результатам эксплуатации и критериям приёмки
Подготовив предварительную техническую концепцию, передайте каждому поставщику из короткого списка одинаковый перечень требований к продукции и проекту, чтобы коммерческие предложения и обязательства по производительности имели общую основу для сравнения.
Отдавайте предпочтение реализованным проектам, близким к вашим целевым условиям
Ценность реализованного проекта зависит от того, насколько он близок к вашему. Обращайте внимание на результаты работы при сходных толщинах, плотностях, сырье, вспенивающих агентах и уровнях производительности и уточняйте, что можно проверить на пробном пуске или при посещении объекта.
Техническое сопровождение должно охватывать как запуск оборудования, так и последующее производство. Ответственность за пусконаладку, обучение операторов и ремонтного персонала, поддержку при смене типоразмеров, поставку запчастей и удалённое устранение неисправностей следует определить ещё на этапе закупки. Реализованные проекты помогают подтвердить зрелость решения, а чётко определённый объём сервиса позволяет покупателю оценить поддержку, которую он получит после запуска.
Превратите обязательства в проверяемые пункты приёмки
| Пункт приёмки | Условия, которые нужно согласовать заранее |
|---|---|
| Продукт для испытаний | Характерные толщина, ширина, плотность, поверхность и профиль кромки. |
| Сырьё и рецептура | Полистирол, происхождение и доля вторичного материала, система антипиренов и система вспенивающих агентов. |
| Производительность и выход годной продукции | Относится ли значение к производительности экструзии или к выпуску годных готовых плит; методика расчёта, продолжительность испытания и учёт отходов. |
| Качество плит | Применимые требования к допускам на размеры, плотности, теплопроводности, прочности на сжатие и другим свойствам, а также условия отбора проб и испытаний. |
| Энергопотребление | Какое оборудование учитывается, как измеряется потребление и при каких производственных условиях. |
| Функции и комплект поставки | Конкретный объём защитных блокировок, аварийной сигнализации, обучения, технической документации, запчастей и связанных позиций. |
Для свойств плит, которые необходимо испытывать после установленного периода выдержки или старения, определите время отбора проб, метод испытаний и распределение ответственности. Нормальная работа оборудования и успешные испытания свойств продукции должны оформляться отдельными протоколами проверки.
Условия и объём заводских приёмочных испытаний (FAT) и приёмки на площадке покупателя следует согласовывать отдельно. Если поставщик не может провести все испытания вспенивания на своём заводе, стороны должны заранее определить, какие пункты проверяются до отгрузки, а какие — на площадке заказчика, а также порядок урегулирования отклонений.
Каждый специалист экспертной команды USEON имеет более чем 10-летний опыт работы в отрасли. Мы готовы вместе с вами оценить и определить решение, наилучшим образом подходящее для вашего проекта.
Подготовьте эти семь пунктов до запроса коммерческого предложения
Не обязательно прорабатывать все технологические детали до обращения к поставщику оборудования. Чёткого перечня требований к проекту достаточно, чтобы начать предметное техническое обсуждение:
- Местоположение и тип проектаНовый завод, расширение мощностей или модернизация действующей линии.
- Целевая продукцияНазначение, основные типоразмеры и их доли, плотность и требования к свойствам; приложите образцы или спецификации заказчиков, если они есть.
- Целевая производительностьМесячный или годовой спрос, единица измерения, плановое время работы и ожидаемое расширение в будущем.
- План по сырьюПроисхождение, форма, сведения о качестве и планируемые доли полистирола и вторичного материала.
- Условия по вспенивающим агентамРассматриваемые варианты, местные условия поставки и действующие требования в месте реализации проекта.
- Цех и инженерные сетиПлан цеха, полезная высота, имеющиеся мощности электроснабжения и охлаждения.
- Бюджет и срокиОтносится ли сумма к бюджету на оборудование или к общему бюджету проекта, желаемый уровень автоматизации и плановая дата запуска.
Если вы планируете новый проект XPS, расширение мощностей или модернизацию линии, направьте эту информацию в USEON. Наши инженеры обсудят с вами модель линии, технологическую конфигурацию, объём поставки и требования к цеху и подготовят предварительное решение под вашу целевую продукцию и производительность.